जब स्प्रे समाप्त हो जाती है, तो पेंट में आंसू होता है? बहाव न केवल उपस्थिति को नष्ट कर देता है बल्कि कोटिंग प्रदर्शन का भी कारण बनता है। एक पेशेवर निर्माता के रूप में, हम आपको तीन मुख्य कारणों का एक गहरा विश्लेषण कर रहे हैं जो जीवन के प्रवाह को जन्म देते हैं: कम चिपकाना, मोटे और गलत इशारों को ओवरडोइंग करना और लड़ने के लिए ऑन-द-स्पॉट कौशल प्रदान करना।。
कोटिंग कार्य का सबसे शर्मनाक पहलू पेंट शीट के सूखने के दौरान "Sagging" घटना है। ऐसे निशान, जैसे आंसू, आमतौर पर ऊर्ध्वाधर या जटिल घटकों के किनारे होते हैं।。


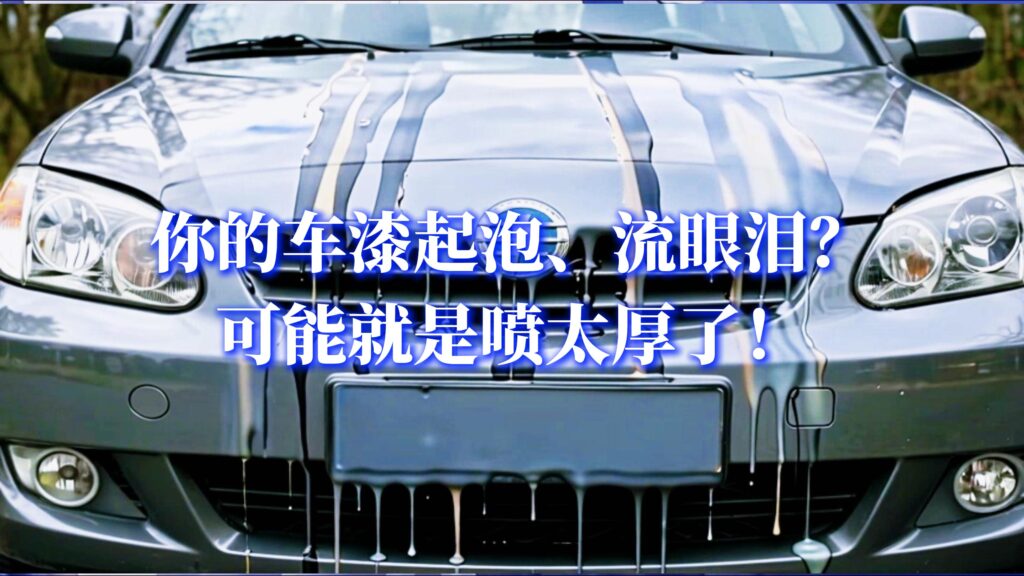
औद्योगिक पेंट उत्पादकों के रूप में, हम वर्तमान के पीछे तीन कोर चरों की रचना करते हैं ताकि आप "बिना असफल" की सही कोटिंग प्राप्त कर सकें:
1. चिपचिपा नियंत्रण: diluent उतना अच्छा नहीं है जितना अधिक
- प्रश्न: चिकनी छिड़काव की खोज में, कई बिल्डरों में अत्यधिक diluents शामिल हैं। बहुत कम रंग गुरुत्वाकर्षण से प्रभावित पेंट तरल पदार्थ में तेजी से गिरावट का कारण बनता है।。
- प्रतिक्रिया: चिपचिपाहट को मापने के लिए 4 कप का उपयोग करें। विभिन्न किस्मों के औद्योगिक रंगों में उनकी सबसे अच्छी स्प्रे चिपचिपाहट होती है (आमतौर पर 18 से 25 सेकंड के बीच)। यह पेंट झिल्ली के लिए बेस पर "स्टॉप" के लिए पर्याप्त चिपचिपा है।。
निशान: दूरी और कोण की कला
- प्रश्न: शूटिंग राइफल बेस के बहुत करीब है, या शूटिंग बंदूक एक बिंदु पर बहुत लंबे समय तक रहती है, जिसके परिणामस्वरूप पेंट तुरंत अतिरिक्त होता है।。
- समस्या: स्प्रे बंदूक के अत्यधिक झुकाव के कारण पेंट फॉग का असमान वितरण।。
- प्रतिक्रिया: शॉटगन को आधार पर और 20-30 सेमी की दूरी पर लंबवत रखें। आंदोलन की गति स्थिर होनी चाहिए, "पहली कोने, बाद में विमान" के सिद्धांत का पालन किया जाना चाहिए और प्रत्येक बंदूक की ओवरलैप को 50 प्रतिशत पर नियंत्रित किया जाना चाहिए।。
3. ओवर-भारी एक बार छिड़काव: कम तेजी से
- समस्या: एक बार में स्प्रे करने का प्रयास डिज़ाइन की मोटाई तक पहुंच जाता है (विशेष रूप से जब गीला झिल्ली की मोटाई 150μm से अधिक हो जाती है) और गुरुत्वाकर्षण अनिवार्य रूप से पूरे झिल्ली के डाउनस्लाइडिंग की ओर जाता है।。
- प्रतिक्रिया: टेक ** "अधिक स्पलैश" **। पहले स्प्रे की पतली "मोग परत" का उपयोग एक कैप्चर परत के रूप में किया जाता है, जो तब सूख जाता है और दूसरे कोर्स में छिड़काव किया जाता है।。
4. फील्ड आपातकालीन प्रतिक्रिया कार्यक्रम
- गीले झिल्ली स्थिति: यदि तरल पदार्थ को स्प्रे किया जा रहा है, तो साफ ब्रश और तत्काल फिर से जेट के साथ हल्का और चिकना होना चाहिए।。
- सूखी झिल्ली स्थिति: पूरी तरह से सूखने के लिए पेंट झिल्ली की प्रतीक्षा करनी चाहिए और सैंडपेपर को वर्तमान की तरफ पीसने और पूरे स्प्रे को फिर से करने के लिए।。


निष्कर्ष: हैंगिंग तकनीकी परिपक्वता का परीक्षण है। सटीक चिपचिपाहट और मानक स्प्रे इशारों के माध्यम से, प्रत्येक बिल्डर एक दर्पण के रूप में चिकनी के रूप में एक औद्योगिक संरक्षण कोटिंग बनाने में सक्षम है।。