In der Produktion von Kunststoffartikeln sind die Auswahl und Applikation von Beschichtungen entscheidende Schritte, die das Erscheinungsbild, die Haptik und die Lebensdauer des Produkts bestimmen. Insbesondere bei elektronischen Geräten, Gehäusen von Haushaltsgeräten, Fahrzeuginnenausstattungen und designrelevanten Bauteilen von Konsumgütern ist das Beschichten von Kunststoffen längst nicht mehr nur ein „Einfärben“, sondern ein wichtiges Mittel zur Steigerung der wahrgenommenen Produktqualität und der Wertschöpfung.
Doch viele Produktionsunternehmen achten bei der Auswahl von Kunststofflacken oft nur auf Farbe und Preis und übersehen dabei die Gesamtabstimmung von Substratverträglichkeit, Leistungsanforderungen und Applikationsverfahren. Infolgedessen treten an der Produktoberfläche Probleme wie Blasenbildung, Abplatzung, Kratzer oder Weißanlaufen auf – im leichten Fall beeinträchtigt dies lediglich das Aussehen, im schlimmsten Fall führt es zum Ausschuss der gesamten Charge.
Um in einem wettbewerbsintensiven Markt eine hochwertige und stabile Produktion aufrechtzuerhalten, müssen die drei technischen Prinzipien der wissenschaftlichen Lackauswahl beherrscht werden: Substratadaptation, Leistungsabstimmung, Prozessvalidierung. Diese drei Aspekte bilden gemeinsam den technischen Kern der „Auswahl von Kunststoffbeschichtungssystemen“.

I. Untergrundkompatibilität: Zuverlässige Haftung von der Quelle sichern
Der Untergrund ist die Voraussetzung dafür, ob die Beschichtung fest haften kann. Verschiedene Kunststoffmaterialien weisen extrem unterschiedliche Oberflächenenergien auf, was die Haftungseigenschaften der Beschichtung direkt beeinflusst.
Beispiel:
- ABS, PC, PVC und andere stärker polare Materialien können direkt mit herkömmlichen Kunststofflack-Systemen beschichtet werden, wobei die Haftungseigenschaften stabil sind.
- PP, PE gehören zu den schwach polaren Kunststoffen und neigen ohne Corona-Behandlung, Flammbehandlung oder speziellen Primer-Auftrag sehr leicht zu Farbabsplitterung und Abblättern.
- Bei Werkstücken mit unbekannter Materialbeschaffenheit muss zwingend ein Gitterritztest zur Haftfestigkeit sowie ein Alkoholabriebtest durchgeführt werden, um die Systemkompatibilität sicherzustellen, bevor die Serienfertigung aufgenommen wird.
Die korrekte Untergrundidentifikierung ist der Ausgangspunkt für eine erfolgreiche Lackauswahl. Jede „Erfahrungsentscheidung“, die diesen Schritt ignoriert, wird in der Produktion ihren Preis fordern.
II. Eigenschaftsabstimmung: Formulierungssystem durch Nutzungsanforderungen definieren
Unterschiedliche Produktanwendungsszenarien erfordern unterschiedliche Leistungsanforderungen; es ist nicht möglich, mit einem einzigen System „alle abzudecken“.
- Haushaltsartikel, Gehäuse von Elektrogeräten:Für anspruchsvolles Aussehen und Haptik eignet sich ein Einkomponenten-Acryl-System, das eine hohe Verarbeitungseffizienz bietet.
- Industrieausrüstung, elektronische Werkzeuge: erfordern Abriebfestigkeit und Kratzbeständigkeit und müssen mit einem Zwei-Komponenten-PU-System ausgeführt werden.
- Im Freien eingesetzte Produkte: Empfohlen wird der Einsatz von UV-härtenden Beschichtungen, die hervorragende Wetterbeständigkeit und UV-Beständigkeit aufweisen.
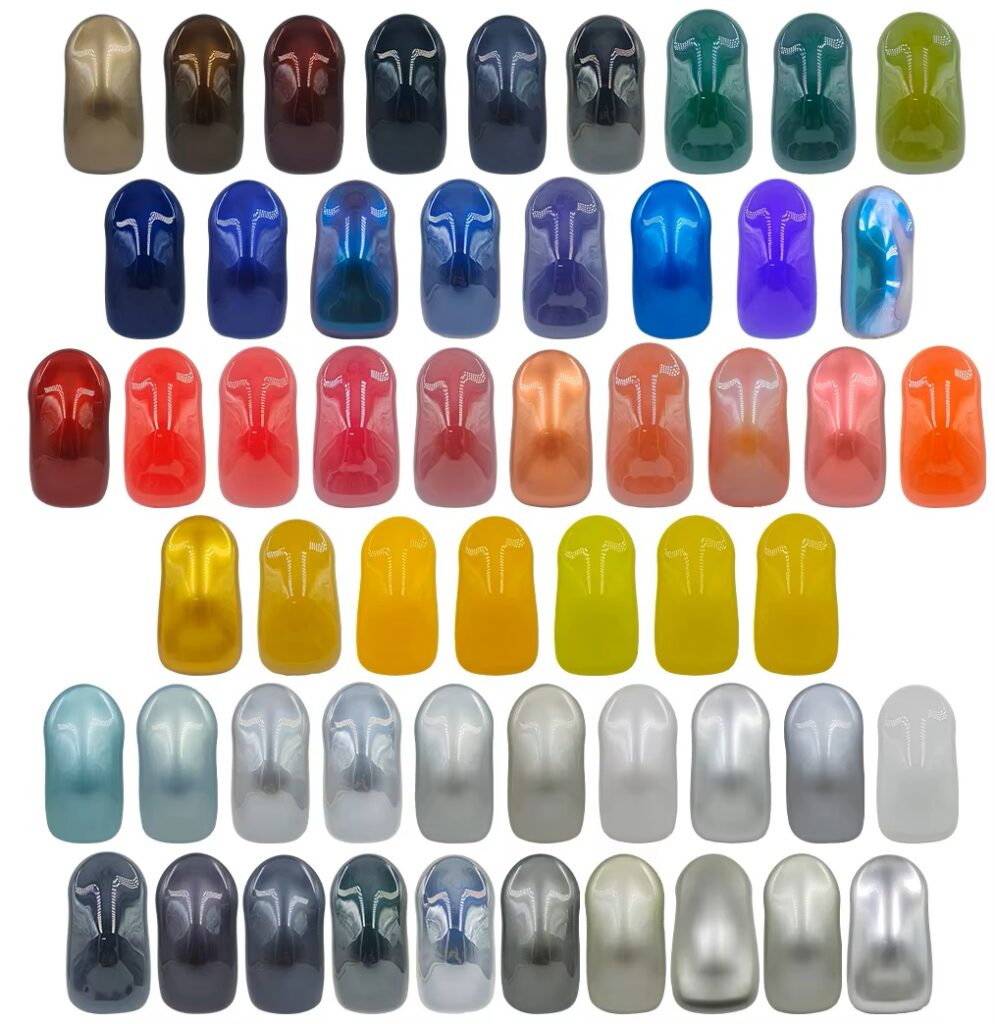
- Hochwertige Außenteile: wie Metalleffekt mit Perlglanz, Gummilack, Matt-Effekt usw., erfordern eine unabhängige Lackierlinie und spezielle Rezepturen.
Die Kernlogik der Leistungsauswahl ist: die Rezepturauswahl rückwärts auf Basis der Produktumgebung und der Lebensdaueranforderungen abzuleiten.
III. Prozessvalidierung: Der Schlüssel vom „theoretisch machbar“ zur „stabilen Serienfertigung“
Selbst die hochwertigste Formulierung kann in der Serienfertigung versagen, wenn es an wissenschaftlicher Prozessvalidierung fehlt. Die prozesstechnische Kontrolle beim Kunststoffspritzguss umfasst hauptsächlich folgende Punkte:
- Oberflächenvorbehandlung:Vor dem Beschichten muss entfettet, entstaubt und elektrostatisch gereinigt werden, um sicherzustellen, dass der Untergrund sauber und rückstandsfrei ist.
- Spritzwumgebung:Es wird eine Umgebung mit konstanter Temperatur, konstanter Luftfeuchtigkeit und geringer Staubbelastung empfohlen, um Partikelanhaftungen oder Blasenbildung zu verhindern.
- Schichtdickenkontrolle: Der Abstand der Spritzpistole, die Geschwindigkeit des Spritzstrahls und die Druckparameter müssen stabil bleiben, um Orangenhaut und Läufer zu vermeiden.
- Aushärtungsprozess: Je nach Systemunterschieden (z. B. Acryl, PU, UV usw.) einen angemessenen Temperatur- und Zeitbereich wählen, damit der Lackfilm ausreichend vernetzt und aushärtet.
Viele Qualitätsprobleme sind keine Rezepturfehler, sondern darauf zurückzuführen, dass Prozessparameter nicht standardisiert wurden. In der Serienfertigungsphase sollten nachverfolgbare Prozessdokumente und Qualitätskontrolldatensätze erstellt werden, um die Stabilität anhand von Daten sicherzustellen.

IV. Verifizierungstests: Die letzte Verteidigungslinie der Qualitätssicherung
Vor Beginn der Serienproduktion sollten mindestens folgende drei Prüfungen durchgeführt werden, um die Vollständigkeit und Zuverlässigkeit des Systems zu verifizieren:
- Haftfestigkeit (Gitterschnittprüfung): Überprüfung der Haftung des Lackfilms auf dem Untergrund.
- Alkoholbeständigkeits- und Abriebfestigkeitstest: Simulation von täglichem Reibungskontakt und chemischer Einwirkung.
- Farbabweichung und Glanzprüfung: Vergleich der Muster unter Standardlichtquelle zur Sicherstellung der Chargenkonsistenz.
Diese Validierungen sind keine zusätzlichen Kosten, sondern die wirksamste Versicherung gegen spätere Nacharbeiten und Markenschäden.
V. Fazit: Die wissenschaftliche Lackauswahl ist ein Bestandteil des Qualitätsmanagementsystems.
Die wissenschaftliche Auswahl von Kunststoffbeschichtungen ist ein systemisches Zusammenspiel von Technik, Material und Management. Sie betrifft nicht nur das Erscheinungsbild, sondern bestimmt unmittelbar Lebensdauer und Wert des Produkts.

Die korrekte Logik lautet:
Untergrund identifizieren → Eigenschaften abgleichen → Prozess verifizieren → Ablauf steuern → Standardisiertes System bilden.
Mit dieser Methode meistern Sie den Übergang von einer erfahrungsbasierten Produktion zu einer wissenschaftlich fundierten Fertigung und verleihen jedem Kunststoffprodukt eine gleichbleibende Qualität, hervorragende Beständigkeit und eine hochwertige optische Anmutung.