Nella fase di produzione dei manufatti in plastica, la scelta e l'applicazione dei rivestimenti rappresentano passaggi chiave per determinare l'aspetto, la texture e la durata del prodotto. In particolare, in dispositivi elettronici, involucri di elettrodomestici, interni auto e componenti estetici di beni di consumo, la verniciatura della plastica non è da tempo soltanto una lavorazione di "colorazione", ma un mezzo importante per migliorare il senso di qualità e il valore aggiunto del prodotto.
Tuttavia, molte aziende manifatturiere, nella scelta di vernici per plastica, si concentrano spesso solo su colore e prezzo, trascurando la compatibilità con il substrato, le esigenze prestazionali e la coordinazione complessiva del processo di applicazione. Di conseguenza, sulla superficie del prodotto si presentano problemi come bolle, distacco, graffi, opacizzazione: nei casi lievi l'aspetto ne risente, nei casi gravi si arriva allo scarto dell'intera partita.
Per mantenere una produzione stabile di alta qualità in un mercato altamente competitivo, è necessario padroneggiare i tre principi tecnici per la scelta scientifica delle vernici: adattamento al substrato, corrispondenza delle prestazioni, verifica del processo. Questi tre elementi costituiscono insieme il nucleo tecnico della "selezione del sistema di verniciatura per plastiche".

I. Compatibilità con il substrato: garantire l'affidabilità dell'adesione fin dalla fonte
Il substrato è il presupposto per un legame solido del rivestimento. I diversi materiali plastici presentano differenze estremamente marcate di energia superficiale, che influenzano direttamente le prestazioni di adesione della vernice.
Ad esempio:
- ABS, PC, PVC e altri materiali con polarità elevata possono essere verniciati direttamente con sistemi di vernici per plastica comuni, con un'adesione stabile.
- PP, PE sono plastiche a bassa polarità; se non si esegue il trattamento corona, trattamento alla fiamma o spruzzatura di primer dedicato, è molto facile che la vernice si stacchi o si sfogli.
- Per i pezzi di materiale incerto, è necessario effettuare il test di adesione a griglia (cross-cut) e il test di strofinamento con alcol, per garantire la compatibilità del sistema prima di avviare la produzione di massa.
La corretta identificazione del supporto è il punto di partenza per una scelta riuscita della vernice. Qualsiasi "giudizio esperienziale" che trascuri questa fase si tradurrà in costi di produzione.
II. Corrispondenza delle prestazioni: definire il sistema formulativo in base alle esigenze d'uso
Diversi scenari applicativi dei prodotti corrispondono a requisiti prestazionali differenti; non è possibile utilizzare un unico sistema per "coprire tutto".
- Articoli per la casa, involucri di elettrodomestici: per privilegiare l'aspetto e la sensazione al tatto, è possibile utilizzare un sistema acrilico monocomponente, con elevata efficienza di applicazione.
- Attrezzature industriali, strumenti elettronici: richiedono resistenza all'usura e ai graffi, è necessario adottare un sistema PU a due componenti.
- Prodotti esposti all'aperto: si consiglia l'uso di vernici polimerizzate ai raggi UV, con eccellente resistenza agli agenti atmosferici e alle radiazioni ultraviolette.
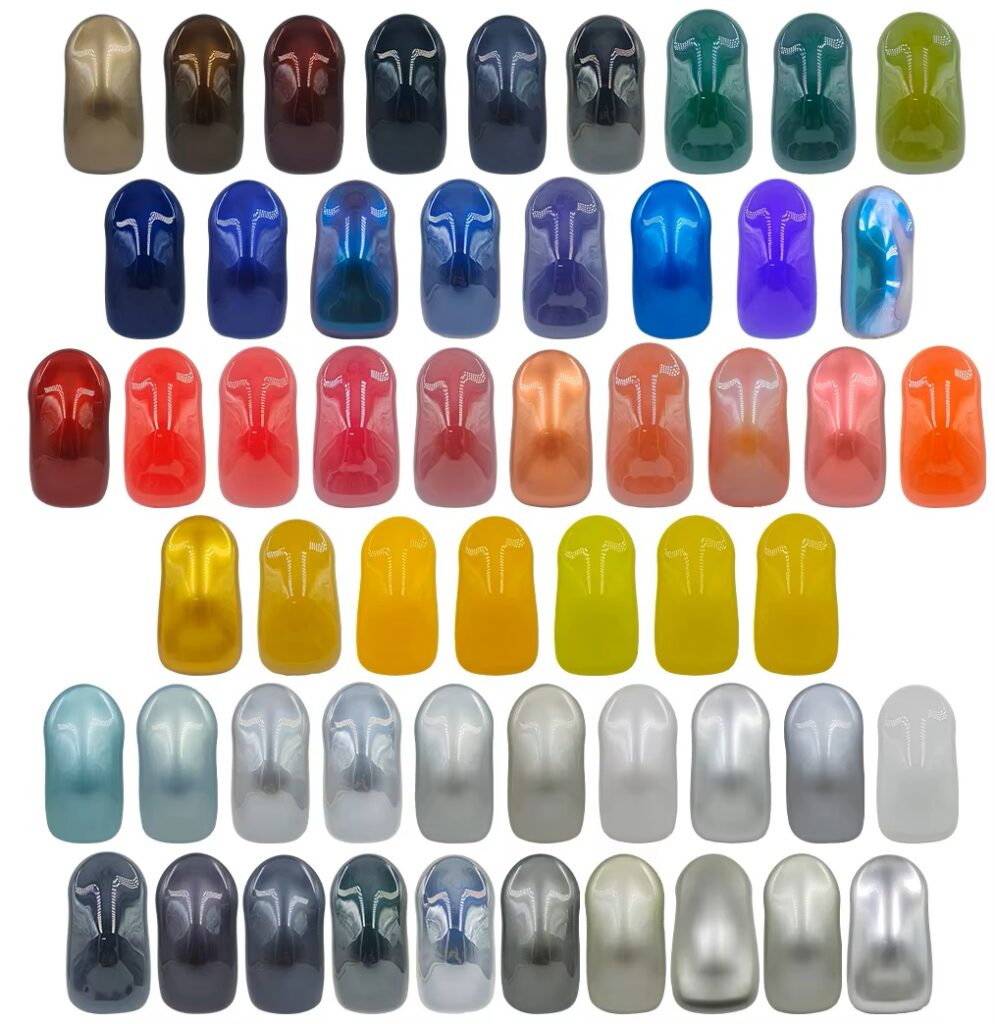
- Componenti estetici di alta gamma: come perle metalliche, vernici gommate, effetti opachi, ecc., richiedono linee di spruzzatura indipendenti e formulazioni dedicate.
La logica fondamentale della selezione delle prestazioni è: scegliere la formulazione in base all'ambiente di utilizzo del prodotto e ai requisiti di durata.
III. Convalida del processo: la chiave che determina il passaggio dal "fattibile in teoria" alla "stabilità in produzione di massa"
Anche la formulazione più qualificata, se priva di una validazione scientifica del processo, può rivelarsi inefficace nella produzione su larga scala. I principali aspetti del controllo del processo di spruzzatura plastica includono i seguenti:
- Pretrattamento della superficie: Prima della spruzzatura è necessario effettuare sgrassaggio, rimozione della polvere e pulizia elettrostatica, per garantire che il substrato sia pulito e privo di residui.
- Ambiente di spruzzatura: si consiglia un ambiente a temperatura e umidità costanti e a basso contenuto di polvere, per evitare l'adesione di particelle o la formazione di bolle.
- Controllo dello spessore del film: la distanza della pistola, la velocità dell'area di spruzzo e i parametri di pressione devono essere stabili, per evitare fenomeni di buccia d'arancia e colature.
- Processo di reticolazione: in base alle differenze del sistema (come acrilico, PU, UV, ecc.) selezionare un intervallo di temperatura e tempo ragionevole per consentire alla pellicola di vernice di reticolare e indurire completamente.
Molti problemi di qualità non derivano da difetti della formula, ma dal fatto che i parametri di processo non sono stati standardizzati. Nella fase di produzione di massa dovrebbero essere istituiti documenti di processo tracciabili e registri di controllo qualità, per garantire la stabilità attraverso i dati.

IV. Test di verifica: l'ultima linea di difesa per la conferma della qualità
Prima di avviare la produzione ufficiale, devono essere eseguiti almeno i seguenti tre tipi di test per verificare che il sistema sia completo e affidabile:
- Adesione (test a croce): verificare la forza di legame tra il film di vernice e il substrato.
- Test di resistenza all'alcol e all'usura: simula l'attrito quotidiano e il contatto chimico.
- Rilevamento della differenza di colore e della lucentezza: utilizzare una sorgente luminosa standard per confrontare i campioni e controllare la coerenza dei lotti.
Queste verifiche non rappresentano un costo aggiuntivo, ma la polizza più efficace per prevenire rilavorazioni successive e danni al brand.
V. Conclusione: la scelta scientifica delle vernici è parte integrante del sistema di qualità.
La selezione scientifica delle vernici per materie plastiche è una collaborazione sistemica tra tecnologia, materiali e gestione. Non riguarda solo l'aspetto, ma determina più direttamente la durata e il valore del prodotto.

La logica corretta è:
Identificare il substrato → Abbinare le prestazioni → Verificare il processo → Controllare il processo → Formare un sistema standardizzato.
Padroneggiando questo metodo, potrai realizzare il salto dalla "produzione basata sull'esperienza" alla "fabbricazione scientifica", facendo sì che ogni prodotto in plastica possegga qualità stabile, eccellente durabilità e una texture visiva di alta gamma.