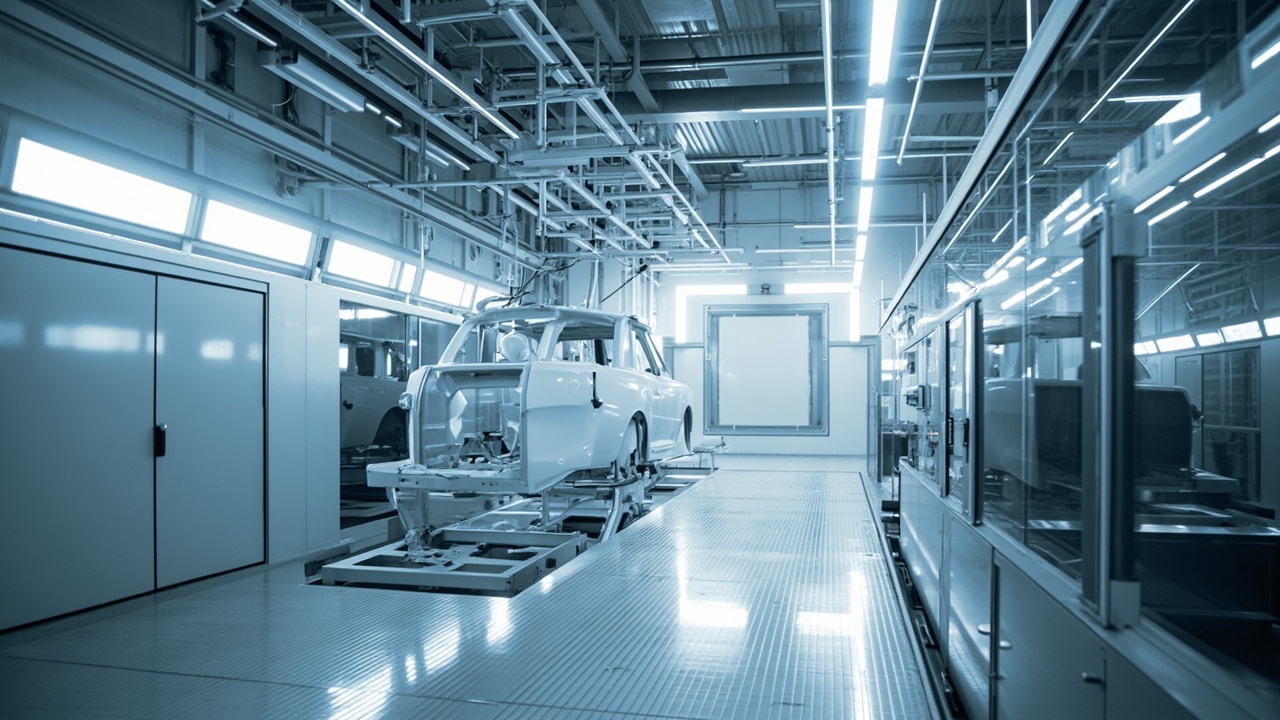
طلاء سيارات المصنع الأصلي (OEM, Original Equipment Manufacturer) يشير إلى مجموعة كاملة من عمليات الطلاء الصناعي التي تتم داخل مصنع تجميع السيارات، بعد تشكيل هيكل السيارة باللحام. وأكبر فرق بينه وبين "دهان الترميم" في سوق ما بعد البيع هو أن: طلاء OEM يُ完成的 على خط إنتاج أوتوماتيكي تقريبًا بإيقاع ثابت وبيئة متحكم بها، حيث تخضع سماكة الطبقة واللون واللمعان والمتانة لمعايير هندسية صارمة. إن فهم هذه العملية لا يتعلق فقط بـ "كيف تُرش السيارة"، بل يساعدنا أكثر على إدراك المنطق المادي وراء مقاومة التآكل وتحمل الطقس والمظهر الخارجي للسيارة. بصفتها مورد مواد لقطاع السيارات والحماية الصناعية، تتمتع كيشين للمواد الجديدة (kexinMaterials) بتراكم تقني في مجالات الطلاء الإلكتروفوري والموثقات الوسطية والسطحية، وستقدم هذه المقالة أيضًا أفكارًا قابلة للتطبيق في قسم المقارنة بين الأنظمة.
أولاً، ما هو طلاء سيارات OEM: خط إنتاج "تراكم طبقي"
طلاء الهيكل الكامل ليس مجرد "رش طبقة من الطلاء" بهذه البساطة، بل هو تراكم عدة طبقات طلاء ذات وظائف مختلفة تمامًا فوق صفائح الفولاذ (أو الألومنيوم) للهيكل بترتيب ثابت. كل طبقة تحل نوعًا واحدًا فقط من المشاكل: بعضها مسؤول عن الصدأ، وبعضها عن التسوية، وبعضها عن اللون، وبعضها عن اللمعان ومقاومة الشيخوخة. سلسلة العمليات التالية هي الهيكل العام لمعظم خطوط OEM للسيارات الركابية:
- المعالجة المسبقة (Pre-treatment): إزالة الدهون، التنشيط السطحي، الفوسفطة/السيراميك، لإنشاء قاعدة نظيفة وقابلة للالتصاق؛
- الطلاء الإلكتروفوري الكاثودي (CED, Cathodic Electrodeposition): غمر الهيكل بالكامل في حوض الطلاء الإلكتروفوري، وترسيب طبقة برايمر متجانسة بالتحليل الكهربائي؛
- الطبقة المتوسطة (Primer / Surfacer): رش البرايمر الثاني، للتسوية ومقاومة صدمات الحصى وتعزيز الالتصاق بين الطبقات؛
- دهان القاعدة (Basecoat): يوفر اللون والتأثير المعدني/اللؤلؤي؛
- الورنيش (Clearcoat): طبقة شفافة لامعة، توفر اللمعان وتحمل الطقس ومقاومة الخدش؛
- الخبز (Bake): تتصلب الطبقات بالتفاعل المتبادل عند درجات حرارة محددة.
السبب في "الطلاء المتعدد بأربع إلى خمس طبقات" هو أن طبقة طلاء واحدة لا يمكنها تلبية المؤشرات الصارمة الثلاثة: مقاومة التآكل والمظهر والمتانة في نفس الوقت. فكرة "الأساس—الأوسط—السطح" الطبقية هذه تتطابق تمامًا مع منطق الت配套 الصناعي لـ "برايمر + طلاء متوسط + طلاء نهائي" — وهو ما سيتم مقارنته تحديدًا لاحقًا.
ثانيًا، المعالجة المسبقة: نقطة البداية لكل الالتصاق
هناك قول قديم في مجال الطلاء: "سبعة أجزاء أساس وثلاثة أجزاء سطح". تحدد المعالجة المسبقة ما إذا كانت جميع الطبقات اللاحقة ستثبت أم لا. تشمل معالجة OEM المسبقة عادة الخطوات التالية:
- إزالة الدهون (Degreasing): استخدام منظف قلوي أو متعادل لإزالة زيوت السحب وزيت الصدأ وبصمات الأصابع، وإلا سيظهر الطلاء الإلكتروفوري بثقوب انكماشية أو ثقوب إبرية.
- التنشيط السطحي (Activation): توليد نقاط تنشيط دقيقة على سطح الفولاذ، لجعل بلورات الغشاء المحول اللاحق أدق وأكثر تجانسًا.
- الفوسفطة / السيراميك (Phosphating / Zirconium conversion): الفوسفطة التقليدية لمنظومة الزنك تشكل طبقة بلورية من فوسفات الزنك، توفر سطحًا خشنًا دقيقًا وتخميلًا كيميائيًا؛ وفي ظل الاتجاه البيئي في السنوات الأخيرة، تحل المعالجة بأغشية رقيقة من نظام الزركونيوم الخالي من النيكل والفوسفور (السيراميك) تدريجيًا محل الفوسفطة التقليدية، لتقليل المعادن الثقيلة وحمل مياه الصرف.
- الغسل بالماء والشطف بالماء النقي: إزالة السوائل المتبقية لمنع دخول الشوائب إلى حوض الطلاء الإلكتروفوري.
الآلية الجوهرية للمعالجة المسبقة هي تأثير مزدوج: الخشونة الفيزيائية (زيادة المساحة السطحية والاشتباك الميكانيكي) والتخميل الكيميائي (فوسفات الزنك وغيرها تخمل سطح المعدن وتثبط التآكل المبكر). وهذا يتسق مع آلية "التخميل الكيميائي (فوسفات الزنك، الكرومات)" في دهان الصدأ. يجب التأكيد على أن غشاء الفوسفطة نفسه رقيق جدًا (بمقياس الميكرون)، وهو ليس القوة الرئيسية لمقاومة التآكل، بل طبقة انتقالية "تجعل دهان الطلاء الإلكتروفوري يلتصق بقوة بصفائح الفولاذ".
ثالثًا، الطلاء الإلكتروفوري الكاثودي (CED): حجر الأساس لمنع تآكل السيارة بالكامل
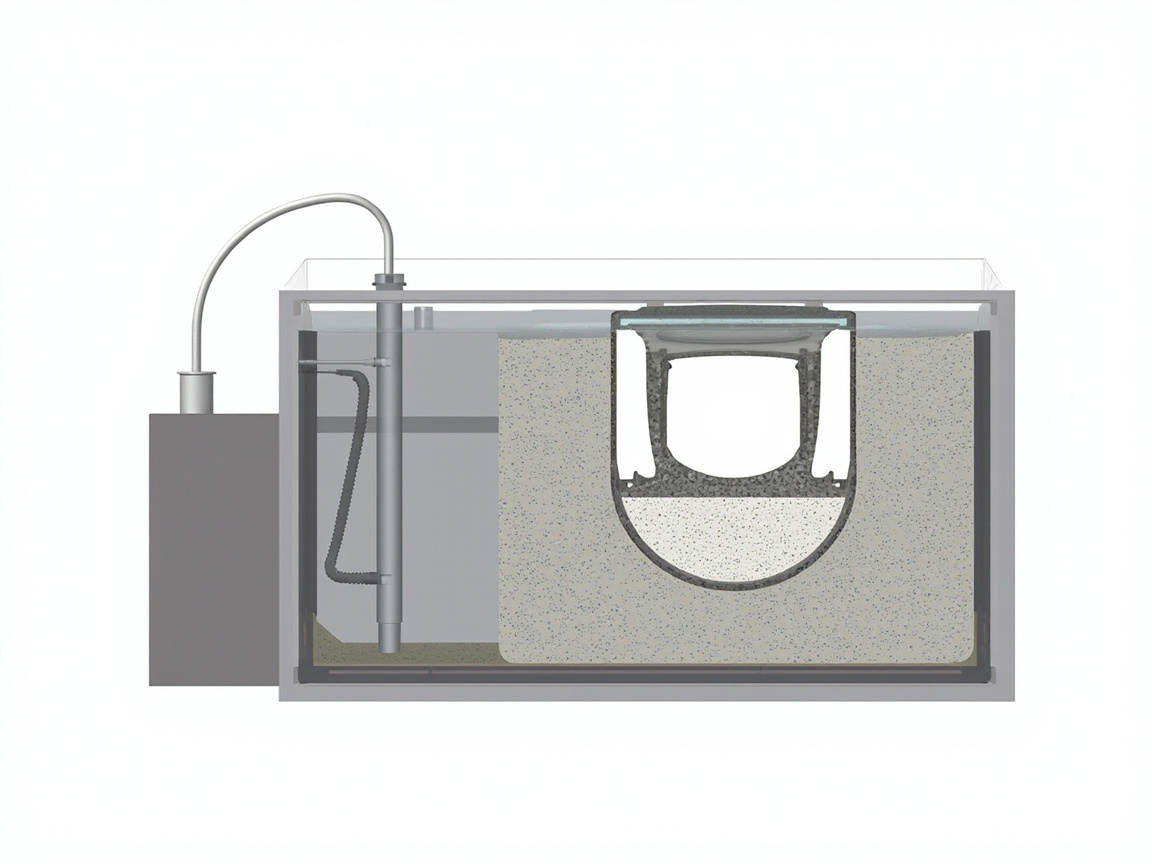
الطلاء الإلكتروفوري الكاثودي هو العملية الروحية لطلاء OEM. يعمل هيكل السيارة ككاثود كلي، يغمر في حوض محلول راتنجي سالب الشحنة، وبعد تمرير تيار مستمر تهاجر جزيئات الراتنج نحو الهيكل وتترسب مكونة غشاءً، ثم تتصلب بالخبز. تكمن لا غنى عنه في قوة النفاذ (Throwing Power) — يمكن للطلاء "الالتفاف" للدخول إلى التجاويف الداخلية للهيكل واللحامات والفراغات التي لا يمكن لرشاشات البندقية الوصول إليها أبدًا، لتحقيق منع تآكل متجانس للسيارة بأكملها.
وفقًا لتلخيص ملفات البحث لهذه الدفعة، فإن المعلمات النموذجية لعملية الطلاء الإلكتروفوري الكاثودي هي:
| معلمات عملية الطلاء الإلكتروفوري | النطاق النموذجي | الوصف |
|---|---|---|
| الجهد | 200–350 V | يحدد الجهد معدل الترسيب وسماكة الغشاء، وارتفاعه الزائد يسهل ظهور الثقوب الإبرية والخشونة السطحية |
| الجزء الصلب من حوض المحلول | 15–20 % | أي النسبة الفعالة للراتنج+الصبغة في حوض المحلول، انخفاضه يرقق الغشاء وارتفاعه يضعف الاستقرار |
| درجة حموضة حوض المحلول (pH) | 5.8–6.2 | نطاق حمضي يحافظ على تشتت مستقر لجزيئات الراتنج، وانحرافه يدمر حالة الطلاء الإلكتروفوري |
| درجة حرارة حوض المحلول | 28–35 ℃ | تؤثر الحرارة على كفاءة الترسيب وانتظام غشاء الطلاء، وتتطلب تحكمًا بدرجة حرارة ثابتة |
| قوة النفاذ | مؤشر هندسي | تحدد قدرة التغطية للمناطق العمياء مثل التجاويف واللحامات، وهي الميزة الأساسية لـ CED |
(مصدر المعلمات: فصل دهان السيارات في ملف البحث TDS_MSDS_RESEARCH.md لهذه الدفعة "معلمات الطلاء الإلكتروفوري: الجهد 200–350 V، الجزء الصلب 15–20%، pH 5.8–6.2، الحرارة 28–35℃، قوة النفاذ".)
هذه المعلمات ليست منعزلة: يحدد كل من pH والجزء الصلب استقرار حوض المحلول، وتحدد الحرارة والجهد معدل الترسيب وانتظام سماكة الغشاء. يمكن لدهان الطلاء الإلكتروفوري الحديث عالي النفاذ أن يشكل غشاءً مستقرًا في نطاق 200–350 V، مما يمنح مناطق الهيكل عالية التظليل طبقة كافية لمقاومة التآكل، وهو ما يصعب على عملية الترميم في سوق ما بعد البيع بلوغه — فالترميم لا يمكن تنفيذه إلا على السطح الخارجي المرئي، بينما التجاويف يجب أن تُنجز دفعة واحدة في مرحلة OEM.
آلية منع التآكل لبرايمر الطلاء الإلكتروفوري هي جوهريًا "حجب + التصاق": الغشاء الإلكتروفوري الكثيف يعزل الماء والأكسجين والأيونات عن صفيحة الفولاذ. إذا تطلب عمر تصميم السيارة مستوى أعلى، يمكن إضافة طبقة أساس معززة غنية بالزنك أو إيبوكسي فوق الطبقة الإلكتروفورية، لكن ذلك يندرج ضمن فئة نماذج السيارات ذات التآكل الخاص (مثل أجزاء الهيكل السفلي).
رابعًا، الطبقة المتوسطة (البرايمر الثاني): "طبقة التعبئة" التي تربط الأساس بالسطح
بعد الطلاء الإلكتروفوري وقبل دهان اللون، توجد الطبقة المتوسطة (Primer Surfacer، وتسمى شائعًا الطبقة المتوسطة أو البرايمر الثاني) التي يسهل على المستهلك العادي تجاهلها، لكنها حاسمة للملمس النهائي. تتحمل أربع مهام:
- التسوية (Fill): الطبقة الإلكتروفورية متجانسة لكن رقيقة، وتحتاج المطبات الدقيقة وآثار الصنفرة على صفائح الهيكل إلى الطبقة المتوسطة لتنعيمها، وإلا ستظهر من خلال الطلاء النهائي كـ "قشر البرتقال" أو "درجات".
- الزيادة في السماكة ومقاومة صدمات الحصى (Stone-chip resistance): تستهلك صدمات الحصى أثناء القيادة طاقة الطبقة المتوسطة بشكل رئيسي، لحماية دهان اللون والطلاء الإلكتروفوري من الاختراق.
- تعزيز الالتصاق بين الطبقات: توفير جسر توافق بين الطلاء الإلكتروفوري (إيبوكسي/بولي يوريثان) ودهان اللون (غالبًا أكريليك).
- توحيد لون القاعدة: توفير قاعدة عاكسة متسقة لدهان اللون، لتجنب تفاوت اللون بين المناطق.
من حيث الآلية، تتطابق الطبقة المتوسطة بدرجة عالية مع طلاء متوسط إيبوكسي ميكا الحديد في دهان الحماية الصناعي: يعتمد الأخير على طبقات رقائق أكسيد الحديد الميكائي لإطالة مسار انتشار وسائط التآكل (تأثير الحجب)، بينما تعتمد الطبقة المتوسطة على تصميم المواد المالئة والراتنج لتحقيق التسوية+الحجب. وكلاهما يجسد مبدأ الت配套 "الطبقة الوسطى مسؤولة عن الزيادة والحجب". وهذا يفسر أيضًا لماذا يعتبر المهندسون في الأنظمة الصناعية الثقيلة لمقاومة التآكل "برايمر (مقاومة التآكل/التصاق) + طلاء متوسط (زيادة/حجب) + طلاء نهائي (تحمل الطقس/زخرفي)" قاعدة حديدية — طلاء OEM مجرد نقل لهذه القاعدة إلى خط الإنتاج.
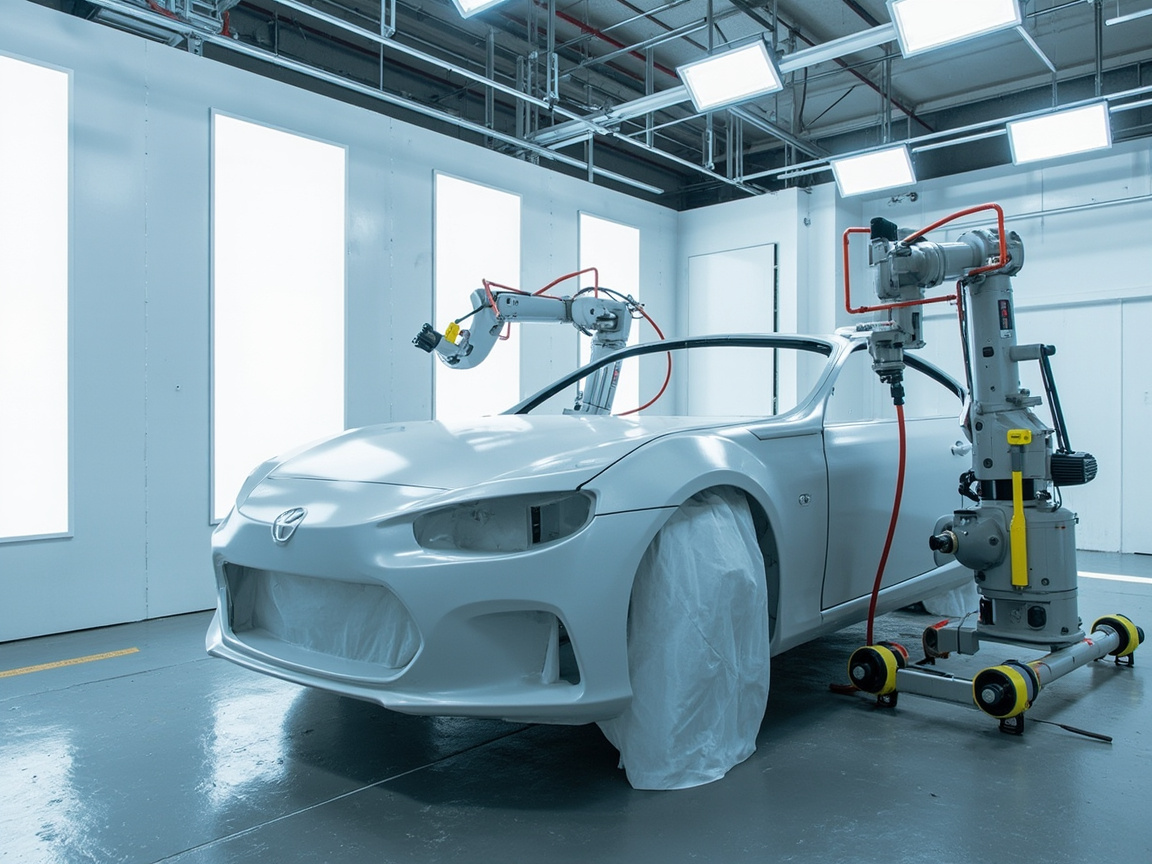
تُطبق الطبقة المتوسطة عادة بالرش الإلكتروستاتيكي أو رش الروبوت، بسماكة أعلى من الطلاء الإلكتروفوري وأقل من الورنيش، وتتطلب بعد التطبيق دخول غرفة الخبز للتصلب، ثم الصنفرة للدخول في عملية دهان اللون.
خامسًا، دهان القاعدة (Basecoat): حامل اللون والتأثير
دهان القاعدة هو "طبقة اللون المرئية بالعين"، وهو ما يحدد اللون والتأثير الذي يراه المستهلك في النظرة الأولى. ويمكن تقسيمه حسب التأثير إلى ثلاث فئات:
- دهان ملون صلب (Solid / 1K صلب): صبغات موزعة بالتساوي، متساوية اللون من الأمام والجانب، مثل الأبيض والأحمر والأسود العادي.
- دهان معدني (Metallic): إضافة مسحوق الألومنيوم (Aluminium flake) إلى دهان اللون، ليعكس الضوء عبر رقائق الألومنيوم وينتج إحساسًا معدنيًا وامضًا.
- دهان لؤلؤي / ميكائي (Pearl / Mica): إضافة رقائق الميكا أو صبغات اللؤلؤ، لإظهار انزياح لوني متعدد الطبقات حسب زاوية الرؤية.
وفقًا لملفات البحث، فإن التأثير البصري للدهان المعدني واللؤلؤي يأتي من التلون الزاوي لرقائق الألومنيوم/الميكا (التحكم في اتجاه الرقائق flake orientation) — اتجاه الصبغة (مستلقية أو منتصبة، وكثافة الترتيب) يحدد مباشرة شدة الوميض وعمق اللون. وهذا هو الجانب الأكثر تقنية في تطبيق دهان القاعدة: ضغط الرش والمسافة بين البندقية والسطح وزمن الجفاف السريع كلها تؤثر على اتجاه رقائق الألومنيوم، ويتجلى ذلك نهائيًا كـ "ساطع من الأمام، داكن من الجانب" أو العكس. نفس التركيبة، يخرج معلمان مختلفان بتأثيرات مختلفة، وغالبًا ما يكون السبب الجذري في اتجاه الرقائق.
يجب توضيح أن دهان القاعدة (خاصة 1K) محدود المتانة والصلابة بحد ذاته، يوفر "اللون" ولا يوفر "الحماية"، وتُسند مهمة الحماية إلى الورنيش العلوي. وهذه سمة بنيوية مشتركة بين نظام OEM ونظام الترميم.
سادسًا، الورنيش (Clearcoat): طبقة الإغلاق لللمعان والمتانة
الورنيش هو طبقة شفافة لامعة، تُرش فوق دهان القاعدة، ويوفر:
- لمعان عالٍ وإحساس مرآوي: يمكن لورنيش فاخر بزاوية 60° أن يتجاوز لمعانه 85 GU (وفقًا لمعايير الكشف العامة GB/T 9754 وISO 2813 وASTM D523)؛
- تحمل الطقس ومقاومة الأشعة فوق البنفسجية: إضافة ماصات الأشعة فوق البنفسجية ومثبتات ضوئية من نوع أمين معوق (HALS)، لإبطاء شيخوخة دهان القاعدة والأساس؛
- مقاومة الخدش والكيماويات: مقاومة غسيل السيارات وروث الطيور والمطر الحمضي والبنزين وغيرها من التآكل؛
- الإصلاح الذاتي (بعض الفئات الفاخرة): عكس الخدوش الطفيفة تحت تأثير الحرارة أو الكيماويات.
معظم أورنيش OEM هو بولي يوريثان أكريليك ثنائي المكونات (2K Acrylic Polyurethane)، يتصلب بتفاعل راتنج أكريليك مع مصلب بولي إيزوسيانات (مثل نوع HDI). آلية تكوين الغشاء متطابقة مع ورنيش 2K الترميمي، والفرق الرئيسي في طريقة التطبيق وال contenido الصلب. بالنسبة لنسبة خلط ورنيش 2K وVOC وبيانات TDS المحددة، قامت هذه الدفعة بمقارنة مفصلة في مقال دهان الترميم (auto-refinish-system)، ولن نتوسع هنا.
سماكة الورنيش وتدفقه تحدد مباشرة "ما إذا كانت قطرات الماء تتدحرج على هيكل السيارة بشكل كروي، وما إذا كان الانعكاس مستمرًا". نقص السماكة يكشف القاعدة ويسهل الخدش؛ والزيادة تسبب التسرب والخطر الإبراني. الورنيش هو منطقة الخلاف البصري المركزية لـ OEM، وأكثر الطبقات ارتباطًا بالمواد والعملية.
سابعًا، الخبز والتصلب: التشكيل النهائي على خط الإنتاج
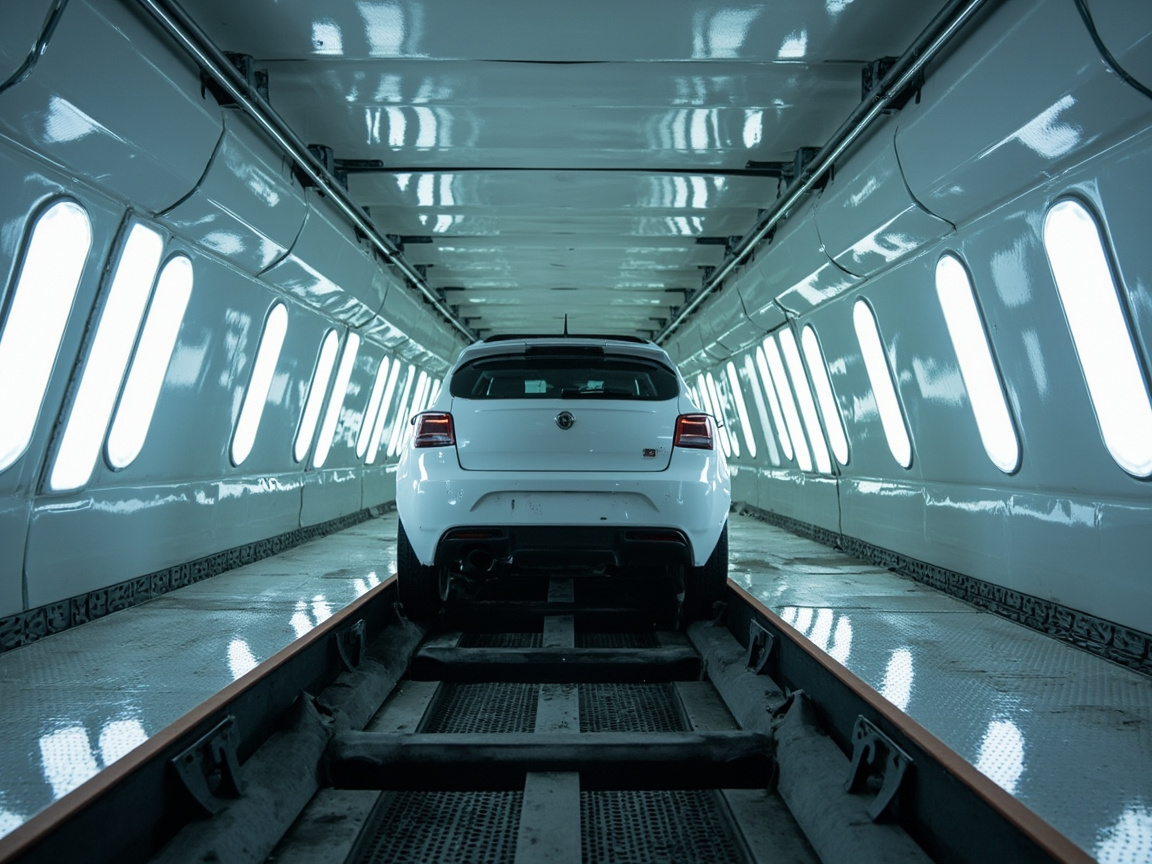
بعد كل طبقة رش يجب الدخول إلى الفرن (Oven) للتصلب المتبادل. خبز خط OEM مستمر: تُعلق الهياكل على سلسلة النقل، وتمر بالتتابع عبر مناطق التسخين والحفظ والتبريد. نوافذ التصلب للطبقات المختلفة تختلف، لكنها تتبع عمومًا:
- درجة حرارة خبز الطبقة الإلكتروفورية أعلى (عادة في نطاق 160–180℃، حسب نظام الراتنج)، لضمان تصلب إيبوكسي/بولي يوريثان بالكامل؛
- الطبقة المتوسطة ودهان اللون والورنيش تستخدم خبزًا متوسط الحرارة (حوالي 130–150℃)، موازنة بين الكفاءة وتجنب تغير لون دهان القاعدة بالحرارة؛
- تجانس حرارة الفرن ومنحنى الارتفاع الحراري يحددان ما إذا كان الإجهاد الداخلي لغشاء الطلاء متساويًا وما إذا كانت فقاعات تتشكل.
(ملاحظة: النطاقات الحرارية أعلاه هي نطاقات هندسية شائعة في الصناعة، والتفاصيل حسب بطاقة عملية كل OEM.)
جوهر الخبز هو التصلب الحراري المتبادل — بالنسبة لنظام بولي يوريثان 2K، هو تفاعل إضافة —NCO مع —OH؛ وبالنسبة لنظام إيبوكسي الطلاء الإلكتروفوري، هو تكوين شبكة إيبوكسي متصلب بالأمين. على عكس دهان الترميم الذي يمكن أن يتصلب في درجة حرارة الغرفة أو تحت الأشعة تحت الحمراء، يوفر خبز OEM درجة تصلب أكثر اكتمالًا واستقرارًا، لذلك يتفوق طلاء المصنع الأصلي عادة على نتيجة الترميم بنفس التركيبة في المتانة والصلابة.
ثامعًا، جدول مقارنة سماكة ووظيفة عمليات OEM الأربع
يلخص الجدول التالي الموقع الأساسي لكل طبقة في النظام المتعدد لـ OEM. يجب توضيح: السماكة المحددة (DFT) تخضع لمواصفات هندسة كل شركة مصنعة للمركبات، والجدول أدناه يقدم النطاقات الشائعة في الصناعة لبناء إطار معرفي بـ "ما هي المشكلة التي تحلها كل طبقة".
| طبقة الطلاء | الوظيفة الرئيسية | طريقة تكوين الغشاء النموذجية | نقاط الأداء الرئيسية | ملاحظات |
|---|---|---|---|---|
| غشاء المعالجة المسبقة | تنظيف وتخميل القاعدة | تحول كيميائي (فوسفطة/سيراميك) | بلورات متجانسة، بلا تلوث | رقيق جدًا، هو بداية الالتصاق |
| برايمر الطلاء الإلكتروفوري (CED) | منع تآكل السيارة بالكامل، تغطية التجاويف | طلاء إلكتروفوري كاثودي + خبز | قوة النفاذ، التجانس | بيانات: الجهد 200–350V، الجزء الصلب 15–20%، pH 5.8–6.2، الحرارة 28–35℃ |
| الطبقة المتوسطة | التسوية، مقاومة صدمات الحصى، جسر بين الطبقات | رش إلكتروستاتيكي + خبز | قابلية الصنفرة، مقاومة صدمات الحصى | تتوافق مع منطق "الطلاء المتوسط" الصناعي |
| دهان القاعدة | توفير اللون والتأثير المعدني/اللؤلؤي | رش (1K/2K) | اللون، اتجاه الرقائق | حمايته الذاتية ضعيفة، يعتمد على الورنيش |
| الورنيش | اللمعان، تحمل الطقس، مقاومة الخدش | رش بولي يوريثان 2K + خبز | اللمعان، الصلابة، مقاومة UV | لمعان 60° فاخر ≥85 GU (وفقًا GB/T 9754) |
قيمة هذا الجدول تكمن في توضيح "لماذا لا يمكن حذف طبقة معينة". حذف الطبقة المتوسطة→ قشر البرتقال وانكشاف القاعدة بصدمات الحصى؛ حذف الورنيش→ شيخوخة اللون وفقدان اللمعان بسهولة؛ عدم تجانس الطلاء الإلكتروفوري→ صدأ التجاويف. كل عملية في طلاء OEM فُرضت بواسطة حالات الفشل.
تاسعًا، المنطق المشترك مع نظام الحماية الصناعية "الأساس—الأوسط—السطح"
بتوسيع الرؤية، نجد أن طلاء OEM متسق بدرجة عالية مع دهان الحماية الصناعي في الفلسفة الهندسية. وفقًا لملفات البحث، الت配套 النموذجي لمقاومة التآكل الثقيلة صناعيًا هو "برايمر إيبوكسي غني بالزنك + طلاء متوسط إيبوكسي ميكا الحديد + طلاء نهائي إيبوكسي بولي يوريثان"، ومنطقه:
- البرايمر: مقاومة التآكل/التصاق (برايمر غني بالزنك يعتمد على الحماية الكاثودية بتضحية الزنك، أو إيبوكسي يوفر الحجب)؛
- الطلاء المتوسط: زيادة/حجب (طبقات رقائق أكسيد الحديد الميكائي الإيبوكسية تطيل مسار انتشار الوسائط)؛
- الطلاء النهائي: تحمل الطقس/زخرفي (بولي يوريثان يوفر الحفاظ على اللمعان واللون ومقاومة الكيماويات).
طلاء OEM "برايمر إلكتروفوري + طبقة متوسطة + دهان لون/ورنيش" هو تقريبًا تكرار لنفس المنطق: الطلاء الإلكتروفوري=البرايمر (مقاومة التآكل والالتصاق)، الطبقة المتوسطة=الطلاء المتوسط (زيادة وحجب)، الورنيش=الطلاء النهائي (تحمل الطقس وزخرفة). بفهم هذه النقطة، يمكن للمهندس استخدام نفس فكرة اختيار المواد عند التبديل بين مشهدي "السيارات" و"الهياكل الفولاذية الصناعية".
كيشين للمواد الجديدة (kexinMaterials) تغطي في آن واحد أنظمة الحماية الصناعية والسيارات ذات الصلة، وفي تصميم الت配套 لبرايمر إيبوكسي وطبقة الحجب الوسطى وطلاء بولي يوريثان السطحي، يمكنها اعتماد طريقة الطبقات المتسقة مع "الأساس—الأوسط—السطح" لـ OEM، لتوفير حلول ت配套 قابلة للتحقق للمعدات وأجزاء هيكل المركبات والحماية الصناعية العامة. إذا كان مشروعك يشمل أجزاء السيارات والهياكل الفولاذية للمصانع في آن واحد، فإن التواصل بنفس لغة "الت配套 الطبقي" غالبًا ما يكون أوفر جهدًا وأسهل في تتبع حدود المسؤولية من التعاقد مع موردين منفصلين.
عاشرًا، اتجاهات الحماية واللوائح: المائية، عالية الجزء الصلب، ومنخفضة VOC
دهان السيارات هو مجال رئيسي للتحكم في VOC. وفقًا لملفات البحث، تخضع دهانات المركبات لـ GB 24409-2020 "حدود المواد الضارة في دهانات المركبات"، والتي تفرض حدودًا واضحة على VOC والرصاص/الكادميوم/الزئبق/الكروم والمركبات البنزينية؛ ولدى الاتحاد الأوروبي توجيهات مثل 2004/42/EC. اتجهت خطوط OEM في السنوات الأخيرة بوضوح نحو اتجاهين:
- المائية: دهان القاعدة المائي انتشر على نطاق واسع، مما خفض انبعاثات VOC بشكل كبير في حلقة دهان اللون الأكثر إنتاجًا لها؛ وتتقدم أيضًا المعالجة المسبقة المائية والطبقة المتوسطة المائية.
- عالية الجزء الصلب (HS, High Solid) والطلاء الإلكتروفوري عالي النفاذ: تقليل استخدام المذيبات مع الحفاظ على الأداء بل وتحسينه.
هذا يتزامن تماماً مع اتجاه "انخفاض VOC، ومحتوى مواد صلبة عالٍ، وتحويل إلى الطلاء المائي" في الطلاء الصناعي الواقي. بالنسبة لمنتقي النظام، للحكم على ما إذا كان نظام ما "موجهاً نحو المستقبل"، يمكن النظر فيما إذا كان قادراً على تلبية حدود GB 24409 / GB 30981 دون التضحية بالأداء. حول كيفية تحقيق التوازن بين "الأداء مقابل الامتثال" في الأنظمة المائية، وإطار اختيار السيناريوهات الصناعية، يمكن القراءة الموسعة لـكيفية اختيار الطلاء الصناعي المائي: نظام الراتنج والظروف المناسبة ومقارنة الاختيار بين الطلاء المائي والدهان الزيتي، حيث أن المنطق الأساسي لها متوافق مع فكرة الت分层 OEM في هذه المقالة.
الحادي عشر: العيوب الشائعة في طلاء OEM واستكشاف الأخطاء وإصلاحها
حتى أفضل عملية ستواجه مشاكل عند انحراف المعلمات. يلخص الجدول التالي العيوب عالية التكرار وأسبابها الجذرية في كل عملية من عمليات OEM، لبناء القدرة على "تتبع العملية من خلال العيب عند رؤيته":
| العملية | العيوب عالية التكرار | الأسباب الرئيسية | الحلول |
|---|---|---|---|
| المعالجة المسبقة | تفاوت الفوسفطة، عودة الصدأ | تنظيف دهني غير كامل، تلوث حوض السائل، جودة مياه رديئة | تعزيز التنظيف الدهني والشطف بالماء النقي، مراقبة سائل الحوض |
| الطلاء الإلكتروفوري | مسام دقيقة، سطح خشن | جهد عالٍ جداً، انحراف درجة حرارة/pH سائل الحوض | العودة إلى معلمات الملف المرجعي: الجهد 200–350V، المحتوى الصلب 15–20%، pH 5.8–6.2، الحرارة 28–35℃ |
| الطلاء الإلكتروفوري | كشف القاعدة في التجاويف الداخلية | قوة النفاذ الكهربائي غير كافية، تعليق القطعة غير مناسب | تحسين قوة النفاذ الكهربائي لسائل الطلاء الإلكتروفوري وزاوية التعليق |
| الطبقة المتوسطة | قشر البرتقال، ظهور آثار الصنفرة | سماكة الفيلم غير كافية، تدفق رديء | زيادة سماكة الفيلم، تحسين الرش والجفاف الوامض |
| الدهان الملون | تفاوت اللون، توجيه رقائق الألمنيوم رديء | جفاف وامض غير كافٍ، رش غير متساوٍ | توحيد زمن الجفاف الوامض ومعلمات الرش |
| الورنيش | تقطر، مسام دقيقة | سماكة الفيلم مفرطة، تسخين سريع جداً | التحكم بالسماكة، تحسين منحنى تسخين الفرن |
| الخبز | فقاعات، فقدان اللمعان | منحنى تسخين حاد، مذيبات متبقية | تسخين تدريجي، ضمان الجفاف الوامض |
تكمن قيمة سلسلة استكشاف الأخطاء هذه في أن: معظم شكاوى المظهر والمتانة يمكن تتبعها إلى انحراف معلمات عملية معينة، وليس "دهاناً رديئاً". جوهر إدارة OEM هو المراقبة عبر الإنترنت والتحكم الإحصائي بعملية SPC لسائل الحوض، ودرجة الحرارة والرطوبة، والجهد، وسماكة الفيلم في كل عملية.
الثاني عشر: قبول الجودة: استخدام المعايير لفحص طلاء الهيكل بالكامل
قبل خروج طلاء الهيكل الكامل من خط الإنتاج، يجب اجتياز سلسلة من الاختبارات، معظمها يمكن ربطه بمعايير عامة:
- الالتصاق (شبكة الخدش): GB/T 9286-1998 / ISO 2409، المستويات 0–5، المستوى 0/1 ممتاز (تساقط ≤5%)؛
- رذاذ الملح المتعادل: GB/T 1771-2007 / ASTM B117، قطع فحص الهيكل الكامل غالباً تتطلب أكثر من 500 ساعة دون فقاعات، صدأ أحادي الجانب ≤1–2mm؛ أهداف الحماية من التآكل الثقيلة يمكن أن تصل إلى مستوى 1000 ساعة؛
- اللمعان (60°): GB/T 9754 / ISO 2813، الورنيش عالي الجودة عالي اللمعان ≥85 GU؛
- التشييخ المناخي الاصطناعي: GB/T 1865 (مصباح زينون)، 1000 ساعة تغير اللون ≤مستوى 2، التفتح ≤مستوى 1؛
- صلابة القلم الرصاص: GB/T 6739 / ISO 15184، الورنيش غالباً يتطلب مستوى B–H أو أعلى؛
- المرونة والصدم: GB/T 1731، GB/T 1732، قطر الانحناء ≤2mm، الصدم ≥50cm.
كتابة هذه المعايير في الشروط الفنية لطلاء الهيكل الكامل وقبول المواد الواردة، يمكن أن تتجنب الجدل حول "المظهر مشابه، وتظهر المشاكل بعد سنتين من الاستخدام". بالنسبة لسلسلة التوريد، أداء الطلاء ليس كلمة إعلانية، بل مجموعة من الأرقام القابلة لإعادة القياس والتتبع.
الثالث عشر: تصميم عمر مقاومة التآكل للهيكل الكامل من منظور النظام المتعدد الطبقات
مقاومة تآكل الهيكل الكامل لم تحل أبداً بالاعتماد على "طبقة سحرية معينة من الطلاء"، بل من خلال التصميم المتكرر للنظام المتعدد الطبقات. بالنظر إلى الطبقات السابقة مجتمعة: المعالجة المسبقة تؤسس قاعدة مخمدة، والطلاء الإلكتروفوري يغطي جميع المناطق العمياء بقوة النفاذ الكهربائي ويوفر حاجز الحماية الرئيسي، والطبقة المتوسطة تزيد السماكة لمقاومة صدم الحصى وتطيل مسار الوسيط، والورنيش يعزل الأشعة فوق البنفسجية والتآكل الكيميائي. عند فشل أي طبقة، لا تزال الطبقات الأخرى توفر تخفيفاً — وهذا هو السبب الجذري لكون التعدد الطبقي أكثر موثوقية من الطبقة الواحدة.
من منظور علم الفشل، يجب على وسائط التآكل عبور ثلاث طبقات كثيفة من الأغشية العضوية: الورنيش، والطبقة المتوسطة، والطلاء الإلكتروفوري بالتتابع للوصول إلى صفيحة الصلب، كلما طال المسار زادت المقاومة. إن تجانس طبقة الطلاء الإلكتروفوري وتغطية التجاويف الداخلية يحدد ما إذا كانت "الأماكن غير المرئية" تصدأ أولاً؛ ومقاومة الطبقة المتوسطة لصدم الحصى تحدد ما إذا كان ضرر القيادة سيخترق خط الدفاع؛ ومقاومة الورنيش للعوامل الجوية تحدد ما إذا كان الهيكل الكامل سيحافظ على لمعانه ولونه بعد سنوات من التعرض للشمس في الهواء الطلق. لكل من الطبقات الثلاث مهامها، ونقص أي منها يجعل عمر النظام بأكمله قصيراً بشكل واضح.
هذا يفسر أيضاً لماذا يكون مصنعو المعدات الأصلية حساسين جداً لمعلمات الطلاء الإلكتروفوري: وفقاً للملف، الجهد الإلكتروفوري 200–350 V، المحتوى الصلب لسائل الحوض 15–20%، pH 5.8–6.2، الحرارة 28–35℃ هي نافذة عملية مترابطة، أي انحراف يدمر تجانس الترسيب، مما يترك نقاط ضعف في الحماية من التآكل داخل تجاويف الهيكل أو لحاماته. إدخال هذه المعلمات في المراقبة عبر الإنترنت والتحكم الإحصائي بعملية هو أكثر اقتصادية من إعادة الطلاء بعد حدوث المشكلة. بالنسبة للمستخدمين، وراء "متانة طلاء المصنع الأصلي" يكمن هذا النظام المتعدد الطبقات الذي تم التحقق منه مراراً وتكراراً بواسطة حالات الفشل، وليس أسطورة مادة واحدة.
الرابع عشر: تقييم مظهر الغشاء الطلائي: قشر البرتقال ووضوح الصورة (DOI)
بالإضافة إلى الحماية من التآكل والمتانة، فإن أكثر ما يدركه المستهلكون في طلاء OEM هو "جماله". يُذكر مؤشران أساسيان غالباً:
- قشر البرتقال (Orange Peel): تموجات على سطح غشاء الطلاء تشبه قشر البرتقال، ناتجة عن تدفق غير كافٍ أو عدم تطابق معدل تبخر المذيب والتصلب. إن تدفق الطبقة المتوسطة والورنيش يحدد مباشرة شدة قشر البرتقال، والصقل المفرط وإن كان يحسنه إلا أنه يفقد سماكة الورنيش.
- وضوح الصورة (DOI, Distinctness of Image): درجة وضوح الصورة المنعكسة على سطح الطلاء، كلما زاد كانت أشبه "بالمرآة". يعكس بشكل شامل التسطيح، واللمعان، والنقاء، وهو نقطة بيع رئيسية لطلاء السيارات الفاخرة.
التحكم في قشر البرتقال وDOI يعتمد على التحسين المنهجي لمعلمات الرش (ضغط الهواء، التدفق، تداخل حركة المسدس)، وزمن الجفاف الوامض، ومنحنى تسخين الفرن، وليس مادة واحدة. وهذا هو سبب اختلاف أداء نفس الورنيش بشكل كبير في خطوط إنتاج وعمليات مختلفة. إدخال مؤشرات المظهر في تحليل قدرة العملية هو الطريق الحتمي لطلاء الهيكل الكامل الحديث للانتقال من "المؤهل" إلى "الدقيق". الجدير بالذكر أن قشر البرتقال وDOI ليسا أعلى ما يكون أفضل، فالسعي المفرط للمرآة قد يضحي بسماكة الورنيش وهامش مقاومة صدم الحصى، هندسياً يجب أخذ التوازن بين "الجمال" و"المتانة"، وهذا هو جوهر بطاقة عملية طلاء الهيكل الكامل.
الأسئلة الشائعة
1. ما هو الفرق الجوهري بين دهان سيارات OEM ودهان الترميم (Refinish)؟
الفرق الجوهري يكمن في سيناريو التطبيق والهدف: OEM يتم على خط التجميع في مصنع السيارات الكامل، طلاء متعدد الطبقات آلي للهيكل الكامل مع خبز عالي الحرارة، يسعى لتجانس الهيكل الكامل وعمر طويل؛ دهان الترميم في ورشة الإصلاح للأضرار الموضعية، محدود بدرجة حرارة الغرفة/خبز منخفض الحرارة والرش اليدوي، يسعى للمطابقة السلسة للون واللمعان مع المنطقة المجاورة. يمكن أن يكون نظام الوصفة مت同源اً (مثل كلاهما ورنيش بولي يوريثان 2K)، لكن نافذة العملية ومعايير القبول مختلفة.
2. لماذا يمكن للطلاء الإلكتروفوري الكاثودي منع الصدأ حتى داخل تجاويف الهيكل؟
الاعتماد على "قوة النفاذ الكهربائي" للطلاء الإلكتروفوري: راتنج الطلاء المشحون سلبياً يهاجر ويرسب نحو الهيكل ككاثود تحت تأثير المجال الكهربائي، يمكن للطلاء تجاوز العوائق والدخول إلى لحامات وتجاويف لا يصل إليها مسدس الرش، م forming فيلم طلاء متصل. وفقاً للملف، المعلمات النموذجية للطلاء الإلكتروفوري: الجهد 200–350 V، المحتوى الصلب لسائل الحوض 15–20%، pH 5.8–6.2، الحرارة 28–35℃، والحالة المستقرة لسائل الحوض هي شرط أساسي لعمل قوة النفاذ الكهربائي.
3. هل يمكن الاستغناء عن الطبقة المتوسطة؟
لا يُنصح بذلك. الطبقة المتوسطة تتحمل ثلاث وظائف: ملء العيوب الدقيقة للوحة المعدنية، مقاومة صدم الحصى، تعزيز الالتصاق بين الطبقات. الاستغناء عنها يجعل الدهان الملون يُظهر بسهولة عيوب القاعدة (قشر البرتقال، الدرج)، وتصبح حصى القيادة أكثر سهولة في اختراق طبقة الطلاء الإلكتروفوري، مما يؤدي إلى تآكل مبكر وشكاوى مظهر. رغم أنها غير مرئية، إلا أنها طبقة انتقالية حاسمة للمظهر والمتانة.
4. كيف يتحقق تأثير الدهان المعدني ودهان اللؤلؤ؟
من التلون حسب الزاوية (التحكم في توجيه الرقائق flake orientation) لرقائق الألمنيوم (الدهان المعدني) أو رقائق الميكا (دهان اللؤلؤ) في دهان القاعدة اللوني. اتجاه وترتيب كثافة رقائق الصبغة يحدد طريقة انعكاس الضوء، مما ينتج "ساطع من الأمام، داكن من الجانب" أو إزاحة لونية. ضغط الرش، مسافة حركة المسدس، وزمن الجفاف الوامض كلها تؤثر على التوجيه، وهو أكثر حلقات بناء دهان القاعدة تقنية.
5. هل الورنيش مجرد "دهان شفاف" فقط؟
أبعد من ذلك بكثير. الورنيش يوفر لمعاناً عالياً (لمعان 60° فاخر يمكن أن يكون ≥85 GU، وفقاً GB/T 9754)، ومقاومة العوامل الجوية ومقاومة UV، ومقاومة الخدش والكيمياء وغيرها من الحمايات المتعددة. إنه الطبقة الختمية الحقيقية التي تجعل "طلاء السيارة يتحمل سنوات دون اصفرار أو تشقق". دهان القاعدة مسؤول عن اللون، والورنيش مسؤول عن العمر.
6. هل يجب خبز طلاء OEM بدرجة حرارة عالية؟
النظام متعدد الطبقات يتبنى عموماً التصلب في فرن، طبقة الطلاء الإلكتروفوري حرارتها أعلى، وطبقة الطلاء النهائي حرارتها متوسطة، والتفاصيل حسب بطاقة العملية. التصلب الحراري يجلب رابطة متقاطعة أكثر اكتمالاً من درجة حرارة الغرفة، لذلك متانة طلاء المصنع الأصلي أفضل عادة من نتيجة الترميم بنفس الوصفة. بعض أنظمة التصلب منخفض الحرارة أو بالأشعة فوق البنفسجية تُستخدم لمكونات خاصة، لكن خطوط OEM للسيارات الركابية الرئيسية لا تزال تعتمد على الفرن المستمر.
7. هل سيتم التخلص من الفوسفطة في المعالجة المسبقة؟
الفوسفطة الزنكية التقليدية تحت ضغط بسبب احتوائها على معادن ثقيلة وحمل مياه الصرف العالي، والمعالجة الغشائية الرقيقة الزركونية (التحويل السيراميكي) الخالية من النيكل والفوسفور تتولى محلها. لكن الأداء الناضج للفوسفطة في الالتصاق ومقاومة التآكل يجعلها تتعايش لفترة طويلة. الاتجاه هو "غشاء تحويل أكثر صداقة للبيئة + إدارة سائل حوض أكثر صرامة".
8. لماذا يُقسم دهان السيارات إلى كل هذه الطبقات بدلاً من طبقة واحدة؟
لأن طبقة طلاء واحدة لا يمكنها تلبية جميع مؤشرات الحماية من التآكل، والملء، واللون، واللمعان، ومقاومة العوامل الجوية في نفس الوقت. التعدد الطبقي يجعل كل طبقة تحل فئة واحدة من المشاكل، والأداء الكلي الأمثل. هذا مت同源 مع مبدأ مطابقة "برايمر + طلاء متوسط + طلاء نهائي" في الحماية الصناعية: القاعدة للحماية، المتوسط للحجب، النهائي للعوامل الجوية.
9. ماذا يعني GB 24409-2020 لدهان السيارات؟
إنه معيار وطني إلزامي لحدود المواد الضارة في دهانات المركبات، يضع حدوداً عليا لـ VOC، والرصاص والكادميوم والزئبق والكروم، والمركبات البنزينية. كل من نظام OEM وترميم مقيد به، مما يدفع الصناعة نحو دهان القاعدة المائي وورنيش عالي المحتوى الصلب. عند الاختيار، تأكيد قدرة المنتج على تلبية هذا الحد هو خط الامتثال الأساسي.
10. هل يمكن تطبيق فكرة مطابقة الطلاء الصناعي الواقي مباشرة على السيارات؟
الفلسفة الهندسية يمكن تعميمها (كلاهما تعدد طبقي قاعدة—متوسط—نهائي)، لكن المواد المحددة ونافذة العملية مختلفة: السيارات لديها متطلبات أعلى للمظهر، ووضوح الصورة، ومقاومة صدم الحصى؛ والطلاء الصناعي أكثر صرامة في الحماية الثقيلة من التآكل ومقاومة الكيمياء. يمكن الاستفادة من منطق التعدد الطبقي، لكن الوصفة والبناء يجب إعادة تصميمهما وفقاً لمعايير كل منهما.
قراءة موسعة
- كيفية اختيار الطلاء الصناعي المائي: نظام الراتنج والظروف المناسبة: تمديد فكرة المطابقة "قاعدة—متوسط—نهائي" من السيارات إلى الحماية الصناعية، لبناء إطار قرار طلاء عبر السيناريوهات.
- مقارنة الاختيار بين الطلاء المائي والدهان الزيتي: مقارنة الأنظمة المائية والزيتية من أبعاد VOC، والأداء، والتكلفة، استجابةً لقسم الاتجاه البيئي في هذه المقالة.
- طلاء خشبي بالتصلب UV — الكفاءة، والبيئة، وحدود العملية: ربط منظور عبر الفئات، لفهم منطق عملية طلاء "تصلب مستمر في المصنع" أخرى، لتشكل مقارنة مع التصلب بالخبز OEM.