المركبات السككية هي هياكل فولاذية كبيرة متحركة، فهي لا تخدم لسنوات طويلة في ظل المطر والرياح والضباب الملحي والأشعة فوق البنفسجية والتغيرات الحرارية فحسب، بل تتحمل أيضاً الصدمات بالحصى والاهتزازات والغسيل المتكرر أثناء التشغيل عالي السرعة، وفي الوقت نفسه يجب أن تلبي متطلبات الحريق والبيئة المتزايدة الصرامة. ونظام الطلاء الملحق بها قد تجاوز منذ زمن الإدراك البسيط المتمثل في "دهان طبقة لمنع الصدأ والتجميل"، ليتطور إلى نظام هندسي متكامل يجمع بين مكافحة التآكل والتزيين ومقاومة الحريق والثبات في الطقس وإدارة الألوان. يبدأ هذا المقال من حماية الهياكل الفولاذية من التآكل، ويتناول طبقة تلو الأخرى طلاء الهيكل وطلاء مقاوم للحريق لعربات العجلات والثبات في الطقس والحفاظ على اللمعان والاتساق اللوني ومعدات البناء الخضراء، لتقديم مرجع شامل لتصميم واختيار وتنفيذ طلاء مركبات السكك الحديدية. والبنود المعيارية والمعلمات الملحقة المذكورة في النص هي تلخيص للممارسات الشائعة في الصناعة، وينبغي أن تستند المشاريع الفعلية إلى الإصدار المعياري الحالي والشروط الفنية لطراز المركبة لتجنب الانحراف التنظيمي الناتج عن التطبيق المباشر.
لماذا يختلف طلاء مركبات السكك الحديدية عن الطلاء الصناعي العادي
لفهم مدى تعقيد نظام طلاء مركبات السكك الحديدية، ننظر أولاً إلى التحديات الفريدة المتعددة التي يواجهها. الأول هو عمر الخدمة الفائق الطول. فعمر التصميم لقطار مترو أنفاق أو قطار فائق السرعة يصل عادة إلى ثلاثين عاماً أو أكثر، ويجب أن يوفر نظام الطلاء الحماية من التآكل والحفاظ على المظهر طوال هذه الفترة، بدلاً من التفتت والفشل خلال بضع سنوات فقط. والثاني هو الثبات العالي في الطقس. فالمركبات معرضة طوال العام للأشعة فوق البنفسجية الخارجية والمطر الحمضي والغلاف الجوي الصناعي والضباب الملحي الساحلي، ويتطلب الطلاء مقاومة الشيخوخة الضوئية والتآكل الكيميائي. والثالث هو مقاومة صدمات الحصى والبلى. فالحصى المتطاير والرمال وحطام المعادن في منطقة عربات العجلات أثناء التشغيل عالي السرعة تسبب صدمات ميكانيكية للطلاء، وتبرز بوجه خاص مناطق الهيكل السفلي واللوحات الجانبية. والرابع هو مقاومة منظفات الغسيل. فمركبات السكك الحضرية لإبقائها نظيفة تُغسل بشكل متكرر بمنظفات قلوية أو تحتوي على مواد خافضة للتوتر السطحي، ويجب أن يتمتع الطلاء باستقرار كيميائي وإلا سيفقد لمعانه أو يتغير لونه أو حتى ينفصل. والخامس هو الامتثال لمقاومة الحريق. فالتجهيزات الداخلية للعربات وبعض الطبقات الهيكلية تحتاج إلى تلبية متطلبات استجابة الحريق لمعايير مثل EN 45545، ليوحد الزينة والأمان في نفس النظام. وهذه المتطلبات المتراكبة تحديداً هي ما يجعل طلاء مركبات السكك الحديدية لا يمكن أن يتبع منطق الدهانات الميكانيكية أو المعمارية العادية.
نظام حماية جسور الصلب للسكك الحديدية: المنطق الجوهري لـ TB/T 1527
في خريطة طلاء النقل بالسكك الحديدية، تعد جسور الصلب للسكك الحديدية من أوائل المجالات التي أرست معايير نظامية. وقد كان معيار TB/T 1527 "طلاء حماية جسور الصلب للسكك الحديدية" لفترة طويلة المرجع الموثوق لحماية جسور الصلب من التآكل، ومنطقه الجوهري هو بناء حاجز مضاد للتآكل طويل الأمد من خلال "المعالجة السطحية + التعدد الطبقي + السماكة الغشائية المعقولة".
المعالجة السطحية: نقطة البداية لكل حماية
أول وأهم عملية في طلاء جسور الصلب هي المعالجة السطحية. يتطلب المعيار إزالة الصدأ بالرملي (أو القذف بالخردق) للصلب، عادةً للوصول إلى المستوى Sa 2.5 (مستوى شبه أبيض) والتحكم في خشونة السطح، لإزالة القشور التأكسدية وطبقات الصدأ والزيوت، وتوفير أساس التصاق متين للطبقات اللاحقة. وتحدد جودة المعالجة السطحية مباشرةً عمر نظام الطلاء — فحتى أفضل دهان إذا طُبق على صلب به قشور تأكسدية متبقية، سينفصل كلياً بسبب فشل المادة الأساسية. أما في أعمال الصيانة، فيجب تقييم حالة الطبقات القديمة لتحديد ما إذا كان الإصلاح موضعياً أو إعادة الطلاء كلياً.
النظام الملحق: تقسيم العمل بين البرايمر والطلاء المتوسط والطلاء النهائي
يتكون الملحق النموذجي لحماية جسور الصلب من ثلاث طبقات أو أكثر:
– البرايمر: يمثله برايمر إيبوكسي غني بالزنك، الذي يستفيد من الحماية الكاثودية لزنك والالتصاق القوي للإيبوكسي لتوفير حاجز مضاد للتآكل أول، ومناسب خاصة لبيئات التآكل الجوي. – الطلاء المتوسط: يُستخدم عادةً طلاء متوسط إيبوكسي بأكسيد الحديد الميكائي، الذي يعتمد على البنية الصفائحية لأكسيد الحديد الميكائي لإطالة مسار اختراق وسائط التآكل، ويزيد في الوقت نفسه من السماكة ويحسن الحجب الكلي. – الطلاء النهائي: يُعتمد غالباً طلاء نهائي بولي يوريثان أليفاتي، يوفر مقاومة الطقس والحفاظ على اللمعان واللون ومقاومة الشيخوخة، لإبقاء الجسر بمظهر وحماية جيدين لفترة طويلة في الهواء الطلق.
التحكم في السماكة: القيد الصارم للبيانات
يضع TB/T 1527 حدوداً دنيا واضحة لكل طبقة ولإجمالي سماكة الغشاء الجاف (DFT)، ويتطلب التنفيذ مراقبة كاملة باستخدام مقياس الغشاء الرطب ومقياس سماكة الغشاء الجاف. ونقص السماكة يضحي بعمر الحجب، والزيادة المفرطة قد تسبب التشقق أو ضعف الالتصاق. ويحتاج تصميم السماكة المعقول إلى الجمع بين مستوى التآكل البيئي (يمكن الرجوع إلى تصنيفات C1–C5 وCX وIm في GB/T 30790 المكافئ لـ ISO 12944) وهدف المتانة المتوقع.
يقدم الجدول التالي مخططاً نموذجياً لملحق طلاء حماية جسور الصلب للسكك الحديدية (يخضع التفصيل للإصدار الحالي من TB/T 1527):
| موضع الطبقة | نوع الطلاء | الوظيفة الرئيسية | سماكة الغشاء الجاف النموذجية (μm) | ملاحظات |
|---|---|---|---|---|
| المعالجة السطحية | رملي/قذف بالخردق | إزالة الصدأ وزيادة الخشونة | — | عادةً المستوى Sa 2.5 |
| البرايمر | برايمر إيبوكسي غني بالزنك | الحماية الكاثودية والالتصاق | 60–80 | محتوى الزنك حسب ظروف العمل |
| الطلاء المتوسط | طلاء متوسط إيبوكسي بأكسيد الحديد الميكائي | الحجب والزيادة في السماكة | 80–120 | مالئ صفائحي |
| الطلاء النهائي | طلاء نهائي بولي يوريثان أليفاتي | مقاومة الطقس والتزيين | 60–80 | الحفاظ على اللمعان واللون |
| إجمالي سماكة الغشاء | تراكب متعدد الطبقات | حماية مضادة للتآكل طويلة الأمد | 200–300+ | حسب درجة التآكل |
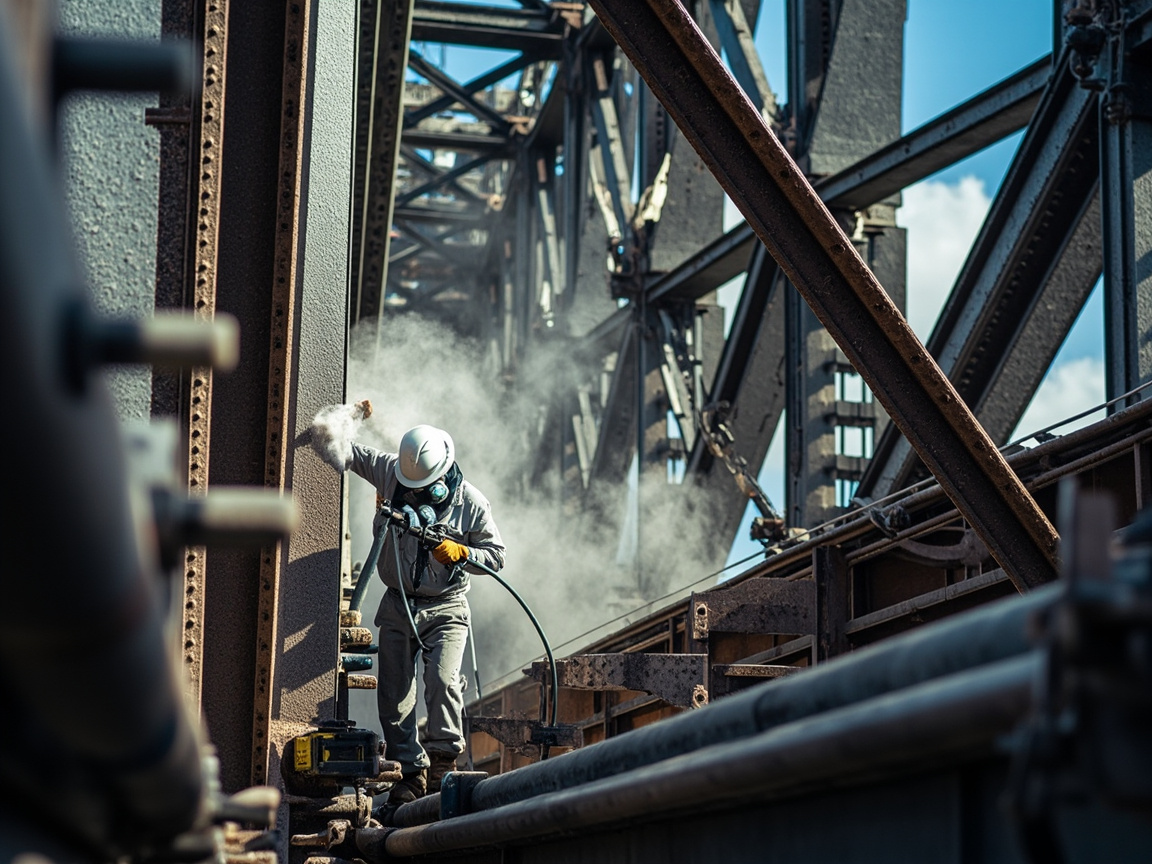
نظام طلاء هيكل العربة: سلسلة كاملة من البرايمر الإيبوكسي إلى الورنيش
على عكس جسور الصلب التي تركز بشكل رئيسي على مكافحة التآكل، فإن طلاء هيكل مركبات السكك الحديدية هو نظام متكامل بدرجة عالية لـ "الأساس المضاد للتآكل واللمسة الزخرفية النهائية". غالبًا ما يشمل طلاء هيكل قطار فائق السرعة أو مترو الأنفاق الخطوات التالية:
معالجة المادة الأساسية والبرايمر
تحتاج هياكل الألمنيوم أو الفولاذ المقاوم للصدأ إلى معالجة تحويل كيميائي (مثل الكرمة أو التخميل الخالي من الكروم) أو الرملي قبل الطلاء، لتعزيز التصاقها ومقاومتها للتآكل. ثم يُطبق برايمر إيبوكسي لتوفير الترابط القوي مع المعدن الأساس والحماية الأساسية من التآكل. بالنسبة لهياكل الألمنيوم، يجب أن يتعامل البرايمر أيضًا مع مخاطر التآكل الجلفاني بين المعادن المختلفة.
المعجون والطبقة المتوسطة
لا مفر من ترك عدم استواء في تصنيع الهيكل بسبب اللحام والصنفرة، فيجب تطبيق معجون إيبوكسي أو بولي يوريثان لملء الفراغات، ثم صنفرته للوصول إلى استواء متساوٍ. توفر طبقة الطلاء المتوسطة فوق ذلك سماكة ومقاومة لصدمات الحصى والترابط بين الطبقات، مما يخلق قاعدة ناعمة لطلاء النهائي. تعد مرونة الطبقة المتوسطة ومقاومتها للصدمات مهمة بشكل خاص للمناطق المعرضة لصدمات الحصى مثل أعلى عربة العجلات واللوحات الجانبية.
الطلاء النهائي والورنيش
الطلاء النهائي هو الطبقة الأساسية التي تحدد مظهر المركبة، وغالبًا ما يستخدم نظام بولي يوريثان أو بولي يوريثان أكريليكي، لتوفير اللون واللمعان ومقاومة الطقس. تطبق بعض المركبات عالية المستوى طبقة ورنيش (طبقة شفافة) لتعزيز اللمعان ومقاومة الطقس وقدرة مقاومة منظفات الغسيل، مع حماية دهان القاعدة من الأشعة فوق البنفسجية والتآكل الكيميائي. يؤدي إدخال الورنيش إلى "لون أكثر سطوعًا وعمر أطول"، ولكنه يزيد أيضًا من عدد مراحل التطبيق وتعقيد العملية.
تجمع مركبات المترو وقطارات السكك الحديدية فائقة السرعة بين القواسم المشتركة والاختلافات في نظام الطلاء: نظرًا للمسافات القصيرة بين المحطات والتوقف المتكرر ومتطلبات التنظيف الداخلي العالية، تركز مركبات المترو أكثر على الطلاء الداخلي المضاد للبكتيريا والمقاوم للغسيل ومقاوم للحريق؛ وبسبب السرعة العالية للتشغيل والتعرض القوي في الهواء الطلق والمتطلبات الصارمة للديناميكا الهوائية للمظهر، تؤكد قطارات فائقة السرعة أكثر على التدفق السطحي لطلاء النهائي والحفاظ على اللمعان ومقاومة صدمات الحصى. كلاهما متسق في منطق برايمر مضاد للتآكل، ويكمن الاختلاف بشكل رئيسي في معايير الزخرفة والتكيف مع بيئة التشغيل.
يلخص الجدول التالي نظام طلاء هيكل العربة النموذجي طبقة بطبقة (توضيحي):
| الطبقة | نوع الطلاء | الوظيفة الرئيسية | متطلبات الأداء الرئيسية |
|---|---|---|---|
| معالجة المادة الأساسية | تحويل كيميائي/رملي | تعزيز الالتصاق ومقاومة التآكل | اتجاه نحو الخالي من الكروم |
| البرايمر | برايمر إيبوكسي | الالتصاق ومكافحة التآكل | ترابط قوي ومقاوم للتآكل |
| المعجون | معجون إيبوكسي/بولي يوريثان | الملء والتسوية | سهولة الصنفرة وعدم التشقق |
| الطبقة المتوسطة | طلاء متوسط بولي يوريثان | زيادة السماكة ومقاومة صدمات الحصى | مرونة وترابط بين الطبقات |
| الطلاء النهائي | بولي يوريثان/بولي يوريثان أكريليكي | اللون ومقاومة الطقس | الحفاظ على اللمعان ومقاومة المنظفات |
| الورنيش | ورنيش شفاف | الحماية واللمعان | لمعان عالٍ ومقاومة الطقس |
طلاء مقاوم للحريق والاحتراق لعربة العجلات والهيكل السفلي
عربة العجلات والهيكل السفلي وحجرة المعدات هي من بين المناطق الأكثر تركزًا لخطر الحريق في مركبات السكك الحديدية: هنا تتركز مكونات عالية الحرارة وعالية الطاقة مثل الفرامل والجر والإمداد بالطاقة، وبمجرد نشوب حريق، تهدد الحرارة بسرعة السلامة الإنشائية لهيكل العربة الفولاذي. لذلك، يجب أن يوفر الطلاء في هذا الجزء ليس فقط مكافحة التآكل ومقاومة صدمات الحصى، بل يتحمل أيضًا وظيفة مقاومة الحريق والاحتراق وحتى الحماية الهيكلية من الحريق.
من منظور المعايير، يمكن الإشارة إلى تفاعل الحريق على مستوى المواد وفقًا للفئات المقابلة في EN 45545-2، بينما يقع منطق الحماية الهيكلية من الحريق في EN 45545-3: من خلال تطبيق طلاء عازل مقاوم للحريق والاحتراق، يتم تقليل معدل ارتفاع حرارة الفولاذ تحت درجات حرارة الحريق العالية وإطالة وقت الحفاظ على القوة، مما يوفر زائدًا سلبيًا للحماية للسلامة الإنشائية للمركبة بأكملها. وقد أجرت الجامعات المحلية استكشافات استباقية، مثل بحث جامعة تونغجي حول طلاء مقاوم للحريق والاحتراق لعربة العجلات والهيكل السفلي، والذي انطلق من منطق الحماية الهيكلية من الحريق في EN 45545-3، لدراسة جدوى بناء طبقة عازلة مقاومة للاحتراق على سطح المكونات الفولاذية مثل عربة العجلات والهيكل السفلي، والتحقق من تأثير الطلاء في تثبيط منحنى ارتفاع حرارة الفولاذ عند التعرض للحريق. ينتمي هذا النوع من "طلاء الحماية الهيكلية من الحريق" إلى مسار تقني مختلف عن طلاء الزخرفة لهيكل العربة: يركز الأول على السلامة الميكانيكية للفولاذ تحت درجات الحرارة العالية، بينما يركز الأخير على أداء الاحتراق والدخان والسمية للطلاء نفسه، ويكملان بعضهما البعض لتشكيل صورة التكنولوجيا الكاملة لمكافحة الحريق في المركبة.
مقاومة الطقس والحفاظ على اللمعان: اختبار مزدوج لسنوات في الهواء الطلق والغسيل المتكرر
مقاومة الطقس لطلاء عربات السكك الحديدية تحدد بشكل مباشر معدل تدهور المظهر والحماية للعربات بعد سنوات من الخدمة في الهواء الطلق. الأشعة فوق البنفسجية هي الدافع الأول لشيخوخة الطبقة: فهي تكسر الروابط الكيميائية في غشاء الدهان، مما يؤدي إلى تلاشي اللون وتفتت المسحوق وفقدان اللمعان. لذلك، تستخدم أنظمة الطلاء النهائي غالبًا بولي يوريثان مصلب بأيزوسيانات أليفاتية مقاوم للأشعة فوق البنفسجية، حيث تكون سرعة اصفراره وفقدان لمعانه أقل بكثير من الأنظمة العطرية. أما الحفاظ على اللمعان فيتعلق بالجودة البصرية للعربات — فقطار فائق السرعة فاقد لللمعان ومائل للبياض سيقلل بشكل كبير من الانطباع عن علامة "قطارات الصين فائقة السرعة".
أكثر قسوة من شيخوخة الهواء الطلق هو الغسيل المتكرر. تحافظ عربات السكك الحديدية الحضرية على نظافتها غالبًا باستخدام منظفات أسبوعيًا أو أكثر تكرارًا، وستؤدي المنظفات القلوية أو المحتوية على مذيبات إلى تآكل غشاء الدهان ببطء. هذا يتطلب من الطلاء النهائي والورنيش امتلاك استقرار كيميائي ممتاز، وإدخال هياكل راتنجية مقاومة للتحلل المائي والقلويات في التركيبة. أصبحت القدرة على مقاومة المنظفات مؤشرًا صارمًا في الشروط الفنية لطلاء السكك الحديدية الحضرية، كما أنها ساحة معركة خفية للفجوة بين الطلاء المحلي والمنتجات الأجنبية.
إدارة اتساق لون العربة بالكامل والتحكم في الدفعات
عربات السكك الحديدية، وخاصة مترو الأنفاق والقطارات الكهربائية، غالبًا ما تظهر بصورة موحدة للقطار بأكمله أو الخط بأكمله أو甚至 الشبكة بأكملها، لذا أصبح اتساق اللون نقطة تركيز متكررة لجودة الطلاء. تواجه إدارة اللون ثلاث صعوبات: أولاً، تذبذب الصبغات والراتنجات في دفعات الطلاء المختلفة سيؤدي إلى فروق لونية؛ ثانيًا، اختلاف سمك الطبقة والتدفق والتصلب في الرش الكبير المساحة سيؤدي إلى تفاوت الإضاءة والظلام؛ ثالثًا، بعد التعرض الطويل للهواء الطلق، تختلف سرعة شيخوخة الأجزاء المختلفة، مما يضخم الفروق اللونية further.
الحل هو نظام تحكم في الدفعات يمتد عبر "التركيبة — الإنتاج — التنفيذ — التشغيل والصيانة": في جانب التركيبة، تثبيت موردي الصبغات ونظام معاجين الألوان، وإنشاء لوحات ألوان معيارية وتسامح فرق اللون (مثل نطاق تحكم ΔE)؛ في جانب الإنتاج، فحص فرق اللون والأداء عند خروج كل دفعة طلاء من المصنع؛ في جانب التنفيذ، استخدام المزج الأوتوماتيكي والتحكم المنتظم في سمك الطبقة، وإجراء تقييم لون العربة بالكامل في مرحلة العربة النموذجية؛ في جانب التشغيل والصيانة، إنشاء آلية استرجاع اللون عند التجديد، لضمان الوحدة البصرية بين منطقة إعادة الطلاء والهيكل القائم. تبدو إدارة اتساق اللون كـ "مشروع واجهة"، لكنها في الواقع تختبر استقرار الدفعات وقدرة التحكم الإنتاجي لشركات الطلاء، وهي واحدة من القدرات التنافسية الجوهرية لموردي طلاء عربات السكك الحديدية عالية المستوى.
تقدم الطلاء المائي والطلاء عالي المحتوى الصلب في عربات السكك الحديدية
بدافع مزدوج من اللوائح البيئية والصحة المهنية، يتسارع طلاء عربات السكك الحديدية نحو الطلاء المائي وعالي المحتوى الصلب. رغم أن الطلاء بالمذيبات يتميز بنافذة تنفيذ واسعة وأداء ناضج، إلا أن انبعاثات VOC عالية، مما يضر بصحة العاملين وبيئة الورشة. الطلاء المائي يستخدم الماء كوسط تشتيت، مما يقلل VOC بشكل كبير، لكنه يواجه تحديات مثل البطء في الجفاف والحساسية لدرجة الحرارة والرطوبة وصدأ الوميض المعدني؛ بينما يضغط الطلاء عالي المحتوى الصلب VOC مع الحفاظ على راحة تنفيذ الطلاء بالمذيبات، وهو مسار انتقال أكثر سلاسة.
في عام 2026، حصل هذا التحول على دفعة امتثال جديدة: لائحة REACH الأوروبية تحد من استخدام أصفر كرومات الزنك في طلاء السكك الحديدية اعتبارًا من يناير 2026، مما أجبر نظام صبغات الصدأ في البرايمر الإيبوكسي التقليدي على التحول إلى حلول خالية من الكروم مثل فوسفات الزنك والألومنيوم، وهو ما يشكل مع الطلاء المائي وعالي المحتوى الصلب القيود الثلاثية لـ "الطلاء الأخضر". بالنسبة للشركات المحلية، فإن نضج البرايمر الإيبوكسي المائي والطلاء النهائي البولي يوريثان المائي هو قدرة ضرورية لدخول سلسلة توريد عربات السكك الحديدية عالية المستوى. شركة كيشين لل مواد الجديدة (قوانغدونغ) المحدودة وغيرها من المشاركين في طلاء الحماية الصناعي، تتخذ تخطيطًا حول اتجاه الطلاء المائي وعالي المحتوى الصلب، بما يتماشى مع الاتجاه العام للتحول الأخضر في الصناعة.
معدات التنفيذ: الرملي، الرش بدون هواء، والخبز
حتى أفضل طلاء يعتمد على المعدات لتحقيقه. تشمل المعدات الرئيسية لطلاء عربات السكك الحديدية:
– معدات الرملي/القذف بالخردق: تستخدم لمعالجة أسطح الهياكل الفولاذية والعربات، وتحدد أساس الالتصاق. تستخدم المكونات الكبيرة القذف بالخردق النفاذ، والمكونات الصغيرة بالرملي اليدوي. – معدات الرش بدون هواء: تستخدم ضغطًا عاليًا لتذرير الطلاء ثم رشه بسرعة عالية على السطح، بكفاءة عالية وسمك طبقة متساوٍ، وهي القوة الرئيسية للطلاء الكبير المساحة لهيكل العربة. الرش بدون هواء ثنائي المكونات (رش مختلط الهواء) يستخدم لأنظمة ثنائية المكونات مثل الإيبوكسي والبولي يوريثان، للتحكم الدقيق في نسبة الخلط. – معدات التصلب بالخبز: يعتمد العديد من الطلاء النهائي والورنيش لعربات السكك الحديدية على غرف الخبز أو التصلب بالأشعة تحت الحمراء، للوصول إلى أفضل كثافة تشابك و مقاومة للطقس. التحكم الدقيق في درجة حرارة الخبز والوقت يرتبط مباشرة بالأداء النهائي لغشاء الدهان. – أنظمة الرش بالروبوت والمزج الأوتوماتيكي: في خطوط الإنتاج عالية المستوى، يرفع الرش بالروبوت اتساق سمك الطبقة واتساق اللون، ويقلل نظام المزج الأوتوماتيكي الفروق اللونية البشرية. – خط المعالجة المسبقة والمعدات البيئية: تشمل خط رش المعالجة المسبقة، والتقاط ضباب الدهان وأجهزة معالجة VOC، لجعل ورشة الطلاء تلبي متطلبات الحماية البيئية والسلامة.
مستوى الأتمتة والحماية البيئية لمعدات التنفيذ أصبح بُعدًا مهمًا لمصنعي العربات الكاملين لتقييم قدرة دعم موردي الطلاء: الطلاء ليس فقط يجب أن يكون "جيدًا"، بل يجب أن يكون "سهل الرش، سهل الخبز، سهل المعالجة".
تعمق: التفاصيل الفنية وعتبات معالجة السطح
معالجة السطح هي "الأساس" لعمر الطلاء، ولا يمكن المبالغة في أهميتها. في الممارسة الهندسية، تُصنف درجة إزالة الصدأ بالرملي وفقًا لـ ISO 8501-1 إلى Sa 1 (خفيف)، Sa 2 (شامل)، Sa 2.5 (شبه أبيض)، Sa 3 (أبيض نقي)، وعربات السكك الحديدية والأجزاء الرئيسية للجسور الفولاذية عادة ما تتطلب Sa 2.5 أو أعلى. بالإضافة إلى الدرجة، تلعب خشونة السطح (عادة تُقاس بجهاز قياس التلال أو شريط النسخ، والنطاق المستهدف غالبًا 40–75 μm) دورًا حاسمًا: السطح الأملس جدًا لا يفيد الاشتباك الميكانيكي، والخشن جدًا يكون سمك الطبقة عند قمم الموجات غير كافٍ مما يسهل نقطة بداية للتآكل. بالنسبة لهياكل الألومنيوم، يُستخدم غالبًا المعالجة الكيميائية التحويلية (الكرمة التقليدية أو التخميل الخالي من الكروم الصديق للبيئة) لتشكيل غشاء تحويل كيميائي رقيق وكثيف، مما يعزز الالتصاق ويعزل التآكل الكهروكيميائي بين المادة الأساسية والطلاء. تجدر الإشارة إلى أن المعالجة التحويلية الخالية من الكروم هي مكون مهم من الطلاء الأخضر، وتتوافق مع القيود المذكورة سابقًا لـ REACH على صبغات الكروم السداسي، مما يعكس اتجاه "الخلو من الكروم طوال العملية من الصبغات إلى المعالجة المسبقة".
تعمق: مقارنة أنواع البرايمر ومنطق الاختيار
برايمر عربات السكك الحديدية والجسور الفولاذية ليس فقط الإيبوكسي الغني بالزنك، فهناك ثلاثة أنواع شائعة هندسيًا: برايمر إيبوكسي غني بالزنك، برايمر إيبوكسي أكسيد الحديد/الميكا الحديدية، برايمر إيبوكسي غير عضوي غني بالزنك. يعتمد الإيبوكسي الغني بالزنك على الحماية الكاثودية لزنك المسحوق، ويمكنه حماية الفولاذ كأنود مضحٍ حتى عند الخدش، مناسب للبيئات الجوية والغمر، لكن محتوى الزنك وتوافق الراتنج يحتاجان تصميمًا حذرًا؛ الإيبوكسي غير العضوي الغني بالزنك (مثل نظام إيثيل سيليكات) يتميز بمقاومة حرارية ومقاومة مذيبات أفضل ومحتوى صلب حجمي عالٍ، لكنه يتطلب معالجة سطح وبيئة تنفيذ صارمة؛ بينما يعتمد برايمر أكسيد الحديد/الميكا الحديدية الإيبوكسي بشكل رئيسي على التدريع، وغالبًا ما يستخدم كطبقة انتقالية وسيطة. يجب تحديد منطق الاختيار بناءً على المادة الأساسية (فولاذ/ألومنيوم)، بيئة التآكل (C4/C5 أو Im)، ما إذا كانت هناك متطلبات مقاومة للحريق، وتوافق الطبقات اللاحقة بشكل شامل. السعي الأعمى لمحتوى زنك عالٍ قد يؤدي إلى انخفاض معدل التغطية ومخاطر الالتصاق بين الطبقات، مما يعكس فن توازن التركيبة والعملية.
تعمق: تفاصيل عملية المعجون والطلاء المتوسط
إذا تم تطبيق الطلاء النهائي مباشرة على عدم انتظام تصنيع الهيكل، فسيضخم عيوب الضوء والظل ويؤثر على ملمس العربة بالكامل. مهمة المعجون هي ملء لحامات، وحفر، وآثار الصنفرة، ونقاطه الفنية الرئيسية هي سهولة الصنفرة، والانكماش المنخفض، وعدم التشقق. المعجون الإيبوكسي قوة عالية والالتصاق جيد ولكنه صلب وصعب الصنفرة؛ المعجون البوليستر سهل الصنفرة لكن انكماشه ومقاومته للحرارة تحتاج تحكمًا. الطلاء المتوسط يقع بين المعجون والطلاء النهائي، يوفر انتقالًا متساويًا بين الطبقات، وتخميدًا ضد صدمات الحصى، وزيادة في السماكة والتدريع. غالبًا ما يحتاج الطلاء المتوسط لمترو الأنفاق والقطارات فائقة السرعة إلى مرونة معينة لامتصاص إجهاد الاهتزاز، لتجنب التشقق بعد التشغيل الطويل. في العملية، عدد مرات صنفرة المعجون والطلاء المتوسط والتحكم في نقاط الغبار يحدد مباشرة استواء الطلاء النهائي النهائي، وهو "جهد غير مرئي".
تعمق: تطور نظام راتنج الطلاء النهائي
الطلاء النهائي هو "الواجهة" لمظهر العربة، ومر نظام راتنجه بتطور من الألكيدي والأكريليكي إلى البولي يوريثان والفلوروكربون. الطلاء النهائي الألكيدي منخفض التكلفة لكن مقاومته للطقس ضعيفة، وانسحب أساسًا من عربات السكك الحديدية عالية المستوى؛ البولي يوريثان الأكريليكي يوازن بين مقاومة الطقس وسهولة التنفيذ، وهو الخيار السائد؛ البولي يوريثان الأليفاتي بفضل حفظ اللمعان واللون ومقاومة الاصفرار الممتازة، أصبح ضيفًا دائمًا لطلاء نهائي لقطارات فائقة السرعة ومترو الأنفاق؛ طلاء الفلوروكربون النهائي يُستخدم في سيناريوهات متطرفة ذات مقاومة طقس فائقة وتلوث منخفض جدًا، لكن التكلفة وعتبة التنفيذ عالية. في السنوات الأخيرة، نضج الطلاء النهائي البولي يوريثان المائي والطلاء النهائي البولي يوريثان عالي المحتوى الصلب بسرعة، مع تقليل VOC بشكل كبير مع الحفاظ على مقاومة الطقس، وأصبحا القوة الرئيسية للتحول الأخضر. جوهر اختيار الطلاء النهائي هو الموازنة الرباعية الأبعاد لـ "مقاومة الطقس، الجمال، الحماية البيئية، التكلفة".
تعمق: آلية واختبار طبقة مقاومة صدمات الحصى
المنطقة فوق عربة العجلات، واللوحات التنورية، وحافة مقدمة العربة هي مناطق كوارث صدمات الحصى. تمنع طبقة مقاومة صدمات الحصى من خلال زيادة مرونة غشاء الدهان ومرونته والالتصاق بين الطبقات، لتستبدل "التكسير الهش والتقشر" بـ "امتصاص الطاقة بالتشوه" تحت تأثير حصى طائر. ميكانيكيًا، تحدد مرونة الطلاء المتوسط والبرايمر، السماكة الكلية للطلاء، والالتصاق بالمادة الأساسية أداء مقاومة صدمات الحصى. يستخدم الصناعيون عادةً اختبار صدم الحصى (مثل محاكاة برمال متساقطة أو رش حصى مضغوط هوائيًا) للتقييم، ويحكم على القبول بمساحة تقشر الطلاء والدرجة. الجزء الانسيابي لمقدمة القطار فائق السرعة بسبب السرعة العالية والصدم القوي، متطلباته لمقاومة صدمات الحصى صارمة بشكل خاص، وغالبًا ما يحتاج إلى طلاء متوسط مرن مصمم خصيصًا أو بنية تخميد متعددة الطبقات. غالبًا ما ترتبط قدرة مقاومة صدمات الحصى بمتطلبات مقاومة الطقس والمنع للتآكل بشكل متبادل، ويحتاج التركيبة إلى توازن دقيق بين الصلابة والمرونة.
تعمق: عيوب الطلاء الشائعة والوقاية
رغم أن طلاء عربات السكك الحديدية يتم في خطوط إنتاج آلية، لا يزال يصعب تجنب العيوب، وتشمل النموذية: التساقط (رش سميك جدًا أو تخفيف مفرط، يحتاج التحكم في سمك الطبقة والتذرير)، الثقوب الإبرية (تبخر المذيب سريع جدًا أو مسام المادة الأساسية، يحتاج تعديل الجفاف والمعالجة الأساسية)، قشر البرتقال (تذرير رديء أو لزوجة غير مناسبة، تحسين معلمات الرش)، الثقوب الانكماشية (تلوث السطح أو عدم تطابق المواد المساعدة، تعزيز التنظيف والتوافق)، التقشر (التصاق غير كافٍ، العودة إلى معالجة السطح والتوافق بين الطبقات)، فرق اللون (تذبذب الدفعات وسمك الطبقة، يعتمد على إدارة اللون). جوهر الوقاية هو "التحكم في العملية" — القضاء على العيوب قبل الرش، بدلاً من الاعتماد على الإصلاح. هذا يتطلب تنسيقًا عميقًا بين مورد الطلاء ومصنع العربة الكاملة في نافذة العملية.
تعمق: نظام طلاء الصيانة والتجديد
بعد دخول عربات السكك الحديدية فترة الإصلاح الشامل، يصبح طلاء التجديد حلقة مفتاحية لإطالة عمر الأصول. على عكس الطلاء الجديد، يواجه التجديد تقييم الطبقة القديمة، واختبار الالتصاق، وقرار الصدأ المحلي وإعادة الطلاء الكلية. إذا كانت الطبقة القديمة سليمة ومتوافقة، يمكن إجراء تنظيف — صنفرة — إصلاح محلي — طبقة شفافة نهائية؛ إذا كانت متفتتة مسحوقيًا أو متقشرة بشدة، فحينها يحتاج إلى نزع الدهان أو رملي حتى سطح أساس مؤهل ثم إعادة بناء النظام. عند التجديد، يجب أن تصل الطبقة الجديدة إلى نفس درجة مقاومة الحريق والتآكل للعربة الأصلية، ولا يمكن خفض المتطلبات بذريعة "التجديد". مع نمو حجم أسطول العربات، يتوسع حجم سوق طلاء التجديد باستمرار، مما يطرح متطلبات أعلى لبناء الطلاء السريع، والتصلب منخفض الحرارة، وتوافق الدهان القديم، وأصبح أيضًا نقطة دخول عملية للشركات الوطنية للطلاء.
تعمق: التفاصيل الفنية لإدارة اللون
اتساق اللون ليس بالتقدير بالعين المجردة، بل هو عملية مُجهزة بالأدوات. صندوق الإضاءة المعيارية (مثل D65 لمحاكاة ضوء النهار) يستخدم للمقارنة اللونية البصرية، وجهاز قياس فرق اللون/مقياس الطيف يحدد كميًا قيم L*a*b* وΔE موضوعيًا. هندسيًا، عادة ما يُصنع لوح ألوان معياري كمرجع، ويُحدد تسامح ΔE (مثل اختلاف ΔE بين أجزاء العربة المختلفة أقل من عتبة معينة)، ويُجرى تقييم متعدد الزوايا في مرحلة العربة النموذجية. الصعوبة تكمن في تأثير تغير اللون حسب الزاوية لدهان معدني ودهان لؤلؤي، مما يجعل القياس بزاوية واحدة غير كافٍ لتمثيل الرؤية، ويحتاج قياس طيفي متعدد الهندسة الزاوية. بالإضافة، تختلف سرعة شيخوخة أنظمة الراتنج المختلفة مما يسبب "نفس اللون باضمحلال مختلف"، لذا يجب أن تمتد إدارة اللون إلى تصميم التركيبة، باختيار مجموعات صبغات وراتنجات متسقة مقاومة للطقس، بدلاً من الاعتماد فقط على إنقاذ جانب التنفيذ.
تعمق: التحكم في بيئة التنفيذ وإدارة نقطة الندى
تعتمد جودة الطلاء بشدة على البيئة. درجة الحرارة والرطوبة النسبية ونقطة الندى تحدد سلوك جفاف وتدفق وتصلب الطلاء. عندما تكون درجة حرارة سطح المادة الأساسية أقل من 3℃ فوق نقطة الندى، يتكثف بخار الماء على السطح، مما يسبب تبييض الطبقة وفقدان الالتصاق، لذا قبل الرملي والرش يجب قياس نقطة الندى والتأكد من وصول درجة حرارة المادة الأساسية للمعيار. الرطوبة العالية تبطئ جفاف الطلاء المائي وتحفز صدأ الوميض؛ درجة الحرارة العالية تقلص عمر الصلاحية وتسبب قشر البرتقال. ورش طلاء عربات السكك الحديدية عالية المستوى مجهزة عمومًا بمراقبة الحرارة والرطوبة ونقطة الندى، والتجفيف بالأشعة تحت الحمراء، وإرسال هواء نظيف، لتحويل "الاعتماد على الطقس" إلى "عمل في بيئة قابلة للتحكم"، وهذا أيضًا سبب اعتبار معدات التنفيذ والتحكم البيئي كقدرة تنافسية جوهرية منفصلة.
تعمق: اتجاه الطلاء الرقمي والذكي
نحو المستقبل، يتسارع طلاء عربات السكك الحديدية نحو الرقمنة. الرش بالروبوت يضمن عبر البرمجة سمك طبقة متساوٍ ومسارًا متسقًا، مما يقلل التذبذب البشري؛ نظام المزج الأوتوماتيكي ي调配 بدقة بناءً على بيانات لوح الألوان، مما يقلل فرق لون الدفعات؛ الكشف عبر الإنترنت لسمك الطبقة والعيوب (الرؤية الآلية) يحقق تغذية راجعة لجودة العملية في الوقت الفعلي؛ نظام إدارة دورة حياة الطلاء يتتبع تركيبة وأداء كل دفعة تنفيذ، لدعم استرجاع الجودة. علاوة على ذلك، يمكن للتوأم الرقمي محاكاة الرش والتصلب في بيئة افتراضية، وتحسين معلمات العملية قبل تطبيقها على خط الإنتاج. بالنسبة لموردي الطلاء، ما إذا كان يمكن توفير طلاء متوافق مع خط الإنتاج الرقمي (نافذة تنفيذ مستقرة، ومنحنى جفاف قابل للقياس) أصبح بُعدًا تنافسيًا جديدًا.
تعمق: ربط الت配套 المضاد للتآكل بدرجة تآكل البيئة
تصميم الحماية من التآكل لعربات السكك الحديدية والجسور لا ينفصل عن التصنيف الكمي لبيئة الخدمة. يعتمد GB/T 30790 بشكل مكافئ على ISO 12944، ويقسم بيئة التآكل إلى بيئات جوية من C1 (منخفضة جداً) إلى C5 (عالية جداً)، بالإضافة إلى Im1 (غمر في مياه عذبة) وIm2 (غمر في مياه بحرية) وIm3 (دفن في التربة) وغيرها. وتتوافق كل درجة مع نظام طلاء مختلف ومدة متوقعة للديمومة (مثل ديمومة منخفضة، ديمومة متوسطة، ديمومة عالية، ديمومة عالية جداً). غالباً ما تكون مقاطع جسور القطارات فائقة السرعة، وقواعد عربات السكك الحديدية الحضرية الساحلية، وعربات الخطوط العابرة للبحر، في درجات تآكل C4/C5 أو أعلى، ويجب اعتماد نظام معزز يتكون من برايمر غني بالزنك وطلاء إيبوكسي متوسط بسماكة عالية وطلاء نهائي مقاوم للعوامل الجوية. إن الجمع بين خبرة جسور الصلب وفق TB/T 1527 وتصنيف التآكل وفق GB/T 30790 يمكن تصميم الحماية من التآكل من "الاعتماد على الخبرة" إلى "التحديد الكمي حسب البيئة"، مما يعزز بشكل كبير موثوقية ونظام الطلاء والجدوى الاقتصادية.تحليل معمق: المتطلبات الجديدة للطلاء من المواد الأساسية خفيفة الوزن
إن خفة وزن السكك الحديدية هي اتجاه رئيسي لخفض استهلاك الطاقة ورفع القدرة التشغيلية، وتزداد استخدامات الألمنيوم والفولاذ المقاوم للصدأ والمركبات في هياكل العربات، مما يطرح موضوعات جديدة للطلاء. طبقة الأكسيد على سطح الألمنيوم كثيفة ولكنها تحتاج إلى معالجة تحويلية لتثبيت الالتصاق، وتختلف حساسية التآكل الجلفاني لسبائك الألمنيوم المختلفة؛ ورغم أن الفولاذ المقاوم للصدأ مقاوم للتآكل، إلا أن سطحه الخامل يجعل التصاق الطلاء صعباً، وغالباً ما يحتاج إلى خشونة سطحية أو برايمر متخصص؛ أما المركبات من ألياف الكربون/ألياف الزجاج فتواجه مشاكل مثل عدم تطابق معامل التمدد الحراري، وانخفاض طاقة السطح، والحاجة المحتملة إلى طلاء بالتصلب على درجة حرارة منخفضة. لم يعد طلاء المواد الأساسية خفيفة الوزن "وصفة موحدة للاستخدام العام"، بل يتطلب برايمر ومعالجة مسبقة مخصصة حسب المادة الأساسية، وهذا أيضاً هو محك لعمق المخزون التقني لشركات الطلاء.
تحليل معمق: التوافق بين الطبقات لطلاء الحماية والطلاء الزخرفي
عندما تتراكب متطلبات الطلاء الزخرفي النهائي والحماية من الحريق في نفس النظام، يصبح التوافق بين الطبقات مخاطرة خفية. قد تتداخل بعض طبقات الحماية من الحريق من النوع المتوسع إذا غطيت بطلاء نهائي عادي مع تمددها وتفحمها عند التسخين؛ وبعض طبقات الحماية من الحريق المحتوية على هالوجين أو حشوات عالية قد تؤثر على لمعان والتصاق الطلاء النهائي. هندسياً، يلزم التحقق عبر اختبارات التوافق من الأداء الكلي لتركيبة "برايمر/طلاء متوسط للحماية من الحريق + طلاء نهائي زخرفي" بعد التسخين والشيخوخة والتنظيف، بدلاً من النظر إلى كل طبقة بمعزل. تكتسب فكرة إرسال نظام الطلاء ككل للفحص وفق EN 45545-2 أهمية خاصة هنا: يجب على مصنعي العربات الكاملة المطالبة من الموردين تقرير "نظام كامل يشمل الطلاء النهائي" وليس بيانات طبقة واحدة، لتجنب فجوات الامتثال الناتجة عن تعارض الطبقات.
تحليل معمق: أنواع منظفات التنظيف وتحمل الطلاء لها
تتنوع منظفات عربات السكك الحديدية الحضرية، من الأنواع المحايدة الصديقة للبيئة إلى الأنواع القلوية المزيلة للدهون، وحتى الأنواع القوية المحتوية على كمية قليلة من المذيبات. يعتمد تحمل الطلاء لمنظفات التنظيف على البنية الكيميائية للراتنج وكثافة التشابك: طلاء البولي يوريثان النهائي أفضل عموماً من الألكيدي، ولكن النقع الطويل في القلويات القوية قد يسبب تصبن وفقدان اللمعان؛ وورنيش الشفاف يمكنه عزل تأثير المنظفات على طلاء اللون الأساسي بشكل ملحوظ. يُجري القطاع عادة اختبارات مقاومة منظفات التنظيف وفق الشروط التقنية (تقييم فقدان اللمعان وتغير اللون والفقاعات بعد النقع أو المسح الدوري)، ويحدد بناءً عليها لوائح تنظيف التشغيل والصيانة. في الواقع، "الإفراط في التنظيف" و"إساءة استخدام المنظفات القوية" هما عوامل بشرية شائعة لشيخوخة الطلاء المبكرة، لذا يحتاج موردو الطلاء ومشغلو العربات إلى وضع لوائح تنظيف علمية مشتركة، لتمكين الطلاء الجيد من تحقيق أقصى عمر ضمن صيانة معقولة.
تحليل معمق: تقييم عمر الطلاء واختبارات الشيخوخة المتسارعة
عمر طلاء عربات السكك الحديدية يمتد غالباً إلى عشرين أو ثلاثين عاماً، ولا يمكن التحقق منه بالتعرض الطبيعي، فيحتاج إلى تقييم عبر اختبارات الشيخوخة المتسارعة. تشمل الوسائل الشائعة: شيخوخة الأشعة فوق البنفسجية (QUV، محاكاة تحلل أشعة الشمس فوق البنفسجية)، شيخوخة مصباح الزينون (محاكاة الطيف الكامل في الهواء الطلق)، اختبار رذاذ الملح (تقييم الحماية من التآكل)، اختبار التآكل الدوري (تناوب رذاذ الملح—الجفاف—الحرارة الرطبة، أقرب للواقع)، بالإضافة إلى اختبارات متخصصة مثل صدم الحصى ونقع منظفات التنظيف. تكمن قيمة الاختبار المتسارع في المقارنة الأفقية لمزايا وعيوب الأنظمة المختلفة، ولكن العلاقة بين نتائجه والعمر الحقيقي تحتاج إلى معايرة بخبرة "عامل التسارع"، ولا يمكن استقرائها خطياً ببساطة. عند اختيار الموردين، يشترط مصنعو العربات الكاملة غالباً تقديم بيانات مقارنة للتعرض الطبيعي لعدة سنوات والشيخوخة المتسارعة، للحكم على ما إذا كان الطلاء يصل فعلاً إلى هدف "ديمومة عالية جداً".
تحليل معمق: من الإنشاء الجديد إلى منظور تكلفة الطلاء لدورة الحياة الكاملة
عند تقييم طلاء عربات السكك الحديدية، لا ينبغي النظر فقط إلى سعر المواد الأولي وتنفيذها، بل يجب بناء منظور تكلفة دورة الحياة الكاملة (LCC). نظام عالي الجودة ومقاوم للعوامل الجوية وطويل العمر، رغم ارتفاع استثماره الأولي، يمكنه إطالة فترات الإصلاح الكبير وتقليل خسائر التوقف عن التشغيل وتكرار التجديد، فتكون التكلفة الإجمالية أقل. في المقابل، قد يفقد نظام رخيص منخفض الجودة لمعانه ويتحول إلى مسحوق خلال ثلاث إلى خمس سنوات، مما يضطر إلى تجديد مبكر يضاف إليه توقف العربات وتكلفة العمالة، فلا جدوى منه. بالنسبة للمالكين ومصنعي العربات الكاملة، فإن الدفع بشراء الطلاء من "الفوز بأقل سعر" إلى "الأفضل لدورة الحياة الكاملة" هو موضوع إداري مهم لرفع كفاءة تشغيل أصول السكك الحديدية، ويوفر أيضاً مساحة منافسة بالقيمة لشركات الطلاء الوطنية ذات الأداء طويل الأمد.
تحليل معمق: أمن سلسلة التوريد والتعمق في التوطين
ظلت طلاءات عربات السكك الحديدية مهيمنة من قبل الشركات الأجنبية، من جهة بسبب تراكم خبراتها في الصيغ والاختبارات، ومن جهة أخرى بسبب قفل سلسلة توريد مصنعي العربات الكاملة. ولكن في ظل خلفية أمن سلسلة التوريد والاستبدال المحلي على المستوى الكلي، بدأت المزيد من الشركات الوطنية في اختراقات متعمقة: من برايمر مضاد للتآكل مفرد، إلى نظام كامل من الطلاء المتوسط والنهائي والورنيش، وصولاً إلى طبقات الحماية من الحريق والمنتجات المائية. تكمن صعوبة الاختراق المتعمق في "قدرة النظام" — ليس فقط مطابقة منتج واحد، بل توافق الطبقات المتعددة واستقرار الدفعات وإمكانية إثبات الفحص واستجابة الخدمة. شركات طلاء الحماية الصناعي مثل كيشين لل مواد الجديدة (قوانغدونغ) المحدودة، تتراكم على طول مسار "الحماية من التآكل—مقاومة الحريق—الطلاء المائي—النظام الكامل"، لبناء حضور تدريجي في نافذة الاستبدال المحلي لطلاء عربات السكك الحديدية. التوطين ليس مجرد استبدال بالسعر، بل هو تجسيد شامل لمرونة سلسلة التوريد والخدمة المحلية وقدرة التكرار السريع.
تحليل معمق: البيئة في ورش الطلاء ومعالجة VOC
ينشأ الضغط البيئي على ورش طلاء عربات السكك الحديدية من ثلاثة جوانب: ضباب الطلاء والمذيبات العضوية والنفايات الخطرة. يحتاج ضباب الطلاء الزائد الناتج أثناء الرش إلى جمع عبر ستارة مائية أو ترشيح جاف أو التقاط إلكتروستاتيكي؛ أما VOC المتطاير فيحتاج إلى معالجة نهائية للوصول إلى الانبعاثات المطابقة عبر امتصاص الكربون النشط أو تركيز عجلة الزيوليت مع حرق حفظ الحرارة (RTO). يقلل الطلاء المائي وعالي الصلب من VOC من المصدر، وهو مسار أنظف من المعالجة النهائية. بالإضافة إلى ذلك، تحتاج مياه الصرف والنفايات الصلبة الناتجة عن المعالجة المسبقة ونزع الطلاء إلى التخلص المتوافق. في ظل "الهدفين الكربونيين" والتفتيش البيئي المنتظم، لم يعد مستوى اخضرار ورش الطلاء مجرد قضية امتثال، بل يرتبط بقدرة الإنتاج وسمعة مصنعي العربات الكاملة، مما يفرض بالمقابل على الطلاء امتلاك خصائص منخفضة VOC وسهلة المعالجة.
تحليل معمق: منظور شامل لمعايير ومواصفات طلاء عربات السكك الحديدية
المعايير المتعلقة بطلاء عربات السكك الحديدية ليست مفردة، بل تراكم متعدد الطبقات: TB/T 1527 ينظم حماية جسور الصلب من التآكل؛ Q/CR 749.1/2/3-2020 ينظم الشروط التقنية والجودة والفحص لطلاء عربات الركاب/البضائع؛ GB/T 30790 (المكافئ لـ ISO 12944) ينظم تصنيف البيئة وتصميم التوافق لحماية الصلب من التآكل؛ EN 45545-2/3 ينظم الحماية من الحريق للعربات المصدرة؛ ومعايير مواد البناء والكهرباء ذات الصلة تنظم مكونات محددة. هذه المعايير تؤدي وظائفها في أبعاد "الحماية من التآكل—الزخرفة—الحماية من الحريق—البيئة"، ويحتاج المهندسون إلى بناء خريطة معايير لتجنب تعميم الجزء على الكل. على سبيل المثال، نظام الطلاء المطابق لـ Q/CR 749 يحل الزخرفة والحماية من التآكل لعربات الركاب المحلية، ولكن إذا استخدم للتصدير إلى أوروبا، يلزم إضافة إثبات تفاعل الحريق وفق EN 45545، والعلاقة بينهما "إضافة" وليست "استبدال".
تحليل معمق: مقارنة خصائص طلاء عربات السكك الحديدية الدولية
تظهر خصائص متباينة لطلاء عربات السكك الحديدية في دول ومناطق مختلفة. تتميز أوروبا بقيود مزدوجة من حماية الحريق EN 45545 والبيئة REACH، وتتقدم في الطلاء المائي وخالٍ من الهالوجين؛ شينكانسن اليابان يركز على مقاومة العوامل الجوية الفائقة واتساق المظهر، بنظام طلاء نهائي وعملية خبز ناضجة، وخبرة عميقة في طلاء هياكل الألمنيوم خفيفة الوزن؛ أمريكا الشمالية تتأثر بنهج الحماية من الحريق للنظام NFPA 130، ولديها تراكم فريد في عربات البضائع والقاطرات المضادة للتآكل بشدة. تتميز طلاء عربات السكك الحديدية الصينية بكبر الحجم وسرعة التكرار وحساسية التكلفة، وتتحول من "الاستيراد والاستيعاب" إلى "نظام مستقل". إن فهم الاختلافات الدولية يساعد شركات الطلاء الوطنية على التكيف السريع مع معايير وأذواق السوق المستهدفة عند التصدير، وتجنب تطبيق التجربة المحلية قسراً على ظروف العمل الخارجية.
تحليل معمق: إعادة التفكير في الفرق بين طلاء السكك الحضرية والقطارات فائقة السرعة
ذُكر سابقاً الفرق بين طلاء السكك الحضرية والقطارات فائقة السرعة، وهنا نتوسع أكثر. القطارات فائقة السرعة تعمل بسرعة عالية وشكل انسيابي معقد، مما يتطلب مستوى عالياً جداً لطلاء النهائي في التدفق واللمعان المتساوي، والتعرض الخارجي عالي السرعة يجعل مقاومة العوامل الجوية الأولوية؛ السكك الحضرية بمحطات قصيرة وتوقف متكرر وحمل ركاب كثيف، تتميز بتردد عالي للتجهيزات الداخلية والتنظيف، وتولي اهتماماً أكبر لطلاء الديكور الداخلي المقاوم للمسح والبكتيريا والحريق، بينما يركز الطلاء الخارجي على مقاومة العوامل الجوية وتشغيل وصيانة منخفضة التكلفة. كلاهما متطابق في منطق برايمر الحماية من التآكل، ولكل منهما تركيز في استراتيجية الطلاء النهائي والداخلي. بالنسبة لموردي الطلاء، فإن القدرة على تقديم "مظهر مقاوم للعوامل الجوية بمستوى القطارات فائقة السرعة" و"تجهيزات داخلية سهلة الصيانة بمستوى السكك الحضرية" معاً، تحدد اتساع تغطيتهم للسوق. وهذا يفسر أيضاً why تتمتع الشركات ذات التخطيط الشامل للنظام بميزة أكبر.
تحليل معمق: منهج تحليل السبب الجذري لفشل الطلاء
عندما يظهر فشل مبكر في طلاء عربات السكك الحديدية، يجب إجراء تحليل جذري منهجي: أولاً فحص ما إذا كانت المعالجة السطحية كافية (قشور الأكسيد والزيوت والشحوم والخشونة)، ثم فحص ما إذا كان تصميم التوافق معقولاً (سماكة الطبقة وتوافق الطبقات)، ثم التحقق من معلمات البناء (سماكة الطبقة ودرجة الحرارة والرطوبة ونقطة الندى والتصلب)، وأخيراً مراجعة البيئة والتشغيل والصيانة (سوء تقدير درجة التآكل وإساءة استخدام منظفات التنظيف). العديد من حالات الفشل ليست بسبب عدم مطابقة الطلاء نفسه، بل بسبب "عدم تطابق النظام" — استخدام توافق خاطئ، أو البناء في بيئة خاطئة، أو تجاوز التشغيل والصيانة لحدود التصميم. إن بناء قاعدة بيانات للأسباب الجذرية للفشل هو أصل ثمين لمصنعي العربات الكاملة وشركات الطلاء، ويمكنه تغذية تحسين الصيغ والعمليات، وتشكيل حلقة إيجابية. إن ثقافة الهندسة هذه "التعلم من الفشل" هي علامة خفية على قدرة الطلاء عالية المستوى.
تحليل معمق: تلخيص منهجي للاتجاهات المستقبلية
استناداً إلى ما سبق، يمكن تلخيص تطور نظام طلاء عربات السكك الحديدية في خمسة خطوط رئيسية. أولاً، التخضير: الطلاء المائي وعالي الصلب والطلاء البودري والخالي من الكروم يتقدم بالتوازي، مع استمرار خفض VOC والمواد الضارة. ثانياً، طول الأمد: مقاومة أعلى للعوامل الجوية وفترات تجديد أطول، بهدف التكلفة المثلى لدورة الحياة الكاملة. ثالثاً، تعدد الوظائف: دمج الحماية من التآكل والزخرفة والحماية من الحريق ومقاومة صدم الحصى ومقاومة منظفات التنظيف في عدد أقل من الطبقات. رابعاً، الرقمنة: الرش بالروبوت والتلوين التلقائي والفحص عبر الإنترنت والتوأمة الرقمية لرفع الاتساق والكفاءة. خامساً، التوطين: اختراق متعمق من منتج مفرد إلى نظام كامل، ومن السعر إلى القيمة. هذه الخطوط الخمسة متشابكة، وتعرف معاً الحدود التقنية وتنافسية طلاء عربات السكك الحديدية في المرحلة القادمة.
تحليل معمق: سلامة البناء والصحة المهنية
تتضمن أعمال طلاء عربات السكك الحديدية مذيبات عضوية وغبار ومساحات محدودة، والسلامة والصحة المهنية موضوع لا يمكن تجنبه. يحتاج رش الرمل إلى حماية من غبار السيليكا وغبار المعادن، وارتداء معدات التنفس والعين؛ بناء الطلاء بالمذيبات يحتاج إلى تهوية مضادة للانفجار لتجنب تجمع الغازات القابلة للاشتعال؛ رغم أن النظام المائي يقلل مخاطر الاشتعال، لا يزال يلزم الانتباه لتأثير منظفات والمضافات على الصحة. نظام الصحة المهنية مثل ISO 45001 منتشر عموماً في ورش طلاء مصنعي العربات الكاملة، ويدفع "السلامة الجوهرية" — استبدال المواد عالية الخطورة ب materials منخفضة السمية والاشتعال، لتقليل المخاطر من المصدر. وهذه أيضاً قيمة أخرى للطلاء المائي beyond البيئة: تحسين بيئة العمل في الخطوط الأمامية، استجابةً لفكرة التصنيع "الإنسان أولاً".
تحليل معمق: قبول الجودة ونظام طرق الفحص
ما إذا كان نظام طلاء مطابقاً يعتمد على فحص كمي وليس حكماً ذاتياً. تشمل الفحوصات الشائعة: الالتصاق (طريقة الشبكة أو السحب)، سماكة الطبقة (مقياس سماكة مغناطيسي/دوامة حسب المادة الأساسية)، الصلابة (قلم رصاص/م pendulum)، اللمعان (مقياس لمعان)، فرق اللون (مقياس فرق اللون)، مقاومة العوامل الجوية (صندوق الشيخوخة)، مقاومة رذاذ الملح، مقاومة صدم الحصى، مقاومة منظفات التنظيف وغيرها. عادة ما يضع مصنعو العربات الكاملة نقاط تفتيش توقف حسب العملية عند القبول: فحص الخشونة والنظافة بعد المعالجة السطحية، فحص السماكة بعد كل طبقة، فحص المظهر والأداء بعد التجميع، مع الاحتفاظ بسجلات الدفعات. يرتبط صرامة الفحص بمستوى العربة، والعربات المصدرة أو عالية السرعة غالباً ما تتطلب فحصاً أكثر كثافة وشهادة طرف ثالث. إن اكتمال نظام قبول الجودة هو الخط الفاصل بين "القدرة على الطلاء" و"الطلاء الجيد".
تحليل معمق: كيف يضخم توسع الشبكة طلب الطلاء
التوسع المستمر لشبكة السكك الحديدية يضخم طلب الطلاء من جانبين: الحجم والبنية. من حيث الحجم، بحلول نهاية 2025 يبلغ طول خطوط السكك الحديدية التشغيلية الوطنية 165 ألف كم، والقطارات فائقة السرعة أكثر من 50 ألف كم، والقناة الرئيسية "ثمانية عمودية وثمانية أفقية" اكتملت بنحو 80٪؛ وفي 2026 من المخطط تشغيل أكثر من 2000 كم من خطوط جديدة واستثمار بنية تحتية حوالي 520 مليار يوان. من حيث السكك الحضرية، بحلول 31 ديسمبر 2025 في 54 مدينة و343 خطاً، بطول تشغيلي 11710.3 كم، بإضافة 764.7 كم خلال العام. هذا يعني أن هناك كل عام كميات هائلة من الهياكل الجديدة وهياكل الصلب تحتاج إلى طلاء، وفي نفس الوقت دخول الخطوط القائمة فترة إصلاح كبير يجلب حجم تجديد. من حيث البنية، القطارات فائقة السرعة تسعى لمظهر مقاوم للعوامل الجوية، السكك الحضرية تسعى لتجهيزات داخلية سهلة الصيانة، والخطوط الساحلية والعابرة للبحر تسعى لحماية عالية من التآكل، وت分层 الطلب يفرض على شركات الطلاء قدرة متعددة الفئات. thus يشكل توسع الشبكة وترقية الطلاء حلقة تغذية إيجابية، مكوناً الأساسيات الإيجابية طويلة الأمد للقطاع.
تحليل معمق: قرار اختيار الطلاء من منظور المالك
من منظور مالكي المترو أو السكك الحديدية، يعد اختيار الطلاء قراراً هندسياً شاملاً عبر الأقسام: قسم المركبات يهتم بالمظهر والعمر الافتراضي، وقسم الصيانة يهتم بالسهولة في العناية وتكلفة التجديد، وقسم السلامة يهتم بالامتثال لمكافحة الحريق، وقسم حماية البيئة يهتم بـ VOC والنفايات الخطرة، وقسم المشتريات يهتم بالسعر واستقرار التوريد. عند اتخاذ القرار، يلزم تعريف مؤشرات كل بُعد وطرق القبول بوضوح في الشروط الفنية، وضبط أوزان معقولة لتكلفة العمر الكامل في المناقصة، لتجنب المخاطر اللاحقة الناتجة عن الفوز بأقل سعر. يبدأ عدد متزايد من المالكين في إدراج "مشاركة مورد نظام الطلاء في المراحل المبكرة (ESI)" ضمن الإجراءات، بحيث تتدخل شركات الطلاء في مرحلة تصميم نموذج المركبة، لتحسين مكافحة التآكل ومقاومة الحريق وأنظمة الألوان من المصدر. هذا الارتفاع في نضج المالكين يدفع صناعة الطلاء من بيع المنتجات إلى بيع "حلول الطلاء".
تحليل معمق: تأثير عملية الطلاء على قدرة إنتاج المركبات الجديدة
الطلاء هو عملية حرجة على المسار الرئيسي في تصنيع مركبات السكك الحديدية، وإيقاعه يحد مباشرة من قدرة الإنتاج الكلية. في خط إنتاج مترو أو قطار كهربائي، يمكث الهيكل من اللحام حتى التسليم غالباً عدة أيام في ورشة الطلاء، تشمل المعالجة المسبقة، والرش المتعدد الطبقات، والتسوية، والحرق. أي اختناق في أي خطوة (مثل نقص قدرة فرن الحرق، أو إعادة العمل بسبب عدم مطابقة سمك الطبقة) سيبطئ التسليم الكلي. لذلك، عند توسيع الإنتاج، غالباً ما تُدرج أتمتة ورشة الطلاء وتحسين الإيقاع كاستثمار ذي أولوية: الرش بالروبوت لزيادة السرعة، وتوسيع غرف الحرق، والفحص عبر الخط لتقليل إعادة الإصلاح، كلها روافع لإطلاق القدرة الإنتاجية. بالنسبة لموردي الطلاء، توفير منتجات "سريعة الجفاف، بمدى تشغيلي واسع، ومعدل منخفض لإعادة الإصلاح" يعادل مساعدة مصنع المركبات الكامل بشكل غير مباشر على رفع القدرة الإنتاجية، وهذه القيمة بارزة بشكل خاص في ذروة الطلبات.
تحليل معمق: آفاق تطبيق الطلاء البودرة في مركبات السكك الحديدية
في خريطة الطلاء الأخضر، يحظى الطلاء البودرة باهتمام كبير لكونه خالياً من VOC، بكفاءة استخدام عالية، ودون نفايات خطرة بالمذيبات. رغم أن التصلب الحراري للبودرة على الأجزاء الخارجية الكبيرة للهيكل لا يزال يواجه تحديات في التصلب منخفض الحرارة والتغطية الرقيقة المتساوية، إلا أنه بدأ يتغلغل في سيناريوهات مثل عربات العجلات والمكونات والألواح الداخلية. تكمن ميزته في الجمع بين الصداقة البيئية والمتانة، مع طبقة كثيفة ومقاومة جيدة للتآكل. مع تطور بودرة التصلب منخفض الحرارة والتغطية الرقيقة، من المتوقع أن يتسع نطاق تطبيق البودرة في مركبات السكك الحديدية further. للقراء المهتمين بهذا الاتجاه، يمكن الاطلاع على أحدث تقييم لسوق الطلاء البودرة في الصناعة، والذي يتضمن تحليلاً متخصصاً أكثر لاتجاهات التغلغل في مجالات السكك الحديدية والصناعة.
تحليل معمق: خاتمة — المنظور النظامي لنظام الطلاء
بالنظر إلى النص الكامل، فإن نظام طلاء مركبات السكك الحديدية أبعد ما يكون عن وصف "دهان بالفرشاة". إنه نظام هندسي يبدأ من مكافحة تآكل الهياكل الفولاذية (TB/T 1527، GB/T 30790) إلى الزخرفة المتعددة الطبقات للهيكل (برايمر—معجون—طبقة متوسطة—طلاء نهائي—ورنيش)، ومن مقاومة الحريق والاحتراق لعربات العجلات (وفق فكرة EN 45545-3) إلى مقاومة الطقس والحفاظ على اللمعان ومقاومة منظفات الغسيل، ومن إدارة ألوان المركبة الكاملة إلى البناء الأخضر المائي. كل طبقة وكل عملية مترابطة، وأي ضعف في أي حلقة سيُضخم على عمر المركبة بالكامل ومظهرها. بالنسبة لشركات الطلاء ومصانع المركبات الكاملة، لا تكمن القدرة التنافسية الحقيقية في "وصفة سحرية" معينة، بل في القدرة على تنسيق مكافحة التآكل والزخرفة ومقاومة الحريق والبيئة والتكلفة برؤية نظامية، والحفاظ على الاتساق عبر السلسلة الكاملة من البحث والتطوير والاعتماد والتطبيق والتشغيل والصيانة. وهذا هو المعنى العميق لنظام طلاء مركبات السكك الحديدية بوصفه "فناً فولاذياً متحركاً". استشرافاً للمستقبل، مع استمرار توسع شبكات القطارات فائقة السرعة والحضرية، واقتراب دورات الصيانة الكبرى للمركبات، وتشديد اللوائح الخضراء عاماً بعد عام، سيستمر هذا النظام في التطور؛ والشركات القادرة على ربط مكافحة التآكل والزخرفة ومقاومة الحريق والبيئة في حبل واحد، هي التي ستسير أبعد في مسار السكك الحديدية والنقل الحضري ذي المنحدر الطويل والثلوج الكثيفة.
تحليل معمق: تقاطع الطلاء مع خفة الوزن والديناميكا الهوائية
طلاء مركبات السكك الحديدية ليس معزولاً عن التصميم العام للمركبة. تتطلب خفة الوزن طبقة رقيقة وقوية قدر الإمكان لتجنب زيادة الوزن غير المبررة؛ والديناميكا الهوائية تتطلب سطحاً أملساً ومستوياً للغاية لتقليل المقاومة والضوضاء أثناء التشغيل، مما يفرض متطلبات عالية جداً على تسوية الطلاء النهائي والتحكم في قشر البرتقال. في الأجزاء الانسيابية لرأس القطار فائق السرعة، عدم استواء الطلاء سيضخم الضوضاء الديناميكية واستهلاك الطاقة عند السرعات العالية، لذا غالباً ما تُستخدم طبقات متوسطة دقيقة متعددة وطلاء شفاف عالي اللمعان في هذه المنطقة، مع الروبوت لضمان التجانس. يتضح أن جودة الطلاء مرتبطة مباشرة بمؤشرات المركبة الإجمالية مثل استهلاك الطاقة والضوضاء والسرعة، وهي تجسيد نموذجي لربط "التصميم العام—عملية التفاصيل"، مما يرفع further المكانة الهندسية لنظام الطلاء.
تحليل معمق: اقتراحات تعاون لأطراف سلسلة الصناعة
بناءً على ما سبق، نقدم عدة اقتراحات تعاون لأطراف سلسلة صناعة طلاء مركبات السكك الحديدية. لمصانع المركبات الكاملة: إدراج مستوى مكافحة التآكل ومستوى مقاومة الحريق وأهداف الألوان مسبقاً لدى موردي الطلاء في مرحلة تحديد المعايير، ودفع مشاركة الموردين المبكرة؛ وإنشاء تقييم مشتريات موجه بتكلفة العمر الكامل. لشركات الطلاء: لا تبيع منتجاً واحداً فقط، بل قدم نظاماً كاملاً "برايمر—متوسط—نهائي—شفاف" وقدرة على تقديم الأدلة بالفحص، واهتم باستقرار الدفعات؛ واتخذ مبادرة للتحول المائي والخالي من الكروم لمواءمة اللوائح الجديدة لعام 2026. للملاك ومشغلي الصيانة: وضع لوائح علمية للغسيل والتجديد لتجنب الشيخوخة الاصطناعية؛ وإنشاء ملف صحي للطلاء لدعم الصيانة التنبؤية. لمؤسسات الفحص: تحسين اتساع تغطية مؤهلات مثل EN 45545 وكفاءة الاستجابة، لخدمة البدائل المحلية. بالتنسيق بين جميع الأطراف، يمكن تحويل طلاء مركبات السكك الحديدية من مركز تكلفة إلى مركز لخلق القيمة. تجدر الإشارة إلى أن هذا التنسيق ليس حدثاً لحظياً، بل ممارسة بطيئة مبنية على الاحتكاك طويل الأمد في المشاريع ومشاركة البيانات وتراكم الثقة. الشركات التي ترغب في استثمار موارد تقنية مبكرة في تصميم نموذج المركبة، ومتابعة أداء الطلاء باستمرار في مرحلة التشغيل والصيانة، غالباً ما تكسب علاقات تعاون أكثر استقراراً في جولة الترسية التالية، وهذا هو الانعكاس الحقيقي لسمات سوق طلاء مركبات السكك الحديدية "عالي العتبة، طويل الدورة، مترابط بقوة".
مصادر البيانات وشرح النطاق
المعايير والبيانات المذكورة في هذه المقالة مستمدة من مصادر موثوقة عامة: TB/T 1527 "طلاء حماية الجسور الفولاذية للسكك الحديدية"، Q/CR 749.1/2/3-2020 "طلاء عربات الركاب/البضائع للسكك الحديدية"، GB/T 30790 (المكافئ لـ ISO 12944) هي المعايير الأساسية للطلاء والحماية من التآكل في السكك الحديدية المحلية؛ EN 45545-2/3 هي معايير مقاومة الحريق لمركبات السكك الحديدية في الاتحاد الأوروبي، والهيكل المرجعي وتصنيفات HL/R مستمدة من المرجع الأوروبي لأبحاث الحريق ومؤسسات الفحص العامة؛ بيانات تشغيل السكك الحديدية والنقل الحضري في الصين من المجموعة الوطنية للسكك الحديدية، وتقرير "الاقتصاد اليوم" ليناير 2026، ووزارة النقل، حتى نهاية عام 2025 بلغ طول خطوط السكك الحديدية التجارية الوطنية 165 ألف كم، والقطارات فائقة السرعة أكثر من 50 ألف كم، والنقل الحضري في 54 مدينة بـ 343 خطاً، 11710.3 كم، بإضافة 764.7 كم في 2025؛ قيود REACH الأوروبية على أصفر الكرومات الزنكي ستدخل حيز التنفيذ من يناير 2026، من المعلومات العامة لوكالة المواد الكيميائية الأوروبية. الجداول المصاحبة في النص تلخيصية توضيحية، والحدود المحددة تخضع للنسخة الحالية من المعيار والشروط الفنية لنموذج المركبة. يسعى الكتاب التقني للحياد، وأي استنتاجات تتعلق بحدود أو درجات محددة يُنصح للقراء بالرجوع لنص المعيار الأصلي وتقارير الفحص الموثوقة للتحقق، ولا يحل هذا النص محل نص المعيار الرسمي.
الأسئلة الشائعة
1. لماذا يُشدد بشكل خاص على TB/T 1527 في مكافحة تآكل الجسور الفولاذية للسكك الحديدية؟ لأن الجسور الفولاذية توجد لفترة طويلة في بيئة تآكل خارجية، والتآكل يؤثر على السلامة الهيكلية والعمر الافتراضي بمجرد حدوثه. يؤسس TB/T 1527 إطاراً طويل الأمد والمُثبت للمكافحة الفعالة للتآكل يركز على المعالجة السطحية وتركيبة برايمر—طلاء متوسط—طلاء نهائي والتحكم بسمك الطبقة، وهو المعيار المرجعي لطلاء الجسور الفولاذية للسكك الحديدية.
2. ما الفرق الرئيسي بين طلاء الهيكل وطلاء الجسر الفولاذي؟ طلاء الجسر الفولاذي يركز على مكافحة التآكل، بينما طلاء الهيكل يتطلب علاوة على الأساس المضاد للتآكل، التشطيب الزخرفي، ويجب أن يراعي مقاومة صدمات الحصى والطقس ومقاومة منظفات الغسيل ومقاومة الحريق. يضيف الهيكل طبقات المعجون والطلاء المتوسط والنهائي وحتى الورنيش، مع متطلبات أعلى لاتساق الألوان وجودة المظهر.
3. لماذا يحتاج طلاء عربة العجلات إلى وظيفة مقاومة الحريق؟ تجمع عربة العجلات والهيكل السفلي مكونات عالية الحرارة مثل الفرامل والجر، وهي مناطق عالية الخطر للحريق. علاوة على مكافحة التآكل وصدمات الحصى، يلزم التحكم في تفاعل الحريق وفق فكرة EN 45545، وإدخال طلاء حريق هيكلي لإبطاء ارتفاع حرارة الفولاذ، لضمان السلامة الهيكلية أثناء الحريق.
4. لماذا تولي مركبات النقل الحضري أهمية خاصة لمقاومة منظفات الغسيل؟ تُغسل مركبات النقل الحضوري بشكل متكرر للحفاظ على النظافة، والمنظفات القلوية أو المحتوية على مذيبات تآكل طبقة الدهان ببطء، مما يسبب فقدان اللمعان وتغير اللون وحتى التقشر. لذلك أصبحت مقاومة منظفات الغسيل مؤشراً إلزامياً في الشروط الفنية لطلاء النقل الحضوري.
5. ما الصعوبات الرئيسية في طلاء مركبات السكك الحديدية المائي؟ يواجه النظام المائي تحديات مثل البطء في الجفاف، الحساسية لدرجة الحرارة والرطوبة، صدأ الوميض على القاعدة المعدنية، واستقرار خلط المكونين، كما يتطلب عدم التضحية بالطقس ومكافحة التآكل أثناء خفض VOC. نضجه هو عتبة للدخول إلى سلاسل التوريد عالية المستوى.
6. بماذا تُضمن اتساق ألوان المركبة الكاملة؟ عبر التحكم بالدفعات الممتد من التركيبة والإنتاج والتطبيق والتشغيل: تثبيت الصبغات والحبر اللوني، فحص فرق اللون عند الشحن، المزج الأوتوماتيكي والتحكم المتساوي بسمك الطبقة، مراجعة ألوان المركبة النموذجية، والرجوع اللوني عند التجديد، للحفاظ على ΔE ضمن التسامح.
7. ما دور الورنيش في طلاء الهيكل؟ يعمل الورنيش كطبقة شفافة نهائية، ليرفع further اللمعان ومقاومة الطقس ومنظفات الغسيل، ويحمي دهان القاعدة اللوني من الأشعة فوق البنفسجية والتآكل الكيميائي، مما يجعل المركبة أكثر لمعاناً ومتانة، لكنه يزيد من عدد طبقات التطبيق وتعقيد العملية.
8. لماذا يُشدد بشكل منفصل على مقاومة صدمات الحصى والحريق في طلاء عربة العجلات؟ تقع عربة العجلات في الجزء السفلي من الهيكل، وتتعرض على المدى الطويل أثناء التشغيل لصدمات الحصى والرمال وشظايا المعدن، وتجمع مكونات عالية الحرارة مثل الفرامل والجر، وهي منطقة متراكمة من الأضرار الميكانيكية ومخاطر الحريق. لذلك يجب أن يمتص طلاء هذا الجزء طاقة صدمات الحصى عبر طبقة متوسطة مرنة وسميكة، ويتحكم في تفاعل الحريق وفق فكرة EN 45545 ويدخل حريقاً هيكلياً، بمتطلبات أعلى بكثير من السطح الخارجي العادي.
9. هل يمكن لطلاء تجديد المركبات القديمة خفض درجة مقاومة الحريق الأصلية؟ لا ينبغي خفضها. رغم أن طلاء التجديد يقع ضمن نطاق الصيانة، تظل المركبة تعمل في سيناريو التشغيل الأصلي، ولم يتغير خطر الحريق، ويجب أن تصل الطبقة الجديدة إلى نفس درجة الحريق ومكافحة التآكل كالمركبة الأصلية. خفض المتطلبات بذريعة "التجديد" سيترك مخاطر في الامتثال والسلامة، ويجب على مصنع المركبات والمالك الإصرار على إثبات الدرجة الأصلية.