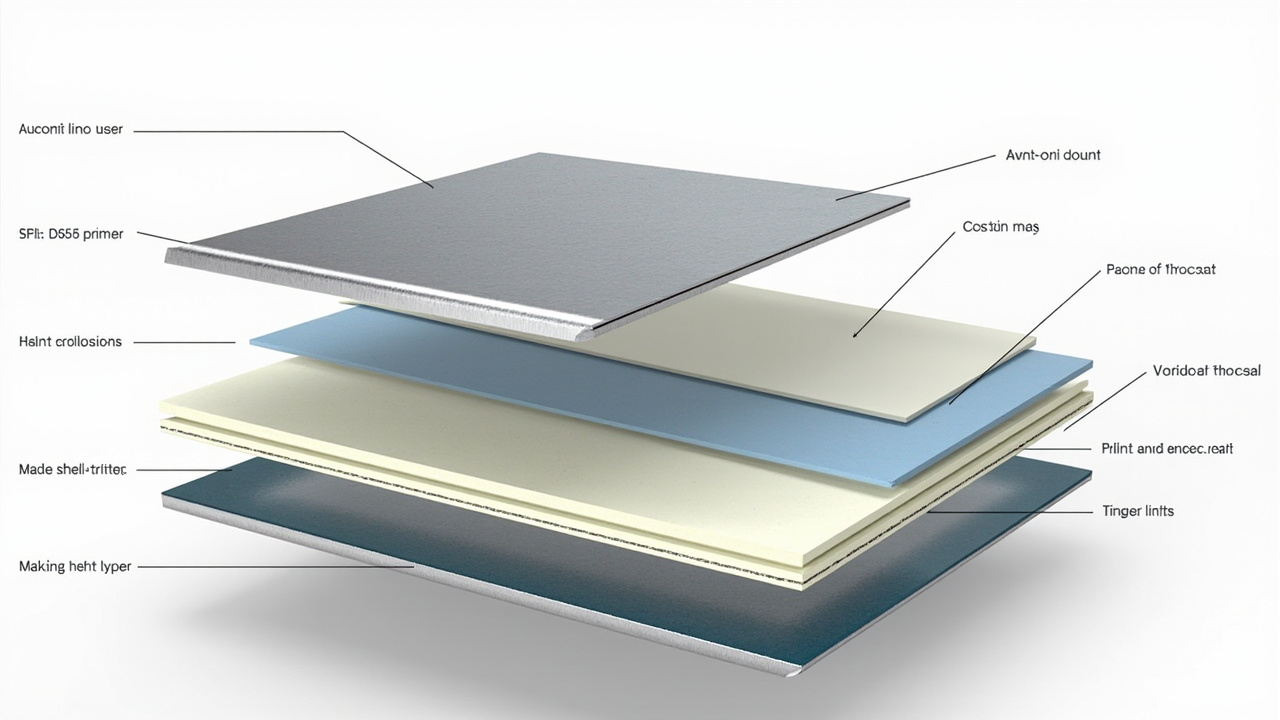
في مشاريع مكافحة التآكل للهياكل الفولاذية والآلات الهندسية والمرافق الصناعية، يصعب على طبقة طلاء واحدة وحدها الموازنة بين الوظائف الثلاث "الالتصاق، والحجب، ومقاومة الطقس". ويأتي التأثير الموثوق الحقيقي لمكافحة التآكل من تصميم نظام طلاء مقاوم للصدأ المنهجي — أي نظام الطلاء التعاوني المكون من ثلاث طبقات: البرايمر وطلاء متوسط وطلاء نهائي. تبدأ هذه المقالة من آلية التآكل، وتجمع بين نظام درجات التآكل ISO 12944، لتقديم تخطيط سماكة أفلام قابل للتنفيذ ومنطق التوافق، حيث تُستشهد جميع القيم المحددة من الأرشيف التقني العام والمعايير. وتؤكد شركة كيكسين للمواد الجديدة (kexinMaterials) دائماً في خدمتها طويلة الأمد لمشاريع الحماية الصناعية على مفهوم مكافحة التآكل المتمثل في "أن تفضيل نظام التوافق يسبق اختيار منتج واحد".
أولاً: لماذا لا يمكن الاعتماد على طلاء واحد فقط لمكافحة الصدأ
تآكل المعادن هو عملية كهروكيميائية: الماء والأكسجين والأيونات (مثل أيونات الكلوريد) تتسرب عبر عيوب أو مسام طبقة الطلاء، وتشكل خلية جلفانية على سطح المعدن، حيث يفقد الحديد إلكتروناته ويتحول إلى أيونات حديدية ويذوب. وتوجد ثلاثة تناقضات متأصلة في طبقة طلاء واحدة:
أولاً، تناقض الالتصاق والحجب. يحتاج البرايمر إلى الاقتراب من المعدن، وتوفير التصاق جيد والمشاركة في مكافحة التآكل (مثل الحماية الكاثودية لبرايمر الزنك الإيبوكسي)، لكن مقاومته للطقس عادة ما تكون ضعيفة، والتعرض المباشر له سيؤدي إلى تفتت وفشل. بينما يتميز الطلاء النهائي بمقاومة ممتازة للطقس لكنه يصعب عليه الالتصاق المباشر بالمعدن الأملس.
ثانياً، تناقض السماكة ومعدل العيوب. إذا وصلت طبقة طلاء واحدة إلى أكثر من 200µm، فسيتمدد وقت الجفاف السطحي والكامل بشكل كبير، ويسهل حدوث تقطر وتنقيط وثقوب إبرية. أما التطبيق المتعدد الطبقات والرقيقة والم分层 فإنه يتحكم في العيوب ويراكم السماكة الإجمالية.
ثالثاً، تناقض التكلفة والعمر الافتراضي. في بيئات مكافحة التآكل الثقيلة، استخدام دهان ألكيدي عادي لزيادة السماكة بالقوة لا يضاهي التوافق العلمي لـ "برايمر إيبوكسي غني بالزنك + طلاء متوسط إيبوكسي بأكسيد الحديد الميكائي + طلاء نهائي بولي يوريثان"، حيث يمكن للأخير أن يرفع العمر الافتراضي عدة أضعاف عند نفس السماكة.
لذلك، يكمن جوهر تصميم توافق طلاء مقاوم للصدأ في تفكيك وظائف "مكافحة التآكل، والزيادة في السماكة، ومقاومة الطقس" إلى ثلاث طبقات طلاء، لكل منها دوره. ووفقاً لمبدأ التوافق الملخص في قسم "طلاء إيبوكسي بولي يوريثان نهائي" بالأرشيف البحثي: البرايمر (مكافحة التآكل/الالتصاق) + الطلاء المتوسط (زيادة السماكة/الحجب) + الطلاء النهائي (مقاومة الطقس/الزخرفة).
ثانياً: تفكيك أدوار التوافق المكون من ثلاث طبقات
1. البرايمر: خط الدفاع الأول لمكافحة التآكل
يقترب البرايمر من الأساس ويتحمل الالتصاق ومكافحة التآكل الأولية. ويمكن تقسيمه حسب آلية مكافحة التآكل إلى ثلاثة أنواع:
- نوع الحماية الكاثودية: يمثله برايمر إيبوكسي غني بالزنك، بمحتوى زنك في الفيلم الجاف ≥80% (كتلة)، حيث يعمل مسحوق الزنك كأنود ضحي يُتلف أولاً لحماية أساس الفولاذ. وفقاً للأرشيف البحثي، فإن TEKNOZINC 3480 SE يحتوي على زنك في الفيلم الجاف ≥80%، ويتوافق مع EN ISO 12944-5؛ وJotun Barrier 80 UHS مسحوق الزنك يتوافق مع ASTM D520 Type II، ويتوافق مع متطلبات تكوين ISO 12944-5.
- نوع الحجب: يمثله برايمر إيبوكسي أكسيد الحديد الأحمر وبرايمر ألكيدي أكسيد الحديد الأحمر، ويعتمد على طبقة طلاء كثيفة وصبغات مضادة للصدأ لعرقلة وسائط التآكل فيزيائياً. ووفقاً لقسم "دهان ألكيدي مضاد للصدأ" في الأرشيف البحثي، فهو نظام راتنج ألكيدي أحادي المكون + صبغات أكسيد الحديد الأحمر/الرمادي المضادة للصدأ، يتحمل 3% محلول ملحي NaCl لمدة 24 ساعة دون تشقق أو فقاعات.
- نوع التخميل: يحتوي على صبغات مثبطة للتآكل مثل زنك الفوسفات، مما يخمل سطح المعدن ويشكل طبقة حماية.
2. الطلاء المتوسط: القوة الرئيسية لزيادة السماكة والحجب
الطلاء المتوسط هو جوهر نظام التوافق في "زيادة السماكة + الحجب". ويستخدم طلاء متوسط إيبوكسي بأكسيد الحديد الميكائي (MIO) البنية الصفائحية لثاني أكسيد الحديد الميكائي، مكوناً حاجزاً متداخلاً كالقرميد في طبقة الطلاء. ووفقاً لشرح الآلية في الأرشيف البحثي: طبقات ثاني أكسيد الحديد الميكائي في الطلاء المتوسط الإيبوكسي تطيل مسار انتشار وسائط التآكل، مما يحسن بشكل كبير عمر الحجب. وغالباً ما يكون الطلاء المتوسط هو الأكثر عدداً في التطبيق والأكبر مساهمة في السماكة.
3. الطلاء النهائي: طبقة الحماية لمقاومة الطقس والزخرفة
يتعرض الطلاء النهائي مباشرة للأشعة فوق البنفسجية والمطر والغلاف الجوي الصناعي. ويتميز طلاء نهائي بولي يوريثان وطلاء نهائي أكريليكي بمقاومة ممتازة للطقس، ويوفران اللمعان والحفاظ على اللون. ويجب الانتباه بشكل خاص إلى أن بعض أنظمة الطلاء النهائي تحتوي على مذيبات قوية (مثل مذيبات التصلب ثنائية المكونات لبولي يوريثان الإيزوسيانات)، مما يسبب تآكل القاعدة وانتفاخاً مع البرايمر غير المتوافق. ووفقاً لقسم "دهان ألكيدي مضاد للصدأ" في الأرشيف البحثي، فإن قصوره: عدم التوافق مع دهان مذيبات قوية ثنائي المكونات — أي التطبيق المباشر لطلاء نهائي بولي يوريثان/إيبوكسي بمذيبات قوية ثنائية المكونات فوق برايمر ألكيدي، مما يسهل حدوث تلف انحلال بين الطبقات.
ثالثاً: سماكة التوافق النموذجي والتخطيط
يقدم قسم "طلاء إيبوكسي بولي يوريثان نهائي" في الأرشيف البحثي مجموعة صناعية نموذجية من سماكة التوافق (برايمر + متوسط + نهائي)، وهو أيضاً التكوين المحافظ الأكثر استخداماً في الحماية الصناعية:
| طبقة الطلاء | نوع المنتج الموصى به | سماكة الطبقة الواحدة | عدد الطبقات | السماكة التراكمية | الوظيفة الرئيسية |
|---|---|---|---|---|---|
| البرايمر | برايمر إيبوكسي غني بالزنك | 70–80 µm | طبقة 1 | 70–80 µm | حماية كاثودية / التصاق |
| الطلاء المتوسط | طلاء متوسط إيبوكسي بأكسيد الحديد الميكائي | 100–150 µm | 1–2 طبقة | 100–150 µm | زيادة السماكة / الحجب |
| الطلاء النهائي | طلاء إيبوكسي بولي يوريثان نهائي | 100–120 µm | طبقتان | 100–120 µm | مقاومة الطقس / الزخرفة |
| الإجمالي | — | — | — | 270–350 µm | مكافحة التآكل النظامية |
ووفقاً لبيانات هذا القسم، فإن متطلبات البناء البيئي لهذا التوافق هي: درجة حرارة 5–35℃، رطوبة نسبية ≤80%، ودرجة حرارة الأساس أعلى من نقطة الندى بأكثر من 3℃؛ ويُفضل الرش بدون هواء عالي الضغط أو الرش الهوائي، ويقتصر الرش بالفرشاة والأسطوانة على الإصلاحات الصغيرة. التعبئة عبارة عن مكون رئيسي 20kg + مصلب 4kg، التخزين 5–35℃، مدة الصلاحية 12 شهراً.
ومن الجدير بالملاحظة أن سماكة برايمر الزنك ليست أفضل كلما زادت. فطبقة مسحوق الزنك السميكة جداً (أكثر من 150µm) تؤدي بسهولة إلى تشقق وتساقط، فضلاً عن إهدار الزنك. ويتراوح النطاق الموصى به لـ DFT لـ Jotun Barrier 80 UHS بين 60–150µm، ويسجل الأرشيف البحثي أنه حقق تحت اختبار ISO 12944-6 عند C5 متانة "عالية جداً (VH)"، ويمكن استخدامه كمرجع للحد الأعلى لسماكة برايمر مكافحة التآكل الثقيل.
رابعاً: درجات التآكل ISO 12944 وزيادة السماكة
ISO 12944-2018 هو المعيار الدولي لتصميم أنظمة مكافحة التآكل للهياكل الفولاذية، ويصنف بيئات التآكل إلى:
- C2 (منخفض): معظم الغلاف الجوي الريفي، تلوث منخفض.
- C3 (متوسط): الغلاف الحضري والصناعي العام، أو ساحل منخفض الملوحة.
- C4 (مرتفع): منطقة صناعية ملوثة بشدة، منطقة رذاذ ملحي قريبة من البحر.
- C5 (مرتفع جداً): منطقة ساحلية عالية الملوحة، منطقة صناعية ثقيلة.
- CX (متطرف): بيئات متطرفة مثل المنصات البحرية.
- Im1–Im3: بيئات الغمر (غمر المياه العذبة، غمر مياه البحر، المدفون تحت الأرض).
كلما ارتفعت درجة التآكل، زاد معدل التآكل لكل وحدة مساحة، ويجب زيادة إجمالي سماكة الفيلم الجاف (DFT) للتوافق. وذلك لأن اختراق وسائط التآكل مسألة احتمالية ومسار: فطلاء أكثر سماكة وكثافة يقلل من احتمالية الثقب.
يوضح الأرشيف البحثي في القسم المعياري العام: نظام مكافحة التآكل للهياكل الفولاذية وفقاً لـ ISO 12944-2018 (درجات التآكل C2–CX، تصميم التوافق)، فولاذ الكربون بانفجار الرمل Sa 2½، برايمر ورشة، توافق برايمر+متوسط+نهائي. وفيما يلي جدول اقتراحات تخطيط السماكة لمختلف درجات التآكل:
| درجة التآكل | البيئة النموذجية | معالجة السطح | مثال التوافق | تخطيط DFT الإجمالي | هدف المتانة |
|---|---|---|---|---|---|
| C2 | ريف جاف | Sa 2 / St 3 | برايمر ألكيدي + نهائي ألكيدي | 120–160 µm | عمر تآكل منخفض |
| C3 | حضري/صناعي عام | Sa 2½ | برايمر إيبوكسي + نهائي بولي يوريثان (أو برايمر ألكيدي مثل Würth كبرايمر نقل) | 160–200 µm | متوسط |
| C4 | منطقة صناعية/قريبة من البحر | Sa 2½ | برايمر إيبوكسي غني بالزنك + متوسط إيبوكسي ميكائي + نهائي بولي يوريثان | 200–280 µm | مرتفع |
| C5 | منطقة صناعية ثقيلة/ساحلية عالية الملوحة | Sa 2½ + التحكم في الخشونة | برايمر إيبوكسي غني بالزنك (70–80) + متوسط إيبوكسي ميكائي (100–150) + نهائي بولي يوريثان (100–120) | 270–350 µm | مرتفع جداً (VH) |
| CX/Im | خارج الساحل/الغمر | Sa 2½ أو أشد | برايمر إيبوكسي غني بالزنك عالي المحتوى الصلب + متوسط إيبوكسي سميك + نهائي خاص | أكثر من 350 µm | متطرف |
يمكن رؤية بوضوح: من C2 إلى C5، تزداد السماكة الإجمالية من حوالي 120µm إلى حوالي 350µm، بزيادة قدرها近ثلاثة أضعاف. هذه الزيادة ليست مجرد "طلاء بضعة طبقات إضافية"، بل هي ترقية نظامية متزامنة لمستوى مكافحة التآكل للبرايمر وسماكة حجب الطلاء المتوسط وعدد طبقات مقاومة الطقس للطلاء النهائي.
يجب التأكيد على أن زيادة السماكة يجب أن تتطابق مع مستوى معالجة السطح. ويوصي ISO 12944 بأن يصل فولاذ الكربون بانفجار الرمل إلى Sa 2½ (ISO 8501-1)، بخشونة مقابلة حوالي 30–75µm (وفقاً لمتطلبات معالجة السطح في قسم دهان ألكيدي مضاد للصدأ). وإذا لم تستوف معالجة السطح المعايير، فإن أي طلاء سميك سيفشل مبكراً بسبب فقدان الالتصاق.
خامساً: حدود اختيار المواد الرئيسية
1. حدود ملاءمة برايمر ألكيدي
دهان ألكيدي مضاد للصدأ منخفض التكلفة وسهل التطبيق، لكن الأرشيف البحثي يوضح بوضوح قصوره: مقاومة ضعيفة للمذيبات/الأحماض والقلويات، جفاف بطيء، عدم التوافق مع دهان مذيبات قوية ثنائي المكونات. لذلك فإن النظام الألكيدي مناسب للحماية الخفيفة C2–C3، أو كـ "برايمر نقل" للهياكل الفولاذية للحماية قصيرة الأمد، ولا ينبغي تطبيق طلاء نهائي قوي المذيبات ثنائي المكونات فوقه مباشرة. وإذا كان يجب إجراء ترقية مكافحة التآكل الثقيلة فوق برايمر ألكيدي، فيجب أولاً التأكد من أن الطلاء النهائي هو نظام ألكيدي قابل لإعادة الطلاء، أو عمل طبقة إغلاق متوافقة بين الطبقات.
2. ت positioning برايمر ألكيدي مثل Würth Rust Stop
وفقاً لقسم "Würth Rust Stop Primer" في الأرشيف البحثي: الأساس الكيميائي لهذا البرايمر هو راتنج ألكيدي، لونه بني محمر، كثافته 1.28 g/cm³؛ رذاذ ملحي حوالي 500h (DIN EN ISO 9227)، يلبي درجة التآكل C3 "مرتفع" لـ ISO 12944؛ الجفاف حوالي 16h، التغطية حوالي 8 m²/علبة (750ml)، الحد الأدنى لكمية التطبيق 90 ml/m²؛ درجة حرارة التطبيق 15–25℃؛ قابل لإعادة الطلاء بأنظمة نهائية شائعة؛ يستخدم كبرايمر نقل للهياكل الفولاذية. هذا يدل على أن برايمر ألكيدي من هذا النوع هو خيار اقتصادي ومتوافق كبرايمر نقل وحماية مؤقتة عند C3 فما دون.
3. ت positioning برايمر غني بالزنك للحماية القوية
عندما تصل البيئة إلى C4–C5، يجب استخدام برايمر إيبوكسي غني بالزنك. ووفقاً للأرشيف البحثي، فإن Jotun Barrier 80 UHS يحتوي على محتوى صلب حجمي 85±2%، VOC فقط 134 g/L (GB 30981 / GB/T 34682)، محتوى صلب وزني 95±2%، وتتميز بانخفاض VOC بميزة واضحة في الامتثال البيئي؛ TEKNOZINC 3480 SE محتوى زنك في الفيلم الجاف ≥80%، يمكن استخدامه كبرايمر لنظام بولي يوريثان/إيبوكسي، وله مقاومة معينة للطقس حتى بدون طلاء نهائي. وفي استشارات التوافق الهندسي، يُنصح عادة ببيئات فوق C4 باستخدام برايمر غني بالزنك مباشرة كأساس، بدلاً من استخدام نظام ألكيدي لزيادة السماكة بالكاد.
سادساً: نقاط البناء والتحكم في السماكة
مهما كان تخطيط السماكة علمياً، فإن فقدان السيطرة في البناء سيضيع الجهود السابقة. يجب أن يترجم تصميم التوافق إلى معلمات بناء قابلة للتنفيذ:
- نافذة بيئية: درجة حرارة 5–35℃، رطوبة نسبية ≤80%، درجة حرارة الأساس أعلى من نقطة الندى بأكثر من 3℃ (وفقاً لقسم طلاء إيبوكسي بولي يوريثان نهائي). انخفاض الحرارة وارتفاع الرطوبة يؤدي إلى تبييض الأمين وسوء التصلب؛ ودرجة الحرارة العالية تقصر عمر الصلاحية.
- معالجة السطح: فولاذ الكربون بانفجار الرمل Sa 2½، خشونة 30–75µm؛ الفولاذ المقاوم للصدأ يحتاج إلى صنفرة بوسائط غير معدنية لإحداث خدوش لضمان الالتصاق.
- قياس السماكة: بعد كل طبقة استخدم بطاقة فيلم رطب للتحكم الأولي، وبعد الجفاف الكامل استخدم مقياس سماكة مغناطيسي وفقاً لـ ISO 19840 / GB/T 13452 لأخذ النقاط، لضمان وقوع DFT في النطاق المخطط.
- التحكم بعدد الطبقات: الطلاء المتوسط 100–150µm عادة مقسوم إلى 1–2 طبقة، والطلاء النهائي 100–120µm مقسوم إلى طبقتين، لتجنب تقطر الطبقة الواحدة السميكة.
- السلامة الوقائية: أنظمة الطلاء النهائي التي تحتوي على مصلب إيزوسيانات، يحتاج البناؤون إلى تهوية + قناع مضاد للغاز + نظارات واقية + قفازات مقاومة للمواد الكيميائية (وفقاً لقسم السلامة لطلاء إيبوكسي بولي يوريثان نهائي).
بخصوص المفاضلة بين اختيار النظام المائي أو بالمذيبات، يمكن الرجوع further إلى كيفية اختيار الطلاء المائي والدهان الزيتي ودليل اختيار الطلاء الصناعي المائي، لإجراء حكم شامل من أبعاد VOC وقابلية البناء ودرجة مكافحة التآكل.
سابعاً: المفاهيم الخاطئة الشائعة في تصميم التوافق
- الخطأ الأول: السماكة أكبر كلما كان أفضل. السماكة المفرطة تسبب تشقق الإجهاد الداخلي وثقوب إبرية، خاصة برايمر الزنك.
- الخطأ الثاني: خلط دهانات من شركات مختلفة عشوائياً. عدم التحقق من توافق الطبقات يسهل حدوث تآكل القاعدة وتقشر، ويجب إجراء اختبار إعادة طلاء بين الطبقات.
- الخطأ الثالث: استخدام برايمر ألكيدي لتحمل مكافحة التآكل الثقيلة. عمر النظام الألكيدي غير كافٍ في بيئات فوق C4، وينبغي ترقية التوافق الغني بالزنك.
- الخطأ الرابع: إهمال معالجة السطح. Sa 2½ هو شرط فعالية التوافق، وعدم كفاية درجة انفجار الرمل يعادل إهدار الطلاء.
في خدمات تصميم التوافق، عادة ما يتم أولاً استنتاج سماكة كل طبقة بناءً على درجة البيئة ISO 12944 والعمر التصميمي للهيكل، ثم اختيار المنتجات المحددة وفقاً لظروف البناء الميدانية، لتجنب الفشل المبكر الناتج عن "الاعتماد على الخبرة والتخمين".
ثامناً: العلاقة الكمية بين اقتصادية السماكة والعمر الافتراضي
يتساءل العديد من المهندسين: هل إذا تضاعفت السماكة يتضاعف العمر الافتراضي؟ والجواب لا، فالعلاقة أقرب إلى الأسية منها إلى الخطية، لكن توجد نطاقات خبرة مرجعية.
المرجع الأساسي للرذاذ الملحي المقدم في القسم المعياري العام للأرشيف البحثي هو: عادة 500h دون فقاعات، صدأ أحادي الجانب ≤1–2mm؛ مكافحة التآكل الثقيلة يمكن أن تصل إلى 1000–3000h. هذا النطاق نفسه هو نتيجة تراكم السماكة ومستوى التوافق — توافق الدرجة C3 (حوالي 200µm) يحقق مستوى 500h، وتوافق مكافحة التآكل الثقيلة C5 (حوالي 270–350µm) يحقق مستوى 1000–3000h. بمعنى آخر، رفع DFT الإجمالي من 200µm إلى 350µm (حوالي 1.75 ضعف)، تقفز مقاومة الرذاذ الملحي من 500h إلى 1000–3000h (2–6 أضعاف)، مما يدل على أن العائد الحدي للعمر الافتراضي لمستوى التوافق العالي مرتفع جداً.
السبب هو أن اختراق وسائط التآكل لطلاء هو حدث احتمالي "يخترق المكان الأرفع أولاً". زيادة سماكة الطلاء المتوسط (مثل من 100µm إلى 150µm) تطيل بشكل كبير متوسط المسار لوصول الوسائط إلى الأساس، وتأثير المتاهة لطبقات ثاني أكسيد الحديد الميكائي يجعل المسار غير خطي، مما يقلل further من احتمالية الثقب. لذلك، في بيئات التآكل الثقيلة، إنفاق المال على "زيادة سماكة الطلاء المتوسط + ترقية برايمر الزنك" أكثر جدوى من زيادة السماكة العمياء في البيئات الخفيفة.
لكن يجب وضع حد أعلى: برايمر الزنك أكثر من حوالي 150µm يسهل تشققه (الحد الأعلى لـ DFT لـ Jotun Barrier 80 UHS هو 150µm)؛ طبقة واحدة من الطلاء المتوسط أكثر من 150µm تسهل التقطر والثقوب الإبرية. لذلك فإن تخطيط السماكة هو "تراكم معقول وم分层"، وليس "تكديس طبقة واحدة بالقوة".
تاسعاً: حالات فشل التوافق النموذجية وآلياتها
معرفة الفشل أهم من معرفة النجاح. عدة أنواع من الفشل عالي التردد في تصميم التوافق:
- تقشر بين الطبقات (تآكل القاعدة): الأكثر شيوعاً في "برايمر ألكيدي + نهائي مذيبات قوية ثنائي المكونات". يوضح قسم دهان ألكيدي مضاد للصدأ في الأرشيف البحثي بوضوح "عدم التوافق مع دهان مذيبات قوية ثنائي المكونات". المذيبات القوية تذيب طبقة الألكيد غير المتصلبة بالكامل، مما يسبب تجعد وتقشر كامل. والأسلوب الصحيح هو استخدام نظام قابل لإعادة الطلاء أو إضافة طبقة إغلاق.
- تشقق طبقة الزنك: برايمر غني بالزنك مطبق في طبقة واحدة إلى أكثر من 200µm، تتركز الإجهادات الداخلية ويتشقق، وتنفصل طبقة مسحوق الزنك عن الأساس. يمكن تجنب ذلك بالتحكم في الطبقة الواحدة 70–80µm، بحد أقصى 150µm.
- انعدام الالتصاق (عدم كفاية معالجة السطح)
- باستخدام فرشاة سلكية فقط St2 بدلاً من الرملي Sa 2½، وخشونة أقل من 30–75µm، مما جعل الطلاء "يطفو" على القشرة المؤكسدة، وتساقط بشكل طبقي بعد أشهر. يؤكد ISO 12944 أن Sa 2½ هو شرط أساسي لفعالية النظام المتكامل.
- تفتت وذهاب لمعان الطلاء النهائي: استخدام دهان ألكيدي للطلاء النهائي بشكل خاطئ في بيئة C5، حيث جعله الأشعة فوق البنفسجية يتفتت خلال ستة أشهر، وكشف طبقة الحجب مما سرّع التآكل. في بيئات C4 فما فوق يجب استخدام طلاء نهائي مقاوم للطقس من بولي يوريثان/أكريليك.
- ثقوب إبرية نافذة: سمك طبقة واحدة مفرط أو دخول هواء أثناء الخلط دون إزالة الفقاعات، تاركاً ثقوباً إبرية بعد التصلب، فينفجر التآكل من نقاط الثقوب.
تشير هذه الحالات بشكل مشترك إلى استنتاج واحد: تصميم النظام المتكامل هو عمل هندسي منهجي، وأي قصور في أي حلقة سيتم تضخيمه بالتآكل.
عاشراً: قياس سمك الطلاء في الموقع وأخذ عينات الاستلام
مهما كان تخطيط سمك الطلاء علمياً، فإن التنفيذ يعتمد على القياس. يتبع قبول DFT لطلاء واقٍ صناعي عادةً مبدأ أخذ النقاط في ISO 19840 / GB/T 13452:
- تحكم أولي بالطلاء الرطب: قياس الطلاء الرطب فوراً بعد كل رش باستخدام بطاقة الطلاء الرطب في المنطقة غير الجافة بعد، وتحويله إلى طلاء جاف (طلاء جاف = طلاء رطب × المحتوى الصلب الحجمي). على سبيل المثال، Barrier 80 UHS ذو محتوى صلب حجمي 85%، طلاء رطب 100µm يقابله طلاء جاف حوالي 85µm.
- إعادة قياس الطلاء الجاف: بعد الجفاء التام، استخدام مقياس سمك مغناطيسي لأخذ قراءات متعددة النقاط. الأماكن الصعبة (الحواف، اللحامات، الزوايا الداخلية) يكون سمك طلاؤها أقل طبيعياً، فيجب طلاؤها مسبقاً أو برش إضافي.
- عتبة الحكم: عادة يُشترط أن "90% من نقاط القياس ≥ الحد الأدنى للسمك المحدد، والنقاط الباقية ≥ 90% من القيمة المحددة"، ودون ظهور مناطق تقطر يتجاوز سمكها الضعف.
- توثيق قابل للتتبع: يجب أرشفة توزيع سمك الطلاء لكل باكية/مقطع، كأساس لتحديد مسؤولية العمر الافتراضي.
إدراج القياس ضمن العملية، لا كفحص عشوائي بعد الإنجاز، هو خطوة جوهرية في إغلاق حلقة تصميم النظام المتكامل.
حادي عشر: الامتثال البيئي والتحكم في VOC
مع تطبيق GB 30981-2020 "حدود المواد الضارة في طلاءات الحماية الصناعية"، لا يمكن لتصميم النظام المتكامل حساب حساب مكافحة التآكل فقط، بل يجب حساب الحساب البيئي أيضاً. يقدم الأرشيف البحثي عدة نقاط بيانات مقارنة:
- جوتن Barrier 80 UHS: VOC 134 g/L (GB 30981 / GB/T 34682)، محتوى صلب وزني 95±2%، ينتمي إلى إيبوكسي غني بالزنك عالي المحتوى الصلب ومنخفض VOC جداً.
- جوتن Jotacote Universal N10: VOC 239 g/L (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC حوالي 300 g/L، محتوى صلب حجمي حوالي 66%.
كما يتبين، لنفس دهان القاعدة الغني بالزنك، يمكن خفض VOC من 300 g/L إلى 134 g/L، حسب المحتوى الصلب وتركيبة المذيبات. توصي شركة كيشين للمواد الجديدة (kexinMaterials) في اختيار النظام المتكامل للمشاريع الحساسة بيئياً بإعطاء الأولوية لمنتجات عالية المحتوى الصلب ومنخفضة VOC، لتقليل مخاطر عدم الامتثال مع تلبية درجة مكافحة التآكل في ISO 12944. تنبيه: منخفض VOC لا يعني أداءً منخفضاً، فـ Barrier 80 UHS لا يزال يحقق متانة "عالية جداً (VH)" في C5، مما يدل على إمكانية الجمع بين مكافحة التآكل والبيئة.
بالإضافة، نظام طلاء البولي يوريثان النهائي المحتوي على مصلب إيزوسيانات يعد عامل خطر مهني صحي، فيجب أثناء التطبيق التهوية + قناع مضاد للغاز + نظارات واقية + قفازات كيميائية، وتجنب صنفرة طلاء غير متصلب (حسب قسم السلامة لدهان الإيبوكسي بولي يوريثان النهائي).
ثاني عشر: اختلافات النظام المتكامل حسب المادة الأساسية
لا يمكن لتصميم النظام المتكامل الانفصال عن المادة الأساسية. تختلف خصائص الأسطح لكل من الفولاذ الكربوني والفولاذ المقاوم للصدأ والفولاذ المجلفن، وتتغير استراتيجية الدهان القاعدي تبعاً لذلك:
- الفولاذ الكربوني: الأكثر شيوعاً، بعد الرملي Sa 2½ يُطبق مباشرة إيبوكسي غني بالزنك أو برايمر إيبوكسي أكسيد الحديد. يوضح الأرشيف البحثي أن "الفولاذ الكربوني الرملي Sa 2½، دهان ورشة، قاعدة+متوسط+نهائي" هو المسار المعياري لـ ISO 12944.
- الفولاذ المقاوم للصدأ: غشاء أكسيد الكروم الكثيف على السطح يجعل الالتصاق صعباً للدهان العادي. يشير الأرشيف البحثي في بيانات Jotacote Universal N10 من جوتن إلى أن الفولاذ المقاوم للصدأ يحتاج صنفرة بمادة كاشطة غير معدنية لإحداث خدوش لضمان التشابك الميكانيكي، وعادة يُستخدم برايمر غير نظام الزنك (الحماية الكاثودية لبرايمر غني بالزنك محدودة الفائدة للفولاذ المقاوم للصدأ، وقد تسبب مشاكل جديدة بسبب فرق الجهد).
- الفولاذ المجلفن: طبقة الجلفنة بالغمس الساخن مقاومة للتآكل بحد ذاتها، لكن سطحها أملس وقد يحتوي أملاح الزنك. يذكر الأرشيف أن Barrier 80 UHS من جوتن مناسب لترميم "الفولاذ المجلفن المتآكل"، مما يدل على إمكانية تعزيز موضعي بإيبوكسي غني بالزنك عند تلف موضعي لطبقة الجلفنة؛ أما النظام المتكامل الكلي فيتطلب إزالة أملاح الزنك أولاً وصنفرة خفيفة ثم برايمر متوافق، لتجنب التساقط الكلي.
- سبائك الألومنيوم: معدن خفيف، يحتاج برايمر غير زنك وغير قلوي قوي، مع الاهتمام بتطابق الجهد والالتصاق.
تحديد المادة الأساسية هو الخطوة الأولى في تصميم النظام المتكامل، وتجاوزها بتطبيق مباشر لـ "قاعدة غنية بالزنك + متوسط ميكا الحديد + نهائي بولي يوريثان" قد يفشل على مواد أساسية خاصة.
ثالث عشر: ربط النظام المتكامل للترميم والتجديد
بعد سنوات من التشغيل، يكون التآكل الموضعي حتمياً. مبادئ تصميم نظام التجديد:
- تقييم حالة الدهان القديم: إن كان الالتصاق جيداً والتفتت في الطلاء النهائي فقط، يُصنفر ويعاد طلاء النهائي مباشرة؛ أما إن كان البرايمر قد فقد فاعليته فيجب إزالته إلى Sa 2½ وإعادة القاعدة+المتوسط+النهائي.
- توافق بين الطبقات: إن كان النظام القديم ألكيدياً، فإن طلاء النهائي الجديد ثنائي المكونات بمذيب قوي سيذيب القاعدة (حسب الأرشيف: الألكيد لا يتوافق مع دهان ثنائي المكونات بمذيب قوي). فيجب استخدام طلاء نهائي قابل لإعادة الطلاء ألكيدي، أو الإزالة الكاملة.
- تعويض الزنك الموضعي: تلف موضعي لقاعدة غنية بالزنك، يُصلح بنقاط إيبوكسي غني بالزنك عالي المحتوى الصلب مثل Barrier 80 UHS، ثم طلاء متوسط ونهائي لاستعادة استمرارية الحجب.
- تسوية السمك: يجب أن يكون سمك منطقة الترميم متطابقاً مع النظام الأصلي، لتجنب تجمع السوائل عند الحواف مما يسرع التآكل.
- توثيق مغلق: تسجيل الموقع والعملية والسمك لكل تجديد، لتشكيل ملف عمر افتراضي.
في مشاريع التحديث القديمة، تجري شركة كيشين للمواد الجديدة (kexinMaterials) عادةً تشخيصاً للالتصاق وتوافق الدهان القديم أولاً، ثم تقرر "ترميم موضعي" أو "إعادة كاملة"، لتجنب الهدر بسبب العمل الأعمى.
رابع عشر: مراجع سريعة للمعايير التقنية الرئيسية وطرق الفحص
لا يمكن لتصميم النظام المتكامل الاستغناء عن الإشارة للمعايير والتحقق بالفحص. لخص الأرشيف العام للأرشيف البحثي المعايير الأساسية لطلاء الحماية الصناعي، مصنفة حسب الوظيفة لتسهيل الرجوع للمهندسين:
| عنصر الفحص | رقم المعيار | حكم رئيسي |
|---|---|---|
| قياس VOC | GB/T 23985-2009、GB/T 23986-2009(GC-MS)、ISO 11890、ISO 17895 | طلاء الحماية الصناعي مقيد بحدود GB 30981-2020 |
| رذاذ الملح المحايد | GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 | عادة 500h بلا فقاعات/تآكل حافة واحدة ≤1–2mm؛ مكافحة تآكل ثقيلة 1000–3000h |
| الالتصاق (شبكة خدش) | GB/T 9286-1998、ISO 2409、ASTM D3359 | مستويات 0–5، 0/1 ممتاز (تساقط ≤5%) |
| تقادم المناخ الصناعي | GB/T 1865(زينون)、GB/T 23987(أشعة فوق بنفسجية)、ASTM G154、ISO 11507 | 1000h تغير لون ≤2، تفتت ≤1 |
| اللمعان (60°) | GB/T 9754、ISO 2813、ASTM D523 | لمعان عالي ≥85 GU |
| صلابة قلم رصاص | GB/T 6739、ISO 15184 | مستوى B–H |
| المرونة/الصدم | GB/T 1731、GB/T 1732、ASTM D2794 | قطر انحناء ≤2mm، صدم ≥50cm |
| نظام حماية هياكل الفولاذ | ISO 12944-2018 | درجات تآكل C2–CX، نظام قاعدة+متوسط+نهائي، Sa 2½ |
| مقاومة التآكل (Taber) | GB/T 1768、ASTM D4060 | ≤10–50 mg/1000 دورة (حسب الدرجة) |
| زمن الجفاف | GB/T 1728 | جفاف سطحي ≤4h، جفاف تام ≤24h (شائع لطلاء صناعي) |
بالإضافة، تشمل المعايير الوطنية الأساسية للمواد الضارة البيئية: GB 30981-2020 "حدود المواد الضارة في طلاءات الحماية الصناعية"، GB 24409-2020 "حدود المواد الضارة في طلاءات المركبات"؛ حدود المعادن الثقيلة المرجعية رصاص ≤90 mg/kg، كادميوم ≤75 mg/kg. المرجع الأوروبي 2004/42/EC و CARB/SCAQMD Rule 1113.
يجب التأكيد على كتابة رقم المعيار بالاسم الكامل+الرقم (مثل ISO 12944-2018، GB/T 1771-2007) دون اختصار، وإلا يسهل اللبس في الاتفاقيات الفنية وتقارير الفحص. إرفاق "قائمة مراجع المعايير" بنهاية وثيقة تصميم النظام المتكامل هو أثر امتثال ويسهل على مستلم العمل التحقق.
خامس عشر: أمثلة على حساب السمك ومعدل الطلاء
غالباً ما يحتاج تصميم النظام المتكامل لتحويل "المحتوى الصلب الحجمي" إلى "طلاء رطب/جاف" و"معدل الطلاء النظري"، فيما يلي عرض ببيانات حقيقية من الأرشيف البحثي.
مثال 1: التحكم بالطلاء الرطب لدهان قاعدي غني بالزنك. Barrier 80 UHS من جوتن محتواه الصلب الحجمي 85±2%. إن كان التصميم يتطلب طلاء جاف DFT 80µm، فالطلاء الرطب المطلوب WFT ≈ DFT ÷ المحتوى الصلب الحجمي = 80 ÷ 0.85 ≈ 94µm. يجب أثناء الرش ضبط قراءة بطاقة الطلاء الرطب عند حوالي 94µm، ثم قياس الجاف بعد الجفاء للتأكد. إن أخطأنا واعتبرنا الرطب جافاً ورشنا 80µm، سيبقى الجاف حوالي 68µm فقط، أقل من الحد الأدنى للتصميم، مما يقلص عمر مكافحة التآكل.
مثال 2: معدل الطلاء النظري. معدل الطلاء النظري للمنتج نفسه مبين بـ 14–5.6 m²/L (مقابل DFT 60–150µm). يمكن التحقق بالمعادلة: معدل الطلاء (m²/L) = المحتوى الصلب الحجمي × 1000 ÷ DFT(µm). بأخذ 0.85 وDFT 80µm نحصل 0.85×1000÷80 ≈ 10.6 m²/L، ضمن المدى المبين، مما يدل على اتساق البيانات. ميدانياً يُضرب في معامل الهدر (هيكل معقد استغلال 0.6–0.8)، فالاستهلاك الفعلي أعلى من النظري.
مثال 3: الحساب الاقتصادي لزيادة الطلاء المتوسط. طلاء متوسط إيبوكسي ميكا الحديد محتواه الصلب الحجمي حوالي 80%، رفعه من 100µm إلى 150µm يزيد استهلاك الطلاء للمتر المربع (150−100)×0.8÷1000 = 0.04 L، لكنه يطيل مسار الوسط بشكل ملحوظ، فتقفز مقاومة رذاذ الملح من مستوى 500h إلى فوق 1000h. هذا الإنفاق الحدي "طبقة رقيقة" هو من أعلى الإجراءات فعالية التكلفة في مكافحة التآكل الثقيلة.
إتقان هذه التحويلات الثلاثة يحول تصميم النظام المتكامل من "ذكر السمك حسب الإحساس" إلى قرار هندسي "قابل للحساب والتدقيق".
سادس عشر: الاتجاه نحو الخضرة والعالي المحتوى الصلب
يتجه تصميم النظام المتكامل من "مكافحة التآكل فقط" إلى قيد مزدوج "مكافحة التآكل + البيئة". أظهرت بيانات المقارنة في الأرشيف الاتجاه: لنفس دهان القاعدة الغني بالزنك، يمكن خفض VOC من حوالي 300 g/L في TEKNOZINC 3480 SE إلى 134 g/L في Barrier 80 UHS من جوتن، بالاعتماد على رفع المحتوى الصلب الحجمي (85±2%) واستبدال مذيبات أقل سمية. مع تشديد حدود GB 30981-2020، سيصبح المنتج عالي المحتوى الصلب ومنخفض VOC هو السائد.
في الوقت ذاته، يحل الطلاء الصناعي المائي محل الألكيد بالمذيبات تدريجياً في سيناريوهات الحماية الخفيفة، لكن مجال مكافحة التآكل الثقيلة لا يزال مقيداً بعمليات الإيبوكسي/بولي يوريثان المائي من حيث رذاذ الملح والطبقات السميكة، وعلى المدى القصير يبقى نظام "غني بالزنك بالمذيبات + ميكا الحديد + بولي يوريثان" خياراً آمناً لـ C4–C5. يجب لمصمم النظام متابعة تحديث المعايير والمنتجات واختيار الأفضل ضمن الامتثال، لا ملاحقة الجديد بعمى.
سابع عشر: قائمة المصطلحات الشائعة لتصميم النظام المتكامل
لتسهيل التواصل عبر التخصصات، نلخص المصطلحات الأساسية الواردة في هذا المقال:
- DFT (Dry Film Thickness): سمك الطلاء الجاف، سمك الطلاء بعد التصلب، وحدته µm، وهو مؤشر صلب في تصميم النظام المتكامل.
- WFT (Wet Film Thickness): سمك الطلاء الرطب، السمك لحظة التطبيق، يُستخدم لاستنتاج الجاف.
- المحتوى الصلب الحجمي (Volume Solids): النسبة الحجمية للمواد المكونة للغشاء في الدهان، تحدد معدل تحول الرطب إلى جاف.
- Sa 2½: درجة التنظيف بالرملي "شبه أبيض" في ISO 8501-1، نقطة البداية الموصى بها لتصميم النظام المتكامل.
- C2–CX: درجات التآكل الجوي في ISO 12944، من منخفض إلى متطرف.
- Im1–Im3: درجات التآكل بالغمر/الدفن، تقابل على التوالي المياه العذبة، مياه البحر، التربة.
- الحماية الكاثودية: مسحوق الزنك في دهان القاعدة يعمل كأنود ضحية يتآكل أولاً لحماية الفولاذ.
- تأثير الحجب: صبغات ذات شكل قشري مثل ميكا أكسيد الحديد تطيل مسار انتشار الوسط.
- VOC: مركبات عضوية متطايرة، مقيدة بحدود مثل GB 30981-2020.
- عمر الاستخدام (Pot Life): المدة المتاحة بعد خلط دهان ثنائي المكونات، ويتلف بعدها.
إتقان هذه المصطلحات يجعل اتفاقية تصميم النظام المتكامل خالية من اللبس.
أسئلة شائعة
س: لماذا يجب لدهان مضاد للصدأ تقسيمه لقاعدة ومتوسط ونهائي ثلاث طبقات، ولا يمكن بطلاء واحد؟
ج: الطلاء الأحادي لا يمكنه الجمع بين وظائف الالتصاق والحجب ومقاومة الطقس معاً. القاعدة قرب المعدن مسؤولة عن الالتصاق والحماية الكاثودية، والمتوسط يزيد الحجب، والنهائي يقاوم الأشعة فوق البنفسجية وشيخوخة الغلاف الجوي، فالطبقات الثلاث تتكامل لحياة وتكلفة متوازنتين.
س: هل سمك القاعدة 70–80µm والمتوسط 100–150µm والنهائي 100–120µm إلزامي معياري؟
ج: ليس رقماً إلزامياً وطنياً، بل "سمك نظام متكامل نموذجي" استُخلص من قسم دهان الإيبوكسي بولي يوريثان النهائي في الأرشيف، وهو تكوين محافظ شائع بالصناعة. يجب تعديل السمك الفعلي حسب درجة التآكل وعمر التصميم في ISO 12944، C2 أقل وC5 فما فوق أعلى.
س: هل يمكن طلاء إيبوكسي غني بالزنك بسمك كبير؟
ج: لا يُنصح. طبقة الزنك فوق حوالي 150µm تميل للتشقق والتساقط وهدر الزنك. الحد الأعلى الموصى به لـ DFT لـ Barrier 80 UHS من جوتن هو 150µm، ويكفي لبلوغ متانة "عالية جداً" في C5، دون حاجة لأكثر.
س: هل يمكن فوق دهان ألكيد مضاد للصدأ وضع طلاء نهائي بولي يوريثان ثنائي المكونات مباشرة؟
ج: لا يمكن. يوضح الأرشيف صراحة أن دهان الألكيد "لا يتوافق مع دهان ثنائي المكونات بمذيب قوي"، فالنهائي بمذيب قوي يذيب طبقة الألكيد مسبباً تمسخاً وانتفاخاً. للترقية، يجب التأكد من نظام قابل لإعادة الطلاء أو إضافة طبقة عازلة.
س: لما يصلح برايمر ألكيد مثل Würth Rust Stop؟
ج: حسب الأرشيف، رذاذ ملحه حوالي 500h، يلبي ISO 12944 C3، يمكن كدهان ورشة لهياكل الفولاذ أو أساس حماية خفيفة تحت C3، ويمكن إعادة طلائه بأنظمة نهائية شائعة، ويُصنف كبرايمر اقتصادي مؤقت/لحماية خفيفة.
س: لماذا يجب معالجة السطح إلى Sa 2½؟
ج: يوصي ISO 12944 برملي الفولاذ الكربوني Sa 2½ (ISO 8501-1) والتحكم بالخشونة 30–75µm، لضمان التصاق الطلاء. إن لم يتحقق المعالجة، سيفشل النظام الأكثر علماً مبكراً بسبب فقد الالتصاق.
س: هل يمكن العمل إن تجاوزت الرطوبة النسبية 80%؟
ج: يتطلب نظام الإيبوكسي بولي يوريثان رطوبة نسبية ≤80% ودرجة حرارة الأساس أعلى من نقطة الندى بـ 3℃ فأكثر. الرطوبة العالية تسبب جفافاً رديئاً وابيضاضاً وانخفاض الالتصاق، فيجب تجنبها أو اتخاذ تدابير إزالة الرطوبة.
س: كيف يُقاس السمك ميدانياً؟
ج: تحكم أولي ببطاقة الطلاء الرطب لكل طبقة، وبعد الجفاء يُستخدم مقياس مغناطيسي حسب ISO 19840 / GB/T 13452 لأخذ نقاط متعددة، للتأكد من وقوع DFT ضمن المدى المخطط.