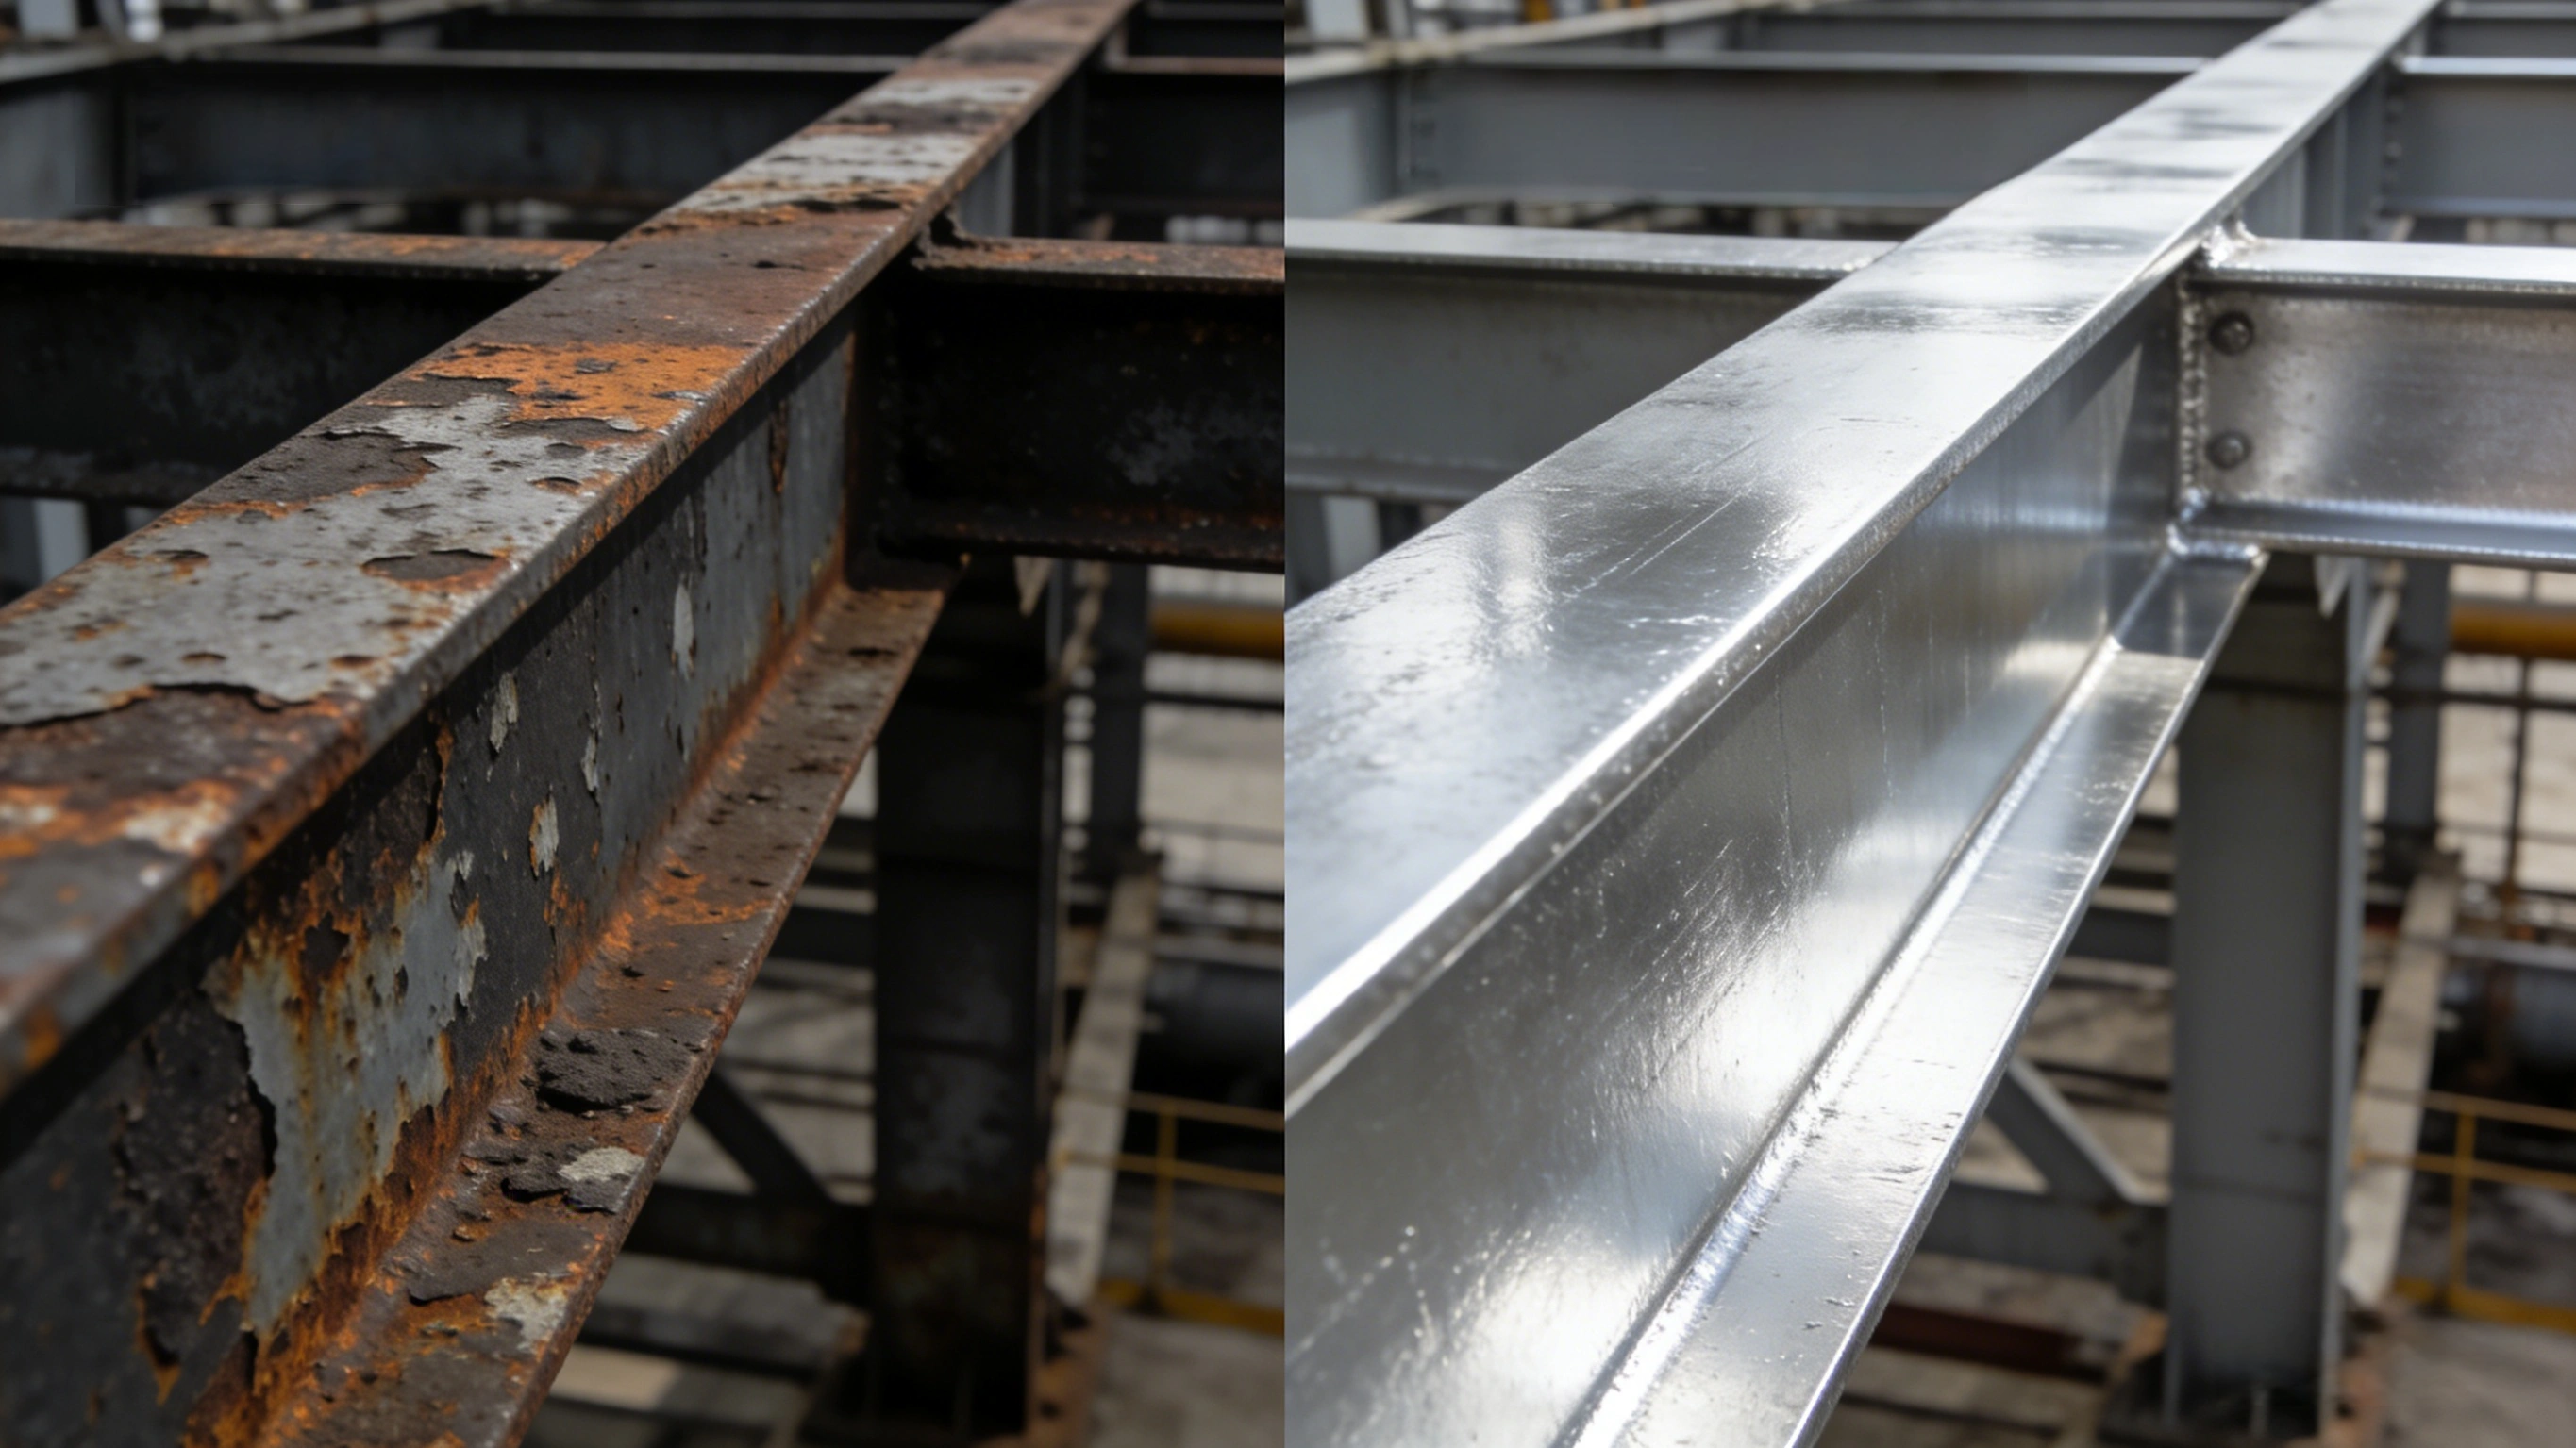
تآكل اللحامات الزاوية والحواف في الخزانات هو الصدأ الموضعي وفشل الطلاء اللذان يسبقان ظهورهما في المناطق المسطحة، ويحدثان في مواقع التغير الهندسي المفاجئ على الخزانات الأسطوانية الفولاذية العمودية الملحومة: اللحام الزاوي وإصبع اللحام، واللحام الزاوي الحلقي حول ألواح حافة القاع، وجذور الفوهات وألواح التقوية، وحواف القص وحواف القطع الحراري في الألواح. وينشأ عن نقص سماكة الغشاء الجاف، وعدم استمرارية خشوبة السطح، وترك عيوب اللحام دون إصلاح، وتراكب ذلك مع مواقع لا يبلغها الفحص في اختبار العيوب. وهو ليس اسمًا لآلية تآكل، بل تسمية لمجموعة من المتغيرات القابلة للقياس: تُحدَّد درجة التحضير وفق ISO 8501-3، وهندسة اللحام وفق ISO 5817، وسماكة الغشاء وفق ISO 19840 أو SSPC-PA 2، واستمرارية الطلاء بالفحص الكهربائي للعيوب من نوع ASTM D5162، وقسوة البيئة تُصنَّف وفق ISO 12944-2.
المشهد المتكرر في مجمعات الخزانات الساحلية: بين السنة 3 والسنة 5 من التشغيل تبقى مساحات جدار الخزان الكبيرة سليمة مع فقد طفيف في اللمعان، لكن يظهر أسفل اللحام الزاوي جريان أثر صدأ بعرض 1 mm إلى 3 mm، وتتفقأ طبقة الطلاء وتتقشر عند ألواح حافة القاع واللحام الحلقي، ويصدئ محيط كامل عند جذور فتحات التفتيش والفوهات. وحين يُفكَّك العزل للفحص يكون جدار الفولاذ أسفل اللحام الحلقي قد شهد تنحيفًا موضعيًا. وحيرة المالك تتلخص في جملة واحدة: تقرير استلام السماكة ناجح، فلماذا يبدأ التلف في هذه المواقع؟ الجواب في توزيع نقاط القياس وفي معايير الحكم — فالنقاط المعتادة تقع على الأسطح المسطحة، بينما اللحامات الزاوية والحواف لم تُقس بعدد مماثل ولم تُعامَل بالمثل.
TL;DR: الخلاصة أولًا
- اللحام والحواف موضوع مستقل: ISO 8501-3:2025 يفرد لها درجات تحضير P1 وP2 وP3، ومنظومات الحماية القوية تبدأ عادة من P2، وترتقي إلى P3 في C4 فما فوق أو عند طلب متانة عالية.
- تدوير الحاف قابل للقياس: P3 تشترط نصف قطر تدوير لا يقل عن 2 mm لحواف القطع الميكانيكي، وحواف القطع الحراري تُعالَج غالبًا بـ 3 تمريرات تشطيب أو 3 تمريرات صنفرة؛ وسماكات الألواح الأقل من 3 mm لا تحقق P3 غالبًا، فيُوازن بين التصميم وطريقة التنفيذ.
- حدود الحفر تُقاس بالنسبة إلى السماكة: ISO 5817:2023 للحفر المستمر — مستوى B عند 0.05t وبما لا يزيد عن 0.5 mm، ومستوى C عند 0.1t، ومستوى D عند 0.2t؛ وفي منظومة GB 50205-2020 لا تتجاوز لحامات الدرجة الثانية 0.05t و0.5 mm وبطول مستمر حتى 100 mm.
- اجتياز السماكة لا يعني اجتياز اللحام الزاوي: ISO 19840 يطلب متوسطًا لا يقل عن القيمة الاسمية، ونقطة مفردة لا تقل عن 80% منها، ونسبة القراءات دون القيمة الاسمية بما لا يزيد عن 20%؛ وPSPC لـ IMO تستخدم قاعدة 90/10، والممارسة الهندسية الصينية تحكم أيضًا بـ 90/10 على رفّ اللحامات وعقد الوصلات.
- جهد كشف العيوب يُحسب من السماكة: ASTM D5162 يجعل 0.5 mm (أي 20 mil) حدًّا فاصلًا متكررًا بين الإسفنج الرطب منخفض الجهد وشرارة الجهد العالي، والجهد العالي V = M × √T حيث M تساوي 3294 أو 7843، و1.5 mm تعادل نحو 9.6 kV، والمدى الشائع للمنخفض من 5 V إلى 90 V.
- الخشوبة والأملاح فخّان خفيان في مناطق اللحام: يُستخدم Rz لا Ra، وعلى السطح نفسه تساوي Rz نحو 4 إلى 6 أضعاف Ra؛ معظم المنظومات تطلب Rz من 40 µm إلى 75 µm، وPSPC من 30 µm إلى 75 µm، والطرش الحراري للألمنيوم يطلب Sa 3 مع Rz لا تقل عن 75 µm، والأملاح الذائبة كمكافئ NaCl بما لا يزيد عن 50 mg/m².
- الطلاء بالفرشة على الحواف ومناطق اللحام يعوّض السماكة في المواقع غير المواتية: ISO 12944-5 يعرّف stripe coat بأنها طبقة إضافية تزيد السماكة خصيصًا في الحواف واللحامات والقضبان الملولبة، والبنود يجب أن تكتب قائمة المواقع والمادة وعدد الطبقات ونقاط القياس.
- الحالات تُحسب منفصلة: بطانة الخزان من الداخل خارج نطاق GB/T 30790 وISO 12944؛ والتآكل تحت العزل يتابع وفق NACE SP0198 مدى حرارة معدنية يقارب -4 ℃ إلى 175 ℃، والتكثيف عند التوقف يعبر حدود ذلك المدى.
لماذا يبدأ فشل طلاء الخزان عند اللحام الزاوي والحواف
مشكلة اللحام الزاوي والحواف ليست متغيرًا واحدًا، بل 3 أشياء تحدث معًا: توزيع غير متجانس للسماكة عند نقاط التغير الهندسي، وعجز السفع عن معالجة اللحام والمعدن الأساسي بنفس الدرجة، والهندسة الإنشائية نفسها التي تحبس الماء والمادة عند جذر اللحام. تقاطع اللحام الحلقي مع اللحام الطولي في الخزان يأخذ شكل T أو K، وبين إصبع اللحام والمعدن الأساسي درجة لا منحدر، والوجه الرأسي لتلك الدرجة محدود أثناء الرش بخط الرؤية وبزاوية مسدس الرش، فيصله طلاء أقل مما يصل السطح المسطح. أما المادة والمنظومة المناسبة للسطح الداخلي فتناولناها في منظومة الطلاء الداخلي المضاد للتآكل للخزانات واختيار المادة، ويقتصر هذا المقال على الجدار الخارجي وألواح الحافة وهندسة اللحام.
الهندسة والسماكة واحتباس المادة تحدث في الوقت نفسه
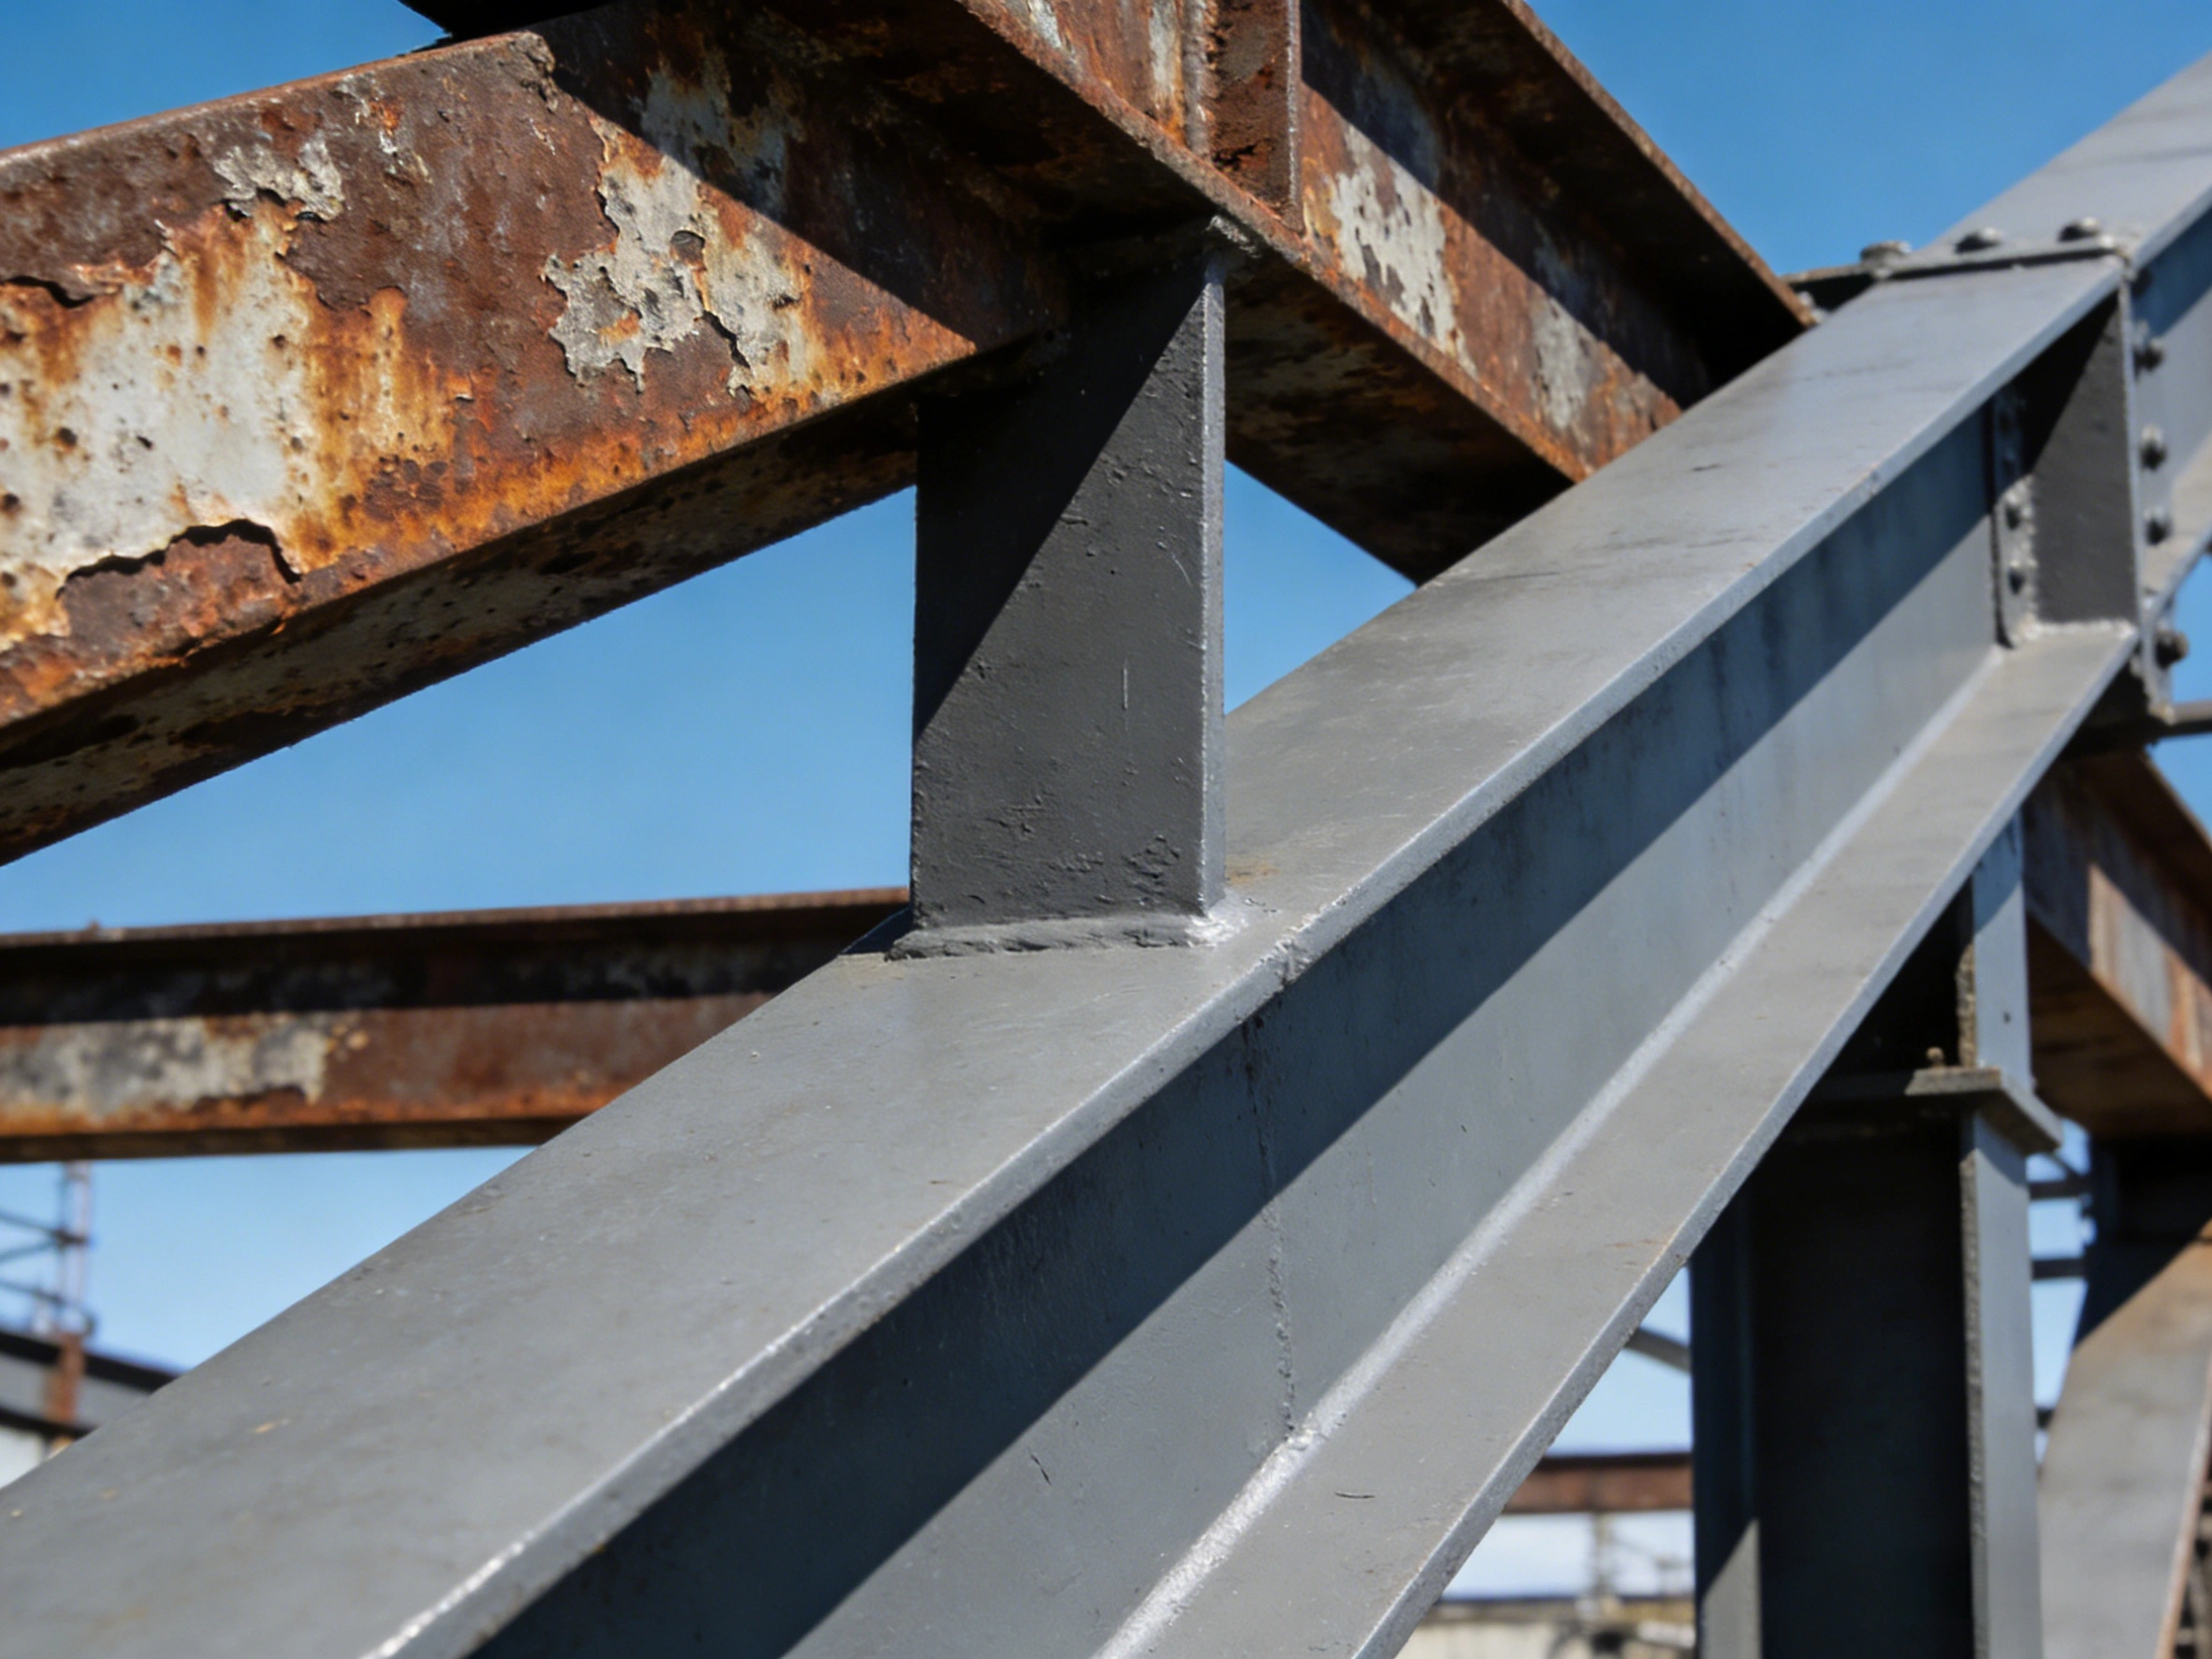
الحواف البارزة تترقق بسبب انسياب الطلاء بفعل الجاذبية وانكماش التوتر السطحي، وغالبًا ما تكون سماكة الغشاء الجاف على الحاف الحاد القائم أقل بوضوح من قراءات السطح المسطح في المرور نفسه؛ أما الزوايا المقعرة وجذور إصبع اللحام فالعكس: احتباس السائل والغبار يجعل الطلاء أسمك لكنه مسامي، وتركز إجهاد انكماش الجفاف يولّد ثقوبًا دبوسية وشقوقًا دقيقة. ودرجات ارتفاع اللحام والحفر تحت اللحام تجعل مرساة السطح غير مستمر في منطقة اللحام: الوسائط ترتد عن المنطقة المتأثرة بالحرارة والمقوّاة، ولا تحفر عميقًا داخل الجذر أو داخل مجرى الحفر، لذلك يظهر أقصر مسار الالتصاق أولًا هناك لا على المساحات الكبيرة.
ثلاثة أنواع من المواقع لا تُخلط في جدول واحد
على الخزان الواحد يوجد ما لا يقل عن 3 أنواع من المواقع التي يجب الحكم عليها بشكل منفصل: الجانب المعرض للغلاف الجوي خارج الخزان (تُختار المنظومة ودورة الصيانة وفق ISO 12944-2)، وجانب المادة داخل الخزان (رموز البطانة ودهاناتها مختلفة، فنطاق تطبيق GB/T 30790 وسلسلة ISO 12944 يستبعد بطانات الخزانات صراحة)، والجانب تحت العزل والمدفون (يتحكم فيه التكثيف ووسط التربة ويُحال إلى معايير من نوع NACE SP0198). كتابتها في جدول استلام واحد ينتج بنودًا تبدو صارمة ولا يمكن تنفيذها فعليًا.
| الموقع | الوصف الهندسي | نقطة ضعف الطلاء | بواكير الفشل | المواجهة الأولى |
|---|---|---|---|---|
| اللحام الزاوي وإصبع اللحام | درجة بشكل T أو K، وإصبع اللحام وجه رأسي | وصول منخفض للمادة وعدم استمرارية مرساة السطح | أثر صدأ بعرض 1 mm إلى 3 mm أسفل إصبع اللحام | تنعيم إصبع اللحام ثم إعادة الفحص عند P2 أو P3 مع فرشة أولية |
| اللحام الزاوي الحلقي لألواح حافة القاع | تقاطع أفقي مع رأسي وتماس خارجي مع الأساس | احتباس السائل وبلل دائم لطبقة الطلاء | التواء صفيحة الحافة وتسرب الماء وجريان الصدأ | إعادة عمل الميل التصريفي وأسطح التراكب المائلة ونقاط قياس منفصلة لكل موقع |
| حواف القص والحواف الحادة | حواف حادة قائمة الزاوية مع شوارب معدنية | تنحيف بالارتداد بفعل الجاذبية وسماكة أقل بوضوح من السطح المسطح | خط صدأ على الحاف يمتد إلى الجانبين | نصف قطر تدوير لا يقل عن 2 mm أو معالجة بـ 3 تمريرات صنفرة |
| حواف القطع الحراري وأسطح تحضير الحافة | أكسيد تدحرج مع منطقة مقوّاة | مرساة سطح ضحل وصلابة عالية تسبب الارتداد | تفقؤ موضعي وتقشّر على وجه القطع | سفع أو صنفرة ثانية لوجه القطع، وأدوات آلية للوصول إلى St 3 عند الحاجة |
| جذور الفوهات وألواح التقوية | تلاقي عدة لحامات وفجوات ضيقة | صعوبة إزالة بقايا الحبيبات والخبث | حلقة صدأ عند الجذر وكثافة إنذارات الثقوب | التنظيف قبل فحص العيوب، ثم إصلاح كل نقطة عيب بصنفرة تمتد 50 mm وإعادة الفحص |
درجات التحضير وهندسة اللحام: مقاييس قابلة للقياس من اللوحة إلى الاستلام
ISO 8501-3 هو المعيار الذي يمنح اللحامات والحواف درجات خاصة. الإصدار الحالي ISO 8501-3:2025 صدر في أغسطس 2025 وأحلّ محل إصدار 2007، والنص المحلي المكافئ هو GB/T 8923.3-2009 (تبنٍّ مطابق لـ ISO 8501-3:2006 مع فارق إصدار عن نسخة 2025). يصف المعيار ثلاث درجات تحضير — P1 وP2 وP3 — تحدد مدى إصلاح اللحام والحواف ومناطق العيوب الأخرى: P1 تكتفي بإزالة الراشق السائب والخبث وتقبل لحامًا غير متصل؛ P2 تشترط اتصال اللحام وإزالة الحواف الحادة والفقوات المفتوحة والراشق السائب أو خفيف الالتصاق؛ P3 تشترط ألا تكاد العيوب تُرى، وانتقالًا أملس بين اللحام والمعدن الأساسي، ونصف قطر تدوير حواف القطع الميكانيكي لا يقل عن 2 mm. وتُختار الدرجة بالعكس من فئة البيئة في ISO 12944-2 ومن المتانة المستهدفة، لا بتسهيلات المقاول.
| درجة التحضير | متطلبات اللحام | حواف القطع الميكانيكي | حواف القطع الحراري وأسطح التحضير | الوصل بـ ISO 5817 والاستعمال المعتاد |
|---|---|---|---|---|
| P1 خفيف | إزالة الخبث والراشق السائب، ويُقبل لحام غير متصل | إزالة بسيطة للشوارب | لا اشتراط لإعداد الحافة | يقارب مستوى D؛ بيئات منخفضة التآكل أو حماية قصيرة الأمد |
| P2 متوسط | لحام متصل، وإزالة الحواف الحادة والفقوات المفتوحة، والراشق خفيف الالتصاق | تشطيب بزاوية نحو 1 mm من جهة واحدة | وجه القطع الحراري يحتاج تنظيفًا ثانيًا | مقابل مستوى C كنقطة بداية معتادة؛ المتطلب الأساسي في البيئات البحرية والصناعية، وPSPC تشترط P2 |
| P3 دقيق | عيوب لا تكاد تُرى، وانتقال أملس بين اللحام والمعدن الأساسي | نصف قطر تدوير لا يقل عن 2 mm | 3 تمريرات تشطيب أو صنفرة مكافئة؛ يصعب تحقيقها بسماكات ألواح أقل من 3 mm | بالتنسيق مع مستوى B؛ يُختار لـ C4 فأعلى أو للمتانة العالية أو مع منظومات الطرش الحراري |
الحفر تحت اللحام وارتفاع اللحام وعدم الاستقامة: ثلاث قيم هندسية تحدد سماكة الطلاء مباشرة
يهتم الطلاء بهندسة اللحام لأن هذه القيم الثلاث تأكل السماكة مباشرة: الحفر تحت اللحام نفسه مجرى بعمق قد يبلغ جزءًا من سماكة المعدن الأساسي، ولا حديث عن حماية قبل ملء ذلك المجرى بالطلاء؛ وارتفاع اللحام الزائد يولّد درجة لا يصل وجهها العلوي إلى الرش؛ وعدم الاستقامة يخلق فجوات في منطقة التراكب. يحدد ISO 5817:2023 ثلاث مستويات للحفر المستمر: مستوى B لا يتجاوز 0.05t وبما لا يزيد عن 0.5 mm، ومستوى C لا يتجاوز 0.1t، ومستوى D لا يتجاوز 0.2t؛ أما الشقوق وعدم الانصهار فلا يُسمحان بأي مستوى. ونظام الاستلام الصيني للهياكل الفولاذية (GB 50205-2020 وGB 50661-2011) يصيغ ذلك بدرجات اللحام: الدرجة الأولى لا تسمح بأي حفر تحت اللحام، والثانية حتى 0.05t وبما لا يزيد عن 0.5 mm وبطول مستمر لا يتجاوز 100 mm، والثالثة حتى 0.1t وبما لا يزيد عن 1.0 mm. ولا يُستحسن تجاوز 2 مرات إصلاح للموقع نفسه، لأن التسخين المتكرر يقوّي المنطقة المتأثرة بالحرارة ويزيد مرساة السطح سوءًا.
- التصنيف في مرحلة التصميم: تُدرَج P1/P2/P3 في اللوحات وفي ملفات إجراء اللحام، لا كطلب شفوي قبل الطلاء.
- نقطة التفتيش قبل اعتماد اللحام: تظهر العيوب في حالة الإنشاء وبعد التنظيف، ويُعاد الفحص 1 مرة بعد السفع.
- الإصلاح لا يضر سلامة اللحام: اللحام المصنفر يجب ألا يخالف الشكل والتفاوتات التي حددها مدير جودة اللحام أو التصميم.
- إصلاح الموقع نفسه بما لا يزيد عن 2 مرات: ما تجاوز ذلك يحتاج خطة خاصة واعتمادًا من التصميم، مع تسجيل حالة المنطقة المتأثرة بالحرارة.
سماكة الغشاء: لماذا تنخفض السماكة بشكل منهجي عند اللحامات الزاوية والحواف
اجتياز السماكة على الأسطح المسطحة لا يعني اجتياز اللحام الزاوي، لسببين. الأول في التشكل نفسه: الطلاء يترقق عند الحواف الحادة ويتجمع عند الزوايا المقعرة لكن مع فقوات. والثاني في القياس: السطح الخشن بعد السفع يجعل مقياس السماكة المغناطيسي يقرأ أعلى، وتطلب المواصفات عادة خصم قيمة تصحيح الخشوبة، والمدى المتكرر في المصادر المنشورة هو 10 µm إلى 25 µm؛ وإذا وُزِّعت نقاط القياس بالتساوي على المساحة وحدها خرجت اللحامات الزاوية والحواف من الإحصاء بالكامل. حساب السماكة ومعامل الهدر في حساب سماكة الغشاء الجاف ومعدل التغطية النظري ومعامل الهدر، والمطلوب هنا إضافة توزيع نقاط قياس لكل نوع موقع.
تنحيف الحواف البارزة وتراكم الطلاء في الزوايا المقعرة
عند كتابة المواصفة تُفصل جملتان: أولًا السماكة الاسمية لكل طبقة والسماكة الكلية، وثانيًا عدد نقاط القياس المستقلة وقواعد الحكم لأنواع المواقع الثلاثة: اللحام الزاوي والحواف وجذور الفوهات. وحين تغيب الجملة الثانية يسلّم الموقع بأرقام الأسطح المسطحة اللامعة.

الفروق بين أربع قواعد لاستلام سماكة الغشاء الجاف
| القاعدة | مضمون الحكم | بنية نقاط القياس | ما تعنيه للحواف واللحامات |
|---|---|---|---|
| ISO 19840 | متوسط لا يقل عن السماكة الاسمية الجافة؛ ونقطة مفردة لا تقل عن 80% منها؛ ونسبة القراءات بين 80% و100% بما لا يزيد عن 20%؛ وعدم تجاوز الحد الأعلى | إحصاء جميع القراءات في مجموعات بحسب منطقة الفحص | أي نقطة مفردة أقل من 80% في الزوايا والحواف تستدعي إعادة عمل موضعي، والمتوسط الجيد لا يغني عنها |
| SSPC-PA 2 | عدّ طبقية بطريقة المجس السطحي، والحكم المفرد غالبًا بنطاق 80% إلى 120% من القيمة المحددة | متوسط 3 قراءات في الموقع نفسه يُعدّ نقطة قياس واحدة، وعدة نقاط تمثل منطقة | تشدّد على كيفية عدّ النقاط، وبدون تحديد المواقع لا يُكشف انحراف اللحامات الزاوية |
| قاعدة PSPC لـ IMO 90/10 | 90% من النقاط لا تقل عن القيمة الاسمية، والبقية لا تقل عن 90% منها | إحصاء على مساحة الحجرة أو الخزان بالكامل | أشدّ على الزوايا والحواف: الصدأ عند الحواف واللحامات يجب أن يقل عن 20% من مساحة هذا النوع من المواقع |
| الممارسة الهندسية في الصين | الشائع في المصادر المنشورة: 90% من النقاط تحقق سماكة التصميم، والـ 10% المتبقية لا تقل عن 90% من القيمة، ويُعدّ رفّ اللحام ونقص الطلاء في العقد رسوبًا | دفعات فحص بحسب العضو والموقع | إفراد اللحامات والعقد بمجموعة مستقلة هو مفتاح الرفض، ولا يعمل إلا بكتابته في المواصفة |
الطلاء بالفرشة على الحواف ومناطق اللحام (stripe coat): الطريقة والفوائد وصياغتها في المواصفة
ISO 12944-5 يسمي كل طبقة في المنظومة بدقّة: البرايمر هو الطبقة الأولى، والطلاء الوسيط هو أي طبقة بين البرايمر والطلاء النهائي، وطبطة الربط (tie coat) تُستخدم لتحسين الالتصاق بين الطبقات أو لسد عيوب الفراغات، والطلاء بالفرشة على الحواف ومناطق اللحام (stripe coat) هو طبقة إضافية تزيد السماكة خصيصًا في المواقع الضعيفة مثل الحواف واللحامات والقضبان الملولبة. قيمته في أنه الوسيلة التي تعوّض السماكة عمدًا في مواقع هندستها غير مواتية، وهو ما لا تستطيعه رشّة المساحات الكبيرة دون إحداث ترهّل.
- اختيار المادة الصح: منتجات فرشة للحواف خالية من المذيب أو عالية المحتوى الصلب، وتجنّب السمك العالي بمنتجات عالية التطاير فيولّد ثقوبًا دبوسية.
- الفرشة أولًا ثم المساحة الكبيرة: تمريرتان بالفرشة في اتجاهين متعامدين لتغطية إصبع اللحام والحواف، ثم يدخل الرش.
- تسجيل الغشاء الرطب: مشط الغشاء الرطب يعطي قراءة فورية في الفرشة، وإثبات التنفيذ به أسهل من مقياس مغناطيسي لاحق.
- وضع الحدود العليا: تحديد سماكة الغشاء الرطب للطبقة الواحدة والسماكة الكلية، لمنع الترهّل والتشقق الناتج عن المعالجة والضعف بين الطبقات.
- قائمة المواقع: تقاطعات اللحام الحلقي والطولي، وجذور الفوهات، وألواح حافة القاع، وحواف القص والقطع الحراري — بندًا بندًا.
يجب كتابة الفوائد والمخاطر معًا. الفائدة سماكة قابلة للاستلام وإعادة عمل أقل في مناطق اللحام؛ والمخاطر الترهّل، وتولد الحرارة أثناء معالجة الطبقات السميكة، واحتباس المذيب، ونقص الالتصاق بين الطبقات — خصوصًا مع المنتجات عالية السماكة والخالية من المذيب. لذلك تورد البنود حدودًا عليا أيضًا: سماكة الغشاء الرطب للفرشة في الطبقة الواحدة، وعدد الطبقات المسموح، وسقف للسماكة الكلية مثل ألا تتجاوز القيمة الاسمية للمنظومة بزيادة 60 µm، مع وجوب تسجيل المواقع الزائدة السماكة. يتحول الطلاء بالفرشة إلى بند استلام بكتابة قائمة المواقع والمادة وعدد الطبقات ونقاط القياس؛ أما عبارة واحدة مثل تقوية الزوايا والحواف فيخفضها الموقع إلى خيار.
الخشوبة والأملاح الذائبة: فخّان خفيان عند اللحام والمنطقة المتأثرة بالحرارة
الخشوبة والأملاح خطّان خفيان يفلتان في منطقة اللحام، وأول خطوة توحيد أبعاد الكميات: معايير الطلاء تستخدم Rz (ارتفاع قمة إلى قاع مرساة السطح)، وRa المتعارف عليه في التشغيل لا يغني عنه، وعلى سطح سفوع واحد تساوي Rz نحو 4 إلى 6 أضعاف Ra. المقاييس المتكررة: معظم المنظومات تطلب Rz من 40 µm إلى 75 µm؛ وقاعدة PSPC التابعة لـ IMO تحدد خشوبة ما بعد التنظيف بالسفع من 30 µm إلى 75 µm؛ والطلاء بالألمنيوم بالطرش الحراري (TSA) يطلب Sa 3 مع Rz لا تقل عن 75 µm؛ والقيم الاسمية لعينات المقارنة في ISO 8503-1 لحبيبات الفولاذ G هي 25 µm و60 µm و100 µm و150 µm، ولكرات الفولاذ S هي 25 µm و40 µm و70 µm و100 µm، فيما يصنّف GB/T 13288 المحلي الخشوبة إلى ناعمة ومتوسطة وخشنة. والأملاح الذائبة تُحسب كمكافئ كلوريد الصوديوم وفق ISO 8502-9، وحدّ PSPC هو 50 mg/m².
- التقييم بـ Rz لا Ra: Rz هو المتوسط بين القمم والوديان ويرتبط مباشرة بالالتصاق؛ وهو نحو 4 إلى 6 أضعاف Ra، ولا يُتبادلان في الاستلام.
- لا تُخلط عينات المقارنة: شكل حبيبات الفولاذ G يختلف عن كرات S، والقيم الاسمية في ISO 8503-1 هي 25 µm و60 µm و100 µm و150 µm مقابل 25 µm و40 µm و70 µm و100 µm.
- التوثيق بشريط النسخ: قراءة شريط النسخ (ISO 8503-5، الطريقة C من ASTM D4417) تُطرح منها 50 µm لسماكة الدعم، وتؤخذ نقطتان إلى 3 نقاط في المنطقة كمتوسط، مع أثر ورقي قابل للتدقيق.
- قياس منفصل للزوايا والحواف: السفع عليها أقل عمقًا بسهولة، لذا تُحصى نقاطها بشكل مستقل عن الأسطح المسطحة.
لماذا لا يصل السفع بدقة إلى منطقة اللحام
أربعة أسباب فيزيائية تجعل السفع في منطقة اللحام لا يصل كما يجب: الوسائط تكوّن مرساة سطح فعّالًا فقط عند سقوط بزاوية تقارب 45° إلى 90°، وأوجه مجاري إصبع اللحام والجذور تكون مدبرة عن مسدس الرش؛ وصلابة اللحام والمنطقة المتأثرة بالحرارة أعلى من المعدن الأساسي فيرتد الخابط ويقل عمق الأثر؛ والخبث المحشور في مجاري الحفر تحت اللحام وفي الفقوات لا يخرج بالسفع قبل إصلاحه؛ والأضرار الثانوية (التثبيت اللحامي والتقويم بالحرارة) تقع غالبًا على مساحات مُحضَّرة أصلًا. والحل في إدراج درجة التحضير كنقطة تفتيش قبل اعتماد اللحام، ثم إعادة الفحص 1 مرة بعد السفع، مع صنفرة موضعية أو معالجة بأدوات آلية للوصول إلى St 3 عند الحاجة. وتقييم درجة الغبار إلى الدرجة 1 وفق ISO 8502-3 يخضع للمنطق نفسه: بقايا الحبيبات والغبار حول اللحام أصعب تنظيفًا من الأسطح المسطحة.
كشف العيوب: اختيار الجهد وحدود الطريقة وتفويت العيوب في مناطق اللحام
حدود طريقة كشف العيوب تحددها السماكة. ينص ASTM D5162 على أن طريقة الإسفنج الرطب منخفضة الجهد تُستخدم عادة للطلاء بسماكة كلية لا تتجاوز 0.5 mm (20 mil)، وطريقة الشرارة عالية الجهد لما يزيد عن 0.5 mm؛ والمدى بين 0.25 mm و0.5 mm يصلح معه الجهد العالي أيضًا بشرط حساب الجهد وضبطه بشكل صحيح والحصول على موافقة منتج الطلاء. والصيغة المتكررة للجهد العالي V = M × √T (حيث T سماكة الغشاء الجاف بوحدة mm)، وأسف المرفق: M تساوي 3294 عندما لا تزيد T على 1 mm، و7843 عندما تزيد T على 1 mm، فمثلًا 1.5 mm تعادل نحو 9.6 kV؛ أما الإسفنج الرطب فجهده الشائع من 5 V إلى 90 V. ويجب الاتفاق على عدد العيوب المسموح بها قبل الاختبار، لأن الحكم يتوقف على السماكة والتصميم وظروف الخدمة. صيغة الجمع بين السماكة والثقوب الدبوسية في فحص استلام الخزانات في مواصفات استلام أعمال الطلاء: فحص سماكة الغشاء وكشف الثقوب وفق ISO 12944 وSSPC-PA 2.
| الطريقة | السماكة الكلية المناسبة | الجهد أو المجس | ملاحظات على مناطق اللحام وإعادة الطلاء الموضعي | أساس الحكم |
|---|---|---|---|---|
| الإسفنج الرطب منخفض الجهد (الطريقة A من ASTM D5162) | عادة لا تتجاوز 0.5 mm | من 5 V إلى 90 V | آمن على الطلاء القائم والممتص للماء، ويناسب الخزانات العاملة والطبقات الرقيقة | الإنذار يعني نقطة عيب، والحد الأقصى للعدد يجب الاتفاق عليه مسبقًا |
| شرارة الجهد العالي (الطريقة B) | أساسًا لما يزيد عن 0.5 mm | مدى الجهاز نحو 2.3 kV إلى 30 kV؛ V = M × √T وM تساوي 3294 أو 7843 | المدى من 0.25 mm إلى 0.5 mm يحتاج حسابًا وموافقة منتج الطلاء؛ الطلاء القديم يخاطر باختراق مناطق سليمة | تحديد نقطة العيب ثم تعليمها وإصلاحها وإعادة الفحص |
| إعادة الطلاء الموضعي في الموقع والطريقة بالتفريغ | البطانات السميكة أو المواقع ذات القيود الهندسية | مجس بفرشاة نحاسية أو كربونية، وصندوق فحص بالتفريغ | سرعة تحريك المجس في حدود 0.3 m/s وتأريض موثوق | فحص 100% من مواقع الإصلاح وسجل مغلق لنقاط العيوب |
أربعة أسباب لارتفاع معدل تفويت العيوب في مناطق اللحام
ارتفاع معدل تفويت العيوب في مناطق اللحام ليس مشكلة جهاز بل مشكلة هندسة وكهرباء: المسافة بين المجس وسطح الفولاذ تتغير عند إصبع اللحام، فيُرفع جهد الانهيار على البروز وتُفوَّت العيوب في الانخفاضات؛ وسوء دائرة التأريض يخفض الحساسية، ونقاط ربط شبكة تأريض الخزان يجب التحقق منها بشكل مخصص؛ ومسامية سطح اللحام والخبث المتبقي تولّد إنذارات كاذبة متصلة؛ وتمرير الجهد العالي على طلاء قائم في الخدمة يخاطر باختراق مناطق سليمة، ويحذّر D5162 من ذلك صراحة، وخصوصًا البطانات المشبعة بالماء أو التي كانت مغمورة. ومن المقاييس الميدانية أيضًا ضبط سرعة تحريك المجس في حدود 0.3 m/s، وفحص 100% من مواقع إعادة الطلاء الموضعي، وإعطاء الإسفنج الرطب منخفض الجهد أو صندوق الفحص بالتفريغ الأولوية في الخزانات العاملة.

إغلاق دورة إصلاح نقاط العيوب وإعادة الفحص
الفحص من جديد يجب أن يغلق الدورة: تُعلَّم نقاط العيوب على بُعد لا يقل عن 50 mm خارج حدودها، وتُمتد الصنفرة إلى المنطقة السليمة لتكوين منحدر تراكب، ثم يُعاد الطلاء وفق المنظومة إلى سماكة التصميم الأصلية ويُقاس بنفس الجهد؛ ومن المتطلبات المتكررة في المصادر المنشورة أن تبلغ منطقة الإصلاح 120% من سماكة الطلاء الأصلي قبل إعادة الفحص. وللتحقق من الأثر على الالتصاق تُقاس مجموعتان بطريقة الشد (pull-off): إحداهما في منطقة الإصلاح والأخرى في المنطقة الأم، ومعيار الحكم وأنماط الكسر في استلام الالتصاق في طلاءات الحماية: الحكم العددي لاختبار الشد ونمط الكسر. وسجل نقاط العيوب يجب أن يتضمن الموقع والتاريخ والجهد والعدد والمسؤول عن المعالجة، حتى يمكن في جولة الصيانة الثانية التمييز بين عيب تنفيذي وتدهور في الخدمة.
المادة داخل الخزان والغلاف الجوي خارجه ومنطقة العزل: ثلاث حالات تُحسب منفصلة
دوافع الحالات الثلاث مختلفة ولا تُنقل معاييرها من حالة إلى أخرى. جانب المادة داخل الخزان يهتم بالغمر ودورات الحرارة وتناوب الجفاف والرطوبة عند خط التقاء السائل بالغاز، ومعظم التفقؤ والانتفاخ يظهر في مناطق تجمّع الماء بصفيحة القاع السفلية وعند جذور الفوهات؛ وهذا الجانب يحتاج مسارًا مخصصًا للبطانات وملامسة الأغذية، وحين تدخل متطلبات الهجرة والنظافة يُراجع دهانات بطانة الخزانات المخصصة للمواد الغذائية ومطابقة متطلبات الهجرة. وجانب الغلاف الجوي الخارجي يُصنَّف وفق ISO 12944-2 وتُختار منه المنظومة؛ والمدى المنشور لفقد السماكة في السنة الأولى للفولاذ منخفض الكربون نحو 25 µm إلى 50 µm في C3، ونحو 50 µm إلى 80 µm في C4، ونحو 80 µm إلى 200 µm في C5؛ وأمثلة السماكات الاسمية الكلية في GB/T 30790.5 تعطي نحو 280 µm لمتانة عالية في C4، ونحو 240 µm عند استخدام برايمر غني بالزنك، ونحو 320 µm لـ C5 بعمر يتجاوز 15 سنة، مع نسبة كتلة مسحوق الزنك في المواد غير المتطايرة للبرايمر الغني بالزنك لا تقل عن 80%. وقاع الخزان من الخارج والأجزاء المدفونة تتعايش غالبًا مع الحماية الكاثودية، فيجب اختيار الطلاء بمقاومة التنزع الكاثودي، انظر التنزع الكاثودي لطلاء الحماية: الآلية ومعايير الاختبار وتصميم الحماية الكاثودية.
| الحالة | الأساس الحاكم | آلية الفشل | أهم نقاط الطلاء |
|---|---|---|---|
| جانب المادة داخل الخزان | مناهج مخصصة للبطانات وملامسة الأغذية (GB/T 30790 وISO 12944 لا تغطي بطانات الخزانات) | غمر وانتفاخ وتناوب جفاف ورطوبة عند خط التقاء السائل بالغاز | اختيار المنظومة بحسب المادة، وحكم منفصل على مواقع التفقؤ والانتفاخ |
| جانب الغلاف الجوي الخارجي | تصنيف ISO 12944-2 وأمثلة المنظومات في GB/T 30790.5 | ترسّب الأملاح والتكثيف والتطيان بالأشعة فوق البنفسجية معًا | نحو 280 µm سماكة كلية في C4، ونحو 240 µm مع برايمر غني بالزنك، ونحو 320 µm لـ C5، والتعويض في الزوايا والحواف بالفرشة |
| تحت العزل والمدفون | NACE SP0198 وISO 19277 وHG/T 5178-2017 | دخول الماء ودورات التكثيف في مدى يقارب -4 ℃ إلى 175 ℃ | الفرشة أو الطبقة المعدنية بالطرش الحراري أولًا عند فصل الغلاف واختراقات الأنابيب، وطبقة العزل لا تغني عن طبقة الحماية |
التآكل تحت العزل (CUI) نوع يُغفل في أعطال حواف الخزانات وممرات الأنابيب: المصادر المنشورة عن NACE SP0198 تشير إلى أن سطح الفولاذ الكربوني عند درجة حرارة معدنية تقارب -4 ℃ إلى 175 ℃ يتآكل بمعدل أعلى بكثير من الحالة الجافة إذا دخل الماء إلى العزل وتعرّض لدورات رطوبة وجفاف متكررة؛ ففيما دون هذا المدى يتجمد الماء وفوقه يميل السطح للجفاف، فينخفض الخطر على الطرفين، لكن التكثيف أثناء التوقف والتبريد يجعل الخطر الفعلي يعبر حدود المدى. ويوجّه HG/T 5178-2017 المحلي اختيار المنظومة بحسب المدى الحراري، وإطار الاختبار والتقييم مرجعه ISO 19277:2018. ومعناه العملي للمنظومة نقطتان: حواف نقاط الفصل في الغلاف والتراكب واختراقات الأنابيب يجب أن تُفرش أو تُطلى بطبقة معدنية بالطرش الحراري أولًا؛ وطبقة العزل لا تغني عن طبقة الحماية. منظومة الطرش الحراري للزنك والألمنيوم مع الطلاء الخاتم في تقنية الطرش الحراري للزنك والألمنيوم ومنظومة الطلاء المرافقة، والصياغة الكمية للعمر ودورة الصيانة في الظروف البحرية عالية الملوحة في عمر التصميم ودورة الصيانة لطلاء الهياكل الفولاذية CX في بيئة بحرية عالية الملوحة.
مرجع سريع للأرقام الرئيسة (مع الوحدات)
- نصف قطر تدوير حواف القطع الميكانيكي: لا يقل عن 2 mm (متطلب P3 في ISO 8501-3:2025).
- الحد الأقصى لعمق الحفر المستمر: 0.05t وبما لا يزيد عن 0.5 mm (مستوى B في ISO 5817:2023).
- الحد الأدنى للنقطة المفردة للسماكة: لا يقل عن 80% من السماكة الاسمية الجافة (ISO 19840)؛ و90% من النقاط تحقق القيمة الاسمية والبقية لا تقل عن 90% منها (قاعدة 90/10 في PSPC).
- سماكة الفصل في كشف العيوب: 0.5 mm، أي 20 mil (ASTM D5162).
- صيغة حساب الجهد العالي: V = M × √T، حيث M تساوي 3294 (عندما لا تزيد T على 1 mm) أو 7843 (عندما تزيد T على 1 mm)، وT بوحدة mm؛ و1.5 mm تعادل نحو 9.6 kV.
- المدى المتكرر لمرساة السطح بعد السفع: Rz من 40 µm إلى 75 µm؛ ومن 30 µm إلى 75 µm في PSPC؛ وSa 3 مع Rz لا يقل عن 75 µm للطرش الحراري للألمنيوم.
- حد الأملاح الذائبة: ما لا يزيد عن 50 mg/m² كمكافئ NaCl (أساس التحويل في ISO 8502-9).
- نافذة الوقت بعد إزالة الصدأ: المصادر المنشورة تذكر إنجاز البرايمر خلال 4 h إلى 6 h، وما تجاوز ذلك يصدأ ويُعاد تحضيره.
- منظومة مثال لبيئة C4: سماكة جافة كلية اسمية نحو 280 µm، ونحو 240 µm مع برايمر غني بالزنك؛ ونحو 320 µm لـ C5 بعمر يتجاوز 15 سنة (أمثلة GB/T 30790.5).
- من معايير الطلاء السليم بند يخص الحواف مباشرة: تسمح PSPC لـ IMO بصدأ نقطي أقل من 3% من المساحة، لكن الصدأ عند الحواف واللحامات يجب أن يقل عن 20% من مساحة هذا النوع من المواقع.
سجلات الاستلام وعناصر التتبع
قابلية تتبّع وثائق الاستلام هي التي تحدد من يتحمل تكلفة إعادة العمل بعد 3 سنوات. أي سجل قابل للتنفيذ يجب أن يتضمن البنود التالية، وكل بند برقم لا بعبارة «تم التنفيذ».
- سجل مقاس لدرجة تحضير اللحام والحواف: رقم الموقع، وطريقة الإصلاح، ودرجة P المحققة، واسم المفتش.
- سجل الفرشة: اسم المادة ورقم الجرعة، وعدد الطبقات، وقراءات الغشاء الرطب، ووقت التنفيذ ودرجة الحرارة والرطوبة النسبية، والفرق عن نقطة الندى.
- قياسات الخشوبة والأملاح: الطريقة (عينة مقارنة أو شريط نسخ أو مقياس إبرة)، ومدى قيم Rz، والأملاح بوحدة mg/m² ومساحة أخذ العينة.
- إحصاء السماكة بحسب الموقع: المتوسط والحد الأدنى للنقطة المفردة ونسبة الاجتياز لكل مجموعة من الأسطح المسطحة واللحامات الزاوية والحواف وجذور الفوهات.
- سجل كشف العيوب: الجهد ونوع المجس وسرعة التحريك وعدد نقاط العيوب ومواقعها ونتائج الإصلاح وإعادة الفحص.
- إعادة فحص الالتصاق والمظهر: قيم الشد (pull-off) ونمط الكسر، وتقييم درجة التدهور وفق سلسلة ISO 4628.
قائمة فحص مواقع الأعطال المتكررة
- ألواح حافة القاع واللحام الزاوي الحلقي: الصعود الشعري من الخارج وتجمّع الماء عند الميل التصريفي — هناك يتركز بدء الصدأ.
- الجزء الأسفل من صفيحة الطابق الأول بنحو 500 mm وحلقة الأساس حول الخزان: تناوب الجفاف والرطوبة مع اصطدام ميكانيكي.
- جذور الفوهات وألواح التقوية وفتحات التفتيش: هندسة لحام غير مواتية وأضرار حرارية ثانوية غالبًا، فطلاء أرق وبقايا حبيبات أكثر.
- نقاط لحام طوق مقاومة الرياح والسياج والدرابزين في سقف الخزان: تُدهس أثناء الصيانة المرتفعة ويتجمع الماء عندها.
- نقاط فصل الغلاف وتراكبه واختراقات الأنابيب في العزل: الممر الرئيسي لدخول الماء والتكثيف، وموقع متكرر للتآكل تحت العزل.
- تقاطعات اللحام الحلقي والطولي: هندسة T أو K تحجب مسدس الرش والمجس معًا، فيرتفع معدل تفويت العيوب.
- حول الدرج الحلزوني للسقف العائم والأعمدة الإرشادية وملفات التسخين: تآكل ميكانيكي مع احتباس مادة، والتنحيف الموضعي يحتاج قياس سماكة للتأكيد.
الأسئلة الشائعة
هل يجب بالضرورة تسوية اللحام الزاوي مع سطح المعدن الأساسي؟
ليس دائمًا، فالأمر يتوقف على درجة التحضير المختارة وفئة البيئة. تطلب P2 فقط اتصال اللحام وإزالة الحواف الحادة والفقوات المفتوحة، ولا تطلب إزالة ارتفاع اللحام كليًا؛ أما P3 فتطلب انتقالًا أملس وعيوبًا لا تكاد تُرى. ومعيار الحكم هو قدرة الطلاء على تكوين غشاء متصل يصل إلى السماكة الاسمية عند إصبع اللحام، لا تساوي المظهر. والطريقة المعتادة نقطة تفتيش للإصلاح بعد اعتماد اللحام وقبل السفع، ثم إعادة فحص مرة واحدة بعد السفع، وتسجيل اللحام وإصبعه والنطاق 50 mm حوله كوحدة استلام واحدة.
لماذا تمرّ مجموعة نقاط قياس نفسها وفق SSPC-PA 2 ولا تمرّ وفق ISO 19840؟
لأن بنية الإحصاء مختلفة. يقيّد ISO 19840 المتوسط والحد الأدنى للنقطة المفردة ونسبة القراءات دون القيمة الاسمية معًا، وأي نقطة مفردة أقل من 80% من القيمة الاسمية تستدعي إعادة عمل موضعي؛ أما SSPC-PA 2 فيعّد طبقيًا بطريقة المجس السطحي ويحكم بحسب العلاقة بين النقاط والمناطق، وغالبًا بنطاق 80% إلى 120%. وإذا نصّ العقد على إحداهما فقط أو مُزجت الاثنتان، حمل كل من المقاول والمالك تقريرًا ناجحًا. والصحيح تعيين قاعدة واحدة في المواصفة الفنية، مع تحديد عدد نقاط القياس لكل فئة موقع.
هل جهد أعلى في كشف العيوب يعني أمانًا أكثر؟
لا. الجهد دون عتبة الانهيار يفوّت الثقوب الدبوسية، والأعلى من اللازم يخترق الطلاء السليم ويخلق عيوبًا جديدة في مواقع مترققة أصلًا مثل اللحامات والحواف. يطلب ASTM D5162 أولًا تحديد الجهد بحسب السماكة الكلية ومقاومة المادة للعزل، ويعطي الصيغة V = M × √T: قيمة M تساوي 3294 عندما لا تزيد T على 1 mm، و7843 عندما تزيد T على 1 mm، واستخدام الجهد العالي في المدى من 0.25 mm إلى 0.5 mm يحتاج موافقة منتج الطلاء. وعدد العيوب المسموح بها يجب الاتفاق عليه قبل الاختبار، وإلا لا تصلح النتيجة أساسًا للحكم.
هل يمكن فحص طلاء خزان قائم مباشرة بشرارة الجهد العالي؟
بحذر. يحذّر D5162 صراحة من أن الفحص بجهد عالٍ لطلاء سبق أن غُمر أو امتص الماء زمنًا طويلًا يؤدي غالبًا إلى أحكام خاطئة بسبب التوصيل بالنفاذية والتلوث السطحي، وقد يخترق مواضع سليمة. والمعتاد في الخزانات العاملة إعطاء الأولوية للإسفنج الرطب منخفض الجهد أو صندوق الفحص بالتفريغ، مع قياس سماكة الفولاذ بالموجات فوق الصوتية للتأكد من مقدار التنحيف؛ وعند الحاجة الفعلية للجهد العالي تُحدَّد المناطق ويُخفَّض الجهد وتُسجَّل البنود واحدًا واحدًا، حتى لا تتحول منطقة سليمة إلى نقطة عيب جديدة.
هل يحتاج البرايمر الغني بالزنك عند اللحام الزاوي إلى طلاء خاتم؟
يتوقف على المنظومة والطلاء التالي. أسطح الإيبوكسي الغني بالزنك تكوّن أملاح زنك إذا بقيت مكشوفة زمنًا بعد السفع، وانفصال مسحوق الزنك على الأسطح الخشنة يجعل مسارات التوصيل في منطقة اللحام غير متجانسة؛ لذا تضيف كثير من المنظومات طبقة ختم إيبوكسية أو طبطة ربط بعد البرايمر الغني بالزنك لتثبيت السطح البيني، ثم يأتي الطلاء الوسيط. ووفق GB/T 30790.5 وISO 12944-5 يجب ألا تقل نسبة كتلة مسحوق الزنك في المواد غير المتطايرة للبرايمر الغني بالزنك عن 80%، والسماكة والمنظومة تُحدَّدان بفئة البيئة والمتانة معًا؛ ولا تزال اللحامات الزاوية والحواف تحتاج الفرشة لتعويض السماكة، والطلاء الخاتم لا يغني عن هذه الخطوة.
أين يختلف التعامل بين حافة القطع الحراري وحافة القص الميكانيكي؟
مشكلة حافة القص الميكانيكي أساسها الشوارب والحواف الحادة القائمة، والعلاج تشطيب أو تدوير، ومستوى P3 يطلب نصف قطر لا يقل عن 2 mm؛ أما حافة القطع الحراري فتحمل أكسيد التدحرج والطبقة المقوّاة والخبث المتدلي معًا، فيرتد الخابط على السطح المقوّى أثناء السفع ويقل عمق الأثر، لذلك تحتاج تنظيفًا ثانيًا أو صنفرة ثم إعادة تقييم الخشوبة. ومعايير الحكم مختلفة: للأولى نصف قطر هندسي، وللثانية عمق مرساة السطح Rz ودرجة التنظيف معًا، وعبارة واحدة مثل معالجة الحواف بنجاح تُخفي هذا الفرق.
هل تحل سماكة أكبر مشكلة التآكل تحت العزل؟
لا. دافع CUI هو دورات الجفاف والرطوبة المتكررة بعد دخول الماء إلى العزل والتكثيف أثناء التوقف؛ والسماكة تزيد التأخير فقط ولا تقطع طريق وصول الماء وأيونات الكلوريد. الترتيب الفعّال: أولًا إحكام نقاط فصل الغلاف والتراكب واختراقات الأنابيب، ثم اختيار المنظومة — بالإيبوكسي-نوفولاك أو السيليكون المعدّل أو الطرش الحراري للألمنيوم بحسب المدى الحراري، والطرش الحراري للألمنيوم يطلب تحضير Sa 3 مع Rz لا يقل عن 75 µm. طلاء العزل وطلاء الحماية عملان مختلفان، ودمجهما يفسد كليهما.
هل يمكن استلام بطانة جدار الخزان الداخلي بـ ISO 12944 أو GB/T 30790؟
ليس مباشرة. يستهدف GB/T 30790 وسلسلة ISO 12944 منظومات الطلاء الواقية على أسطح الفولاذ في الغلاف الجوي، ونطاقهما لا يشمل المواد عالية السماكة التي تتجاوز 2 mm غشاءً جافًا ولا بطانات الخزانات. والجدار الداخلي يحتاج مسار الغمر والتوافق مع المادة: اختبارات مقاومة السوائل والانتشار بحسب المادة، وتقييم هجرة المواد الملامسة للأغذية عند الحاجة، أما كشف العيوب وقياس السماكة فيُنفَّذان بمعايير أعمال البطانات، مثل GB 50393 ورموز الاستلام المنفذة معه.
المراجع وملاحظات على الأسس المستخدمة
فيما يلي المعايير والوثائق التي استُشهد بها صراحة في هذا المقال أو بُنيت عليها المقاييس، والإصدارات كما وردت في النص. القيم المشار إليها بوصفها من مصادر منشورة (تجميعات جهات الفحص، والشروح المهنية، ونماذج خطط التنفيذ) لم تُقتبس مباشرة من بنود المعايير، ويجب مراجعتها بندًا بندًا وفق الإصدارات السارية قبل استخدامها في مشروع.
- ISO 8501-3:2025 درجات تحضير اللحامات والحواف ومناطق العيوب السطحية الأخرى (صدر في 2025 وأحلّ محل إصدار 2007)؛ المكافئ المحلي GB/T 8923.3-2009 (يقابل ISO 8501-3:2006).
- ISO 5817:2023 عيوب اللحام بالصهر في الفولاذ والنيكل والتيتانيوم وسبائكها — مستويات جودة B وC وD.
- سلسلة ISO 12944 (مراجعات 2017 إلى 2018): -2 تصنيف البيئة، -3 اعتبارات التصميم، -4 نوع السطح والتحضير، -5 منظومات الطلاء الواقية، -6 اختبارات الأداء المخبرية، -9 المنشآت البحرية وما يتصل بها؛ والمكافئ المحلي سلسلة GB/T 30790.
- ISO 19840 معايير استلام سماكة الغشاء الجاف؛ SSPC-PA 2 طريقة المجس السطحي لقياس سماكة الطلاء والحكم عليها.
- ASTM D5162 ممارسة الفحص القياسي لعدم الاستمرارية (الثقوب الدبوسية) في الطلاءات غير الموصلة على الأسطح المعدنية؛ ASTM D7854 كشف العيوب بالإسفنج الرطب منخفض الجهد؛ NACE/AMPP SP0188 ممارسة الفحص بالشرارة الكهربائية.
- ISO 8503-1 و-2 و-5 عينات مقارنة وخشوبة سطح الفولاذ بعد التنظيف بالسفع وطرق التقييم؛ GB/T 13288 تقييم درجة خشوبة أسطح الفولاذ قبل الطلاء؛ ASTM D4417 طريقة شريط النسخ.
- ISO 8502-3 تقييم درجة الغبار، وISO 8502-9 تعيين الأملاح الذائبة بطريقة Bresle.
- قاعدة PSPC لطلاء الحماية في IMO (إلزامية بموجب SOLAS): نصف قطر الحاف 2 mm أو 3 تمريرات صنفرة، وتنظيف بالسفع Sa 2.5 بخشوبة من 30 µm إلى 75 µm، وأملاح 50 mg/m²، وقاعدة 90/10.
- NACE SP0198-2017 ضوابط التآكل تحت العزل؛ ISO 19277:2018 تقييم طلاءات CUI؛ HG/T 5178-2017 دهانات الحماية للأسطح المعدنية تحت العزل.
- GB 50205-2020 معيار استلام جودة إنشاء الهياكل الفولاذية؛ GB 50661-2011 مدونة لحام الهياكل الفولاذية؛ GB 50128-2014 مدونة إنشاء الخزانات الأسطوانية الفولاذية العمودية الملحومة؛ GB 50393 معيار الهندسة المضادة للتآكل لخزانات النفط الفولاذية؛ SY/T 0063-2020 طرق اختبار كشف العيوب في طبقات حماية الأنابيب.
Last updated: 2026-11-09. أعدَّت هذا المحتوى الفرقة التقنية في شركة Kexin New Materials (Guangdong) Co., Ltd. للتواصل التقني في مشاريع B2B؛ وشروط التوريد المذكورة تقتصر على EXW وFOB. المعايير الواردة هنا توضح إطار المعايير والمنهج الكمي، والمشاريع تُرجَّح وفق ملفات التصميم وبيانات الطلاء الفنية والنص الساري للمعايير.