Kathodische Elektrophoretische Deposition (Cathodic Electrophoretic Deposition, kurz CED) ist der unterste und zugleich unverzichtbare Arbeitsschritt im modernen Korrosionsschutzsystem des Automobilkarosserieunterbaus. Ob weißer Rohkarosserie von Personenkraftwagen, Fahrgestelle von Nutzfahrzeugen oder diverse durch Stanz- und Schweißfertigung geformte Metallbauteile – nahezu alle müssen zunächst eine Elektrotauchlackierung durchlaufen, um eine kontinuierliche, gleichmäßige und in Hohlräume sowie Spalten eindringende organische Beschichtung zu bilden, bevor Zwischenbeschichtung, pigmentierte Farbe und Klarlack zum Einsatz kommen. Dieser Artikel beginnt bei den physikalisch-chemischen Prinzipien der Elektrodeposition und erklärt systematisch die Unterschiede zwischen Anoden- und Kathodenreaktion, die Auswahl zwischen Epoxid- und Acryl-Elektrotauchlackharzen sowie die Badflüssigkeitsmanagement-Parameter, die wirklich darüber entscheiden, ob die Produktion in der Werkstatt stabil bleibt – Spannung, Festkörpergehalt, pH-Wert, Temperatur und Eindringvermögen. Es sei darauf hingewiesen, dass die hier aufgeführten Elektrotauchlack-Prozessparameter aus dem Forschungsarchiv dieser Charge (Automobilbeschichtungssysteme und Verfahrensteil) stammen: Spannung 200–350 V, Festkörpergehalt der Badflüssigkeit 15–20 %, pH 5,8–6,2, Temperatur 28–35 °C. Im Hinblick auf das Korrosionsschutzkonzept teilen sich kathodische Elektrotauchlackierung und Industrie-Schutzbeschichtung dieselbe grundlegende Logik – Kathodenschutz, Barrierewirkung und Systemaufbau; zur entsprechenden Materialauswahl können Leser auch die Artikel zur Industriebeschichtungssystem-Auswahl weiterlesen.
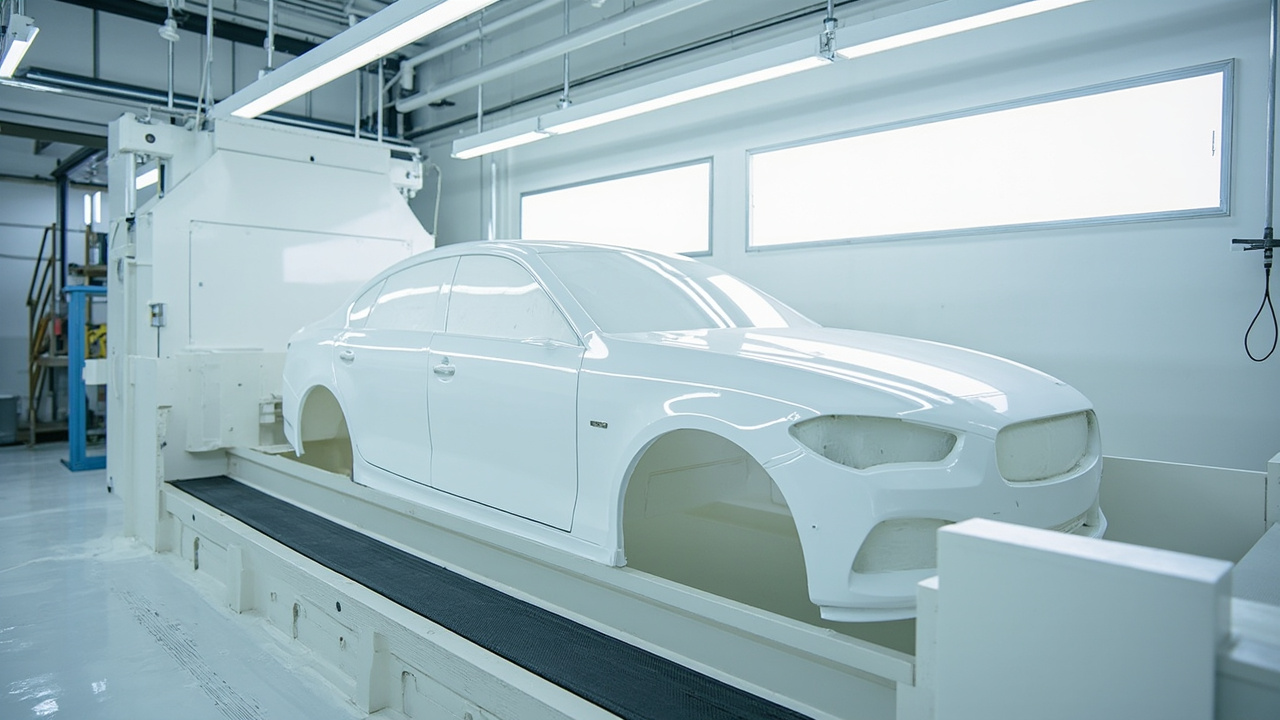
一、Warum die erste Beschichtung des Automobilkorrosionsschutzes zwingend eine Elektrotauchlackierung sein muss
Bevor die Prinzipien erläutert werden, muss zunächst der Grund verstanden werden, warum die Elektrotauchlackierung ganz vorne in der Fahrzeuglackierkette steht. Die Automobilkarosserie besteht aus hunderten Stahlblechen, die durch Punktschweißen, Laserschweißen und Nieten zusammengefügt sind, wobei zahlreiche Überlappungsnähte, Hohlräume und kastenförmige Strukturen (wie Schweller, Längsträger, Türinnenteile) entstehen. Diese Stellen lassen sich mit herkömmlichen Spritzpistolen gar nicht erreichen, sind aber genau die Ecken, in die Wasser, Chloridionen und Sauerstoff am leichtesten eindringen und Rost auslösen. Wenn nackter Stahl nach dem Strahlen nur durch Zwischenbeschichtung und Decklack geschützt wird, zeigen sich kurzfristig keine Probleme, doch nach drei bis fünf Jahren blähen sich die Türunterkanten und Radhausinnenseiten von innen nach außen auf und durchrosten – genau dies ist der Kernpunkt, den die Elektrotauchlackierung löst: Sie nutzt das elektrische Feld, um geladene Lackpartikel in alle leitfähigen Spalten „hineinzuziehen“ und so eine gleichmäßige Grundierschicht zu bilden, die selbst mit der Spritzpistole nicht erreichbar wäre.
Betrachtet man die Fahrzeuglackierprozesskette, so umfasst der OEM-Standard (Werkslackierung) vier Schritte: Vorbehandlung (Entfettung, Phosphatierung oder Silanisierung zur Bildung einer Konversionsschicht zur Verbesserung von Haftung und Korrosionsbeständigkeit) → Kathodische Elektrotauchlackierung (CED) → Zwischenbeschichtung (Verbesserung der Ebenheit und Steinschlagfestigkeit) → pigmentierte Farbe und Klarlack (Einbrennen zur Filmbildung). Die Elektrotauchlackschicht haftet direkt auf der Konversionsschicht und ist die Korrosionsschutzgrenzfläche, die wirklich „null Abstand“ zum Metall hat; daher entscheiden ihre Kontinuität und Hohlraumabdeckung direkt darüber, ob die zehnjährige Korrosionsschutzgarantie des Fahrzeugs eingehalten werden kann. Mit anderen Worten: Die Elektrotauchlackierung ist das Fundament des Korrosionsschutzgarantieversprechens des Fahrzeugs; so schön Zwischenbeschichtung und Decklack auch sein mögen, sie können den durch eine fehlende Elektrotauchlackschicht verursachten Hohlraumkorrosionsrisiko nicht wiedergutmachen. Laut dem Forschungsarchiv dieser Charge (Automobilbeschichtungssysteme und Verfahrensteil) lauten die Schlüsselbetriebsparameter der Elektrotauchlack-Badflüssigkeit: Spannung 200–350 V, Festkörpergehalt der Badflüssigkeit 15–20 %, pH 5,8–6,2, Temperatur 28–35 °C, wobei auch der Indikator des Eindringvermögens zu beachten ist.
二、Elektrodepositionsprinzip: Was passiert eigentlich an Anode und Kathode
Die Elektrotauchlackierung ist im Wesentlichen eine gerichtete Wanderung und Abscheidung wasserbasierter Kolloidpartikel unter Gleichspannungsfeld. Die Badflüssigkeit ist eine Emulsion auf Basis von entionisiertem Wasser mit geringem Anteil organischer Lösemittel; das Harz ist als positiv geladene Kolloidpartikel (Latexpartikel) darin dispergiert, Pigmente und Füllstoffe sind in Mizellen eingeschlossen oder adsorbiert. Das Werkstück (Karosserie) ist an den Minuspol der Gleichstromquelle angeschlossen (Kathode), die Badbehälterelektrode an den Pluspol (Anode, üblicherweise Edelstahl oder inertes Elektrodenmaterial). Nach dem Einschalten wandern die positiv geladenen Harzpartikel zur Kathode und verlieren an der Werkstückoberfläche ihre Ladung, entwässern und bilden einen Film – dies ist die Herkunft der Bezeichnung „kathodische Elektrotauchlackierung“.
Hier muss zwischen „anodischer Elektrotauchlackierung“ und „kathodischer Elektrotauchlackierung“ unterschieden werden. Frühe Elektrotauchlackierungen waren anodisch (Werkstück am Pluspol), das Harz wanderte negativ geladen zur Anode. Die anodische Elektrotauchlackierung hat jedoch einen fatalen Mangel: Das Werkstück als Anode erfährt Metallauflösung; eindringende Eisenionen in die Badflüssigkeit verschmutzen den Lackfilm, lassen den Film gelblich und spröde werden, und das Eisen selbst wird elektrochemisch korrodiert, weshalb der Korrosionsschutz schlechter ist als beim Kathodensystem. Bei der kathodischen Elektrotauchlackierung wird das Werkstück als Kathode gesetzt; an der Werkstückoberfläche findet eine Reduktionsreaktion (Wasserstoffentwicklung) statt, das Basismetall wird nicht oxidativ aufgelöst, daher ist die Salzsprühbeständigkeit deutlich besser als bei der anodischen Elektrotauchlackierung – dies ist auch der grundlegende Grund, warum moderne Automobile fast vollständig auf kathodische Elektrotauchlackierung umgestellt haben.
Die spezifischen Elektrodenreaktionen lassen sich wie folgt aufteilen:
Wesentliche Reaktionen auf der Kathodenseite (Werkstück):
- Reduktion von Wasser: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻; in der Nähe der Werkstückoberfläche stellt sich durch die kontinuierliche Bildung von OH⁻ ein alkalisches Milieu ein;
- Die Harzkolloidpartikel (positiv geladen) wandern zur Kathode, koagulieren in der alkalischen Umgebung, lagern sich ab und werden begleitend durch mechanische Verdichtung entwässert, wodurch sie schrittweise vom feuchten Latexzustand in einen kontinuierlichen Nassfilm übergehen.
Wesentliche Reaktionen auf der Anodenseite (Badbehälterelektrode):
- Wasser oder die Passivierungsschicht des Edelstahls reagieren unter O₂-Freisetzung: 2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- Wenn das Anodenmaterial ungeeignet gewählt ist (z. B. lösliche Eisenelektroden), lösen sich Metallionen und verschmutzen die Badflüssigkeit; daher verwenden moderne CED-Systeme allgemein unlösliche Anoden (DSA-beschichtete Titanelektroden oder durch separate Anodenhauben abgetrennte kathodenschutzartige Designs), um die Metallionenauflösung minimal zu halten.
Das Verständnis dieser Reaktionen ist für das Vor-Ort-Management äußerst wichtig: Die kathodische Wasserstoffentwicklung lässt Blasen im Film eingeschlossen bleiben; bei zu hoher Spannung und zu schnellem Temperaturanstieg können die Blasen nicht rechtzeitig entweichen und bilden Löcher (Pinholes). Wenn der anodisch entwickelte Sauerstoff in die Badflüssigkeit gelangt, oxidiert er das Harz; daher muss der Anodenbereich separat zirkuliert und der Sauerstoff rechtzeitig abgeführt werden. Elektrotauchlackierung ist nicht „Strom einschalten und fertig“, sondern ein kontinuierliches Management der elektrochemischen Nebenprodukte. Aus kolloidchemischer Sicht erhalten die Harzpartikel durch oberflächenadsorbierte kationische Gruppen (wie Aminsalze) ihr Zeta-Potenzial und sind stabil dispergiert; nach dem Einschalten wandern die Partikel im Feld und koagulieren an der Kathode unter Destabilisierung, wobei der gesamte Prozess äußerst empfindlich auf die Leitfähigkeit und Ionenstärke der Badflüssigkeit reagiert – dies ist auch der Grund, warum die Leitfähigkeit durch UF und Ionenaustausch strikt gedrückt werden muss. Wenn die Leitfähigkeit außer Kontrolle gerät, flocken die Partikel in der Badflüssigkeit vorzeitig aus, was sowohl Filter verstopft als auch die Filmoberfläche ruiniert; die Kopplung mit Spannung und pH ist genau der schwierigste und erfahrenste Teil des Badflüssigkeitsmanagements.
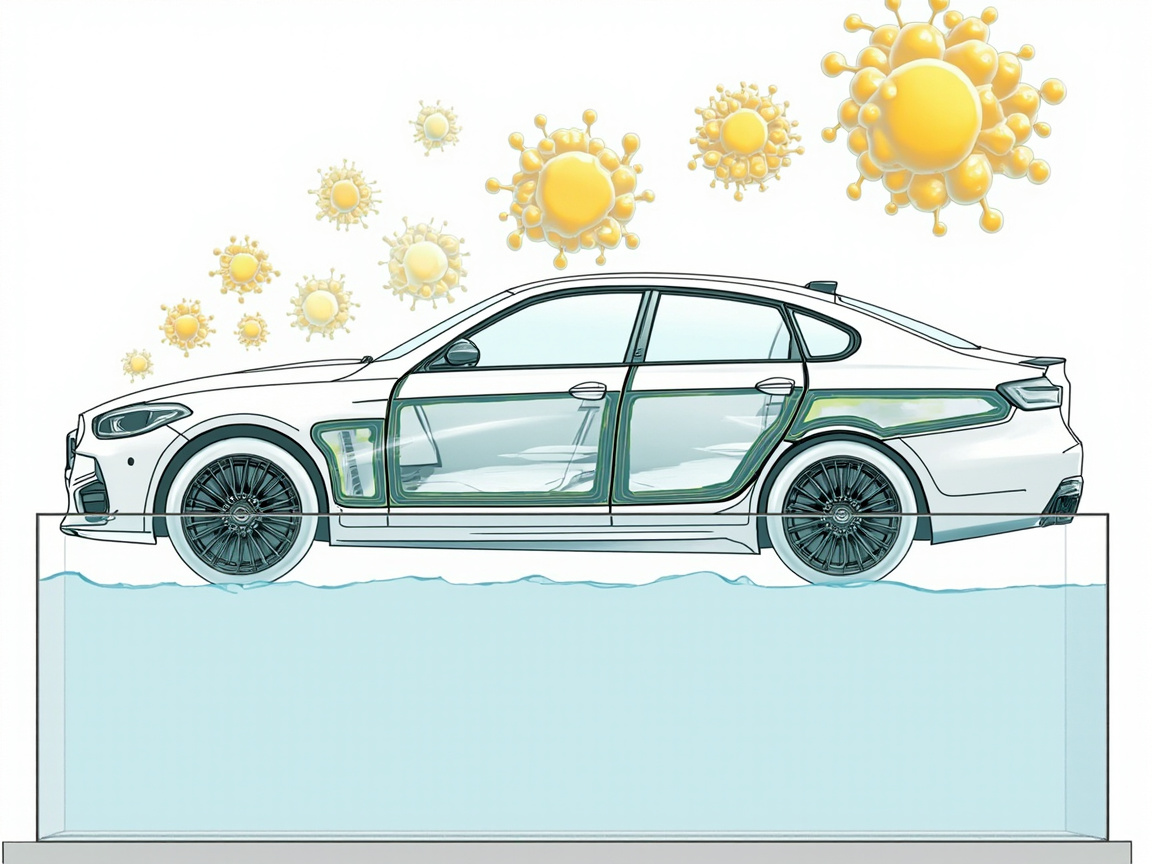
三、Zwei Harzsysteme: Wie man zwischen Epoxid und Acryl wählt
Die filmbildenden Harze für kathodische Elektrotauchlackfarbe fallen in zwei Hauptlager – Epoxidharz und Acrylharz –, die bei der Leistungsausrichtung eine klare Arbeitsteilung aufweisen; die falsche Systemwahl beeinträchtigt direkt die Korrosions- oder Wetterbeständigkeit des Fahrzeugs.
| Vergleichsdimension | Epoxidharz-Kathodentauchlack | Acrylharz-Kathodentauchlack | |
|---|---|---|---|
| Kernharz | Epoxidharz (mit aminmodifizierten kationischen Gruppen) | Acrylcopolymer (kationisiert) | |
| — | Korrosionsschutz/Salzsprühbeständigkeit | Hervorragend, starke Haftung auf nacktem Stahl, gute Barrierewirkung | Gut, aber gesamte Korrosionsbeständigkeit etwas geringer als Epoxid |
| Wetterbeständigkeit/Glanzerhalt | Mäßig, neigt bei langfristigem Außeneinsatz zu Kreidung | Ausgezeichnet, UV-beständig, guter Glanz- und Farberhalt | |
| Typische Verwendung | Karosseriehohlräume, Fahrgestelle, Unterboden und andere stark korrosionsgefährdete Bereiche | Exponierte Teile mit hohen Anforderungen an Aussehen und Wetterbeständigkeit | |
| Systempositionierung | Meist als grundlegende Korrosionsschutz-Hauptschicht | Oft in Kombination mit Decklack zur Verbesserung der Außenbeständigkeit | |
| Badflüssigkeitsstabilität | Reif und robust, industriell am weitesten verbreitet | Erfordert feinere pH- und Lösemittelbalance |
Kurz gesagt: Epoxidharz überzeugt durch „Schutz“, Acrylharz durch „UV-Beständigkeit“. In der Produktionslinie für weiße Rohkarosserien von Personenkraftwagen ist das Epoxidharz-CED absolut dominierend, da es die zehnjährige Korrosionsschutzgarantie tragen muss; bei einigen Bauteilen mit höheren Anforderungen an die Wetterbeständigkeit der Außenteile und Strukturen, die schwer Wasser ansammeln, wird Acrylharz eingesetzt. Es sei daran erinnert, dass unabhängig vom Harztyp die Kontinuität des Endfilms den Korrosionsschutz stärker beeinflusst als die Harzart – eine Elektrotauchlackschicht mit Pinholes und Fehlstellen lässt sich durch noch so gutes Harz die Korrosionsschutzlebensdauer des Fahrzeugs nicht retten.
Aus Sicht der praktischen Materialauswahl liegt ein weiterer Vorteil des Epoxidharzsystems in der reifen Badflüssigkeitstechnologie, dem breiten Prozessfenster und der hohen Toleranz gegenüber Schwankungen in der Vorbehandlung, was es besser für kontinuierliche Großserienfertigung geeignet macht; Acrylharz ist wählerischer bezüglich pH und Lösemittelbalance der Badflüssigkeit und hat etwas höhere Wartungskosten. Daher bevorzugen Fahrzeughersteller bei Rohkarosserien allgemein Epoxidharz als Erstes und überlassen die „UV-Beständigkeit“ der oberen Zwischenbeschichtung und dem Klarlack, anstatt die grundlegende Elektrotauchlackierung auch noch die Wetterbeständigkeit übernehmen zu lassen. Dieser Gedanke „jede Schicht hat ihre Aufgabe und überschreitet nicht ihre Grenze“ ist selbst eine Erweiterung der Philosophie der schichtweisen Systemauswahl.
四、Kernprozessparameter: Spannung, Festkörpergehalt, pH, Temperatur und Eindringvermögen
In diesem Abschnitt werden alle harten Parameter ausgebreitet, die in eine Arbeitsanweisung (SOP) geschrieben werden können. Die Daten stammen sämtlich aus dem Forschungsarchiv dieser Charge (Automobilbeschichtungssysteme und Verfahrensteil).
(1) Spannung 200–350 V. Die Spannung bestimmt die Abscheidungskraft und die obere Grenze der Filmdicke. Bei zu niedriger Spannung reicht das Eindringvermögen nicht aus und die Hohlraumbeschichtung ist schlecht; bei zu hoher Spannung kommt es an der Werkstückoberfläche zu heftiger Wasserstoffentwicklung, wodurch das Risiko für Pinholes, Orangenhaut und Durchschlag stark steigt. Tatsächliche Produktionslinien verwenden oft keine konstante Spannung, sondern eine Steuerung mit „weichem Start + stufenweisem Spannungsanstieg“ oder „konstanter Stromdichte“: Beim Eintauchen wird zunächst eine niedrigere Spannung verwendet, damit sich an der Oberfläche gleichmäßig ein Film bildet, dann wird diese schrittweise erhöht, um die Lackpartikel in tiefe Hohlräume zu drücken. Bei komplexen Karosserien ist eine segmentierte Spannungskurve zuverlässiger als eine einzelne feste Spannung.
(2) Festkörpergehalt der Badflüssigkeit 15–20 %. Der Festkörpergehalt ist der Massen-/Volumenanteil der nichtflüchtigen Bestandteile in der Badflüssigkeit und bestimmt direkt, wie viel Trockenfilm pro Abscheidung ausgetragen wird. Bei niedrigem Festkörpergehalt ist der Film dünn, Deckkraft und Korrosionsschutz unzureichend; bei zu hohem Wert ist die Badflüssigkeit viskos, das Fließvermögen schlecht, Filterbeutel verstopfen leicht, und die Spülung trägt mehr Lack ab. 15–20 % ist der klassische Bereich, der Abscheidungseffizienz und Badflüssigkeitsstabilität ausgleicht, und vor Ort wird er durch Zugabe von Grundlack und entionisiertem Wasser aufrechterhalten.
(3) pH 5,8–6,2. Die kathodische Elektrotauchlack-Badflüssigkeit ist ein schwach saures Milieu. Bei zu niedrigem pH (zu sauer) sind die Harzpartikel zu stabil, die Abscheidung verlangsamt sich oder findet gar nicht statt; bei zu hohem pH (annähernd neutral) neigen die Partikel zur Koagulation, die Badflüssigkeit wird instabil und die Partikel grob. Der pH wird hauptsächlich durch die bei der Anodenreaktion entstehenden H⁺ und das Puffersystem aus schwacher Säure im Zuliefersystem aufrechterhalten; im Alltag muss durch regelmäßige Prüfung und Zugabe spezieller Einstellmittel der pH im Fenster 5,8–6,2 gehalten werden.
(4) Temperatur 28–35 ℃. Die Badflüssigkeitstemperatur beeinflusst Viskosität, Abscheidungsrate und Fließvermögen. Bei zu niedriger Temperatur ist die Abscheidung langsam, der Film dünn und das Fließvermögen schlecht; bei zu hoher Temperatur verdunsten Lösemittel schnell, Blasen lassen sich schwer entfernen, und das Harz neigt zur vorzeitigen Aushärtung und Verschlechterung. 28–35 ℃ werden durch ein externes Wärmetauschersystem (Plattenwärmetauscher + Kühlung/Heizung) in geschlossenem Kreislauf geregelt und sind der am „physikalischsten“ Teil des Elektrotauchlack-Badflüssigkeitsmanagements, der am wenigsten ausfallen darf.
(5) Eindringvermögen (Throw Power).Die Eindringtiefe (Throw Power) bezeichnet die Fähigkeit der Lacklösung, unter dem Einfluss eines elektrischen Feldes in Hohlräume und Spalten fernab der Hauptelektrode einzudringen und dort gleichmäßig abzuscheiden; sie ist der Kernwert, durch den sich die Elektrotauchlackierung von der Spritzlackierung unterscheidet. Sie wird gemeinsam von Spannung, Festkörpergehalt, pH-Wert, Art und Menge des Lösemittels sowie der geometrischen Komplexität des Werkstücks beeinflusst. Vor Ort wird die Eindringtiefe üblicherweise mit einer „Ford-Box“ oder röhrenförmigen Prüfkörpern bestimmt, indem die Lackhöhe im Innenraum gemessen wird. Anzeichen für unzureichende Eindringtiefe: an der Unterseite der Innenseite von Türblechen, in Längsträger-Hohlräumen und auf der Rückseite von Schraubbolzen fehlender Eisenuntergrund oder abrupt sinkende Schichtdicken. Die Eindringtiefe zu erhöhen, erfolgt in der Regel durch Anheben der Spannung, Optimieren der Anordnung von Hilfsanoden und Anpassen des Lösemittelgleichgewichts der Badflüssigkeit – nicht durch einfaches Erhöhen des Festkörpergehalts.
| Parameter | Typischer Bereich | Risiko bei zu niedrig | Risiko bei zu hoch |
|---|---|---|---|
| Spannung | 200–350 V | Unzureichende Eindringtiefe, Fehlbeschichtung in Hohlräumen | Wasserstoffblasen (Pinholes), Durchschlag, Orangenhaut |
| Festkörpergehalt | 15–20% | Dünne Schicht, unzureichender Korrosionsschutz | Schlechte Verlaufseigenschaften, Filterverstopfung, Verschwendung |
| pH | 5.8–6.2 | Langsame Abscheidung, keine Abscheidung | Koagulation, grobe Partikel, Instabilität |
| Temperatur | 28–35℃ | Langsame Abscheidung, schlechter Verlauf | Blasen, Verschlechterung durch Nachreifung |
Fünf. Badflüssigkeitsmanagement: Synergieüberwachung von Festgehalt, pH, Leitfähigkeit und Lösemittel
Die eigentliche Arbeit in der Elektrotauchlackierungswerkstatt liegt nicht im „Einschalten des Stroms“, sondern im „Pflegen des Bades“. Die Badflüssigkeit ist ein dynamisches System, das kontinuierlich durch Werkstücke ausgetragen, mit Originallack nachgefüllt, durch Ultrafiltration (UF) gereinigt und durch Anolyt abgezweigt wird; jede Drift eines Parameters akkumuliert sich zu massenhaften Qualitätsunfällen. Die folgenden vier Größen müssen als tägliche Grundaufgaben betrachtet werden:
Überwachung des Festkörpergehalts. Täglich einmal den Festkörpergehalt der Badflüssigkeit messen (Trocknungsmethode oder Schnellfeuchtemessgerät) und mit der Originallack-Zufuhr verknüpfen. Die Nachfüllung sollte „in kleinen Mengen, häufig“ erfolgen, um örtliche Konzentrationsschocks und Flockung durch einmalige Großzufuhr zu vermeiden. Gleichzeitig die mit den Karosserien ausgetragene Lackmenge erfassen (nach Produktionsmenge und Schichtdicke geschätzt), damit die Zufuhrmenge mit dem tatsächlichen Verbrauch übereinstimmt.
pH-Überwachung. Mit einem Präzisions-pH-Meter mindestens einmal pro Schicht. pH-Drift deutet oft auf Anomalien im Anodensystem oder Ungleichgewicht der Zusatzmittel hin. Beachten Sie, dass das pH-Meter regelmäßig kalibriert werden muss; die Elektrode wird leicht durch die Badflüssigkeit kontaminiert und muss nach Herstellervorgabe ausgetauscht werden.
Leitfähigkeitsüberwachung. Die Leitfähigkeit spiegelt die Gesamtionenmenge in der Badflüssigkeit wider. Salze aus unzureichender Vorbehandlungsreinigung, Anolyt-Rückfluss und Akkumulation von Zusatzmitteln treiben die Leitfähigkeit hoch, was zu rauer Schicht und mehr Pinholes führt. Moderne CED-Systeme sind allgemein mit Ultrafiltration (UF) und Anionen-/Kationenaustauscherharzen zur kontinuierlichen Reinigung ausgestattet, um die Leitfähigkeit im Prozessfenster zu halten. Bei abnormalem Leitfähigkeitsanstieg zuerst prüfen, ob die letzte VE-Wasserwäsche der Vorbehandlung normgerecht ist, dann ob der UF-Kreislauf verstopft ist.
Lösemittelgehaltsüberwachung. Die Kathoden-Elektrotauchlack-Badflüssigkeit enthält geringe Mengen Hilfs-/Filmbildungslösemittel (z. B. Ethylenglycolbutylether), die Abscheidung, Verlauf und Eindringtiefe beeinflussen. Lösemittelverlust durch Verdunstung und Austrag senkt den Gehalt; es muss gezielt nach Badflüssigkeitsanalyse nachgefüllt werden, bei Überschuss wird die Schicht weich und läuft ab. Das Lösemittelmanagement hängt oft mit VOC-Compliance zusammen; die Werkstatt muss geschlossene Erfassung und Abluftbehandlung haben, um den Anforderungen nationaler Standards zu genügen (z. B. GB 24409-2020) zu den Grenzwerten schädlicher Stoffe in Automobilbeschichtungen.
Neben den vier harten Kennzahlen bestimmt die Gesundheit des Ultrafiltrations-(UF)-Systems direkt die Lebensdauer der Badflüssigkeit: Die UF-Membran trennt überschüssigen, mit dem Wasser ausgewaschenen Lack und Verunreinigungen ab und führt das saubere Wasser für die Nachspülung zurück – spart Wasser und reduziert Abwasser. Sinkender UF-Durchsatz und steigender Differenzdruck sind Signale für chemische Reinigung oder Membranwechsel.
Ein weiteres oft übersehenes System ist der Anolyt-Kreislauf. Moderne CED nutzen meist unlösliche Anoden (z. B. DSA-beschichtete Titanelektroden); Anodenraum und Badflüssigkeit sind durch eine Ionenaustauschmembran getrennt, das Anolyt fließt in einem eigenen geschlossenen Kreis und führt die an der Anode entstehenden H⁺ sowie möglicherweise gelöste Spurenmetallionen ab – hält den pH der Badflüssigkeit stabil und verhindert Metallionenverschmutzung des Lackfilms mit Vergilbung und Versprödung. Das Anolyt selbst muss auf Leitfähigkeit und Durchfluss überwacht werden; Durchflussunterbrechung lässt den pH im Anodenbereich schlagartig abstürzen, Harz koaguliert und verkrustet an der Anode und verschmutzt das ganze Bad. Viele „plötzliche Badverschlechterungen“ führen letztlich auf Pumpen- oder Membranfehler des Anolytsystems; daher sollten Anolyt- und UF-Kreislauf gleichrangig in die tägliche Inspektion einbezogen werden.
Sechs. Nachspülung und Einbrennen: Die letzten beiden Schritte des Filmbildungskreislaufs
Die elektrotauchlackierte Abscheidung ist noch ein „Halbfilm aus Nassfilm + eingeschlossener Badflüssigkeit“ und muss erst durch Nachspülung und Einbrennen zur wahren Filmbildung gelangen.
Nachspülung (UF-Wasser + VE-Wasser). Beim Ausfahren hängt an der Werkstückoberfläche viel lackhaltige Badflüssigkeit; wird sie direkt eingebrannt, bildet diese eine raue, spröde Abfallschicht – verschwendet Lack und ruiniert das Aussehen. Die Nachspülung wäscht zuerst mit UF-Permeat den Oberflächenlack ab und recycelt ihn (zurück in die Badflüssigkeit), dann erfolgt die Endspülung mit entionisiertem (oder reinem) Wasser, sodass nur ein gleichmäßiger Nassfilm verbleibt. Spüldruck, -richtung und Abtropfzeit müssen standardisiert sein, um „Wasserflecken“ und ungespülte Blindstellen zu vermeiden.
Einbrennhärtung. Der gewaschene Nassfilm kommt in den Trockenofen und vernetzt unter der Solltemperaturkurve – das Epoxysystem über funktionelle Gruppen im Harz und Härter (oder Selbstvernetzungsgruppen) zu einem 3D-Netzwerk. Zu wenig Einbrennen: Schicht weich, Haftung und Korrosionsbeständigkeit unzureichend; Überbrennen: Schicht spröde, verfärbt. Typisches CED-Einbrennen bei 160–180℃ über die Blechtemperaturzeit gesteuert (nicht nur Ofenlufttemperatur). Der Ofen braucht gute Temperaturgleichmäßigkeit, um Kaltstellen mit lokaler Nichthärtung zu vermeiden.
Erst damit ist ein durchgehender, dichter, hohlraumvoller Kathoden-Elektrotauchlack-Grundfilm fertig, auf den Zwischenbeschichtung und Decklack aufgebracht werden können.
Sieben. Korrosionsschutzphilosophie der Industriebeschichtung am Beispiel Elektrotauchlack: Kathodischer Schutz, Barriere und Systemaufbau
Obwohl die Kathoden-Elektrotauchlackierung zur Automobillackierung gehört, ist ihre Korrosionsschutzphilosophie völlig identisch mit der von Industrie-Schutzbeschichtungen: „Das Korrosionsmedium soll das Metall nicht erreichen“. Diese Denkweise in den größeren industriellen Korrosionsschutzrahmen zu stellen, hilft Lesern, systematisches Verständnis aufzubauen; zur passenden Auswahl siehe auch Industriebeschichtungs-Artikel (Erweiterte Lektüre).
Kathodischer Schutzgedanke. Im schweren Industriekorrosionsschutz bietet zinkreicher Epoxid-Grundierung mit ≥80% Zinkpulver (Massenanteil) in Trockenfilm als Opferanode, die bevorzugt korrodiert und so den Stahluntergrund schützt; der Elektrotauchlack enthält zwar kein Zinkpulver, aber seine dichte, durchgehende Grundschicht unterbricht ebenfalls den „Wasserweg“ des Korrosions-Elementes. Beider gemeinsame Logik: das Metall elektrisch vom Elektrolyten zu isolieren oder einen bevorzugt opfernden Anodenpfad bereitzustellen.
Barrieregedanke. Epoxid-Micaceous-Eisenoxid-Zwischenbeschichtung verlängert mit Glimmeroxid-Eisenplättchen den Diffusionspfad von Wasser, Sauerstoff und Chloridionen – gleich einem „Labyrinth“ im Film; die Dichte und Durchgängigkeit des Elektrotauchlackfilms ist im Wesen ebenfalls Barriere – nur erreicht sie durch das elektrische Feld volle Abdeckung, selbst an Spritztotstellen.
Systemgedanke. Die ISO 12944 betont den geschichteten Aufbau „Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Bewitterung/Design)“. Die Fahrzeuglackierung Vorbehandlung → Elektrotauchlack → Zwischenbeschichtung → pigmentierte Farbe → Klarlack ist genau diese Philosophie am Auto: jede Schicht übernimmt einen Bereich, zusammen ergeben sie weit mehr als die Summe der Einzelschichten an Korrosionsschutz und Ästhetik. Bei Korrosionsklassen stuft ISO 12944-2018 die Umgebung von C2 (niedrig) bis C5 (sehr hoch) bis CX (extrem offshore) ein und definiert Im1–Im3 Tauchklassen; zinkreiche Schwerkorrosions-Epoxid-Grundierung (z. B. Jotun Barrier 80 UHS im Archiv) erreicht bei C5 „sehr hoch (VH)“ Dauerhaftigkeit. Die Positionierung der Elektrotauchschicht entspricht der „CED-Ebene Grundschicht“ des Fahrzeugsystems; ihr Dauerhaftigkeitsziel ist ebenfalls in Korrosionsklassensprache zu definieren, nicht nur als Salznebelstundenzahl. Kexin Materials (kexinMaterials) folgt im Bereich Industrie-Schutz und Automobilbeschichtungen langfristig dem Prinzip „Grundschicht Korrosionsschutz – Zwischenschicht Barriere – Deckschicht Bewitterung“, das mit der Fahrzeuglogik Elektrotauchlack–Zwischenbeschichtung–Decklack hochgradig homolog ist und Ingenieuren, die korrosionsschützende Systeme über Szenarien hinweg entwerfen, direkt als Referenz dient.
Acht. Häufige Elektrotauchlackfehler und Vor-Ort-Fehlersuche
Auch wenn alle Parameter im Fenster liegen, treten vor Ort verschiedene Fehler auf; entscheidend ist, das Phänomen schnell „elektrochemischen Nebenprodukten“ oder „Badflüssigkeitsdrift“ zuzuordnen. Unten die Prüfpunkte nach Auftretenshäufigkeit.
| Fehlerbild | Wahrscheinlichste Ursache | Vor-Ort-Maßnahme |
|---|---|---|
| Pinholes / Krater | Zu hohe Spannung (Wasserstoff), zu hohe Badtemperatur (Blasen schwer entfernbar), Vorbehandlungsrückstände | Spannung senken, Badtemperatur stabilisieren, Entfettung und VE-Wasser prüfen |
| Hohlraum-Fehlbeschichtung / dünne Schicht | Unzureichende Eindringtiefe, schlechte Hilfsanodenanordnung | Spannungskurve optimieren, Hilfsanoden ergänzen, Eindringtiefe kalibrieren |
| Rauhe Oberfläche / Partikel | Hohe Leitfähigkeit, Badflüssigkeitsverschmutzung, sinkender UF-Durchsatz | Salzeintrag aus Vorbehandlung prüfen, UF/Ionenaustausch verstärken |
| Versprödeter / verfärbter Film | Überbrennen, pH-Drift bewirkt Harzverschlechterung | Einbrennkurve prüfen, pH fixieren, Einstellmittel zuführen |
| Lokales Fehlen von Lack | Schlechte Leitfähigkeit der Werkstückvorrichtung, falsche Abdeckung | Vorrichtung reinigen, Kontaktwiderstand prüfen, Werkzeuge neu anordnen |
| Kanten / scharfe Ecken zu dick | Kanteneffekt, Feldkonzentration | Gestufter Spannungsanstieg, Abschirmung, Spannungsobergrenze regeln |
Der Kern dieser Tabelle ist „zuerst Variable lokalisieren, dann einzelnen Parameter justieren“ – nie mehrere gleichzeitig ändern, sonst keine Ursachenzuordnung. Die meisten Linienfluktuationen finden sich in den vier Grundaufgaben der Badflüssigkeit (Festkörper, pH, Leitfähigkeit, Lösemittel) sowie im Anoden-/UF-System, nicht in der Qualität des Elektrotauchlacks selbst.
Neun. Elektrotauchlack-Erfahrung auf Ihre Lackierungsentscheidung übertragen
Für Ingenieure, die in der Automobilfertigung, der Zulieferung von Komponenten oder dem Schutz von Industrieanlagen tätig sind, hat das Verständnis der Kathoden-Elektrotauchlackierung mindestens drei praktische Bedeutungen: Erstens kann man bei der Prüfung der Elektrotauchlacklinie eines Lieferanten ”ob die Spannungskurve vernünftig ist, ob die Eindringtiefe (Throw-Power) tatsächlich gemessen wird, ob für die vier Kennwerte der Badflüssigkeit ein SOP vorliegt” als Due-Diligence-Checkliste nutzen; zweitens kann man beim eigenen Entwurf eines Korrosionsschutzsystems den Ansatz der Elektrotauchlackierung ”volle Abdeckung durch elektrisches Feld” übernehmen und für komplexe Strukturen bevorzugt Verfahren wählen, die in Hohlräume eindringen können; drittens sollte man beim Vergleich der Kosten verschiedener Beschichtungssysteme die ”Korrosionsschutzlebensdauer in Hohlräumen” in die Gesamtbetriebskosten einrechnen, statt nur den Stückpreis des Decklacks zu betrachten.
Was die Technik selbst betrifft, so hängt die stabile Produktion von Kathoden-Elektrotauchlack nicht von Esoterik ab, sondern von der kontinuierlichen Kontrolle der fünf Parameter Spannung, Feststoffgehalt, pH-Wert, Temperatur und Eindringtiefe sowie von der sorgfältigen Wartung von Badflüssigkeit, Ultrafiltration und Anodensystem. Kexin New Materials (kexinMaterials) stellte bei der gemeinsamen Entwicklung mit Kunden fest, dass sich die überwiegende Mehrheit der Qualitätsschwankungen bei der Elektrotauchlackierung letztlich in den Bereichen ”vier Grundlagen der Badflüssigkeit” und ”Vorbehandlung mit reinem Wasser spülen” finden lässt – nur wenn man die Grundlagen wahrt, halten das Salzsprühverhalten der Elektrotauchschicht und das Zehn-Jahre-Korrosionsschutzversprechen für das gesamte Fahrzeug stand.
Häufig gestellte Fragen
Frage: Was ist der grundlegende Unterschied zwischen Kathoden- und Anodenelektrotauchlackierung?
Antwort: Der grundlegende Unterschied liegt in der Polarität der Elektrodenanschlüsse des Werkstücks. Bei der Kathoden-Elektrotauchlackierung wird das Werkstück an den Minuspol angeschlossen, an der Oberfläche findet eine Reduktion mit Wasserstoffabscheidung statt, der Metallgrundkörper wird nicht oxidiert und herausgelöst, wodurch die Korrosionsbeständigkeit besser ist; bei der Anodenelektrotauchlackierung wird das Werkstück an den Pluspol angeschlossen, es kommt zur Metallauflösung, Eisenionen verunreinigen den Lackfilm und machen die Schicht spröde und gelblich. Moderne Automobile verwenden fast ausschließlich Kathoden-Elektrotauchlackierung.
Frage: Je höher die Spannung, desto besser die Eindringtiefe?
Antwort: Es ist keine monotone Beziehung. Bei zu niedriger Spannung reicht der Lack in Hohlräumen nicht aus, bei zu hoher Spannung kommt es zu starker Wasserstoffabscheidung mit Nadelstichporen, Orangenhaut oder sogar Durchschlag. In Produktionslinien wird häufig eine ”Soft-Start + gestufte Spannungserhöhung”-Kurve verwendet, um Schichtdicke und Nadelstichrisiko auszugleichen; die Eindringtiefe hängt eher von der gemeinsamen Optimierung von Spannungskurve, Anordnung der Hilfsanoden und Lösungsmittelgleichgewicht ab.
Frage: Wie wird der Feststoffgehalt der Badflüssigkeit von 15–20% aufrechterhalten?
Antwort: Durch den geschlossenen Kreislauf ”Messen – Zuführen – Mitführen”: pro Schicht wird der Feststoffgehalt gemessen, anhand von Produktionsmenge und Schichtdicke die von der Karosserie mitgeführte Lackmenge geschätzt, und in kleinen, häufigen Dosen wird Originallack und entionisiertes Wasser zugeführt, um einen lokalen Konzentrationsschock und Flockung durch einmalige große Zugabe zu vermeiden.
Frage: Warum muss der pH-Wert in einem so engen Bereich von 5,8–6,2 kontrolliert werden?
Antwort: Die Kathoden-Elektrotauchbadflüssigkeit ist ein schwach saures kolloidales Dispersionssystem. Bei zu niedrigem pH-Wert ist die Harzstabilität zu hoch, die Abscheidung verlangsamt sich oder findet gar nicht statt; bei zu hohem pH-Wert neigen die Partikel zur Agglomeration, die Badflüssigkeit wird instabil und die Partikel gröber. Der pH-Wert wird durch Anodenreaktion und zugeführte Puffer gemeinsam bestimmt und muss regelmäßig geprüft und mit Einstellmitteln im Fenster fixiert werden.
Frage: Wie wird die Eindringtiefe vor Ort quantifiziert?
Antwort: Üblich sind Ford-Boxen oder rohrförmige Hohlraumproben, um die Höhe und Gleichmäßigkeit der Lackbeschichtung an den Innenwänden nach dem Eindringen in Hohlräume zu bestimmen. In der täglichen Überwachung sind fehlende Beschichtung (Rostdurchbruch) oder abrupte Schichtdickenabnahme an der Unterseite der Türinnenbleche, in Längsträgerhohlräumen und auf der Rückseite von Schraubstuden ein anschauliches Signal für unzureichende Eindringtiefe.
Frage: Warum muss nach der Elektrotauchlackierung zwingend eine UF-Nachspülung erfolgen?
Antwort: Das aus dem Bad kommende Werkstück trägt an der Oberfläche viel lackhaltige Badflüssigkeit; direktes Einbrennen würde einen rauen, spröden Abfallfilm bilden, Lack verschwenden und das Aussehen ruinieren. Die UF-Permeatflüssigkeit spült zunächst den Schwimmlack ab und führt ihn zurück in das Bad, dann erfolgt eine Endspülung mit reinem Wasser, sodass nur ein gleichmäßiger Nassfilm zum Einbrennen verbleibt – das sichert Qualität und spart Wasser sowie Emissionen.
Frage: Wie hoch ist die Salzsprühbeständigkeit der Elektrotauchschicht normalerweise?
Antwort: Der genaue Wert hängt vom Harzsystem, der Schichtdicke und der Vorbehandlungsqualität ab und muss anhand des TDS des entsprechenden Produkts und von Drittprüfungen gelten. In der Praxis ist die Elektrotauchlackierung die Basis für das Zehn-Jahre-Korrosionsschutzversprechen des gesamten Fahrzeugs; in Kombination mit guter Vorbehandlung und nachfolgender Zwischenbeschichtung sowie Decklack wird die Gesamtlebensdauer der Karosseriekorrosion deutlich verlängert; bei der Auswahl sollte man vom Lieferanten GB/T 1771- oder ASTM B117-Salzsprühdaten verlangen und die Prüfbedingungen überprüfen.
Frage: Wie wird das VOC des Kathoden-Elektrotauchlacks kontrolliert?
Antwort: Die Badflüssigkeit enthält geringe Mengen an Hilfs- und Filmbildungslösungsmitteln, deren Verdunstung und Mitführung zu VOC-Emissionen führen. Die Werkstatt muss geschlossen erfassen, Abluftreinigung ausstatten und die nationalen Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen (z. B. GB 24409-2020) erfüllen; die Lösungsmittelzugabe sollte quantitativ anhand der Badflüssigkeitsanalyse erfolgen, Überschuss führt zu weichem, ablaufendem Film.
Frage: Warum muss die Temperatur stabil bei 28–35℃ gehalten werden?
Antwort: Die Temperatur beeinflusst Viskosität, Abscheidungsrate und Verlauf der Badflüssigkeit. Zu niedrig verlangsamt die Abscheidung, dünne Schicht und schlechter Verlauf; zu hoch verdunstet das Lösungsmittel schnell, Blasen lassen sich schwer entfernen, das Harz neigt zur vorzeitigen Vernetzung und Verschlechterung. Die geschlossene Temperaturregelung über Plattenwärmetauscher außerhalb des Bades ist der physische Schritt in der Badflüssigkeitsverwaltung, der am wenigsten ausfallen darf.
Frage: Kann die Elektrotauchlackierung industriellen zinkreichen Grundierung direkt ersetzen?
Antwort: Nicht einfach ersetzbar. Elektrotauchlackierung eignet sich für chargeweise Teile, die tauchbar, leitfähig und geometrisch für Feldabdeckung geeignet sind; bei großen Stahlkonstruktionen und Baustellen ohne Tauchmöglichkeit werden weiterhin Spritzsysteme wie epoxidharzbasierte zinkreiche Grundierung verwendet. Beide teilen die Philosophie des ”Grundlagenschutzes”, haben aber völlig unterschiedliche Verarbeitungsgrenzen und sollten je nach Werkstückgröße und Linienbedingungen ausgewählt werden.