Einleitung: Beton – als „Untergrund“ bezeichnet, aber nicht so folgsam wie Stahl
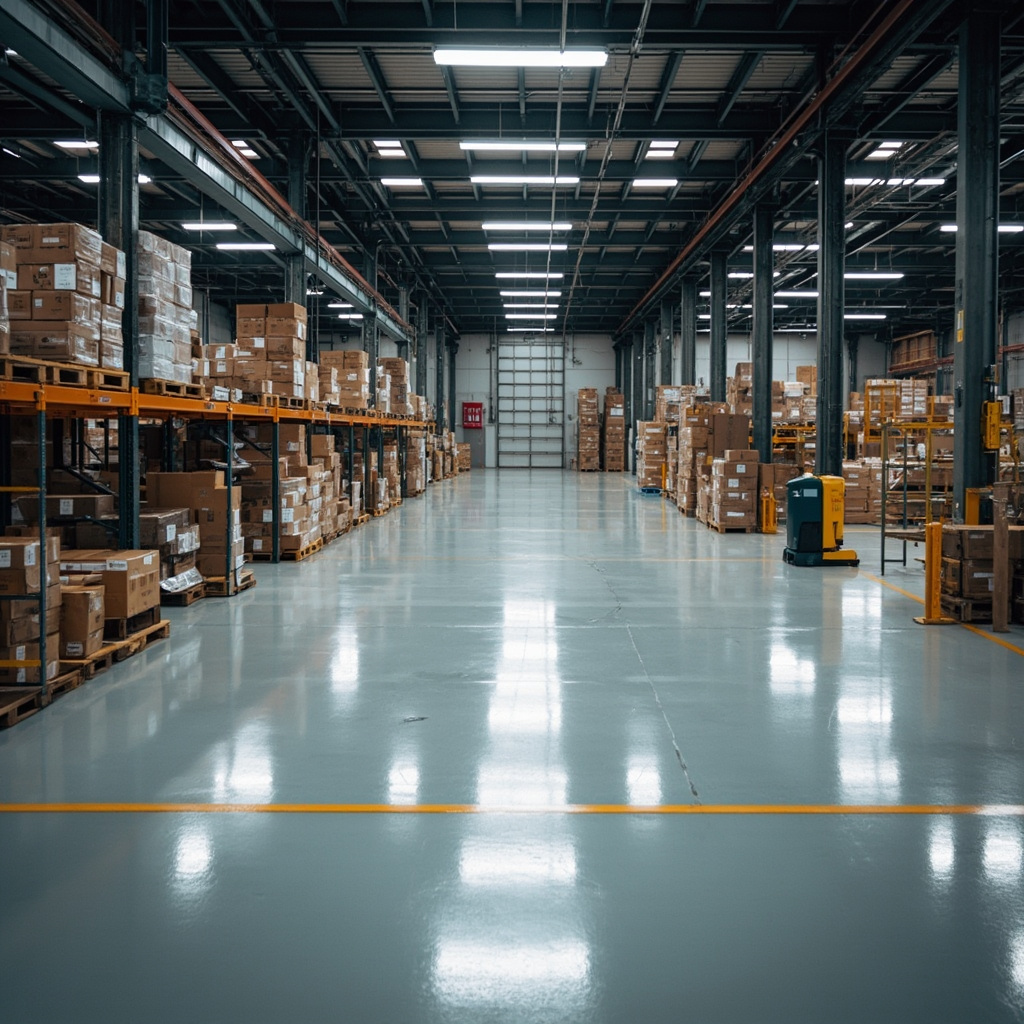
In Fällen von Fehlern bei der Beschichtung von Epoxidharzböden ist >80% der Abplatzungen/Ablösungen/Hohlstellen auf unsachgemäße Behandlung des Betonuntergrunds zurückzuführen. Überschreitung des Feuchtigkeitsgehalts (>4%), unzureichende Untergrundsfestigkeit (Abzugsfestigkeit <1,5 MPa) und unzureichende Grundierungspenetration (<2 mm) sind die drei Hauptursachen. Im Gegensatz zu Stahluntergründen ist Beton ein poröser, wasserdampfdurchlässiger, alkalischer „lebendiger Untergrund“, mit dem die Beschichtung eine „Penetrationsverankerungsschicht“ bilden muss, anstatt nur oberflächlich zu haften. Jeder Versuch, auf einem mangelhaften Betonuntergrund „mit einer dicken Beschichtung zu kompensieren“, endet mit Abplatzungen.

I. Drei kritische Vorabprüfungen vor der Beschichtung von Betonböden
| Prüfgegenstand | Grenzwert | Prüfverfahren | Folgen bei Überschreitung |
|---|---|---|---|
| Feuchtigkeitsgehalt | <4% | CM-Verfahren (Calciumcarbid-Druckmessgerät)/Kunststofffolienverfahren | Blasenbildung der Beschichtung/Abplatzung durch Osmosedruck |
| Abzugsfestigkeit des Untergrunds | >1,5 MPa (>25 MPa Druckfestigkeit) | Abreißgerät (ISO 4624) | Beschichtung löst sich von der schwachen Betonschicht |
| Oberflächenebenheit | <3 mm/3 m-Richtlatte | Richtlatte + Fühlerlehre | Ungleichmäßige Bodenstärke/örtlich zu schneller Verschleiß |
II. Vergleich der Anforderungen an die Vorbehandlung vor der Beschichtung bei verschiedenen Holzarten
| Holzart | Sicherer Feuchtigkeitsgehalt (%) | Gerbrindenrisiko | Empfohlene Grundierung | Schleifanforderungen |
|---|---|---|---|---|
| Eiche | 8-10 | Hoch | Kationische wasserbasierte Grundierung | 240→320# schrittweise |
| Schwarznuss | 6-8 | Sehr hoch | Zweikomponentige PU-Grundierung | 320→400# schrittweise |
| Kiefer | 10-12 | Hoch (Harz) | Entharzen + PU-Grundierung | 240#→320# |
| MDF | 6-10 | Sehr gering (aber Faseraustritt) | Wasserbasierte UV-Grundierung | 400# leichtes Schleifen |

Technische Vertiefung: Systematische Optimierungsmethoden für Prozessparameter (DOE-Versuchsplanung)
Die Optimierung von Beschichtungsproduktionsprozessen sollte sich nicht auf die „Trial-and-Error-Methode“ verlassen, sondern die wissenschaftliche Methode des DOE-Versuchsplans anwenden. Am Beispiel des Dispergierprozesses – die die Qualität beeinflussenden Faktoren (Lineageschwindigkeit/Zeit/Füllgrad/Temperatur), 4 Faktoren jeweils 3 Stufen – erfordert ein vollfaktorieller Versuch 81 Experimente – DOE verwendet orthogonale Versuche L9 (9 Mal) oder Response-Surface-Methode (27 Mal), um die Experimentanzahl drastisch zu reduzieren – und erhält gleichzeitig die Haupteffekte und Wechselwirkungen der Faktoren. Beispielsweise zeigt sich, dass „die Wechselwirkung von Lineageschwindigkeit × Zeit signifikant ist“: hohe Lineageschwindigkeit + kurze Zeit und niedrige Lineageschwindigkeit + lange Zeit können denselben Dispergiereffekt erzielen – aber Erstere spart >20% Energie.
Interpretation des P-Werts in der DOE-Analyse – P95 % Konfidenz). Die finale DOE-Ausgabe ist ein Satz von Vorhersagemodellen (polynomische Regressionsgleichungen) – Eingabe von Liniengeschwindigkeit/Zeit/Temperatur → Vorhersage von Feinheit/Viskosität/Glanz – und stellt Formulierungsingenieuren ein Werkzeug zur „digitalen Rezepturoptimierung“ bereit.
Branchenpraxis: Vom „Gefühl des erfahrenen Meisters“ zur „Parametrisierung nach Standard“
Die allgemeine Herausforderung der Lackierindustrie – wenn erfahrene Meister in Rente gehen, nehmen sie das ”Gefühl” (Rührwiderstand / Streichen auf dem Feinheitsblatt / visuelle Beurteilung des Glanzes des Nassfilms) mit – neue Mitarbeiter können es nicht reproduzieren. Das ”Gefühl” in quantifizierbare Standardparameter umwandeln: (1) Rührwiderstand → Viskosimeteranzeige; (2) Streichen auf dem Feinheitsblatt → Feinheitsblattanzeige (μm); (3) Glanz des Nassfilms → Glanzmesser (GU-Wert). Die ”Standardparameterkarten” für jeden Arbeitsschritt werden neben den Geräten ausgehängt – neue Mitarbeiter arbeiten anhand der ”Karten” statt ”nach Gefühl”. Die ”Parametrisierung” ist ein entscheidender Schritt für die Lackfabrik, vom ”Handwerksbetrieb” zur ”Fabrik” zu gelangen.
FAQ
Q1: Für welche Anwendungsbereiche eignen sich die CM-Methode und das Kunststofffolienverfahren jeweils?CM-Methode (Karbid-Druckmessgerät) – schnelle Vor-Ort-Prüfung (<10 min), Genauigkeit ±0,3 %, geeignet für punktuelle Prüfung vor der Ausführung (je 50 m² ≥ 1 Punkt). Kunststofffolienverfahren (ASTM D4263) – 1 m × 1 m transparente Kunststofffolie luftdicht auf die Betonoberfläche kleben / nach 24 h prüfen, ob Kondenswasser unter der Folie vorhanden ist – qualitative Prüfung / kein quantitativer Wert / geeignet für schnelle Grobprüfung großer Flächen.
Q2: Wie kann der Feuchtigkeitsgehalt von Beton >4% schnell unter die Rote-Linie-Grenze gesenkt werden?(1)Natürliche Lüftung + Erwärmung——Fenster und Türen öffnen + Industrie-Heißluftgebläse 50-60°C für 1-3 Tage anwenden (nur geeignet für oberflächliche Feuchtigkeit <3 mm Tiefe); (2)Luftentfeuchter——Abgeschlossener Raum + Industrieluftentfeuchter RH <30% für 3-7 Tage durchgehend betreiben; (3)Zementgebundene, kristallin abdihtende Wasserabdichtungsschicht——Nach dem Auftragen reagiert sie zu unlöslichen Kristallen, die die Kapillarporen des Betons verstopfen und das Aufsteigen von Feuchtigkeit verhindern. Bei neuem Beton (nach dem Gießen 4%)——Das Warten auf natürliche Trocknung ist die einzig zuverlässige Lösung——Pro cm Dicke sind mindestens 1 Woche Trocknungszeit erforderlich (Standardbedingungen).
Q3: Wie lässt sich die Eindringtiefe des Grundanstrichs quantitativ bewerten? Die Eindringtiefe von Epoxidgrundierung in Beton wird von der Viskosität der Grundierung, der Porosität des Betons und der Applikationsart beeinflusst. Wasserbasierte Epoxidgrundierung (niedrige Viskosität 3000 mPa·s). Bewertungsmethode: Bohrkern entnehmen (Durchmesser 50 mm) → Querschnitt zuschneiden → Penetrationstest mit Fluoreszenzfarbstoff oder SEM-Beobachtung der Eindringtiefe der Grundierung – sollte > 2 mm betragen (um eine Verstärkungsschicht für den schwachen Beton an der Oberfläche zu bilden).
Q4: Diagnosemethoden für die Grundursache von "Abplatzungen" bei Betonböden?Freilegen der abgeplatzten Bereiche → Beobachtung der Bruchfläche——(1) Bruchfläche an der Grenzschicht Beschichtung/Beton (Grenzschichtversagen)——unzureichende Grundierungspenetration / überschrittener Feuchtigkeitsgehalt des Untergrunds; (2) Bruchfläche 2–5 mm tief im Betoninneren (Kohäsionsversagen)——unzureichende Festigkeit des Betonuntergrunds / Abzug < 1,5 MPa——die Beschichtung hat die Betonoberfläche "abgerissen" statt dass die Beschichtung selbst abfällt——das ist ein Problem des Betons, nicht der Beschichtung.
Q5: Spezielle Behandlung bei der Sanierung alter Betonböden für Epoxidharzbeschichtungen?(1)Alte Beschichtungen müssen vollständig entfernt werden (Fräse/Strahlgerät) – chemische Rückstände durch chemische Abbeizmittel stören die Haftung der neuen Beschichtung;(2)Ölverschmutzte Bereiche – mit Flamme erhitzen und mit Reinigungsmittel waschen, bis keine Ölfilm mehr auf der Oberfläche ist;(3)Beschädigungen und Risse im alten Beton – mit Epoxidmörtel oder polymermodifiziertem Zementmörtel bis zur Ebene reparieren;(4)Alter Betonuntergrund ist porös und trocken – die Grundierung muss eine niedrigviskose, hochpenetrierende Rezeptur aufweisen – der „Farbsog“-Effekt des alten Betons kann dazu führen, dass die Grundierung vom Untergrund übermäßig aufgesaugt wird (was zu lokalem Farbmangel führt) – es sind zwei Grundieranstriche erforderlich.
Q6: Der „versteckte Kreislauf“ von Epoxidböden bei langfristigem Einsatz – osmotischer Druck durch eindringende Feuchtigkeit? Betonböden ohne Feuchtigkeitssperre im Untergrund – Grundwasserfeuchtigkeit steigt stetig auf → wird von der Epoxidbeschichtung blockiert → Feuchtigkeit reichert sich an der Grenzfläche Beschichtung/Beton an → Bildung von osmotischen Blasen durch osmotischen Druck (ähnlich dem Mechanismus der osmotischen Blasenbildung bei schwerkorrosionsbeständigen Beschichtungen). Bei Vorhandensein einer feuchten Quelle im Untergrund muss während der Bauphase eine PE-Fehuchtigkeitssperrfolie unter dem Beton eingebaut werden → die Bodenbeschichtung kann diesen strukturellen Mangel nicht nachträglich beheben.
Q7: Zusätzliche Anforderungen verschiedener Funktionsböden (Selbstnivellierend/Mörtel/ableitfähig) an den Betonuntergrund?Selbstnivellierender Boden – stellt die höchsten Anforderungen an die Ebenheit des Untergrunds (andernfalls führt ungleichmäßige Schichtdicke des Selbstnivellierers zu Rissen und Farbunterschieden); Mörtelboden (mit Quarzsandfüllstoff) – Anforderung an die Rauheit des Untergrunds Rz>3mm (für mechanische Verankerung des Mörtels – glatter Beton muss gefräst/gestrahlt aufgeraut werden); ableitfähiger Boden – das Erdungsnetz unter dem Untergrund muss im Voraus verlegt und synchron mit dem Betonieren abgeschlossen werden – nach Fertigstellung des Untergrunds ist die Verlegung des Erdungsnetzes schwierig und beschädigt die Integrität des Untergrunds.
Q8: Wie lange dauert die Pflegephase für Epoxidbodenfarbe, bis sie in Betrieb genommen werden kann?Standardbedingungen (23°C): (1) Leichtes Gehen (2 Tonnen) – nach 7 Tagen vollständig ausgehärtet; (3) Kontakt mit Chemikalien (Lösungsmittel/Säure) – nach 14 Tagen vollständig ausgehärtet und muss einem chemikalienbeständigen Test unterzogen werden. Im Winter (<10°C) verlängert sich die vollständige Aushärtezeit auf 21–28 Tage – eine vorzeitige Nutzung mit schwerer Last führt zu dauerhaften Druckstellen und frühzeitigem Verschleiß der Beschichtung.
Q9: Unterschiede und Auswahl zwischen zementgebundenem Selbstnivellierendem und epoxidharzbasiertem Selbstnivellierendem?Zementgebundenes Selbstnivellierendes (Dicke 5-20 mm/anorganisches Material) – geringe Kosten (20-40 Yuan/m²)/schnelle Verlegung/wasserbeständig/geeignet für leichte Industrie und Garagen. Epoxidharzbasiertes Selbstnivellierendes (Dicke 1-3 mm/organisches Harz) – hohe Kosten (80-150 Yuan/m²)/chemikalienbeständig und verschleißfest/schön und fugenlos/geeignet für Lebensmittel/Pharma/elektronische Werkhallen. Zementgebundenes Selbstnivellierendes muss sich keine Sorgen um das ”Feuchtigkeitsgehalt”-Problem machen (zementbasiert, kompatibel mit feuchtem Beton), aber Verschleiß- und Chemikalienbeständigkeit sind weit schwächer als bei Epoxid. Epoxidharzbasiertes Selbstnivellierendes kann wegen der strengen Anforderungen an den Feuchtigkeitsgehalt nicht für ”eng getaktete Bauzeiten” bei neuem Beton verwendet werden.
Q10: Die Perspektive der „Lebenszykluskosten“ für Betonböden? Die anfänglichen Kosten für Epoxidharzböden sind zwar hoch (80–150 Yuan/m² vs. Zementestrich 20–40 Yuan/m²), aber in Szenarien mit hoher Abnutzung, hohen Reinheitsanforderungen oder Chemikalienbeständigkeit sind die Gesamtkosten von Epoxidharzböden über eine Nutzungsdauer von 10–15 Jahren plus geringe Wartungshäufigkeit und einfache Reinigung niedriger als bei Zementestrich (der alle 3–5 Jahre erneuert werden muss und komplexe tägliche Reinigungspflege erfordert). Wie bei Brückenbeschichtungen gilt auch hier: Die LCCA-Analyse des Bodens sollte die Materialauswahl bestimmen und nicht der „niedrigste Preis pro m²“.
FAQ: Ergänzende technische Fachfragen und -antworten
Q11: Wie beeinflussen die Unterschiede in den nationalen und internationalen Standards diese Technologie den Produktexport?Es bestehen Unterschiede zwischen dem nationalen Standard (GB) und den ISO/ASTM-Standards hinsichtlich Prüfverfahren und Grenzwerten für die Konformitätsbewertung. Beispielsweise der Salzsprühtest – GB/T 1771 (äquivalent zu ISO 7253) weist im Wesentlichen identische Prüfbedingungen wie ASTM B117 auf – jedoch unterscheiden sich die Bewertungssysteme (ISO 4628 vs. ASTM D610/D714) – bei der Bereitstellung von Prüfberichten für Exportprodukte mussgleichzeitig der entsprechende internationale Standard angegeben werden, andernfalls können ausländische Kunden keinen Abgleich vornehmen. Es wird empfohlen, in den TDS (Technische Datenblätter) der Exportprodukte gleichzeitig die Doppelstandard-Kennzahlen nach GB und ISO/ASTM aufzuführen – um das Vertrauen internationaler Kunden zu stärken.
Q12: Wie wird die Langzeit-Leistung dieser Technologie in realen Ingenieuranwendungen verifiziert?Laborbeschleunigungstests (Salzsprühnebel/QUV/Zyklische Korrosion) liefern Daten für den relativen Vergleich – können jedoch reale Freibewitterungstests im Freien nicht vollständig ersetzen. Empfohlen wird – (1) am Standort der Fabrik und an typischen Kundenstandorten (z. B. küstennahe C5-M/Industriegebiet C4) jeweils Freibewitterungsgestelle aufzustellen – jährlich Beschichtungserscheinungsbild/Haftfestigkeit/Schichtdickenänderung zu prüfen – eine unternehmenseigene Datenbank für Freiluftbewährung aufzubauen; (2) mit Universitäten/Forschungsinstituten zusammenzuarbeiten – Unternehmensdaten mit akademischer Forschung zu kombinieren – die Datenzuverlässigkeit zu erhöhen.
Q13: Worauf sollten KMU bei der Beschaffung entsprechender Rohstoffe/Geräte achten?(1)Die Chargenstabilität des Lieferanten ist wichtiger als der Stückpreis – es wird empfohlen, vom Lieferanten COA-Daten von >10 Chargen anzufordern – zur Bewertung der Chargenschwankung (CpK);(2)Bei Gerätebeschaffung Kollegen befragen, die das Gerät seit über 2 Jahren nutzen, um die langfristige Zuverlässigkeit und die Qualität des Kundendiensts zu erfahren – und nicht nur die Demonstrationsdaten des Geräteanbieters heranzuziehen;(3)Schlüsselrohstoffe (Harz/Härter) – mindestens 2 qualifizierte Lieferanten beibehalten, um das Risiko einer Einzelbeschaffung zu vermeiden.
Q14: Status und Trends der digitalen Transformation in diesem Bereich?Die digitale Transformation der Lack- und Farbenindustrie entwickelt sich von “punktuellen Anwendungen” (Automatisierung einzelner Geräte/Prozesse) hin zu „Systemintegration” (ERP+MES+PMS über die gesamte Wertschöpfungskette). Derzeit ist für kleine und mittlere Lackfabriken die digitale „ROI-stärkste Investition“ das automatische Dosiersystem plus digitalisierte Qualitätskontrolldaten – mit einer Amortisationszeit von 1–3 Jahren – die priorär empfohlene Richtung. Zukünftiger Trend – KI + Sensoren zur Echtzeit-Optimierung von Prozessparametern – verringert die Qualitätsschwankungen zwischen den Chargen weiter.
Q15: Wie kann ein neuer Lackingenieur diese Technologie schnell beherrschen?(1)Theorie und Praxis parallelNicht nur Literatur lesen, ohne mit der tatsächlichen Produktion in Kontakt zu kommen – und sich auch nicht nur auf Erfahrung verlassen, ohne Theorie zu lernen;(2)Erstellen Sie ein “Archiv für Fehlerfälle”Jede Kundenbeschwerde/Produktionsanomalie/Beschichtungsversagen – Ursache und Lösungsprozess dokumentieren – das ist das effektivste Lernmaterial;(3)Von Lieferanten lernenDie Techniker von Harz-/Additiv-/Pigmentlieferanten sind Träger des ”impliziten Wissens” in diesem Bereich – kommunizieren Sie mehr mit ihnen über Lösungen für konkrete Probleme.
Verwandte Lektüre
Zusammenfassung
Die drei roten Linien bei der Beschichtung von Betonböden: (1) Feuchtigkeitsgehalt ≤ 8 % (CM-Messung) oder relative Feuchte ≤ 75 %; (2) Oberflächenzugfestigkeit ≥ 1,5 MPa (Druckfestigkeit ≥ 25 MPa); (3) Eindringtiefe der Grundierung > 2 mm. Wird eine der roten Linien überschritten, darf nicht beschichtet werden – eine dicke Beschichtung kann Probleme des Untergrunds nicht ausgleichen. Neuer Beton muss natürlich über > 28 Tage bis zum Erreichen des normgerechten Feuchtigkeitsgehalts nachbehandelt werden. Kexin New Materials bietet Kunden umfassende technische Unterstützung – von der Untergrundprüfung und Grundierungsauswahl bis hin zur Design des Bodensystems und Bauanleitung.