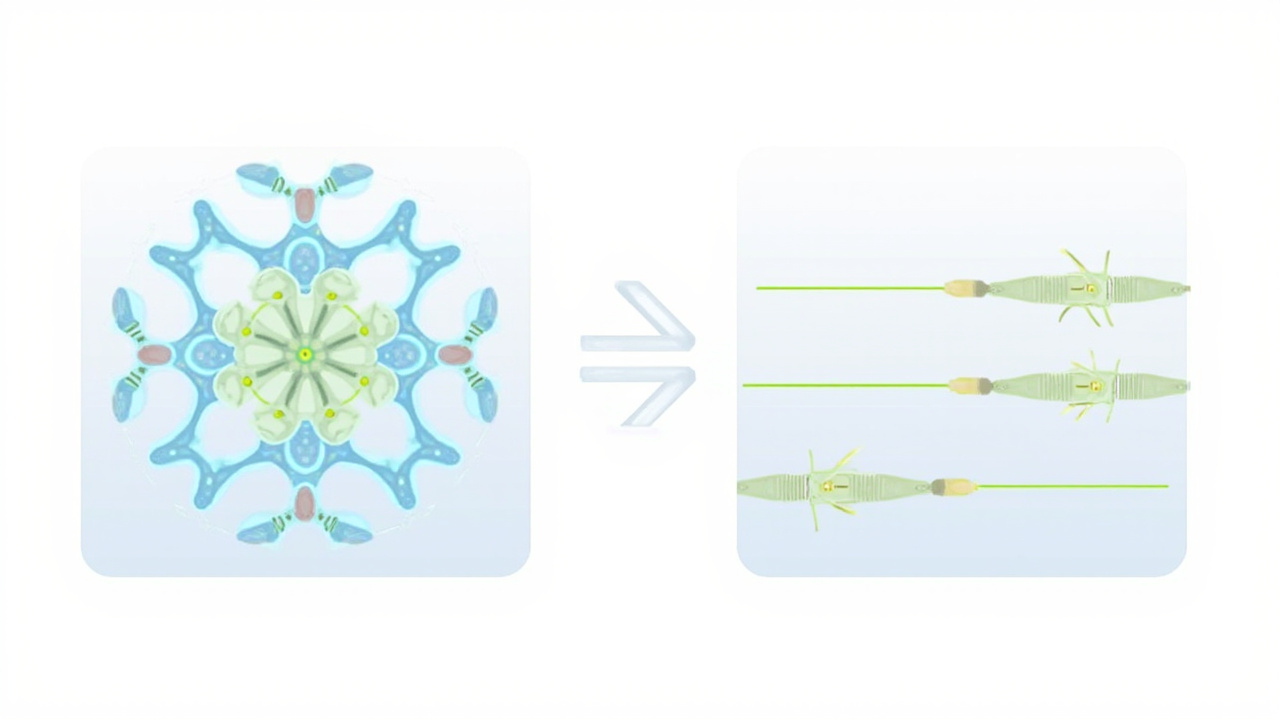
Nach dem Harzverhalten unter Hitze lassen sich Pulverbeschichtungen grundlegend in Duroplast und Thermoplast unterteilen. Dies ist kein Unterschied im „Formulierungsstil“, sondern ein wesentlicher Unterschied in der Filmbildung: Duroplast-Pulver vernetzt während des Einbrennens chemisch mit dem Härter zu einem unlöslichen, nicht schmelzbaren 3D-Netzwerk; Thermoplast-Pulver schmilzt lediglich, fließt und erstarrt beim Abkühlen — wiederaufschmelzbar. In der Pulvertechnologie von kexinMaterials dominieren duroplastische Epoxid/Polyester/PU-Pulver für Industriebeschichtung und Dekoration, während thermoplastische PE/PP/PA/PVC für Rohre, Gitter, elektrische Isolierung und Verschleißauskleidungen unersetzlich sind. Das Verständnis der Grenze ist der erste Schritt zur richtigen Auswahl.
1. Filmbildung von Duroplast-Pulver
Duroplast-Harz trägt reaktive Gruppen (Epoxid, —OH, —COOH), die vorab mit Härter (Amin, Anhydrid, Primid, blockiertes Isocyanat) gemischt werden. Im Einbrennofen reagieren nach dem Schmelzen Harz und Härter unter Hitze:
- Epoxid + Amin/Anhydrid → vernetztes Netzwerk
- Hydroxypolyester + blockiertes IPDI (deblockiertes —NCO) → PU-Netzwerk
- Carboxypolyester + TGIC / Primid → vernetztes Netzwerk
Nach der „Gelzeit“ (ISO 8130-6 / GB/T 16995 bei vorgegebener Temperatur) verliert das System den Fluss und härtet zu einem unlöslichen Netzwerk aus. Höhere Vernetzungsdichte → dichterer Film: hohe Härte, Lösungsmittel-/Chemikalienbeständigkeit, aber Übervernetzung wird spröde mit hoher innerer Spannung. Typisches Härtefenster 180–200 °C × 10–15 min.
Nach dem Aushärten kann Duroplast nicht wieder aufschmelzen — Vorteil (Hitze-/Lösungsmittelbeständigkeit, Dimensionsstabilität) und Grenze (Spannungskonzentration an Kanten/dickem Film, recyceltes Pulver degradiert, keine Heißreparatur). Daher erfordert Duroplast präzise Vorbehandlung und Härtekurve.
2. Filmbildung von Thermoplast-Pulver
Thermoplast-Pulver (PE, PP, PA, PVC, EVA) ist ein großes lineares/verzweigtes Polymer; über den Schmelzpunkt erhitzt schmilzt und fließt es, dann erstarrt es beim Abkühlen — nur physikalische Kettenverschlaufung, keine chemische Vernetzung. Daher:
- Film kann wieder erhitzt, erweicht sogar wieder aufgeschmolzen werden (reparierbar, schweißbeschichtbar).
- Zähigkeit, Schlagfestigkeit, Reißfestigkeit meist besser als Duroplast.
- Kein Härter, einfachere Formulierung, stabilere Lagerung, keine Topfzeitbegrenzung.
- Aber Haftung und Härte oft schwächer; benötigt dickeren Film (meist 150–1000 µm) als Ausgleich; Kantenabdeckung durch „Heißtauchbad“ oder „Wirbelsinterverfahren“ häufiger.
Thermoplast wird durch Wirbelsintertauchen oder elektrostatisches Spritzen + Schmelzen aufgetragen; Werkstück vorgeheizt, dann in kochendem Pulverbett getaucht, oder gesprüht und dann ofengeschmolzen. Film viel dicker als konventioneller elektrostatischer Duroplast. Nichtvernetzendes Wiederaufschmelzen macht es wertvoll für Rohraußenschutz, Gitter, Kabel.
3. Leistungsgrenzen-Vergleich
Duroplast gewinnt bei „hart, gebunden, dünn, chemikalienbeständig“; Thermoplast gewinnt bei „zäh, dick, wiederaufschmelzbar, schlagfest“. Keine Austauschprodukte, sondern Bedingungsaufteilung: Duroplast für Schwerlast und dekorativen Decklack; Thermoplast für Dickfilmverkleidung und Schlagauskleidungen.
4. Gängige Duroplast-Systeme
- Reines Epoxid (EP): beste Haftung und Chemikalienbeständigkeit, schlechte Außenwetterbeständigkeit — Rohrinnen, Bewehrungsstahl, Gerätegrundierung. Schmelzklebeepoxid (FBE) ist klassisch für Öl-/Gasrohre, 300–600 µm.
- Epoxid-Polyester-Hybrid: Epoxid für Haftung/Korrosion, Polyester für Aussehen/Wetterbeständigkeit, kosteneffektiv für Haushaltsgeräte, Büromöbel; Außenbeständigkeit immer noch unter reinem Polyester.
- Reiner Polyester (PE): TGIC- oder Primid-gehärtet, gute Außenwetterbeständigkeit — Aluminiumprofil, Vorhangfassade, Landmaschinen-Hauptstrom. Primid bevorzugt (kein TGIC-Gesundheitsstreit).
- Polyurethan (PU): Hydroxypolyester + blockiertes Isocyanat, ausgewogene Wetter-/Chemikalienbeständigkeit, feines Aussehen — Hochbau und Autoteile; setzt Deblockierungsnebenprodukt frei, benötigt Abluft.
- Acryl (AC):
5. Typische thermoplastische Systeme
- Polyethylen (PE): kostengünstig, zäh, wasserbeständig — Gitter, Körbe, Rohraußenseite, Kühlschrankregale; Antioxidans/UV-Stabilisator für Bewitterung zugeben.
- Polypropylen (PP): etwas bessere chemische/wärmetechnische Beständigkeit als PE — Auskleidung von Chemieanlagen; benötigt Grundierung für Metallhaftung.
- Nylon (PA): verschleißfest, selbstschmierend, lösemittelbeständig — Maschinenteile, Rollen, lebensmittelechte Förderbänder (gemäß Lebensmittelkontaktvorschriften); hochwertiges Thermoplast.
- PVC: weich, isolierend, wetterbeständig — Kabel, Geländer, Baubeschläge; geringere Hitzbeständigkeit.
- EVA/andere: spezielle Flexibilität/Haftung — Schaumstoffbeschichtungen, Klebeschichten für Verbunde.
Die Bewertung von Thermoplasten konzentriert sich auf den Schmelzindex (GB/T 3682 / ISO 1133), Vicat (GB/T 1633), Haftung (oft grundierungsunterstützt) und Fallgewichts-Schlagfestigkeit — nicht auf den Vernetzungsgrad wie bei Duroplasten.
6. Entscheidungspunkte für die Auswahl
- Bewitterung: im Freien → reine Polyester/PU (Duroplast) oder stabilisiertes PE (Thermoplast); im Innenbereich schwere Beanspruchung → Epoxid (Duroplast).
- Schichtdicke & Zähigkeit: Dickfilm, Schlagfestigkeit, Remelz-Reparatur (Rohraußenseite, Gitter) → Thermoplast; dünn-hart Dekoration → Duroplast.
- Recycling & Kosten: großvolumige Dünnbeschichtung hohe Ausbeute → Duroplast-Elektrostatik; dick/komplex → Thermoplast-Wirbelsinter.
- Chemie: starkes Lösemittel/extreme Korrosion → Epoxid-Duroplast oder PA-Thermoplast.
- Haftungsbasis: Duroplast-Epoxid von Natur aus besser auf Metall; Thermoplast benötigt oft Grundierung oder Vorwärmung.
- Heißreparatur: Feld-Remelz-Reparatur (Erdrohr) → Thermoplast; einmalige hochpräzise Dekoration → Duroplast.
kexinMaterials empfiehlt oft: dekorative Stahloberfläche im Freien → reine Polyester-Duroplast (Bewitterung + Dekoration); Erdrohr-Außenseite → Thermoplast-PE oder Epoxid-FBE (Schichtdicke + Korrosion) — „Duroplast für die Oberfläche, Thermoplast für den Körper“, abdeckend unterschiedliche Einsatzumgebungen, wobei die Aushärte-/Schmelzkurve jedes Prozesses auf die Karte geschrieben wird.
7. Benachbarte Technik und Trends
Duroplast-Bewitterung gemäß Pulverprinzipien; schwere Erweiterung zu Heavy-Duty-Pulver; Thermoplast-Ummantelung an Rohr/Bewehrung verbindet sich mit Wirbelsinter in der Pulverapplikation. Trends: Duroplast → Niedertemperaturhärtung, TGIC-frei (Primid), Dünnfilm; Thermoplast → hochhaftende Grundierung, funktional (leitfähig/verschleißfest); die beiden kombinieren sich (FBE+PE 3LPE) und werden zum Rohr-Mainstream, wodurch die Grenze zur Systematisierung verschwimmt.
8. Engineering-Fälle
- Küsten-Vorhangfassade Aluminium: dünnwandig, im Freien, >10 J. Glanzerhalt → Duroplast reine Polyester (Primid), 60–80 µm, chromfreie Vorbehandlung. Nicht Epoxid (schlechte Bewitterung), nicht Thermoplast (dick, weniger fein). Validierung durch Xenon (GB/T 1865).
- Erdgas-Stahlrohr Außenseite: Boden, mechanisch + kathodischer Korrosionsschutz kompatibel → 3LPE (FBE-Duroplast + Kleber + PE-Thermoplast); einzelnes FBE schwächer gegen Stein-Hinterfüllungsschlag.
- Lebensmittelbetrieb Fördergitter: häufiges Biegen, lebensmittelsicher, waschbar → Thermoplast-Nylon (PA) Wirbelsinter, 300–600 µm, remelz-reparierbar. Nicht Duroplast (spröde unter Biegung).
Entscheidungsbaum: Außendekoration → Duroplast-Polyester; Erd-Dickfilm → Duroplast+Thermoplast-Verbund (3LPE); häufiges Biegen/Remelz → Thermoplast. Hängen Sie „Bewitterung, Schichtdicke, Zähigkeit, Reparierbarkeit“ an Ihre Lippen und die Auswahl irrt nicht.
FAQ
Q: Was ist der wesentlichste Unterschied zwischen Duroplast- und Thermoplast-Pulver?
A: Duroplast vernetzt während des Einbrennens mit Härter zu einem unlöslichen, unschmelzbaren Netzwerk, nach der Aushärtung nicht remelzbar; Thermoplast schmilzt nur und kühlt ohne chemische Vernetzung ab, wieder erhitzbar. Dies entscheidet Duroplast hart/chemikalienbeständig gegenüber Thermoplast zäh/remelzbar.
Q: Warum ist Thermoplast meist dicker?
A: Thermoplast-Haftung/Härte sind relativ schwächer und es wird meist wirbelsintergetaucht, benötigt dickeren Film (150–1000 µm) für Schutz und mechanische Festigkeit; Duroplast-Elektrostatik-Einfachbeschichtung ist meist 50–150 µm.
Q: Kann Duroplast-Pulver recycelt werden?
A: Teilweise — aber recyceltes Pulver degradiert (Fließfähigkeit, Aussehen), da Härter/Harz vorreagieren können und die Partikelverteilung während Lagerung/Rückgewinnung driftet; mischen Sie es mit frischem Pulver in einem vernünftigen Verhältnis, keine unendliche Wiederverwendung. Thermoplastisches Recycling ist stabiler.Q: Im Freien — Duroplast oder Thermoplast?
A: Außendekoration/Bewitterung → duroplastischer reiner Polyester oder PU (UV-beständig); dickfilmbildende Verkleidung (Außengeländer, Maschendraht), die Zähigkeit erfordert → stabilisiertes PE-Thermoplast. Epoxid-Duroplast bewittert schlecht, nicht allein für frei bewitterte Außenflächen.
Q: Warum „geliert“ der Duroplast?
A: Gel ist der kritische Punkt, an dem die Vernetzung die Fließfähigkeit verliert (Gelzeit gemäß ISO 8130-6 / GB/T 16995 bei vorgegebener Temperatur). Jenseits dieses Fensters verdichtet oder versprödet das Netzwerk bei mehr Hitze nur; stimmen Sie Ofenzeit-Temperatur strikt mit der Gelzeit ab.