Epoxid-Zinkreich-Grundierung Epoxy Zinc-Rich Primer
Zweikomponenten-Epoxid-Polyamid/Zinkstaub-Schwerkorrosionsschutzgrundierung — Opferanoden-Kathodenschutz
Epoxid-Zinkstaub-Grundierung (Epoxy Zinc-Rich Primer) ist eine hochleistungsfähige zweikomponentige Korrosionsschutzgrundierung, die Epoxidharz und Polyamid-Härter als Filmbildner sowie feinsten Zinkstaub (Trockenfilzgehalt ≥ 70 %) als Hauptkorrosionsschutzpigment verwendet. Die Beschichtung bietet aktiven Korrosionsschutz durch den Opferanoden-Kathodenschutzmechanismus des Zinkstaubs auf Stahl – selbst bei lokaler Beschädigung des Lackfilms schützt der umliegende Zinkstaub das freiliegende Stahlsubstrat weiterhin durch elektrochemischen Schutz. Sie erfüllt die Anforderungen der Klasse 2 nach HG/T 3668-2020 „Epoxid-Zinkstaub-Grundierung". In Kombination mit einer Epoxid-Mikaeisen-Zwischenbeschichtung und einer Polyurethan-/Fluorkohlenstoff-Deckbeschichtung hält das System einer neutralen Salzsprühnebelbelastung von ≥ 1000 h stand und erfüllt die Anforderungen der ISO 12944 für die hohen Korrosivitätskategorien C4-C5. Es wird häufig als Korrosionsschutzgrundierung für Großprojekte wie Meeresbrücken, Offshore-Ölplattformen, petrochemische Lagertanks, Stromübertragungsmasten, Windkrafttürme und große Stahlkonstruktionshallen eingesetzt.
ProductsÜberblick
Produktüberblick: Für wen geeignet? Welches Problem löst es?
Epoxid-Zinkstaub-Grundierung ist als hochwirksame Korrosionsschutzgrundbeschichtung für Stahlkonstruktionen konzipiert, die in stark korrosiven Umgebungen der Kategorien C4-C5 einen langfristigen Korrosionsschutz von über 15 Jahren benötigen.Das Kernproblem, das es löst: Gewöhnliche Rostschutzfarben versagen in rauen Umgebungen wie Küstenregionen, chemischer Atmosphäre oder hoher Luftfeuchtigkeit bereits nach 3–5 Jahren. Epoxid-Zinkstaub-Grundierungen hingegen bieten durch den dualen Mechanismus aus „kathodischem Schutz + Barrierewirkung" in Kombination mit Zwischen- und Decklacken einen Langzeitschutz von 15–25 Jahren – und senken so die Lebenszykluskosten für die Instandhaltung erheblich.
Produktdefinition
Epoxid-Zinkstaub-Grundierung (Epoxy Zinc-Rich Primer), chinesische Norm-Nummer HG/T 3668-2020, ist ein zweikomponentiger (2K), bei Raumtemperatur vernetzender Korrosionsschutzgrundanstrich, der Epoxidharz (Bisphenol A-Typ, CAS 25068-38-6) und Polyamid-Härter (CAS 68410-23-1) als Filmbildner, ultrafeines kugelförmiges Zinkpulver (CAS 7440-66-6, Partikelgröße 3–8 μm, Massenanteil im Trockenfilm ≥ 70 %) als Rostschutzpigment sowie Xylol/n-Butanol als Lösungsmittelsystem verwendet.
Korrosionsschutzmechanismus:Die hohe Zinkstaubkonzentration in der Beschichtung bildet zwischen den Zinkpartikeln sowie zwischen Zink und Stahlsubstrat durchgehende leitfähige Pfade. Da das Standardelektrodenpotential von Zink (-0,76 V vs. SHE) niedriger ist als das von Eisen (-0,44 V), oxidiert Zink in korrosiven Mikrobatterien als Anode bevorzugt (Zn → Zn²⁺ + 2e⁻). Die freigesetzten Elektronen fließen über das leitfähige Netzwerk zur Stahloberfläche und kathodisch polarisieren den Stahl unter das Schutzniveau – dies ist der "Opferanoden-Kathodenschutz". Gleichzeitig füllen die Korrosionsprodukte des Zinks (ZnO, Zn(OH)₂, basisches Zinkcarbonat usw.) allmählich die Poren der Beschichtung und bilden eine dichte sekundäre Sperrschicht – den "Selbstheilungseffekt durch Korrosionsprodukte".
Wichtige Leistungsdaten:
- Der Gehalt an Zinkpulver im Trockenfilm beträgt ≥70% (entspricht HG/T 3668-2020 Kategorie 2).
- Feststoffgehalt ≥60% (ISO 3233:1998)
- Haftfestigkeit ≥6 MPa (ISO 4624:2016, Prüfpuppendurchmesser 20 mm)
- Beständigkeit einer einzelnen Beschichtung gegenüber neutralem Salzsprühnebel (NSS) ≥400h (ISO 9227:2022, Rostbreite an den Kreuzungspunkten ≤2mm)
- Das komplette System (Epoxid-Zink-reiche 80μm + Epoxid-Glimmer-Eisenoxid-Zwischenschicht 150μm + Polyurethan-Deckschicht 80μm) weist eine NSS-Beständigkeit von ≥1000h auf.
- Mischverarbeitungszeit: 4-8 Stunden (23°C, Hauptbestandteil: Härter = 10:1 Gew./Gew.)
Geeignete Untergründe und Einschränkungen:Geeignet für Sandstrahlen auf Sa2,5-Niveau (ISO 8501-1:2007) bei Kohlenstoffstahl, niedriglegiertem Stahl und Gusseisen. Nicht direkt empfohlen für verzinkten Stahl (die Passivierungsschicht auf der Zinkoberfläche blockiert den leitfähigen Pfad – empfohlen wird eine Sweep-Strahlvorbehandlung oder eine Epoxid-Grundierung als Zwischenschicht), Edelstahl (die Passivierungsschicht auf der Oberfläche muss zuerst entfernt werden) und Aluminiumlegierungen (Risiko von Kontaktkorrosion – das Potenzialgefälle zwischen Zink und Aluminium ist zu groß). Temperaturbegrenzung bei der Verarbeitung: Standardtyp 5–40 °C (unter 5 °C ist die Epoxid-Amin-Vernetzungsreaktionsrate extrem niedrig, die Aushärtung der Beschichtung ist unvollständig).
Branchenstellung und Anwendungen:Epoxid-Zinkstaub-Grundierung ist einer der am häufigsten verwendeten Grundierungstypen in globalen Schwerkorrosionsschutz-Beschichtungssystemen (ISO 12944-5:2019, Systeme A2.08/A3.08/A4.08 usw.) und bildet zusammen mit Epoxid-Mikroeisenglimmer-Zwischenbeschichtung sowie Polyurethan-/Fluorkohlenstoff-/Polysiloxan-Deckbeschichtungen das klassische Dreifach-Schutzsystem. Typische Anwendungsprojekte umfassen: die Akashi-Kaikyō-Brücke in Japan (1998 eröffnet, Auslegungslebensdauer 100 Jahre), die Hongkong-Zhuhai-Macao-Brücke (2018 eröffnet, 500.000 m² Stahlkastenträger) sowie die Offshore-Ölplattform Beihai (NORSOK M-501 Systemzertifizierung). Laut Grand View Research betrug der globale Markt für zinkreiche Grundierungen im Jahr 2023 etwa 2,8 Milliarden US-Dollar, wobei der asiatisch-pazifische Raum einen Anteil von 48 % hielt.
ProductsFeatures
1. Kathodischer Schutzmechanismus (Opferanode)
Die Trockenschicht des Anstrichs enthält ≥70 % Zinkpulver und bildet ein durchgehend leitfähiges Netzwerk. Das Standardelektrodenpotenzial von Zink (-0,76 V) ist niedriger als das von Eisen (-0,44 V). Bei Korrosion oxidiert Zink bevorzugt (Zn → Zn²⁺ + 2e⁻) und gibt Elektronen ab, die den Stahl kathodisch bis zum Schutzniveau polarisieren – selbst bei einer 3–5 mm großen Beschädigung der Beschichtung kann das umliegende Zinkpulver dem freiliegenden Stahl weiterhin kontinuierlichen elektrochemischen Schutz bieten. Dadurch übertrifft die Korrosionsschutzleistung von Epoxid-Zinkstaub-Grundierungen die von gewöhnlichen Rostschutzgrundierungen, die nur auf physikalischer Barrierewirkung beruhen, bei Weitem.
2. Hervorragende Korrosionsbeständigkeit und Langlebigkeit
Single coating NSS ≥ 400h (HG/T 3668 Type 2), system NSS ≥ 1000h after matching with epoxy micaceous iron oxide intermediate coat + polyurethane topcoat. Designed service life of 15-25 years under ISO 12944-2 C5-M very high corrosivity environment (marine splash zone). The Akashi Kaikyō Bridge in Japan adopted an epoxy zinc-rich primer system in 1998, and the coating has remained intact for over 25 years—actual service life far exceeds the design value.
3. Hervorragende Kompatibilität
Es verfügt über eine hervorragende Schichthaftung (Abreißfestigkeit ≥5 MPa) mit Epoxid-Mikaeisenoxid-Zwischenbeschichtung (MIO-Sperrschicht), Polyurethan-Deckbeschichtung (witterungsbeständige Dekorschicht), Fluorkohlenstoff-Deckbeschichtung (extrem witterungsbeständig, ≥25 Jahre) und Polysiloxan-Deckbeschichtung (hohe Witterungsbeständigkeit + hohe Chemikalienbeständigkeit). Die Kombination aus Epoxid-Zinkstaub-Grundbeschichtung + Epoxid-Mikaeisenoxid-Zwischenbeschichtung + Deckbeschichtung ist das klassischste Dreischicht-Schwerschutzsystem nach ISO 12944-5: Die Grundbeschichtung bietet kathodischen Schutz, die Zwischenbeschichtung sorgt für Schichtdicke und physikalische Sperrwirkung, und die Deckbeschichtung gewährleistet Witterungsbeständigkeit und Dekoration.
4. Hohe Anpassungsfähigkeit an verschiedene Konstruktionsarten
Unterstützt Airless-Spritzen (Düse 0,43–0,53 mm, 15–25 MPa), Luftspritzen sowie Streichen/Rollen (für kleine Ausbesserungen). Einzelne Trockenschichtdicke 60–80 μm, Mischverhältnis 10:1 (Gew./Gew.), Topfzeit 4–8 h (23 °C). Breiter Verarbeitungstemperaturbereich (5–40 °C), kältebeständige Rezeptur bis –5 °C. Während des Spritzens kontinuierlich rühren, um Zinkstaubablagerungen zu vermeiden – es wird empfohlen, einen Druckbehälter mit pneumatischem Rührer zu verwenden, um die Gleichmäßigkeit der Beschichtung sicherzustellen.
5. Lötbarkeit des Shopprimers
Spezialrezeptur (Trockenschicht 15–25 μm) kann als Werkstattgrundierung eingesetzt werden – nach der Beschichtung im Stahlbau-Vorfertigungswerk bleibt der Stahl schweiß- und schnittfähig. Schweißrauch entspricht den Arbeitsplatzgrenzwerten (GBZ 2.1-2019), die Durchstrahlungsprüfung von Schweißnähten wird in der Fehlerquote nicht beeinträchtigt. Geeignet für die automatisierte Fließbandbeschichtung von Stahlkonstruktionen – nach 3–5 Minuten sind die Teile transport- und stapelbar. Hinweis: Nur die spezielle Werkstattgrundierungsrezeptur ist schweißgeeignet – die Standardausführung mit 60–80 μm Trockenschicht ist nicht zum Schweißen geeignet.
6. Einhaltung von Umweltauflagen · Globale Standards
Entspricht HG/T 3668-2020 (China) Standard Klasse 2, ISO 12944-5:2019 Systemnummern A2.08/A3.08/A4.08, NORSOK M-501:2022 (Norwegische Erdölindustrie) System 1, SSPC Paint 20 (USA) Zinkreiche Grundierung Typ II (≥77 % Zinkpulver). VOCs<420g/L(GB 30981-2020),可bestandenROHS 2011/65/EU和REACH (EC) 1907/2006EinhaltungTesting。Products碳足迹约2.8kg CO₂e/kg(摇篮到大门,SimaPro 9.5计算)——低于Anorganischer Zinkreicht-Grundierlack(3.5kg CO₂e/kg)。
TechnischParameters
Physikalisch-chemische Parameter
Trocknung und Eigenschaften
• März 2024, Testbericht des National Coatings Quality Inspection and Testing Center (Nr.: NTC-2024-0315-ZR)
HG/T 3668-2020 „Epoxid-Zinkstaub-Grundierung“ – Anforderungen der Klasse 2
Die Daten in dieser Tabelle sind typische Werte unter Standardlaborbedingungen (23 ± 2 °C, 50 ± 5 % relative Luftfeuchtigkeit). Die tatsächlichen Werte können je nach Untergrundbeschaffenheit, Herstellungsverfahren und Umgebungsbedingungen geringfügig abweichen. Bitte wenden Sie sich an den technischen Support, um das Chargenzertifikat (CoA) zu erhalten.
ApplicationProcess
Oberflächenvorbereitung
Sandstrahlen bis Sa2.5 (ISO 8501-1:2007), Rauheit Rz 40–75 µm. Manuelle Entrostung ≥ St3. Fett muss mit SSPC-SP1-Lösungsmittel entfernt werden. Grundierung (RH) muss innerhalb von 4 Stunden nach dem Sandstrahlen aufgetragen werden.<50%可延至8h)。禁忌:雨天/雾天/Substrattemperatur低于露点3°C时禁止Application。
Farbmittelaufbereitung
Rühren Sie das Hauptmittel 3–5 Minuten lang, bis das Zinkpulver vollständig und gleichmäßig dispergiert ist. Geben Sie das Härtermittel im Verhältnis 10:1 (w/w) hinzu und rühren Sie weitere 3–5 Minuten. Lassen Sie die Mischung 15–30 Minuten (23 °C) aushärten. Rühren Sie während der Anwendung kontinuierlich, um ein Absetzen des Zinkpulvers zu verhindern – ein pneumatischer Mischer wird empfohlen. Die Mischung ist 4–8 Stunden (23 °C) verarbeitungsfähig. Verdünnen Sie die Mischung nicht und verwenden Sie keine Materialien, die nach dieser Zeit geliert sind.
Grundierungsauftrag
Airless-Spritzen (empfohlen): Düse 0,43–0,53 mm, Druck 15–25 MPa. Druckluftspritzen: Düse 1,5–2,0 mm, Druck 0,3–0,5 MPa. Streichen mit Pinsel/Rolle eignet sich nur für die Vorbeschichtung kleiner Flächen und Reparaturen. Trockenfilmdicke (DFT) nach einem Anstrich: 60–80 µm. Vorbeschichtung von Schweißnähten, freien Kanten usw.
Trocknung und Überlackierung
Oberflächentrocken ≤ 1 h (23 °C), durchgetrocknet ≤ 24 h. Mindestüberstreichintervall 8 h (23 °C). Maximales Überstreichintervall 7 Tage – bei Überschreitung dieses Intervalls ist ein Sandstrahlen (Niederdruck 0,2–0,3 MPa, nichtmetallisches Strahlmittel) zur Entfernung von Zinksalzen (basisches Zinkcarbonat) an der Oberfläche erforderlich. Passende Beschichtung: Epoxid-Glimmer-Eisenoxid-Zwischenbeschichtung 100–150 µm → Polyurethan-/Fluorkohlenstoff-Decklack 50–80 µm × 2.
Abnahmeprüfung
DFT-Messung (ISO 2808:2019, SSPC-PA2): 80 % der Messpunkte ≥ vorgegebener Wert, keine Messpunkte<80%规定值。HaftungTesting(Pull-off-Prüfung nach ISO 4624或ISO 2409Gitterschnittverfahren)。Nadellochprüfung(Nassschwamm-Methode,67.5V/90V)。Sichtprüfung:无Läufer/漏涂/起泡/Krater/Zinkstaub不均匀。
AnwendungenField/Area
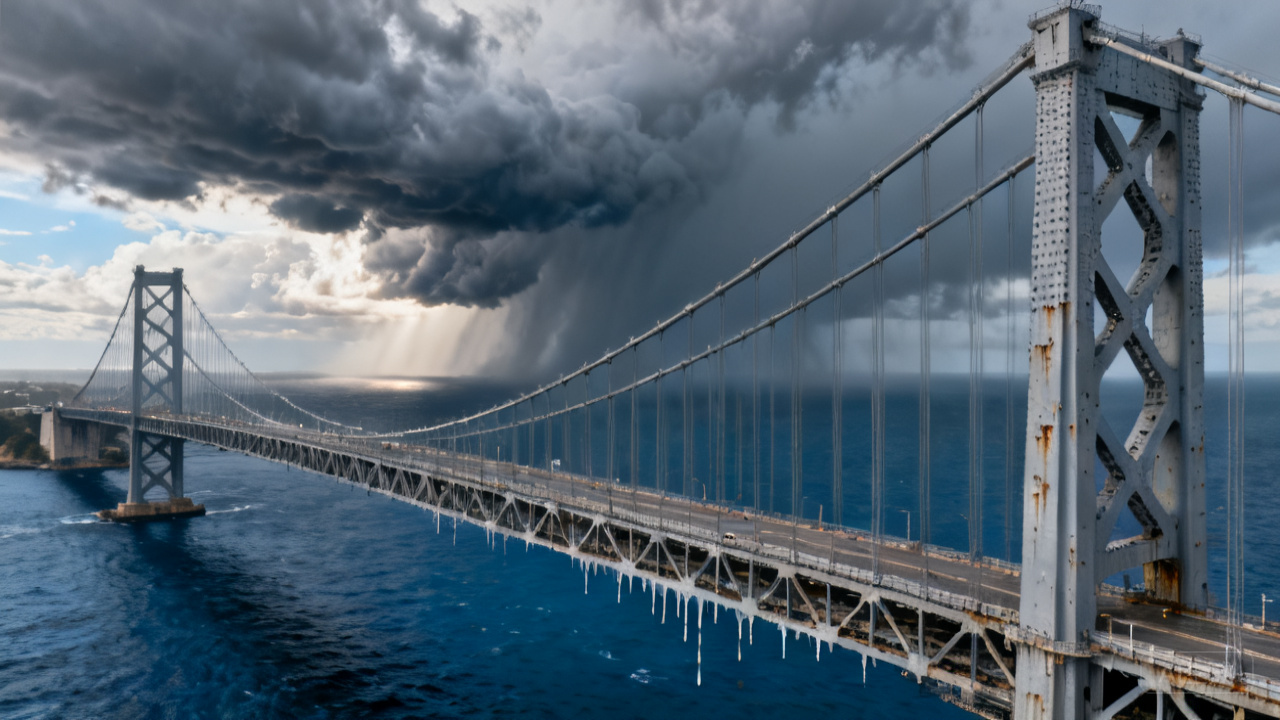
Meer- und Flussbrücken
Stahlkastenträger, Brückenpfeiler, Bogenrippen
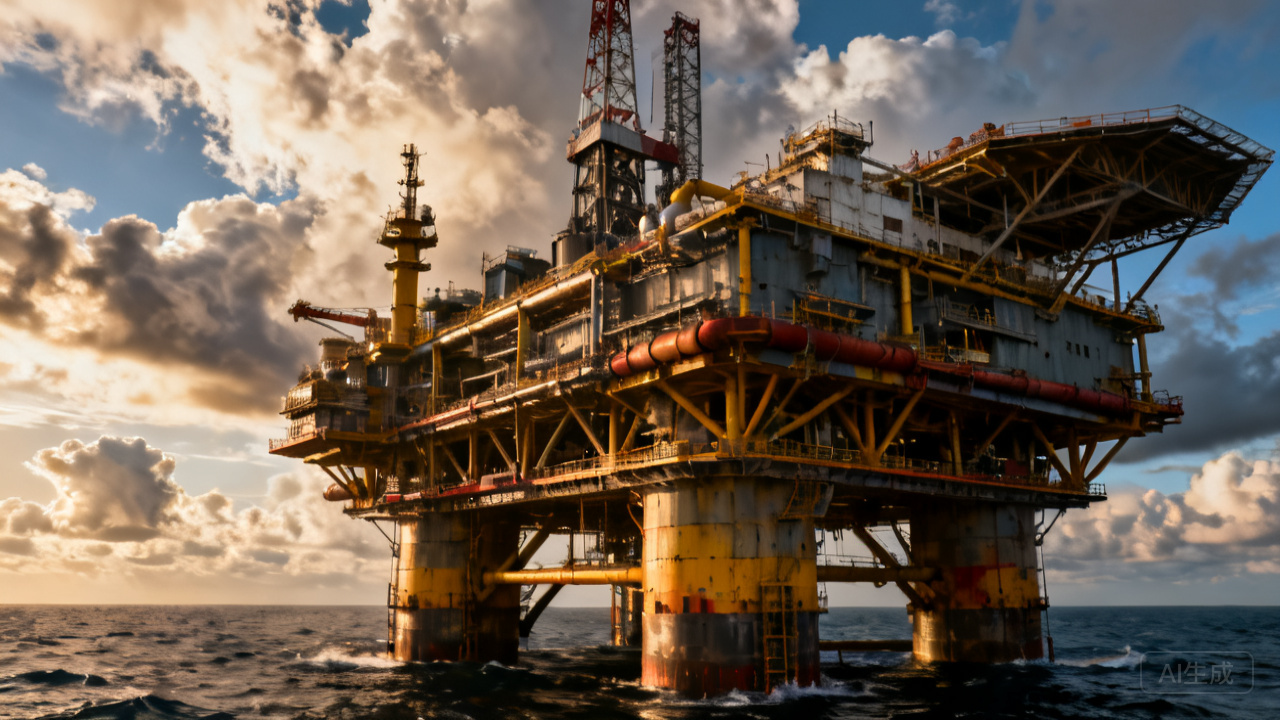
Offshore-Ölplattformen
Jackets, Decks, Wohnmodule
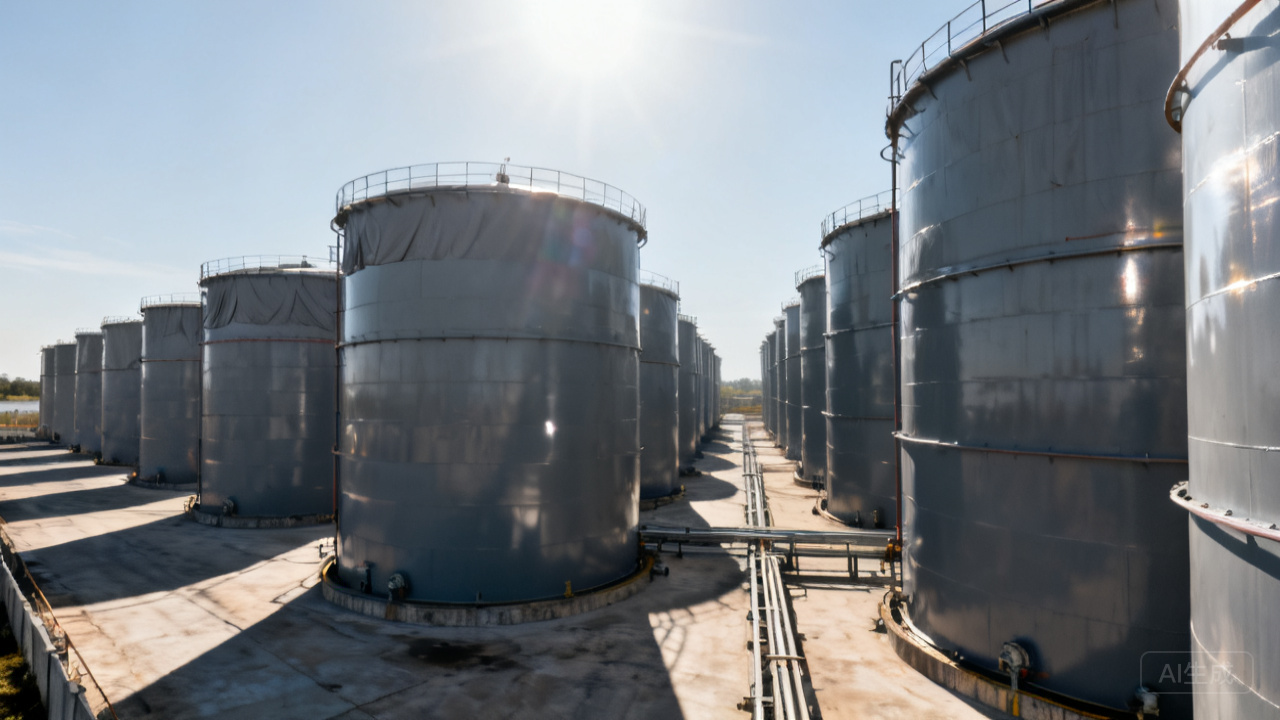
Außenwände petrochemischer Tanks
Tanks für Rohöl / Fertigprodukte / Chemikalien
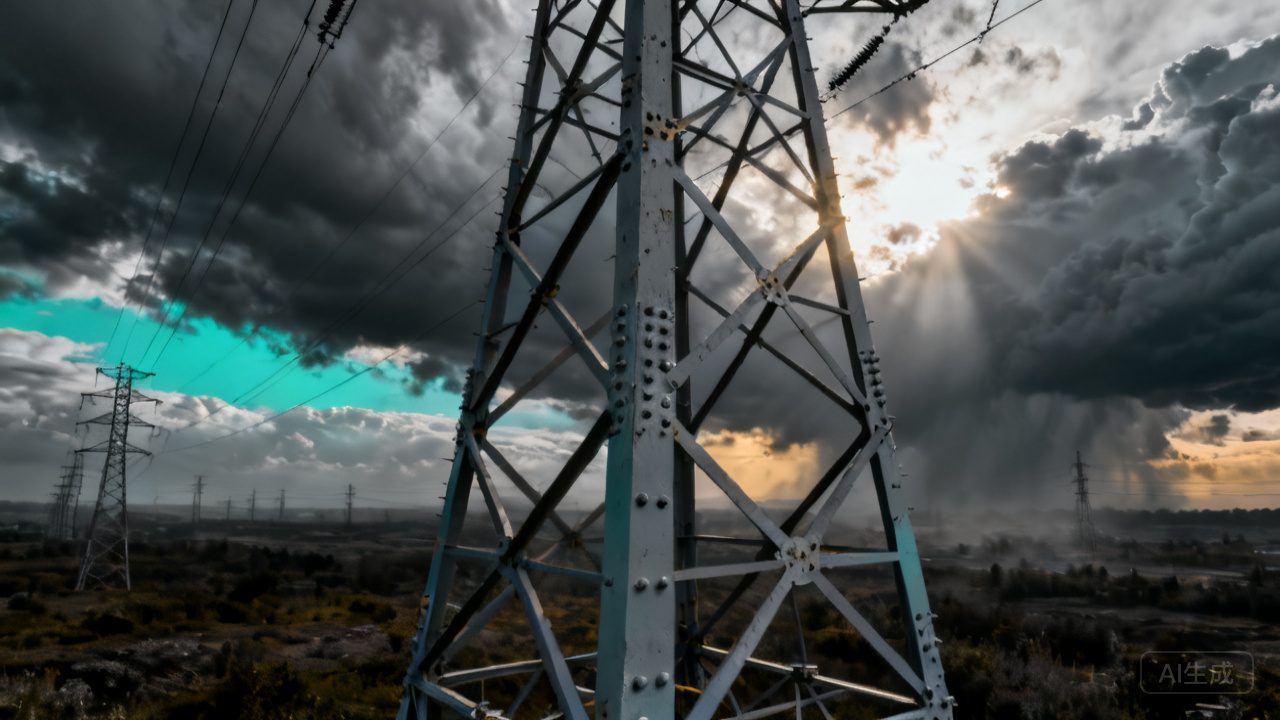
Strommasten / Rohrmaste
Stahlkonstruktionen für Hoch- / Höchstspannungsleitungen
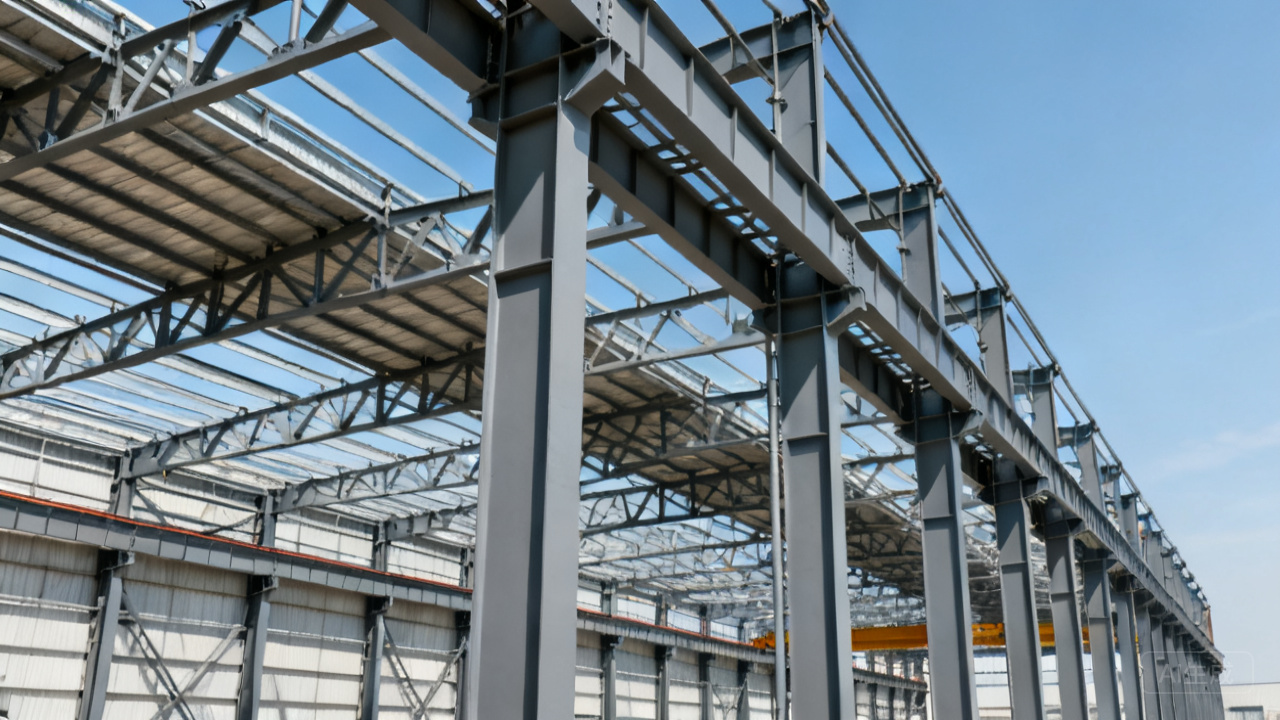
Große Stahlbauhallen
Industriehallen, Sportstätten
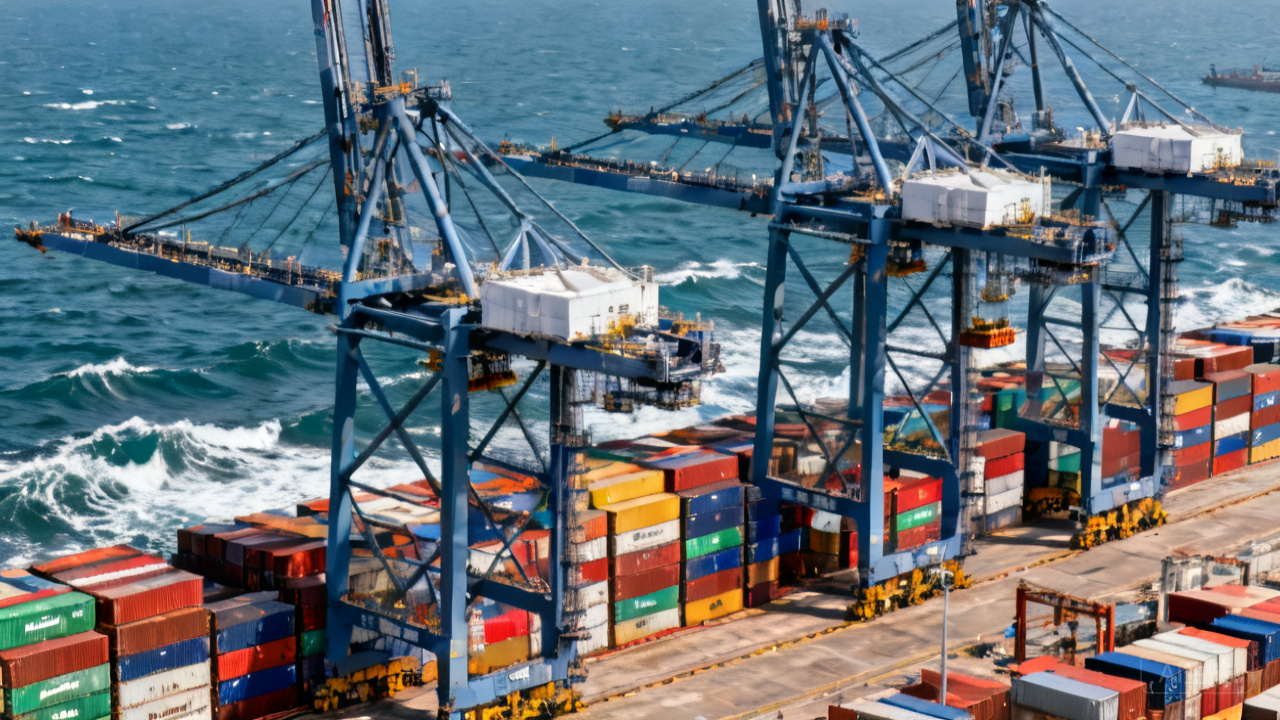
Hafenmaschinen
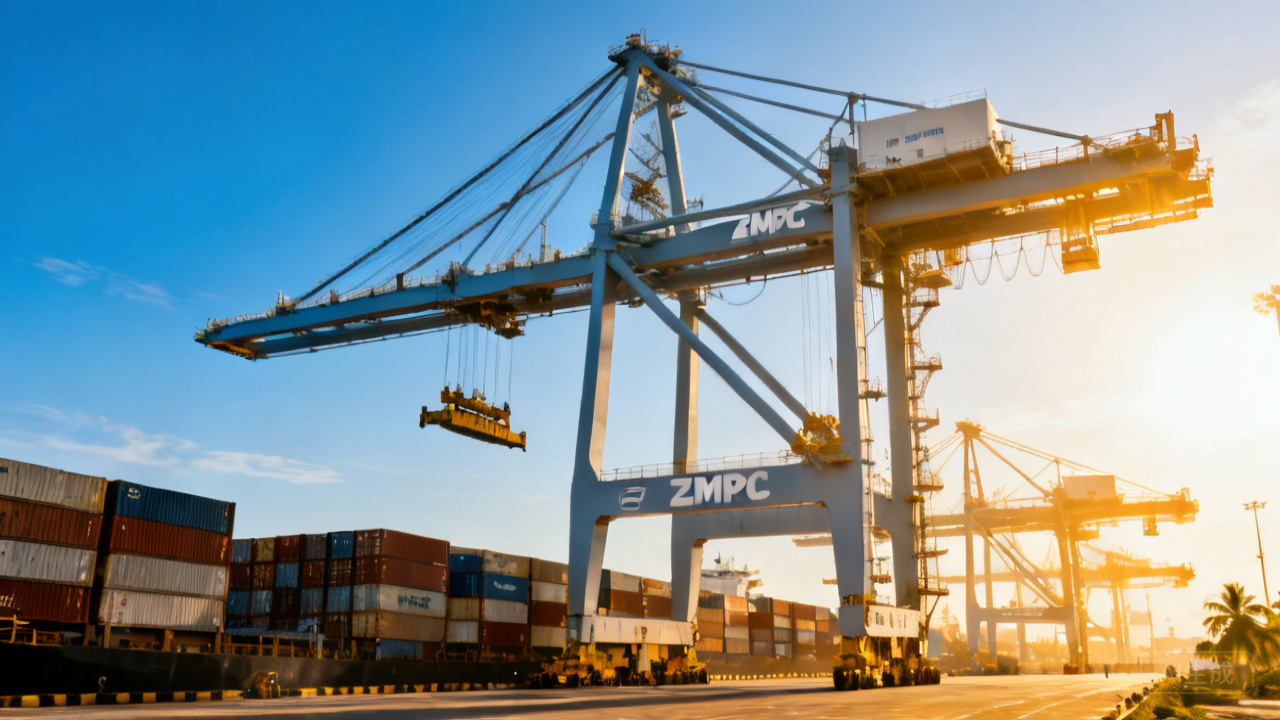
Containerbrücken, Portalkräne, Schiffsentlader
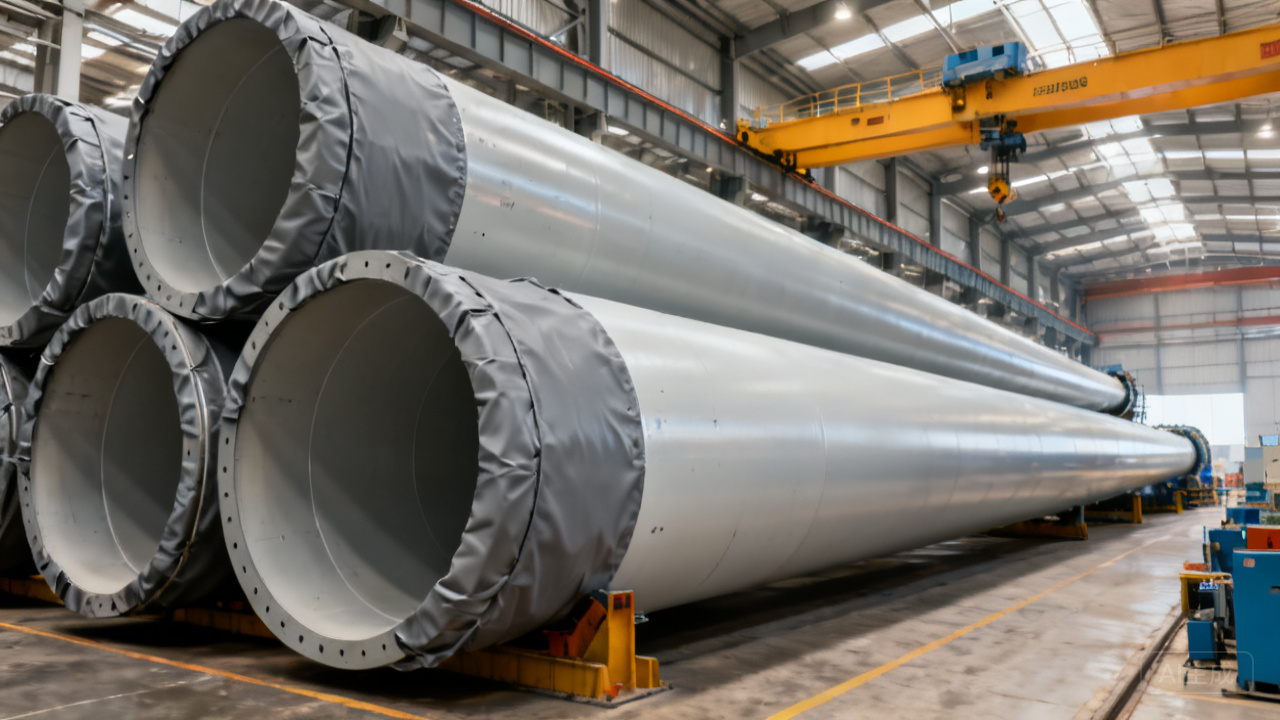
Windturbinentürme
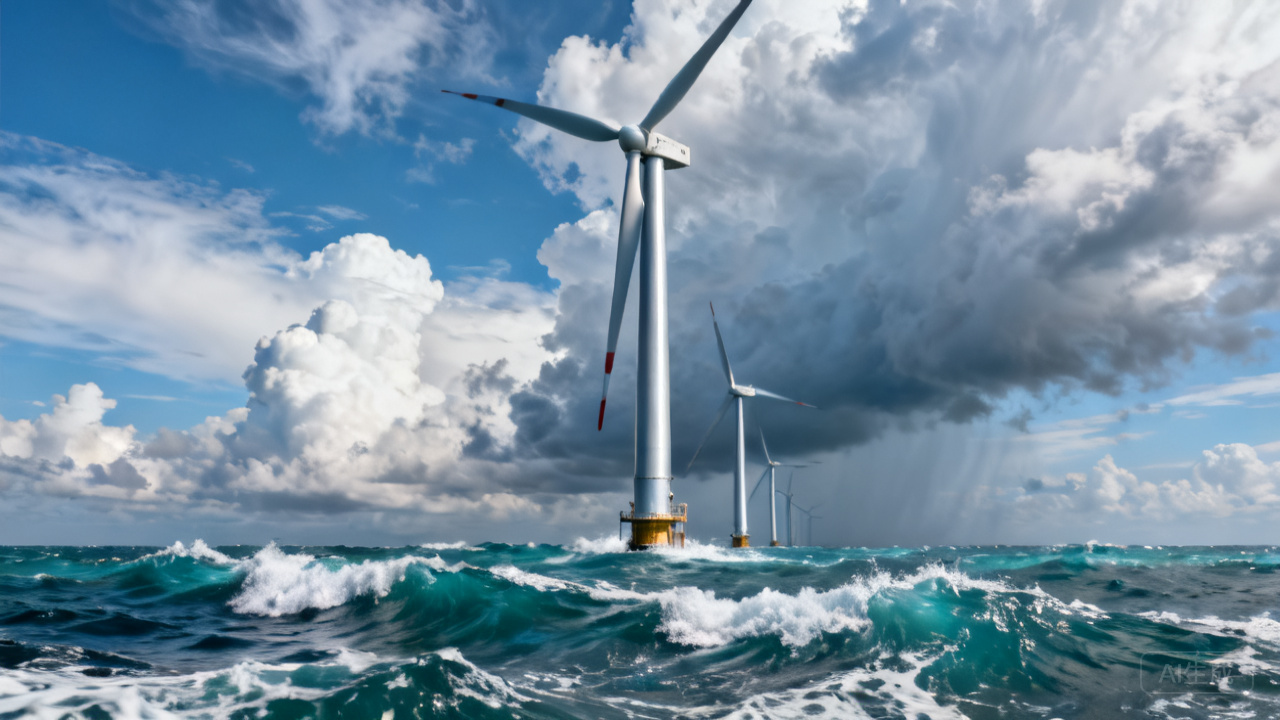
Onshore-/Offshore-Windkrafttürme
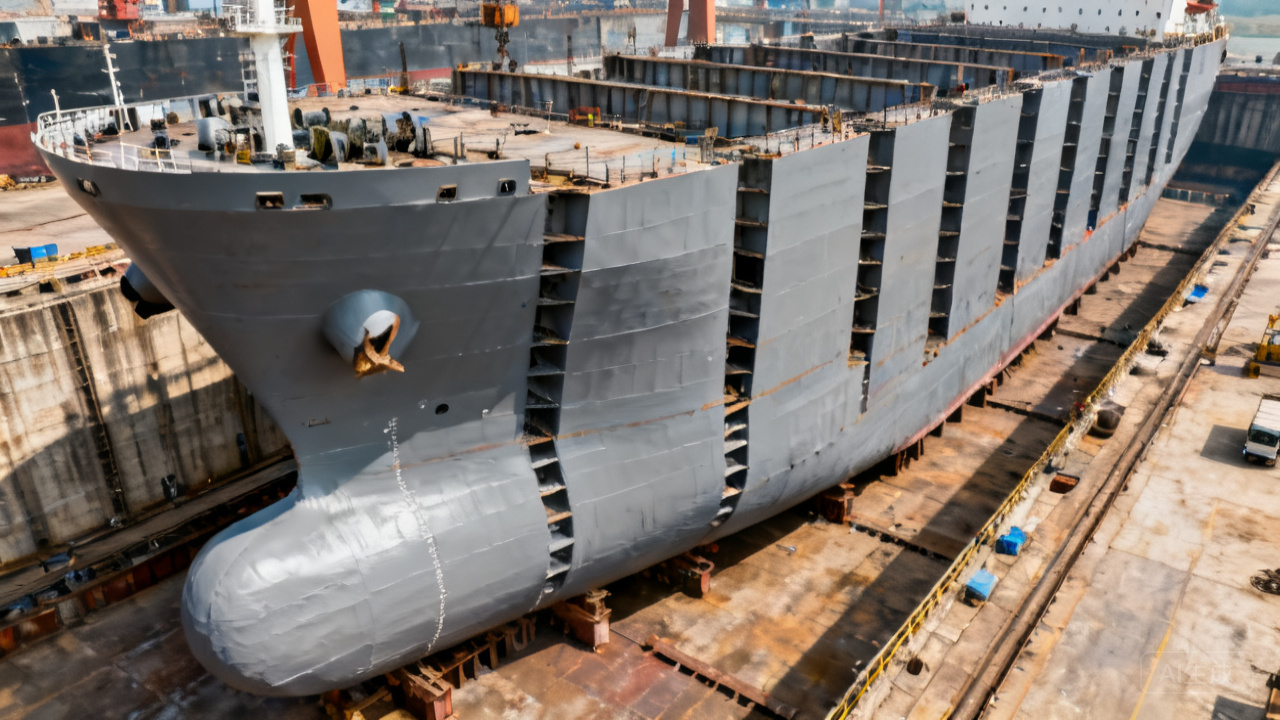
Schiffbau und Offshore-Technik
Rumpfsektionen, Ballasttanks, Decks
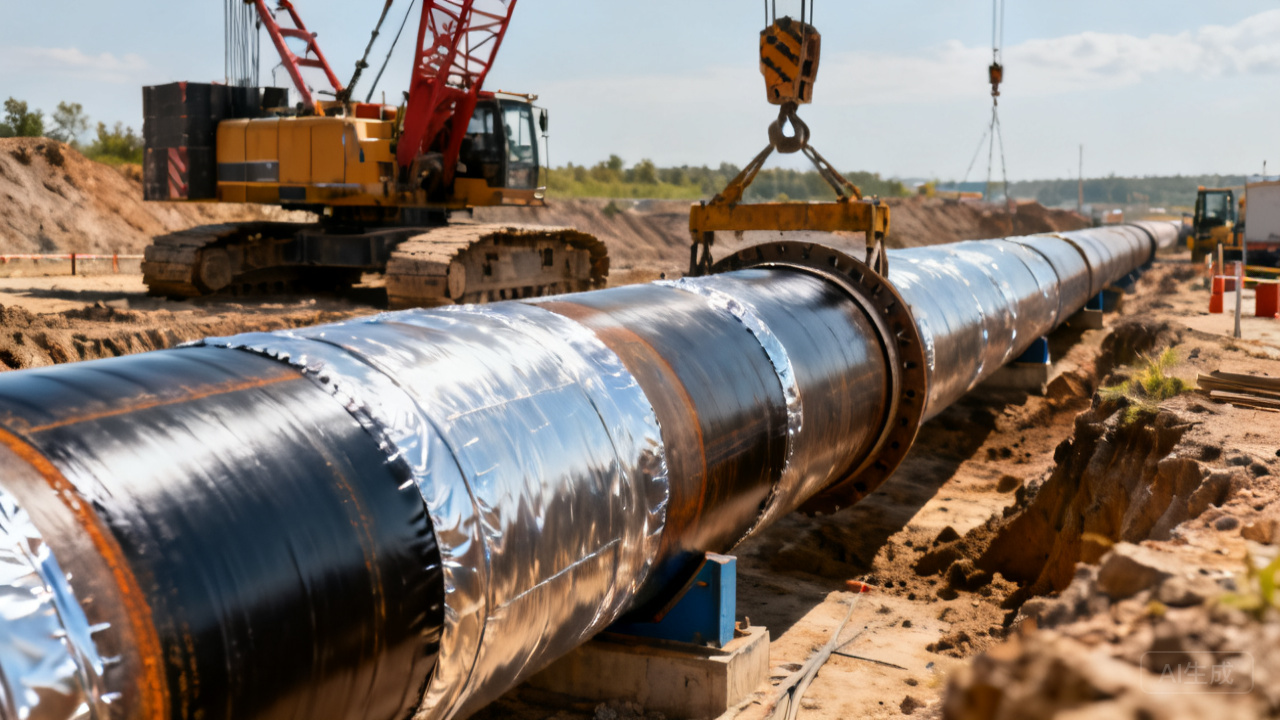
Außenkorrosionsschutz für Rohrleitungen
Fernleitungen für Öl, Gas und Wasser
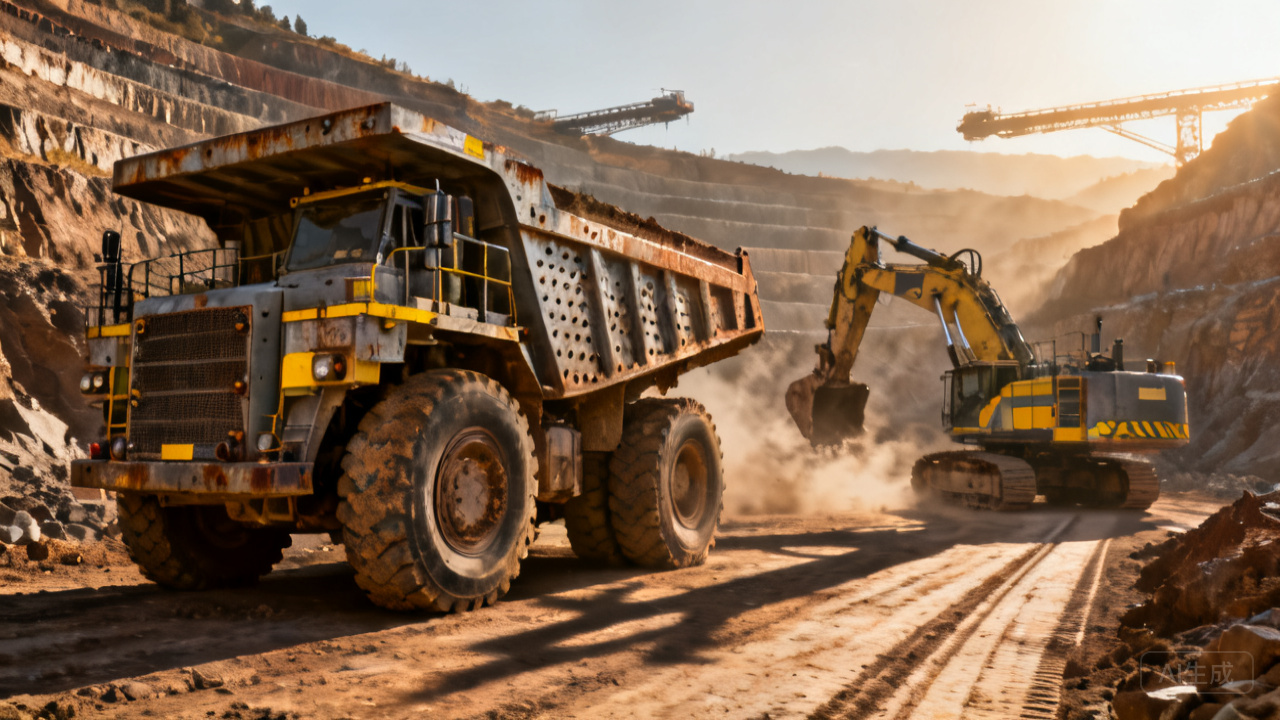
Bergbau- und Baumaschinen
Bagger, Brecher, Fördertechnik
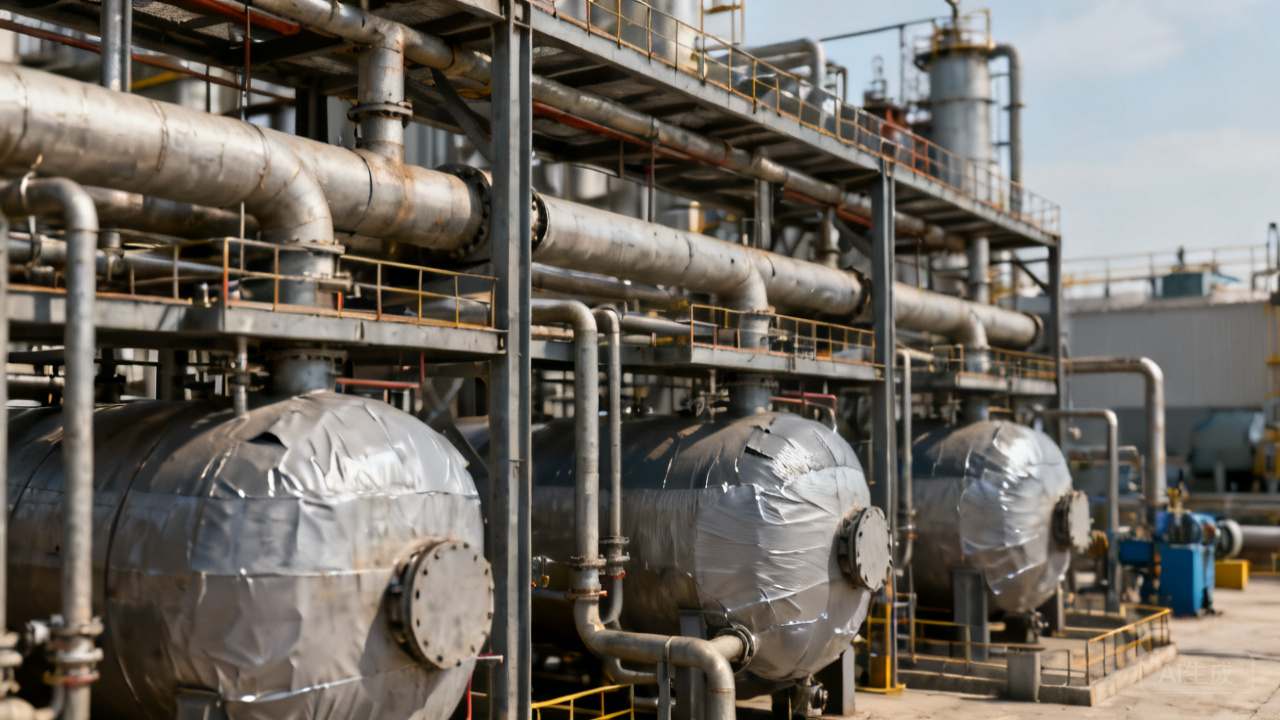
Chemie- und Raffinerieanlagen
Reaktoren, Wärmetauscher, Rohrbrücken-Stahlbau
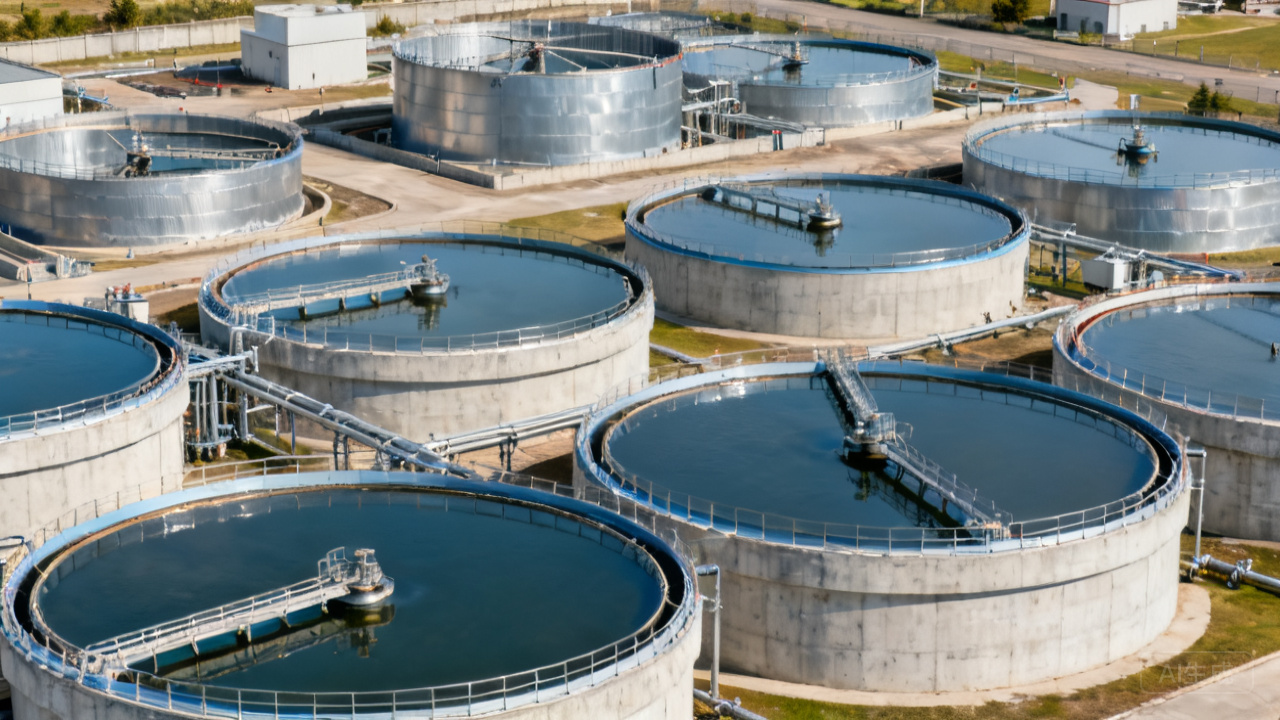
Wasseraufbereitung / Wasserbauwerke
Kläranlagen, Schleusentore, Rechenanlagen
HäufigeFAQ
HerunterladenZentrum
Technische Spezifikationen des TDS-Produkts
Technical Data Sheet
Entspricht der Norm HG/T 3668-2020
Sicherheitsdatenblatt (MSDS)
Material Safety Data Sheet
16 Kapitel · GB/T 16483-2008
Farbkarte (Produktfarbkarte)
Color Card
Standardfarben stahlgrau / eisenrot
Verarbeitungshinweise
Application Guide
Vollständige Bauanleitung + Maßnahmen zur Mängelbeseitigung
ProjektBeispiele
Korrosionsschutz der Stahlkastenträger der Akashi-Kaikyō-Brücke, Japan
Schwerlast-Korrosionsschutz für Jackets von Nordsee-Ölplattformen
Korrosionsschutz für ZPMC-Containerbrücken im Hafen von Chennai, Indien
Korrosionsschutz von Windkraftanlagen-Türmen eines Offshore-Windparks im Südchinesischen Meer
Epoxy zinc-rich primer·Direkt vom Herstellerwerk
Kostenlose Musterprüfung · Individuelle technische Lösungen · Baubegleitung vor Ort · ISO 9001-zertifiziertes Werk · Schnelle Reaktionszeit innerhalb von 48 Stunden
Ähnliche Artikel & News
Weiterlesen: Fachartikel und Branchentrends von Kexin New Materials