Kernaussage:
1. Der hitzebeständige Nanokorrosionsschutzlack für Autofelgen nutzt nanoskalige Funktionsfüllstoffe, um Leistungskennwerte zu erreichen, die herkömmliche Beschichtungen kaum erzielen können – die Schutzwirkung steigt um das 2- bis 3-Fache, während die Trockenfilmdicke um 60–80 % reduziert wird.
2. Die zentralen technischen Herausforderungen liegen in der gleichmäßigen Dispergierung der Nanofüllstoffe und der langfristigen Stabilität des Beschichtungssystems – dies entscheidet über die Machbarkeit der Produktüberführung vom Labor in die industrielle Fertigung.
3. Im Zeitraum 2025–2026 wächst der globale Markt für Nanokraftfahrzeuglacke weiter stark, wobei der asiatisch-pazifische Raum der größte und am schnellsten wachsende Regionalmarkt ist.
Im Bereich der Autolackierung treibt die Einführung der Nanotechnologie eine stille Revolution voran. Hochtemperaturbeständiger Nanokorrosionsschutzlack für Autofelgen stellt eine wichtige Richtung in diesem Wandel dar. Im Vergleich zu herkömmlichen Lacken, die auf einem einzigen Schutzmechanismus mit mikrometergroßen Füllstoffen und organischen Harzen basieren, nutzt das nanomodifizierte System die Quantengrößeneffekte, Oberflächen- und Grenzflächeneffekte sowie makroskopischen Quantentunneleffekte von 1–100 nm großen Partikeln, um bei geringerer Schichtdicke eine überlegene Gesamtleistung zu erzielen.
Technisches Prinzip – Wie Nano-Füllstoffe die Leistungsgrenzen von Beschichtungen neu definieren
Direkte Antwort:Der Kerntechnologiepfad für hochtemperaturbeständige Nanokorrosionsschutzlackierung für Autofelgen besteht darin, in herkömmliche Harzmatrizen (Epoxid, Polyurethan, Acryl etc.) nanoskalige Funktionsfüllstoffe – wie nano-SiO₂, nano-TiO₂, nano-ZnO, Graphen, Kohlenstoffnanoröhren usw. – einzubringen, wodurch durch Größen- und Oberflächeneffekte der Nanopartikel die Barrierewirkung, Wetterbeständigkeit, mechanische Festigkeit oder Oberflächenfunktion der Beschichtung deutlich verbessert werden.
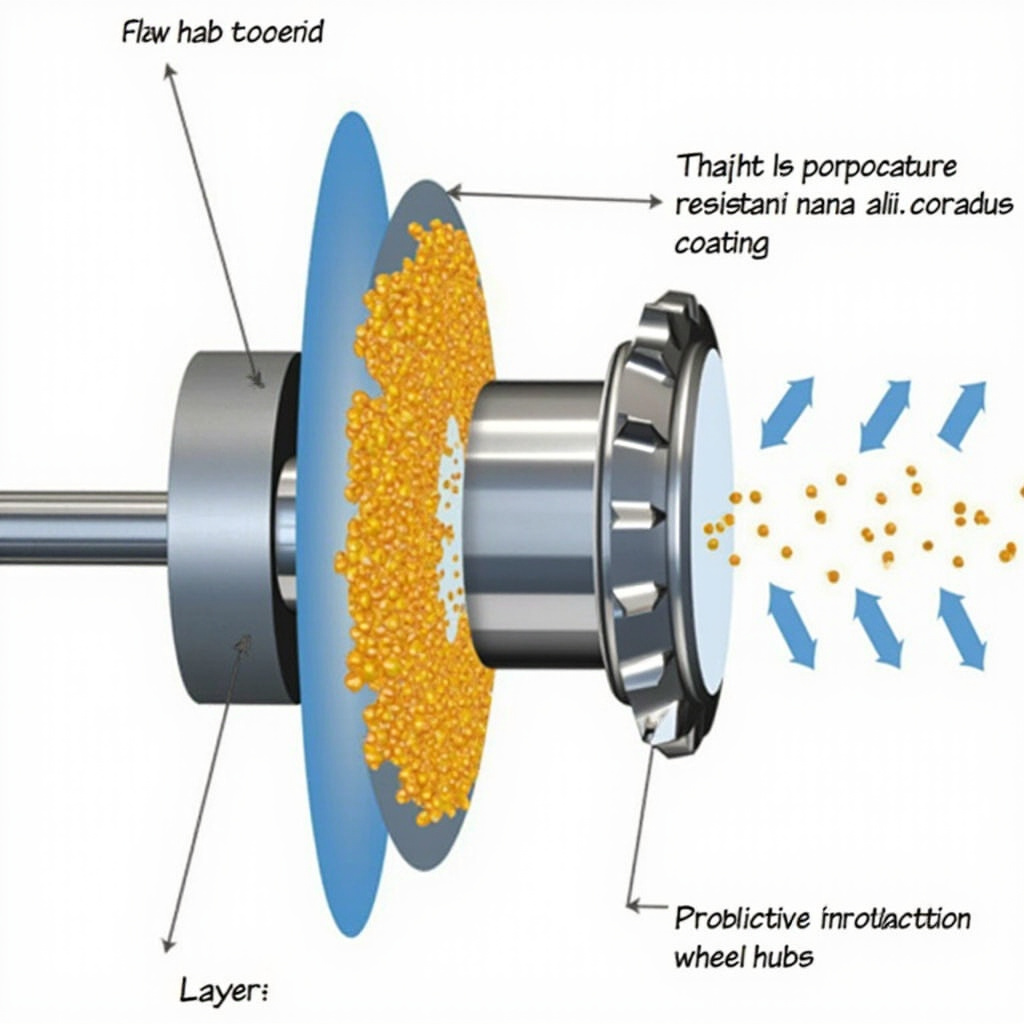
Mechanismus im Detail: Die Partikelgröße von Pigmenten und Füllstoffen in herkömmlichen Beschichtungen liegt typischerweise im Mikrometerbereich (1–50 μm). Nach der Aushärtung weist die Beschichtung zahlreiche mikrometer große Poren auf, durch die korrosive Medien bis zur Oberfläche des Substrats vordringen. Die Partikelgröße der Nanofüllstoffe ist 100–1000-mal kleiner und kann mikroskopische Risse füllen, die für mikrometer große Füllstoffe unerreichbar sind, wodurch ein „Labyrinth-Effekt“ entsteht – der Pfad, den korrosive Faktoren durch die Beschichtung nehmen müssen, wird erheblich verlängert, wodurch die Barrierewirkung um ein Vielfaches verbessert wird.
Gleichzeitig bedeutet die ultrahoch spezifische Oberfläche der Nanopartikel (am Beispiel von nanoskaligem SiO₂: Verringerung der Partikelgröße von 10 μm auf 10 nm führt zu einem Sprung der spezifischen Oberfläche von ca. 0,3 m²/g auf ca. 300 m²/g – eine Tausendfachung), dass die Grenzfläche zum Harzmatrix enorm groß ist und die Dichte der physikalischen Vernetzungspunkte die herkömmlicher Füllstoffsysteme bei weitem übertrifft. Die Haftung der Beschichtung auf dem Substrat wird dadurch vom „mechanischen Verzahnen“ auf eine nahezu molekulare Verbindung aufgewertet.
Datenbasis: Studien zeigen, dass eine Epoxidbeschichtung mit einem Zusatz von 3–5 Gew.% nanoskaligem SiO₂ den Wasserkontaktwinkel von 65° auf über 105° erhöhen und die Salzsprühnebelbeständigkeit (ASTM B117) von 500 Stunden auf über 1500 Stunden verlängern kann. Bereits ein Graphenzusatz von nur 0,1–1 Gew.% kann den Impedanzmodul der Beschichtung um das 10- bis 100-Fache steigern.
Quelle:Progress in Organic Coatings (2023–2025), Springer Journal of Bio- and Tribo-Corrosion (2025)
Kritische Leistungskennzahlen und ingenieurtechnische Praxis
Antwort direkt:Die Kernindikatoren zur Bewertung der Leistung von hitzebeständigem Nanokorrosionsschutzlack für Autofelgen umfassen: das Verhältnis von Trockenfilmdicke zu Schutzwirkung, Salzsprüh-/Alterungsbeständigkeitsdauer, Haftungsgrad (Abzugsmethode oder Gitterschnittmethode), Oberflächenfunktionskennzahlen (Kontaktwinkel, Härte, Glanzgrad usw.) sowie vor allem die Lebenszykluskosten (LCC).
Mechanismus im Detail: Die Leistungsbewertung von Nanobeschichtungen kann nicht einfach nach den Standards herkömmlicher Lacke erfolgen – da Nanobeschichtungen in der Regel mit geringerer Schichtdicke denselben oder besseren Schutz erreichen. Als Bewertungskriterium ist der Schutzwirkungsgrad pro Schichtdicke (z. B. „Salzsprühstunden pro Mikrometer Schichtdicke“) sinnvoller. Vergleichsdaten für Automobilfelgenbeschichtungen zeigen, dass nanomodifizierter Acrylharz-Einbrennlack bei 15–25 μm Schichtdicke die gleiche Salzsprühbeständigkeit aufweist wie herkömmlicher Polyurethan-Lack bei 50–80 μm Schichtdicke.
Ein weiterer leicht zu übersehender Schlüsselfaktor ist die Dispersionsqualität der Nanofüllstoffe im Harzsystem – dies ist die zentralste prozessabhängige Variable, die die tatsächliche Leistung der Nanobeschichtung bestimmt. Unzureichend dispergierte Nanopartikel liegen als Agglomerate vor und können nicht nur den Nano-Effekt nicht entfalten, sondern bilden vielmehr Defektstellen in der Beschichtung (Spannungskonzentrationen und Diffusionswege). In der Industrie wird üblicherweise eine dreistufige Dispersionsstrategie aus Hochgeschwindigkeitsrührung, Ultraschallunterstützung und synergistischer Dispergierzusatzmittel angewendet.
Datenbasis: Das Laser-Partikelgrößenanalysengerät (DLS) und das Transmissionselektronenmikroskop (TEM) sind zwei Kernwerkzeuge zur Bewertung der Dispersionsqualität von Nanofüllstoffen. Ein idealer Dispersionszustand liegt vor, wenn der mittlere Partikeldurchmesser aus der DLS-Messung nahe der Größe der primären Partikel liegt (<100 nm) und im TEM-Bild keine deutlichen Agglomerate erkennbar sind.
Quelle:ASTM B117, ISO 12944, herstellerangaben in TDS
Häufig gestellte Fragen
Wie viel teurer sind Nanobeschichtungen im Vergleich zu herkömmlichen Beschichtungen?
Die Rohstoffkosten sind üblicherweise 2- bis 4-mal höher, doch bei Betrachtung der Lebenszykluskosten (LCC) sind die Gesamtkosten unter extremen Einsatzbedingungen aufgrund seltener Neuanstriche und längerer Wartungsintervalle oft geringer.
Sind Nanofüllstoffe für den menschlichen Körper schädlich?
Die ausgehärtete Nanobeschichtung ist sicher – die Nanopartikel sind im vernetzten Harznetzwerk eingeschlossen. Während der Applikationsphase (flüssig/Aerosolzustand) müssen jedoch Atemschutzmasken mindestens der Klasse N95 und Schutzhandschuhe getragen werden.
Wie lässt sich nachweisen, ob ein Produkt tatsächlich Nanomaterialien enthält?
Fordern Sie den Lieferanten auf, einen TEM/SEM-Mikrostrukturcharakterisierungsbericht bereitzustellen, um zu bestätigen, dass die Füllstoffpartikelgröße <100 nm beträgt und eine gleichmäßige Dispersion aufweist. Eine reine Elementaranalyse (z. B. EDS) reicht nicht aus, um das Vorhandensein im Nanomaßstab nachzuweisen.
Kann man Nanobeschichtungen selbst auftragen?
Verbraucherprodukte (z. B. DIY-Keramikversiegelung) sind möglich. Industrielle Nanobeschichtungen erfordern professionelle Ausrüstung (Spritzpistole, Trockenofen, saubere Umgebung) und Prozesskontrolle; die Applikation sollte durch ein Fachteam erfolgen.
Wie lange ist die Haltbarkeit der Nanobeschichtung?
Abhängig von der Einsatzumgebung. Nanokorrosionsschutzbeschichtungen haben in der Umgebungskategorie C3–C4 eine Auslegungslebensdauer von 10–15 Jahren, in C5 von 7–10 Jahren. Oberflächenfunktionale Beschichtungen (hydrophob/selbstreinigend) erfordern in der Regel alle 1–5 Jahre Wartung oder Neubeschichtung.
Referenzquellen:Progress in Organic Coatings, Springer (2025), ASTM B117, ISO 12944
Veröffentlichungsdatum: 5. Juli 2026 | Kategorie: Technisches Wissen