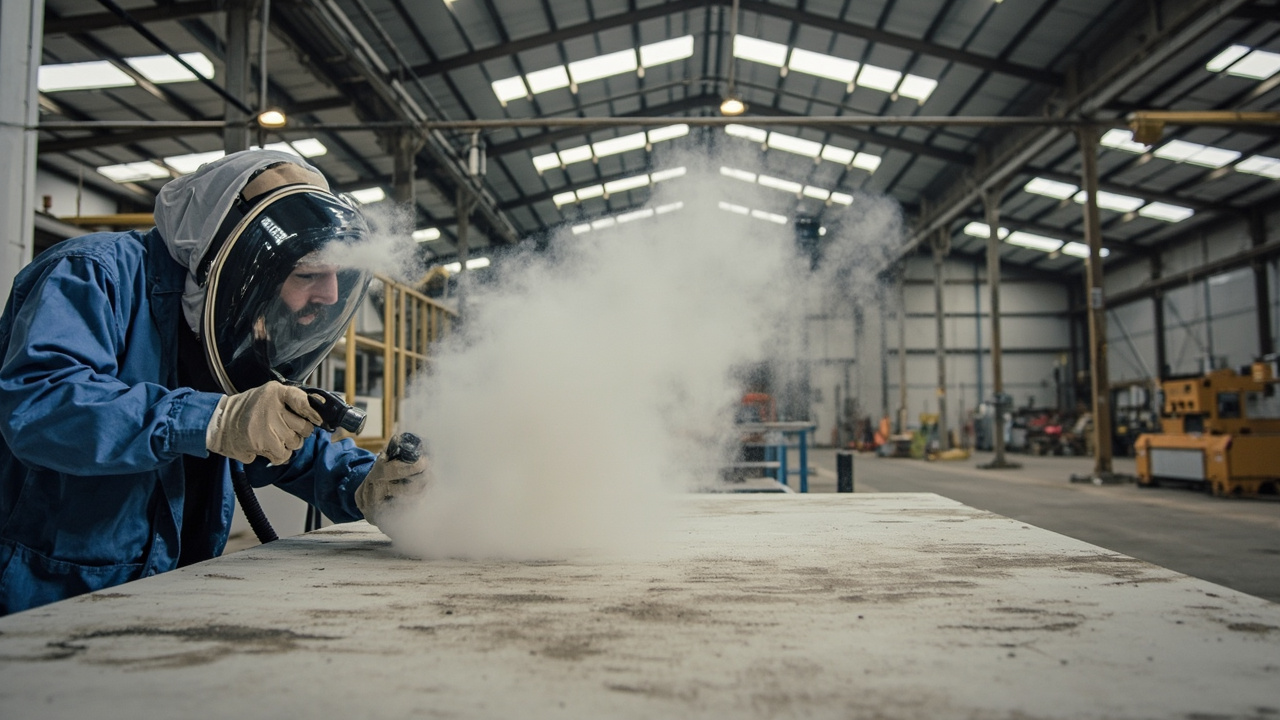
In der Korrosionsschutzbeschichtungsbranche gibt es ein wiederholt bestätigtes altes Sprichwort: “Drei Teile Farbe, sieben Teile Untergrund”. Das bedeutet, wie viele Jahre ein industrielles Schutzbeschichtungssystem letztlich hält, hängt zu drei Teilen von der Beschichtung selbst ab und zu sieben Teilen von der Oberflächenvorbehandlung vor dem Beschichten. Wie gut die epoxyzinkphosphatierte Grundierung oder wie teuer der aliphatische Polyurethan-Decklack auch sein mag – wenn Rost, Öl und Zunder auf dem Substrat nicht gründlich entfernt sind, kommt keine Haftung zustande, und korrosive Medien dringen über die Schwachstellen ungehindert ein, sodass es nach wenigen Monaten zu Blasen, Rost und Abplatzungen kommt. Dieser Artikel erklärt die Oberflächenvorbehandlung für Industrielack gründlich: Was genau der Strahlgrad Sa2.5 bedeutet, warum die Strahlrauheit auf 30–75 µm kontrolliert wird, wie Taupunkt und relative Luftfeuchtigkeit eingehalten werden, und warum die Reinigung mit Handwerkzeugen St2/St3 nur als „Mindestmaß“ gilt.
Bei der Systemauslegung von Schwerkorrosionsschutzprojekten betont Kexin New Materials (kexinMaterials) stets „Untergrundvorbehandlung zuerst“ – unabhängig davon, ob Sie einen Ultra-High-Solid-Epoxid oder ein Low-VOC-Polyurethan-System wählen, ist der Grad der Oberflächenvorbehandlung die oberste Einschränkung in den Systemunterlagen. Die in diesem Artikel zitierten Grade und Parameter stammen aus öffentlichen TDS, ISO 8501-1, ISO 12944-2018 und anderen nationalen sowie internationalen Normen.
Eins: Warum die Oberflächenvorbehandlung die Beschichtungslebensdauer bestimmt
Statistische Untersuchungen zu Beschichtungsversagen zeigen, dass unsachgemäße Oberflächenvorbehandlung die häufigste Ursache für frühzeitiges Versagen von Korrosionsschutzbeschichtungen ist, oft mit einem höheren Anteil als die Summe aus Farbauswahl und Verarbeitungstechnik. Es gibt drei Gründe:
- Die Wurzel der Haftung liegt an der Grenzfläche: Die Verbindung von Beschichtung und Stahl erfolgt durch mechanisches Verklammern + chemische/polare Adsorption. Rostschichten, Ölverschmutzungen und lösliche Salze auf der Substratoberfläche unterbrechen diese Bindung, sodass die Haftung direkt auf null sinkt.
- Verbleibende Verunreinigungen sind der Korrosionsstartpunkt: Spalten unter Zunder und Chloridionen in Rostlöchern bilden unter der Beschichtung ein Galvanisches Element, was zu verborgenem Versagen führt, bei dem „die Beschichtung intakt ist, aber darunter bereits Rost vorliegt“.
- Die Rauheit bestimmt die Verankerungstiefe: Die durch Strahlen erzeugte mikroskopische Unebenheit bildet die mechanischen Nietpunkte der Beschichtung; bei zu geringer Rauheit „hält sie nicht“, bei zu hoher ragen Spitzen unbeschichtet heraus und sammeln sich in Tälern Luftblasen.
Daher ist die Oberflächenvorbehandlung kein „kurzes Abschleifen“, sondern eine ebenso wichtige ingenieurtechnische Entscheidung wie die Beschichtungseigenschaften. Dies ist auch das Wesen von „Drei Teile Farbe, sieben Teile Untergrund“ – das Budget und die Bauzeit priorisiert in die Untergrundvorbehandlung zu investieren, ist weitaus wirtschaftlicher als wiederholte Reparaturen im Nachhinein.
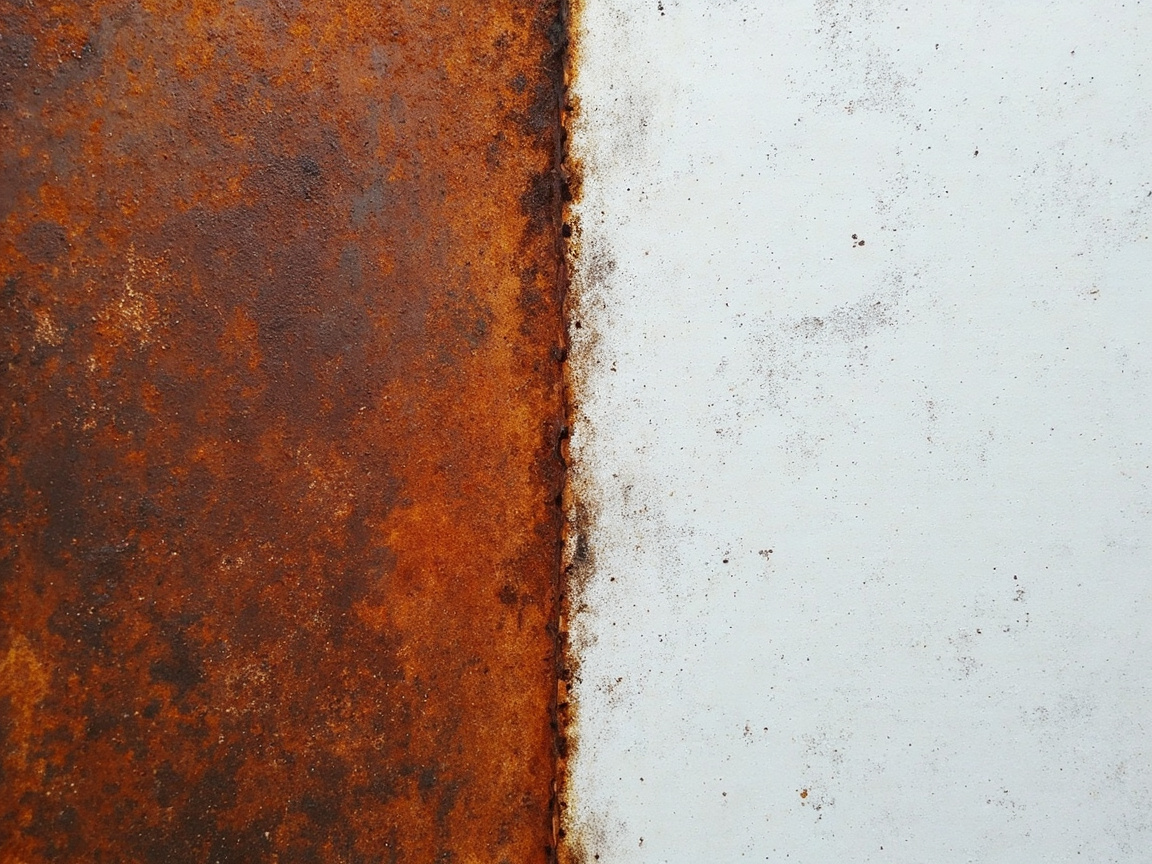
Zwei: Was genau bedeutet der Strahlgrad Sa2.5 (Sa 2½)
Die Strahlreinigungsgrade werden durch ISO 8501-1 festgelegt und mit „Sa“ (Sand blasting) plus Zahl von niedrig nach hoch als Sa1, Sa2, Sa2.5, Sa3 angegeben. Das im Engineering sogenannte „Strahlen Sa2.5“ entspricht Sa 2½ (sehr gründliche Strahlreinigung, nahezu weiß).
Nach ISO 8501-1 lautet die Anforderung an Sa 2½: Die Stahloberfläche ist frei von sichtbaren Fetten, Schmutz, Zunder, Rostflecken und Beschichtungen; alle verbleibenden Spuren dürfen nur punkt- oder streifenförmige leichte Verfärbungen sein. Mit anderen Worten: mit bloßem Auge betrachtet ist die gesamte Fläche einheitlich metallisch grauweiß, nur sehr wenige, verstreute helle Flecken sind zulässig, zusammenhängender Rost oder Zunder ist nicht erlaubt.
Die entsprechenden anderen Grade:
- Sa 1 (leicht): Entfernt nur lockere Verunreinigungen, belässt große Mengen Zunder und Rost, fast nicht für Korrosionsschutz verwendet.
- Sa 2 (gründlich): Großteil von Zunder, Rost und Beschichtung entfernt, aber Schatten und leichte Verfärbungen zulässig.
- Sa 2½ (sehr gründlich/nahezu weiß): Nur sehr leichte Verfärbungen verbleiben, übliche Schwelle für Schwerkorrosionsschutz.
- Sa 3 (weiß/Weißgrad): Keine sichtbaren Verunreinigungen, vollständig gleichmäßiger Metallglanz, für strengste Bedingungen (z. B. Tankinnenseiten, lebensmittelecht).
Archivunterlagen bestätigen: Jotacote Universal N10 fordert für Kohlenstoffstahl „St 2 (Minimum) / Sa 2½ (empfohlen, ISO 8501-1)“; Alkyd-Rostschutzfarbe (GB/T 25251-2010) fordert ebenfalls „Strahlen Sa2.5, Rauheit 30–75 µm“. Damit ist Sa2.5 der allgemein empfohlene Grad für industrielle Schutzgrundierungen.
Drei: Strahlrauheit: Warum auf 30–75 µm begrenzt
Strahlen entfernt nicht nur Rost, sondern erzeugt auch mikroskopische Unebenheiten auf der Oberfläche – die Tiefe dieser Unebenheiten ist die Rauheit (Oberflächenprofil, Rugosity). Archivunterlagen der Alkyd-Rostschutzfarbe geben explizit an: Strahlen Sa2.5, Rauheit 30–75 µm. Dieser Bereich ist nicht willkürlich, sondern das Ergebnis eines Gleichgewichts zwischen Haftung und Deckung.
Zusammenhang zwischen Rauheit und Haftung:
- Rauheit↑ → mechanische Verankerungsfläche↑: Die Beschichtung dringt in Wellenberge und -täler ein und bildet eine „Nietung“, die Abzugshaftung (nach GB/T 9286 Gitterschnitt, Grad 0/1 ist gut) steigt deutlich.
- Zu geringe Rauheit (< 25 µm): Zu wenig Ankerpunkte, die Beschichtung haftet wie auf Glas und löst sich leicht flächig ab.
- Zu hohe Rauheit (> 75–100 µm): Spitzen werden möglicherweise nicht vollständig von der Beschichtung abgedeckt (besonders bei dünner Einzelschicht), Spitzen werden zum Korrosionsangriffspunkt; gleichzeitig neigen Täler zur Lufteinschlussbildung und Bildung von Pinholes.
Daher ist 30–75 µm das optimale Fenster für die meisten Industriegrundierungen (epoxyzinkphosphatiert, Alkyd-Rostschutz, Epoxid-Glimmer). Der genaue Wert hängt auch von der DFT ab: Bei dickerer Schicht ist etwas höhere Rauheit tolerierbar, bei dünner Schicht sollte die Rauheit eher am unteren Ende liegen. Vor Ort mit Rauheitsvergleichsplatten (z. B. ISO 8503 Standardplatten) vergleichen, nicht nach Gefühl.
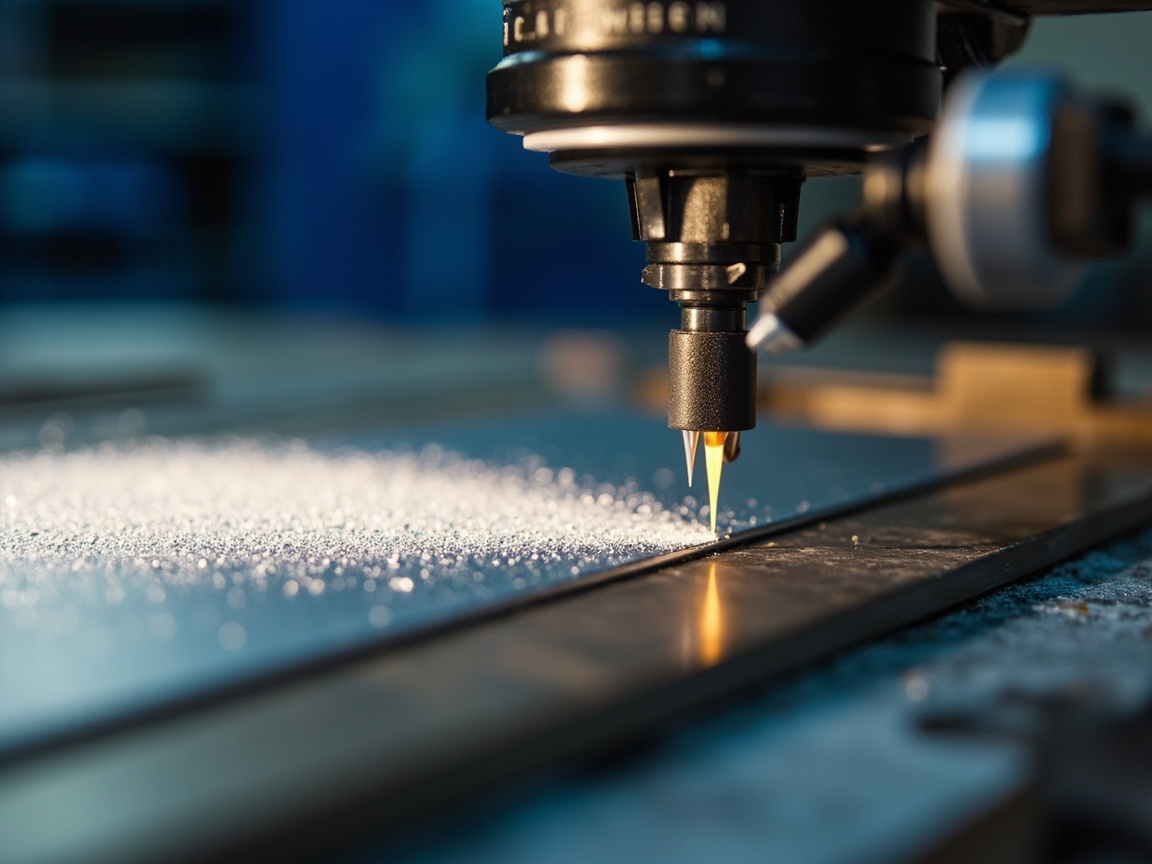
Vier: Edelstahl und Spezialsubstrate: Schleifen mit nichtmetallischen Strahlmitteln
Für das Strahlen von Kohlenstoffstahl können Stahlschrot/-kugeln verwendet werden, aber Edelstahl darf nicht mit eisenbasierten Strahlmitteln behandelt werden – eingebettetes Eisen verursacht Eigenrost („Rostkontamination“). Archivunterlagen von Jotacote Universal N10 fordern für Edelstahl: Schleifen mit nichtmetallischen Strahlmitteln zur Erzeugung von Kratzern. Also Verwendung von Aluminiumoxid, Granat, Kunststoffgranulat etc. als nichtmetallische Strahlmittel, um gleichmäßige Kratzer (Verankerung) zu erzeugen und gleichzeitig Eisenkontamination zu vermeiden.
Erweiterung dieses Prinzips:
- Feuerverzinkter Stahl, Aluminiumlegierungen und andere weiche oder reaktive Substrate sollten ebenfalls keine eisenbasierten Strahlmittel verwenden;
- Ziel des Schleifens ist „gleichmäßige Kratzer + Entfettung“, nicht das Erreichen von nahezu weißem Metall;
- Nach der Behandlung schnellstmöglich beschichten, um erneute Verschmutzung oder Nachrosten der behandelten Fläche zu vermeiden.
Für Substrate wie Aluminium und verzinktem Stahl kann zu starkes Strahlen den Grundwerkstoff beschädigen; meist wird nur leichtes Sweep-Blasting oder leichtes Schleifen mit nichtmetallischen Strahlmitteln angewendet, der Grad liegt unter dem Sa2.5 für Kohlenstoffstahl.
Fünf: Umgebungskontrolle: Taupunkt +3℃ und RH ≤ 80%
Eine qualifizierte Oberflächenvorbehandlung ist nur der erste Schritt, die Umgebung beim Beschichten entscheidet ebenso über Erfolg oder Misserfolg. Archivunterlagen des „Epoxid-Polyurethan-Decklacks“ geben klare Grenzen an: Umgebungsanforderungen: Temperatur 5–35℃, relative Luftfeuchtigkeit ≤ 80%, Substrattemperatur mindestens 3℃ über Taupunkt. Diese drei Regeln sind unverrückbar für Industrielackarbeiten:
- Substrattemperatur 3℃ über Taupunkt: Der Taupunkt ist die Temperatur, bei der die Luftfeuchte sättigt und zu tauen beginnt. Wenn die Substrattemperatur unter oder nahe am Taupunkt liegt, kondensiert ein Wasserfilm auf der Oberfläche; die Beschichtung wird quasi auf „Wasser“ aufgetragen, Haftung geht verloren, Blasenbildung wahrscheinlich. Die Substrattemperatur muss mindestens 3℃ über dem Taupunkt liegen, um Sicherheitsspielraum zu bieten.
- Relative Luftfeuchtigkeit ≤ 80%: Hohe Feuchte verzögert die Aushärtung (besonders die chemische Vernetzung von Epoxid/Polyurethan benötigt trockene Umgebung) und erhöht das Tauwasserrisiko; über 80% wird meist die Arbeit untersagt.
- Temperatur 5–35℃: Zu niedrig hemmt Aushärtung extrem bis gar nicht, zu hoch verkürzt die Topfzeit und neigt zu Orangenhaut und Pinholes.
Vor Ort wird mit Taupunktrechner/Feuchtigkeitstemperaturmesser in Echtzeit berechnet: Eingabe von Lufttemperatur und relativer Luftfeuchtigkeit ergibt den Taupunkt, dann Vergleich mit Substrattemperatur. Viele Vor-Ort-Versagen lassen sich auf „Nachteinbruch Abkühlung, Substrat unter Taupunkt und weiterhin Spritzen“ zurückführen.
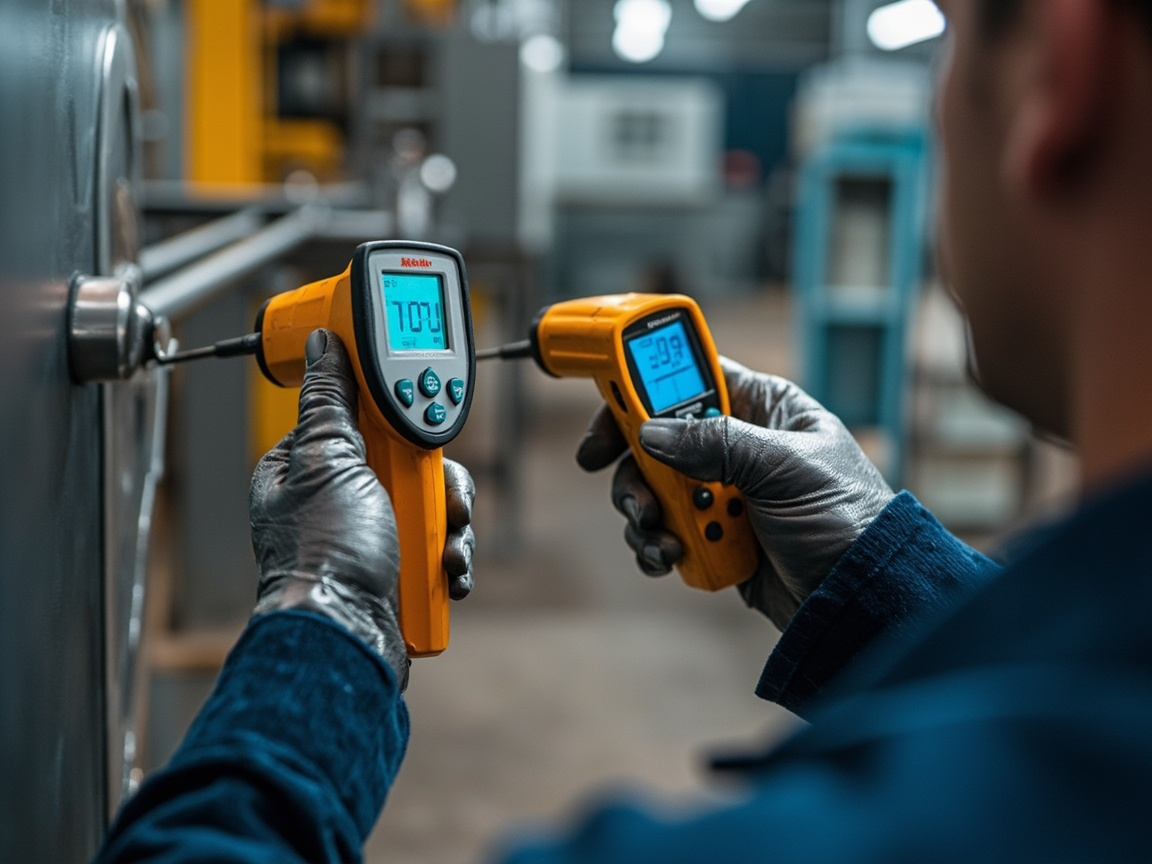
Sechs: Reinigung mit Hand- und Elektrowerkzeugen: Grenzen von St2 / St3
Nicht alle Bedingungen erlauben Strahlen. Engräume, betriebene Anlagen, Standorte ohne Produktionsstopp können nur Hand- oder Elektrowerkzeuge nutzen. ISO 8501-1 bezeichnet mit St (Hand-/Elektrowerkzeuge, Hand and Power Tool):
- St 2 (gründliche Reinigung mit Hand- und Elektrowerkzeugen): Mit Drahtbürste, Schleifscheibe etc. werden lockere Rostschichten und Beschichtungen entfernt, aber fest haftender Zunder, Rost und Beschichtungen bleiben; Oberfläche frei von Fett und Schmutz. Gilt als „minimal akzeptabel“, nur für allgemeinen Schutz oder temporär.
- St 3 (sehr gründliche Reinigung mit Hand- und Elektrowerkzeugen): Auf Basis St2 gründlicher, Oberfläche sollte Metallglanz aufweisen, bessere Verankerung. Erreicht dennoch nicht die Rostentfernungstiefe des Strahlens.
Forschungsunterlagen belegen: Jotacote Universal N10 Kohlenstahl”St 2 (Mindestmaß)”; Alkydrostschutzfarbe”oder mit mechanischen Werkzeugen St3″. Daraus ist ersichtlich, dass St2/St3 ein Downgrade-Szenario ist, wenn Strahlen nicht machbar ist, und keine gleichwertige Alternative.
| Stufe | Methode | Rostentfernungstiefe | Rückstände | Anwendungsszenario |
|---|---|---|---|---|
| Sa 2½ | Strahlen | nahezu weiß, nur sehr leichte Flecken | fast keine | Schwerkorrosionsschutz-Grundierung (empfohlen) |
| Sa 2 | Strahlen | gründlich, Schatten zulässig | geringe Verfärbung | allgemeiner Korrosionsschutz |
| St 3 | mechanische Werkzeuge | sehr gründlich, metallisch glänzend | fest haftende Zunderschicht verbleibt | Instandhaltung im Betrieb, eingeschränkte Räume |
| St 2 | von Hand/mechanisch | gründlich, keine Glanzanforderung | viele fest haftende Stoffe | Mindestmaß, temporärer Schutz |
Wesentliches Fazit: Wo möglich strahlen, möglichst auf Sa2.5; St2/St3 nur als Mindestschwelle, wenn Produktionsstopp unmöglich oder Strahlen nicht durchführbar ist, und die begleitende Beschichtung sollte Produkte mit hoher Rosttoleranz und starker Haftung wählen (z. B. rosttolerante Epoxidfarbe), man darf nicht mit gewöhnlicher dünner Decklackierung blindlings arbeiten.
VII. Oberflächenbehandlung im Vergleich für verschiedene Untergründe
| Untergrund | empfohlene Behandlung | Stufe/Rauheit | Abrasivhinweise | Grundlage |
|---|---|---|---|---|
| Kohlenstahl | Strahlen | Sa 2½, Rauheit 30–75 µm | Stahlschrot/-kugeln verwendbar | ISO 8501-1; Alkydrostschutzfarbe TDS |
| Edelstahl | Schleifen mit nichtmetallischem Abrasivem | gleichmäßige Kratzer, nicht nahezu weiß | eisenbasierte Abrasiva verboten | Jotacote N10 TDS |
| feuerverzinkt/Aluminium | leichtes Sweep-Strahlen oder Schleifen | leichte Kratzer | nichtmetallisches Abrasivem | allgemeine Korrosionsschutzpraxis |
| Kohlenstahl im Betrieb (nicht stoppbar) | mechanische Werkzeuge | St 3 bevorzugt / St 2 Mindestmaß | — | Jotacote N10 TDS |
| intakte Altbeschichtungsoberfläche | Schleifen zum Glanzbruch + Kompatibilitätstest | — | — | Prinzipien der Renovierungsverträglichkeit |
Diese Tabelle fixiert”Untergrund—Methode—Stufe”, um Extreme wie”immer strahlen” oder”immer Drahtbürste” zu vermeiden.
VIII. Qualitätsprüfung und Abnahme der Oberflächenbehandlung
Die Oberflächenbehandlung darf nicht nach”sieht ungefähr gut aus” beurteilt werden, sondern muss mit quantifizierbaren Mitteln kontrolliert werden:
- Sichtprüfung der Stufe: Bewertung der Sa/St-Stufe anhand der ISO 8501-1-Referenzfotos; Sa2.5 erfordert nahezu weiß, nur sehr leichte Flecken.
- Rauheit: Messung von Rz mit ISO 8503-Vergleichsplatten oder Profilometer, Ziel 30–75 µm.
- lösliche Salze: Bei wichtigen Projekten Messung von Chloriden/Sulfaten auf der Oberfläche (z. B. Bresle-Methode), bei Überschreitung Hochdruckwasserreinigung erforderlich.
- Öl/Fett: Weißtuchabwisch ohne Ölflecken; unzureichende Entfettung ruiniert die Haftung direkt.
- Taupunkt und Temperatur/Feuchte: Vor der Beschichtung Untergrundtemperatur, Umgebungstemperatur, relative Feuchte, Taupunkt erfassen, sicherstellen dass Untergrund 3℃ über Taupunkt, RH ≤ 80%.
- Stichprobenhaftung: Nach Aushärtung nach GB/T 9286 Gitterschnitt oder Abreißmethode, 0/1 Klasse ist exzellent.
Dies in das”Abnahmeprotokoll Oberflächenbehandlung” zu schreiben, ist die Grundlage um Streitereien wie”Untergrund nicht richtig behandelt, aber Farbe beschuldigt” zu vermeiden.
IX. Auswahl des Strahlabrasivs
Das Abrasiv bestimmt nicht nur die Rostentfernungsgeschwindigkeit, sondern beeinflusst auch Rauheit, Sauberkeit und Untergrundsicherheit, und ist ein nicht wegzulassender technischer Schritt der Oberflächenbehandlung:
- Stahlkugeln / Stahlschrot: Erstwahl für Kohlenstahl, hohe Rückgewinnungsrate, kontrollierbare Rauheit; darf jedoch nicht für Edelstahl und Buntmetalle verwendet werden, sonst Eisenkontamination.
- Aluminiumoxid (Korund): hohe Härte, starkes Schneidvermögen, geeignet für starken Rost und Beton, auch für nichtmetallisches Schleifen von Edelstahl.
- Granat: natürliches nichtmetallisches Abrasivem, staubarm, gleichmäßige Rauheit, für Edelstahl, Aluminium und Kohlenstahl verwendbar, zunehmend beliebt.
- Kunststoffgranulat / Keramikkugeln: für leichtes Sweep-Strahlen von weichen Untergründen wie Aluminium, um den Grundwerkstoff nicht zu beschädigen.
- Flusssand / Erzsaand: bricht leicht, hohe Staubentwicklung, Silikose-Risiko, schrittweise ausgemustert.
| Abrasiv | Typ | geeigneter Untergrund | Merkmal |
|---|---|---|---|
| Stahlschrot / Stahlkugeln | Metall | Kohlenstahl | recycelbar, gute Rauheit |
| Aluminiumoxid | nichtmetallisch | Kohlenstahl / Edelstahl | starkes Schneiden, hohe Effizienz |
| Granat | nichtmetallisch | Kohlenstahl / Edelstahl / Aluminium | staubarm, gleichmäßig |
| Kunststoffgranulat | nichtmetallisch | Aluminium / weicher Untergrund | leichtes Strahlen ohne Grundwerkschädigung |
Falsche Abrasivwahl ruiniert die vorherige Behandlung direkt – z. B. Edelstahl mit Stahlschrot gestrahlt, Eisenkontamination verursacht Rost, keine noch so teure Grundierung rettet das.
X. Strahlgeräte und Prozessparameter
Vor-Ort-Strahlen steuert Qualität durch Parameter, nicht durch”einfach drauflos strahlen”:
- Druckluftdruck: Offenes Strahlen meist 0.6–0.7 MPa; zu niedriger Druck führt zu unvollständiger Rostentfernung und starkem Effizienzabfall.
- Strahlwinkel: 60–80° zur Oberfläche optimal; senkrecht führt zu Abrasivem-Verschwendung durch Rückprall, zu flach schwächt den Abtrag.
- Düsenabstand: 200–400 mm, zu nah beschädigt Untergrund, zu fern sinken Effizienz und Rauheit.
- Abrasivkörnung: bestimmt Rauheit, grob gibt hohe, fein gibt niedrige Rauheit, muss mit DFT abgestimmt sein.
- Umgebungsmanagement: Strahlbereich benötigt Entstaubung, Windschutz, Feuchteschutz, um Rückrost und Abrasivem-Verklumpung durch Feuchtigkeit zu vermeiden.
Bediener sollten geschult sein, jederzeit Rauheit mit Referenzplatte vergleichen, Parameter in Arbeitskarte notieren, statt nach Gefühl zu arbeiten.
XI. Kontrolle löslicher Salze und Flash-Rost
Der am leichtesten zu übersehende unsichtbare Killer der Oberflächenbehandlung sind lösliche Salze (Chloride, Sulfate):
- Quelle: Meeresatmosphäre, Enteisungssalze, Industrieabgase, Rückstände von Reinigungsmitteln, haften als Ionen auf Stahloberfläche.
- Gefahr: Selbst bei Sa2.5 zieht Salz unter der Beschichtung Feuchte an und bildet Konzentrationszellen, verursacht”Filigrankorrosion””Blasen”, selbst beste Haftung hält nicht.
- Prüfung: Bresle-Patch-Methode mit Ionenchromatographie oder Kolorimetrie, wichtige Projekte fordern Salzgehalt ≤ Grenzwert (z. B. 20–50 mg/m², je Norm).
- Entfernung: Hochdruck-Süßwasserreinigung (ohne Abrasivem) ist Mittel der Wahl zur Salzentfernung; Strahlen entfernt nur Rost, nicht lösliche Salze – ein häufiger Irrtum.
- Flash-Rost: Nach Strahlen rostet Oberfläche bei hoher Feuchte schnell zurück, innerhalb Frist beschichten; bei nicht rechtzeitiger Beschichtung temporärer Schutz oder Shop-Primer.
”Salzentfernung” in den Prozessplan zu schreiben, ist ein Schlüsselschritt für lange Lebensdauer von Offshore, Brücken, Chemieanlagen, wird aber von gewöhnlichen Projekten oft übersehen, endet als”Oberfläche glänzt, rostet aber bald”.
XII. Häufige Fehler bei der Oberflächenbehandlung
Fehler 1: Strahlen nur auf”glänzend” ausgerichtet, Rauheit ignoriert. Glänzend heißt nicht Rauheit ok, Rz mit Platte messen.
Fehler 2: Nach Strahlen lange liegen lassen vor Beschichtung. Behandelte Fläche rostet in feuchter Luft zurück (Flash-Rost), Grundierung innerhalb Frist (z. B. 4h, je Umgebung) auftragen.
Fehler 3: Edelstahl mit Stahlschrot gestrahlt. Eisenkontamination verursacht Rost, nichtmetallisches Abrasivem zwingend.
Fehler 4: Untergrund unter Taupunkt beschichtet. nächtlicher Temperaturabfall typische Falle, Taupunkt messen.
Fehler 5: St2 als Sa2.5 verwendet. Handreinigungstiefe erreicht Strahlen nicht ansatzweise, mit gewöhnlicher Grundierung frühes Versagen sicher.
Fehler 6: Nur Rost, kein Fett entfernt. Öl trennt Haftung, versteckter als Rost.
Fehler 7: Rauheit umso höher desto besser. Zu rau: Gipfel blank, Täler Luftansammlung, wird selbst Korrosionsquelle.
XIII. Oberflächenbehandlung in das Beschichtungssystem integrieren
Oberflächenbehandlung ist keine isolierte Arbeitsstufe, sondern das erste Glied des”Grund—Zwischen—Deck”-Systems. Am Beispiel des ISO 12944-2018-Systementwurfs: Kohlenstahl bei Korrosivitätskategorie C2–CX zuerst Strahlen Sa2.5 + Shop-Primer, dann Epoxid-Zinkstaubgrundierung + Epoxid-Eisenglimmer-Zwischenbeschichtung + Polyurethan-Decklack. Die Oberflächenbehandlungsstufe steht direkt in der Systemtabelle, zusammen mit jeder Schichtdicke (z. B. Grund 70–80µm, Zwischen 100–150µm, Deck 100–120µm) als Abnahmegrundlage.
Kexin New Materials (kexinMaterials)Bei der Lieferung von Industrie-Schutzbeschichtungssystemen werden der Oberflächenvorbereitungsgrad, das Rauheitsfenster, Taupunkt-/Feuchtigkeitsgrenzwerte und die Beschichtungs-Schichtdicke gemeinsam in die Verfahrenskarte eingetragen. Für spezielle Untergründe wie Edelstahl, feuerverzinkten Stahl und bestehende Anlagen werden entsprechende nichtmetallische Strahlmittel-Schleifverfahren und rosttolerante Systeme vorgegeben, um sicherzustellen, dass „ein Drittel Lack, sieben Zehntel Untergrund“ auf der Baustelle tatsächlich umgesetzt wird, statt nur ein Slogan zu bleiben.
Zur generellen Abwägung der Systemauswahl: Wenn Sie zwischen lösemittelhaltiger und wasserverdünnbarer Industriefarbe entscheiden, hilft der Leitfaden zur Umstellung von Öl auf Wasser bei Industrie-Schutzbeschichtungen; um die Unterschiede von „wasserbasiert vs. ölhaltig“ bei Haftung und Verarbeitung zu verstehen, bietet Vergleich der Auswahl von wasserverdünnbarer und ölhaltiger Farbe einen systematischeren Rahmen. Im Hinblick auf Arbeitssicherheit klärt Analyse von Sicherheitsirrtümern bei wasserverdünnbarer Farbe ebenfalls auf, um vor Ort Gefahren wie „unzureichende Belüftung bei der Untergrundvorbereitung“ zu vermeiden.
14. Abstimmung von Oberflächenvorbereitung und Beschichtungssystem
Unterschiedliche Beschichtungen stellen unterschiedliche Anforderungen an die Untergrundvorbereitung, man darf nicht alles über einen Kamm scheren:
- Zinkstaub-Grundierung (Epoxid): Muss gestrahlt werden auf Sa2.5 + Rauheit 30–75 µm, andernfalls ist der Kontakt zwischen Zinkpulver und Stahloberfläche unzureichend, der kathodische Schutz versagt – die Zinkstaub-Grundierung ist dann umsonst aufgetragen.
- Epoxid-Glimmer-Mittelschicht: Hängt von der Haftung der Grundierung ab; mangelhafte Untergrundvorbereitung führt zu kettenförmiger Ablösung, die Sperrschicht ist wirkungslos.
- Polyurethan- / Acryl-Decklack: Sehr empfindlich gegen Öl und Staub; mangelhafte Untergrundvorbereitung und Zwischenreinigung führen leicht zu Kratern, Delaminierung und Glanzverlust.
- Rosttolerante Beschichtung: Kann bei St2/St3 eingesetzt werden, doch gilt weiterhin: je gründlicher entrostet, desto besser; man darf „Toleranz“ nicht als „keine Vorbereitung“ missverstehen.
Kurz gesagt: Je stärker die Grundierung auf elektrochemischem Schutz basiert (z. B. zinkhaltig), desto abhängiger ist sie vom Strahlgrad; je dünner und feiner der Decklack, desto empfindlicher gegen Verschmutzung. Der Oberflächenvorbereitungsgrad muss zusammen mit dem Beschichtungssystem in die Systemtabelle aufgenommen werden.
15. Arbeitssicherheit und Staubkontrolle bei der Verarbeitung
Die Oberflächenvorbereitung selbst hat Sicherheitsgrenzen, die oft zugunsten von „nur auf Qualität achten“ ignoriert werden:
- Strahlstaub: Quarzsand ist bei offenem Strahlen verboten (Silikosegefahr); man sollte Stahlkies/Granat etc. verwenden und Absauganlagen sowie Atemschutz (mindestens NIOSH-Partikelfiltermaske) einsetzen.
- Behälter/Räume: Zwangslüftung, Messung von Sauerstoffgehalt und brennbaren Konzentrationen, Aufsicht durch eine Person, Einzelarbeit verboten.
- Abprallendes Strahlmittel: Bediener tragen Schutzbrille, Gehörschutz und vollständige Arbeitskleidung, um Verletzungen durch Rückprall und Lärmschäden zu vermeiden.
- Entfettungslösemittel: Niedrigtoxische Entfetter wählen, belüften und Brandschutz beachten, um Ansammlung brennbarer Dämpfe zu vermeiden.
- Edelstahl-Schleifen: Staub von nichtmetallischem Strahlmittel muss ebenfalls erfasst werden, um Gefahren durch einatmbare Partikel zu vermeiden.
Sicherheit und Qualität der Oberflächenvorbereitung gemeinsam in das Konzept aufnehmen, ist das vollständige Verständnis von „sieben Zehntel Untergrund“ – der Untergrund muss sowohl gut als auch sicher vorbereitet werden.
16. Vorlagenkarte für Oberflächenvorbereitungsarbeitsgänge
Die vorgenannten Punkte in eine unterschreibbare Arbeitsgangkarte zu festigen, ist der Schlüssel zur Umsetzung. Typische Felder sind unten aufgeführt; sie erleichtern die Vor-Ort-Ausführung und die Nachverfolgung:
| Arbeitsgang | Kontrollpunkt | Standard / Methode | Aufzeichnung |
|---|---|---|---|
| Entfetten | Oberflächenöl | Weißtuch-Abwischung ohne Ölflecken | Bestanden / Nicht bestanden |
| Strahlen | Reinheitsgrad | ISO 8501-1 Sa2.5 | Vergleich mit Standardfotos |
| Rauheit | Profilierte Tiefe Rz | 30–75 µm | Vergleichskörper / Profilometer |
| Entsalzen | Lösliche Salze | Bresle-Methode ≤ Normgrenzwert | mg/m² |
| Umgebung | Taupunkt / Temp.-Feuchte | Untergrund > Taupunkt 3℃, RF ≤ 80% | Messwerte |
| Beschichtungsfrist | Blitzrost-Kontrolle | Grundierung innerhalb Frist auftragen | Zeitstempel |
Diese Karte wird zusammen mit Beschichtungs-Schichtdicke und Haftungsprüfung archiviert und bildet den Nachweis der gesamten Kette „Untergrund–Zwischenschicht–Decklage“, sowie den wirksamsten Schutz bei Abnahmestreitigkeiten.
17. Oberflächenvorbereitung bei Renovierung alter Beschichtungen
Bei der Renovierung alter Anlagen geht es an der Untergrundvorbereitung am ehesten schief; dies muss als eigenständiges Thema behandelt werden:
- Zuerst das alte System bestimmen (Alkyd / Epoxid / Polyurethan / unbekannt), Kompatibilitätstest durchführen und dann die Übergangsgrundierung festlegen – niemals nach Farbe raten;
- Intakte alte Lackschicht: Anrauen, entstauben, entfetten genügt zum Überstreichen, doch Zwischenhaftung prüfen;
- Korrosionsbereiche: Muss auf Sa2.5 oder mindestens St3 erweitert gestrahlt werden, Rostlöcher zusätzlich entsalzen, um „Rostüberdeckung“ zu vermeiden;
- Streng verboten: „gesamte Fläche dünn über Rost sprühen“ – das verschiebt das Versagen nur, statt es zu beseitigen, und kehrt meist innerhalb eines halben Jahres zurück.
Renovierung ist nicht einfach ein weiteres Auftragen, sondern ein Systemprojekt aus „altes System beurteilen + Kompatibilität verifizieren + Untergrundvorbereitung neu machen“. Die Gewichtung der Oberflächenvorbereitung ist bei Renovierung sogar höher als bei Neubau.
18. Analyse realer Fälle von Oberflächenvorbereitungsversagen
Die vorigen Prinzipien an „negativen Beispielen“ festzumachen, hilft beim Merken:
- Fall 1: Strahlen sah sauber aus, doch nach einem halben Jahr Blasen. Bei einer Brücke visuell Sa2.5 erreicht, aber lösliche Salze ignoriert; durch Meeresatmosphäre eingetragene Chloridrückstände lösten Konzentrationszellenkorrosion unter der Beschichtung aus. Lehre: Entrosten ist nicht gleich Entsalzen, Bresle-Prüfung muss in die Verfahrenskarte.
- Fall 2: Edelstahl fälschlich mit Stahlkies behandelt. Reparaturtrupp nahm aus Eile Stahlkugeln für Edelstahl, Eisenpartikel eingebettet führten zu örtlicher Korrosion, ganze Charge neu. Lehre: Edelstahl muss mit nichtmetallischem Strahlmittel geschliffen werden, um Kratzer zu erzeugen; eisenbasierte Strahlmittel sind tabu.
- Fall 3: Nachts unter Taupunkt gearbeitet. Küstenprojekt tagsüber gut, in den Morgenstunden sank Untergrundtemp. unter Taupunkt unbemerkt, morgens ganze Fläche blasig abgelöst. Lehre: Taupunkt-Abstand 3℃ muss pro Schicht gemessen werden, bei starken Temperaturschwankungen öfter protokollieren.
Gemeinsamkeit der drei Fälle: Oberflächenvorbereitung „schien gemacht“, aber entscheidende Randbedingungen (Entsalzen, Strahlmittel, Taupunkt) übersprungen – am Ende wurde die Schuld der Beschichtung gegeben. Genau das ist der typische Preis für ignorierte „ein Drittel Lack, sieben Zehntel Untergrund“.
19. Zusammenspiel von Rauheit und Applikationsmethode
Eine raue Oberfläche stellt auch Anforderungen an die Verarbeitung; beides darf nicht getrennt geplant werden:
- Airless-Spritzen: Gute Zerstäubung, deckt stabil Rauheit 30–75 µm ab, Hauptmethode für industrielle Dickbeschichtung;
- Pinseln: An Kanten, komplexen Knotenpunkten besser eindringend, geeignet für lokale Verstärkung/Reparatur;
- Walzen: Bei großen Flächen effizient, neigt bei hoher Rauheit aber zu Lufteinschlüssen, besser mit Airless kombinieren;
- Konventionelles Airspray: Meist für Dekorflächen, bei industrieller Schwerkorrosion selten für Dickbeschichtung.
Kurz: Untergrundvorbereitung bestimmt Rauheit, Rauheit bestimmt Applikation – alles greift ineinander. Bei der Systemauslegung sollten „Strahlgrad + Rauheit + Applikationsgerät“ als Parametergruppe gemeinsam festgelegt werden, statt getrennt.
20. Eine Vor-Ort-Checkliste in einem Satz
Den gesamten Text zu einer an der Baustelle aushängbaren Liste zu komprimieren, nützt mehr als jeder Slogan:
- Baustahl strahlen auf Sa2.5, Rauheit 30–75 µm;
- Edelstahl mit nichtmetallischem Strahlmittel gleichmäßig anrauen, eisenbasierte Mittel verboten;
- Untergrundtemp. > Taupunkt 3℃, rel. Feuchte ≤ 80% erforderlich zum Arbeiten;
- Nach Strahlen Grundierung fristgerecht, bei Salzüberschuss zuerst mit Hochdruck-Süßwasser spülen;
- St2/St3 nur als Mindestschwelle, lieber strahlen als von Hand.
Wer diese fünf Punkte hält, setzt „ein Drittel Lack, sieben Zehntel Untergrund“ in die Tat um, und die Beschichtungslebensdauer hat Grundlage.
Zu beachten: Bestandene Oberflächenvorbereitung bedeutet nicht ein für alle Mal. Nach dem Beschichten sind mechanische Beschädigung und dauernde Wasseransammlung zu vermeiden, und in vorgeschriebenen Intervallen eine Beschichtungsinspektion (z. B. alle 3–5 Jahre Haftung und Roststichprobe) durchzuführen, um den Gewinn aus „sieben Zehntel Untergrund“ über den gesamten Lebenszyklus zu sichern, statt bei Übergabe aufzuhören.
Häufige Fragen
1. Welcher Zustand ist bei Strahlen Sa2.5 eigentlich zu erreichen?
Nach ISO 8501-1 erfordert Sa 2½ (Sa2.5), dass die Stahloberfläche frei von sichtbarem Fett, Schmutz, Zunder, Rostflecken und Altbeschichtung ist, nur punktförmige oder streifenförmige sehr leichte Verfärbungen zulässig, insgesamt einheitlich metallisch grauweiß. Es ist der übliche Empfehlungsgrad für Schwerkorrosions-Grundierungen, nicht „völlig weiß“ (das wäre Sa3).
2. Warum Rauheit beim Strahlen auf 30–75 µm begrenzen?
Rauheit gibt mechanische Verankerung; zu niedrig (75–100 µm) können Gipfel durchscheinen, Täler Luftblasen/Korrosion sammeln. 30–75 µm ist der beste Kompromiss für Haftung und Deckung der meisten Industriegrundierungen, Wert folgt DFT, vor Ort mit ISO 8503-Körper vergleichen.
3. Warum muss Untergrundtemp. 3℃ über Taupunkt liegen?
Taupunkt ist die Taubildungstemperatur; liegt Untergrundtemp. darunter oder nahe, kondensiert Wasserfilm, Haftung der Beschichtung weg, Blasen. Mindestens 3℃ über Taupunkt ist Gesetz bei Industrefarbe (5–35℃, RF≤80%), mit Thermo-Hygrometer und Taupunkt-Messgerät prüfen.
4. Kann man Edelstahl mit Stahlkies strahlen?
Nein. Eisenbasierte Strahlmittel betten sich ein und verursachen Eisenkontamination/Rost. Vorschriften fordern bei Edelstahl nichtmetallisches Strahlmittel zum Erzeugen von Kratzern (z. B. Aluminiumoxid, Granat), für Verankerung ohne Kontamination.
5. Wo liegt der Unterschied zwischen St2 und St3 zu Sa2.5?
St2/St3 ist die Reinigung mit Hand- oder maschinellen Werkzeugen: St2 gründlich, aber ohne Glanzanforderung, St3 sehr gründlich und mit Metallglanz; beide belassen festhaftende Zunder und die Entrostungstiefe liegt deutlich unter der des Strahlens. Sa2.5 ist der strahlgereinigte Near-White-Standard, es verbleiben nur sehr leichte Flecken. St darf nur als Mindestvoraussetzung dienen, wenn Strahlen nicht durchführbar ist.6. Wie bald nach dem Strahlen muss die Grundierung aufgetragen werden?
Abhängig von der Umgebung; in feuchter Luft bildet die behandelte Oberfläche „Flugrost“. Im Allgemeinen ist das Aufbringen von Shop-Primer oder Grundierung innerhalb einer begrenzten Zeit (meist 4 Stunden, je nach Temperatur und Feuchte) erforderlich, um langes Aussetzen und erneute Rostbildung zu vermeiden.
7. Kann bei relativer Luftfeuchte über 80% noch gearbeitet werden?
Normalerweise verboten. Hohe Feuchte verzögert die Härtung von Epoxid-/Polyurethanlacken und erhöht das Risiko von Tauwasserbildung. Es sollte gewartet werden, bis RF ≤ 80% und der Untergrund mindestens 3℃ über dem Taupunkt liegt, bevor gearbeitet wird.
8. Ist rauere Oberfläche immer besser?
Nein. Zu hohe Rauheit lässt die Peakspitzen unbedeckt von der Beschichtung, was zu Korrosionsansatzpunkten wird; Täler können Luft einschließen und Pinholes bilden. Es sollte in einem Bereich von 30–75 µm gehalten und mit der Schichtdicke abgestimmt werden.
9. Wie wird die Oberflächenvorbereitung als akzeptabel abgenommen?
Bewertung des Grades mit ISO 8501-1 Referenzfotos, Rauheitsmessung mit ISO 8503 Vergleichsstücken (Ziel 30–75 µm), Messung löslicher Salze per Bresle-Methode, Fettprüfung mit weißem Tuch, Aufzeichnung von Temperatur/Feuchte/Taupunkt; nach Härtung Gitterschnittprüfung nach GB/T 9286 zur Haftungskontrolle (Grad 0/1 ist exzellent). In das Abnahmeprotokoll aufnehmen, um Streit zu vermeiden.
10. Welche Unterstützung bietet Kexin New Materials bei der Oberflächenvorbereitung?
Kexin New Materials (kexinMaterials) schreibt Oberflächenvorbereitungsgrad, Rauheitsfenster, Taupunkt/Feuchteschwellen und Beschichtungsschichtdicke gemeinsam in die Prozesskarte und liefert für Edelstahl, verzinkten Stahl und betriebene Anlagen nichtmetallische Schleifmittel-Bearbeitung sowie rosttolerante Systeme, um „drei Teile Lack, sieben Teile Untergrund“ umzusetzen.
Weiterführende Literatur
- Leitfaden zur Auswahl wasserverdünnbarer Industriebeschichtungen (Öl-zu-Wasser-Umstellung):verbindet Oberflächenvorbereitung und Systemauswahl und etabliert eine ganzheitliche Entscheidung für Grundierung–Zwischenbeschichtung–Decklack.
- Vergleich der Auswahl von wasserverdünnbarer Farbe und lösemittelhaltiger Farbe:verstehen der Unterschiede verschiedener Systeme in Haftung und Verarbeitung als Referenz für Untergrundanforderungen.
- Analyse von Sicherheitsirrtümern bei wasserverdünnbarer Farbe:Vermeidung von Belüftungs-, Schutz- und anderen Vor-Ort-Sicherheitsrisiken bei Untergrundvorbereitung und Verarbeitung.