Im System der schweren Korrosionsschutzbeschichtung ist der zinkreiche Epoxid-Grundierung allgemein als „erste Verteidigungslinie“ anerkannt. Im Gegensatz zum Decklack, der für Ästhetik und Wetterbeständigkeit zuständig ist, oder zur Zwischenbeschichtung, die lediglich die Schichtdicke und Abschirmung erhöht, bietet sie durch das „selbstopfernde“ Verhalten des großen Zinkpulveranteils im Film auch bei kleinsten Defekten am Stahlsubstrat einen elektrochemischen Schutz für das freiliegende Metall. Dieser aktive Schutzmechanismus macht sie in strengen Umgebungen wie C5, CX und selbst Im2-Tauchbedingungen zum unverzichtbaren Primer. Dieser Artikel nutzt den kathodischen Schutzmechanismus als Leitfaden und analysiert anhand der realen Parameter aus den öffentlichen Technischen Datenblättern (TDS) von TEKNOZINC 3480 SE von Teknos und Barrier 80 UHS von Jotun detailliert die Zinkgehaltsstufen, den Festkörper- und VOC-Gehalt, das Mischverhältnis und die Topfzeit sowie die Mindestanforderungen an die Oberflächenvorbehandlung, um Ingenieuren zu helfen, den Begriff „zinkreich“ von einem Konzept in überprüfbare Zahlen zu verwandeln.
I. Positionierung und Kernmechanismus der zinkreichen Epoxid-Grundierung: Opferanoden-Kathodenschutz
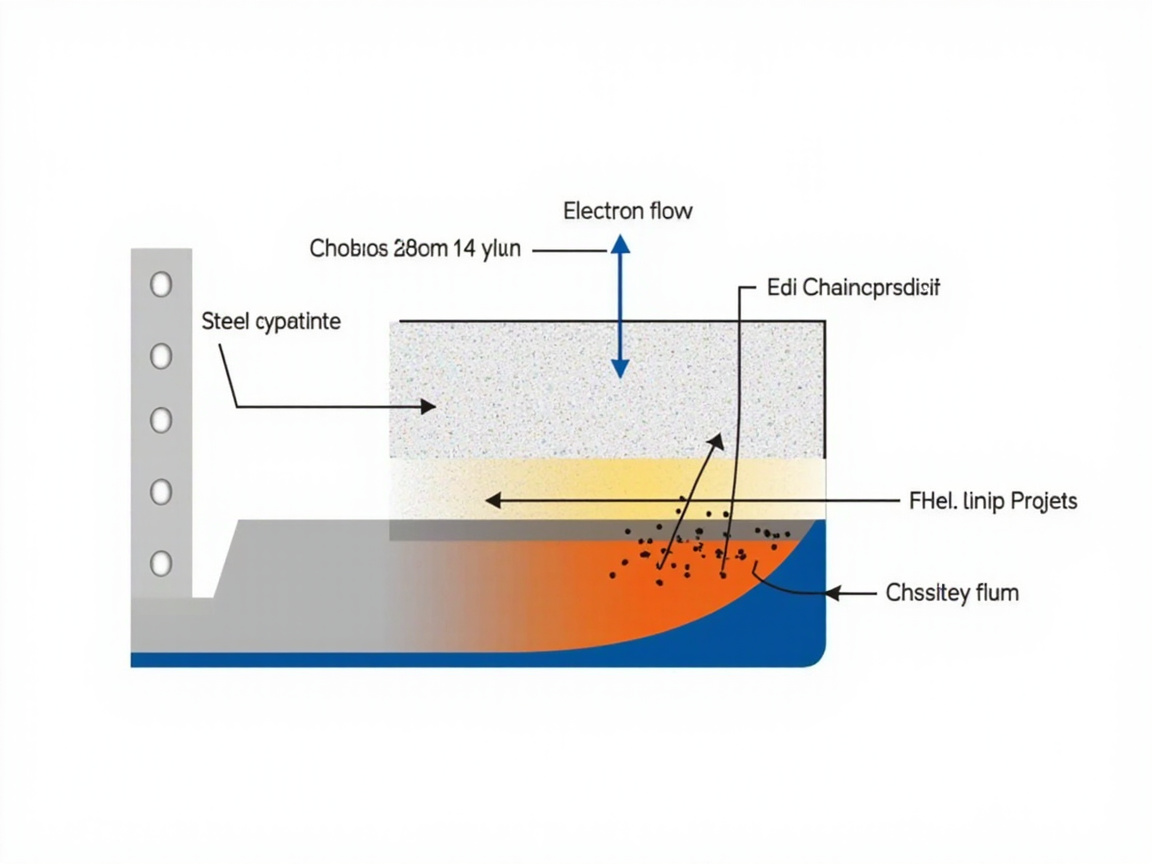
Um zu verstehen, warum die zinkreiche Epoxid-Grundierung „viel teurer, aber ihr Geld wert“ ist, muss man zunächst begreifen, dass ihr Schutzmechanismus sich von dem herkömmlicher abschirmender Primer unterscheidet. Eine normale Epoxid-Zinkphosphat-Grundierung blockiert korrosive Medien passiv durch Passivierung und Abschirmung; die zinkreiche Grundierung hingegen ist im Trockenfilm mit enormen Mengen Zinkpulver gefüllt (üblich ≥80 % Trockenfilmmasse), wobei diese Zinkpartikel einander berühren und mit dem Stahlsubstrat verbunden sind, wodurch ein kontinuierliches leitfähiges Netzwerk entsteht. Wenn der Film lokal beschädigt wird, das Stahlsubstrat freiliegt und mit einem Elektrolyten (Wasserhaut, Salznebel) in Kontakt kommt, löst sich das negativere Zink bevorzugt auf und wird zur Opferanode, die den Stahl zwingt, als Kathode geschützt zu werden – das ist „Kathodischer Schutz (Cathodic Protection)“.
In der elektrochemischen Spannungsreihe liegt das Standardpotential von Zink bei etwa −0,76 V (gegen die Standardwasserstoffelektrode), deutlich negativer als das von Eisen bei −0,44 V. Daher „eilt“ das Zinkpulvernetzwerk der Oxidation voraus: Zn → Zn²⁺ + 2e⁻, die Elektronen fließen zum Stahlsubstrat und polarisieren es in den korrosionsfreien Bereich. Die gebildeten Zn²⁺ reagieren weiter mit OH⁻ und CO₃²⁻ in der Umgebung zu dichten Korrosionsprodukten wie basischem Zinkcarbonat, die die beschädigte Stelle verstopfen und eine art „Selbstheilung“ als zusätzliche Abschirmung bewirken. Das Dokument „Kernmechanismen und Auswahlkriterien“ vermerkt explizit: Kathodischer Schutz bedeutet, dass „das Zinkpulver (≥80 % Trockenfilm) in der zinkreichen Grundierung als Opferanode dient“.
Es muss betont werden: Die Voraussetzung für das Funktionieren des kathodischen Schutzes ist, dass das Zinkpulver mit dem Stahlsubstrat elektrisch verbunden bleibt und der Zinkgehalt ausreicht, um ein kontinuierliches Netzwerk zu bilden. Wenn die Oberfläche durch Öl, Salze oder Zunder blockiert ist oder der Zinkgehalt zu niedrig für ein durchgehendes Netzwerk ist, nimmt der Schutz drastisch ab. Dies erklärt auch, warum zinkreiche Grundierungen so strenge Anforderungen an Oberflächenvorbehandlung und Zinkgehalt stellen.
II. Drei Zinkgehaltsstufen und ihre Leistungsgrenzen
Das „reich“ der zinkreichen Epoxid-Grundierung bezieht sich auf den Massenanteil des Zinkpulvers. Die Branche unterteilt üblicherweise nach dem Zinkgehalt im Trockenfilm in Stufen, wobei jede Stufe unterschiedliche Schutzpositionierungen und Kosten hat:
| Zinkgehaltsstufe (Trockenfilmmasse) | Schutzmerkmale | Anwendungsgrenzen | Risiken und Hinweise |
|---|---|---|---|
| Niedriger Zinkgehalt (ca. 40 %–65 %) | Primär Abschirmung, schwacher Kathodenschutz | C3–C4 allgemeine Industrie, als mittel-/niedrigwertiger Primer | Netzwerk nicht kontinuierlich, schwacher Schutz an beschädigten Stellen, ergänzende Zwischenbeschichtung erforderlich |
| Mittlerer Zinkgehalt (ca. 65 %–80 %) | Abschirmung + begrenzter Kathodenschutz | C4–C5 gängiger schwerer Korrosionsschutz | Leistung hängt von Filmbildung und Zinkpulverqualität ab, gemäß TDS zu prüfen |
| Hoher Zinkgehalt (≥80 %) | Starker Kathodenschutz, nahezu vollständiges Netzwerk | C5, CX, Im2 strenge Umgebungen | Höchste Kosten, höherer VOC, aber optimal in Korrosionsschutzlebensdauer und Wirtschaftlichkeit |
Die hohe Zinkstufe (≥80 %) ist der Schwellenbereich, der von ISO 12944-5 für schwere Korrosionsschutzsysteme anerkannt wird. Im Dokument wird für TEKNOZINC 3480 SE explizit „Zinkgehalt (Trockenfilm) ≥ 80 % (Masse)“ angegeben; bei Jotun Barrier 80 UHS „entspricht das Zinkpulver ASTM D520 Type II“ und erfüllt die Zusammensetzungsanforderungen von ISO 12944-5. Beide liegen in der hohen Zinkstufe und erreichen daher bei C5 die Haltbarkeit „sehr hoch (VH)“.
Ein häufiges Missverständnis ist: „Je mehr Zink, desto besser, mit 95 % bin ich doch unbesiegbar“. Tatsächlich hat ein zu hoher Zinkgehalt Nebenwirkungen: Die Filmbrittleit steigt, Haftung und Zähigkeit nehmen ab, der Anteil des Epoxidbinders wird verdrängt und die Filmbildung verschlechtert sich; zudem entsteht beim Schweißen/Schneiden mehr Zinkoxidrauch. Daher liegen Normen und TDS die Obergrenze in einem sinnvollen Bereich (z. B. 80 %–90 % Trockenfilm) und regeln in ASTM D520 die Reinheit und Korngröße nach Zinkpulvertyp (Type I/II/III), anstatt extremen Werten nachzujagen.
III. Analyse echter Produktdaten: TEKNOZINC 3480 und Barrier 80 UHS
Um den Mechanismus auf konkrete Produkte zu bringen, ist der直观este Weg, die Schlüsselparameter von zwei öffentlichen TDS nebeneinander zu betrachten. Die folgende Tabelle fasst die Kernedaten der beiden zinkreichen Epoxid-Grundierungen aus dem Dokument zusammen; alle Werte stammen aus den herstellerseitigen TDS gemäß Forschungsdokument.
| Parameter | TEKNOZINC 3480 SE (Teknos) | Barrier 80 UHS (Jotun) | Technische Bedeutung |
|---|---|---|---|
| Typ | Zweikomponentige lösemittelhaltige hochfestkörperreiche zinkreiche Epoxid-Grundierung | Zweikomponentige polyaminhärtende Epoxid-Grundierung, ultrahoch festkörperreich (6XW) | Beide Epoxidbasis, unterschiedliche Festkörperansätze |
| Volumenfestkörper | ca. 66 % | 85 ± 2 % | Barrier höher, bessere Schichtdicken-Effizienz pro Materialeinheit |
| Massenfestkörper | Gesamtfestkörper masse ca. 2400 g/L | 95 ± 2 % | Barrier gehört zu „VOC-Massenanteil <10 %“ ultrahoch festkörperreich |
| VOC | ca. 300 g/L | 134 g/L (GB 30981 / GB/T 34682) | Beide im komfortablen Bereich weit unter strengen Grenzwerten, Barrier besser |
| Zinkgehalt (Trockenfilm) | ≥ 80 % (Masse) | Entspricht ASTM D520 Type II | Beide erfüllen hohe Zinkstufe für schweren Korrosionsschutz |
| Mischverhältnis A:B | 5 : 1 (Volumen) | Zweikomponentig (polyaminhärtend, Details siehe TDS) | Wiegefehler beim Mischen beeinflussen Härtung direkt |
| Topfzeit | 3 h (@23℃) | Siehe TDS (ultrahoch festkörperreiches System meist begrenzt) | Nach Mischen innerhalb der Topfzeit verbrauchen |
| DFT | 60–150 µm | 60–150 µm | Gleicher Schichtdickenbereich, ein-/zweilagig möglich |
| Korrosionsklasse | Entspricht EN ISO 12944-5 | ISO 12944-6 Test bei C5 erreicht VH | Beide abdeckend C5 hohe Haltbarkeit |
| Theoretische Ergiebigkeit | Siehe TDS (variiert mit DFT) | 14–5,6 m²/L | Barrier bei höherem Festkörper ergiebiger |
Der Vergleich zeigt: Beide liegen auf derselben Leistungslinie „hoher Zinkgehalt + C5 VH“, die Unterschiede konzentrieren sich auf Festkörper und VOC: TEKNOZINC 3480 geht den bewährten hochfestkörperreichen Lösemittelweg mit 66 % Volumenfestkörper und ca. 300 g/L VOC; Barrier 80 UHS treibt den Massenfestkörper auf 95 % und drückt VOC auf 134 g/L – ein typischer ultra-niedrigemissions-ultrahochfestkörperreicher Ansatz. Für nach GB 30981-2020 streng regulierte Projekte bietet letzterer mehr Compliance-Spielraum.
Zudem vermerkt das TDS von TEKNOZINC 3480 ausdrücklich „kann als Primer für Polyurethan-/Epoxid-Systeme dienen, auch ohne Decklack wetterbeständig“, was bedeutet, dass er in einigen mittel-/niedrigkorrosiven oder kurzzyklischen Betriebsbedingungen allein als dauerhafter Primer eingesetzt werden kann und das System vereinfacht; Barrier 80 UHS betont eher die Grundierungsrolle in langlebigen C5-VH-Systemen und entfaltet mit Eisenglimmer-Zwischenbeschichtung und Polyurethan-Decklack systemische Vorteile.
IV. Festkörper, VOC und Umweltkonformität
„Festkörper“ und „VOC“ sind die zwei Seiten der Umweltkonformität zinkreicher Epoxid-Grundierungen. Der Volumenfestkörper bestimmt, wie dick pro Anstrich aufgebaut werden kann, Massenfestkörper und VOC bestimmen Emissionen und arbeitsmedizinisches Risiko. Am Beispiel der Dokumentdaten:
- Volumenfestkörper: TEKNOZINC 3480 ca. 66 %, Barrier 80 UHS 85±2 %. Je höher der Volumenfestkörper, desto weniger Beschichtungsvolumen zur Erreichung derselben DFT nötig, desto geringer Transport und Verlust.
- Massenfestkörper: Barrier 80 UHS 95±2 % und „VOC-Massenanteil <10 %“, gehört zum ultrahoch festkörperreichen Bereich; TEKNOZINC 3480 Gesamtfestkörper masse ca. 2400 g/L, VOC ca. 300 g/L.
- VOC-Grenzwert
- Industrielle Schutzbeschichtungen unterliegen GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“. Für zinkreiche Grundierungen gibt es klare VOC-Obergrenzen; sowohl die 134 g/L von Barrier 80 UHS als auch die ca. 300 g/L von TEKNOZINC 3480 liegen im konformen Bereich, wobei Erstere in streng regulierten Zonen entspannter agiert.
Es ist darauf hinzuweisen, dass die VOC-Bestimmung gemäß GB/T 23985 (oder GB/T 23986 GC-MS-Verfahren), ISO 11890 und ähnlichen Methoden durchzuführen ist; die Werte unterscheiden sich je nach Vorschrift (z. B. betragen die VOC-Angaben von Jotun Jotacote unter GB, EU und US jeweils 239/261/247 g/L, was den Methodeneinfluss zeigt). Beim Vergleich von VOC muss sichergestellt sein, dass „dieselbe Methode, derselbe regulatorische Maßstab“ gilt, andernfalls sind die Zahlen nicht direkt vergleichbar.
Kexin New Materials (kexinMaterials) empfiehlt bei der Auswahl zinkreicher Grundierungen Kunden in streng regulierten Bereichen von GB 30981-2020 vorrangig den Weg mit ultrahohem Festkörpergehalt (z. B. Gewichtsfestkörper 95 %, VOC 134 g/L Klasse), um mit geringeren Emissionen unkompromittierten kathodischen Schutz zu erreichen.
Fünf. Mischungsverhältnis, Topfzeit und wichtige Verarbeitungsparameter
Epoxid-Zinkgrundierung ist eine Zweikomponenten-Beschichtung; Härter (Polyamin- oder Polyamidtyp) und Bindemittel müssen streng nach Verhältnis gemischt werden, andernfalls bleibt sie klebrig, trocknet nicht oder die Eigenschaften brechen ein. Das Datenblatt liefert die wichtigen Verarbeitungsparameter von TEKNOZINC 3480:
- Mischungsverhältnis A:B = 5:1 (Volumen): Wiegen und Zugabereihenfolge gemäß TDS, zuerst Basiskomponente dann Härter, gründlich mischen und nach Reifezeit (induction) verwenden.
- Topfzeit (Pot Life) 3 h (@23℃): Die angemischte Farbe ist bei 23℃ ca. 3 Stunden verarbeitbar; je höher die Temperatur, desto kürzer die Topfzeit. Im Sommer muss in kleinen Chargen angemischt und häufig frisch gemischt werden.
- Trocknung: Staubtrocken ca. 10 min, grifffest ca. 15 min, vollständig ausgehärtet 7 d. Kurze Oberflächentrocknung fördert die Fertigungslinie, aber vor vollständiger Aushärtung keine Schwerlast oder Tauchbelastung.
- Wetterbeständig auch ohne Decklack: Laut TDS als Grundierung für Polyurethan-/Epoxid-Systeme geeignet und auch allein wetterbeständig, was Flexibilität für Instandhaltung und Kurzzeitprojekte bietet.
Im Vergleich zum universellen Epoxid-Polyurethan-Decklack-System (Abschnitt fünf des Datenblatts): Its Umgebungsanforderungen sind Temperatur 5–35℃, relative Feuchte ≤80%, Untergrundtemperatur mindestens 3℃ über Taupunkt, Verpackung Basiskomponente 20 kg + Härter 4 kg, Haltbarkeit 12 Monate. Die Verarbeitungsgrenzen der Zinkgrundierung sind ähnlich, aber wegen des hohen Anteils reaktiver Zinkpigmente empfindlicher gegenüber Oberflächenreinheit – Öl- oder Salzrückstände unterbrechen den Zink-Eisen-Kontakt und machen den kathodischen Schutz unwirksam, daher nach Strahlen oft Entstaubung und Salztest nötig.
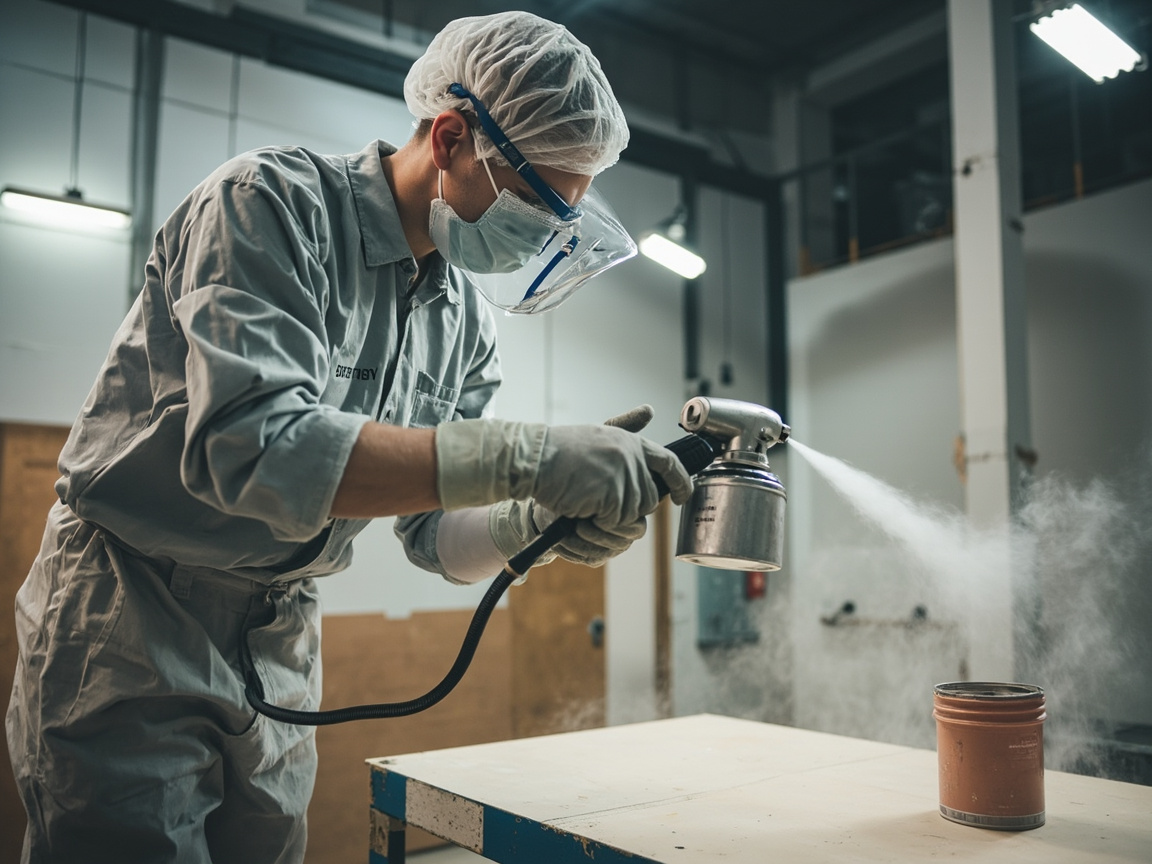
Zudem erzeugen Zweikomponentensysteme mit Isocyanat-/Aminhärter beim Mischen und Spritzen schädliche Aerosole; beim Verarbeiten sind Belüftung sowie Atemschutzmaske, Schutzbrille und chemikalienbeständige Handschuhe nötig. Zinkgrundierung härtet meist mit Epoxidamin (nicht HDI-Typ), aber beim Schweißen/Schneiden von beschichtetem Zinkstahl entsteht Zinkoxidrauch, wofür lokale Absaugung und Atemschutz erforderlich sind.
Sechs. Oberflächenvorbehandlung und Spreading Rate: Sa2.5 ist die Untergrenze
Egal wie hoch der Zinkgehalt, Epoxid-Zinkgrundierung braucht sauberen Stahl. ISO 8501-1 Sa 2½ (Sa2.5) „strahlentrostet“ ist die anerkannte Untergrenze für Zinksysteme: kein sichtbares Öl, Zunder, Rost oder Altanstrich, nur leichte Spuren erlaubt, plus geeignete Rauheit (meist 40–75 µm für mechanische Verzahnung und Zinkhaftung). Im Datenblatt setzen sowohl Zinkgrundierung als auch Nanokeramikbeschichtung Sa2.5 als Untergrenze, was deren allgemeine Bedeutung zeigt.
Bei der Spreading Rate bestimmt der theoretische Wert sich aus Volumenfestkörper und DFT: theoretische Spreading Rate (m²/L) = Volumenfestkörper × 1000 / DFT(µm). Für Barrier 80 UHS (Volumenfestkörper 85 %, DFT 80 µm) ca. 10,6 m²/L, konsistent mit 14–5,6 m²/L im Datenblatt (bei DFT 60–150 µm); TEKNOZINC 3480 (Volumenfestkörper ca. 66 %) bei gleichem 80 µm ca. 8,25 m²/L. Vor Ort wegen Rauheit und Verlust Aufschlag 20%–60% auf Verbrauch.
Nach Oberflächenvorbehandlung zügig beschichten (meist am selben Tag), um Rostrückbildung zu vermeiden; bei langer Pause oder Regen neu behandeln oder nachstrahlen. Für extreme Umgebungen wie CX/Im2 zusätzlich Salz (Bresle-Methode) und Rauheit prüfen, um Sa2.5 von „visuell ok“ auf „datentechnisch ok“ anzuheben.
Kexin New Materials (kexinMaterials) schreibt in der Übergabe Sa2.5-Vorbehandlung, Mischverhältnis 5:1 Kontrolle, Verarbeitung innerhalb 3 h Topfzeit, Taupunkt+3℃ als Pflichtprüfpunkte fest, damit das kathodische Schutznetz der Zinkgrundierung ab Start durchgängig wirksam ist.
Sieben. Technische Empfehlungen von Kexin New Materials (kexinMaterials)
Zusammenfassend aus Mechanismus und echten Daten lässt sich die Auswahl von Epoxid-Zinkgrundierung auf vier umsetzbare Regeln reduzieren:
- Zinkgehalt nach Klasse: C5/CX/Im2 bevorzugt ≥80% Trockenfilm-Hochzinkklasse (wie TEKNOZINC 3480, Barrier 80 UHS Level), C3–C4 je nach Kosten Mittelzinkklasse, aber TDS muss ISO 12944-5 erfüllen.
- Festkörper nach Konformität: In streng regulierten Zonen von GB 30981-2020 priorär ultrahoher Festkörper (Gewichtsfestkörper 95 %, VOC 134 g/L Level), Emission und Arbeitsschutz vereint.
- Verarbeitung nach Mischung: Zweikomponenten strikt A:B (z. B. 5:1 Volumen) wiegen, reifen, innerhalb 3 h Topfzeit verbrauchen; im Sommer kleine Chargen.
- Untergrund nach Sa2.5: Strahlen gründlich + Rauheit + Salztest, um Ursache der Zink-Eisen-Kontaktunterbrechung zu blockieren.
Diese vier Regeln mit dem Gesamtaufbau „Grundierung + Zwischenbeschichtung + Decklack“ verbunden (siehe Wie man wasser- und lösemittelhaltige Farbe auswählt Systemvergleich, sowie Unterschiede in Verarbeitung von wasserverdünnbarer und lösemittelhaltiger Farbe), lässt jedes Gramm Zinkpulver echten, prüfbaren Korrosionsschutz beitragen.
Acht. Zinkpulvertyp und ASTM D520 Norm
Das „Zink“ der Hochzinkklasse ist nicht irgendein Zinkpulver; Reinheit, Korngröße und Form beeinflussen direkt kathodischen Wirkungsgrad und Filmzustand. ASTM D520 „Standard Specification for Zinc Dust Pigment for Paints“ teilt Zinkpulver in Type I (Standardreinheit), Type II (hohe Reinheit, niedrige Verunreinigung), Type III (spezielle Behandlung) und regelt Metallzinkgehalt, Blei/Cadmium-Grenzen, Korngrößenverteilung. Datenblatt nennt bei Barrier 80 UHS „Zinkpulver entspricht ASTM D520 Type II“, also hochreines Zinkpulver; wenig Verunreinigung bedeutet reinere elektrochemische Reaktion, stabileres Zink-Eisen-Potenzial, verlässlicherer Langzeitschutz.
Bei Korngröße: feineres Zinkpulver hat größere Oberfläche, bildet leichter leitfähiges Netz, aber zu viel Feinpulver erhöht Ölzahl, Viskosität und Sedimentation; gröberes Pulver sedimentiert schnell, Netzwerk etwas schwächer. Reife TDS balancieren durch Kornverteilung. Ingenieure sollten nicht nur „Zink≥80%“ sehen, sondern fragen welche ASTM D520 Klasse und Verunreinigungskontrolle – dies unterscheidet „echtes Hochzink“ von „Auffüll-Hochzink“.
Neun. Härterchemie, Überlackierintervall und Verträglichkeit
Filmbildung der Epoxid-Zinkgrundierung ist Additionspolymerisation von Epoxidbindemittel mit Polyamin/Polyamidhärter, bildet 3D-Netzwerk das Zinkpulver „einschließt“. Reaktion temperaturempfindlich: niedrige Temp. langsamer, evtl. langsam trocken, klebrig; hohe Temp. kürzere Topfzeit, geliert leicht. TEKNOZINC 3480 nennt volle Aushärtung 7 d (@23℃), also vorher keine Tauch- oder Schwerlast, obwohl grifffest nur ca. 15 min.
Überlackierintervall (Overcoating Interval) ist Kern der Verträglichkeit: Zinkgrundierung bildet an Oberfläche durch Zinkkorrosion etwas basisches Zinkcarbonat (Weißrost); zu frühes Überlackieren der Zwischenbeschichtung kann durch schlechte Haftung Abplatzen bringen; zu spät zu stark pudernd ebenfalls schlecht. TDS gibt „min/max Intervall“ und Maßnahmen bei Überschreitung (leicht schleifen/Lösemittelwisch). Verträglichkeit: Zinkgrundierung mit Epoxid-Glimmerzwischenlack, Epoxid-Polyurethan-Decklack gleiche Epoxid/PUR-Chemie, meist gut; nicht homologe Systeme (manche Acryl, chloriertes Gummilack) erst Verträglichkeitstest, sonst Abplatzen.
Zehn. Salzsprüh- und Dauerprüfung: GB/T 1771 und ASTM B117
Korrosionsschutzbehauptung von Zinkgrundierung nicht nur aus Zinkgehalt, sondern aus Beschleunigungstest. Neutrale Salzsprühprüfung primär: nach GB/T 1771-2007 (äquivalent ISO 9227, ASTM B117), 5% NaCl, 35℃, kontinuierlich, Bewertung Blasen, Rostbreite an Ritze. Datenblatt „allgemeine Prüfnorm“ nennt Schwerkorrosion 1000–3000 h, Standard 500 h keine Blasen, Ritzenrost ≤1–2 mm. Zinkgrundierung wegen Kathodenschutz an Ritz oft Stahl frei; Salzsprühdauer allein unterscheidet nicht „Barriere“ von „Kathodenschutz“ – Letzterer bei Unterwanderung besser, erst mit EIS tiefer bewerten.
Hinweis: Salzsprühdauer ist „Beschleunigungsalterung“ nicht Lebensdaueräquivalent, nicht „1000 h = 10 Jahre“. ISO 12944-6 C5 VH urteilt via Systemtest und Expositionsvalidierung, nicht Einzelzahl. Also Zinkgrundierung wählen nach ISO 12944-5/-6 Test (z. B. Barrier 80 UHS C5 VH), nicht isoliert Salzsprühstunden.
Elf. Lagerung, Haltbarkeit und Schweißsicherheit
Die Zinkpulverkomponente (Komponente A) des zweikomponentigen zinkreichen Grundiers ist relativ inert, jedoch unterliegen der Epoxidbindemittel und der Härter (Komponente B) einer Haltbarkeitsbeschränkung. In den Akten ist für die universelle Epoxid-Polyurethan-Decklack-Kombination vermerkt „Lagerung 5–35℃, Haltbarkeit 12 Monate“, das Zinksystem ist ähnlich und muss vor Frost und hohen Temperaturen geschützt werden; der Härter sollte insbesondere nicht mit Feuchtigkeit in Kontakt kommen (Amine reagieren leicht mit CO₂ und Wasser zu Carbonatablagerungen, was zum Versagen führt). Wenn nach dem Öffnen der Dose bei Komponente B Klumpenbildung oder starke Eindickung auftritt, sollte diese nicht mehr verwendet werden.
Die Sicherheit beim Schweißen/Schneiden wurde bereits zuvor erläutert; hier ergänzen wir wesentliche Punkte des Vor-Ort-Managements: Bei bereits mit Zinkgrundierung beschichteten Bauteilen sollte die Hauptschweißarbeit möglichst vor der Beschichtung abgeschlossen werden; nach der Beschichtung müssen die Schweißnahtbereiche und die wärmebeeinflussten Zonen erneut sandgestrahlt werden bis Sa2.5 und mit zinkreichem Grundiers nachbeschichtet werden, um die Kontinuität des kathodischen Schutznetzwerks wiederherzustellen; bei unvermeidbaren Vor-Ort-Schweißarbeiten müssen lokale Absaugung eingerichtet, Schweißer mit druckluftversorgtem Atemschutz ausgestattet werden und nach der Arbeit eine Integritätsprüfung durchgeführt werden. Nur wenn der geschlossene Kreislauf „Beschichtung – Schweißen – Nachbeschichtung“ in das Konzept geschrieben wird, lässt sich vermeiden, dass Schweißnähte zum Korrosionsangriffspunkt des gesamten Systems werden.
Zwölf. Beschichtungsfehler und Ursachenanalyse
Obwohl der Epoxid-Zinkgrundiers mechanistisch ausgereift ist, treten vor Ort aufgrund von Verarbeitungsabweichungen häufig typische Fehler auf. Im Folgenden werden diese nach „Phänomen – Ursache – Gegenmaßnahme“ strukturiert, um eine schnelle Lokalisierung vor Ort zu erleichtern:
| Fehlerbild | Mögliche Ursache | Prävention/Gegenmaßnahme |
|---|---|---|
| Lackfilm klebrig, trocknet langfristig nicht | Falsches Mischverhältnis, Härter unwirksam oder niedrige Temperatur | A:B genau abwiegen, Härter-Haltbarkeit prüfen, Temperatur erhöhen oder Niedrigtemperaturtyp wechseln |
| Zinkpulver setzt ab und bildet Bodensatz, Spritzgerät verstopft | Hohe Zinkdichte, zu langes Stehen ohne Rührung | Kontinuierliches Rühren bei niedriger Drehzahl, geeignete Düse wählen, Spritzviskosität regeln |
| Schichtablösung, vollständiges Abblättern | Falsches Überlackierungsintervall, zu dicke Weißrostschicht auf Oberfläche | Innerhalb des im TDS angegebenen Überlackierungsfensters arbeiten, bei Überschreitung leicht anschleifen/Lösemittelaktivierung |
| Frühe Rostrückbildung | Unzureichende Schichtdicke, Zinkgehalt nicht normgerecht, Öl/Salz auf Oberfläche | DFT in den Zielbereich anheben, Zink ≥80% verifizieren, Sa2.5 + Salzgehaltsprüfung |
| Schweißnaht/Kanten rosten zuerst | Kathodisches Schutznetzwerk an Schweißnaht unterbrochen | Nach dem Schweißen erneut sandstrahlen und Zinkgrundierung nachbeschichten, elektrische Verbindung wiederherstellen |
| Applikationsrate deutlich unter theoretischem Wert | Hohe Verluste, hohe Rauheit, Zerstäubungs-Windverlust | Material gemäß Verlustfaktor bereitstellen, Spritzparameter optimieren |
| Unwohlsein durch Schweißrauch | Zinkoxidrauch beim Schneiden/Schweißen | Lokale Absaugung, druckluftversorgter Atemschutz, Hauptschweißarbeit vor Beschichtung abschließen |
Der Wert dieser Analysetabelle liegt darin, die vage Zuschreibung „schlechte Farbe“ in überprüfbare Prozessvariablen zu zerlegen: Bei den meisten Versagensfällen von zinkreichen Grundiers liegt die Ursache in Mischverhältnis, Schichtdicke, Oberflächenvorbehandlung oder Überlackierungsintervall, nicht im Produkt selbst. Im Vor-Ort-Management wird empfohlen, „Mischverhältnis, DFT, Sa2.5, Überlackierungsfenster, Topfzeit“ als fünf Hauptkontrollelemente aufzuführen, vor jeder Applikation abzuzeichnen und damit obige Fehler prozessual auszuschließen. In Verbindung mit den zuvor genannten Mechanismen und echten TDS-Daten (TEKNOZINC 3480 mit 5:1-Mischung und 3 h Topfzeit, Barrier 80 UHS mit 95% Gewichtsfeststoffen und 134 g/L VOC) kann der Ingenieur den Epoxid-Zinkgrundiers von „nach Erfahrung“ zu einer datenbasierten, verlässlichen Grundschicht weiterentwickeln.
Dreizehn. Abwägung zwischen Epoxid-Zink- und anorganischem Zinkgrundiers
In der Familie der Schwerkorrosionsschutz-Grundierungen ist der Epoxid-Zinkgrundiers nicht die einzige „zinkhaltige“ Option; der anorganische Zinkgrundiers (auf Ethylsilikat-Basis) bietet ebenfalls kathodischen Schutz und ist in Hitzebeständigkeit und Lösemittelbeständigkeit überlegen. Die Abwägung lässt sich wie folgt zusammenfassen:
| Dimension | Epoxid-Zinkgrundiers | Anorganischer Zinkgrundiers |
|---|---|---|
| Bindemittel | Epoxidharz + Polyaminhärter | Ethylsilikat-Hydrolyse/Kondensation (anorganisches Silikat) |
| Kathodischer Schutz | Stark (Zink ≥80% Trockenfilm) | Stark (hoher Zinkgehalt) |
| Hitzebeständigkeit | Allgemein (Epoxidgrenze ca. 200℃ Klasse) | Exzellent (höhere Temperaturen vertragend) |
| Lösemittelbeständigkeit | Mittel | Exzellent |
| Verarbeitungstoleranz | Höher, Temperatur-/Feuchtefenster weiter | Strenger, empfindlich gegen Oberfläche und Aushärtungsfeuchte |
| Typische Verwendung | Universeller Schwerkorrosionsschutz-Grundiers, C5/CX-Kombination Unterlage | Hohe Temperatur, hitzebeständig, stark korrosive Umgebung |
Für die überwiegende Mehrheit der C5/CX-Industrie- und Offshore-Kombinationen ist der Epoxid-Zinkgrundiers (wie TEKNOZINC 3480, Barrier 80 UHS Klasse) aufgrund benutzerfreundlicher Verarbeitung und ausgereifter Kombination die erste Wahl; nur wenn die Struktur langfristig hitzebeständig sein muss oder häufig mit starken Lösemitteln in Kontakt kommt, wird eher zum anorganischen Zinkgrundiers geneigt. Unabhängig von der Wahl gelten die vier Grundregeln Zinkgehalt, Oberflächenvorbehandlung Sa2.5, Schichtdicke und Überlackierungskompatibilität unverändert. Erst wenn der Epoxid-Zinkgrundiers in die Gesamtkombination „Grundierung + Zwischenbeschichtung + Decklack“ gestellt wird (siehe Systemvergleich zur Auswahl von wasserverdünnbarer und lösemittelhaltiger Farbe), lässt sich sein Wert als Grundschicht im gesamten Schutzsystem nutzen, statt ein Einzelprodukt isoliert zu bewerten.
Es muss betont werden, dass der Epoxid-Zinkgrundiers nur das „erste Kilometer“ des gesamten Schutzsystems ist; seine Leistungsobergrenze wird gemeinsam durch Zinkgehalt, Feststoffanteil und Oberflächenvorbehandlung bestimmt, die Untergrenze wird durch Verarbeitungsdisziplin gewahrt. Lässt man an auch nur einer Stelle nach, degradiert der kathodische Schutz von „aktivem Schutz“ zu „passiver Barriere“. Daher sollten in der Konzeptprüfung die in diesem Artikel aufgeführten echten TDS-Parameter (Zink ≥80%, VOC ca. 300 g/L oder 134 g/L, A:B 5:1, Topfzeit 3 h) als Abnahmebasis in die technische Spezifikation geschrieben werden, statt nur „Epoxid-Zinkgrundiers verwenden“ zu vermerken, um zu verhindern, dass Lieferanten mit Produkten niedrigen Zink- und Feststoffgehalts die Konformität nur vortäuschen.
Häufig gestellte Fragen
Frage: Worin unterscheidet sich der Schutzmechanismus von Epoxid-Zinkgrundiers und herkömmlichem Epoxid-Grundiers (z. B. Zinkphosphat)?
Antwort: Herkömmliche Epoxid-Grundierungen schützen passiv durch Passivierung und Barrierewirkung gegen korrosive Medien; der Epoxid-Zinkgrundiers enthält im Trockenfilm viel Zinkpulver (≥80% Trockenfilm), das Zink hat ein negativeres Potenzial und wird an beschädigten Stahlstellen als Opferanode oxidiert, schützt den Stahl aktiv, also kathodischer Schutz. Daher ist der Zinkgrundiers bei unterfilmischer Korrosion und Kantenschutz deutlich überlegen gegenüber herkömmlichen Grundierungen und die bevorzugte Wahl für mittlere bis hohe Korrosionsklassen.
Frage: Je höher der Zinkgehalt, desto besser der Korrosionsschutz – kann man 95% Trockenfilm erreichen?
Antwort: Hoher Zinkgehalt (≥80%) bietet tatsächlich starken kathodischen Schutz, aber zu hoch (nahe 95%) verdrängt den Epoxidharzanteil, was zu spröderem Film, verminderter Haftung und Zähigkeit sowie mehr Schweißrauch führt. Normen und TDS setzen den sinnvollen Bereich meist bei 80%–90% Trockenfilm an und regeln den Zinkpulvertyp nach ASTM D520, statt Extreme anzustreben.
Frage: Ist der VOC-Wert von TEKNOZINC 3480 mit ca. 300 g/L nicht konform?
Antwort: Laut dessen TDS liegt 300 g/L im konformen Bereich für Industrie-Schutzbeschichtungen und erfüllt EN ISO 12944-5; im Vergleich zu Barrier 80 UHS mit 134 g/L (95% Gewichtsfeststoffe) sind die Emissionen jedoch deutlich höher. In streng reglementierten Zonen gemäß GB 30981-2020 oder bei geruchs-/arbeitsplatzhygiene-sensiblen Projekten sollte der ultra-hochfeststoff-Route der Vorzug gegeben werden; ansonsten bleibt 300 g/L verwendbar.
Frage: Kann der Zinkgrundiers allein ohne Decklack verwendet werden?
Antwort: Das TDS von TEKNOZINC 3480 besagt „kann als Grundierung für Polyurethan-/Epoxid-System dienen, ist auch ohne Decklack wetterbeständig“, was bedeutet, dass er in einigen mittel-/niedrigkorrosiven oder kurzzyklischen Betriebszuständen allein als dauerhafte Grundierung dienen kann. Für C5/CX langlebige Kombinationen wird jedoch zusätzlich eine Eisenglimmer-Zwischenbeschichtung und Polyurethan-Decklack empfohlen, um Barriere und Wetterbeständigkeit zu kombinieren; Einzelverwendung eignet sich nur für begrenzte Szenarien.
Frage: Macht eine kleine Abweichung vom 5:1-Mischverhältnis viel aus?
Antwort: Sehr groß. Zweikomponenten-Epoxid ist auf exakte Stöchiometrie von Bindemittel/Härter angewiesen; Abweichungen führen zu unvollständiger Aushärtung, Klebrigkeit, verminderter Härte und Haftung, sogar zum Totalverlust der Charge. Gemäß TDS volumetrisch oder masslich genau abwiegen, zuerst Hauptmittel dann Härter, gründlich rühren und nach Reife verwenden, innerhalb der Topfzeit (z. B. 3 h@23℃) aufbrauchen.
Frage: Die Topfzeit von 3 Stunden ist um, aber noch nicht aufgebraucht – kann man mit Verdünner verlängern?
Antwort: Nein. Die Topfzeit ist das chemische Verarbeitungsfenster; danach beginnt das System zu gelieren, Verdünner kann die Aushärteleistung nicht wiederherstellen, erzwungene Verwendung führt zu Nicht-Trocknen und Leistungskollaps. Korrekt ist kleine Chargen anzusetzen, innerhalb von 3 h aufzubrauchen, bei hohen Temperaturen eher weniger anzumischen.
Frage: Oberflächenvorbehandlung mit St3 (elektrisches Werkzeug schleifen), geht Strahlen nicht?
Antwort: Für Zinkgrundiers, insbesondere hochzinkige Schwerkorrosionssysteme, wird normalerweise Sa2.5-Strahlen gefordert, um Zink-Eisen-Kontakt und mechanische Verzahnung zu sichern; St3 hat geringere Reinheit und eignet sich nur für C2–C3 oder leichte Instandhaltung. Bei C4+ erhöht St3 das Risiko früher Rostrückbildung deutlich, kein Ersatz für Strahlen.
Frage: Was ist beim Schweißen already mit Epoxid-Zinkgrundiers beschichteter Stahlbauteile zu beachten?
Antwort: Schweißen/Schneiden lässt Zinkpulver zu Zinkoxidrauch oxidieren (Metalldampffieber-Risiko), es sind lokale starke Absaugung und zertifizierter Atemschutz nötig; zudem sollte die Hauptschweißarbeit vor der Beschichtung abgeschlossen sein oder nach dem Schweißen der beschädigte Bereich neu behandelt und nachbeschichtet werden, um ein Unterbrechen des kathodischen Schutznetzwerks an der Naht zu vermeiden.
Frage: Wie viel Unterschied machen 66% und 85% Volumenfeststoffe beim tatsächlichen Materialverbrauch?
Antwort: Bei DFT 80 µm ergibt 66% Volumenfeststoffe eine theoretische Ergiebigkeit von ca. 8,25 m²/L, 85% ca. 10,6 m²/L, letzteres deckt pro Materialeinheit etwa 28% mehr ab. Zuzüglich Vor-Ort-Verlusten spart hochfeststoffhaltige Beschichtung bei Großprojekten deutlich Beschichtungsvolumen, Transport und Arbeitszeit – ein Grund, warum die Ultra-Hochfeststoff-Route bevorzugt wird.
Frage: Muss der auf dem Zinkgrundiers auftretende Weißrost (basisches Zinkcarbonat) vollständig abgeschliffen werden?
Antwort:Nicht vollständig abschleifen. Das aus der Zinkkorrosion entstehende basische Zinkcarbonat ist selbst eine dichte zusätzliche Sperrschicht; leichter Weißrost trägt im Gegenteil zur Versiegelung bei; ist er jedoch zu dick, pulverförmig oder beeinträchtigt die Haftung der Folgebeschichtung, sollte vor dem Überstreichen leicht angeschliffen oder mit Lösemittel aktivierend abgewischt werden, um die Schichtzwischenbindung wiederherzustellen. Entscheidend ist, dass die elektrische Verbindung Zink–Eisen nicht durch Öl, Schmutz oder alte Farbe unterbrochen wird.
Frage: Kann Epoxid-Zinkstaub-Grundierung direkt auf feuerverzinktem Stahl oder auf heißtauchverzinkten Oberflächen aufgetragen werden?
Antwort: Ja, aber eine gezielte Vorbehandlung ist erforderlich. Die verzinkte Schicht ist glatt und kann Zinksalze aufweisen, sodass eine direkte Beschichtung mit Zinkstaublack eine schlechte Haftung ergibt; es sollte gemäß TDS ein Sweep-Strahlung (z. B. leichtes Strahlen zur Erzeugung einer mikroskopischen Rauheit) oder eine spezielle Vorbehandlung erfolgen, und es muss bestätigt werden, dass die Zinkstaub-Grundierung ausdrücklich für „abgenutzten/vorbehandelten verzinkten Stahl“ geeignet ist. Im Archiv ist vermerkt, dass Barrier 80 UHS ausdrücklich für Reparaturszenarien an abgenutztem verzinktem Stahl geeignet ist.
Weiterführende Literatur
- Wie wählt man zwischen wasserverdünnbarer Farbe und Ölfarbe: Das Abwägen von lösemittelhaltiger Zinkstaub- und wasserverdünnbarer Industriebeschichtung aus Systemperspektive verstehen.
- Unterschiede in der Anwendung von wasserverdünnbarer Farbe und Ölfarbe: Vergleich der wesentlichen Punkte verschiedener Beschichtungen bei Vor-Ort-Verarbeitung und Trockenschichtdickenkontrolle.
- Auswahlleitfaden für wasserverdünnbare Industriebeschichtungen: Erfahren Sie weiter, wie weit wasserverdünnbare industrielle Schutzsysteme an schwere Korrosionsschutzgrade angepasst werden können.