Kernfazit:
1. Nanobeschichtungen bezeichnen ultradünne Funktionsschichten mit einer Schichtdicke oder Funktionspartikeln im Größenbereich von 1–100 nm; der globale Markt erreichte im Jahr 2025 bereits ein Volumen von 15–17 Milliarden US-Dollar.
2. Bereits mit einer Dicke von nur 3–5 μm lassen sich Schutzeigenschaften wie ein Kontaktwinkel >150° und eine Beständigkeit gegen Salzsprühnebel >1500 h erzielen, was herkömmliche Beschichtungen mit 50–200 μm kaum erreichen können.
3. China hat 2024–2025 Normen für nanomodifizierte Beschichtungen wie T/GZBC 82-2025 und HG/T 6270-2024 veröffentlicht, was den Übergang der Branche von der Konzeptphase in die Standardisierungsphase markiert.
Im Bereich der Industrielackierungen ist „Nanobeschichtung“ eines der in den letzten fünf Jahren am häufigsten verwendeten technischen Schlagworte. Doch rund um dieses Konzept gibt es zahlreiche Informationsasymmetrien – manche setzen es mit der oleophoben Schicht auf Smartphone-Displays gleich, andere verklären es zum „allmächtigen Superüberzug“, und noch mehr Menschen sind verwirrt: Worin unterscheidet sich eine Nanobeschichtung eigentlich von herkömmlichen Lacken? Braucht mein Projekt wirklich eine Nanobeschichtung?
Dieser Artikel analysiert Nanobeschichtungen systematisch anhand öffentlicher Normen, Branchendaten und technischer Praxis entlang der fünf Dimensionen Definition, Prinzip, Klassifizierung, Anwendung und Auswahl und bietet Fachleuten im industriellen Beschichtungswesen einen operativen Referenzrahmen.
Was ist eine Nanobeschichtung? – Konzept, Klassifizierung und Kernmerkmale
Direkte Antwort:Nano-Beschichtung (Nano Coating) bezeichnet eine ultradünne Deckschicht, bei der mindestens eine Dimension im Bereich von 1–100 Nanometern (nm) liegt oder die durch Nanoskalen-Effekte dem Basismaterial spezielle Funktionen (superhydrophob, antibakteriell, selbstreinigend, korrosionsbeständig usw.) verleiht. Es ist kein einzelnes Produkt, sondern ein technisches System.
Mechanismus im Detail: Die Bedeutung von „Nano“ in Nanobeschichtungen umfasst zwei Aspekte. Einerseits die Materialebene – die funktionellen Füllstoffe in der Beschichtung (wie Nanosiliziumdioxid, Nanotitandioxid, Kohlenstoffnanoröhren) weisen eine Partikelgröße im Nanometerbereich auf; andererseits die Strukturebene – nach der Aushärtung der Beschichtung bildet sich auf der Oberfläche eine mikroskopisch raue Struktur im Nanometerbereich (wie die für den Lotuseffekt erforderliche unebene Topographie).
Basierend auf dem Zusammensetzungssystem werden Nanobeschichtungen in der Industrie üblicherweise in drei Kategorien unterteilt:
| Typ | Komponentenstruktur | Kommerzialisierungsgrad | Typische Produkte |
|---|---|---|---|
| Voll-Nano-System | Beschichtung besteht vollständig aus Nanomaterialien | Niedrig, hauptsächlich im Laborstadium | Reine Kohlenstoffnanoröhren-Folie |
| 0-0 Verbundsystem | Komposit aus zwei oder mehr Nanomaterialien | Mittel, teilweise bereits in Serienproduktion | Nano-TiO2-SiO2 Photokatalytische Verbundbeschichtung |
| 0-2 Verbundsystem | Konventionelle Harzmatrix + Nanofunktionsfüllstoff | Hoch, kommerziell am ausgereiftesten | Nanomodifizierter Epoxid-Korrosionsschutzlack, Nanohydrophobe Klarlackierung |
Dabei ist das 0-2-Verbundsystem derzeit der Mainstream in der industriellen Anwendung – in ausgereiften Epoxid-, Polyurethan- und Acrylharzsystemen werden nanoskalige Funktionsfüllstoffe (nanoskaliges SiO2, nanoskaliges ZnO, nanoskaliges TiO2, Graphen usw.) zugesetzt, um die Barriereeigenschaften, Wetterbeständigkeit oder Oberflächenfunktion der Beschichtung deutlich zu verbessern, ohne den Verarbeitungsprozess wesentlich zu verändern.
Datenbasis:Nach dem Bericht von Meticulous Research aus dem Jahr 2025 beläuft sich der globale Markt für Nanobeschichtungen auf etwa 16,68 Milliarden US-Dollar, wobei metalloxidbasierte Nanobeschichtungen (TiO2, SiO2, ZnO, Al2O3) den größten Anteil einnehmen. Der asiatisch-pazifische Raum ist der größte Markt weltweit, wobei China, Japan und Südkorea die drei zentralen Treiber sind. Fortune Business Insights prognostiziert für den Zeitraum 2026–2034 eine CAGR von etwa 22,7 %, und das Marktvolumen könnte bis 2034 voraussichtlich 135,88 Milliarden US-Dollar erreichen.
Quelle:Meticulous Research 2025, Fortune Business Insights 2026
Wie funktionieren Nanobeschichtungen? — Vier zentrale Wirkprinzipien
Direkte Antwort: Die besonderen Eigenschaften der Nanobeschichtung stammen aus vier physikalischen Effekten: Nanogrößeneffekt (dichte Füllung), Oberflächen-Grenzflächeneffekt (überhohe spezifische Oberfläche verstärkt die Haftung), Lotuseffekt (superhydrophob und selbstreinigend) sowie photokatalytischer Effekt (nanoskaliges TiO2 zersetzt organische Stoffe).
1. Nanogrößeneffekt – dichte Füllung: Die Partikelgröße von Pigmenten und Füllstoffen in herkömmlichen Beschichtungen liegt normalerweise im Mikrometerbereich (1–50 μm), wodurch nach der Aushärtung zahlreiche mikrometer große Poren in der Beschichtung verbleiben. Korrosive Medien (Wasser, Sauerstoff, Chloridionen) dringen durch diese Poren zur Substratoberfläche vor und verursachen Korrosion. Die Partikelgröße von Nanofüllstoffen ist um das 100- bis 1000-fache verringert und kann mikroskopische Risse füllen, die für mikrometer große Füllstoffe unerreichbar sind, wodurch ein ”Labyrintheffekt” entsteht – der Pfad, den Wassermoleküle und Korrosionsionen durch die Beschichtung nehmen, wird erheblich verlängert, und die Barriereeigenschaften der Beschichtung steigen dadurch um ein Vielfaches.
2. Oberflächen-Grenzflächeneffekt – molekulare Bindungskräfte: Am Beispiel von nano-SiO2 steigt die spezifische Oberfläche bei einer Partikelgröße von 10 μm auf 10 nm von etwa 0,3 m2/g auf etwa 300 m2/g – also um das 1000-Fache. Die Dichte der physikalischen Vernetzungspunkte ist weitaus höher als bei herkömmlichen Füllstoffsystemen, wodurch die Haftung zwischen Beschichtung und Substrat vom ”mechanischen Verzahnen” auf eine nahezu molekulare Bindung aufgewertet wird.
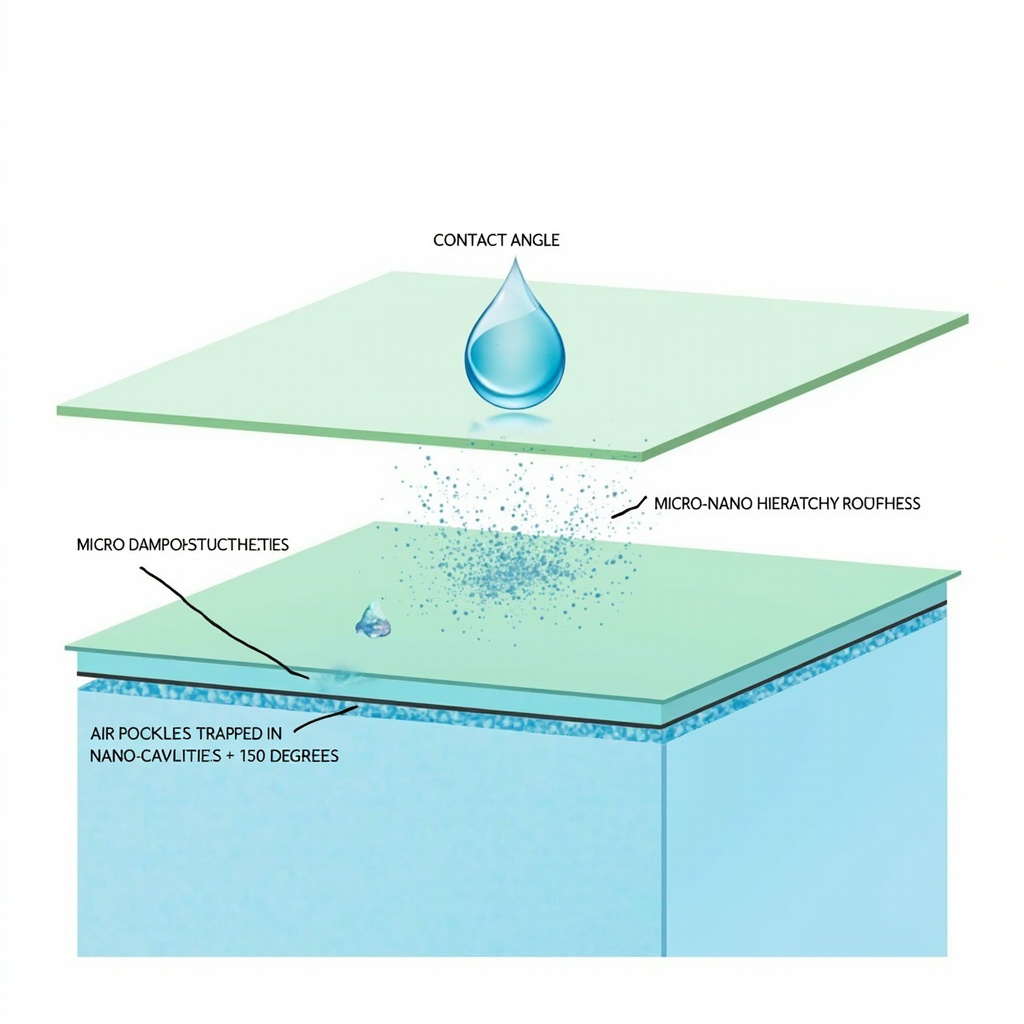
3. Lotuseffekt – superhydrophobe Selbstreinigung: Die mikroskopische Struktur der Lotusoberfläche ist ein klassisches bionisches Vorbild für Nanobeschichtungen: Mikrometer große Papillen sind mit nanometergroßen Wachskristallen überlagert und bilden so eine zweistufige raue Struktur. Wenn Wassertropfen auf die Oberfläche fallen, wird Luft in den Nanorillen eingeschlossen und bildet ein ”Luftpolster”, wodurch der Kontaktwinkel über 150° erreichen kann. Die Wassertropfen nehmen auf der Oberfläche eine nahezu kugelförmige Gestalt an und rollen bei leichter Neigung ab, wobei sie Oberflächenstaub mitnehmen – dies ist die physikalische Grundlage des Selbstreinigungseffekts.
4. Photokatalytischer Effekt – die einzigartige Funktion von nano-TiO2:Nano-Titandioxid (Anatas) erzeugt unter Bestrahlung mit UV-Licht mit einer Wellenlänge < 387 nm Elektron-Loch-Paare, indem Valenzbandelektronen in das Leitungsband übergehen. Diese hochreaktiven Ladungsträger reagieren mit Wasser und Sauerstoff an der Oberfläche und bilden Hydroxylradikale (·OH) und Superoxidanionen (O2–), die organische Schadstoffe, bakterielle Zellmembranen usw. in CO2 und Wasser zersetzen können. Diese Eigenschaft wird häufig für selbstreinigende Fassadenanstriche und Luftreinigungsbeschichtungen eingesetzt.
Datenbasis: Studien zeigen, dass Epoxidbeschichtungen mit einem Zusatz von 3–5 wt% nanoskaliertem SiO2 einen Wasserkontaktwinkel von 65° auf über 105° steigern können, wobei die Beständigkeit gegen Salzsprühnebel (ASTM B117) von 500 Stunden auf über 1500 Stunden verlängert wird. Photokatalytische Beschichtungen aus nanoskaliertem TiO2 erreichen eine 24-Stunden-Abbaurate von Formaldehyd von 85–95% (China Building Material Test & Certification Group, 2024).
Quelle:Progress in Organic Coatings (2023), China Building Material Test & Certification Group 2024
Welche Haupttypen von Nanobeschichtungen gibt es? — Einteilung nach Funktion
Direkte Antwort: Nach der Oberflächenfunktion werden sie in sechs Hauptkategorien unterteilt: superhydrophobe/-oleophobe Typen, korrosionsbeständige Typen, antibakterielle Typen, selbstreinigende/photokatalytische Typen, verschleißfeste/härtende Typen sowie leitfähige/elektromagnetisch abschirmende Typen. Unterschiedliche Funktionen entsprechen unterschiedlichen Nanofüllstoffsystemen und Anwendungsszenarien.
| Funktionstyp | Kern-Nanofüllstoff | Schlüsselleistungskennzahl | Typische Anwendungsszenarien |
|---|---|---|---|
| Superhydrophob/oleophob Typ | Nano-SiO2, fluorsilan-modifizierte Nanopartikel | Wasserkontaktwinkel >150°, Rollwinkel <10° | Gebäudefassaden, Schutz von Autolackflächen, Photovoltaikmodule |
| Korrosionsschutz-Typ | Nano-ZnO, Nanomontmorillonit, Graphen | Salznebelbeständigkeit >1000h (ASTM B117) | Marinebauwerke, Brücken, petrochemische Rohrleitungen |
| Antibakteriell-Typ | Nano-Ag, Nano-TiO2, Nano-CuO | Keimreduktionsrate >99% (GB/T 21866) | Krankenhauswände, Lebensmittelverarbeitungsgeräte |
| Selbstreinigend/photokatalytisch Typ | Anatas-TiO2, BiVO4 | Formaldehyd-Abbaurate >85%/24h | Bauglas, Tunnelbeleuchtung |
| Verschleißfest/härtend Typ | Nano-Al2O3, Nano-SiC, Nanodiamant | Bleistifthärte 4H-6H | Bodenbeschichtungen, Gehäuse von 3C-Elektronikprodukten |
| Leitfähig/abschirmend Typ | Kohlenstoffnanoröhren (CNT), Graphen, Nano-Ag-Drähte | Oberflächenwiderstand 102-106 Ω/sq | Antistatik in Elektronikfabriken, militärische EMV-Abschirmung |
Datenbasis: Die im Jahr 2024 in China veröffentlichten Branchenstandards HG/T 6270-2024 „Beschlaghemmende Beschichtungen“ und HG/T 6271-2024 „Fingerabdruckbeständige Beschichtungen“ haben erstmals auf der Ebene von Branchenstandards die Leistungskennzahlen für nanomodifizierte Funktionsbeschichtungen normiert. Der im Jahr 2025 veröffentlichte Gruppenstandard T/GZBC 82-2025 erweitert die Anwendung von nanomodifizierten Beschichtungen weiter auf Szenarien mit starker Korrosionsschutzanforderung in nationalen Großwasserbau-Projekten.
Es ist zu beachten, dass es in China derzeit noch keinen eigenständigen, einheitlichen verbindlichen nationalen Standard (GB) speziell für „Nanobeschichtungen“ gibt; die entsprechenden Prüfungen und Leistungsbewertungen erfolgen hauptsächlich mit Bezug auf die Normensysteme der jeweiligen Funktionsbeschichtungen. Bei der Beschaffung sollten Unternehmen vom Lieferanten Drittprüfberichte mit CMA/CNAS-Akkreditierung anfordern.
Quelle:HG/T 6270-2024, HG/T 6271-2024, T/GZBC 82-2025
Nanobeschichtung vs. herkömmliche Beschichtung: Quantitative Leistungsvergleichsanalyse
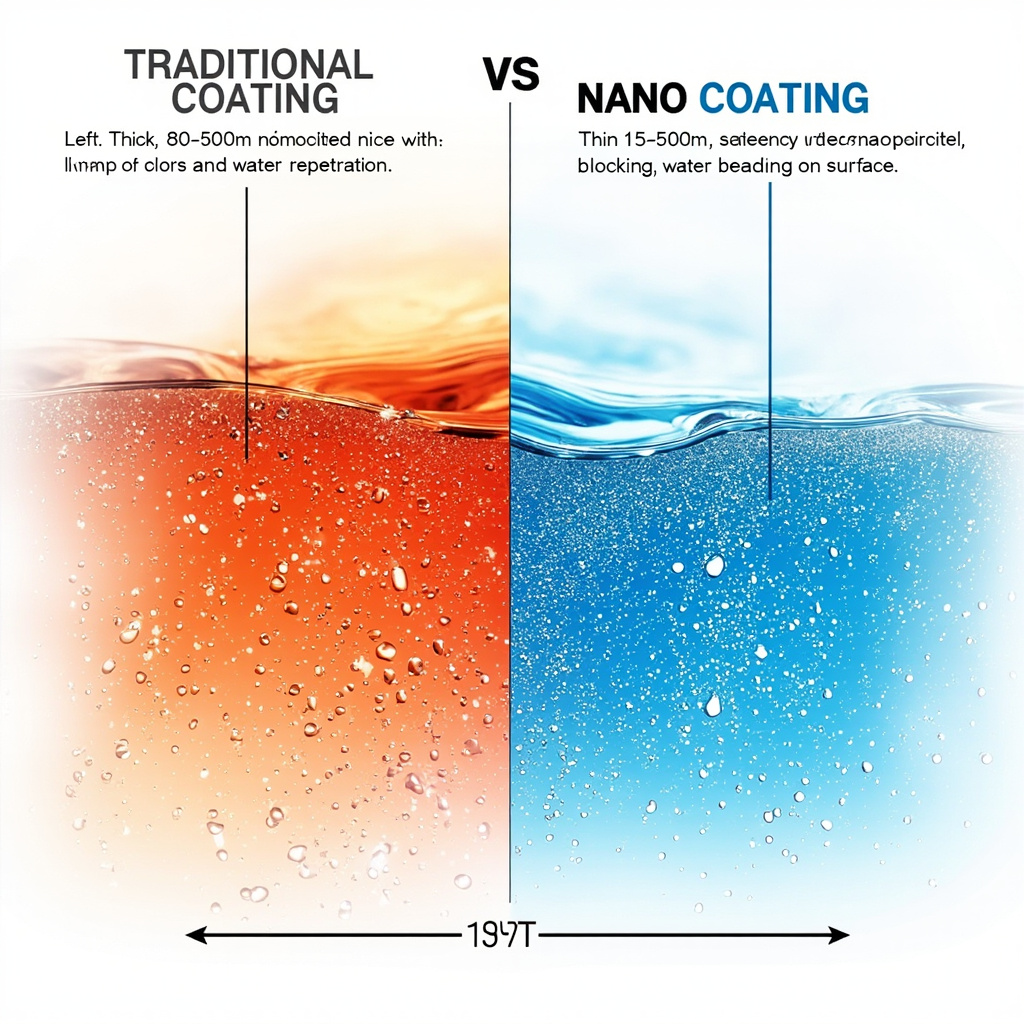
Direkte Antwort: Nanobeschichtungen sind in drei Dimensionen – Schutzwirkung pro Einheitsdicke, Vielfalt der Oberflächenfunktionen und Umweltkonformität – deutlich überlegen gegenüber herkömmlichen Beschichtungen, weisen jedoch bei Materialkosten, Verarbeitungsfenster und Langzeit-Dauerhaftigkeitsnachweis weiterhin Defizite auf. Die Auswahl sollte auf einer quantitativen Bewertung der spezifischen Einsatzbedingungen basieren, nicht auf der simplen Frage „wer ist besser“.
| Leistungsdimension | Konventionelle lösemittelbasierte Beschichtung | Konventionelle wasserbasierte Beschichtung | Nanomodifizierte Beschichtung | Vorteilsgrad |
|---|---|---|---|---|
| Trockenfilmdicke (μm) | 80-200 | 60-150 | 15-50 (gleicher Schutz) | 60-80 % dünner |
| Salzsprühbeständigkeit (ASTM B117, h) | 500-1000 | 300-800 | 1000-3000 | 2-3× verbessert |
| Wasserkontaktwinkel (°) | 60-80 | 50-70 | 90-160 (einstellbar) | hydrophob bis superhydrophob |
| Haftfestigkeit (Abzugsmethode, MPa) | 3-8 | 2-5 | 5-15 | 2-3× verbessert |
| VOC-Gehalt (g/L) | 400-600 | 50-150 | 50-120 (wasserbasiertes System) | 75-90 % reduziert ggü. lösemittelbasiert |
| Bleistifthärte | HB-2H | HB-H | 3H-6H | 2-3 Stufen verbessert |
| Rohstoffkostenindex | 1,0 (Basis) | 1,2-1,5 | 2,0-4,0 | — |
Die hohen Kosten nanobeschichteter Schichten resultieren hauptsächlich aus den nanofunktionellen Füllstoffen – am Beispiel von Nano-SiO2 kostet industrielles, hydrophiles Nano-SiO2-Pulver etwa 30–80 Yuan/kg, hydrophob modifiziertes etwa 100–300 Yuan/kg, während Graphenpulver mit 500–2000 Yuan/kg extrem teuer ist. Rechnet man jedoch nach Schutzeffizienz pro Einheit, so sind die Lebenszykluskosten (LCC) von Nanobeschichtungssystemen in stark korrosiven Umgebungen der Klasse C4–C5 oft geringer als die von herkömmlichen Systemen, die häufig neu beschichtet werden müssen. Eine Vergleichsstudie an Offshore-Windkrafttürmen zeigte, dass ein System aus nanomodifiziertem epoxyverzinktem Grundieranstrich + nanomodifiziertem Polyurethan-Deckschichtanstrich innerhalb der 25-jährigen Auslegungslebensdauer 2–3 Neubeschichtungen erspart und die Gesamtwartungskosten um etwa 35 % senkt (Chinesische Gesellschaft für Korrosion und Korrosionsschutz, 2025).
Quelle: Chinesische Gesellschaft für Korrosion und Schutz 2025, zusammengefasst aus den TDS-Angaben verschiedener Hersteller
Wie wählt man Nanobeschichtungen aus? – Ein Entscheidungsrahmen für die industrielle Auswahl
Direkte Antwort:Die Auswahl von Nanobeschichtungen sollte anhand von fünf Dimensionen umfassend bewertet werden: Einsatzumgebung (Korrosionsgrad/Temperatur und Feuchtigkeit/UV-Strahlung), Substrattyp, Priorität der Funktionsanforderungen, Verarbeitungsbedingungen und Lebenszyklusbudget. Es sollte nicht allein das Kriterium „enthält Nanomaterial oder nicht“ als einzige Entscheidungsvariable herangezogen werden.
Schritt 1: Beurteilen, ob eine Nanobeschichtung wirklich notwendig ist.Wenn mindestens 2 der folgenden 3 Bedingungen erfüllt sind, lohnt sich die Nanobeschichtung für den Variantenvergleich: (1) Die Einsatzumgebung erreicht die Korrosionsklasse C4 oder höher gemäß ISO 12944 (oder C4 oder höher in der chinesischen Norm JT/T 722); (2) Wartung der Strukturbauteile ist schwierig oder die Wartungskosten sind extrem hoch (z. B. Offshore-Plattformen, Innenteile von Brückenträgern, erdverlegte Rohre); (3) Es bestehen funktionale Anforderungen an die Oberfläche (hydrophob, antibakteriell, antifouling, antistatisch usw.), die mit herkömmlichen Beschichtungen nicht gleichzeitig erfüllbar sind.
Schritt 2: Klärung der Funktionsprioritäten. Nanobeschichtungen können gleichzeitig mehrere Funktionen erfüllen, haben jedoch normalerweise eine Hauptrichtung: Korrosionsschutz als oberstes Ziel → Graphen/nano-ZnO-modifiziertes Epoxidsystem wählen; Selbstreinigung/optische Beständigkeit als oberstes Ziel → Nano-TiO2-photokatalytisches Decklack-System + nano-SiO2-hydrophobes System wählen; Antibakterielle Wirkung als oberstes Ziel → Nano-Silber/nano-TiO2-System wählen; Verschleißfestigkeit/Härtesteigerung als oberstes Ziel → Nano-Al2O3/nano-SiC-Füllsystem wählen.
Schritt 3: Überprüfung des Prüfberichts. Vor dem Einkauf muss der Lieferant folgende Prüfberichte von Drittlabors (ausgestellt von CMA/CNAS-Labors) vorlegen: Beschichtungsdicke und Haftfestigkeitsprüfung (Abzugsmethode, GB/T 5210 oder ISO 4624), Salzsprühnebelbeständigkeitsprüfung (GB/T 1771 oder ASTM B117), spezifische Prüfungen für die beanspruchten Funktionen (z. B. Kontaktwinkel GB/T 30693, antibakterielle Rate GB/T 21866), TEM/SEM-Mikrostrukturbericht der Nanofüllstoffe (zur Bestätigung der Partikelgrößenverteilung und des Dispersionszustands der Füllstoffe).
Derzeit gibt es auf dem Markt für Nanobeschichtungen das Problem der „Pseudo-Nano“ – manche Produkte enthalten lediglich Nanomaterialien im Bereich von einem Zehntausendstel und werden dennoch als „Nanobeschichtung“ bezeichnet, weisen jedoch tatsächlich keine anderen Eigenschaften als herkömmliche Beschichtungen auf. TEM (Transmissionselektronenmikroskop)- oder SEM (Rasterelektronenmikroskop)-Aufnahmen sind der direkteste Nachweis für das tatsächliche Vorhandensein und den Dispersionszustand von Nanofüllstoffen. Der Standard T/GZBC 82-2025 fordert bereits ausdrücklich, dass der Gehalt und die Dispersität der Nanofüllstoffe in nanomodifizierten Schutzanstrichen durch mikroskopische Charakterisierungsmethoden verifiziert werden müssen.
Quelle:T/GZBC 82-2025, ISO 12944-1:2018
Trends und Herausforderungen bei Nanobeschichtungen
Trend 1: Multifunktionale Integration.Derzeit dominieren auf dem Markt Einzelfunktionen (hydrophob oder korrosionsschützend oder antibakteriell), doch in realen industriellen Anwendungen ist häufig ein Mehrfachschutz erforderlich. Die fortschrittliche Forschungsrichtung besteht darin, die drei Funktionen Korrosionsschutz + Selbstreinigung + Antibakteriell in einem einzigen Nanobeschichtungssystem zu integrieren, beispielsweise durch den Einsatz von Kern-Schale-Struktur-Nanopartikeln (wie ZnO@SiO2), um gleichzeitig Barriereverstärkung und Oberflächenfunktionalisierung zu erreichen.
Trend 2: Intelligente selbstreparierende Beschichtungen. Durch das Einbetten von Nanokapseln mit Reparaturmitteln in die Beschichtung oder die Nutzung dynamischer kovalenter Bindungen (wie der Diels-Alder-Reaktion) platzen die Nanokapseln bei Mikrorissen in der Beschichtung auf und geben das Reparaturmittel frei, das die Risse automatisch füllt, oder die dynamischen Bindungen vernetzen sich unter Wärme-/Lichtreiz neu. In den Jahren 2024–2025 berichteten bereits mehrere Forschungsgruppen über Ergebnisse im Pilotmaßstab bei nanobasierten Beschichtungen mit Selbstreparatur bei Raumtemperatur.
Trend 3: Biobasiert und kohlenstoffneutral.Getrieben durch den EU-Mechanismus zur Anpassung von CO2-Grenzwerten (CBAM) und die chinesische „Doppelkohlenstoff“-Politik wird die Verwendung von biomassebasierten Nanofüllstoffen (Cellulosenanokristalle CNC, Lignin-Nanopartikel, Chitosan-Nanopartikel) als Ersatz für erdölbasierten oder mineralischen Nanofüllstoffen zu einem neuen Forschungsschwerpunkt.
Trend 4: Beschleunigter Aufbau von Standardisierungssystemen. Von 2024 bis 2025 hat China eine Reihe von Branchen- und Gruppenstandards im Zusammenhang mit nanomodifizierten Funktionsbeschichtungen veröffentlicht (HG/T 6270-2024, HG/T 6271-2024, T/GZBC 82-2025), was signalisiert, dass die Branche von „eigenen Formulierungen“ zu „einheitlichen Normen“ übergeht. Es wird erwartet, dass in den nächsten 3–5 Jahren schrittweise spezifische nationale Standards (GB/T) für Nanobeschichtungen eingeführt werden.
Hauptherausforderungen: Die gleichmäßige Dispergierung von Nanofüllstoffen bei der industriellen Maßstabsvergrößerung bleibt eine verfahrenstechnische Schwierigkeit – die Agglomerationsneigung der Nanopartikel im Harz führt zu uneinheitlichen Beschichtungseigenschaften; die mechanische Haltbarkeit einiger superhydrophober Beschichtungen ist unzureichend, und häufige mechanische Reibung unter realen Betriebsbedingungen kann die nanoskalige Oberflächenstruktur zerstören; es mangelt an langfristigen Daten zur Außenalterung (>10 Jahre) – die kommerzielle Geschichte der meisten industriellen Nanobeschichtungsprodukte umfasst nicht mehr als 15 Jahre.
Häufig gestellte Fragen (FAQ)
Was ist eigentlich der Unterschied zwischen Nanobeschichtungen und herkömmlichen Anstrichen?
Der Kernunterschied von Nanobeschichtungen liegt darin, dass die Funktionsfüllstoffe eine Partikelgröße im Bereich von 1–100 nm aufweisen und durch Nanoskaleneffekte (Größeneffekt, Oberflächeneffekt) Eigenschaften erreicht werden, die herkömmliche mikrometerfeine Beschichtungen nicht bieten können – wie etwa hocheffizienter Schutz bei einer ultradünnen Schichtdicke von 3–5 μm, superhydrophobe Oberflächen mit einem Wasserkontaktwinkel >150° oder photokatalytische Selbstreinigungsfunktionen.
Wie viele Jahre hält eine Nanobeschichtung?
Abhängig von der Einsatzumgebung und dem Beschichtungstyp. Industrielle Nanokorrosionsschutzbeschichtungen erreichen in der Korrosivitätskategorie C4 eine Auslegungslebensdauer von 10–15 Jahren, in C5 von 7–10 Jahren. Verbraucherprodukte (z. B. oleophobe Schichten für Mobiltelefone) halten in der Regel nur 3–12 Monate. Die tatsächliche Dauerhaftigkeit ist anhand der vom Lieferanten bereitgestellten ISO-12944- oder ASTM-Beschleunigungsbewitterungsprüfdaten zu bewerten.
Wie viel kostet eine Nanobeschichtung pro Quadratmeter?
Die Rohstoffkosten für industrielle nanomodifizierte Beschichtungen liegen bei etwa 40–80 RMB/m² (ohne Verarbeitung) und sind damit 2–3-mal höher als bei herkömmlichen Beschichtungen (15–30 RMB/m²). Rechnet man jedoch mit den Lebenszykluskosten (LCC), können die Gesamtkosten in stark korrosiven Umgebungen aufgrund seltener notwendiger Neubeschichtungen sogar geringer ausfallen.
Sind Nanobeschichtungen umweltfreundlich? Sind sie giftig?
Wasserverdünnbare Nanobeschichtungssysteme weisen typischerweise einen VOC-Gehalt von <80 g/L auf und erfüllen die Anforderungen der GB/T 38597-2020, was die flüssige Applikationsphase umweltfreundlich macht. Zu beachten ist jedoch: (1) Das Einatmen von Nanopartikeln vor der Aushärtung kann ein Gesundheitsrisiko für das Verarbeitungspersonal darstellen, weshalb staubdichte Atemschutzmasken getragen werden müssen; (2) Das langfristige Umweltverhalten spezifischer Materialien wie Nano-Silber wird noch erforscht.
Kann man selbst eine Nanobeschichtung auftragen?
Verbraucher-Nanobeschichtungen (wie Autokristallisation oder oleophobe Schichten für Mobiltelefone) können DIY durchgeführt werden. Industrielle Nanobeschichtungen erfordern jedoch eine fachgerechte Oberflächenvorbehandlung (Strahlreinigung mindestens Sa 2,5), exakte Misch- und Rührverhältnisse (die Dispergierung der Nanofüllstoffe ist entscheidend) sowie kontrollierbare Aushärtungsbedingungen (enges Temperatur- und Feuchtigkeitsfenster) und müssen zwingend von professionellen Verarbeitungsteams ausgeführt werden.
Wie erkennt man, ob ein Produkt eine echte Nanobeschichtung ist?
Drei Schritte: Erstens das Partikelgrößenprüfbericht ansehen – den Lieferanten auffordern, TEM/SEM-Aufnahmen vorzulegen, die belegen, dass die Füllstoffpartikelgröße <100 nm beträgt; zweitens die Leistungsdaten prüfen – die Leistungsveränderungen vor und nach dem Zusatz von Nanofüllstoffen vergleichen (z. B. Erhöhung der Salzsprühnebelbeständigkeit von 500 h auf 1500 h); drittens die Prüfung durch Dritte ansehen – den von einem CMA/CNAS-Labor ausgestellten Spezialprüfbericht.
Referenzen:
- T/GZBC 82—2025 „Nanomodifizierter Langzeitschutzanstrich für Außenseiten von Stahlbetonrohren mit Vorspannung“
- HG/T 6270—2024 „Beschlaghemmende Beschichtungen“ / HG/T 6271—2024 „Fingerabdruckfeste Beschichtungen“
- GB/T 38597—2020 „Technische Anforderungen an Beschichtungsprodukte mit niedrigem Gehalt an flüchtigen organischen Verbindungen“
- ISO 12944-1:2018 Beschichtungsstoffe — Korrosionsschutz von Stahlbauten durch Beschichtungssysteme
- Meticulous Research, Nano-Beschichtungen Marktbericht 2025–2036
- Fortune Business Insights, Marktgröße und -anteil für Nanobeschichtungen, 2026–2034
- Technischer Bericht 2025 der Chinesischen Gesellschaft für Korrosion und Korrosionsschutz
Autor: Qualitätsabteilung für Technik von Kexin | Veröffentlichungsdatum: 5. Juli 2026