Holz-Kunststoff-Verbundwerkstoffe (WPC, Wood-Plastic Composite) verbinden Holzfasern oder Holzmehl mit thermoplastischen Kunststoffen (PE, PP, PVC usw.), wodurch sowohl die Haptik und leichte Bearbeitbarkeit von Holz erhalten bleiben als auch die Vorteile von Kunststoffen wie Korrosionsbeständigkeit, Insektenabwehr und Dimensionsstabilität gewonnen werden. Daher werden sie häufig für Außenböden, Geländer, Wandverkleidungen und Landschaftsprofile eingesetzt. Aber WPC hat zwei unvermeidbare Schwachstellen: Erstens ist die Grenzflächenverträglichkeit zwischen Holzfasern und Kunststoff schlecht, was zu schwacher mechanischer Übertragung und leichter Wasseraufnahme mit Quellung führt; zweitens werden sie im Außenbereich durch UV-Licht, Regen und Mikroorganismen kontinuierlich angegriffen und altern bzw. degradiieren. Die Modifizierung mit Nanomaterialien ist genau der Schlüsselweg, um diese beiden Probleme zu lösen – durch nanoskalige Füllstoffe wird die Grenzfläche überbrückt, UV abgeschirmt, die Steifigkeit erhöht und Schimmelbildung gehemmt, sodass WPC von „brauchbar“ zu „langlebig“ gelangt. Dieser Artikel knüpft an die im Überblick und Klassifizierung von Nanomaterialien beschriebenen Verstärkungsmechanismen an und erläutert die Nanomodifizierungswege, Grenzflächentechnik und Normen von WPC.
Kexin New Materials (kexinMaterials) befasst sich im Bereich von Außen-WPC und Schutzbeschichtungssystemen langfristig mit der Verbesserung von Grenzfläche und Witterungsbeständigkeit durch Nanomodifizierung und arbeitet häufig mit oberflächlichen Schutzbeschichtungen (z. B. nanoskaliger Schutz von Gebäudefassaden) zusammen, um ein vollständiges System zu bilden. Die Kombination aus nanoverstärktem Basismaterial und nanoskaligem Oberflächenschutz ist unser durchgängiger Ansatz bei Außenprofilen.
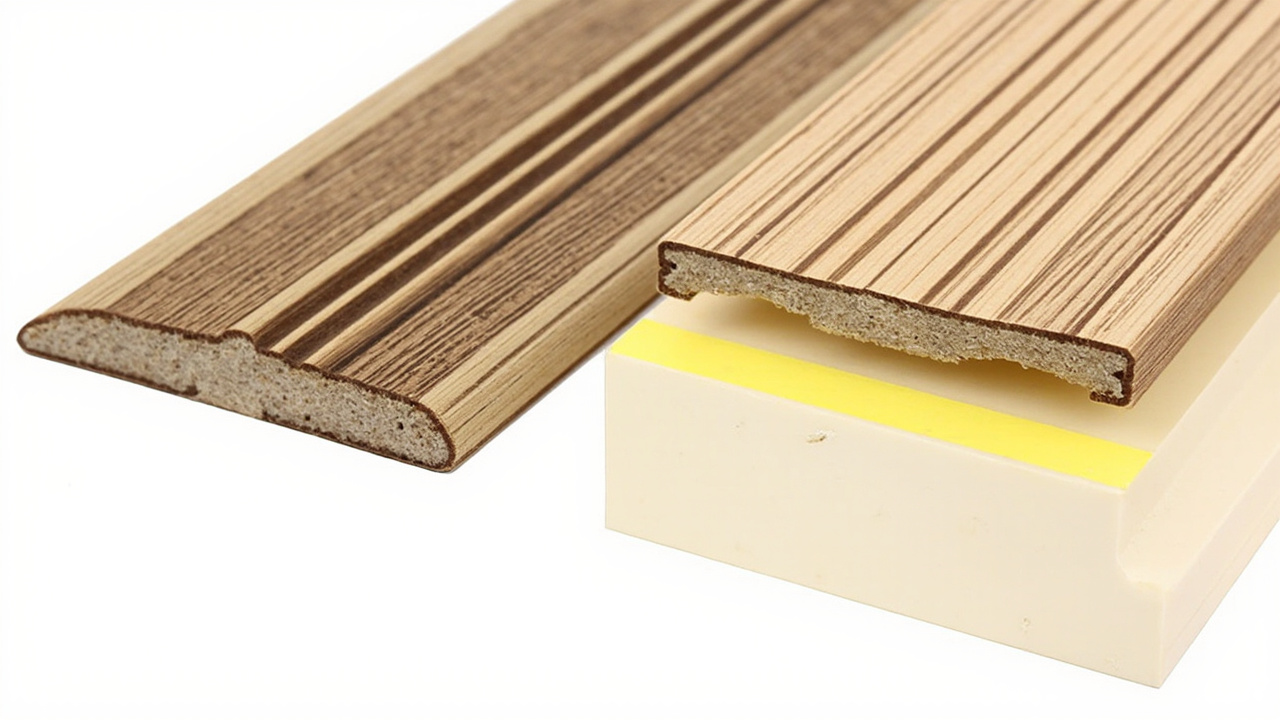
I. Struktur und inhärente Widersprüche von WPC
Die typische Rezeptur von WPC ist: Holzmehl (Massenanteil ca. 30 % bis 70 %) plus thermoplastisches Harz (PE, PP oder PVC) plus Kopplungsmittel, Schmiermittel, Farbmittel und Hilfsstoffe, verarbeitet durch Extrusion oder Heißpressen. Die Holzfasern liefern Steifigkeit, Haptik und natürliche Abbaubarkeit, der Kunststoff liefert Wasserbeständigkeit, Formbarkeit und Insektenabwehr. Aber ihre chemische Natur ist unterschiedlich, was zu mehreren inhärenten Widersprüchen führt.
Grenzflächenunverträglichkeit. Holzfasern sind stark polar und ihre Oberfläche ist reich an Hydroxylgruppen; Polyolefin-Kunststoffe sind jedoch unpolar. Die „Affinität“ zwischen beiden ist sehr gering, die Grenzfläche neigt zur Entbindung, die Spannungsübertragung an der Grenzfläche ist ineffizient, und bei Belastung reißt es leicht an der Grenzfläche auf. Dies ist auch der Grund, warum normales WPC beim Biegen oft zuerst „Holzfasern herausgezogen“ statt „Holzfasern zerrissen“ zeigt – die Grenzfläche überträgt die Kraft nicht hinein, und die Festigkeit der Holzfasern wird verschwendet. Der Wert von Nanofüllstoffen und Kopplungsmitteln besteht genau darin, diese Grenzfläche von einer Schwachstelle zu einem Kraftübertragungskanal aufzubauen.
Wasseraufnahme und Quellung. Holzfasern sind hydrophil und quellen bei Feuchtigkeitsaufnahme, was zu Dimensionsinstabilität, Oberflächenfusseln und sogar gefriertauzyklischen Rissen führt; in feuchter Umgebung über längere Zeit kommt es zudem zu Schimmelbildung. Die Wasseraufnahme bringt auch lösliche Stoffe an die Oberfläche und bildet „Ausblühungen“, was das Aussehen beeinträchtigt. Noch schlimmer: Wasser, das sich an der Grenzfläche ansammelt, schwächt die Grenzflächenbindung weiter und bildet einen Teufelskreis aus „Wasseraufnahme – Grenzflächenabschwächung – Leistungsabfall“, einer der Hauptmechanismen für das frühe Versagen von Außen-WPC.
UV-Alterung. Lignin und Kunststoffmoleküle erleiden unter UV-Licht Kettenbruch und Oxidation, was sich als Verfärbung, Kreidung und Oberflächenrissbildung äußert, begleitet von einem Abfall der mechanischen Eigenschaften.
Flammschutz und Wärmebeständigkeit. Holzfasern sind von Natur aus brennbar und erfordern eine Flammschutzbehandlung; gleichzeitig sind Holzfasern wärmeempfindlich, die Verarbeitungstemperatur darf nicht zu hoch sein, sonst verkohlt das Holzmehl, erzeugt Geruch und schwarze Punkte, was sowohl das Aussehen als auch die Eigenschaften beeinträchtigt.
Der Wert von Nanomaterialien zielt genau auf diese Schmerzpunkte: oberflächenmodifizierte Nanofüllstoffe können gleichzeitig die Holzfasern (über Wasserstoffbrücken oder chemische Reaktionen) und den Kunststoff (über Verschlaufung oder Verträglichkeit) „greifen“ und als Grenzflächenbrücke fungieren; nano-TiO₂ und ZnO können UV abschirmen; nanometerweise Montmorillonit-Plättchen können die Barriere und Flammschutz verbessern. Das heißt, Nanomodifizierung fügt dem WPC nicht eine isolierte Funktion hinzu, sondern verstärkt systematisch seine Schwachstellen.
Aus der Anwendungssicht wächst der Verbrauch von WPC in städtischen Landschaften, Außenterrassen, Balkongeländern und Innenwandverkleidungen in den letzten Jahren stetig, und die Anforderungen der Eigentümer an „keine Verfärbung, keine Rissbildung, leichte Pflege“ werden immer höher. Traditionelles WPC wird nach zwei oder drei Jahren oft grau, fusselig oder sogar verworfen – genau das Ergebnis von grenzflächlicher Wasseraufnahme und UV-Abbau. Wenn die Nanomodifizierung richtig gemacht wird, kann sie diesen Zyklus deutlich verlängern und WPC im Außenbereich einen echten Wettbewerbsvorteil gegenüber Massivholz bei gleichzeitig geringerem Wartungsaufwand verschaffen. Dies ist auch der Grund, warum nachgelagerte Profilhersteller zunehmend bereit sind, einen Aufpreis für „nanoverstärkte Masterbatches“ zu zahlen.
II. Überblick über Nanomodifizierungswege
2.1 Nanoskalige SiO₂-Grenzflächenverstärkung
Mit Kopplungsmitteln (wie Silan KH-550, KH-560) oder Polymeren modifiziertes nano-SiO₂ (siehe hydrophobe Modifizierung von nano-SiO₂) weist eine niedrigere Oberflächenenergie und bessere Verträglichkeit mit Kunststoffen auf, kann gleichzeitig mit den Hydroxylgruppen der Holzfasern und den Kunststoffmolekülketten wechselwirken, erhöht die Grenzflächenbindungsfestigkeit, senkt die Wasseraufnahmerate und verbessert die Schlag- und Biegeeigenschaften. Die hydrophobe Modifizierung kann zudem die Holzfaserfeuchte weiter reduzieren. Zahlreiche Studien zeigen allgemein, dass eine angemessene Menge nano-SiO₂ (ca. 1 % bis 5 %) die Mechanik und Dimensionsstabilität von WPC verbessert; jedoch führt ein Überschuss zu Agglomeration und damit zu Leistungsabfall, weshalb es ein optimales Zugabefenster gibt.
Im Detail wirkt nano-SiO₂ auf zwei Ebenen: erstens die physikalische Ebene, wobei ultrafine Partikel die mikroskopischen Hohlräume zwischen Holzfasern und Kunststoff füllen und die Grenzfläche dichter machen; zweitens die chemische Ebene, wobei das hydrolysierte Silankopplungsmittel mit den Hydroxylgruppen der Holzfasern kondensiert und am anderen Ende mit dem Kunststoff verschlauft – gleichsam eine chemische Brücke an der Grenzfläche baut. Diese beiden Ebenen überlagern sich, sodass die ursprünglich „zweischichtige“ Grenzfläche zu einer chemisch verbundenen Übergangszone wird, in der Spannungen reibungslos vom Kunststoff auf die Holzfasern übertragen werden und die Gesamtfestigkeit steigt. Zu kontrollieren sind Partikelgröße und Dispergierung: zu grobe Partikel verlieren den Nanoeffekt, zu feine sind extrem schwer zu dispergieren; üblicherweise wählt man einen Bereich von zwanzig bis sechzig Nanometern mit guter Dispergiertechnik.
2.2 Nanoton (organisch modifiziertes Montmorillonit MMT) Interkalation
Nach organischer Modifizierung (mit kationischen Tensiden interkaliert) kann Montmorillonit im Kunststoffmatrix zu Nanoplättchen abgeschält werden und bildet ein „Polymer/Ton-Nanocomposit (PCN)“. Diese Plättchen steigern deutlich die Steifigkeit und Wärmeformbeständigkeitstemperatur und verlängern die Migrationswege von Wasser, Sauerstoff und kleinen Molekülen, wodurch Barriere und Flammschutz verbessert werden. Die Einführung von organischem Ton in WPC kann gleichzeitig Festigkeit und Wasserbeständigkeit verbessern, und Montmorillonit ist als Rohstoff kostengünstig und leicht verfügbar.
Zu unterscheiden sind die Zustände „Interkalation“ und „Abschälung“: Interkalation bedeutet, dass das Tensid in den Zwischenraum eindringt und den Schichtabstand vergrößert, aber die Plättchen bleiben gestapelt; Abschälung bedeutet, dass die Plättchen vollständig getrennt und einzeln im Matrix dispergiert sind. Nur bei vollständiger Abschälung werden Verstärkung und Barriere maximaliert. Faktoren, die die Abschälung beeinflussen, sind die Menge des organischen Modifizierungsmittels, die Scherstärke und die Verträglichkeit mit dem Kunststoff. Wenn die Abschälung unzureichend ist, degradiert Montmorillonit zu einem normalen Füllstoff und verliert seinen Kostenvorteil. Zur Bewertung von organischem Ton-WPC sollte daher besser Röntgendiffraktion zur Schichtabstandsänderung und TEM zur Plättchenabschälung genutzt werden, statt nur auf „Montmorillonit zugefügt“ zu schauen.
2.3 Nanoton TiO₂ und ZnO gegen UV und Witterung
Nano-TiO₂ (Anatas) und ZnO sind hocheffiziente UV-Abschirmmittel (siehe jeweils photokatalytische Selbstreinigung von nano-TiO₂ und nano-antimikrobielle Materialien Ag/ZnO). Sie absorbieren und streuen UV-Licht, verlangsamen den fotochemischen Abbau von Lignin und Kunststoff und verzögern Verfärbung und Kreidung. ZnO bietet zusätzlich antibakterielle und schimmelfeste Wirkung und eignet sich eher für feuchte Außenumgebungen. Zu beachten: Wenn TiO₂ unbeschichtet an der Oberfläche des organischen Matrix vorliegt, kann seine fotokatalytische Aktivität auch das Matrix selbst angreifen; daher sollte witterungsbeständiger Typ gewählt oder isolierend behandelt werden. Die Zugabemenge liegt meist bei einem bis drei Prozent; zu viel verursacht durch Streuung ein Weißanlaufen des Lackfilms und beeinträchtigt die Holzmaserung.
2.4 Cellulosenanokristalle (CNC/NCC) und Nanolignin
Die Verstärkung von WPC mit aus Holz stammender Nanocellulose (CNC) oder Nanolignin ist eine „homologe Verstärkung“, mit natürlicher Grenzflächenverträglichkeit, Abbaubarkeit und guter Haptik. CNC hat hohe Festigkeit und Modul, schon geringe Mengen (ca. 1 % bis 3 %) verstärken signifikant. Sein hohes Längen-Durchmesser-Verhältnis kann im Matrix ein Netzwerk bilden, das Steifigkeit und Dimensionsstabilität deutlich hilft. Aber seine Hygroskopizität und Dispergierbarkeit sind ingenieurtechnische Schwierigkeiten: CNC-Oberfläche ist reich an Hydroxylgruppen und neigt selbst zur Wasseraufnahme und Agglomeration; direkt in hydrophoben Kunststoff zugefügt führt zu Phasentrennung. Lösungsansätze sind Oberflächenveresterung oder Silanmodifizierung von CNC zur Polaritätsreduktion, oder zuerst wasserdispergierbares Masterbatch herstellen und bei der Schmelzvermischung mit Kunststoff das Wasser abführen. Solche Prozesse haben hohe Hürden und sind teurer als anorganische Nanofüllstoffe, geeignet für High-End-Szenarien mit starkem Bedarf an „voll biobasiert, recycelbar“; normale Profile sollten nicht blind folgen.
2.5 Kostengünstige Füllstoffe wie nano-CaCO₃, Al₂O₃
Nano-CaCO₃ ist kostengünstig und eignet sich zur Zähigkeitssteigerung und Verstärkung; nano-Al₂O₃ kann Härte und Verschleißfestigkeit erhöhen. Sie werden oft als kostengünstige Füllstoffe eingesetzt, um Kosten und Leistung auszubalancieren. Auch die Oberfläche von nano-CaCO₃ muss mit Kopplungsmittel behandelt werden, sonst ist die Grenzfläche zum Kunststoff schwach und wird zur Defektquelle; nach Behandlung verbessert es in Low-End-Profilen zu sehr geringen Kosten Steifigkeit und Dimensionsstabilität. Nano-Al₂O₃ wird eher in der Deckschicht von Außenböden eingesetzt, um Trittabrieb und Sandkratzer zu widerstehen. Solche Füllstoffe sind zwar „einfunktionell“, aber günstig, leicht dispergierbar und stabil lieferbar – eine sehr pragmatische Wahl für die Massenproduktion von WPC.
III. Grenzflächentechnik: Kern der Nanobrücke
Das Leistungsoberteil von WPC wird durch die Grenzfläche bestimmt. Die Mechanismen, mit denen Nanofüllstoffe die Grenzfläche verbessern, lassen sich in vier Aspekte zerlegen.
Mechanische Verankerung. Nanopartikel betten sich in die Poren der Holzfasern und die Kunststoffphase ein und erhöhen die Kontaktfläche. Die enorme spezifische Oberfläche des Nanomaterials wandelt sich hier direkt in Grenzflächenbindungskraft um.
Chemische Kopplung. Silan- oder Titanatkopplungsmittel binden einerseits an Holzfaserhydroxyle, andererseits an Kunststoff; auch die Oberfläche von nano-SiO₂ kann mit Kopplungsmittel gepfropft werden und wird zum „Kopplungsknoten“, der die beiden Phasen chemisch verbindet.
Optimierte Spannungsübertragung. Risse werden an Nanopartikeln abgelenkt, überbrückt und gestumpft (siehe Verstärkungsmechanismen im Überblick und Klassifizierung von Nanomaterialien), verbrauchen Bruchenergie und erhöhen die Zähigkeit.
Reduzierte Wasseraufnahme. Hydrophobe Nanoschichten umhüllen die Holzfasern, verlangsamen das Eindringen von Feuchtigkeit und verbessern die Dimensionsstabilität.
Eine wichtige Voraussetzung hierbei: Nanofüllstoffe müssen gut dispergiert sein, sonst werden Agglomerate zu Spannungskonzentrationspunkten und verschlechtern die Eigenschaften. Prozessual wird meist zuerst ein „Nanomasterbatch“ hergestellt und dann mit Holzmehl und Kunststoff vermischt, um gleichmäßige Dispergierung zu sichern. Die Dispergierqualität entscheidet direkt über Erfolg oder Misserfolg der Modifizierung; verwandte Prinzipien siehe Dispersionsstabilität von Nanopartikeln.
Ob die Grenzfläche wirklich verbessert ist, lässt sich nicht nur gefühlsmäßig beurteilen, sondern muss charakterisiert werden. Rasterelektronenmikroskopie (SEM) zeigt, ob Hohlräume an der Grenzfläche vorhanden sind und ob Nanopartikel eingebettet sind; Fourier-Transform-Infrarotspektroskopie (FTIR) zeigt, ob das Kopplungsmittel chemische Bindungen bildet; Dynamisch-mechanische Analyse (DMA) zeigt die durch Grenzflächenbindung bewirkten Änderungen von Glasübergang und Speichermodul; Kontaktwinkel zeigen die hydrophobe/hydrophile Umkehr der Holzfasern nach Modifizierung. Diese Methoden zusammenzuführen bestätigt, dass die „Brücke“ wirklich geschlagen ist, statt dass Füllstoff nur physikalisch darin liegt. Chargencharakterisierung bei Produkten ist auch notwendig für stabile Lieferung.
IV. Quantifizierung von Mechanik- und Witterungsverbesserung
Die Leistungssteigerung der Nanomodifizierung von WPC wird in Literatur und Industriedaten meist qualitativ mit Bereichen angegeben; konkrete Werte sollten durch Drittprüfung bestätigt sein. Übliche Bereiche:
Biege- und Zugfestigkeit. Angemessenes nano-SiO₂ oder CNC kann typischerweise um 10 % bis 30 % steigern, abhängig von Dispergierqualität und Kopplungsprozess.
Wasseraufnahmerate. Hydrophobe Nanomodifizierung senkt die 24-Stunden-Wasseraufnahme oft um 20 % bis 50 %, was die Dimensionsstabilität deutlich verbessert.
Wärmeformbeständigkeitstemperatur. Organischer Ton (PCN) kann um wenige bis über zehn Grad steigern, hilfreich für Hochtemperaturanwendungen.
Witterungsbeständigkeit. Nano-TiO₂, ZnO verlangsamen Farbabweichung (ΔE) und Kreidung signifikant, bewertet nach GB/T 16422 (Xenonbogenalterung) oder ISO 4892.
Betonen muss man: Die Steigerungsamplitude hängt stark von Dispergierqualität, Zugabemenge und Kopplungsprozess ab; „mit Nano wird es 30 % mehr“ lässt sich nicht verallgemeinern. Übermäßige Zugabe und schlechte Dispergierung können gegenteilige Ergebnisse liefern.
Hier ein leicht übersehener Punkt: Der Einfluss der Nanomodifizierung auf die Schlagzähigkeit von WPC verläuft oft nicht synchron zur Biegefestigkeit. Biegefestigkeit steigt durch Grenzflächenbindung, während Schlagzähigkeit zusätzlich von der Modulübereinstimmung von Partikel und Matrix abhängt. Wenn Nanopartikel zu hart und zu starr mit Matrix verbunden sind, kann der Riss nicht abgelenkt werden, um Energie zu dissipieren, und die Schlagfestigkeit sinkt sogar. Daher muss die Rezeptur „Verstärkung“ und „Zähigung“ balancieren, ggf. mit Elastomeren oder flexiblen Kopplungsmitteln kombinieren, statt einseitig auf Festigkeitszahlen zu schielen. Dies ist auch der Grund, warum wir eher auf die Kurve der integrierten mechanischen Eigenschaften schauen als auf einen Einzelindikator.
V. Normen und Testmethoden
WPC-Fertigprodukte haben spezielle Normen als Qualitätsgrundlage, und Nanomodifizierung darf diese Basisgrenzen nicht umgehen.
Produktnormen. GB/T 24137 „Holz-Kunststoff-Dekorplatte“, GB/T 29418 „Holz-Kunststoff-Verbundwerkstoffe – Pflasterplatten“ u. a. legen Anforderungen an Aussehen, Maße, Mechanik, Witterung und Flammschutz fest.
Witterungstests. GB/T 16422 (Xenonbogenalterung), ISO 4892 zur Bewertung von Verfärbung und Kreidung; ISO 16925 u. a. können für künstliche Alterung von Deckbeschichtungen genutzt werden.
Physikalisch-chemische Anleihen. Einige Methoden von GB/T 17657 (physikalisch-chemische Eigenschaften von Holzwerkstoffen) können für Wasseraufnahme und Mechanik von WPC referenziert werden.
Nano-Eigenschaften sind „Bonus“, keine Befreiung von Basisnormen. Nanomodifiziertes WPC muss weiterhin die mechanischen und flammhemmenden Schwellen der entsprechenden Normen erfüllen.
Bei der Abnahme achten reale Projekte neben obigen Normen oft auf praktische Indikatoren: erstens den linearen Wärmeausdehnungskoeffizienten – wenn Nanomodifizierung die Wasseraufnahme senkt, verringert dies oft auch die feuchtebedingte Quellung/Schrumpfung; zweitens Oberflächenhärte und Abrieb – Außenböden werden oft betreten, harte Füllstoffe wie nano-Al₂O₃ sind hier nützlich; drittens Farbechtheit, beurteilt per ΔE nach Xenonalterung und Graumaßstab. Empfohlen wird, die mechanische Retentionsrate „vor Alterung – nach Alterung“ in die Abnahme aufzunehmen, statt nur die Anfangsfestigkeit zu sehen, um die reale Witterungslebensdauer besser abzubilden.
VI. Vergleichstabelle der Nanomodifizierungswege
Verschiedene Nanofüllstoffe wirken unterschiedlich; die folgende Tabelle gibt einen Quervergleich zur Auswahl.
| Nanofüllstoff | Hauptwirkung | Typische Zugabemenge | Schlüsselrisiko | Anwendungsziel |
|---|---|---|---|---|
| Nano-SiO₂ (modifiziert) | Grenzflächenbrücke, weniger Wasseraufnahme, Verstärkung | 1 %–5 % | Agglomeration, Leistungsabfall bei Überschuss | Mechanik und Dimensionsstabilität |
| Organisches Montmorillonit | Steifigkeit, Barriere, Flammschutz | 2 %–5 % | Schwer abzuschälen, Dispergierung | Festigkeit und Flammschutz |
| Nano-TiO₂ | UV-beständig, witterungsbeständig | 1 %–3 % | Photokatalytischer Selbstabbau (witterungsfestes Matrix nötig) | Witterung und Farbverhinderung |
| Nano-ZnO | UV-abweisend plus antibakteriell | 1 %–3 % | Agglomeration | Witterung und Schimmelschutz |
| Cellulosenanokristalle | Homologe Verstärkung | 1 %–3 % | Hygroskopie, Dispergierung | Grüne Verstärkung |
| Nano-CaCO₃ | Kostengünstige Verstärkung | 2 %–8 % | Schwache Grenzfläche, Kopplung nötig | Kosteneffiziente Verstärkung |
VII. Prozess- und Rezepturhinweise
Zuerst koppeln, dann mischen. Holzfasern werden zuerst mit Silan oder Titanat behandelt, Nanofüllstoffe ebenfalls vorab modifiziert, dann mit Kunststoff schmelzvermischt – für zuverlässigere Grenzflächenbindung.
Masterbatch-Methode. Nanopulver zuerst als hochkonzentriertes Masterbatch herstellen, um gleichmäßige Dispergierung zu sichern, dann mit Holzmehl und Kunststoff mischen, um schlechte Dispergierung durch direktes Trockenpulver-Mischen zu vermeiden.
Temperaturkontrolle. Holzfasern sind wärmeempfindlich, Verarbeitungstemperatur nicht zu hoch, um Thermolyse mit Blasen und Verfärbung zu verhindern.
Wasserabweisende Deckschicht. Auch wenn das Matrix nanomodifiziert ist, sollte Außen-WPC mit witterungsbeständiger Deckbeschichtung (siehe nanoskaliger Schutz von Gebäudefassaden) kombiniert werden, um die Lebensdauer zu verlängern. Die Deckschicht blockt nicht nur UV, sondern versiegelt auch Oberflächenmikroporen und reduziert Feuchtigkeitseintritt – gleichsam eine zusätzliche Versicherung für das Matrix. Bei High-End-Projekten empfehlen wir sogar eine nanohaltige Klarlack-Deckschicht, um Matrix- und Deckschicht-Nanoschutz zur vollständigen Kette zu verbinden.
Flammschutz-Synergie. Bei Flammschutzbedarf können nanometerweise Montmorillonit, Magnesiumhydroxid oder intumeszierende Systeme zugefügt werden; achte auf Synergie und Verträglichkeit mit Nanofüllstoffen. Montmorillonit-Plättchen bilden bei Brand eine Karbonisierungsschicht an der Oberfläche und verzögern Wärme- und brennbare Gasübertragung, synergisch mit Intumeszenz; um jedoch die Flammschutzklasse von Bau oder Engineering zu erreichen, ist oft ein Hauptflammschutzmittel nötig – Nanofüllstoffe sind „Verstärker“, nicht „alleinige Flammschutzquelle“. Bei Außenprofilen ist Flammschutzpriorität meist niedriger als Witterung und Wasseraufnahme; ob Flammschutz eingesetzt wird, hängt von spezifischem Szenario und Normen ab.
Kexin New Materials (kexinMaterials) verfolgt den Ansatz, „nanoverstärktes Matrix“ und „nanoskaligen Oberflächenschutz“ zu paketieren: Das Matrix löst Mechanik und Wasseraufnahme, die Deckschicht löst UV und Verschmutzung, und bildet ein von innen nach außen witterungsbeständiges System, besonders geeignet für High-End-Außenböden und Landschaftsprofile.
VIII-2. Extrusionsformverfahren und Verarbeitungsfenster von Nanofüllstoffen
Nanomodifiziertes WPC muss letztlich durch Extrusion realisiert werden; das Prozessfenster entscheidet, ob Laborrezeptur zu stabilem Produkt wird. Der Doppelschneckenextruder ist das gängigste Gerät, das durch starke Scherung Holzmehl, Kunststoff und Nanomasterbatch gleichmäßig mischt und schmelzvermischt. Hier sind einige Prozesspunkte, die direkt mit Nanofüllstoffen zusammenhängen.
Förderreihenfolge.Allgemein wird zuerst Kunststoff mit Nanomasterbatch vorgemischt und erst danach auf der nachgeschalteten Seite Holzmehl zugeführt, um ein vorzeitiges Vergilben des Holzmehls durch Hitzeeinwirkung zu vermeiden; das Nanomasterbatch ist vorab gut dispergiert, was die Wiederagglomeration im Schneckenextruder reduziert.
Scherung und Temperatur. Zu schwache Scherung führt zu ungleichmäßiger Mischung, zu starke Scherung kann hingegen Holzfasern zerschneiden und die Delaminierungsstruktur der Nanoplättchen zerstören. Die Temperatur muss Kunststoffschmelze und thermische Stabilität der Holzfasern berücksichtigen; PE-Systeme liegen typischerweise im Bereich von 180 bis 200 Grad Celsius, PP etwas höher, bei PVC ist größere Vorsicht zur Vermeidung von Zersetzung geboten.
Feuchtekontrolle. Der Wassergehalt des Holzmehls muss ausreichend niedrig sein, andernfalls führen Wasserdampfblasen beim Extrudieren zu Poren und rauer Oberfläche. Auch nanopartikuläre Füllstoffe sind vorab zu trocknen, falls sie hygroskopisch sind.
Schneckenkombination. Durch Elemente wie Knetblöcke und Gegengewindesegmente lassen sich Verweilzeit und Mischintensität einstellen, um Dispersion und Temperaturerhöhung auszubalancieren.
Diese Parameter müssen in Kombination mit spezifischen Füllstoffen und Basismaterialien wiederholt kalibriert werden und dürfen nicht unreflektiert aus der herkömmlichen WPC-Verarbeitung übernommen werden. Viele nanomodifizierte WPCs gelingen am Laborextruder, schwanken aber in der Serienfertigung – die Ursache liegt meist darin, dass die Schneckenprozesse nicht neu angepasst wurden.
Acht-drei, Lebenszyklus und Umweltbetrachtung
Bei der Diskussion über Nanomodifizierung von WPC lässt sich die Umweltdimension nicht ausklammern. Erstens: Holzfasern sind erneuerbare Naturkomponenten, WPC ist an sich kohlenstoffärmer als reiner Kunststoff, und die durch Nanomodifizierung verlängerte Lebensdauer senkt den Kohlenstofffußabdruck pro Nutzungszyklus weiter. Zweitens: Bei der Recyclingfähigkeit lässt sich WPC mit PE, PP theoretisch zerkleinern und erneut extrudieren, doch beeinträchtigen vorhandene Nanofüllstoffe und Haftvermittler die Eigenschaften des Regenerats, weshalb Zugabemenge und Kompatibilität kontrolliert werden müssen. Drittens: Die Umweltfreisetzung von Nanofüllstoffen erfolgt hauptsächlich über Prozessstaub und bei der Abfallzerkleinerung; die Staubbeherrschung ist gemäß den Anforderungen unter Sicherheit und MSDS von Nanomaterialien umzusetzen. Viertens: Enthält das WPC PVC, ist zudem das Problem der Chloridfreisetzung am Lebenszyklusende zu beachten. Insgesamt betrachtet ist bei der Nanomodifizierung die Bilanz „Lebensdauerverlängerung reduziert Austausch“ vorteilhafter als das Risiko „geringfügige Freisetzung von Nanofüllstoffen“, dennoch sind Normierung und Überwachung erforderlich.
Sieben-zwei, Mechanismus der UV-Alterung: Wie Licht WPC schrittweise zerstört
Um das richtige nano-UV-Schutzkonzept zu wählen, muss zunächst die Alterungskette verstanden werden. Im Sonnenlicht am zerstörerischsten für WPC ist der UV-Bereich von 295 bis 400 Nanometer Wellenlänge. UV-Photonen besitzen hohe Energie, können direkt chemische Bindungen der Kunststoffmolekülketten brechen und auch Lignin zur Radikalbildung anregen, was kettenförmige Autoxidationsreaktionen auslöst. Die Folge zeigt sich als: Oberflächenentfärbung oder Vergilbung (Ligninabbau), Kreidung (Harzmatrix wird zu Pulver abgetragen), Festigkeitsverlust (Kettenbruch, Vernetzungszerstörung) sowie Oberflächenrissbildung.
Das Prinzip der UV-Abwehr durch nano-TiO₂ und ZnO besteht darin, diesen hochenergetischen UV-Anteil „abzufangen“: Sie weisen eine starke UV-Absorption auf (TiO₂-Bandlücke etwa 3,2 eV, entsprechende Absorptionskante im UV-Bereich) und streuen effizient, wodurch das die Matrix erreichende UV-Licht drastisch verringert wird. Der Unterschied: TiO₂ kann nach UV-Absorption elektronisch angeregt werden und ohne Beschichtung Energie an benachbarte Organika abgeben, was photokatalytische Schäden verursacht; ZnO ist eher mild, absorbiert auch im langwelligen UV und besitzt zudem antibakterielle Wirkung. Daher wählen hochwertige Outdoor-WPCs oft ZnO oder beschichtetes TiO₂ statt nacktem Anatas. Dies erklärt auch, warum pures „TiO₂ zugeben“ nicht zwangsläufig gut ist – Auswahl und Beschichtung sind ebenso wichtig.
Sieben-drei, Rezepturkosten und Kosten-Nutzen-Abwägung
Nanofüllstoffe sind nicht automatisch besser, je teurer sie sind, sondern man betrachtet Kosten-Nutzen-Verhältnis und das zu lösende Hauptproblem. Ist das Hauptproblem Wasseraufnahme und Verformung, wird priorär günstiges hydrophobes Nano-SiO₂ eingesetzt; bei unzureichender Festigkeit sind organische Tonminerale und CNC zielgenauer; bei Outdoor-Verfärbung und Kreidung sind ZnO oder beschichtetes TiO₂ die erste Wahl; soll zugleich antibakteriell und wetterfest sein, bietet ZnO einen doppelten Nutzen. Tatsächliche Rezepturen sind oft Kombinationen „ein Hauptfüllstoff plus ein Funktionsfüllstoff“ statt vieler Stoffe. Die Gesamt-Nanozugabemenge zwischen 3 und 8 Prozent hält, bringt Modifizierungsnutzen, ohne Kosten und Verarbeitungsschwierigkeiten stark zu erhöhen.
Acht, Häufige Irrtümer
Irrtum eins: WPC ist mit Holzmehlzugabe automatisch umweltfreundlich, Nanoteil ignorieren. Falsch. Nanomodifizierung steigert Eigenschaften, erfordert aber Dispersion und Konformität; zudem kann der WPC-Hauptkörper weiterhin PVC enthalten, Umweltfreundlichkeit hängt von Gesamtrezeptur und Recyclingpfad ab.
Irrtum zwei: Mehr Nanofüllstoff gleich stärker. Falsch. Übermenge führt zu Agglomeration, Grenzflächenverschlechterung, Verarbeitungsschwierigkeiten; es gibt ein optimales Zugabefenster.
Irrtum drei: Matrix nanomodifiziert, also keine Decklack nötig. Falsch. Outdoor-WPC unterliegt weiterhin UV und Verschmutzung; Oberflächenschutz verlängert die Lebensdauer signifikant.
Irrtum vier: CNC aus gleicher Quelle ist zwangsläufig am besten. Falsch. CNC ist hygroskopisch, schwer dispergierbar, hohe Prozesshürde; Kosten und Stabilität sind zu evaluieren.
Irrtum fünf: Nano-TiO₂ in WPC wirkt nur UV-abweisend. Falsch. Ohne Beschichtung kann seine Photokatalyse auch die Matrix angreifen; wetterfesten Typ wählen oder isoliert einsetzen.
Häufig gestellte Fragen
Häufig gestellte Fragen
Frage: Warum wird WPC nanomodifiziert?
Antwort: Die Holzfasern und der Kunststoff im WPC sind grenzflächeninkompatibel, neigen zu Wasserquellung und outdoor zu UV-Alterung. Nanofüllstoffe können die Grenzfläche verbrücken, Wasseraufnahme senken, UV abschirmen, Steifigkeit und Flammhemmung erhöhen – aus „brauchbar“ wird „dauerhaft“.
Frage: Welche Rolle spielt Nano-SiO₂ im WPC?
Antwort: Nach Haftvermittler- oder Hydrophobierungsbehandlung wirkt Nano-SiO₂ gleichzeitig auf Holzfaserhydroxylgruppen und Kunststoffketten, steigert Grenzflächenbindung, senkt Wasseraufnahme, verbessert Mechanik. Das spezifische Modifizierungsprinzip siehe hydrophobe Modifizierung von Nano-SiO₂.
Frage: Wie verstärkt organisches Montmorillonit das WPC?
Antwort: Organisch modifiziertes Montmorillonit kann im Kunststoff zu Nanoplättchen delaminieren und Polymer/Ton-Nanocomposites bilden, die Steifigkeit, Wärmeformbeständigkeit, Barriere gegen Wasser/Sauerstoff und Flammhemmung erhöhen. Entscheidend ist, ob Delaminierung und Dispersion ausreichend sind.
Frage: Was ist bei Nano-TiO₂ für WPC-UV-Schutz zu beachten?
Antwort: TiO₂ schirmt UV hocheffizient ab, doch Photokatalyse kann die Matrix angreifen; wetterfesten Typ wählen oder isoliert/beschichtet einsetzen. ZnO kann ersetzen oder kombiniert werden und ist zudem antibakteriell, Details siehe photokatalytische Selbstreinigung von Nano-TiO₂.
Frage: Welche Vor- und Nachteile hat Cellulosenanokristall (CNC)?
Antwort: CNC ist gleichartig, hochfest/hochsteif, abbaubar, grenzflächenkompatibel, verstärkt schon in geringer Menge; ist aber hygroskopisch, schwer dispergierbar, hohe Prozesshürde, erst nach Kosten- und Stabilitätsbewertung einsetzen.
Frage: Gibt es Standards für WPC-Nanomodifizierung?
Antwort: Fertigteile nach GB/T 24137, GB/T 29418 u. a. für Mechanik, Bewitterung, Flammhemmung; Alterung nach GB/T 16422 oder ISO 4892. Nano ist Bonus, befreit nicht von Basisstandardhürden.
Frage: Bringt mehr Zugabemenge automatisch bessere Eigenschaften?
Antwort: Nein. Es gibt ein optimales Fenster (z. B. SiO₂ etwa 1 % bis 5 %); Übermenge führt zu Agglomeration, Grenzflächenverschlechterung, Verarbeitungsschwierigkeiten, Leistung sinkt sogar.
Frage: Braucht nanomodifiziertes WPC noch Decklack?
Antwort: Wetterschutz-Oberfläche empfohlen. Matrixmodifizierung löst Mechanik und Wasseraufnahme, Oberfläche löst UV und Verschmutzung, bildet Innen-Außen-System, Details siehe Nanobeschichtung für Gebäudefassaden.
Frage: Wie wichtig ist Dispersion für WPC-Nanomodifizierung?
Antwort: Entscheidend über Erfolg. Agglomerate werden Spannungskonzentrationspunkte, senken Leistung umgekehrt. Üblich ist Masterbatch-Methode zur stabilen Vordispersion vor dem Mischen, Kriterien siehe Dispersionsstabilität von Nanopartikeln.
Frage: Wie unterstützt Kexin New Materials bei WPC?
Antwort: Kexin New Materials (kexinMaterials) bündelt matrix-Nanoverstärkung und oberflächliche Nanobeschichtung: Matrix löst Mechanik und Wasseraufnahme, Oberfläche löst UV und Verschmutzung, bildet wetterfestes Outdoor-WPC-System von innen nach außen.
Empfohlene Literatur
- hydrophobe Modifizierung von Nano-SiO₂: erklärt das Prinzip hydrophober SiO₂-Modifizierung für Grenzflächenverbrückung und Wasseraufnahmesenkung im WPC.
- Nanobeschichtung für Gebäudefassaden: verstehen, wie WPC im Outdoor-Einsatz mit oberflächlicher Nanobeschichtung kombiniert wird, um ein vollständiges Wettersystem zu bilden.
- nanokomposite Rostschutzpigmente: Quervergleich der Abschirm- und Verstärkungsmechanismen von Nanofüllstoffen in Korrosionsschutzsystemen, erweitert das Verständnis der Nanomodifizierung.
- Industrielack-Verarbeitung: Parameter für Airless-Spritzen, Schichtdickenkontrolle und Beschichtungsintervalle