Auf dem Weg, Nanopartikel wirklich zu einer verwendbaren Beschichtung zu verarbeiten, ist der Schritt, der am leichtesten unterschätzt wird und Projekte am ehesten scheitern lässt, nicht das Rezeptdesign, sondern die Dispersionsstabilität. Viele Studien zeigen in Publikationen hervorragende nanokomposite Eigenschaften, doch sobald man auf die Produktion hochskaliert, weist der Lackfilm Partikel, Mattglanz und Korrosionsschutzversagen auf – die Wurzel liegt meist darin, dass die Nanopartikel sich wieder agglomeriert haben. Dieses Forschungsarchiv (TDS_MSDS_RESEARCH.md, abgerufen am 2026-07-27) schreibt dazu sehr direkt: Die Schlüsselherausforderung der Nanopartikel ist „Agglomeration (Nanopartikel mit hoher Oberflächenenergie neigen leicht zur Agglomeration) → Oberflächenmodifizierung/Dispergiermittel/Ultraschall erforderlich“. Dieser Artikel beginnt bei den Ursachen der Agglomeration, zerlegt systematisch Oberflächenmodifizierung, Dispergiermittel, Ultraschall- sowie Mahl- und Sandmühlprozesse und wie man die Slurry-Stabilität mit dem Zeta-Potenzial bewertet, um Ingenieuren zu helfen, das „Nano“ wirklich stabil in die Beschichtung einzubringen.
Als Lieferant, der tief in Funktionsbeschichtungen verwurzelt ist, betrachtet Kexin New Materials (kexinMaterials) die Dispersionsstabilität als die erste Verfahrenshürde auf dem Weg nanokompositer Systeme vom Labor in die Massenproduktion. Die in diesem Artikel erwähnten Kernpunkte der Oberflächenmodifizierung und Sandmühlverfahren stammen aus echten Industrieerfahrungen und der Kreuzvalidierung öffentlicher technischer Daten, als Referenz für Forschungs- und Produktionstechnikteams.
I. Fazit zuerst: Dispersionsstabilität ist der Flaschenhals der Nanobeschichtungs-Massenproduktion
Der „Nanoeffekt“ der Nanobeschichtung basiert vollständig auf der Voraussetzung, dass „Partikel in Nanogröße, gleichmäßig dispergiert im Lackfilm vorliegen“. Sobald sich Partikel zu Mikrometer-Blöcken aggregieren:
- bricht das Abschirmnetzwerk, und Funktionen wie Korrosionsschutz, Verschleißfestigkeit und Hydrophobie brechen abrupt ein;
- werden Blöcke zu Lichtstreuzentren, der Lackfilm wird trüb, der Glanz ungleichmäßig;
- ist die Grenzflächenbindung zwischen Block und Harz schwach, was zu Spannungskonzentrationspunkten und Startpunkten korrosiver Mikrozellen wird;
- verstopfen beim Spritzen die Düsen, und während Lagerung/Transport kommt es zu Sedimentation, die Applikationskonsistenz bricht zusammen.
Daher liegt die Umwandlung von „Nano“ in Produktwert zu siebzig Prozent an der Dispergierung und zu dreißig Prozent am Rezept. Dies ist auch der Grund, warum Dispersionsstabilität separat als Kernproblem der Fertigungstechnik geführt wird.
II. Die Wurzel der Agglomeration: Drei Quellen hoher Oberflächenenergie
Um Agglomeration zu behandeln, muss man zuerst verstehen, warum sie entsteht. Laut dem ersten Abschnitt des Archivs „Allgemeine Eigenschaften und Partikel von Nanobeschichtungen“: Der Wirkmechanismus von Nanobeschichtungen basiert auf Kleinmaßeffekt, Oberflächeneffekt (hohe spezifische Oberfläche) und Quantengrößeneffekt, und die Schlüsselherausforderung ist genau „Nanopartikel mit hoher Oberflächenenergie neigen leicht zur Agglomeration“. Hohe Oberflächenenergie treibt die Agglomeration auf drei Ebenen an:
2.1 Sprengartiger Anstieg der spezifischen Oberfläche
Wenn die Partikelgröße von Mikrometer auf Nanometer sinkt, steigt das Verhältnis von Oberfläche zu Volumen um Größenordnungen. Für kugelförmige Partikel geschätzt, hat ein Partikel mit 100 nm Durchmesser bereits etwa das 100-Fache der spezifischen Oberfläche eines 10 µm Partikels. Die riesige Oberfläche bedeutet viele freie, ungesättigte Bindungen – die Partikel „wollen“ durch gegenseitigen Kontakt Energie senken.
2.2 Van-der-Waals-Kräfte dominieren
Bei Nanopartikeln ist die Schwerkraft vernachlässigbar, während die Van-der-Waals-Anziehung proportional zum Partikeldurchmesser ist und mit der dritten Potenz des Abstands abfällt; auf kurze Distanz ist sie weit größer als die kinetische Energie der Brownschen Bewegung, die Partikel trennen würde. Das heißt, sobald zwei Nanopartikel sich nähern, schließt sie die Van-der-Waals-Kraft wie ein „Magnet“ zusammen.
2.3 Fragiles Gleichgewicht aus Oberflächenladung und Solvatation
Wenn die Oberflächenladung der Partikel unzureichend ist (niedriger Betrag des Zeta-Potenzials), reicht die elektrostatische Abstoßung nicht aus, um der Van-der-Waals-Anziehung entgegenzuwirken; ist die Solvatationsschicht dünn, reicht der sterische Hinderniseffekt nicht, und die Partikel koaleszieren ebenfalls. Dies ist die physikalische Basis, warum später Dispergiermittel und Oberflächenmodifizierung eingesetzt werden.
3.4 Wie man den „Grad“ der Modifizierung bemisst
Bei unzureichender Modifizierung bleibt die Oberflächenenergie hoch und es kommt leicht zur Wiederagglomeration; bei übermäßiger Modifizierung ist die organische Schicht zu dick, verdünnt den Nanoeffekt und kann mit dem Harz inkompatibel sein, sogar die Härtung und Vernetzung beeinträchtigen. In der Praxis wird der Modifizierungsgrad oft über Kontaktwinkel, Zeta-Potenzial und Partikelgrößen-Kontrolle nach Dispergierung kalibriert, um das Fenster der „minimal notwendigen Modifizierung“ zu finden – stabil dispergierbar, ohne die intrinsischen Nanoeigenschaften zu opfern.
2.4 Verständnis von Agglomeration und Stabilität mit dem DLVO-Rahmen
Die Kolloidchemie beschreibt mit der DLVO-Theorie das Gesamtpotential zwischen Partikeln als Summe aus Van-der-Waals-Anziehung und Doppelschichtabstoßung: Ist die Abstoßungsbarriere hoch genug, können Partikel sie nicht überwinden und bleiben stabil; wird die Barriere komprimiert (z. B. durch Elektrolytzusatz, falsche pH-Einstellung), kommt es zur Koaleszenz. Nanopartikel haben einen stärkeren Van-der-Waals-Term und stellen höhere Anforderungen an die Barrierenhöhe, weshalb sie stärker auf hohes Zeta-Potenzial oder starken sterischen Hinderniseffekt angewiesen sind. Das Verständnis dieses Rahmens vermeidet blindes „Dispergiermittel nach Gefühl einstellen“.
III. Der erste Hebel gegen Agglomeration: Oberflächenmodifizierung
Oberflächenmodifizierung geht „am Partikel selbst anzusetzen“ und verändert durch chemische oder physikalische Mittel die Oberflächeneigenschaften der Nanopartikel, senkt die Oberflächenenergie und erhöht die Kompatibilität mit dem Harz. Sie ist das grundlegende Mittel für langfristige Stabilität.
3.1 Kopplungsmittel-Modifizierung
Silan-Kopplungsmittel und Titanat-Kopplungsmittel sind klassische Wege. Am Beispiel von nano-SiO₂ kondensiert Silan nach Hydrolyse mit den Oberflächen-Silanolgruppen und umhüllt das Partikel mit einer organischen Kette – senkt die Oberflächenenergie und verbessert durch Verwicklung der organischen Kette mit dem Harz die Grenzflächenbindung. Das modifizierte SiO₂ lässt sich in Epoxid und Polyurethan leichter benetzen und dispergieren und neigt weniger zur Wiederagglomeration.
3.2 Anorganische Beschichtung
Photokatalytisch aktives nano-TiO₂ würde bei direkter Verwendung die Harzalterung beschleunigen. Oft wird mit SiO₂ oder Al₂O₃ beschichtet, um die aktiven Stellen zu isolieren; gleichzeitig verändert die Beschichtungsschicht die Oberflächenenergie und verbessert die Dispergierung. Dies stimmt mit dem Hinweis „nano-TiO₂ erfordert Beschichtungsbehandlung“ im Korrosionsschutz überein (siehe den nanokompositen Korrosionsschutzartikel dieser Charge).
3.3 Oberflächenpfropfung von Polymeren
Durch Radikal- oder Ringöffnungsreaktionen werden auf der Partikeloberfläche Polymerketten gepfropft, die einen „Polymerpinsel“ bilden. Diese Pinsel strecken sich im Lösungsmittel und bieten starken sterischen Hinderniseffekt – ein oft genutztes Verfahren für hochwertige Nanodispersionsslurries, aber mit komplexer Technik und höheren Kosten.
Der Vorteil der Oberflächenmodifizierung ist dauerhaft und langfristig; der Nachteil ist das enge Prozessfenster – bei unzureichender Modifizierung ist der Effekt begrenzt, bei übermäßiger können inkompatible Gruppen eingeführt oder die finale Härtung beeinträchtigt werden. Sie wird meist mit den folgenden Dispergiermitteln und mechanischen Verfahren kombiniert.
4.3 Aufgabenteilung von Dispergiermittel und Oberflächenmodifizierung
Beide stehen nicht in Konkurrenz, sondern ergänzen sich: Die Oberflächenmodifizierung bestimmt, ob das Partikel „intrinsisch“ freundlich ist, das Dispergiermittel bestimmt, ob es „im spezifischen System“ stabil bleibt. Wurde bereits Silanmodifizierung durchgeführt, kann ein besser kompatibles Polymerdispergiermittel mit geringerer Dosierung gewählt werden; bei unmodifizierten Partikeln hängt man von stärkeren Dispergiermitteln und höherem Zeta ab, doch die Langzeit-Lagerstabilität ist oft schlechter als bei modifizierten Systemen. Bei der Auswahl sollten der Vorbehandlungszustand der Partikel und der Dispergiermitteltyp als gemeinsame Variable optimiert werden.
IV. Der zweite Hebel gegen Agglomeration: Dispergiermittel
Wenn die Oberflächenmodifizierung allein nicht zur Stabilität reicht oder Kosten begrenzt sind, ist das Dispergiermittel die gängigste industrielle Lösung. Dispergiermittel sind meist Polymere oder Oligomere, die über die Struktur „Verankerungsgruppe + solvatierte Kette“ an der Partikeloberfläche adsorbieren:
- Elektrostatischer Stabilisierungstyp: z. B. Polyelektrolyte, die Partikel gleichsinnig aufladen und über Doppelschichtabstoßung der Agglomeration widerstehen (wirksam in Wassersystemen, bei hohem Salz-/Feststoffgehalt begrenzt).
- Sterischer Hindernistyp: Polymerketten bilden eine physische Barriere zwischen Partikeln, unabhängig von Ladung, besonders wichtig für lösemittelhaltige Systeme.
- Elektrosterischer kombiniertyp (electrosteric): kombiniert beide, breit anwendbar.
Die Auswahl des Dispergiermittels muss zur Harzpolarität und zum Lösungsmittelsystem passen. Beispielsweise unterscheiden sich die benötigten Dispergiermittelstrukturen für wasserverdünnbares Epoxid und lösemittelhaltiges Polyurethan stark; auch die Zugabemenge muss über Zeta-Potenzial und Viskositätskurve optimiert werden, Überschuss führt durch Brückenflokkulation.
4.4 Erfahrungsbereich für Zugabemengen
Die Dispergiermitteldosierung wird meist als „Anteil an Nanopartikelmasse“ angegeben, üblich ist der Bereich 1 %–10 %, nicht mehr ist stabiler: Zu wenig deckt nicht ab, zu viel führt zu Brückenflokkulation oder beeinträchtigt Glanz und Härte des Lackfilms. Der optimale Punkt muss über die drei Kurven „Zeta-Potenzial – Viskosität – Partikelgröße“ gemeinsam bestimmt und im Prozessblatt fixiert werden, um batchweises Einstellen nach Gefühl zu vermeiden – dies ist die grundlegende Disziplin der Produktionskonsistenz.
V. Der dritte Hebel gegen Agglomeration: Mechanische Dispergierverfahren
Oberflächenmodifizierung und Dispergiermittel lösen „ob stabil“, mechanische Verfahren lösen „wie man es auseinanderbricht“. Das Archiv führt „Ultraschall“ als eines der Schlüsselmittel, während die industrielle Hochskalierung stärker auf Mahlung und Hochscherung beruht.
5.1 Ultraschalldispergierung
Nutzt die durch Kavitation in Flüssigkeit erzeugten lokalen Hochdruck-Mikrostrahlen, um Agglomerate „aufzureißen“. Vorteile: einfache Ausrüstung, sanft zu fragilen Partikeln, geeignet für Labormuster; Nachteile: sehr schwer zu skalieren – Ultraschall fällt schnell ab, große Slurry-Volumina lassen sich kaum gleichmäßig behandeln, zudem hoher Energieverbrauch und lange Bearbeitungszeit. Daher wird Ultraschall eher für Vordispergierung oder Forschungsvalidierung genutzt, nicht für die Hauptproduktionslinie.
5.2 Mahlung (Sandmühle/Kugelmühle)
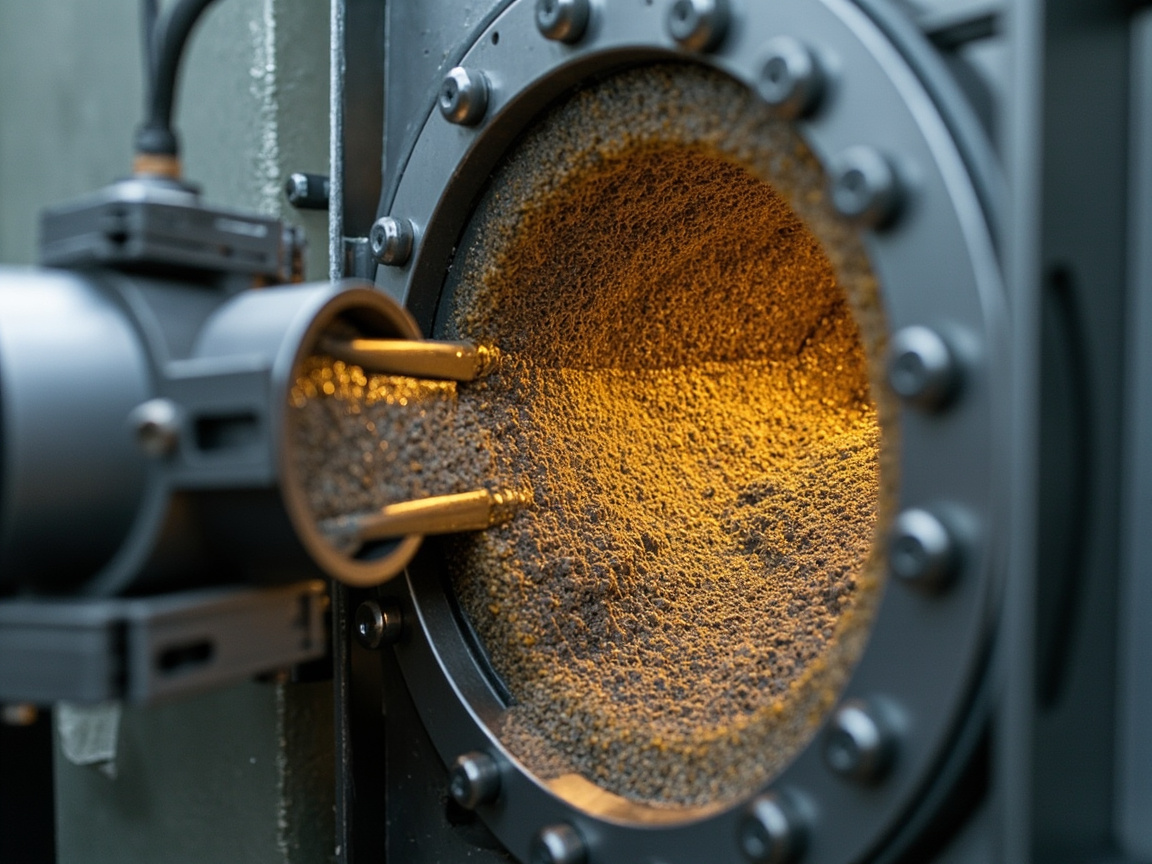
Die wahre Hauptkraft bei industriellen Nanoslurries ist die Sandmühle (bead mill) und Kugelmühle. Die Sandmühle nutzt schnell rotierende Scheiben, die Mahlmedien (z. B. Zirkoniumoxidperlen) antreiben, um dem Slurry starke Scherung und Stoß zu verleihen und Agglomerate auf Nanogröße zu zerkleinern. Schlüsselparameter umfassen:
- Mahlmittelpartikelgröße und -dichte (kleinere Medien ergeben feinere Partikel, aber geringere Effizienz);
- Perlenfüllgrad und Drehzahl (bestimmen Energieeintrag);
- Feststoffgehalt und Viskosität des Slurrys (beeinflussen Medienbewegung und Wärmemanagement);
- Zyklenzahl und Verweilzeit (bestimmen die Verschmälerung der Korngrößenverteilung).
Die Sandmühle ist effizient und kontinuierlich – Kernausrüstung der Nanobeschichtungs-Massenproduktion. Sie erzeugt jedoch deutliche Wärme; bei temperaturempfindlichen Harzen oder thermisch agglomerierenden Systemen ist eine Kühljacke nötig.
5.3 Hochscher-Vormischung und Dreiwalze
Vor der Sandmühle wird meist ein Hochscher-Dispergiergerät (dissolver) zur Vormischung genutzt, um weiche Agglomerate aufzubrechen und Trockenpulver zu benetzen; bei sehr hochviskosen Systemen kann eine Dreiwalzenmaschine zum Einsatz kommen. Unzureichende Vormischung lässt die Sandmühlen-Effizienz stark sinken.
6.6 Lagerstabilität und thixotrope Struktur
Ein stabiler Slurry sollte im Ruhezustand eine gewisse thixotrope Struktur gegen Sedimentation haben, die unter Scherung (Pumpen, Rühren) reversibel verdünnt und so den Transfer erleichtert – dieser „Weichgel“-Zustand fördert den Ferntransport von Nanoslurries. Zu starke Thixotropie führt jedoch zu schwieriger Lackierung und schlechter Entschäumung; ein Gleichgewicht zwischen rheologischen Hilfsmitteln und Dispersionsstabilität ist nötig. In der Produktion wird die Haltbarkeit oft durch Kontrolle von Partikelgröße und Sedimentationsrate nach 7/14/28 Tagen Lagerung bestätigt.
5.4 Energie und Skalierungsgrundlagen der Mahlung
Der Energieeintrag der Sandmühle korreliert näherungsweise mit Mediummasse und Quadrat der Drehzahl; um die Partikelgröße zu halbieren, ist oft ein Mehrfaches an Energie nötig. Das bedeutet, Nanonisierung hat „steigende Grenzkosten“ – nicht immer feiner ist besser: Erreicht man das für die Abschirmung nötige Verhältnis von Durchmesser zu Dicke und den Dispersionsgrad, genügt das; übermäßiges Mahlen erhöht nur Energieverbrauch und Wärmrisiko. In der Massenproduktion sollte als Ziel die „geringste Feinheit, die die Leistung erfüllt“ gelten, nicht das blinde Verfolgen nanometrischer Extreme.
VI. Slurry-Stabilität: Vom „Auseinanderdispergieren“ zum „Stabilbleiben“
Partikel auseinanderzubrechen ist nur die erste Halbzeit; dass sie während Lagerung, Lackierung und Verarbeitung nicht wieder koaleszieren, ist die zweite – also Slurry-Stabilität. Kernpunkte:
- Ausreichendes Zeta-Potenzial: allgemein gilt |Zeta| > 30 mV als recht stabil (je höher der Betrag, desto stabiler), < 20 mV neigt zu Sedimentation. Zu beachten: Bei sterisch dominierten Systemen ist Zeta nicht das alleinige Kriterium.
- Angemessene Viskosität und Feststoffgehalt: bei hohem Feststoffgehalt steigt die Kollisionsfrequenz der Partikel, stärkere Stabilisierung nötig; zu niedrig bedeutet hohe Kosten und geringe Effizienz.
- Solvatation und Harzkompatibilität: Polarität von Slurry und finalem Filmbildnerharz muss passen, sonst Phasentrennung oder Flokkulation bei der Lackierung.
- Elektrolyt und pH-Sprünge vermeiden: komprimieren die Doppelschicht oder ändern die Oberflächenladung, auslösende Sekundäragglomeration.
- Temperaturkontrolle: Erwärmung kann die Solvatationsschicht schwächen und Brownsche Koaleszenz beschleunigen; Sandmühlenkühlung und Lagerklimatisierung sind wichtig.
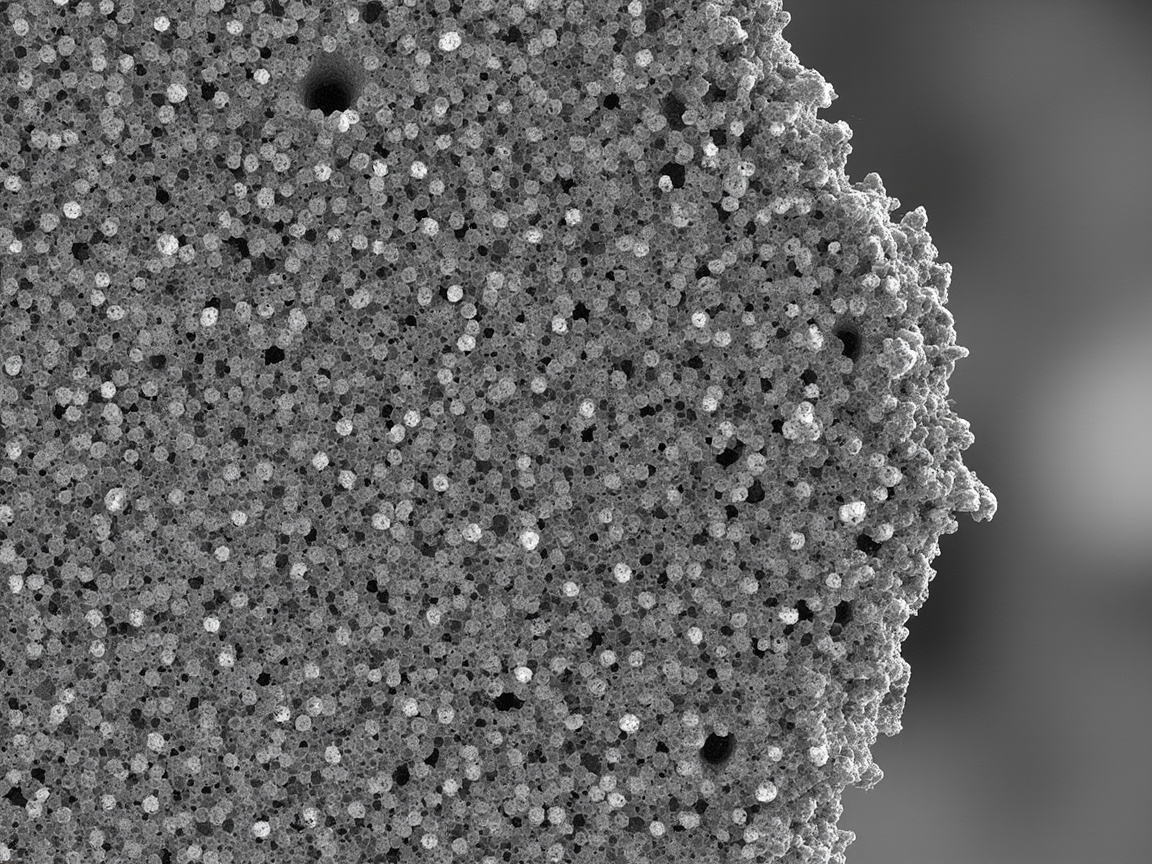
Das Archiv listet unter „Detektion und Charakterisierung von Nanofarben“ klar auf: Partikelgrößenverteilung / Zeta-Potenzial werden per dynamischer Lichtstreuung (DLS) bewertet, ergänzt durch TEM/SEM für Morphologie und Profilometer für Filmdicke. Dies sind genau die „Gesundheitschecks“ der Slurry-Stabilität.
VII. Vergleichstabelle der Dispergiermethoden: Wie man Prozesskombinationen auswählt
Die folgende Tabelle fasst Mechanismus, Anwendung und Grenzen gängiger Dispersions- und Stabilisierungsmittel zusammen, um Kombinationsentscheidungen in der Prozessplanung zu erleichtern.
| Dispersions-/Stabilisierungsmethode | Wirkprinzip | Anwendbares System / Maßstab | Hauptvorteil | Haupthindernis |
|---|---|---|---|---|
| Oberflächenmodifizierung (Kopplungsmittel/Beschichtung/Pfropfung) | Senkt Oberflächenenergie, verbessert Harzkompatibilität | Anorganische Nanopartikel (SiO₂/TiO₂/Ton) | Langfristig, verbessert Grenzflächenbindung | Komplexe Technik, enges Fenster |
| Dispergiermittel (Polyelektrolyt/Polymer) | Elektrostatische Abstoßung oder sterischer Hindernis | Wasser-/lösemittelhaltig gleichermaßen | Universell, leicht skalierbar | Falscher Typ führt zu Brückenflokkulation |
| Ultraschalldispergierung | Kavitations-Mikrostrahl zur Depolymerisation | Labor, Kleinserie | Einfache Ausrüstung, sanft | Schwer skalierbar, hoher Energieverbrauch |
| Sandmühle/Kugelmühle | Hohe Scherung und Stoß zerkleinern Agglomerate | Slurry, Farbpasten-Controllinie | Effizient, skalierbar | Wärme, möglicher Mediumsverschleiß |
| Hochscher-Vormischung | Scherbenetzung, weiche Agglomerate aufbrechen | Zutaten-Vordispergierung | Einfach, notwendige Vorbehandlung | Nur Grobdispergierung, keine Nanonisierung |
In der Praxis ist die typische Produktionslinie „Hochscher-Vormischung → Sandmühlen-Verfeinerung → mit Dispergiermittel/modifizierten Partikeln stabilisieren → Lackieren → Zeta/Partikelgröße-Detektion und Freigabe“, fünf Schritte greifen ineinander.
8.4 Versteckte Anforderungen der Härtungskinetik an die Dispergierung
Epoxid-Amin-Härtung und Polyurethan-NCO/OH-Reaktion haben Zeitfenster. Wenn der Nanoslurry Spuren von Wasser enthält oder durch Dispergiermittel eingeführte polare Gruppen aufweist, kann dies die Härtungsrate ändern oder Schäumen verursachen. Daher sollte das nanokomposite System vor der Festlegung per Differentialkalorimetrie (DSC) oder Gelzeit-Test geprüft werden, um zu bestätigen, dass die Dispersionskomponenten nicht den Härter „gestohlen“ haben oder Nebenreaktionen katalysieren – sonst wird der Lackfilm weich, klebrig und der Korrosionsschutz sinkt.
VIII. Verknüpfung mit der Filmbildung: Ist es nach der Dispergierung gut?
Dispersionsstabilität löst, dass „Nanopartikel in der Flüssigkeit nicht aggregieren“; nach dem Beschichten und Filmbilden gibt es jedoch neue Herausforderungen:
- Rheologie und Verarbeitung: Die Viskosität des Nanoslurrys reagiert stark auf Feststoffgehalt und Dispergiermittelpolarität; Airless-Spritzen erfordert gutes scherverdünnendes Verhalten, sonst Düsenverstopfung oder Ablaufen.
- Härtungsschrumpfung: Bei Epoxid/Polyurethan-Härtung schrumpft das Volumen und kann ursprünglich getrennte Partikel „zusammenstoßen“; in der Rezeptur muss Spielraum gelassen werden (z. B. PVC-Kontrolle, flexible Segmente zugeben).
- Finale Charakterisierung: Nach Fertigstellung des Lackfilms muss per SEM-Querschnitt bestätigt werden, ob Nanopartikel noch monodispers sind, ob Schichten orientiert sind; mit Salzsprühtest (GB/T 1771), Haftung (GB/T 9286) die Funktion verifizieren.
Man kann sagen: Dispersionsstabilität ist der Anfang, nicht das Ende; sie bestimmt die Untergrenze, die Filmbildungsprozesse die Obergrenze.
IX. Sicherheit und Umwelt: Die andere Seite des Nano-Umgangs
Das Archiv warnt unter „Nanosicherheit (MSDS-Schwerpunkt)“: Nanopartikel können eingeatmet in die Lunge gelangen, potenzielle Entzündung/Fibrose; beim Umgang sollte Atemschutz für Partikel mit NIOSH-Zertifizierung getragen werden. Flüssigrezepturen sind nach Härtung meist inert, aber Spritzstaub und ungehärtete Slurries erfordern weiterhin Schutz; die Freisetzung von Nanopulver in die Umwelt sollte vermieden werden. Für die Produktionswerkstatt bedeutet das:
- Bei Pulvereinwurf lokale Absaugung und Entstaubung;
- Bedienpersonal mit NIOSH-Partikelmaske/Halbmaske, nacktes Streuen mit Händen verboten;
- Abfallslurry und Maschinenwaschlösungsmittel als Gefahrstoffabfall verwalten, um Nanopulver-Verbreitung über Abwasser zu verhindern.
Dies stimmt mit der PPE-Disziplin aller Chargen mit Isocyanat und lösemittelhaltigen Systemen überein: Hochwertige Materialien erfordern fortschrittlichen und konformen Umgang. Es wird empfohlen, den Nano-Umgang in die Arbeitsanweisung (SOP) und Einarbeitung zu schreiben, PPE und Lüftungsanforderungen für Einwurf, Mahlung und Reinigung klar zu definieren und durch regelmäßige arbeitsmedizinische Untersuchungen einen geschlossenen Kreis zu bilden – Prozessstabilität und Personensicherheit sind die zwei Grundlinien der Nanobeschichtungs-Massenproduktion.
X. Engineering-Checkliste: Fünf Fragen vor der Nanobeschichtungs-Inbetriebnahme
- Wurde die Oberflächenenergie der Nanopartikel durch Modifizierung/Dispergiermittel in einen kontrollierbaren Bereich gedrückt?
- Hat die Produktionslinie Hochscher-Ausrüstung wie Sandmühle und ist sie temperaturgeregelt?
- Gibt es Freigabestandards für Zeta-Potenzial und Partikelgrößenverteilung (z. B. |Zeta| > 30 mV)?
- Passen Polarität von Slurry und Finalharz, flokkuliert die Lackierung nicht?
- Gibt es nach Filmbildung SEM/Salzsprüh/Haftungs-Verifikation, um zu bestätigen, dass der Nanoeffekt wirklich greift?
Hält man diese Hürde, ist die Erfahrung von Kexin New Materials (kexinMaterials): Die Ausbeute und Leistungsstabilität von Nanobeschichtungen wird fast vollständig vom Dispersionsabschnitt bestimmt. Im Prozessdokument Mediumspartikelgröße, Drehzahl, Zyklenzahl und Zugabe-Reihenfolge klar zu schreiben, hilft mehr als wiederholtes Rezepturanpassen.
XI. Mahlmedien, Wasser/Lösemittel-Unterschiede und Produktionsfreigabe
Um Dispersionsstabilität von „Labortrick“ zu „reproduzierbarer Linienprozesse“ zu machen, gibt es drei Hürden, die zwingend zu nehmen sind: Mediumsauswahl, Systemunterschiede, Freigabestandards.
11.1 Wie man Mahlmedien auswählt
Der Kern des Sandmahlens liegt im Mahlmedium. Zirkonoxidperlen haben eine hohe Dichte und sind verschleißfest, eignen sich daher für die Nanonisierung harter Partikel (wie TiO₂, SiO₂); Glasperlen sind kostengünstig, aber ineffizient und spröde, können Siliziumverunreinigungen einbringen und die Leistung beeinträchtigen. Der Partikeldurchmesser des Mediums sollte im Allgemeinen das 10–30-Fache des Zieldurchmessers betragen: Um eine 100-nm-Suspension zu erhalten, werden üblicherweise 0,3–0,6 mm Mikroperlen verwendet. Die Füllrate liegt meist bei 70–85 % des Kammervolumens; zu niedrig führt zu unzureichender Energie, zu hoch steigert Selbstmahlung und Erwärmung der Medien stark. Drehzahl und Scheibentyp bestimmen die Umfangsgeschwindigkeit, üblicherweise im Zielbereich von 8–12 m/s, wobei die Parameter in Abhängigkeit von der Viskosität der Suspension angepasst werden müssen.
11.2 Unterschiede in der Dispergierung zwischen wasserverdünnbaren und lösemittelhaltigen Systemen
Die wasserverdünnbare Nanodispergierung verwendet Wasser als kontinuierliche Phase, üblicherweise mit polyelektrolytischen Dispergiermitteln zur elektrostatischen Stabilisierung; das Zeta-Potenzial hängt stark vom pH-Wert ab, daher muss der pH-Wert der Suspension in den Stabilisierungsbereich eingestellt werden; zudem führt Wasserverdunstung zu Änderungen des Feststoffgehalts und Frostempfindlichkeit, daher ist beim Lagern Frostschutz erforderlich. Lösemittelhaltige Systeme (z. B. Polyurethan mit Ester-/Ketonlösemitteln) verwenden eher polymere Dispergiermittel zur sterischen Hinderung, sind unempfindlich gegen Elektrolyte, unterliegen jedoch den VOC-Beschränkungen von GB 30981-2020 (Industrielack) und GB 24409-2020 (Fahrzeuglack), weshalb niedrig-VOC-Träger gewählt werden müssen. Beide unterscheiden sich auch bei Gerätereinigung, Brandschutzklasse und Abgasbehandlung, daher muss die Produktionslinienplanung getrennt erfolgen.
11.3 Tabelle zu häufigen Fehlern und Gegenmaßnahmen
| Fehlerbild | Mögliche Ursache | Gegenmaßnahme |
|---|---|---|
| Korngröße sinkt nicht | Medium zu groß/Drehzahl niedrig/wenige Zyklen | Feinere Perlen verwenden, Drehzahl erhöhen, Zyklen vermehren |
| Viskosität der Suspension steigt stark an | Überschüssiges Dispergiermittel brückenbildend/Feststoffgehalt zu hoch | Zugabemenge optimieren, Feststoffgehalt senken |
| Schnelle Sedimentation und Koagulation | Niedriges Zeta/fehlende sterische Hinderung | pH anpassen, polymeres Dispergiermittel wechseln |
| Erwärmung und Verklumpung beim Sandmahlen | Unzureichende Kühlung/zu hohe Energiezufuhr | Mantelkühlung verstärken, Zufuhrrate senken |
| Flockung beim Lackieren | Polarität von Suspension und Harz nicht passend | Kompatibles Harz wählen, Kompatibilisator zugeben |
11.4 Fallstricke bei der Maßstabsvergrößerung vom Labor zur Produktionslinie
Im Labor lässt sich mit Ultraschall für einige Gramm Proben leicht Stabilität erreichen, doch bei der Maßstabsvergrößerung auf Tonnen-Sandmahlung konzentrieren sich die Probleme auf Wärmemanagement und Homogenität: Große Suspensionsvolumina leiten Wärme langsam ab, lokale Überhitzung löst Agglomeration aus; ungleichmäßige Zufuhr führt zu breiterer Korngrößenverteilung. Gegenmaßnahmen sind gestuftes Sandmahlen (mehrere in Reihe), verstärkte Mantelkühlung und konstante Zufuhrgeschwindigkeit. Bei vielen Nanoprojekten ist das „kleine Muster beeindruckend, Massenproduktion scheitert“ – die Grundursache liegt fast immer an dieser Maßstabsvergrößerungshürde.
11.5 Charakterisierung ist kein nachträgliches Pflichtprogramm
DLS, Zeta und TEM als Pflichtprüfung für jede Charge zu betrachten statt nur bei Problemen zu messen, macht die Dispergierstabilität von einer „Geheimwissenschaft“ zu einer ingenieurtechnisch beherrschbaren Disziplin. Die in den Akten aufgeführten Korngrößenverteilung/Zeta (DLS), TEM/SEM-Morphologie und Schichtdicke (Profilometer) sollten in den QC-Prozess integriert werden, nicht nur als Material für Publikationen dienen.
11.6 Empfehlungen für Freigabestandards in der Massenproduktion
Folgendes in die Prozesskarte aufnehmen: Vor dem Sandmahlen erreicht die Vormischfeinheit den Standard; Austragskorngröße D50, D90 erfüllt das Design; Zeta-Potenzial-Betrag > 30 mV; 24-h-Sedimentationsrate unter Schwellenwert; nach dem Lackieren erneute Korngrößenmessung ohne Vergröberung. Von jeder Charge Muster für Salzsprühtest (GB/T 1771)/Haftung (GB/T 9286) aufbewahren. SPC (Statistische Prozesskontrolle) im Dispergierabschnitt sichert Ausbeute und Leistungsstabilität der Nanobeschichtung besser als wiederholtes Rezepturanpassen.
11.7 Digitalisierung und Online-Qualitätskontrolle
Führende Produktionslinien beginnen, DLS, Zeta und Online-Partikelgrößenanalysatoren an MES anzuschließen, um Sandmahl-Drehzahl und Zufuhrrate in Echtzeit rückgekoppelt zu regeln und den Erfahrungsschatz von Meistern durch einen Datenkreislauf zu ersetzen. Bei Systemen wie Nanobeschichtung, bei denen „Prozess gleich Produkt“ gilt, hält derjenige die Entscheidungsgewalt über die Produktionsausbeute, der die Dispergierstabilität zuerst als beobachtbaren, rückverfolgbaren digitalen Prozess umsetzt. Diese Investition ist zwar hoch, aber der unvermeidliche Weg, um beeindruckende Laborergebnisse wirklich in lagerstabile Handelsprodukte zu verwandeln.
Zwölf, Häufige Fragen
Frage: Warum agglomerieren Nanopartikel so leicht, normale Pigmente aber kaum?
Antwort: Normale Pigmente haben Mikrometer-Korngröße, geringe spezifische Oberfläche und niedrige Oberflächenenergie, weshalb Van-der-Waals-Kräfte relativ zu ihrer Masse vernachlässigbar sind. Nanopartikel haben eine hundert- bis tausendfach höhere spezifische Oberfläche, viele freie Oberflächenbindungen und extrem hohe Oberflächenenergie; die Van-der-Waals-Anziehung dominiert im Nanomaßstab, einmal in Nähe werden sie „festgehalten“, daher agglomerieren sie sehr leicht. Dies ist eine physikalische Notwendigkeit des Größeneffekts, kein Rezepturfehler.
Frage: Oberflächenmodifizierung oder Dispergiermittelzugabe – was ist besser?
Antwort: Es ist keine Entweder-oder-Wahl, sondern schichtweise Anwendung. Oberflächenmodifizierung senkt die Oberflächenenergie und verbessert die Harzkompatibilität von der Partikeleigenart, ist langfristig wirksam, aber prozesstechnisch aufwendig; Dispergiermittel ist das gängigste externe Stabilisierungsmittel in der Industrie, das durch elektrostatische oder sterische Hinderung Koagulation verhindert. Hochwertige Systeme nutzen oft beides: zuerst Oberflächenmodifizierung, dann passendes Dispergiermittel, schließlich mechanische Dispergierung – dreifach synergistisch.
Frage: Ultraschall oder Sandmahlen – was wird industriell eingesetzt?
Antwort: Ultraschall eignet sich für Labor-Vordispergierung kleiner Proben oder wissenschaftliche Validierung, Vorteile sind schonend und einfache Geräte, aber schwer zu vergrößern und energieintensiv, daher kaum in Hauptproduktionslinien. Das Sandmahlen (bead mill) ist das Hauptmittel für Nanosuspensions-Massenproduktion, das Agglomerate durch hochelastische Stoßwirkung der Mahlmedien auf Nanogröße zerkleinert, kontinuierlich und effizient, benötigt aber Temperaturkontrolle. Typische Linie: „Hochscher-Vormischung → Sandmahlen → Stabilisierung → Lackieren“.
Frage: Wie erkennt man, ob eine Nanosuspension stabil ist?
Antwort: Kernkennzahlen sind Zeta-Potenzial und Korngrößenverteilung, gemessen per dynamischer Lichtstreuung (DLS). Allgemein gilt |Zeta| > 30 mV als relativ stabil, < 20 mV neigt zu Sedimentation; zudem schmale Verteilung und keine groben Partikelausläufer prüfen. Zusammen mit Viskositätsänderung über Zeit und Sedimentationsbeobachtung bewerten. Bei sterisch dominierten Systemen ist Zeta nicht das alleinige Kriterium, auch Solvatation und Kompatibilität beachten.
Frage: Welchen Wert beim Zeta-Potenzial betrachten?
Antwort: Den Betrag. Das Zeta-Potenzial spiegelt die Nettooberflächenladung wider; je größer der Betrag, desto stärker die Doppelschichtabstoßung, desto geringer die Koagulation. Erfahrungsgemäß |Zeta| > 30 mV stabil, 20–30 mV kritisch, < 20 mV neigt zu Sedimentation. Es beschreibt nur den elektrostatischen Beitrag; bei sterischer Hinderung durch polymere Dispergiermittel kann Stabilität auch bei niedrigem Zeta bestehen, dann Korngrößenverteilung als Beleg nutzen.
Frage: Wie groß die Perlen und welche Drehzahl beim Mahlen?
Antwort: Kein Universalwert, abhängig von Zielkorngröße und Suspensionseigenschaften. Kleinere Medien ergeben feinere Korngröße, aber Effizienz und Erwärmung steigen; Füllrate und Drehzahl bestimmen Energieeintrag; Feststoffgehalt und Viskosität beeinflussen Mediumsbewegung und Wärmemanagement. Fenster durch Korngrößen- und Kapazitätstests ermitteln, Kühlmantel gegen Temperaturanstieg und thermische Sekundäragglomeration einsetzen.
Frage: Dispergierung gelungen, warum treten nach Filmbildung Probleme auf?
Antwort: Dispergierung löst nur „kein Agglomerieren in Flüssigkeit“; Filmbildung hat neue Variablen: Aushärtungsschrumpfung kann Partikel zusammendrängen; falsche Rheologie führt zu Spritzdüsenblockade oder Ablaufen; Harzpolarität nicht passend löst Lackierflockung aus. Daher nach Filmbildung SEM-Querschnitt prüfen, ob Partikel noch monodispers und Schichtorientierung gegeben, sowie Salzsprühtest (GB/T 1771), Haftung (GB/T 9286) zur Funktionsbestätigung.
Frage: Welche Sicherheitshinweise beim Umgang mit Nanopulvern?
Antwort: Laut Akteneintrag Nanosicherheit: Nanopartikel inhalierbar und lungenschädigend, beim Umgang NIOSH-Partikelatemschutz tragen; ausgehärtete Flüssigkeit meist inert, aber Spritzstaub und ungehärtete Suspension schützen; Freisetzung in Umwelt vermeiden. Werkstatt lokale Absaugung, konforme PPE, Abfallslurry und Spüllose als Gefahrstoff verwalten.
Dreizehn, Empfohlene Literatur
Die folgenden drei von der Whitelist stammenden veröffentlichten Inhalte dienen als Vertiefung aus den Blickwinkeln „Systemauswahl – Filmbildung/Aushärtung – Filmbildungswissenschaft“:
- Leitfaden zur Auswahl wasserverdünnbarer Industriebeschichtungen: Das Verständnis von Harzsystemen sowie Feststoff- und VOC-Beschränkungen ist Voraussetzung für die Wahl von Dispergiermitteltyp und Sandmahlprozess.
- Trocknungs- und Aushärtungsmechanismen von wasserverdünnbaren Farben: Filmbildung und Aushärtungsschrumpfung beeinflussen die finale Nanopartikelverteilung; dieser Artikel verbindet Dispergierung und Aushärtung.
- Wissenschaftliche Grundlagen wasserverdünnbarer Holzbeschichtungen: Übergreifendes Verständnis von Filmbildnern, Additiven und Grenzflächenwirkung, auch aufschlussreich für Oberflächenmodifizierung und Harzkompatibilität von Nanopartikeln.