Nano-SiO₂ ist einer der am häufigsten verwendeten und auch am leichtesten zu ”mystifizierenden” Nanofüllstoffe im Bereich der Beschichtungen. Es kann den Lackfilm härter und verschleißfester machen und durch ein geeignetes Grenzflächendesign den Kontaktwinkel vom hydrophilen in den hydrophoben oder sogar superhydrophoben Bereich verschieben. Aber Nano-SiO₂ ist keineswegs ”wirksam, sobald man es zugibt” – die durch seine hohe spezifische Oberfläche verursachten Agglomerationsprobleme, die Probleme der Oberflächenenergie-Anpassung und die Kompatibilität mit der Harzmatrix sind entscheidend für den letztendlichen hydrophoben Winkel und das Ausmaß der Härtesteigerung (nicht nur die Werte im Prospekt). Dieser Artikel erklärt systematisch diese Technologie anhand von Größeneffekten, Oberflächenmodifizierung, Hydrophobiemechanismen, Härtevermehrungsmechanismen, Formulierungshinweisen für Epoxid/Polyurethan-Komposite bis hin zu real zitierbaren Leistungsparametern und Prüfnormen und gibt direkt umsetzbare Auswahlvorschläge.
Als Lieferant von Industrie- und Schutzbeschichtungssystemen hat Kexin New Materials (kexinMaterials) ausgereifte Formulierungen im Bereich nanokompositiver Beschichtungen, Epoxid/Polyurethan-Zubehör und keramischer Schutzbeschichtungen. In diesem Artikel geben wir im Abschnitt Auswahl und Zubehör basierend auf realen Arbeitsbedingungen ausführbare Empfehlungen. Wenn Sie gerade für ein konkretes Projekt (z. B. äußerer Geräteschutz, Härtung von Metallbauteilen, leicht zu reinigende Oberflächen) eine Lösung auswählen, können Sie auch unseren Leitfaden zur Auswahl von wasserverdünnbarer Industriebeschichtung konsultieren, um das System nach Substrat und Arbeitsbedingungen festzulegen.
I. Was ist Nano-SiO₂: Größeneffekte bestimmen die Leistungsgrenzen
Nanomaterialien bezeichnen normalerweise Materialien, bei denen ”mindestens eine Phase eine Größe von 1–100 nm” aufweist (gemäß der Definition im Forschungsarchiv ”Allgemeine Eigenschaften von Nanobeschichtungen”). Häufige Nanopartikel sind TiO₂, SiO₂, ZnO, Ag, Cu, CaCO₃ usw. Davon ist SiO₂ aufgrund seiner starken chemischen Trägheit, weiten Verfügbarkeit und leicht modifizierbaren Oberfläche einer der sichersten Ansätze zur Beschichtungsmodifizierung.
Dass Nano-SiO₂ makroskopische Leistungsänderungen bewirken kann, beruht auf drei Quanten-/Skaleneffekten:
- Kleingrößeneffekt: Wenn Partikel auf die Nanoskala reduziert werden, steigt die Anzahl der Partikel pro Masseneinheit drastisch, und die Störung des umgebenden Harznetzwerks durch ein einzelnes Partikel wird verstärkt, was Kristallisation, Keimbildung und Spannungsübertragung beeinflusst.
- Oberflächeneffekt (hohe spezifische Oberfläche): Die spezifische Oberfläche von Nano-SiO₂ kann mehrere hundert m²/g erreichen, der Anteil der Oberflächenatome ist extrem hoch, und es gibt viele Oberflächenbindungsstellen und Hydroxylgruppen (—OH), die sowohl ”Ankerpunkte” für eine verstärkte Grenzflächenbindung als auch die Hauptursache für leichte Agglomeration sind.
- Quantengrößeneffekt: Er zeigt sich hauptsächlich in optischen und elektrischen Reaktionen, trägt eher indirekt zu Hydrophobie/Härtung bei, wird aber bei funktionellen Beschichtungen (z. B. UV-Blockierung, Isolierung) genutzt.
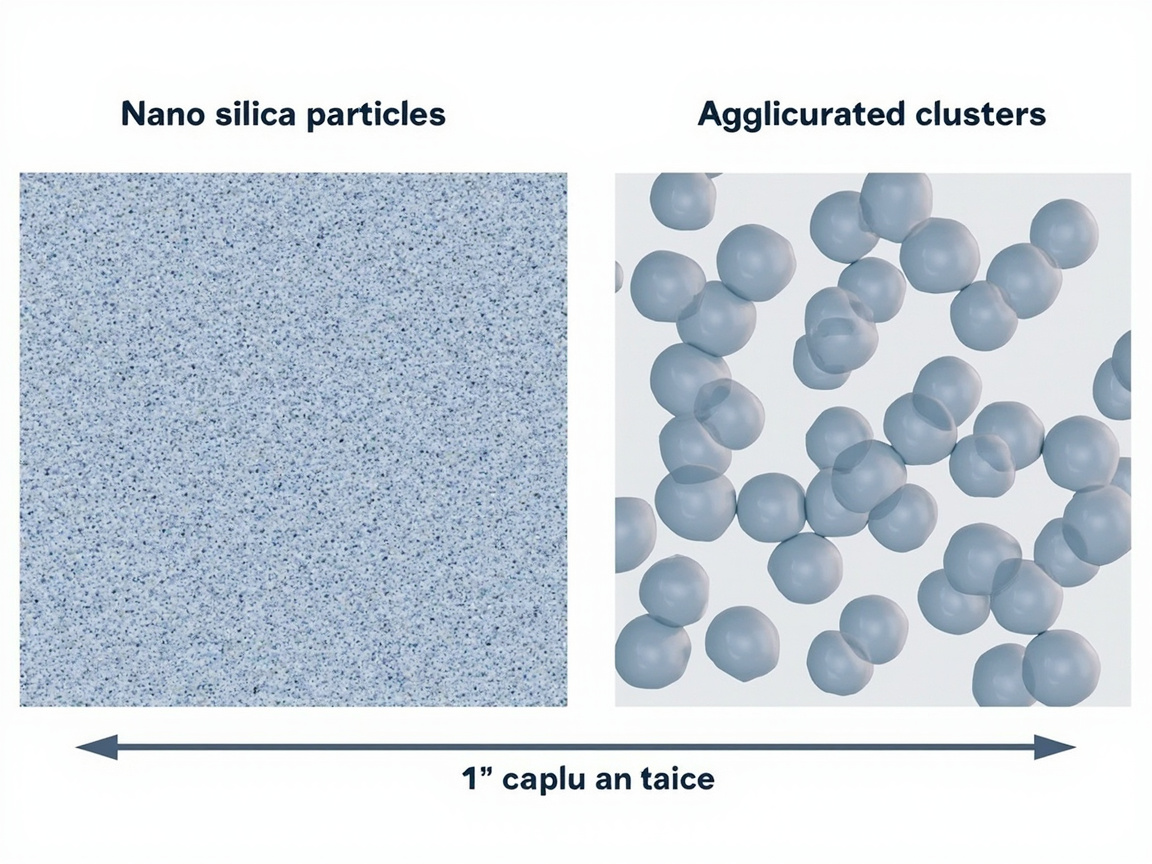
Für Beschichtungsingenieure ist der wirklich zu beherrschende Effekt der ”Oberflächeneffekt” als zweischneidiges Schwert: Je höher die Oberflächenenergie, desto leichter bildet sich mit dem Harz eine starke Grenzfläche, aber desto leichter agglomerieren die Partikel durch Van-der-Waals-Kräfte selbst zu Klumpen. Einmal gebildete Klumpen verlieren nicht nur den Nanovorteil, sondern werden auch zur Quelle von Lackfilmmängeln (Partikel, Orangepeel, Nadelstiche).
II. Oberflächenmodifizierung: Zuerst die Agglomeration lösen, dann über Leistung sprechen
Das Forschungsarchiv stellt im Abschnitt ”Allgemeine Eigenschaften von Nanobeschichtungen” klar: Die Schlüsselherausforderung für Nanopartikel ist Agglomeration (Nanopartikel mit hoher Oberflächenenergie neigen zu Agglomeration) → Oberflächenmodifizierung / Dispergiermittel / Ultraschall erforderlich. Dieser Satz fasst fast 90 % der Fehlerfälle bei erfolglosen Nano-SiO₂-Modifizierungen zusammen.
2.1 Warum modifiziert werden muss
Rohes pyrogenes oder gefälltes SiO₂ weist eine oberflächenreiche Silanolgruppe auf, ist hydrophil, nimmt leicht Wasser auf und hat eine schlechte Kompatibilität mit den meisten organischen Harzen. Wird es direkt der Beschichtung zugesetzt:
- Die Partikel agglomerieren in wasserverdünnbaren oder lösemittelhaltigen Systemen schnell und lassen sich nicht dispergieren;
- Die Agglomerate werden zu Spannungskonzentrationspunkten, die Härte steigt nicht, sondern sinkt, und das Aussehen verschlechtert sich;
- Eine hydrophobe Modifizierung ist unmöglich – die hydrophile Oberfläche senkt nur den Kontaktwinkel.
Daher wird Nano-SiO₂ in Beschichtungen normalerweise in Form von oberflächenmodifiziertem Pulver oder vorbehandeltem Dispersionsslip eingebracht, nicht als nacktes Pulver.
2.2 Hauptmodifizierungswege
- Silan-Kupplungsmittel-Modifizierung: Aminosilan, Epoxysilan, Methacryloxysilan usw. werden auf die SiO₂-Oberfläche gepfropft, um die hydrophilen Silanolgruppen in mit dem Harz reaktive organische funktionelle Gruppen umzuwandeln, was die Kompatibilität verbessert und chemische Bindungsanker bietet. Dies ist der gebräuchlichste Weg für Härtekomposite.
- Hydrophobierungsmittel-Beschichtung: Trimethylsiloxan, Silikonöl oder fluorsilanhaltige Verbindungen werden zur Modifizierung der Oberfläche mit niedriger Oberflächenenergie verwendet, um direkt hydrophobe Eigenschaften zu verleihen. In Kombination mit mikro-nanorauer Struktur kann der Kontaktwinkel auf über 100° gesteigert werden.
- In-situ-Dispergierung / Ultraschall-Exfolierung: In der Harzsynthese- oder Lackierphase werden hohe Scherung, Ultraschall und Dispergiermittel eingesetzt, um Agglomerate aufzubrechen und zu stabilisieren. Das Forschungsarchiv führt ”Ultraschall” als eines der Standardmittel auf.
- Core-Shell-/Pfropfpolymer: Ein weicher Polymer-Mantel umhüllt den harten SiO₂-Kern, was sowohl Dispersionsstabilität als auch Zähigkeitsverbesserung berücksichtigt und vermeidet die durch reine Härtung verursachte Sprödigkeit.
Ein praktisches Urteil bei der Auswahl: Für Härtung priorisiere Silan-Kupplung + Epoxid/Polyurethan chemische Bindung; für Hydrophobie priorisiere niedrige Oberflächenenergie-Beschichtung + mikrorauhe Struktur. Beide lassen sich überlagern, aber Reihenfolge und Zugabemenge müssen experimentell bestimmt werden.
III. Hydrophobiemechanismus: Der Kontaktwinkel ist keine Magie, sondern Grenzflächenthermodynamik
Kern der Hydrophobiebewertung ist der Kontaktwinkel (Contact Angle, CA). Das Forschungsarchiv stellt in ”Allgemeine Leistung und Charakterisierung von Nanobeschichtungen” klar: Kontaktwinkel/Rollwinkel (SA) dienen der Bewertung von Hydrophobie/Selbstreinigung; Superhydrophobie bezeichnet normalerweise einen Wasserkontaktwinkel > 150° bei sehr kleinem Rollwinkel. Es muss jedoch betont werden: Die tatsächlichen Produktdaten im Archiv liegen meist im Bereich ”hydrophob” und nicht im extrem superhydrophoben Bereich.
3.1 Young-Gleichung und Rauheitsverstärkung
Der Kontaktwinkel einer ideal glatten Oberfläche wird durch die Grenzflächenspannungen von fest-flüssig-gas bestimmt (Young-Gleichung). Der Beitrag von Nano-SiO₂ besteht in der Bereitstellung einer mikro-nano zweistufigen Rauheit:
- Alleinige Beschichtung mit niedriger Oberflächenenergie (glatt): Kontaktwinkel ca. 90–100°;
- Nach Überlagerung der durch Nano-SiO₂ erzeugten mikrorauhen Struktur wird der Kontaktwinkel gemäß Wenzel-/Cassie-Baxter-Modell signifikant vergrößert;
- Wenn Luft in den Vertiefungen der rauen Struktur eingeschlossen wird (Cassie-Zustand), ist die tatsächliche Kontaktfläche des Wassertropfens mit dem Feststoff sehr klein, was einen leicht abrollenden Selbstreinigungszustand zeigt.
Also ist das Wesen von ”Nano-SiO₂ verstärkt Hydrophobie” die Synergie aus mikrorauher Struktur + niedriger Oberflächenenergie-Oberfläche mittels Nanopartikeln, und nicht dass die Partikel selbst Wasser abstoßen.
3.2 Real erreichbarer Kontaktwinkelbereich
Gemäß den realen Produktdaten im Forschungsarchiv:
- YC-8703 hydrophobe selbstreinigende nanokompositive Keramikbeschichtung: Hydrophobiewinkel ca. 110° (laut YC-8703-Archiv);
- Gaamp360 Keramikbeschichtung (SiO₂-basiert, Automobil): Hydrophobiewinkel 100–120° (laut Gaamp360-Archiv);
- Onyx Nano Shield (Si-basierter Automobil-Keramikchild): Wasserkontaktwinkel 120° (laut Onyx-Archiv);
- Der nanokompositive TiO₂-Selbstreinigungsweg ist ein anderer Mechanismus der ”lichtinduzierten Superhydrophilie” und ergänzt den SiO₂-Hydrophobieweg.
Erkennbar ist: Für SiO₂-Systeme ist das realistischere ingenieurtechnische Ziel ein stabiler hydrophober/leicht zu reinigender Bereich von 100–120°, statt ständig 150° Superhydrophobie anzustreben (letztere stellt extrem hohe Anforderungen an Struktur und Haltbarkeit und versagt leicht durch Abrieb).
3.3 Hydrophob ≠ wasserkorrosionsbeständig
Ein oft verwechselter Punkt: Hydrophobie verringert den Wasserkontakt, bedeutet aber nicht notwendigerweise hohen Korrosionsschutz. Korrosionsmedien können durch Defekte und Kapillarkanäle eindringen. Echte Korrosionsbeständigkeit hängt eher von Nanoblättchen (wie Ton, Glimmereisenoxid) ab, die den Permeationspfad für Wasser und Sauerstoff verlängern – das Forschungsarchiv ”Nanokomposit-Korrosionsschutz” weist darauf hin: Nano-SiO₂/TiO₂/Tonblättchen verbessern die Barrierewirkung und senken die Wasser-Sauerstoff-Permeabilität. Daher wird die hydrophobe Schicht oft mit einer abschirmenden Zwischenbeschichtung kombiniert.
IV. Härtevermehrungsmechanismus: Füllung, Verankerung und Grenzflächenbindung
Die Härtesteigerung ist der am meisten geschätzte Wert von Nano-SiO₂. Der Mechanismus lässt sich in drei Ebenen unterteilen:
4.1 Physikalische Füllung und Steifigkeitsverstärkung
SiO₂ ist selbst ein anorganisches Material mit hoher Härte (Mohshärte ca. 7). Gleichmäßig dispergierte starre Partikel, die in das organische Harznetzwerk eintreten, wirken wie Einbringen zahlreicher ”Mikrozuschläge” in die weiche Matrix. Unter externer Kraft:
- Die Partikel tragen einen Teil der Druckspannung und reduzieren die Harzverformung;
- Die Partikel behindern Versetzungen und Rissausbreitung und verbessern die Kratzfestigkeit;
- Bei Anreicherung an der Lackfilmoberfläche steigt die mikroskopische Oberflächenhärte deutlich.
4.2 Grenzflächenverankerung und Erhöhung der Vernetzungsdichte
Mit Silan-Kupplungsmittel modifiziertes SiO₂ trägt reaktive funktionelle Gruppen auf der Oberfläche, die mit Epoxid-, Polyurethan- und anderen Harzen eine chemische Bindung eingehen können. Dieses ”organisch-anorganische Hybridnetzwerk” ”nagelt” die Harzsegmente an der Partikeloberfläche fest und begrenzt deren Bewegung, was makroskopisch zeigt als:
- Bleistifthärte steigt (z. B. nanokeramische Beschichtung 6–7H, laut YC-8703-Archiv);
- Wärmeformbeständigkeitstemperatur steigt, der Hitzbereich verbreitert sich;
- Verschleiß (Taber) Gewichtsverlust sinkt.
4.3 Oberflächenverdichtung und Keramisierung
Produkte wie YC-8703 im Forschungsarchiv werden als ”7d keramisiert” beschrieben – d. h. nach Raumtemperaturhärtung bildet sich eine hochdichte anorganisch-organische Hybridsschicht. Die Härtequelle solcher Beschichtungen ähnelt eher Keramik: vorwiegend anorganisches Netzwerk, organisch als Ergänzung, wodurch Härte und gewisse Zähigkeit kombiniert werden. YC-8703 berichtet Härte 6–7H, Haftfestigkeit > 4 MPa, elektrische Isolierung > 200 MΩ(alle Angaben gemäß YC-8703 Akte), was zeigt, dass es sich nicht mehr um einen traditionellen ”organischen Lackfilm” handelt, sondern um eine quasi-keramische Verbundschicht.
5. Kombination mit Epoxid/Polyurethan: Formulierungshinweise und Vergleich
Die Forschungsakte ”nanokomposit Korrosionsschutz” besagt klar: Nano-SiO₂/TiO₂/Tonplättchen können mit Epoxid/Polyurethan kombiniert werden, um den Pfad korrosiver Medien zu verzögern. Epoxid und Polyurethan sind die zwei Hauptharze für industriellen Schutz, und die Kombination mit Nano-SiO₂ hat jeweils eigene Schwerpunkte.
5.1 Kombination mit Epoxidharz
Epoxid selbst hat hohe Härte, starke Haftung und gute Chemikalienbeständigkeit, ist aber spröde. Die Zugabe von Nano-SiO₂ kann:
- die Härte und Kratzfestigkeit weiter erhöhen;
- durch Silan-Kopplung ein organisches-anorganisches Netzwerk bilden und Mikrorisse im Epoxid unterdrücken;
- die Permeabilität für Wasser und Sauerstoff senken und den abschirmenden Korrosionsschutz verbessern.
Hinweis: Epoxid vergilbt leicht und hat mäßige Wetterbeständigkeit; Nano-SiO₂ löst das Wetterbeständigkeitsproblem nicht, im Freien ist eine wetterbeständige Deckbeschichtung (z. B. Polyurethan-Decklack) erforderlich.
5.2 Kombination mit Polyurethan
Polyurethan (insbesondere aliphatische HDI-Systeme) ist wetterbeständig, flexibel und glanzstabil. Die Zugabe von Nano-SiO₂ kann:
- bei Beibehaltung der Flexibilität die Oberflächenhärte und Kratzfestigkeit erhöhen (löst das PU-Kratzproblem);
- die Abriebfestigkeit und Schmutzunempfindlichkeit des Klarlacks verbessern;
- in Kombination mit Niedrigenergie-Oberflächenmodifizierung als leicht zu reinigende/hydrophobe Klarlackschicht dienen.
Preis: Zu hohe Zugabemengen erhöhen die Viskosität und beeinträchtigen den Verlauf, erfordern entsprechende Dispergierverfahren und Verlaufsmittel.
5.3 Vergleichstabelle der Verbundsysteme
Die folgende Tabelle vergleicht die Verbundeigenschaften von Nano-SiO₂ in den beiden Harztypen (Mechanismus und Verarbeitungshinweise, keine Zusicherung von Produkttypen):
| Vergleichsdimension | Nano-SiO₂ + Epoxid-System | Nano-SiO₂ + Polyurethan-System |
|---|---|---|
| Bindemittel-Eigenschaften | Hohe Härte, hohe Haftung, chemikalienbeständig, spröde, leicht vergilbend | Flexibel, wetterbeständig, glanzstabil, geringe Kratzfestigkeit |
| Hauptwirkung von SiO₂ | Härteerhöhung, Mikrorissunterdrückung, Permeabilitäts senkung, Abschirmung verbessern | Härte/Kratzfestigkeit, leichte Reinigung, Schmutzverbesserung |
| Empfohlene Modifizierung | Epoxid-Silankopplung, Fokus auf Grenzflächenbindung | Hydrophobe Silanbeschichtung + Kopplung, Verlauf berücksichtigen |
| Typische Anwendung | Grundierung/Zwischenbeschichtung, Industrieanlagen, Korrosionsschutz | Decklack, Klarlack, leicht reinigbare Dekorschicht |
| Kombinationsvorschlag | Oben wetterbeständiger Polyurethan-Decklack für Außenanwendung | Kann als äußere Klarlackschicht auf Epoxid-System |
| Verarbeitungsrisiko | Versprödung, Zugabemenge kontrollieren und Zähigkeit beachten | Viskositätserhöhung, schlechterer Verlauf, Dispergierung und Hilfsmittel nötig |
Erfahrungswert: Die Zugabemenge von Nano-SiO₂ in der Lackierphase liegt typischerweise bei 1%–5% der Harzmasse (je nach Ziel und Verfahren); zu viel führt zu Agglomeration, Viskositätserhöhung und höheren Kosten. Konkret ist eine labortechnische Validierung erforderlich; dieser Text gibt keine präzisen Zusicherungswerte losgelöst von der Formulierung.
6. Typische Leistungsparametertabelle (basierend auf realen Daten aus Forschungsakten)
Zusammenfassung der in Akten zitierbaren realen Werte zur Auswahlhilfe. Alle Werte sind mit Quelle versehen und stellen Mess- oder Nennwerte unter spezifischen Produkten/Verfahren dar, keine allgemeinen Garantiewerte.
| Parameter | Nano-SiO₂-modifizierte Keramikbeschichtung (typisch) | Quelle / Standard |
|---|---|---|
| Hydrophober Kontaktwinkel | ca. 110° (Nanokomposit-Keramik) | Gemäß YC-8703 Akte; Kontaktwinkelmessgerät |
| Erreichbarer Superhydrophob-Bereich | 100–120° (SiO₂-basierte Keramik) | Gemäß Gaamp360 / Onyx Akte |
| Bleistifthärte | 6–7H (Nanokeramik) | Gemäß YC-8703 Akte; GB/T 6739 |
| Automobil-Schild-Härte | 9H (Bleistifthärte) | Gemäß Onyx / Gaamp360 Akte |
| Schichtdicke | Spritz 50–100 µm (Keramik); 200–400 nm (Auto-Schild) | Gemäß YC-8703 / Onyx Akte; Profilometer |
| Langzeit-Temperaturbeständigkeit | -50℃—400℃ | Gemäß YC-8703 Akte |
| Bindefestigkeit | > 4 MPa | Gemäß YC-8703 Akte |
| Elektrische Isolierung | > 200 MΩ | Gemäß YC-8703 Akte |
| Staubtrocken / Durchgetrocknet | 2 h / 24 h, 7 d Keramisierung | Gemäß YC-8703 Akte; GB/T 1728 |
| Oberflächenvorbehandlung | Strahlen Sa2.5 oder besser (46-Mesh Weißkorund optimal) | Gemäß YC-8703 Akte; ISO 8501-1 |
Hinweis: Die ”9H” bei Bleistift-/Fahrenheithärte in der Tabelle bezieht sich auf Bleistifthärte (pencil hardness), abhängig von Substrat und Prüfbedingungen, nicht gleichbedeutend mit Mohs 9; beim Kauf sind Drittprüfberichte erforderlich (Hinweis gemäß Akte ”Markt- und Standardstatus”). Der Hydrophobiewinkel ist mit Kontaktwinkelmessgerät vermerkt, um Nichtvergleichbarkeit durch unterschiedliche Methoden zu vermeiden.
7. Verarbeitung und Oberflächenvorbehandlung: entscheidend für den Nanoschicht-Effekt
So gut die Nanodispersion auch ist, bei falscher Verarbeitung ist die Arbeit umsonst. Die Anforderungen der Forschungsakten an keramisierende Beschichtungen wie YC-8703 sind repräsentativ:
- Substratvorbehandlung: Strahlen Sa2.5 oder besser, 46-Mesh Weißkorund optimal, für Sauberkeit und Rauheit zur mechanischen Verankerung;
- Schichtdicke: Spritzen 50–100 µm, zu dick reißt leicht, zu dünn unzureichende Deckung;
- Aushärtung: Staubtrocken 2 h, durchgetrocknet 24 h, 7 d Keramisierung; kann 150℃ 30 min schnellhärten;
- Umgebung: Bezug auf allgemeine Industrielack-Anforderungen, Temperatur 5–35℃, relative Luftfeuchte ≤ 80%, Substrattemperatur mind. 3℃ über Taupunkt (gemäß allgemeinen Anforderungen für Epoxid-Polyurethan-Decklack-Systeme).
Für Si-basierte Auto-Schild-Produkte (Onyx / Gaamp360) ist das Verfahren feiner: IPA-Entfettung → mehrmals kreuzweise dünn auftragen → ablüften → abwischen → wasserfrei pflegen; Ersthärtung Raumtemperatur einige Stunden, Endhärtung ca. 1–2 Wochen. Abrieb und Hydrophobie erreichen erst nach vollständiger Aushärtung das Optimum.
8. Prüfung und Abnahme: mit Standarddaten kontrollieren
Nanomodifizierte Beschichtungen darf man nicht nur nach Werbeversprechen beurteilen, sondern muss mit Standardmethoden verifizieren. Gemäß Forschungsakte ”Nanobeschichtungs-Prüfung und Charakterisierung” und allgemeinen Prüfstandards:
- Partikelgrößenverteilung / Zeta-Potenzial (DLS): Beurteilung der Dispersionsstabilität, je höher der Zeta-Betrag desto stabiler;
- TEM / SEM-Morphologie: Direkte Beobachtung von Agglomeration und Verteilung in der Matrix;
- Bleistifthärte (GB/T 6739 / ISO 15184): Häufigster Härteindikator, Unterscheidung zwischen ”Bleistifthärte” und ”Nanoindentationshärte”;
- Kontaktwinkel (Kontaktwinkelmessgerät): Kernindikator für Hydrophobie/Selbstreinigung, auch Rollwinkel erfassen;
- Salzsprühtest (GB/T 1771-2007 / ASTM B117): Korrosionsnachweis, typisch 500 h keine Blasen, einseitige Rostbildung ≤ 1–2 mm;
- Abrieb (Taber, GB/T 1768 / ASTM D4060): Quantifizierung Kratzfestigkeit, Gewichtsverlust mg/1000 Umdrehungen;
- Haftung (Gitterschnitt GB/T 9286): 0/1 Klasse ist exzellent.
Auswahlhinweis: Drittanbieterberichte für obige Punkte vom Lieferanten verlangen und Prüfbedingungen (Filmdicke, Substrat, Aushärtungsgrad) abgleichen, um ”schöne aber nicht vergleichbare Werte” zu vermeiden.
9. Kooperationskonzept mit Kexin New Materials
Kexin New Materials (kexinMaterials) vertritt bei nanokompositen Schutzbeschichtungen die drei Prinzipien ”klarer Mechanismus, prüfbare Daten, systemische Kompatibilität”. Für Nano-SiO₂-Hydrophobie/Härteerhöhung umfassen typische Umsetzungswege:
- Industrieanlagen leicht reinigbar und härter: Nano-SiO₂-modifiziertes Epoxid als Grund/Zwischenschicht, außen wetterbeständiger Polyurethan-Decklack, Härte, Korrosionsschutz und Optik vereint;
- Metallbauteile keramisierender Schutz: YC-8703-artige Keramisierungsroute, Sa2.5 Strahlen + 50–100 µm Spritzen + 7 d Pflege, ergibt 6–7H und >4 MPa Bindefestigkeit;
- Auto/Präzisionsteile hydrophobe Klarlackschicht:Verwendung einer SiO₂-basierten Schildschicht mit niedriger Oberflächenenergie, Ziel ist ein stabiler hydrophober Bereich von 100–120°, statt blindlings Superhydrophobie anzustreben.
Zu beachten ist, dass „nanoskaliges 9H“ als Bleistifthärte gekennzeichnet und von der Beschichtungsunterlage abhängig sein muss; „hydrophob 120°“ muss mit der Kontaktwinkelmessmethode angegeben werden (gemäß Archivdisziplin). Kexin New Materials liefert bei der Auslieferung synchron die entsprechenden Prüfmaßstäbe mit, um Übertreibungen in Marketingaussagen zu vermeiden.
Falls Ihr Projekt Epoxid-/Polyurethan-Systeme oder wasserverdünnbare Umrüstung betrifft, können Sie weiter auf die Formulierungswissenschaft von Holz- und Industriewasserbeschichtungen verweisen, um die Nanomodifizierung mit dem gesamten Beschichtungssystem zu verknüpfen.
Zehn. Aufbaumethoden für mikro-nano-raue Strukturen (Schlüsselverfahren für Hydrophobie)
Hydrophobie erreicht man nicht allein durch „eine Schicht mit niedriger Oberflächenenergie“, die mikro-nano zweistufige Rauheit ist die physikalische Voraussetzung zur Vergrößerung des Kontaktwinkels. In der Praxis gibt es hauptsächlich folgende Wege zum Aufbau von Rauheit:
- Partikel-Stapelverfahren: Nanoskaliges SiO₂ und mikrometergroße Füllstoffe (z. B. pyrogene Kieselsäure, Talkum) werden kombiniert, um auf der Lackfilmoberfläche Mikrostrukturen zu bilden, die dann mit einem Modifizierungsmittel niedriger Oberflächenenergie endversiegelt werden. Vorteil: einfaches Verfahren, geringe Kosten; Nachteil: die Strukturhomogenität hängt von der Dispergierung ab;
- Sol-Gel-Verfahren (Sol-Gel): Silan-Vorstufen hydrolysieren und polykondensieren in situ zu einem SiO₂-Netzwerk, strukturkontrollierbar und fest verbunden, geeignet für keramisierende Beschichtungen (z. B. YC-8703-artige 7-Tage-Keramisierungsroute), aber enge Prozessfenster und empfindlich gegenüber Temperatur und Feuchte;
- Chemisches Ätzen/Templatverfahren: Kontrollierte Vertiefungen auf Untergrund oder Grundierung erzeugen (z. B. anodische Oxidation, Templatprägung), dann Nanopartikel aufbringen, erhält sehr geringe Rollwinkel, aber teuer und schwer großflächig;
- Schichtweiser Aufbau: Unterste Schicht dicht korrosionsschützend, Oberflächenschicht reich an nanoskaliertem SiO₂ mit hydrophober Mikrostruktur, verbindet Barriere und leichte Reinigung, ist die realistischste Lösung für Industrieanlagen.
Zu beachten: Je höher die Rauheit, desto größer das Risiko von Schmutzablagerung und mechanellem Verschleiß. Die Haltbarkeit der hydrophoben Schicht hängt stark davon ab, ob die Mikrostruktur nach Abwischen oder Sandstrahlung erhalten bleibt. Daher ist „das Streben nach extremen Kontaktwinkeln“ oft weniger ingenieurpraktisch als „das Streben nach einem stabilen, wiederherstellbaren hydrophoben Bereich“.
Elf. Häufige Ausfallfälle und Fehlerbehebung
Die vor Ort am häufigsten auftretenden Probleme als Übersicht, um sie frühzeitig zu vermeiden:
| Ausfallerscheinung | Mögliche Ursache | Gegenmaßnahme |
|---|---|---|
| Hydrophober Winkel in Messung deutlich unter Angabe | Niedrige Oberflächenenergie nicht erreicht / Rauheit unzureichend / Messkontamination | Modifizierungsmittel und Strukturaufbau prüfen, Kontaktwinkelmessung normieren |
| Härte erhöht, aber Rissbildung, Versprödung | SiO₂-Überschuss, Harz-Zähigkeit unzureichend | Zugabemenge kontrollieren, flexible Segmente oder Kern-Schale-Partikel einführen |
| Lackfilm körnig, Orangenhaut | Agglomerate nicht dispergiert | Ultraschall/Dispergiermittel verstärken, vorbehandelte Paste statt Rohpulver nutzen |
| Hydrophobe Schicht versagt schnell | Mikrostruktur abgenutzt, keine Grundierung kombiniert | Oberfläche härten, mit Korrosionsschutz-Grundierung/Zwischenbeschichtung kombinieren |
| Schlechte Haftung, flächiges Abplatzen | Untergrundbehandlung unzureichend (nicht Sa2.5 erreicht) | Strahlreinigung normgerecht, Rauheit und Sauberkeit kontrollieren |
| Farbe/Glanz anomal | Modifizierer-Rückstände oder katalytische Nebenreaktion | Härtung und Mischverhältnis optimieren, Verträglichkeitstest durchführen |
Der Kern dieser Tabelle ist: Das Versagen der Nanomodifizierung liegt zu neun von zehn Fällen in den Bereichen „Dispergierung“ und „Kombination“, nicht darin, dass das Nanomaterial selbst unwirksam ist. Erst wenn Oberflächenbehandlung, Dispergierverfahren und Systemkombination solide sind, lohnt sich das Reden über Leistungssteigerung.
Zwölf. Systemkombination und Schichtdickendesign (mit echten Kombidaten)
Die Nanoskalige SiO₂-Modifizierung sollte nicht isoliert betrachtet, sondern in die vollständige „Grund-Zwischen-Deck“-Kombination gestellt werden. Das Forschungsarchiv „Epoxid-Polyurethan-Decklack-Kombination“ liefert typische Schichtdicken und Verfahren als Designbasis:
- Epoxid-Zinkstaubgrundierung: 70–80 µm (1 Schicht), übernimmt kathodischen Schutz und Korrosionsschutz;
- Epoxid-Glimmerrostschutzfarbe (Zwischenlack): 100–150 µm (1–2 Schichten), Glimmerrost-Schuppen verlängern den Korrosionsmedium-Pfad (Barriere);
- Epoxid-Polyurethan-Decklack: 100–120 µm (2 Schichten), bietet Wetterbeständigkeit und Dekoration.
Umgebungsanforderungen: Temperatur 5–35℃, relative Feuchte ≤ 80%, Untergrundtemperatur mindestens 3℃ über Taupunkt; Verarbeitung bevorzugt mit Airless-Spritzen/Druckluftspritzen (gemäß Archivallgemeinanforderung).
Bei Einführung von nanoskaliertem SiO₂ in dieses System wird folgende Verteilungsstrategie empfohlen:
| Beschichtungsposition | Rolle von nanoskaliertem SiO₂ | Ziel |
|---|---|---|
| Zwischenlack | Nanoblättchen/ SiO₂ verstärkt Barriere | Wasser-Sauerstoff-Permeation senken, Korrosionspfad verzögern |
| Decklack | SiO₂-Mikrorauheit niedriger Oberflächenenergie | Härte erhöhen, kratzfest, leicht reinigbar hydrophob |
| Grundierung | Normalerweise nicht direkt zugeben (beeinflusst Leitfähigkeit/Kathodenschutz) | Zinkstaub-Aktivität und Haftung erhalten |
So entsteht ein geschlossener Kreis „Grundierung Korrosionsschutz + Zwischenlack Nano-Barriere + Decklack Nano-Härte Hydrophobie“, verlässlicher als einschichtiges Nanosuspensionsspritzen. Zu betonen ist, dass zu viel isolierende Nanopartikel in der Grundierung den Leitfähigkeits- und Opferanoden-Effekt der Zinkstaubgrundierung stören können; daher muss die Nanomodifizierung im Grundierungsbereich vorsichtig validiert und priorär in Zwischen- und Deckschicht platziert werden.
Dreizehn. Anwendungsleitfaden für Segmente (mit echten Produktdaten umsetzen)
Die vorgenannten Mechanismen auf konkrete Szenarien abbilden, referenzierbar an realen Produktparametern aus dem Forschungsarchiv:
- Automobil-Klarlack und Präzisionsteile: Si-basierte Nanokeramik-Schildschicht (z. B. Onyx Nano Shield, Härte 9H, Wasserkontaktwinkel 120°, Schicht 200–400 nm; Gaamp360, 9H, hydrophober Winkel 100–120°, Haltbarkeit 2–5 Jahre, laut Archiv) als äußerer Klarlackschutz, fokus auf Kratzfestigkeit und leichte Reinigung. Verfahrensschlüssel: IPA-Entfettung → wenig, mehrfach kreuzweise auftragen → ablüften → abwischen → wasserfrei pflegen, Endleistung erreicht nach vollständiger Aushärtung (ca. 1–2 Wochen) Optimum.
- Consumer-Elektronik und Leiterplatte (PCB): Aerogel+Nanokeramik-Verbundbeschichtung (z. B. ECS 1300AG, Schichtdicke 12–25 µm, superhydrophob und elektrisch isolierend, fluorfrei silikonfrei, RoHS/REACH/WEEE konform, laut Archiv) für PCB, Wearables, Steckverbinder, Sensoren, verbindet Isolierung, extreme Korrosionsbeständigkeit und Leichtbau, lufttrocknend bei Raumtemperatur.
- Holzbeschichtung und Glas: Holzdeckschicht mit hydrophobem SiO₂ erhält leicht reinigbare, schmutzabweisende Wirkung; Glasrichtung oft kombiniert mit nanoskaliertem TiO₂ für „lichtinduzierte Superhydrophilie“ gegen Beschlag und Selbstreinigung, beide Routen je nach Transparenzbedarf und Lichtbedarf wählen.
Das Wesen der Szenarioauswahl ist: Zuerst festlegen „hart, hydrophob, isolierend oder selbstreinigend“, dann das entsprechende Nanosystem und Bindemittel wählen, statt umgekehrt eine Nanopaste auf alle Untergründe zu zwingen.
Vierzehn. Schnellauswahl-Tabelle
Die vorigen Schlussfolgerungen zu einer ausführbaren Übersichtstabelle komprimiert, für schnelle ingenieurtechnische Orientierung:
| Ihr Ziel | Empfohlene Route | Schlüsselkontrollpunkte |
|---|---|---|
| Industrieanlagen leicht reinigbar härten | Nanoskaliges SiO₂-modifiziertes Epoxid-Grund/Zwischen + Polyurethan-Deck | Dispergierung, Zugabe 1%–5%, Sa2.5-Behandlung |
| Metallbauteile keramisierender Schutz | Keramisierende SiO₂-Verbundschicht (50–100 µm, 7 Tage) | Haftung > 4 MPa, temperaturbeständig -50–400℃ |
| Automobil hydrophober Klarlack | Si-basierte Schildschicht (hydrophob 100–120°, 9H) | IPA-Entfettung, wasserfrei pflegen, vollständig aushärten |
| Elektronik isolierend hydrophob | Aerogel+Keramik-Verbund (12–25 µm) | RoHS/REACH, lufttrocknend bei Raumtemperatur |
| Außenkorrosionsschutz-Kombination | Zinkstaub-Grund + Nano-Barriere-Zwischen + Nano-Deck | Grundierung vorsichtig mit Nano, Leitfähigkeitsstörung vermeiden |
Häufige Fragen
1. Kann nanoskaliertes SiO₂ die Beschichtung wirklich härter machen?
Ja, aber Voraussetzung ist gute Dispergierung und starke Grenzflächenbindung. Gleichmäßig dispergiertes rigides SiO₂ erhöht die Härte durch physikalische Füllung, Grenzflächenverankerung und chemische Bindung, z. B. erreicht nanokeramische Beschichtung im Archiv 6–7H (GB/T 6739). Bei Agglomeration oder Überdosierung entstehen eher Defekte, Härte sinkt und Versprödung nimmt zu.
2. Welchen Kontaktwinkel erreicht nanoskalige SiO₂-Hydrophobbeschichtung normalerweise?
Ingenieurpraktisch realistisches Ziel ist ein stabiler hydrophober/leicht reinigbarer Bereich von 100–120°. Archiv-Realprodukte: YC-8703 ca. 110°, Gaamp360 100–120°, Onyx 120°. Extremes 150° Superhydrophob erfordert hohe Anforderungen an Struktur und Haltbarkeit, nicht für alle Szenarien nötig.
3. Warum ist die Wirkung mit nanoskaliertem SiO₂ schlechter?
Häufigste Ursache ist Agglomeration. Nanopartikel mit hoher Oberflächenenergie neigen zur Selbstagglomeration, unmodifiziertes hydrophiles SiO₂ verträgt sich schlecht mit organischem Harz, bildet Spannungskonzentration und Aussehensdefekte. Lösung: Oberflächenmodifizierung (Silan-Kupplung/hydrophobe Beschichtung), Dispergiermittel und Ultraschallverfahren.
4. Epoxid oder Polyurethan für nanoskalige SiO₂-Modifizierung?
Nach Ziel: Korrosionsschutz, harter Untergrund, chemikalienbeständig → Epoxid; wetterbeständig, flexibel, leicht reinigbarer Klarlack → Polyurethan. Beide kombinierbar und oft gemeinsam genutzt (Epoxid-Grund/Zwischen + Polyurethan-Deck). Details unter Umstellung von Lösemittel auf Wasser und Auswahl von Industrielacken. 5. Ist eine hydrophobe Beschichtung gleichbedeutend mit Rostschutz? Nein. Hydrophobie verringert den Wasserkontakt, aber Korrosionsmedien können über Defekte/Kapillarkanäle eindringen. Echte Korrosionsbeständigkeit beruht auf Barrierewirkung (z. B. Glimmeroxidschichten, Nanoschichten zur Verlängerung des Pfads) und einer passenden Grundierung. Die hydrophobe Schicht sollte mit einem Korrosionsschutzsystem kombiniert werden. 6. Was bedeutet die Härte “9H”, ist das härter als Stahl? “9H” ist eine Bleistifthärte-Gradeinteilung (pencil hardness), die die Kratzfestigkeit des Lackfilms gegen Bleistifte angibt; sie hängt von Substrat und Prüfbedingungen ab und entspricht nicht der Mohshärte 9. Beim Kauf sollten Drittberichte und Prüfnormen (z. B. GB/T 6739) geprüft werden, um sich nicht von Marketingaussagen irreführen zu lassen. 7. Was ist bei der Verarbeitung einer nano-SiO₂-Beschichtung zu beachten? Untergrund strahlen auf mindestens Sa2.5, Spritzschichtdicke kontrollieren (z. B. 50–100 µm), Aushärtung sicherstellen (z. B. 7 d Keramisierung oder Einbrennen zur Schnellhärtung), Umgebung muss Anforderungen an Temperatur, Feuchte und Taupunkt erfüllen. Mangelhafte Vorbehandlung oder zu frühes Wasserkontakt schwächen die Eigenschaften stark. 8. Ist nano-SiO₂ für den Menschen schädlich? Nach Aushärtung in flüssiger Form ist es meist inert, aber unausgehärtete Schlämme und Spritzstaub können eingeatmet werden und gelangen in die Lunge, mit potenziellem Risiko für Entzündungen/Fibrose (gemäß Nanosicherheitsdokumentation). Bei der Arbeit sollte eine NIOSH-Partikelatemschutzmaske getragen werden, um die Freisetzung von Nanopulver in die Umwelt zu vermeiden. 9. Ist eine höhere Zugabemenge immer besser? Nein. Überschuss führt zu Agglomeration, Viskositätserhöhung, schlechterem Verlauf, höheren Kosten und kann sogar Versprödung bewirken. In der Praxis wird meist im Bereich von 1 %–5 % der Harzmasse experimentell ermittelt, orientiert am gemessenen Leistungsknickpunkt. 10. Wie lassen sich die Eigenschaften der Nano-Beschichtung eines Lieferanten verifizieren? Drittprüfberichte anfordern, Bleistifthärte (GB/T 6739), Kontaktwinkel, Salzsprühnebelbeständigkeit (GB/T 1771), Abrieb (GB/T 1768), Haftung (GB/T 9286) und Prüfbedingungen (Schichtdicke, Substrat, Aushärtung) prüfen, um Vergleichbarkeit und Reproduzierbarkeit der Werte sicherzustellen.Weiterführende Literatur