Warum sagt man ”Die Vorbehandlung entscheidet über Leben und Tod der Kunststoffbeschichtung”
In der Welt der Kunststoffbeschichtung gibt es ein immer wieder bestätigtes Fachwort: Wenn bei der Beschichtung Probleme auftreten, liegt zu neunzig Prozent die Ursache in der Vorbehandlung. Egal wie fortschrittlich die Beschichtungsformulierung ist oder wie geschickt die Spritztechnik beherrscht wird – wenn die Kunststoffoberfläche nicht richtig ”vorbereitet” wurde, haftet die Beschichtung wie Klebeband auf glattem Glas: sie scheint zu haften, lässt sich aber beim Abziehen sofort entfernen. Die Vorbehandlung ist das Fundament des Gebäudes der Kunststoffbeschichtung – ist das Fundament nicht fest, wird alles, was schön darauf gebaut wird, früher oder später einstürzen. Bedauerlicherweise wird die Vorbehandlung aufgrund ihrer ”Unauffälligkeit” oft unterschätzt: Man achtet leicht auf die Farbe, den Glanz und die Haptik der Beschichtung, übersieht aber die Vorbehandlung, die all dies erst möglich macht. Diese Vernachlässigung ist die tiefere Ursache vieler Qualitätsunfälle bei der Kunststoffbeschichtung.
Dass die Kunststoffvorbehandlung so entscheidend ist, liegt im Wesen der ”Trägheit” der Kunststoffoberfläche begründet. Die meisten Kunststoffe, insbesondere Polyolefine wie Polypropylen (PP) und Polyethylen (PE), weisen eine sehr geringe Oberflächenenergie, schwache Polarität, eine glatte Beschaffenheit und einen Mangel an reaktiven Gruppen auf, sodass die Beschichtung weder gut benetzt und ausläuft noch eine feste Haftung bilden kann. Um die Beschichtung den Kunststoff ”greifen” zu lassen, muss durch die Vorbehandlung der Zustand der Kunststoffoberfläche künstlich verändert werden: Verunreinigungen entfernen, Polarität erhöhen, Oberflächenenergie steigern, mikroskopische Rauheit erzeugen oder eine Zwischenschicht einbringen, die eine Brücke zwischen Kunststoff und Beschichtung schlägt. Man kann sagen, das Wesen der Kunststoffvorbehandlung ist ein ”Umgestaltungsprojekt” der Kunststoffoberfläche – es verändert nicht die Gesamteigenschaften des Kunststoffs, formt aber präzise jene dünne Oberflächenschicht um, sodass sie von ”Ablehnung der Beschichtung” zu ”Umarmung der Beschichtung” wechselt. Diese unsichtbare Oberflächenumgestaltung ist die Wasserscheide für den Erfolg der Kunststoffbeschichtung.
Die Vorbehandlung ist keine Einzelmaßnahme, sondern eine vollständige, aufeinander abgestimmte Prozesskette: vom Entspannen der Spritzgussteile über Reinigung und Entstaubung zur Entfernung von Trennmitteln und Verunreinigungen, bis zur Oberflächenaktivierung zur Steigerung der Oberflächenenergie und schließlich zum Auftrag von Haftvermittler oder Grundierung. Jeder Schritt hat seine unverzichtbare Funktion, und ein Versäumnis in einem Glied kann zum Haftversagen führen. Dieses ”kettenförmige” Merkmal bedeutet, dass die Qualität der Vorbehandlung nicht durch das stärkste, sondern durch das schwächste Glied bestimmt wird – wie beim Fass mit den kurzen Dauben, jede unzureichende Arbeitsfolge wird zur Daube, die die Gesamthaftung herabzieht. So gründlich die Reinigung auch ist, ohne ausreichende Aktivierung nützt sie nichts; so vollständig die Aktivierung ist, bei falsch gewählter Grundierung ist alle Vorarbeit umsonst. Genau deshalb muss die Vorbehandlung mit systematischem, ganzheitlichem Blick auf die Kette betrachtet werden, statt einzelne Schritte isoliert zu optimieren. Noch schwieriger ist, dass sich die Vorbehandlungslösungen für verschiedene Kunststoffe stark unterscheiden – Polyolefine benötigen starke Aktivierung, ABS ist relativ mild, PC muss vorsichtig vor Spannungsrissen behandelt werden. Das Verstehen und Beherrschen dieser Technologiekarte der Vorbehandlung ist die Kernaufgabe von Fachleuten der Kunststoffbeschichtung, Beschichtungsingenieuren und Einkaufsentscheidern. Unternehmen wie Kexin New Materials, die Kunden der Kunststoffbeschichtung bedienen, machen ”zuerst den Substrat bestätigen, dann die Vorbehandlungslösung festlegen” oft zum ersten Schritt des Projekts, denn die Richtigkeit der Vorbehandlung entscheidet direkt über Erfolg oder Misserfolg der nachfolgenden Beschichtung. Dieser Artikel zerlegt systematisch die vollständige Prozesskette der Kunststoffbeschichtungsvorbehandlung.
Erste Hürde: Entspannen, Beseitigung der beim Spritzguss verborgenen Risiken
Die erste Hürde der Kunststoffvorbehandlung beginnt oft schon vor der Beschichtung – nämlich das Entspannen. Dieser leicht zu übersehende Schritt ist jedoch die Ursache vieler Rissunfälle bei der Beschichtung.
Beim Spritzgießen von Kunststoffteilen kühlt das geschmolzene Kunststoffmaterial in der Form schnell ab und erstarrt; ungleichmäßige Abkühlraten und unterschiedliche Fließorientierungen führen zu erheblichen inneren Spannungen im Bauteil. Diese inneren Spannungen ”lauern” normalerweise unbemerkt, werden aber bei Kontakt mit Beschichtungslösemitteln oder Umgebungsspannungen im Gebrauch freigesetzt und führen zu Silberstreifen, Craquelé und Rissen an der Oberfläche, wobei die Beschichtung reißt, weißlich wird oder sich ablöst. Polycarbonat (PC), PC/ABS, PMMA (Acryl) und andere lösemittelempfindliche Kunststoffe sind besonders betroffen – sie neigen von sich aus zu spannungsbedingten Rissen durch organische Lösemittel; kommt noch die innere Spannung aus dem Spritzguss hinzu, kommt es beim Beschichten leicht zu ”Rissausbrüchen”.
Das Hauptmittel zum Entspannen ist das Tempern (annealing): Die Spritzgussteile werden für eine bestimmte Zeit bei einer Temperatur knapp unter der Wärmeformbeständigkeitstemperatur des Kunststoffs gehalten, damit sich die Molekülketten entspannen und neu ordnen können, die inneren Spannungen abbauen und dann langsam abkühlen. Die Temperzeit und -temperatur unterscheiden sich je nach Kunststoff und müssen materialgerecht eingestellt werden; unzureichendes Tempern lässt Spannungen zurück, zu starkes Tempern kann Verformungen verursachen und erfordert präzise Kontrolle. Neben dem Tempern ist auch die Optimierung des Spritzgussprozesses (angemessene Formtemperatur, Einspritzgeschwindigkeit, Nachdruck, Kühlung) zur Quellenreduzierung der inneren Spannungen eine wichtige Präventionsmaßnahme.
Besonders hervorzuheben ist, dass das Entspannen ein typischer Schritt ist, bei dem ”der Upstream den Downstream bestimmt” – es findet in der Spritzgussphase statt, beeinflusst aber direkt die Beschichtungsqualität. Dies zeigt auch, dass Kunststoffbeschichtung ein Systemprojekt der ganzheitlichen Zusammenarbeit von ”Spritzguss – Vorbehandlung – Beschichtung” ist; wenn Beschichtungslieferanten mit Kunden bereits in der Spritzgussphase über Entspannungsanforderungen kommunizieren, lassen sich massenhafte Rissunfälle bei der Beschichtung oft von Grund auf vermeiden. Bei Beschichtungsprojekten mit empfindlichen Kunststoffen wie PC ist das Entspannen eine nicht überspringbare erste Verteidigungslinie.
Zweite Hürde: Reinigung und Entstaubung, Beseitigung von Hindernissen für die Haftung
Die Reinigung der Kunststoffoberfläche ist ein entscheidender, verbindender Schritt der Vorbehandlung. Selbst die beste Aktivierung und Grundierung kann auf einer Oberfläche voller Trennmittel, Öl und Staub keine feste Haftung aufbauen. Das Ziel der Reinigung ist die vollständige Entfernung aller oberflächlichen Verunreinigungen, die die Haftung behindern.
Die Verunreinigungen auf Kunststoffteilen stammen hauptsächlich aus mehreren Quellen: Trennmittel aus dem Spritzguss (meist Silikonöle, Stearate usw., die schlimmsten Feinde der Haftung, deren Rückstände Krater und schlechte Haftung verursachen), Öl und Handschweiß aus Bearbeitung und Transport, Staubpartikel aus der Umgebung sowie durch statische Elektrizität des Kunststoffs angelagerter Feinstaub. Unter ihnen ist das Trennmittel am gefährlichsten – selbst minimale Rückstände von Silikontrennmitteln erzeugen beim Beschichten Krater (Fischaugen) und schwächen die Haftung stark. Daher ist die Reduzierung oder der Wechsel zu leicht reinigbaren Trennmitteln, sogar trennmittelfreier Spritzguss, eine wichtige Richtung zur Quellenverbesserung der Reinigung.
Die Reinigungsmethode richtet sich nach Verschmutzungsgrad und Substrat. Üblich sind Lösemittelwischen (mit das Substrat nicht angreifenden Lösemitteln Fett entfernen, Kompatibilität mit dem Kunststoff beachten), wässrige Reinigung (Reinigungsmittel + Ultraschall oder Sprühreinigung, geeignet für Serienfertigung) sowie physikalische Entstaubung für Staub. Bei der Kunststoffbeschichtung ist die elektrostatische Entstaubung besonders wichtig – Kunststoff ist ein Isolator und lädt sich leicht statisch auf, wodurch Staub angelagert wird; normales Anblasen macht es sogar schmutziger. Die Branche verwendet allgemein ionisierte Luft (Ionenluft), um die statische Ladung der Kunststoffoberfläche zu neutralisieren, kombiniert mit Abblasen zur Entfernung von Feinstaub – dies ist das Standardverfahren für die Kunststoffbeschichtungsentstaubung. Die letzte Entstaubung vor dem Spritzen (meist mit Ionenpistole am Eingang der Spritzkabine) ist der entscheidende Vorgang zur Sicherung des Aussehens und zur Reduzierung von Staubpunktfehlern.
Hier ist das Trennmittelproblem besonders ausführlich darzustellen. Um das Entformen zu erleichtern, enthalten Form oder Kunststoff beim Spritzguss oft Silikonöle, Stearate und andere Trennmittel; wandern diese an die Oberfläche des Bauteils, reicht selbst unsichtbare, extrem geringe Menge aus, damit die Beschichtung ”abrutscht” – es entstehen Krater (fischartige Vertiefungen) und die Haftung wird stark geschwächt. Silikontrennmittel sind besonders hartnäckig und der verborgenste wie auch häufigste Übeltäter bei Kunststoffbeschichtungen. Die Gegenmaßnahmen haben drei Ebenen: an der Quelle möglichst leicht reinigbare Trennmittel wählen, Menge reduzieren, sogar innere Trennmittel oder trennmittelfreie Verfahren anwenden; im Prozess durch wirksame Reinigung (wässrige Reinigung, Ultraschall, bei Bedarf Lösemittelwischen) gründlich entfernen; bei der Verifikation mit Wassertropfentest, Fluoreszenzdetektion u. a. bestätigen, dass das Trennmittel entfernt ist. Viele serienmäßige Haftungsunfälle lassen sich letztlich auf Trennmittelrückstände zurückführen, was das Gewicht der Reinigung, insbesondere der Trennmittelentfernung, in der Vorbehandlung zeigt.
Die Beurteilung der Reinigungsqualität erfolgt oft durch den Wassertropfentest (auf einer sauberen Oberfläche breitet sich Wasser gleichmäßig zu einem Film aus, ohne sich zu Perlen zusammenzuziehen), um Oberflächenenergie und Sauberkeit vorläufig zu bewerten. Reinigung und nachfolgende Oberflächenaktivierung greifen oft eng ineinander – manche Aktivierungsmethoden (wie Flamme, Plasma) haben selbst eine gewisse Reinigungswirkung. Es muss aber klar sein: Aktivierung ersetzt keine Reinigung; starke Verschmutzung, insbesondere Trennmittelrückstände, muss zuerst gründlich gereinigt werden, sonst nützt auch Aktivierung wenig. Eine saubere, unverschmutzte, statisch nicht staubanziehende Kunststoffoberfläche ist die Voraussetzung für alle nachfolgenden Vorbehandlungs- und Beschichtungsschritte.
Dritte Hürde: Oberflächenaktivierung, Weckung des Haftpotenzials träger Kunststoffe
Wenn die Reinigung das ”Beseitigen von Hindernissen” ist, dann ist die Oberflächenaktivierung die ”Kernoperation” der Kunststoffvorbehandlung – sie verändert direkt den chemischen und physikalischen Zustand der Kunststoffoberfläche und wandelt eine träge, niederenergetische Oberfläche in eine hochpolare, oberflächenenergiereiche, haftungsgünstige aktive Oberfläche um. Bei schwer haftenden Kunststoffen wie Polyolefinen ist die Oberflächenaktivierung entscheidend für Erfolg oder Misserfolg.
Das Prinzip der Oberflächenaktivierung besteht darin, durch physikalische oder chemische Mittel sauerstoffhaltige polare Gruppen (wie Hydroxyl-, Carbonyl-, Carboxylgruppen) auf der Kunststoffoberfläche einzubringen, wodurch Oberflächenenergie und Polarität stark steigen, möglicherweise begleitet von mäßiger mikroskopischer Ätzung zur Erhöhung der Rauheit. Nach dieser Behandlung kann die Beschichtung besser benetzen und auslaufen sowie physikalisch oder gar chemisch mit den polaren Oberflächengruppen binden. Derzeit gibt es drei gängige industrielle Aktivierungsmethoden: Flammbehandlung, Plasmabehandlung und Corona-Behandlung, je mit eigenen Merkmalen und Anwendungen.
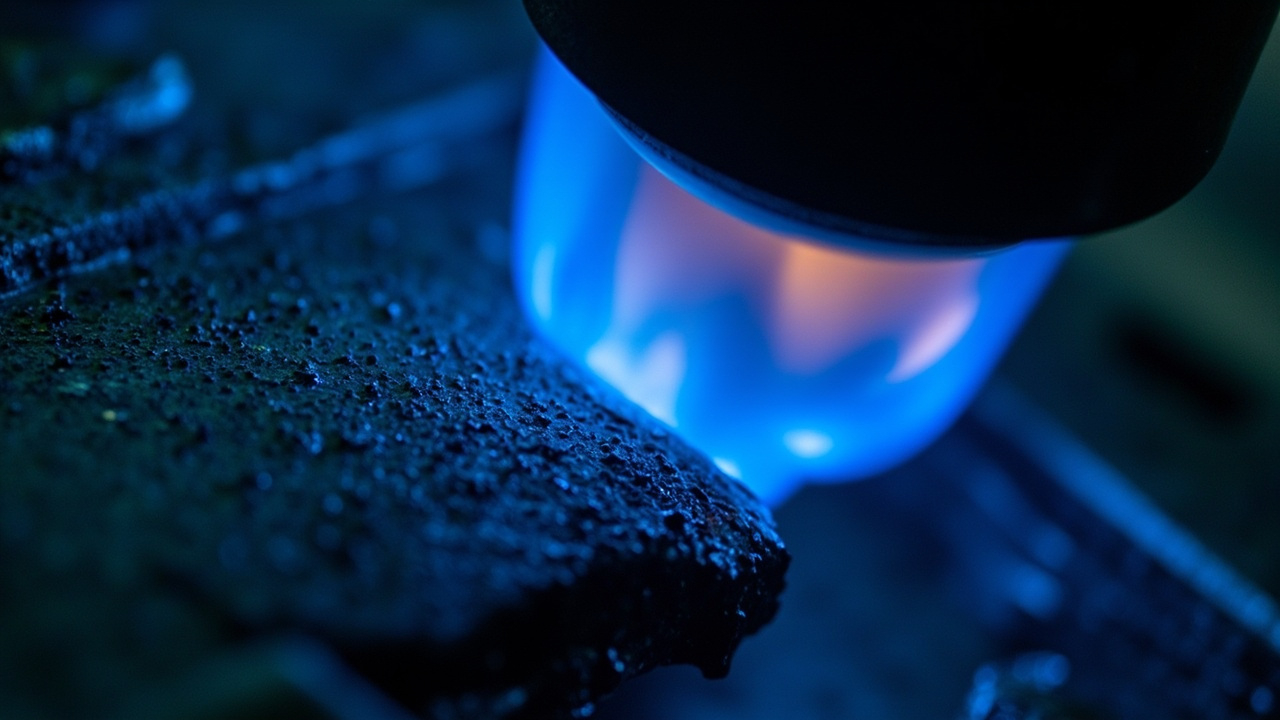
Die Flammbehandlung (flame treatment) lässt eine oxidierende Flamme schnell über die Kunststoffoberfläche streichen; aktive Teilchen in der Flamme oxidieren die Oberfläche augenblicklich, führen polare Gruppen ein und erhöhen die Oberflächenenergie. Sie hat einfache Ausrüstung, hohe Geschwindigkeit, geringe Kosten, eignet sich für große Teile (wie Stoßstangen) und kontinuierliche Online-Behandlung und ist das übliche Aktivierungsverfahren für Polyolefin-Außenbauteile im Automobilbereich. Kritische Kontrollpunkte sind die Flammenatmosphäre (Verhältnis von Brenngas zu Luft, muss oxidierend sein), Behandlungsabstand, Geschwindigkeit und Häufigkeit – unzureichend führt zu schwacher Aktivierung, zu stark kann die Oberfläche verbrennen. Die Aktivierungswirkung der Flammbehandlung nimmt mit der Zeit ab (Umordnung der Oberflächengruppen), daher sollte nach der Aktivierung schnell beschichtet werden.
Die Plasmabehandlung (plasma treatment) beschließt die Kunststoffoberfläche mit energiereichem Plasma (ionisiertem Gas), kombiniert chemische Aktivierung (Einführung polarer Gruppen) und physikalische Ätzung (Erhöhung der Rauheit), hat gute, gleichmäßige und steuerbare Aktivierungswirkung und kann komplex geformte Teile behandeln. Atmosphärisches Plasma (Druckplasma) ist online einsetzbar, Vakuumplasma gründlicher aber benötigt Vakuumkammer, geeignet für präzise Kleinteile. Plasmabehandlung ist die High-End-Wahl für Unterhaltungselektronik und präzise Kunststoffteile. Die Corona-Behandlung (corona treatment) nutzt Hochspannungskoronaentladung zur Oberflächenaktivierung, meist für die kontinuierliche Behandlung von Folien und Platten (wie Aktivierung vor Bedrucken von Verpackungsfolien); die gleichmäßige Behandlung von dreidimensionalen Teilen ist schlechter als bei Flamme und Plasma.
Dyne-Wert: Wissenschaftlicher Maßstab zur Quantifizierung der Oberflächenenergie
Ob die Oberflächenaktivierung gut gelungen ist, darf man nicht dem ”Gefühl” überlassen, sondern muss wissenschaftlich quantifizieren. Der Kernindikator zur Messung der Kunststoffoberflächenenergie und Beurteilung der Aktivierungswirkung ist der Dyne-Wert (Oberflächenspannung, Einheit Dyne/cm, also mN/m). Das Verstehen und Beherrschen des Dyne-Wert-Tests ist die Schlüsselkompetenz zur Qualitätskontrolle der Kunststoffvorbehandlung.
Der Dyne-Wert spiegelt die Höhe der Oberflächenenergie des Kunststoffs wider. Je höher die Oberflächenenergie, desto leichter benetzt und haftet die Beschichtung. Eine Grundregel lautet: Damit die Beschichtung gut benetzt und haftet, sollte die Oberflächenenergie des Substrats einige Einheiten über der Oberflächenspannung der Beschichtung liegen (meist wird gefordert, dass der Dyne-Wert des Substrats etwa 7–10 dyne/cm über der Oberflächenspannung der Beschichtung liegt). Unbehandelte Polyolefinoberflächen haben sehr geringe Energie (PP etwa 29–31 dyne/cm, PE noch niedriger), bei weitem unzureichend für konventionelle Beschichtungen; nach Flamm- oder Plasmabehandlung kann die Oberflächenenergie auf über 40 dyne/cm steigen und erst dann gute Haftbedingungen bieten. Daher ist der Dyne-Wert der direkte Anhaltspunkt für die Beurteilung, ob die Aktivierung den Standard erreicht.
Es gibt zwei gängige Methoden zum Dyne-Wert-Test. Der Dyne-Stift (dyne pen) ist am bequemsten: Mit einer Reihe von Standardflüssigkeiten unterschiedlicher Oberflächenspannung (als Stifte ausgeführt) werden Linien auf die Kunststoffoberfläche gezogen; bleibt die Flüssigkeit über 2 Sekunden gleichmäßig ausgebreitet ohne sich zusammenzuziehen, bedeutet das, die Oberflächenenergie ist ≥ diesem Dyne-Wert; zieht sie sich zu Perlen zusammen, ist die Energie niedriger. Durch Testen mit Stiften unterschiedlicher Werte lässt sich der Bereich bestimmen – einfach in der Handhabung, geeignet für schnelle Linienprüfung. Die Dyne-Lösung (dyne solution) nutzt einen Tupfer, um Standardflüssigkeit aufzutragen; das Prinzip ist gleich, aber präziser. Zudem ist die Kontaktwinkelmessung (Messung des Kontaktwinkels von Wasser oder Standardtropfen auf der Oberfläche; je kleiner der Winkel, desto höher die Energie) eine labormäßig genauere Charakterisierung.
In der Praxis ist der Dyne-Wert-Test das Kernmittel der Vorbehandlungsqualitätskontrolle – nach der Aktivierung muss der Dyne-Wert geprüft und die Eignung bestätigt werden, bevor beschichtet wird. Zu beachten ist, dass die Aktivierungswirkung mit der Zeit abnimmt (die polaren Oberflächengruppen ordnen sich um, wandern oder werden verschmutzt); daher sollten aktivierte Teile innerhalb der vorgegebenen Zeit (meist einige Stunden bis ein Tag, je nach Material und Umgebung) möglichst schnell beschichtet werden, bei zu langer Lagerung sinkt der Wert und erfordert Reaktivierung. Die Etablierung eines Standardprozesses ”Aktivieren – Dyne prüfen – rechtzeitig beschichten” samt Dyne-Wert-Kontrollnorm ist eine wichtige Managementmaßnahme zur Sicherung der Haftstabilität der Kunststoffbeschichtung.
Vierte Hürde: Haftvermittler und Grundierung, Bau der molekularen Brücke für die Haftung
Bei manchen extrem schwer haftenden Kunststoffen, insbesondere Polypropylen (PP), reicht allein die Oberflächenaktivierung manchmal nicht für verlässliche Haftung; es bedarf des Einsatzes von ”Haftvermittlern” oder spezieller Grundierungen. Dies ist der Kern des chemischen Lösungsansatzes in der Kunststoffvorbehandlung – mit einer Zwischenschicht aus Material, das ”beidseitig freundlich” ist, eine Brücke der Haftung zwischen Kunststoff und Beschichtung zu schlagen.
Der klassischste und am weitesten verbreitete Haftvermittler ist chloriertes Polyolefin (CPO, Chlorinated Polyolefin, auch chloriertes Polypropylen CPP genannt). Seine Molekülstruktur ist sehr raffiniert: Ein Teil behält die unpolaren Kettensegmente des Polyolefins bei und ist mit dem unpolaren PP-Substrat gut verträglich und verzahnt sich damit; der andere Teil enthält polare Gruppen wie Chlor, die mit dem polaren Decklackharz binden. So wirkt das CPO wie ein „molekularer Kleber“, der einerseits das PP festhält und andererseits die Beschichtung zieht, und verbindet die beiden ursprünglich nicht haftfähigen Komponenten fest miteinander. Die CPO-Grundierung ist das Schlüsselmaterial für die Beschichtung von PP-Kunststoffen (Automobilstoßstangen, Innenausstattung usw.) und nahezu die unvermeidliche Wahl für die Polyolefin-Beschichtung.
Die Funktion der Grundierung (primer) geht über die Haftvermittlung hinaus. Eine gute Kunststoffgrundierung bietet normalerweise mehrere Funktionen gleichzeitig: Sie bildet eine Haftbrücke (wie CPO für PP), versiegelt das Substrat, füllt mikroskopische Oberflächenfehler aus, um eine gleichmäßige Basis zu schaffen, verbessert die Farbentfaltung und Fülle des Decklacks und bietet manchmal auch eine gewisse Stoßdämpfung (z. B. die Flexibilität der Grundierung für Automobilstoßstangen hilft gegen Steinschlag). Für unterschiedliche Kunststoffe ist die Grundierungsauslegung verschieden – für PP wird eine CPO-haltige Grundierung verwendet, für ABS, PC usw. können universelle Kunststoffgrundierungen mit guter Haftung eingesetzt werden. Die Auswahl der Grundierung muss gleichzeitig mit Substrat und Decklack abgestimmt sein, um ein passendes System zu bilden.
Zu beachten ist, dass Haftvermittler/Grundierung und Oberflächenaktivierung oft nicht entweder-oder, sondern synergistisch eingesetzt werden – zuerst wird aktiviert, um die Oberflächenenergie zu erhöhen, dann wird die Grundierung aufgetragen, um die Haftung weiter zu sichern; die doppelte Maßnahme wird überlagert, um die schwierigsten Haftungsherausforderungen zu bewältigen. Für Polyolefine, diese „schwierigen Haftungsfälle“, ist die Kombination aus Aktivierung + CPO-Grundierung nahezu der Standardansatz. Auch das Auftragen der Grundierung hat seine Regeln: Die Schichtdicke muss angemessen sein (zu dünn reicht die Haftbrücke nicht, zu dick kann die Kohäsion abnehmen), sie muss zeitnah nach der Aktivierung aufgetragen werden und muss mit dem Decklack kompatibel sein (Zwischenschichthaftung, Lösemittelverträglichkeit). Die richtige Auswahl und Applikation der Grundierung ist der entscheidende letzte Schritt, um die Ergebnisse der Oberflächenaktivierung in eine zuverlässige Haftung umzuwandeln.
Differenzierte Vorbehandlungskonzepte für verschiedene Substrate
Bei der Kunststoffvorbehandlung ist das „Einheitsschema“ das größte Tabu. Wie zuvor wiederholt betont, gilt bei Kunststoffen „ein Material, eine Eigenschaft“, und das Vorbehandlungskonzept muss materialgerecht gestaltet werden. Im Folgenden werden die differenzierten Vorbehandlungspunkte für mehrere Hauptkunststoffe zusammengefasst, was ebenfalls den Kern der Auslegung von Kunststoffbeschichtungskonzepten darstellt.
Polypropylen (PP) und Polyethylen (PE) sind die am schwersten zu behandelnde Gruppe. Sie haben eine extrem niedrige Oberflächenenergie und schwache Polarität und müssen durch starke Oberflächenaktivierung (Flamme oder Plasma) die Oberflächenenergie stark erhöhen lassen und mit einer speziellen CPO-haltigen Grundierung als Brücke versehen werden, um eine zuverlässige Haftung zu erhalten. Automobilstoßstangen und Innenausstattungsteile bestehen meist aus modifiziertem PP und stellen das größte PP-Vorbehandlungsvolumen dar; üblicherweise wird die Standardkombination „Flammenaktivierung + CPO-Grundierung“ verwendet, wobei Dyn-Wert und Entstaubung streng kontrolliert werden. Wird ein Schritt übersprungen, führt dies leicht zu massenhaften Haftungsmängeln.
ABS und ABS-Legierungen sind relativ „freundlich“. ABS enthält polare Acrylnitril-Einheiten, hat eine höhere Oberflächenenergie, die meisten Farben haften gut; normalerweise kann nach Reinigung und Entstaubung direkt beschichtet werden oder eine universelle Grundierung aufgetragen werden; eine starke Aktivierung ist im Allgemeinen nicht erforderlich. Dies ist auch der Grund, warum ABS seit langem als beschichtungs- und galvanisierungsfreundliches Substrat für Gehäuse von Haushaltsgeräten und Elektronik weit verbreitet ist. Aber auch bei ABS muss auf Reinigung (Entfernung von Trennmitteln) und elektrostatische Entstaubung geachtet werden. Das Hauptrisiko von Polycarbonat (PC) und PC/ABS ist die Spannungsrissbildung durch Lösemittel – Vorbehandlung und Beschichtung müssen lösemittelverträgliche Mittel für PC verwenden, um zu vermeiden, dass starke Lösemittel Spannungsrisse verursachen, und vor der Beschichtung muss unbedingt ausreichend entspannt (Stressabbau) werden. PC haftet relativ gut, der Schwerpunkt liegt auf „Rissvermeidung“ statt „Haftförderung“.
Andere Kunststoffe haben ihre Eigenheiten: Polyamid (PA) ist stark hygroskopisch und muss vor der Beschichtung ausreichend getrocknet werden, um Feuchtigkeit zu entfernen, andernfalls beeinträchtigt dies Filmbildung und Haftung; PMMA (Acryl) ist transparent und schön, aber spröde und neigt zu Lösemittelrissen, daher müssen Lösemittel vorsichtig gewählt und Spannungen entfernt werden; Polyoxymethylen (POM) hat eine niedrige Oberflächenenergie und hohen Kristallinitätsgrad, wodurch die Haftung extrem schwierig ist und eine spezielle Behandlung erfordert; glasfaserverstärkte Kunststoffe haben freiliegende Fasern an der Oberfläche, die das Aussehen beeinträchtigen, möglicherweise ist eine Porenversiegelung oder Glättung nötig; thermoplastische Elastomere (TPU, TPE) sind weich und benötigen eine flexible, abgestimmte Vorbehandlung und Beschichtung. Gerade weil die Substratunterschiede so groß sind, ist der erste Schritt eines Kunststoffbeschichtungsprojekts immer die Bestätigung des spezifischen Materials, Typs und der Modifizierungsbestandteile des Substrats, um darauf basierend ein gezieltes Vorbehandlungskonzept zu erstellen. Diese auf Materialverständnis basierende maßgeschneiderte Vorbehandlungsfähigkeit ist genau der Wert professioneller Kunststoffbeschichtungsdienstleister und auch die technische Disziplin, die Unternehmen wie Kexin New Materials bei der Übernahme von Kunststoffbeschichtungsprojekten besonders schätzen.
Qualitätskontrolle und häufige Fehlvorstellungen bei der Vorbehandlung
Ob die Vorbehandlung richtig und stabil durchgeführt wird, bedarf eines systematischen Qualitätsmanagements. Gleichzeitig gibt es in der Praxis viele gängige Fehlvorstellungen über die Vorbehandlung; diese zu erkennen und ein wissenschaftliches Qualitätskontrollsystem aufzubauen, ist der Schlüssel zur Verbesserung der Ausbeute bei der Kunststoffbeschichtung.
Die Qualitätskontrolle der Vorbehandlung umfasst mehrere Kernbereiche. Reinigungsqualitätskontrolle: Durch Wassertropfentest, Sichtprüfung und bei Bedarf Oberflächenkontaminationstests wird bestätigt, dass Trennmittel, Öl und Staub entfernt wurden. Aktivierungsqualitätskontrolle: Kern ist die Dyn-Wert-Prüfung – nach der Aktivierung wird mit Dyn-Stift/Flüssigkeit die Oberflächenenergie geprüft, ob sie den Standard erreicht, und das Zeitintervall von Aktivierung bis Beschichtung kontrolliert (um Aktivierungsabbau zu verhindern). Grundierungsqualitätskontrolle: Kontrolle der Grundierungsschichtdicke, Auftragsgleichmäßigkeit, Trocknungs-/Härtungsbedingungen. Umgebungskontrolle: Temperatur, Luftfeuchtigkeit, Sauberkeit (Staubpartikel), elektrostatische Kontrolle beeinflussen direkt die Qualität von Vorbehandlung und Beschichtung. Haftungsverifikation: Abschließend durch Gitterschnittest, Haftungstests nach Feuchte/Wärme- oder Temperaturzyklen wird die Gesamthaftung von Vorbehandlung + Beschichtung verifiziert.
Häufige Fehlvorstellungen sind warnenswert. Fehlvorstellung 1: „Aktivierung kann Reinigung ersetzen“ – falsch. Starke Verschmutzung, insbesondere Trennmittelrückstände, muss zuerst gereinigt werden; Aktivierung kann schwere Verschmutzung nicht bewältigen. Fehlvorstellung 2: „Einmal aktiviert, immer nutzbar“ – falsch. Der Aktivierungseffekt nimmt mit der Zeit ab; nach der Aktivierung muss zeitnah beschichtet werden, bei längerer Lagerung ist eine erneute Aktivierung nötig. Fehlvorstellung 3: „Je dicker die Grundierung, desto besser die Haftung“ – falsch. Die Grundierungsschichtdicke muss angemessen sein; zu dick kann durch verringerte Kohäsion die Gesamthaftung schwächen. Fehlvorstellung 4: „Dasselbe Vorbehandlungsverfahren passt für alle Kunststoffe“ – falsch. Kunststoffe haben je eigene Eigenschaften; die Vorbehandlungskonzepte für PP, ABS, PC sind völlig unterschiedlich und müssen materialgerecht sein. Fehlvorstellung 5: „Vorbehandlung ist Sache der Beschichtungsfabrik, hat nichts mit Farbe/Spritzguss zu tun“ – falsch. Vorbehandlung ist das Ergebnis der Kettenzusammenarbeit „Spritzguss (Spannungsabbau, Trennmittel) – Vorbehandlung – Beschichtung (Grundierungsabstimmung)“; reißt ein Glied, entstehen Probleme.
Der Aufbau eines wissenschaftlichen Vorbehandlungs-Qualitätskontrollsystems erfordert, die oben genannten Schlüsselparameter (Reinigungsstandard, Dyn-Wert, Aktivierungsgültigkeit, Grundierungsschichtdicke, Umgebungsbedingungen) zu standardisieren, quantifizierbar und rückverfolgbar zu machen, und bei Haftungsproblemen systematisch entlang der Vorbehandlungskette die Grundursache zu ermitteln. Dies ist der unvermeidliche Weg, auf dem die Kunststoffbeschichtung vom „Erfahrungshandwerk“ zur „stabilen Fertigung“ gelangt. Ein exzellenter Farbenlieferant kann Kunden dabei helfen, diesen Vorbehandlungs-Qualitätsstandard aufzubauen und vor Ort bei der gemeinsamen Fehlersuche für vorbehandlungsbedingte Haftungsprobleme zu unterstützen; diese technische Servicefähigkeit ist entscheidend für die Sicherung der Kundenausbeute.
Extrem schwer haftende Kunststoffe: Wenn auch herkömmliche Vorbehandlung machtlos ist
In der Kunststofffamilie gibt es einige „harte Nüsse“ – ihre Oberflächenenergie ist extrem niedrig, ihre chemische Trägheit extrem ausgeprägt, und selbst mit herkömmlicher Flamm- oder Plasmaaktivierung plus CPO-Grundierung bleibt die Haftung äußerst schwierig. Das Verständnis der speziellen Vorbehandlung dieser extrem schwer haftenden Kunststoffe zeigt die technische Tiefe der Kunststoffbeschichtung.
Polyoxymethylen (POM, Hostaform) ist ein typisches Problem. Es hat einen hohen Kristallinitätsgrad, niedrige Oberflächenenergie und regelmäßige, dichte Molekülketten, ohne reaktive aktive Stellen; herkömmliche Aktivierung hat begrenzte Wirkung. Die Beschichtung von POM erfordert oft eine stärkere Oberflächenbehandlung (wie verstärktes Plasma, spezielle chemische Behandlung) in Kombination mit speziellen Grundierungen, und die Haftstabilität muss streng verifiziert werden; es gilt als allgemein anerkannt schwieriges Substrat in der Kunststoffbeschichtung. Polytetrafluorethylen (PTFE, Teflon) ist noch extremer – seine Oberflächenenergie ist die niedrigste aller Kunststoffe (ca. 18 dyne/cm), „nicht klebend“ ist genau seine berühmte Eigenschaft, und es lässt sich fast nicht mit herkömmlichen Methoden beschichten; es bedarf spezieller chemischer Behandlungen wie Natrium-Naphthalin-Komplex-Ätzung, um die Oberfläche grundlegend zu verändern, damit überhaupt eine Haftung erzielt werden kann – es ist der „Mount Everest“ der Kunststoffbeschichtung.
Silikongummi (Silikon), thermoplastische Elastomere (TPE/TPU) und andere flexible Materialien stellen eine andere Art von Herausforderung dar: Sie haben niedrige Oberflächenenergie und sind weich und leicht verformbar; die Beschichtung muss sowohl haften als auch große Verformungen des Substrats ohne Rissbildung mitmachen können, was extrem hohe Anforderungen an die flexible Abstimmung von Vorbehandlung und Beschichtung stellt. Glasfaserverstärkte Kunststoffe haben freiliegende Fasern und ungleichmäßige Rauheit, Porenversiegelung oder Glättung sind nötig; modifizierte Kunststoffe mit viel Füllstoffen und Flammschutzmitteln können Ausblühungen auf der Oberfläche aufweisen, die die Haftung stören, und erfordern gezielte Reinigung.
Bei diesen extrem schwer haftenden Kunststoffen muss die Vorbehandlung „maßgeschneiderte“ Sonderlösungen anwenden – oft eine Kombination aus Aktivierungsverstärkung, spezieller chemischer Behandlung, speziellen Grundierungen und sogar mehreren überlagerten Maßnahmen, die durch strenge Haftungs- und Dauertests auf Zuverlässigkeit verifiziert werden müssen. Die Beschichtung dieser hochschwierigen Substrate zeigt am stärksten die technische Erfahrung und Materialkenntnis eines Farbenunternehmens. Unternehmen wie Kexin New Materials, die technischen Service betonen, führen bei der Übernahme solcher hochschwierigen Kunststoffbeschichtungsprojekte normalerweise zuerst Kleimmuster-Verifizierungen durch, testen wiederholt die Abstimmung von Vorbehandlung und Beschichtung, und skalieren erst dann in die Massenfertigung, um die Herausforderung schwer haftender Kunststoffe wissenschaftlich und rigoros zu meistern. Diese Fähigkeit, schwierige Substrate zu besiegen, ist die Konzentration des Werts professioneller Kunststoffbeschichtungsdienstleister.
Vorbehandlung sowie Umweltschutz und Sicherheit: Compliance ist nicht zu vernachlässigen
Die Kunststoffbeschichtungsvorbehandlung betrifft nicht nur die Haftqualität, sondern auch Umweltschutz und Sicherheitscompliance. Mit strengeren Umweltvorschriften und gestiegenem Sicherheitsbewusstsein ist die grüne Compliance im Vorbehandlungsbereich zu einem Thema geworden, das Kunststoffbeschichtungsunternehmen unbedingt beachten müssen.
Einige chemische Methoden in der traditionellen Vorbehandlung bergen Umweltrisiken. Chromsäureoxidation und andere chemische Aufrauungen sind zwar bei einigen schwer haftenden Kunststoffen wirksam, verwenden aber giftige Schwermetalle wie Chrom(VI); die Abwasserbehandlung ist teuer und das Umweltrisiko groß, weshalb sie streng eingeschränkt oder eliminiert wurden und auf umweltfreundlichere physikalische Aktivierung (Flamme, Plasma, Corona) umgestellt wird. Auch der Lösemittel Einsatz (VOC-Emission) im Reinigungsbereich wandelt sich zu wasserbasierten Reinigungsmitteln und lösemittelarmen Lösemitteln. Die VOC der Grundierungen und anderer Materialien unterliegen ebenfalls gesetzlichen Beschränkungen, was die Anwendung von wasserverdünnbaren Grundierungen und Hochfeststoff-Grundierungen vorantreibt.
Im Sicherheitsbereich umfasst die Vorbehandlung Hochtemperatur (Entspannung, Flamme), Hochspannung (Plasma, Corona), brennbare Gase (Brenngas der Flammbehandlung), Chemikalien (Reinigungsmittel, Lösemittel) usw., und erfordert strikte Sicherheitsarbeitsvorschriften und Schutzmaßnahmen – Brandschutz und Explosionsschutz (Gasleck, Lösemitteldämpfe), elektrische Sicherheit, Belüftung (Lösemitteldämpfe, durch Aktivierung erzeugtes Ozon usw.), persönliche Schutzausrüstung. Die Linienauslegung muss den relevanten Standards für Brandschutz und Arbeitssicherheit entsprechen.
Für spezifische Anwendungen muss die Vorbehandlung auch branchenspezifische Sicherheitsnormen erfüllen. So müssen Vorbehandlung und Beschichtung von Kunststoffteilen für Spielzeug den Spielzeug sicherheitsstandards wie GB 6675, EN 71 entsprechen (Schwermetalle, Schadstoffgrenzwerte); lebensmittelberührende Teile müssen lebensmittelechten Anforderungen genügen; Automobilinnenausstattung muss VOC-, Geruchs- usw. Vorgaben der Automobilhersteller erfüllen. Das bedeutet, dass auch die bei der Vorbehandlung verwendeten Reinigungsmittel, Grundierungen und anderen Materialien selbst den Sicherheitsvorschriften der Downstream-Produkte entsprechen müssen. Grüne, sichere und konforme Vorbehandlung ist nicht nur soziale Verantwortung, sondern auch eine Eintrittsbarriere für High-End-Lieferketten (Automobil, Consumer-Elektronik, Spielzeug, Medizin). Kexin New Materials berücksichtigt bei der Auslegung von Kunststoffbeschichtungsvorbehandlungs- und passenden Beschichtungskonzepten für Kunden ebenfalls Umweltcompliance und Downstream-Branchensicherheitsstandards, um Kunden bei der Erfüllung immer strengerer gesetzlicher Anforderungen zu helfen.
Entwicklungstrends der Vorbehandlungstechnik
Auch die Kunststoffvorbehandlungstechnik entwickelt sich ständig weiter, in Richtung umweltfreundlicher, effizienter und intelligenter. Das Verständnis dieser Trends hilft, das zukünftige Bild der Kunststoffbeschichtungsvorbehandlung zu erfassen.
Umweltfreundlichkeit ist eine wichtige Richtung. Traditionelle chemische Behandlungen (wie Chromsäureoxidation) werden wegen Schwermetallverschmutzung schrittweise eliminiert; physikalische Aktivierung wie Flamme, Plasma, Corona wird aufgrund keiner chemischen Abwässer und höherer Umweltfreundlichkeit zum Mainstream. Dieser Wandel ist sowohl das Ergebnis von Umweltvorschriften als auch des technischen Fortschritts – physikalische Aktivierung kann in der Wirkung bereits die Haftanforderungen der meisten Kunststoffe erfüllen und vermeidet gleichzeitig die Abwasserbehandlungslast und Umweltrisiken chemischer Behandlungen. Der Ersatz von Lösemittelreinigung durch wasserbasierte Reinigung, lösemittelarme oder trennmittelfreie Spritzgussverfahren, sowie der Ersatz von lösemittelhaltigen durch wasserverdünnbare Grundierungen sind allesamt Ausdruck der Grünfärbung der Vorbehandlung. Dies steht im Einklang mit dem allgemeinen Grünfärbungstrend der gesamten Kunststoffbeschichtungsindustrie und ist auch die notwendige Anforderung für Kunststoffbeschichtungsunternehmen, um strengeren Umweltvorschriften zu genügen und soziale Verantwortung zu übernehmen.
Im Bereich Effizienz und Intelligenz ermöglicht die Reife der Atmosphärendruck-Plasmatechnik (Druckplasma), dass Plasmaaktivierung inline, kontinuierlich und ohne Vakuumkammer durchgeführt werden kann, was die Effizienz stark steigert und Anwendungen erweitert; die Integration von Aktivierungsbehandlung mit Robotern und automatisierten Linien realisiert gleichmäßige, stabile und kontrollierbare Aktivierung; Online-Dyn-Wert-/Oberflächenenergie-Monitoring und Closed-Loop-Steuerung der Aktivierungsparameter machen die Vorbehandlungsqualität stabiler und rückverfolgbar. Diese Technologien lassen die Vorbehandlung von einem auf handwerklicher Erfahrung basierenden Schritt schrittweise in Richtung Automatisierung und Digitalisierung gehen.
Darüber hinaus werden für extrem schwer haftende Kunststoffe (wie POM, PTFE, Silikon) neue Vorbehandlungstechnologien sowie „Ein-Schritt“-Verfahren, die den Prozess vereinfachen (wie manche Behandlungen, die gleichzeitig aktivieren und grundieren), erforscht. Zusammenfassend entwickelt sich die Kunststoffvorbehandlung in Richtung „umweltfreundlicher, effizienter, stabiler, intelligenter“ und bietet der qualitativ hochwertigen, großskaligen und grünen Produktion von Kunststoffbeschichtungen eine immer stärkere Unterstützung. Für Farbenunternehmen ist es ein wichtiger Hebel, um Kundenwert zu steigern und Wettbewerbsbarrieren aufzubauen, indem sie der Vorbehandlungstechnik folgen und Vorbehandlung plus Beschichtungsabstimmung als Gesamtlösung anbieten.
Ein bemerkenswerter Trend ist das tiefe, synergistische Design von Vorbehandlung und Beschichtung. Im traditionellen Modell wird die Vorbehandlung (Aktivierung, Reinigung) von der Beschichtungsanlage durchgeführt, während die Beschichtung (Grundierung, pigmentierte Farbe, Decklack) vom Farbenlieferanten bereitgestellt wird – beide sind relativ getrennt. Die moderne Kunststoffbeschichtung betont jedoch zunehmend, Vorbehandlung und Beschichtung als ein ganzheitliches System zu konzipieren – der Farbenlieferant berücksichtigt bei der Entwicklung der Grundierung die Vorbehandlungsbedingungen des Kunden, und die Vorbehandlungsparameter werden entsprechend den Eigenschaften der Beschichtung optimiert, wodurch eine integrierte Lösung aus „Vorbehandlung + Beschichtung“ entsteht. Diese Synergie kann die Haftzuverlässigkeit und Prozessstabilität deutlich verbessern und Probleme durch mangelnde Abstimmung zwischen Vorbehandlung und Beschichtung reduzieren. Farbenunternehmen, die solche integrierten Lösungen und technischen Dienstleistungen anbieten können, erfreuen sich zunehmend der Gunst von High-End-Kunden, die eine stabile Massenproduktion anstreben.
Schlussbemerkung: Erst auf dem Fundament erhebt sich das Hochhaus
Blickt man auf die vollständige technische Landkarte der Kunststoffvorbehandlung – vom Entspannen zur Beseitigung von Spritzgussrisiken, über Reinigung und Entstaubung zur Beseitigung von Hindernissen, bis hin zur Flamm-, Plasma- und Corona-Oberflächenaktivierung, die inerte Oberflächen „weckt“, zur Dyne-Wert-Prüfung zur quantitativen Kontrolle, dann zur CPO-Grundierung als Brücke der Haftung und schließlich zu materialgerechten Differenzierungslösungen und Qualitätskontrolle über die gesamte Kette – so erkennen wir ein systematisches, strenges und wissenschaftliches Oberflächenengineering. Dieses Engineering ist zwar nicht so augenfällig wie der letztendliche prächtige Beschichtungsfilm, bildet aber das Fundament für jeden Wert der Kunststoffbeschichtung.
„Neun von zehn Beschichtungsproblemen entstehen in der Vorbehandlung“ – hinter diesem Fachspruch stehen Lektionen, die aus unzähligen Fällen von Haftungsversagen gewonnen wurden. Der Wert der Kunststoffvorbehandlung liegt darin, eine inerte Kunststoffoberfläche, die „nicht gerne lackiert wird“, in einen zuverlässigen Untergrund zu verwandeln, der dekorative und funktionelle Beschichtungsschichten fest tragen kann. Ist das Fundament fest, haben die darauf aufbauenden Metalleffekte, weichen Haptik, Abriebfestigkeit und Schmutzabweisung einen Halt; bricht das Fundament ein, fallen selbst die beste Farbe und das schönste Aussehen mit der abblätternden Beschichtung in sich zusammen.
Für Praktiker, Einkäufer und Entscheider in der Kunststoffbeschichtung ist die Wertschätzung, das Verständnis und die Investition in die Vorbehandlung die Grundlage zur Sicherung von Beschichtungsqualität und Ausbeute. Für Farbenunternehmen ist es der Schlüssel zur Wertschöpfung und zum Gewinnen von Vertrauen, Vorbehandlungswissen, Abstimmungslösungen zwischen Vorbehandlung und Beschichtung sowie die Fehlerbehebungskompetenz für Vorbehandlungsprobleme als wichtigen Teil des technischen Service beim Kunden anzubieten. Kexin New Materials hat in der Praxis der Betreuung von Kunststoffbeschichtungskunden stets „zuerst das Substrat bestätigen, dann die Vorbehandlung festlegen, Beschichtung und Vorbehandlung abgestimmt konzipieren“ als technischen Ausgangspunkt für Projekte gesetzt, denn nur bei festem Fundament erhebt sich das Hochhaus majestätisch. Die Kunststoffvorbehandlung, diese unscheinbare und doch tiefgreifende Technik, verdient die ernsthafte Auseinandersetzung jedes Kunststoffbeschichtungsfachmanns.
Vorbehandlungsanlagen und -linien: Von Handarbeit zur Automatisierung in der ingenieurtechnischen Umsetzung
Vorbehandlung ist nicht nur ein Verfahrensprinzip, sondern muss in zuverlässige Anlagen und Produktionslinien umgesetzt werden. Das Verständnis der Anlagenkomponenten und Linienlayouts im Vorbehandlungsbereich hilft, die ingenieurtechnische Umsetzung der Kunststoffbeschichtung vom Labor in die Großserienproduktion zu begreifen, und ist ebenso ein wichtiger Bestandteil von Investitions- und Kapazitätsplanung für Beschichtungsprojekte.
Der Entspannungsbereich ist normalerweise mit einem Heißluftumluftofen (Glühofen) ausgestattet, der präzise temperaturgeregelt und gleichmäßig heizen kann und Temperaturkurven zum Glühen je nach Kunststoffmaterial vorgibt. Die Ausrüstung im Reinigungsbereich hängt von der Methode ab: Lösemittelwischen erfolgt meist an manuellen Arbeitsplätzen mit fusselfreien Tüchern, wasserbasierte Reinigung erfordert eine Waschstraße (Ultraschallreinigungsbecken oder Sprühreinigung + Spülung mit Reinwasser + Trocknung), und die Entstaubung wird weitläufig mit ionischer Entstatisierungsausrüstung (Ionenstäbe, Ionenpistolen, Ionenvorhänge) in Kombination mit Abblasen konfiguriert. Die Sauberkeit und Stabilität dieser Anlagen bestimmt direkt die Reinigungsqualität.
Oberflächenaktivierungsgeräte sind die Kernausrüstung der Vorbehandlungslinie. Die Flammbehandlung verwendet Flammbehandlungsmaschinen (Brenner mit proportional gemischtem Gas und Luft, kombiniert mit Werkstücktransport oder Robotern), wobei es auf präzise Kontrolle von Gasgemisch, Flammzustand, Behandlungsabstand und -geschwindigkeit ankommt. Die Plasmabehandlung verwendet Atmosphärendruck-Plasmageneratoren (inline, in die Linie integrierbar) oder Vakuumplasmaanlagen (kammerartig, geeignet für Charge von Präzisionsteilen), wobei Leistung, Gas und Behandlungszeit geregelt werden müssen. Corona-Behandlungsgeräte werden eher für die Rolle-zu-Rolle-Dauerbehandlung von Folien und Platten verwendet. Aktivierungsanlagen werden zunehmend mit Robotern und automatischen Transportsystemen integriert, um eine gleichmäßige, stabile und effiziente automatisierte Aktivierung zu erreichen.
Der Auftrag der Grundierung teilt sich das Spritzsystem mit pigmentierter Farbe und Decklack – Spritzkabine, Spritzpistole (oder Spritzroboter), Flash-Trocknung und Aushärteanlagen. Zusammenfassend wird eine vollständige Kunststoffvorbehandlungslinie üblicherweise in der Reihenfolge „Werkstückaufgabe – Entspannung (falls nötig) – Reinigung – Entstatisierung und Entstaubung – Oberflächenaktivierung – Dyne-Prüfung – Grundierung – Flash-Trocknung“ angeordnet und an die nachfolgenden Schritte von pigmentierter Farbe, Decklack, Aushärtung und Inspektion zu einer kompletten Beschichtungslinie angeschlossen. Der Automatisierungsgrad der Linie, die Reinraumklasse und die reibungslose Verknüpfung der Prozesse bestimmen gemeinsam die Qualität und Effizienz der Vorbehandlung und der gesamten Beschichtung. Für die Kunststoffbeschichtung von Automobilen und Consumer-Elektronik mit hohen Stückzahlen und hohen Konsistenzanforderungen sind hochautomatisierte, saubere Vorbehandlungslinien mit geschlossenem Regelkreis für Parameter bereits Standard.
Kosten-, Effizienz- und Wertabwägung der Vorbehandlung
Obwohl die Vorbehandlung ein unverzichtbarer Schritt der Kunststoffbeschichtung ist, verursacht sie auch Kosten für Anlageninvestitionen, Energieverbrauch und Arbeitszeit. Wie man die Kosten und Effizienz der Vorbehandlung bei Sicherung der Qualität optimiert, ist eine Kalkulation, die Kunststoffbeschichtungsunternehmen beherrschen müssen, und betrifft auch die Wirtschaftlichkeit der Gesamtlösung.
Die Kosten der Vorbehandlung stammen hauptsächlich aus mehreren Bereichen: Anlageninvestitionen (Glühöfen, Waschstraßen, Aktivierungsanlagen, Entstaubungsvorrichtungen usw.), Energieverbrauch (Glühen, Energieverbrauch von Flamme/Plasma), Materialien (Reinigungsmittel, Grundierung) sowie Arbeitszeit und Fläche. Dabei sind Aktivierungsanlagen (insbesondere Plasma) und Glühöfen größere Investitionen, während die Flammbehandlung relativ wirtschaftlich ist. Die Vorbehandlung verlängert zudem den Produktionstakt und belegt Linienplatz. Daher muss bei der Wahl der Vorbehandlungslösung zwischen Qualitätssicherung und Kosten-Effizienz abgewogen werden.
Die Kernlogik der Abwägung stimmt jedoch mit der gesamten Kunststoffbeschichtung überein – man darf die Haftzuverlässigkeit nicht opfern, um Vorbehandlungskosten zu sparen, sonst ist der Schaden größer als der Nutzen. Mangelhafte Vorbehandlung führt zu Haftungsmängeln, wobei hochwertige Kunststoffteile und alle vorherigen Investitionen verworfen werden – der Verlust übersteigt bei weitem die gesparten Vorbehandlungskosten. Daher ist der vernünftige Ansatz: Unter der Voraussetzung zuverlässiger Haftung und stabiler Ausbeute durch Prozessoptimierung, Anlagenauswahl und Automatisierung die Effizienz der Vorbehandlung steigern und die Stückkosten senken, anstatt notwendige Vorbehandlungsschritte zu streichen. Beispielsweise steigern effizientes Atmosphärendruckplasma den Takt gegenüber ineffizienter Behandlung, Automatisierung reduziert Personal und Schwankungen, und optimierte Glühkurven verkürzen Zyklen – alles Maßnahmen zur Kostenreduktion und Effizienzsteigerung ohne Qualitätsverlust.
Aus Wertperspektive ist eine hochwertige Vorbehandlung die Basis für hohe Ausbeute, hohe Qualität und stabile Lieferung in der Kunststoffbeschichtung; ihr Wert (weniger Ausschuss, Nacharbeit, Sicherung von Produktqualität und Marke des Kunden) überwiegt bei weitem ihre Kosten. Dies ist auch der Grund, warum professionelle Kunststofffarbenlieferanten die Vorbehandlungslösung als wichtigen Teil der Gesamtlösung ansehen – dem Kunden eine vernünftige, wirtschaftliche und zuverlässige Vorbehandlung zu entwerfen, bedeutet im Kern, dem Kunden die Gesamtkosten zu senken und die Wettbewerbsfähigkeit zu steigern. Die Vorbehandlung, diese scheinbar „unterstützende“ Arbeitsfolge, ist tatsächlich ein nicht wegzulassendes und investitionswürdiges Glied in der Wertschöpfungskette der Kunststoffbeschichtung.
Ein typisches Beispiel: Der vollständige Vorbehandlungsprozess für automobile PP-Stoßstangen
Neben der Theorie wollen wir anhand eines repräsentativsten Falls – der Beschichtungsvorbehandlung für automobile PP-Stoßstangen – die vorgenannten technischen Punkte verknüpfen und sehen, wie ein vollständiger Vorbehandlungsprozess in der Praxis umgesetzt wird.
Automobilstoßstangen bestehen typischerweise aus modifiziertem PP-Material (z. B. PP+EPDM), einem typischen Substrat mit niedriger Oberflächenenergie und schlechter Haftung, das zugleich extrem hohe Anforderungen an Aussehen (fahrzeugfarben, hochwertig), Wetterbeständigkeit (UV im Freien, saurer Regen) und Schlagfestigkeit (Steinschlag) stellt – es vereint die Schwierigkeit und Standards der Kunststoffbeschichtung. Der Vorbehandlungsprozess greift hier wie ein Kettenglied ins nächste, keines darf fehlen.
Der Ablauf ist normalerweise wie folgt: Zuerst Werkstückaufgabe und Inspektion, um die Spritzgussqualität der Stoßstange ohne offensichtliche Mängel zu bestätigen; im Spritzguss wurde durch vernünftige Prozesskontrolle die innere Spannung reduziert (PP ist im Vergleich zu PC weniger empfindlich gegen Spannungsrissbildung, dennoch zu beachten). Zweiter Schritt Reinigung – mit wasserbasierter Reinigung oder Wischen werden Trennmittel und Ölrückstände aus dem Spritzguss entfernt; dieser Schritt ist bei PP besonders kritisch, da Trennmittelrückstände die Hauptursache für Haftversagen sind. Dritter Schritt Entstatisierung und Entstaubung – mit Ionenwind wird statische Elektrizität neutralisiert und Feinstaub abgeblasen, um die Sauberkeit für nachfolgende Aktivierung und Beschichtung zu sichern. Vierter Schritt Flammaktivierung – mit einer Flammbehandlungsmaschine (oder Roboter mit Flamme) wird die Stoßstangenoberfläche gleichmäßig abgefahren, um durch Oxidation die Oberflächenenergie zu erhöhen; dies ist der Kern-Eingriff für die PP-Haftung; unmittelbar nach der Aktivierung wird mit dem Dyne-Stift geprüft, ob die Oberflächenenergie über 40 dyne/cm liegt. Fünfter Schritt Auftrag der CPO-Grundierung – eine spezielle Grundierung mit chloriertem Polyolefin wird aufgespritzt, um die Haftbrücke zwischen PP und Decklack zu bilden, dann Flash-Trocknung. Danach folgen die Beschichtungsschritte wie pigmentierte Farbe (fahrzeugfarben, bei Metallic-Lack muss die Ausrichtung der Aluminiumflakes kontrolliert werden), Klarlack (Glanz, Wetterbeständigkeit, Kratzfestigkeit) und Einbrennhärtung (Niedrigtemperatur, im temperaturbeständigen Bereich von PP).
Dieser Fall verkörpert alle Punkte der Vorbehandlung: Entspannungsbewusstsein, gründliche Reinigung (Trennmittelentfernung), statische Entstaubung, starke Aktivierung (Flamme), Dyne-Wert-Prüfung, CPO-Grundierung als Brücke sowie die durchgängige Synergie und Qualitätskontrolle. Ein Versäumnis in einem Glied – Trennmittel nicht sauber gewaschen, unzureichende Aktivierung mit zu niedrigem Dyne-Wert, falsche oder ausgelassene Grundierung – führt zum Beschichtungsversagen dieses hochwertigen Bauteils. Die Strenge und Vollständigkeit der Vorbehandlung von Automobilstoßstangen ist ein Mikrokosmos der Kunststoffvorbehandlungstechnik und zeigt, warum professionelle Vorbehandlungsfähigkeit die grundlegende Garantie für Kunststoffbeschichtungsqualität ist.
Detaillierte Erläuterung der Prüfmethoden für Vorbehandlungseffekte
Ob die Vorbehandlung ordnungsgemäß durchgeführt wurde, muss mit wissenschaftlichen Prüfmethoden verifiziert werden, statt nach Erfahrung zu urteilen. Die systematische Beherrschung von Prüfmethoden für Vorbehandlungseffekte ist die Basis zur Etablierung eines stabilen Qualitätskontrollsystems und zur schnellen Problemlokalisierung. Hier werden einige Kernprüfmethoden im Detail dargelegt.
Im Bereich der Reinheitsprüfung ist der einfachste der Wassertropfen-Test (water break test): Man gießt oder sprüht Wasser auf die gereinigte Oberfläche; bildet das Wasser einen gleichmäßigen, zusammenhängenden Film, der mehrere Sekunden ohne Schrumpfung bleibt, deutet dies auf saubere, ausreichend energiereiche Oberfläche hin; zieht sich das Wasser zu Perlen zusammen oder reißt der Film, zeigt dies Öl-, Trennmittelrückstände oder unzureichende Oberflächenenergie. Ergänzend gibt es das Weißtuch-Wischverfahren (mit Weißtuch und Lösemittel wischen und Verfärbung prüfen) sowie präzisere Oberflächenkontaminationsanalysen (z. B. Fluoreszenznachweis von Silikontrennmitteln). Die Reinheitsprüfung ist die erste Verifikation in der Vorbehandlungskette.
Die Oberflächenenergieprüfung ist der Kern der Aktivierungsverifikation, hauptsächlich durch das erwähnte Dyne-Stift/-Flüssigkeitsverfahren und die Kontaktwinkelmessung. Das Dyne-Stift-Verfahren dient der schnellen Beurteilung in der Linie, die Kontaktwinkelmethode der präzisen Charakterisierung im Labor (je kleiner der Wasserkontaktwinkel, desto höher die Oberflächenenergie; normalerweise verringert sich der Wasserkontaktwinkel bei gut aktivierter Oberfläche signifikant). Die Oberflächenenergieprüfung muss zeitnah nach der Aktivierung erfolgen, und der Abfall über die Zeit sollte erfasst werden, um das Zeitfenster für die Beschichtung nach Aktivierung zu bestimmen.
Die Haftungsprüfung ist die endgültige Verifikation des Gesamteffekts von Vorbehandlung + Beschichtung und die wichtigste Prüfung. Das Gitterschnittverfahren (Kreuzschnitt, GB/T 9286/ISO 2409) ritzt mit einem Werkzeug ein Raster in die Beschichtung, klebt ein Klebeband und reißt es ab; die Bewertung erfolgt nach Abblätterungsgrad (0 beste, 5 schlechteste Stufe), es ist die gebräuchlichste Methode. Auch das Kreuzschnitt-Ritzverfahren (Adhäsionsprüfgerät) kann bewertet werden. Für anspruchsvolle Szenarien ist zudem ein „Dauerhaftungstest“ nötig – also erneute Haftungsmessung nach Umweltbelastung wie Wasserlagerung, konstanter Feuchte, Temperaturwechselzyklen, da viele durch mangelnde Vorbehandlung verursachte Haftungsausfälle nicht anfangs, sondern allmählich unter feuchten, heißen oder kalten Bedingungen auftreten. Zudem gibt es präzisere Methoden wie das Abreißverfahren (Bestimmung der Bindefestigkeit zwischen Beschichtung und Substrat, quantitativ).
Durch die kombinierte Anwendung dieser Prüfmethoden entsteht eine vollständige Verifikationskette „Reinheit – Oberflächenenergie – Haftung (anfänglich + dauerhaft)“, mit der die Vorbehandlungsqualität wissenschaftlich gesteuert und Problembereiche schnell lokalisiert werden können. Bei Haftungsmangel kann man etwa rückwärts suchen: Haftungstest fehlgeschlagen → Dyne-Wert prüfen (Aktivierung ausreichend?) → Reinigung prüfen (Wassertropfen-Test bestanden?) → Substrat und Grundierungssystem prüfen, um die Grundursache präzise statt blindem Ausprobieren zu finden. Die Etablierung dieses datenbasierten Qualitätskontroll- und Fehlerbehebungssystems ist die technische Garantie für stabile Massenproduktion in der Kunststoffbeschichtung und ein wichtiges Werkzeug professioneller Farbenlieferanten zur Unterstützung der Kundenausbeute.
Häufig gestellte Fragen
Frage: Warum muss bei Kunststoffbeschichtung zwingend vorbehandelt werden, kann man nicht direkt Farbe sprühen? Antwort: Die überwiegende Mehrheit der Kunststoffe (insbesondere PP, PE Polyolefine) weist niedrige Oberflächenenergie, schwache Polarität und glatte Inertheit auf, sodass Farbe nicht benetzen und fest haften kann; direktes Sprühen führt zu Haftversagen, bei dem die Beschichtung beim Abziehen abfällt oder beim Kratzen verkratzt. Die Vorbehandlung verändert durch Reinigung, Aktivierung, Grundierung usw. den Kunststoffoberflächenzustand und verbessert die Haftbedingungen – sie ist eine nicht überspringbare Basis der Kunststoffbeschichtung. Der Fachspruch „Neun von zehn Beschichtungsproblemen entstehen in der Vorbehandlung“ zeigt ihre Kritikalität.
Frage: Wie wählt man zwischen Flammbehandlung, Plasmabehandlung und Corona-Behandlung? Antwort: Die Flammbehandlung hat einfache Anlagen, hohe Geschwindigkeit und geringe Kosten, eignet sich für Großteile (wie Automobilstoßstangen) und inline-Dauerbehandlung; die Plasmabehandlung hat guten Aktivierungseffekt, gleichmäßig kontrollierbar, kann komplexe Formteile behandeln, eignet sich für Präzisionsteile wie Consumer-Elektronik und ist die High-End-Wahl; die Corona-Behandlung wird eher für die Dauerbehandlung von Folien und Platten verwendet, bei dreidimensionalen Teilen ist ihre Gleichmäßigkeit schlechter als bei den ersten beiden. Die Wahl erfolgt nach Werkstückform, Präzisionsanforderung, Linienform und Kosten.
Frage: Was ist der Dyne-Wert? Warum muss nach der Aktivierung der Dyne-Wert gemessen werden? Antwort: Der Dyne-Wert ist die Oberflächenspannung/Oberflächenenergie (dyne/cm oder mN/m) und spiegelt die Höhe der Kunststoffoberflächenenergie wider – ein wissenschaftlicher Maßstab zur Beurteilung des Aktivierungseffekts. Für gute Haftung der Farbe muss der Substrat-Dyne-Wert etwa 7–10 über der Oberflächenspannung der Farbe liegen. Unbehandeltes Polyolefin mit etwa 29–31 dyne/cm kann nicht haften, nach Aktivierung sind über 40 erforderlich. Mit Dyne-Stift/Flüssigkeit wird die Erreichung bestätigt, bevor die Beschichtung erfolgt – dies ist das Kernmittel der Vorbehandlungsqualitätskontrolle.
Frage: Was ist CPO-Grundierung? Warum ist sie bei PP-Beschichtung unverzichtbar?A: CPO steht für chloriertes Polyolefin und ist ein entscheidender Haftvermittler für PP. Ein Ende seines Moleküls ist mit dem unpolaren PP verträglich, das andere Ende enthält polare Gruppen, die sich mit der Beschichtung verbinden, und wirkt wie ein „molekularer Kleber", der eine Brücke zwischen PP und Beschichtung schlägt, um das extrem schwierige Haftproblem bei Polyolefinen zu lösen. Für die Beschichtung von PP (Automobilstoßstangen, Innenausstattung usw.) wird normalerweise die Kombination „Flamm-/Plasmaaktivierung + CPO-Grundierung" verwendet, und die CPO-Grundierung ist fast unumgänglich.
F: Warum wird bei der Beschichtung von PC-Kunststoffen besonders auf Spannungsbefreiung geachtet? A: PC und PC/ABS sind extrem lösemittelempfindlich. Die bei der Spritzgießung verbleibenden inneren Spannungen kombiniert mit dem Angriff durch Lösemittel bei der Beschichtung führen leicht zu Silberrissen, Rissbildung und Aufreißen der Beschichtung. Daher muss PC vor der Beschichtung ausreichend geglüht und spannungsbefreit werden sowie Lösemittel verwendet werden, die PC-freundlich sind. Der Schwerpunkt der Vorbehandlung von PC liegt auf „Rissvermeidung" statt auf „Haftförderung" (PC selbst haftet gut), was sich deutlich von dem Schwerpunkt der „Haftförderung" bei PP unterscheidet und das Prinzip der materialgerechten Vorbehandlung von Kunststoffen widerspiegelt.
F: Wie lange können aktivierte Kunststoffteile vor der Beschichtung liegen? A: Sie dürfen nicht lange lagern. Die durch die Oberflächenaktivierung eingebrachten polaren Gruppen ordnen sich mit der Zeit um, wandern ab oder werden durch Verunreinigung abgebaut, was zu einem Abfall des Dyn-Werts und schlechterer Haftung führt. Daher sollte nach der Aktivierung innerhalb der vorgeschriebenen Zeit (meist einige Stunden bis ein Tag, je nach Material und Umgebung) so schnell wie möglich beschichtet werden. Bei zu langer Lagerung muss der Dyn-Wert erneut geprüft werden; ist er nicht erreicht, muss neu aktiviert werden. Die Etablierung eines Zeitmanagement-Systems „Aktivieren – Dyn messen – rechtzeitig beschichten" ist der Schlüssel zur Sicherung stabiler Haftung.
F: Wie lässt sich die Grundursache von Haftproblemen durch mangelhafte Vorbehandlung finden? A: Es muss eine systematische Überprüfung entlang der Vorbehandlungskette erfolgen: Zuerst Reinigung prüfen (ob Trennmittel, Ölrückstände vorhanden sind, Wassertropfen-/Versuchsmitteltest durchführen); dann Aktivierung prüfen (ist Dyn-Wert erreicht, gibt es Aktivierungsabbau); Grundierung prüfen (richtig gewählt, Schichtdicke passend, abgestimmt); Substrat prüfen (Materialtyp geändert, innere Spannungen vorhanden); Umgebung prüfen (Temperatur/Feuchte, Sauberkeit, Elektrostatik). Haftprobleme sind oft das Ergebnis einer kettenweiten Interaktion und erfordern eine quantitative Überprüfung jedes Schritts, statt nur die Beschichtung zu verdächtigen.
F: Können extrem schwer haftende Kunststoffe wie POM, PTFE beschichtet werden? A: Ja, aber sie erfordern eine spezielle Vorbehandlung. POM hat einen hohen Kristallinitätsgrad und niedrige Oberflächenenergie und benötigt eine verstärkte Plasma- oder spezielle chemische Behandlung in Kombination mit einer speziellen Grundierung; PTFE (Teflon) hat die niedrigste Oberflächenenergie und ist am schwersten, es erfordert eine spezielle chemische Behandlung wie Natrium-Naphthalin-Ätzung, um überhaupt zu haften. Die Beschichtung solcher Substrate ist extrem schwierig und erfordert normalerweise zuerst Kleinmuster-Validierung und wiederholte Tests von Vorbehandlung und Beschichtungsabstimmung, bevor in die Massenproduktion gegangen wird – sie stellt die höchste Anforderung an das technische Know-how des Beschichtungsunternehmens.
F: Wie viel Kosten verursacht die Vorbehandlung und lohnt sich das? A: Die Vorbehandlung verursacht Kosten für Anlagen (Glühofen, Aktivierungsgeräte), Energie, Material und Arbeitszeit; dabei sind Plasmaanlagen und Glühöfen teure Investitionen, während Flammbehandlung relativ wirtschaftlich ist. Man darf jedoch niemals die Haftung opfern, um Vorbehandlungskosten zu sparen – bei Haftversagen werden wertvolle Kunststoffteile und alle vorherigen Investitionen verschrottet, der Verlust übersteigt die Vorbehandlungskosten bei weitem. Die vernünftige Vorgehensweise ist Prozessoptimierung und Automatisierung, um bei gesicherter Qualität Kosten zu senken und Effizienz zu steigern, statt notwendige Schritte zu streichen. Die Vorbehandlung ist ein entscheidendes Glied, in das sich zu investieren lohnt.
F: Muss die Vorbehandlung zwingend vom Beschichtungsbetrieb durchgeführt werden, was kann der Beschichtungslieferant tun? A: Die Vorbehandlung wird normalerweise im Beschichtungsprozess durchgeführt, aber keineswegs „im Alleingang" vom Beschichtungsbetrieb. Vorbehandlung ist das Ergebnis einer kettenweiten Abstimmung von „Spritzgießen (Spannungsbefreiung, Trennmittelwahl) – Vorbehandlung – Beschichtung (Grundierungsabstimmung)". Ein professioneller Beschichtungslieferant kann eine ganzheitliche Lösung für das Substrat bieten – Empfehlung der Vorbehandlungsart, passende Grundierung, Unterstützung bei der Festlegung von Qualitätsstandards wie Dyn-Wert, Vor-Ort-Unterstützung bei der Fehlersuche für Haftprobleme. Die Wahl eines Lieferanten, der solche technischen Dienstleistungen bietet, ist entscheidend für die Sicherung der Beschichtungsausbeute.
Erweiterte Lektüre
- Panorama der Kunststoffbeschichtungsindustrie: Von Haftproblemen zur funktionalen Dekoration – technische Evolution und Marktstruktur 2026
- Weiche Haptik und funktionale Kunststoffbeschichtungen: Oberflächenupgrade von Kunststoffen von Haptik zu Funktion
- Vollständige Erläuterung der galvanisierungsfreien Metallbeschichtung (Galvanisierungsersatzlack) Prozess: Grüner Weg zu spiegelmetallischer Optik
- Vorbehandlung und Haftungsverbesserung vor dem Lackieren von Automobilkunststoffteilen (Stoßstangen)
- Phosphatierung / Silan-Vorbehandlung in der Automobilbeschichtung und umweltfreundliche Alternativen
- Unterschiedliche Behandlungslösungen für blankes Metall, alte Lackflächen und Kunststoffteile (Behandlung – Grundierung – Zwischenbeschichtung Vergleich)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Warum muss bei Kunststoffbeschichtung zwingend vorbehandelt werden, kann man nicht direkt lackieren?", "acceptedAnswer": {"@type": "Answer", "text": "Die meisten Kunststoffe (insbesondere PP, PE Polyolefine) haben eine niedrige Oberflächenenergie, schwache Polarität und sind glatt und inert, sodass Beschichtungen nicht benetzen und fest haften können; direktes Lackieren führt zu Haftversagen, bei dem die Beschichtung beim Abziehen sofort abfällt oder beim Kratzen sofort zerkratzt. Die Vorbehandlung verändert durch Reinigung, Aktivierung, Grundierung usw. den Oberflächenzustand des Kunststoffs und verbessert die Haftbedingungen, sie ist die unüberspringbare Basis der Kunststoffbeschichtung. Fachlich heißt es „90 % der Beschichtungsprobleme liegen in der Vorbehandlung", was ihre Wichtigkeit zeigt."}}, {"@type": "Question", "name": "Wie wählt man zwischen Flammbehandlung, Plasmaverfahren und Corona-Behandlung?", "acceptedAnswer": {"@type": "Answer", "text": "Flammbehandlung hat einfache Anlagen, hohe Geschwindigkeit und niedrige Kosten, eignet sich für große Teile (wie Automobilstoßstangen) und kontinuierliche Online-Behandlung; Plasmaverfahren hat gute Aktivierungswirkung, gleichmäßig kontrollierbar, kann komplexe Formteile behandeln, eignet sich für Präzisionsteile wie Consumer-Elektronik und ist die High-End-Wahl; Corona-Behandlung wird meist für Folien, Platten für kontinuierliche Behandlung genutzt, bei 3D-Teilen ist die Gleichmäßigkeit schlechter als bei den ersten beiden. Die Wahl erfolgt nach Werkstückform, Präzisionsanforderung, Produktionslinienform und Kosten."}}, {"@type": "Question", "name": "Was ist der Dyn-Wert? Warum muss nach der Aktivierung der Dyn-Wert gemessen werden?", "acceptedAnswer": {"@type": "Answer", "text": "Der Dyn-Wert ist die Oberflächenspannung / Oberflächenenergie (dyne/cm oder mN/m) und spiegelt die Höhe der Kunststoffoberflächenenergie wider, er ist das wissenschaftliche Maß für die Aktivierungswirkung. Für gute Haftung der Beschichtung muss der Dyn-Wert des Substrats normalerweise etwa 7-10 höher sein als die Oberflächenspannung der Beschichtung. Unbehandeltes Polyolefin mit etwa 29-31 dyne/cm kann nicht haften, nach Aktivierung sind über 40 erforderlich. Mit Dyn-Stift/Flüssigkeit wird die Erreichung geprüft, bevor die Beschichtung erfolgt – dies ist das Kerninstrument der Vorbehandlungsqualitätskontrolle."}}, {"@type": "Question", "name": "Was ist CPO-Grundierung? Warum ist sie bei PP-Beschichtung unverzichtbar?", "acceptedAnswer": {"@type": "Answer", "text": "CPO steht für chloriertes Polyolefin und ist ein entscheidender Haftvermittler für PP. Ein Ende seines Moleküls ist mit dem unpolaren PP verträglich, das andere Ende enthält polare Gruppen, die sich mit der Beschichtung verbinden, und wirkt wie ein „molekularer Kleber" zwischen PP und Beschichtung, um das extrem schwierige Haftproblem bei Polyolefinen zu lösen. Für die Beschichtung von PP (Automobilstoßstangen, Innenausstattung usw.) wird normalerweise die Kombination „Flamm-/Plasmaaktivierung + CPO-Grundierung" verwendet, und die CPO-Grundierung ist fast unumgänglich."}}, {"@type": "Question", "name": "Warum wird bei der Beschichtung von PC-Kunststoffen besonders auf Spannungsbefreiung geachtet?", "acceptedAnswer": {"@type": "Answer", "text": "PC und PC/ABS sind extrem lösemittelempfindlich. Die bei der Spritzgießung verbleibenden inneren Spannungen kombiniert mit dem Angriff durch Lösemittel bei der Beschichtung führen leicht zu Silberrissen, Rissbildung und Aufreißen der Beschichtung. Daher muss PC vor der Beschichtung ausreichend geglüht und spannungsbefreit werden sowie Lösemittel verwendet werden, die PC-freundlich sind. Der Schwerpunkt der Vorbehandlung von PC liegt auf „Rissvermeidung" statt auf „Haftförderung" (PC selbst haftet gut), was sich deutlich von dem Schwerpunkt der „Haftförderung" bei PP unterscheidet und das Prinzip der materialgerechten Vorbehandlung von Kunststoffen widerspiegelt."}}, {"@type": "Question", "name": "Wie lange können aktivierte Kunststoffteile vor der Beschichtung liegen?", "acceptedAnswer": {"@type": "Answer", "text": "Sie dürfen nicht lange lagern. Die durch die Oberflächenaktivierung eingebrachten polaren Gruppen ordnen sich mit der Zeit um, wandern ab oder werden durch Verunreinigung abgebaut, was zu einem Abfall des Dyn-Werts und schlechterer Haftung führt. Daher sollte nach der Aktivierung innerhalb der vorgeschriebenen Zeit (meist einige Stunden bis ein Tag, je nach Material und Umgebung) so schnell wie möglich beschichtet werden. Bei zu langer Lagerung muss der Dyn-Wert erneut geprüft werden; ist er nicht erreicht, muss neu aktiviert werden. Die Etablierung eines Zeitmanagement-Systems „Aktivieren – Dyn messen – rechtzeitig beschichten" ist der Schlüssel zur Sicherung stabiler Haftung."}}, {"@type": "Question", "name": "Wie lässt sich die Grundursache von Haftproblemen durch mangelhafte Vorbehandlung finden?", "acceptedAnswer": {"@type": "Answer", "text": "Es muss eine systematische Überprüfung entlang der Vorbehandlungskette erfolgen: Zuerst Reinigung prüfen (ob Trennmittel, Ölrückstände vorhanden sind, Wassertropfen-/Versuchsmitteltest durchführen); dann Aktivierung prüfen (ist Dyn-Wert erreicht, gibt es Aktivierungsabbau); Grundierung prüfen (richtig gewählt, Schichtdicke passend, abgestimmt); Substrat prüfen (Materialtyp geändert, innere Spannungen vorhanden); Umgebung prüfen (Temperatur/Feuchte, Sauberkeit, Elektrostatik). Haftprobleme sind oft das Ergebnis einer kettenweiten Interaktion und erfordern eine quantitative Überprüfung jedes Schritts, statt nur die Beschichtung zu verdächtigen."}}, {"@type": "Question", "name": "Können extrem schwer haftende Kunststoffe wie POM, PTFE beschichtet werden?", "acceptedAnswer": {"@type": "Answer", "text": "Ja, aber sie erfordern eine spezielle Vorbehandlung. POM hat einen hohen Kristallinitätsgrad und niedrige Oberflächenenergie und benötigt eine verstärkte Plasma- oder spezielle chemische Behandlung in Kombination mit einer speziellen Grundierung; PTFE (Teflon) hat die niedrigste Oberflächenenergie und ist am schwersten, es erfordert eine spezielle chemische Behandlung wie Natrium-Naphthalin-Ätzung, um überhaupt zu haften. Die Beschichtung solcher Substrate ist extrem schwierig und erfordert normalerweise zuerst Kleinmuster-Validierung und wiederholte Tests von Vorbehandlung und Beschichtungsabstimmung, bevor in die Massenproduktion gegangen wird – sie stellt die höchste Anforderung an das technische Know-how des Beschichtungsunternehmens."}}, {"@type": "Question", "name": "Wie viel Kosten verursacht die Vorbehandlung und lohnt sich das?", "acceptedAnswer": {"@type": "Answer", "text": "Die Vorbehandlung verursacht Kosten für Anlagen (Glühofen, Aktivierungsgeräte), Energie, Material und Arbeitszeit; dabei sind Plasmaanlagen und Glühöfen teure Investitionen, während Flammbehandlung relativ wirtschaftlich ist. Man darf jedoch niemals die Haftung opfern, um Vorbehandlungskosten zu sparen – bei Haftversagen werden wertvolle Kunststoffteile und alle vorherigen Investitionen verschrottet, der Verlust übersteigt die Vorbehandlungskosten bei weitem. Die vernünftige Vorgehensweise ist Prozessoptimierung und Automatisierung, um bei gesicherter Qualität Kosten zu senken und Effizienz zu steigern, statt notwendige Schritte zu streichen. Die Vorbehandlung ist ein entscheidendes Glied, in das sich zu investieren lohnt."}}, {"@type": "Question", "name": "Muss die Vorbehandlung zwingend vom Beschichtungsbetrieb durchgeführt werden, was kann der Beschichtungslieferant tun?", "acceptedAnswer": {"@type": "Answer", "text": "Die Vorbehandlung wird normalerweise im Beschichtungsprozess durchgeführt, aber keineswegs „im Alleingang" vom Beschichtungsbetrieb. Vorbehandlung ist das Ergebnis einer kettenweiten Abstimmung von „Spritzgießen (Spannungsbefreiung, Trennmittelwahl) – Vorbehandlung – Beschichtung (Grundierungsabstimmung)". Ein professioneller Beschichtungslieferant kann eine ganzheitliche Lösung für das Substrat bieten – Empfehlung der Vorbehandlungsart, passende Grundierung, Unterstützung bei der Festlegung von Qualitätsstandards wie Dyn-Wert, Vor-Ort-Unterstützung bei der Fehlersuche für Haftprobleme. Die Wahl eines Lieferanten, der solche technischen Dienstleistungen bietet, ist entscheidend für die Sicherung der Beschichtungsausbeute."}}]}