Sobald Stahl rostet, wirkt die lockere, poröse und feuchtigkeitsabsorbierende Rostschicht wie ein Schwamm, der kontinuierlich Feuchtigkeit und Sauerstoff zum Metallgrundkörper transportiert, wodurch die Korrosion stetig nach innen voranschreitet. Die herkömmliche Vorgehensweise verlangt eine gründliche Strahlentrostung auf Sa2.5 (ISO 8501-1 / GB/T 8923.1) und anschließendes Auftragen einer Grundierung, doch vor Ort sind oft Geräte, Bauzeit, Umweltschutz oder die Zugänglichkeit der Struktur begrenzt, sodass eine vollständige Reinigung nicht möglich ist. Beispielsweise handelt es sich bei im Betrieb befindlichen Brückenträgern, Stromübertragungstürmen, Außenwänden von Tanks und chemischen Rohrgestellen häufig um Arbeitsbedingungen, die nicht demontierbar, nicht stilllegbar, eng bemessen und staubarm sein müssen; gewaltsames Strahlen ist nicht nur kostspielig, sondern bringt auch deutliche Umwelt- und Sicherheitsprobleme mit sich.Rostumwandler (Rust Converter) sind genau für diese ”Rostvorbehandlung im eingebauten Zustand” (Beschichtung auf Rost) entstanden: Sie entfernen den Rost nicht, sondern wandeln durch chemische Mittel den schädlichen aktiven Rost in eine stabile, dichte schwarze Filmschicht um, die sowohl die weitere Korrosion verhindert als auch als Haftgrundlage für nachfolgende Beschichtungen dient.
Als technischer Lieferant für Industrie-Schutzbeschichtungen setzt Kexin New Materials (kexinMaterials) Rostumwandler in Beschichtungssystemen auf Rostbasis seit langem als ”bevorzugte Lösung, wenn eine gründliche Strahlentrostung nicht möglich ist” ein. Dieser Artikel erklärt anhand der realen chemischen Mechanismen der beiden Hauptwege Tanninsäure und Phosphorsäure das Prinzip, die Verarbeitung und die Auswahl von Rostumwandlern im Detail, um Ihnen zu helfen zu beurteilen, wann sie eingesetzt werden sollten und wann keinesfalls. Der gesamte Behandlungsprozess für Beschichtungen auf Rostbasis ist in dem begleitenden Artikel Oberflächenbehandlung für Beschichtung auf Rostbasis weiter nachzulesen, während die Unterschiede zwischen Rostumwandlung und Roststabilisierung unter Vor-Ort-Anwendung von Roststabilisatoren zu finden sind.
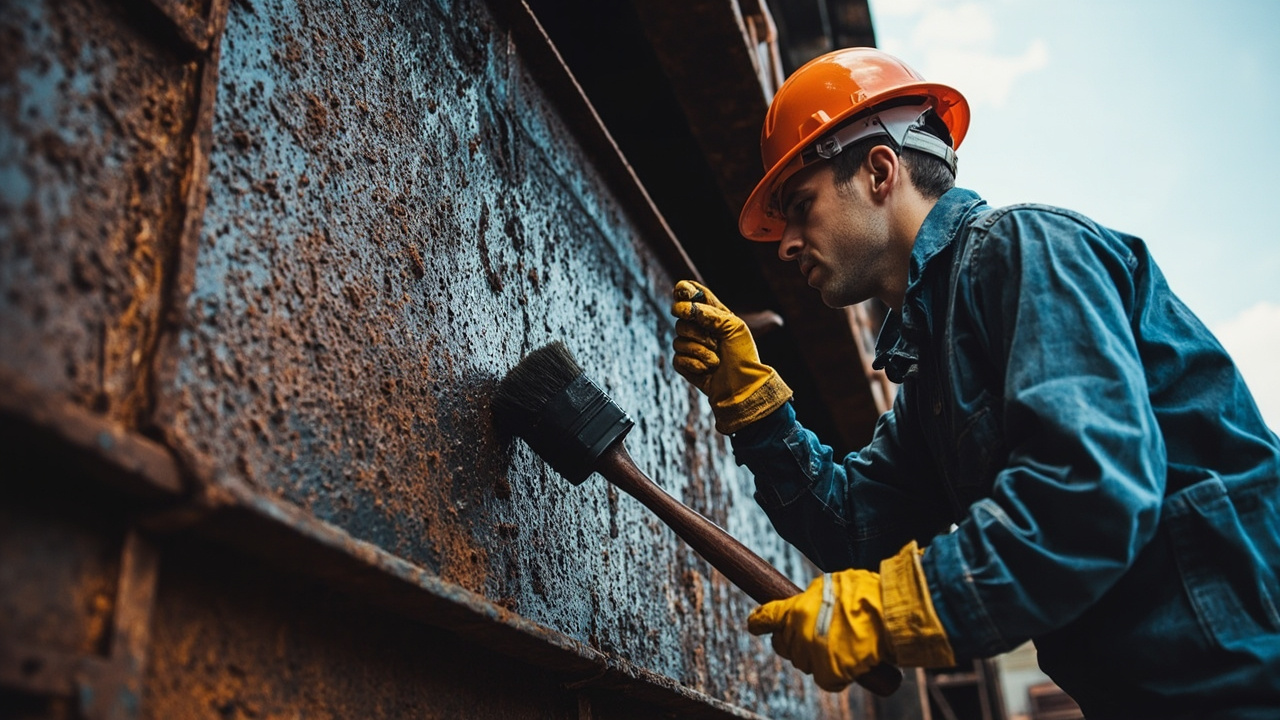
I. Was ist ein Rostumwandler: Wesentlicher Unterschied zu herkömmlichen Grundierungen
Der Rostumwandler gehört zu den ”umwandelnden Beschichtungen auf Rostbasis” und steht neben den ”stabilisierenden” und ”penetrierenden” Beschichtungen auf Rostbasis, unterscheidet sich jedoch völlig im Mechanismus. Das Verständnis der Unterschiede der drei ist der erste Schritt zur richtigen Produktwahl:
- Stabilisierend (Roststabilisator): Verlässt sich auf passivierende oder stabilisierende Bestandteile wie Zinkphosphat und Tannin, um den aktiven Rost zu umhüllen und zu stabilisieren, bildet keine neue Verbindungsschicht, wirkt eher versiegelnd und toleriert dicke Rostschichten gut (Details im begleitenden Artikel Vor-Ort-Anwendung von Roststabilisatoren).
- Penetrierend: Niedrigviskose Harze dringen in die Poren der Rostschicht ein, physikalische Einschließung, erfordert eine dünnere Rostschicht, begrenzte Barrierewirkung.
- Umwandelnd (Rostumwandler): Kern ist die chemische Reaktion mit dem Rost, um unlösliche, stabile schwarze Komplexe oder Salzschichten zu bilden, die den Rost chemisch ”inaktivieren”.
Zwei Dinge, die der Rostumwandler tatsächlich tut: Erstens, die Umwandlung von aktivem Rost wie Fe₂O₃·xH₂O, FeOOH in thermodynamisch stabilere Eisen-Tannin-Komplexe oder Eisenphosphat; zweitens, das Festhalten dieser Umwandlungsschicht und des Restrostes durch filmbildende Harze, um eine Grundierungsschicht zu bilden, die oben und unten verbindet. Er ist kein ”Rostentferner” – ein Rostentferner (wie Beizen) löst den Rost auf und spült ihn ab, der Rostumwandler ”wandelt vor Ort um”, ohne zu spülen oder vollständig zu entfernen. Dieser Unterschied bestimmt, dass er sich besonders für große im Betrieb befindliche Strukturen eignet, die nicht gespült werden können. Ein häufiges Missverständnis in der Praxis ist, den Rostumwandler als ”universellen Rostentfernungsersatz” zu betrachten und zu glauben, man könne mit ihm jede Vorbehandlung weglassen. Tatsächlich wirkt der Rostumwandler gut auf ”festhaftenden farbigen Rost”, während ”lockerer Anflugrost, Öl, Salze” weiterhin zuerst entfernt werden müssen. Er ersetzt den Arbeitsschritt der ”gründlichen Strahlentrostung”, nicht jedoch ”alle Oberflächenbehandlungen”.
II. Kernmechanismus: Tanninsäure-Weg und Phosphorsäure-Weg
2.1 Tanninsäure (Tannic Acid) Weg
Tanninsäure ist eine Klasse von polyphenolischen Verbindungen (hydrolysierbare Tannine wie Gallustannin, deren Molekülstruktur reich an mehreren Brenzcatechin- und Gallussäuregruppen ist). Sie bildet mit Eisenionen im Rost (hauptsächlich Fe³⁺) Komplexe und erzeugt Eisen-Tannat-Komplexe (iron tannate), die stabil, blauschwarz, wasserunlöslich und dicht sind. Die Reaktion lässt sich wie folgt zusammenfassen:
Tanninsäure (Polyphenol −OH) + Fe³⁺ (aus Fe₂O₃·xH₂O, β-FeOOH usw.) → Eisen-Tannat-Komplex (schwarze stabile Schicht)
Der Schlüssel dieses Schritts ist, dass Eisen in dreiwertigem Oxidationszustand vorliegen muss – das heißt, der Rostumwandler wirkt gut auf ”rotbraunen dreiwertigen Rost”, während er auf freiliegendem ”Metalleisen” darauf angewiesen ist, dass Tanninsäure mit Fe reagiert, um eine Ferro- oder Eisen-Tannat-Schicht zur Passivierung zu bilden. Die Eisen-Tannat-Schicht selbst ist korrosionsbeständig und haftstark und bildet das Kernstück der Leistung von Tanninsäureprodukten. Der Vorteil des Tanninsäure-Wegs ist die sichtbare Schwärzung, dichte Schicht, geringer Geruch und geringe Toxizität, geeignet für die meisten atmosphärischen Wartungsbereiche; Nachteil ist, dass Tanninsäure leicht absetzt und gut gerührt werden muss, und die Penetration in sehr dicke Rostschichten begrenzt ist.
2.2 Phosphorsäure (Phosphoric Acid) Weg
Phosphorsäure (H₃PO₄) reagiert mit Rost und Basiseisen und bildet Eisenphosphat (FePO₄) und Eisen(II)-phosphatsalze und erzeugt auf sauberen Metallflächen eine Phosphatschicht:
Fe₂O₃·xH₂O + 2H₃PO₄ → 2FePO₄↓ + (x+3)H₂O Fe + 2H₃PO₄ → Fe(H₂PO₄)₂ + H₂↑ (und bildet weiterhin eine Phosphatschicht)
Der Zusatznutzen des Phosphorsäure-Wegs ist eine leichte Ätzung und Phosphatierung der sauberen Metalloberfläche, die die nachfolgende Haftung verbessert; aber Phosphorsäure selbst ist nicht flüchtig, hinterlässt viel, die Dosierung muss kontrolliert werden, und bei alleiniger Verwendung ist die Umwandlungsschicht relativ spröde, daher werden handelsübliche Produkte meist als Komposit ”Phosphorsäure + filmbildendes Harz oder Korrosionsinhibitor” angeboten. Der Phosphorsäure-Weg hat starke Penetration und gute Phosphatierung, aber höhere VOC und starken Geruch, was in geschlossenen oder umweltempfindlichen Szenarien einschränkt.
2.3 Kombinierter Weg (Tanninsäure + Phosphorsäure + Harz)
Hochleistungs-Rostumwandler sind fast immer Komposit-Systeme: Tanninsäure sorgt für die ”Schwärzung und Stabilisierung” des Rostes, Phosphorsäure für Phosphatierung und Aktivierung, Acrylatdispersion, Epoxyester oder modifizierte Harze für die Filmbildung und Fixierung der Umwandlungsschicht. Einige Produkte enthalten zusätzlich geringe Mengen Korrosionsinhibitoren (wie Molybdat, Zinkphosphat) zur weiteren Barriereverbesserung. Kexin New Materials (kexinMaterials) verwendet bei der Rezepturentwicklung typischerweise einen kombinierten Weg mit ”Tanninsäure als Hauptbestandteil, Phosphorsäure als Hilfsmittel, wasserverdünnbarem Acryl oder Epoxyester als Filmbildner”, um Umweltfreundlichkeit (niedrige VOC, Bezug auf GB 30981-2020 ”Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen”) und Toleranz gegenüber feuchten Rostflächen zu verbinden. Dieser kombinierte Ansatz vermeidet sowohl die unzureichende Penetration bei alleiniger Tanninsäure als auch reduziert das VOC- und Spröderisiko reiner Phosphorsäuresysteme.
Aus materialwissenschaftlicher Sicht hat der Schutz der Rostumwandlungsschicht drei Wesenszüge: Erstens chemische Inaktivierung, wodurch der ursprünglich stetig feuchtigkeitsabsorbierende, quellende und leitfähige aktive Rost in eine inerte stabile Phase verwandelt wird; zweitens Bildung eines kontinuierlichen dichten organisch-anorganischen Hybridfilms, der selbst eine Barrierewirkung besitzt; drittens Bereitstellung einer Basis für die obere Beschichtung mit mechanischer Verzahnung und chemischer Bindungsfähigkeit, was die Zwischenschichthaftung stark verbessert. Diese drei Punkte sind der Grund, warum der Rostumwandler ”Rost als Grund” verwenden kann.
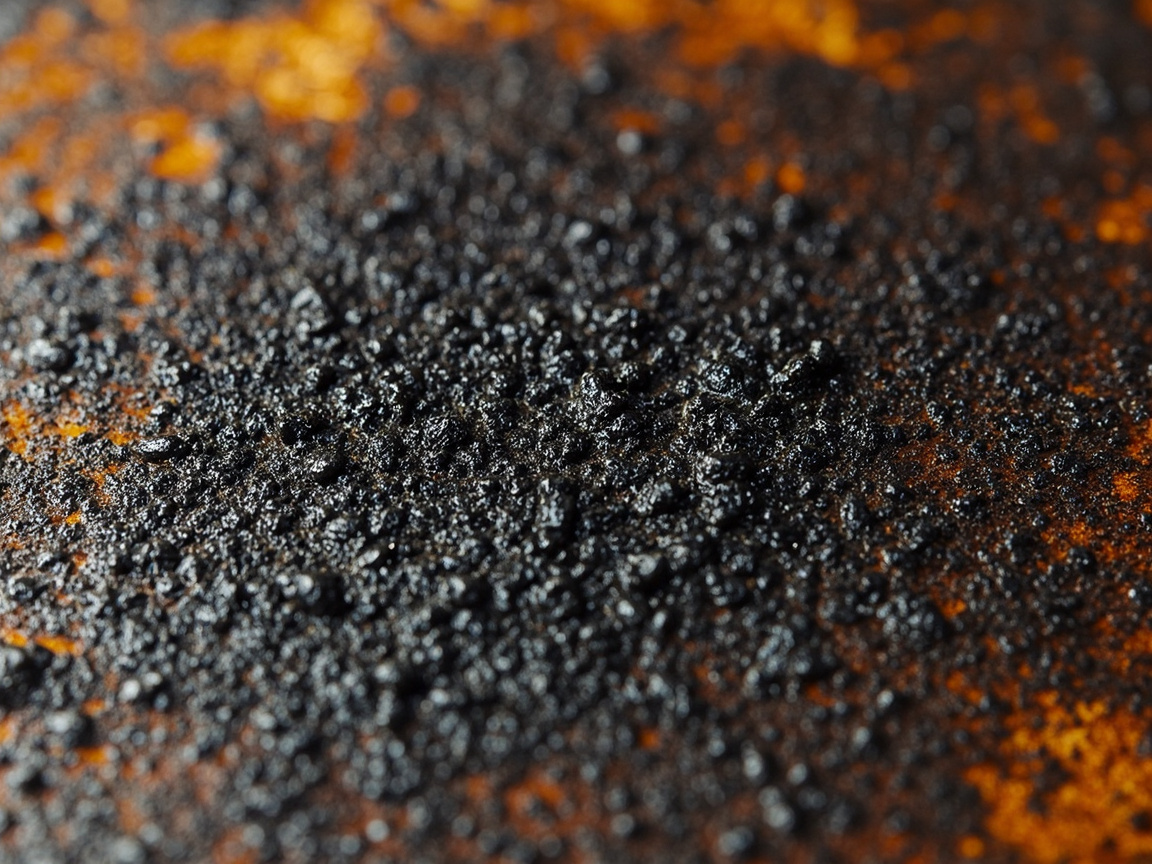
III. Hauptbestandteile und Produktformen
Nach Träger und Form lassen sich Rostumwandler in folgende Typen unterteilen, die jeweils unterschiedliche Anwendungsszenarien haben:
| Typ | Hauptbestandteile | Merkmale | Typische VOC-Ausrichtung |
|---|---|---|---|
| Tanninsäure wasserverdünnbar | Tanninsäure + wasserverdünnbare Acrylatdispersion | Geringer Geruch, niedrige VOC, deutliche Schwärzung der Rostschicht | Niedrig (Bezug GB 30981) |
| Phosphorsäure lösemittelhaltig | Phosphorsäure + Alkohol- oder Esterlösemittel + Harz | Starke Penetration, gute Phosphatierung, aber höhere VOC | Mittel bis hoch |
| Kombinierter wasserverdünnbarer Typ | Tanninsäure + Phosphorsäure + Epoxyester oder Acryl | Vereint Schwärzung und Filmbildung, Mainstream in der Praxis | Niedrig bis mittel |
| Zweikomponenten-Epoxid | Umwandlungsflüssigkeit + Epoxidhärtung | Beste Haftung und Beständigkeit, aufwendigere Verarbeitung | Je nach System |
Bei der Auswahl sollte der ”Zustand der Rostschicht” an erster Stelle stehen: Bei dickem, lockerem und porösem Anflugrost ist der kombinierte wasserverdünnbare Typ mit Penetration und Filmbildung zu bevorzugen; wenn der Schwerpunkt auf Stabilisierung liegt und danach eine schwere Korrosionsschutzausrüstung erfolgen soll, ist eine Epoxid-Grundierung zu erwägen. Für städtische gewöhnliche Stahlkonstruktionen, Werksrohrgestelle und ähnliche atmosphärische Umgebungen der Klasse C3 reicht der Tanninsäure-wasserverdünnbare Typ meist aus; in Küsten- oder industriellen Schwerverunreinigungszonen sollte nach der Umwandlung eine stärkere Zwischenbeschichtung und Decklack aufgebracht werden. Besonders hinzuweisen ist, dass der Rostumwandler zwar ”Mittel” genannt wird, in der Praxis aber oft in ”Grundierungsform” auftritt – mit sowohl Umwandlungsfunktion als auch Filmbildungs- und Haftfähigkeit, auf die nach dem Trocknen der Umwandlungsschicht direkt weiterbeschichtet werden kann. Daher sollte er nicht völlig von der ”Oberflächenbehandlung” getrennt werden; er ist im Wesen ein Zwei-in-Eins-Produkt aus ”Behandlung + Grundierung”.
IV. Verarbeitungstechnik: Oberflächenbehandlung, Beschichtung und Umgebung
Der Rostumwandler wird nicht ”einfach so aufgestrichen”, die Verarbeitungsdisziplin entscheidet über Erfolg oder Misserfolg. Viele Vor-Ort-Misserfolge sind keine Produktqualitätsprobleme, sondern resultieren aus Kontrollverlust bei der Verarbeitung.
4.1 Oberflächenvorbehandlung
Der Rostumwandler eignet sich für Stufen St2, St3 nach manueller oder mechanischer Werkzeugreinigung (GB/T 8923.1 / ISO 8501-1), das Kernprinzip ist: Entfernen von lockerem Anflugrost, Öl, alten Beschichtungsresten, Salzen, aber festhaftender farbiger Rost darf zur Umwandlung belassen werden. Arbeitsschritte:
- Mit Drahtbürste, Schleifpapier, mechanischem Schleifen abblätternde, mehlende Schichten entfernen; wird Anflugrost nicht entfernt, kann die Umwandlungsflüssigkeit den aktiven Rost nicht erreichen und die Umwandlung ist unvollständig.
- Mit Süßwasser oder Lösemittel entfetten und entsalzen (in Küsten- oder Chemieanlagen besonders wichtig, Chloridionen zerstören die Umwandlungsschicht und verursachen Lochfraß).
- Streng verboten bei kontinuierlich durchfeuchteten, großflächig grabenden Korrosion oder Bauteilen mit bereits stark verminderter Blechdicke direkt anwenden; solche Strukturen sind zuerst zu blechen oder zu strahlen.
- Nach der Vorbehandlung mit sauberer Druckluft oder Vakuum entstauben, auf Öl-Wasser-Trennung der Luftquelle achten, um neue Verunreinigungen zu vermeiden.
4.2 Beschichtung
- Gut rühren (Tanninsäure setzt leicht ab), bei Bedarf verdünnen zur Viskositätseinstellung, Herstellerangaben zum Verdünner beachten.
- Erster dünner Auftrag, damit die Umwandlungsflüssigkeit eindringen und reagieren kann (Rostfläche wird allmählich schwarz = Umwandlungszeichen), nach Trockenzeit zweiter Auftrag zur Sicherstellung der Filmbildung.
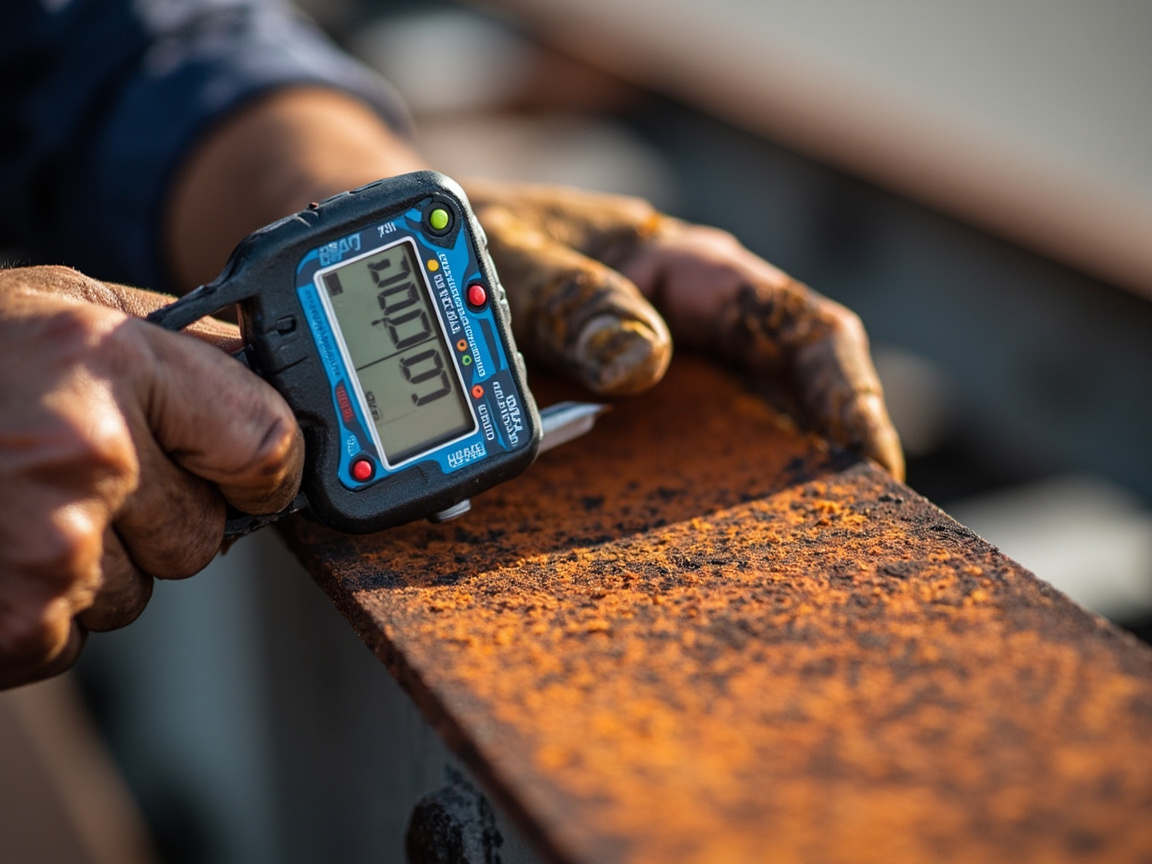
- Trockenfilmdicke (DFT) normalerweise 40–80 Mikrometer (gemäß GB/T 13452.2 / ISO 2808), zu dünn = unzureichende Barriere, zu dick = Rissgefahr.
- Die Umwandlungsreaktion benötigt Zeit (bei Raumtemperatur einige Stunden bis ein Tag); nicht vor vollständiger Schwärzung den Decklack auftragen, sonst kommt es zu ”Unterwandern” oder Haftungsverlust.
- Kanten, Schweißnähte, Schraubenüberlappungen sind korrosionsgefährdete Bereiche, hier Voranstrich (stripe coat) ausführen, damit diese dünnen Stellen nicht übersehen werden.
4.3 Umgebung und Kompatibilität
- Verarbeitungstemperatur 5–35℃, relative Luftfeuchte ≤ 85%, Untergrundtemperatur mindestens 3℃ über Taupunkt (allgemeine Anforderung ISO 12944).
- Nach Trocknen der Umwandlungsschicht Zwischenbeschichtung oder Decklack gemäß Auslegung auftragen, nicht lange unbedeckt lassen (Umwandlungsschicht selbst begrenzt wetterfest).
- Kompatibilität mit nachfolgenden Schichten muss verifiziert werden (Gitterschnitt-Haftung GB/T 9286 Klasse 0 oder 1 ideal), insbesondere lösemittelhaltige starke Decklacke können unvollständig gehärtete Umwandlungsschichten auflösen.
V. Anwendungsgrenzen: Wann verwenden, wann nicht
Die Vorteile des Rostumwandlers sind deutlich – kein Strahlstaub und keine Geräte, verkürzte Bauzeit, geringere Gesamtkosten, geeignet für nicht demontierbare Bauteile. Aber er hat klare Grenzen, Überschreitungen führen zwangsläufig zu Misserfolg.
Geeignet:
- Große im Betrieb befindliche Stahlkonstruktionen, die nicht gestrahlt werden können (Brücken, Türme, Tankaußenwände);
- Lokale Reparatur, punktuelle Rostkontrolle;
- Leichte bis mittlere Korrosion (Rostschicht nicht dick, Grundmaterial nicht großflächig vermindert);
- Städtische oder Werkswartung mit Umwelt- oder Platzbeschränkung, die keinen starken Staub erlaubt.
Nicht geeignet:
- Schwere grabende Korrosion, Blechdicke bereits deutlich vermindert (muss entrostet und geblecht werden, sonst korrodiert es unter der Umwandlungsschicht weiter);
- Kontinuierlich wassergefüllte, starke chemische Umgebung (Umwandlungsschicht begrenzt chemiebeständig);
- Hauptausrüstung eines Hochleistungs-Korrosionsschutzsystems (Rückkehr zu Strahlen + Zinkgrundierung, siehe Technische Norm für Rostschutz von Stahlkonstruktionen);
- Dynamisch beanspruchte, ermüdungsempfindliche Stellen, die Haftfestigkeit der Rostumwandlungsschicht zum Grund ist geringer als bei Strahlausrüstung.
Kurz gesagt: Der Rostumwandler ist ein ”Werkzeug für die Wartung auf Rostbasis”, kein ”Ersatz für schweren Korrosionsschutz”. In langfristigen, strengen Umgebungen sollte weiterhin das ISO-12944-System das Gerüst bilden; der Rostumwandler löst nur die ”Grundbehandlung wenn Strahlen nicht möglich”, kann aber kein vollständiges Schutzsystemdesign ersetzen. Wird er in der Praxis an wassergefüllten Stellen oder Kernbauteilen mit starker Korrosion eingesetzt, zeigt sich oft kurzfristig wieder Rost, was die späteren Nacharbeitskosten erhöht.
VI. Leistungsbewertung und Normen
Die Qualität des Rostumwandlers muss mit Daten belegt werden, gängige Methoden umfassen:
- Haftung: GB/T 9286 Gitterschnitt (Klasse 0 oder 1 ist exzellent), oder GB/T 5210 Abreißmethode;
- Neutraler Salzsprühtest: GB/T 1771-2007 (äquivalent ISO 7253, Salzsprühverfahren siehe auch ISO 9227 / ASTM B117), hochwertige Rostumwandlungs-Versiegelsysteme als Einzelschicht erfordern normalerweise ≥ 72 Stunden ohne Blasen, nach Kombination mit Decklack gesamt oft ≥ 240–480 Stunden, konkret gemäß Auslegungsdokument;
- Umwandlungseffizienz: über Massenänderung der Rostschicht, XRD oder IR zur Charakterisierung der Bildung von Eisen-Tannat oder Eisenphosphat;
- Wasserbeständigkeit: GB/T 1733 oder GB/T 5209 (ISO 1521);
- VOC: GB 30981-2020 Grenzwerte.
Zu beachten: Die Salzsprühdaten des Rostumwandlers hängen stark von ”ob Umwandlung ausreichend + ob nachfolgende Ausrüstung vorhanden” ab; ein isolierter Blick auf den Salzsprühtest der Einzelschicht ist von begrenztem Wert, unbedingt als System ”Umwandlungsschicht + Versiegelung + Decklack” bewerten. Viele Hersteller geben nur Salzsprühwerte der Einzelschicht an, ohne zu erwähnen, ob ein Decklack kombiniert wurde; solche Daten haben begrenzten Referenzwert für die Engineering-Auswahl. Die korrekte Bewertungsweise ist: Auf einer Testplatte die vollständige Kombination ”Umwandlung + Versiegelung + Decklack” ausführen, dann gemäß GB/T 1771 einen geritzten Salzsprühtest machen und Blasenbildung, Rostfläche sowie Risskorrosionsbreite an der Ritze bewerten. Zusätzlich ist die Wetterbeständigkeit der Rostumwandlungsschicht selbst schwach, langfristige Freibewitterung führt zu Kreidung, daher existiert sie in der Praxis fast immer als ”Unterschicht” und muss von nachfolgenden Schichten abgedeckt werden. Bei der Abnahme sind nicht nur die Sofortkennwerte der Umwandlungsschicht zu prüfen, sondern auch eine kombinierte Salzsprüh- und Alterungsbewertung nach Ausrüstung vorzunehmen.
VII. Vergleich mit Strahlen und Roststabilisatoren
| Lösung | Rostentfernungsanforderung | Bauzeit und Kosten | Anwendungsumgebung | Langzeit-Korrosionsbeständigkeit |
|---|---|---|---|---|
| Strahlen + Zinkgrundierung | Sa2.5 (ISO 8501-1) | Hoch | Schwerer Korrosionsschutz, Neubau oder Generalüberholung | Exzellent |
| Rostumwandler | St2/St3 | Niedrig bis mittel | Wartung im Betrieb, nicht demontierbar | Mittel bis gut |
| Roststabilisator | St2/St3 | Niedrig | Leichter bis mittlerer Rost, Versiegelung | Mittel |
| Penetrierende Beschichtung auf Rostbasis | St2 | Niedrig | Dünner Rost, nicht streng | Mittel |
Diese Tabelle verdeutlicht einen Kernkompromiss: Gründliches Strahlen + Zink bietet beste und vorhersagbarste Dauerhaftigkeit, aber höchste Kosten; der Rostumwandler bietet unter der Einschränkung ”nicht strahlbar” einen kostengünstigen Kompromiss. Der Roststabilisator eignet sich eher für die tolerante Behandlung dicker, ungleichmäßiger Rostschichten. Die Auswahl ist kein Wettbewerb um ”höherwertig”, sondern darum, was besser zur Arbeitsbedingung passt. Zur Vor-Ort-Anwendung stabilisierender Lösungen siehe Vor-Ort-Anwendung von Roststabilisatoren. Bei begrenztem Wartungsbudget, engem Zeitplan und nicht stilllegbaren Bedingungen sind die kombinierten Vorteile des Rostumwandlers oft am deutlichsten, was der Grund für seinen massiven Einsatz in kommunalen und Energiebereichen ist.
VIII. Engineering-Fallbeispiele und Vor-Ort-Management
In der praktischen Instandhaltung wird ein Rostumwandler (Rostkonverter) in der Regel nach folgendem Ablauf eingesetzt: Erster Schritt, Beurteilung des Korrosionsgrades (GB/T 8923.1 A–D) und Bestätigung, dass es sich um die Grade C oder D handelt, die mit Rost verarbeitet werden können; zweiter Schritt, mechanische Entfernung von losem Rost, Entfettung und Entsalzung; dritter Schritt, dünnes Auftragen der Umwandlungsflüssigkeit und Beobachtung der Schwärzung; vierter Schritt, nach dem Durchtrocknen Schichtdickenmessung und Gitterschnitt; fünfter Schritt, Auftragen der passenden Zwischenbeschichtung und des Decklacks; sechster Schritt, Abschlusskontrolle. Jeder Schritt sollte dokumentiert werden, insbesondere Daten zur Filmdicke und Haftung, um eine spätere Wartungsrückverfolgung zu erleichtern.
Bei der Vor-Ort-Verwaltung ist das am häufigsten auftretende Problem der ”Termindruck“ – die Umwandlung ist noch nicht durchgetrocknet, da wird bereits der Decklack aufgetragen, oder es wird nur ein Anstrich aufgebracht, um Material zu sparen. All dies führt dazu, dass es kurzfristig intakt erscheint, aber nach einem halben Jahr örtlich wieder durchrostet. Die richtige Vorgehensweise ist: Lieber länger warten und öfter beschichten, als Reaktions- und Filmbildungszeit zu verkürzen.Kexin New Materials (kexinMaterials) empfiehlt als Konzept: Den Rostumwandler als ”wartungsgerechte Grundvorbehandlung“ einzustufen und nach Bestätigung des Rostschichtgrades und der Auslegungslebensdauer (z. B. Umgebung C3–C4 nach ISO 12944) einen vollständigen Verfahrenskarten für ”Umwandlungsflüssigkeit + versiegelnde Zwischenbeschichtung + Decklack“ zu erstellen, anstatt nur eine Flasche Umwandlungsflüssigkeit zu verkaufen. Dieses Paket aus ”Produkt + Verfahren“ kann die Fehlerrate vor Ort deutlich senken und macht die Abnahme mit quantifizierbaren Grenzen messbar.
Neun. Lagerung, Sicherheit und Abwasserbehandlung
Obwohl der Rostumwandler im Vergleich zur Entrostung mit starken Säuren milder ist, ist Folgendes zu beachten: Bei Tanninsäure-Typen auf Frostschutz und Vermeidung von langfristiger Sedimentation und Verklumpung achten; bei Phosphat-Typen auf korrosionsbeständige Behälter und Belüftung achten. Bei der Anwendung Handschuhe und Schutzbrille tragen, um langfristigen Hautkontakt zu vermeiden. Abwässer und Spülwasser enthalten Umwandlungsprodukte sowie geringe Mengen Säure oder Lösemittel und sind gemäß den örtlichen Umweltschutzanforderungen als industrielles Abwasser zu behandeln, nicht direkt in Regenwasser oder natürliche Gewässer einzuleiten. Wasserverdünnbare Systeme haben zwar niedrige VOC, aber das Abwasser enthält dennoch chemische Stoffe und muss ordnungsgemäß entsorgt werden. Aus wirtschaftlicher Sicht liegt der Vorteil des Rostumwandlers nicht in ”günstiger Farbe“, sondern darin, dass die gesamte Kostenkette aus Strahlanlage, Staubentfernung, Produktionsstillstand und Entsorgung von Abfällen entfällt – besonders geeignet für Instandhaltungsszenarien mit ”begrenztem Budget, engem Zeitplan und unmöglichem Produktionsstopp“. Viele Eigentümer vergleichen bei der Kostenrechnung nur den Materialeinzelpreis, ignorieren jedoch die Stillstandsverluste durch Strahlen und die Kosten für den Abtransport von Abfällen, und stellen am Ende fest, dass die Gesamtlebenszykluskosten des Rostumwandlers sogar niedriger sind.
Zehn. Zusammenfassung häufiger Irrtümer
Irrtum 1: Je dicker der Rost, desto müheloser der Umwandler. Falsch. Dicke, lose Rostschichten müssen zuerst mechanisch entfernt werden, sonst dringt die Umwandlungsflüssigkeit nicht bis zum Grund, und aktiver Restrost korrodiert weiter.
Irrtum 2: Schwarzwerden bedeutet, dass die Umwandlung abgeschlossen ist. Falsch. Die Oberflächenschwärzung ist nur ein sichtbares Zeichen der Tanninkomplexierung; ob die Umwandlung im Inneren ausreichend ist, hängt von Dicke und Reaktionszeit ab. Wird der Decklack vor dem Durchtrocknen aufgetragen, greift er den Untergrund an.
Irrtum 3: Rostumwandlung kann zinkreiche Grundierung ersetzen. Falsch. Die Rostumwandlungsschicht bietet kaum kathodischen Schutz; bei hohem Korrosionsschutz sollte weiterhin epoxyharzbasierte zinkreiche Grundierung verwendet werden (siehe wasserverdünnbare epoxyharzbasierte zinkreiche Grundierung).
Irrtum 4: Bei jedem Wetter kann gearbeitet werden. Falsch. Hohe Luftfeuchtigkeit, Tauwasserbildung und niedrige Temperaturen hemmen die Reaktion und führen Feuchtigkeit ein, was zu weichem Film und schlechter Haftung führt.
Irrtum 5: Rostumwandler kann unbeschichtet und ohne weitere Beschichtung verwendet werden. Falsch. Die Umwandlungsschicht hat begrenzte Wetterbeständigkeit und muss mit Versiegelung und Decklack kombiniert werden, sonst pulvert sie schnell und rostet wieder.
Irrtum 6: Hohe Salzsprühbeständigkeit einer Einzelschicht bedeutet automatisch ein gutes System. Falsch. Es muss die Salzsprüh- und Kriechrostbeständigkeit der vollständigen Kombination ”Umwandlung + Versiegelung + Decklack“ betrachtet werden; isolierte Daten sind bedeutungslos.
Elf. Detailkontrolle bei der praktischen Umsetzung von Projekten
Um einen Rostumwandler von einem ”Produkt“ zu einer ”zuverlässigen Ingenieuranwendung“ zu machen, sind vor-Ort-Details entscheidend. Zuerst die Probeflächen-Validierung: Vor jeder großflächigen Anwendung sollte eine kleine Probe den vollständigen Prozess ”Reinigung – Umwandlung – Beschichtung – Pflege“ durchlaufen, mit Gitterschnitt und kurzfristiger Wasserbeständigkeit, und erst nach Bestätigung ausgeführt werden. Zweitens die Prozessdokumentation: Temperatur, Luftfeuchtigkeit, Taupunkt, Mischverhältnis, Anzahl der Anstriche, Filmdicke und Trocknungszeit sollten archiviert werden. Drittens die Kantenverstärkung: Schweißnähte, Bolzen und Kanten sind am anfälligsten für Frührost und sollten vorbeschichtet werden. Zuletzt die Prozessintervalle: Umwandlung noch nicht trocken und sofort Decklack drauf ist die häufigste Ursache für ”kurzfristig gut aussehend, langfristig durchrostend“ und erfordert ausreichend Reaktionszeit.
Zum Schluss ein wichtiger Hinweis: Ein Rostumwandler ist ein ”Werkzeug“, kein ”Zauber“. Seine Wirkungsobergrenze wird gemeinsam durch ”Rostschichtzustand + Vorbehandlungsqualität + Umwandlungsvollständigkeit + nachfolgende Beschichtung“ bestimmt. Lässt man eine Stufe schleifen, leidet das Ergebnis. Daher hält Kexin New Materials (kexinMaterials) bei der Lieferung an einem Dreiklang aus ”Produkt + Verfahrenskarte + Vor-Ort-Nachmessung“ fest, anstatt dem Kunden nur eine Flasche Umwandlungsflüssigkeit zu übergeben. Diese Ausweitung der Verantwortung auf die Ausführungsseite ist der Schlüssel für wirklich zuverlässige Rost-in-situ-Instandhaltung. Ergänzend: Selbst bei stabilstem System sollte nach der Übergabe eine regelmäßige Inspektionsperiode vereinbart werden, um Wiederrostung lokal und früh zu eliminieren und umfangreiche Nacharbeiten zu vermeiden.
Zwölf. Entscheidungsbaum zur Auswahl und Fehlerdiagnose
Bei konkreten Projekten kann anhand des folgenden vereinfachten Entscheidungsbaums schnell beurteilt werden, ob ein Rostumwandler geeignet ist und welche Technologie gewählt wird:
- Ist der Grundwerkstoff stark verdünnt oder durch Korrosionsgrübchen durchbrochen? Ja – Auswahl stoppen, zuerst Strukturbewertung und Blechergänzung, keine Rostbeschichtung kann Strukturreparatur ersetzen; Nein – nächster Schritt.
- Ist das Bauteil dauerhaft wassergebunden oder in Kontakt mit starken Chemikalien? Ja – Rostumwandlungsroute aufgeben, stattdessen Strahlen + schwere Korrosionsschutzbeschichtung; Nein – nächster Schritt.
- Kann vor Ort auf Sa2.5 gestrahlt werden? Ja und Budget/Zeitplan erlauben – Priorität Strahlen + zinkreiches System, langfristig beste Dauerhaftigkeit; Nein – nächster Schritt.
- Ist die Rostschicht dünn und fest oder dick und locker? Dünn und fest – Tanninsäure-Wassertyp oder kombinierter Wassertyp genügt; dick und locker – zuerst mechanisch auf St2/St3 reinigen, dann kombinierten Typ mit Penetration und Filmbildung wählen, ggf. zweikomponentige Epoxid-Grundierung erwägen.
- Ist die Umgebungskategorie (ISO 12944) C2–C3 oder höher als C4? C2–C3 – Umwandlung + einfache Versiegelung + Decklack meist ausreichend; höher als C4 – über der Umwandlungsschicht muss eine hochbarriere Zwischenbeschichtung aufgebracht und die Gesamttrockenfilmdicke erhöht werden.
Bei der Fehlerdiagnose können typische Versagensmodi und Ursachen des Umwandlungssystems wie folgt abgeglichen werden:
| Versagenserscheinung | Mögliche Ursache | Prüfung und Maßnahme |
|---|---|---|
| Örtliche punktförmige Wiederrostung | Loser Rost nicht vollständig entfernt, Chloridrückstände | Anschleifen bis zum festen Untergrund, mit Süßwasser spülen, dann Umwandlungsflüssigkeit nachbeschichten |
| Großflächige Blasenbildung | Arbeit bei hoher Feuchte/Tau, Umwandlung noch nicht trocken bei Decklack | Blasenbereich entfernen, Taupunktbedingungen einhalten, neu ausführen |
| Filmriss und Abplatzen | Einmal zu dicke Beschichtung, phosphatbedingt spröder Film | Nasse Filmdicke pro Anstrich kontrollieren, zäheres kombiniertes System verwenden |
| Oberflächenkreidung und Farbverlust | Umwandlungsschicht langfristig unbeschichtet ohne Decklack | Nach Entfernen des Kreidungspulvers zügig versiegeln und wetterbeständigen Decklack auftragen |
| Schlechter Gitterschnitt (Haftung) | Öl/Salze nicht entfernt, Zwischenbeschichtungszeit überschritten | Vorbehandlungsprotokoll prüfen, anrauen und neu beschichten |
Bei der Diagnose wird empfohlen, der Reihenfolge ”zuerst Protokoll prüfen, dann Grenzfläche prüfen“ zu folgen: Zuerst die Aufzeichnungen zu Temperatur, Luftfeuchtigkeit, Taupunkt und Intervallen prüfen, dann an der Fehlerstelle einen Schnitt zur Beobachtung machen, um zu beurteilen, ob das Versagen zwischen Umwandlungsschicht und Grundwerkstoff oder zwischen Umwandlungsschicht und Decklack liegt – Ersteres deutet meist auf Vorbehandlungsprobleme, Letzteres auf Intervall- oder Verträglichkeitsprobleme hin. Bei genauer Lokalisierung wird die Reparatur nicht erneut denselben Fehler machen. Bei größeren Projekten mit komplexer Verantwortungsabgrenzung kann eine unabhängige Prüfstelle nach GB/T 5210 eine Abreißhaftung durchführen und die Bruchgrenzflächenposition dokumentieren, um die Fehlerursache mit objektiven Daten zu stützen: Bricht es an der Grenzfläche Grundwerkstoff/Umwandlungsschicht und sind im Bruch Rostpulverrückstände sichtbar, ist im Wesentlichen mangelnde Vorbehandlung bewiesen; bricht es zwischen den Beschichtungsschichten mit glatter Bruchfläche, sollte vor allem das Wiederbeschichtungsintervall und die Verdünnerverwendung gemäß Verfahrenskarte geprüft werden. Wird diese Kette von Grenzflächenbeweisen als Routineprozess festgeschrieben, hat die spätere Wartungsentscheidung eine verlässliche Grundlage.
Häufig gestellte Fragen
Frage: Was ist der Unterschied zwischen Rostumwandler und Entrostungsmittel (Beizen)?
Antwort: Entrostungsmittel (z. B. Salzsäure, Phosphorsäure-Entrostungsflüssigkeit) lösen den Rost auf und spülen ihn ab, sodass blankes Metall freiliegt; der Rostumwandler reagiert den Rost vor Ort chemisch zu einer stabilen schwarzen Schicht um und belässt ihn als Grundlage, ohne Spülen und ohne vollständige Entfernung. Ersteres erfordert Neutralisation mit Wasser und erzeugt Abwasser, Letzteres eignet sich eher für große Strukturen, die nicht gespült werden können.
Frage: Welcher Typ ist besser, Tanninsäure oder Phosphat?
Antwort: Tanninsäure-Typ zeigt deutliche Schwärzung, dichte Schicht und niedrige VOC, geeignet für die meisten Wartungsszenarien; Phosphat-Typ hat gute Phosphatierungshaftung und starke Penetration, aber höhere VOC und spröden Film. In der Praxis werden meist wasserverdünnbare Kombinationen beider genutzt, um Leistung und Umweltfreundlichkeit zu verbinden.
Frage: Wie lange nach der Rostumwandlung kann der Decklack aufgetragen werden?
Antwort: Hängt von Temperatur, Feuchte und Dicke ab; bei Raumtemperatur meist nach einigen Stunden staubtrocken, durchgetrocknet in 12–24 Stunden. Kriterium: nicht klebend, gleichmäßig geschwärzt, keine Wiederrostung. Empfohlen: Nach Durchtrocknung und bestätigter Haftung (Gitterschnitt) den Decklack auftragen, um durch Termindruck verursachtes Anlösen des Untergrunds zu vermeiden.
Frage: Kann Rostumwandler in überfluteter Umgebung verwendet werden?
Antwort: Nicht empfohlen. Die Umwandlungsschicht hat bei dauernder Wasserbeanspruchung oder starken Chemikalien begrenzte Beständigkeit; dauerhaft überflutete Bereiche sollten gestrahlt + schwere Korrosionsschutzbeschichtung (z. B. Epoxid-Koalenteer oder lösemittelfreie Epoxidbeschichtung) erhalten, Rostumwandlung eignet sich nur für Atmosphärenbereiche.
Frage: Wie viele Stunden Salzsprühtest sind möglich?
Antwort: Nach GB/T 1771 bewertet, erfordert ein Qualitäts-Umwandlungs-Versiegelsystem als Einzelschicht meist ≥ 72 Stunden ohne Blasen; mit Versiegelung und Decklack kombiniert wird oft ≥ 240–480 Stunden gefordert, aber konkrete Werte variieren je nach Auslegungskombination, Filmdicke und Umgebungskategorie (ISO 12944 C2–C5) und richten sich nach den Projekttechnikdokumenten.
Frage: Was sind die Ursachen für örtliche Wiederrostung nach der Ausführung?
Antwort: Häufige Ursachen: loser Rost nicht vollständig entfernt, Umwandlungsflüssigkeit ungleichmäßig oder zu dünn aufgetragen, hohe Luftfeuchtigkeit/Tau, Chloridverschmutzung nicht entfernt, zu langes Intervall bis Decklack. Erfordert Nachanschleifen und erneute Punktbeschichtung mit Umwandler sowie zügige Versiegelung.
Frage: Ist der Rostumwandler umweltfreundlich?
Antwort: Wasserverdünnbare Tanninsäure-Kombisysteme haben niedrige VOC und entsprechen dem Trend der Grenzwerte für Industrie-Schutzbeschichtungen gemäß GB 30981-2020; lösemittelhaltige Phosphatprodukte haben höhere VOC. Bei der Auswahl VOC- und Schadstoffprüfdaten des Produkts anfordern, vorzugsweise wasserverdünnbare Kombilösung.
Frage: Kann man selbst Tanninsäure mit Wasser mischen?
Antwort: Nicht empfohlen. Filmbildende Harze, Korrosionsinhibitoren, pH und Penetrationssystem sind Kern der Rezeptur; Selbstmischung führt meist zu unvollständiger Umwandlung, schlechter Haftung und unzureichender Wasserbeständigkeit. In Projekten sollten geprüfte Fertigprodukte verwendet werden.
Frage: Warum kann die Rostumwandlungsschicht nicht direkt als Decklack dienen?
Antwort: Die Umwandlungsschicht dient hauptsächlich der ”Inaktivierung des Rosts + Bereitstellung eines Haftgrundes“; ihre Beständigkeit gegen Wetter, UV und Chemikalien ist unzureichend und sie kreidet bei langem Außeneinsatz. Sie muss mit versiegelnder Zwischenbeschichtung und wetterbeständigem Decklack abgedeckt werden, um eine vollständige Kombination zu bilden.
Frage: Wie erkennt man, ob der gekaufte Rostumwandler qualifiziert ist?
Antwort: Vom Hersteller den kombinierten Salzsprühbericht nach GB/T 1771, Haftungsdaten nach GB/T 9286 und VOC-Bericht nach GB 30981 anfordern und möglichst eine kleine Vor-Ort-Probe durchführen, statt nur auf die beworbenen ”Stundenzahlen“ zu achten.
Empfohlene Literatur
- Vor-Ort-Anwendung von Roststabilisatoren: Vergleich von umwandelnden und stabilisierenden Rost-in-situ-Beschichtungen, um deren Rollen in Wartungsszenarien zu verstehen.
- Normen für Korrosionsschutz-Ingenieurbauwerke aus Stahl: Einbindung der Rostumwandlung in das Design- und Abnahmerahmenwerk der gesamten schweren Korrosionsschutzbeschichtung.
- Interpretation der VOC-Grenzwertverordnungen für Industrie-Schutzbeschichtungen: Die umweltrechtlichen Grenzen von Rost-in-situ-Beschichtungen aus Sicht von GB 30981-2020.
- Anwendung von Alkyd-Korrosionsschutzgrundierung: Einkomponenten-Komfort und Anwendungsgrenzen (C2–C3 Umgebung)
- Auslegung von Korrosionsschutz-Beschichtungssystemen: Grund-Zwischen-Deck-System und ISO 12944 Filmdickenverteilung
- Salzsprühtest für Korrosionsschutzfarbe: DIN EN ISO 9227 und GB/T 1771