Bei den zwei Hauptansätzen für die Beschichtung auf Rost arbeitet der Rostumwandler, indem er den Rost in eine stabile schwarze Schicht „verwandelt“ (siehe Prinzip und Verarbeitung von Rostumwandlern), während der Roststabilisator (Rust Stabilizer) einen anderen Weg geht: Er erzwingt keine chemische Umwandlung, sondern nutzt Passivierungskomponenten, um den aktiven Rost „festzuhalten“, und versiegelt ihn anschließend mit einer Sperrschicht, sodass er sich nicht weiter ausbreitet. Er ist milder, toleranter gegenüber dickem Rost und einfacher anzuwenden – eine Lösung, die vor Ort bei der Wartung sehr leicht umsetzbar ist. Aber „stabilisieren“ bedeutet nicht „vernichten“, seine langfristige Leistung hängt stark von der Integrität der nachfolgenden Sperrschicht ab.
Kexin New Materials (kexinMaterials) empfiehlt an Standorten, an denen keine Umwandlung möglich ist (z. B. zu dicker Rost, Angst vor ungleichmäßiger Reaktion), häufig die Kombination aus Roststabilisator + stark abschirmendem Decklack. Dieser Artikel erklärt seine Zusammensetzung, Verarbeitung und Abnahme im Detail und verknüpft ihn mit dem Vorbehandlungsprozess für die Beschichtung auf Rost.
Eins: Was ist ein Roststabilisator: Passivierung + Versiegelung
Der Roststabilisator gehört zur „stabilisierenden Beschichtung auf Rost“, sein Kernmechanismus ist:
- Passivierung (Passivation): Die im Rezept enthaltenen Korrosionsinhibitoren (Zinkphosphat, Aluminiumtripolyphosphat, Molybdate, Tannin usw.) bilden an der Rostschichtgrenzfläche eine Passivierungsschicht oder Komplexe und verringern die Aktivität von Eisen;
- Versiegelung (Encapsulation): Das filmbildende Harz (Epoxyester, Acrylat, modifiziertes Alkyd) umschließt die gesamte Rostschicht und blockiert den Zutritt von Wasser, Sauerstoff und Ionen zum Metall;
- Verbesserte Abschirmung: plättchenförmige Füllstoffe (Eisenoxidmicaglimmer, Glasflakes) verlängern den Medienweg.
Im Gegensatz zum Umwandler erzeugt der Stabilisator keine völlig neue stabile chemische Schicht, um den Rost zu „ersetzen“, sondern „hält den vorhandenen Rost fest + umhüllt ihn“. Daher eignet er sich besser für dicken Rost, ungleichmäßigen Rost – wenn der Umwandler nicht bis zum Grund vordringt, schlägt er leicht fehl; der Stabilisator ist durch physikalische Umschließung toleranter. Dies ist auch der Grund, warum er bei der Wartung im Betrieb befindlicher Stahlkonstruktionen und an Außenflächen von Anlagen, die nicht für Strahlen stillgelegt werden können, weit verbreitet eingesetzt wird: Er wandelt die kostspielige Voraussetzung „Rost muss vollständig entfernt werden“ in „Entfernen der losen Schicht genügt“ ab und senkt so Stillstands- und Arbeitskosten drastisch.
Aus materialwissenschaftlicher Sicht ist die „Stabilisierung“ des Roststabilisators das Ergebnis überlappender Mechanismen. Aktiver Rost (hauptsächlich FeOOH, Fe₃O₄ und verschiedene hydratisierte Oxide) weist an der Oberfläche zahlreiche Mikroporen und Kapillarkanäle auf, entlang derer Wasser, Sauerstoff und Chloridionen bis zum Grundmaterial vordringen können. Der Stabilisator erzeugt einerseits durch Grenzflächenreaktionen der Korrosionsschutzpigmente an der Rost/Eisen-Grenzfläche eine dichte Passivierungsschicht und erhöht die „Trägheit“ der Rostschicht; andererseits füllt er durch Harzpenetration die Poren der Rostschicht und „verklebt“ die losen Rostpartikel zu einem kontinuierlichen geschlossenen Körper. Fehlt eines von beiden, leidet die langfristige Stabilität.
Zwei: Hauptbestandteile
| Bestandteil | Wirkung | Hinweis |
|---|---|---|
| Zinkphosphat / Aluminiumtripolyphosphat | Grenzflächenpassivierung, Anodenhemmung | nicht toxisch, umweltfreundlich, Mainstream |
| Molybdate | Anodenpassivierung, gering toxisch | oft synergistisch mit Zinkphosphat |
| Tannin | leichte Komplexstabilisierung | Hilfsmittel |
| Epoxyester/Acrylat/Alkyd | Filmbildung und Versiegelung | bestimmt Wasser- und Wetterbeständigkeit |
| Eisenoxidmicaglimmer/Flakes | plättchenförmige Abschirmung | verlängert Weg |
| Netzmittel | hilft Eindringen in Rostporen | bei dünnem Rost nötiger |
Rezeptausrichtung: Bei leichter bis mittlerer Korrosion genügt ein Ein-Komponenten-Epoxyester/Acrylat; für höhere Anforderungen Zweikomponenten-Epoxy-basierter Stabilisator + dicke Abschirmung. Korrosionsschutzpigmente zeigen oft Synergieeffekte: Zinkphosphat liefert Basispassivierung, Aluminiumtripolyphosphat trägt durch Phosphat-Ionen und Aluminium-Ionen duale Passivierung bei und verbessert die Abschirmung, Molybdate hemmen an der Kathode die Sauerstoffreduktion; die Kombination erreicht bei geringerer Dosierung bessere Stabilisierung und vermeidet die Filmbversprödung durch zu hohe Einzelpigmentmengen. Es ist darauf hinzuweisen, dass die Leistungsobergrenze des Stabilisators gemeinsam durch „Art und Verhältnis der Korrosionsschutzpigmente + Harzpenetrationskraft + Abschirmeffizienz der Füllstoffe“ bestimmt wird. Beim Einkauf sollte man nicht nur fragen „enthält es Zinkphosphat“, sondern auf das Kombinationssystem und third-party-Salzsprühtests achten – genau dies unterscheidet gute von schlechten Produkten.
Drei: Tiefergehender Wirkmechanismus: Warum „Passivierung + Versiegelung“ Rost stoppt
Um zu verstehen, warum der Roststabilisator wirksam ist, muss man den „Passivierungs“- und den „Versiegelungs“-prozess trennen:
3.1 Passivierung: Das Eisen „zur Ruhe bringen“
Das Fe²⁺/Fe³⁺ im aktiven Rost befindet sich in einem ständigen Hydratations-Entwässerungs-Reoxidationszyklus; dieser Prozess verbraucht Eisen und erzeugt Volumenausdehnung, die die Beschichtung anhebt. Zinkphosphat und andere Korrosionsschutzpigmente lösen langsam Phosphat-Ionen in der Grenzflächenwasserphase, die mit Eisenionen schwer lösliche Eisenphosphat/Phosphat-Eisen-Salz-Schichten bilden und physikalisch die anodische Auflösung des Eisens blockieren. Molybdate hemmen an der Kathode die Sauerstoffreduktion; beides zusammen senkt den Korrosionsstrom deutlich. Diese „chemische Fixierung“ ist das Kernmerkmal, das den Stabilisator von gewöhnlichen Decklacken unterscheidet.
3.2 Versiegelung: Den Rost „in Bernstein einschließen“
Auch wenn die Passivierung die Aktivität senkt, wird das Eisen langsam korrodieren, wenn Wasser und Sauerstoff noch erreichen können. Das filmbildende Harz dringt in die Poren der Rostschicht ein und umhüllt nach der Aushärtung die Rostpartikel insgesamt, wodurch eine struktur ähnlich „Bernstein, der ein Insekt einschließt“ entsteht – der Rost ist im kontinuierlichen Harz gebunden, und der Medienkanal ist unterbrochen. Plättchenförmige Füllstoffe (Eisenoxidmicaglimmer) verlängern darin weiter den Umwegweg von Wasser- und Sauerstoffionen und erhöhen die Abschirmeffizienz um ein Vielfaches.
3.3 Das Verhältnis beider
Passivierung löst „Aktivität“, Versiegelung löst „Kanal“. Nur passivieren ohne zu versiegeln: Rostschicht quillt weiter Wasser; nur versiegeln ohne zu passivieren: verbleibende Aktivität führt im Verschlusskörper zu kontinuierlicher Mikrokorrosion und akkumulierten inneren Spannungen. Die Wirksamkeit des Stabilisators rührt gerade aus der Synergie beider. Dies erklärt auch, warum ein einfacher Anstrich mit gewöhnlicher Alkydfarbe über Rost schnell wieder rostet, während ein Stabilisatorsystem mit Korrosionsschutzpigmenten langfristig hält.
Vier: Vor-Ort-Verarbeitungsverfahren
4.1 Vorbehandlung (entscheidend)
- Entfetten, Entsalzen (an Küste/Chemiewerk zwingend, Chloridionen sind Risiko);
- Mechanisches Entfernen von loserem Anflugrost, abblätternder, pulverisierter Schicht (Drahtbürste, Winkelschleifer, Nadelpistole), fest haftender Rost bleibt;
- Erreichen St2/St3 (GB/T 8923.1 / ISO 8501-1);
- Entstauben (Vakuum/reine Druckluft, achten auf öl- und wasserfrei).
Der Schritt des Entsalzens wird am leichtesten unterschätzt. Stahlkonstruktionen an Küste und Chemieanlagen haben oft lösliche Salze (Chloride, Sulfate) an der Oberfläche, die Wasser anziehen und deliqueszieren; sie bilden unter der Sperrschicht ein dauerhaftes hochkonzentriertes Elektrolyt, das selbst bei intakter Passivierungsschicht durch „osmoticschen Druck“ Wasser hineinzieht und schließlich die Beschichtung aufbricht. Daher ist Entsalzen kein „Luxus“, sondern notwendige Voraussetzung für die Wartung auf Rost; bei Bedarf sollte ein Oberflächen-Salzdetektor zur quantitativen Bestätigung genutzt werden.
4.2 Beschichtung
- Gut rühren (Korrosionsschutzpigmente setzen leicht ab);
- Erster dünner Anstrich, damit Stabilisator in Rostporen eindringt, nach Trocknung zweiter, dritter Anstrich zur schrittweisen Versiegelung;
- Einzel-DFT 40–60 µm, Gesamtstabilisatorschicht oft 80–150 µm (je nach Rostdicke und System);
- Kanten, Überlappungen, Schraubenbereiche mehrmals beschichten (lokale Korrosion häufig).
Dünn beschichten in mehreren Gängen ist die Schlüsseldisziplin bei der Stabilisatorverarbeitung. Der erste Gang muss dünn und tief eindringen, wie „Medizin verabreichen“, damit das Harz tief in die Rostschicht gelangt; die folgenden Gänge werden schrittweise dicker und verschließen die Oberfläche. Wird der erste Gang dick aufgetragen, bildet sich eine Haut an der Oberfläche, während innen nicht penetriert wird – das ist wie ein „falscher Deckel“ über dem Rost, der nach Monaten innen weiter aktiv ist.
4.3 Systemaufbau
Die Abschirm- und Wetterbeständigkeit des Stabilisators ist begrenzt; es muss abschirmende Zwischenbeschichtung + wetterbeständiger Decklack folgen, um die System-DFT zu ergänzen (siehe Systemauslegung für Korrosionsschutzbeschichtungen). Nicht unbeschichtet nutzen.
4.4 Umgebung
5–35℃, RH ≤ 85%, Untergrund 3℃ über Taupunkt; hohe Feuchte und Tauwasser schwächen Haftung und Versiegelung.
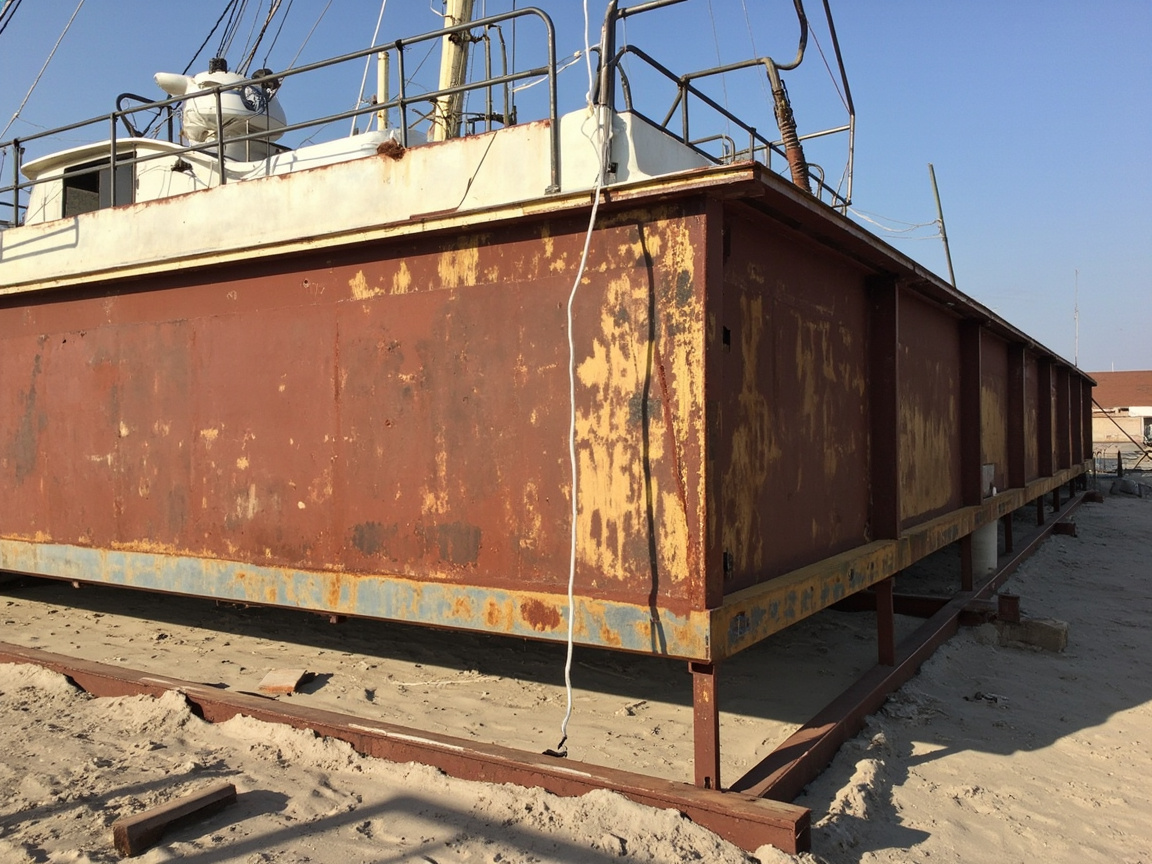
Fünf: Vergleich und Auswahl gegenüber Rostumwandler
| Dimension | Roststabilisator | Rostumwandler |
|---|---|---|
| Mechanismus | Passivierung + Versiegelung | chemische Umwandlung zu stabiler Schicht |
| bei dickem Rost | tolerant | Penetration begrenzt, leicht fehlend |
| sichtbares Zeichen | keine deutliche Verfärbung | Rost wird schwarz |
| Verarbeitung | einfach, mehrere Gänge | Reaktionszeit kontrollieren nötig |
| langfristige Abhängigkeit | starker Decklack | ebenfalls System nötig |
| Anwendung | dicker Rost, ungleichmäßig, Angst vor ungleichmäßiger Reaktion | mittel-dünner Rost, vollständige Inaktivierung gewünscht |
Auswahllogik: Rost dick, ungleichmäßig, vor Ort Angst vor ungleichmäßiger Reaktion → Stabilisator; Rost mittel-dünn, chemische Inaktivierung gewünscht, schwarze stabile Schicht angestrebt → Umwandler. Beide lassen sich kombinieren: Stabilisator als Grundierung und Versiegelung + lokale Umwandlung. Auf Baustellen ist die gängigere Praxis „gemischte Rostsituationen zonenweise behandeln“: dicke lose Rostbereiche mit Stabilisator, dünnere gut haftende Rostbereiche mit Umwandler, dann einheitliche abschirmende Zwischenbeschichtung und Decklack als Abschluss – so wird Effekt gesichert und Kosten kontrolliert.
Sechs: Typische Anwendungsszenarien
- Lokale Rostwartung an im Betrieb befindlichen Brücken, Masten, Rohrträgern;
- Nicht strenge Korrosionsschutz von Werksstahlbau, Maschinenfundamenten;
- Außenflächen von Chemie-/Kraftwerksanlagen, die nicht für Strahlen stillgelegt werden können;
- Kombination mit Prinzip und Verarbeitung von Rostumwandlern bei gemischter Rostsituation.
Die Eigenschaft „Wartung im Betrieb“ des Roststabilisators bestimmt sein Wertszenario: Jede Struktur mit „hohe Stillstandskosten, schlechte Zugänglichkeit, Rost höchstens mäßig“ eignet sich. Z. B. Stadtviadukte, Rohrbrücken über Straßen, alte Werksstahlstützen lassen sich oft nicht für Verkehrssperrung oder Strahlen stilllegen; Stabilisator + Abschirmsystem wird dann wirtschaftlicher und zuverlässiger Kompromiss. Aber zu beachten: Er eignet sich nicht für „schwere Lochfraß, dauernde Wasserimmersion, starke Chemikalienspritzer“ – hier muss auf Strahlen oder Blech ergänzen zurückgegriffen werden.
Sieben: Abnahme und Fehlerbehebung der Verarbeitungsqualität
- Haftfestigkeit: GB/T 9286 Gitterschnitt Grad 0/1;
- Schichtdicke: GB/T 13452.2, erreicht design DFT;
- Salzsprühnebel: GB/T 1771, System ≥ 240–480 h (laut Design);
- Rostrückkehr-Inspektion: nach Beschichtung regelmäßig Kanten, Überlappungen, Beschädigungen prüfen.
Häufige Ausfälle und Gegenmaßnahmen:
| Phänomen | Ursache | Gegenmaßnahme |
|---|---|---|
| Lokale Rostrückkehr | Anflugrost nicht entfernt/ungleich beschichtet | nachschleifen und neu beschichten |
| Blasen | hohe Feuchte/Schicht zu dick | Umgebung und DFT kontrollieren |
| schlechte Haftung | Öl- und Salzrückstände | entfetten, entsalzen, neu ausführen |
| früher Rost | ohne Decklack unbeschichtet belassen | rechtzeitig abschirmenden Decklack aufbringen |
Abnahme darf nicht nur „ist es gestrichen“ prüfen, sondern „ist es richtig gestrichen“. Das verborgenste Problem bei Stabilisatorverarbeitung ist „Oberfläche bestanden, innen hohl“ – Oberfläche glatt, Farbe gleichmäßig, aber erster Gang nicht eingedrungen, Anflugrost nicht restlos entfernt; kurzfristig unsichtbar, nach einem halben Jahr lokale Blasen und Rostrückkehr. Daher müssen Gitterschnitt-Haftung und Schichtdicken-Stichproben an kritischen Knoten (Überlappungen, Kanten, Schraubenumgebung) erfolgen, nicht nur an glatten Flächen.
Acht: Kombination mit wasserverdünnbaren Systemen
Mit steigenden Umweltanforderungen kommen wasserverdünnbare Roststabilisatoren (wasserverdünnbarer Epoxyester/wasserverdünnbares Acrylat) allmählich auf den Markt. Ihr Mechanismus gleicht dem lösemittelhaltigen, aber das Verarbeitungsfenster ist enger: langsamere Trocknung, empfindlicher gegen Tau, schwächere Anfangswasserbeständigkeit, längere Pflege nötig. Die abschirmende Zwischenbeschichtung und Decklack zum wasserverdünnbaren Stabilisator sollten möglichst auch wasserverdünnbar sein, um „Wasserbasis + lösemittelhaltiger Deck“ mit möglichem Anlösen und Zwischenschichtstress zu vermeiden. Verarbeiter müssen Temperatur/Feuchte und Pflegezeit strikt nach Hersteller-Prozesskarte kontrollieren.
Neun: Arbeitssicherheit und Persönliche Schutzausrüstung
Obwohl Roststabilisatoren meist niedrig-toxische Rezepturen sind, ist bei der Verarbeitung Vorsicht geboten: Schleifen erzeugt Roststaub, der Bediener sollte Staubmaske und Schutzbrille tragen; bei lösemittelhaltigen Produkten Arbeitsbereich belüften, um brennbare Dämpfe zu vermeiden; Abfallstaub und Lackrückstände als Industrieabfall sammeln, nicht willkürlich entsorgen. In geschlossenen oder halbgeschlossenen Räumen (z. B. Tankinnenseite) ist Zwangslüftung und Gasmessung nötig, um Sauerstoffmangel und Schadgasansammlung zu verhindern.
Zehn: Saisonale Verarbeitungspunkte
Umgebungskontrolle ist die unsichtbare Variable für Erfolg oder Misserfolg des Stabilisators. Im Sommer bei Hitze und Feuchte neigt Oberfläche zu Tauwasser; vor Morgengrauen und vor Regen meiden, ggf. Infrarot messen, dass Blechtemperatur 3℃ über Taupunkt; im Winter bei Kälte härtet Epoxyester langsam, schnelltrocknende Typen oder Wärmeisolierung zur Trocknung fördern, aber offenes Feuer verboten. Frühling/Herbst sind goldene Fenster, aber Windstaub auf Nassfilm achten. „Nach Wetter arbeiten“ in den Plan zu schreiben spart mehr als nachträgliche Nacharbeit.
Elf: Kosten- und Lebenszyklusperspektive
Den Roststabilisator darf man nicht nur am Materialstückpreis bewerten. Sein Kernwert liegt in „Einsparung von Strahlen und Stillstandskosten“: Einmal-Strahlenentrostung kostet oft ein Mehrfaches des Stabilisatormaterials, ganz abgesehen von Stillstandsverlusten. Über den Lebenszyklus verlängert die Stabilisatorwartung die Strukturlebensdauer um Jahre bis zur Zehnjahresgröße bei geringeren Gesamtkosten, auch wenn die Einzelhaltbarkeit geringer ist als ein Zinksystem nach Strahlen. Bei „Wartungs-Level“-Szenarien ist das Preis-Leistungs-Verhältnis hervorragend. Entscheider sollten Gesamtkosten und akzeptable Schutzdauer von „neu strahlen“ vs. „Stabilisator warten“ vergleichen, nicht isoliert Preise.
Zwölf: Vor-Ort-Arbeitscheckliste
Um Stabilisatorverarbeitung von „Erfahrung“ zu „reproduzierbar“ zu machen, Punkte nacheinander bestätigen: Erstens, Rostgrad beurteilt und dokumentiert? Zweitens, Anflugrost, alte Farbe, Öl entfernt? Drittens, entsalzt und geprüft? Viertens, Reinheitsgrad St2/St3 erreicht? Fünftens, Stabilisator dünn in mehreren Gängen, Reaktion ausreichend? Sechstens, Schichtdicke erreicht Design? Siebtens, Temperatur/Feuchte/Taupunkt erfüllt? Achttens, rechtzeitig Zwischenbeschichtung und Decklack? Neuntens, Haftung und Salzsprüh nach Standard abgenommen? Zehntens, Prozessprotokoll archiviert? Checkliste wirkt mühsam, ist aber Untergrenze gegen Stabilisator-Versagen.
Dreizehn: Verhältnis zum Gesamtschutzsystem
Der Roststabilisator ist kein isoliertes Produkt, sondern ein Glied in der Kette „Diagnose – Behandlung – Stabilisierung – System – Abnahme“. Sein Upstream ist Rostdiagnose und Vorbehandlung (siehe Vorbehandlung für Beschichtung auf Rost), Downstream ist Systemauslegung und Abnahme (siehe Systemauslegung für Korrosionsschutzbeschichtungen). Nur wenn man diese Kette verbindet, wird der Stabilisator von „Behelf“ zu „zuverlässiger Technik“. Viele Projekte scheitern nicht am Stabilisator, sondern weil er als „einfach eine Schicht streichen und fertig“ Wunderfarbe behandelt wurde, wobei notwendige Vor- und Nachschritte weggelassen wurden.
Kexin New Materials (kexinMaterials) macht vor Ort oft zuerst kleine Fläche „Stabilisierung + System“ Muster, führt Gitterschnitt und Kurzzeit-Wassertest, dann Fläche ausweiten, um Großflächen-Nacharbeitrisiko zu senken. Dieser Rhythmus „erst Probe, dann Menge“, mit Prozesskarte und Wiederprüfung, ist die pragmatische Praxis, um Stabilisatoreffekt zu sichern.
Vierzehn: Analyse typischer Projektfälle
Anhand einiger realer Bedingungen lässt sich der Wertrahmen des Stabilisators anschaulicher verstehen.
Fall 1: Lokale Wartung von Stadtviadukt-Stahlkastenträger. Struktur konnte nicht lange für Strahlen gesperrt werden, Rost ungleich dick. Angewandt: „Mechanisch schleifen auf St3 + Stabilisator dünn zwei Gänge + Epoxy-Eisenmicaglimmer-Zwischenlack + aliphatischer Polyurethan-Decklack“, Gesamt-DFT ca. 220 µm. Drei Jahre Tracking zeigten behandelte Bereiche ohne deutliche Rostrückkehr, während unbehandelte Kontrollbereiche bereits weitgehend blasig. Dies zeigt: Bei „schlechte Zugänglichkeit, teure Stillstand“ ist Stabilisatorwartung die kostengünstige Wahl.
Fall 2: Außenfläche von Chemiewerk-Rohrträger.Die Umgebung ist Korrosivitätskategorie C4, über das ganze Jahr hinweg mit Sulfidatmosphäre, der Gehalt an löslichen Salzen auf der Oberfläche ist erhöht. Zuerst mit Süßwasser spülen, um Salze zu entfernen, und die Prüfung auf Erfüllung der Norm durchführen, dann Stabilisator + Sperrschicht-System auftragen. Der Schlüssel liegt im Schritt der Salzentfernung – der Versuchsbereich ohne vorherige Salzentfernung zeigte nach einem halben Jahr Punktkorrosion, der Bereich mit Salzentfernung war nach zwei Jahren noch intakt. Dies bestätigt: „Salzentfernung ist die Lebensader der rostbehafteten Instandhaltung“.
Fallbeispiel drei: Stahlstützen in altem Werkgebäude. Nicht strenges Innenraumklima, der Rost war mittelgradig anhaftender Rost. Direkt Stabilisator + Alkyd-Decklack für wirtschaftliche Instandhaltung verwendet, Sandstrahlen entfällt. Fünf Jahre Beobachtung zeigten nur an den Rändern leichte Rostspuren, der Gesamtschutz war zufriedenstellend. Dies zeigt, dass in leichten Korrosionsszenarien C2–C3 der Stabilisator vollständig eigenständig die Instandhaltungsaufgabe übernehmen kann.
Diese Fallbeispiele weisen gemeinsam auf einen Punkt hin: Der Stabilisator ist keine „Allzweckfarbe“, sondern ein Verfahren, bei dem man „je nach Bedingungen die richtige Anwendung wählt“. Nur wenn man ihn in die korrekte Umgebungskategorie und das passende System einordnet, kann er seinen Wert entfalten.
15. Kombination von Stabilisatoren mit anderen Instandhaltungstechniken
Der Rostzustand vor Ort ist oft gemischt, eine einzelne Maßnahme kann schwer alles abdecken, eine Kombination ist sicherer:
- Stabilisator + Umwandler: Bereiche mit dickem, losem Rost mit Stabilisator passivieren und versiegeln, Bereiche mit dünnem anhaftendem Rost mit Umwandler chemisch inaktivieren, abschließend einheitlich mit Sperrschicht-System abschließen;
- Stabilisator + wasserverdünnbares System: Bei Werken mit hohen Umweltanforderungen kann wasserverdünnbarer Stabilisator + wasserverdünnbare Zwischenbeschichtung + wasserverdünnbare Decklack durchgängig als Niedrig-VOC-System verwendet werden;
- Stabilisator + lokales Sandstrahlen: Bei kritischen Knotenpunkten (Schrauben, Überlappungen, Ränder von Grubchenkorrosion) kleine Flächen sandstrahlen, der Rest großflächig mit Stabilisator – Wirksamkeit und Kosten im Gleichgewicht;
- Stabilisator + kathodischer Korrosionsschutz: Bei erdverlegten oder unter Wasser befindlichen Bauteilen dient der Stabilisator als zusätzliche Barriere, der Hauptschutz erfolgt weiterhin durch Opferanoden oder Fremdstrom.
Das Kernprinzip der Kombination ist „mehrschichtige Verteidigung, Stärken nutzen und Schwächen vermeiden“: Jede Technologie ihre Stärke ausleben lassen und sie durch das System zu einem Ganzen vernähen. Dies stimmt mit dem Gesamtkonzept des Korrosionsschutz-Beschichtungssystem-Planung überein.
16. Erneute Analyse häufiger Fehlvorstellungen
Zusätzlich zu den zuvor genannten Irrtümern gibt es einige tieferliegende Missverständnisse, die geklärt werden sollten:
Irrtum eins: Je dicker der Stabilisator, desto besser. Falsch. Eine zu dicke Stabilisatorschicht neigt eher zu inneren Spannungsrissen, langsamer Oberflächentrocknung und Kostenverschwendung. Seine Aufgabe ist „Passivierung + Versiegelung“, nicht „Dicke aufhäufen“; die Dickenaufgabe sollte Zwischenbeschichtung und Decklack übergeben werden.
Irrtum zwei: Stabilisator kann dauerhaft als Grundierung genutzt werden. Falsch. Der Stabilisator ist seinem Wesen nach eine Instandhaltungs-Übergangsschicht; für langfristigen schweren Korrosionsschutz ist weiterhin ein reguläres Grundierungssystem nötig. Ihn als dauerhafte Grundierung zu nutzen, bedeutet, ein Behelf durch Systemplanung zu ersetzen.
Irrtum drei: Entfetten und Salzentfernen können entfallen. Falsch. Öl bildet eine Trennschicht, Salze verursachen Punktkorrosion – beide bewirken, dass der Stabilisator „nicht haftet und nicht dicht abschließt“. Die Vorbehandlung wegzulassen ist die häufigste Ursache für erneutes Rosten.
Irrtum vier: Erst wenn es schwarz wird, ist es erfolgreich. Falsch. Der Stabilisator beurteilt Erfolg nicht an Verfärbung; Haftfestigkeit, Schichtdicke und Salzsprühbewertung sind die harten Kriterien. „Schwarzwerden“ als Maßstab zu nutzen, führt oft dazu, gute Farbe als schlecht und schlechte Farbe als scheinbar gut zu beurteilen.
Irrtum fünf: Jeder Rost kann stabilisiert werden. Falsch. Bei schwerer Grübchenkorrosion und deutlicher Blechdickenabnahme (Korrosionsgrad D) kann der Stabilisator nichts ausrichten; Blech ergänzen oder sandstrahlen ist nötig. Anwendung außerhalb der Grenzen führt zwangsläufig zum Scheitern.
Irrtum sechs: Stabilisator-Verarbeitung braucht man Umgebung nicht zu beachten. Falsch. Hohe Feuchte und Tauwasser lassen Haftung und Dichtheit des Stabilisators stark sinken; unter 5 ℃ stoppt die Aushärtung. Die Umgebungsgrenzen sind ebenso wichtig wie die Sandstrahl-Vorgaben, es ist keineswegs eine grobe Arbeit, bei der man „nur draufschmiert“.
17. Qualitätsmanagement und Digitalisierungstrend
Mit steigenden Anforderungen an Rückverfolgbarkeit in Korrosionsschutzprojekten wandelt sich die Stabilisator-Instandhaltung von „Meistergefühl“ hin zum „Datenmanagement“. Einige fortschrittliche Praktiken umfassen: Rostgrad-APP zur Vor-Ort-Foto-Beurteilung und Archivierung; Schichtdickenmessgerät und Temperatur-/Feuchte-Logger zur automatischen Dokumentation; Salzentfernungs-Messwerte und Haftdaten in die Projektqualitätsplattform einspeisen. Diese Digitalisierung ist nicht komplex, reduziert aber deutlich das Hin-und-her um „unerkklärlich, nicht auffindbar“. Kexin New Materials (kexinMaterials) stellte bei der Förderung solcher strukturierter Dienste fest, dass wenn der Instandhaltungsprozess quantifiziert erfasst wird, spätere Verantwortungsklärung und Lebensdauervorhersage machbar werden und das Vertrauen der Kunden in die Stabilisatorlösung steigt.
18. Leitfaden zur Produktauswahl von Stabilisatoren
Roststabilisatoren am Markt lassen sich nach Bindemittel klassifizieren; die Auswahl muss zu Korrosivitätskategorie und Folgesystem passen:
| Typ | Bindemittel | Anwendungsszenario | Hinweise |
|---|---|---|---|
| Epoxyester-Typ | Epoxyesterharz | Instandhaltung mittlere Korrosion C3–C4 | Wasserbeständiger als Alkyd, Trocknung moderat |
| Acryl-Typ | Acryldispersion/-lösung | Leichte–mittlere Korrosion, schnelltrocknende Instandhaltung | Gute Wetterbeständigkeit, Sperrwirkung etwas schwächer |
| Zweikomponenten-Epoxid-Typ | Epoxid + Aminhärter | Stärkere Korrosionsinstandhaltung | Hohe Leistung, aber aufwändige 2K-Verarbeitung |
| Wasserverdünnbarer Epoxyester-Typ | Wasserverdünnbares Epoxyester | Werke mit hohen Umweltanforderungen | Anfänglich schwache Wasserbeständigkeit, lange Pflege nötig |
Die Auswahlprinzipien lassen sich in drei Sätzen zusammenfassen: Je strenger die Umgebung, desto eher zu Epoxid/Zweikomponenten; je strenger die Umweltvorgaben, desto eher wasserverdünnbar; je stärker das Folgesystem, desto „leichter“ kann die Stabilisatorschicht sein. Es ist absolut falsch, einen leichten korrosionsschützenden Einkomponenten-Stabilisator für C5-Marineumgebung zu missbrauchen – das heißt nicht, das Produkt taugt nichts, sondern es wurde am falschen Ort eingesetzt.
19. Synergie zwischen Stabilisator und Beschichtungsintervall
Zwischen Stabilisatorschicht und folgender Zwischenbeschichtung, Decklack besteht ein „Überstreichfenster“. Zu frühes Überstreichen: Stabilisator nicht durchgetrocknet, Lösemittel/Wasser in der Schicht gefangen, Blasenbildung; zu spätes Überstreichen: Oberfläche könnte verschmutzt oder leicht nachgerostet sein, Anrauen und Neuaufbereitung nötig. Epoxyester-Stabilisator trocknet oberflächlich in wenigen Stunden, durchgetrocknet in 12–24 h, Details gemäß Technischem Datenblatt. Praxiserfahrung: Nach dem ersten Auftrag (Eindringen) warten bis fingertrocken, dann zweiter Auftrag; erst nach Durchtrocknung aller Stabilisatorschichten und bestätigter Haftung (Gitterschnitt) Zwischenbeschichtung. Das „Intervall“ in die Verfahrenskarte zu schreiben, ist viel verlässlicher als nach Gefühl.
Besonders zu beachten: Das Überstreichintervall hängt stark mit der Jahreszeit zusammen. Im Sommer bei hohen Temperaturen trocknet der Stabilisator schnell, das Fenster ist kurz – vermeiden, „dass die vorige Schicht noch nicht trocken ist und man schon die nächste draufpackt“; im Winter bei niedrigen Temperaturen langsame Trocknung, blindes Warten verzögert den Bau – man muss Takt und Auftragszahl flexibel an die Temperatur anpassen, ggf. Schnelltrockner wählen oder Wärmehärtung. Die Temperatureinflüsse auf das Intervall als „Temperatur–Intervall-Tabelle“ auf der Baustelle aufhängen, ist eine kostengünstige Maßnahme mit hohem Nutzen gegen Schichtzwischenfehler.
20. Zusammenfassung der allgemeinen Verarbeitungsgrundsätze
Die Kernpunkte des Textes zu fünf praktischen Grundsätzen verdichtet, damit die Front ausführen kann: Erstens, Rostgrad bestimmen, nicht blind loslegen; zweitens, Entfetten, Salzentfernen, losen Rost entfernen – keines darf entfallen; drittens, Stabilisator dünn mehrmals, erst eindringen dann versiegeln; viertens, zwingend Zwischenbeschichtung und wetterbeständige Decklack, niemals nackt nutzen; fünftens, Haftung, Schichtdicke, Salzsprühtest – keine der drei Abnahmen darf fehlen. Hält man diese fünf ein, wandelt sich der Roststabilisator von „Notlösung zum Vertuschen“ zu „abnahmefähiger zuverlässiger Instandhaltungstechnik“.
Häufige Fragen
F: Roststabilisator oder Rostumwandler – was wählen?
A: Kommt auf den Rostzustand an. Dicker, ungleichmäßiger Rost, vor Ort Angst vor ungleicher Reaktion: Stabilisator (Passivierung + Versiegelung toleranter); mittel-dünner Rost, chemische Inaktivierung und schwarze Stabilisierungsfilm erwünscht: Umwandler. Beide lassen sich kombinieren: Stabilisator als Grund, lokal Umwandler. Details siehe Rostumwandler-Prinzip und Verarbeitung.
F: Kann der Roststabilisator den Rost vollständig entfernen?
A: Nein und muss es nicht. Er passiviert den aktiven Rost und kapselt ihn ein, verhindert weiteres Wachstum; der Rost bleibt unter der Sperrschicht. Langfristiger Schutz stützt sich auf die intakte obere Sperr-Zwischenbeschichtung und Decklack.
F: Warum wird der Rost nach Stabilisator-Auftrag nicht schwarz?
A: Der Stabilisator bildet keinen Tannin-Eisen-Schwarzfilm, er verlässt sich auf Passivierung und physikalische Versiegelung; keine sichtbare Verfärbung ist normal, Erfolg darf nicht an „Schwarzwerden“ gemessen werden; Maßstab sind Haftung, Schichtdicke, Salzsprühbewertung.
F: Wie viele Aufträge Stabilisator nötig?
A: Meist dünn mehrmals (2–3 Aufträge), erster für Eindringen, folgende schrittweise Versiegelung, Einzel-DFT 40–60 µm, Gesamtstabilisatorschicht oft 80–150 µm, dann Zwischenbeschichtung und Decklack für Systemdicke.
F: Muss vor Stabilisator zwingend salzentfernt werden?
A: Küsten, Chemiewerke etc. dringend empfohlen. Chlorid dringt durch Sperrschicht, verursacht Punktkorrosion und zerstört Haftung – häufige Ursache frühen Rostens bei rostbehafteter Instandhaltung; Süßwasserspülung oder Spezialsalzentferner nutzen.
F: Kann Stabilisator Zinkstaub-Grundierung ersetzen?
A: Nein. Stabilisator bietet kaum kathodischen Schutz; schwerer Korrosionsschutz (C4–C5) braucht Sandstrahlen + Epoxid-Zinkstaub-System (siehe wasserverdünnbare Epoxid-Zinkstaub-Grundierung). Stabilisator ist Instandhaltungsklasse.
F: Welche Anforderungen an Decklack über Stabilisator?
A: Wetterbeständig, starke Sperre, z. B. aliphatischer Polyurethanlack, Acryl-Polyurethanlack oder Fluorcarbon-Lack; nicht mit nicht ausgehärteter Alkyd-Grundierung direkt kombinieren (sonst Anlösen, siehe Alkyd-Rostschutz-Grundierung Anwendung). Schichtdicke und Zwischenbeschichtung gemäß Systemplanung.
F: Wie Stabilisator-Verarbeitungsqualität abnehmen?
A: Optisch keine Öl-/losen Rost, GB/T 9286 Gitterschnitt 0/1, GB/T 13452.2 Schichtdicke erfüllt, GB/T 1771 Salzsprühtest System erfüllt (gemäß Plan), und regelmäßige Nachrost-Kontrolle mit Fokus auf Ränder und Überlappungen.
F: Unterschied wasserverdünnbarer und lösemittelhaltiger Stabilisator groß?
A: Mechanismus gleich, aber wasserverdünnbares System trocknet langsamer, ist tauempfindlicher, anfangs schwächer wasserbeständig, braucht längere Pflege und strengere Temperatur/Feuchte-Kontrolle; auch Folgesystem eher wasserverdünnbar, um Schichtunverträglichkeit zu meiden.
F: Wie viele Jahre hält Stabilisator-Instandhaltung?
A: Hängt von Korrosivitätskategorie und Systemvollständigkeit ab; Instandhaltungsklasse verlängert Strukturlebensdauer meist um Jahre bis Zehn-Jahre-Bereich, weit unter Sandstrahl-Zinkstaub-Schwerkorrosionssystem. Bei hohem Designlebensdauer-Anspruch zu Sandstrahl-System zurückkehren.
Empfohlene weiterführende Lektüre
- Rostumwandler-Prinzip und Verarbeitung: Vergleich Stabilisator- und Umwandler-Route für rostbehaftete Beschichtung.
- Oberflächenvorbehandlung für rostbehaftete Beschichtung: Nötige St2/St3-Reinigung und Salzentfernung vor Stabilisator.
- Korrosionsschutz-Beschichtungssystem-Planung: Stabilisator in „Grund–Zwischen–Deck“ System einfügen für DFT und Wetterbeständigkeit.
- Wasserverdünnbare Rostschutzfarbe Rezeptur: Harz, Korrosionsinhibitor-Pigmente und Filmbildungshilfsmittel im Gleichgewicht
- Stahlbau-Rostschutz Engineering-Norm: Von Planung, Vorbehandlung bis Abnahme alle Schritte
- Rostschutzfarbe Salzsprühtest: DIN EN ISO 9227 und GB/T 1771