Stahlkonstruktionen, die in der Atmosphäre, in Feuchtigkeit und in industriellen Medien über lange Zeit im Einsatz sind, stellen die Sicherheitsrisiken und Wartungskosten durch Korrosion seit jeher als Kernproblem im Bereich des industriellen Korrosionsschutzes dar. Um Schutzbeschichtungen wissenschaftlich auszuwählen und zu entwerfen, muss man zunächst verstehen, ”wie genau” Rostschutzfarbe wirkt. Als Hersteller, der sich langfristig auf Industriebeschichtungen für den Korrosionsschutz spezialisiert hat, setzt Kexin New Materials (kexinMaterials) bei der Formulierung von Grundierungen und dem Design von Kombinationssystemen stets auf eine klare Trennung der Mechanismen und nicht auf das bloße empirische Stapeln von Pigmenten. Dieser Artikel geht vom elektrochemischen Wesen der Korrosion aus und ordnet systematisch die vier Wirkungstypen der Rostschutzfarbe – physikalische Barriere, chemische Passivierung, kathodischer Schutz sowie Umwandlungs-/Stabilisierungstyp – und gibt quantitative Referenzen für die Anwendungsgrenzen der verschiedenen Mechanismen.
I. Das elektrochemische Wesen der Stahlkorrosion
Der Grund, warum die ”Mechanismen” der Rostschutzfarbe klassifiziert werden müssen, liegt darin, dass die Korrosion von Stahl in der natürlichen Umgebung wesentlich ein elektrochemischer Prozess ist. Wenn auf der Stahloberfläche ein Elektrolyt-Film (Regenwasser, Tau, Meeresnebel) vorhanden ist und gleichzeitig Anoden- sowie Kathodenbereiche bestehen, bilden sich unzählige mikroskopische Korrosions-Elemente: Im Anodenbereich gibt Eisen Elektronen ab und geht als Fe²⁺ in Lösung, im Kathodenbereich findet Sauerstoffreduktion oder Wasserstoffabscheidung statt. Das gelöste Fe²⁺ reagiert weiter mit Sauerstoff und Wasser zu Eisen(II)-hydroxid, das dann zu Eisen(III)-hydroxid oxidiert und schließlich zu dem entwässert, was wir als Rost sehen (hauptsächlich FeO(OH), Fe₂O₃·xH₂O).
Daraus folgt, dass zum Unterbrechen der Korrosion mindestens einer der folgenden Glieder der Kette unterbrochen werden muss: Isolierung von Wasser und Sauerstoff (Medium), Hemmung der Anoden- oder Kathodenreaktion (chemische Wirkung) oder Opferung eines reaktiveren Metalls (elektrochemische Reaktion). Die vier Mechanismen der Rostschutzfarbe sind genau auf diese Glieder ausgerichtet. Dies zu verstehen ist wichtiger als das Merken irgendeiner Produktbezeichnung, da es darüber entscheidet, ”in welcher Umgebung die Beschichtung wirksam ist und in welcher sie zwangsläufig versagt”.
II. Physikalischer Barrierenmechanismus: Dichter Lackfilm blockiert Korrosionsmedien
Die physikalische Barriere ist der intuitivste und auch am weitesten verbreitete Rostschutzansatz. Er verändert den elektrochemischen Zustand der Metalloberfläche nicht, sondern trennt durch Bildung eines kontinuierlichen, dichten, niedrigpermeablen Lackfilms Wasser, Sauerstoff, Chloridionen und andere Korrosionsmedien physikalisch vom Stahlsubstrat und verlängert den Weg der Medien zur Metalloberfläche.
2.1 Schlüsselkennzahlen der Barrierebeschichtung
Der Barriereeffekt hängt von drei Dingen ab: der Kontinuität des Lackfilms (keine Nadelstiche, keine Mikrorisse), der Dichte (hohe Vernetzungsdichte, sinnvolle Pigmentvolumenkonzentration) sowie der Haftung auf dem Substrat und der Schichtzwischenhaftung. Laut Forschungsarchiv kann der Volumenfestkörpergehalt gängiger Epoxid-Korrosionsschutzfarben 72 % oder mehr erreichen, wobei die Trockenfilmdicke (DFT) im Bereich von 75–300 µm liegt; solch ein hochfestkörperiger Dickfilm bietet an sich bereits einen guten Barrierenschutz. Ein typischeres Mittel zur Barriereverstärkung ist das Einbringen von plättchenförmigen Pigmenten in die Zwischenbeschichtung.
2.2 Plättchenbarriere: am Beispiel von Eisenglimmer
Das Forschungsarchiv vermerkt ausdrücklich: ”Barrierewirkung: Die Eisenglimmerplättchen der epoxidhaltigen Eisenglimmer-Zwischenbeschichtung verlängern den Diffusionspfad der Korrosionsmedien”. Eisenglimmer (MIO) ist ein schuppenförmiges Pigment, das im Lackfilm parallel angeordnet und schichtweise überlappend wie Dachziegel den geradlinigen Diffusionspfad zu einem ”Labyrinth” knickt und so die Permeabilität für Wasser, Sauerstoff und Ionen deutlich senkt. Dies erklärt, warum in ISO-12944-Kombinationssystemen die Zwischenbeschichtung oft die Kernrolle ”Verdickung + Barriere” übernimmt.
Der Vorteil des physikalischen Barrierenmechanismus ist die breite Anwendbarkeit, die niedrigen Kosten und die Kompatibilität mit den meisten Harzsystemen; seine Grenze liegt darin, dass sobald der Lackfilm zerkratzt ist oder durch Alterung Mikrorisse auftreten, sich die Medien an der Fehlstelle lokal anreichern und die Korrosion entlang der Fehlstelle nach außen ausbreitet, also ”beschleunigte Korrosion an Fehlstellen”. Daher legt die Barrierebeschichtung Wert auf Gesamtintegrität und entsprechende Reparatur.
III. Chemischer Passivierungsmechanismus: Die Metalloberfläche ”von selbst stabil machen”
Der chemische Passivierungsmechanismus geht einen anderen Weg: Durch chemische Reaktion von Pigmenten oder aktiven Komponenten mit der Metalloberfläche entsteht eine stabile, dichte Passivierungsschicht (oder Umwandlungsschicht), welche die anodische Auflösungsreaktion hemmt.
3.1 Passivierung mit Zinkphosphat
Zinkphosphat (Zn₃(PO₄)₂) ist eines der derzeit gängigsten ungiftigen Rostschutzpigmente. Es löst sich in Gegenwart von Wasser langsam auf und reagiert mit der Eisenoberfläche zu einer unlöslichen Ablagerungsschicht aus Eisenphosphat-/Zinkphosphat-Komplexen, die die aktiven Punkte des Anodenbereichs verstopft und so die Eisenauflösung hemmt. Das Forschungsarchiv führt es unter ”Chemische Passivierung: Zinkphosphat, Chromate (eingeschränkt) passivieren die Metalloberfläche”, was zeigt, dass Zinkphosphat das Repräsentativmaterial der Passivierungsroute ist und aufgrund seiner Umweltverträglichkeit weitläufig zum Ersatz traditioneller giftiger Pigmente eingesetzt wird.
3.2 Passivierung und Einschränkung von Chromaten
Chromate (wie Zinkgelb, vierbasisches Zinkgelb) besitzen eine extrem starke Passivierungsfähigkeit und bilden auf der Metalloberfläche einen stabilen Kompositfilm aus Chromoxid-Chromat. Da jedoch sechswertiges Chrom eindeutig giftig und krebserregend ist, ist es in den meisten Ländern und Normen streng eingeschränkt oder verboten. Laut Forschungsarchiv fallen Chromate in den Bereich der ”eingeschränkten” Verwendung – dies ist genau die rote Linie der Rezepturkonformität: Moderne Rostschutzfarben sollten, falls Passivierungseffekte benötigt werden, bevorzugt umweltverträgliche Alternativen wie Zinkphosphat, modifizierte Phosphate, Molybdate oder korrosionshemmende calciumaustauschende Silikate wählen.
Der chemische Passivierungsmechanismus eignet sich für mittelstarke Korrosionsumgebungen und Szenarien, bei denen die Anforderung an die Filmintegrität weniger streng ist als beim kathodischen Schutz; seine Schwäche ist, dass die Passivierungsschicht auf der kontinuierlichen mikroen Freisetzung des Pigments beruht, und in stark saurer oder dauerhaft getauchter Umgebung der Effekt nach Verbrauch der langsam freigesetzten Substanzen abfällt.
IV. Kathodischer Schutzmechanismus: Opferanode der zinkreichen Grundierung
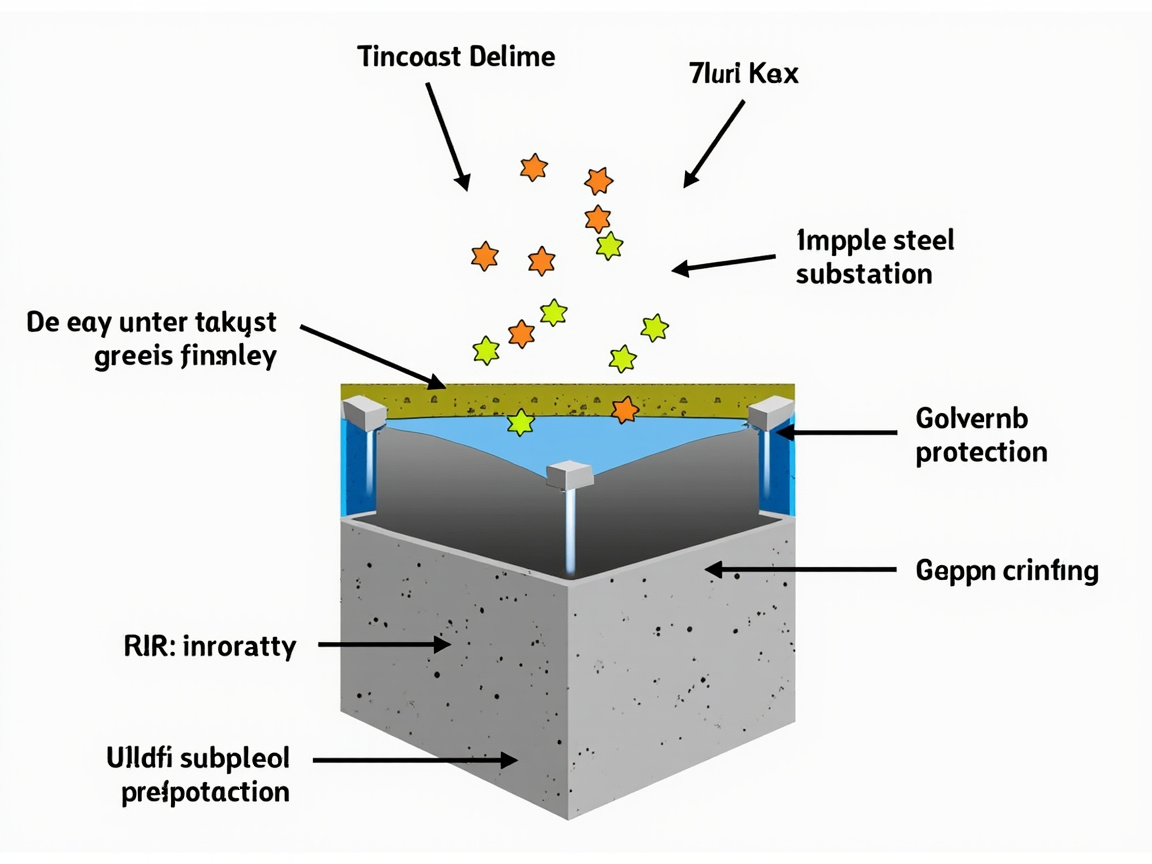
Der kathodische Schutz ist der ”Hardcore”-Mechanismus im Bereich des schweren Korrosionsschutzes, typischer Träger ist die epoxidhaltige zinkreiche Grundierung. Seine Kernlogik ist: Im Lackfilm wird eine große Menge hochreaktiven Zinkpulvers gefüllt; wenn der Film Mikroporen aufweist oder Medium eindringt, ist Zink reaktiver als Eisen und wird bevorzugt als Opferanode korrodiert, während das Stahlsubstrat als Kathode geschützt wird und nicht aufgelöst wird.
4.1 Zinkgehalt ist die Schwelle
Ob der kathodische Schutz zustande kommt, hängt davon ab, ob im Trockenfilm ein kontinuierliches leitfähiges Netzwerk aus Zinkpulver gebildet wird. Das Forschungsarchiv liefert die Schlüsselquantifizierung: ”Zinkpulver (≥80 % Trockenfilm) in zinkreicher Grundierung als Opferanode”. Am Beispiel von TEKNOZINC 3480 SE (Teknos Hochfestkörper-Epoxid-Zinkgrundierung) gibt dessen TDS einen Zinkgehalt (Trockenfilm) ≥ 80 % (Masse), Volumenfestkörper ca. 66 %, VOC ca. 300 g/L an; einsetzbar als Grundierung für Polyurethan-/Epoxid-Systeme, auch ohne Decklack wetterbeständig. Ein weiterer Vertreter, Jotun Barrier 80 UHS (Ultra-Hochfestkörper-Epoxid-Zinkgrundierung), weist laut TDS Massenfestkörper 95 ± 2 %, Volumenfestkörper 85 ± 2 %, VOC (GB 30981 / GB/T 34682) 134 g/L auf, Zinkpulver entspricht ASTM D520 Type II und erreicht in ISO-12944-6-Prüfung C5 die Dauerhaftigkeitsklasse ”sehr hoch (VH)”.
4.2 Anwendung und Grenzen des kathodischen Schutzes
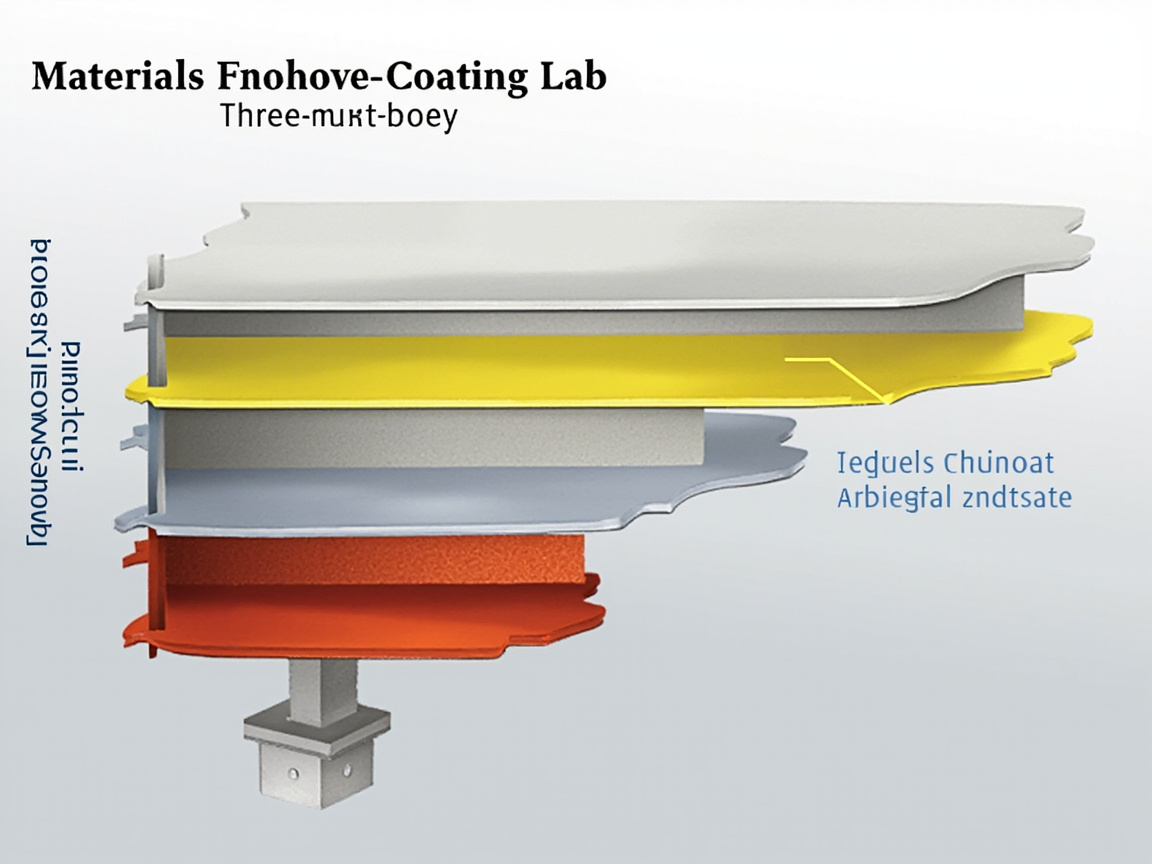
Die Opferanodenwirkung der zinkreichen Grundierung ermöglicht auch an Fehlstellen wie Schweißnähten, Kanten oder Kratzern einen ”aktiven” Schutz, was weder Barriere- noch Passivierungstyp leisten können. Aber auch er hat Grenzen: Das leitfähige Zinknetzwerk hängt von hohem Zinkgehalt ab; wenn als Decklack ein stark lösemittelhaltiger Zweikomponentenlack aufgetragen wird, muss die Kompatibilität bestätigt werden; zudem beschleunigt sich der Zinkverbrauch in saurem oder hohem pH-Medium. Das Kombinationsprinzip des Archivs besagt: ”Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Wetterbeständigkeit/Dekor)”, wobei die zinkreiche Grundierung meist als Unterlage dient, darauf folgt zur Verdickung und Barriere die epoxidhaltige Eisenglimmer-Zwischenbeschichtung und dann ein Epoxid-Polyurethan- oder Acryl-Polyurethan-Decklack. Typische Kombinationsfilmdicken laut Archiv: Grundierung 70–80 µm (1 Schicht), Zwischenbeschichtung 100–150 µm (1–2 Schichten), Decklack 100–120 µm (2 Schichten).
V. Umwandlungs- und Stabilisierungstyp: Sonderroute für rostauflassendes Beschichten
Auf Baustellen können viele Stahlkonstruktionen nicht vollständig strahlentrostet werden und nur mit leichtem Rost bearbeitet werden. Umwandlungs- und Stabilisierungstyp-Rostschutzfarben wurden genau zur Lösung dieses Problems entwickelt.
5.1 Umwandlungstyp (Rostumwandler)
Umwandlungsbeschichtungen enthalten aktive Komponenten wie Tanninsäure und Phosphorsäure, die den lockeren Rost (FeO(OH) usw.) vor Ort in stabile schwarze Komplexe oder Phosphatschichten umwandeln, also ”den Rost zu einem Teil der Grundierung machen”. Das Forschungsarchiv vermerkt: ”Umwandlungs-/Stabilisierungstyp: Rostumwandler (Tanninsäure/Phosphorsäure) wandelt Rost in stabile Substanz um; geeignet für Baustellen ohne vollständige Rostentfernung.”
5.2 Stabilisierungstyp
Der Stabilisierungstyp fügt durch Stabilisierungspigmente (wie bestimmte organische Chelatbildner, Phosphate) den aktiven Rost passiviert und stabilisiert, um dessen weiteres Aufquellen zu verhindern. Besonders hervorgehoben werden muss die Grenze des rostauflassenden Beschichtens: Das Forschungsarchiv gibt die klare Einschränkung – ”Grenze rostauflassendes Beschichten: nur für leichten Flugrost, St2/St3 geeignet; bei starker Korrosion Strahlen erforderlich”. Das heißt, Umwandlungs-/Stabilisierungstyp ist nur eine ”Notlösung” für die Baustelle und kann keine gründliche Strahlreinigung ersetzen.
VI. Vergleichstabelle der vier Mechanismen
Zur Erleichterung der Auswahl werden in der folgenden Tabelle die Wirkweise, typische Materialien, Anwendungsszenarien und Grenzen der vier Mechanismen nebeneinander gestellt (Mechanismus-Schlussfolgerungen und Daten Zink ≥80 % basieren auf dem Forschungsarchiv).
| Mechanismustyp | Wirkweise | Typisches Pigment/Material | Geeignete Korrosionsumgebung | Hauptgrenze |
|---|---|---|---|---|
| Physikalische Barriere | Dichter Lackfilm blockiert Wasser/Sauerstoff/Ionen, Plättchen verlängern Diffusionspfad | Epoxid, Alkyd, Eisenglimmer (MIO) | C2–C4 allgemein, als Zwischenschicht | Anreicherung von Medien an Fehlstellen, lokale beschleunigte Korrosion |
| Chemische Passivierung | Bildung stabiler Passivierungs-/Umwandlungsschicht, Hemmung anodischer Auflösung | Zinkphosphat (Haupt), eingeschränkte Chromate | C2–C3 mittlere Umgebung | Nach Verbrauch langsam freigesetzter Substanzen abfallend, in starker Säure/Tauchumgebung schwach |
| Kathodischer Schutz | Zinkpulver als Opferanode, Stahl wird als Kathode geschützt | Zinkreiche Grundierung, Trockenfilmzink ≥80 % (Masse) | C4–C5, CX schwerer Korrosionsschutz | Abhängig von hohem Zink und leitfähigem Netzwerk, stark lösemittelhaltiger Decklack benötigt Kompatibilitätsprüfung |
| Umwandlungs-/Stabilisierungstyp | Rostumwandlung oder -stabilisierung, rostauflassendes Beschichten vor Ort | Tanninsäure, Phosphorsäure, Stabilisierungspigmente | Leichter Flugrost St2/St3 vor Ort | Nur für leichten Rost, bei starker Korrosion zwingend Strahlen |
VII. Schutzsysteme und Korrosionsgrade
Es ist ein Irrtum, isoliert zu behaupten, ”ein bestimmter Mechanismus sei der beste”. Die ISO 12944-2018 unterteilt die atmosphärischen Korrosionsgrade von C2 (niedrig) bis C5 (sehr hoch) sowie CX (extrem, offshore) und Tauchumgebungen Im1–Im3. Die Begleitprinzipien des Forschungsarchivs betonen die Aufteilung in drei Schichten Grundierung, Zwischenbeschichtung und Decklack: Die Grundierung übernimmt Korrosionsschutz und Haftung (zinkreich oder zinkphosphatbasiert), die Zwischenbeschichtung sorgt für Schichtdickenaufbau und Barrierewirkung (Epoxid-Glimmerpigment), der Decklack gewährleistet Wetterbeständigkeit und Dekoration (Epoxid-Polyurethan/Acryl-Polyurethan). Der neutrale Salzsprühtest wird üblicherweise nach GB/T 1771-2007, ASTM B117 bewertet; bei allgemeinem Industrieschutz 500h keine Blasenbildung, einseitige Rostbildung ≤1–2mm, bei schwerem Korrosionsschutz bis 1000–3000h.
VIII. Empfehlungen zur Mechanismusauswahl
Zurück zum eigentlichen Projekt: Die Auswahl kann folgendem Ansatz folgen: Für normale Werkshallen-Stahlkonstruktionen, allgemeine Atmosphäre (C2–C3) reicht eine Zinkphosphat-Passivierungsgrundierung + Alkyd-/Epoxid-Decklack; bei mittlerer Korrosion (C3–C4) wird zur Verstärkung der Barriere eine Epoxid-Glimmerpigment-Zwischenbeschichtung eingesetzt; bei schwerem Korrosionsschutz, Marine, Brücken, Energieanlagen (C4–C5, CX) muss zwingend eine zinkreiche Grundierung für den kathodischen Schutz verwendet werden, und das System nach ”Grundierung+Zwischenbeschichtung+Decklack” ausgelegt werden. Bei der Auslegung und Umsetzung dieser Schutzsysteme betont Kexin New Materials (kexinMaterials), Mechanismuskombinationen anhand des Korrosionsgrades und datenbasierter Kennzahlen abzuleiten, statt ein einzelnes Produkt zu übernehmen – dies ist auch der Schlüssel, um Wartungsintervalle zu verlängern und die Lebenszykluskosten zu senken.
Zur Frage, ob wasserverdünnbar oder lösemittelhaltig, und wie Alkyd und Epoxid abzuwägen sind, siehe weiterführend https://www.psste.com/water-based-vs-oil-paint-selection/ und https://www.psste.com/waterborne-industrial-coatings-selection/. Im Hinblick auf Arbeitssicherheit sind lösemittelhaltige Rostschutzfarben meist brennbare organische flüchtige Verbindungen (z. B. Alkydlack der Klasse UN 1263); entsprechende Schutzanforderungen siehe https://www.psste.com/water-based-paint-safety-myth/.
VIII. Verifizierbarkeit der Mechanismen und Prüfverfahren
Um zu beurteilen, welcher Mechanismus bei einer Rostschutzfarbe überwiegt, darf man nicht nur die Rezepturliste oder Werbeaussagen betrachten, sondern muss das Versagensverhalten durch Normprüfungen rekonstruieren. In der Praxis werden zur Unterscheidung der Mechanismen folgende Verfahren genutzt:
- Verifikation der physikalischen Barriere: Nach GB/T 1771-2007 (entspricht ASTM B117, DIN EN ISO 9227) neutraler Salzsprühtest, mit Kreuzritz oder X-Schnitt auf der Filmoberfläche, Beobachtung der Eindringbreite des Mediums entlang des Schnitts. Barrierebeschichtungen zeigen einseitige Rostbildung meist ≤1–2mm, vorwiegend linear entlang des Defekts; falls kaum Ausbreitung am Schnitt, deutet dies oft auf zusätzliche Passivierung oder kathodischen Schutz hin.
- Verifikation des kathodischen Schutzes: Elektrochemische Impedanzspektroskopie (EIS) beobachtet die Änderung des Ladungstransferwiderstands des Zinkpulvernetzes; nach Salzsprühtest zeigt das Freilegen der Beschichtung grau-weiße Opferprodukte der Zinkschicht und rostfreien Stahluntergrund, was den Opferanoden-Schutz bestätigt. Bei zinkreichen Grundierungen ist ein Trockenfilm-Zinkgehalt ≥80% (Masse) die Schwelle für ein leitfähiges Netz; darunter zeigt EIS deutlich Barriere statt kathodischem Schutz.
- Passivierungsverifikation: Elektrochemische Polarisationskurve (Tafel) zeigt das Auftreten des Passivbereichs im Anodenast; Zinkphosphatpigmente senken den Passivierungsstrom und verbreitern den Passivbereich; begrenzte Chromat-Passivierung hat breiteren Bereich, aber Toxizität führt zum Ausscheiden aus dem Mainstream.
- Haftung und Zwischenschicht: GB/T 9286-1998 Gitterschnitt (0–5 Klassen, 0/1 Klasse ist exzellent) verifiziert mechanische Haftung von Barriere-/Passivierungsbeschichtungen; ISO 2409, ASTM D3359 sind ebenfalls gängige Kriterien.
IX. Beispiel zur Berechnung von Schichtsystem-Dicke und Anzahl der Anstriche
Der Mechanismus muss letztlich in ”wie dick aufgetragen” münden. Am Beispiel ISO 12944 C4-Umgebung gibt das Forschungsarchiv typische Schichtdicken an: zinkreiche Grundierung 70–80 µm (1 Anstrich), Epoxid-Glimmerpigment-Zwischenbeschichtung 100–150 µm (1–2 Anstriche), Epoxid-Polyurethan-Decklack 100–120 µm (2 Anstriche), Gesamttrockenfilm ca. 270–350 µm. Der Zusammenhang von Nassfilmdicke (WFT) und Trockenfilm (DFT) ist WFT = DFT ÷ Volumenfeststoffgehalt (VS, Dezimal). Beispiel: Grundierung mit 50% Volumenfeststoff, um 75 µm DFT zu erreichen, benötigt ein Nassfilm von 150 µm pro Anstrich; falls in einem Durchgang nicht erreichbar, zwei Durchgänge à 75 µm Nassfilm. Theoretische Ergiebigkeit (m²/L) = VS × 10 ÷ DFT(µm), bei VS=0.5, DFT=75µm also ca. 6,7 m² pro Liter. Wer diese Umrechnung beherrscht, kann das ”Mechanismusdesign” in ausführbares ”wie viel pro Durchgang sprühen” übersetzen.
X. Vom Mechanismus zu den Lebenszykluskosten
Die Mechanismuswahl ist im Kern ein Abwägen zwischen ”Erstkosten” und ”Wartungsintervall”. Alkyd-/Epoxid-System mit Barriere+Passivierung ist günstig, muss aber bei C4+ Umgebung evtl. schon nach 3–5 Jahren repariert werden; das schwere Korrosionsschutzsystem mit zinkreichem kathodischem Schutz hat höhere Erstkosten, zieht das Wartungsintervall aber auf 10–15 Jahre oder länger. Das Forschungsarchiv weist auf 1000–3000h Salzsprühtest beim schweren Korrosionsschutz hin – genau das Fundament für lange Intervalle. Kexin New Materials (kexinMaterials) leitet bei Kundenkontakt meist anhand Korrosionsgrad und Nutzungsdauer die Mechanismuskombination und Gesamtschichtdicke ab, statt Einzelpreise isoliert zu vergleichen – genau dies ist der Schlüsselschritt, um ”Mechanismuswissen” in ”Kostenersparnis” zu wandeln.
Zur Frage, ob wasserverdünnbar oder lösemittelhaltig, und wie Alkyd und Epoxid abzuwägen sind, siehe weiterführend https://www.psste.com/water-based-vs-oil-paint-selection/ und https://www.psste.com/waterborne-industrial-coatings-selection/. Im Hinblick auf Arbeitssicherheit sind lösemittelhaltige Rostschutzfarben meist brennbare organische flüchtige Verbindungen (z. B. Alkydlack der Klasse UN 1263); entsprechende Schutzanforderungen siehe https://www.psste.com/water-based-paint-safety-myth/.
XI. Beispiele für Mechanismus-Kombinationen in unterschiedlichen Korrosionsumgebungen
Überträgt man die genannten Mechanismen auf konkrete Umgebungen, ergeben sich folgende Empfehlungen (Korrosionsgrade nach ISO 12944-2018):
| Korrosionsgrad | Typische Umgebung | Empfohlene Mechanismus-Kombination | Ungefähre Gesamt-DFT |
|---|---|---|---|
| C2 niedrig | Trockene Innenräume, ländliche Atmosphäre | Zinkphosphat-Passivierungsgrundierung + Alkyd-/Epoxid-Decklack | 120–160 µm |
| C3 mittel | Stadt, Leichtindustrie, höhere Luftfeuchte | Zinkphosphat-Passivierung + Epoxid-Glimmerpigment-Barriere + Decklack | 180–240 µm |
| C4 hoch | Küste, Chemiegebiet, Brücken | Zinkreicher kathodischer Schutz + Epoxid-Glimmerpigment + Decklack | 270–320 µm |
| C5 sehr hoch | Offshore-Plattformen, strenge Industrie | Hoher Zinkanteil Grundierung + dicke Glimmerpigmentschicht + hochwetterfester Decklack | 320–400 µm |
| CX extrem | Offshore-Spritzwasserzone | Zinkreich + Epoxid-Glasflakes + Spezialdecklack | ≥400 µm |
Die Kernaussage dieser Tabelle: Je strenger die Umgebung, desto mehr muss von der ”einfachen Barriere” auf die Multimechanismus-Synergie ”kathodischer Schutz + Barriere + Passivierung” umgestellt werden. Kein Mechanismus allein deckt alle Grade ab.
XII. Chemische Details von Rostumwandlern
Die Kernreaktion der umwandelnden Rostschutzwirkung läuft zwischen Tanninsäure oder Phosphorsäure und Rost ab. Hauptbestandteil des Rosts FeO(OH) löst sich unter sauren Bedingungen zu Fe³⁺, Tanninsäure (mehrwertige Phenolcarbonsäure) komplexiert dies zu schwarzem Eisentannat-Niederschlag, der fest am Untergrund haftet; Phosphorsäure bildet mit Eisenionen schwerlösliche Eisenphosphate, die die lockere Rostschicht ”in situ aushärten”. Zu betonen: Diese Reaktionen wirken nur auf bereits gebildeten aktiven Rost, nicht auf nicht entfernte Zunder- oder Ölrückstände – daher begrenzt das Forschungsarchiv auf ”nur leichter Flugrost, St2/St3″. Vor Ort dünn auftragen, vollständig eindringen lassen; zu dick wird zur Schwachschicht.
XIII. Einfluss von Umweltschutz und VOC-Trend auf die Mechanismuswahl
In jüngerer Zeit heben GB 30981-2020 ”Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen” und GB 24409-2020 ”Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen” die Schwellen für VOC und Schwermetalle an; traditionelle blei- und chromhaltige Pigmente wurden ersetzt, umweltfreundliche Passivierungspigmente wie Zinkphosphat verbreiten sich schnell; auch lösemittelhaltige Systeme entwickeln sich zu hohem Feststoffgehalt und niedrigem VOC (im Archiv steht Jotun Barrier 80 UHS mit VOC nur 134 g/L als Richtung). Der Mechanismus selbst wird durch Umweltvorschriften nicht verneint – Barriere, Passivierung, kathodischer Schutz lassen sich alle über wasserverdünnbare oder hochfeststoffhaltige Träger realisieren; Mechanismuswahl und Trägerwahl (Lösemittel/Wasser/Hochfeststoff) sind zwei unabhängige Dimensionen, die in der Praxis separat entschieden werden sollten.
XIV. Detaillierte Korrosions-Elektrochemie-Gleichungen
Um den Mechanismus wirklich zu verstehen, muss man den elektrochemischen Prozess aus Abschnitt 1 als Reaktionsgleichungen schreiben. Anodenbereich: Fe → Fe²⁺ + 2e⁻ (Eisen löst sich); gebildetes Fe²⁺ reagiert bei Sauerstoff zu Fe²⁺ + 2H₂O + ½O₂ → 2FeO(OH) + H⁺ (Bildung von Eisen(III)-hydroxid, d. h. Rotrost). Kathodenbereich in neutralem bis nahezu neutralem Milieu: Sauerstoffreduktion O₂ + 2H₂O + 4e⁻ → 4OH⁻. Man sieht: ”Sauerstoff” und ”Wasser” sind der Treibstoff der Korrosion, der ”Elektronenkreislauf” wird durch den Stahl selbst geschlossen. Physikalische Barriere unterbricht Wasser-/Sauerstoffzufuhr; Passivierung hebt die Schwelle der anodischen Auflösung (macht Fe→Fe²⁺ schwerer); kathodischer Schutz verlagert die Anode aktiv auf das Zink (Zn → Zn²⁺ + 2e⁻, Zink hat negativeres Potenzial). Drei Gleichungssätze entsprechen drei Mechanismen, logisch konsistent.
XV. Vergleich der Passivierungspigment-Familien
Außer Zinkphosphat gibt es für technische Anwendungen umweltfreundliche Passivierungspigmente wie Molybdate (z. B. Zinkmolybdat), die durch MoO₄²⁻ an der Anode eine Passivierungsschicht bilden und oft mit Phosphaten synergieren; Calcium-Austauschsilikate (ionenaustauschend), die bei Kontakt mit aggressiven Ionen Ca²⁺ freisetzen und Cl⁻ einfangen und an der Grenzfläche schützende basische Salze erzeugen; auch Borate und modifiziertes Aluminiumphosphat finden Verwendung. Eingeschränkte Chromate (Zinkgelb, vierbasisches Zinkgelb) passivieren am stärksten, doch die Toxizität des sechswertigen Chroms führte zu ihrem Rückzug aus dem Mainstream. Das Forschungsarchiv führt sie neben „Zinkphosphat, Chromate (eingeschränkt)“ auf und weist darauf hin, dass Rezepturen einen umweltfreundlichen Ersatz zwischen „Wirkung“ und „Vorschriften“ wählen sollten. Bei der Auswahl reicht für mittlere Anforderungsstufen eine Zinkphosphat/Molybdat-Kombination, es ist nicht nötig, Chromate anzustreben.
Sechzehn. Zinkpulver-Klassenstandards für zinkreiche Grundierungen
Ob der kathodische Schutzweg konform ist, hängt ebenfalls von der Zinkpulverklasse ab. Das Forschungsarchiv weist darauf hin, dass das Zinkpulver von Jotun Barrier 80 UHS der ASTM D520 Type II entspricht und die Anforderungen von SSPC Paint 20 Klasse 2 sowie ISO 12944-5 erfüllt. ASTM D520 unterteilt nach Zinkpulverreinheit/Korngröße in Type I, II, III; SSPC Paint 20 unterteilt nach Zinkgehalt im Trockenfilm in Klasse 1 (≥85 % Masse) und Klasse 2 (≥77 % Masse, bei einigen Systemen ≥65 % je nach Harz). Ein Zinkgehalt im Trockenfilm von ≥80 % (Masse) liegt genau an der Obergrenze von Klasse 2 und nahe Klasse 1, was ausreicht, um ein Opferanodennetzwerk zu stützen. Beim Einkauf von zinkreichen Grundierungen sollte man Nachweise über Zinkpulverklasse und Zinkgehalt im Trockenfilm verlangen, statt nur auf das Wort „zinkreich“ zu achten.
Siebzehn. Einfluss der Verarbeitungsumgebung auf die Umsetzung des Mechanismus
Der beste Mechanismus muss durch korrekte Verarbeitung eingelöst werden. Temperatur, Feuchtigkeit und Taupunkt sind die drei Hauptvariablen: Bei zu niedriger Temperatur härtet Epoxid langsam aus, die oxidative Vernetzung von Alkyd verzögert sich, und sowohl kathodischer Schutz als auch Barrierewirkung „kommen nicht in Gang“; bei relativer Luftfeuchtigkeit >85 % oder wenn die Untergrundtemperatur innerhalb von 3 ℃ unter dem Taupunkt liegt, bildet sich leicht Kondenswasser auf der Oberfläche, und barrierebildende Beschichtungen neigen zu Blasenbildung und abruptem Adhäsionsverlust. Das Forschungsarchiv fordert für die Epoxid-Polyurethan-Kombination „Temperatur 5–35 ℃, relative Luftfeuchtigkeit ≤80 %, Untergrundtemperatur mindestens 3 ℃ über Taupunkt“, dieser Grundsatz gilt ebenso für Kombinationen mit Barriere/Passivierung. Zudem ist die „Wiederrostzeit“ nach dem Strahlen entscheidend: Eine Sa2.5-Stahloberfläche beginnt in feuchter Umgebung innerhalb weniger Stunden zu rosten, die Grundierungsbeschichtung sollte innerhalb der vorgegebenen Zeit erfolgen, sonst verlieren Barriere und Passivierung ihre Haftgrundlage.
Achtzehn. Häufige Auswahlfehler im Engineering
Fehler 1: Alkyd-Rostschutzfarbe als Schwerkorrosionsschutz verwenden – sie bietet keinen kathodischen Schutz und versagt ab C4 zwangsläufig. Fehler 2: Bei zinkreicher Grundierung „mit Zink ist alles machbar“ – wenn Zink im Trockenfilm <80 % beträgt oder kein leitfähiges Netzwerk gebildet ist, greift die Opferanode nicht. Fehler 3: Viel Wert auf Schichtanzahl, wenig auf Schichtdicke – der Mechanismus benötigt ausreichende DFT zur Tragung, dünne Beschichtung gleich keine Schutzwirkung. Fehler 4: Ignorieren der Kombination, direktes Überlackieren von Alkyd mit stark lösemittelhaltigem Decklack führt zu Anlösung. Fehler 5: Einzelpreis statt Lebenszykluskosten, anfangs gespart, später häufige Reparaturen teurer. Wer Mechanismus, Korrosionsgrad, Medium und Umgebung klar zuordnet, kann die meisten dieser Fehler vermeiden.
Neunzehn. Ergänzung zu plättchenförmigen Füllstoffen und Shop-Primer
Neben Eisenglimmer werden auch Glasflakes, Edelstahlflakes und Zink-Aluminium-Flakes häufig als barriereverstärkende Füllstoffe eingesetzt: Glasflakes haben ein hohes Längen-Dicken-Verhältnis und starke chemische Trägheit, können den Eindringpfad stärker verlängern und kommen oft in Schwerkorrosionsschutz-Auskleidungen vor; Edelstahlflakes bieten sowohl Barriere als auch gewisse kathodische Schutzneigung. Eine weitere leicht zu verwechselnde Kategorie ist der „Shop-Primer“ – nach dem Strahlen im Werk wird ein temporärer Rostschutzgrund (z. B. epoxidharzbasierte zinkreiche Shop-Primer oder schweißbare Grundierung mit Zinkphosphat) aufgetragen, für kurzzeitigen Schutz während Transport und Vorfertigung, teils hitzebeständig beim Schweißen. Das Forschungsarchiv erwähnt den „Shop-Primer“ in der ISO 12944-Kombination und zeigt, dass er Teil der ganzheitlichen Kette vom Produktions- bis zum Einbau-Schutz ist und mit der finalen Schwerkorrosionsschutz-Kombination abgestimmt zu planen ist, statt isoliert ausgewählt zu werden.
Häufig gestellte Fragen
Frage: Ist bei Rostschutzfarbe ein höherer Zinkgehalt immer besser?
Antwort: Nicht ganz. Der kathodische Schutzmechanismus erfordert einen Zinkgehalt im Trockenfilm von etwa ≥80 % (Masse), um ein kontinuierliches leitfähiges Netzwerk zu bilden; darunter kann die Opferanodenwirkung nicht greifen; doch zu hoher Zinkgehalt verringert die Filmfestigkeit, erhöht Rissrisiko und verschlechtert die Kompatibilität mit Decklacken. Man sollte die entsprechende Klasse nach Norm (z. B. SSPC Paint 20, ISO 12944-5) wählen, statt blind auf Höchstwerte zu setzen.
Frage: Was rostet besser, Zinkphosphat oder Chromat?
Antwort: Chromat hat stärkere Passivierungsfähigkeit, doch sechswertiges Chrom ist giftig und streng reguliert, also „eingeschränkt“; Zinkphosphat ist umweltfreundlich, die Hauptalternative, mit guter Gesamtperformance und Konformität in mäßig korrosiver Umgebung, daher die bevorzugte Wahl im Engineering.
Frage: Kann zinkreiche Grundierung direkt als Decklack dienen?
Antwort: Einige hochfeststoffhaltige epoxidharzbasierte zinkreiche Grundierungen (wie das im Archiv genannte TEKNOZINC 3480 SE) sind ohne Decklack wetterfest und für bestimmte Bedingungen nutzbar; doch die meisten zinkreichen Grundierungen bilden in der Atmosphäre allmählich Weißrost und Kreidung, für dauerhafte Dekoration und Bewitterung wird die Kombination mit passendem Decklack empfohlen.
Frage: Warum schadet eine physikalisch barrierebildende Beschichtung nach Kratzern schneller?
Antwort: Barrierebeschichtungen schützen nicht aktiv; an der Kratzstelle reichern sich Medien an, es entsteht ein Konzentrationselement aus kleiner Anode/großer Kathode, Korrosion breitet sich entlang des Defekts beschleunigt aus, daher zählt bei Barrierebeschichtungen Integrität und schnelle Reparatur.
Frage: Kann Rostbeschichtung das Strahlen ersetzen?
Antwort: Nein. Das Archiv stellt klar, dass Rostbeschichtung nur für leichten Flugrost, St2/St3 geeignet ist; bei Schwerkorrosion und blasiger Rostschicht muss auf Sa 2½ gestrahlt werden, sonst kann Umwandlungs-/Stabilisierungstyp keine stabile Schicht bilden.
Frage: Wie versteht man C2 bis CX in ISO 12944?
Antwort: Das ist die atmosphärische Korrosivitätsklassifizierung: C2 niedrig, C3 mittel, C4 hoch, C5 sehr hoch, CX extrem (z. B. Offshore-Marine). Je höher die Stufe, desto strenger die erforderliche Kombination aus Schichtdicke und Mechanismus, Schwerkorrosionsschutz muss kathodische Schutzgrundierung enthalten.
Frage: Was bewirken die „Flakes“ im epoxidharzigen Eisenglimmer-Zwischenlack?
Antwort: Eisenglimmerplättchen überlappen parallel und bilden ein Labyrinth, das den geradlinigen Diffusionspfad für Korrosionsmedien verlängert und die Wasser-Sauerstoff-Permeation deutlich senkt – typische Barriereverstärkung.
Frage: Können kathodischer Schutz und Passivierung gleichzeitig existieren?
Antwort: Ja. In vielen Schwerkorrosionskombinationen liefert die zinkreiche Grundierung kathodischen Schutz, während Zwischenlack mit Zinkphosphat oder passivierende Grundierung die Passivierung ergänzen, mehrschichtige Mechanisme steigern synergistisch die Haltbarkeit.