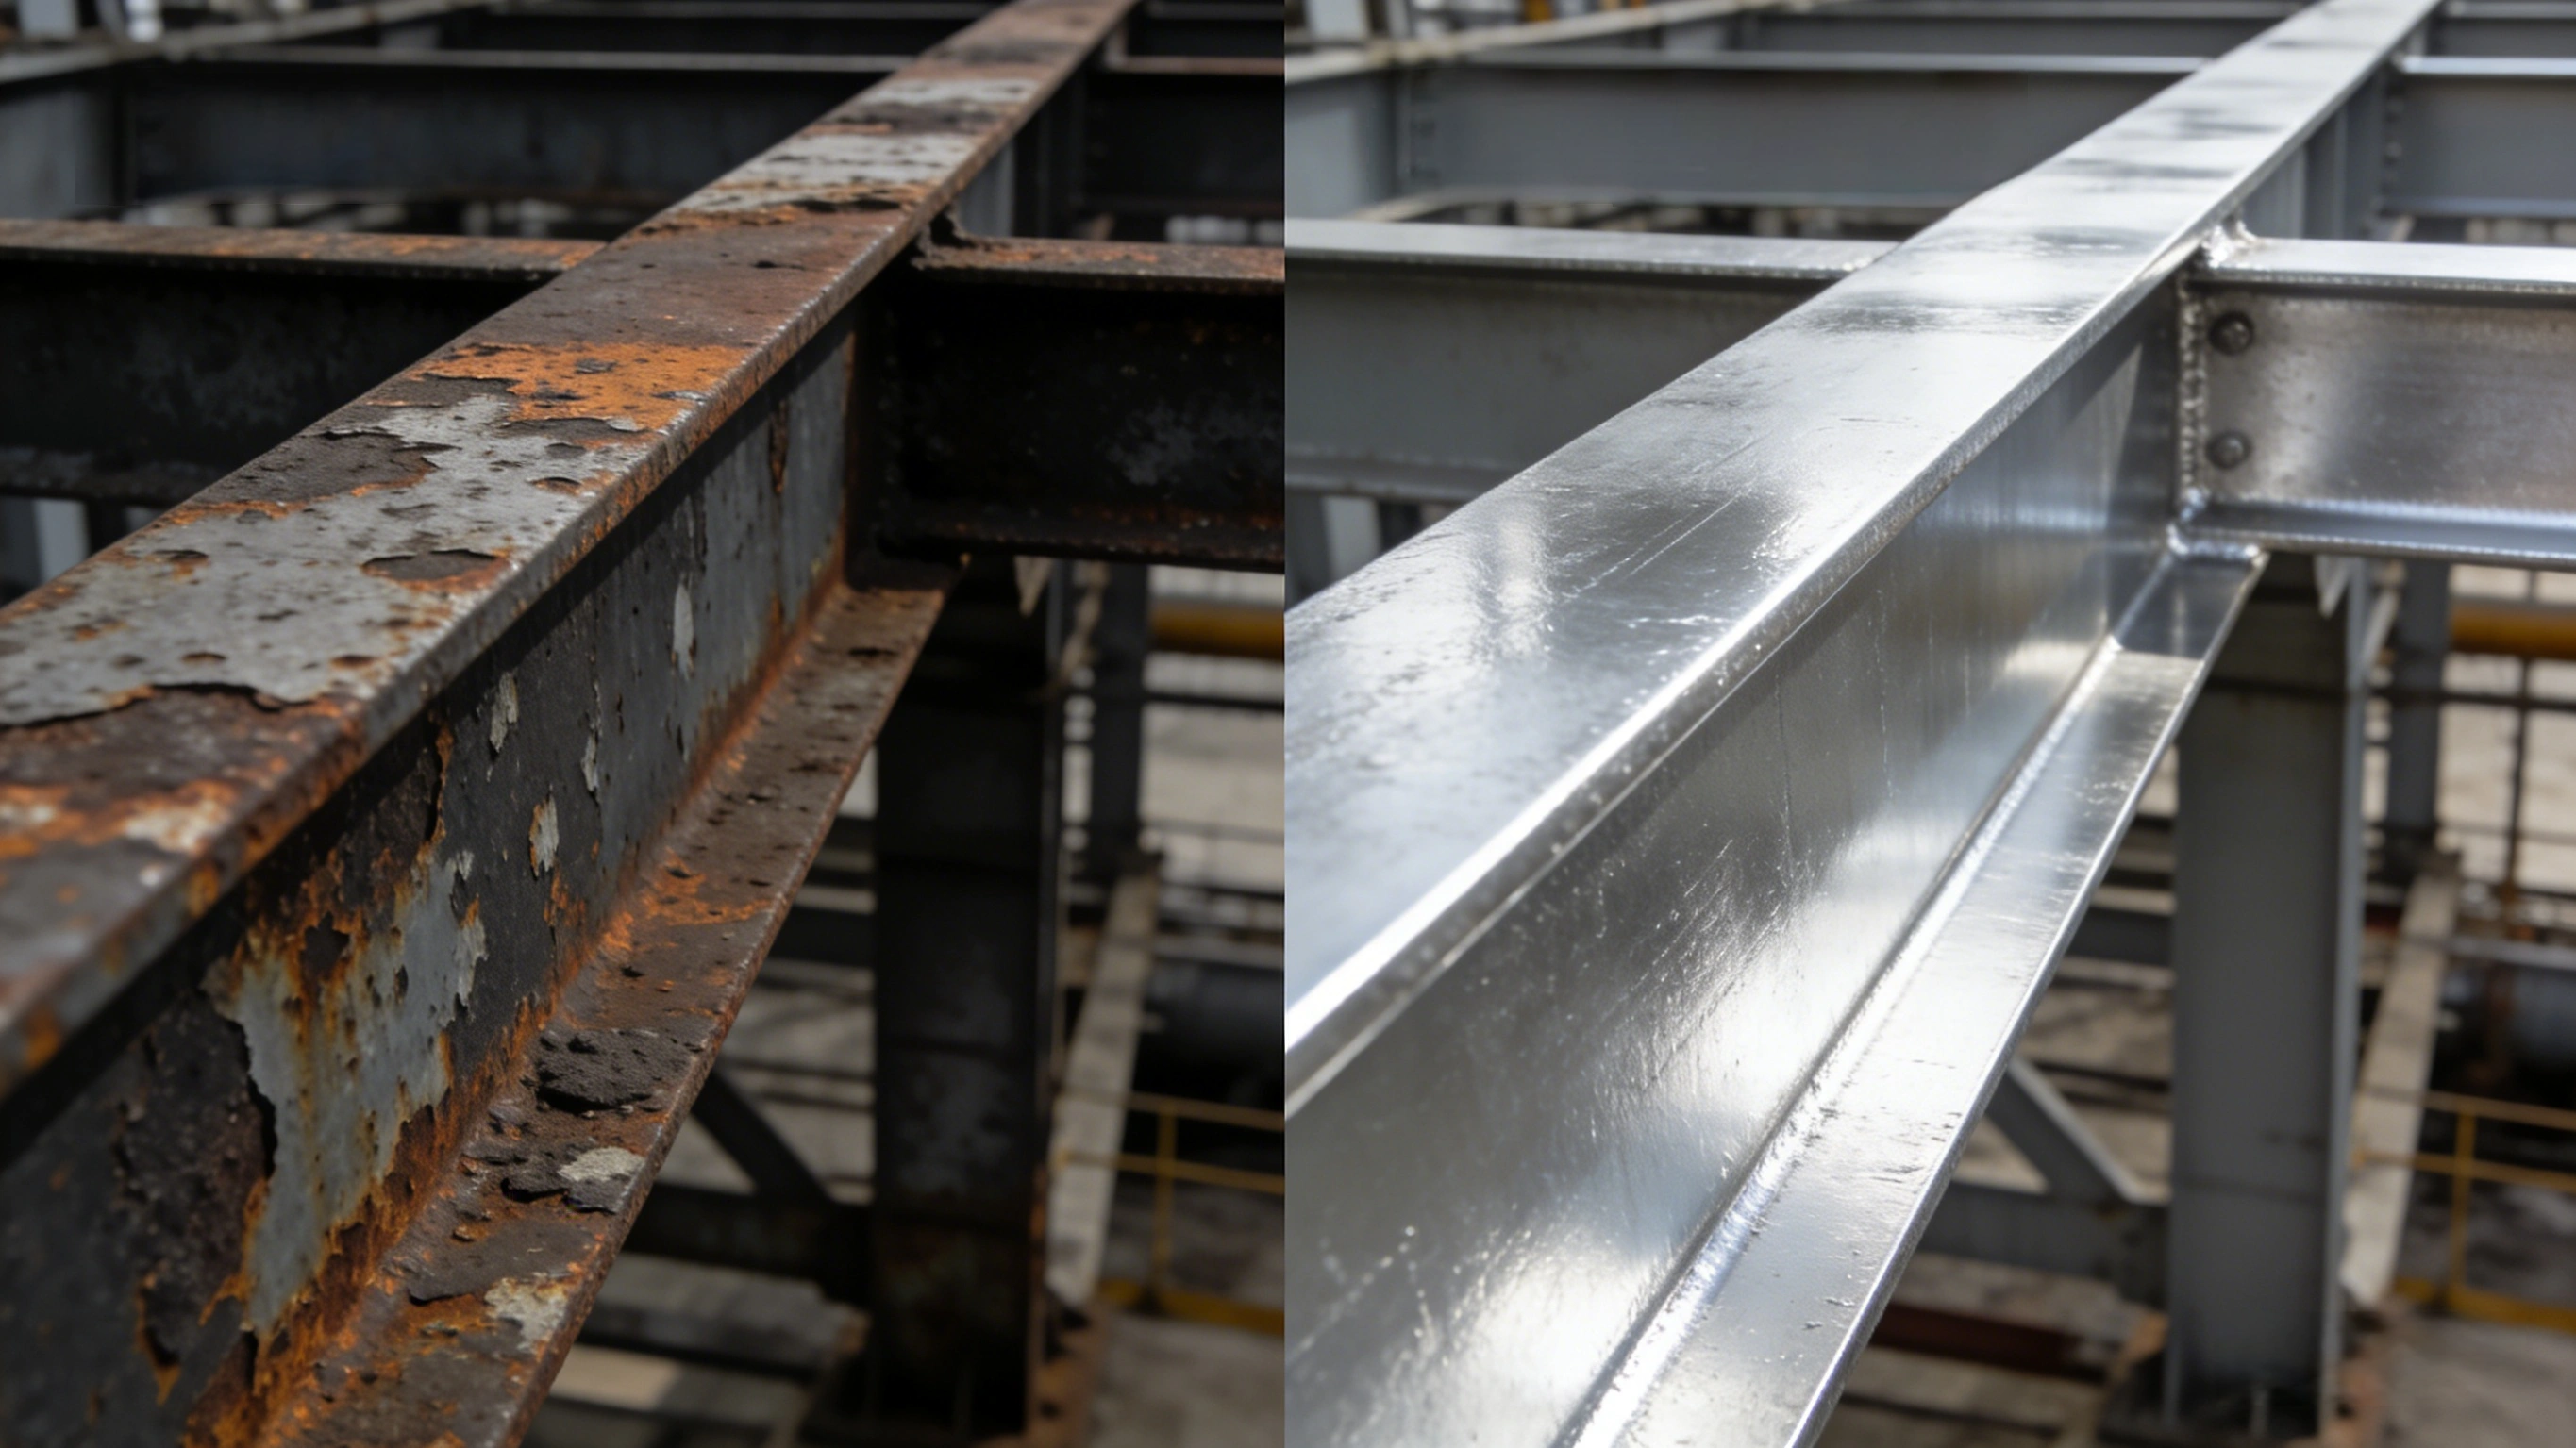
Korrosion an Kehlnähten und Blechkanten von Lagerbehältern bezeichnet örtliche Rost- und Beschichtungsfehler an stehenden zylindrischen Stahlschweißtanks, die früher auftreten als auf ebenen Flächen: an Kehlnähten und Nahtübergängen, an den ringförmigen Kehlnähten der Bodenrandplatten, an den Wurzeln von Stutzen und Versteifungsringen sowie an Scher- und Brennschnittkanten — also an geometrischen Sprungstellen. Ursächlich sind unzureichende Trockenschichtdicke, unterbrochene Oberflächenrauheit, nicht nachbearbeitete Schweißfehler und blinde Flecken der Fehlstellenprüfung in Kombination. Es ist kein einzelner Korrosionsmechanismus, sondern ein Sammelbegriff für messbare Objekte: Der Vorbereitungsgrad wird nach ISO 8501-3 beurteilt, die Schweißnahtgeometrie nach ISO 5817, die Schichtdicke nach ISO 19840 oder SSPC-PA 2, die Beschichtungskontinuität mit Funken-Fehlstellenprüfung nach ASTM D5162, und die Korrosivitätskategorie wird nach ISO 12944-2 eingestuft.
Das vertraute Bild in Küstentanklagern: im 3. bis 5. Jahr nach Inbetriebnahme ist die Beschichtung der großen Mantelflächen noch intakt, der Glanz kaum gemindert, doch unter den Kehlnähten ziehen 1 mm bis 3 mm breite Rostfahnen nach unten, an Bodenrandplatten und Ringkehlnähten wirft und blättert die Beschichtung, und die Ansätze von Mannlöchern und Stutzen rosten einmal rundum. Als die Dämmung zur Begutachtung geöffnet wird, zeigt die Wand unter der Ringschweißnaht bereits örtliche Wanddickenabnahmen. Das Erstaunen der Betreiber lässt sich in einem Satz sagen: Der Abnahmeprotokoll über die Trockenschichtdicke war bestanden — warum beginnt der Schaden trotzdem an diesen Stellen? Die Antwort liegt in Messstellenverteilung und Grenzwerten: Die üblichen Messstellen liegen auf Flächen; Kehlen und Kanten wurden weder gleich dicht gemessen noch gleich bewertet.
TL;DR: Die Ergebnisse vorab
- Schweißnähte und Kanten sind eigenständige Prüfobjekte: ISO 8501-3:2025 fordert dafür die drei Vorbereitungsgrade P1, P2 und P3; Schwerkorrosionsschutz-Systeme beginnen üblicherweise bei P2, oberhalb von C4 oder bei hoher Dauerhaftigkeitsklasse gilt P3.
- Kantenverrundung ist messbar: P3 verlangt an maschinell geschnittenen Kanten einen Verrundungsradius von mindestens 2 mm, Brennschnittkanten werden häufig mit 3 Anschnitten oder 3 Schleifgängen behandelt; bei Blechdicken unter 3 mm ist P3 meist nicht erreichbar — hier ist zwischen Konstruktion und Fertigung abzuwägen.
- Untergrabungsgrenzen stehen im Dickenverhältnis: ISO 5817:2023 bei durchgehender Untergrabung Klasse B 0.05t und höchstens 0.5 mm, Klasse C 0.1t, Klasse D 0.2t; im System von GB 50205-2020 gilt für Nähte der Güteklasse 2 bis 0.05t und höchstens 0.5 mm bei höchstens 100 mm Fortsetzungslänge.
- Bestandene Schichtdicke heißt nicht bestandene Kehlnaht: ISO 19840 verlangt den Mittelwert mindestens beim Nennwert, Einzelmessungen mindestens 80 % des Nennwerts und höchstens 20 % der Messwerte unter dem Nennwert; die IMO PSPC arbeitet mit der 90/10-Regel, und die chinesische Baustellenpraxis prüft nach 90/10 ebenso für Dünnstellen an Nähten und Knoten.
- Die Fehlstellenprüfspannung folgt der Schichtdicke: ASTM D5162 nennt 0.5 mm (20 mil) als gängige Grenze zwischen NiederSpannungs-Schwamm und Hochspannungs-Funkengerät; Hochspannung nach V = M × √T mit M = 3294 oder 7843, 1.5 mm entsprechen etwa 9.6 kV, Niederspannung üblicherweise 5 V bis 90 V.
- Rauheit und Salze sind die versteckten Fallen im Schweißbereich: Beschichtungstechnik misst Rz statt Ra, auf derselben Fläche ist Rz etwa das 4- bis 6-Fache von Ra; die meisten Systeme verlangen Rz 40 μm bis 75 μm, PSPC 30 μm bis 75 μm, thermisch gespritztes Aluminium Sa 3 und Rz mindestens 75 μm, lösliche Salze als NaCl-Äquivalent höchstens 50 mg/m².
- Der Stripe coat bringt Schichtdicke an geometrisch ungünstigen Stellen zurück: ISO 12944-5 definiert ihn als zusätzliche Lage eigens für Kanten, Schweißnähte und Gewindeteile; die Klausel muss Positionsliste, Material, Lagenzahl und Messstellen nennen.
- Einsatzbedingungen trennen: Tankauskleidungen fallen nicht unter GB/T 30790 und ISO 12944; Korrosion unter Wärmedämmung betrachtet nach NACE SP0198 den Metalloberflächentemperaturbereich von etwa -4 ℃ bis 175 ℃, und Kondensat im Stillstand verlagert das Risiko über die Bereichsgrenze.
Warum Beschichtungen an Tanks zuerst an Kehlnähten und Kanten versagen
Korrosion an Kehlnähten und Kanten hat nie eine einzige Ursache, sondern 3 zugleich: die ungleiche Schichtdickenverteilung des Beschichtungsstoffs an geometrischen Sprungstellen, die Unmöglichkeit, beim Strahlen Schweißnaht und Grundwerkstoff auf denselben Vorbereitungsgrad zu bringen, und eine Konstruktionsgeometrie, die Wasser und Medium in der Nahtwurzel hält. Kreuzungen von Ring- und Längsnähten bilden T- oder K-förmige Stufen; zwischen Nahtübergang und Grundwerkstoff entsteht eine Stufe statt einer Rampenfläche, und deren senkrechte Flächen sind beim Spritzen wegen Sicht und Pistolenwinkel schlechter erreichbar, die Auftragsrate liegt deutlich unter der von Flächen. Zur Medien- und Systemwahl der Tankinnenwand siehe Innenbeschichtung von Lagerbehältern: Systemwahl und Beständigkeit gegen das Medium; hier geht es ausschließlich um Außenwand, Randplatten und Schweißnahtgeometrie.
Geometrie, Schichtdicke und Medienrückhalt greifen ineinander
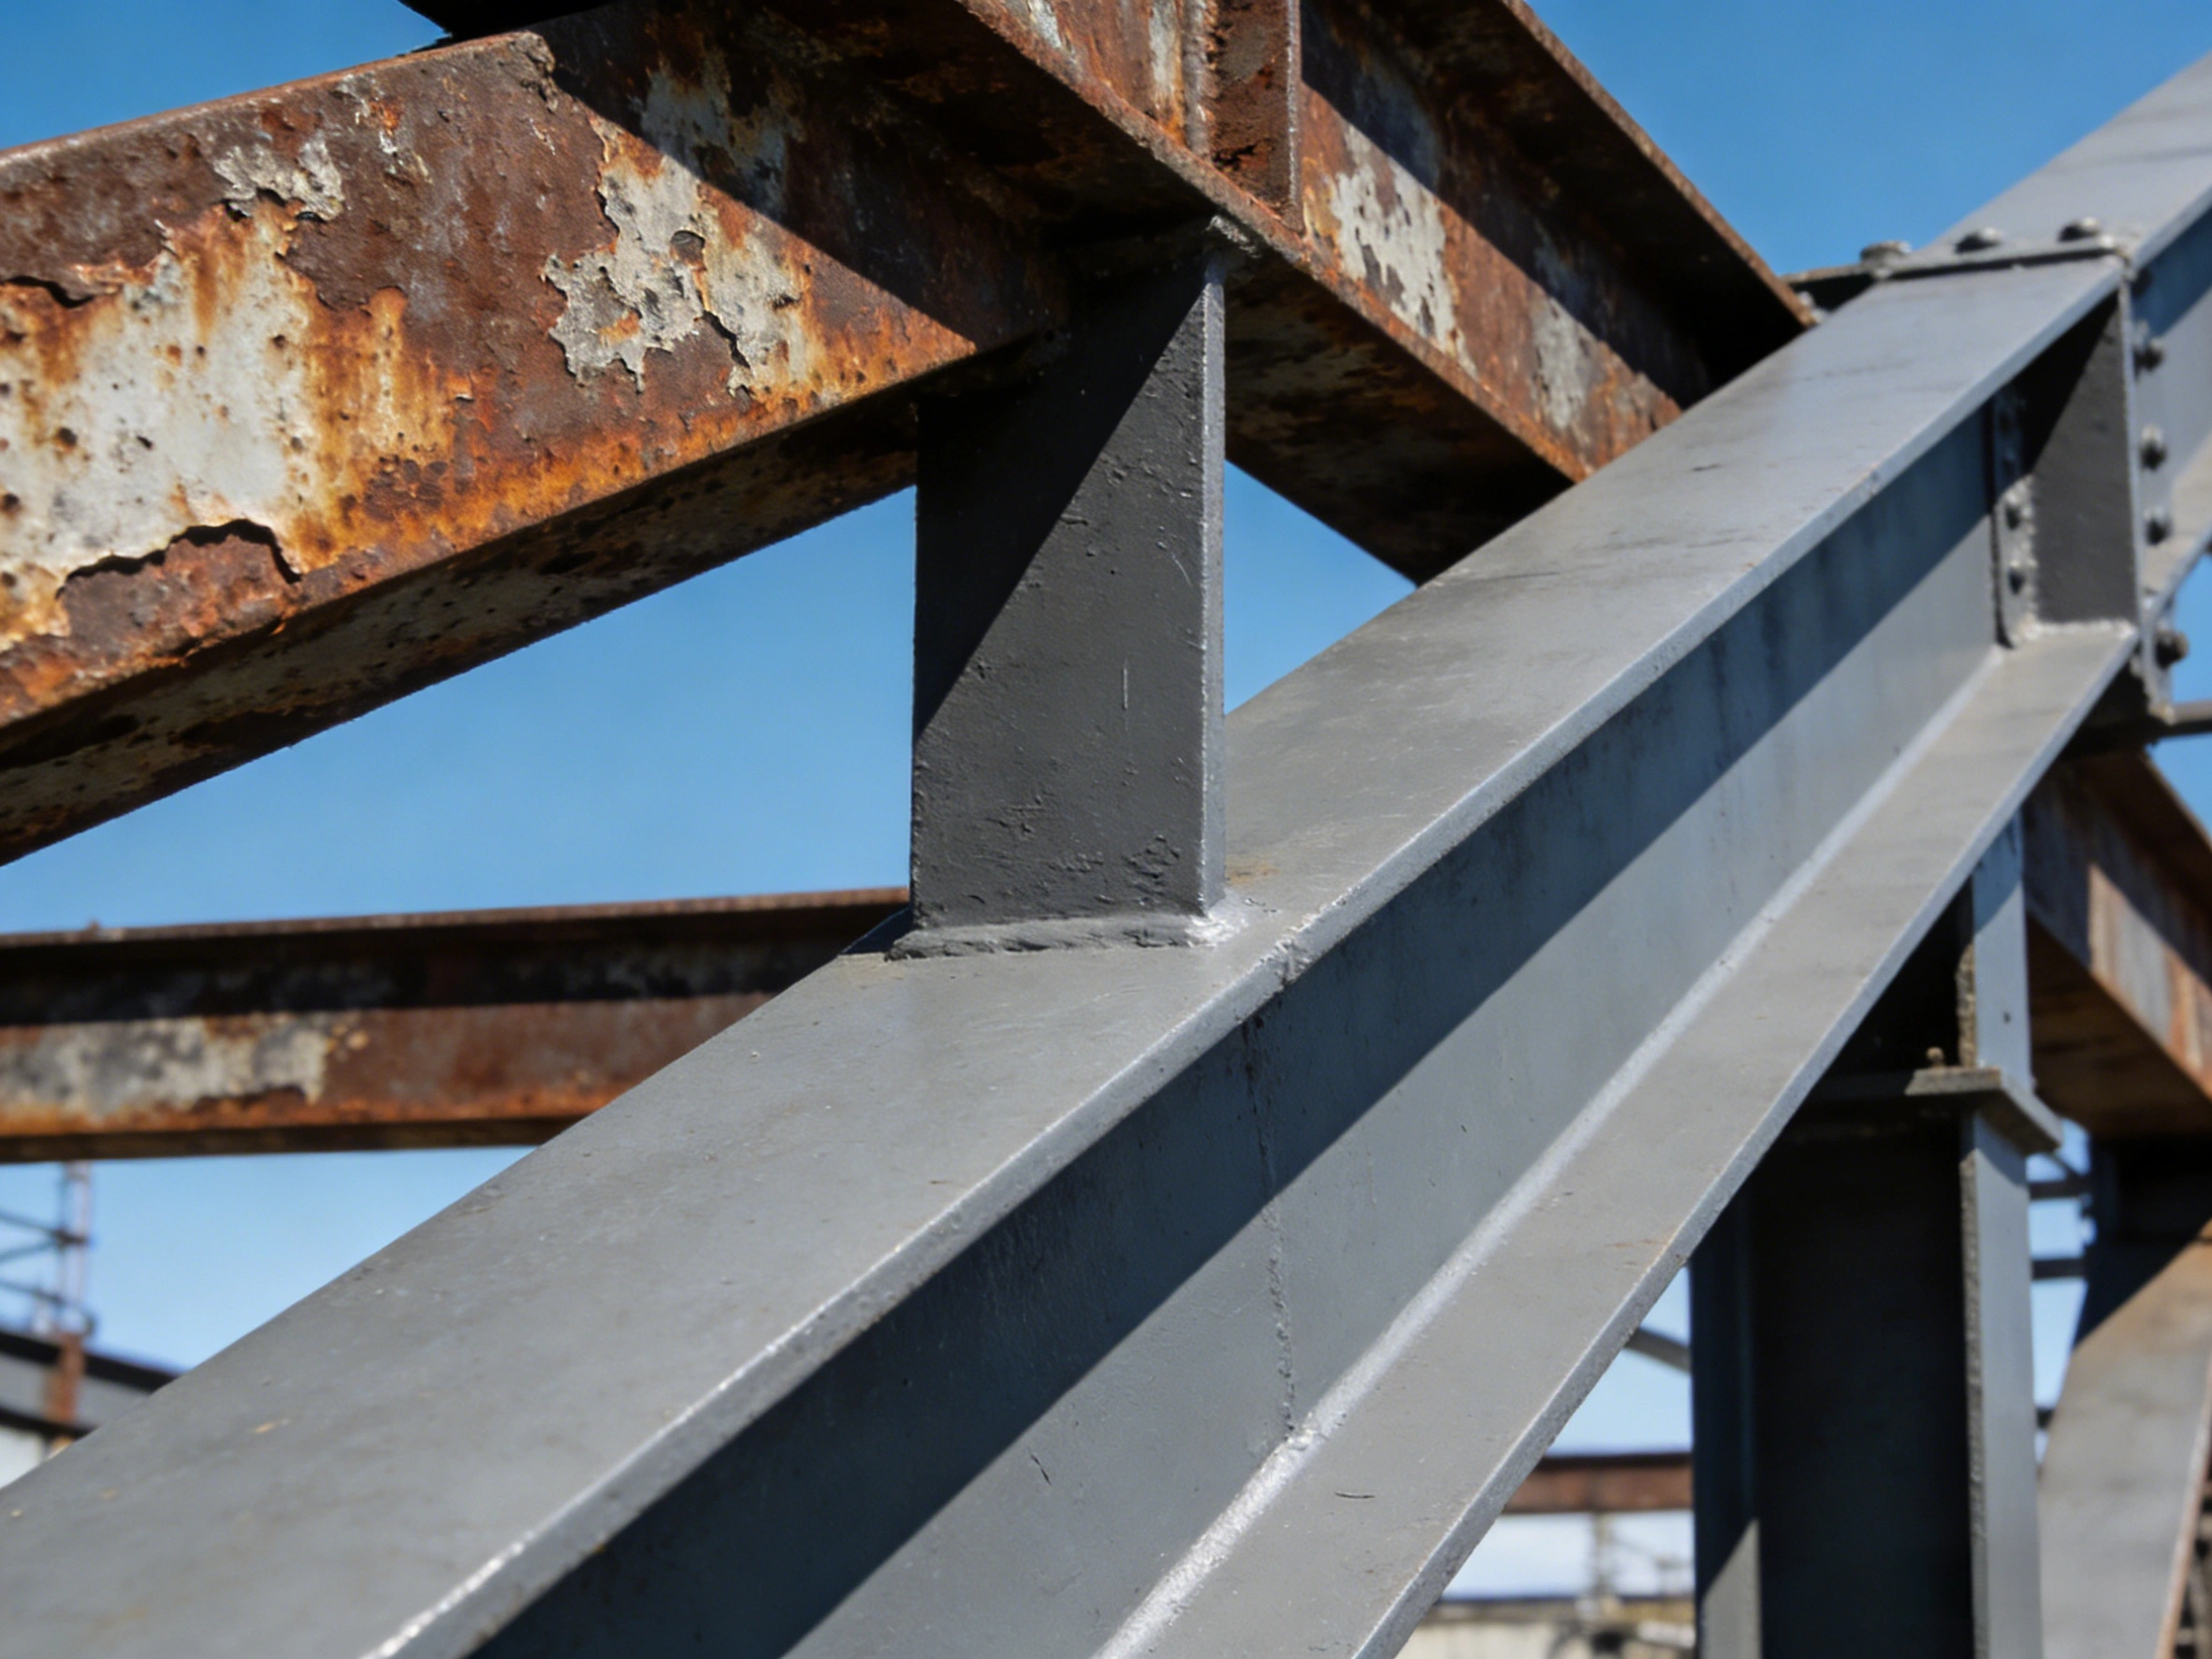
Erhabene Kanten werden dünner, weil der Beschichtungsstoff unter Schwerkraft abläuft und sich durch Oberflächenspannung zurückzieht; die Trockenschichtdicke auf rechtwinkligen scharfen Kanten liegt meist spürbar unter den Flächenmesswerten derselben Lage. Hohlkehlen und Nahtwurzeln verhalten sich umgekehrt: Angesammelte Flüssigkeit und Staub machen die Schicht zwar dicker, aber porös, die Trocknungsschrumpfung konzentriert Spannungen, und es entstehen leicht Poren und Mikrorisse. Stufen aus Überhöhung und Untergrabung unterbrechen das Ankerprofil im Schweißbereich: Das Strahlmittel prallt von der gehärteten Wärmeeinflusszone ab, in der Wurzel und in der Untergrabungskerbe beißt es nicht tief genug — dort entsteht zuerst das Haftfestigkeits-Defizit, nicht auf der großen Fläche.
Drei Positionsgruppen nicht in einer Tabelle vermischen
An ein und demselben Tank sind mindestens 3 Positionsgruppen getrennt zu bewerten: die Außenseite unter Atmosphäre (Systemwahl und Instandhaltungsintervall nach ISO 12944-2), die Medienseite im Tank (für Auskleidungen gelten andere Regeln; der Anwendungsbereich von GB/T 30790 und der ISO-12944-Reihe schließt Tankauskleidungen ausdrücklich aus) und die Bereiche unter Wärmedämmung und im Erdreich (Kondensat und Bodenmedium dominieren, Bewertung nach Standards wie NACE SP0198). Wer alles in ein Abnahmeprotokoll schreibt, erhält Klauseln, die streng wirken, sich aber nicht ausführen lassen.
| Position | Geometrisches Merkmal | Schwachstelle der Beschichtung | Frühanzeichen | Erste Maßnahme |
|---|---|---|---|---|
| Kehlnaht und Nahtübergang | T- oder K-förmige Stufe, Nahtübergang als senkrechte Fläche | geringe Auftragsrate, unterbrochenes Ankerprofil | 1 mm bis 3 mm breite Rostfahne unter dem Nahtübergang | Nahtübergang anschleifen, nach P2 oder P3 nachprüfen, zuerst Stripe coat ausführen |
| Ringkehlnaht der Bodenrandplatte | Übergang von waagerecht zu senkrecht, außenseitig Erdkontakt | Wasseransammlung, dauernd feuchte Beschichtung | Hochstehen der Randplatte, Wassereintritt, Rostfahnen | Sockelring und Überlappungsschräge neu herstellen, je Position eigene Messstellen |
| Schnittkante und Grate | rechtwinklige scharfe Kanten, Grate | Ablauf bedingte Verdünnung, Dicke deutlich unter Flächenwert | linienförmiges Anrosten entlang der Kante, beidseitig ausbreitend | Verrundungsradius mindestens 2 mm oder 3 Schleifgänge |
| Brennschnittkante und Nahtvorbereitung | Zunderschicht und gehärtete Zone nebeneinander | flaches Ankerprofil, Abprall auf harter Fläche | Blasen und örtliche Ablösung auf der Schnittfläche | Schnittfläche ein zweites Mal strahlen oder schleifen, bei Bedarf mit Werkzeugen auf St 3 nachreinigen |
| Stutzen und Versteifungsringe | mehrere zusammentreffende Nähte, schmale Spalte | Strahlmittel- und Schlackereste kaum entfernbar | Rundumrost an der Wurzel, gedehnte Fehlstellenmeldungen | erst reinigen, dann prüfen; Fehlstellen 50 mm über den Rand hinaus anschleifen, ausbessern und nachprüfen |
Vorbereitungsgrade und Schweißnahtgeometrie: vom Plan zur messbaren Abnahme
ISO 8501-3 ist die Norm mit eigenständigen Vorbereitungsgraden für Schweißnähte und Kanten. Die aktuelle Ausgabe ISO 8501-3:2025 wurde im August 2025 veröffentlicht und ersetzt die Ausgabe 2007; der entsprechende chinesische Text ist GB/T 8923.3-2009 (identische Übernahme von ISO 8501-3:2006, mit Versionsabstand zur Ausgabe 2025). Die Norm beschreibt mit den drei Vorbereitungsgraden P1, P2 und P3, wie weit Schweißnähte, Kanten und sonstige Fehlstellenbereiche nachzubearbeiten sind: P1 verlangt nur die Entfernung loser Spritzer und Schlackerückstände und erlaubt unterbrochene Nähte; P2 verlangt durchgehende Nähte, das Beseitigen scharfer Kanten und offener Poren sowie die Entfernung loser und schwach haftender Spritzer; P3 verlangt praktisch sichtfreie Fehlstellen, einen ebenen Übergang von Naht zu Grundwerkstoff und einen Verrundungsradius von mindestens 2 mm an maschinell geschnittenen Kanten. Die Gradwahl folgt aus Korrosivitätskategorie und Ziel-Dauerhaftigkeitsklasse nach ISO 12944-2, nicht aus Baukompromissen.
| Vorbereitungsgrad | Anforderung an die Schweißnaht | maschinell geschnittene Kanten | Brennschnittkanten und Nahtvorbereitung | Verbindung zu ISO 5817 und typische Anwendung |
|---|---|---|---|---|
| P1 gering | lockere Schlacke und Spritzer entfernen, unterbrochene Nähte zulässig | entgraten | Nachfasen nicht zwingend | nahe Klasse D; nur schwach korrosive Umgebung oder kurzzeitiger Schutz |
| P2 mittel | durchgehende Naht, scharfe Kanten und offene Poren beseitigen, schwach haftende Spritzer entfernen | einseitig ca. 1 mm Anfasung | Brennschnittfläche nachzureinigen | üblicher Ansatz entsprechend Klasse C; Standardanforderung in mariner und industrieller Umgebung, die PSPC verlangt P2 |
| P3 feinst | Fehler praktisch sichtfrei, bündiger Übergang von Naht zu Grundwerkstoff | Verrundungsradius mindestens 2 mm | 3 Anschnitte oder gleichwertiger Schliff; bei Blechdicken unter 3 mm schwer erreichbar | abgestimmt auf Klasse B; oberhalb von C4, hoher Dauerhaftigkeitsklasse oder thermischem Spritzen |
Untergrabung, Überhöhung und Versatz: 3 Geometriegrößen, die die Schichtdicke direkt bestimmen
Die Schweißnahtgeometrie interessiert die Beschichtung, weil alle drei Kenngrößen Schichtdicke verbrauchen: Eine Untergrabung ist eine Kerbe, deren Tiefe einen erheblichen Bruchteil der Blechdicke erreichen kann; erst wenn sie vollständig mit Beschichtungsstoff gefüllt ist, spricht man von Schutz. Eine zu hohe Überhöhung erzeugt eine Stufe, deren Oberseite nicht getroffen wird; Versatz öffnet Spalte im Überlappungsbereich. ISO 5817:2023 nennt 3 Stufen für durchgehende Untergrabungen: Klasse B bis 0.05t und höchstens 0.5 mm, Klasse C bis 0.1t, Klasse D bis 0.2t; Risse und fehlende Aufschmelzung sind in keiner Klasse zulässig. Die chinesische Stahlbau-Abnahme (GB 50205-2020, GB 50661-2011) formuliert über Nahtgüteklassen: Güteklasse 1 keine Untergrabung, Güteklasse 2 bis 0.05t und höchstens 0.5 mm bei einer Fortsetzungslänge von höchstens 100 mm, Güteklasse 3 bis 0.1t und höchstens 1.0 mm. Dieselbe Position sollte nicht öfter als 2 Mal überarbeitet werden, denn wiederholte Wärmeeinwirkung härtet die Wärmeeinflusszone zusätzlich und verschlechtert das Ankerprofil weiter.
- Gradwahl im Entwurf festlegen: P1/P2/P3 gehören in die Zeichnung und die Schweißverfahrensdokumentation, nicht in eine mündliche Festlegung vor dem Beschichten.
- Prüfpunkt vor der Schweißfreigabe: Fehler zeigen sich im gefertigten Zustand und nach der Reinigung; nach dem Strahlen ist einmal nachzuprüfen.
- Nachbearbeitung darf die Nahtintegrität nicht verletzen: Die geschliffene Schweißnaht muss Form und Toleranzen einhalten, die Schweißfachingenieur oder Planung vorgeben.
- Nicht öfter als 2 Mal an derselben Stelle überarbeiten: Darüber hinaus sind ein Sonderkonzept und die Zustimmung der Planung nötig, zugleich ist der Zustand der Wärmeeinflusszone zu dokumentieren.
Schichtdicke: warum Kehlen und Kanten systematisch zu dünn ausfallen
Eine auf Flächen erreichte Schichtdicke bedeutet noch lange keine genügende Schichtdicke an den Kehlen — das hat zwei Ebenen. Die erste ist die Filmbildung: An scharfen Kanten läuft der Stoff ab, in Hohlkehlen sackt er zusammen, schließt aber Lufteinschlüsse ein. Die zweite ist die Messung: Eine gestrahlte raue Oberfläche lässt magnetische Schichtdickenmessgeräte zu hoch anzeigen; Lastenhefte verlangen deshalb üblicherweise einen Abzug für die Rauheitskorrektur, in öffentlichen Quellen ein Bereich von 10 μm bis 25 μm; und wenn Messstellen nur flächengleich auf Ebenen verteilt werden, fehlen Kehlen und Kanten in jeder Statistik. Wie Schichtdicke und Verlustfaktor berechnet werden, steht in Trockenschichtdicke, theoretische Ergiebigkeit und Verlustfaktor berechnen; ergänzt wird hier die positionsbezogene Messstellenverteilung.
Ablauf an erhabenen Kanten und Farbsackung in Hohlkehlen
Im Lastenheft sind zwei Aussagen zu trennen: zuerst die nominale Schichtdicke (NDFT) je Beschichtungslage und die Gesamt-Trockenschichtdicke, danach die eigene Messstellenzahl und die Bewertungsregeln für die drei Gruppen Kehlnähte, Kanten und Stutzenwurzeln. Fehlt der zweite Teil, wird die Baustelle mit glatten Flächenmesswerten abgerechnet.

Die Unterschiede von 4 Regeln der Schichtdicken-Abnahme
| Regel | Bewertungsinhalt | Messstellenstruktur | Bedeutung für Kanten und Schweißnähte |
|---|---|---|---|
| ISO 19840 | Mittelwert mindestens nominale Trockenschichtdicke; Einzelmessung mindestens 80 % des Nennwerts; Messwerte zwischen 80 % und 100 % höchstens 20 %; Obergrenze einhalten | alle Messwerte je Prüfzone gruppiert ausgewertet | schon eine Kanteneinzelmessung unter 80 % löst örtliche Nachbesserung aus — kein noch so guter Mittelwert ersetzt sie |
| SSPC-PA 2 | Schichtweise Zählung mit Oberflächenmessgerät; Einzelwerte oft im Band von 80 % bis 120 % des Sollwerts | Mittelwert aus 3 Messungen je Stelle gilt als ein Messpunkt, mehrere Messpunkte stehen für eine Zone | regelt das Zählen; ohne Positionsangabe bleiben dünke Kehlnähte unerkannt |
| IMO PSPC 90/10 | 90 % der Messpunkte mindestens beim Nennwert, die übrigen mindestens bei 90 % davon | Flächenstatistik über den gesamten Raum oder den gesamten Tank | strenger an Kanten: Rost an Kanten und Nähten muss unter 20 % der jeweiligen Flächen bleiben |
| Chinesische Baustellenpraxis | Öffentlich üblich: 90 % der Messpunkte erreichen die Baudicke, restliche 10 % mindestens 90 % des Sollwerts; Dünnstellen an Nähten und Knoten gelten als Fehler | Prüflose nach Bauteil und Position | die getrennte Bewertung von Nähten und Knoten entscheidet über die Zurückweisung — sie muss im Lastenheft stehen |
Kanten- und Nahtvorstrich (stripe coat): Ausführung, Nutzen und Formulierung im Lastenheft
ISO 12944-5 benennt jede Lage eines Systems eindeutig: Die Grundierung ist die erste Lage, die Zwischenbeschichtung ist jede Lage dazwischen bis zum Decklack, die Bindeschicht (tie coat) verbessert die Schichthaftung oder gleicht Hohlstellen aus, und der Stripe coat ist die zusätzliche Lage, die gezielt Kanten, Schweißnähte und Gewindeteile verdickt. Sein Wert liegt darin, dass an geometrisch ungünstigen Stellen die Schichtdicke aktiv wieder aufgelegt werden kann — was beim Flächen-Spritzen unmöglich ist, ohne Laufnasen zu riskieren.
- Material richtig wählen: lösungsmittelarme oder festkörperreiche Stripe-coat-Produkte zum Streichbeschichten der Kanten und Nähte verwenden; dickes Auftragen hochflüchtiger Produkte erzeugt Poren.
- Erst Stripe coat, dann die Fläche: kreuzweise 2 Anstriche, bis Nahtübergänge und Kanten überdeckt sind, danach erst das Spritzen.
- Nassfilm messen: Beim Stripe coat gibt die Nassfilmkamm sofort Werte — ein einfacherer Nachweis als die magnetische Trockenschichtdickenmessung hinterher.
- Obergrenzen festlegen: Nassfilmdicke je Lage und Gesamtfolie begrenzen, um Laufnasen, Risse durch Exothermie und Haftverlust zwischen den Lagen zu verhindern.
- In die Positionsliste aufnehmen: Ring- und Längsnahtkreuzungen, Stutzenansätze, Bodenrandplatten, Scher- und Brennschnittkanten — einzeln abhakbar.
Nutzen und Risiken sind gemeinsam zu regeln. Nutzen: nachweisbare Schichtdicken und weniger Nacharbeit im Schweißbereich. Risiken: Laufnasen, Exothermie bei dicken Schichten, Einschluss von Lösemittel und Verringerung der Zwischenschichthaftung, besonders bei lösungsmittelfreien High-Build-Produkten. Die Klausel muss deshalb auch Obergrenzen nennen: Nassfilmdicke je Stripe-coat-Lage, zulässige Anzahl der Lagen, eine harte Grenze wie Gesamtdicke nicht über dem Nennwert plus 60 μm, und die Pflicht, Üverdickungen zu protokollieren. Nur mit Positionsliste, Material, Lagenzahl und Messstellen ist der Stripe coat abnahmefähig; der blasse Hinweis „Ecken verstärken“ wird auf der Baustelle als optional gestrichen.
Rauheit und lösliche Salze: zwei versteckte Fallen in Schweiß- und Wärmeeinflusszonen
Rauheit und Salzgehalt sind zwei unsichtbare Verlustquellen im Schweißbereich; zuerst müssen die Messgrößen übereinstimmen: Beschichtungsnormen arbeiten mit Rz (Ankerprofil-Rautiefe), das aus der Zerspanung gewohnte Ra ist kein Ersatz — auf derselben gestrahlten Fläche gilt Rz ≈ das 4- bis 6-Fache von Ra. Übliche Festlegungen: die meisten Systeme verlangen Rz 40 μm bis 75 μm; die IMO PSPC schreibt nach dem Strahlen 30 μm bis 75 μm vor; thermisch gespritztes Aluminium (TSA) verlangt Sa 3 und Rz mindestens 75 μm; die Vergleichsplatten nach ISO 8503-1 führen Nominalwerte von 25 μm, 60 μm, 100 μm und 150 μm für Strahlkorund G sowie 25 μm, 40 μm, 70 μm und 100 μm für Stahlschrot S, GB/T 13288 klassifiziert fein, mittel, grob. Lösliche Salze werden nach ISO 8502-9 als Natriumchlorid-Äquivalent angegeben, der PSPC-Grenzwert beträgt 50 mg/m².
- Rz bewerten statt Ra: Rz ist die mittlere Gipfel-Tal-Differenz und hängt unmittelbar mit der Haftfestigkeit zusammen; Rz beträgt etwa das 4- bis 6-Fache von Ra, beide sind nicht austauschbar.
- Vergleichsplatten nicht mischen: Strahlkorund G und Stahlschrot S haben unterschiedliche Morphologie; die ISO 8503-1-Nominalwerte lauten 25 μm, 60 μm, 100 μm, 150 μm beziehungsweise 25 μm, 40 μm, 70 μm, 100 μm.
- Mit Replikation dokumentieren: Die Replikatfolie (ISO 8503-5, ASTM D4417 Methode C) wird minus 50 μm Trägerdicke abgelesen, je Bereich 2 bis 3 Punkte gemittelt — ergibt einen Papierbeleg.
- Ecken und Kanten separat messen: An Ecken und nahe Schweißnähten fällt das Strahlbild flacher aus; sie sind getrennt von Flächen zu statistisieren.
Warum Schweißzonen beim Strahlen leicht unerfasst bleiben
Dass Schweißzonen beim Strahlen häufig unvollständig erfasst werden, hat 4 physikalische Gründe: Ein wirksames Ankerprofil entsteht nur, wenn das Strahlmittel in einem Einfallswinkel von etwa 45° bis 90° trifft, doch die Flanken des Nahtübergangs und die Wurzelflächen liegen der Düse abgewandt; Schweißnaht und Wärmeeinflusszone sind härter als der Grundwerkstoff, der Abprall vertiebt die Einkerbungen nicht; in Untergrabungskerben und Poren sitzt Schlacke, die ohne Vorarbeit nicht herausgestrahlt wird; und Sekundärschäden (Schweißspannen, Flammbegradigen) treffen oft bereits vorbereitete Flächen. Die Antwort: Der Vorbereitungsgrad wird als Prüfpunkt vor der Schweißfreigabe verankert, nach dem Strahlen folgt eine erneute Kontrolle, bei Bedarf wird lokal geschliffen oder mit Werkzeugen auf St 3 nachgereinigt. Dass der Staubgrad nach ISO 8502-3 die Klasse 1 erreichen muss, folgt derselben Logik: Strahlmittelreste und Staub haften um Schweißnähten stärker als auf Flächen.
Fehlstellenprüfung: Spannungsauswahl, Verfahrensgrenzen und übersehene Fehlstellen im Schweißbereich
Die Verfahrensgrenzen der Fehlstellenprüfung setzt die Schichtdicke. ASTM D5162 legt fest: Das NiederSpannungs-Schwammverfahren dient üblicherweise Beschichtungen bis 0.5 mm Gesamtdicke (20 mil), Hochspannungs-Funkengeräte solchen über 0.5 mm; zwischen 0.25 mm und 0.5 mm ist Hochspannung ebenfalls möglich, jedoch nur mit korrekt berechneter und eingestellter Spannung und mit Zustimmung des Beschichtungsherstellers. Übliche Berechnung der Hochspannung: V = M × √T (T = Trockenschichtdicke in mm); nach dem Anhang gilt M = 3294 für T bis 1 mm und M = 7843 für T über 1 mm, 1.5 mm entsprechen damit rund 9.6 kV; der NiederSpannungs-Schwamm arbeitet üblicherweise mit 5 V bis 90 V. Die zulässige Zahl der Fehlstellen ist vor der Prüfung zu vereinbaren, weil die Bewertung von Dicke, Konstruktion und Einsatzbedingungen abhängt. Zur kombinierten Festlegung von Schichtdicke und Porenprüfung in der Tankabnahme siehe Abnahme von Beschichtungsprojekten: Schichtdicken- und Porenprüfung nach ISO 12944 und SSPC-PA 2.
| Verfahren | Geeignete Gesamt-Trockenschichtdicke | Spannung oder Sonde | Hinweise zu Schweiß- und Reparaturzonen | Bewertungsmaßstab |
|---|---|---|---|---|
| NiederSpannungs-Schwamm (ASTM D5162 Methode A) | üblicherweise bis 0.5 mm | gängig 5 V bis 90 V | unkritisch an dienenden und feuchtebelasteten Beschichtungen, für Tanks im Betrieb und dünne Schichten | jede Anzeige ist eine Fehlstelle; die Höchstzahl ist vorher zu vereinbaren |
| Hochspannungs-Funkengerät (Methode B) | überwiegend über 0.5 mm | Gerätebereich etwa 2.3 kV bis 30 kV; V = M × √T, M = 3294 oder 7843 | Bereich 0.25 mm bis 0.5 mm nur mit Berechnung und Herstellerzustimmung; Risiko, intakte Partien alter Beschichtungen zu durchschlagen | Fehlstelle orten, markieren, ausbessern und nachprüfen |
| Reparaturstellen vor Ort und Vakuumverfahren | dicke Auskleidungen oder geometrisch beschränkte Stellen | Kupfer- oder Kohlebürstensonde, Vakuum-Fehlstellensuchgerät | Sondengeschwindigkeit etwa 0.3 m/s nicht überschreiten, Masseverbindung muss zuverlässig sein | Reparaturstellen zu 100 % prüfen, Fehlstellenregister im Kreislauf schließen |
4 Ursachen für die hohe Quote übersehener Fehlstellen im Schweißbereich
Dass im Schweißbereich viele Fehlstellen übersehen werden, ist kein Geräte-, sondern ein Geometrie- und Elektrizitätsproblem: Der wechselnde Abstand zwischen Sonde und Stahlfläche am Nahtübergang erhöht die Überschlagsspannung an Erhebungen und lässt Vertiefungen ungeprüft; eine schlechte Masseverbindung mindert die Empfindlichkeit, die Anschlusspunkte des Tank-Erdungsnetzes sind besonders zu bestätigen; poröse Nahtoberflächen und Schlackereste erzeugen dauernde Scheinalarme; und alte, bereits dienende Beschichtungen unmittelbar mit Hochspannung zu prüfen, birgt das Risiko, intakte Zonen zu durchschlagen — D5162 warnt ausdrücklich, Auskleidungen nach Immersion oder Feuchteaufnahme sind besonders heikel. Zur baustellentauglichen Praxis gehören außerdem: Sondengeschwindigkeit auf etwa 0.3 m/s begrenzen, Reparaturstellen zu 100 % prüfen und bei Tanks im Betrieb dem NiederSpannungs-Schwamm oder dem Vakuum-Fehlstellensuchgerät den Vorzug geben.

Geschlossener Kreislauf aus Reparatur und Wiederholungsprüfung
Die Nachprüfung schließt den Kreislauf: Fehlstellen werden mindestens 50 mm über ihren Rand hinaus markiert, der Schliff reicht bis in die intakte Zone und bildet eine Überlappungsschräge, danach wird das System bis zur ursprünglichen Baudicke neu aufgebaut und mit derselben Spannung nachgeprüft; öffentliche Quellen verlangen zudem häufig, die Reparaturzone auf 120 % der ursprünglichen Beschichtungsdicke zu führen, bevor neu geprüft wird. Ob die Haftfestigkeit gelitten hat, zeigt der Pull-off-Test mit je einer Messreihe in der Reparatur- und in der angrenzenden Originalzone; Kriterien und Bruchbilder siehe Abnahme der Haftfestigkeit von Korrosionsschutzbeschichtungen: Auswertung und Bruchbilder des Pull-off-Tests. Das Fehlstellenregister muss Position, Datum, Spannung, Anzahl und Verantwortlichen enthalten, damit bei der 2. Revision zwischen Bau- oder Betriebsursache unterschieden werden kann.
Medium im Tank, Außenatmosphäre, unter der Wärmedämmung: 3 Einsatzbedingungen getrennt bewerten
Die drei Einsatzbedingungen haben verschiedene Antriebskräfte, ihre Kriterien sind nicht übertragbar. Auf der Medienseite im Tank zählen Immersion, Temperaturwechsel und der trocken/feucht-Wechsel an der Flüssigkeitsgrenzlinie; Blasen und Quellung erscheinen meist in den Wasseransammlungszonen der unteren Blechzarge und an Stutzenansätzen; hier gelten eigene Auskleidungs- und Lebensmittelkontakt-Regeln, und wo Migration und Reinheit eine Rolle spielen, siehe Lebensmittelkonforme Tankinnenbeschichtungen und Migrationsanforderungen. Die atmosphärische Außenseite wird nach ISO 12944-2 eingestuft; öffentlich angegebene Dickeverluste von unlegiertem Stahl im ersten Jahr betragen grob: C3 etwa 25 μm bis 50 μm, C4 etwa 50 μm bis 80 μm, C5 etwa 80 μm bis 200 μm; die zugehörigen nominalen Gesamt-Trockenschichtdicken lauten in den Beispielen von GB/T 30790.5: C4 hohe Dauerhaftigkeit etwa 280 μm, mit zinkreicher Grundierung etwa 240 μm, C5 mit Ziel über 15 Jahre etwa 320 μm; dabei muss der Zinkpulveranteil im nichtflüchtigen Anteil der zinkreichen Grundierung mindestens 80 % erreichen. Tankboden-Außenseite und erdverlegte Teile liegen oft im Bereich des kathodischen Korrosionsschutzes, die Beschichtung ist nach ihrer Beständigkeit gegen kathodische Delaminierung auszuwählen, siehe Kathodische Delaminierung von Beschichtungen: Mechanismus, Prüfnormen und Auslegung mit kathodischem Korrosionsschutz.
| Einsatzbedingung | Maßgebliche Grundlage | Versagensmechanismus | Anforderung an die Beschichtung |
|---|---|---|---|
| Medienseite im Tank | Sonderegelungen für Auskleidungen und Lebensmittelkontakt (GB/T 30790 und ISO 12944 erfassen Tankauskleidungen nicht) | Immersion, Quellung, trocken/feucht-Wechsel an der Fluidgrenze | System nach Medium auswählen; Blasen- und Quellungszonen gesondert bewerten |
| Atmosphärische Außenseite | ISO 12944-2-Klassifizierung und Systembeispiele nach GB/T 30790.5 | Salzablagerung, Kondensat und UV-Auskreidung überlagern sich | C4 etwa 280 μm Gesamt-Trockenschichtdicke, zinkreiche Grundierung etwa 240 μm, C5 etwa 320 μm; Kanten per Stripe coat zurückführen |
| Unter der Dämmung und im Erdreich | NACE SP0198, ISO 19277, HG/T 5178-2017 | Wassereintritt und Kondensatzyklen im Bereich etwa -4 ℃ bis 175 ℃ | Mäntelungsstöße und Rohrdurchführungen zuerst als Stripe coat oder thermisch gespritzte Metallschicht; Dämmschicht ersetzt keine Schutzschicht |
Korrosion unter Wärmedämmung (CUI) ist die meistübersehene Kantenursache an Tanks und Rohrbrücken: Nach öffentlichen Angaben zu NACE SP0198 liegt die Korrosionsrate von unlegiertem Stahl auf Metalloberflächentemperaturen von etwa -4 ℃ bis 175 ℃ deutlich über dem trockenen Zustand, sobald Wasser in die Dämmung eindringt und trocken/feucht-Zyklen wiederkehren; unterhalb gefriert das Wasser, oberhalb trocknet die Oberfläche — das Risiko sinkt beiderseits, doch Kondensat beim Abkühlen im Stillstand trägt es über die Bereichsgrenze hinweg. HG/T 5178-2017 gibt Systemempfehlungen nach Temperaturbereich, Versuchs- und Bewertungsrahmen folgt ISO 19277:2018. Praktisch heißt das für Beschichtungssysteme zweierlei: Erstens müssen Kanten an Mäntelungsstößen, Überlappungen und Rohrdurchführungen zuerst als Stripe coat oder als thermisch gespritzte Metallschicht ausgeführt werden, zweitens ersetzt eine Dämmung keine Korrosionsschutzbeschichtung. Zum thermisch gespritzten Zink-Aluminium und zum Versiegler siehe Thermisch gespritzte Zink-Aluminium-Legierungsbeschichtungen: Verfahren und Systemaufbau; zur quantifizierten Festlegung von Lebensdauer und Überarbeitungsintervallen unter marinem Hochsalz siehe Designlebensdauer und Überarbeitungsintervalle von CX-Stahlbauten in salzhaltiger Meeresumgebung.
Wichtige Referenzdaten (mit Einheiten)
- Verrundungsradius maschinell geschnittener Kanten: mindestens 2 mm (Anforderung P3 nach ISO 8501-3:2025).
- Grenztiefe durchgehender Untergrabung: 0.05t und höchstens 0.5 mm (Klasse B nach ISO 5817:2023).
- Untergrenze der Einzelmessung: mindestens 80 % der nominalen Trockenschichtdicke (ISO 19840); 90 % der Messpunkte erreichen den Nennwert, die übrigen mindestens 90 % davon (90/10-Regel der PSPC).
- Grenzdicke der Fehlstellenprüfung: 0.5 mm, das sind 20 mil (ASTM D5162).
- Berechnung der Hochspannungsprüfung: V = M × √T, M = 3294 (T bis 1 mm) oder 7843 (T über 1 mm), T in mm; 1.5 mm entsprechen etwa 9.6 kV.
- Übliche Ankerprofilbereiche: Rz 40 μm bis 75 μm; PSPC 30 μm bis 75 μm; thermisch gespritztes Aluminium Sa 3 und Rz mindestens 75 μm.
- Grenzwert lösliche Salze: höchstens 50 mg/m² als NaCl-Äquivalent (Umrechnung nach ISO 8502-9).
- Zeitfenster nach dem Strahlen bis zur Grundierung: Öffentlichen Angaben zufolge ist die Grundierung innerhalb von 4 h bis 6 h aufzubringen; bei Wiederanrosten ist neu vorzubereiten.
- C4-Beispielsystem: nominale Gesamt-Trockenschichtdicke etwa 280 μm, mit zinkreicher Grundierung etwa 240 μm; C5 mit Ziel über 15 Jahre etwa 320 μm (Beispielwerte nach GB/T 30790.5).
- Unter den Kriterien für intakte Beschichtungen betrifft eines unmittelbar die Kanten: Die IMO PSPC lässt Rostpickelflächen unter 3 % zu, doch an Kanten und Schweißnähten muss der Rost unter 20 % dieser Zonen bleiben.
Abnahmeprotokolle und Rückverfolgbarkeit
Ob die Abnahmeunterlagen rückverfolgbar sind, entscheidet darüber, wer die Nachbesserungskosten nach 3 Jahren trägt. Eine belastbare Dokumentation enthält mindestens die folgenden Punkte — und zwar immer mit Zahlenwerten, nie mit dem Wort „ausgeführt“.
- Messprotokoll der Vorbereitungsgrade an Nähten und Kanten: Positionsnummer, Art der Nachbearbeitung, erreichter P-Grad, Prüfer.
- Stripe-coat-Nachweis: Materialname und Chargennummer, Lagenzahl, Nassfilmmesswerte, Zeitpunkt der Verarbeitung mit Temperatur und Luftfeuchte, Taupunkt-Abstand.
- Messung von Rauheit und Salz: Verfahren (Vergleichsplatte, Replikatklette oder Profilometer), Rz-Wertebereich, Salzgehalt in mg/m² und Probenfläche.
- Positionsbezogene Schichtdickenstatistik: Pro Gruppe Fläche, Kehlnaht, Kante, Stutzenansatz je Mittelwert, Untergrenze der Einzelmessung und Erfüllungsgrad.
- Fehlstellenregister: Spannung, Sondentyp, Geschwindigkeit, Anzahl und Position der Fehlstellen, Reparatur und Ergebnis der Nachprüfung.
- Wiederholung von Haftfestigkeit und Anstrichbild: Pull-off-Werte und Bruchart, Einstufung des Alterungsgrades nach der ISO-4628-Reihe.
Checkliste der besonders betroffenen Positionen
- Bodenrandplatte und Ringkehlnaht: kapillarer Anstieg von außen und Wasserstau am Sockelring — hier ballen sich die Rostausgangspunkte.
- Unterer Bereich der Bodenblechzarge etwa 500 mm und der Fundament-Ringbalken um den Tank: trocken/feucht-Wechsel plus mechanische Beschädigung.
- Stutzen, Versteifungsringe und Mannlochansätze: schwierige Nahtgeometrie, häufige sekundäre Wärmeschäden, dünne Beschichtung und Strahlmittelreste.
- Windlingsringe, Geländer und Handlauf-Schweißpunkte am Tankdach: durch Begehen bei der Höhe-Instandhaltung leicht verletzt und mit Wasseransammlung.
- Enden der Dämmung, Überlappungen der Mantelbleche und Rohrdurchführungen: Haupteintrittspfade von Wasser und Kondensat, häufige CUI-Positionen.
- Kreuzungen von Ring- und Längsnähten: Die T- oder K-Geometrie entzieht sich Düse wie Sonde, darum hohe Quote übersehener Fehlstellen.
- Schwimmdach-Treppen, Führungsssäulen und Bereiche um Heizschlangen: Abrieb überlagert mit Medienrückhalt, örtliche Wandabnahmen per Dickenmessung überprüfen.
Häufig gestellte Fragen
Muss eine Kehlnaht immer bündig mit dem Grundwerkstoff geschliffen werden?
Nicht zwingend — es hängt vom gewählten Vorbereitungsgrad und der Korrosivitätskategorie ab. P2 verlangt nur eine durchgehende Naht ohne scharfe Kanten und offene Poren, nicht den vollständigen Abtrag der Überhöhung; erst P3 verlangt einen ebenen, praktisch sichtfreien Übergang. Der Maßstab ist, ob die Beschichtung am Nahtübergang einen durchgehenden Film bis zur nominalen Schichtdicke bildet, nicht ein bündiges Aussehen. Üblich ist: Nach der Schweißfreigabe und vor dem Strahlen die Nachbearbeitung prüfen, nach dem Strahlen erneut prüfen, und Schweißnaht, Nahtübergang plus 50 mm Umgebung als eine Abnahmeeinheit dokumentieren.
Warum bestehen dieselben Messpunkte nach SSPC-PA 2, fallen aber nach ISO 19840 durch?
Beide Regelwerke haben unterschiedliche Statistikstrukturen. ISO 19840 begrenzt gleichzeitig den Mittelwert, die Untergrenze der Einzelmessung und den Anteil der Messwerte unter dem Nennwert; schon ein Einzelwert unter 80 % des Nennwerts löst eine örtliche Nachbesserung aus. SSPC-PA 2 zählt schichtweise mit dem Oberflächenmessgerät und bewertet die Beziehung zwischen Messpunkt und Zone, meist im Band von 80 % bis 120 %. Verweist der Vertrag nur auf ein Regelwerk oder vermischt beide, behaupten Auftragnehmer und Auftraggeber jeweils ihre Bestandsmeldung. Richtig ist, im Lastenheft ein Regelwerk zu bestimmen und die Messstellenzahl je Positionskategorie festzulegen.
Ist eine höhere Prüfspannung bei der Fehlstellenprüfung sicherer?
Nein. Unterhalb der Überschlagschwelle bleiben Poren unerkannt, oberhalb wird die intakte Beschichtung durchschlagen — ausgerechnet an den ohnehin dünnen Schweißnähten und Kanten entstehen neue Fehler. ASTM D5162 verlangt, die Spannung zuerst aus Gesamt-Trockenschichtdicke und elektrischer Durchschaltfestigkeit des Stoffes zu bestimmen; die Anhangsformel V = M × √T ergibt M = 3294 bis 1 mm und 7843 darüber, und zwischen 0.25 mm und 0.5 mm ist Hochspannung nur mit Zustimmung des Beschichtungsherstellers zulässig. Auch die zulässige Zahl der Fehlstellen ist vorab zu vereinbaren, sonst ist das Prüfergebnis nicht bewertbar.
Darf man an Beschichtungen von Tanks im Betrieb unmittelbar mit dem Hochspannungs-Funkengerät nachprüfen?
Nur mit Zurückhaltung. D5162 warnt ausdrücklich, dass durch Immersion oder langdauernde Feuchte belastete Beschichtungen durch leitfähige Wasserschichten und Oberflächenverunreinigungen häufig fehlerhafte Anzeigen liefern und dabei intakte Stellen durchschlagen können. Üblich bei Tanks im Betrieb: zunächst NiederSpannungs-Schwamm oder Vakuum-Fehlstellensuchgerät, kombiniert mit Ultraschall-Wanddickenmessung zur Überprüfung örtlicher Abnahmen; ist Hochspannung unverzichtbar, auf abgegrenzte Zonen beschränken, Spannung reduzieren und jede Einzelheit protokollieren, um intakte Zonen nicht in neue Fehlstellen zu verwandeln.
Braucht die zinkreiche Grundierung an Kehlnähten einen Versiegler?
Das hängt vom System und den Folgebeschichtungen ab. Epoxidzink-reiche Grundierungen bilden nach längerer Liegezeit nach dem Strahlen Zinksalze, und Zinkpulver-Segregation auf rauen Flächen erzeugt ungleichmäßige Leitpfade im Schweißbereich; deshalb legen viele Systeme nach der zinkreichen Grundierung eine Epoxidversiegelung oder Bindeschicht auf die Grenzschicht, bevor die Zwischenbeschichtung folgt. Nach GB/T 30790.5 und ISO 12944-5 muss der Zinkpulveranteil im nichtflüchtigen Anteil mindestens 80 % betragen; Dicke und Aufbau richten sich gemeinsam nach Korrosivitätskategorie und Dauerhaftigkeitsklasse. Die Dicke an Kehlen und Kanten bringt weiterhin der Stripe coat auf — ein Versiegler ersetzt ihn nicht.
Worin unterscheidet sich die Behandlung von Brennschnitt- und Scherkanten?
Bei maschinell geschnittenen Kanten dominieren Grate und rechtwinklig scharfe Kanten; behandelt wird mit Anfasen oder Verrunden, Klasse P3 verlangt einen Radius von mindestens 2 mm. Brennschnittkanten tragen zugleich Zunder, Aufhärtung und festhaftende Schlacke; beim Strahlen prallt das Strahlmittel auf der gehärteten Fläche ab, die Einkerbung bleibt flach, deshalb sind Nachreinigung oder Schliff und danach eine Rauheitsprüfung nötig. Die Prüfparameter sind verschieden: Bei der Scherkante zählt der Geometrieradius, bei der Schnittkante das gleichzeitige Erreichen von Ankerprofiltiefe Rz und Strahlreinheitsgrad — die Pauschale „Kanten in Ordnung“ verwischt den Unterschied.
Lässt sich Korrosion unter Wärmedämmung durch größere Schichtdicke lösen?
Nein. Getrieben wird die Korrosion unter Wärmedämmung (CUI) von wiederholtem trocken/feucht-Wechsel nach Wassereintritt in die Dämmung und von Kondensat in Stillstandszeiten; die Schichtdicke verzögert nur, sie versperrt Wasser und Chlorid-Ionen den Weg nicht. In wirksamer Reihenfolge: zuerst die Dichtungen an Mäntelungsstößen, Überlappungen und Rohrdurchführungen herrichten, dann das System wählen — je Temperaturbereich zwischen Epoxid-Phenolharz, modifiziertem Silikonharz oder thermisch gespritztem Aluminium, letzteres mit der Vorbereitung Sa 3 und Rz mindestens 75 μm. Dämmung und Korrosionsschutzbeschichtung sind zwei getrennte Aufgaben; wer sie vermischt, verdirbt beides.
Können Tankinnen-Auskleidungen nach ISO 12944 oder GB/T 30790 abgenommen werden?
Nicht unmittelbar. Die Reihen GB/T 30790 und ISO 12944 behandeln Schutzsystems für Stahluntergründe unter atmosphärischen Bedingungen; Dickfilmbeschichtungen mit Trockenschichtdicken über 2 mm und Tankauskleidungen sind vom Anwendungsbereich ausgenommen. Der Innenbereich folgt den Regeln für Immersion und Medienverträglichkeit: Flüssigkeits- und Diffusionsprüfungen je Medium, bei Lebensmittelkontakt Migrationsbewertung, Fehlstellenprüfung und Dickenmessung nach Liniennormen wie GB 50393 samt der zugehörigen Bauabnahmevorschriften.
Referenzen und Anmerkungen zur Datenbasis
Die folgenden Normen und Regelwerke werden in diesem Text ausdrücklich zitiert oder bilden die Bewertungsgrundlage; der Versionsstand ist dem Text zu entnehmen. Alle als öffentliche Quellenangaben gekennzeichneten Werte (Zusammenstellungen von Prüflaboren, Branchenkommentare, Muster-Ausführungsanweisungen) zitieren nicht unmittelbar die Normtexte und sind vor Projekteinsatz gegen die jeweils gültige Ausgabe abzugleichen.
- ISO 8501-3:2025 Vorbereitungsgrade für Anschliffbereiche von Schweißnähten, Kanten und sonstigen Oberflächenfehlern (Ausgabe 2025, ersetzt die Ausgabe 2007); in China entsprechend GB/T 8923.3-2009 (entspricht ISO 8501-3:2006).
- ISO 5817:2023 Lichtbogengeschweißte Verbindungen aus Stahl, Nickel, Titan und ihren Legierungen — Qualitätsanforderungen mit Fehlerklassen (Klassen B, C, D).
- ISO-12944-Reihe (Ausgaben 2017 bis 2018): Teil -2 Einteilung der Umgebungsbedingungen, -3 Konstruktionsgesichtspunkte, -4 Untergrundarten und -vorbereitung, -5 Schutzsystems, -6 Laborprüfungen, -9 Offshore-Bauten und verwandte Bauwerke; in China entsprechend die GB/T 30790-Reihe.
- ISO 19840 Abnahmekriterien für Trockenschichtdicken; SSPC-PA 2 Oberflächen-Verfahren zur Messung und Bewertung von Beschichtungsdicken.
- ASTM D5162 Standardpraxis zum Prüfen auf Unstetigkeiten (Poren) in nichtleitenden Schutzschichten auf metallischen Untergründen; ASTM D7854 NiederSpannungs-Schwamm-Fehlstellenprüfung; NACE/AMPP SP0188 Praxis des Funken-Hochspannungstests.
- ISO 8503-1, -2, -5 Vergleichsplatten und Bewertung der Oberflächenrauheit gestrahlter Untergründe; GB/T 13288 Bewertung der Rauheit von Stahloberflächen vor dem Beschichten; ASTM D4417 Replikatkletten-Verfahren.
- ISO 8502-3 Bewertung des Staubgrades, ISO 8502-9 Bestimmung löslicher Salze nach dem Bresle-Verfahren.
- IMO PSPC Leistungsnorm für Schutzbeschichtungen (über SOLAS verbindlich): Kantenradius 2 mm oder 3 Schleifgänge, Strahlbild Sa 2.5 mit Rauheit 30 μm bis 75 μm, Salzgrenze 50 mg/m², 90/10-Regel.
- NACE SP0198-2017 Kontrolle von Korrosion unter Wärmedämmung; ISO 19277:2018 Bewertung von Beschichtungen für den Einsatz unter Wärmedämmung (CUI); HG/T 5178-2017 Korrosionsschutzbeschichtungen für Metalloberflächen unter Wärmedämmung.
- GB 50205-2020 Norm zur Qualitätsschweißung für Stahlbau; GB 50661-2011 Technische Regeln für das Schweißen von Stahlkonstruktionen; GB 50128-2014 Bau- und Abnahmenorm für stehende zylindrische Stahlschweißtanks; GB 50393 Technischer Standard für den Korrosionsschutz von Öllagertanks; SY/T 0063-2020 Prüfverfahren für Fehlstellen in Rohr-Umhüllungssystemen.
Last updated: 2026-11-09. Zusammengestellt vom technischen Team der Kexin New Materials (Guangdong) Co., Ltd. für die technische B2B-Projektkommunikation; Lieferbedingungen betreffen ausschließlich EXW und FOB. Die genannten Kriterien dienen der Erläuterung des Normenrahmens und der quantitativen Logik; für konkrete Projekte maßgeblich sind die Planungsunterlagen, die technischen Datenblätter der Beschichtungsstoffe und der aktuelle Wortlaut der Normen.