Viele Unternehmen stecken bei der „Öl-zu-Wasser“-Umstellung (Umstellung von lösemittelhaltiger Farbe auf wasserverdünnbare Beschichtung) auf halbem Weg fest – nicht weil die Beschichtung untauglich ist, sondern weil die Produktionslinie nicht richtig umgestellt wurde: Lösemittelhaltige Farbe wird mit Toluol und Xylol verdünnt und trocknet bei Raumtemperatur von selbst; nach dem Wechsel auf wasserbasierte Systeme verstopfen die ursprünglichen Spritzpistolen, die ursprünglichen Trockenräume reichen nicht aus, und aus dem ursprünglichen Aktivkohle-Abluftsystem werden Probleme mit Lacknebel und Abwasser. Wasserverdünnbare Industriebeschichtung bedeutet nicht nur, einen Eimer Farbe auszutauschen – sie zwingt dazu, die gesamte Produktionslinie einschließlich Vorbehandlung, Beschichtung, Trocknung und Umweltschutzbehandlung neu anzupassen. Dieser Artikel befasst sich speziell mit dem Bereich „Ausrüstung und Produktionslinie“ und erklärt die drei Hürden Spritzpistole, Trocknung und Abwasser getrennt.
I. Warum muss man bei „Farbe wechseln“ zuerst „Linie umbauen“
Die physikalischen Unterschiede zwischen lösemittelhaltigen und wasserverdünnbaren Systemen bestimmen völlig unterschiedliche Anpassungspunkte der Produktionslinie:
- Das Viskositätsreguliermedium hat sich geändert: Lösemittelhaltige Farbe senkt die Viskosität mit organischen Lösemitteln, wasserverdünnbare mit Wasser oder speziellen Hilfsmitteln – Fluidkanäle, Dichtungen und Verdünnungsgewohnheiten herkömmlicher Spritzpistolen müssen angepasst werden.
- Der Trocknungsmechanismus hat sich geändert: Lösemittel verdunsten schnell und trocknen an der Oberfläche rasch; Wasser verdunstet langsam und kann bei hoher Luftfeuchtigkeit „zurückfeuchten“ – die ursprünglichen offenen Trockenräume reichen meist nicht aus.
- Die Schadstoffform hat sich geändert: Lösemittelhaltige Systeme erzeugen hauptsächlich VOC-Abluft; wasserverdünnbare bringen Lacknebel (Partikel), Vorbehandlungsabwasser und Reinigungsabwasser mit sich, die Behandlungsanlagen müssen neu ausgestattet werden.
Daher ist die „Öl-zu-Wasser-Umstellung“ im Wesen eine kleine technische Umrüstung und kein bloßer Beschaffungsaustausch. Für die Auswahllogik siehe zunächst Wie man wasserverdünnbare Industriebeschichtung im Kontext der Öl-zu-Wasser-Umstellung auswählt: Harzsysteme und Anwendungsbedingungen, um die Farbe festzulegen, und leiten Sie daraus die Ausrüstung ab.
II. Erste Hürde: Anpassung von Spritzpistolen und Airless-Spritzgeräten
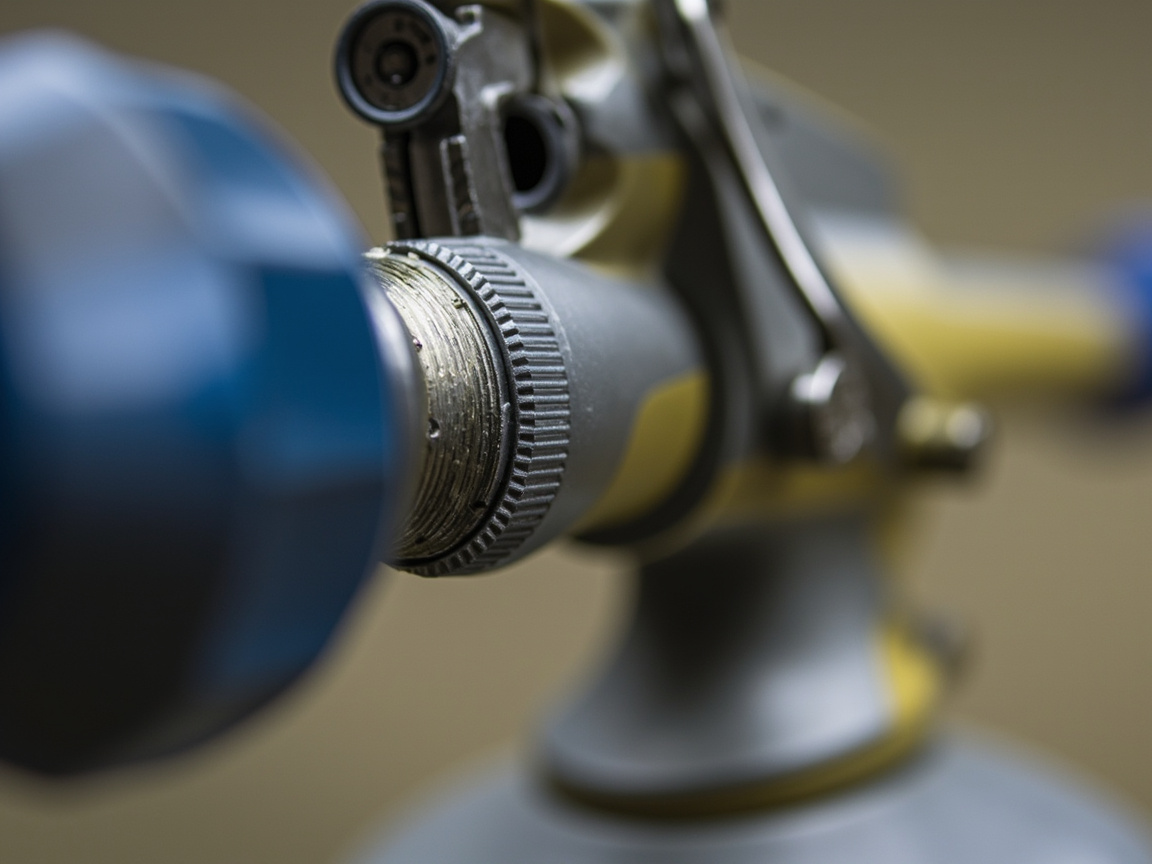
Wasserverdünnbare Industriebeschichtung stellt drei spezielle Anforderungen an die Spritzausrüstung:
1. Materialkompatibilität: Wasserverdünnbare Systeme sind eher neutral bis schwach alkalisch; bestimmte Dichtungen und Metallkanäle, die traditionell für lösemittelhaltige Farbe verwendet werden, können korrodieren oder quellen – empfohlen werden wasserbasisspezifische Dichtungen und Fluidkanäle aus Edelstahl/Kunststoff.
2. Zerstäubungs- und Durchflussabstimmung: Das Viskositätsverhalten von wasserverdünnbaren Systemen unterscheidet sich von lösemittelhaltigen, Düsenöffnung, Luftdruck und Durchfluss müssen neu kalibriert werden, um ungleichmäßige Zerstäubung mit Orangenschalenbildung oder Ablaufen zu vermeiden.
3. Präzise Zweikomponenten-Dosierung: Wasserbasierte Epoxid- und Polyurethanlacke sind meist zweikomponentig; der Einsatz von Zweikomponenten-Spritzgeräten mit statischem Mischer und präziser Dosierung sichert ein stabiles A/B-Komponentenverhältnis.
Erfahrung vor Ort: Zuerst mit kleinen Mustern die Parameter per Probebeschichtung festlegen, dann die Parameter im Geräte-Setup fixieren, um zu vermeiden, dass jeder eine andere Pistole und jede Schicht ein anderes Gefühl hat.
III. Zweite Hürde: Zwangstrocknungsarbeitsplatz und Temperatur-/Feuchtigkeitskontrolle
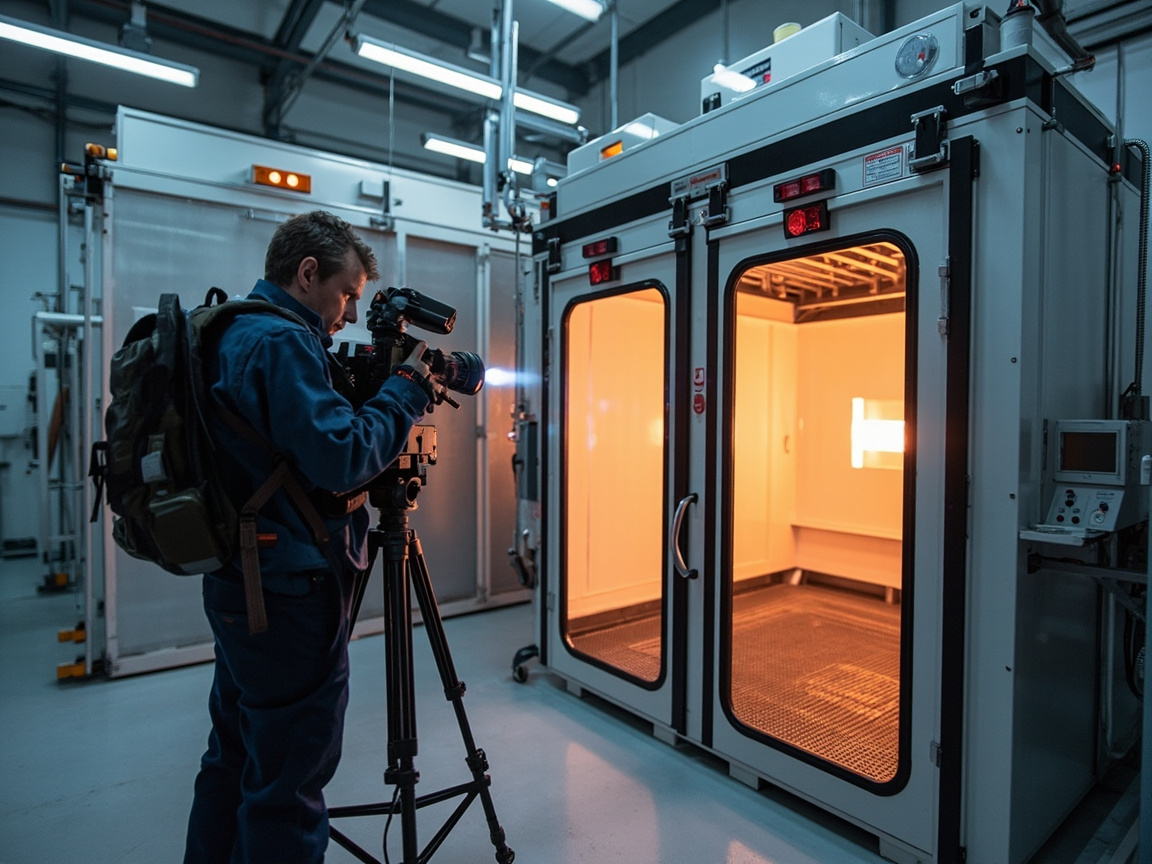
Bei wasserverdünnbaren Systemen fürchtet man am meisten „langsame Oberflächentrocknung, nicht durchgetrocknet, Rückfeuchtung und Rost bei hoher Feuchte“. Die direkte Wiederverwendung des ursprünglichen Trockenraums für lösemittelhaltige Farbe führt oft zu Problemen – empfohlen wird der Umbau zu einem Zwangstrocknungsarbeitsplatz:
- Belüftung + Niedertemperaturtrocknung kombiniert: Ausreichende Luftwechselrate zum Abführen des Wasserdampfs, ergänzt durch 40–60℃ Warmluft oder Infrarot, um die Belegungszeit zu verkürzen.
- Online-Überwachung von Temperatur und Feuchtigkeit: An Schlüsselpunkten Temperatur- und Feuchtigkeitssensoren anbringen, bei Überschreitung automatische Warnung oder Taktverlangsamung.
- Zonale Materialflusssteuerung: Vorbehandlungs-, Beschichtungs-, Ablauf- und Trocknungsbereich physisch trennen, um Kreuzkontamination und Feuchtigkeitsstörungen zu reduzieren.
- Winter- und Regenzeit-Notfallplan: In Perioden mit niedriger Temperatur und hoher Feuchtigkeit Heiz- und Entfeuchtungskapazität vorab bereitstellen, um „produzieren nach Wetterlage“ zu vermeiden.
Die Erfahrungen mit der Komplettumrüstung in der wasserverdünnbaren Reparaturlackierung sind sehr wertvoll; Die Prozessrevolution und Umweltkonformität von wasserverdünnbaren Reparaturlacken: Die ganzheitliche Rekonstruktion von Formulierung bis Spritzpistole erklärt die Verzahnung von „Ausrüstung – Prozess – Konformität“ sehr gründlich, und der Ansatz lässt sich direkt auf Industrieproduktionslinien übertragen.
IV. Dritte Hürde: Lacknebel, Vorbehandlung und Abwasserbehandlung
Wasserverdünnbare Systeme verlagern das Abluftproblem teilweise in Abwasser- und Lacknebelprobleme, die Behandlungsanlagen müssen ergänzt werden:
- Lacknebelabscheidung: Spritzkabine mit Wasserwand/Wasserwirbel u.ä. nasse Abscheidung ausstatten, Lackschlamm regelmäßig abschöpfen, um Verstopfung zu vermeiden.
- Klassifizierung von Reinigungsabwasser: Gerätereinigungswasser und Vorbehandlungsentfettungs-/Phosphatierungsabwasser unterscheiden sich in der Zusammensetzung, sollten getrennt gesammelt und behandelt werden, um normgerecht zu entsorgen oder in das Abwassernetz des Industrieparks einzuleiten.
- Kreislaufwasserpflege: Dem Abscheide-Kreislaufwasser müssen Lacknebel-Flockungsmittel zugegeben werden, um COD und Schwebstoffe zu kontrollieren und die Wasserwechselintervalle zu verlängern.
- Gefahrstoff-Register: Lackschlamm und gebrauchte Filtermaterialien als gefährliche Abfälle verwalten, Übernahmescheine und Register erstellen.
Im Wesen wird die bei der „Öl-zu-Wasser-Umstellung“ eingesparte VOC-Behandlungskosten auf das Abwasser- und Feststoffabfallmanagement verschoben – die Gesamt-Umweltschutzkosten steigen nicht zwingend, aber der Management-Schwerpunkt muss sich verlagern.
V. Fünf-Schritte-Methode für die Umsetzung
Eine praktisch umsetzbare Reihenfolge:
1. Ist-Audit: Erfassen von vorhandenen Spritzpistolenmodellen, Abmessungen und Luftwechsel der Trockenräume, bestehenden Abluft-/Abwasseranlagen, typischem Werkstücktakt.
2. Kleine-Linie-Validierung: Eine repräsentative Linie für die wasserbasierte Anpassung umbauen und den geschlossenen Kreislauf „Beschichten – Trocknen – Prüfen“ durchlaufen.
3. Gerätefestlegung: Spritzpistolenmodell, Düsenparameter, Zweikomponenten-Gerätedosierung, Trocknungskurve fixieren.
4. Umweltschutz-Ergänzung: Lacknebelabscheidung und Abwasserbehandlung ergänzen, Gefahrstoff-Register aufbauen.
5. Standardfixierung: Parameter in Arbeitsanweisungen und Geräteprüflisten schreiben, damit die Serienkonsistenz gesichert ist.
VI. Wie rechnet man Investition und Rendite
Die Rendite der Öl-zu-Wasser-Umrüstung kommt nicht allein aus „Farbenpreisdifferenz“, sondern stärker aus Konformitätsdividende:
- Belastung der Abluftbehandlungsanlagen (RTO/Aktivkohle) sinkt, Betriebs- und Kohlewechselkosten fallen;
- Punkte für Green Factory und Lieferkettenaudits von Kunden, breitere Auftragszulassung;
- Geruchs- und Arbeitsschutzrisiken in der Werkstatt sinken, Rekrutierung und Personaleinsatzstabilität verbessern sich;
- Wasserverdünnbare Farbe hat geringere Brennbarkeit bei Lagerung/Transport, Werkinterne Sicherheitsbestände und Brandschutzdruck sinken.
Im Branchentrend gesehen weist 2026 Grüne Transformation der Industriebeschichtung: Die dreifache Herausforderung von Wasserbasierung, niedrigem VOC und CO₂-Fußabdruck darauf hin, dass die Wasserbasierung bereits mit der CO₂-Fußabdruck-Berechnung verknüpft ist – früh umrüsten bedeutet, früh in der kohlenstoffarmen Lieferkette positioniert zu sein.
VII. Unterstützung der Produktionslinienumrüstung durch Kexin New Materials
Kexin New Materials (Guangdong) Co., Ltd. betrachtet bei der Vermarktung wasserverdünnbarer Industriebeschichtung die „Produktionslinienanpassung“ als Teil des technischen Service und liefert nicht nur einen Eimer Farbe. Für Öl-zu-Wasser-Kunden beteiligt sich das Technikteam an der Kalibrierung von Spritzpistolen- und Zweikomponenten-Geräteparametern, empfiehlt Zwangstrocknungsarbeitsplatz-Konfigurationen und unterstützt bei der Planung von Lacknebelabscheidung und Abwasserklassifizierung. Für ausländische Produktionslinien-Upgrades bietet Kexin unter der Marke kexinMaterials englischsprachige Verarbeitungsanleitungen und Ausrüstungsanpassungslisten, damit aus „Farbe wechseln“ wirklich „erfolgreicher Linienumbau“ wird.
VIII. Häufige Fragen (FAQ)
Ist die Öl-zu-Wasser-Umstellung nur das Ersetzen der lösemittelhaltigen durch wasserverdünnbare Farbe?
Nein. Wasserverdünnbare Farbe hat andere physikalische und Trocknungseigenschaften; vorhandene Spritzpistolen, Trockenräume und Abluftbehandlungsanlagen passen oft nicht, es bedarf der Spritzpistolenanpassung, Zwangstrocknungsarbeitsplätze und Abwasserbehandlung u.ä. Linienumbauten.
Welche speziellen Anforderungen stellt wasserverdünnbare Farbe an Spritzpistolen?
Es muss Materialkompatibilität (wasserbeständige Dichtungen und Kanäle), Neukalibrierung von Zerstäubung und Durchfluss, präzise Zweikomponenten-Dosierung beachtet werden. Empfohlen werden wasserbasisspezifische oder Zweikomponenten-Spritzgeräte mit fixierten Parametern.
Warum funktioniert der ursprüngliche selbsttrocknende Raum mit wasserverdünnbarer Farbe nicht?
Wasser verdunstet langsam und kann bei hoher Feuchte zurückfeuchten, Oberflächen- und Durchtrocknung leiden, zudem begünstigt es Blitzrost. Wasserverdünnbare Systeme benötigen meist Zwangstrocknungsarbeitsplätze mit Belüftung + Niedertemperaturtrocknung statt reiner offener Trocknung.
Ist der Umweltschutz nach der Öl-zu-Wasser-Umstellung einfacher geworden?
Die VOC-Abluftbelastung sinkt, aber der Druck durch Lacknebel und Abwasser steigt. Die Gesamt-Umweltschutzkosten sinken nicht zwingend, nur der Schwerpunkt verschiebt sich von Abluft zu Lacknebelabscheidung und Abwasser/Gefahrstoffmanagement.
Wie starten kleine und mittlere Produktionslinien kostengünstig die Öl-zu-Wasser-Umstellung?
Empfohlen wird, zuerst eine repräsentative Linie für die Kleinst-Validierung auszuwählen, den geschlossenen Kreislauf Beschichten–Trocknen–Prüfen durchzulaufen und Geräteparameter zu fixieren, dann stufenweise zu kopieren, um durch eine einmalige Großumrüstung bedingte Stillstände zu vermeiden.
Wie schnell amortisiert sich die Umrüstungsinvestition?
Die Rendite kommt hauptsächlich aus Konformitätsdividende (geringere Abluftbehandlungslast, Zulassung in grüne Lieferketten, Verbesserung von Personal und Sicherheit), nicht aus reinen Farbenpreisdifferenzen. Die konkrete Periode variiert mit Linienumfang und Auftragsstruktur, sinnvoll ist eine Gesamtbewertung über drei Jahre.
Empfohlene Lektüre
- Wie man wasserverdünnbare Industriebeschichtung im Kontext der Öl-zu-Wasser-Umstellung auswählt: Harzsysteme und Anwendungsbedingungen
- Die Prozessrevolution und Umweltkonformität von wasserverdünnbaren Reparaturlacken: Die ganzheitliche Rekonstruktion von Formulierung bis Spritzpistole
- 2026 Grüne Transformation der Industriebeschichtung: Die dreifache Herausforderung von Wasserbasierung, niedrigem VOC und CO₂-Fußabdruck