Drei Schlüsseltechnologien zur wissenschaftlichen Auswahl von Kunststofflacken: Basierend auf Substrat, Eigenschaften und Prozess für Haltbarkeit und haptische Qualität sorgen!
Im industriellen Design von Kunststoffbauteilen und Gehäusen für Unterhaltungselektronik ist der Lackieranstrich oft der entscheidende letzte Schritt für die Wertanmutung des Produkts. Farbe, Haptik, Abriebfestigkeit und Langzeitzuverlässigkeit werden nahezu vollständig durch das Lacksystem und den Beschichtungsprozess bestimmt. Viele Unternehmen wählen ihre Lacke jedoch auf Basis von „Erfahrung“ oder „Gefühl“, was zu Rissbildung, Abplatzungen, Kratzern, Farbverlust, Glanzverlust, Blasenbildung oder Durchfärbung führt – mit kostspieligen Serien-Nacharbeitungen als Folge.

Um diese Fehler von Grund auf zu vermeiden, muss man zu den drei grundlegenden Variablen der wissenschaftlichen Lackauswahl zurückkehren: Substratverträglichkeit, Leistungsstandards, Verfahrenstauglichkeit. Dies sind keine abstrakten Prinzipien, sondern technische Logiken, die konkret umsetzbar sind.
I. Der Untergrund bestimmt die Voraussetzung für die Lackauswahl: Ohne korrekte Materialidentifikation ist das einzige Ergebnis aller Folgen ein verzögertes Aufplatzen des Problems.
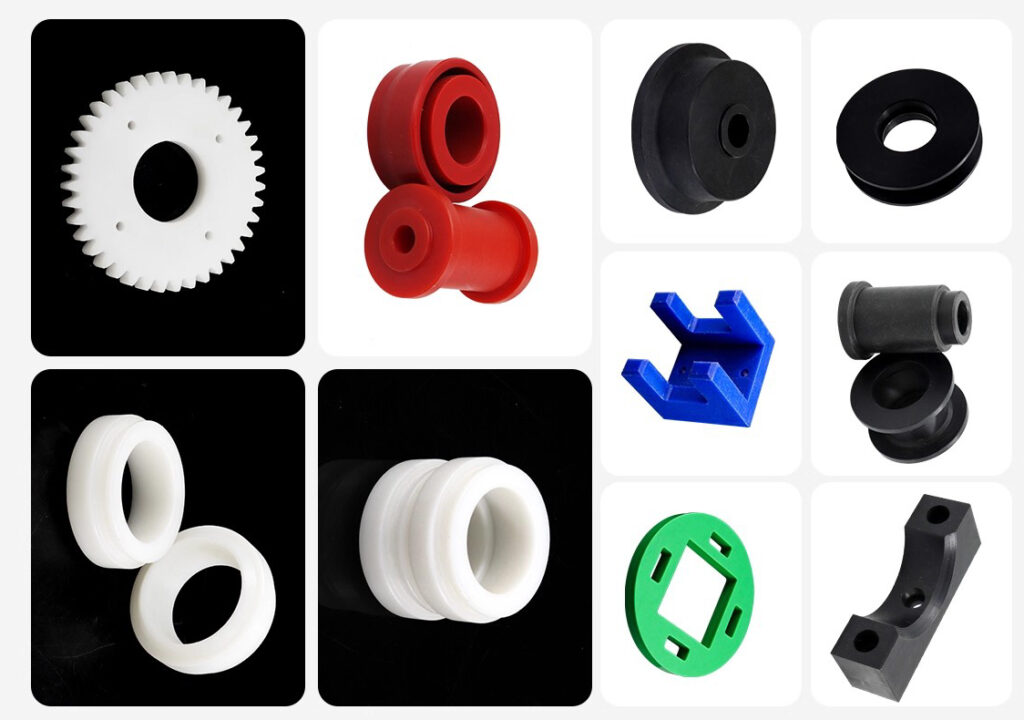
Die Polarität, Wärmeformbeständigkeitstemperatur und Oberflächenaktivität verschiedener Kunststoffuntergründe sind völlig unterschiedlich, was direkt bestimmt, ob das Beschichtungssystem verwendbar ist und ob die Haftung zuverlässig ist.
ABS / PC gehören zu den mittel- bis hochpolaren Materialien, für die in der Industrie gängige Kunststofflack-Systeme eine stabile Haftung aufbauen können;
PP / PE sind niedrigpolare Materialien, bei denen ohne speziellen Primer oder Corona-/Flammbehandlung jeder nachfolgende Lack „früher oder später abblättert“.
Eine eiserne Regel, die man sich merken muss:
Bei unverständlichen Untergründen — zuerst eine Probe machen und den Gitterschnitt durchführen, nicht direkt in die Serienproduktion gehen.
Der Industrieeinsatz ist kein Ort für Versuch und Irrtum – die Untergrunderkennung ist der einzige erste Schritt mit Minenräumungsfähigkeit.
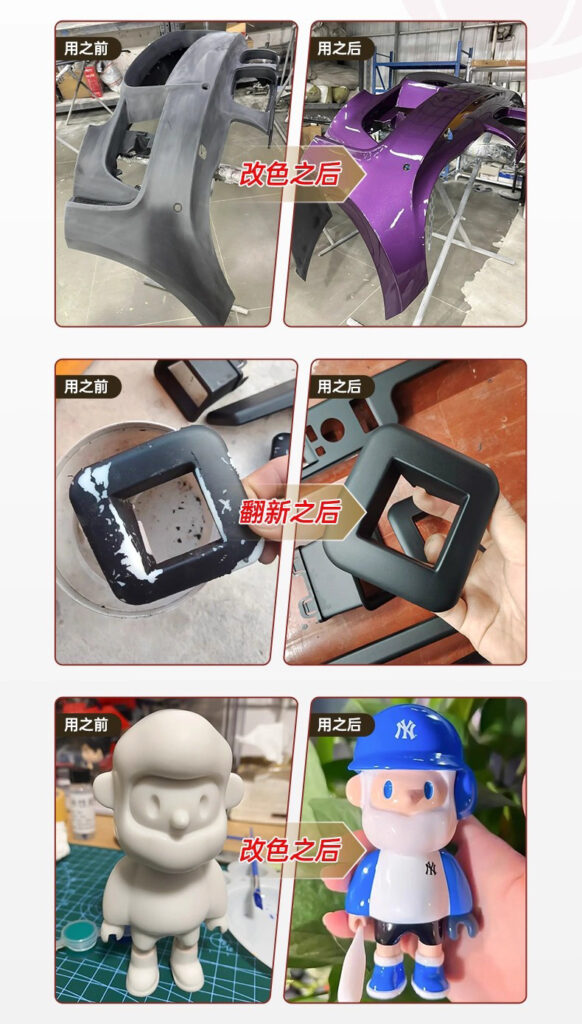
II. Auswahl des Systems nach Leistung und Verwendungszweck: Nicht jede Kunststofflackbeschichtung ist für dasselbe Einsatzgebiet konzipiert.
Kunststofflack dient nicht nur dem „Einfärben“, sondern erfüllt in erster Linie den Anwendungskontext.
Beispiel:
- Tägliche Schnelldrehverbrauchsgüter: Einkomponentige Acryllacke erfüllen bereits die Anforderungen an Aussehen und Mengenausstoß.
- Werkzeuge, Stromversorgungen, Gehäuse für elektronische Geräte: benötigen Kratz- und Abriebfestigkeit, bevorzugt vierkomponentige PU-Systeme
- Anwendungsszenarien im Freien: Es muss ein UV-härtendes System verwendet werden, um Alterung durch UV-Strahlung und Witterung zu widerstehen.
- Hochwertige Haptik und Optik: Gummilack, Metallic-Lack, Perlglanzlack und Matt-Systeme erfordern dedizierte Produktionslinien und spezielle Verfahren.
Falsches System verwendet, nicht „unvollkommen“ – sondern unvermeidlicher Misserfolg.
III. Der Prozess entscheidet über Erfolg oder Misserfolg: Ob eine Massenfertigung möglich ist, liegt nicht an der Rezeptur, sondern an der Ausführung.
Auch wenn der richtige Untergrund und das richtige System gewählt werden, kann ein unkontrollierter Spritz- und Aushärtungsprozess dennoch zu einem Versagen führen.
Die Kernpunkte der Prozesskontrolle beim Lackieren von Kunststoffteilen lassen sich hauptsächlich in drei Kategorien unterteilen:
1)Reinheitsgradkontrolle — staubfreie oder staubarme Umgebung verhindert, dass Partikel in den Lackfilm eingebettet werden
2)Spritzgleichmäßigkeit — Abstand der Spritzpistole, Bewegungsgeschwindigkeit und Schichtdickenkontrolle beeinflussen Verlauf und Aussehen
3)Vollständige Aushärtung — unzureichende Temperatur/Zeit führt zu unvollständiger Vernetzung; späteres Abblättern und Blasenbilden ist ein „verzögerter Fehler“
Viele Tragödien bei der Nachbesserung in Fabriken liegen nicht an schlechter Farbe, sondern daran, dass der Prozess nicht dokumentiert, nicht standardisiert und nicht reproduzierbar ist.
IV. Die Validierung vor der Serienproduktion ist die „Sicherung“ – wer nicht prüft, der wartet auf den Ausfall.
Vor jeder Serienfertigung müssen mindestens drei Validierungen erfolgreich durchlaufen werden:
- Kreuzschnitt-Klebefestigkeitstest (Cross-hatch)
Sicherstellen, dass der Lackfilm stabil haftet und nicht abblättert - Alkohol/Schweiß/Silikonöl/Abriebfestigkeitstest
Verifizierung der langfristigen Zuverlässigkeit in realen Nutzungsumgebungen - Farbunterschiede und visuelle Bewertung unter Standardlichtquelle
Vermeidung von Chargenunterschieden oder unsichtbaren Mängeln, die in den Markt gelangen
Das sind keine formellen Laborrituale, sondern die kostengünstigste Methode, um Verluste im Millionenbereich zu vermeiden.
5. Fazit: Mit der richtigen Beschichtung verdoppelt sich der Produktwert; bei der falschen Auswahl ist alles umsonst.
Kunststoffbeschichtung wirkt wie ein „letzter Arbeitsschritt“, ist jedoch das Ventil, das darüber entscheidet, ob ein Produkt „warenqualität“ erreicht.
Lackwahl = Substratverträglichkeit + Leistungsabgleich + Prozessmachbarkeit
Keines von beiden darf fehlen; jede Nachlässigkeit rächt sich später in Form von Kosten, Beschwerden oder Versagen.

Wenn Sie Ihr Projekt mit dieser wissenschaftlichen Logik zur Farbauswahl betrachten,
erhalten Sie nicht nur „Farbe“,
sondern die globale Kontrolle über Haltbarkeit, Textur, Kosten und Reputation.