En el proceso de producción de artículos de plástico, la selección y aplicación del recubrimiento constituyen etapas clave para determinar la apariencia, la textura y la vida útil del producto. Especialmente en equipos electrónicos, carcasas de electrodomésticos, interiores de automóviles y componentes estéticos de productos de consumo, el pintado de plásticos ya no es simplemente una operación de "coloreado", sino un medio importante para mejorar la percepción de calidad y el valor añadido del producto.
Sin embargo, muchas empresas manufactureras, al seleccionar recubrimientos para plásticos, suelen fijarse únicamente en el color y el precio, ignorando la compatibilidad con el sustrato, los requisitos de rendimiento y la coordinación global del proceso de aplicación. Como resultado, en la superficie de los productos aparecen problemas como ampollas, desprendimiento, rayaduras o blanqueamiento, que en el mejor de los casos afectan la apariencia y en el peor provocan el rechazo de todo el lote.
Para mantener una producción estable de alta calidad en un mercado altamente competitivo, es necesario dominar los tres principios técnicos para la selección científica de pinturas: adaptación al sustrato, coincidencia de propiedades y validación del proceso. Estos tres aspectos constituyen conjuntamente el núcleo técnico de la "selección de sistemas de pintura para plásticos".

I. Compatibilidad con el sustrato: garantizar una adherencia confiable desde el origen
El sustrato es la premisa para que la pintura se adhiera firmemente. Los diferentes materiales plásticos presentan diferencias extremas en la energía superficial, lo que afecta directamente el desempeño de adherencia del recubrimiento.
Por ejemplo:
- ABS, PC, PVC y otros materiales de polaridad fuerte pueden utilizar directamente el sistema de pintura plástica ordinaria, con un rendimiento de adherencia estable.
- PP, PE son plásticos de baja polaridad; si no se realiza tratamiento de corona, tratamiento con llama o aplicación de imprimación especializada, es muy fácil que se desprenda la pintura y se descamele.
- Para piezas de material incierto, se debe realizar la prueba de adherencia de cuadrícula (cruzeta) y la prueba de frotado con alcohol, y asegurar la compatibilidad del sistema antes de iniciar la producción en masa.
La identificación correcta del sustrato es el punto de partida para el éxito en la selección de la pintura. Cualquier "juicio por experiencia" que omita esta etapa tendrá su costo en la producción.
II. Compatibilidad de propiedades: definir el sistema de formulación según los requisitos de uso
Diferentes escenarios de aplicación de productos corresponden a distintos requisitos de rendimiento, y no se puede usar un único sistema para "cubrirlo todo".
- Artículos de uso diario, carcasas de electrodomésticos: se busca apariencia y tacto, se puede utilizar un sistema acrílico de un componente, con alta eficiencia de aplicación.
- Equipos industriales, herramientas electrónicas: requieren resistencia al desgaste y a los arañazos, por lo que se debe utilizar un sistema de PU de dos componentes.
- Productos expuestos al aire libre: se recomienda el uso de recubrimientos curados por UV, con excelente resistencia a la intemperie y al rendimiento anti-UV.
- Piezas exteriores de alta gama: como perlas metálicas, pintura de caucho, efecto mate, etc., requieren línea de pulverización independiente y fórmula exclusiva.
La lógica central para la selección de rendimiento es: deducir la elección de la formulación a partir del entorno de uso del producto y los requisitos de vida útil.
III. Validación del proceso: la clave que determina la transición de "factibilidad teórica" a "estabilidad en producción en masa"
Incluso la mejor formulación, si carece de una validación científica del proceso, puede fallar en la producción a gran escala. Los principales aspectos del control del proceso de pintura por pulverización de plásticos incluyen los siguientes:
- Pretratamiento de superficie: Antes de rociar, es obligatorio realizar desengrase, eliminación de polvo y limpieza electrostática para garantizar que el sustrato esté limpio y sin residuos.
- Entorno de pulverización:Se recomienda utilizar un entorno con temperatura y humedad constantes y bajo en polvo, para evitar la adherencia de partículas o la formación de burbujas.
- Control de espesor de película: La distancia de la pistola, la velocidad de aplicación y los parámetros de presión deben ser estables, evitando fenómenos de piel de naranja y goteo.
- Proceso de curado: Según las diferencias del sistema (como acrílico, PU, UV, etc.), seleccionar un rango razonable de temperatura y tiempo para que la película de pintura se reticulación y cure completamente.
Muchos problemas de calidad no se deben a defectos de formulación, sino a que los parámetros del proceso no están estandarizados. En la fase de producción en masa se debe establecer un documento de proceso trazable y registros de control de calidad para garantizar la estabilidad mediante datos.

IV. Pruebas de verificación: la última línea de defensa para la confirmación de calidad
Antes de iniciar la producción formal, se deben realizar al menos los siguientes tres tipos de pruebas para verificar que el sistema es completo y confiable:
- Adherencia (prueba de cuadrícula): verificar la unión entre la película de pintura y el sustrato.
- Prueba de resistencia al alcohol y al desgaste: simula la fricción diaria y el contacto químico.
- Detección de diferencia de color y brillo: utilizar una fuente de luz estándar para comparar con la muestra y controlar la consistencia del lote.
Estas validaciones no son un costo adicional, sino el seguro más eficaz para prevenir retrabajos posteriores y pérdidas de marca.
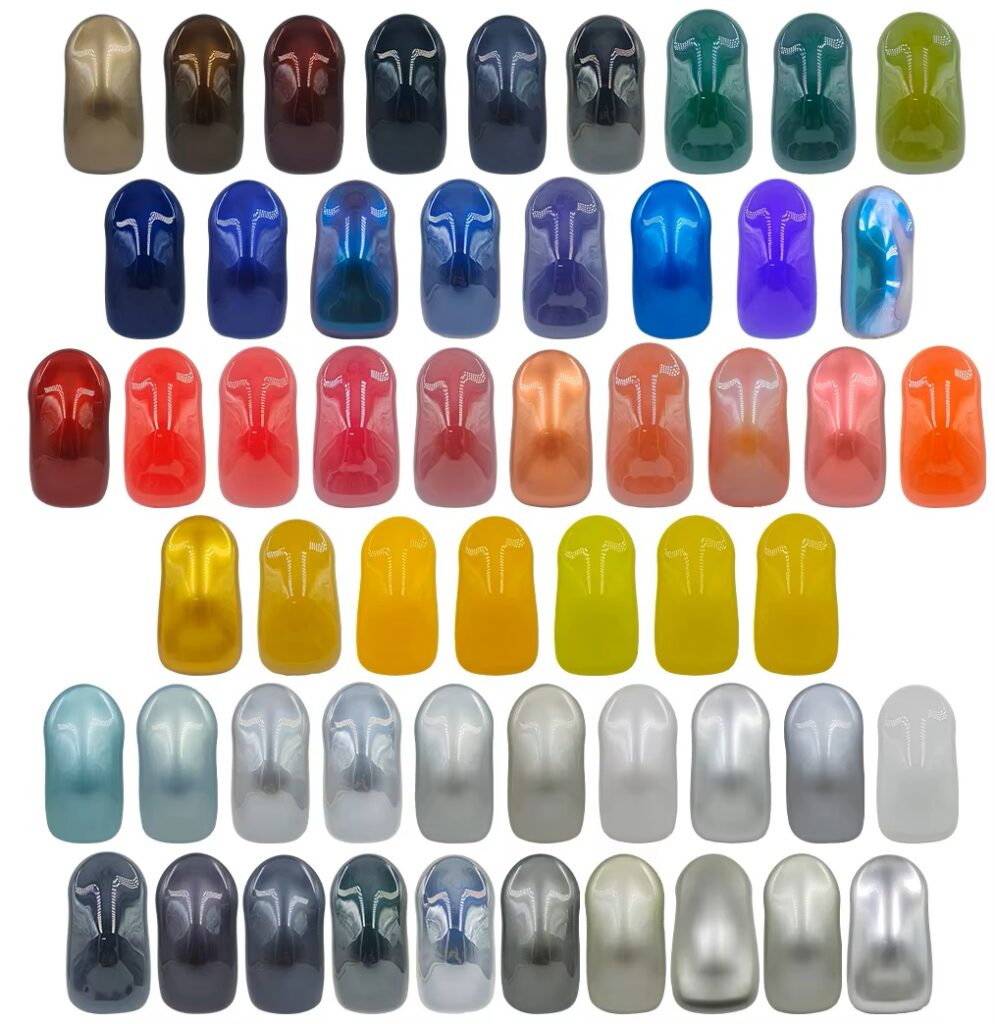
V. Conclusión: la selección científica de pinturas es parte del sistema de calidad.
La selección científica de recubrimientos para plásticos es una colaboración sistemática entre tecnología, materiales y gestión. No solo concierne a la apariencia, sino que determina directamente la vida útil y el valor del producto.

La lógica correcta es:
Identificar el sustrato → Emparejar el rendimiento → Verificar el proceso → Controlar el proceso → Formar un sistema estandarizado.
Dominando este método, podrá lograr la transición de una "producción basada en la experiencia" a una "fabricación científica", haciendo que cada producto plástico posea calidad estable, excelente durabilidad y una textura visual de alta gama.