—
title: Caso de revestimiento anticorrosión para puente marino: sistema de protección de estructuras de acero en entorno atmosférico marino
slug: app-bridge
focuskw: revestimiento de puentes
metadesc: El puente marino se encuentra en un entorno marino altamente corrosivo C5-M. Basado en ISO 12944 y GB/T 30790, este artículo analiza el sistema de revestimiento anticorrosión, el espesor de película, el tratamiento superficial y los puntos clave de aceptación de construcción para cajones de acero, cables y pilas.
categories: Conocimientos técnicos
—
El puente marino es una de las categorías de infraestructura de transporte con el entorno corrosivo más severo. La combinación de iones cloruro transportados por el viento marino, alta humedad, alternancia húmedo-seco y radiación ultravioleta hace que la tasa de corrosión del acero sea mucho mayor que en el interior. Según la clasificación de entornos corrosivos de ISO 12944-2:2018, la zona de salpicadura de olas y la zona atmosférica marina de los puentes marinos se clasifican generalmente como C5-M (alta corrosión, entorno marino), cuya corrosividad es varias veces superior a la atmósfera industrial común C4. Por esta razón, el revestimiento de puentes no es tan simple como "poner una capa de pintura", sino un proyecto de sistema de protección basado en normas, centrado en el espesor de película y con la lógica de compatibilidad entre capas.
Como proveedor técnico de revestimientos industriales de alta protección anticorrosión, Kexin New Materials (kexinMaterials) ha acumulado experiencia en sistemas de compatibilidad para la protección de cajones de acero y cables en varios proyectos de cruces de ríos y marinos. Este artículo combina la serie ISO 12944, la serie GB/T 30790 adoptada equivalentemente en China, y las prácticas comunes de construcción y aceptación en la industria de puentes, para desglosar claramente los puntos técnicos del revestimiento anticorrosión de puentes marinos, ayudando a las unidades de diseño, construcción y mantenimiento a elevar el "juicio empírico" a "datos normativos citables". Para la lógica general de compatibilidad de estructuras de acero, también puede consultar el diseño de compatibilidad anticorrosión general para estructuras de acero.
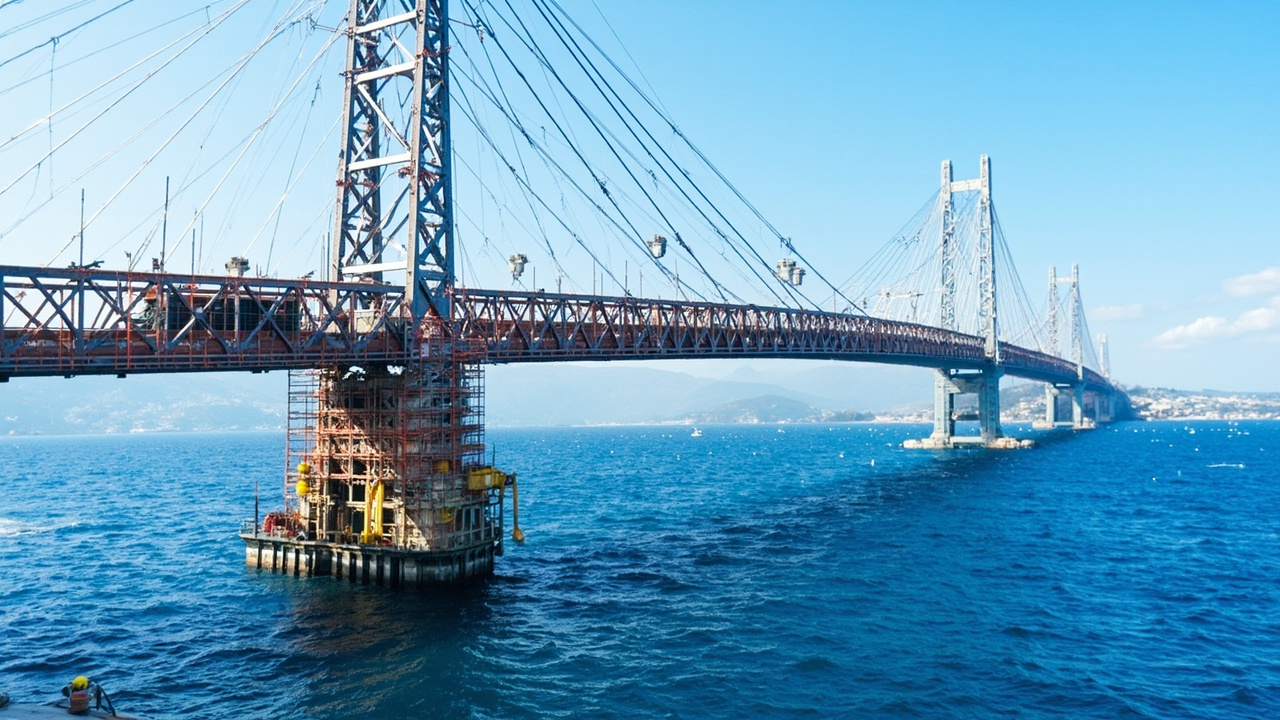
I. Entorno corrosivo y clasificación de puentes marinos
Para seleccionar el sistema de revestimiento correcto, primero hay que entender el entorno. ISO 12944-2:2018 divide los entornos de corrosión atmosférica en cinco niveles de C1 (muy bajo) a C5 (muy alto), y agrega "M" para indicar exposición marina o a sales descongelantes. Las diferentes partes del puente marino corresponden a diferentes niveles:
– Zona atmosférica marina (sobre el tablero, afectada por salitre y niebla salina del viento marino): generalmente C5-M;
– Zona de salpicadura de olas y zona de marea (banda de variación del nivel del agua): la corrosión es más intensa, a menudo supera la clasificación convencional de ISO 12944, requiere refuerzo especial o protección catódica complementaria;
– Zona sumergida: depende principalmente del blindaje del recubrimiento y la protección catódica por ánodo de sacrificio/corriente impresa combinada;
– Interior del cajón (cerrado, alta humedad, fácil condensación): aunque no recibe salitre directamente, tiene alta humedad interna y mala ventilación, se trata comúnmente como entorno interno C4–C5, y exige mayores requisitos de ventilación de construcción y uniformidad de espesor de película.
La clasificación del entorno no es teoría vacía. ISO 9223 proporciona métodos para determinar el nivel de corrosión basados en contaminantes (dióxido de azufre, tasa de deposición de cloruros) y proporción de tiempo de temperatura y humedad. En el diseño de ingeniería, a menudo se corrige con placas de exposición in situ o datos de corrosión de estructuras cercanas. El nivel de corrosión determina directamente "cuánto espesor de película se necesita, cuántas capas de pintura, qué resina elegir", y es el punto de partida de todo el sistema de revestimiento.
Para profundizar, los iones cloruro en la atmósfera marina no solo erosionan el metal en la etapa inicial, sino que migran continuamente hacia la interfaz recubrimiento/metal durante la vida útil del revestimiento. Una vez que el recubrimiento tiene microporos, arañazos o puntos débiles de adherencia, la acumulación de iones cloruro acelera la formación de celdas de corrosión localizadas. Por esto el diseño de revestimiento de puentes marinos no puede buscar solo "integridad aparente", sino debe considerar simultáneamente la "protección a largo plazo" y la "capacidad de autocuración de defectos (como la protección catódica de la imprimación rica en zinc)".
II. Sistema típico de compatibilidad: lógica de tres capas fondo-intermedio-acabado
La compatibilidad principal de estructuras de acero de puentes marinos sigue la clásica estructura de tres capas "imprimación epoxi rica en zinc + imprimación intermedia epoxi con micáceo de hierro + capa de acabado de poliuretano alifático", lo cual coincide altamente con el sistema C5-M recomendado por ISO 12944-5:2008 (y GB/T 30790.5):
1. Imprimación epoxi rica en zinc (Zinc-rich epoxy primer): el contenido de polvo de zinc generalmente se controla según los requisitos de norma para imprimaciones ricas en zinc (el contenido de polvo de zinc en la película seca de pintura se estipula según el sistema, sistemas de alto zinc comunes en torno al 80%), depende de la acción de "ánodo de sacrificio" del zinc para proporcionar protección catódica al acero, y protección electroquímica a defectos superficiales (como falta de pintura, daños). Cuando el recubrimiento se daña localmente y expone el acero, el zinc se corroe primero, retrasando así la expansión de la oxidación del sustrato de acero.
2. Imprimación intermedia epoxi con micáceo de hierro (Micaceous iron oxide intermediate, MIO): las escamas de óxido de hierro micáceo se disponen paralelamente formando un "laberinto de blindaje", prolongando significativamente la ruta de penetración de medios corrosivos, y al mismo tiempo proporcionan buena adherencia entre capas y acumulación de espesor para la capa de acabado. Su estructura laminar también inhibe la transmisión visual de defectos subyacentes.
3. Capa de acabado de poliuretano alifático (Aliphatic polyurethane topcoat): resistente a la intemperie, retención del brillo, anti-UV, resiste el envejecimiento por radiación ultravioleta marina y salitre, determina la vida útil aparente del puente. En comparación con el poliuretano aromático, el sistema alifático es menos amarilleante y se pule más lentamente bajo exposición UV prolongada.
Según ISO 12944-5, en entorno C5-M con el sistema anterior "imprimación rica en zinc + epoxi micáceo + capa de acabado de poliuretano", el espesor mínimo de película seca total (DFT) generalmente no es inferior a 320 µm (según número de sistema y TDS del producto). Esta cifra no se define arbitrariamente: es la garantía mínima de espesor de película para objetivo de vida útil de protección 15–25 años tras validación en laboratorio de corrosión cíclica (ISO 12944-9 / procedimiento ISO 20340) y exposición a largo plazo. Cabe enfatizar que el "límite inferior" de espesor no equivale a "óptimo", en ingeniería real a menudo se toma cerca del límite superior para reservar margen de mantenimiento.
III. Comparación de diferencias de compatibilidad según partes
Los mecanismos de corrosión difieren en cada parte del puente marino, y la compatibilidad debe diseñarse de forma diferenciada. La siguiente tabla resume los puntos clave del sistema para partes comunes:
| Parte | Nivel de corrosión | Compatibilidad recomendada | Rango típico de DFT | Punto de control clave |
|---|---|---|---|---|
| Superficie exterior del cajón de acero | C5-M | Epoxi rico en zinc + epoxi micáceo + poliuretano alifático | 280–360 µm | Compatibilidad entre capas, resistencia a intemperie de acabado |
| Interior del cajón de acero | C4 (alta humedad interna) | Epoxi rico en zinc + epoxi espeso/micáceo | 200–280 µm | Ventilación, prevención de condensación, sin falta de pintura |
| Torre del puente (sobre zona de salpicadura) | C5-M | Igual a cajón exterior, o sistema epoxi reforzado | 320–400 µm | Accesibilidad de construcción, uniformidad de espesor |
| Zona de salpicadura/marea | Extremo | Epoxi de alta protección + posible protección catódica | ≥500 µm (según diseño) | Alternancia húmedo-seco, impacto mecánico |
| Cable (alambres paralelos) | C5-M | Alambre galvanizado/epoxi + enrollado/protección exterior | Según estructura del cable | Sellado completo, prevención de corrosión por grieta |
| Caja de anclaje de acero/soporte | C5-M | Epoxi espeso + poliuretano | 320–400 µm | Recubrimiento de bordes, tratamiento con zinc adicional |
Cabe enfatizar: el DFT de la tabla es "rango típico" no valor absoluto, debe basarse en documento de diseño y TDS del producto usado. Cualquier cambio de compatibilidad debe pasar evaluación de compatibilidad y verificación de adherencia (como método de cuadrícula GB/T 9286, método de arranque ASTM D4541), no se puede reemplazar una capa por intuición. Para zonas límite como de salpicadura, aumentar simple espesor de recubrimiento orgánico puede no bastar, a menudo requiere combinar rociado térmico de metal (aluminio/zinc) o protección catódica, formando doble línea "recubrimiento + electroquímica".
IV. Especificidad de protección interior de cajón de acero
El interior del cajón de acero es el área más fácil de ignorar pero propensa a problemas en el revestimiento de puentes. Es cerrado, mal ventilado, propenso a condensación por diferencia térmica día-noche; una vez imprimación desigual o espesor insuficiente, la oxidación interna se expande de punto a superficie. En ingeniería se adopta generalmente:
– Sistema de dos capas imprimación epoxi rica en zinc + intermedia epoxi micáceo/espeso en interior, DFT controlado en 200–280 µm;
– Ventilación forzada en construcción, controlar humedad relativa ≤85% y temperatura de acero sobre punto de rocío >3℃ (según condiciones de ISO 12944-4);
– Para refuerzos, soldaduras, bordes y otras partes de "pérdida de espesor", usar pre-pintado (stripe coat) para garantizar cobertura de bordes;
– Antes de cerrar cajón, hacer muestreo de espesor húmedo/seco interno e inspección visual, evitar imposibilidad de repintado tras cierre.
Esto difiere de estructura de acero de edificio general: interior de cajón casi inaccesible para mantenimiento, por tanto "hacerlo bien una vez" es más importante que "reparar después". En práctica también note: interior de cajón suele retener humo de soldadura y aceite, antes de chorreo debe completar desengrase y desempolvado; tras cierre si se encuentra falta de pintura, a menudo solo procesamiento local por puerto hombre, calidad difícil de garantizar, por eso inspección final antes de cierre debe ser nodo clave en tarjeta de proceso.
V. Protección de cables y placa ortótropa
Los cables de puentes atirantados y colgantes modernos suelen ser haz de alambres paralelos galvanizados en caliente o con recubrimiento epoxi, exteriormente enrollados o con revestimiento exterior. La falla del cable a menudo proviene de "corrosión por grieta" — el agua penetra por grietas de anclaje o capa enrollada, actuando largo tiempo en entorno cerrado. Medidas de protección incluyen: sellado de anclaje, banda enrollada de cable + capa exterior de poliuretano/fluorocarbono, inspección regular de tensión y apariencia.
La placa ortótropa (sistema de tablero) soporta cargas repetidas de ruedas y tensiones de fatiga, por lo que el revestimiento enfatiza más "flexibilidad + resistencia al desgaste + resistencia al impacto de piedras". La capa de acabado suele seleccionarse de poliuretano alifático e incluso de fluorocarbono, para garantizar la retención del brillo a largo plazo y la resistencia a la suciedad. El revestimiento en las grietas de fatiga tiende a agrietarse junto con el sustrato, por lo que se exigen mayores requisitos de adherencia entre capas y elongación de rotura. Para las placas ortótropas bajo el pavimento de acero del puente, a menudo también se involucra la coordinación de interfaz "revestimiento + pavimento asfáltico", siendo necesario evitar conflictos de adherencia entre el sistema de revestimiento y el pavimento posterior.VI. Tratamiento de superficie: Sa2.5 es la línea base
Por avanzado que sea el sistema, el tratamiento de superficie determina más del 60% de la vida útil del revestimiento. La ISO 8501-1:2007 define los grados de limpieza por chorreado como Sa1, Sa2, Sa2.5, Sa3. Los componentes principales sometidos a carga de los puentes transmarinos casi siempre requieren Sa2.5 (limpieza por chorreado muy exhaustiva): la superficie del acero no presenta grasas, aceites ni suciedad visibles, y la cascarilla de laminación, la herrumbre y los revestimientos antiguos se eliminan básicamente, con solo rastros residuales de manchas de color leves en forma de puntos o estrías.
El control complementario también incluye:
– Rugosidad superficial (profundidad del perfil de anclaje): según ISO 8503, generalmente se controla en 40–80 µm, garantizando tanto la adherencia como no un consumo excesivo de revestimiento; una rugosidad demasiado alta provocará espesor de película insuficiente en los picos, y una demasiado baja resultará en insuficiente agarre mecánico.
– Sales solubles (cloruros, ferritas): en piezas de reparación marinas, el exceso de iones cloruro en la superficie "penetrará" el revestimiento y provocará óxido ampollado, siendo necesario detectar según ISO 8502-6/-9 y mantener los iones cloruro por debajo del valor crítico (muchas normas exigen ≤50 mg/m², ver especificación del proyecto).
– Aceites y polvo: evaluar el grado de polvo según ISO 8502-3 para evitar afectar la adherencia; los abrasivos de chorreado deben preferiblemente ser escoria de cobre, granalla de acero, etc., y está estrictamente prohibido usar arena de mar (con sal).
Tras el tratamiento, se debe aplicar lo antes posible (generalmente dentro de 4 horas, menos en ambientes húmedos) la imprimación de taller o la primera capa de pintura, para prevenir la reoxidación. Para áreas como las superficies de fricción de pernos de alta resistencia que necesitan mantener el coeficiente de deslizamiento, también se debe evitar la contaminación del revestimiento en la superficie de fricción, usando comúnmente enmascaramiento local o tratamientos especiales.
VII. Proceso de construcción y gestión de espesor de película
El revestimiento de puentes transmarinos suele combinar "revestimiento en fábrica + retoque en sitio / revestimiento de segmento de cierre":
1. En fábrica: las vigas de acero completan el chorreado y la imprimación, capa intermedia e incluso parte de la capa de acabado antes del ensamblaje; se usa principalmente pulverización sin aire para garantizar espesor uniforme y eficiencia.
2. En sitio: en cierres, soldaduras y áreas dañadas se realiza un segundo tratamiento superficial (comúnmente chorreado local o lijado con herramienta mecánica hasta St3 / Sa2.5 local), y luego se retoca según el sistema.
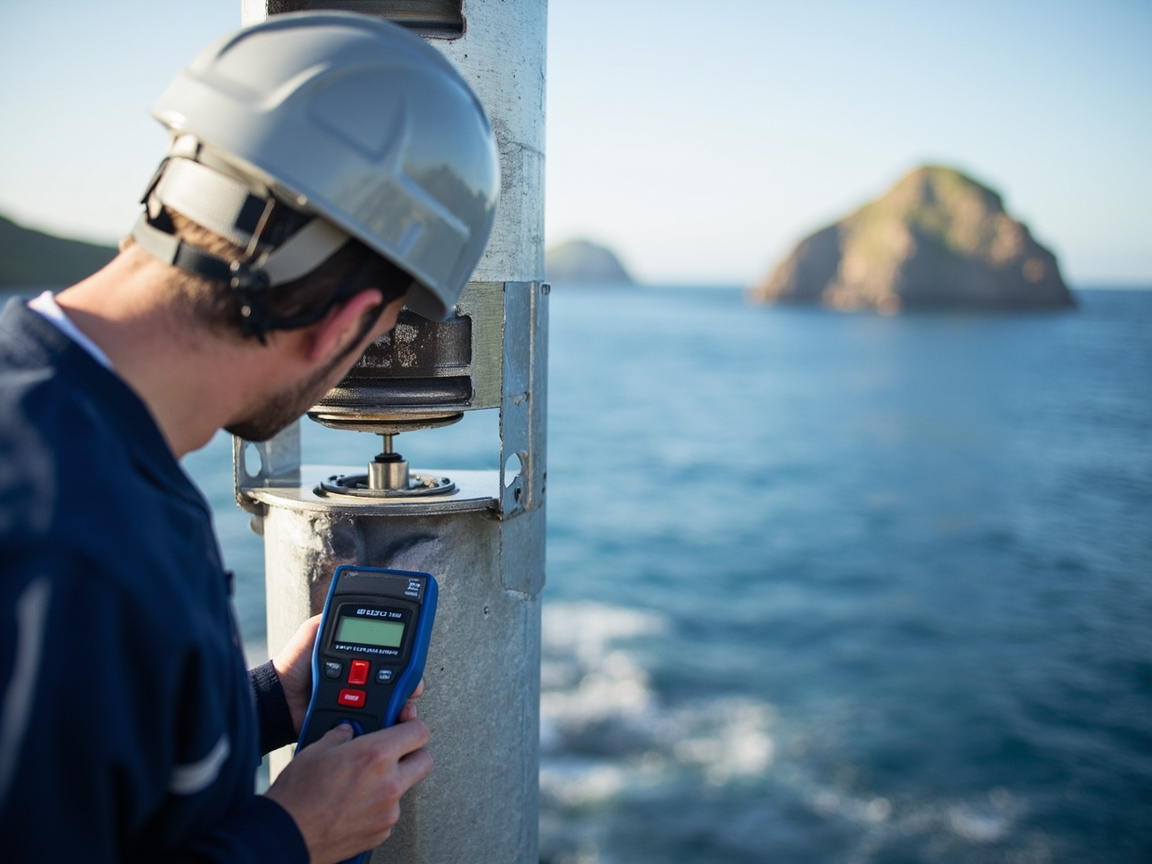
3. Gestión de espesor de película: la película húmeda se controla en tiempo real con peine de WFT, la película seca se muestrea con espesómetro magnético / de corriente de Eddy (ISO 2808); según la "regla 90/90" de ISO 12944 — por ejemplo, 90% de los puntos de medición no inferior al DFT especificado, y todos los puntos no inferiores al 90% del valor especificado.
La ventana ambiental es clave: ISO 12944-4 exige que la temperatura del acero sea al menos 3℃ por encima del punto de rocío, y la humedad relativa generalmente ≤85% (según TDS del producto); lluvia, nieve, viento fuerte y bajas temperaturas (inferiores a 5℃ o al límite inferior del producto) deben detener el trabajo o adoptar medidas de calefacción y deshumidificación. La construcción marítima también enfrenta deposición rápida de salmuera, por lo que la conexión de procesos debe ser compacta, y el chorreado y el revestimiento deben completarse en el mismo turno para evitar reoxidación nocturna.
VIII. Normas y aceptación: convertir lo "bonito" en "datos"
La aceptación de puentes transmarinos debe basarse en datos cuantificables, normas comunes incluyen:
– Adherencia: GB/T 9286 método de cuadrícula (grado 0/1 es excelente), ASTM D4541 método de arranque (requisito según diseño, comúnmente ≥5 MPa);
– Espesor de película: ISO 2808, GB/T 13452.2;
– Niebla salina / corrosión cíclica: ISO 9227 (niebla salina neutra NSS), ASTM B117, ISO 12944-9 corrosión cíclica, ISO 20340 programa de envejecimiento;
– Apariencia: sin goteo, falta de recubrimiento, poros, ampollas, color uniforme;
– Certificación del sistema de revestimiento: puentes importantes suelen exigir que el sistema de pintura pase verificación de laboratorio de terceros según ISO 12944-9 / ISO 20340 (ej. 4200 h corrosión cíclica + combinación de envejecimiento UV).
Cabe aclarar: las "horas" de niebla salina y corrosión cíclica mencionadas son umbrales de verificación comunes en la industria; los valores de aceptación específicos dependen de las especificaciones técnicas del proyecto y del informe de terceros del sistema seleccionado, no se deben fijar números por cuenta propia sin el informe. En controversias de ingeniería, la disputa más frecuente es precisamente "si las horas de niebla salina equivalen a años de vida útil" — la respuesta es no, los ensayos acelerados solo sirven para comparación relativa, y la determinación de vida útil debe integrar paneles de exposición en sitio y grados de durabilidad estándar.
IX. Orientación de protección en proyectos típicos
Tomando como referencia varios puentes transmarinos / fluviales conocidos en China (solo como ilustración de orientación técnica, sin citar datos de proyectos no públicos): Puente Transmarino de la Bahía de Hangzhou, Puente Hong Kong-Zhuhai-Macao, Puente Transmarino de Jiaozhou en Qingdao, etc., las vigas principales y torres adoptan generalmente el sistema "imprimación epoxi rica en zinc + capa intermedia epoxi con micaco de hierro + capa de acabado de poliuretano alifático / fluorocarbono", con refuerzo respectivo en zona de salpicadura y interior de cajones. La característica común de estos proyectos es: norma primero, espesor de película prioritario, sistemas por zonas, documentación del proceso. Esto coincide justo con la metodología de ISO 12944 / GB/T 30790.
Desde la evolución técnica, en años recientes la capa de acabado de puentes tiende hacia fluorocarbono y polysiloxano, para extender aún más el ciclo de repintado y reducir costos de mantenimiento de vida total; en imprimaciones se mejora continuamente en epoxi rica en zinc base agua y sistemas de bajo VOC, para cumplir límites ecológicos como GB 30981-2020. Pero sin importar cómo se actualicen los materiales, el principio de "sistema compatible, proceso controlable, aceptación con base" permanece invariable.
X. Estrategia de mantenimiento y repintado
Incluso si un revestimiento alcanza 15–25 años de vida de diseño, se debe establecer un ciclo cerrado de inspección — evaluación — reparación local — repintado integral:
– Inspección: revisar anualmente el chalking de la capa de acabado, pérdida de brillo, puntos de óxido, pérdida de espesor de película;
– Reparación local: para puntos dañados aplicar "lijado — reprimación — capa intermedia — capa de acabado", prestando atención a la compatibilidad entre capas nuevas y viejas;
– Repintado integral: cuando la capa de acabado presenta chalking generalizado o puntos de óxido conectados, evaluar y repintar integralmente la capa de acabado o refacer todo el sistema;
– Registro: establecer archivo de revestimiento por tramo y componente, comparando con espesor de película original y datos de adherencia.
Kexin New Materials (kexinMaterials) en el sistema de puentes entrega empaquetado "sistema de revestimiento + límites de proceso + manual de mantenimiento": no solo da parámetros de material de las tres capas imprimación-intermedia-acabado, sino que marca el límite inferior de DFT por zona, ventana de temperatura/humedad de construcción e intervalo de repintado, para que la unidad de mantenimiento tenga base y reduzca fallos tempranos por confusión de sistemas. Para el panorama del sistema de normas, puede leer extensamente la revisión del sistema de normas de revestimiento industrial.
XI. Errores comunes de selección
Error 1: cuanto más espeso el recubrimiento, más seguro. Incorrecto. Un espesor que excede el límite de proceso aumenta el estrés interno, fácil de agrietar, y desperdicia material; debe controlarse en el rango de ISO 12944 y TDS.
Error 2: solo cambiar la capa de acabado sin cambiar el sistema. Incorrecto. La capa de acabado debe ser compatible con las inferiores; el reemplazo entre sistemas suele causar desprendimiento entre capas, antes del cambio debe hacerse verificación de adherencia.
Error 3: el interior del cajón no es accesible, por eso no importa. Incorrecto. Una vez oxidado el interior cerrado es muy difícil de mantener, debe construirse y detectarse seriamente según grado C4.
Error 4: después del chorreado, pintar al día siguiente está bien. Incorrecto. En ambiente marino húmedo la reoxidación es muy rápida, debe completarse la primera capa dentro del tiempo reglamentado (comúnmente ≤4 h).
Error 5: las horas de niebla salina se pueden escribir a voluntad. Incorrecto. Los valores de aceptación de niebla salina / corrosión cíclica deben provenir del informe de verificación de terceros del sistema usado, no fijarse por impresión.
XII. Balance técnico-económico del revestimiento de puentes transmarinos
En la práctica de ingeniería, el plan de revestimiento nunca es "cuanto más caro mejor" o "cuanto más espeso mejor", sino un balance técnico-económico en el ciclo de vida total. La vida de protección de diseño del puente suele ser 15–25 años, lo que significa que el costo de un revestimiento calificado debe compararse con el costo de reparaciones posteriores, cortes de carretera y accidentes de seguridad que evita, no solo con el costo inicial de materiales. Muchos proyectos en la licitación reducen excesivamente el precio unitario de la pintura, pero ignoran la integridad del sistema, la accesibilidad de construcción y la ganancia de vida por inspección de proceso, resultando en óxido temprano pocos años después de apertura, pagando un costo de vida total mayor.
Desde la selección de materiales, mejorar la capa de acabado de poliuretano alifático común a fluorocarbono o polysiloxano sube el costo inicial, pero extiende significativamente el ciclo de repintado; para canales transmarinos extra grandes, reducir un repintado con cierre de puente ahorra costo social que a menudo supera la diferencia de material. En imprimaciones, epoxi rica en zinc base agua y epoxi rica en zinc alto sólido tienen compromisos en VOC y hábito de construcción, debiendo juzgarse integrando límite GB 30981-2020 y condiciones de sitio, no decidir solo por precio unitario.
La economía de la organización de construcción también es clave. El revestimiento en fábrica tiene ambiente controlado, alta eficiencia y calidad estable, debe ser el cuerpo principal; el retoque en sitio sufre limitaciones de clima y espacio, con gran fluctuación de calidad y alto costo. Por eso "completar más capas en fábrica, reducir trabajo aéreo en sitio" es estrategia general que equilibra calidad y costo. Para zonas inaccesibles como interior de cajones, mejor invertir más en fábrica que dejar el riesgo tras el cerrado.
Finalmente, la digitalización y trazabilidad están cambiando el modelo económico del revestimiento de puentes. Guardar como archivo electrónico el grado de chorreado, espesor de película, adherencia y parámetros ambientales de cada componente no solo soporta la definición de responsabilidad en disputas de garantía, sino que optimiza mediante acumulación de datos el sistema y límites de proceso de proyectos futuros, formando activo técnico de reducción continua de costos. Este es justo el retorno económico de la idea de norma primero y documentación de proceso.
XIII. Práctica de gestión de datos de calidad del revestimiento de puentes
La calidad de la aplicación de revestimiento en puentes no puede limitarse a "parece liso", sino que debe plasmarse en datos recuperables. En la ingeniería, por lo general se establecen números de puntos de medición de espesor de película por componente y sección, y se registran en la base de datos el espesor de película seca de diseño, el espesor de película seca medido, la fecha de construcción y los parámetros ambientales de cada punto de medición, formando la base de "un registro por tramo, una curva por pieza". El valor de esta gestión digitalizada es especialmente destacado en el mantenimiento posterior y el tratamiento de controversias: cuando aparecen puntos de óxido en un tramo, la unidad de mantenimiento puede recuperar de inmediato la curva original de espesor de película, determinar si se trata de un espesor insuficiente en la construcción o de un daño posterior, y así elegir la reparación local o la evaluación integral, en lugar de decidir según la impresión visual.
El muestreo y inspección de la adherencia también debe institucionalizarse. Además de la clasificación rutinaria por el método de cuadrícula, para los componentes principales sometidos a carga conviene establecer una línea base cuantitativa mediante el método de arranque y archivar los resultados de cada inspección. Los informes de verificación de niebla salina y corrosión cíclica por terceros deben conservarse a largo plazo como parte de los documentos de entrega; sus horas medidas y modos de fallo son la evidencia central para evaluar la vida útil del sistema, muy superiores a cualquier promesa verbal. La raíz de muchos conflictos de obra es precisamente la falta de esta cadena de verificación trazable, lo que dificulta la delimitación de responsabilidades.
El archivo de mantenimiento es el cierre del ciclo de gestión del ciclo de vida completo del puente. Establecer un registro continuo de inspección anual, tendencia de pérdida de espesor de película, grado de pulverización de la capa de acabado y registros de reparación local, permite respaldar la decisión de repintado pasando de "según impresión" a "según datos". Cuando la pérdida de espesor de película alcanza la proporción crítica del margen de diseño, o la línea base de adherencia presenta un descenso sistemático, se puede activar la evaluación de repintado integral, evitando reaccionar pasivamente tras la ampliación del daño estructural, garantizando así la seguridad y optimizando los costos.
La inspección digitalizada está cambiando este paradigma. Combinando el reconocimiento automático de defectos superficiales por visión artificial y la monitorización de temperatura, humedad y condensación basada en IoT, la unidad de mantenimiento puede advertir antes de que aumente el riesgo de corrosión, adelantando la ventana de mantenimiento de "post-fallo" a "pre-fallo". Para los grandes corredores marítimos, este efecto compuesto del activo de datos hace que el retorno de la inversión inicial en revestimiento supere con creces el material en sí, y responde a la metodología subyacente de norma primero y archivo de proceso, siendo la dirección inevitable del futuro mantenimiento operativo de puentes.
En el ciclo de vida completo de los puentes marítimos, la calidad de la aplicación inicial determina la carga de mantenimiento de las siguientes décadas. Muchas obras reducen excesivamente el precio unitario del revestimiento en la fase de licitación, pero ignoran la ganancia de vida útil que aportan la integridad del sistema y la inspección de proceso, resultando en corrosión prematura pocos años después de la apertura al tráfico, pagando un precio mayor. Por tanto, la decisión de revestimiento debe centrarse en el costo de ciclo de vida completo y no en el costo inicial de materiales, escribiendo los indicadores de calidad en cláusulas contractuales ejecutables, haciendo que la norma, el espesor de película y la aceptación sean restricciones duras y no sugerencias blandas.
Preguntas frecuentes
Preguntas frecuentes
Pregunta: ¿Por qué los puentes marítimos se diseñan normalmente según C5-M?
Respuesta: C5-M es la combinación de grado "corrosión muy alta + marino/sal descongelante" en ISO 12944-2. Los puentes marítimos están expuestos todo el año a niebla salina, alta humedad y radiación ultravioleta, con una tasa de corrosión muy superior a la del interior, por lo que los componentes principales sometidos a carga suelen seleccionar sistema y espesor según C5-M, para coincidir con el objetivo de vida útil de protección de diseño de 15–25 años.
Pregunta: ¿Cuál es normalmente el espesor total de película seca en ambiente C5-M?
Respuesta: Según ISO 12944-5, al adoptar el sistema "imprimación epoxi rica en zinc + capa intermedia epoxi de micacio de hierro + capa de acabado de poliuretano alifático", el valor mínimo de DFT total suele ser no menor a 320 µm (según el número de sistema específico). En la práctica se rige por el documento de diseño y la TDS del producto; las zonas de salpicadura de oleaje y otros lugares extremos serán mayores, a menudo reforzados adicionalmente mediante rociado de metal o protección catódica.
Pregunta: ¿Cuál es la función central de la imprimación epoxi rica en zinc?
Respuesta: La función central es la "protección catódica": el alto contenido de polvo de zinc en la película forma un ánodo de sacrificio en la superficie del acero; cuando el recubrimiento se daña localmente y expone el hierro, el zinc se corroe primero protegiendo así el acero; al mismo tiempo, el zinc aporta cierto efecto de barrera y autocuración en defectos, siendo la primera línea de defensa del sistema de alta resistencia a la corrosión.
Pregunta: ¿Por qué el tratamiento de superficie debe llegar a Sa2.5?
Respuesta: El grado de limpieza por chorreo determina directamente la adherencia y vida útil del recubrimiento. Sa2.5 (limpieza por chorreo muy exhaustiva) requiere que la cascarilla, óxido y pintura vieja se eliminen básicamente, dejando solo manchas leves, y es el requisito mínimo para los componentes principales de puentes; por debajo de este grado se acorta enormemente la vida útil de protección y aumenta el riesgo de corrosión prematura.
Pregunta: ¿Por qué se debe controlar la sal soluble (iones cloruro)?
Respuesta: Si en la superficie de piezas reparadas en ambiente marino quedan residuos de iones cloruro, estos pueden atravesar el recubrimiento e inducir "corrosión ampollosa" y corrosión filamentosa. Por lo general se inspecciona según la serie ISO 8502 y se controla el cloruro por debajo del valor crítico estipulado en el proyecto (objetivo común del orden de ≤50 mg/m²); si se excede, debe lavarse con agua o volverse a chorrear.
Pregunta: ¿Por qué la caja de vigas de acero interna tiene más problemas?
Respuesta: El interior de la caja de vigas es cerrado, con mala ventilación y propensión a condensar, y casi inaccesible para mantenimiento posterior. Una vez que la aplicación es desigual o el espesor de película insuficiente, la corrosión se propaga internamente. Por ello el interior debe construirse seriamente según grado C4, con ventilación forzada, e inspección de espesor y apariencia antes del sellado, eliminando el riesgo de falta de recubrimiento antes del cierre.
Pregunta: ¿Qué es la regla "90/90" de aceptación de espesor de película?
Respuesta: La práctica común es: el 90% de los puntos de medición no es inferior al DFT especificado, y todos los puntos no son inferiores al 90% del DFT especificado (los umbrales específicos según la norma del proyecto). Esta regla equilibra uniformidad y límite inferior, evitando que zonas localmente finas sean punto de ruptura para la corrosión, y es la regla general de aceptación complementaria de ISO 12944.
Pregunta: ¿Qué requisitos especiales tiene el revestimiento en zona de salpicadura de oleaje?
Respuesta: La zona de salpicadura de oleaje tiene alternancia húmedo-seco, alto oxígeno y fuerte erosión mecánica, siendo la corrosión más intensa, a menudo superando la clasificación convencional de ISO 12944. Requiere epoxi de espesor pesado de alta resistencia a la corrosión e incluso protección catódica complementaria, DFT a menudo ≥500 µm (según diseño), y atención a recubrimiento de bordes y diseño resistente al impacto.
Pregunta: ¿Qué hacer si el recubrimiento nuevo y viejo son incompatibles al repintar el puente?
Respuesta: Primero debe hacerse verificación de adherencia intercapa (GB/T 9286, ASTM D4541). Si son incompatibles, debe eliminarse completamente la capa vieja hasta superficie calificada y luego construir según el sistema; no aplique directamente pintura nueva sobre pintura vieja desconocida causando descamación total.
Pregunta: ¿Cómo determinar si reparación local o repintado integral?
Respuesta: Establecer inspección anual y archivo de revestimiento; cuando la capa de acabado solo tiene pulverización local y puntos de óxido aislados, reparación local; cuando los puntos de óxido se conectan, pérdida de espesor de película en gran área y descenso de adherencia, evaluar repintado integral. La decisión debe basarse en datos y no en impresión visual, combinando cálculo de vida útil restante.
Lecturas adicionales
- Revestimiento marino y protección de tanques de lastre: de IMO PSPC a la selección del sistema de recubrimiento IMO
- Anticorrosión de galerías urbanas integradas: sistema para acero en espacios cerrados y ambiente interno
- Tratado general de sistemas de revestimiento industrial protector: grados de corrosión y diseño de sistemas ISO 12944
– Diseño general de sistemas anticorrosión para estructuras de acero: del puente a la estructura de acero general, principios de sistema "imprimación—intermedia—acabado" y lógica de espesor de película.
– Reseña del sistema de normas de revestimiento industrial: revisión sistemática de la jerarquía y límites de aplicación de ISO 12944, GB/T 30790, ASTM y otras normas.
– Puntos clave de revestimiento anticorrosión para torres de aerogeneradores marinos: mismo ambiente marino C5-M, comparando puente y torre en protección de zona de salpicadura de oleaje.