Cuando el cromado se encuentra con la línea roja ecológica: una proposición de sustitución valorada en miles de millones
El cromado fue, en su momento, sinónimo de "textura metálica de alta gama". Desde parrillas de automóviles, tiradores de puertas, grifos de baño y reflectores de lámparas, hasta innumerables decoraciones plateadas brillantes sobre piezas de plástico, el cromado electrolítico ha dominado el campo de la apariencia metálica decorativa durante décadas gracias a su incomparable reflejo espejo y dureza. Sin embargo, en la era ecológica, la galvanoplastia enfrenta una presión de línea roja sin precedentes: el cromo hexavalente es un carcinógeno y contaminante de alto riesgo claramente identificado; el proceso de galvanoplastia genera grandes cantidades de aguas residuales con metales pesados, niebla ácida y desechos peligrosos; las restricciones globales al cromo hexavalente se siguen endureciendo; incluso el proceso de cromo trivalente, relativamente más ecológico, difícilmente puede librarse por completo de la carga de aguas residuales y consumo energético. Al mismo tiempo, la galvanoplastia de plástico (sobre plásticos como ABS, primero grabado químico, luego cobre-níquel y finalmente cromo) tiene una cadena de proceso larga, rendimiento sensible y altos costos ambientales.
Es precisamente en este contexto que el "revestimiento metálico sin galvanoplastia" —en la industria comúnmente llamado pintura de sustitución de galvanoplastia, pintura de plata espejo o pintura metálica líquida— pasó de ser una categoría de nicho a ocupar el centro del escenario industrial. Su proposición central es directa: ¿se puede, sin usar baños de galvanoplastia, sin verter aguas residuales con metales pesados, y solo con líneas de pulverización convencionales, lograr sobre sustratos como plástico, metal y vidrio una apariencia metálica espejo cercana al cromado? La respuesta es afirmativa, y la clave para lograrlo es una clase especial de pigmento de aluminio de alto brillo espejo, sumada a un proceso de tres capas cuidadosamente diseñado de "imprimación — pasta de plata — capa de acabado".
Para la industria de revestimientos, la sustitución de galvanoplastia es un océano azul que combina desafíos técnicos y espacio de mercado. Transforma el punto doloroso ambiental de la galvanoplastia en una oportunidad técnica para los revestimientos, permitiendo que pedidos que antes iban a fábricas de galvanoplastia tengan la oportunidad de fluir hacia empresas de revestimientos con capacidad de pintura espejo. Fabricantes como Kexin New Materials, que se dedican en profundidad a revestimientos industriales y decorativos, están considerando la pintura de sustitución de galvanoplastia como una dirección importante para la extensión de los revestimientos de efecto metálico hacia la gama alta y la funcionalización. Este artículo desglosará sistemáticamente los principios de materiales y el proceso completo de la pintura de sustitución de galvanoplastia, ayudando a los lectores a comprender la lógica técnica detrás de "reproducir el espejo mediante pulverización".
Desde la perspectiva del contexto industrial, hay tres fuerzas que impulsan el rápido desarrollo de la sustitución de galvanoplastia. La primera es la coerción regulatoria: la UE incluye el cromo hexavalente en REACH como sustancia de alto interés (SVHC) y restringe progresivamente su autorización; la supervisión de aguas residuales, desechos peligrosos y salud ocupacional de la galvanoplastia se endurece en todos los países, elevando continuamente el costo de cumplimiento y el umbral de acceso de las empresas de galvanoplastia. La segunda es la revaloración de costos: cuando se contabilizan el tratamiento de aguas residuales, disposición de desechos peligrosos, inversión en instalaciones ambientales y riesgos de cumplimiento, el "costo real" de la galvanoplastia de plástico ya no es bajo, mientras que la pintura de sustitución de galvanoplastia se puede lograr con líneas de pulverización convencionales, mostrando gradualmente ventaja de costo integral. La tercera es el impulso del diseño: la búsqueda de apariencias diversificadas como metal mate, metal coloreado, degradado y semitransparente en los consumibles modernos es precisamente el punto débil de la galvanoplastia y la fortaleza de la pintura de sustitución. La superposición de estas tres fuerzas hace que la sustitución de galvanoplastia pase de ser "un reemplazo forzado" a "una elección proactiva", abriendo continuamente el espacio de mercado.
De dónde viene el espejo: el secreto del pigmento de aluminio de alto brillo espejo
El aluminio en la pintura metálica común puede producir brillo metálico y cambio de color según el ángulo, pero está lejos de lograr el reflejo continuo "que refleja figuras humanas" del cromado espejo. La pintura de sustitución de galvanoplastia logra el efecto espejo gracias a una clase de pigmento de aluminio de alto brillo espejo especial, que tiene diferencias esenciales con el polvo de aluminio común en proceso de fabricación, morfología y comportamiento óptico.
Para entender la diferencia entre el espejo y el brillo metálico común, se puede usar una analogía: el polvo de aluminio común es como un montón de fragmentos de espejo dispersos al azar, con superficies rayadas; cada pieza tiene una orientación ligeramente distinta y su superficie no es perfecta, la luz reflejada se dispersa, por lo que vemos un "sentido metálico" brillante pero borroso; mientras que el pigmento de aluminio espejo es como un espejo entero cuidadosamente colocado, con orientación consistente y superficie perfectamente lisa, la luz reflejada es ordenada y consistente, por lo que vemos un "espejo" que forma imágenes claras. La esencia física de esta diferencia radica en la planitud de la superficie de las láminas de aluminio (que determina si la reflexión es especular o difusa) y el paralelismo del arreglo (que determina si la luz es ordenada a nivel macro). Todo el proceso de la pintura de sustitución de galvanoplastia, en esencia, sirve a estos dos puntos: hacer que las láminas de aluminio más planas se coloquen de la forma más paralela y densa sobre la imprimación más lisa.
El polvo de aluminio común se fabrica mayormente por molienda en molino de bolas; las láminas de aluminio tienen forma de maíz o de moneda de plata, con bordes irregulares y microondulaciones en la superficie, la luz reflejada se dispersa en múltiples direcciones, por lo que presenta "brillo metálico" en lugar de "espejo". En cambio, el pigmento de aluminio espejo (en la industria llamado VMP, Vacuum Metallized Pigment, pigmento de aluminio metalizado al vacío) se fabrica mediante deposición de aluminio en fase de vapor al vacío sobre una película formando una capa de aluminio extremadamente delgada y plana, que luego se despega y tritura. Estas láminas de aluminio tienen solo decenas de nanómetros de espesor, superficie lisa a nivel atómico y bordes planos, como innumerables microespejos perfectos, capaces de reflejar la luz incidente casi especularmente. Cuando estas láminas de aluminio espejo se disponen en el film de pintura con alto paralelismo y densidad, a nivel macro presentan un reflejo espejo continuo, acercándose a la apariencia cromada.
El pigmento VMP generalmente se suministra en forma de pasta dispersa o líquido predisperso, no como polvo seco, porque las láminas VMP son extremadamente delgadas y frágiles, y en estado seco tienden a aglomerarse y dañarse; solo en medio líquido pueden mantener su planitud espejo. La concentración sólida de la pasta VMP es muy baja (a menudo alrededor del 10%); al usarla debe diluirse aún más en gran proporción, la cantidad real de aluminio pulverizada sobre la pieza es mínima, lo que explica por qué la capa de pasta de plata puede ser tan delgada como submicrométrica y aún así presentar espejo: porque el espejo proviene de la planitud y el arreglo de las láminas, no del espesor ni de la cantidad. El brillo, la cubrición y el tono (plata fría o plata cálida) del VMP están determinados por su espesor original de aluminio depositado, diámetro de lámina y relación espesor-diámetro; diferentes grados se adaptan a distintos niveles de exigencia espejo.
Además del VMP, existe otra clase de "polvo de aluminio de alto brillo tipo moneda de plata" (silver dollar) que tras molienda y pulido especial tiene un brillo intermedio entre el aluminio común y el VMP, con menor costo, para escenarios donde el requisito espejo no es extremo. La elección del pigmento depende del nivel de apariencia objetivo y del presupuesto: para buscar el espejo extremo más cercano al cromado, usar VMP; para escenarios de alto brillo pero que aceptan leve granularidad, usar polvo de aluminio de alto brillo tipo moneda. Sea cual sea, los pigmentos de aluminio espejo son extremadamente "delicados": su espejo proviene de la planitud a nivel atómico de la superficie; cualquier cizalla mecánica, erosión por solvente fuerte o contacto inadecuado con otros componentes puede destruir su planitud y hacer perder el espejo. Esta característica determina que la formulación y aplicación de la pintura de sustitución de galvanoplastia deben ser especialmente precisas.
Arquitectura de proceso de tres capas: imprimación, pasta de plata y capa de acabado cumplen funciones respectivas
La pintura de sustitución de galvanoplastia casi nunca se usa en una sola capa, sino como un sistema de tres capas de coordinación precisa: imprimación (Base Coat), pasta de plata / capa de plata espejo (Silver/Mirror Coat) y capa de acabado (Top Coat). Las tres capas cumplen funciones respectivas; la ausencia o defecto de cualquiera de ellas hará colapsar el efecto espejo. Entender esta arquitectura es el núcleo para dominar el proceso de sustitución de galvanoplastia.
La imprimación es la "base del espejo". El reflejo espejo requiere debajo una superficie extremadamente plana y lisa: cualquier rugosidad micro, efecto piel de naranja o partícula del sustrato será amplificada fielmente por la capa espejo. Por tanto, la tarea principal de la imprimación es "rellenar y nivelar", proporcionando una base espejo de alto brillo, alto nivelado y sin defectos; al mismo tiempo debe garantizar la adhesión al sustrato y ser compatible con la pasta de plata superior. La imprimación suele usar resina de curado UV de alto nivelado o de dos componentes; tras la aplicación, la planitud de la superficie determina directamente la calidad del espejo, de ahí el dicho en la industria de que "la imprimación determina el límite superior del espejo". El brillo, la dureza y el estado de curado de la imprimación deben controlarse estrictamente.
La capa de pasta de plata es el "espejo en sí". Es una dispersión de pigmento de aluminio espejo altamente diluida, con bajo contenido de aluminio pero que exige un arreglo paralelo y denso en monocapa sobre la imprimación. Aquí "arreglo en monocapa" es clave: en estado ideal, las láminas de aluminio espejo deben colocarse como baldosas sobre la imprimación formando una monocapa sin superposición; cualquier apilamiento destruirá la continuidad y pureza del espejo. La aplicación de la pasta de plata es el eslabón más exigente del proceso: pulverización extremadamente fina (el film seco a menudo menor a 1 micrómetro), atomización muy fina y pasada muy uniforme, haciendo que las láminas de aluminio espejo se coloquen planas como "pegadas" sobre la imprimación formando espejo. La capa de pasta de plata es en sí misma extremadamente delgada y frágil, casi sin resistencia mecánica ni resistencia a la corrosión, por lo que debe apoyarse en la imprimación y protegerse con la capa de acabado.
La capa de acabado es la "cubierta protectora" del espejo. La capa de pasta de plata expuesta se raya al tocarse y se corroe al contacto con agua, debe cubrirse con una capa de acabado transparente para proveer protección contra desgaste, corrosión, intemperie y químicos. El mayor desafío de la capa de acabado es "proteger sin destruir el espejo": su solvente no debe hinchar ni erosionar la delicada capa de pasta de plata, y debe ser altamente transparente, no amarillear ni producir halo, de lo contrario se debilitaría el brillo espejo. La transparencia, adhesión, durabilidad y compatibilidad con la capa de plata de la capa de acabado determinan conjuntamente la calidad final y la vida útil del producto espejo. Esta lógica de tres capas de "nivelar con imprimación — formar espejo con pasta de plata — proteger con capa de acabado" es el esqueleto de todo proceso de pintura de sustitución de galvanoplastia.
| Capa de revestimiento | Función central | Espesor típico | Punto clave de control |
|---|---|---|---|
| Imprimación Base Coat | Nivelar, adherir, base espejo | 15-30 micrómetros | Alto nivelado, alto brillo, sin defectos |
| Pasta de plata Silver Coat | Capa reflectante espejo | <1 micrómetro | Láminas de aluminio paralelas y densas, extremadamente delgada y uniforme |
| Capa de acabado Top Coat | Protección, intemperie, transparencia | 15-30 micrómetros | Alta transparencia, no erosionar capa de plata |
Detalle del proceso de imprimación: el límite superior del espejo se decide aquí
Dado que "la imprimación determina el límite superior del espejo", vale la pena desglosar por separado cada punto técnico del proceso de imprimación. El objetivo de la imprimación se puede resumir en una frase: proporcionar a la pasta de plata una base plana y lisa lo más cercana posible al espejo ideal.
Primero, el pretratamiento del sustrato. Los sustratos de plástico (ABS, PC, PC/ABS, nylon, etc.) requieren desengrase, eliminación de tensiones, y según la energía superficial, tratamiento de flama, plasma o imprimación para mejorar la adhesión; los sustratos metálicos requieren desengrase, desoxidado, fosfatado o pasivado; el vidrio requiere limpieza y tratamiento con acoplante. Un pretratamiento deficiente, en el mejor caso causa mala adhesión y desprendimiento de la capa espejo, en el peor deja contaminación residual visible bajo el espejo como defecto. Las piezas de plástico deben prestar especial atención a la eliminación de tensiones (recocido), de lo contrario las tensiones internas liberadas en la pintura posterior o uso causarán grietas y blanqueamiento.
En segundo lugar, el nivelado y curado de la imprimación. La imprimación debe alcanzar una nivelación extremadamente alta, reduciendo al mínimo la piel de naranja y partículas generadas por pulverización, porque el espejo amplifica estos defectos varias veces. La imprimación de curado UV, por su curado rápido, alta dureza y alto brillo, se ha convertido en la opción principal: tras pulverizar, primero se nivela (leveling) dejando que la película se asiente naturalmente, luego se fija la superficie plana instantáneamente con lámpara UV. El grado de curado debe controlarse con precisión: un curado insuficiente deja la superficie blanda, fácil de erosionar por solvente de la pasta o capa de acabado; un sobrecurado puede afectar la adhesión con la capa de pasta de plata. La imprimación de curado térmico de dos componentes también se puede usar para piezas de forma compleja donde no es conveniente el UV, pero requiere mayor tiempo de nivelado y horneado.
Finalmente, el control de limpieza. El proceso espejo exige una limpieza ambiental casi rigurosa: una partícula de polvo casi invisible a simple vista es, sobre el espejo, un punto brillante o poro conspicuo. Por tanto, la aplicación de imprimación y pasta de plata de la pintura de sustitución de galvanoplastia suele requerir cabina de pulverización limpia, controlando polvo, temperatura, humedad y flujo de aire. Se puede decir que el proceso de imprimación convierte el "revestimiento" en "fabricación de precisión", y esta es la base de la alta barrera técnica de la pintura de sustitución de galvanoplastia y su capacidad de competir de frente con la galvanoplastia. Cuando Kexin New Materials introduce soluciones de pintura espejo para clientes, normalmente entrega como foco técnico las normas de pretratamiento, requisitos de limpieza y ventana de curado de imprimación, porque estos "detalles invisibles" a menudo deciden el éxito o fracaso.
Desde la perspectiva de la estructura de costos, también conviene aclarar la economía de las pinturas de retoque sustitutivas del galvanoplastia. Aunque el precio unitario de los revestimientos espejo (especialmente la pasta de plata VMP) no es bajo, dado que la cantidad de pasta de plata es muy pequeña y las imprimaciones y capas de acabado suelen ser resinas convencionales, el costo de material por pieza suele ser controlable; el verdadero componente principal del costo radica en la tasa de rendimiento y la inversión en limpieza: la tasa de retoque por defectos de espejo, la construcción y mantenimiento de cabinas de pulverización limpias, y la inversión en equipos de curado UV. Por lo tanto, mejorar la tasa de rendimiento y estabilizar el proceso es el núcleo para reducir costos en las pinturas de retoque sustitutivas del galvanoplastia. En comparación con la galvanoplastia, esta elimina las costosas instalaciones de tratamiento de aguas residuales, los gastos de disposición de desechos peligrosos y los crecientes costos de cumplimiento ambiental, y a menudo tiene ventajas en el costo del ciclo de vida completo, especialmente en regiones con regulaciones ambientales estrictas. Esta también es la razón real por la que muchas empresas pasan proactivamente de la galvanoplastia a las pinturas de retoque sustitutivas: no solo por el medio ambiente, sino también por un costo integral más controlable y previsible.Explicación detallada del proceso de pasta de plata: "extender" las láminas de aluminio en un espejo
Aunque la capa de pasta de plata es fina como el ala de una cigarra, es el alma de todo el proceso sustitutivo del galvanoplastia. Su lógica de aplicación es completamente diferente a la pulverización convencional: no es "pulverizar una capa de pintura", sino "extender una capa de espejo". Comprender la particularidad de la aplicación de la pasta de plata es la clave para dominar el proceso espejo.
La preparación de la pasta de plata enfatiza "alta dilución, bajo contenido sólido". La concentración del pigmento de aluminio espejo en la pasta de plata es muy baja; el papel de la gran cantidad de solvente es dispersar completamente las láminas de aluminio y, después de pulverizarse sobre la superficie de la imprimación, extenderse rápidamente y alinearse en paralelo, "asentándose y adhiriéndose" a la imprimación a medida que se evapora el solvente para formar un espejo de una sola capa. La selección del solvente y la velocidad de evaporación son cruciales: si se evapora demasiado rápido, las láminas de aluminio se congelan antes de nivelarse, y el espejo se vuelve nebuloso y oscuro; si se evapora demasiado lento, las láminas pueden apilarse o desplazarse con el flujo, destruyendo igualmente el espejo. Por lo tanto, la pasta de plata suele usar diluyentes especiales compatibles, y está estrictamente prohibido cambiar arbitrariamente el solvente o usar equipos de cizalla fuerte para mezclar (la cizalla destruye la planitud de las láminas de aluminio espejo).
La pulverización de la pasta de plata requiere "extremadamente fina, extremadamente uniforme, extremadamente delgada". Las pistolas de pulverización suelen usar baja presión y atomización fina, con pasadas uniformes y solapamiento adecuado entre ellas, "nebulizando" la pasta de plata fina y uniformemente sobre la imprimación. El espesor de película es extremadamente delgado (a menudo menos de 1 micra); si se pulveriza demasiado, las láminas se apilan y se oscurecen o manchan, y si se pulveriza muy poco, la cobertura es insuficiente y el espejo no es continuo. Esto es totalmente opuesto a la intuición de aplicación de pinturas de color sólido e incluso pinturas metálicas ordinarias, y requiere depuración de proceso especializada y entrenamiento de técnicos. Después de la pulverización, la capa de pasta de plata debe pasar por un secado de destello o secado a baja temperatura adecuado, para que las láminas se orienten y adhieran completamente, antes de entrar a la capa de acabado.
Un detalle a menudo ignorado pero extremadamente crítico es el efecto de la "polaridad y humectabilidad" de la superficie de la imprimación sobre la extensión de la pasta de plata. La pasta de plata es diluida como neblina de agua; si se extiende uniformemente sobre la imprimación sin cráteres ni acumulación depende de la tensión superficial de la superficie de la imprimación y la coincidencia de humectación con la pasta de plata. Si la energía superficial de la imprimación es demasiado baja o hay residuos de agente desmoldeante o aceite, la pasta de plata se contraerá en pequeños puntos (cráteres), y el espejo presentará manchas; si la coincidencia es buena, la pasta se extiende como mercurio formando un espejo continuo. Por lo tanto, el estado superficial, la limpieza de la imprimación y el diseño de humectación de la pasta de plata deben considerarse de manera conjunta, y esta es una de las razones por las que la "imprimación—pasta de plata" debe desarrollarse como un sistema compatible en conjunto y no se pueden mezclar arbitrariamente productos de diferentes fabricantes. Además, la temperatura y humedad ambiental cambian directamente el ritmo de evaporación del solvente de la pasta de plata, afectando la ventana de tiempo para el nivelado de las láminas, por lo que las líneas de producción espejo suelen tener configuraciones estrictas y estables de temperatura y humedad en la cabina.
Otro gran desafío en la aplicación de la pasta de plata es la "ventana de contaminación cero". La capa de pasta recién pulverizada es extremadamente frágil; cualquier contacto, perturbación de flujo de aire o caída de polvo dejará defectos permanentes; la ventana de tiempo entre la pasta de plata y la capa de acabado también debe controlarse estrictamente: si el intervalo es muy corto, el solvente de la capa de acabado erosiona fácilmente la capa de plata inestable, y si es muy largo, la capa de plata puede absorber contaminación u oxidarse. Precisamente por esto, las líneas de pintura de retoque sustitutiva del galvanoplastia suelen diseñar la imprimación, pasta de plata y capa de acabado como un proceso integrado, limpio y con parámetros interconectados, en lugar de tres procesos aislados. Este requisito extremo de "limpieza, precisión y continuidad" es precisamente la línea divisoria que distingue el recubrimiento espejo de la pintura por pulverización ordinaria.
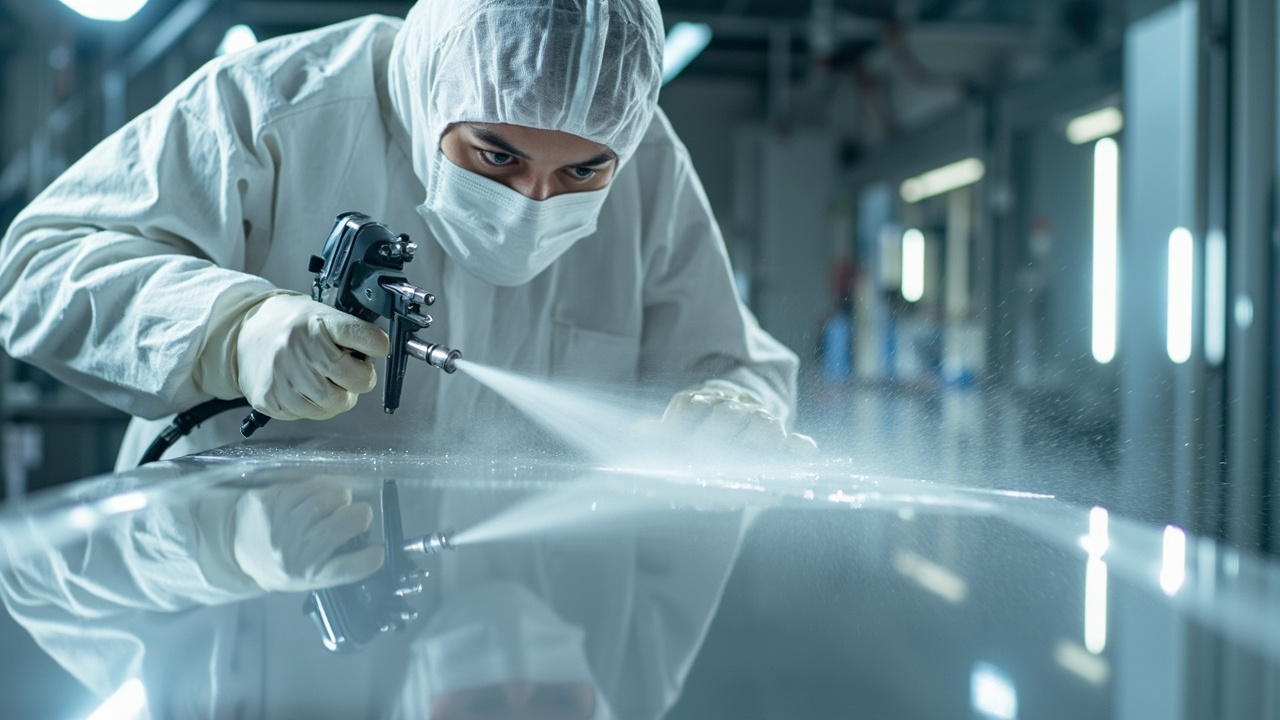
Capa de acabado y resistencia a la intemperie: hacer que el espejo "viva mucho tiempo"
Si la imprimación y la pasta de plata determinan si el espejo "se ve bien", entonces la capa de acabado determina si el espejo "puede usarse por mucho tiempo". El cromo galvanoplástico es duradero gracias a la alta dureza y inercia química del cromo en sí; mientras que la capa de pasta de plata de la pintura de retoque sustitutiva del galvanoplastia prácticamente no tiene durabilidad, y depende totalmente de esta "cubierta protectora" de la capa de acabado para soportar su vida útil en el entorno de uso real. El éxito o fracaso del diseño de la capa de acabado determina directamente si la pintura de retoque sustitutiva puede reemplazar realmente a la galvanoplastia.
La primera prioridad de la capa de acabado es la compatibilidad con la capa de pasta de plata. El solvente de la capa de acabado no debe hinchar ni erosionar la delicada capa de plata espejo, de lo contrario causará neblina, manchas y una caída abrupta del brillo. Esto requiere que la capa de acabado use solventes débiles o sistemas de solventes compatibles con la pasta de plata, o seleccione curado UV, base de agua u otros métodos de curado suaves para la capa de plata. Al mismo tiempo, la capa de acabado debe tener una transparencia extremadamente alta y no amarilleante: cualquier neblina, desviación de color o amarilleamiento debilitará el espejo como si se cubriera con una gasa. La capa de acabado transparente de curado UV se usa ampliamente por su curado rápido, alta transparencia y alta dureza; para escenarios exteriores o de alta resistencia a la intemperie, se deben agregar absorbentes de rayos UV y estabilizadores de luz en la capa de acabado, e incluso usar sistemas de fluorocarbono o poliuretano de alta resistencia a la intemperie.
La resistencia a la intemperie es el rendimiento más observado y desafiante de la pintura de retoque sustitutiva del galvanoplastia. El aluminio desnudo se corroe y oscurece fácilmente en ambientes húmedos, con niebla salina o ácido-base; una vez que la capa de acabado se raya o se permea, la capa de plata pierde protección y falla. Por lo tanto, las aplicaciones exteriores (como piezas de carrocería automotriz, luminarias exteriores) tienen requisitos extremadamente altos para la resistencia a la intemperie, niebla salina, ebullición en agua y adherencia de la capa de acabado, y deben pasar pruebas de envejecimiento rigurosas (como cientos a miles de horas de resistencia a la intemperie y niebla salina). En comparación, las piezas decorativas interiores (como botones de electrodomésticos, accesorios de baño, juguetes, embalajes) tienen requisitos de intemperie más bajos, y la sustitución de la galvanoplastia por pintura de retoque es más madura y confiable.
El diseño de la estructura de la capa de acabado también se perfecciona continuamente. La capa de acabado de una sola capa a menudo debe comprometerse entre protección y transparencia, por lo que los productos de alta gama adoptan cada vez más una estructura de "doble capa de acabado": la primera capa de acabado cerca de la capa de plata usa una resina suave con la capa de plata y de excelente adherencia, actuando como "protección cercana"; la segunda capa de acabado exterior usa una resina de alta dureza, alta resistencia a la intemperie y alta resistencia al desgaste, asumiendo la "defensa externa". Las dos capas de acabado colaboran, sin erosionar la delicada capa de plata y proporcionando una fuerte protección externa, y es una ruta efectiva para mejorar la durabilidad de las piezas espejo. Además, introducir una capa de barrera extremadamente delgada (barrier coat) entre la pasta de plata y la capa de acabado puede aislar aún más la erosión del solvente de la capa de acabado sobre la capa de plata y bloquear la penetración de humedad, mejorando significativamente la resistencia a la intemperie y corrosión; esta estructura multicapa y fina es precisamente la carta técnica con la que la durabilidad de la pintura de retoque sustitutiva se acerca continuamente a la galvanoplastia.
En años recientes, la tecnología de resistencia a la intemperie de la pintura de retoque sustitutiva ha avanzado continuamente: mediante capas de acabado más densas, estructuras de doble capa y la introducción de capas de barrera entre la pasta de plata y la capa de acabado, su resistencia a la intemperie se acerca constantemente e incluso supera en algunos indicadores al galvanoplastia de plástico. Al mismo tiempo, su atributo verde sin cromo ni metales pesados la hace más atractiva ante el endurecimiento de las regulaciones ambientales. Para las empresas de revestimientos, si pueden mejorar continuamente la capacidad de protección de la capa de acabado mientras garantizan el brillo espejo es el tema central que determina los límites de aplicación de la pintura de retoque sustitutiva.
Campos de aplicación: penetración amplia desde piezas automotrices hasta productos de consumo
La pintura de retoque sustitutiva del galvanoplastia, con ventajas de protección ambiental, flexibilidad y capacidad de aplicarse sobre múltiples sustratos, está ganando cuota de mercado de la galvanoplastia tradicional en crecientes campos, y su mapa de aplicación cubre casi todos los escenarios de consumo e industria que requieren "apariencia espejo o metálica de alto brillo".
El campo automotriz es uno de los campos más importantes para la pintura de retoque sustitutiva del galvanoplastia. Los interiores y exteriores de automóviles tienen muchas piezas de plata brillante que originalmente se lograban con galvanoplastia de plástico: tiras decorativas de parrilla, manijas de puerta, bases de logotipos, tiras decorativas de interior, botones y perillas, etc. Con la búsqueda de las automotrices por la protección ambiental y la ligereza, y el aumento de la demanda de apariencias difíciles de lograr con galvanoplastia como plata mate y metal colorido, la aplicación de la pintura de retoque sustitutiva en piezas automotrices crece rápidamente. No solo puede hacer plata espejo, sino también ajustando pigmentos y bases de color lograr efectos como plata mate, oro champán, gris cañón y metal colorido que la galvanoplastia difícilmente cubre, brindando mayor libertad de diseño. Los vehículos de nueva energía favorecen especialmente este proceso: buscan generalmente un lenguaje de apariencia tecnológico, minimalista y diferenciado, y nuevos diseños como parrillas cerradas, tiras decorativas continuas y manijas ocultas usan abundantemente piezas metálicas mate o coloridas, que precisamente son el fuerte de la pintura de retoque sustitutiva. Al mismo tiempo, la presión ESG de las automotrices y de reducción de carbono en la cadena de suministro hace que la solución sustitutiva "sin cromo hexavalente, sin aguas residuales con metales pesados" sea más atractiva.
La electrónica de consumo y los electrodomésticos son otra gran aplicación. Marcos de teléfonos, auriculares, dispositivos vestibles, botones y tiras decorativas de electrodomésticos, carcasas de pequeños electrodomésticos, etc., adoptan cada vez más pintura de retoque sustitutiva para lograr textura metálica, evitando la contaminación de la galvanoplastia y facilitando colores diversos. Aquí hay que distinguir el límite de aplicación: para marcos de teléfonos que requieren penetración de señal de antena, se usa más recubrimiento al vacío NCVM; para piezas decorativas, botones y carcasas sin requisito de penetración de señal, la pintura de retoque sustitutiva por pulverización es más favorecida por su flexibilidad de color y ventaja de costo. En iluminación, cuencos reflectores, cubiertas de lámparas y piezas decorativas usan revestimientos espejo de alta reflectividad para reemplazar el vacío o galvanoplastia, equilibrando eficiencia reflectiva y costo; el cuenco reflector tiene requisitos muy altos de reflectividad espejo y es un escenario típico para verificar el rendimiento óptico de los revestimientos espejo.
En embalaje y cuidado personal, tapas de cosméticos, carcasas de perfumes, tubos de labial y otros embalajes de alta gama usan abundantemente efectos de plata espejo, metal colorido y metal mate para crear textura lujosa; estos productos son extremadamente sensibles a la apariencia, de gran volumen y renovación rápida, y precisamente aprovechan la flexibilidad de color y prototipado rápido de la pintura de retoque sustitutiva. Artesanías, trofeos y medallas, adornos decorativos, juguetes, herrajes de muebles, etc., también se adoptan ampliamente por el bajo umbral y múltiples efectos de la pintura de retoque sustitutiva. Se puede ver que la aplicación de la pintura de retoque sustitutiva cubre casi todos los "escenarios de consumo e industria que requieren apariencia metálica pero no necesitan ser metal real", y su profundidad y amplitud de mercado siguen expandiéndose. Además, herrajes de baño, juguetes, embalajes de cosméticos, artesanías, piezas decorativas de muebles, etc., también son mercados activos para la pintura de retoque sustitutiva: estos escenarios principalmente interiores y decorativos tienen requisitos de intemperie relativamente flexibles, y la madurez y ventaja de relación costo-beneficio de la sustitución son especialmente destacadas.
Vale la pena señalar que la pintura de retoque sustitutiva se fusiona altamente en tecnología y mercado con las pinturas de efecto metálico y los revestimientos plásticos: es esencialmente una rama de alta gama de las pinturas de efecto metálico que busca el espejo extremo, y se aplica abundantemente en sustratos plásticos, por lo que está estrechamente relacionada con el proceso de revestimiento plástico. Para empresas como Kexin New Materials que simultáneamente desarrollan protección industrial, decoración metálica y pintura plástica, la pintura de retoque sustitutiva es un punto clave para conectar estos grandes campos y升级 hacia revestimientos decorativos de alto valor agregado.
Recubrimiento espejo sobre sustratos plásticos: el campo más grande y también más difícil
Las piezas de plástico son el mayor portador de aplicación de la pintura de retoque sustitutiva, y también donde se concentran los desafíos de proceso. ABS, PC, PC/ABS, nylon, PMMA y otros plásticos de ingeniería tienen sus propios temperamentos; entender sus características es el prerrequisito para el éxito del recubrimiento espejo plástico.
El primer problema del plástico es la adherencia y el estrés. La superficie del plástico tiene baja energía superficial y débil polaridad, y los recubrimientos naturalmente se adhieren mal, por lo que casi todas las piezas espejo de plástico requieren tratamiento de adherencia: tratamiento de llama, tratamiento de plasma, o aplicar una imprimación especial (primer) para construir un puente de adherencia entre el plástico y la imprimación espejo. Más oculto es el estrés interno: las piezas de plástico moldeadas por inyección tienen estrés residual interno; si no se elimina por recocido, se liberará bajo la acción del solvente en el recubrimiento posterior o cambios de temperatura en el uso, causando grietas (grietas por estrés), blanqueamiento e incluso ruptura del espejo. Por lo tanto, las piezas espejo de plástico suelen requerir recocido para eliminar estrés tras el moldeo por inyección, y seleccionar sistemas de imprimación insensibles a las grietas por estrés. La resistencia a solventes difiere enormemente entre plásticos: el PC es sensible a muchos solventes y propenso a grietas por estrés, y los solventes del revestimiento deben elegirse con cuidado; el ABS es relativamente tolerante pero aún requiere coincidencia; esto exige que el proveedor de revestimientos haga verificación de compatibilidad para la marca específica de plástico.
El segundo problema del plástico es la desgasificación y la resistencia a la temperatura. Las piezas de plástico pueden liberar gas interno o humedad durante el horneado de recubrimiento o curado UV, formando poros de aguja o picaduras bajo el espejo; al mismo tiempo, el plástico no resiste altas temperaturas, lo que limita la temperatura de curado, y esta es la razón por la que los sistemas de curado UV y curado a baja temperatura son populares en piezas espejo de plástico. Las piezas de plástico a menudo tienen formas complejas (superficies curvas, ranuras, cavidades), lo que dificulta la pulverización uniforme y la irradiación UV, requiriendo pulverización multiángulo, fixtures rotatorios, UV multi-lámpara o sistemas de doble curado. Se puede decir que el recubrimiento espejo plástico es un sistema de ingeniería integral de "material—proceso—equipo", y cualquier eslabón mal considerado arruina todo el trabajo previo. Precisamente por esto, los proveedores maduros de pintura de retoque sustitutiva deben entender el plástico: no solo proveer revestimientos, sino también poder dar recomendaciones integrales de pretratamiento, eliminación de estrés, compatibilidad y curado para la marca de plástico, tipo de pieza y línea de producción del cliente. Esta también es la razón por la que Kexin New Materials enfatiza especialmente "primero verificación de compatibilidad y prototipado, luego hablar de producción en masa" al promover soluciones de recubrimiento espejo plástico.
Inspección y estándares de calidad: cómo se cuantifica el espejo
Para lograr producción en masa estable, entregable y aceptable del recubrimiento espejo, es necesario transformar el asunto subjetivo de "verse bien" en un estándar objetivo medible y juzgable. El sistema de inspección de la pintura de retoque sustitutiva del galvanoplastia es precisamente el pasaporte que le permite competir frontalmente con la galvanoplastia y entrar a cadenas de suministro exigentes como automotriz y electrónica.
Los indicadores de apariencia y óptica son lo primero. El brillo especular se puede cuantificar con un brillómetro especular (como el brillo a 20°, 60°), y en piezas especulares de alta gama el brillo a 60° suele requerirse cercano al valor de saturación; la claridad de reflexión (DOI, Distinctness of Image) y la turbidez (Haze) miden el grado de nitidez de la imagen especular y si hay empañamiento, siendo indicadores clave para distinguir un acabado especular de calidad de uno simplemente brillante; el color (especialmente en piezas metálicas de color) se controla con espectrofotómetros multángulo. Estos datos ópticos permiten por primera vez que la "calidad especular" se transmita y acepte mediante cifras entre oferta y demanda.Los indicadores de adherencia y durabilidad determinan si el producto es práctico. La adherencia se prueba comúnmente con el método de cuadrícula (corte en rejilla) o el método de tracción; la resistencia al desgaste y a la abrasión se evalúa con pruebas de abrasión con cinta RCA, dureza lápiz, frotamiento con lana de acero, etc.; la intemperie se simula con cámaras de envejecimiento por lámpara de xenón o UV para imitar la exposición solar y la lluvia; la corrosión se evalúa con niebla salina neutra, resistencia a ebullición en agua y resistencia a calor húmedo para comprobar si la capa de plata se corroe u oscurece; además existen pruebas de resistencia a químicos (alcohol, sudor, cosméticos, limpiadores) según distintos escenarios de uso. Los clientes de automoción y electrónica suelen tener sus propias normas empresariales y protocolos de prueba, y el proveedor debe verificar artículo por artículo según el estándar del cliente y proporcionar informes. Precisamente este riguroso sistema de inspección y normalización eleva la pintura de sustitución de galvanoplastia de "parece que sí" a "fiable en uso y reproducible lote a lote", y esta es la razón fundamental por la que puede ser aceptada por la industria manufacturera principal.
Defectos comunes y prevención en el proceso
La pintura de sustitución de galvanoplastia, por su larga cadena de procesos y altos requisitos de precisión, presenta más tipos de defectos y más ocultos que los revestimientos ordinarios. Comprender sistemáticamente los defectos comunes y sus causas es una base importante para el control de calidad en línea y la evaluación técnica de proveedores.
El empañamiento y oscurecimiento del espejo es el problema más frecuente, manifestado como brillo especular insuficiente o como si tuviera una capa de niebla. Hay muchas causas: nivelación deficiente de la imprimación o rugosidad microscópica, evaporación demasiado rápida del solvente de la pasta de plata que impide el asentamiento de las láminas de aluminio, espesor excesivo de la película de pasta de plata que provoca apilamiento de láminas, erosión de la capa de plata por la capa de acabado, o insuficiente limpieza con micro polvo. La prevención requiere una investigación sistemática desde la planitud de la imprimación, el solvente y espesor de la pasta de plata, la compatibilidad de la capa de acabado y la limpieza de la cabina de pulverización. Las manchas y sombras nubladas suelen deberse a pulverización desigual de la pasta de plata, solapamiento irregular de la pistola o orientación caótica de las láminas de aluminio, requiriendo estabilizar la atomización y el ritmo de pulverizado.
Los poros y picaduras suelen provenir de polvo, desgasificación del sustrato o flash del solvente; en piezas de plástico la desgasificación y la limpieza son direcciones clave de inspección. La mala adherencia (desprendimiento de la capa de plata o de la capa de acabado) se debe mayormente a pretratamiento insuficiente, mala compatibilidad entre capas o curado inadecuado, requiriendo verificar la norma de pretratamiento y la compatibilidad entre capas. La piel de naranja y las partículas provienen de nivelación insuficiente de imprimación o acabado, mala atomización o contaminación ambiental. El amarilleo y la sombra nublada suelen deberse a resistencia a la intemperie insuficiente de la resina de acabado o anomalía en el curado UV. El fallo por intemperie (oscurecimiento, ampollas, corrosión tras uso exterior) suele ser por protección insuficiente del acabado o erosión de la capa de plata, requiriendo reforzar el bloqueo y diseño de resistencia a intemperie del acabado.
La prevención de estos defectos, en última instancia, depende de tres cosas: sistema de formulación y compatibilidad estable, parámetros de aplicación finos y controlables, y entorno de producción limpio y controlado. Esto explica por qué la pintura de sustitución de galvanoplastia no es "comprar una pintura y ya está hecho", sino que requiere que el proveedor de revestimiento ofrezca soporte técnico integral desde el pretratamiento, el sistema de tres capas, hasta los parámetros de aplicación y el diagnóstico de defectos. Un proveedor maduro entrega con el producto una guía de proceso detallada y verificación de muestras, convirtiendo el proceso de alto umbral del pintado especular en una capacidad estable y reproducible en la línea del cliente.
Curado UV: el compañero ideal de la pintura de sustitución de galvanoplastia
En la evolución tecnológica de la pintura de sustitución de galvanoplastia, la tecnología de curado UV (luz ultravioleta) ha jugado un papel clave; se puede decir que sin la popularización del curado UV no habría la aplicación a escala de la pintura de sustitución de galvanoplastia de hoy. Entender por qué el curado UV encaja tan bien con el pintado especular ayuda a captar la esencia del proceso de esta categoría.
El principio del curado UV es: los fotoinitiadores en la pintura, bajo irradiación ultravioleta, generan instantáneamente radicales libres activos o cationes, iniciando el entrecruzamiento rápido de los grupos activos de la resina para formar la película, y todo el proceso de curado suele tardar solo unos segundos. Este "curado en segundos" es de gran importancia para el pintado especular. En primer lugar, la velocidad de curado es alta y el ritmo de línea se acelera, y junto con el proceso continuo multicapa del pintado especular, mejora enormemente la eficiencia y reduce el tiempo de exposición de la pieza en la zona limpia, disminuyendo así las oportunidades de contaminación. En segundo lugar, el curado UV prácticamente no contiene o contiene muy poco solvente (mayormente resinas de curado por luz al 100% de sólidos), con emisiones de VOC extremadamente bajas, en línea con la propia orientación ecológica de la pintura de sustitución de galvanoplastia.
Más importante aún, el curado UV puede proporcionar películas de alta dureza, alto brillo y gran planitud, que es precisamente la característica soñada para la imprimación especular. La imprimación UV tras pulverizarse nivela y se extiende, y luego la lámpara UV "congela" instantáneamente ese estado plano, evitando el goteo o deformación que podría causar el flujo prolongado durante el curado térmico. La capa de acabado UV, con su alta dureza, aporta excelente protección contra desgaste y abrasión, compensando la falta de resistencia de la capa de plata especular, y al mismo tiempo es altamente transparente y no amarillea, preservando al máximo el brillo especular. Por supuesto, el curado UV también tiene limitaciones: la luz ultravioleta se propaga en línea recta, y en piezas de forma compleja las concavidades, traseras y cavidades internas tienen "zonas de sombra" donde no llega la luz, requiriendo lámparas UV multángulo, utillajes rotativos o combinar con un sistema de doble curado (Dual Cure) de curado térmico a baja temperatura. En años recientes, el avance de tecnologías como el curado UV 3D estereoscópico y LED-UV está ampliando continuamente el alcance del curado UV en piezas de sustitución de galvanoplastia de forma compleja.
No solo plata especular: extensión a efectos mate, de color y semitransparentes
El encanto de la pintura de sustitución de galvanoplastia también radica en que rompe la limitación de la galvanoplastia de "solo hacer plata brillante/cromo brillante", pudiendo lograr gran cantidad de efectos de apariencia difíciles de alcanzar con galvanoplastia, lo que abre nuevo espacio imaginativo para el diseño industrial y es también una competencia clave que la distingue de la galvanoplastia.
El metal mate es una gran característica de la pintura de sustitución de galvanoplastia. Agregando agente mateante en la capa de acabado, o ajustando el estado de las láminas de aluminio de la pasta de plata, se puede lograr una superficie metálica con textura de seda desde semimate hasta totalmente mate, ampliamente usada en interiores de automóviles, electrónica de consumo y electrodomésticos que buscan sensación discreta y de alta gama. Esta apariencia metálica mate es extremadamente difícil de lograr con galvanoplastia tradicional, pero es el favorito del diseño de productos de alta gama actual. El metal de color se logra aplicando sobre la capa de plata especular una capa de acabado transparente de color (pintura transparente pigmentada de tipo tinte), haciendo que el reflejo especular atraviese la capa de color y produzca un "espejo con color" —como oro rosa, oro champán, gris cañón, metal azul violeta, metal verde, etc.— con libertad de color muy superior a los tonos limitados de la galvanoplastia. Esta estructura de "base especular + cubierta transparente de color" es el proceso central de las piezas de sustitución de galvanoplastia de color.
Los efectos semitransparentes y degradados también son el fuerte de la pintura de sustitución de galvanoplastia. Controlando el espesor y la cubrición de la pasta de plata, se puede lograr un efecto de "metal semitransparente" (translúcido con retroiluminación, metálico de frente), usado en botones, iconos y paneles decorativos que requieren luz trasera; mediante degradado de espesor en pulverización, se pueden hacer transiciones degradadas de color metálico, creando sensación tecnológica y de capas. Además, combinando con grabado láser, pulverizado con máscara, etc., se pueden lograr en piezas especulares patrones calados, combinación bicolor y otras decoraciones complejas. Estas ricas posibilidades de apariencia hacen que la pintura de sustitución de galvanoplastia no sea solo un "sustituto económico" de la galvanoplastia, sino un material de diseño capaz de crear activamente nuevos lenguajes de apariencia. Para las empresas de revestimiento, si pueden ofrecer al cliente un esquema de efectos completo desde plata especular hasta mate, color, semitransparente y degradado, es un importante indicador de la madurez de su tecnología de sustitución de galvanoplastia.
Comparación con la galvanoplastia: ventajas, limitaciones y selección
Para ver objetivamente la pintura de sustitución de galvanoplastia, hay que comparar objetivamente sus pros y contras con la galvanoplastia, aclarar los límites de aplicación respectivos y evitar el error de juicio de "o esto o aquello".
Las cuatro ventajas centrales de la pintura de sustitución de galvanoplastia son: primera, ecológica, sin cromo hexavalente, sin aguas residuales de metales pesados, sin niebla de ácido fuerte, evitando fundamentalmente la carga ambiental y el riesgo de cumplimiento de la galvanoplastia; segunda, amplia en sustratos, se puede aplicar sobre casi cualquier sustrato como ABS, PC, nylon, metal, vidrio, especialmente adecuada para piezas de forma compleja y difíciles de galvanizar; tercera, libertad de color, además de plata especular puede hacer mate, metal de color, degradados y otros efectos difíciles de lograr con galvanoplastia; cuarta, proceso flexible e inversión relativamente controlable, se realiza con línea de pulverización convencional, sin la gran inversión de línea de galvanoplastia ni instalaciones de tratamiento de aguas residuales.
Sus limitaciones también deben reconocerse: primera, en cuanto a espejo extremo y dureza, la pureza especular, dureza y resistencia al desgaste del cromo de gama superior siguen siendo ligeramente mejores, y la sustitución de galvanoplastia aún persigue los niveles más exigentes de espejo; segunda, intemperie y durabilidad, en escenarios de uso exterior prolongado, la dependencia de la protección del acabado hace la gestión de durabilidad más compleja, requiriendo compatibilidad y verificación finas; tercera, sensibilidad al proceso, el pintado especular exige muchísimo a limpieza, parámetros y compatibilidad, siendo difícil el control de línea. Por tanto, un principio pragmático de selección es: para decoración interior, formas complejas, necesidad multicolor y prioridad ecológica, la pintura de sustitución de galvanoplastia suele ser la mejor solución; mientras que para los pocos escenarios con exigencia extrema de espejo y desgaste y que pueden asumir el costo ambiental, la galvanoplastia aún tiene su lugar.
Desde la tendencia industrial, con el endurecimiento continuo de normas ambientales y el progreso constante de pigmentos especulares y tecnología de acabado, el límite de aplicación de la pintura de sustitución de galvanoplastia se expande sin cesar, y la profundidad de sustitución se ahonda. Representa la gran dirección de la apariencia metálica decorativa de "pasar de galvanoplastia química a pulverización física, de alta contaminación a ecologización". Para las empresas de revestimiento, quien pueda romper continuamente en brillo especular, protección a intemperie y estabilidad de proceso, ocupará la ventaja en este océano azul de sustitución. La inversión de empresas como Kexin New Materials en pintura de sustitución de galvanoplastia es precisamente una elección estratégica acorde a esta tendencia de ecologización y alto valor.
Fronttera tecnológica y perspectivas futuras
La evolución tecnológica de la pintura de sustitución de galvanoplastia no se detiene, y varias direcciones de frontera están ampliando su límite de capacidad y profundidad de aplicación. La primera es el avance continuo en tecnología de intemperie. Mediante estructura de doble capa, capa de barrera nano, acabado de alto rendimiento de fluorocarbono/poliuretano y pasivación de la capa de plata, el rendimiento a intemperie, niebla salina y ebullición en agua de la pintura de sustitución de galvanoplastia se acerca e incluso supera en algunos indicadores a la galvanoplastia de plástico, abriendo gradualmente la puerta a exterior de automóviles, luminarias exteriores y otros umbrales de alta resistencia. La segunda es la integración funcional. La capa especular puede combinarse con blindaje electromagnético, conductividad, reflexión infrarroja, antibacteriano y otras funciones, uniendo "decoración" y "función" en uno, como carcasas electrónicas con apariencia metálica y blindaje EMI, o piezas reflectoras de iluminación con alta reflexión y resistencia a intemperie.
La tercera es la automatización e inteligencia del proceso. Con la introducción de pulverización robótica, inspección óptica en línea (medición automática de DOI/turbidez/brillo) y control de parámetros en bucle cerrado, el pintado especular —proceso antes altamente dependiente de la experiencia del maestro— se vuelve más controlable, reproducible y de mayor rendimiento, despejando obstáculos para producción masiva. La cuarta es la re-mejora ecológica. Sistemas de sustitución de galvanoplastia a base de agua, sistemas UV de mayor contenido de sólidos, fotoinitiadores sin metales pesados, etc., reducen continuamente la huella ambiental del propio producto, haciendo que la pintura de sustitución de galvanoplastia sea "verde de principio a fin".
En conjunto, la pintura de sustitución de galvanoplastia se encuentra en un canal ascendente impulsado conjuntamente por normas ambientales, revaluación de costos, demanda de diseño y progreso técnico. Ya no es un "sustituto económico" de la galvanoplastia, sino un revestimiento decorativo de alto valor agregado que combina ecología, flexibilidad, apariencia diversificada y durabilidad creciente. Para las empresas de revestimiento que simultáneamente despliegan protección industrial, decoración metálica y pintura para plástico, la pintura de sustitución de galvanoplastia es un punto de apoyo estratégico para conectar múltiples campos y avanzar hacia revestimientos decorativos de alta gama. Se puede prever que, con la expansión continua de los límites técnicos, cada vez más aplicaciones originalmente de galvanoplastia serán sustituidas por este tipo de revestimiento especular ecológico, lo que es tanto una victoria ambiental como un epítome del progreso tecnológico de los revestimientos.
Pintura de sustitución de galvanoplastia vs vacío (NCVM/PVD): la división de trabajo de tres rutas especulares
Bajo la gran dirección de "sin galvanoplastia", además de la pintura de sustitución de galvanoplastia tipo pulverización, existe la ruta de deposición física de vapor al vacío (PVD, NCVM). Ambas suelen compararse, pero la lógica técnica y los escenarios de aplicación difieren mucho; aclarar su división de trabajo ayuda a una selección correcta.
El vacío deposita metal (como aluminio, estaño, indio) calentándolo y evaporándolo o pulverizándolo en una cámara de vacío, formando una película metálica extremadamente delgada sobre la pieza. NCVM (vacío no conductor) controla la discontinuidad de la película para que no conduzca, satisfaciendo el requisito de penetración de señal (como claridad de antena) de productos electrónicos, usado ampliamente en marcos centrales de teléfonos y empaques cosméticos. La ventaja del vacío es película extremadamente delgada y uniforme, sensación metálica pura, sin emisión de solvente; sus desventajas son gran inversión en equipo, necesidad de cámara de vacío, alto costo por lote, limitación de tamaño de pieza por la cámara, baja flexibilidad de color, y aún difícil recubrimiento en cavidades complejas.
La ventaja de la pintura de sustitución de galvanoplastia tipo pulverización radica en: sin equipo de vacío, umbral de inversión bajo, tamaño de pieza ilimitado, color y efectos (mate, color, degradado, semitransparente) extremadamente flexibles, y aplicable in situ a piezas grandes. Su desventaja es alta exigencia de limpieza y compatibilidad de proceso, y pureza especular extrema ligeramente inferior al vacío. Por tanto, las tres rutas especulares forman una división complementaria: para los pocos escenarios que buscan sensación de cromo especular extremo y pueden asumir costo ambiental, se usa galvanoplastia; para piezas electrónicas que requieren película metálica ultradelgada uniforme y penetración de señal, se usa vacío NCVM; para los amplios escenarios que buscan color flexible, forma compleja/grande, baja inversión y ecologización, se usa pintura de sustitución de galvanoplastia tipo pulverización. Las tres no son excluyentes, sino que ocupan su lugar según nivel de apariencia, sustrato, tamaño, función y costo. Entender esta división permite seleccionar la "solución de apariencia metálica" más adecuada para un producto concreto, en lugar de perseguir ciegamente un solo proceso.
De hecho, con el endurecimiento de normas ambientales y la elevación del estética de consumo, el mapa de aplicación de la pintura de sustitución de galvanoplastia tipo pulverización se expande continuamente —con la menor carga ambiental y la mayor libertad de forma y color, asume gran cantidad de demanda decorativa originalmente dependiente de galvanoplastia, convirtiéndose en la ruta más universal para la "apariencia metálica ecológica". Para las empresas manufactureras, en lugar de obsesionarse con el pro y contra de un solo proceso, es mejor partir del posicionamiento del producto, nivel de apariencia, forma del sustrato, requisitos funcionales y presupuesto de costo, para hacer una combinación racional entre estas tres rutas. Y para el proveedor de revestimiento, si puede ofrecer un esquema completo de pintura de sustitución de galvanoplastia desde formulación y color hasta guía de aplicación, y ayudar al cliente a una selección de proceso correcta en escenarios concretos, es precisamente una importante manifestación de su valor de servicio técnico.
Preguntas frecuentes
P: ¿La pintura de sustitución de galvanoplastia realmente puede lograr un espejo como el cromado?R: Sí. Mediante pigmentos de aluminio de espejo de alto brillo (VMP metalizado al vacío o polvo de aluminio de plata de alto brillo tipo moneda) sumado al proceso de tres capas "imprimación — pasta de plata — capa de acabado", se puede lograr un reflejo especular continuo cercano al cromado sobre plástico, metal y vidrio. En la mayoría de los escenarios de decoración interior ya puede reemplazar de forma fiable al galvanoplastia; en la pureza especular y dureza más extremas, el cromado de gama alta todavía tiene una ligera ventaja. La calidad del espejo se puede cuantificar objetivamente mediante indicadores ópticos como brillo, claridad de reflexión (DOI) y turbidez, lo que facilita el control y la aceptación en la línea de producción.
P: ¿Por qué la capa especular de la pintura de sustitución de galvanoplastia "no tiene resistencia ni resistencia a la corrosión" y sin embargo puede usarse a largo plazo? R: Porque se apoya y protege mediante las dos capas superior e inferior: la imprimación de alto nivelado en la parte inferior proporciona una base especular plana y la adherencia, y la capa de acabado transparente superior (incluso estructura de doble capa + capa barrera) proporciona protección contra el desgaste, intemperie, corrosión y productos químicos. La delicada capa de plata submicrométrica queda encapsulada en el medio y no soporta directamente la erosión externa, por lo que todo el sistema obtiene durabilidad práctica. Esto también explica por qué el éxito o fracaso del diseño de la capa de acabado decide directamente la vida útil del producto.
P: ¿Por qué la pintura de sustitución de galvanoplastia debe hacerse en tres capas? R: Porque cada una de las tres capas cumple su función y ninguna es prescindible: la imprimación proporciona una base especular extremadamente plana (el límite del espejo lo determina ella), la pasta de plata es la propia capa reflectante especular extremadamente fina (sin resistencia ni resistencia a la corrosión), y la capa de acabado proporciona protección transparente contra el desgaste, intemperie y corrosión. La capa de pasta de plata es delicada y frágil; sin el soporte de la imprimación y la protección de la capa de acabado no es práctica.
P: ¿Por qué la capa de plata especular es tan fina y tan delicada? R: El efecto especular proviene de la planitud a nivel atómico y el alto grado de paralelismo en la superficie de las escamas de aluminio especular; la película seca de la pasta de plata suele ser inferior a 1 micrómetro. Si se aplica demasiado espesa, las escamas de aluminio se apilan y en su lugar se oscurecen y manchan; además, las escamas de aluminio pierden la planitud y el efecto especular ante el corte mecánico, la erosión por disolventes fuertes o el contacto, por lo que la formulación, el rociado y el recubrimiento transparente deben ser especialmente precisos.
P: ¿Se puede usar la pintura de sustitución de galvanoplastia en exteriores? R: Sí, pero requiere un diseño específico de resistencia a la intemperie. La capa de plata desnuda se corroe fácilmente con humedad y niebla salina; las aplicaciones en exteriores requieren una capa de acabado de alta resistencia a la intemperie (con absorbentes de UV/estabilizadores de luz, o fluorocarbono, poliuretano de alta resistencia a la intemperie), y deben superar pruebas rigurosas de intemperie, niebla salina y ebullición en agua. Las piezas decorativas de interior tienen requisitos bajos de resistencia a la intemperie y la sustitución es más madura; las piezas de exterior requieren una verificación cuidadosa de la compatibilidad y durabilidad.
P: ¿En qué es más ecológica la pintura de sustitución de galvanoplastia frente al galvanoplastia de plástico? R: El galvanoplastia de plástico requiere grabado químico y deposición de cobre, níquel y cromo, involucrando cromo hexavalente, aguas residuales con metales pesados, ácidos fuertes y residuos peligrosos; la pintura de sustitución de galvanoplastia se aplica por rociado, sin cromo hexavalente, sin aguas residuales con metales pesados ni niebla ácida, evitando desde el origen la principal contaminación y los riesgos de cumplimiento de la galvanoplastia, y además permite más sustratos y más colores.
P: ¿Qué productos son los más adecuados para la pintura de sustitución de galvanoplastia? R: Los más adecuados son los de uso interior, formas complejas, que requieren metal multicolor o mate, y con prioridad ecológica, como molduras/manijas decorativas de automóviles interiores y exteriores, botones y piezas decorativas de electrodomésticos, cuencos reflectores de luminarias, herrajes de baño, juguetes, envases de cosméticos, artesanías y regalos, etc. Para los pocos escenarios con requisitos extremos de espejo y desgaste, todavía debe evaluarse si se mantiene la galvanoplastia.
P: ¿Qué hay que tener en cuenta al introducir una línea de producción de pintura de sustitución de galvanoplastia? R: La clave está en la limpieza y la compatibilidad del proceso. Se requiere cabina de rociado limpia que controle polvo, temperatura y humedad, pretratamiento normalizado del sustrato (especialmente eliminación de tensiones en plástico), curado de alto nivelado de la imprimación, diluyente específico para pasta de plata y rociado extremadamente fino y uniforme, compatibilidad entre la capa de acabado y la capa de plata, y un proceso continuo y enlazado de imprimación-pasta de plata-capa de acabado. Se recomienda cooperar con proveedores que ofrezcan compatibilidad integral y servicio técnico, y primero hacer muestras para verificar antes de la producción en masa.
P: ¿Cómo elegir entre la pintura de sustitución de galvanoplastia y el recubrimiento al vacío (NCVM)? R: Para piezas electrónicas que requieren película metálica ultrafina y uniforme y penetración de señal (como marcos medios de teléfonos móviles), es adecuado el recubrimiento al vacío NCVM; para los amplios escenarios que buscan colores flexibles, efectos mate/color/degradado, formas complejas o grandes, baja inversión y ecologización, es adecuada la pintura de sustitución de galvanoplastia por rociado. El recubrimiento al vacío tiene gran inversión en equipos y color limitado pero película pura; la pintura de sustitución por rociado tiene alta flexibilidad y baja inversión pero exige altos requisitos de limpieza y compatibilidad de proceso. Se puede ponderar integralmente según nivel de apariencia, sustrato, tamaño, función y costo.
P: ¿Por qué la imprimación y la pasta de plata no se pueden combinar a voluntad con productos de diferentes fabricantes? R: Porque el efecto especular depende de la coincidencia de humectación superficial entre imprimación y pasta de plata, así como de la compatibilidad de disolventes entre la pasta de plata y la capa de acabado. Si la energía superficial de la imprimación no coincide con la humectación de la pasta de plata, se producen cráteres y manchas; si el disolvente de la capa de acabado no es compatible con la capa de plata, erosiona el espejo. Las tres capas se desarrollan y verifican como sistema compatible en conjunto; mezclar productos de diferentes fabricantes fácilmente causa cráteres, empañamiento y mala adherencia, por lo que se debe usar un sistema completo de compatibilidad verificado.
P: ¿Qué precauciones hay en la limpieza y mantenimiento de las capas especulares? R: El espejo de la pintura de sustitución de galvanoplastia está protegido por la capa de acabado; en el uso diario se debe evitar raspar con objetos duros, ni limpiar con disolventes fuertes o limpiadores fuertemente ácidos o alcalinos, y es preferible usar un paño suave con limpiador neutro para limpiar suavemente. Aunque la capa de acabado de calidad ya tiene buena resistencia al desgaste y a los productos químicos, en comparación con el cromado metálico todavía se recomienda un mantenimiento suave para prolongar la vida del espejo, especialmente en piezas de exterior se debe vigilar si la capa de acabado tiene rayones o daños, y proteger a tiempo para evitar que la capa de plata sea erosionada.
Lecturas adicionales
- Panorama de la industria de revestimientos metálicos de aleación y pinturas de efecto metálico: evolución técnica de color variable según ángulo y decoración funcional
- Formulación de color y proceso de aplicación de pinturas de efecto metálico: reproducción precisa de color variable según ángulo y brillo
- Explicación completa del pretratamiento para revestimiento de plástico: la primera línea de defensa de la adherencia
- Análisis técnico de pintura de plata especular para galvanoplastia: cómo lograr 95GU de alto brillo
- Diferentes soluciones de tratamiento para metal desnudo, superficie de pintura vieja y piezas de plástico (comparación de tratamiento — imprimación — capa intermedia)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "¿La pintura de retoque que sustituye al galvanizado realmente puede lograr un espejo tipo cromado?", "acceptedAnswer": {"@type": "Answer", "text": "Sí. Mediante pigmento de aluminio de alta brillantez espejo (aluminio metalizado al vacío VMP o polvo de aluminio de plata de alta brillantez) más el proceso de tres capas "imprimación — pasta de plata — capa de acabado", se puede lograr un reflejo espejo continuo cercano al cromado sobre plástico, metal y vidrio. En la mayoría de los escenarios de decoración interior ya puede reemplazar de forma fiable al galvanizado; en la pureza espejo y dureza más extremas, el cromado de primera calidad todavía tiene una ligera ventaja. La calidad del espejo se puede cuantificar objetivamente mediante indicadores ópticos como brillo, claridad de reflexión (DOI) y turbidez, lo que facilita el control y la aceptación en la línea de producción."}}, {"@type": "Question", "name": "¿Por qué la capa espejo de la pintura de retoque que sustituye al galvanizado "no tiene resistencia ni resistencia a la corrosión" pero aún puede usarse a largo plazo?", "acceptedAnswer": {"@type": "Answer", "text": "Porque se apoya y protege mediante las dos capas superior e inferior: la imprimación de alto nivelado inferior proporciona una base espejo plana y la adherencia, y la capa de acabado transparente superior (incluso estructura de doble capa + capa barrera) proporciona protección contra el desgaste, intemperie, corrosión y productos químicos. La capa de plata submicrométrica delicada queda encapsulada en el medio y no soporta directamente la erosión externa, por lo que todo el sistema obtiene durabilidad práctica. Esto también explica por qué el éxito del diseño de la capa de acabado decide directamente la vida útil del producto."}}, {"@type": "Question", "name": "¿Por qué la pintura de retoque que sustituye al galvanizado debe hacerse en tres capas?", "acceptedAnswer": {"@type": "Answer", "text": "Porque las tres capas cumplen funciones propias e indispensables: la imprimación proporciona una base espejo muy plana (el límite del espejo lo determina ella), la pasta de plata es la propia capa reflectante espejo extremadamente fina (sin resistencia ni resistencia a la corrosión), y la capa de acabado proporciona protección transparente contra el desgaste, intemperie y corrosión. La capa de pasta de plata es delicada y frágil; sin el soporte de la imprimación y la protección de la capa de acabado no es práctica."}}, {"@type": "Question", "name": "¿Por qué la capa de plata espejo es tan fina y tan delicada?", "acceptedAnswer": {"@type": "Answer", "text": "El espejo proviene de la planitud a nivel atómico y el alto grado de paralelismo en la superficie de las láminas de aluminio espejo; la película seca de pasta de plata suele ser inferior a 1 micrómetro. Si se rocía demasiado espesa, las láminas de aluminio se apilan y se oscurecen y manchan; además, las láminas de aluminio pierden la planitud y el efecto espejo ante el corte mecánico, la erosión por disolventes fuertes o el contacto, por lo que la formulación, el rociado y el recubrimiento transparente deben ser especialmente precisos."}}, {"@type": "Question", "name": "¿Se puede usar la pintura de retoque que sustituye al galvanizado en exteriores?", "acceptedAnswer": {"@type": "Answer", "text": "Sí, pero requiere un diseño específico de resistencia a la intemperie. La capa de plata desnuda se corroe fácilmente con humedad y niebla salina; las aplicaciones en exteriores requieren capa de acabado de alta resistencia a la intemperie (con absorbedor de UV / estabilizador de luz, o fluorocarbono, poliuretano de alta resistencia) y deben superar pruebas rigurosas de intemperie, niebla salina, ebullición en agua, etc. Las piezas decorativas de interior tienen bajos requisitos de intemperie y la sustitución es más madura; las piezas de exterior requieren verificación cuidadosa de compatibilidad y durabilidad."}}, {"@type": "Question", "name": "¿En qué es más ecológica la pintura de retoque que sustituye al galvanizado frente al galvanizado de plástico?", "acceptedAnswer": {"@type": "Answer", "text": "El galvanizado de plástico requiere grabado químico y deposición de cobre, níquel y cromo, involucrando cromo hexavalente, aguas residuales con metales pesados, ácidos fuertes y residuos peligrosos; la pintura de retoque que sustituye al galvanizado se aplica por rociado, sin cromo hexavalente, sin aguas residuales con metales pesados, sin niebla ácida fuerte, evitando desde el origen la contaminación principal y los riesgos de cumplimiento del galvanizado, y además permite más sustratos y más colores."}}, {"@type": "Question", "name": "¿Qué productos son los más adecuados para usar pintura de retoque que sustituye al galvanizado?", "acceptedAnswer": {"@type": "Answer", "text": "Los productos de uso interior, formas complejas, que requieren metal multicolor o mate, y con prioridad ecológica son los más adecuados, como tiras decorativas / manijas de interior y exterior de automóviles, botones y piezas decorativas de electrodomésticos, cuencos reflectores de lámparas, herrajes de baño, juguetes, envases de cosméticos, artesanías y regalos, etc. Para unos pocos escenarios con requisitos extremos de espejo y desgaste, todavía se debe evaluar si se mantiene el galvanizado."}}, {"@type": "Question", "name": "¿Qué hay que tener en cuenta al introducir la línea de producción de pintura de retoque que sustituye al galvanizado?", "acceptedAnswer": {"@type": "Answer", "text": "La clave está en la limpieza y la compatibilidad del proceso. Se requiere cabina de rociado limpia que controle polvo, temperatura y humedad, pretratamiento normalizado del sustrato (especialmente eliminación de tensiones en plástico), curado de alto nivelado de la imprimación, diluyente específico para pasta de plata y rociado extremadamente fino y uniforme, compatibilidad de la capa de acabado con la capa de plata, y proceso continuo e integrado de imprimación — pasta de plata — capa de acabado. Se recomienda cooperar con proveedores que ofrezcan sistema completo y servicio técnico, primero prototipar y verificar y luego producir en masa."}}, {"@type": "Question", "name": "¿Cómo elegir entre la pintura de retoque que sustituye al galvanizado y el recubrimiento al vacío (NCVM)?", "acceptedAnswer": {"@type": "Answer", "text": "Para piezas electrónicas que requieren película metálica ultrafina y uniforme y penetración de señal (como marcos medios de teléfonos móviles), es adecuado el recubrimiento al vacío NCVM; para los amplios escenarios que buscan color flexible, efecto mate / colorido / degradado, formas complejas o grandes, baja inversión y ecologización, es adecuada la pintura de retoque tipo rociado que sustituye al galvanizado. El recubrimiento al vacío tiene gran inversión en equipos y color limitado pero película pura; la pintura de retoque por rociado tiene alta flexibilidad y baja inversión pero altos requisitos de limpieza y compatibilidad de proceso. Se puede ponderar integralmente según nivel de apariencia, sustrato, tamaño, función y costo."}}, {"@type": "Question", "name": "¿Por qué la imprimación y la pasta de plata no se pueden combinar a voluntad con productos de diferentes fabricantes?", "acceptedAnswer": {"@type": "Answer", "text": "Porque el efecto espejo depende de la coincidencia de humectación superficial entre imprimación y pasta de plata, y de la compatibilidad de disolventes entre pasta de plata y capa de acabado. Si la energía superficial de la imprimación no coincide con la humectación de la pasta de plata, se producen cráteres y manchas; si el disolvente de la capa de acabado no es compatible con la capa de plata, erosiona el espejo. Las tres capas se desarrollan y verifican como sistema conjunto; mezclar productos de diferentes fabricantes fácilmente causa cráteres, turbidez y mala adherencia, por lo que se debe usar un sistema completo verificado."}}, {"@type": "Question", "name": "¿Qué precauciones hay en la limpieza y mantenimiento de la capa espejo?", "acceptedAnswer": {"@type": "Answer", "text": "El espejo de la pintura de retoque que sustituye al galvanizado se protege con la capa de acabado; en el uso diario se debe evitar raspar con objetos duros, o limpiar con disolventes fuertes o limpiadores fuertemente ácidos o alcalinos, y es preferible usar paño suave con limpiador neutro. Aunque la capa de acabado de calidad ya tiene buena resistencia al desgaste y a los productos químicos, en comparación con el cromado metálico se recomienda un mantenimiento suave para prolongar la vida del espejo, especialmente en piezas de exterior se debe vigilar si la capa de acabado tiene rayones o daños, y proteger a tiempo para evitar que la capa de plata se erosione."}}]}