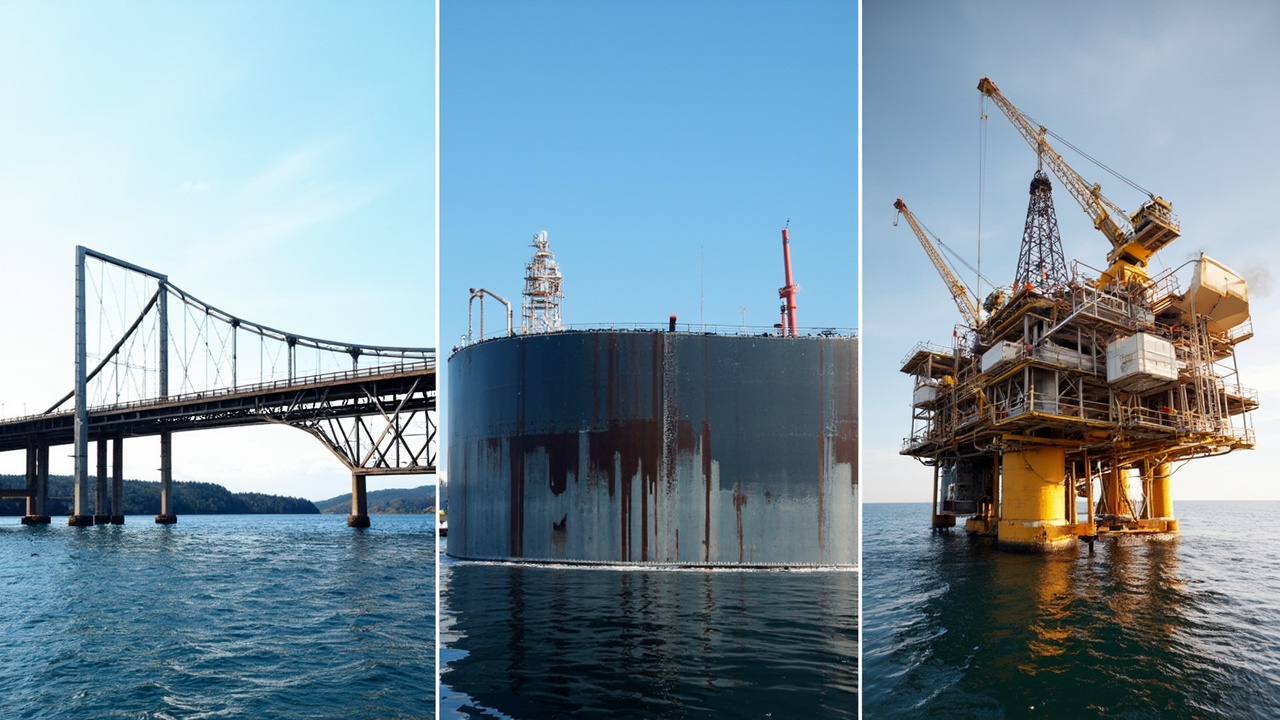
La anticorrosión de estructuras de acero nunca es tan simple como "comprar una buena pintura y aplicarla". La misma pintura de imprimación epoxi rica en zinc, aplicada en un puente en el interior continental puede superar con solidez su vida útil de diseño, pero en la zona de salpicaduras de una plataforma marina podría oxidarse y perforarse prematuramente, porque los entornos corrosivos de los tres tipos de estructuras no están en la misma magnitud. Para que el revestimiento realmente "valga lo que cuesta", primero hay que diseñar sistemas diferenciados según el grado de corrosión, y luego implementar el espesor de película, la aplicación y el control ambiental. La esencia del sistema de revestimiento anticorrosión para estructuras de acero es corresponder la lógica de tres capas de "imprimación anticorrosiva, capa intermedia de barrera, capa de acabado resistente a la intemperie" a la intensidad corrosiva de cada tipo de condición de trabajo, ofreciendo un plan de pintura aplicable.
Como proveedor técnico de sistemas de revestimiento industrial protector, Kexin New Materials (kexinMaterials) lleva mucho tiempo proporcionando a puentes, tanques de almacenamiento e instalaciones marinas sistemas "imprimación-intermedia-acabado" y fichas de proceso. La idea central es precisamente un diseño diferenciado según los grados de corrosión de la ISO 12944, en lugar de usar un solo plan para todos los proyectos. Si estás evaluando sistemas de resina y cumplimiento de VOC desde la etapa de selección, también puedes consultar nuestra guía de selección de revestimiento industrial a base de agua, considerando junto el plan de sistema y el umbral ecológico.
Este artículo primero explica con claridad los grados de corrosión y el mecanismo de tres capas, luego presenta tres tablas de sistemas comparables para puentes (C4–C5), tanques (interno Im1–Im2) y marina (CX), y complementa con puntos prácticos como alto contenido de sólidos, control de aplicación y almacenamiento seguro, con el objetivo de que al obtener un plan de diseño puedas juzgar si "el sistema es razonable o no".
一、Por qué es incorrecto "un solo sistema para dominar todo"
La causa raíz del fallo del revestimiento casi siempre se remonta a "desajuste entre el grado de entorno y la resistencia del sistema". Aplicar un sistema de capa fina para almacenes secos en la viga cajón de un puente transmarino, la niebla salina y la condensación harán que se ampole y desprenda en pocos años; a la inversa, aplicar un sistema de superanticorrosión de grado marino CX en una estructura de acero de nave industrial ordinaria es un doble desperdicio de costo y dificultad de aplicación.
La diferencia proviene de tres aspectos: primero, la intensidad de los medios corrosivos (concentración de iones cloruro, humedad, temperatura); segundo, la forma de acción del medio (atmósfera, inmersión, salpicaduras); tercero, la mantenibilidad y vida de diseño de la estructura. La norma internacional ISO 12944-2018 justamente cuantifica esta diferencia mediante "grados de corrosión", dando un lenguaje común al diseño de sistemas, que es también la base de las tablas de planes a continuación.
二、Grados de corrosión ISO 12944 y lógica de sistemas
La ISO 12944-2018 divide los entornos de corrosión atmosférica en C2 (bajo) a C5 (muy alto), y CX (extremo, offshore/marítimo), y los entornos de inmersión se dividen por separado en Im1–Im3. Cuanto mayor es el grado, más severa es la corrosión, y mayores son los requisitos de espesor de película seca total (DFT) y grado de durabilidad del sistema.
| Grado de corrosión | Entorno típico | Orientación del diseño del sistema |
|---|---|---|
| C2 (bajo) | Interior continental seco, interior con baja contaminación | Capa fina, epoxi/poliuretano convencional es suficiente |
| C3 (medio) | Ciudad, atmósfera industrial general | Imprimación + capa de acabado, espesor moderado |
| C4 (alto) | Zona costera, área de planta química | Imprimación rica en zinc + capa intermedia + capa de acabado |
| C5 (muy alto) | Costa de alta salinidad, área industrial pesada | Sistema de superanticorrosión, alto espesor |
| CX (extremo) | Offshore marítimo, zona de salpicaduras | Imprimación rica en zinc de altísimo contenido de sólidos + barrera gruesa + acabado resistente a intemperie |
| Im1–Im3 | Inmersión (agua dulce/agua de mar/enterrado) | Seleccionar sistema según medio de inmersión, superanticorrosión |
Entendiendo esta tabla, queda claro el "por qué" de los planes de sistema: los puentes están mayormente en C4–C5, el interior de los tanques pertenece a inmersión Im1–Im2, y las plataformas marinas caen en CX. Los tres tienen diferentes mecanismos de corrosión, por lo que los sistemas naturalmente no pueden ser iguales.
三、Mecanismo de tres capas del sistema: imprimación, intermedia y acabado, cada uno con su función
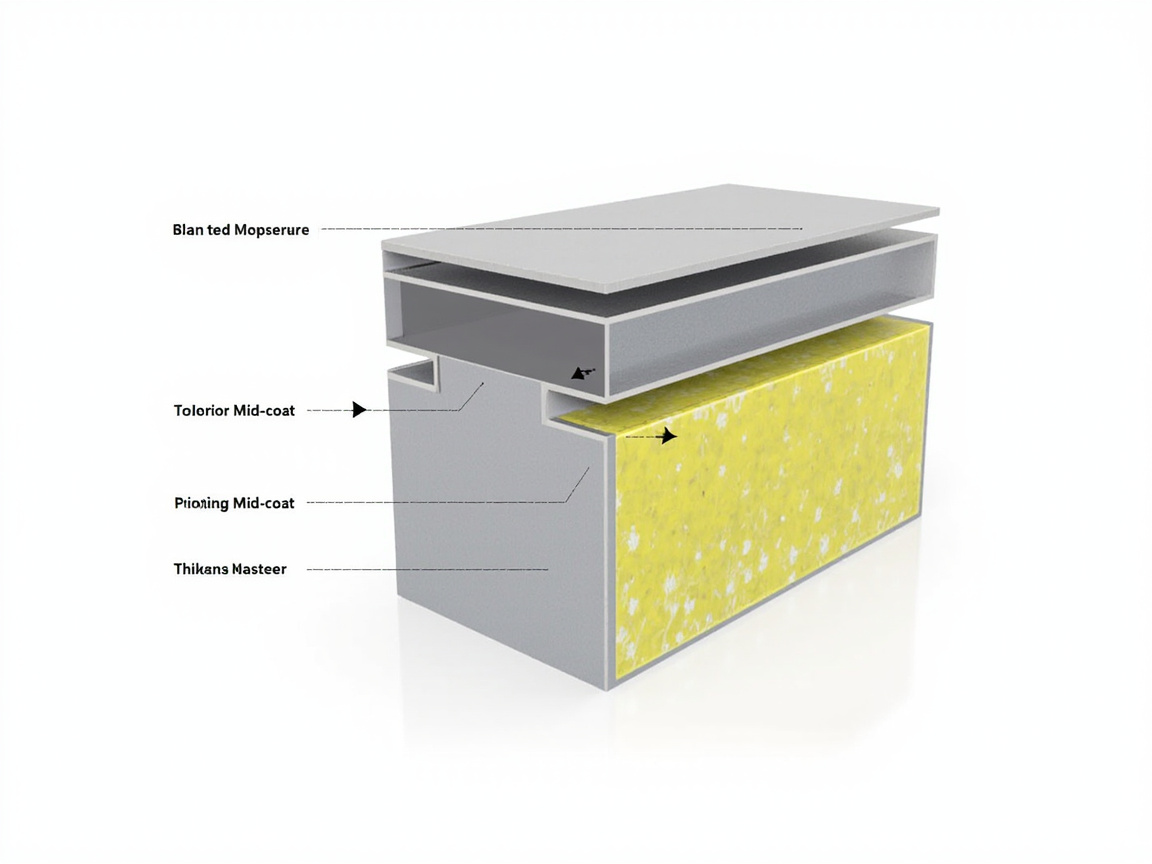
Un sistema de protección industrial suele estar compuesto por "imprimación + capa intermedia + capa de acabado", cada capa asume funciones distintas y con mecanismos diferentes.
3.1 Imprimación: anticorrosión y adherencia, protección catódica
La imprimación de superanticorrosión suele usar epoxi rico en zinc, cuyo núcleo es el mecanismo de protección catódica: el polvo de zinc en la película (contenido de zinc en película seca ≥80% en masa) actúa como ánodo de sacrificio, siendo corroído preferentemente para proteger el sustrato de acero. Este mecanismo es especialmente clave en defectos de película como rayaduras y poros, y es lo que distingue la imprimación rica en zinc de las pinturas anticorrosivas ordinarias. La imprimación también es responsable de la alta adherencia al sustrato granallado, siendo la base de todo el sistema.
3.2 Capa intermedia: espesor y barrera
La capa intermedia suele usar epoxi con micáceo de hierro, cuyo núcleo es la acción de barrera: las partículas laminares de óxido de hierro micáceo (MIO) se superponen capa por capa en la película, alargando como un "laberinto" la ruta de difusión de agua, oxígeno e iones cloruro hacia el sustrato. La capa intermedia también asume la tarea de aumentar el espesor, apilando el espesor total con material relativamente económico, mejorando la barrera y controlando costos.
3.3 Capa de acabado: resistencia a intemperie y decoración
La capa exterior suele usar pintura de poliuretano de acabado (sistema alifático HDI), encargada de resistir rayos UV, retener brillo y color, anti-fragmentación, y proveer apariencia decorativa. Su resistencia a intemperie determina si tras años al aire libre el sistema "se ve bien y sigue intacto".
Principio del sistema en una frase: la imprimación maneja anticorrosión y adherencia, la intermedia maneja espesor y barrera, el acabado maneja intemperie y decoración. Las tres capas cumplen su función; faltar una o mal emparejar una reduce la vida útil total.
四、Base de espesor típico de sistema
El espesor de sistema general de revestimiento industrial protector puede servir de base para el diseño (datos de resumen de parámetros de sistemas epoxi-poliuretano nacionales y archivos técnicos de la industria): imprimación 70–80 µm (1 mano), capa intermedia 100–150 µm (1–2 manos), capa de acabado 100–120 µm (2 manos). El DFT total de tres capas suele estar en el rango de 270–350 µm, correspondiente a la demanda general de superanticorrosión C4–C5.
| Capa | Manos | Espesor por mano/rango | Función |
|---|---|---|---|
| Imprimación epoxi rica en zinc | 1 mano | 70–80 µm | Protección catódica, adherencia |
| Capa intermedia epoxi con micáceo de hierro | 1–2 manos | 100–150 µm | Barrera, espesor |
| Capa de acabado de poliuretano | 2 manos | 100–120 µm | Intemperie, decoración |
| Total | — | aprox. 270–350 µm | Sistema de superanticorrosión |
Este es el "sistema base"; los tres planes siguientes suman o restan sobre él según el grado de entorno.
五、Plan A: Estructura de acero de puente (C4–C5)
Los puentes están expuestos largo tiempo a la atmósfera exterior, bajo doble ataque de contaminación industrial y niebla salina costera; dentro de la viga cajón puede haber condensación, el grado de corrosión suele estar en C4–C5. El sistema principal es "imprimación epoxi rica en zinc + intermedia epoxi micácea + acabado poliuretano", con espesor total en el rango medio-alto.
| Item | Plan de sistema (puente C4–C5) |
|---|---|
| Grado de corrosión | C4 (puente general) a C5 (puente transmarino/de alta contaminación) |
| Imprimación | Imprimación epoxi rica en zinc, 70–80 µm, 1 mano (protección catódica) |
| Capa intermedia | Capa intermedia epoxi con micáceo de hierro, 100–150 µm, 1–2 manos (barrera y espesor) |
| Capa de acabado | Capa de acabado de poliuretano alifático, 100–120 µm, 2 manos (intemperie y retención de color) |
| DFT total | aprox. 270–350 µm |
| Modo de aplicación | Preferiblemente pulverización airless de alta presión; rincones en viga cajón pueden retocarse con brocha |
| Control ambiental | Temperatura 5–35℃, humedad relativa ≤80%, temperatura de sustrato al menos 3℃ sobre el punto de rocío |
El punto clave del plan de puente es "intemperie + protección de bordes": la capa de acabado debe ser poliuretano alifático para resistir amarilleo y retener brillo; en vigas cajón, nodos de pernos, soldaduras y otros rincones propensos a acumular agua se debe aumentar espesor o retocar, porque la corrosión por salinidad suele iniciar por estos puntos.
六、Plan B: Tanque de almacenamiento (interno Im1–Im2)
Los tanques se dividen en exterior (atmósfera, similar a C4–C5) e interior (en contacto con medio, entorno de inmersión Im1–Im2). El sistema interno debe seleccionarse según el medio almacenado: Im1 es inmersión en agua dulce/sin contaminación específica, Im2 es inmersión en agua de mar o salina. El interior suele requerir mayor resistencia química y densidad, y con ventanas de mantenimiento largas, el sistema debe "hacerse bien a la primera".
| Item | Plan de sistema (interior de tanque Im1–Im2) |
|---|---|
| Grado de corrosión | Im1 (inmersión en agua dulce) / Im2 (inmersión en agua de mar/salina) |
| Imprimación | Imprimación epoxi rica en zinc o imprimación anticorrosiva epoxi, 70–80 µm, 1 mano |
| Capa intermedia | Capa intermedia epoxi de micacio de hierro / epoxi de alta viscosidad, nivel 150 µm, 1–2 manos |
| Capa de acabado | Capa de acabado epoxi o de poliuretano compatible con alimentos/medio, 100–120 µm, 2 manos |
| DFT total | Suele ser mayor que los sistemas atmosféricos, aproximadamente 300–350 µm o más |
| Control clave | Compatibilidad con el medio, revestimiento sin disolvente / alto contenido de sólidos para reducir porosidad, refuerzo de soldaduras |
| Control ambiental | Temperatura 5–35℃, humedad relativa ≤80%, diferencia de punto de rocío ≥3℃ |
El núcleo del sistema para el interior de tanques es "compatibilidad con el medio + baja porosidad". Al almacenar agua potable o medios de grado alimenticio, la capa de acabado debe cumplir con los requisitos sanitarios correspondientes; al almacenar medios que contienen cloro, el espesor de película y la densidad deben ser mayores. Las soldaduras, las bocas de hombre y otros puntos de concentración de tensiones son puntos de ruptura por corrosión, y se debe aumentar el espesor localmente y realizar una prueba de chispa.
VII. Sistema C: Estructuras de acero marinas (CX, offshore / zona de salpicadura)
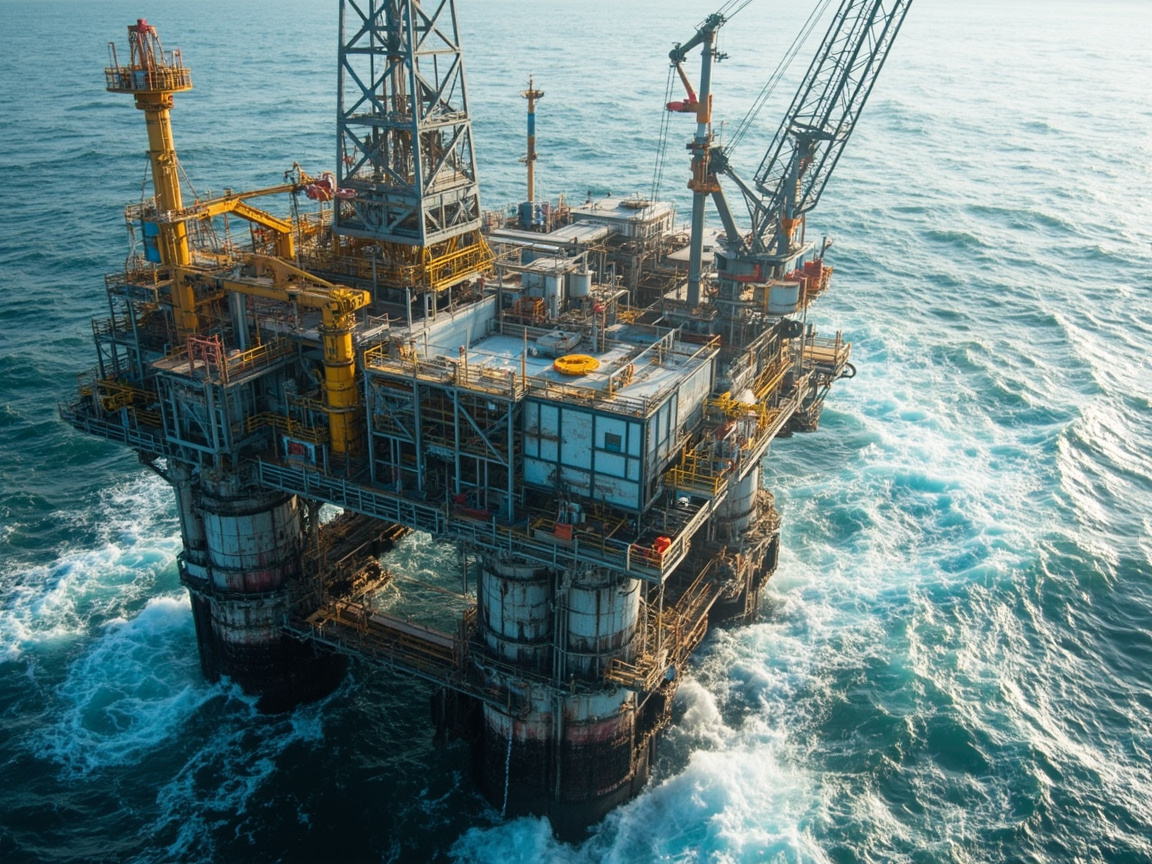
Las plataformas marinas, las estructuras de jacket y las zonas de salpicadura se encuentran en el nivel extremo CX de la ISO 12944, donde coexisten niebla salina, alternancia húmedo-seco, radiación UV e impacto mecánico, siendo las condiciones de trabajo más severas para la protección industrial. Estos proyectos exigen mayores requisitos al contenido de sólidos de la imprimación rica en zinc, al espesor de la capa de barrera y a la resistencia a la intemperie de la capa de acabado, y tienden a adoptar sistemas de ultra alto contenido de sólidos para reducir el número de manos de aplicación y la porosidad.
Tomando como ejemplo una imprimación epoxi rica en zinc de ultra alto contenido de sólidos (referencia al sistema tipo 6XW Barrier 80 UHS de Jotun, datos de TDS públicos): epoxi de curado con poliamina de dos componentes, proporción en masa de VOC <10%, contenido de sólidos en peso 95 ± 2 %, contenido de sólidos en volumen 85 ± 2 %; VOC (según GB 30981 / GB/T 34682) aproximadamente 134 g/L; el polvo de zinc cumple con ASTM D520 Type II, cumple con SSPC Paint 20 nivel 2 y con los requisitos de composición de ISO 12944-5; DFT 60–150 µm, rendimiento teórico 14–5.6 m²/L; en las pruebas ISO 12944-6 alcanza "muy alta (VH)" durabilidad bajo C5, aplicable a entornos de corrosión por debajo de CX. Este tipo de imprimación rica en zinc de ultra alto contenido de sólidos es la imprimación preferida para sistemas costeros cercanos a CX.
| Elemento | Sistema de compatibilidad (marino CX) |
|---|---|
| Nivel de corrosión | CX (extremo, offshore / zona de salpicadura) |
| Imprimación | Epoxi rica en zinc de ultra alto contenido de sólidos (como tipo Barrier 80 UHS), 60–150 µm, protección catódica principal |
| Capa intermedia | Epoxi de micacio de hierro de alta viscosidad, nivel 150 µm o superior, 1–2 manos, fuerte barrera |
| Capa de acabado | Capa de acabado de poliuretano alifático / polysiloxano, 100–120 µm, 2 manos, resistente a intemperie |
| DFT total | Suele ser ≥350 µm, en zona de salpicadura puede ser mayor |
| Requisitos especiales | Ultra alto contenido de sólidos, bajo VOC, resistencia a ciclos húmedo-seco, resistencia al impacto |
| Control ambiental | Temperatura 5–35℃, humedad relativa ≤80%, diferencia de punto de rocío ≥3℃; ventana de construcción en mar limitada |
El punto clave del sistema marino es la superposición triple de "ultra alto contenido de sólidos + barrera gruesa + capa de acabado resistente a intemperie". Imprimaciones como Barrier 80 UHS, con 95% de contenido de sólidos en peso y bajo VOC de 134 g/L, cumplen tanto con la resistencia anticorrosión de nivel CX como con los límites de GB 30981-2020 para revestimientos protectores industriales, siendo una opción pragmática para la protección pesada costera.
VIII. Alto contenido de sólidos y cumplimiento de VOC: una línea inevitable en los sistemas modernos
Con la implementación de GB 30981-2020 "Límites de sustancias nocivas en revestimientos protectores industriales", el VOC de los revestimientos protectores industriales ya no es "opcional" sino un umbral obligatorio. Los sistemas de alto contenido de sólidos (como 85% de sólidos en volumen) y de ultra alto contenido de sólidos (como 95% de sólidos en peso) reducen el solvente y el VOC, y al mismo tiempo permiten reducir el número de manos mediante aplicación gruesa en una sola capa, lo cual es especialmente rentable para estructuras de gran superficie y difíciles de mantener como puentes y marinas.
Tomando como ejemplo la imprimación epoxi rica en zinc de ultra alto contenido de sólidos (tipo Barrier 80 UHS), su VOC es de aproximadamente 134 g/L, muy inferior a la rica en zinc tradicional a base de disolvente, pero su contenido de sólidos en peso alcanza 95 ± 2 %. Esto significa que con el mismo espesor de película, se requieren menos manos de aplicación, menor emisión de solvente y mejor densidad. Al diseñar el sistema, se debe optimizar "contenido de sólidos — VOC — número de manos — espesor de película" como un grupo de parámetros vinculados para cumplir normas y ser económico.
IX. Construcción y control ambiental: la clave para la implementación del sistema
Por bueno que sea el sistema, si la construcción se pierde el control, los esfuerzos previos se desperdician. Requisitos generales de construcción (según resumen de parámetros de sistema de capa de acabado epoxi-poliuretano): temperatura ambiente de construcción 5–35℃, humedad relativa ≤80%, temperatura del sustrato debe ser al menos 3℃ por encima del punto de rocío; priorizar pulverización sin aire de alta presión o pulverización con aire, el cepillado y rodillo solo para reparaciones de pequeña área; sistemas de dos componentes deben mezclarse estrictamente en proporción y usarse dentro del tiempo de vida útil.
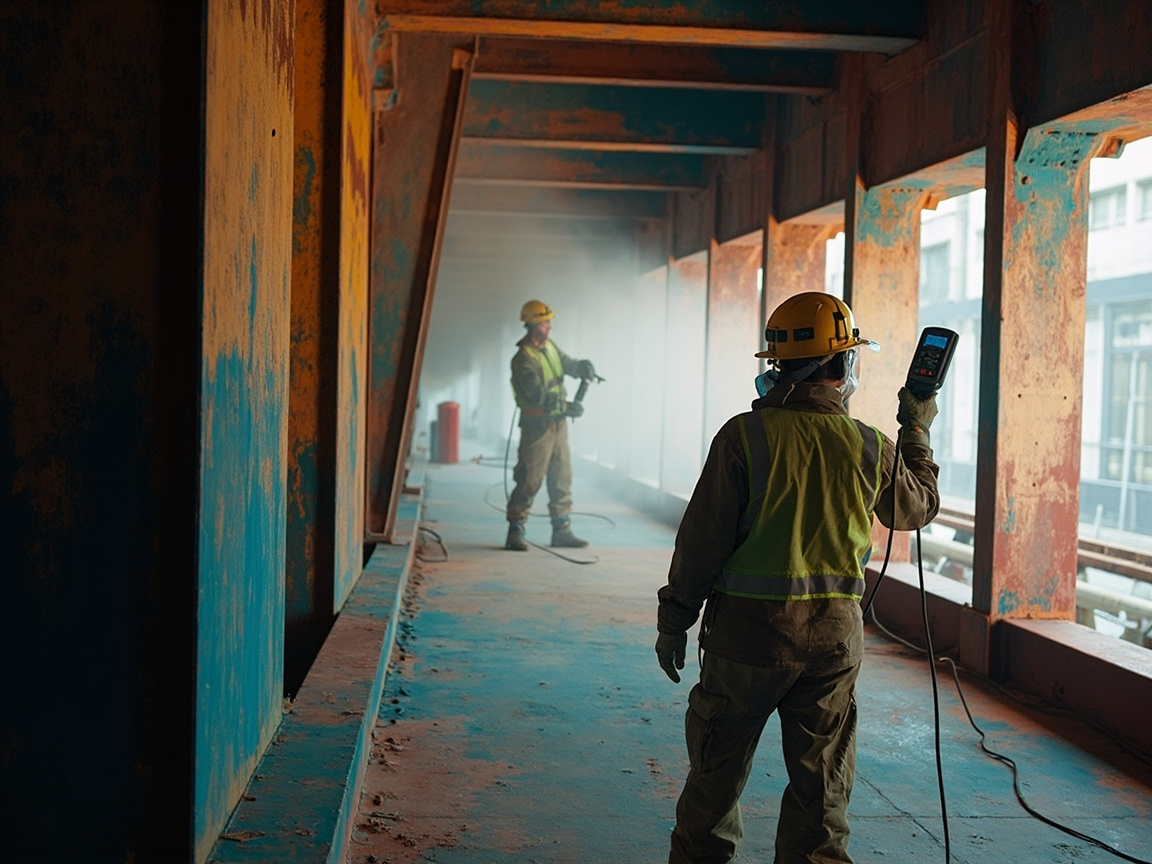
El tratamiento del sustrato es el prerrequisito: chorreo de acero al carbono a Sa 2½ (ISO 8501-1), rugosidad 30–75 µm, superficie sin aceite ni polvo. El espesor de película se verifica por zona con medidor de espesor magnético, prestando atención a esquinas, soldaduras y agujeros de pernos. El recubrimiento entre capas debe completarse después del secado superficial de la capa anterior y antes del secado total, para evitar desprendimiento entre capas. Si el ambiente no cumple (lluvia, nieve, alta humedad, condensación) se debe parar la obra, de lo contrario el sistema resistente a niebla salina también fallará prematuramente.
X. Diseño de espesor de película y verificación de inspección
El espesor de película es el "indicador duro" del sistema. El DFT total debe establecer un límite inferior según el nivel ambiental: C4 aproximadamente 240–280 µm, C5 aproximadamente 280–340 µm, CX usualmente ≥350 µm. La aceptación se realiza con medidor de espesor magnético tomando puntos según reglas estadísticas (varios puntos por m², promedio y mínimo), viendo tanto si el promedio cumple como si el punto mínimo es suficiente — un punto mínimo insuficiente equivale a "reducción de configuración" local, precisamente el punto de ruptura de la niebla salina.
La aceptación del sistema también debe combinar datos de niebla salina, adherencia y envejecimiento (ver artículos de inspección). Se recomienda escribir "nivel de corrosión — espesor total de película — resultado de prueba individual — línea de aprobación" en el acuerdo técnico, para aceptar según plano y responsabilizar según datos posteriormente. El tiempo de curado y mantenimiento después de la construcción también determina directamente el rendimiento final; los sistemas de dos componentes deben dejar una ventana de curado completa antes de entrar en servicio (sobre el mecanismo general de secado y curado de revestimientos, se puede consultar secado y curado de pintura a base de agua para comparación de principios, aunque el sistema es diferente, la lógica de "proporción — curado — rendimiento" es similar).
XI. Seguridad y almacenamiento: la línea roja de los sistemas de dos componentes
Los sistemas industriales de protección pesada son mayormente epoxi/poliuretano de dos componentes, contienen agente de curado de isocianato, y la seguridad de construcción no puede ser descuidada. Según la descripción de seguridad del sistema: contiene agente de curado de isocianato, inhalación nociva, requiere ventilación + mascarilla anti-gas + gafas de protección + guantes químicos; prohibido fuego y fumar en sitio de construcción; residuos de pintura y envases según residuos peligrosos.
En almacenamiento: base y agente de curado almacenados por separado en lugar fresco y ventilado a 5–35℃, el agente de curado reacciona fácilmente con la humedad del aire y pierde eficacia, debe sellarse estrictamente para evitar humedad; envase común base 20 kg + agente de curado 4 kg, vida útil aproximadamente 12 meses. Mezclar en sitio con herramienta de medición no a ojo, los dos componentes sobrantes no se pueden almacenar mucho tiempo.
XII. Deje el sistema en nuestras manos
Volviendo a la frase del inicio: no hay "solución universal" para sistemas de protección anticorrosión de estructuras de acero. Los puentes ven protección a intemperie y de bordes en C4–C5, el interior de tanques ve compatibilidad de medio en Im1–Im2, las marinas ven ultra alto contenido de sólidos y barrera gruesa en CX — los tres deben diseñarse de forma diferenciada.
Kexin New Materials (kexinMaterials) al entregar sistemas de imprimación epoxi rica en zinc, capa intermedia epoxi de micacio de hierro y capa de acabado de poliuretano, proporciona el espesor de película y tarjeta de proceso correspondientes según el nivel de corrosión de ISO 12944, e incluye el cumplimiento de VOC (GB 30981-2020), ventana ambiental de construcción y almacenamiento seguro en el paquete de entrega, alineando a diseñadores, constructores y propietarios sobre el mismo conjunto de datos. Para lectores que necesiten balancear entre pintura a base de agua y a base de disolvente, también pueden combinar comparación de selección de pintura a base de agua y pintura de aceite para equilibrar rendimiento, cumplimiento y costo.
XIII. Errores comunes de sistemas
Error 1: Usar la misma pintura para toda estructura de acero. Incorrecto. La intensidad de corrosión de C4, C5, CX, Im1–Im2 difiere en un orden de magnitud, el sistema y espesor deben clasificarse.
Error 2: Cuanto más gruesa la película más seguro, apilar a voluntad. Incorrecto. Demasiado grueso causa grietas, goteo, desperdicio, y los dos componentes tienen límite de vida útil; el espesor debe diseñarse según nivel y verificarse con medidor.
Error 3: Cuanto mayor contenido de zinc en imprimación rica en zinc mejor, se puede añadir infinitamente. Incorrecto. Contenido de zinc en película seca ≥80% es el rango efectivo de protección catódica, en exceso afecta construcción y adherencia entre capas; lo clave es diseño de sistema y espesor.
Error 4: Elegir capa de acabado a voluntad, solo que cubra. Incorrecto. La capa de acabado exterior debe ser poliuretano alifático anti-amarilleo, retención de brillo y color, si no se pulveriza y pierde brillo en pocos años.
Error 5: VOC no importa, solo que el rendimiento sea bueno. Incorrecto. Los revestimientos protectores industriales tienen límite obligatorio GB 30981-2020, sistemas de alto/ultra alto contenido de sólidos pueden cumplir manteniendo rendimiento.
XIV. Repaso de fallos de sistema: típicos de tres tipos de estructuras
Un buen sistema escrito puede fallar en implementación. Retroceder los fallos típicos de tres tipos de estructuras al diseño del sistema es un método práctico para evitar repetir errores:
| Tipo de estructura | Fallo típico | Causa raíz | Contramedida a nivel de sistema |
|---|---|---|---|
| Puente (C4–C5) | Ángulo interior de la viga cajón, nodos de pernos con óxido temprano | Espesor de película insuficiente en bordes, pérdida de control del intervalo de repintado | Prepintado/espesado en bordes, ventana estricta entre capas |
| Tanque de almacenamiento (Im1–Im2) | Perforación por corrosión puntual cerca de soldaduras | Soldaduras no reforzadas, error de compatibilidad con medio | Espesado local en soldaduras + inspección con chispa, seleccionar capa de acabado según medio |
| Marino (CX) | Descamación masiva en zona de salpicadura de olas | Sólidos/espesor de película insuficientes, mala resistencia a ciclo húmedo-seco | Zinc rico de altísimo contenido sólido + blindaje grueso, DFT total ≥ 350 µm |
| General | Capa de acabado pulverizada y sin brillo tras años | Uso de capa de acabado aromática/no resistente a intemperie | Cambiar a poliuretano alifático o capa de acabado de polysiloxano |
| General | Desprendimiento entre capas, descamación en láminas | Tratamiento superficial o ventana de repintado fuera de control | Chorreado Sa 2½, control de diferencia de punto de rocío e intervalo entre capas |
Esta tabla muestra: la mayoría de los fallos in situ no son por "la pintura en sí es mala", sino por un eslabón débil en el diseño del sistema, la distribución del espesor de película o el control de aplicación. En la fase de propuesta, marcar por separado el espesor de película y el proceso de estos "puntos de concentración de tensión" como bordes, soldaduras y zona de salpicadura de olas, ahorra muchos más quebraderos de cabeza que la reparación posterior.
XV. La lógica de costos del diseño del sistema: no es cierto que cuanto más grueso y caro, mejor
El diseño del sistema se malinterpreta a menudo como "apilar espesor de película y elegir grado más alto es seguro". Pero el costo es interdependiente: cada aumento de nivel del DFT total eleva materiales, número de manos de aplicación, plazo y riesgo de reparación. La práctica racional es optimizar con cuatro parámetros: "grado de corrosión — espesor necesario — manos aceptables — cumplimiento VOC".
Tomando el marino CX como ejemplo, usar zinc rico epoxi de altísimo contenido sólido (como tipo Barrier 80 UHS, nivel de sólidos en peso 95%) puede lograr aplicación gruesa en una sola mano, menos manos para alcanzar alto espesor, satisfaciendo tanto la anticorrosión pesada como reduciendo VOC y plazo; si se usa un sistema tradicional de bajo contenido sólido, para alcanzar el mismo DFT se necesitan más manos, con mayor emisión de solventes y mano de obra. Se ve que "alto contenido sólido" no es solo un punto de venta ecológico, sino también un equilibrio de costo y fiabilidad. El diseñador debe explicar claramente este vínculo en el acuerdo técnico, para que el propietario entienda "por qué este sistema cumple y no desperdicia".
XVI. El ciclo cerrado del sistema y la inspección/recepción
Una buena propuesta no equivale a buena entrega; una buena entrega no equivale a recepción estricta. Conectar "diseño — aplicación — inspección — recepción" en un ciclo cerrado es la clave para que la anticorrosión de estructuras de acero no falle.
En el diseño se debe indicar claramente el grado de corrosión (C4/C5/CX, Im1–Im2), el límite inferior de DFT total, el rango de espesor de película de cada capa y la línea de aprobación de inspección individual (tiempo de niebla salina, decoloración/pulverización por envejecimiento, grado de cuadrícula). Las vagas palabras "sistema anticorrosión pesada" no permiten responsabilidad posterior.
En la aplicación se debe registrar el grado de chorreado del sustrato, la distribución real de DFT, temperatura/humedad y punto de rocío, proporción de mezcla y condiciones de curado. Estos registros son la base para definir en la recepción "problema de pintura o de aplicación". Sin registro de proceso, tras el fallo solo queda el cruce de acusaciones.
En la inspección se debe aportar informe de terceros correspondiente al diseño: niebla salina según GB/T 1771 / ISO 9227, envejecimiento según GB/T 1865, adherencia según GB/T 9286, indicando información de panel y duración. Las líneas de aprobación de los tres sistemas anteriores (puente/C4–C5, tanque/Im1–Im2, marino/CX) deben escribirse directamente en la orden de inspección.
En la recepción se juzga por cuatro ítems cerrados: "espesor medio + espesor mínimo + inspección individual + cumplimiento VOC". Solo cuando los cuatro anillos coincidan, el sistema está realmente implementado. Esta mentalidad de ciclo cerrado es también lo que kexinMaterials (Nuevos Materiales Kexin) mantiene al entregar sistemas imprimación-intermedia-acabado: no solo dan revestimiento, sino una "cadena de datos verificable", para que el propietario reciba no una promesa en papel, sino un conjunto de evidencias comprobables.
XVII. Del sistema a todo el ciclo de vida: considerar el mantenimiento desde la fase de diseño
El diseño del sistema no puede mirar solo "cumplir en la primera pintura", sino también la mantenibilidad de la estructura en toda su vida. Muchos fallos no son por sistema mal elegido, sino por falta de margen para mantenimiento en el diseño: interior de viga cajón inaccesible para repintar, zona de salpicadura sin pasarela, zona de soldadura sin espacio para refuerzo local, llevando pequeños puntos de óxido a reparación mayor.
El diseño de sistema con visión de ciclo de vida considera al menos tres puntos: uno, accesibilidad, reservar pasarela y andamiaje para zonas que deban mantenerse; dos, reparibilidad, las capas del sistema deben ser compatibles con repintado, evitando "capa vieja no pega pintura nueva"; tres, margen de espesor, en bordes, soldaduras y zona de salpicadura propensos a daño, marcar en diseño espesor superior al promedio, no siempre el límite inferior.
Descontar el costo de mantenimiento en la selección inicial suele ser más económico que "ahorrar al inicio, reparar repetidamente después". Por eso proyectos marinos y de puentes transmarinos enfatizan cada vez más la trinidad "vida de diseño — grado de sistema — ventana de mantenimiento": usar la robustez del sistema inicial para comprar tranquilidad de mantenimiento posterior. Para el propietario, el sistema realmente rentable es el que en veinte años para menos veces y repara menos veces.
Cabe añadir que la visión de ciclo de vida no rechaza sistemas de bajo costo — para naves industriales generales C3 o inferiores, pasarelas, sobre-diseñar sistema CX es desperdicio. La práctica correcta es usar el grado de corrosión ISO 12944 para "clasificar ambiente" primero, luego decidir intensidad de sistema y espesor, haciendo que cada presupuesto se gaste en el riesgo de corrosión correspondiente. Con clasificación precisa, el sistema no "desperdicia por exceso ni falla por defecto", que es la esencia del diseño diferenciado.
Según proyectos atendidos por kexinMaterials (Nuevos Materiales Kexin), los propietarios que alinearon de una vez "clasificación ambiental + espesor de sistema + ventana de mantenimiento" tuvieron tasa de reparación y costo integral claramente mejores; los que clasificaban y construían a la vez, comprimiendo espesor a voluntad, solían entrar en ciclo de reparación repetida en dos o tres años. El ambiente corrosivo no perdona por "ahorrar una pintura"; el rigor del diseño del sistema queda escrito, al final, en la factura de vida de la estructura.
Preguntas frecuentes
1. ¿Qué es el sistema anticorrosión de acero y por qué dividir en imprimación-intermedia-acabado?
El sistema anticorrosión de acero es la combinación de capas "imprimación + capa intermedia + capa de acabado" diseñada según ambiente corrosivo. La imprimación maneja anticorrosión y adherencia (zinc rico por protección catódica de sacrificio de zinc); la intermedia espesor y blindaje (escamas de óxido de hierro micáceo alargan ruta de medio corrosivo); la de acabado intemperie y decoración. Cada capa su función; faltar una o mal emparejar acorta la vida.
2. ¿Qué grado de corrosión usar para puente, tanque y marino?
Puente suele C4–C5 (transmarino o alta contaminación C5); exterior de tanque similar C4–C5, interior en contacto con medio es ambiente sumergido Im1 (agua dulce) o Im2 (mar/salino); plataforma marina, zona de salpicadura en CX (extremo). Diferente intensidad corrosiva exige sistema y espesor diferenciados.
3. ¿Cuál es el espesor típico del sistema?
Base general: imprimación zinc rico epoxi 70–80 µm (1 mano), intermedia epoxi óxido de hierro micáceo 100–150 µm (1–2 manos), acabado poliuretano 100–120 µm (2 manos), DFT total ~270–350 µm, para C4–C5 anticorrosión pesada. C5/CX y sumergido deben espesar sobre esta base.
4. ¿Por qué se recomienda zinc rico epoxi de altísimo contenido sólido para CX marino?
CX tiene niebla salina, ciclo húmedo-seco y UV simultáneos, lo más severo. Zinc rico epoxi de altísimo contenido sólido (como Barrier 80 UHS) con sólidos en peso 95 ± 2 %, VOC ~134 g/L, zinc según ASTM D520 Type II, alcanza durabilidad "muy alta (VH)" en prueba C5 de ISO 12944-6, aplica bajo CX, cumple anticorrosión pesada y GB 30981-2020 de bajo VOC.
5. ¿Qué considerar en sistema interno de tanque (Im1–Im2)?
Clave: compatibilidad con medio y baja porosidad. Almacenar agua potable/alimento, acabado debe cumplir sanitario; agua de mar con cloro (Im2) exige más espesor y densidad. Soldaduras, boquillas reforzar localmente y chispa, ventana larga exige "hacerlo bien a la primera".
6. ¿Por qué importa la diferencia de punto de rocío en aplicación?
Temp. de sustrato debe superar punto de rocío en 3℃+, si no, película de agua invisible condensa, adherencia y densidad caen drásticamente, luego burbujas/descamación. Temp 5–35℃, HR≤80% también línea general; ambiente no apto, parar.
7. ¿Qué significa límite VOC para pintura industrial protectora?
Pintura industrial protectora cumple GB 30981-2020 "Límites de sustancias nocivas en pinturas industriales protectoras", tope obligatorio VOC y metales pesados. Sistemas alto/altísimo contenido sólido (volumen 85%, peso 95%) mantienen rendimiento y bajan emisión, premisa de cumplimiento moderno.
8. ¿Líneas rojas de seguridad en aplicación de dos componentes?
Con endurecedor de isocianato, inhalar daña; ventilar + mascarilla + gafas + guantes químicos; no fuego ni fumar; residuos y bidones como peligrosos. Endurecedor sellado anti-humedad, medir exacto, usar en vida útil.
9. ¿Basta promedio de espesor en recepción?
No. Además de promedio, ver mínimo — insuficiente mínimo es "reducir" local, brecha para corrosión salina. Muestrear por estadística, control doble medio y mínimo.
10. ¿Puede pintura industrial a base de agua reemplazar estos sistemas de disolvente?
En mayoría de ambientes C3–C4 atmosféricos sí, y VOC menor más conforme; pero CX salpicadura, Im2 sumergido extremos, zinc rico epoxi solvente altísimo contenido sigue más fiable. Elegir según grado corrosión, cumplimiento y mantenimiento, no reemplazo simple.
Lectura adicional
- Cómo seleccionar pintura industrial a base de agua en contexto de sustitución de solvente por agua: sistema de resina y condiciones de uso: extiende la lógica "grado corrosión — sistema" de este artículo al sistema acuoso, equilibrando rendimiento y cumplimiento VOC. Cómo elegir entre revestimiento a base de agua y pintura de aceite: una comparación sistemática del rendimiento al costo:contrasta los compromisos en durabilidad, aplicación y costo entre el revestimiento industrial a base de agua y a base de disolvente para ayudar en la toma de decisiones complementarias.
- Ciencia de formulación y aplicación del revestimiento para madera a base de agua:comprende de forma transversal los sistemas de resinas acuosas y la lógica de aplicación para construir un marco de conocimiento de materiales más amplio.