La durabilidad del revestimiento industrial no se puede decidir a ojo echando de menos basándose en "se ve brillante y se siente duro al tacto". En estructuras de acero con ciclos de servicio de dos o tres décadas, como puentes, tanques de almacenamiento, plataformas offshore y torres de aerogeneradores, una vez que el sistema de pintura falla prematuramente, el costo de reparación suele ser varias veces el precio de compra del revestimiento original. Para dejar claro el asunto de "durabilidad", la única moneda dura son los datos de ensayo normalizados. Entre ellos, el ensayo de resistencia a la niebla salina del revestimiento industrial y el envejecimiento por clima artificial (xenón/UV) son los dos ensayos centrales más citados por el cliente, el instituto de diseño y la aceptación de terceros; simulan respectivamente la corrosión por niebla salina de la atmósfera marina y el envejecimiento por luz solar, calor y humedad en exteriores, y determinan la expectativa de vida del recubrimiento en condiciones de trabajo reales.
Como proveedor técnico de sistemas de revestimiento protector industrial, Kexin New Materials (kexinMaterials) al entregar cada lote de sistemas epoxi, de poliuretano y ricos en zinc, proporciona los datos de ensayo y las explicaciones de criterio correspondientes según las normas GB/T, ISO y ASTM, ayudando a la parte constructiva a plasmar los "años de durabilidad prometidos" en cifras verificables. Si estás evaluando la selección de revestimientos para un proyecto específico, también puedes consultar nuestras ideas de selección de revestimiento protector industrial a base de agua, contrastando los resultados de ensayo con la propuesta de sistema.
Este artículo desglosa capa por capa los tipos de ensayo más críticos del revestimiento industrial —niebla salina, envejecimiento, adherencia, brillo, dureza, resistencia al desgaste, impacto— desde el principio del ensayo, las condiciones del equipo, la evaluación de resultados hasta la interpretación del informe, con el objetivo de que cuando obtengas un informe de ensayo, puedas entender el significado detrás de cada cifra, en lugar de solo mirar las cuatro palabras "aprobado/reprobado".
一、Por qué la detección es la "moneda dura" del revestimiento industrial
El revestimiento protector industrial no enfrenta un entorno suave como el de las paredes del hogar, sino condiciones abiertas con alta humedad, alta salinidad, fuerte radiación UV, diferencias de temperatura y medios químicos coexistiendo. La falla del recubrimiento suele ser progresiva y oculta: comienza con corrosión filamentosa desde rayones o bordes, se desarrolla gradualmente en ampollas, descamación, pulverización, y finalmente expone grandes áreas del sustrato. Para cuando es visible a simple vista, la estructura ya ha pagado el precio de la corrosión.
El sentido del ensayo normalizado es usar medios acelerados pero controlados para comprimir en el laboratorio este "suceso que ocurre en varios años" a cientos o miles de horas, y clasificar con métodos unificados, haciendo que diferentes fabricantes, lotes y sistemas sean comparables. Sin norma unificada, no se puede hablar de "garantía de diez años" —los llamados años de durabilidad son esencialmente un mapeo de un conjunto de datos de ensayo en los niveles de corrosión estándar (como C2–CX de ISO 12944).
Por tanto, entender los ensayos tiene al menos tres niveles de valor: primero, seleccionar el sistema en la etapa de diseño; segundo, verificar fábrica y mercancía en la etapa de compra; tercero, determinar responsabilidades en la etapa de aceptación. A continuación se presenta primero una tabla general de normas comunes de ensayo para revestimiento industrial, para establecer coordenadas globales, y luego se desarrolla cada uno.
二、Visión general de las normas comunes de ensayo para revestimiento industrial
La siguiente tabla resume varias normas más citadas y requisitos clave de criterio para revestimientos protectores industriales, los datos provienen de normas nacionales públicas, ISO y ASTM y archivos técnicos industriales generales (consultados en 2026-07). Es tanto el hilo conductor de este artículo como el "diccionario" cuando leas cualquier informe de ensayo de revestimiento industrial.
| Proyecto de ensayo | Norma representativa | Requisito clave de criterio (valor general) |
|---|---|---|
| Niebla salina neutra | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Generalmente 500h sin ampollas, corrosión unilateral ≤1–2mm; anticorrosión pesada puede alcanzar 1000–3000h |
| Adherencia por cuadrícula | GB/T 9286-1998, ISO 2409, ASTM D3359 | 0–5 grados, grado 0/1 es excelente (desprendimiento ≤5%) |
| Envejecimiento por clima artificial | GB/T 1865 (xenón), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h cambio de color ≤2 grados, pulverización ≤1 grado |
| Brillo (60°) | GB/T 9754, ISO 2813, ASTM D523 | Alto brillo ≥85 GU |
| Dureza lápiz | GB/T 6739, ISO 15184 | Grado B–H |
| Flexibilidad / impacto | GB/T 1731, GB/T 1732, ASTM D2794 | Diámetro de curvatura ≤2mm, impacto ≥50cm |
| Resistencia al desgaste (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 vueltas (según grado) |
| Tiempo de secado | GB/T 1728 | Seco al tacto ≤4h, seco total ≤24h (común en revestimiento industrial) |
| Determinación de VOC | GB/T 23985, GB/T 23986 (GC-MS), ISO 11890, ISO 17895 | El revestimiento protector industrial cumple el límite GB 30981-2020 |
Esta tabla es el "índice". Se deben enfatizar dos puntos: primero, la línea de aprobación de un proyecto específico no es fija de 500h, sino que la determinan conjuntamente el grado de corrosión, los años de durabilidad de diseño y el contrato; segundo, cumplir un solo ítem no equivale a cumplir el sistema, niebla salina, envejecimiento y adherencia deben verse en combinación, porque la corrosión suele penetrar por donde la adherencia es débil.
三、Ensayo de niebla salina neutra: mecanismo, equipo y criterio
La niebla salina neutra (NSS) es el proyecto con mayor frecuencia en la detección de revestimiento industrial, y también es el método central del ensayo de resistencia a la niebla salina del revestimiento industrial. Su esencia es simular el entorno de corrosión por iones cloruro en la atmósfera marina y costera.
3.1 Principio del ensayo
La cámara de niebla salina atomiza una solución acuosa de cloruro de sodio al 5% ± 1% mediante aire comprimido, formando en la cámara cerrada a (35 ± 2)℃ una niebla salina de deposición uniforme, con una tasa de deposición generalmente controlada en 1–2 mL/80 cm²·h. Los paneles de recubrimiento se exponen continuamente en la cámara a la atmósfera húmeda con sal, los iones cloruro penetran defectos, rayones o bordes de la película de pintura, provocando corrosión electroquímica del sustrato. El valor del ensayo no está en "lo fuerte que es la niebla salina en sí", sino en amplificar la "capacidad de protección de bordes, integridad de barrera y fuerza de unión con el sustrato" en forma de corrosión, ampollas y descamación visibles.
3.2 Equipo y condiciones de muestra
El método estándar (GB/T 1771-2007, ASTM B117, DIN EN ISO 9227) tiene requisitos estrictos sobre los siguientes puntos: concentración de salmuera, temperatura de la cámara, pH del líquido de recolección (neutro 6.5–7.2), ángulo de colocación de los paneles (generalmente 15°–20° respecto a la vertical), y que los paneles no se toquen ni bloqueen la deposición de niebla salina. Cualquier descontrol de uno de ellos hará los datos incomparables —por ejemplo, un pH bajo se vuelve niebla salina ácida, con una tasa de aceleración muy superior a la condición neutra, y los resultados no se pueden comparar transversalmente con otros laboratorios.
3.3 Evaluación de resultados
El criterio general es: usualmente 500h sin ampollas, extensión de corrosión unilateral ≤1–2mm se considera línea base de aprobación; para sistemas anticorrosión pesada (como rico en zinc epoxi + óxido de hierro micáceo epoxi + pintura de acabado de poliuretano), la niebla salina puede alcanzar nivel de 1000–3000h. Al evaluar se observan cuatro fenómenos:
- Ampollas: se clasifica por densidad de ampollas y diámetro de burbuja, cuanto más denso y grande, peor;
- Óxido: porcentaje de área de corrosión y ancho de extensión unilateral (lo más crítico en la línea de corte);
- Grietas / descamación: pérdida de integridad de la película de pintura;
- Propagación en línea de corte: es la "lupa" para evaluar la protección de bordes del sistema de capas, corrosión unilateral ≤1–2mm es la línea de control común.
Cabe recordar que "500h sin ampollas" es una línea base general de la industria muy citada, pero no significa que todos los proyectos solo necesiten 500h. Para estructuras offshore en grado de corrosión C5 o CX, el contrato suele exigir 1000h o incluso más de 3000h, y combinado con ensayo de envejecimiento y corrosión cíclica para la evaluación conjunta.
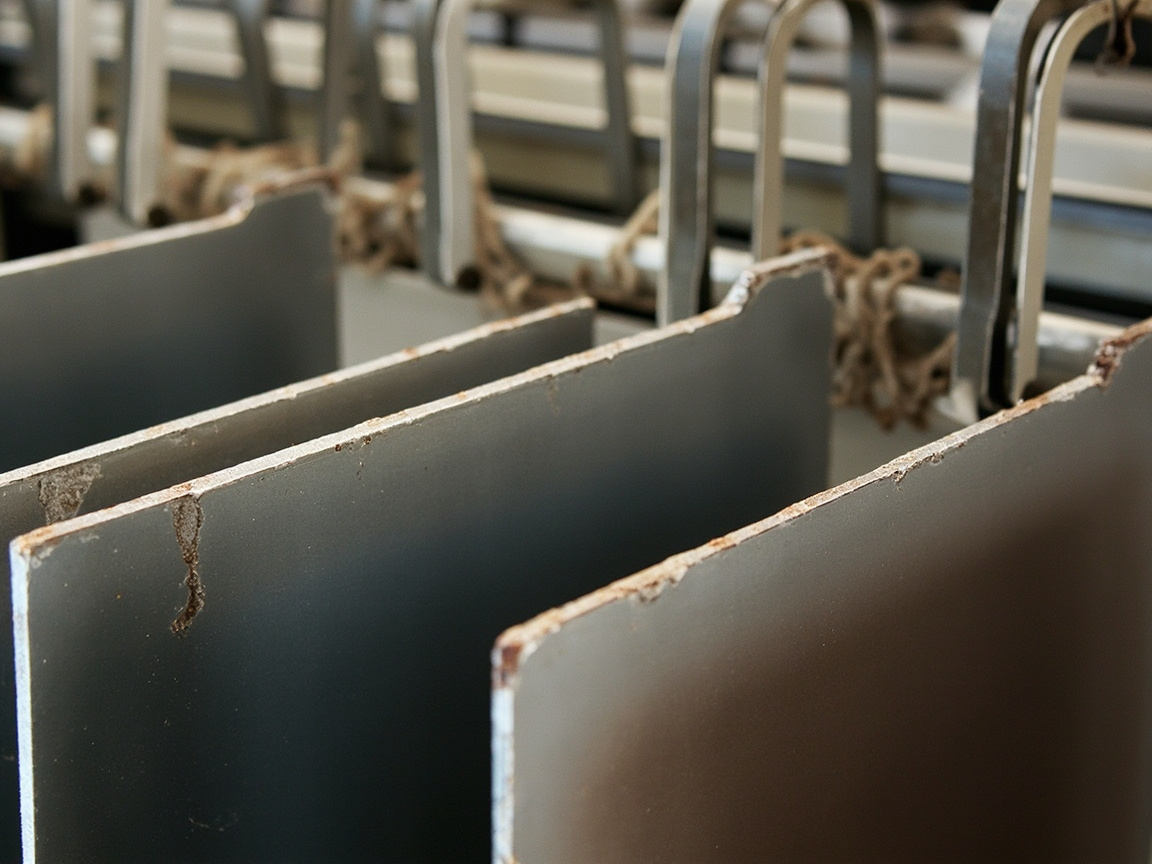
四、Envejecimiento por clima artificial: xenón y UV
La niebla salina controla el "óxido", el envejecimiento controla lo "viejo". La mitad de las fallas en exteriores provienen de la corrosión, la otra mitad de la pulverización, cambio de color, pérdida de brillo y grietas causadas por luz solar, calor-humedad y cambios de temperatura. El envejecimiento por clima artificial acelera este proceso con fuentes de luz de laboratorio.
4.1 Envejecimiento por lámpara de xenón (GB/T 1865)
El equipo de envejecimiento por xenón usa lámpara de arco de xenón para simular la luz solar de espectro completo, junto con ciclos de temperatura, humedad y rociado, siendo lo más cercano al envejecimiento natural en exteriores. Criterio general: 1000h cambio de color ≤2 grados (según tarjeta de grises), pulverización ≤1 grado. Es especialmente adecuado para evaluar la retención de brillo y color y la resistencia a la pulverización de la pintura de acabado —esto es crucial para la vida decorativa y protectora de superficies exteriores de puentes y tanques.
4.2 Envejecimiento por UV (GB/T 23987 / ASTM G154 / ISO 11507)
La lámpara fluorescente UV (UVA-340, etc.) concentra energía en la banda ultravioleta, acelera más pero su espectro no es tan completo como el xenón, se usa comúnmente para ensayos de cribado y comparación. Sus resultados no equivalen directamente a años en exteriores, pero usado en combinación con xenón mejora la confianza.
4.3 Combinación de envejecimiento y niebla salina
En condiciones reales, la corrosión y el envejecimiento se superponen. Proyectos de gama alta adoptan programas compuestos de "corrosión cíclica + envejecimiento" (por ejemplo, primero niebla salina, luego calor-humedad, luego ciclo UV), que exponen mejor los puntos débiles del sistema de capas que la niebla salina sola. Al leer el informe hay que ver claramente: si el envejecimiento se hizo solo, o en ciclo con niebla salina —esto determina directamente cuánto "relato de garantía" pueden soportar los datos.
五、Adherencia por cuadrícula: los "cimientos" del sistema de capas
Tanto en la niebla salina como en el envejecimiento, la corrosión casi siempre penetra por el punto más débil de unión entre la película de pintura y el sustrato. El método de cuadrícula (GB/T 9286-1998, ISO 2409, ASTM D3359) es el medio estándar para evaluar la adherencia: se cortan cuadrados en la película de pintura, se pega cinta adhesiva y se tira, clasificando según el área de desprendimiento; el grado 0 es el mejor y el 5 el peor, siendo 0/1 excelente (desprendimiento ≤5%).
La clave de la adherencia no es solo "si la capa de acabado se adhiere o no", sino si la unión entre capas de todo el sistema "imprimación–intermedia–acabado" es fiable. Muchos fallos en niebla salina se manifiestan como un gran desprendimiento en las líneas de corte, y la esencia es la insuficiente adherencia entre capas de la capa intermedia y el sustrato, o de la capa de acabado y la intermedia, y no un problema de la propia pintura de una sola capa. Por lo tanto, la conclusión del informe de prueba de resistencia a la niebla salina del revestimiento industrial debe leerse junto con la adherencia por cuadrícula: 1000 h de niebla salina pero grado 3 en cuadrícula indica que el sistema aún tiene riesgos en bordes y entre capas, y no puede juzgarse simplemente como excelente.
VI. Brillo, dureza, resistencia a la abrasión e impacto: cuantificación del rendimiento de uso
Además de la corrosión y el envejecimiento, el revestimiento industrial también debe superar las propiedades mecánicas y de apariencia; las siguientes cuatro se incluyen con mayor frecuencia en los acuerdos técnicos.
6.1 Brillo (GB/T 9754)
Se determina el brillo especular con un ángulo de incidencia de 60°, y la pintura de acabado de alto brillo suele requerir ≥85 GU (unidades de brillo). La tasa de retención de brillo es un indicador cuantitativo de "si la pintura de acabado sigue viéndose bien" tras el envejecimiento, y es especialmente importante cuando puentes y superficies exteriores de tanques tienen altos requisitos decorativos.
6.2 Dureza lápiz (GB/T 6739 / ISO 15184)
Se evalúa la resistencia al rayado de la película con lápices estándar; el revestimiento industrial comúnmente es de grado B–H. Tenga en cuenta que la dureza lápiz es un indicador relativo, afectado por el sustrato y el espesor de película, y no se puede ver aisladamente "a mayor número, más resistente al rayado".
6.3 Resistencia a la abrasión (Taber, GB/T 1768 / ASTM D4060)
Se utiliza el abrasímetro Taber girando y moliendo bajo una carga fijada, evaluando por pérdida de peso (mg/1000 rev), y las zonas propensas al desgaste como pavimentos industriales, pasamanos de puentes y pasarelas de tanques suelen requerir ≤10–50 mg/1000 rev (según grado). Cuanto menor sea la pérdida de peso, mayor resistencia a la abrasión.
6.4 Flexibilidad e impacto (GB/T 1731, GB/T 1732 / ASTM D2794)
Diámetro de curvatura ≤2 mm e impacto ≥50 cm son líneas de control comunes para revestimientos industriales, reflejando la capacidad de la película de no agrietarse ni desprenderse bajo deformación e impacto mecánico. Para estructuras de acero sometidas a vibración por viento y deformación por diferencia de temperatura, y tanques sometidos a impacto por izaje, este indicador está directamente relacionado con la fiabilidad de la construcción in situ y el servicio.
VII. Preparación de paneles de prueba: el inicio de la comparabilidad de datos
"Basura entra, basura sale" es especialmente cierto en la detección de revestimientos. Con la misma lata de pintura, diferentes preparaciones de panel pueden dar resultados totalmente distintos. La preparación normalizada incluye al menos cuatro pasos:
- Tratamiento de sustrato: los paneles de acero al carbono suelen requerir granallado a Sa 2½ (ISO 8501-1), rugosidad 30–75 µm; el nivel de tratamiento determina directamente la línea base de adherencia. Si el granallado no cumple, por buena que sea la pintura no se mide el rendimiento real.
- Aplicación de pintura: construir según el número de capas, espesor y intervalo especificados en el sistema. El espesor de película seca (DFT) debe verificarse con un medidor de espesor magnético, porque los resultados de niebla salina y envejecimiento son extremadamente sensibles al espesor de película —un espesor insuficiente equivale a "reducir configuración" artificialmente.
- Curado y mantenimiento: tras aplicar, curar completamente según los requisitos del producto (epoxi/poliuretano suelen necesitar 7 días a 25℃ para alcanzar el rendimiento final) antes de ensayar, de lo contrario se mide un "estado semicurado" y la conclusión es inválida.
- Marcado de corte: los paneles de niebla salina suelen tener una cruz o línea recta cortada hasta el sustrato en la superficie, como referencia unificada del punto de inicio de corrosión.
El registro de preparación del panel (grado de sustrato, espesor de película, condiciones de curado, método de corte) debe proporcionarse junto con el informe; de lo contrario los datos no son verificables ni se puede determinar "si es problema de la pintura o de la aplicación".
VIII. Clasificación de resultados: de fenómeno a grado
La clasificación estandarizada convierte "qué tan malo es" en un número transmisible. Tomando la niebla salina como ejemplo, la clasificación suele cubrir:
- Grado de ampollas: según diámetro de burbuja (como grados 2, 3, 4) y densidad (como S1–S5) en combinación, p. ej. "ampollas 2(S3)";
- Grado de óxido: según porcentaje de área de corrosión correspondiente al grado Ri;
- Propagación de corte: ancho de expansión de corrosión en un borde (mm), es el indicador central de protección de bordes del sistema;
- Grado de desprendimiento / agrietamiento: grado de pérdida de integridad de la película de pintura.
La clasificación de envejecimiento observa el cambio de color (tarjeta de grises grados 0–5, menor número mayor cambio de color) y el empolvamiento (grados 0–5, según grado de adhesión de polvo de pintura con cinta). Correlacionar el fenómeno con el grado y comparar con la línea de aprobación del contrato permite formar una conclusión clara de "aprobado / reprobado", en lugar de un vago "superficie regular".
IX. Cómo leer un informe de ensayo
Al recibir un informe de terceros o de autocontrol del fabricante, se sugiere verificar en el siguiente orden para no dejarse llevar por la palabra "aprobado":
- Ver estándar y método: confirmar si se ejecuta GB/T 1771, ISO 9227 o ASTM B117; la severidad y criterio de distintos métodos no son directamente equivalentes; para envejecimiento ver si es lámpara de xenón o ultravioleta, y si es cíclico.
- Ver información del panel: si están claros el grado de tratamiento de sustrato, DFT real, condiciones de curado y método de corte. Un informe con espesor de película insuficiente debe descontarse en su conclusión.
- Ver duración del ensayo y estado de terminación: ¿se detuvo al alcanzar el tiempo convenido o por fallo prematuro? "1000 h aprobado" y "600 h ampollas y detenido" son totalmente distintos.
- Ver combinación de ítems: niebla salina + cuadrícula + envejecimiento deben cumplir todos. Un ítem bueno y otro colapsado, el sistema sigue siendo poco fiable.
- Ver criterio de juicio: si expresiones como 500 h sin ampollas, corrosión en borde ≤1–2 mm son claras; si proyectos de alta anticorrosión dan datos de nivel 1000 h/3000 h.
- Ver calificación de entidad y estado de muestra: si es muestra enviada o muestreada, si tiene calificación CMA/CNAS, y si la muestra es un lote real representativo de producción en serie.
Leer el informe como un formato de seis segmentos "método—panel—duración—ítem—combinación—entidad" básicamente elimina la mayoría de la propaganda exagerada.
X. Errores comunes en la detección
Error 1: cuanto más larga la niebla salina mejor, comparar números directamente. Incorrecto. La duración de niebla salina debe verse junto con grado de corrosión, espesor del sistema y si hay corte. Diferentes sistemas con distinto espesor, comparar solo horas induce a error.
Error 2: 500 h es línea de aprobación obligatoria. Incorrecto. 500 h es una línea base común de la industria; proyectos marinos C5/CX suelen requerir más de 1000 h, y necesitan juicio compuesto de envejecimiento, no se puede generalizar.
Error 3: basta medir solo la capa de acabado. Incorrecto. La protección industrial depende del sistema "imprimación–intermedia–acabado"; medir solo acabado oculta el riesgo real de unión entre capas y con sustrato.
Error 4: dureza lápiz 9H para ser buena. Incorrecto. El revestimiento industrial común es grado B–H; 9H pertenece mayormente al contexto de recubrimientos cerámicos nano y depende del sustrato, hablar de dureza fuera del sistema no tiene sentido.
Error 5: con ultravioleta basta para envejecimiento. Incorrecto. La ultravioleta acelera pero espectro incompleto; la conclusión de retención de brillo y color debe basarse en xenón (GB/T 1865) como principal y ultravioleta como complemento.
XI. Llevar la detección a la selección y aceptación
Para la parte constructura, la detección no es un "espectáculo" de laboratorio, sino base para selección y contrato. Se recomienda especificar en el acuerdo técnico: estándares referenciados (como GB/T 1771, GB/T 1865, GB/T 9286), línea de aprobación (como niebla salina 1000 h sin ampollas, corrosión en borde ≤2 mm, envejecimiento 1000 h cambio de color ≤ grado 2), requisitos de preparación de panel (Sa 2½, rango DFT), y calificación de entidad de ensayo. Así la aceptación posterior tiene base, y en disputas se distingue si es problema de pintura o de aplicación.
Kexin New Materials (kexinMaterials) en la entrega combinada de imprimación epoxi rica en zinc, capa intermedia epoxi de micacio de hierro y capa de acabado de poliuretano, proporciona junto con la mercancía los datos correspondientes de niebla salina, envejecimiento y adherencia, y escribe la "línea de aprobación de detección" en la tarjeta de proceso del sistema, facilitando la construcción según plano y aceptación según datos in situ. Para necesidades de cumplimiento bajo la tendencia de base agua, también puede combinar la comparación de selección entre pintura a base de agua y pintura de aceite para equilibrar rendimiento y límite de VOC (revestimiento industrial protector ejecuta GB 30981-2020).
XII. La detección es el "recibo" de la promesa de durabilidad
En resumen: la durabilidad del revestimiento industrial no es eslogan publicitario, sino un conjunto de datos de detección verificables en condiciones estándar. La prueba de resistencia a la niebla salina del revestimiento industrial usa GB/T 1771 / ISO 9227 para comprimir la corrosión de atmósfera marina en óxido y ampollas visibles, el envejecimiento por xenón usa GB/T 1865 para comprimir años de envejecimiento exterior en cambio de color y empolvamiento, y la adherencia por cuadrícula usa GB/T 9286 para convertir la fuerza de unión entre capas en números de grado 0–5. Leyendo estos tres ítems combinados con brillo, dureza, abrasión e impacto, y verificando preparación de panel y calificación de entidad, podrá realmente "leer" un informe de ensayo de revestimiento industrial, en lugar de dejarse llevar por la conclusión.
Para sistemas modernos de protección industrial que buscan bajo VOC y alto contenido de sólidos, la detección también es línea de defensa de aceptación. Sobre cómo hacer la aceptación y control de detección de pintura a base de agua en obra, puede consultar además ,aplique el marco de normas de este artículo en el control de entrada de proyectos específicos.
XIII. Ensayo de corrosión cíclica: más cercano a la realidad que la niebla salina constante
La niebla salina neutra constante mantiene las muestras siempre sumergidas en una atmósfera de niebla salina, pero en exteriores reales aparecen de forma alternada "niebla salina — secado — humedad caliente — ultravioleta": durante el día el sol calienta, de noche se condensa y deposita sal, con lluvia la niebla salina arrastra, y en zonas de salpicadura de olas hay ciclos húmedo-seco. La niebla salina constante ignora "la alternancia húmedo-seco", este factor de aceleración más crítico, por lo que para algunos sistemas (especialmente la resistencia a la intemperie de la capa de acabado y la unión entre capas) la exposición no es suficiente.
El ensayo de corrosión cíclica (como los basados en ISO 11997 o el programa Prohesion) cicla estas etapas según un calendario, se acerca más al mecanismo real de fallo y expone mejor los puntos débiles de la adherencia entre capas y la protección de bordes. Al leer este tipo de informes, los criterios de evaluación son los mismos que en la niebla salina constante (ampollas, propagación en línea de corte, descamación, óxido), pero la duración y la clasificación deben contrastarse con el programa cíclico específico —diferentes programas tienen distintas temperatura/humedad, concentración de sal y duración de etapas, la severidad no es directamente convertible, no se puede equiparar "ciclo 500h" con "niebla salina constante 500h".
Para proyectos de alto nivel como obras marítimas y puentes transmarinos, la industria tiende cada vez más a usar un programa compuesto de "corrosión cíclica + envejecimiento por lámpara de xenón" para respaldar la promesa de durabilidad, porque simula las condiciones reales de "corrosión y envejecimiento superpuestos", siendo más convincente que la niebla salina única.
XIV. Traducir los datos de ensayo en años de durabilidad
Muchos propietarios preguntan: "¿1000h de niebla salina equivalen a cuántos años de garantía?" Estrictamente, la duración del ensayo en sí no equivale a "garantía N años", pero se puede establecer una relación de mapeo mediante los niveles de durabilidad de ISO 12944 (bajo L, medio M, alto H, muy alto VH): normalmente la niebla salina de nivel 500h corresponde a la expectativa de durabilidad general C3–C4, la de nivel 1000h corresponde a la protección anticorrosión pesada C4–C5, y los datos compuestos de nivel 3000h o "corrosión cíclica + envejecimiento" son los que posiblemente respaldan CX y la durabilidad "muy alta (VH)". Este mapeo no es una fórmula precisa, sino un intervalo de experiencia de ingeniería, afectado por espesor de película, aplicación y fluctuaciones ambientales.
Al redactar el acuerdo técnico, el instituto de diseño sugiere escribir completos los "cuatro elementos": nivel de corrosión + nivel de durabilidad de diseño + duración de ensayo correspondiente + línea de aprobación, en lugar de solo escribir "garantía diez años". Una promesa de años sin respaldo de datos de ensayo, una vez que falle más adelante, la delimitación de responsabilidad será muy difícil. El papel del informe de ensayo aquí es proporcionar un recibo verificable para la "promesa de años".
XV. Tabla de solución de problemas por correspondencia entre fenómenos de fallo e ítems de ensayo
Retroceder de los fallos comunes en sitio a los ítems de ensayo es una herramienta práctica para selección y aceptación. La siguiente tabla lista fenómenos típicos con el ensayo a complementar y la dirección de mejora:
| Fenómeno de fallo en sitio | Ítem de ensayo probablemente deficiente | Dirección de mejora correspondiente |
|---|---|---|
| Propagación de óxido en área grande en línea de corte | Adherencia por cuadrícula deficiente, protección catódica de imprimación insuficiente | Aumentar espesor de imprimación rica en zinc, verificar adherencia entre capas |
| Ampollas generalizadas, óxido en base | Duración de niebla salina insuficiente, espesor total de película bajo | Espesar capa intermedia, complementar niebla salina >1000h |
| Capa de acabado pulverizada, pérdida de brillo evidente | Variación de color/pulverización por xenón fuera de límite | Cambiar a capa de acabado de poliuretano alifático o polysiloxano |
| Película de pintura quebradiza, desprendimiento por impacto | Impacto/flexibilidad no cumple | Ajustar proporción de endurecedor, modificación tenaz |
| Puntos de óxido temprano localizados | Espesor mínimo de aplicación insuficiente | Controlar mínimo con medidor de espesor, repintar bordes/esquinas |
| Variación de color severa tras envejecimiento | Retención de color UV/xenón no cumple | Seleccionar capa de acabado anti-amarilleo, controlar espesor |
El valor de esta tabla está en: traduce "fenómeno" a "qué ensayo revisar, hacia dónde mejorar", haciendo que la comunicación técnica pase de "la pintura es mala" a "qué indicador no cumple, cómo complementar".
XVI. Tres sugerencias de implementación para compras y supervisión
Concentre lo anterior en tres sugerencias que se pueden escribir directamente en el acuerdo técnico, ayudando a comprador y supervisor a mantener en mano la "voz en los ensayos":
- Escribir la norma de forma rígida: la orden de ensayo y el contrato citan claramente GB/T 1771 (niebla salina), GB/T 1865 (envejecimiento por xenón), GB/T 9286 (cuadrícula), GB/T 9754 (brillo), etc., y especifican la línea de aprobación y la duración del ensayo, evitando el espacio flexible de "medir según método del fabricante".
- Bloquear la información de muestra: exija que el informe adjunte grado de tratamiento de sustrato, DFT real, condiciones de curado y método de línea de corte; falte uno y se considera incompleto, no aceptable.
- Escribir la evaluación combinada de forma rígida: niebla salina, envejecimiento y adherencia deben cumplir simultáneamente para aprobar; un ítem bueno y otro colapsado no se acepta.
Al cumplir estas tres, el ensayo pasa de "material promocional del fabricante" a "arma de aceptación del cliente". Esta también es la acción básica que KeXin New Material(kexinMaterials) sugiere fijar en la etapa de licitación para todos los proyectos de protección industrial —normas claras, lo que se ahorra después no es solo dinero, sino también responsabilidades enredadas.
Preguntas frecuentes
1. ¿Cuántas horas suele durar el ensayo de resistencia a niebla salina de la pintura industrial?
La línea base común de la industria es 500h sin ampollas, óxido unilateral ≤1–2mm, pero esto es solo un punto de partida general. Para proyectos marítimos y de puentes en niveles de corrosión altos como C5, CX, el contrato suele exigir 1000h e incluso más de 3000h, junto con envejecimiento por xenón y corrosión cíclica para evaluación conjunta. La duración específica debe decidirse por nivel de corrosión, años de durabilidad de diseño y contrato, no se puede generalizar.
2. ¿Cuál es la diferencia entre GB/T 1771, ASTM B117 e ISO 9227?
Los tres son métodos de niebla salina neutra, principio similar pero con detalles distintos (como concentración de sal, temperatura, pH, ángulo de muestra, descripción de evaluación). GB/T 1771-2007 es norma nacional china, ASTM B117 es norma de ASTM (EE. UU.), DIN EN ISO 9227 es la norma europea/alemana que adopta ISO 9227. Al leer informes, vea claramente cuál se ejecutó; la severidad y criterio de distintos métodos no son directamente equivalentes.
3. ¿Por qué en el informe de niebla salina también hay que ver la adherencia por cuadrícula?
Porque la corrosión casi siempre penetra por el punto más débil entre película y sustrato, especialmente el borde de corte. Niebla salina 1000h pero cuadrícula solo grado 3 indica riesgo en adherencia entre capas o al sustrato, el sistema sigue sin ser fiable. Niebla salina, envejecimiento y adherencia deben verse en conjunto; un ítem que cumple no equivale a sistema que cumple.
4. ¿A cuál creer, envejecimiento por xenón o por UV?
La conclusión de retención de brillo/color y anti-pulverización debe basarse principalmente en envejecimiento por xenón (GB/T 1865), porque usa lámpara de arco de xenón para simular luz solar de espectro completo, lo más cercano a la naturaleza; el envejecimiento por UV (GB/T 23987) acelera rápido pero espectro incompleto, apto para cribado comparativo, no equivale directamente a años en exterior. Usar ambos da mayor confianza.
5. ¿El espesor de película de la muestra de ensayo afecta mucho el resultado?
Af ecta enormemente. Los resultados de niebla salina y envejecimiento son muy sensibles al espesor de película seca (DFT); espesor insuficiente equivale a "reducir configuración" artificialmente, por buena que sea la pintura no muestra rendimiento real. La preparación normada debe verificar DFT con medidor de espesor magnético, y registrar con el informe el grado de granallado del sustrato (como Sa 2½), rugosidad y condiciones de curado, si no los datos no son verificables.
6. ¿Es mejor la pintura industrial con dureza lápiz 9H?
No necesariamente. La pintura de protección industrial común tiene dureza lápiz grado B–H, 9H suele pertenecer al contexto de revestimiento nano cerámico, y el valor de dureza depende de sustrato y método de ensayo; hablar de "cuanto más alto más resistente a rayas" fuera del sistema es engañoso. La pintura industrial debe preocuparse más por adherencia, niebla salina y comportamiento combinado de envejecimiento, no por un número único de dureza.
7. ¿Cómo ver la calificación de un informe de ensayo de terceros?
Enfoque en si la entidad tiene calificación CMA/CNAS, si la muestra fue enviada o muestreada, si es lote real representativo de producción en serie. También verifique norma ejecutada, info de muestra, duración y estado final de ensayo, resultados combinados por ítem, evite dejarse llevar por un vago "aprobado".
8. ¿Qué es el ensayo de corrosión cíclica, es mejor que niebla salina única?
La corrosión cíclica cicla etapas de niebla salina, humedad caliente, secado, UV por orden, más cercano a las condiciones reales exteriores de "corrosión—envejecimiento superpuestos" que la niebla salina constante, expone mejor puntos débiles del sistema. Proyectos marítimos y de puentes de gama alta tienden crecientemente a usar programa compuesto corrosión cíclica + envejecimiento para respaldar durabilidad.
9. ¿Qué norma ver en el ensayo de VOC de pintura industrial?
La determinación de VOC de revestimiento de protección industrial según GB/T 23985, GB/T 23986 (método GC-MS), ISO 11890, etc.; el límite ejecuta GB 30981-2020 "Límites de sustancias nocivas en revestimientos de protección industrial". Al leer informe, además de ítems de rendimiento, también atender si VOC y metales pesados cumplen el estándar nacional obligatorio.
10. Si el ensayo aprueba, ¿qué más cuidar en aplicación en sitio?
El ensayo es "prueba de capacidad" en condición de laboratorio; en sitio también controlar tratamiento de sustrato (grado granallado), espesor real, intervalo de pintado, temperatura/humedad (como temp. de sustrato >3℃ sobre punto de rocío, HR ≤80%) y curado. Aplicación deficiente, por bueno que sea el informe no sostiene la vida real.
Lecturas adicionales
- Cómo seleccionar revestimiento industrial a base de agua en contexto de sustitución aceite-agua: sistema de resina y condiciones aplicables: lleva la "evaluación de ensayo" de este artículo a la etapa previa de selección, estableciendo marco de decisión rendimiento-cumplimiento para revestimientos de protección industrial.
- Cómo elegir entre pintura a base de agua y pintura de aceite: comparación sistemática de rendimiento a costo: contrasta el equilibrio de revestimiento a base de agua vs. a base de disolvente en durabilidad, aplicación y VOC, auxiliando decisión de sistema.
- :Aplica el marco normativo de este artículo a la recepción y verificación en sitio de revestimientos a base de agua para proyectos concretos, adecuado como referencia para supervisores y compradores.