En los sistemas de revestimiento anticorrosión pesado, la imprimación epoxi rica en zinc es reconocida como la "primera línea de defensa". A diferencia de la capa de acabado, que se encarga de la estética y la resistencia a la intemperie, o de la capa intermedia, que simplemente aumenta el espesor y el blindaje, esta se basa en el "autosacrificio" de la gran cantidad de polvo de zinc en la película de pintura para proporcionar protección electroquímica al metal expuesto incluso cuando el sustrato de acero presenta pequeños defectos. Este mecanismo de protección activa la hace indispensable como imprimación en entornos severos como C5, CX e incluso inmersión Im2. Este artículo toma como hilo conductor el mecanismo de protección catódica, y combinando los parámetros reales de las fichas técnicas (TDS) públicas de TEKNOZINC 3480 SE de Teknos y Barrier 80 UHS de Jotun, desglosa en profundidad los niveles de contenido de zinc, sólidos y VOC, relación de mezcla y tiempo de uso, así como el límite de preparación de superficie de las imprimaciones epoxi ricas en zinc, ayudando a los ingenieros a convertir el término "rico en zinc" de un concepto a cifras verificables.
I. Posicionamiento y mecanismo central de la imprimación epoxi rica en zinc: protección catódica por ánodo de sacrificio
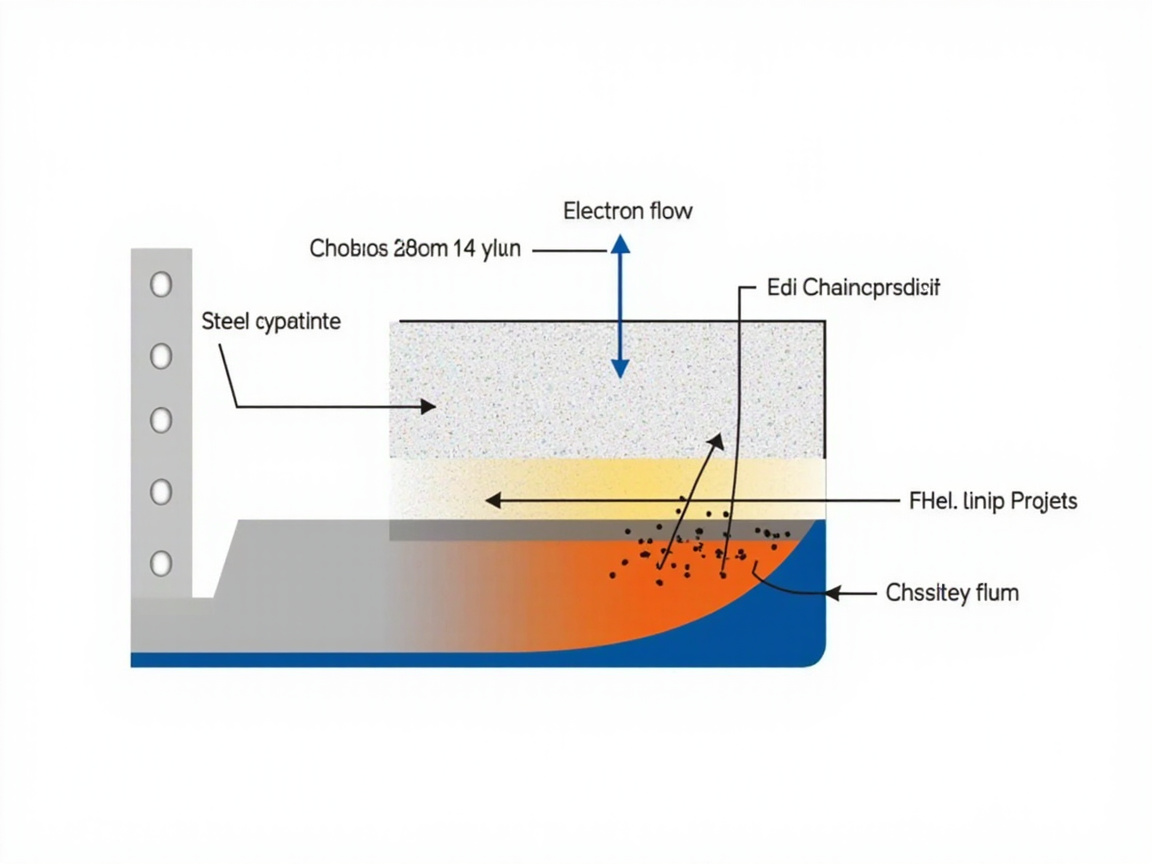
Para entender por qué la imprimación epoxi rica en zinc "cuesta mucho más pero vale la pena", primero hay que comprender que su mecanismo de protección es diferente al de las imprimaciones de blindaje pasivo comunes. Las imprimaciones epoxi comunes con fosfato de zinc se basan en la pasivación y el blindaje para bloquear pasivamente los medios corrosivos; mientras que la imprimación rica en zinc rellena la película seca con una gran cantidad de polvo de zinc (comúnmente ≥80% en masa de película seca), y este polvo de zinc se pone en contacto entre sí y se conecta con el sustrato de acero, formando una red conductora continua. Cuando la película de pintura se daña localmente, el sustrato de acero queda expuesto y entra en contacto con un electrolito (película de agua, niebla salina), el zinc, con potencial más negativo, se disuelve preferentemente convirtiéndose en el ánodo de sacrificio, forzando al acero a ser el cátodo y ser protegido —esto es la "protección catódica (Cathodic Protection)".
Desde la serie electroquímica, el potencial estándar del zinc es aproximadamente −0.76 V (respecto al electrodo estándar de hidrógeno), mucho más negativo que el del hierro −0.44 V. Por lo tanto, la red de polvo de zinc "compite" por ser oxidada: Zn → Zn²⁺ + 2e⁻, los electrones fluyen hacia el sustrato de acero, polarizando el sustrato de acero a la zona libre de corrosión. Los Zn²⁺ generados reaccionan además con OH⁻ y CO₃²⁻ del entorno, formando productos de corrosión densos como carbonato básico de zinc, que obstruyen las áreas dañadas, actuando como un blindaje auxiliar de "autocuración". El archivo "Puntos clave de mecanismo y selección" indica claramente: la protección catódica es "el polvo de zinc (≥80% en película seca) en la imprimación rica en zinc actúa como ánodo de sacrificio".
Cabe enfatizar: la condición para que se establezca la protección catódica es que el polvo de zinc y el sustrato de acero mantengan conectividad eléctrica, y que el contenido de zinc sea suficiente para formar una red continua. Si la superficie tiene aceite, sales o cascarilla de laminación que bloqueen, o el contenido de zinc es demasiado bajo causando una red discontinua, la protección decaerá drásticamente. Esto también explica por qué las imprimaciones ricas en zinc son tan exigentes con la preparación de superficie y el contenido de zinc.
II. Tres niveles de contenido de zinc y límites de rendimiento
El "rico" de la imprimación epoxi rica en zinc se refiere a la proporción en masa del polvo de zinc. La industria generalmente divide los niveles según el contenido de zinc en la película seca, y diferentes niveles corresponden a diferentes posicionamientos de protección y costos:
| Nivel de contenido de zinc (masa de película seca) | Características de protección | Límite de aplicación | Riesgos y precauciones |
|---|---|---|---|
| Bajo zinc (aprox. 40%–65%) | Predominantemente blindaje, débil protección catódica | C3–C4 industria común, como imprimación de gama baja-media | Red discontinua, protección débil en áreas dañadas, depende de capa intermedia para complementar |
| Medio zinc (aprox. 65%–80%) | Blindaje + protección catódica limitada | C4–C5 anticorrosión pesado principal | Rendimiento depende de formación de película y calidad de polvo de zinc, debe verificarse según TDS |
| Alto zinc (≥80%) | Fuerte protección catódica, red casi completa | C5, CX, Im2 entornos severos | Costo más alto, VOC más alto, pero mejor vida anticorrosión y economía |
El nivel de alto zinc (≥80%) es el umbral aceptado por la norma ISO 12944-5 para sistemas anticorrosión pesado. El archivo indica claramente que TEKNOZINC 3480 SE "contenido de zinc (película seca) ≥ 80 % (masa)", y que el "polvo de zinc de Barrier 80 UHS cumple ASTM D520 Type II" y satisface los requisitos de composición ISO 12944-5; ambos se sitúan en el nivel de alto zinc, por lo que pueden alcanzar durabilidad "muy alta (VH)" en C5.
Un malentendido común es "cuanto más zinc mejor, ¿llegar a 95% no sería invencible?". En realidad, un contenido de zinc excesivamente alto trae efectos secundarios: aumenta la fragilidad de la película, reduce la adherencia y tenacidad, y comprime la proporción del aglutinante epoxi causando peor formación de película; al mismo tiempo produce más humo de óxido de zinc durante soldadura/corte. Por lo tanto, las normas y TDS suelen fijar el límite superior en un rango razonable (como 80%–90% película seca), y en ASTM D520 se especifican pureza y granulometría según tipo de polvo de zinc (Type I/II/III), en lugar de buscar extremos ciegamente.
III. Desglose de datos de productos reales: TEKNOZINC 3480 y Barrier 80 UHS
Para llevar el mecanismo a productos concretos, la forma más intuitiva es ver en paralelo los parámetros clave de dos TDS públicas. La siguiente tabla resume los datos centrales de las dos imprimaciones epoxi ricas en zinc del archivo; todos los valores provienen de las TDS de fabricante indicadas en el archivo de investigación.
| Parámetro | TEKNOZINC 3480 SE (Teknos) | Barrier 80 UHS (Jotun) | Significado de ingeniería |
|---|---|---|---|
| Tipo | Epoxi rica en zinc bicomponente de alto sólido a base de disolvente | Epoxi bicomponente curada con poliamina, ultra alto sólido (6XW) | Ambas epoxi, diferente ruta de sólidos |
| Sólidos en volumen | Aprox. 66 % | 85 ± 2 % | Barrier mayor, mejor eficiencia de espesor por unidad de material |
| Sólidos en masa | Sólidos totales en masa aprox. 2400 g/L | 95 ± 2 % | Barrier es ultra alto sólido de "VOC en masa <10%" |
| VOC | Aprox. 300 g/L | 134 g/L (GB 30981 / GB/T 34682) | Ambas en zona cómoda por debajo de límites estrictos, Barrier mejor |
| Contenido de zinc (película seca) | ≥ 80 % (masa) | Cumple ASTM D520 Type II | Ambas satisfacen nivel alto zinc anticorrosión pesado |
| Relación mezcla A:B | 5 : 1 (volumen) | Bicomponente (curado poliamina, ver TDS) | Error de dosificación afecta directamente curado |
| Tiempo de uso | 3 h (@23℃) | Ver TDS (sistemas ultra alto sólido suelen limitados) | Usar dentro del tiempo tras mezclar |
| DFT | 60–150 µm | 60–150 µm | Mismo rango espesor, una o dos capas |
| Grado de corrosión | Cumple EN ISO 12944-5 | ISO 12944-6 prueba C5 alcanza VH | Ambas cubren C5 alta durabilidad |
| Tasa teórica aplicación | Ver TDS (varía con DFT) | 14–5.6 m²/L | Barrier alto sólido, mejor tasa |
Del contraste se ve que ambas están en la misma línea de capacidad "alto zinc + C5 VH", y las diferencias se centran en sólidos y VOC: TEKNOZINC 3480 sigue ruta de alto sólido a base de disolvente madura con 66% sólidos en volumen y VOC aprox. 300 g/L; Barrier 80 UHS empuja sólidos en masa a 95% y VOC a 134 g/L, típica ruta ultra bajo emisión y ultra alto sólido. Para proyectos con control estricto GB 30981-2020, la segunda tiene mayor margen de cumplimiento.
Además, la TDS de TEKNOZINC 3480 especifica "puede usarse como imprimación de sistema poliuretano/epoxi, resistente intemperie sin capa de acabado", lo que significa que en corrosión media-baja o ciclos cortos puede usarse sola como imprimación durable, simplificando sistema; mientras Barrier 80 UHS enfatiza rol base en sistemas C5 VH de larga vida, combinada con capa intermedia micácea y capa de acabado poliuretano para ventaja de sistema.
IV. Sólidos, VOC y cumplimiento ambiental
"Sólidos" y "VOC" son las dos caras del cumplimiento ambiental de la imprimación epoxi rica en zinc. Sólidos en volumen determinan cuánto espesor por capa, sólidos en masa y VOC determinan emisión y riesgo salud ocupacional. Según datos de archivo:
- Sólidos en volumen: TEKNOZINC 3480 aprox. 66%, Barrier 80 UHS 85±2%. A mayor sólidos en volumen, menos volumen de revestimiento para mismo DFT, menor transporte y pérdida.
- Sólidos en masa: Barrier 80 UHS 95±2%, y "VOC en masa <10%", ultra alto sólido; TEKNOZINC 3480 sólidos totales masa aprox. 2400 g/L, VOC aprox. 300 g/L.
- Límite VOC: revestimiento protector industrial sujeto a GB 30981-2020 "Límites de sustancias nocivas en revestimientos protectores industriales", imprimación rica en zinc tiene límite VOC claro; 134 g/L de Barrier 80 UHS y aprox. 300 g/L de TEKNOZINC 3480 están en rango, pero primera más holgada en zonas estrictas.
Cabe aclarar que determinación VOC debe seguir GB/T 23985 (o GB/T 23986 GC-MS), ISO 11890, etc.; bajo distintas normas los valores difieren (ej. Jotacote de Jotun en GB, EU, US VOC 239/261/247 g/L, mostrando influencia método). Comparar VOC debe confirmar "mismo método, mismo calibre normativo", si no cifras no comparables.
Kexin New Materials (kexinMaterials) al recomendar imprimación rica en zinc, prioriza en zonas estrictas GB 30981-2020 ruta ultra alto sólido (ej. sólidos masa 95%, VOC 134 g/L), con menor emisión sin comprometer protección catódica.
V. Relación de mezcla, tiempo de uso y parámetros clave de aplicación
La imprimación epoxi rica en zinc es revestimiento bicomponente; el agente de curado (poliamina o poliamida) y la base deben mezclarse estrictamente en proporción, si no queda sin secar, pegajoso o colapsa propiedades. El archivo da parámetros clave de TEKNOZINC 3480:
- Relación mezcla A:B = 5:1 (volumen): dosificación y orden según TDS, primero base luego curador, mezclar bien e inducción antes de usar.
- Tiempo de uso (Pot Life) 3 h (@23℃): mezclado a 23℃ usable aprox. 3 horas, mayor temperatura menor tiempo, en verano preparar lotes pequeños y frecuentes.
- Secado: al tacto aprox. 10 min, tacto seco aprox. 15 min, curado total 7 d. Secado corto favorece línea, pero antes de curado total no carga ni inmersión.
- Resistente intemperie sin capa de acabado: según TDS, puede ser imprimación sistema poliuretano/epoxi, y solo también resistente intemperie, da flexibilidad a reparación y ciclo corto.
Comparado con sistema general epoxi-poliuretano (parte 5 archivo): requiere temp. 5–35℃, HR≤80%, temp. sustrato 3℃ sobre punto rocío, envase base 20 kg + curador 4 kg, vida 12 meses. Límite aplicación imprimación rica en zinc similar, pero por zinc activo sensible a limpieza superficie —aceite o sal bloquea contacto Zn-Fe, falla protección catódica, por eso tras chorreado suele desempolvar y detectar sales.
Además, sistemas bicomponente con isocianato/amiña al mezclar y pulverizar generan niebla nociva, requiere ventilación y mascarilla, gafas, guantes; imprimación rica en zinc suele epoxi-amiña (no HDI), pero soldar/cortar acero con rica en zinc genera humo óxido zinc, requiere extracción local y respirador.
VI. Preparación de superficie y tasa aplicación: Sa2.5 es la base
Por alto que sea el zinc, la imprimación epoxi rica en zinc debe estar sobre acero limpio. ISO 8501-1 Sa 2½ (Sa2.5) "limpieza por chorro total" es base reconocida: sin aceite, cascarilla, óxido ni pintura vieja visibles, solo trazas leves, con rugosidad adecuada (general 40–75 µm, para anclaje mecánico y adherencia zinc). Archivo lista Sa2.5 como base para rica en zinc y revestimiento cerámico nano, mostrando importancia general.
Tasa aplicación teórica por sólidos volumen y DFT: tasa teórica (m²/L) = sólidos volumen × 1000 / DFT(µm). Para Barrier 80 UHS (sólidos 85%, DFT 80 µm) aprox. 10.6 m²/L, coherente con 14–5.6 m²/L del archivo (varía DFT 60–150 µm); TEKNOZINC 3480 (sólidos 66%) a mismo 80 µm aprox. 8.25 m²/L. En campo por rugosidad y pérdida, uso real sube 20%–60%.
Tras preparación superficie pintar pronto (general mismo día), evitar óxido; si intervalo largo o lluvia, reprocesar o repasar. En CX/Im2 extremos, sugiere añadir detección sal (Bresle) y rugosidad, llevar Sa2.5 de "visual ok" a "dato ok".
Kexin New Materials (kexinMaterials) en entrega sistema escribe Sa2.5, relación 5:1, usar en 3 h, punto rocío+3℃ como chequeo obligatorio, asegurando red catódica continua y válida al inicio.
VII. Sugerencias de ruta técnica de Kexin New Materials (kexinMaterials)
Integrado mecanismo y datos reales, selección imprimación epoxi rica en zinc se reduce a cuatro reglas:
- Contenido zinc por nivel: C5/CX/Im2 prefiere ≥80% alto zinc (TEKNOZINC 3480, Barrier 80 UHS), C3–C4 puede bajar a medio zinc según costo, pero TDS debe cumplir ISO 12944-5.
- Sólidos por cumplimiento: zona estricta GB 30981-2020 prioriza ultra alto sólido (sólidos masa 95%, VOC 134 g/L), equilibrando emisión y salud.
- Aplicación por proporción: bicomponente estricto A:B (ej. 5:1 volumen) dosificar, inducción, usar en 3 h; en verano lotes pequeños.
- Base por Sa2.5: chorro total + rugosidad + sal, bloquea causa falla contacto Zn-Fe.
Combinando estas cuatro con sistema general "base+intermedia+acabado" (ver cómo seleccionar pintura a base de agua y pintura de aceite comparación de sistemas, y diferencias de aplicación entre pintura a base de agua y pintura de aceite), cada gramo de zinc de la imprimación epoxi rica en zinc se convierte en contribución anticorrosión real y verificable.
VIII. Tipo de polvo de zinc y norma ASTM D520
El "zinc" de alto nivel no es cualquier polvo; pureza, tamaño y forma afectan eficiencia catódica y estado película. ASTM D520 "Especificación de pigmento polvo de zinc para pinturas" divide en Type I (pureza normal), Type II (alta pureza, bajas impurezas), Type III (tratamiento especial), y regula contenido zinc metálico, límites plomo/cadmio, distribución tamaño. Archivo indica Barrier 80 UHS "polvo zinc cumple ASTM D520 Type II", alta pureza, menos impurezas significa reacción más pura, potencial Zn-Fe estable, protección catódica largo plazo confiable.
Granulometría: polvo fino mayor área, red continua fácil, pero exceso sube absorción aceite, viscosidad y sedimenta; polvo grueso sedimenta rápido, red menos continua. TDS madura equilibra por gradación. Ingeniero no solo ver "zinc≥80%", sino preguntar ASTM D520 tipo y control impurezas —clave para distinguir "verdadero alto zinc" de "alto zinc de relleno".
IX. Química de curado, intervalo recubrimiento y compatibilidad de sistema
La formación de película de la imprimación epoxi rica en zinc es una reacción de polimerización por adición entre el ligante epoxi y el agente de curado de poliamina/poliamida, que genera una red tridimensional reticulada que "encierra" el polvo de zinc en la película de pintura. Esta reacción es sensible a la temperatura: a baja temperatura la velocidad de reacción disminuye, pudiendo aparecer secado superficial lento y pegajosidad prolongada; a alta temperatura el tiempo de vida útil se acorta y se gelifica fácilmente. TEKNOZINC 3480 indica que el curado completo requiere 7 d (@23℃), lo que significa que antes de ese momento no debe soportar inmersión ni cargas pesadas, aunque el tacto seco sea de solo unos 15 min.El intervalo de recubrimiento (Overcoating Interval) es el parámetro central de la compatibilidad del sistema: la superficie de la imprimación rica en zinc suele generar por corrosión del zinc pequeñas cantidades de productos blancos tipo herrumbre blanca de carbonato básico de zinc; si se recubre demasiado pronto con la capa intermedia, puede producirse un desprendimiento total por mala adherencia entre capas; si es demasiado tarde, la superficie se pulveriza en exceso y también afecta la unión. La TDS indica el "intervalo mínimo/máximo de recubrimiento" y especifica el tratamiento si se excede el intervalo máximo (como lijado ligero/limpieza con disolvente para activar). En cuanto a compatibilidad, la imprimación rica en zinc, la capa intermedia de mica epoxi y la capa de acabado de poliuretano epoxi pertenecen al mismo grupo químico epoxi/poliuretano, por lo que la compatibilidad suele ser buena; si se va a recubrir sobre la imprimación rica en zinc un sistema no homólogo (como algunos acrílicos, de caucho clorado), debe realizarse primero una prueba de compatibilidad para evitar ataque entre capas o desprendimiento.
X. Verificación en niebla salina y durabilidad: interpretación de GB/T 1771 y ASTM B117
La afirmación de anticorrosión de la imprimación rica en zinc no puede deducirse solo por el contenido de zinc, debe validarse mediante aceleración. El ensayo de niebla salina neutra es el preferido: según GB/T 1771-2007 (equivalente a ISO 9227, ASTM B117), en ambiente de 5% NaCl, 35℃ y niebla salina continua se observa si la probeta presenta burbujas o corrosión unilateral en la línea de corte. El archivo "normas de ensayo generales" indica que la anticorrosión pesada puede alcanzar 1000–3000 h, y la ordinaria 500 h sin burbujas y corrosión unilateral ≤1–2 mm. La imprimación rica en zinc, por protección catódica, suele mantener la base de acero libre de corrosión en la línea de corte; el tiempo de niebla salina por sí solo no basta para distinguir "tipo barrera" de "tipo protección catódica" —este último tiene ventaja más clara en la corrosión ciega bajo película, requiriendo evaluación con métodos más profundos como EIS (espectroscopía de impedancia electroquímica).
Cabe recordar que el tiempo de niebla salina es "envejecimiento acelerado" y no equivale a una conversión directa de vida real, no se puede decir simplemente "1000 h de niebla salina = 10 años de vida". La determinación C5 VH de ISO 12944-6 depende de los ensayos de sistema y validación de exposición según la norma, no de un número aislado de niebla salina. Por tanto, al elegir imprimación rica en zinc debe verse si ha completado los ensayos de grado correspondiente según ISO 12944-5/-6 (como Barrier 80 UHS que indica C5 VH), en lugar de comparar aisladamente las horas de niebla salina.
XI. Almacenamiento, vida útil y extensión de seguridad en soldadura
El componente de polvo de zinc (componente A) de la imprimación rica en zinc de dos componentes es relativamente inerte, pero el ligante epoxi y el agente de curado (componente B) tienen límite de vida útil. El archivo de compatibilidad general de pintura de poliuretano epoxi indica "almacenar 5–35℃, vida útil 12 meses"; el sistema rico en zinc es similar, debe evitarse congelación y alta temperatura, y el agente de curado especialmente debe evitar humedad (las aminas reaccionan fácilmente con CO₂ y agua generando precipitado de carbonato, causando fallo). Si tras abrir el envase el componente B presenta grumos o espesamiento severo, debe desecharse.
La seguridad en soldadura/corte se mencionó antes; aquí se añaden puntos de gestión en campo: en componentes ya pintados con rica en zinc, completar la soldadura principal antes de la pintura en lo posible; tras la pintura, en la zona de soldadura y zona afectada por calor, volver a chorrear con arena a Sa2.5 y repintar con imprimación rica en zinc para restaurar la continuidad de la red de protección catódica; la soldadura en campo inevitable requiere ventilación local, soldador con protección respiratoria de aire suministrado, e inspección de integridad tras el trabajo. Escribir el ciclo "pintura—soldadura—repintado" en el plan evita que la soldadura sea el punto de ruptura de corrosión de todo el sistema.
XII. Defectos de aplicación y localización de causas
Aunque la imprimación epoxi rica en zinc tiene mecanismo maduro, en campo suelen aparecer defectos típicos por desviaciones de aplicación. A continuación se organiza por "fenómeno—causa—solución" para ubicar rápidamente:
| Fenómeno de defecto | Causa posible | Prevención/solución |
|---|---|---|
| Película pegajosa, no seca por largo tiempo | Error de proporción de mezcla, agente de curado fallido o baja temperatura | Pesar estrictamente A:B, verificar vida útil del agente de curado, subir temperatura o cambiar a tipo baja temperatura |
| Asentamiento y fondo del polvo de zinc, obstrucción de pistola | Alta densidad del zinc, reposo sin agitar | Agitación continua a baja velocidad, boquilla adecuada, control de viscosidad de pulverización |
| Desprendimiento entre capas, descamación total | Intervalo de recubrimiento inadecuado, herrumbre blanca superficial espesa | Aplicar según ventana de recubrimiento de TDS, lijado ligero/limpieza con disolvente si excede |
| Retorno temprano a óxido | Espesor insuficiente, zinc por debajo de norma, superficie con aceite/sal | Subir DFT al rango, verificar zinc ≥80%, Sa2.5 + detección de sal |
| Soldadura/cantoneras óxido primero | Red de protección catódica interrumpida en soldadura | Tras soldar, re-chorrar y repintar rica en zinc, restaurar continuidad eléctrica |
| Tasa de aplicación muy inferior a teórica | Alta pérdida, rugosidad alta, pérdida por atomización | Prever material por coeficiente de pérdida, optimizar parámetros de pulverización |
| Malestar por humo de soldadura | Humo de óxido de zinc por corte/soldadura | Ventilación local, protección respiratoria de aire suministrado, completar soldadura principal antes de pintar |
El valor de esta tabla es desglosar el atribuir vagamente "pintura mala" en variables de proceso verificables: la mayoría de fallos de imprimación rica en zinc tienen raíz en proporción, espesor, tratamiento superficial o intervalo de recubrimiento, no en el producto. En gestión de campo, se recomienda listar "proporción de mezcla, DFT, Sa2.5, ventana de recubrimiento, vida útil" como cinco elementos de control principal, con verificación y firma antes de cada aplicación, para eliminar los defectos por proceso. Combinando el mecanismo anterior y datos reales de TDS (proporción 5:1 y vida útil 3 h de TEKNOZINC 3480, 95% sólidos en peso y 134 g/L VOC de Barrier 80 UHS), el ingeniero puede elevar la imprimación epoxi rica en zinc de "por experiencia" a una capa base confiable "según datos".
XIII. Elección entre imprimación epoxi rica en zinc e imprimación inorgánica rica en zinc
En la familia de imprimaciones anticorrosión pesada, la epoxi rica en zinc no es la única opción con "zinc"; la inorgánica rica en zinc (con ligante de etilsilicato) también aporta protección catódica, y es superior en resistencia al calor y disolventes. La elección se resume así:
| Dimensión | Imprimación epoxi rica en zinc | Imprimación inorgánica rica en zinc |
|---|---|---|
| Ligante | Resina epoxi + curado de poliamina | Condensación por hidrólisis de etilsilicato (silicato inorgánico) |
| Protección catódica | Fuerte (zinc ≥80% película seca) | Fuerte (alto contenido de zinc) |
| Resistencia al calor | General (límite epoxi ~200℃) | Excelente (soporta mayor temperatura) |
| Resistencia a disolventes | Media | Excelente |
| Tolerancia de aplicación | Alta, ventana de temp/humedad amplia | Estricta, sensible a superficie y humedad de curado |
| Uso típico | Imprimación anticorrosión pesada general, capa base para C5/CX | Alta temperatura, resistencia térmica, ambiente fuerte disolvente |
Para la mayoría de sistemas industriales y marinos C5/CX, la epoxi rica en zinc (como TEKNOZINC 3480, nivel Barrier 80 UHS) es la primera opción por facilidad de aplicación y sistema maduro; solo cuando la estructura requiere resistencia térmica prolongada o contacto frecuente con disolventes fuertes se prefiere la inorgánica rica en zinc. Cualquiera que se elija, las cuatro normas de contenido de zinc, tratamiento superficial Sa2.5, espesor y compatibilidad de recubrimiento permanecen. Colocando la epoxi rica en zinc en el sistema total "base+intermedia+acabado" (véase cómo seleccionar pintura a base de agua y pintura de aceite en la comparación de sistemas), se aprovecha su valor como capa base en todo el sistema protector, en lugar de evaluar aisladamente un producto.
Cabe enfatizar que la imprimación epoxi rica en zinc es solo el "primer kilómetro" de todo el sistema protector; su límite superior lo determinan conjuntamente contenido de zinc, sólidos y tratamiento superficial, y el inferior lo resguarda la disciplina de aplicación. Cualquier relajación en eslabón alguno hará que la protección catódica degrade de "protección activa" a "barrera pasiva". Por tanto, en la revisión del plan, los parámetros reales de TDS listados en este artículo (zinc ≥80%, VOC ~300 g/L o 134 g/L, A:B 5:1, vida útil 3 h) deben escribirse como criterio de aceptación en las especificaciones técnicas, en lugar de solo "usar imprimación epoxi rica en zinc", evitando que el proveedor cumpla a medias con producto de bajo zinc y bajos sólidos.
Preguntas frecuentes
P: ¿En qué difiere el principio de protección de la imprimación epoxi rica en zinc de la imprimación epoxi ordinaria (como fosfato de zinc)?
R: La imprimación epoxi ordinaria depende principalmente de pasivación y barrera para bloquear pasivamente los medios corrosivos; la imprimación epoxi rica en zinc tiene en película seca gran cantidad de polvo de zinc (≥80% película seca), el zinc tiene potencial más negativo y en daño de la base de acero actúa como ánodo de sacrificio oxidándose, protegiendo activamente el acero, es decir, protección catódica. Por tanto la imprimación rica en zinc es claramente superior a la ordinaria en corrosión ciega bajo película y protección de cantos, siendo opción preferente para grados de corrosión medio-altos.
P: ¿A mayor contenido de zinc mejor anticorrosión, se puede llegar a 95% película seca?
R: El zinc alto (≥80%) sí aporta fuerte protección catódica, pero demasiado alto (como acercarse a 95%) reduce la proporción de resina epoxi, causando mayor fragilidad, menor adherencia y tenacidad de la película, y más humo de soldadura. Normas y TDS suelen poner rango razonable en 80%–90% película seca, y según ASTM D520 especificar tipo de polvo de zinc, no buscar extremo.
P: ¿El VOC de ~300 g/L de TEKNOZINC 3480 incumple?
R: Según su TDS, 300 g/L está dentro del rango de cumplimiento de pinturas de protección industrial, cumple EN ISO 12944-5; pero comparado con 134 g/L (95% sólidos en peso) de Barrier 80 UHS, las emisiones son claramente mayores. En zonas de GB 30981-2020 estricto o proyectos sensibles a olor/salud laboral, priorizar ruta de altísimos sólidos; si no, 300 g/L sigue siendo usable.
P: ¿Se puede usar sola la imprimación rica en zinc, sin capa de acabado?
R: La TDS de TEKNOZINC 3480 indica "puede usarse como imprimación de sistema poliuretano/epoxi, resistente a intemperie sin acabado", lo que significa que en algunos casos de corrosión media-baja o ciclo corto puede usarse sola como imprimación duradera. Pero para sistema C5/CX de larga vida, se recomienda añadir capa intermedia de mica y acabado de poliuretano para barrera y intemperie; uso solo para escenarios limitados.
P: ¿Afecta mucho errar un poco la proporción 5:1?
R: Afecta mucho. El epoxi de dos componentes depende de estequiometría exacta ligante/agente de curado; desviación causa curado incompleto, pegajosidad, baja dureza y adherencia, incluso pérdida total del lote. Pesar exacto por volumen o masa según TDS, primero base luego curador, mezclar bien y madurar antes de usar, y consumir dentro de vida útil (ej. 3 h@23℃).
P: Si pasaron las 3 horas de vida útil y queda, ¿se puede alargar con diluyente?
R: No. La vida útil es ventana operable de reacción química; tras ella el sistema ya gelifica, añadir diluyente no restaura curado, usar forzado causa no secado y colapso de propiedades. Lo correcto es preparar poco y usar en 3 h; en calor reducir cantidad.
P: ¿Sirve hacer St3 con herramienta mecánica en lugar de chorro de arena?
R: Para imprimación rica en zinc, especialmente sistema pesado alto zinc, usualmente se requiere Sa2.5 para asegurar contacto eléctrico zinc-hierro y anclaje mecánico; St3 tiene menor limpieza, solo para C2–C3 o mantenimiento leve. C4 arriba con St3 aumenta mucho riesgo de óxido temprano, no se recomienda sustituir arena.
P: ¿Precauciones al soldar acero ya pintado con rica en zinc?
R: Soldar/cortar oxida el zinc generando humo de óxido de zinc (riesgo de fiebre de humos metálicos), requiere ventilación local fuerte y respirador adecuado; y completar soldadura principal antes de pintar, o tras soldar retratar y repintar zona dañada, evitando corte de red catódica en soldadura.
P: ¿Cuánto difiere en material real 66% y 85% sólidos en volumen?
R: A DFT 80 µm, 66% sólidos en volumen rinde teórico ~8.25 m²/L, 85% ~10.6 m²/L, este último cubre ~28% más por unidad. Con pérdidas de campo, altos sólidos en proyectos grandes ahorran claramente volumen de pintura, transporte y mano de obra, por eso se recomienda priorizar ruta de altísimos sólidos.
P: ¿Hay que lijar toda la herrumbre blanca (carbonato básico de zinc) en superficie de rica en zinc?
R: No toda. El carbonato básico de zinc generado por corrosión es en sí capa de barrera auxiliar densa; leve herrumbre blanca ayuda a sellar; pero si es muy espesa en polvo o afecta adherencia de recubrimiento, lijar ligero o limpiar con disolvente antes de recubrir para restaurar unión. Clave es mantener continuidad eléctrica zinc-hierro sin bloqueo por aceite o pintura vieja.
P: ¿Se puede pintar directo la epoxi rica en zinc sobre acero galvanizado o zincado en caliente?
R: Sí, pero con tratamiento específico. Superficie de galvanizado es lisa y puede tener sales de zinc, adherencia directa de rica en zinc es mala; según TDS hacer barrido de arena (ej. chorro leve para rugosidad micro) o pretratamiento especial, y confirmar que la imprimación indica explícitamente "apta para acero galvanizado desgastado/tratado". El archivo Barrier 80 UHS indica aplicable a reparación de galvanizado desgastado.
Lectura adicional
- Cómo seleccionar pintura a base de agua y pintura de aceite: entender desde el sistema la elección entre rica en zinc solvente y pintura industrial a base de agua.
- Diferencias de aplicación entre pintura a base de agua y pintura de aceite: comparar puntos de aplicación en campo y control de espesor entre distintas pinturas.
- Guía de selección de pinturas industriales a base de agua: ampliar sobre límites de adaptación de sistemas de protección industriales a base de agua a grados anticorrosión pesada.