En el camino de convertir realmente las nanopartículas en un revestimiento nano utilizable, el paso más fácil de subestimar y también el más propenso a hacer fracasar el proyecto no es el diseño de la formulación, sino la estabilidad de dispersión. Muchas investigaciones muestran en artículos académicos un rendimiento compuesto nano excelente, pero una vez ampliado a la producción, la película de pintura presenta partículas, opalescencia, fallo anticorrosión: la raíz suele estar en que las nanopartículas se reaglomeran. Este lote de archivos de investigación (TDS_MSDS_RESEARCH.md, recuperado el 2026-07-27) lo expresa con claridad: el desafío clave de las nanopartículas es "aglomeración (las nanopartículas tienen alta energía superficial y se aglomeran fácilmente) → requiere modificación superficial / dispersante / ultrasonido". Este artículo parte de la raíz de la aglomeración, desglosa sistemáticamente la modificación superficial, los dispersantes, los procesos de ultrasonido y molienda con perlas, así como cómo evaluar la estabilidad de la pasta mediante el potencial Zeta, ayudando a los ingenieros a introducir el "nano" de forma estable y firme en el revestimiento.
Como proveedor especializado en revestimientos funcionales, Kexin New Materials (kexinMaterials) considera la estabilidad de dispersión como la primera barrera de proceso en el paso de los sistemas compuestos nano del laboratorio a la producción en masa. Los puntos clave de modificación superficial y proceso de molienda con perlas mencionados en este artículo provienen de la verificación cruzada entre experiencia industrial real y datos técnicos públicos, y se ofrecen como referencia para los equipos de I+D y de tecnología de producción.
I. Conclusión primero: la estabilidad de dispersión es el cuello de botella de la producción en masa del revestimiento nano
El "efecto nano" del revestimiento nano se basa por completo en la premisa de que "las partículas existen en la película de pintura con tamaño nanométrico y dispersas uniformemente". Una vez que las partículas se agrupan en bloques micrométricos:
- La red de blindaje se rompe, y funciones como anticorrosión, resistencia al desgaste e hidrofobicidad caen en picado;
- Los bloques se convierten en centros de dispersión de luz, la película de pintura se enturbia y el brillo es desigual;
- La unión entre los bloques y la resina es débil en la interfaz, convirtiéndose en puntos de concentración de tensiones y puntos de partida de microcélulas de corrosión;
- Se obstruyen las pistolas al rociar y hay sedimentación durante el almacenamiento y transporte, arruinando la consistencia de aplicación.
Por tanto, si el "nano" puede convertirse en valor del producto, siete partes dependen de la dispersión y tres de la formulación. Esta es la razón por la que la estabilidad de dispersión se lista por separado como el tema central del proceso de fabricación.
II. La raíz de la aglomeración: las tres fuentes de la alta energía superficial
Para tratar la aglomeración, primero hay que entender por qué ocurre. Según la primera sección del archivo "Propiedades generales y partículas del revestimiento nano": el mecanismo de acción del revestimiento nano se basa en el efecto de tamaño pequeño, el efecto de superficie (alta área superficial específica) y el efecto de tamaño cuántico, y el desafío clave es precisamente que "las nanopartículas tienen alta energía superficial y se aglomeran fácilmente". La alta energía superficial impulsa la aglomeración desde tres niveles:
2.1 Crecimiento explosivo del área superficial específica
Cuando el tamaño de partícula baja de micrómetros a nanómetros, la relación entre área superficial y volumen aumenta en ordenes de magnitud. Estimando con partículas esféricas, la área superficial específica de una partícula de 100 nm de diámetro ya es aproximadamente 100 veces la de una partícula de 10 µm. Una superficie enorme significa gran cantidad de enlaces colgantes e insaturados, y las partículas "desean" reducir energía mediante el contacto mutuo.
2.2 La fuerza de van der Waals domina
Para partículas a escala nanométrica, la gravedad es despreciable, mientras que la atracción de van der Waals es proporcional al tamaño de partícula y decae con el cubo de la distancia; a corta distancia es mucho mayor que la energía cinética del movimiento browniano que separa las partículas. Es decir, dos nanopartículas una vez cercanas, la fuerza de van der Waals las "atrae magnéticamente" y las bloquea juntas.
2.3 El frágil equilibrio de la carga superficial y la solvatación
Si la carga superficial de la partícula es insuficiente (potencial Zeta de bajo valor absoluto), la repulsión electrostática no basta para contrarrestar la atracción de van der Waals; si la capa solvatada es fina, el impedimento estérico es insuficiente, y las partículas igualmente se coalescen. Esta es precisamente la base física por la que luego se recurre a dispersantes y modificación superficial como remedio.
3.4 Cómo controlar el "grado" de modificación
Si la modificación es insuficiente, la energía superficial sigue siendo alta y se reaglomera fácilmente; si es excesiva, la capa orgánica es demasiado gruesa, diluye el efecto nano y puede ser incompatible con la resina, incluso afectando el curado y reticulación. En la práctica, se suele calibrar el grado de modificación mediante el ángulo de contacto, el potencial Zeta y el seguimiento del tamaño de partícula tras la dispersión, encontrando la ventana de la "mínima modificación necesaria": que estabilice la dispersión sin sacrificar el rendimiento intrínseco nano.
2.4 Entender la aglomeración y estabilidad con el marco DLVO
La química coloidal describe mediante la teoría DLVO la energía potencial total entre partículas como la suma de la atracción de van der Waals y la repulsión de la doble capa eléctrica: cuando la barrera de repulsión es suficientemente alta, las partículas no pueden superarla y permanecen estables; si la barrera se comprime (por ejemplo, añadiendo electrolito o ajustando mal el pH) se coalescen. Las nanopartículas, por tener un término de van der Waals más fuerte, exigen una altura de barrera más estricta, y es por eso que dependen más de un alto potencial Zeta o un fuerte impedimento estérico. Entender este marco evita la operación ciega de "ajustar dispersante por intuición".
III. La primera palanca contra la aglomeración: modificación superficial
La modificación superficial es "actuar desde la propia partícula", cambiando las propiedades superficiales de la nanopartícula mediante medios químicos o físicos, reduciendo la energía superficial y mejorando la compatibilidad con la resina. Es el medio fundamental para lograr estabilidad de larga duración.
3.1 Modificación con acoplante
Los acoplantes de silano y los acoplantes de titanato son rutas clásicas. Tomando SiO₂ nano como ejemplo, tras la hidrólisis del silano se condensa con los grupos silanol superficiales, recubriendo la partícula con una capa de cadena orgánica, que reduce la energía superficial y, a través del enredamiento de la cadena orgánica con la resina, mejora la unión interfacial. El SiO₂ modificado se humedece y dispersa más fácilmente en epoxi y poliuretano, y no se reaglomera fácilmente.
3.2 Recubrimiento inorgánico
Para el TiO₂ nano con actividad fotocatalítica, usarlo directamente acelera el envejecimiento de la resina. A menudo se recubre con SiO₂ o Al₂O₃ para aislar sus sitios activos, y al mismo tiempo la capa de recubrimiento también cambia la energía superficial y mejora la dispersión. Esto coincide con el aviso de "el TiO₂ nano requiere tratamiento de recubrimiento" en anticorrosión (ver el artículo de este lote sobre anticorrosión compuesta nano).
3.3 Injerto de polímero en superficie
Mediante reacciones radicales o de apertura de anillo se injertan cadenas macromoleculares en la superficie de la partícula, formando un "cepillo polimérico". Estos cepillos se extienden en el solvente, proporcionando un fuerte impedimento estérico, y es una solución frecuente en pastas de dispersión nano de gama alta, pero con proceso complejo y costo elevado.
La ventaja de la modificación superficial es permanente y de larga duración; su debilidad es la ventana de proceso estrecha: si es insuficiente el efecto es limitado, si es excesiva puede introducir grupos incompatibles o afectar el curado final. Por lo general se usa junto con los dispersantes y procesos mecánicos siguientes.
4.3 División de trabajo entre dispersante y modificación superficial
No compiten sino que se complementan: la modificación superficial decide si la partícula es "intrínsecamente" amigable, el dispersante decide si puede estabilizarse "en un sistema específico". Si ya se hizo modificación con silano, se puede elegir un dispersante polimérico más compatible y reducir la dosis; si la partícula no está modificada, depende de dispersantes más fuertes y mayor Zeta, pero la estabilidad a largo plazo en almacenamiento suele ser inferior al sistema modificado. En la selección se debe optimizar el estado de pretratamiento de la partícula y el tipo de dispersante como un conjunto de variables conjuntas.
IV. La segunda palanca contra la aglomeración: dispersante
Cuando la modificación superficial no basta para mantener la estabilidad por sí sola, o el costo es limitado, el dispersante es la solución más generalizada en la industrialización. Los dispersantes suelen ser polímeros o oligómeros, que se adsorben en la superficie de la partícula mediante una estructura de "grupo ancla + segmento solvatado":
- Tipo de estabilidad electrostática: como los polielectrolitos, hacen que las partículas tengan carga del mismo signo, resistiendo la aglomeración por repulsión de doble capa (efectivo en sistemas acuosos, limitado en alto contenido de sal / alto sólido).
- Tipo de impedimento estérico: los segmentos poliméricos forman una barrera física entre partículas, sin depender de la carga, especialmente importante para sistemas a base de solvente.
- Tipo de estabilidad electrostérica compuesta (electrosteric): combina ambos, de amplia aplicabilidad.
La selección del dispersante debe coincidir con la polaridad de la resina y el sistema de solvente. Por ejemplo, las estructuras de dispersante requeridas para epoxi acuoso y poliuretano a base de solvente difieren mucho; la dosis también debe optimizarse mediante potencial Zeta y curva de viscosidad, pues el exceso causa floculación por puenteo.
4.4 Intervalo empírico de dosis
La dosis de dispersante suele contarse como "porcentaje de la masa de nanopartículas", comúnmente en el intervalo 1%–10%, y no es cuanto más mejor: si es baja la cobertura es insuficiente, si es alta hay floculación por puenteo o afecta el brillo y dureza de la película. El punto óptimo debe determinarse conjuntamente con las "tres curvas: potencial Zeta — viscosidad — tamaño de partícula", y fijarse en la tarjeta de proceso, evitando ajustar a mano por lote, que es la disciplina básica para la consistencia en producción en masa.
V. La tercera palanca contra la aglomeración: proceso de dispersión mecánica
La modificación superficial y los dispersantes resuelven el "si puede estabilizarse", el proceso mecánico resuelve el "cómo separarlo". El archivo lista el "ultrasonido" como uno de los medios clave, pero la ampliación industrial depende más de la molienda y el alto cizallamiento.
5.1 Dispersión por ultrasonido
Utiliza el efecto de cavitación de ondas ultrasónicas para generar microchorros de alta presión local en el líquido, "desgarrando" los aglomerados. La ventaja es equipo simple, suave con partículas frágiles, adecuado para muestras pequeñas de laboratorio; la debilidad es muy difícil de ampliar: el ultrasonido decae rápido, es difícil actuar uniformemente en grandes volúmenes de pasta, y consume mucha energía y tiempo. Por ello el ultrasonido se usa más para predispersión o validación de I+D, no para la línea principal.
5.2 Molienda (molino de perlas / molino de bolas)
La verdadera fuerza principal de las pastas nano en la industria es el molino de perlas (bead mill) y el molino de bolas. El molino de perlas usa un disco de rotación rápida para impulsar el medio de molienda (perlas de zirconia, etc.) aplicando fuerte cizallamiento e impacto a la pasta, rompiendo los aglomerados a escala nano. Los parámetros clave incluyen:
- Tamaño y densidad del medio de molienda (cuanto menor el medio, más fino el tamaño alcanzable, pero baja la eficiencia);
- Tasa de llenado de perlas y velocidad de rotación (determinan la entrada de energía);
- Contenido sólido y viscosidad de la pasta (afectan el movimiento del medio y la gestión térmica);
- Número de ciclos y tiempo de residencia (determinan el estrechamiento de la distribución de tamaño de partícula).
El molino de perlas tiene alta eficiencia y puede ser continuo, siendo el equipo central para la producción en masa de revestimiento nano. Pero genera calor notable, y para resinas sensibles a temperatura o sistemas con aglomeración por calor se requiere camisa de enfriamiento.
5.3 Premezcla de alto cizallamiento y tricilindro
Antes de entrar al molino de perlas, usualmente se usa una dispersora de alto cizallamiento (dissolver) para premezclar, romper aglomerados blandos y humedecer el polvo seco; para sistemas de viscosidad muy alta puede usarse tricilindro. Una premezcla insuficiente reduce mucho la eficiencia del molino de perlas.
6.6 Estabilidad de almacenamiento y estructura tixotrópica
Las pastas estables deben presentar cierta estructura tixotrópica en reposo para prevenir el sedimento, pero al someterse a cizalla (bombedo, agitación) se fluidifican reversiblemente para facilitar su transferencia; este estado de "gel suave" favorece el almacenamiento y transporte a larga distancia de las pastas nano. Sin embargo, una tixotropía excesiva dificulta la formulación de la pintura y el desespumado, por lo que es necesario buscar un equilibrio entre los auxiliares reológicos y la estabilidad de dispersión. En la línea de producción, se suele confirmar la vida útil mediante el seguimiento del tamaño de partícula y la tasa de sedimentación tras 7/14/28 días de almacenamiento.
5.4 Conocimientos básicos sobre la energía y la ampliación de la molienda
La energía de entrada del molino de arena es aproximadamente proporcional a la masa del medio y al cuadrado de la velocidad de rotación; para reducir el tamaño de partícula a la mitad, a menudo se requiere varias veces más energía. Esto significa que la nanometrización presenta una característica de "costo marginal creciente", y no es cierto que cuanto más fino mejor: basta con alcanzar la relación diámetro-espesor y el grado de dispersión necesarios para el blindaje; la molienda excesiva solo aumenta el consumo energético y el riesgo térmico. En la producción en masa, el proceso debe establecerse con el objetivo de "la finura mínima que satisface el rendimiento", en lugar de perseguir ciegamente el límite nanométrico.
VI. Estabilidad de la pasta: de "dispersar" a "mantener estable"
Separar las partículas es solo la primera mitad; lograr que no se reaglomeren durante todo el proceso de almacenamiento, formulación y aplicación es la segunda mitad: es decir, la estabilidad de la pasta. Puntos clave:
- Potencial Zeta suficiente: generalmente se considera que |Zeta| > 30 mV es relativamente estable (cuanto mayor es el valor absoluto, más estable), y < 20 mV tiende a la sedimentación por coagulación. Pero hay que tener en cuenta que, en sistemas dominados por impedimento estérico, el Zeta no es el único criterio.
- Viscosidad y contenido sólido adecuados: a mayor contenido sólido, aumenta la frecuencia de colisión entre partículas, requiriendo un mecanismo de estabilización más fuerte; si es demasiado bajo, el costo es alto y la eficiencia baja.
- Solvatación y compatibilidad con la resina: la polaridad de la pasta y la resina formadora de película final deben coincidir, de lo contrario se producirá separación de fases o floculación al formular la pintura.
- Evitar electrolitos y cambios bruscos de pH: comprimen la doble capa eléctrica o alteran la carga superficial, provocando una segunda aglomeración.
- Control de temperatura: el aumento de temperatura puede debilitar la capa de solvatación y acelerar la coagulación browniana; son importantes tanto la refrigeración del molino de arena como el control térmico del almacenamiento.
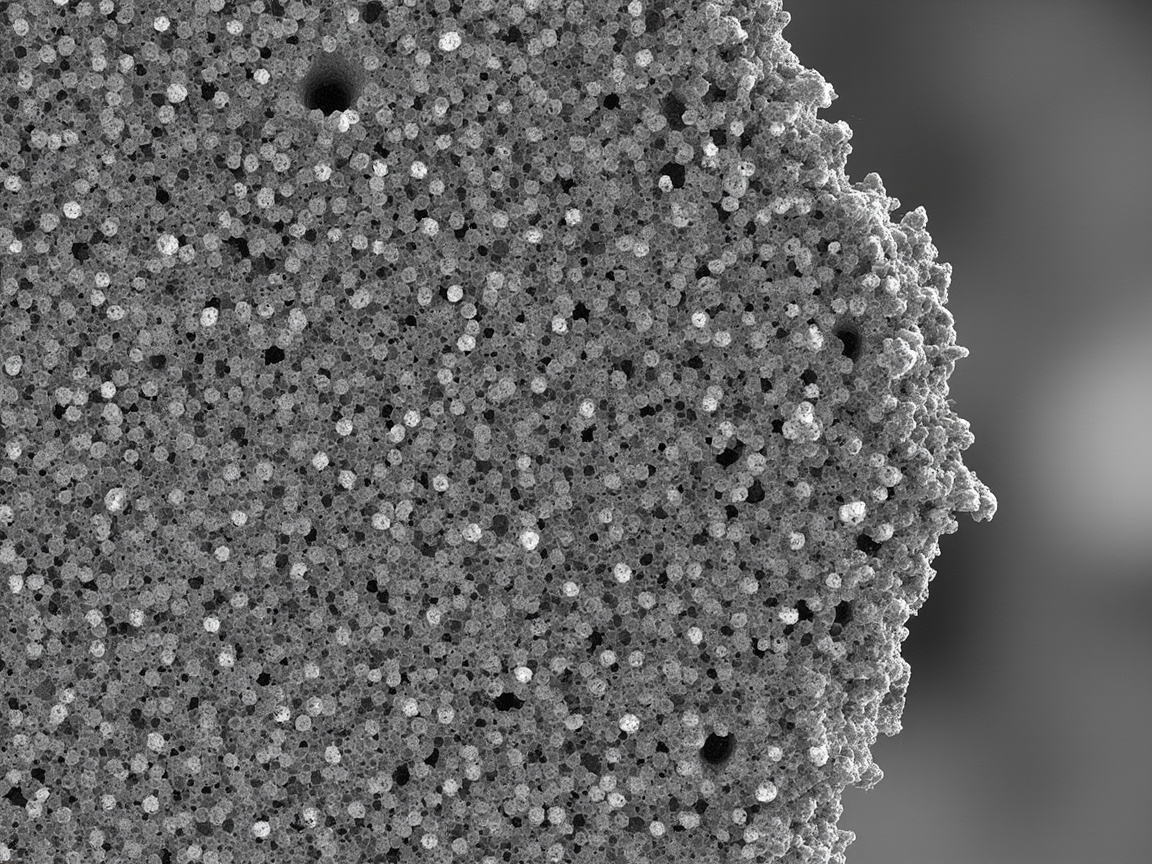
En el archivo "Detección y caracterización de pintura nano" se indica claramente: la distribución de tamaño de partícula / potencial Zeta se evalúan por dispersión dinámica de luz (DLS), junto con TEM/SEM para observar la morfología y un perfilómetro para medir el espesor de película. Estos son precisamente la "hoja de examen" de la estabilidad de la pasta.
VII. Tabla comparativa de métodos de dispersión: cómo seleccionar la combinación de procesos
La siguiente tabla resume el mecanismo, la aplicabilidad y las limitaciones de los principales medios de dispersión y estabilización, para facilitar la toma de decisiones combinadas en la etapa de diseño de procesos.
| Método de dispersión/estabilización | Principio de acción | Sistema/escala aplicable | Ventajas principales | Limitaciones principales |
|---|---|---|---|---|
| Modificación superficial (acoplante/recubrimiento/injerto) | Reduce la energía superficial, mejora la compatibilidad con la resina | Partículas nano inorgánicas (SiO₂/TiO₂/arcilla) | Larga duración, mejora la unión interfacial | Proceso complejo, margen estrecho |
| Dispersante (polielectrolito/polímero) | Repulsión electrostática o impedimento estérico | Tanto acuoso como a base de disolvente | Universal, fácil de ampliar | El tipo incorrecto causa floculación por puente |
| Dispersión por ultrasonidos | Desaglomeración por microchorro de cavitación | Laboratorio, pequeños lotes | Equipo simple, suave | Difícil de ampliar, alto consumo energético |
| Molino de arena/bolas | Alta cizalla, impacto que rompe aglomerados | Pasta, línea continua de colorante | Alta eficiencia, escalable | Genera calor, puede introducir desgaste del medio |
| Premezcla de alta cizalla | Cizalla que humedece y rompe aglomerados blandos | Predispersión de materias primas | Simple, pretratamiento esencial | Solo dispersión gruesa, no nanometriza |
En la práctica, una línea de producción típica es "premezcla de alta cizalla → refinado en molino de arena → estabilización con partículas de dispersante/modificación superficial → formulación de pintura → detección de Zeta/tamaño de partícula para liberación", cinco etapas encadenadas.
8.4 Requisitos implícitos de la cinética de curado sobre la dispersión
Tanto el curado epoxi-amina como la reacción NCO/OH de poliuretano tienen una ventana de tiempo. Si la pasta nano contiene trazas de agua o grupos polares introducidos por el dispersante, puede alterar la velocidad de curado o causar espumado. Por lo tanto, antes de fijar el sistema nanocompuesto, se debe realizar calorimetría diferencial de barrido (DSC) o prueba de tiempo de gel, para confirmar que los componentes dispersos no "roban" el agente de curado ni catalizan reacciones secundarias; de lo contrario, la película de pintura quedará blanda, pegajosa y con menor protección anticorrosión.
VIII. Conexión con la formación de película: ¿estabilidad lograda, todo resuelto?
La estabilidad de dispersión resuelve que "las partículas nano no se aglomeren en el líquido", pero tras el recubrimiento y formación de película surgen nuevos retos:
- Reología y aplicación: la viscosidad de la pasta nano es muy sensible al contenido sólido y al dispersante; el revestimiento sin aire requiere un buen comportamiento de adelgazamiento por cizalla, o se obstruirá la pistola o habrá goteo.
- Retracción por curado: al curar epoxi/poliuretano hay contracción volumétrica, que puede "empujar" las partículas originalmente separadas unas hacia otras; hay que dejar margen en la formulación (p. ej., controlar PVC, añadir segmentos flexibles).
- Caracterización final: tras hacer la película, usar SEM de sección transversal para confirmar si las partículas nano siguen monodispersas y si las láminas están orientadas; verificar la función con niebla salina (GB/T 1771) y adherencia (GB/T 9286).
Se puede decir que la estabilidad de dispersión es el inicio, no el fin; determina el límite inferior, y el proceso de formación de película determina el superior.
IX. Seguridad y medio ambiente: el otro lado de la manipulación nano
El archivo "Seguridad nano (puntos clave del MSDS)" recuerda: las partículas nano inhalables llegan a los pulmones, con inflamación/fibrosis potencial; en la operación se debe usar protección respiratoria contra partículas certificada por NIOSH. La formulación líquida curada suele ser inerte, pero el polvo de pulverización y la pasta sin curar aún requieren protección; se debe evitar liberar polvo nano al medio ambiente. Para la planta de producción, esto implica:
- Zona de carga de polvo con ventilación local y recolección de polvo;
- Operarios con mascarilla/semimáscara NIOSH para partículas, prohibido esparcir con las manos desnudas;
- Gestión como residuo peligroso de la pasta residual y los solventes de limpieza, para evitar la dispersión de polvo nano en aguas residuales.
Esto coincide con la disciplina de EPP de todos los lotes con isocianato y sistemas a base de disolvente: los materiales avanzados deben soportarse con operaciones avanzadas y conformes. Se recomienda incluir la manipulación nano en las instrucciones de trabajo (SOP) y la formación de incorporación, definiendo los EPP y requisitos de ventilación en cada eslabón (carga, molienda, limpieza), y cerrar el ciclo con exámenes ocupacionales periódicos: la estabilidad del proceso y la seguridad del personal son las dos líneas base de la producción en masa de revestimientos nano.
X. Checklist de ingeniería: cinco preguntas antes de lanzar el revestimiento nano
- ¿Se ha llevado la energía superficial de las partículas nano a un rango controlable mediante modificación/dispersante?
- ¿La línea tiene equipo de alta cizalla como molino de arena, con control térmico?
- ¿Existen criterios de liberación para potencial Zeta y distribución de tamaño (p. ej., |Zeta| > 30 mV)?
- ¿Coincide la polaridad de la pasta y la resina final, sin floculación al formular?
- ¿Hay verificación post-película por SEM/niebla salina/adherencia, confirmando que el efecto nano se cumple?
Manteniendo este control, la experiencia de Kexin New Materials (kexinMaterials) es: el rendimiento y la estabilidad del revestimiento nano dependen casi totalmente de la etapa de dispersión. En el documento de proceso, especificar el tamaño del medio, rpm, ciclos y orden de adición sirve más que ajustar la fórmula una y otra vez.
XI. Medio de molienda, diferencias agua/disolvente y liberación en producción
Para convertir la estabilidad de dispersión de "truco de laboratorio" a "proceso de línea reproducible", hay tres obstáculos que superar: selección de medio, diferencias de sistema y criterios de liberación.
11.1 Cómo seleccionar el medio de molienda
El núcleo del molino de arena está en el medio de molienda. Las perlas de zirconia tienen alta densidad y resistencia al desgaste, adecuadas para nanometrizar partículas duras (como TiO₂, SiO₂); las perlas de vidrio son económicas pero de baja eficiencia y frágiles, pudiendo introducir contaminación por silicio que afecte el rendimiento. El tamaño del medio suele ser 10–30 veces el tamaño objetivo: para una pasta de 100 nm, se usan microperlas de 0.3–0.6 mm. La tasa de llenado suele ser 70–85% del volumen de cámara; muy baja da energía insuficiente, muy alta aumenta drásticamente el autodesgaste y la temperatura. La velocidad y el tipo de disco determinan la velocidad lineal, normalmente 8–12 m/s, ajustando según la viscosidad de la pasta.
11.2 Diferencias de dispersión entre sistemas acuosos y a base de disolvente
La dispersión nano acuosa usa agua como fase continua, con dispersantes polielectrolíticos para estabilidad electrostática; el potencial Zeta depende claramente del pH, hay que ajustar el pH de la pasta a la zona estable; y la evaporación de agua cambia el contenido sólido y es sensible a congelación, el almacenamiento debe ser antirrefrigerante. Los sistemas a base de disolvente (p. ej., poliuretano con solventes éster/cetona) usan dispersantes poliméricos para impedimento estérico, no sensibles a electrolitos, pero el VOC está limitado por GB 30981-2020 (revestimiento industrial) y GB 24409-2020 (revestimiento para vehículos), requiriendo portadores de bajo VOC. Ambos difieren en limpieza de equipos, nivel de protección contra incendios y tratamiento de gases residuales; el diseño de línea debe planificarse por separado.
11.3 Tabla de fallos comunes y soluciones
| Fenómeno de fallo | Causa posible | Solución |
|---|---|---|
| Tamaño no baja | Medio muy grande/baja rpm/pocos ciclos | Cambiar a perlas finas, subir rpm, aumentar ciclos |
| Viscosidad de pasta dispara | Exceso de dispersante por puente/alto contenido sólido | Optimizar adición, bajar contenido sólido |
| Sedimenta y aglomera rápido | Zeta bajo/sin impedimento estérico | Ajustar pH, cambiar a dispersante polimérico |
| Calentamiento y bloqueo en molino | Refrigeración insuficiente/exceso de energía | Añadir camisa de refrigeración, bajar velocidad de alimentación |
| Floculación al formular pintura | Polaridad pasta-resina no coincide | Elegir resina compatible, añadir agente compatibilizante |
11.4 Trampas de ampliación de laboratorio a línea de producción
En el laboratorio, usar ultrasonidos para estabilizar muestras de unos pocos gramos es muy fácil, pero al ampliar a nivel de toneladas con molienda con perlas, los problemas se centran en la gestión térmica y la uniformidad: los lodos de gran volumen transmiten el calor lentamente, y el sobrecalentamiento local provoca aglomeración; la alimentación desigual hace que la distribución de tamaño de partícula se ensanche. La solución es la molienda con perlas por etapas (varios equipos en serie), reforzar la refrigeración por camisa y mantener una alimentación constante a velocidad estable. Muchos proyectos de nanomateriales "asombran en la muestra pequeña pero fracasan en la producción en masa", y la causa raíz está casi siempre en esta barrera de escalado.
11.5 La caracterización no es una tarea posterior
Tratar la DLS, la Zeta y la TEM como inspecciones obligatorias por lote, en lugar de medirlas solo cuando hay problemas, es lo que permite convertir la estabilidad de la dispersión de "algo místico" en una disciplina ingenierizable. La distribución de tamaño de partícula/Zeta (DLS), la morfología TEM/SEM y el espesor de película (perfilómetro) que figuran en el archivo deben integrarse en el proceso de QC, y no quedar solo como material para artículos académicos.
11.6 Sugerencias para los estándares de liberación en producción en masa
Escriba lo siguiente en la tarjeta de proceso: la finura de premezcla antes de entrar a la molienda con perlas cumple el estándar; el tamaño de partícula a la salida D50, D90 cumple el diseño; el valor absoluto del potencial Zeta > 30 mV; la tasa de sedimentación a 24 h por debajo del umbral; tras formular la pintura, la re medición del tamaño de partícula no muestra crecimiento. Cada lote debe conservar muestras para verificación de niebla salina (GB/T 1771)/adherencia (GB/T 9286). El SPC (control estadístico de procesos) de la sección de dispersión garantiza mejor la calidad y estabilidad del rendimiento del revestimiento nano que ajustar repetidamente la formulación.
11.7 Digitalización y control de calidad en línea
Las líneas de producción líderes ya han comenzado a conectar DLS, Zeta y medidores de tamaño de partícula en línea al MES, con retroalimentación en tiempo real para regular la velocidad de molienda con perlas y la tasa de alimentación, reemplazando la experiencia del maestro con un bucle de datos cerrado. Para sistemas de revestimiento nano donde "el proceso es el producto", quien primero convierta la estabilidad de dispersión en un proceso digital observable y rastreable, tendrá en sus manos el poder de decisión sobre el rendimiento de producción en masa. Aunque esta inversión es grande, es el camino inevitable para convertir realmente los resultados asombrosos de laboratorio en productos estables en estantería.
Doce. Preguntas frecuentes
Pregunta: ¿Por qué las nanopartículas se aglomeran tan fácilmente, mientras que los pigmentos comunes no lo hacen tanto?
Respuesta: Los pigmentos comunes tienen tamaños de partícula a nivel micrométrico, con pequeña área superficial y baja energía superficial, y las fuerzas de van der Waals son despreciables respecto a su masa. Las nanopartículas tienen un área superficial cientos o miles de veces mayor, con muchos enlaces colgantes en la superficie y energía superficial extremadamente alta; la atracción de van der Waals domina a escala nanométrica, y una vez que se acercan quedan "atrapadas", por lo que se aglomeran con mucha facilidad. Esta es una necesidad física traída por el efecto de tamaño, no un error de formulación.
Pregunta: ¿Entre modificación superficial y aditivos dispersantes, cuál es mejor?
Respuesta: No es elegir uno u otro, sino usarlos por capas. La modificación superficial reduce la energía superficial desde la intrinsicalidad de la partícula y mejora la compatibilidad con la resina, siendo una solución de largo plazo pero con proceso complejo; el dispersante es el medio externo de estabilización más común en la industria, evitando la aglomeración por repulsión electrostática o impedancia estérica. Los sistemas de alta gama suelen usar ambos: primero modificación superficial, luego dispersante adecuado, y finalmente dispersión mecánica, con sinergia de los tres.
Pregunta: ¿Ultrasonidos o molienda con perlas, cuál se usa realmente en la industria?
Respuesta: Los ultrasonidos son adecuados para predispersión de muestras pequeñas en laboratorio o validación científica; su ventaja es ser suaves y equipo simple, pero son extremadamente difíciles de escalar y consumen mucha energía, difíciles de usar en la línea principal. La molienda con perlas (bead mill) es la fuerza principal para producción en masa de lodos nano; mediante el impacto de alto cizallamiento de los medios de molienda rompe los aglomerados a nivel nanométrico, permite continuidad y alta eficiencia, pero requiere control térmico. Una línea típica es "premezcla de alto cizallamiento → molienda con perlas → estabilización → formulación de pintura".
Pregunta: ¿Cómo juzgar si un lodo nano es estable?
Respuesta: Los indicadores centrales son el potencial Zeta y la distribución de tamaño de partícula, medidos por dispersión dinámica de luz (DLS). Generalmente |Zeta| > 30 mV se considera relativamente estable, < 20 mV tiende a coagular; al mismo tiempo ver si la distribución de tamaño es estrecha y si hay cola de partículas grandes. Combinar con cambio de viscosidad en el tiempo y observación de sedimentación para juzgar integralmente. Para sistemas dominados por impedancia estérica, Zeta no es el único criterio, también hay que ver solvatación y compatibilidad.
Pregunta: ¿Qué valor se debe ver en el potencial Zeta?
Respuesta: Ver el valor absoluto. El potencial Zeta refleja la carga neta superficial de la partícula; cuanto mayor el valor absoluto, más fuerte la repulsión de la doble capa eléctrica, menos propensa a la coalescencia. Empíricamente |Zeta| > 30 mV es estable, 20–30 mV crítico, < 20 mV tendente a coagular. Pero solo describe la contribución de estabilización electrostática; si se depende de dispersantes poliméricos para dar impedancia estérica, aunque Zeta no sea alto puede ser estable, necesitando respaldarse con distribución de tamaño.
Pregunta: ¿Qué tamaño de perlas y qué velocidad usar en la molienda?
Respuesta: No hay valor universal, depende del tamaño objetivo y la naturaleza del lodo. Generalmente, cuanto menor el tamaño de medio, más fino el tamaño alcanzable, pero suben eficiencia y calor; la tasa de llenado de perlas y la velocidad determinan la entrada de energía; el contenido sólido y viscosidad del lodo afectan el movimiento de medios y gestión térmica. Hay que determinar la ventana por experimentos de distribución de tamaño y capacidad, con camisa de refrigeración para controlar aumento térmico y evitar aglomeración secundaria por calor.
Pregunta: Si la dispersión está bien hecha, ¿por qué siguen habiendo problemas tras formar película?
Respuesta: La dispersión solo resuelve "no aglomerarse en líquido"; la formación de película tiene nuevas variables: el encogimiento de curado puede empujar partículas juntas; reología inadecuada causa bloqueo de pistola al rociar o goteo; polaridad de resina no coincidente provoca floculación al formular. Por eso tras formar película hay que usar sección SEM para confirmar que partículas siguen monodispersas y orientación de capas, y verificar con niebla salina (GB/T 1771), adherencia (GB/T 9286) que la función se cumple.
Pregunta: ¿Qué precauciones de seguridad al operar polvos nano?
Respuesta: Según el ítem de seguridad nano del archivo: las nanopartículas inhalables dañan pulmón, operar con protección respiratoria para partículas NIOSH; tras curar líquido suele ser inerte, pero polvo de rociado y lodo no curado requieren protección; evitar liberación de nanopolvo al ambiente. Taller debe tener ventilación local y recolección de polvo, PPE conforme, y residuo de lodo y solvente de lavado como residuo peligroso.
Trece. Lecturas adicionales
Los siguientes tres artículos de contenido publicado en la lista blanca le permiten extender desde "selección de sistema — curado de película — ciencia de formación de película":
- Guía de selección de revestimiento industrial a base de agua: entender el sistema de resina con contenido sólido y restricciones VOC es premisa para elegir tipo de dispersante y adaptar proceso de molienda con perlas.
- Mecanismo de secado y curado de pintura a base de agua: la formación y encogimiento de curado afectan distribución final de nanopartículas; este artículo ayuda a conectar dispersión y curado.
- Principios científicos de revestimiento acuoso para madera: entender transversalmente materia formadora de película, aditivos e interacción interfacial, también inspira para comprender modificación superficial de nanopartículas y compatibilidad con resina.