Una vez que el acero se oxida, la capa de óxido suelta, porosa y higroscópica sigue enviando agua y oxígeno al sustrato metálico como una esponja, haciendo que la corrosión avance continuamente hacia el interior. La práctica tradicional exige un chorreado con arena hasta Sa2.5 (ISO 8501-1 / GB/T 8923.1) para eliminar completamente el óxido, y luego aplicar imprimación, pero en el sitio a menudo se ve limitado por equipos, plazos, protección ambiental o accesibilidad estructural, y no se puede hacer una limpieza completa. Por ejemplo, celosías de puentes en servicio, torres de transmisión eléctrica, paredes exteriores de tanques de almacenamiento, bastidores de tuberías químicas, muchos pertenecen a condiciones de trabajo donde no se pueden desmontar, no se puede parar la producción, el espacio es estrecho y no se permite mucha emisión de polvo; el chorreado forzado no solo es costoso, sino que presenta problemas ambientales y de seguridad destacados. El convertidor de óxido (Rust Converter) nace precisamente para este escenario de "construcción con óxido": no elimina el óxido, sino que mediante medios químicos convierte el óxido activo nocivo en una película negra estable y densa, lo que tanto detiene la corrosión continua como sirve de base de adherencia para las capas posteriores.
Como proveedor técnico de revestimientos protectores industriales, Kexin New Materials (kexinMaterials) ha utilizado durante mucho tiempo el convertidor de óxido en sistemas de pintado con óxido como "opción preferida cuando no se puede chorrear completamente". Este artículo, combinando los mecanismos químicos reales de las dos rutas principales del ácido tánico y el ácido fosfórico, explica a fondo el principio, la aplicación y la selección del convertidor de óxido, ayudándote a juzgar en qué situaciones se debe usar y en cuáles definitivamente no. El proceso general de tratamiento para pintado con óxido se puede consultar en el artículo de la misma serie Tratamiento de superficie para pintado con óxido, y la diferencia entre conversión y estabilización de óxido se ve en Construcción en sitio del estabilizador de óxido.
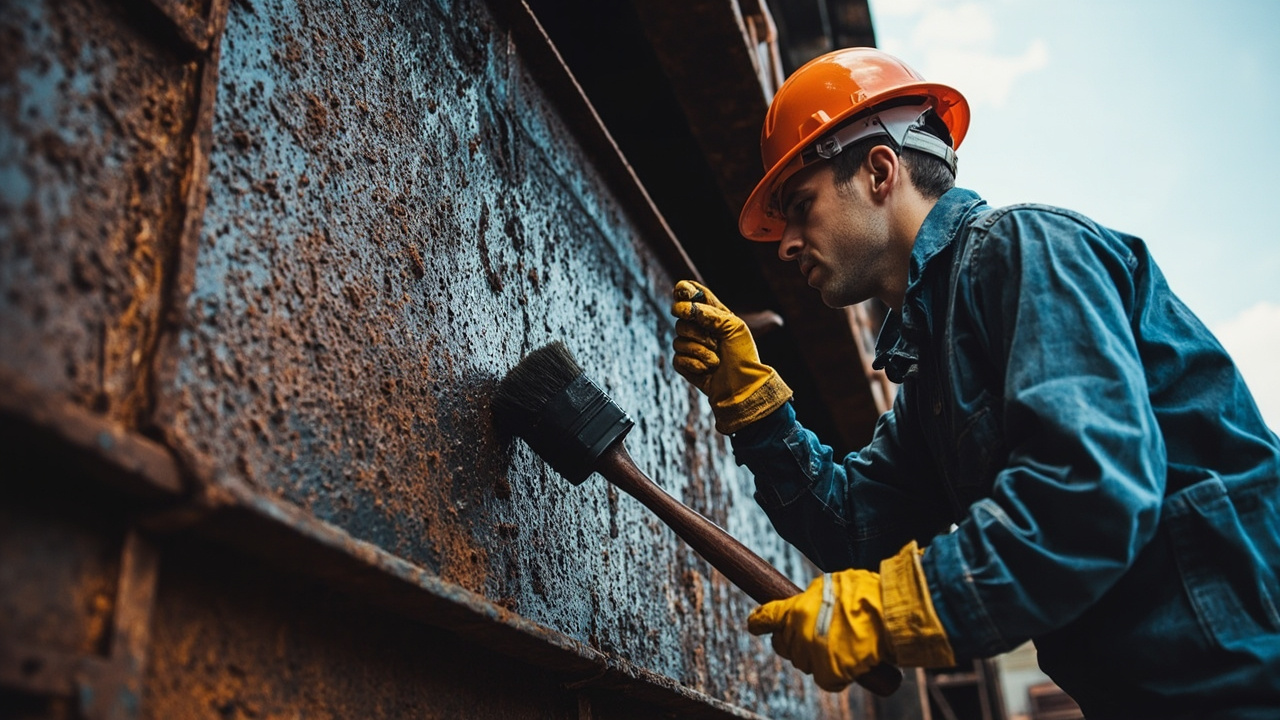
I. Qué es el convertidor de óxido: la diferencia esencial con la imprimación convencional
El convertidor de óxido pertenece al "revestimiento con óxido de tipo conversión", y se encuentra junto al "tipo estabilizante" y "tipo penetrante" de revestimientos con óxido, pero su mecanismo es completamente distinto. Entender las diferencias entre los tres es el primer paso para seleccionar el producto correcto:
- Tipo estabilizante (estabilizador de óxido): se apoya en componentes de pasivación o estabilización como fosfato de zinc y taninos, para encapsular y estabilizar el óxido activo, sin generar una nueva película de compuesto, actuando más como sellado, con alta tolerancia a óxido grueso (ver detalles en el artículo de la misma serie Construcción en sitio del estabilizador de óxido).
- Tipo penetrante: resina de baja viscosidad penetra en los poros de la capa de óxido, encapsulando físicamente, requiere capa de óxido delgada, con poder de barrera limitado.
- Tipo conversión (convertidor de óxido): el núcleo es reaccionar químicamente con el óxido de hierro, generando una película insoluble y estable de complejo o sal negra, "inactivando" químicamente el óxido.
Las dos cosas que realmente hace el convertidor de óxido son: primero, convertir el óxido activo como Fe₂O₃·xH₂O, FeOOH en complejo de hierro-tanino o fosfato de hierro termodinámicamente más estable; segundo, mediante la resina formadora de película fijar firmemente esta capa convertida y el óxido residual, formando una imprimación que sirve de puente. No es un "eliminador de óxido" —el eliminador de óxido (como el decapado ácido) disuelve el óxido y lo enjuaga, el convertidor de óxido "reforma in situ" el óxido, sin enjuagar ni eliminar por completo. Esta diferencia determina que es especialmente adecuado para grandes estructuras en servicio que no se pueden enjuagar. En la ingeniería es común un malentendido: tratar el convertidor de óxido como "sustituto universal del eliminador de óxido", creyendo que con él ya no se necesita ningún tratamiento. En realidad, el convertidor de óxido funciona bien con "óxido adherido firme y coloreado", pero para "óxido suelto, aceite, sales" todavía se debe limpiar primero. Sustituye el proceso de "chorreado completo", no "todo el tratamiento de superficie".
II. Mecanismo central: ruta del ácido tánico y ruta del ácido fosfórico
2.1 Ruta del ácido tánico (Tannic Acid)
El ácido tánico es un tipo de compuesto polifenólico (taninos hidrolizables como el tanino de agalla, cuya estructura molecular es rica en múltiples grupos catecol y ácido gálico). Se compleja con los iones de hierro en el óxido (principalmente Fe³⁺), generando complejo de hierro-tanato (iron tannate), de color azul-negro estable, insoluble en agua y denso. La reacción se puede resumir como:
Ácido tánico (polifenol −OH) + Fe³⁺ (proveniente de Fe₂O₃·xH₂O, β-FeOOH, etc.) → Complejo de hierro-tanato (película negra estable)
La clave de este paso es que el hierro debe existir en estado de oxidación trivalente —es decir, el convertidor de óxido funciona bien con "óxido de hierro trivalente rojizo-marrón", pero para el "hierro metálico" aún expuesto depende de que el ácido tánico reaccione con Fe para generar película de ferro o hierro-tanato y pasivarlo. La película de hierro-tanato en sí es resistente a la corrosión y de fuerte adherencia, y es el núcleo del rendimiento de los productos de tipo ácido tánico. La ventaja de la ruta del ácido tánico es el ennegrecimiento visible, película densa, bajo olor y baja toxicidad, adecuada para la mayoría del mantenimiento en atmósferas; la desventaja es que el ácido tánico se sedimenta fácilmente y requiere agitación completa, y su penetración en capas de óxido muy gruesas es limitada.
2.2 Ruta del ácido fosfórico (Phosphoric Acid)
El ácido fosfórico (H₃PO₄) reacciona con el óxido y el hierro del sustrato, generando fosfato de hierro (FePO₄) y sales de fosfato ferroso, y forma una película de fosfatado en la superficie metálica limpia:
Fe₂O₃·xH₂O + 2H₃PO₄ → 2FePO₄↓ + (x+3)H₂O Fe + 2H₃PO₄ → Fe(H₂PO₄)₂ + H₂↑ (y forma adicionalmente capa de fosfatado)
El valor añadido de la ruta del ácido fosfórico es un ligero grabado y fosfatado del metal limpio, que mejora la adherencia posterior; pero el ácido fosfórico en sí no se evapora y deja mucho residuo, requiere control de dosis, y usado solo la película convertida es demasiado frágil, por lo que los productos comerciales suelen ser compuestos de "ácido fosfórico + resina formadora de película o inhibidor de corrosión". La ruta del ácido fosfórico tiene fuerte penetración y buen fosfatado, pero VOC relativamente alto y olor fuerte, limitado en espacios cerrados o sensibles ambientalmente.
2.3 Ruta compuesta (ácido tánico + ácido fosfórico + resina)
Casi todos los convertidores de óxido de alto rendimiento son sistemas compuestos: el ácido tánico se encarga de "ennegrecer y estabilizar" el óxido, el ácido fosfórico de fosfatar y activar, y la emulsión acrílica, éster epoxi o resina modificada de formar película y fijar la capa convertida. Algunos productos también añaden pequeñas cantidades de inhibidores (como molibdato, fosfato de zinc) para mejorar aún más la barrera. Kexin New Materials (kexinMaterials) en el diseño de formulaciones suele adoptar la ruta compuesta de "ácido tánico como principal, ácido fosfórico como auxiliar, formación de película con acrílico acuoso o éster epoxi", equilibrando la protección ambiental (bajo VOC, según GB 30981-2020 "Límites de sustancias nocivas en revestimientos protectores industriales") y la tolerancia a superficies de óxido húmedas. Esta idea compuesta evita tanto la insuficiente penetración del ácido tánico solo, como reduce el riesgo de VOC y fragilidad del sistema puramente fosfórico.
Desde la ciencia de materiales, la protección de la capa convertida tiene tres esencias: primero, inactivación química, haciendo que el óxido activo originalmente higroscópico, expansivo y conductor se vuelva una fase estable inerte; segundo, formar una película híbrida orgánico-inorgánica continua y densa, con función de barrera propia; tercero, proveer a la capa superior una base con capacidad de anclaje mecánico y enlace químico, mejorando enormemente la adherencia intercapa. Estos tres puntos son la razón fundamental por la que el convertidor de óxido puede "usar el óxido como base".
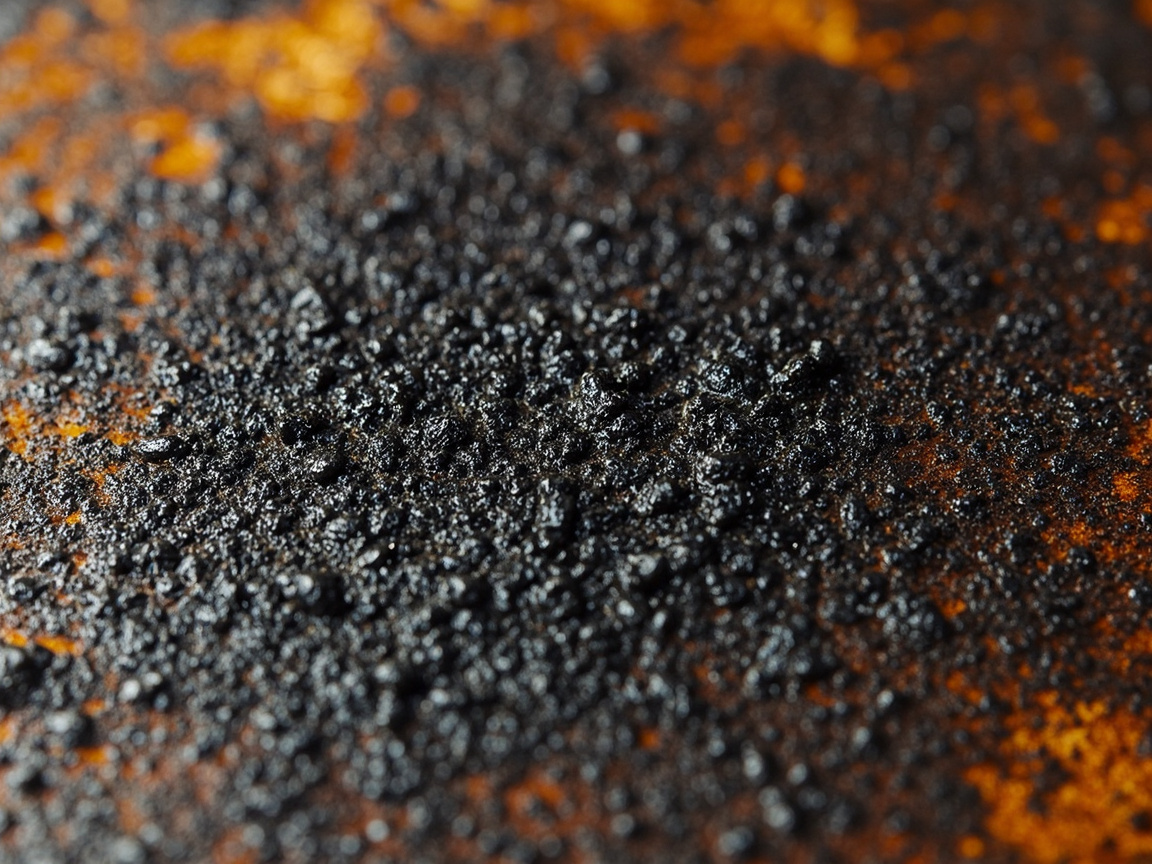
III. Componentes principales y formas de producto
Según portador y forma, el convertidor de óxido se puede dividir en los siguientes tipos, con distintos escenarios de aplicación:
| Tipo | Componentes principales | Características | VOC típico |
|---|---|---|---|
| Tipo acuoso de ácido tánico | Ácido tánico + emulsión acrílica acuosa | Bajo olor, bajo VOC, ennegrecimiento de óxido evidente | Bajo (según GB 30981) |
| Tipo solvente de ácido fosfórico | Ácido fosfórico + solvente de alcohol o éster + resina | Fuerte penetración, buen fosfatado, pero VOC más alto | Medio a alto |
| Tipo acuoso compuesto | Ácido tánico + ácido fosfórico + éster epoxi o acrílico | Equilibra ennegrecimiento y formación de película, corriente en ingeniería | Bajo a medio |
| Tipo epoxi bicomponente | Líquido convertidor + curado epoxi | Mejor adherencia y resistencia, proceso más complejo | Según sistema |
Al seleccionar, la "condición de la capa de óxido" debe ser lo primero: si el óxido suelto es grueso y poroso, priorizar el tipo acuoso compuesto que equilibra penetración y formación de película; si el objetivo es estabilizar y luego hacer un sistema anticorrosión pesado, considerar epoxi como base. Para entornos atmosféricos urbanos comunes de acero, bastidores de planta de nivel C3, el tipo acuoso de ácido tánico suele bastar; en zonas costeras o de contaminación industrial pesada, tras la conversión se debe superponer capa intermedia y capa de acabado de mayor barrera. Cabe aclarar especialmente que, aunque el convertidor de óxido se llama "agente", en ingeniería a menudo aparece como "forma de imprimación" —tiene función de conversión y también capacidad de formar película y adherir, y tras secar la capa convertida se puede directamente complementar encima. Por tanto no lo separes totalmente de "agente de tratamiento de superficie", es esencialmente un producto dos en uno de "tratamiento + imprimación".
IV. Proceso de construcción: tratamiento de superficie, aplicación y entorno
El convertidor de óxido no es "pintar a la ligera", la disciplina de proceso decide el éxito o fracaso. Muchos fallos en sitio no son por calidad del producto, sino por pérdida de control en la construcción.
4.1 Pretratamiento de superficie
El convertidor de óxido es aplicable a niveles St2, St3 tras limpieza manual o con herramienta motorizada (GB/T 8923.1 / ISO 8501-1), el núcleo es: eliminar óxido suelto, aceite, fragmentos de vieja capa, sales, pero permitir conservar y convertir el óxido coloreado adherido firme. Puntos de operación:
- Usar cepillo de alambre, lija, lijado motorizado para retirar capas descascaradas y pulverulentas; si no se quita el óxido suelto, el líquido convertidor no contacta el óxido activo y la conversión no es completa.
- Usar agua dulce o solvente para eliminar aceite y sales (especialmente importante en costa o plantas químicas, el ion cloruro destruye la película convertida y causa picaduras).
- Prohibido usar directamente sobre componentes con filtración continua, corrosión por picaduras extensa o espesor de placa original ya severamente reducido; estas estructuras deben primero repararse con placa o chorrearse.
- Tras pretratamiento, usar aire comprimido limpio o vacío para eliminar polvo, prestar atención a la separación de aceite-agua de la fuente de aire, evitar introducir nuevos contaminantes.
4.2 Aplicación
- Agitar completamente (el ácido tánico se sedimenta fácil), diluir viscosidad si es necesario, usar diluyente especificado por fabricante.
- Primera mano fina para que el líquido penetre y reaccione (la superficie de óxido se va volviendo negra es señal de conversión), tras secado superficial aplicar segunda mano para asegurar película.
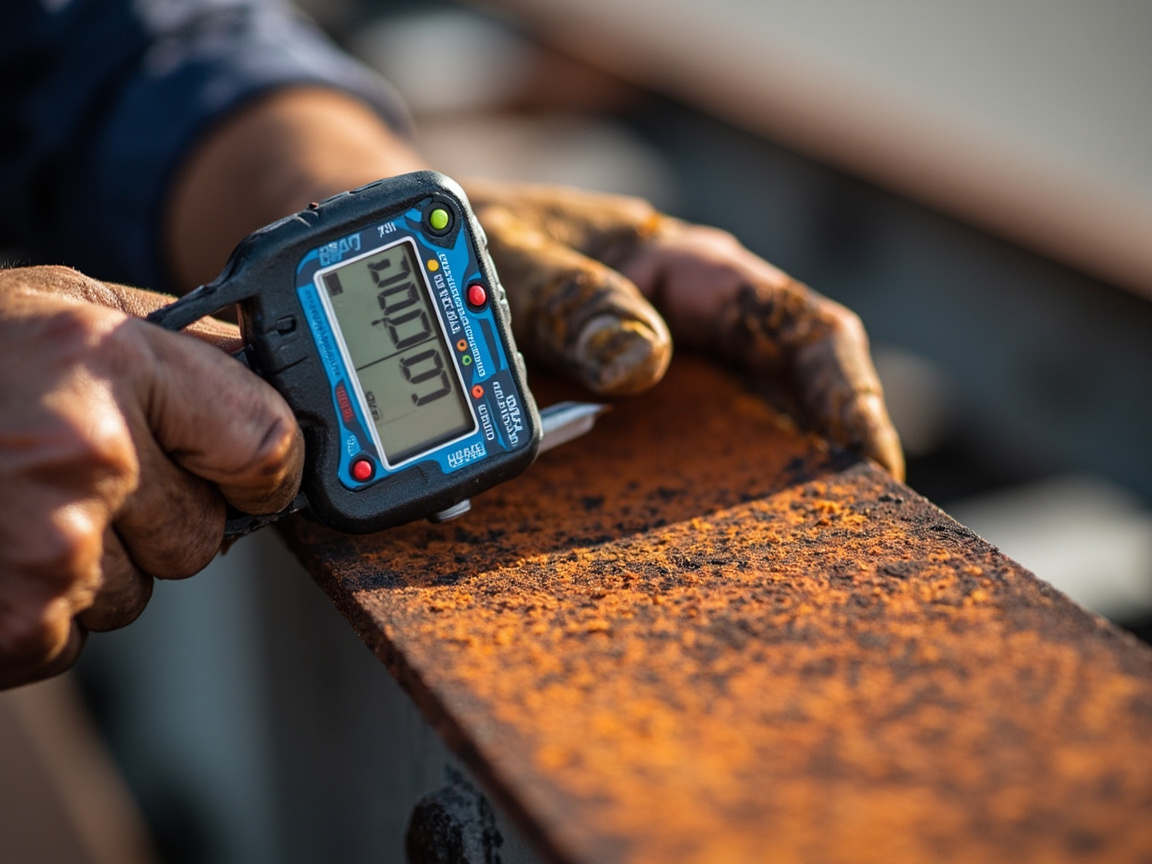
- Espesor de película seca (DFT) usualmente controlado en 40–80 micras (medido según GB/T 13452.2 / ISO 2808), muy delgado insuficiente barrera, muy grueso se agrieta fácil.
- La reacción de conversión requiere cierto tiempo (a temperatura ambiente varias horas a un día), no aplicar capa de acabado antes de negro total, sino habrá "ataque de base" o caída de adherencia.
- Bordes, soldaduras, uniones de pernos son zonas de alta corrosión, hacer pre-pintado (stripe coat), asegurar que estos puntos finos no se omitan.
4.3 Entorno y compatibilidad
- Temperatura de aplicación 5–35℃, humedad relativa ≤ 85%, temperatura de sustrato 3℃ sobre punto de rocío (requisitos generales ISO 12944).
- Tras secado de película convertida, aplicar según diseño capa intermedia o capa de acabado, no dejar desnudo mucho tiempo (la película convertida tiene resistencia a intemperie limitada).
- Debe verificarse compatibilidad con capa posterior (adherencia por cuadrícula GB/T 9286 nivel 0 o 1 ideal), especialmente pintura de acabado fuerte solvente puede disolver capa convertida no totalmente curada.
V. Límites de aplicación: cuándo usar, cuándo no
La ventaja del convertidor de óxido es notable —evita polvo y equipo de chorreado, acorta plazos, reduce costo integral, adecuado para componentes no desmontables. Pero tiene límites claros, usar fuera de límite fracasará.
Aplicable:
- Grandes estructuras de acero en servicio no chorreables (puentes, torres, paredes exteriores de tanques);
- Reparación local, control de corrosión puntual;
- Corrosión leve a moderada (capa de óxido no gruesa, sustrato no reducido en área extensa);
- Mantenimiento urbano o de planta donde protección ambiental o espacio limitan mucho polvo.
No aplicable:
- Picaduras severas, espesor de placa original ya significativamente reducido (debe eliminar óxido y reparar placa, si no bajo la capa convertida sigue corroyendo);
- Ambiente de inmersión continua, químicos fuertes (resistencia química de película convertida limitada);
- Sistema principal anticorrosión pesada de alto estándar (debe volver a chorreado + imprimación rica en zinc, ver Norma de ingeniería anticorrosión de acero);
- Zonas de carga dinámica, fatiga sensible, la unión capa convertida-sustrato es menor que chorreado.
En una frase: el convertidor de óxido es "herramienta clave para mantenimiento con óxido", no "sustituto de anticorrosión pesada". En ambientes largos y severos aún debe usar sistema ISO 12944 como esqueleto, el convertidor solo resuelve "tratamiento base cuando no se puede chorrear", no sustituye diseño completo de protección. En ingeniería, usarlo en zonas inundadas o componentes centrales de corrosión pesada suele dar óxido a corto plazo, aumentando costo de rework.
VI. Evaluación de rendimiento y normas
La calidad del convertidor de óxido debe hablar con datos, métodos comunes incluyen:
- Adherencia: GB/T 9286 método de cuadrícula (nivel 0 o 1 óptimo), o GB/T 5210 método de arranque;
- Niebla salina neutra: GB/T 1771-2007 (equivalente ISO 7253, método de niebla salina ver también ISO 9227 / ASTM B117), sistema sellado de convertidor de óxido de calidad en capa simple usualmente requiere ≥ 72 horas sin ampollas, tras capa de acabado conjunto suele requerir ≥ 240–480 horas, según documento de diseño;
- Eficiencia de conversión: por cambio de masa de óxido, XRD o infrarrojo para caracterizar generación de hierro-tanato o fosfato de hierro;
- Resistencia al agua: GB/T 1733 o GB/T 5209 (ISO 1521);
- VOC: límite GB 30981-2020.
Recordatorio: los datos de niebla salina del convertidor dependen fuertemente de "conversión suficiente + compatibilidad posterior", ver capa simple aislada tiene sentido limitado, debe evaluarse por sistema "capa convertida + sellado + capa de acabado". Muchos fabricantes solo reportan niebla de capa simple, sin decir si con acabado, estos datos tienen referencia limitada para selección. La forma correcta: en panel hacer conjunto completo "conversión + sellado + acabado", luego niebla salina con rayado según GB/T 1771, ver ampollas, área de óxido y ancho de corrosión en rayado. Además, resistencia a intemperie de capa convertida es débil, exposición outdoor larga pulveriza, por tanto en ingeniería casi siempre es "capa base", debe ser cubierta por capa posterior. Al aceptar no solo ver indicadores instantáneos, sino evaluar niebla salina y envejecimiento conjunto.
VII. Comparación con chorreado y estabilizador de óxido
| Opción | Requisito desoxidado | Plazo y costo | Ambiente aplicable | Corrosión largo plazo |
|---|---|---|---|---|
| Chorreado + imprimación rica en zinc | Sa2.5 (ISO 8501-1) | Alto | Anticorrosión pesada, nuevo o gran reparo | Excelente |
| Convertidor de óxido | St2/St3 | Bajo a medio | Mantenimiento en servicio, no desmontable | Medio a bueno |
| Estabilizador de óxido | St2/St3 | Bajo | Óxido leve a moderado, sellado | Medio |
| Pintura con óxido penetrante | St2 | Bajo | Óxido delgado, no severo | Medio |
Esta tabla explica un sacrificio central: chorreado completo + zinc da durabilidad óptima y predecible, pero costo mayor; el convertidor de óxido bajo restricción "no chorreable" da compromiso de gran relación costo-beneficio. El estabilizador de óxido es más adecuado para óxido grueso, irregular de tolerancia amplia. Seleccionar no es quién es "más avanzado", sino quién coincide con condición. Sobre aplicación en sitio de estabilizante, ver Construcción en sitio del estabilizador de óxido. En condiciones de presupuesto limitado, plazo ajustado, no parar producción, la ventaja integral del convertidor de óxido suele ser mayor, razón de su uso masivo en municipal y energía.
VIII. Casos de ingeniería y gestión en sitio
En proyectos de mantenimiento reales, el convertidor de óxido se aplica habitualmente según el siguiente procedimiento: primer paso, determinación del grado de corrosión (GB/T 8923.1 A–D), confirmando que pertenece a los grados C o D que permiten tratamiento con óxido presente; segundo paso, eliminación mecánica de la herrumbre suelta, desengrase y eliminación de sales; tercer paso, aplicación en capa fina del líquido convertidor y observación de la ennegrecimiento; cuarto paso, tras el secado completo, medición de espesor y ensayo de cuadrícula; quinto paso, aplicación de imprimación intermedia y capa de acabado compatibles; sexto paso, inspección final. Cada paso debe quedar registrado, especialmente los datos de espesor de película y adherencia, para facilitar el seguimiento y mantenimiento futuros.
En la gestión de obra, el problema más frecuente es la "prisa por cumplir plazos" —aplicar la capa de acabado antes de que el convertidor esté seco, o aplicar solo una mano para ahorrar material. Todo esto provoca que a corto plazo parezca intacto, pero a los seis meses aparezca óxido localizado. La forma correcta es preferir esperar más y aplicar más manos, antes que comprimir el tiempo de reacción y formación de película.Kexin New Materials (kexinMaterials) sugiere como complemento: posicionar el convertidor de óxido como "tratamiento de base de nivel mantenimiento", y tras confirmar el grado de óxido y la vida de diseño (como entorno C3–C4 de ISO 12944), entregar una "ficha de proceso completa de líquido convertidor + imprimación intermedia de sellado + capa de acabado", en lugar de vender solo una botella de líquido convertidor. Este paquete de "producto + proceso" reduce significativamente la tasa de errores en obra y hace que la recepción tenga límites cuantificables.
Nueve. Almacenamiento, seguridad y tratamiento de efluentes
Aunque el convertidor de óxido es más suave que el decapado con ácidos fuertes, aún requiere precaución: los tipos de ácido tánico deben protegerse de heladas y de precipitación y aglomeración prolongadas; los tipos de ácido fosfórico deben vigilar la resistencia a la corrosión del recipiente y la ventilación. Durante la aplicación, usar guantes y gafas de protección, evitando el contacto prolongado con la piel. Los efluentes y aguas de lavado contienen productos de conversión y ácido o disolvente en pequeña cantidad, y deben tratarse como aguas residuales industriales según los requisitos ambientales locales, sin verter directamente en aguas pluviales o cuerpos de agua naturales. Aunque los sistemas acuosos tienen bajo VOC, las aguas residuales aún contienen sustancias químicas y requieren disposición conforme. Desde el punto de vista económico, la ventaja del convertidor de óxido no está en "pintura barata", sino en ahorrar toda la cadena de costos de "equipo de granallado, desempolvado, parada de producción y disposición de residuos", siendo especialmente adecuado para escenarios de mantenimiento con "presupuesto limitado, plazos ajustados y sin posibilidad de parar producción". Muchos propietarios solo comparan el precio unitario del material al hacer cuentas, ignorando la pérdida por parada de producción y el costo de transporte de residuos que implica el granallado, y al final descubren que el costo de ciclo completo del convertidor de óxido es menor.
Diez. Resumen de errores comunes
Error uno: cuanto más grueso el óxido, más cómodo el convertidor. Incorrecto. La herrumbre gruesa y suelta debe eliminarse mecánicamente primero; de lo contrario el líquido no penetra hasta el fondo y el óxido activo residual sigue corroyendo.
Error dos: ennegrecido significa conversión completa. Incorrecto. El ennegrecido superficial es solo una marca visible de la complejación tánica; si el interior está bien convertido depende del espesor y tiempo de reacción, aplicar capa de acabado sin secar provocará rechazo de fondo.
Error tres: la conversión de óxido puede sustituir la imprimación rica en zinc. Incorrecto. La capa convertida barely proporciona protección catódica; para anticorrosión pesada debe usarse epoxi rico en zinc (ver imprimación epoxi rica en zinc a base de agua).
Error cuatro: se puede aplicar con cualquier clima. Incorrecto. La humedad alta, condensación y bajas temperaturas inhiben la reacción e introducen humedad, causando película blanda y mala adherencia.
Error cinco: el convertidor se puede usar desnudo sin complemento. Incorrecto. La película convertida tiene resistencia a la intemperie limitada; debe complementarse con sellado y capa de acabado, o pronto se pulveriza y vuelve el óxido.
Error seis: alta niebla salina en monocapa igual a buen sistema. Incorrecto. Debe verse la niebla salina y propagación de corrosión en líneas de la compatibilidad completa "conversión + sellado + capa de acabado"; datos aislados no sirven.
Once. Control de detalles en la ejecución de obra
Pasar el convertidor de óxido de "producto" a "obra confiable" depende de los detalles en sitio. Primero, validación con panel de prueba: antes de cualquier aplicación amplia, hacer una muestra pequeña recorriendo todo el flujo "limpieza—conversión—complemento—curado", con ensayo de cuadrícula y resistencia al agua a corto plazo, y solo desplegar tras confirmar. Segundo, registro de proceso: temperatura-humedad, punto de rocío, relación de mezcla, número de manos, espesor de película y tiempo de curado deben archivarse. Tercero, refuerzo de bordes y esquinas: soldaduras, pernos y aristas son las zonas de óxido temprano, deben pretratarse. Finalmente, intervalo de procesos: aplicar capa de acabado antes de secar el convertidor es la causa común de "bien a corto plazo, óxido a largo plazo", hay que dar tiempo suficiente a la reacción.
Al final hay que enfatizar un concepto: el convertidor de óxido es una "herramienta", no "magia". Su límite de efecto lo deciden conjuntamente "estado del óxido + calidad de pretratamiento + suficiencia de conversión + complemento posterior". Cualquier eslabón flojo reduce el resultado. Por eso Kexin New Materials (kexinMaterials) insiste en entregar "producto + ficha de proceso + retesteo en sitio" como trinidad, en lugar de entregar una botella y terminar. Esta práctica de extender la responsabilidad hasta la ejecución es la clave real de la fiabilidad en mantenimiento con óxido. Hay que añadir: aunque se use el sistema más seguro, tras la entrega debe acordarse un ciclo de inspección periódica, para eliminar el óxido en estado local y temprano, evitando retrabajo amplio secundario.
Doce. Árbol de decisión de selección y diagnóstico de fallos
Ante un proyecto concreto, se puede usar el siguiente árbol de decisión simplificado para juzgar rápido si aplica el convertidor de óxido y qué ruta técnica elegir:
- ¿El sustrato está severamente adelgazado o con picaduras penetrantes? Sí —detener selección, primero evaluación estructural y reparación de placa; ningún revestimiento con óxido sustituye reparación estructural; No —siguiente paso.
- ¿La pieza está sumergida permanentemente o en contacto con medio químico fuerte? Sí —descartar ruta de conversión, usar granallado + complemento anticorrosión pesada; No —siguiente paso.
- ¿Se puede granallar en sitio a Sa2.5? Sí y presupuesto/plazo lo permiten —priorizar granallado + sistema rico en zinc, durabilidad largo plazo óptima; No —siguiente paso.
- ¿El óxido es fino y firme, o grueso y suelto? Fino y firme —tipo acuoso de ácido tánico o compuesto acuoso basta; grueso y suelto —limpieza mecánica a St2/St3 primero, luego elegir compuesto que equilibre penetración y formación de película, si necesario considerar epoxi bicomponente como base.
- ¿El grado de entorno (ISO 12944) es C2–C3 o superior a C4? C2–C3 —conversión + sellado monomano + capa de acabado suele bastar; superior a C4 —sobre la capa convertida debe superponerse imprimación intermedia de alta barrera, y elevar espesor total de película seca.
En diagnóstico de fallos, los modos típicos y causas del sistema convertidor se pueden cotejar:
| Manifestación de fallo | Causa posible | Inspección y tratamiento |
|---|---|---|
| Óxido localizado punteado | Herrumbre suelta no eliminada, residuo de cloruros | Lijar hasta base firme, lavar con agua dulce y repasar con líquido convertidor |
| Burbujas amplias | Aplicación con condensación humedad alta, capa de acabado sobre convertidor no seco | Retirar zona bubujeante, controlar punto de rocío y rehacer |
| Película agrietada y desprendida | Aplicación única muy gruesa, película frágil de tipo fosfórico | Controlar película húmeda por mano, cambiar a sistema compuesto más tenaz |
| Superficie pulverizada y decolorada | Capa convertida expuesta sin capa de acabado | Quitar polvo y sellar/pintar capa de acabado resistente intemperie pronto |
| Mala adherencia en cuadrícula | Aceite/sales no limpiados, exceso de intervalo entre capas | Revisar registro de pretratamiento, lijar y repintar |
En diagnóstico se sugiere el orden "primero registros, luego interfaz": primero cotejar temperatura-humedad, punto de rocío e intervalos en el archivo de obra, luego hacer corte en zona fallada para observar si el fallo está entre capa convertida y sustrato, o entre convertida y capa de acabado —el primero suele ser pretratamiento, el segundo intervalo o compatibilidad. Con localización exacta, el retoque no repite errores. Para proyectos amplios y de responsabilidad compleja, se puede encargar a laboratorio tercero ensayo de adherencia por arranque según GB/T 5210 y registrar posición de rotura, usando datos objetivos para atribuir fallo: si rotura en interfaz sustrato-convertida con polvo de óxido residual, se juzga pretratamiento deficiente; si rotura entre capas con superficie lisa, revisar intervalo de repintado y diluyente según ficha. Fijar esta cadena de evidencia de interfaz como rutina da base a decisiones de mantenimiento.
Preguntas frecuentes
P: ¿Qué diferencia hay entre convertidor de óxido y eliminador de óxido (decapado)?
R: El eliminador (como ácido clorhídrico, fosfórico) disuelve y lava el óxido, dejando metal desnudo; el convertidor reacciona in situ el óxido a película negra estable y la conserva como base, sin lavar ni eliminar todo. El primero requiere neutralización y genera efluente; el segundo es mejor para estructuras grandes no lavables.
P: ¿Qué es mejor, tipo ácido tánico o fosfórico?
R: El tánico ennegrece bien, película densa, bajo VOC; apto para la mayoría de mantenimiento; el fosfórico tiene buena adherencia por fosfatado y penetración, pero VOC alto y película frágil. En obra se usa compuesto acuoso de ambos, equilibrando prestación y ecología.
P: ¿Cuánto después de convertir se puede pintar acabado?
R: Depende de temperatura-humedad y espesor; a temperatura ambiente suele secar al tacto en horas, secado completo 12–24 h. Criterio: no pega, ennegrecido uniforme, sin óxido. Se sugiere tras secado y adherencia (cuadrícula) confirmada, evitar prisa que cause rechazo de fondo.
P: ¿Se puede usar en ambiente sumergido?
R: No se recomienda. La película convertida tiene resistencia limitada en inmersión continua o químicos fuertes; zonas sumergidas deben granallarse + anticorrosión pesada (epoxi brea de alquitrán o epoxi sin disolvente), el convertidor solo sirve para zona atmosférica.
P: ¿Cuántas horas de niebla salina?
R: Según GB/T 1771, sistema convertidor-sellado de calidad en monocapa suele exigir ≥ 72 h sin burbujas; con sellado y acabado completo a menudo ≥ 240–480 h, pero varía con complemento, espesor y grado (ISO 12944 C2–C5); regirse por documento técnico del proyecto.
P: ¿Por qué óxido local tras obra?
R: Causas comunes: herrumbre suelta no quitada, líquido desigual o muy fino, humedad/condensación, cloruros no eliminados, intervalo a acabado muy largo. Lijar y repasar convertidor puntualmente, sellar pronto.
P: ¿Es ecológico el convertidor?
R: El compuesto acuoso tánico tiene bajo VOC, acorde a tendencia límite GB 30981-2020 para revestimiento protector industrial; el fosfórico solvente tiene VOC alto. Exigir datos VOC y sustancias peligrosas, priorizar ruta compuesta acuosa.
P: ¿Puedo mezclar yo tánico con agua?
R: No se recomienda. Resina formadora, inhibidor, pH y penetración son núcleo de formulación; casero suele convertir incompleto, mala adherencia, baja resistencia agua; usar producto terminado validado.
P: ¿Por qué la capa convertida no sirve como acabado?
R: Su función es "inactivar óxido + base de adherencia"; resistencia intemperie, UV y químicos es insuficiente, se pulveriza en exterior. Debe cubrirse con imprimación intermedia de sellado y capa de acabado resistente, formando complemento completo.
P: ¿Cómo saber si el convertidor comprado es conforme?
R: Exigir al fabricante informe de niebla salina según GB/T 1771, adherencia GB/T 9286, VOC GB 30981, y hacer muestra en sitio, no solo "horas" publicitadas.
Lecturas complementarias
- Aplicación en sitio de estabilizador de óxido: compara conversión y estabilización con óxido, entendiendo su división en mantenimiento.
- Norma de ingeniería anticorrosión de acero: integra conversión de óxido en diseño y recepción de complemento anticorrosión pesada.
- Interpretación de límite VOC de revestimiento protector industrial: desde GB 30981-2020, límites ecológicos de revestimientos con óxido.
- Aplicación de imprimación alquídica anticorrosión: conveniencia monocomponente y límites (entorno C2–C3)
- Diseño de complemento de sistema anticorrosión: base—intermedia—acabado y espesor ISO 12944
- Ensayo niebla salina de pintura anticorrosión: DIN EN ISO 9227 y GB/T 1771