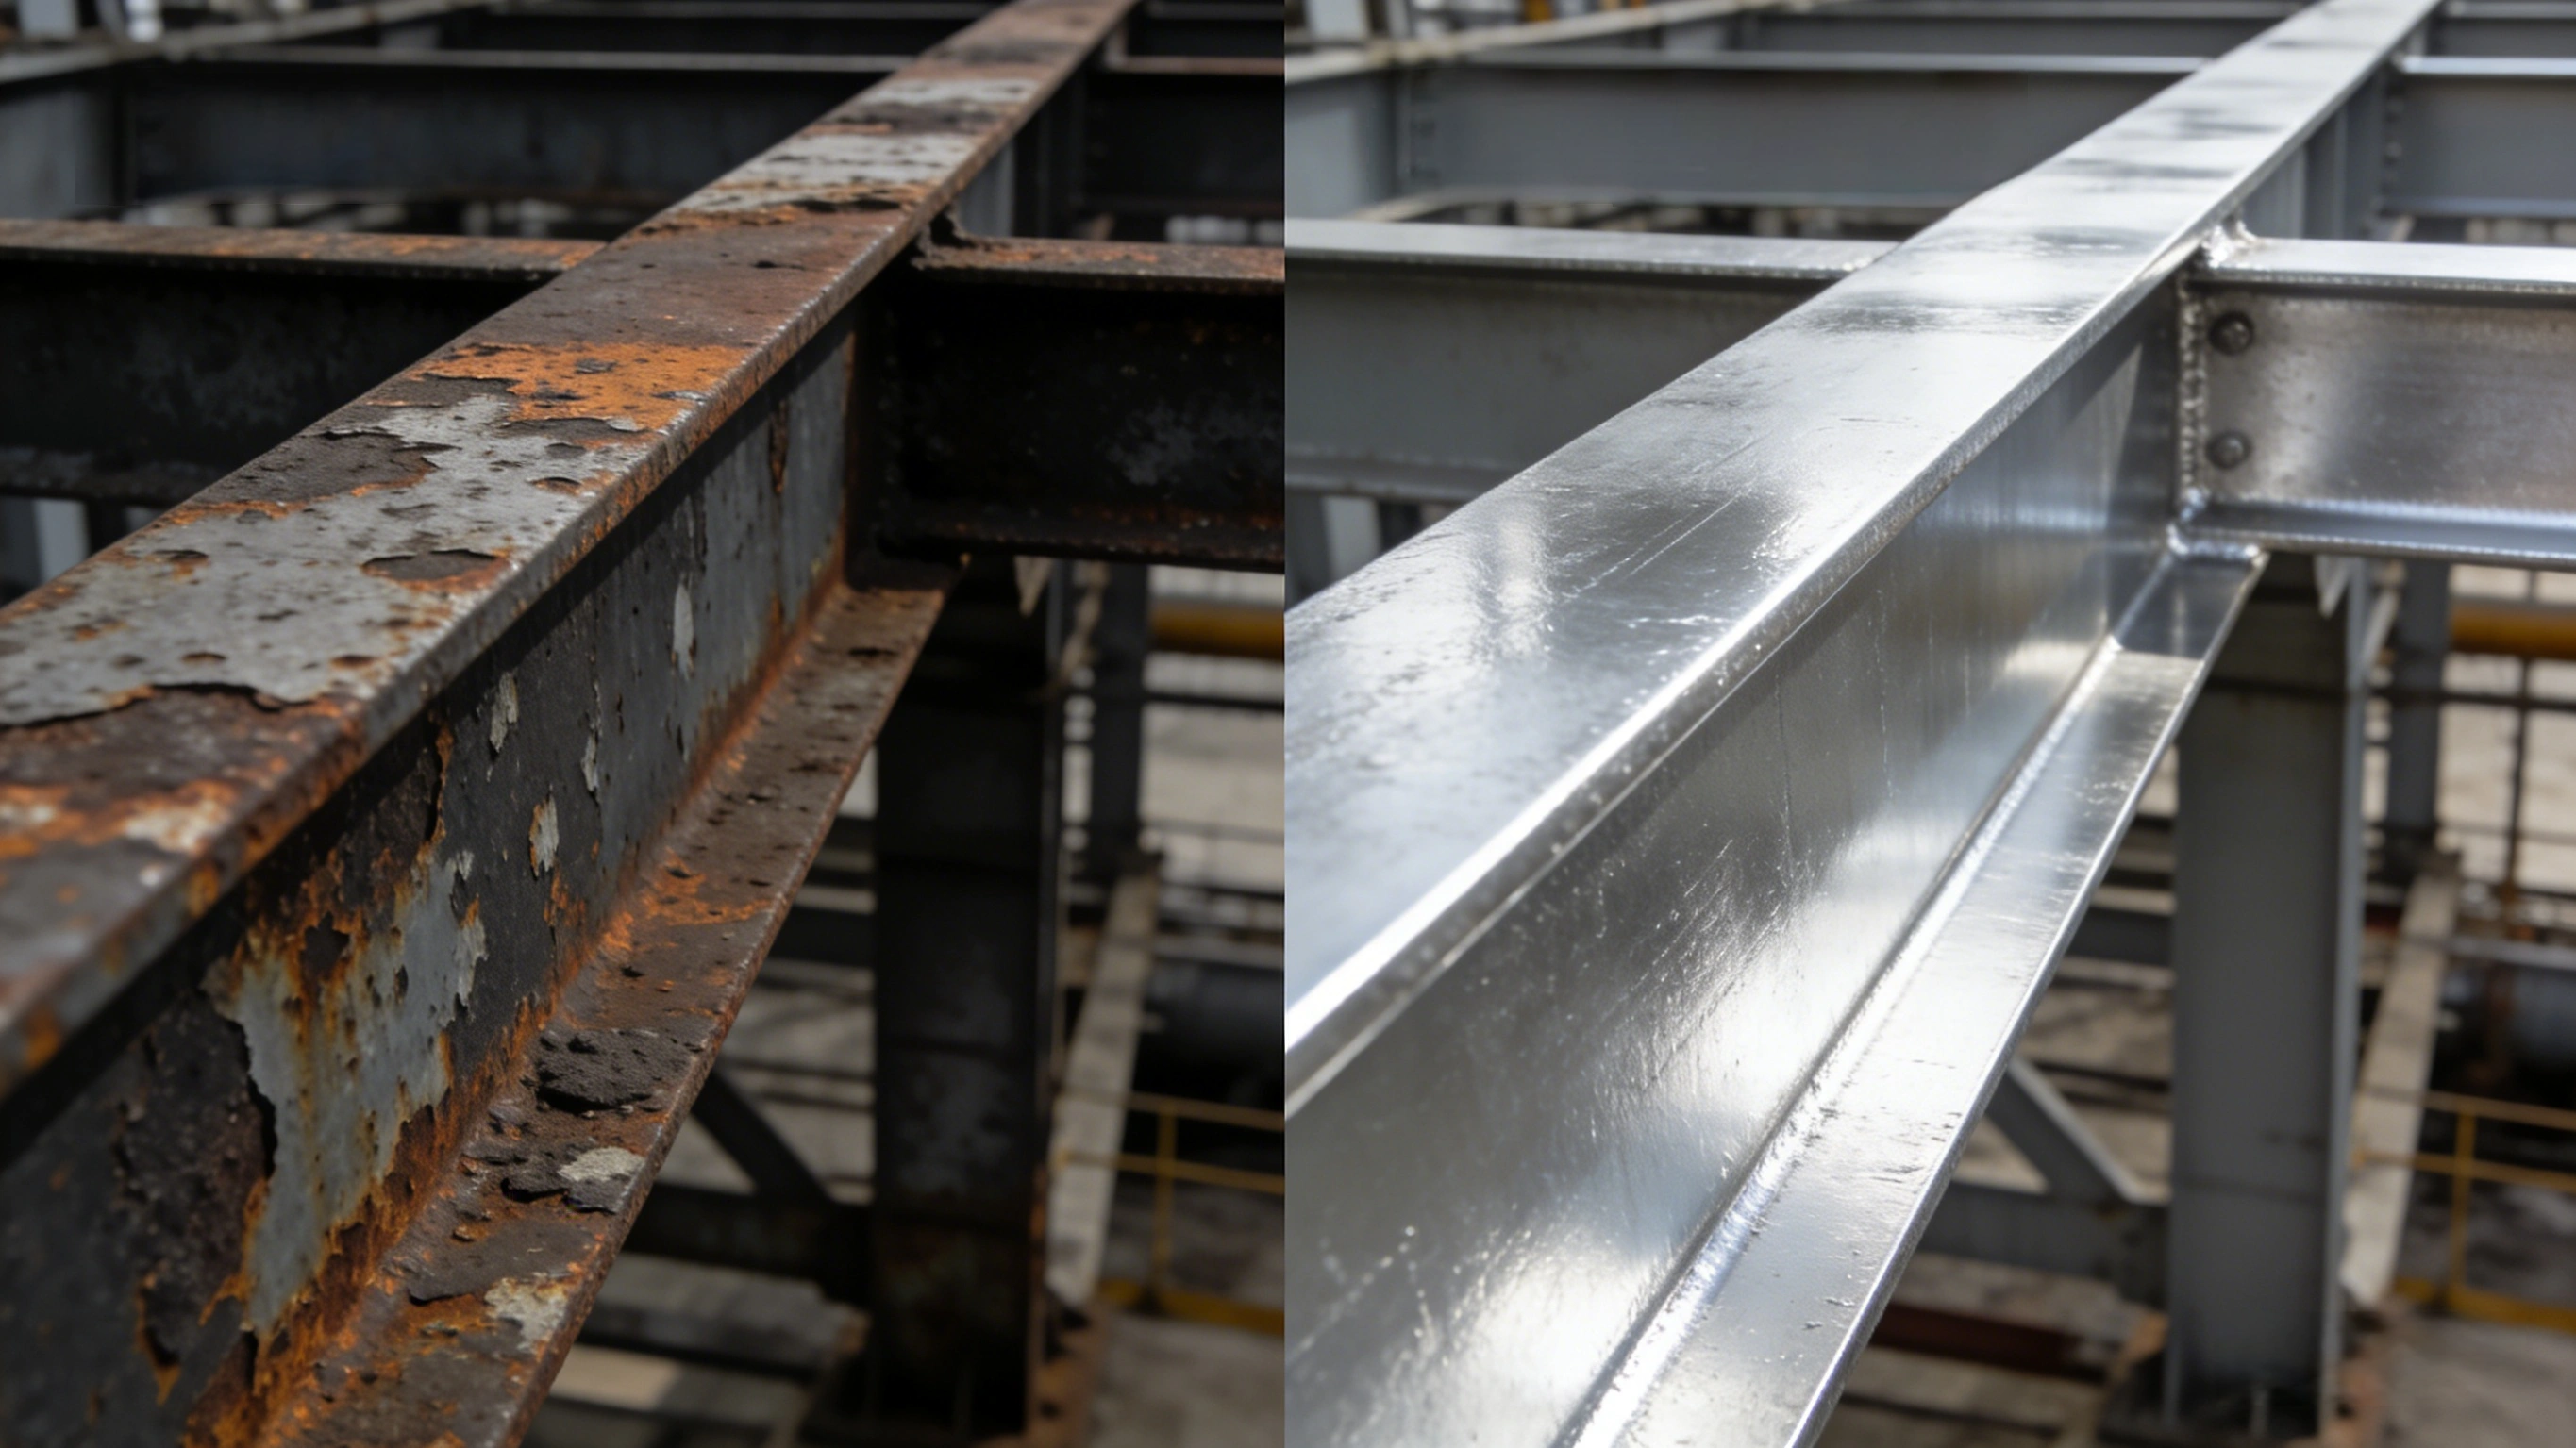
La corrosión en cordones de soldadura en ángulo y en aristas de los tanques designa, en los tanques de acero soldados de eje vertical y paredes cilíndricas, la corrosión localizada y el fallo del recubrimiento que aparecen antes que en las zonas planas en los puntos de cambio brusco de geometría: cordones en ángulo y pie del cordón, la ranura angular de la placa de borde del fondo, las raíces de tubos de conexión y anillos de refuerzo y los cantos cortados por cizalla o termocortados de la chapa. La provocan el espesor de película seco insuficiente, la discontinuidad del perfil de anclaje, los defectos de soldadura no rectificados y los huecos ciegos de la detección. No es el nombre de un mecanismo de corrosión, sino el conjunto de objetos medibles que lo componen: el grado de preparación se juzga con ISO 8501-3, la geometría de la soldadura con ISO 5817, el espesor con ISO 19840 o SSPC-PA 2, la continuidad del recubrimiento con un detector de chispa de alto voltaje del tipo ASTM D5162 y la severidad ambiental se clasifica con ISO 12944-2.
En las terminales costeras es imagen habitual: entre el tercer y el quinto año de servicio, la película sobre el gran manto del tanque sigue intacta y solo pierde brillo de forma leve, pero bajo el cordón en ángulo aparecen babas de óxido de 1 mm a 3 mm de ancho, la placa de borde del fondo y la ranura angular muestran ampollas y desprendimiento y todo el contorno de las raíces de la boca de persona y de los tubos de conexión está oxidado. Cuando se retira el aislamiento para inspeccionar, la pared de acero bajo la junta circunferencial ya presenta reducción de espesor localizada. La duda del propietario cabe en una frase: el informe de aceptación de espesor dio conforme, ¿por qué falla antes justo ahí. La respuesta está en el reparto de puntos y en los criterios: los puntos de medición ordinarios caen sobre superficies planas y ni los ángulos ni las aristas reciben los mismos puntos ni el mismo trato.
TL;DR: conclusiones primero
- La soldadura y la arista son objetos independientes: ISO 8501-3:2025 fija requisitos aparte con tres grados de preparación P1, P2 y P3; los sistemas de alta durabilidad arrancan normalmente en P2 y se sube a P3 por encima de C4 o buscando alta durabilidad.
- El redondeo de aristas es cuantificable: P3 exige un radio de redondeo no menor de 2 mm en aristas de corte mecánico, y las aristas termocortadas suelen tratarse con 3 pasadas de biselado o 3 de lijado; con espesor de chapa menor de 3 mm, P3 a menudo no es alcanzable y hay que negociar entre diseño y procedimiento.
- El límite de socavado se mira como proporción de espesor: ISO 5817:2023 para socavado continuo grado B 0.05t y no más de 0.5 mm, grado C 0.1t y grado D 0.2t; en el sistema GB 50205-2020 la soldadura de calidad 2 no supera 0.05t y 0.5 mm con longitud continua no mayor de 100 mm.
- Espesor conforme no significa ángulo conforme: ISO 19840 pide media no menor que el nominal, punto aislado no menor que el 80 % del nominal y lecturas por debajo del nominal no superiores al 20 %; la PSPC de la OMI usa la regla 90/10 y el criterio de obra chino juzga también con 90/10 los cordones y nudos con poca película.
- El voltaje de detección se calcula desde el espesor: ASTM D5162 usa 0.5 mm (20 mil) como frontera habitual entre esponja húmeda de bajo voltaje y chispa de alto voltaje, con alto voltaje V = M × √T, M de 3294 o 7843, unos 9.6 kV para 1.5 mm y de 5 V a 90 V en bajo voltaje.
- Rugosidad y sales son la trampa oculta de la zona soldada: se usa Rz y no Ra; sobre la misma superficie Rz es unas 4 veces a 6 veces Ra; la mayoría de sistemas piden Rz de 40 µm a 75 µm, la PSPC de 30 µm a 75 µm y la pulverización térmica de aluminio Sa 3 con Rz no menor de 75 µm, con sales solubles no mayores de 50 mg/m² en equivalente NaCl.
- El preaplicado a pincel repone espesor donde la geometría es adversa: ISO 12944-5 define la capa stripe coat como una capa extra pensada solo para añadir espesor en aristas, soldaduras y roscados, y la cláusula debe fijar lista de ubicaciones, material, pasadas y puntos.
- Las condiciones de servicio se calculan por separado: el revestimiento interior no está en el alcance de GB/T 30790 ni de ISO 12944; la corrosión bajo aislamiento, según NACE SP0198, mira el rango de temperatura superficial del metal de unos -4 ℃ a 175 ℃ y la condensación al parar cruza la frontera del rango.
Por qué el recubrimiento del tanque falla antes en los cordones en ángulo y en las aristas
El problema de los cordones en ángulo y las aristas no depende de una sola variable, sino de 3 cosas que ocurren a la vez: una distribución irregular del espesor que forma la pintura en los cambios bruscos de geometría, un medio de granallado que no puede tratar la soldadura y el metal base al mismo grado y una geometría estructural que retiene agua y medio en la raíz de la junta. En el cruce de la junta circunferencial y la longitudinal del tanque la forma es en T o en K, y entre el pie del cordón y el metal base hay un escalón y no una rampa; la cara vertical del escalón, limitada por la línea de visión y el ángulo de la pistola, recibe menos material que la superficie plana. Sobre la elección del medio y del sistema en la pared interior, véaseSistema de revestimiento anticorrosivo interno del tanque y selección del medio; aquí solo se trata la línea en blanco de pared exterior, placa de borde y geometría de soldadura.
Geometría, espesor y estancamiento del medio ocurren a la vez
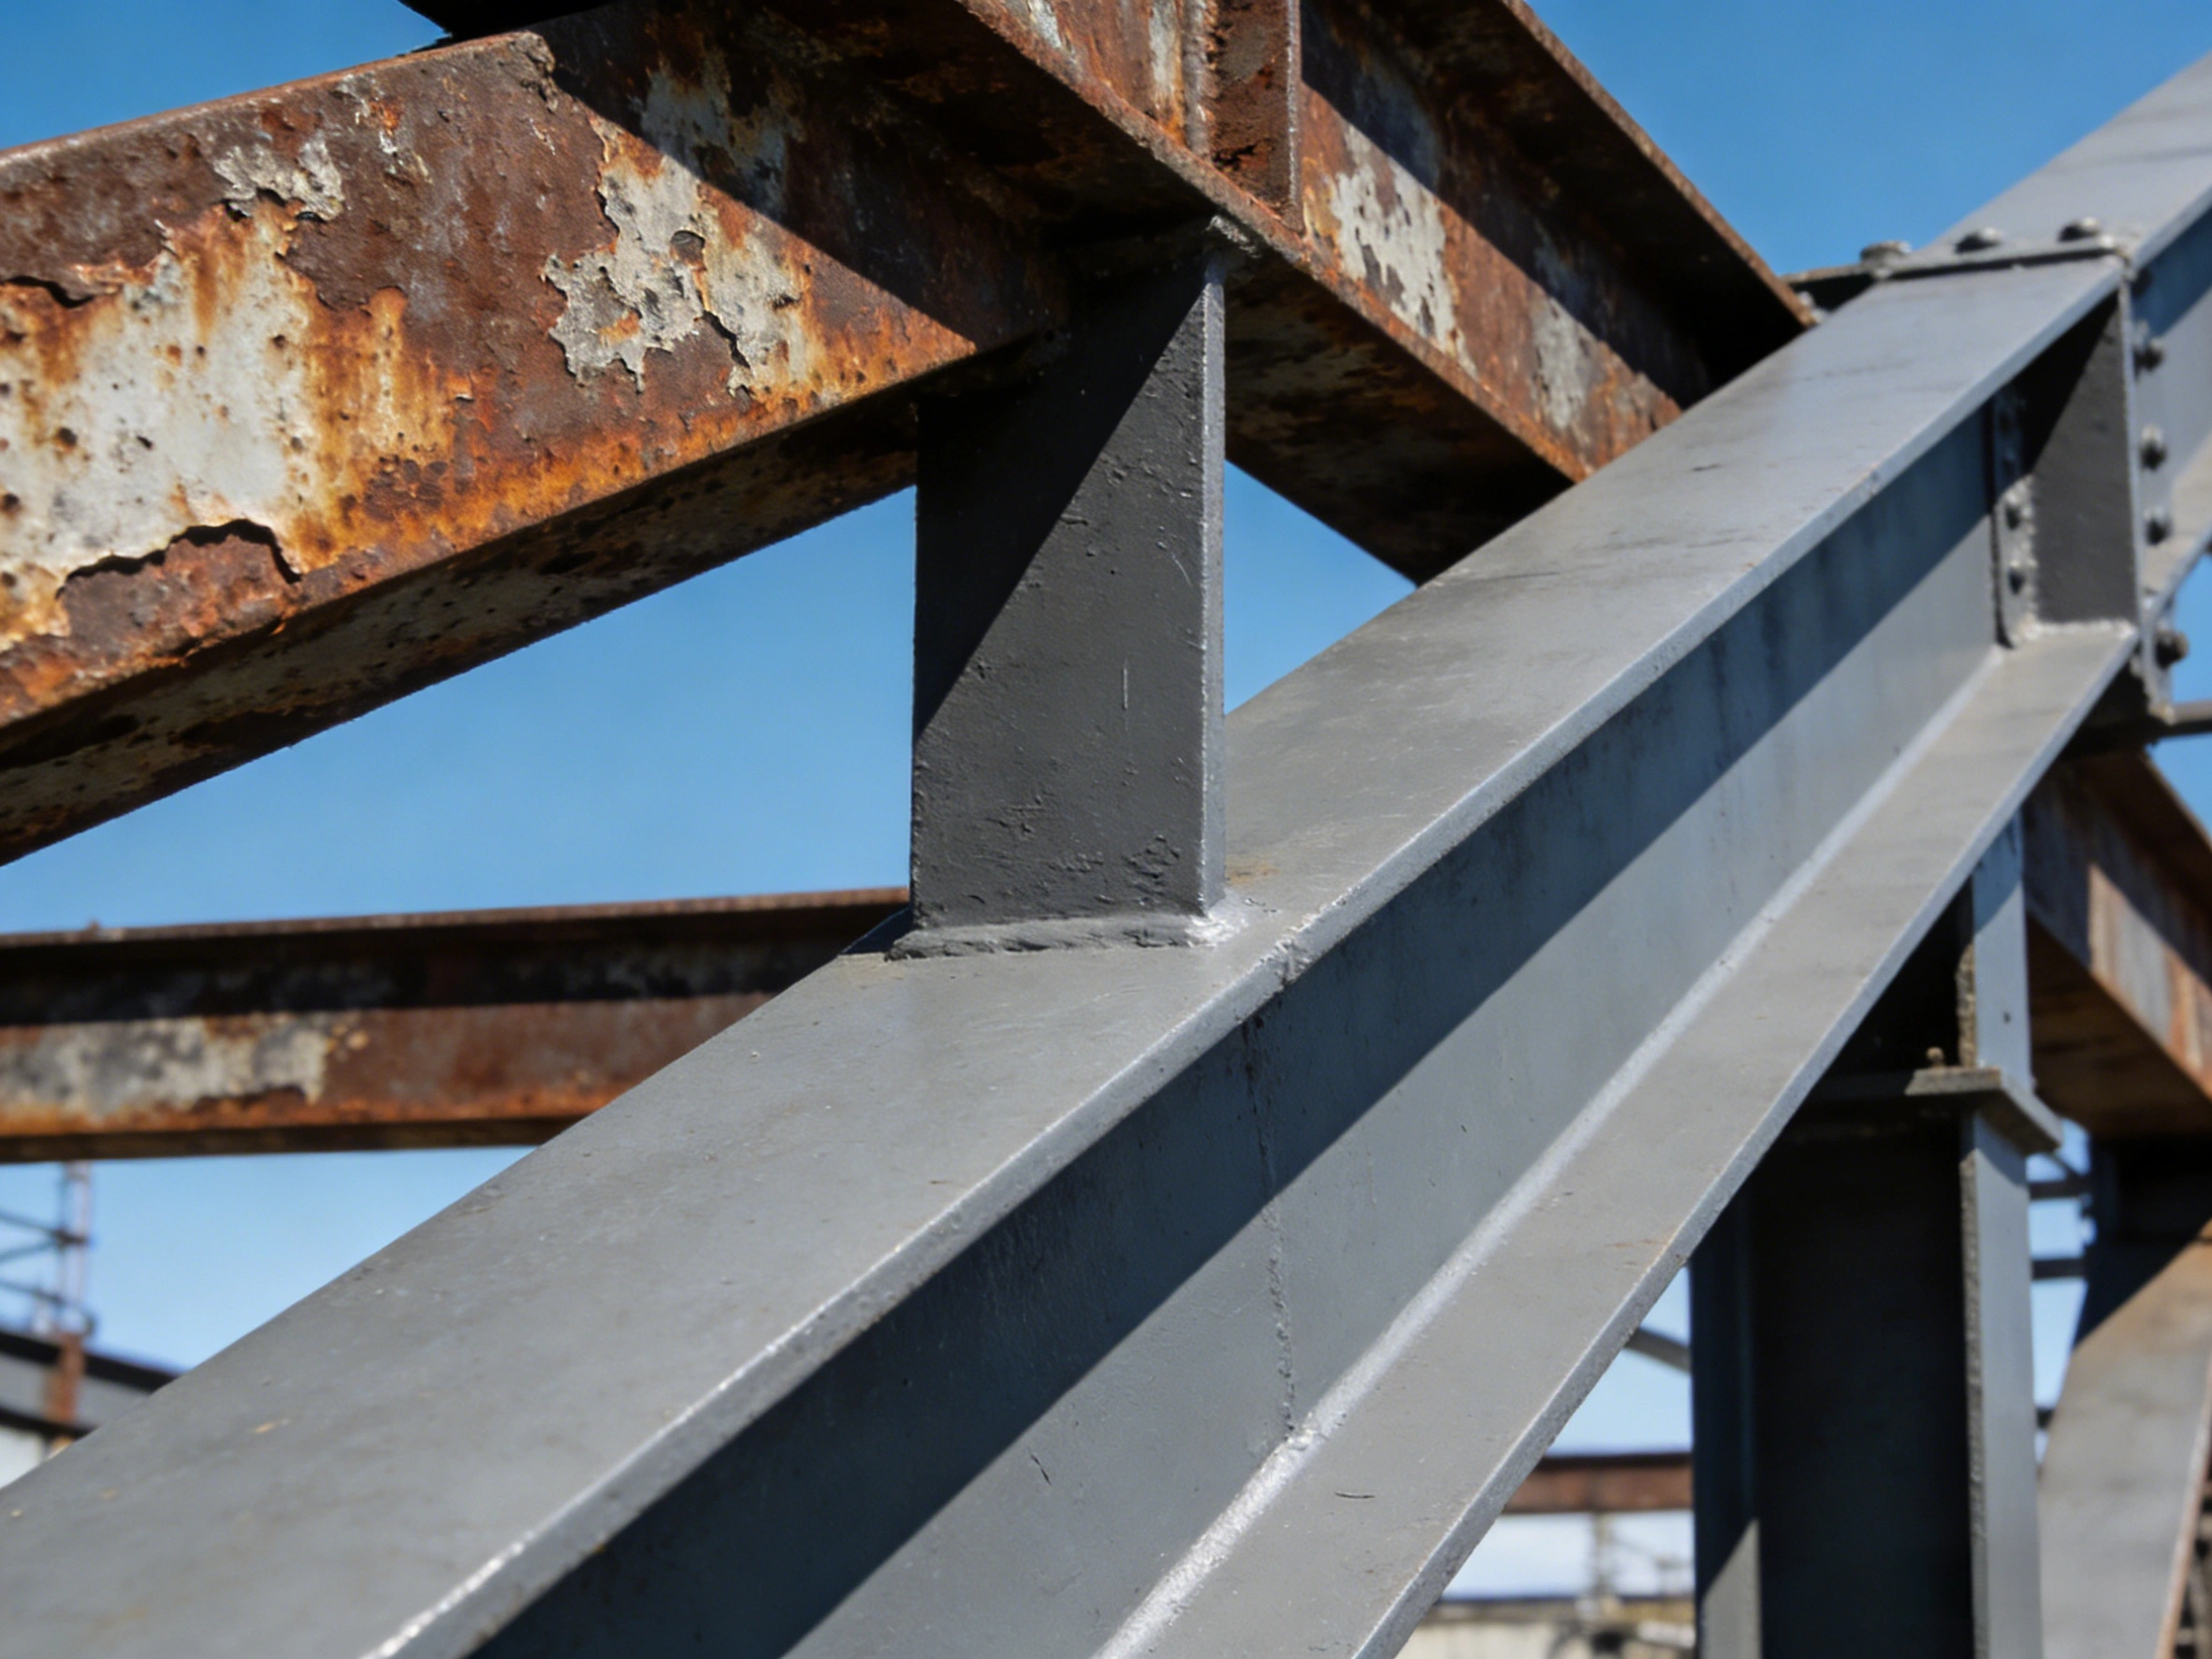
Los cantos convexos adelgazan por el nivelado por gravedad y la retracción por tensión superficial de la pintura: sobre un canto vivo en ángulo recto la película seca suele quedar muy por debajo del plano medido en la misma pasada; en el rinconcóncavo y en la raíz del pie del cordón ocurre lo contrario, la acumulación de líquido y polvo da un recubrimiento más grueso pero poroso, con tensiones de retracción concentradas al secar que favorecen pinholes y microgrietas. El realce de la soldadura y el escalón que forma el socavado rompen la continuidad del perfil de anclaje en la zona soldada: el abrasivo rebota sobre la zona afectada por el calor, endurecida por la soldadura, y no penetra en la raíz ni dentro de la garganta del socavado, de modo que el eslabón débil de la adhesión aparece ahí y no en el gran manto.
No mezcle en una sola tabla tres tipos de ubicación
En un mismo tanque hay al menos 3 tipos de ubicación que exigen juzgarse por separado: la cara exterior a la atmósfera (sistema y ciclo de mantenimiento según ISO 12944-2), la cara interior al medio (las normas de revestimiento y pintura aplicables son distintas; GB/T 30790 y la serie ISO 12944 excluyen expresamente del alcance los revestimientos de tanques) y la cara bajo aislamiento y enterrada (dominada por condensación y medio del terreno, gobernada además por normas tipo NACE SP0198). Meter todo en una misma tabla de aceptación produce cláusulas que parecen estrictas pero resultan inaplicables.
| Ubicación | Rasgo geométrico | Punto débil del recubrimiento | Preludio del fallo | Contra medida prioritaria |
|---|---|---|---|---|
| Cordón en ángulo y pie del cordón | Escalón en T o en K, con pie del cordón en cara vertical | Baja llegada de material, perfil de anclaje discontinuo | Baboteo de óxido de 1 mm a 3 mm bajo el pie del cordón | Rehacer el pie del cordón y revalidar a P2 o P3, aplicando antes preaplicado a pincel |
| Ranura angular de la placa de borde del fondo | Unión de plano horizontal y vertical, con cara exterior en contacto con el suelo | Estancamiento de líquido, recubrimiento húmedo de forma continua | Alabeo de la placa de borde, filtración de agua y escurrimiento de óxido | Rehacer vertedero y talud de traslape, con puntos independientes por ubicación |
| Cantos cortados por cizalla y aristas | Canto vivo en ángulo recto, rebabas | Adelgazamiento por reflujo gravitatorio, espesor muy inferior al plano | Línea de óxido en el canto que se extiende a ambos lados | Radio de redondeo no menor de 2 mm, o 3 pasadas de lijado |
| Aristas termocortadas y biseles | Coexisten calcamina y banda endurecida | Anclaje superficial, rebote por alta dureza | Ampollas y desprendimiento localizado en la cara cortada | Segundo granallado o lijado de la cara cortada, llegando a St 3 con herramienta mecánica si hace falta |
| Raíces de tubos de conexión y anillos de refuerzo | Confluencia de varios cordones, holgura estrecha | Difícil retirar granalla suelta y escoria | Anillo de óxido en la raíz y alarmas de pinholes densas | Primero limpiar y luego detectar, reparando el hueco con lijado al menos 50 mm más allá y reensayando |
Grados de preparación y geometría de la soldadura: un criterio medible del plano a la aceptación
ISO 8501-3 es la norma que gradúa por separado soldaduras y aristas. La edición vigente, ISO 8501-3:2025, publicada en agosto de 2025, sustituye a la edición de 2007; en China el texto equivalente es GB/T 8923.3-2009 (adopción idéntica de ISO 8501-3:2006, con desfase de versión frente a la de 2025). La norma describe con tres grados de preparación, P1, P2 y P3, hasta qué punto deben rectificarse soldaduras, aristas y otras zonas con defectos: P1 solo exige eliminar salpicaduras y escoria sueltas y admite soldadura discontinua; P2 exige cordón continuo, eliminar filos y poros abiertos y retirar salpicaduras sueltas y de ligera adherencia; P3 exige que los defectos sean prácticamente invisibles, transición suave entre cordón y metal base y radio de redondeo de aristas de corte mecánico no menor de 2 mm. El grado se elige retrocediendo desde la categoría ambiental de ISO 12944-2 y la durabilidad objetivo, no desde la comodidad de obra.
| Grado de preparación | Requisito del cordón | Arista de corte mecánico | Arista termocortada y bisel | Enlace con ISO 5817 y aplicación típica |
|---|---|---|---|---|
| P1 leve | Eliminar escoria y salpicaduras sueltas, admite cordón discontinuo | Simple rebabado | Sin rectificación de bisel obligatoria | Cerca del grado D; ambiente poco corrosivo o protección de corta vida |
| P2 medio | Cordón continuo, elimina filos y poros abiertos, retira salpicaduras de ligera adherencia | Bisel de unos 1 mm por cara | La cara termocortada exige una segunda limpieza | Grado C como punto de partida usual; requisito principal en ambientes marinos e industriales, la PSPC exige P2 |
| P3 fino | Defectos prácticamente invisibles, transición suave entre cordón y metal base | Radio de redondeo no menor de 2 mm | 3 pasadas de biselado o lijado equivalente; difícil con espesor de chapa menor de 3 mm | Coordinado con el grado B; se elige por encima de C4, alta durabilidad o sistema de pulverización térmica |
Socavado, realce y desalineación: 3 magnitudes geométricas que fijan el espesor
El recubrimiento depende de la geometría de la soldadura porque esas tres magnitudes se comen el espesor: el socavado es en sí una garganta que puede alcanzar varias veces una fracción del espesor del metal base y hay que rellenarla de pintura para hablar de protección; un realce excesivo forma un escalón cuya cara superior no se alcanza al pulverizar; la desalineación abre huecos en la zona de traslape. ISO 5817:2023 fija 3 niveles para el socavado continuo: grado B no más de 0.05t y no más de 0.5 mm, grado C no más de 0.1t y grado D no más de 0.2t; grietas y falta de fusión no se admiten en ningún grado. El sistema chino de aceptación de estructuras de acero (GB 50205-2020, GB 50661-2011) se expresa por calidades de soldadura: en la calidad 1 no se admite socavado, en la calidad 2 no más de 0.05t y no más de 0.5 mm con longitud continua no mayor de 100 mm y en la calidad 3 no más de 0.1t y no más de 1.0 mm. La reparación en un mismo punto no conviene que supere 2 veces, porque el calor repetido endurece aún más la zona afectada por el calor y degrada el perfil de anclaje.
- Defina el grado ya en fase de diseño: escriba P1/P2/P3 en los planos y en los documentos de procedimiento de soldadura, no como un requisito verbal antes de pintar.
- El punto de control va antes de aprobar la soldadura: los defectos se manifiestan en el estado construido y tras la limpieza, y hay que revalidar 1 vez después del granallado.
- La rectificación no debe dañar la integridad del cordón: la soldadura lijada no puede incumplir la forma ni las tolerancias fijadas por el responsable de calidad de soldadura o por el diseño.
- No supere 2 reparaciones en un mismo punto: por encima de ese límite hace falta un plan especial aprobado por el diseño, registrando a la vez el estado de la zona afectada por el calor.
Espesor: por qué en ángulos y cantos la película es sistemáticamente más fina
Que el espesor cumpla en la superficie plana no significa que cumpla en el ángulo, por dos motivos. Uno es la formación misma de la película: en el canto vivo la pintura refluye y adelgaza; en el rincón se acumula pero con poros ocluidos. El otro es la medición: la superficie granallada hace que el medidor magnético de espesor lea de más, y la especificación suele exigir restar la corrección por rugosidad, con un rango frecuente en fuentes públicas de 10 µm a 25 µm; si los puntos se reparten de forma uniforme solo por área sobre planos, ángulos y cantos quedan fuera de toda la estadística. Cómo calcular el espesor y el factor de merma, véaseCálculo de espesor de película seca, rendimiento teórico y factor de merma; lo que falta aquí es un reparto de puntos por tipo de ubicación.
Reducción en cantos convexos y acumulación en rincones cóncavos
Al redactar la especificación separe las dos frases: primero el espesor de película seco nominal de cada capa y el espesor total, y después el número de puntos y las reglas de juicio propios de las tres ubicaciones de ángulo, canto y raíz de tubo de conexión. Sin la segunda frase, la obra se sale por la tangente con cifras bonitas sacadas en los planos.

Diferencias entre 4 reglas de aceptación de espesor
| Regla | Contenido del juicio | Estructura de los puntos | Qué significa para aristas y soldaduras |
|---|---|---|---|
| ISO 19840 | Media no menor que el espesor nominal de película seca; punto aislado no menor que el 80 % del nominal; lecturas entre el 80 % y el 100 % no superiores al 20 %; sin pasarse del tope | Se agrupan todas las lecturas por zona inspeccionada | Basta un punto de borde por debajo del 80 % para reabrir esa zona; la media, por bonita que sea, no lo sustituye |
| SSPC-PA 2 | Contaje por capas con método de sonda de perfil superficial; el punto aislado se juzga a menudo en la banda del 80 % al 120 % del valor prescrito | En un mismo punto se toma la media de 3 lecturas como un punto de medición, y varios puntos representan una zona | Insiste en cómo contar los puntos; sin fijar las ubicaciones no se pone de manifiesto el adelgazamiento de los ángulos |
| PSPC de la OMI 90/10 | El 90 % de los puntos no menor que el nominal y el resto no menor que el 90 % del nominal | Estadística por toda la bodega o todo el tanque en área | Más severo con los bordes: en aristas y soldaduras la corrosión debe ser menor al 20 % del área de ese tipo de ubicación |
| Criterio de obra chino | Las fuentes públicas suelen pedir que el 90 % de los puntos alcance el espesor de diseño y el 10 % restante no baje del 90 % del valor de diseño, declarando no conforme poca película en cordones y falta de capa en nudos | Se agrupan los lotes de inspección por componente y ubicación | Tratar cordones y nudos por separado es la clave para poder rechazar; solo funciona si va escrito en la especificación |
Preaplicado a pincel (stripe coat): técnica, beneficios y cómo redactarlo en la especificación
ISO 12944-5 da un nombre preciso a cada capa del sistema: la imprimación es la capa 1, la capa intermedia es cualquier capa entre imprimación y acabado, la capa de unión (tie coat) mejora la adherencia entre capas o elimina defectos de hueco y la preaplicación a pincel en bordes y soldaduras (stripe coat) es una capa adicional pensada solo para añadir espesor en las piezas débiles como aristas, soldaduras y roscados. El sentido del stripe coat es ese: es el medio que permite reponer de forma activa el espesor donde la geometría es adversa, algo que la pulverización del manto no logra sin provocar babas.
- Elija bien el material: use un stripe coat de pincel sin solvente o de alto contenido de sólidos, evitando productos de alta volatilidad en capas gruesas que generen pinholes.
- Primero el pincel, después el manto: aplique 2 pasadas cruzadas a pincel cubriendo el pie del cordón y el canto, y luego entre en la pulverización.
- Registre la película húmeda: lea en el momento con un peine de película húmeda, que prueba el cumplimiento mejor que una medición magnética posterior.
- Fije los topes: limite el espesor húmedo por pasada y el espesor total, para evitar babas, rotura por calor de curado y pérdida de adherencia entre capas.
- Inclúyalo en la lista de ubicaciones: cruces de junta circunferencial y longitudinal, raíces de tubos de conexión, placa de borde del fondo, cantos cortados por cizalla y termocortados, consultables uno a uno.
Beneficios y riesgos hay que escribirlos juntos. El beneficio es un espesor aceptable y menos reparaciones en la zona soldada; el riesgo son las babas, el calor de curado en capas gruesas, el solvente retenido y la pérdida de adherencia entre capas, sobre todo con productos sin solvente de alto espesor (high-build). Por eso la cláusula fija también topes: espesor de película húmeda por pasada de stripe coat, número de pasadas permitido y un límite duro del tipo espesor total no mayor que el nominal del sistema más 60 µm, con registro obligatorio de los puntos sobregrosos. Con la lista de ubicaciones, el material, las pasadas y los puntos bien escritos, el stripe coat es una partida aceptable; con un simple 'refuerzo en bordes y rincones', la obra lo tacha como opcional.
Rugosidad y sales solubles: dos trampas ocultas en la soldadura y la zona afectada por el calor
La rugosidad y las sales son las dos líneas ocultas que descontrolan la zona soldada, y las dimensiones hay que alinearlas primero: las normas de pintado usan Rz (altura media de valles y picos del anclaje) y el Ra de la costumbre de mecanizado no lo sustituye; sobre la misma superficie granallada Rz es unas 4 veces a 6 veces Ra. Los criterios habituales: la mayoría de los sistemas piden Rz de 40 µm a 75 µm; la PSPC de la OMI fija una rugosidad de 30 µm a 75 µm tras la limpieza por chorro; la pulverización térmica de aluminio (TSA) exige Sa 3 y Rz no menor de 75 µm; los bloques de comparación ISO 8503-1 tienen valores nominales de granalla angulosa G de 25 µm, 60 µm, 100 µm y 150 µm y de perdilla S de 25 µm, 40 µm, 70 µm y 100 µm, y GB/T 13288 clasifica en fino, medio y grueso. Las sales solubles se convierten a equivalente de cloruro de sodio según ISO 8502-9, con un límite de la PSPC de 50 mg/m².
- Mida Rz y no Ra: Rz es la caída media pico-valle y se relaciona directamente con la adhesión; Rz es unas 4 veces a 6 veces Ra y no son convertibles para aceptar.
- No mezcle los bloques: la granalla angulosa G y la perdilla S tienen morfologías distintas, con valores nominales ISO 8503-1 de 25 µm, 60 µm, 100 µm y 150 µm y de 25 µm, 40 µm, 70 µm y 100 µm respectivamente.
- Guarde evidencia con la cinta: la cinta de replicación (ISO 8503-5, método C de ASTM D4417) se lee restando los 50 µm del respaldo, midiendo 2 a 3 puntos por zona y tomando la media, dejando registro en papel.
- Mida los bordes aparte: cantos y zonas junto al cordón granallan más superficial y deben contabilizarse por separado de las superficies planas.
Por qué la zona de la soldadura es difícil de granallar bien
La zona de soldadura queda mal granallada por 4 razones físicas: el abrasivo solo genera anclaje útil con un ángulo de incidencia de unos 45° a 90°, y la garganta del pie del cordón y la raíz dan la espalda a la boquilla; la dureza del cordón y de la zona afectada por el calor supera la del metal base y el rebote aligera las marcas; la escoria queda incrustada en la garganta del socavado y en los poros y sin rectificarla el chorro no limpia; los daños secundarios (sujeción de soldadura, corrección en caliente) suelen ocurrir sobre áreas ya preparadas. La contramedida es escribir el grado de preparación como punto de control antes de aprobar la soldadura, volver a inspeccionar 1 vez tras el granallado y, si hace falta, repasar localmente a mano o con herramienta mecánica hasta St 3. La calificación de polvo grado 1 según ISO 8502-3 responde a la misma lógica: el granalla suelto y el polvo alrededor del cordón cuestan más de retirar que en las superficies planas.
Detección de huecos: selección de voltaje, límites del método y fallos de detección en la zona soldada
El límite de cada método de detección lo marca el espesor. ASTM D5162 dispone: el método de esponja húmeda de bajo voltaje se emplea en general en recubrimientos de espesor total no mayor de 0.5 mm (20 mil) y la chispa de alto voltaje en recubrimientos de más de 0.5 mm; entre 0.25 mm y 0.5 mm también puede usarse alto voltaje, pero calculando y fijando el voltaje correctamente y con la aprobación del fabricante de la pintura. La fórmula usual de voltaje en alto voltaje es V = M × √T (T = espesor de película seco, en mm); el anexo da M igual a 3294 cuando T no supera 1 mm y M igual a 7843 cuando T es mayor de 1 mm, por ejemplo 1.5 mm equivale a unos 9.6 kV; en esponja húmeda de bajo voltaje se emplean de 5 V a 90 V. El número de huecos admitidos debe pactarse antes del ensayo, porque el criterio depende del espesor, el diseño y las condiciones de servicio. Cómo escribir en la aceptación del tanque la combinación de espesor y pinholes, véaseNorma de aceptación de obras de pintado: medición de espesor y de pinholes según ISO 12944 y SSPC-PA 2.
| Método | Espesor total aplicable | Voltaje o sonda | Puntos de atención en zona soldada y reparaciones | Criterio de juicio |
|---|---|---|---|---|
| Esponja húmeda de bajo voltaje (ASTM D5162 método A) | En general no mayor de 0.5 mm | De 5 V a 90 V habituales | Seguro en recubrimientos en servicio y absorbentes de humedad, apto para tanques en operación y películas finas | Cada alarma es un hueco, con tope de cantidad a pactar previamente |
| Chispa de alto voltaje (método B) | Sobre todo mayor de 0.5 mm | Rango del equipo de unos 2.3 kV a 30 kV; V = M × √T, con M de 3294 o 7843 | Entre 0.25 mm y 0.5 mm exige cálculo y visto bueno del fabricante; en recubrimientos viejos hay riesgo de perforar zonas sanas | Tras localizar el hueco, se marca, se repara y se reensaya |
| Reparaciones de obra y método por vacío | Revestimientos gruesos o ubicaciones de geometría restringida | Sonda de escobilla de cobre o de carbono, caja de ensayo al vacío | Velocidad de avance de la sonda por debajo de unos 0.3 m/s, con masa fiable | Inspección al 100 % de las reparaciones y cierre del registro de huecos |
Las 4 razones de la alta tasa de huecos no detectados en la zona soldada
La alta tasa de huecos no detectados en la zona soldada no es un problema del instrumento, sino de geometría y de electricidad: la distancia entre la sonda y el acero cambia en el pie del cordón, de modo que el voltaje de perforación se eleva sobre los relieves y se pierde en los hundidos; con un circuito de masa deficiente baja la sensibilidad y hay que confirmar de forma específica los puntos de conexión de la malla de puesta a tierra del tanque; la porosidad superficial del cordón y la escoria residual generan alarmas continuas falsas; aplicar alto voltaje a un recubrimiento ya en servicio conlleva el riesgo de perforar zonas sanas, como advierte expresamente D5162, con especial cuidado en revestimientos sumergidos o que hayan absorbido humedad. En obra también se controla la velocidad de desplazamiento de la sonda por debajo de unos 0.3 m/s, se inspecciona al 100 % las zonas de reparación y se prefiere esponja húmeda de bajo voltaje o caja de ensayo al vacío para tanques en servicio.

Cierre del ciclo entre reparación del hueco y reensayo
El reensayo cierra el ciclo: se marca el hueco al menos 50 mm más allá del borde, se lija adentrándose en la zona sana hasta formar un talud de traslape, se reaplica el sistema hasta alcanzar el espesor de diseño original y se reensaya con el mismo voltaje; las fuentes públicas añaden una exigencia habitual: llevar la zona reparada al 120 % del espesor original antes de reensayar. Para comprobar si la adhesión se ha visto afectada, haga un grupo de ensayos de tracción (pull-off) en la zona reparada y otro en la zona original y compare; los criterios y los tipos de rotura, véaseAceptación de adhesión del recubrimiento: valores y tipos de rotura en el ensayo de tracción (pull-off). El registro de huecos debe consignar ubicación, fecha, voltaje, cantidad y operario, para poder decidir en la segunda intervención si es un defecto de ejecución o un deterioro en servicio.
Medio interior, atmósfera exterior y bajo aislamiento: 3 condiciones de servicio tratadas por separado
Las 3 condiciones de servicio tienen impulsores distintos y no se les aplican los mismos criterios. La cara interior al medio interesa por inmersión, ciclos de temperatura y el alterna húmedo-seco de la línea de contacto gas-líquido; las ampollas y la hinchazón del recubrimiento aparecen sobre todo en el encharcamiento de la primera corona de chapas y en las raíces de los tubos de conexión; esta cara debe ir por criterios específicos de revestimiento y contacto alimentario y, cuando haya requisitos de migración y limpieza, véasePinturas de revestimiento alimentario para tanques y cumplimiento de migración. La cara exterior a la atmósfera se clasifica con ISO 12944-2 para elegir el sistema, con pérdidas de espesor el primer año en acero bajo en carbono, según fuentes públicas, de unos 25 µm a 50 µm en C3, unos 50 µm a 80 µm en C4 y unos 80 µm a 200 µm en C5; el espesor total nominal del sistema en los ejemplos de GB/T 30790.5 es de unos 280 µm para C4 alta durabilidad, unos 240 µm con imprimación rica en zinc y unos 320 µm para C5 buscando más de 15 años, con una fracción másica de polvo de zinc no menor de 80 % en el residuo no volátil de la imprimación rica en zinc. La cara exterior del fondo y la parte enterrada suelen coexistir con protección catódica y el recubrimiento se selecciona por resistencia a la desadherencia catódica, véaseDesadherencia catódica del recubrimiento: mecanismo, norma de ensayo y diseño del sistema con protección catódica.
| Condición | Base dominante | Mecanismo de fallo | Claves del recubrimiento |
|---|---|---|---|
| Cara interior al medio | Criterios específicos de revestimiento y contacto alimentario (GB/T 30790 e ISO 12944 no cubren revestimientos de tanques) | Inmersión, hinchazón y alterna húmedo-seco en la línea gas-líquido | Elija el sistema según el medio y juzgue aparte las zonas con ampollas e hinchazón |
| Cara exterior a la atmósfera | Clasificación ISO 12944-2 y ejemplos de sistema de GB/T 30790.5 | Suma de depósito de sales, condensación y tizado por UV | C4 de unos 280 µm totales, unos 240 µm con imprimación rica en zinc, unos 320 µm en C5, reponiendo los bordes con preaplicado a pincel |
| Bajo aislamiento y enterrado | NACE SP0198, ISO 19277, HG/T 5178-2017 | Entrada de agua y ciclos de condensación en el rango de unos -4 ℃ a 175 ℃ | Cortes de la chapa de cobertura y pasos de tubería con preaplicado a pincel o capa de metal por pulverización térmica; el aislamiento no sustituye la protección anticorrosiva |
La corrosión bajo aislamiento (CUI) es el tipo de fallo de aristas en tanques y galerías de tuberías que más se pasa por alto: las fuentes públicas de NACE SP0198 señalan que el acero al carbono, en un rango de temperatura superficial del metal de unos -4 ℃ a 175 ℃, si el aislamiento se moja y sufre ciclos repetidos de húmedo-seco, ve una velocidad de corrosión muy superior a la del estado seco; por debajo del rango el agua se congela y por encima la superficie tiende a secarse, con menor riesgo en ambos extremos, aunque la condensación al parar y enfriar cruza de hecho las fronteras del rango. La norma china HG/T 5178-2017 da directrices de sistema por rango de temperatura y el marco de ensayo y evaluación sigue ISO 19277:2018. Para el sistema de recubrimiento se derivan dos consecuencias: las aristas de los cortes de la chapa de cobertura, de los traslapes y de los pasos de tubería deben llevar primero preaplicado a pincel o una capa de metal por pulverización térmica, y el recubrimiento térmico no sustituye al recubrimiento anticorrosivo. Sobre el sistema de pulverización térmica zinc-aluminio y su sellado, véaseProcedimiento y sistema del recubrimiento de pulverización térmica de aleación zinc-aluminio; sobre la redacción cuantificada de vida útil y ciclo de mantenimiento en condiciones marinas de alta salinidad, véaseVida de diseño y ciclo de mantenimiento del pintado de estructuras CX en ambiente marino de alta salinidad.
Datos clave de consulta rápida (con unidades)
- Radio de redondeo de aristas de corte mecánico: no menor de 2 mm (requisito P3 de ISO 8501-3:2025).
- Tope de profundidad de socavado continuo: 0.05t y no más de 0.5 mm (grado B de ISO 5817:2023).
- Límite del punto aislado de espesor: no menor que el 80 % del espesor nominal de película seca (ISO 19840); el 90 % de los puntos conforme al nominal y el 10 % restante no menor que el 90 % del nominal (regla 90/10 de la PSPC).
- Espesor frontera de detección: 0.5 mm, es decir 20 mil (ASTM D5162).
- Fórmula de alto voltaje: V = M × √T, con M de 3294 (T no mayor de 1 mm) o 7843 (T mayor de 1 mm) y T en mm; 1.5 mm equivale a unos 9.6 kV.
- Rango habitual de anclaje del granallado: Rz de 40 µm a 75 µm; la PSPC, de 30 µm a 75 µm; la pulverización térmica de aluminio Sa 3 con Rz no menor de 75 µm.
- Límite de sales solubles: no mayor de 50 mg/m² en equivalente NaCl (conversión ISO 8502-9).
- Ventana de imprimación tras el desóxido: las fuentes públicas indican imprimar en 4 h a 6 h; si se pasa el plazo y vuelve el óxido, hay que repetir el tratamiento.
- Ejemplo de sistema en ambiente C4: espesor total nominal de unos 280 µm, o unos 240 µm con imprimación rica en zinc; en C5 buscando más de 15 años, unos 320 µm (según los ejemplos de GB/T 30790.5).
- Entre los criterios de recubrimiento en buen estado hay uno ligado directamente a los bordes: la PSPC de la OMI admite un área de picado de óxido menor del 3 %, pero en bordes y soldaduras la corrosión debe ser menor al 20 % de ese tipo de ubicación.
Elementos de registro de aceptación y trazabilidad
Que la documentación de aceptación sea trazable decide quién asume el coste de rehacer dentro de 3 años. Un juego de registros aplicable contiene al menos lo siguiente, y en cada partida se escribe el valor numérico y no simplemente que se ejecutó.
- Registro medido del grado de preparación de soldaduras y aristas: número de ubicación, método de rectificación, grado P alcanzado e inspector.
- Registro de preaplicado a pincel: nombre y lote del material, número de pasadas, lectura de película húmeda, hora de aplicación, temperatura y humedad ambientales y margen de punto de rocío.
- Medición de rugosidad y sales: método (bloque, cinta o rugosímetro de palpador), rango de valores Rz, sales en mg/m² y superficie de muestreo.
- Estadística de espesor por tipo de ubicación: media, mínimo del punto aislado y porcentaje conforme en cada grupo de plano, ángulo, canto y raíz de tubo de conexión.
- Registro de detección de huecos: voltaje, tipo de sonda, velocidad de avance, número y ubicación de huecos y resultado de la reparación y del reensayo.
- Revalidación de adhesión y aspecto: valores del ensayo de tracción (pull-off) y tipo de rotura, con calificación del deterioro según la serie ISO 4628.
Lista de inspección de ubicaciones de alto riesgo
- Placa de borde del fondo y ranura angular: la succión capilar exterior y el encharcamiento del vertedero concentran aquí el origen del óxido.
- Primeros unos 500 mm bajos de la primera corona de chapas y el anillo de cimentación perimetral: alterna húmedo-seco y golpe mecánico a la vez.
- Raíces de tubos de conexión, anillos de refuerzo y boca de persona: geometría de soldadura adversa y daño térmico secundario frecuente, con película fina y granalla residual abundante.
- Puntos soldados del anillo antiviento, barandillas y pasamanos del techo: se dañan al pisar durante el mantenimiento en altura y acumulan agua.
- Cortes de la chapa de cobertura, traslapes y pasos de tubería bajo aislamiento: vía principal de entrada de agua y condensación, foco de CUI.
- Cruces de junta circunferencial y longitudinal: la forma en T o en K impide cubrir con pistola y con sonda, con alta tasa de huecos no detectados.
- Cerca de escaleras y columnas de guía del techo flotante y de la serpentina de calentamiento: desgaste y estancamiento del medio se suman, y la reducción de espesor exige reconfirmar con medidor de espesor por ultrasonidos.
Preguntas frecuentes
¿Hay que rebajar el cordón en ángulo hasta enrasar con el metal base?
No siempre: depende del grado de preparación elegido y de la categoría ambiental. P2 solo exige cordón continuo y eliminar filos y poros abiertos, sin demandar el rebaje completo del realce; es P3 el que pide transición suave y defectos prácticamente invisibles. El criterio es si el recubrimiento logra una película continua y del espesor nominal en el pie del cordón, no el enrase a simple vista. En la práctica suele hacerse una revisión de rectificación tras aprobar la soldadura y antes del granallado, y otra revalidación tras el granallado, registrando el cordón, el pie del cordón y unos 50 mm a la redonda como una sola unidad de aceptación.
¿Por qué los mismos puntos dan conforme con SSPC-PA 2 y no conforme con ISO 19840?
Porque la estructura estadística de las dos reglas es distinta. ISO 19840 sujeta a la vez la media, el mínimo del punto aislado y la proporción de lecturas por debajo del nominal, y cualquier punto que baje del 80 % del nominal dispara una reapertura localizada; SSPC-PA 2 usa el método de sonda de perfil superficial con contaje por capas, juzgando sobre la combinación de puntos y zonas y tomando a menudo la banda del 80 % al 120 %. Si el contrato solo cita una de las dos, o las mezcla, sale el caso en que contratista y propietario cada uno presenta su informe de conformidad. Lo correcto es designar en la especificación técnica una sola de las 1 y fijar el número de puntos por cada categoría de ubicación.
¿Cuanto más alto el voltaje de detección, más seguro?
No. Un voltaje por debajo del umbral de perforación deja pasar pinholes, y uno demasiado alto perfora recubrimientos sanos y crea defectos nuevos justo en cordones y aristas, que ya de por sí son delgados. ASTM D5162 exige fijar primero el voltaje según el espesor total y la resistencia dieléctrica del medio, con la fórmula del anexo V = M × √T, dando M igual a 3294 cuando T no supera 1 mm y 7843 cuando es mayor de 1 mm, y el uso de alto voltaje entre 0.25 mm y 0.5 mm requiere la aprobación del fabricante de la pintura. También debe pactarse antes el número de huecos admitidos, o el resultado del ensayo no sirve para juzgar.
¿Puede reensayarse con chispa de alto voltaje el recubrimiento de un tanque en servicio?
Con cautela. D5162 advierte expresamente que aplicar alto voltaje a recubrimientos que han estado sumergidos o absorbido humedad mucho tiempo suele dar lecturas erróneas por conducción por permeación y contaminación superficial, e incluso perforar zonas originalmente sanas. Lo corriente en tanques en servicio es preferir esponja húmeda de bajo voltaje o caja de ensayo al vacío, apoyándose en el medidor de espesor por ultrasonidos del metal base para reconfirmar la reducción; si alto voltaje resulta imprescindible, hay que limitar la zona, bajar el voltaje y registrar cada pasada, para no convertir en hueco nuevo una zona sana.
¿La imprimación rica en zinc exige una capa de sellado en el ángulo?
Depende del sistema y de las capas siguientes. Una superficie de epoxi rico en zinc expuesta mucho tiempo tras el granallado forma sales de zinc, y la segregación del polvo de zinc sobre un relieve irregular desiguala los caminos conductores en la zona soldada; muchos sistemas añaden tras la imprimación rica en zinc una capa de sellado o de unión epoxi para estabilizar la interfaz, y luego la capa intermedia. Según GB/T 30790.5 e ISO 12944-5, la fracción másica de polvo de zinc en el residuo no volátil de la imprimación rica en zinc no es menor de 80 %, y el espesor y el sistema se fijan conjuntamente con la categoría ambiental y la durabilidad; en ángulos y cantos sigue siendo el preaplicado a pincel el que repone el espesor, y el sellado no sustituye esa operación.
¿En qué difiere el tratamiento de la arista termocortada y del canto cortado por cizalla?
En el canto cortado por cizalla el problema es sobre todo la rebaba y el filo vivo, y se resuelve biselando o redondeando, con radio no menor de 2 mm para el grado P3; la arista termocortada lleva a la vez calamina, capa endurecida y escoria adherida, de modo que en el granallado el abrasivo rebota sobre la superficie endurecida y marca poco, exigiendo una segunda limpieza o lijado y luego revalidar la rugosidad. Los parámetros de juicio son distintos: el primero se mira por el radio geométrico y el segundo por la profundidad del anclaje Rz y si el grado de limpieza cumple también; reducirlo a un simple 'aristas tratadas conforme' oculta la diferencia.
¿Se resuelve la corrosión bajo aislamiento engrosando la película?
No. El impulsor de la CUI son los ciclos repetidos de húmedo-seco tras la entrada de agua en el aislamiento y la condensación al parar; el espesor solo retrasa, pero no corta el camino de llegada del agua y del ion cloruro. El orden eficaz es sellar primero los cortes de la chapa de cobertura, los traslapes y los pasos de tubería y luego elegir el sistema: según el rango de temperatura, entre epoxi-fenólico, silicona modificada o pulverización térmica de aluminio, exigiendo esta última un pretratamiento Sa 3 con Rz no menor de 75 µm. Recubrimiento térmico y recubrimiento anticorrosivo son dos trabajos distintos y confundirlos los estropea ambos.
¿Puede aceptarse el revestimiento interior del tanque con ISO 12944 o GB/T 30790?
No de forma directa. GB/T 30790 y la serie ISO 12944 se refieren a sistemas de pintura para superficies de estructuras de acero en atmósfera, y su alcance excluye materiales de película gruesa con espesor de película seca mayor de 2 mm y los revestimientos de tanques. La pared interior va por criterios de inmersión y compatibilidad con el medio: ensayos de resistencia a líquidos y de difusión según el medio y, si procede, evaluación por requisitos de migración de contacto alimentario, con detección de huecos y medición de espesor según las normas propias del revestimiento, por ejemplo GB 50393 y las correspondientes normas de ejecución y aceptación de obra.
Referencias y notas sobre los criterios
A continuación se listan las normas y documentos citados expresamente o que sirven de base a los criterios de este artículo, con la versión indicada en el cuerpo del texto. Todo valor atribuido a fuentes públicas (resúmenes de laboratorios de ensayo, comentarios sectoriales, plantillas de planes de obra) no cita cláusulas literales de la norma y debe verificarse partida a partida contra la edición vigente antes de usarlo en un proyecto.
- ISO 8501-3:2025 grados de preparación de zonas de soldadura, aristas y otros defectos del sustrato (publicada en 2025, sustituye a la edición de 2007); equivalente chino GB/T 8923.3-2009 (corresponde a ISO 8501-3:2006).
- ISO 5817:2023 niveles de calidad de las discontinuidades en uniones soldadas por fusión de acero, níquel y sus aleaciones (grados B, C y D).
- Serie ISO 12944 (revisiones de 2017 a 2018): -2 clasificación de ambientes, -3 consideraciones de diseño, -4 tipos de sustrato y preparación, -5 sistemas de pintura, -6 ensayos de desempeño en laboratorio, -9 estructuras offshore y conexas; equivalente chino serie GB/T 30790.
- ISO 19840 criterios de aceptación de espesor de película seca; SSPC-PA 2 método de sonda de perfil superficial para medir y juzgar el espesor del recubrimiento.
- ASTM D5162 práctica normalizada de detección de discontinuidades (pinholes) en recubrimientos no conductores sobre sustratos metálicos; ASTM D7854 detección con esponja húmeda de bajo voltaje; NACE/AMPP SP0188 práctica de detección con chispa de alto voltaje.
- ISO 8503-1, -2 y -5 bloques de comparación y métodos de evaluación de la rugosidad de superficies de acero preparadas por chorro; GB/T 13288 evaluación de la rugosidad del acero antes de pintar; ASTM D4417 método de cinta de replicación.
- ISO 8502-3 evaluación del grado de polvo; ISO 8502-9 determinación de sales solubles por método Bresle.
- PSPC de la OMI norma de desempeño de recubrimientos protectores (obligatoria por SOLAS): radio de arista 2 mm o 3 pasadas de lijado, Sa 2.5 con rugosidad de 30 µm a 75 µm, sales 50 mg/m² y regla 90/10.
- NACE SP0198-2017 control de la corrosión bajo aislamiento; ISO 19277:2018 evaluación de recubrimientos para CUI; HG/T 5178-2017 pinturas anticorrosivas para superficies metálicas bajo aislamiento.
- GB 50205-2020 estándar de aceptación de la calidad de obra de estructuras de acero; GB 50661-2011 código de soldadura de estructuras de acero; GB 50128-2014 código de obra para tanques de acero soldados de paredes cilíndricas de eje vertical; GB 50393 estándar técnico de protección anticorrosiva de tanques de petróleo de acero; SY/T 0063-2020 método de ensayo de detección de recubrimiento anticorrosivo de tuberías.
Last updated: 2026-11-09. Este documento lo preparó el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd., para comunicación técnica de proyectos B2B; las condiciones de suministro solo cubren EXW y FOB. Los criterios que se exponen sirven para ilustrar el marco normativo y el enfoque cuantitativo; para cada proyecto prevalecen la documentación de diseño, las fichas técnicas de la pintura y el texto vigente de las normas.