Après la pulvérisation, la surface peinte présente-t-elle des « traînées lacrymales » ? Le coulure ruine non seulement l'apparence, mais crée aussi des risques pour les performances du revêtement. En tant que fabricant professionnel, nous analysons en profondeur pour vous les trois causes principales du coulure : viscosité trop faible, pulvérisation trop épaisse et geste incorrect, et vous fournissons des techniques pratiques de correction sur site.
Dans les travaux de peinture, ce qu'il y a de plus embarrassant, c'est sans conteste le phénomène de « coulure (Sagging) » qui apparaît au cours du séchage du film de peinture. Ces traînées semblables à des larmes se produisent généralement sur les surfaces verticales ou sur les arêtes d'éléments complexes.


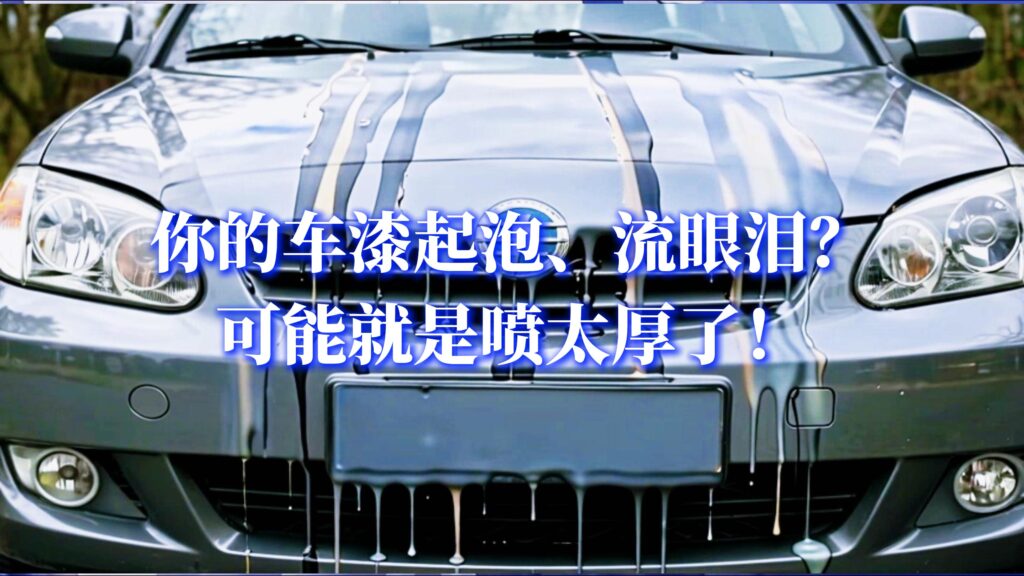
En tant que fabricant de peinture industrielle, nous vous détaillons les trois variables clés derrière les coulures pour vous aider à obtenir un revêtement parfait « sans goutte de peinture » :
1. Contrôle de la viscosité : plus de diluant n'est pas toujours mieux
- Problème : Pour obtenir une pulvérisation fluide, de nombreux applicateurs ajoutent un excès de diluant. La peinture devient trop liquide, ce qui provoque une descente rapide du film de peinture sous l'effet de la gravité.
- Solution : Utiliser un godet Ford n°4 pour mesurer la viscosité. Les peintures industrielles de différentes variétés ont leur viscosité de pulvérisation optimale (généralement comprise entre 18 et 25 secondes). Une viscosité appropriée permet au film de peinture de « tenir » sur le substrat.
2. Gestes du pistolet à peinture : l'art de la distance et de l'angle
- Problème : Le pistolet est trop proche du substrat, ou le pistolet reste trop longtemps sur un point, ce qui provoque un excès instantané de peinture localisé.
- Problème : L'angle d'inclinaison du pistolet est trop important, ce qui entraîne une distribution irrégulière du brouillard de peinture.
- Solution : Garder le pistolet perpendiculaire au substrat, à une distance maintenue de 20 à 30 cm. La vitesse de déplacement doit être régulière, en suivant le principe « d'abord les bords et coins, ensuite les surfaces planes », et le chevauchement de chaque passage doit être contrôlé à 50 %.
3. Application trop épaisse en une seule fois : qui veut aller vite va moins loin
- Problème : Tenter d'atteindre l'épaisseur de conception en une seule passe de pulvérisation (en particulier lorsque l'épaisseur du film humide dépasse 150 micromètres) entraîne inévitablement, sous l'effet de la gravité, un coulage général du film de peinture.
- Solution : Adopter la méthode **« pulvérisation fine en plusieurs passes »**. La première passe consiste à appliquer une fine « couche de brouillard » comme couche d'accroche, laisser sécher au toucher, puis pulvériser la deuxième passe.
4. Plan de premiers secours sur site
- État du film humide : Si des signes de coulure sont observés juste après la pulvérisation, lissez délicatement avec un pinceau propre et pulvérisez immédiatement une couche de retouche.
- État du film sec : Il faut attendre que le film de peinture soit complètement sec, poncer les zones de coulure avec du papier de verre, puis procéder à une nouvelle pulvérisation globale.


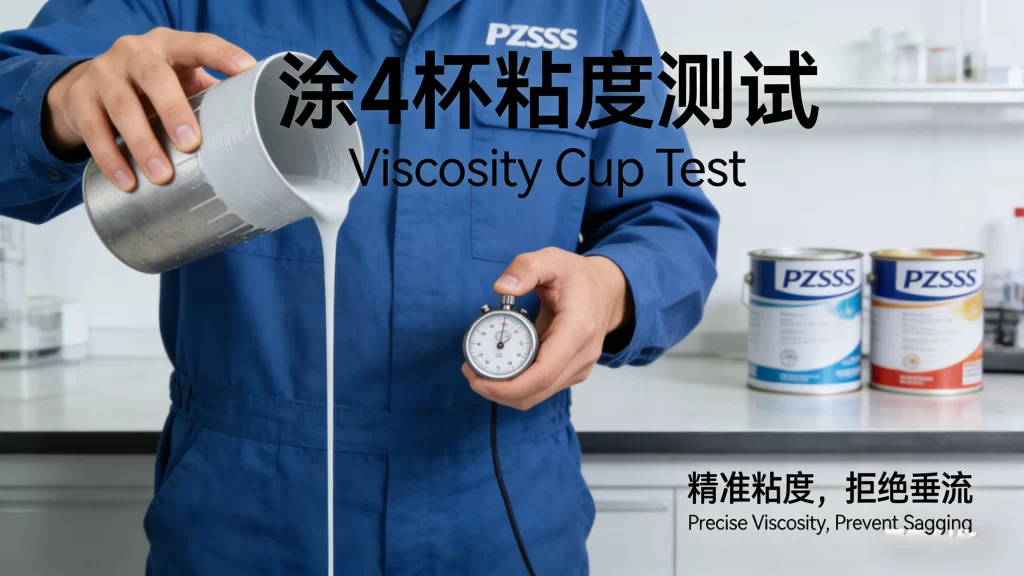
Conclusion : Le coulure est la pierre de touche de la maturité technologique. Grâce à un dosage précis de la viscosité et à un geste de pulvérisation normalisé, chaque applicateur peut réaliser un revêtement de protection industrielle aussi lisse qu'un miroir.