La peinture pour usines agroalimentaires est fondamentalement différente de celle des usines industrielles ordinaires : le revêtement non seulement protège contre la corrosion, mais peut également entrer en contact indirect avec des aliments ou des agents de nettoyage, et doit servir l'objectif d'hygiène « facile à nettoyer, sans angle mort, anti-pollution ». Les secteurs des produits laitiers, de la bière, des boissons, des produits carnés, des aliments surgelés, etc., sous les systèmes GMP et HACCP, imposent des exigences bien supérieures à celles des usines générales pour les revêtements des murs, plafonds, surfaces extérieures d'équipements et sols des ateliers. Cet article décompose systématiquement la logique technique de la peinture de niveau hygiénique pour usines agroalimentaires.
Kexin New Materials (kexinMaterials) dispose d'un savoir-faire technique sur les systèmes de niveau hygiénique à faible odeur et faible migration tels que l'époxy à l'eau et le polyuréthane à l'eau, pouvant soutenir les usines agroalimentaires dans un plan de peinture intégré du mur au sol. Pour le choix et le compromis entre peinture à l'eau et peinture solvant, voir Comparaison de sélection entre peinture à l'eau et peinture à l'huile.
I. Contraintes uniques de la peinture en usine agroalimentaire
Le revêtement en usine agroalimentaire doit satisfaire simultanément trois axes principaux :
- Sécurité alimentaire : après durcissement, le revêtement ne doit pas migrer de substances nocives vers les aliments, conformément au cadre des matériaux au contact des aliments (tel que la série GB 4806).
- Conception hygiénique : la surface doit être facile à nettoyer, sans angle mort, avec des angles arrondis, évitant l'accumulation de saletés et la prolifération microbienne (référence : directives EHEDG, 3-A).
- Résistance à la corrosion et tolérance environnementale : supporter les agents de nettoyage, l'eau chaude, la vapeur, l'humidité et les écarts de température ; le revêtement doit résister aux produits chimiques et à la pénétration de vapeur d'eau.
Ces trois points déterminent que l'usine agroalimentaire ne peut pas simplement réutiliser un revêtement de sol époxy ordinaire ou une finition industrielle, mais doit adopter une solution combinée « système de niveau hygiénique + construction à conception hygiénique ».
II. GB 4806 et conformité au contact alimentaire
La série de normes chinoises GB 4806 réglemente les exigences de sécurité des matériaux et articles au contact des aliments, couvrant les caractéristiques sensorielles, la migration globale, la migration spécifique et les limites de substances spécifiques. Pour les revêtements organiques utilisés sur les murs et surfaces extérieures d'équipements d'usines agroalimentaires, s'ils peuvent entrer en contact indirect avec des aliments ou des agents de nettoyage, il faut confirmer que le revêtement durci satisfait aux clauses pertinentes de GB 4806 (telles que migration globale, migration spécifique, indicateurs sensoriels). C'est le seuil minimal de conformité de la peinture en usine agroalimentaire, et un point souvent vérifié lors des audits GMP.
Il convient de noter que GB 4806 vise les « matériaux au contact des aliments » eux-mêmes, alors que le revêtement en usine agroalimentaire est le plus souvent en « contact indirect » ou « contact environnemental ». Le projet doit, selon le niveau de risque de la zone spécifique, décider s'il faut soumettre des échantillons aux exigences des matériaux au contact des aliments, et utiliser un rapport d'analyse tiers comme base de livraison. Il faut éviter de prétendre « de qualité alimentaire » sans données d'analyse à l'appui.
III. Conception hygiénique : du matériau à la construction
La peinture de niveau hygiénique n'est pas seulement « quelle peinture appliquer », mais aussi « comment construire ». Principes de conception clés :
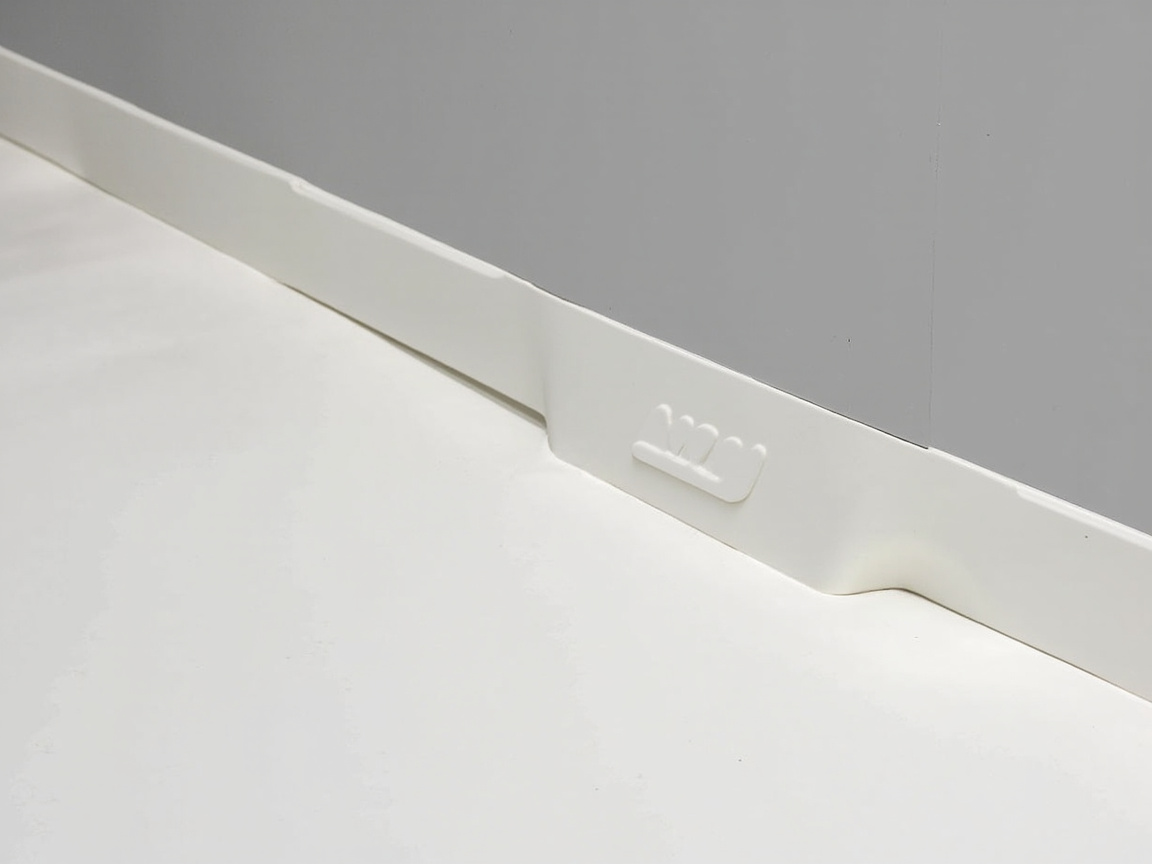
- Angle arrondi (cove) : la jonction mur-sol et les angles mur-mur doivent adopter une transition arrondie plutôt qu'un angle droit, pour éviter l'accumulation de saletés et les zones de nettoyage aveugles. L'angle arrondi est généralement réalisé avec un époxy flexible ou un matériau de congé spécialisé.
- Étanchéité continue : les joints, traversées de mur, périmètres de bases d'équipements doivent être étanches de manière continue, empêchant l'infiltration d'eau et de micro-organismes dans les interstices.
- Surface facile à nettoyer : le revêtement doit être dense, peu poreux, résistant aux agents de nettoyage, avec une faible rugosité de surface pour réduire l'adhérence.
- Sans risque de détachement : l'adhérence du revêtement doit être fiable, évitant la chute de particules contaminant le produit.
Ces principes de conception sont cohérents avec les directives de conception hygiénique EHEDG (groupe européen de conception hygiénique) et 3-A, et constituent un seuil réel pour les entreprises agroalimentaires exportatrices ou alignées sur les standards internationaux.
IV. Comparaison des systèmes typiques par zone
Le tableau ci-dessous résume les points clés des systèmes de niveau hygiénique pour les zones courantes en usine agroalimentaire :
| Zone | Exigence hygiénique | Système recommandé | Point de contrôle clé |
|---|---|---|---|
| Mur | Facile à nettoyer, contact indirect | Peinture de finition époxy ou polyuréthane à l'eau / sans solvant | Dense, peu poreux, angle arrondi |
| Plafond | Anti-moisissure, anti-condensation | Époxy/polyuréthane anti-moisissure | Résistant à la condensation, sans détachement |
| Surface extérieure d'équipement | Contact alimentaire / nettoyage | Revêtement conforme GB 4806 | Migration conforme, facile à désinfecter |
| Sol | Résistant à l'usure, au nettoyage | Époxy autonivelant / mortier | Antidérapant, sans joint, résistant à l'eau chaude |
| Autour de canaux de drainage / trappes de sol | Humidité élevée, accumulation de saletés | Époxy à fort corps + étanchéité | Continu, arrondi, anti-infiltration |
À souligner : le tableau ci-dessus est une orientation générale, le système spécifique doit se baser sur l'évaluation des risques hygiéniques et la FDS du produit, et si nécessaire soumettre à une analyse tiers GB 4806.
V. Hydrosoluble et conformité VOC
Les usines agroalimentaires sont souvent en environnement fermé ou semi-fermé, sensibles aux odeurs et impacts sur la santé lors de l'application et du fonctionnement, donc l'hydrosoluble est une direction importante. L'époxy à l'eau et le polyuréthane à l'eau, après durcissement, peuvent satisfaire la plupart des besoins de niveau hygiénique, tout en ayant des VOC plus faibles, conformes aux limites de GB 30981-2020 pour les revêtements de protection industrielle. Pour le cadre réglementaire des VOC, voir Interprétation de la réglementation sur les limites de VOC des revêtements de protection industrielle.
Mais les systèmes aqueux sont plus sensibles à l'environnement d'application (température, humidité, ventilation) ; par basse température et humidité élevée, le séchage est lent et le blanchiment facile, nécessitant un contrôle strict de la fenêtre de procédé. Pour les zones à forte exigence de résistance à l'eau chaude et à la vapeur, on peut encore adopter un époxy sans solvant à faible VOC mais aux performances renforcées.
VI. Sol et conception antidérapante
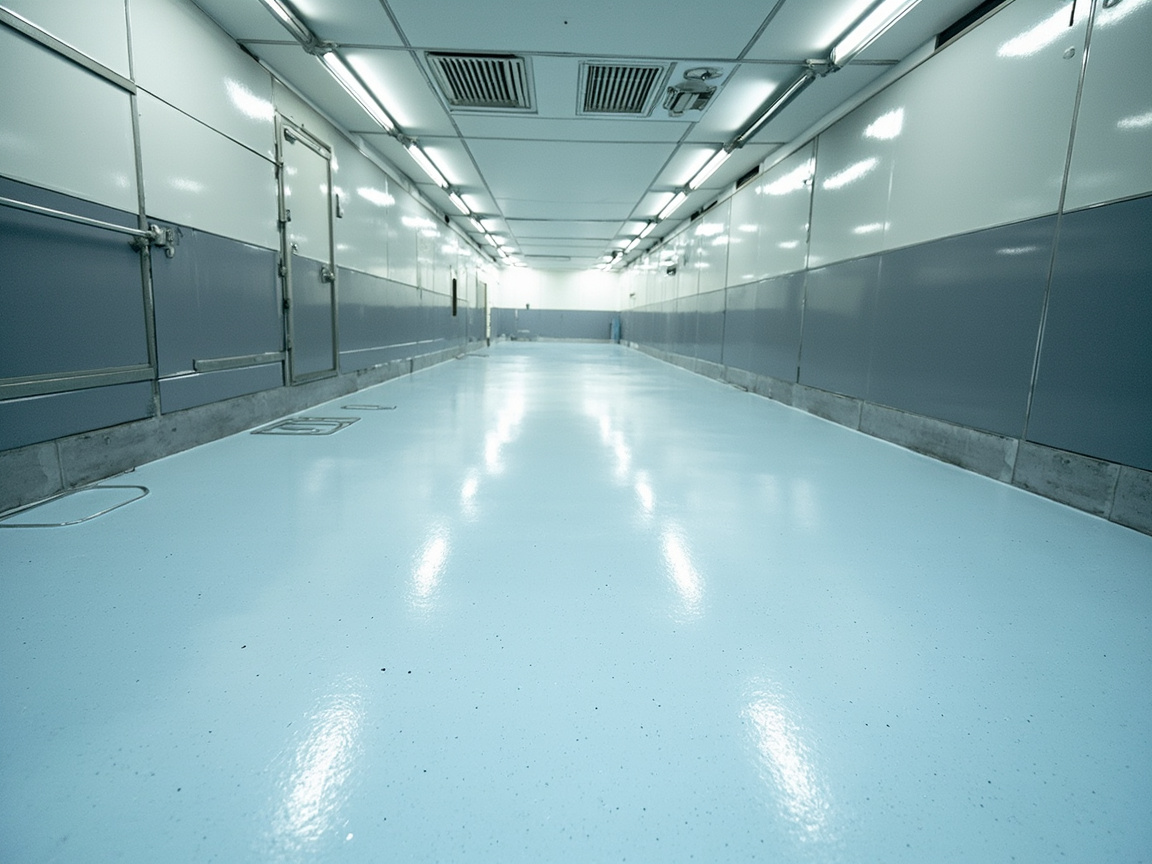
Le sol en usine agroalimentaire est une zone où l'usure et la corrosion sont simultanément lourdes : roulage de chariots élévateurs, rinçage à l'eau chaude, érosion par agents de nettoyage, antidérapage pour la circulation du personnel. On utilise couramment l'époxy autonivelant ou le mortier époxy, combiné avec des granulats antidérapants pour satisfaire le coefficient de friction. Le sol doit être sans joint, monolithique, en pente vers le drain, évitant la stagnation d'eau. Les périmètres de canaux et trappes de sol sont des zones à haut risque de fuite, nécessitant étanchéité continue et construction arrondie.
VII. Considérations anti-moisissure et antibactériennes
Les environnements humides et riches en nutriments favorisent la moisissure. Le revêtement de niveau hygiénique peut réduire l'adhérence par une surface dense, et adopter des formulations anti-moisissure (avec fongicide conforme). Mais attention : si l'on prétend une fonction antibactérienne / anti-moisissure, il faut un méthode de test correspondante (telle que ISO 846 ou méthode nationale) à l'appui, évitant toute allégation fonctionnelle sans fondement.
Pour le mécanisme d'auto-nettoyage et de résistance à la salissure, voir Peinture autonettoyante par photocatalyse au dioxyde de titane, pour comprendre le potentiel de la fonctionnalisation de surface dans les scénarios faciles à nettoyer (note : en usine agroalimentaire, privilégier un système hygiénique conforme, tout revêtement fonctionnel doit être séparément validé pour la sécurité au contact alimentaire).
VIII. Points clés d'application et de réception
- Préparation du support : le béton doit atteindre la résistance et taux d'humidité requis, réparation des fissures et trous, dégraissage des taches d'huile.
- Contrôle environnemental : température et humidité conformes aux exigences produit, bonne ventilation mais éviter la poussière.
- Épaisseur de film et adhérence : le sol contrôlé selon l'EFT (épaisseur de film sec) de conception, l'adhérence murale vérifiée par quadrillage.
- Réception hygiénique : angle arrondi continu, sans angle mort, sans détachement de particules, si nécessaire validation de nettoyage.
IX. Maintenance et nettoyage
Le revêtement de niveau hygiénique nécessite encore une maintenance normée : utiliser un nettoyant neutre ou spécifié, éviter les solvants forts détruisant le revêtement ; vérifier régulièrement l'intégrité des angles arrondis et de l'étanchéité ; les dommages locaux traités par « ponçage — retouche », en veillant à la compatibilité ancien/nouveau. Les registres de maintenance doivent être intégrés au système documentaire GMP.
Kexin New Materials (kexinMaterials) recommande de préciser dans les documents techniques de peinture des usines agroalimentaires le niveau hygiénique de chaque zone, la conclusion de conformité au contact alimentaire du revêtement (avec rapport d'analyse GB 4806), les limites VOC et les exigences de construction à angle arrondi, afin que l'audit hygiénique et l'exploitation quotidienne reposent sur des bases. Pour l'aperçu du système de normes, voir Synthèse du système de normes des revêtements industriels.
X. Erreurs courantes de sélection
Erreur 1 : un sol époxy ordinaire peut servir en usine agroalimentaire. Faux. Il faut un niveau hygiénique, migration conforme et construction à angle arrondi ; le sol industriel ordinaire ne satisfait pas nécessairement.
Erreur 2 : prétendre « de qualité alimentaire » suffit. Faux. Il faut des données d'analyse tiers telles que GB 4806 à l'appui, sinon c'est une allégation sans fondement.
Erreur 3 : les angles de mur droits n'ont pas d'importance. Faux. L'angle droit accumule la saleté, difficile à nettoyer ; la conception hygiénique exige une transition arrondie.
Erreur 4 : la peinture à l'eau a forcément de mauvaises performances. Faux. L'époxy/polyuréthane aqueux suffit dans la plupart des scénarios hygiéniques, avec VOC plus faibles ; la clé est de choisir le bon système et contrôler le procédé.
Erreur 5 : plus le revêtement est épais, plus il est résistant à l'usure. Faux. La résistance à l'usure du sol dépend du système et des granulats ; trop épais peut fissurer, doit être contrôlé selon la conception.
XI. Économie technique et préparation d'audit de la peinture en usine agroalimentaire
L'économie de la peinture en usine agroalimentaire ne doit pas seulement regarder le prix unitaire du matériau, mais être mesurée avec le risque hygiénique, le coût d'audit et la perte d'arrêt de production. Une seule contamination de produit due à une migration non conforme du revêtement ou à un angle mort hygiénique, son rappel et perte de marque dépassent de loin le budget de peinture ; tandis qu'un système hygiénique bien conçu et documenté réduit significativement les coûts de rectification lors des audits GMP, HACCP et tiers. Ainsi, dans l'industrie alimentaire, la logique « la conformité est économie de coût » est particulièrement marquée.
D'après les matériaux, bien que le revêtement époxy à l'eau et le revêtement polyuréthane à l'eau puissent avoir un prix unitaire supérieur à celui des revêtements solvants ordinaires, leurs caractéristiques de faible odeur et de faible COV réduisent les perturbations de la production causées par la construction et facilitent également le passage des contrôles environnementaux et de santé au travail. Pour les projets de rénovation, les systèmes à faible odeur peuvent raccourcir les fenêtres d'arrêt de production et accélérer la reprise, ce bénéfice implicite étant souvent sous-estimé. Les systèmes de qualité sanitaire exigent également une surface dense, à faible porosité et facile à nettoyer ; la prime de performance doit être comprise comme une « assurance contre la réduction des risques microbiens » plutôt qu'une simple mise à niveau fonctionnelle.
L'investissement initial dans la conception sanitaire est tout aussi crucial. Les travaux de construction tels que les angles arrondis, l'étanchéité continue et le traitement des bases d'équipement, s'ils sont correctement réalisés dès le départ, ne nécessitent ensuite presque aucune maintenance supplémentaire ; s'ils sont corrigés plus tard, ils exigent un arrêt de production, un démontage et une refonte, à un coût multiplié. Par conséquent, pour la peinture des usines alimentaires, il est recommandé de concevoir un « package construction + matériaux », plutôt que de considérer les angles arrondis et l'étanchéité comme des décorations pouvant être omises.
La préparation documentaire est un maillon essentiel qui distingue la peinture pour usines alimentaires de la peinture industrielle ordinaire. Lors de la livraison, il faut préparer : la détermination du niveau d'hygiène de chaque zone, la conclusion de conformité du revêtement au contact alimentaire (y compris le rapport d'essai tiers selon GB 4806), la preuve de conformité COV, les photos de construction des angles arrondis et les enregistrements de réception, les données d'adhérence et d'épaisseur de film. Ces documents ne sont pas seulement la base de la réception, mais aussi un actif fondamental pour répondre aux audits clients, aux inspections réglementaires et aux certifications d'exportation. De nombreuses entreprises alimentaires, lors du changement de fournisseur, se voient exiger une chaîne de conformité complète du revêtement ; établir un dossier à l'avance permet d'éviter une situation passive.
Il convient de rappeler que les allégations fonctionnelles sur la peinture des usines alimentaires doivent être prudentes. Si le revêtement contient des composants antimoisissures ou antibactériens et que cela est revendiqué publiquement, il doit y avoir un support de données issu de méthodes de détection correspondantes, et il faut confirmer que ce composant n'entraîne pas de risque de sécurité au contact alimentaire. Une allégation fonctionnelle sans fondement enfreint non seulement la conformité publicitaire, mais peut aussi devenir un écart majeur lors des audits de sécurité alimentaire. Chaque conclusion dans les documents techniques doit pouvoir être retracée dans un rapport d'essai ou une clause normative.
XII. Lecture approfondie des formulations de revêtement et des détails de mise en œuvre pour usines alimentaires
Le cœur du revêtement de qualité sanitaire réside dans l'unité de « densité, faible migration, facilité de nettoyage ». Le revêtement époxy à l'eau forme un film continu et dense par réticulation époxy-amine ; la quantité totale de substances migrant vers l'aliment après durcissement est contrôlée par la formulation et le degré de durcissement. Il faut donc garantir un durcissement complet et confirmer par essai tiers que les indicateurs de migration respectent le cadre de contact alimentaire. Si le durcissement est insuffisant, les monomers résiduels peuvent augmenter le risque de migration ; par conséquent, la température, l'humidité et la période de cure lors de l'application sont plus critiques que pour la peinture industrielle ordinaire, et ne doivent pas être raccourcis pour avancer le délai de mise en service.
La peinture de finition polyuréthane est souvent utilisée dans les usines alimentaires pour les murs et les plafonds, offrant résistance au nettoyage et conservation de la couleur. Le polyuréthane à l'eau forme un film par réaction de polyol (polyéther ou polyester) avec l'isocyanate ; sa surface dense réduit l'adhérence des saletés et facilite le nettoyage quotidien. Pour les zones exigeant une résistance à la moisissure, des composants antimoisissure conformes peuvent être introduits dans la formulation, mais doivent être soutenus par des méthodes de détection correspondantes et ne pas présenter de risque de sécurité au contact alimentaire ; une allégation fonctionnelle sans fondement est un comportement à haut risque dans l'industrie alimentaire et peut être jugée non conforme lors d'un audit.
La construction des angles arrondis est la concrétisation physique de la conception sanitaire. Le raccordement mur-sol utilise un époxy flexible ou un matériau de congé spécial pour former une surface arquée continue, évitant l'accumulation de saletés dans les angles droits ; les bases d'équipement et les périmètres de traversées de mur nécessitent également une étanchéité continue pour empêcher l'invasion d'humidité et de micro-organismes dans les interstices. La qualité de cette construction dépend du traitement du support et de l'application du matériau ; toute rupture devient une zone aveugle de nettoyage. En pratique, la continuité et l'absence de porosité des angles arrondis sont un point clé de l'audit sanitaire, à vérifier et archiver avant dissimulation, plutôt que corrigés après mise en service.
Le traitement du support en béton est souvent sous-estimé. Les sols et murs des usines alimentaires sont majoritairement en béton, dont la résistance, la teneur en humidité et l'alcalinité affectent directement l'adhérence du revêtement. Avant application, il faut réparer fissures et trous, dégraisser et décontaminer, et si nécessaire faire une imprégnation d'interface ; une humidité excessive provoque le décollement et le gonflement de la couche époxy. La ventilation et le contrôle température-humidité sont tout aussi importants, surtout pour les systèmes aqueux qui sèchent lentement et blanchissent par temps froid et humide, nécessitant déshumidification ou chauffage. Inscrire le contrôle du support et de l'environnement dans la fiche technique garantit une réalisation correcte du revêtement sanitaire dès la première fois.
La compatibilité avec les détergents et modes de désinfection doit être évaluée dès la conception. Les usines alimentaires utilisent fréquemment des détergents et désinfectants acides, alcalins, chlorés ou à base de quaternaire d'ammonium ; le revêtement doit résister à ces milieux sans dégradation ni lixiviation. Lors de la sélection, on peut se référer aux données de tests de compatibilité avec ces milieux et lister dans les documents techniques les modes de nettoyage autorisés et interdits pour guider l'exploitation. Considérer « revêtement — nettoyage — contrôle microbien » comme un système, plutôt que le matériau isolément, permet de réaliser l'objectif d'hygiène de l'atelier et de passer divers audits sans problème.
La préparation aux audits de peinture pour usines alimentaires est essentiellement la construction d'une chaîne de preuves. L'auditeur ne se préoccupe pas que « cela a l'air propre », mais de pouvoir fournir l'essai tiers de conformité du revêtement au contact alimentaire, les photos archivées de la construction des angles arrondis, les enregistrements de réception d'adhérence et d'épaisseur de film, ainsi que la note de compatibilité des détergents. Beaucoup d'entreprises négligent la traçabilité en production courante et complètent les documents à l'approche de l'audit, souvent avec de nombreuses lacunes. Figer les paramètres clés de chaque application dans un dossier consultable, bien que fastidieux au quotidien, devient le passeport le plus efficace lors de l'audit et la capacité fondamentale pour répondre aux audits clients et certifications d'exportation.
La compatibilité des modes de nettoyage et désinfection doit être définie dès la conception. Les usines alimentaires utilisent fréquemment des milieux acides, alcalins, chlorés ou à base de quaternaire d'ammonium ; le revêtement doit résister sans dégradation ni lixiviation. Lors de la sélection, on peut se référer aux conclusions de tests de compatibilité avec ces milieux et lister dans les documents techniques les modes de nettoyage autorisés et interdits pour guider l'exploitation. Considérer revêtement, nettoyage et contrôle microbien comme un système, plutôt que le matériau isolément, permet de réaliser l'objectif d'hygiène de l'atelier, de passer divers audits sans problème et d'éviter le vieillissement prématuré du revêtement dû à un mauvais mode de nettoyage.
Le traitement du support en béton est souvent sous-estimé mais crucial. Les sols et murs des usines alimentaires sont majoritairement en béton, dont la résistance, la teneur en humidité et l'alcalinité affectent directement l'adhérence du revêtement. Avant application, il faut réparer fissures et trous, dégraisser et décontaminer, et si nécessaire faire une imprégnation d'interface ; une humidité excessive provoque le décollement et le gonflement de la couche époxy. La ventilation et le contrôle température-humidité sont tout aussi clés, surtout pour les systèmes aqueux qui sèchent lentement et blanchissent par temps froid et humide, nécessitant déshumidification ou chauffage. Inscrire le contrôle du support et de l'environnement dans la fiche technique garantit une réalisation correcte du revêtement sanitaire dès la première fois, et est aussi une responsabilité envers la sécurité alimentaire ultérieure.
La limite des allégations fonctionnelles doit être respectée. Si le revêtement intègre des composants antimoisissure ou antibactériens et que cela est revendiqué, il doit y avoir un support de données issu de méthodes de détection correspondantes et confirmer que ce composant n'entraîne pas de risque de sécurité au contact alimentaire. Une allégation fonctionnelle sans fondement enfreint non seulement la conformité publicitaire, mais peut devenir un écart majeur lors des audits de sécurité alimentaire. Chaque conclusion dans les documents techniques doit pouvoir être retracée dans un rapport d'essai ou une clause normative ; c'est ce qui distingue l'industrie alimentaire de la peinture industrielle ordinaire, et là où les fournisseurs professionnels se démarquent des fournisseurs approximatifs.
La préparation aux audits de peinture pour usines alimentaires est essentiellement la construction d'une chaîne de preuves. L'audit ne se préoccupe pas de la propreté superficielle, mais de pouvoir fournir l'essai tiers de conformité du revêtement au contact alimentaire, les photos archivées de la construction des angles arrondis, les enregistrements de réception d'adhérence et d'épaisseur de film, ainsi que la note de compatibilité des détergents. Beaucoup d'entreprises négligent la traçabilité au quotidien et complètent les documents à l'approche de l'audit, souvent avec de nombreuses lacunes. Figer les paramètres clés de chaque application dans un dossier consultable, bien que fastidieux au quotidien, devient le passeport le plus efficace lors de l'audit et la capacité fondamentale pour répondre aux audits clients et certifications d'exportation.
La compatibilité des modes de nettoyage et désinfection doit être définie dès la conception. Les usines alimentaires utilisent fréquemment des milieux acides, alcalins, chlorés ou à base de quaternaire d'ammonium ; le revêtement doit résister sans dégradation ni lixiviation. Lors de la sélection, on peut se référer aux conclusions de tests de compatibilité avec ces milieux et lister dans les documents techniques les modes de nettoyage autorisés et interdits pour guider l'exploitation. Considérer revêtement, nettoyage et contrôle microbien comme un système, plutôt que le matériau isolément, permet de réaliser l'objectif d'hygiène de l'atelier, de passer divers audits sans problème et d'éviter le vieillissement prématuré du revêtement dû à un mauvais mode de nettoyage.
Le traitement du support en béton est souvent sous-estimé mais crucial. Les sols et murs des usines alimentaires sont majoritairement en béton, dont la résistance, la teneur en humidité et l'alcalinité affectent directement l'adhérence du revêtement. Avant application, il faut réparer fissures et trous, dégraisser et décontaminer, et si nécessaire faire une imprégnation d'interface ; une humidité excessive provoque le décollement et le gonflement de la couche époxy. La ventilation et le contrôle température-humidité sont tout aussi clés, surtout pour les systèmes aqueux qui sèchent lentement et blanchissent par temps froid et humide, nécessitant déshumidification ou chauffage. Inscrire le contrôle du support et de l'environnement dans la fiche technique garantit une réalisation correcte du revêtement sanitaire dès la première fois.
La limite des allégations fonctionnelles doit être respectée. Si le revêtement intègre des composants antimoisissure ou antibactériens et que cela est revendiqué, il doit y avoir un support de données issu de méthodes de détection correspondantes et confirmer que ce composant n'entraîne pas de risque de sécurité au contact alimentaire. Une allégation fonctionnelle sans fondement enfreint non seulement la conformité publicitaire, mais peut devenir un écart majeur lors des audits de sécurité alimentaire. Chaque conclusion dans les documents techniques doit pouvoir être retracée dans un rapport d'essai ou une clause normative ; c'est ce qui distingue l'industrie alimentaire de la peinture industrielle ordinaire, et là où les fournisseurs professionnels se démarquent des fournisseurs approximatifs.
Sur l'ensemble du cycle de vie, le retour sur investissement du revêtement sanitaire réside dans la réduction des risques. Une contamination produit due à une migration non conforme du revêtement ou à un angle mort d'hygiène entraîne un rappel et une perte de marque dépassant de loin le budget de peinture ; tandis qu'un système bien conçu et documenté réduit significativement les coûts de rectification lors des audits. Ainsi, dans l'industrie alimentaire, la logique « conformité = économie » est particulièrement marquée ; traiter ensemble conception sanitaire, conformité matériaux et constitution de dossiers est la voie durable de sélection.
La valeur du revêtement sanitaire se manifeste en fin de compte par la certitude de la sécurité alimentaire. Un système de revêtement bien conçu, correctement appliqué et documenté permet à l'atelier de maintenir un risque de contamination faible en fonctionnement normal, et aux auditeurs d'obtenir rapidement des preuves crédibles lors de l'inspection. À l'inverse, si l'on ne recherche que l'esthétique en négligeant les angles arrondis, l'étanchéité et la conformité de migration, les risques se révèlent progressivement lors du nettoyage quotidien et des audits clients. La professionnalité de la peinture pour usines alimentaires ne réside donc pas dans le prix du matériau utilisé, mais dans l'intégration de la logique sanitaire à chaque détail constructif et chaque enregistrement.
En résumé, le cœur du revêtement sanitaire pour usines alimentaires n'a jamais été un matériau miracle, mais l'unité de logique sanitaire, conformité matériaux et constitution de dossiers. En intégrant angles arrondis, étanchéité, faible migration et traçabilité dans chaque procédé, l'atelier peut maintenir un risque de contamination faible en fonctionnement normal et répondre sereinement à divers audits. Pour les entreprises alimentaires, traiter la peinture comme un maillon du système de sécurité alimentaire est bien plus économique que des remédiations après coup, et protège davantage la marque et la confiance des consommateurs ; c'est la valeur irremplaçable du revêtement sanitaire.
Questions fréquentes
Questions fréquentes
Q : Pourquoi la peinture des usines alimentaires insiste-t-elle sur la conformité GB 4806 ?
R : Les revêtements des murs et des surfaces externes d'équipement des usines alimentaires peuvent entrer en contact indirect avec l'aliment ou les milieux de nettoyage ; si le revêtement migre des substances nocives vers l'aliment, cela crée un risque de sécurité. La série GB 4806 définit la migration totale, la migration spécifique et les exigences sensorielles des matériaux au contact alimentaire ; c'est le plancher de conformité sanitaire et souvent un point vérifié lors des audits GMP.
Q : Quelle est la différence entre revêtement sanitaire et peinture industrielle ordinaire ?
R : La différence réside en trois axes : sécurité alimentaire (conformité migration), conception sanitaire (facilité de nettoyage, angles arrondis, sans angle mort), résistance à la corrosion (aux détergents et eau chaude). La peinture industrielle ordinaire ne traite généralement que la protection anticorrosion et l'esthétique, ne satisfaisant pas aux objectifs de santé et d'hygiène de l'usine alimentaire.
Q : Pourquoi faut-il des angles arrondis au raccordement mur-sol ?
R : Les angles droits accumulent saletés, sont difficiles à nettoyer et favorisent la prolifération microbienne, constituant un angle mort d'hygiène. La transition arrondie (cove) élimine les angles morts, facilite le lavage et la désinfection, conformément aux principes de conception sanitaire EHEDG, 3-A, et est une exigence constructive de base des usines alimentaires.
Q : Faut-il utiliser une peinture à l'eau ou solvant pour les usines alimentaires ?
R : Du point de vue odeur et santé, l'époxy/polyuréthane à l'eau est préférable avec un COV plus faible, conforme à GB 30981-2020 ; mais pour les zones à forte exigence de résistance à l'eau chaude et à la vapeur, un époxy sans solvant peut être choisi. La sélection doit combiner le risque de la zone et l'environnement d'application, voir comparaison de sélection peinture à l'eau et peinture solvant.
Q : Peut-on revendiquer un revêtement « antibactérien » ?
R : Si des composants antimoisissure/antibactériens sont ajoutés et une fonction revendiquée, il doit exister un support de données issu de méthodes de détection correspondantes (telles que ISO 846 ou norme nationale), et confirmer que ce composant n'entraîne pas de risque de sécurité au contact alimentaire. Une allégation fonctionnelle sans fondement est inacceptable dans l'industrie alimentaire.
Q : Quelles sont les exigences particulières pour le sol des usines alimentaires ?
R :Nécessite une résistance à l'usure, aux détergents et à l'eau chaude, antidérapante, sans joint et avec pente vers le drainage. On utilise couramment l'époxy autonivelant ou un mortier avec granulats antidérapants, et un scellage continu autour des caniveaux pour éviter les infiltrations. Le revêtement de sol est une zone soumise à la fois à l'usure et à la corrosion, la conception du DFT et le choix des granulats sont donc cruciaux.
Q : Que faut-il surveiller lors de l'application de peinture à l'eau dans une usine agroalimentaire ?
R : Les systèmes à l'eau sont plus sensibles à la température et à l'humidité ; par basse température et forte humidité, le séchage est lent et le film peut blanchir, il faut strictement contrôler la fenêtre de procédé et assurer la ventilation. Par ailleurs, la teneur en eau et la résistance du support doivent être conformes, sinon l'adhérence et l'aspect seront affectés.
Q : Comment éviter la contamination lors de la rénovation d'un ancien atelier agroalimentaire ?
R : Découper, isoler et ventiler les zones de travaux, choisir des systèmes à faible odeur et faible VOC pour réduire l'impact sur l'exploitation ; poncer et retoucher les zones localement endommagées en veillant à la compatibilité ancien/nouveau ; après finition, effectuer une validation de nettoyage avant de reprendre la production.
Q : Comment vérifier si le revêtement satisfait à l'inspection d'hygiène ?
R : Vérifier la continuité des angles arrondis, l'absence de zones mortes et de détachement de particules, l'adhérence et l'épaisseur de film conformes, et disposer d'un rapport d'essai tiers GB 4806 et d'un certificat de conformité VOC. L'inspection d'hygiène repose sur une double validation documentaire et sur site.
Q : Le revêtement de la surface externe des équipements doit-il répondre au contact alimentaire ?
R : Si la surface de l'équipement peut être en contact direct avec les aliments (par exemple éclaboussures sur la surface externe d'équipements de convoyage ou de transformation), elle doit être évaluée et soumise à essai selon les exigences des matériaux au contact des aliments ; les éléments de bâtiment en simple contact environnemental sont contrôlés comme revêtement de environnement de grade hygiénique. Le niveau de risque détermine la profondeur de conformité, et la conclusion de l'évaluation des risques fait foi.
Lecture complémentaire
- Comparaison de sélection entre peinture à l'eau et peinture solvant : aide les usines agroalimentaires à équilibrer odeur, VOC et performances.
- Revêtement autonettoyant photocatalytique au dioxyde de titane : comprendre le potentiel technique de la fonctionnalisation de surface dans les scénarios faciles à nettoyer.
- Synthèse du système de normes des revêtements industriels : présentation systématique du positionnement de GB 4806 et GB 30981-2020 dans la hiérarchie des normes.
- Peinture des mâts d'éoliennes : protection anticorrosion des éoliennes terrestres et offshore
- Système de revêtement conteneur :配套 de séchage rapide en ligne et conformité VOC
- Traité général des systèmes de revêtement de protection industrielle : classes de corrosion et conception de配套 selon ISO 12944