Les installations pétrochimiques sont l'un des environnements de corrosion industrielle les plus complexes : haute température, haute pression, milieux inflammables, environnement acide et de nombreuses couches d'isolation thermique s'entremêlent. Contrairement aux structures en acier ordinaires, la défaillance des équipements pétrochimiques n'est souvent pas « la corrosion visible », mais une corrosion cachée sous les couches d'isolation, entre les joints de brides et au niveau des soudures des coudes. Pour comprendre la protection anticorrosion pétrochimique, il faut établir une pensée tridimensionnelle « zonage thermique + zonage des milieux + prévention CUI ».
Kexin New Materials (kexinMaterials) possède un savoir-faire technique sur les systèmes adaptés à la pétrochimie tels que l'apprêt époxy riche en zinc, l'époxy résistant à la chaleur et le silicate de zinc inorganique, pouvant supporter la conception d'accompagnement des tuyauteries à température ambiante jusqu'aux équipements à température moyenne-élevée. Pour le mécanisme de protection cathodique de l'apprêt riche en zinc, voir l'analyse technique de l'apprêt époxy riche en zinc.
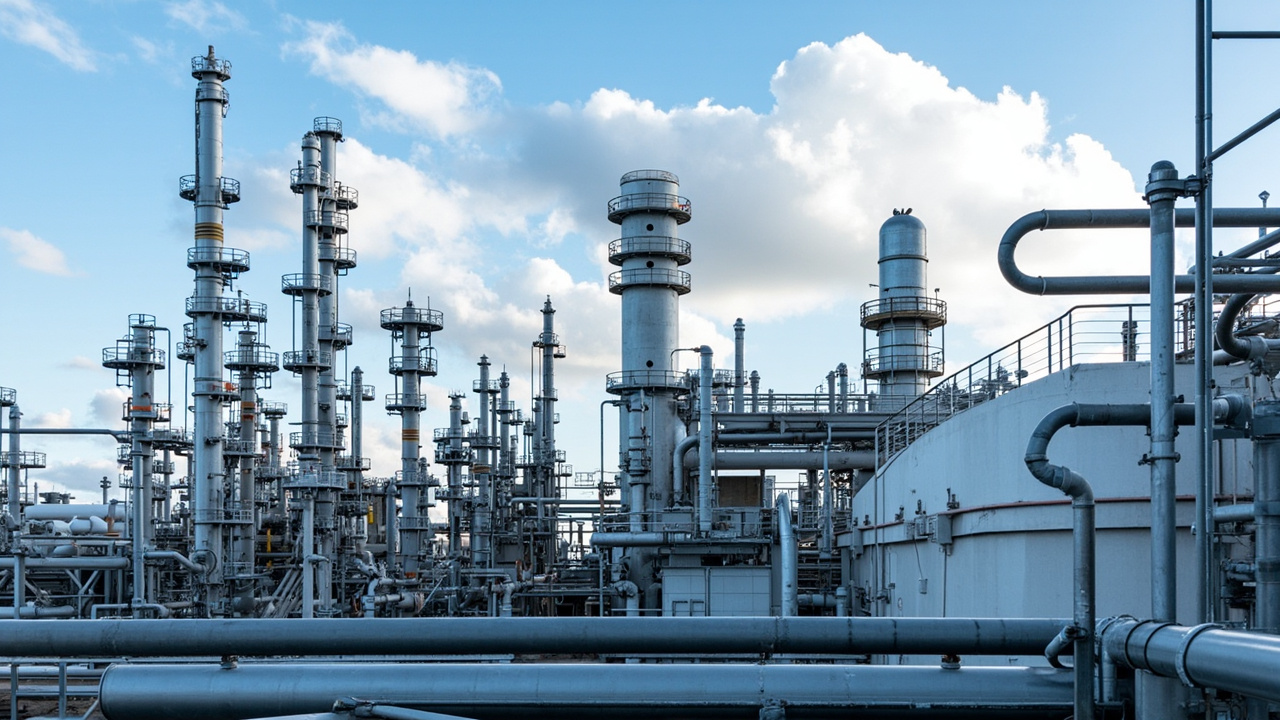
I. La complexité de la corrosion pétrochimique
L'environnement de corrosion des équipements pétrochimiques résulte de la superposition de multiples facteurs :
- Grande plage de température : de la température ambiante à plusieurs centaines de degrés Celsius, les matériaux et l'accompagnement sont totalement différents.
- Milieux divers : pétrole brut, gaz acides (H₂S, CO₂), liquide à amine, acide sulfurique, lessive alcaline, etc., chacun ayant son propre mécanisme de corrosion.
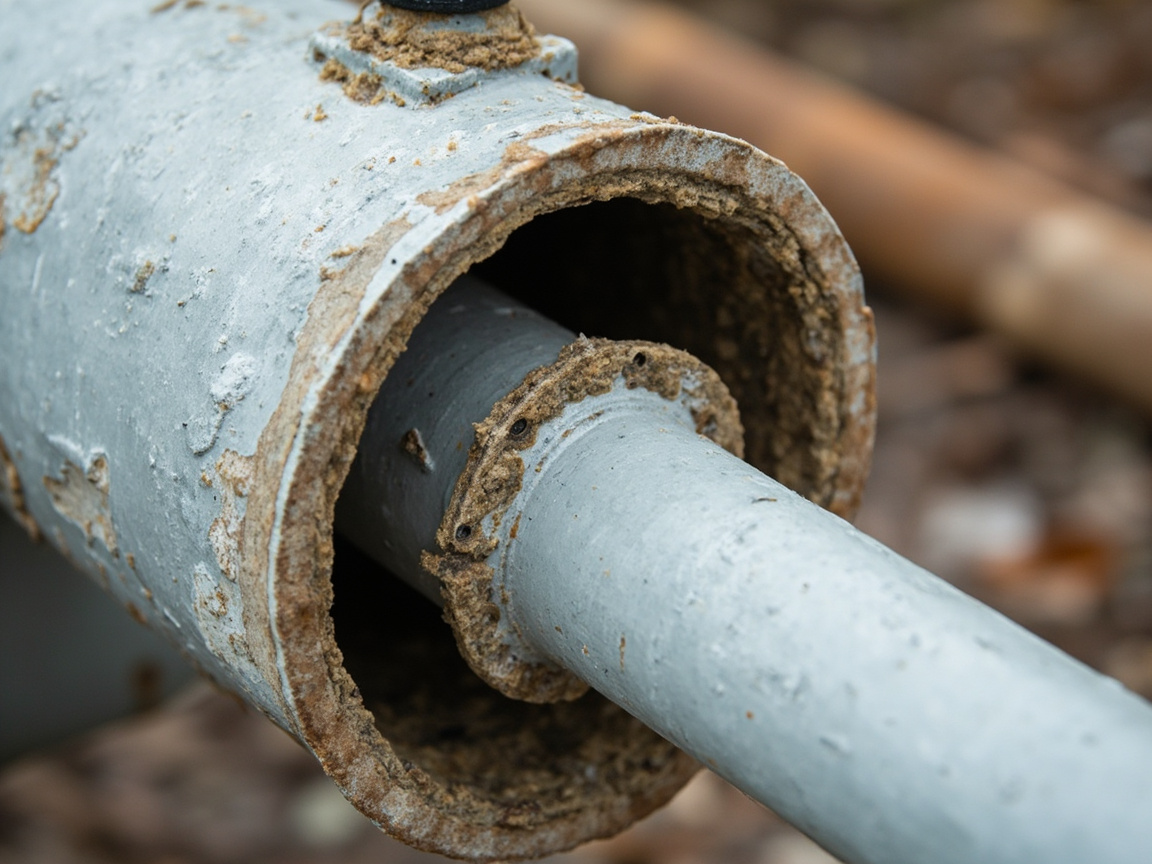
- Corrosion sous isolation (CUI) : l'eau infiltrée dans l'isolant forme une cellule de corrosion occlusive, difficile à détecter visuellement.
- Conditions alternées : les arrêts/démarrages et les cycles thermiques provoquent la fatigue thermique du revêtement et augmentent le risque de CUI.
Cette complexité implique que la protection anticorrosion pétrochimique ne peut pas utiliser un accompagnement unique, mais doit être conçue finement selon « emplacement — température — milieu », en accordant de l'importance aux détails sous l'isolant et aux brides.
II. Logique de sélection des matériaux par zonage thermique
En ingénierie, on divise souvent la sélection selon la température de conception des équipements/tuyauteries (la limite de résistance à la chaleur spécifique est basée sur la TDS du produit, sans affirmation numérique ici) :
- Zone de température ambiante à moyenne : apprêt époxy riche en zinc conventionnel + couche intermédiaire époxy à micacée de fer + finition polyuréthane aliphatique/époxy, satisfaisant l'anticorrosion atmosphérique générale et externe des équipements.
- Zone de température moyenne-élevée : nécessite un revêtement résistant à la chaleur, tel que peinture silicone résistante à la chaleur, système époxy modifié résistant à la chaleur, supportant le vieillissement thermique et les cycles thermiques.
- Zone haute température / contact avec flamme : peut adopter silicate de zinc inorganique, revêtement haute température spécialisé, voire métallisation thermique, selon température et milieu.
- Zone basse température : parties froid (plutôt qu'isolées), la prévention de la condensation et du CUI est tout aussi importante, l'étanchéité d'extrémité est la clé.
Le zonage thermique ne se fait pas au feeling, mais en combinant la température de fonctionnement du procédé, la température de conception et l'amplitude des cycles thermiques, après consultation de la courbe de température résistante de la TDS du revêtement.
III. Corrosion sous isolation (CUI) et NACE SP0198
Le CUI est le principal risque caché de l'anticorrosion pétrochimique. Une fois l'isolant humide suite à une défaillance d'étanchéité d'extrémité, une infiltration d'eau de pluie ou une fuite de vapeur, l'eau y reste retenue et forme à la surface de l'acier au carbone un différentiel d'oxygène et une cellule occlusive, le taux de corrosion pouvant dépasser largement celui d'une tuyauterie apparente. La NACE SP0198 « Contrôle de la corrosion externe des équipements en acier au carbone sous isolation et revêtement ignifuge » donne des recommandations de prévention systématique :
- Système de revêtement fermé continu et intégral : sous l'isolant, adopter un revêtement anticorrosion continu sans défaut, comme première barrière.
- Étanchéité d'extrémité imperméable : aux extrémités de l'isolant, supports/penderies, brides, installer une étanchéité imperméable fiable pour bloquer le chemin d'intrusion de l'eau.
- Sélection par zonage thermique : selon les intervalles de température précédents, choisir un accompagnement résistant à la chaleur et au CUI, évitant la pulvérisation et la perte de protection du revêtement sous haute température.
- Inspection et surveillance : sur les parties à haut risque, utiliser infrarouge, ultrasons ou ouverture périodique pour détecter tôt la corrosion sous isolant.
Le cœur de la prévention CUI est « empêcher l'eau d'entrer » et « si elle entre, pouvoir la détecter à temps », les deux sont indispensables. Beaucoup d'accidents ne sont pas dus à une défaillance du revêtement lui-même, mais à une conception et maintenance défaillantes de l'étanchéité d'extrémité causant une humidité prolongée de l'isolant.
IV. Comparaison des accompagnements
Le tableau ci-dessous résume les orientations d'accompagnement pour les intervalles de température typiques en pétrochimie :
| Intervalle de température (indicatif) | Parties typiques | Système recommandé | Points de contrôle clés |
|---|---|---|---|
| Ambiante–moyenne | Galeries de tuyauteries, surface externe d'équipements | Époxy riche en zinc + époxy micacé de fer + polyuréthane | Compatibilité intercouches, épaisseur de film |
| Moyenne-élevée | Près du four de chauffe, tuyauteries à huile chaude | Silicone / époxy résistant à la chaleur | Courbe résistante à la chaleur, étanchéité d'extrémité |
| Haute | Réacteur, conduit de fumée | Silicate de zinc inorganique / résistant température spécialisé | Sans conflit avec le milieu |
| Sous isolant | Toutes tuyauteries et équipements isolés | Accompagnement fermé continu + étanchéité d'extrémité | Prévention CUI |
| Parties froid | Tuyauteries basse température | Barrière anti-humidité + apprêt anticorrosion | Anti-condensation |
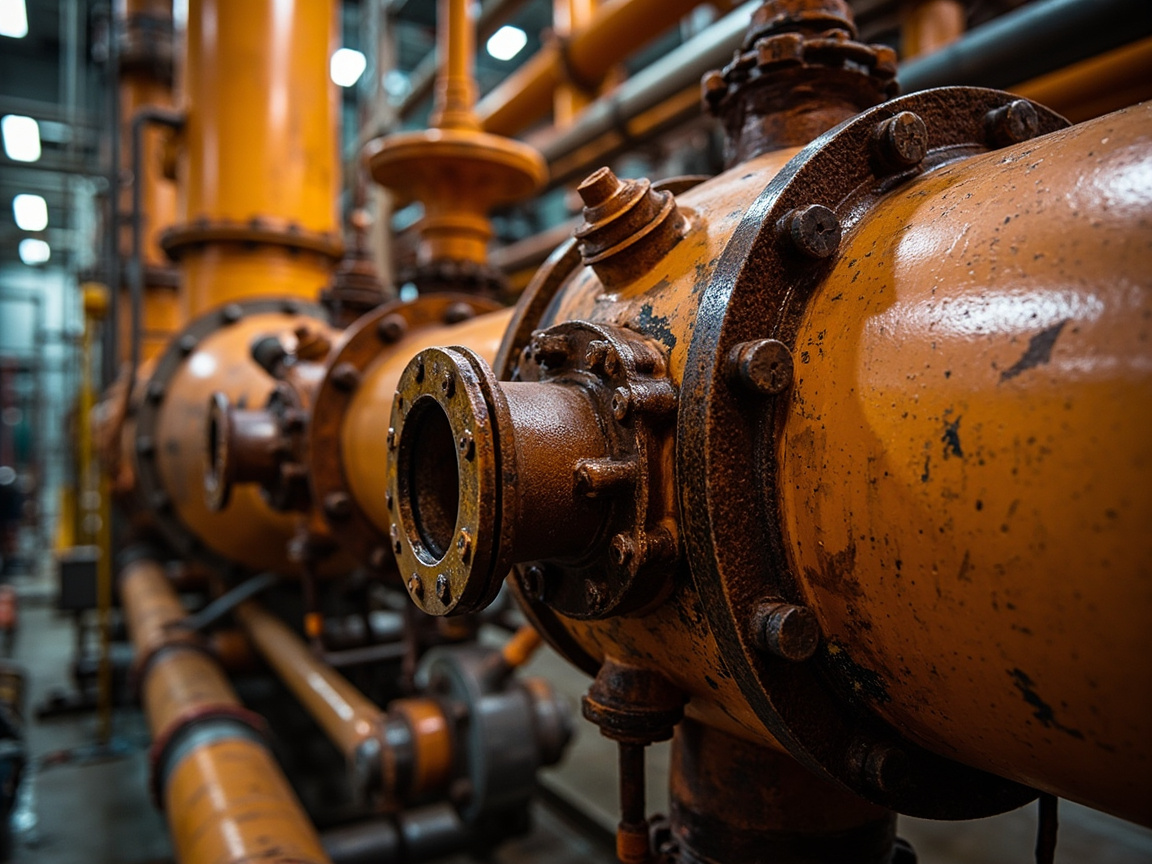
À souligner : les températures du tableau sont des intervalles indicatifs, la limite réelle de résistance à la chaleur doit se baser sur la TDS du produit et la température du procédé, ne pas juger soi-même hors données.
V. Revêtements résistants à la chaleur et silicate de zinc inorganique
Les parties moyenne-élevée température utilisent souvent une peinture silicone résistante à la chaleur, dont l'énergie de liaison Si-O est élevée et la résistance thermique bonne, pouvant maintenir le film intact dans un certain intervalle ; le silicate de zinc inorganique base poudre de zinc + silicate, résistant à haute température et à protection cathodique, mais plus cassant et exigeant en application. Les deux conviennent à différentes conditions de température et milieu, la sélection doit combiner courbe de température du procédé, compatibilité du milieu et applicabilité.
À noter : la « résistance à la chaleur » du revêtement résistant à la chaleur désigne généralement un environnement sec chaud, s'il y a vapeur ou condensation acide, une évaluation séparée est nécessaire ; le silicate de zinc inorganique en environnement de condensation acide peut consommer le zinc rapidement, doit correspondre au milieu du procédé.
VI. Traitement de surface et limites de construction
Le traitement de surface des équipements pétrochimiques suit aussi Sa2.5 (composants clés) de l'ISO 8501-1, mais les sites de maintenance sont souvent limités par l'espace et la sécurité, pouvant adopter meulage outil motorisé à St3 ou sablage local. Quelle que soit la méthode, il faut contrôler huile, sels et rugosité, et garantir l'adhérence revêtement-substrat. La peinture de maintenance doit aussi considérer fenêtre d'arrêt, sécurité incendie et ventilation, l'organisation du procédé est plus complexe que le neuf.
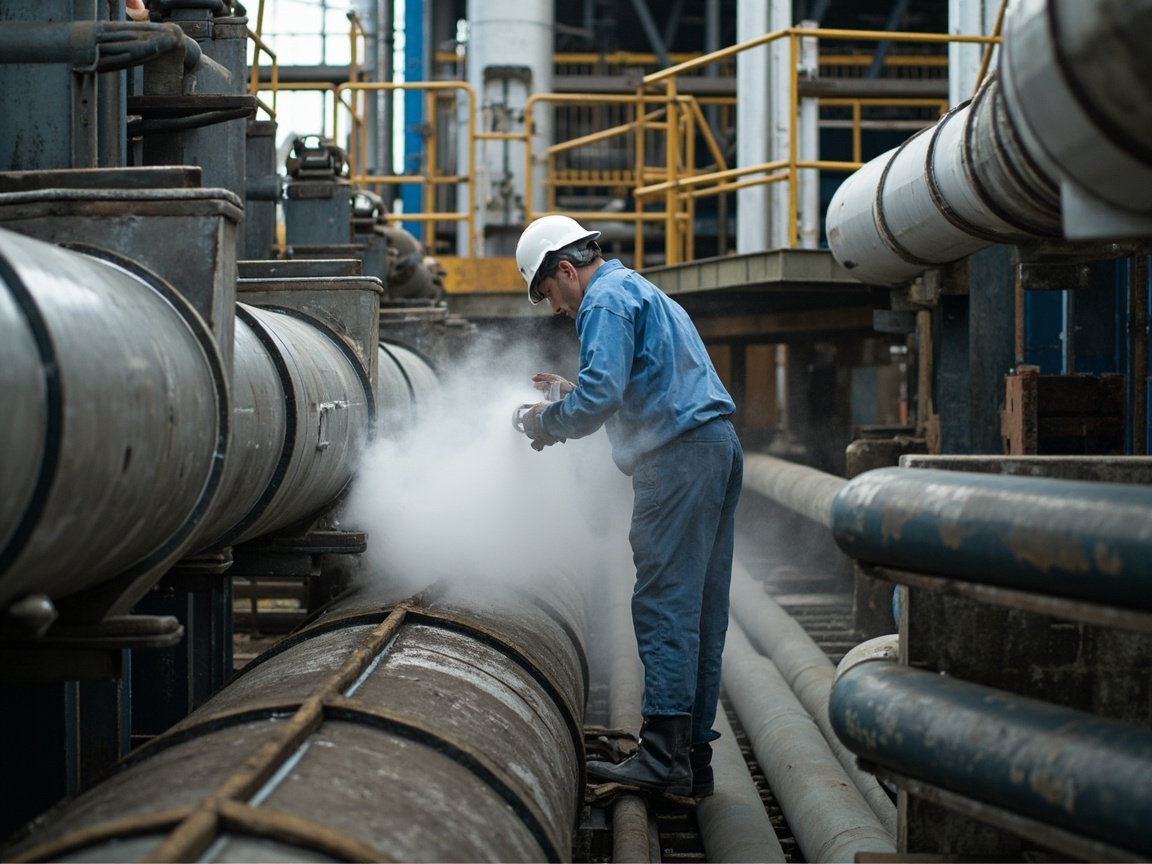
VII. Sous revêtement ignifuge et parties spéciales
Certains équipements pétrochimiques sont recouverts d'un revêtement ignifuge (ex. revêtement ignifuge structurel), dessous existe aussi un risque CUI. La compatibilité revêtement ignifuge et anticorrosion, l'étanchéité d'extrémité, et l'intrusion d'eau après dommage du ignifuge sont des points clés. Les brides, vannes, supports, raccords d'instruments et autres parties « géométriquement complexes » sont des points à haute fréquence CUI, devant être prioritaires pour inspection et conception d'étanchéité.
VIII. Surveillance de corrosion et gestion du cycle de vie
Les entreprises pétrochimiques modernes adoptent de plus en plus circuits de corrosion, surveillance en ligne (ex. sondes à résistance, épaisseur ultrason) et inspection basée sur le risque (RBI) pour gérer la corrosion. La peinture comme « protection passive » doit combiner avec « surveillance active » : établir dossier de peinture équipement, marquer accompagnement, épaisseur film, registre maintenance, évaluer vie résiduelle avec données surveillance.
Kexin New Materials (kexinMaterials) recommande de préciser dans les documents techniques d'accompagnement pétrochimique le zonage thermique, le DFT et limite résistante par zone, mesures CUI (étanchéité et détection), pour que exploitation et maintenance puissent suivre le plan. Pour l'aperçu des systèmes de normes, voir revue du système de normes des revêtements industriels.
IX. Erreurs courantes de sélection
Erreur 1 : toutes les tuyauteries avec la même peinture. Faux. Différences de température et milieu énormes, sélection par zone obligatoire.
Erreur 2 : isolant posé = en sécurité. Faux. Défaillance étanchéité = début CUI, l'imperméabilité est clé.
Erreur 3 : plus la peinture résiste à la chaleur, mieux c'est. Faux. Doit correspondre à courbe température réelle et milieu, hors données c'est absurde.
Erreur 4 : meulage au hasard en maintenance suffit. Faux. Niveau traitement surface détermine directement adhérence et vie, ne pas réduire le standard.
Erreur 5 : CUI détecté à l'œil nu. Faux. Sous isolant caché, faut conception étanchéité + détection périodique.
X. Économie technique et stratégie de maintenance de l'anticorrosion pétrochimique
L'investissement anticorrosion des installations pétrochimiques doit être évalué dans le contexte de « production continue ». Une perte d'arrêt non planifié se compte en heures et en millions, donc le rapport qualité-prix de l'anticorrosion ne réside pas dans le matériau le moins cher, mais dans l'aptitude à éviter accidents de sécurité et arrêts dus à fuite de corrosion ou amincissement. Beaucoup considèrent le budget anticorrosion comme coût compressible, ignorant le coût en chaîne d'une défaillance, cette myopie est dangereuse quand le cycle de maintenance s'allonge.
En sélection, le zonage par température et milieu semble accroître la complexité de gestion, mais est en fait l'approche la plus économique : système époxy général à température ambiante, système résistant ou inorganique à haute température, accompagnement fermé continu sous isolant, évitant surconception et sous-protection simultanées du « coupe-gorge ». Le zonage permet aussi un approvisionnement maintenance plus précis, réduisant stock et risque d'erreur.
La stratégie de maintenance est le facteur décisif de la protection anticorrosion dans le secteur pétrochimique. Les fenêtres de grande révision des installations (turnaround) sont limitées, et les travaux de revêtement doivent être programmés avec précision par rapport aux opérations de travail à feu, de contrôle par ressuage et de remplacement. Le traitement de surface sur site de maintenance est limité par l'espace et la sécurité, et il est souvent difficile d'atteindre le Sa2.5 du neuf ; il faut choisir un niveau de traitement réalisable dans les limites autorisées par les normes, et compenser par un renforcement des contrôles (comme des mesures plus fréquentes d'épaisseur de film et d'adhérence). Pour les canalisations exposées par le démontage de l'isolation, c'est une fenêtre en or pour détecter la CUI et évaluer la durée de vie résiduelle ; il faut mener simultanément l'épaississage et le contrôle non destructif, et faire évoluer la « réparation de peinture » vers la « corrosion des tuyauteries ».
La numérisation et l'inspection basée sur le risque (RBI) transforment le mode de protection anticorrosion pétrochimique. En intégrant les archives de revêtement, les données de surveillance de corrosion, les paramètres de milieu et de température, on peut identifier les circuits à haut risque et y allouer les ressources en priorité, réaliser « un bon acier utilisé là où il est le plus efficace ». Pour la corrosion sous isolation, un type de corrosion cachée, combiner le criblage par thermographie infrarouge des zones contenant de l'eau puis une vérification ciblée par ouverture est plus efficace que le démontage aveugle et généralisé. Passer d'une « peinture passive » à une « gestion active basée sur le risque » est une tendance claire de l'industrie.
Enfin, les contraintes de sécurité et d'environnement sont incontournables. La mise en revêtement en espace confiné nécessite une ventilation forcée et un contrôle de la concentration de solvants ; la maintenance des parties à haute température nécessite la prévention des brûlures et des incendies ; les abrasifs usagés et les emballages de revêtement doivent être éliminés conformément aux réglementations. Ces exigences de conformité constituent en elles-mêmes un coût, mais les conséquences accidentelles de leur omission dépassent de loin l'investissement. Peser ensemble sécurité, environnement, qualité et coût dans un même cadre est la manière de décider mûre en matière de protection anticorrosion pétrochimique.
XI. Lecture approfondie des formulations de revêtements pétrochimiques et des détails de mise en œuvre
Le choix du revêtement pour les installations pétrochimiques est essentiellement un double appariement de la courbe de température et de la compatibilité du milieu. Les systèmes époxy conventionnels conviennent aux zones à température ambiante et sont matures et fiables ; les zones à température moyenne et élevée nécessitent des systèmes résistants à la chaleur, la peinture silicone résistante à la chaleur repose sur la haute énergie de liaison des liaisons siloxane pour supporter la chaleur sèche, mais son adhérence au substrat et sa compatibilité avec l'apprêt inférieur doivent être soigneusement vérifiées ; le silicate de zinc inorganique forme un film avec la poudre de zinc et le silicate, résistant à haute température et offrant une protection cathodique, mais est plutôt fragile et exigeant pour la mise en œuvre et la surface. La base de sélection doit être la courbe de température du procédé et la nature du milieu, et non l'étiquette « valeur de résistance à la température ».
La prévention de la corrosion sous isolation, en dehors de la formulation, est un système intégré. Même si le revêtement lui-même résiste à la température, si la fermeture d'extrémité défaillante laisse l'eau pénétrer dans l'isolation, la différence de concentration en oxygène dans l'environnement confiné continuera de driver la corrosion. Par conséquent, le revêtement sous isolation insiste davantage sur « continu, sans pore, résistant aux cycles de température », la mise en œuvre doit éviter les manques de revêtement et les pores, et des joints d'étanchéité imperméables fiables doivent être installés aux extrémités, supports/penderies et brides. Certains projets introduisent le criblage par thermographie infrarouge des zones contenant de l'eau, puis vérifient l'épaisseur de paroi par ultrasons, transformant la corrosion cachée en risque détectable, ce qui est une approche de prévention mature ces dernières années.
Les conditions de mise en revêtement sur site de maintenance sont bien inférieures à celles du neuf. Espace confiné, résidus de milieu, planification des travaux à feu et fenêtres courtes font que le traitement de surface atteint souvent difficilement le niveau idéal. Il faut alors choisir un niveau de traitement réalisable dans les limites autorisées par les normes, et compenser par des contrôles plus fréquents d'épaisseur de film et d'adhérence ; pour les canalisations exposées par le démontage d'isolation, une évaluation de la corrosion doit être menée simultanément, faisant évoluer la « peinture » vers la « corrosion des tuyauteries ». La ligne de base de sécurité de la mise en revêtement en maintenance ne doit pas non plus être brisée : ventilation forcée, contrôle de la concentration des vapeurs inflammables et toxiques, mise en place de la surveillance des travaux à feu, sont des lignes rouges que toute pression de planning ne peut franchir.
La synergie entre protection cathodique et revêtement est particulièrement importante pour les parties enterrées ou immergées. Le revêtement anticorrosion externe fournit un blindage isolant, la protection cathodique fournit une protection électrochimique ; l'absence de l'un ou de l'autre surcharge l'autre. Les paramètres de conception du système à anode sacrificielle ou à courant imposé doivent être maintenus en liaison avec l'état du revêtement ; lorsque le revêtement vieillit massivement, la demande en courant de protection cathodique augmente et le système peut être dépassé. Par conséquent, la qualité du revêtement détermine directement l'économie et la fiabilité de la protection cathodique ; les deux doivent être planifiés à l'étape de conception, plutôt que confiés séparément à différentes spécialités agissant chacune de son côté.
Du point de vue de l'inspection basée sur le risque, la protection anticorrosion pétrochimique passe de « peindre à heure fixe » à « investir selon le risque ». En intégrant archives de revêtement, surveillance de corrosion, paramètres de milieu et de température, on peut identifier les circuits à haut risque et y allouer les ressources en priorité. Pour les parties clés à haute température, sous isolation, à milieu fortement corrosif, augmenter la fréquence de détection et le niveau de maintenance ; pour les parties à faible risque, réduire modérément la fréquence. Cette allocation de ressources basée sur les données est plus économique qu'un effort uniforme, et permet mieux de tenir la ligne de sécurité dans des fenêtres de maintenance limitées, c'est une direction d'évolution claire de l'industrie.
L'approche de détection de la corrosion sous isolation mérite d'être précisée. L'inspection par ouverture traditionnelle est intuitive, mais détruit l'isolation, coûte cher et a une couverture limitée. Les pratiques modernes tendent à utiliser d'abord la thermographie infrarouge pour cribler les zones suspectes contenant de l'eau ; les anomalies thermiques correspondent souvent à une entrée d'eau dans l'isolation, puis une ouverture ciblée et une mesure d'épaisseur par ultrasons vérifient, améliorant le taux de détection tout en maîtrisant la charge de travail. Pour les circuits à haut risque, on peut aussi déployer des sondes à résistance ou une épaississage en ligne pour un suivi de tendance. Transformer la corrosion cachée en risque détectable et prévisible est l'un des progrès les plus pragmatiques de la protection anticorrosion pétrochimique ces dernières années.
La synergie entre protection cathodique et revêtement est souvent gérée de manière fragmentée. Le revêtement anticorrosion externe fournit un blindage isolant, la protection cathodique fournit une protection électrochimique ; l'absence de l'un ou de l'autre surcharge l'autre. Les paramètres de conception du système à anode sacrificielle ou à courant imposé doivent être maintenus en liaison avec l'état du revêtement ; lorsque le revêtement vieillit massivement, la demande en courant de protection augmente et le système peut être dépassé. Par conséquent, la qualité du revêtement détermine directement l'économie et la fiabilité de la protection cathodique ; les deux doivent être planifiés à l'étape de conception, évalués conjointement en exploitation-maintenance, plutôt que confiés séparément à différentes spécialités agissant chacune de son côté, créant un vide de responsabilité.
L'inspection basée sur le risque remodèle l'allocation des ressources. En intégrant archives de revêtement, surveillance de corrosion, paramètres de milieu et de température, on peut identifier les circuits à haut risque et y allouer les ressources en priorité. Pour les parties clés à haute température, sous isolation, à milieu fortement corrosif, augmenter la fréquence de détection et le niveau de maintenance ; pour les parties à faible risque, réduire modérément la fréquence. Cet investissement basé sur les données est plus économique qu'un effort uniforme, et permet mieux de tenir la ligne de sécurité dans des fenêtres de maintenance limitées. Passer d'une peinture à heure fixe à un investissement selon le risque est une direction d'évolution claire de l'industrie, et exige aussi une mise à niveau synchrone des processus de gestion et de la base de données.
Les contraintes de sécurité et d'environnement sont incontournables. La mise en revêtement en espace confiné nécessite une ventilation forcée et un contrôle de la concentration des vapeurs inflammables et toxiques ; la maintenance des parties à haute température nécessite la prévention des brûlures et des incendies ; les abrasifs usagés et les emballages de revêtement doivent être éliminés conformément aux réglementations. Ces exigences constituent en elles-mêmes un coût, mais les conséquences accidentelles de leur omission dépassent de loin l'investissement. Peser ensemble sécurité, environnement, qualité et coût dans un même cadre est la manière de décider mûre en matière de protection anticorrosion pétrochimique, et aussi la base du développement durable des entreprises sous régulation stricte.
L'approche de détection de la corrosion sous isolation mérite d'être précisée. L'inspection par ouverture traditionnelle est intuitive, mais détruit l'isolation, coûte cher et a une couverture limitée. Les pratiques modernes tendent à utiliser d'abord la thermographie infrarouge pour cribler les zones suspectes contenant de l'eau ; les anomalies thermiques correspondent souvent à une entrée d'eau dans l'isolation, puis une ouverture ciblée et une vérification par épaississage vérifient, améliorant le taux de détection tout en maîtrisant la charge de travail. Pour les circuits à haut risque, on peut aussi déployer des sondes à résistance ou un épaississage en ligne pour un suivi de tendance. Transformer la corrosion cachée en risque détectable et prévisible est l'un des progrès les plus pragmatiques de la protection anticorrosion pétrochimique ces dernières années.
La synergie entre protection cathodique et revêtement est souvent gérée de manière fragmentée. Le revêtement anticorrosion externe fournit un blindage isolant, la protection cathodique fournit une protection électrochimique ; l'absence de l'un ou de l'autre surcharge l'autre. Les paramètres de conception du système à anode sacrificielle ou à courant imposé doivent être maintenus en liaison avec l'état du revêtement ; lorsque le revêtement vieillit massivement, la demande en courant de protection augmente et le système peut être dépassé. Par conséquent, la qualité du revêtement détermine directement l'économie et la fiabilité de la protection cathodique ; les deux doivent être planifiés à l'étape de conception, évalués conjointement en exploitation-maintenance, plutôt que confiés séparément à différentes spécialités agissant chacune de son côté, créant un vide de responsabilité.
L'inspection basée sur le risque remodèle l'allocation des ressources. En intégrant archives de revêtement, surveillance de corrosion, paramètres de milieu et de température, on peut identifier les circuits à haut risque et y allouer les ressources en priorité. Pour les parties clés à haute température, sous isolation, à milieu fortement corrosif, augmenter la fréquence de détection et le niveau de maintenance ; pour les parties à faible risque, réduire modérément la fréquence. Cet investissement basé sur les données est plus économique qu'un effort uniforme, et permet mieux de tenir la ligne de sécurité dans des fenêtres de maintenance limitées. Passer d'une peinture à heure fixe à un investissement selon le risque est une direction d'évolution claire de l'industrie.
Les contraintes de sécurité et d'environnement sont incontournables. La mise en revêtement en espace confiné nécessite une ventilation forcée et un contrôle de la concentration des vapeurs inflammables et toxiques ; la maintenance des parties à haute température nécessite la prévention des brûlures et des incendies ; les abrasifs usagés et les emballages de revêtement doivent être éliminés conformément aux réglementations. Ces exigences constituent en elles-mêmes un coût, mais les conséquences accidentelles de leur omission dépassent de loin l'investissement. Peser ensemble sécurité, environnement, qualité et coût dans un même cadre est la manière de décider mûre en matière de protection anticorrosion pétrochimique, et aussi la base du développement durable des entreprises sous régulation stricte ; aucune pression de planning ne peut franchir ces lignes de base.
La stratégie de maintenance est le facteur décisif de la protection anticorrosion dans le secteur pétrochimique. Les fenêtres de grande révision des installations sont limitées, et les travaux de revêtement doivent être programmés avec précision par rapport aux opérations de travail à feu, de contrôle par ressuage et de remplacement. Le traitement de surface sur site de maintenance est limité par l'espace et la sécurité, et il est souvent difficile d'atteindre le niveau du neuf ; il faut choisir un niveau de traitement réalisable dans les limites autorisées par les normes, et compenser par des contrôles plus fréquents. Pour les canalisations exposées par le démontage d'isolation, une mesure d'épaisseur de paroi et un contrôle non destructif doivent être menés simultanément, faisant évoluer la réparation de peinture vers la corrosion des tuyauteries, ce qui est la vraie manière de tenir la sécurité des installations.
La complexité de la protection anticorrosion pétrochimique détermine qu'elle est toujours un système intégré plutôt qu'une opération isolée. Température, milieu, isolation et fenêtres de maintenance s'entrelacent, et aucune mesure unique ne suffit à couvrir tous les risques. C'est pourquoi une gestion de projet mature considère la protection anticorrosion comme un fil conducteur traversant tout le cycle de conception, de mise en œuvre et d'exploitation-maintenance, pilotant l'allocation des ressources par les données et contraignant matériaux et procédés par les normes. Seul le traitement intégré du revêtement, de la protection cathodique, de la détection et de la gestion de sécurité comme un tout permet de tenir la sécurité et le fonctionnement continu des installations en conditions sévères, c'est aussi l'expérience la plus précieuse accumulée par la pratique à long terme de l'industrie.
En approfondissant, la direction de progrès de la protection anticorrosion pétrochimique est de transformer la peinture passive en une gestion active des risques. Grâce à la surveillance de corrosion, à l'intégration des données et à l'allocation des ressources selon le risque, les entreprises peuvent tenir les parties les plus critiques dans des fenêtres de maintenance limitées et éviter les défaillances catastrophiques. Cette transformation s'appuie sur la synergie des normes, matériaux, procédés et archives, ainsi que sur la mise à niveau des processus de gestion. Lorsque la protection anticorrosion s'intègre véritablement dans la gestion du cycle de vie complet des installations, elle cesse d'être une charge de coût pour devenir une capacité centrale garantissant la production continue et la sécurité d'exploitation, créant pour l'entreprise une valeur stable et à long terme sous régulation stricte.
On peut dire que chaque progrès de la protection anticorrosion pétrochimique est un effort pour transformer les risques inconnus en risques gérables. Lorsque normes, surveillance et données sont véritablement connectées, la sécurité des installations repose sur une base solide, et l'entreprise peut avancer avec stabilité dans un environnement sévère.
Dans l'industrie pétrochimique, la protection anticorrosion n'a jamais été un maillon technique isolé, mais une capacité systémique traversant la vie des installations. En liant normes, matériaux, surveillance et gestion en un seul faisceau, l'entreprise peut tenir la ligne de sécurité en conditions complexes, et rendre possible la production continue.
Questions fréquentes
Questions fréquentes
Q : Qu'est-ce que la corrosion sous isolation (CUI) ?
R : La CUI désigne la corrosion cachée de la surface externe des équipements en acier au carbone sous l'isolation thermique/criogénique, formée par la pénétration et la rétention d'humidité. Dès que la fermeture d'extrémité de l'isolation défaille ou absorbe l'humidité, une différence de concentration en oxygène et un élément confiné se forment à l'intérieur, le taux de corrosion pouvant dépasser de loin celui d'une tuyauterie apparente, et difficile à détecter visuellement, constituant un danger important des installations pétrochimiques.
Q : Que recommande la NACE SP0198 en matière de prévention ?
R : La NACE SP0198 « Control of External Corrosion Under Insulation and Fireproofing of Carbon Steel Equipment » recommande : utiliser un revêtement anticorrosion fermé et continu comme première barrière ; installer des joints d'étanchéité imperméables fiables aux fermetures d'extrémité, supports/penderies et brides pour bloquer l'humidité ; choisir des systèmes résistants à la chaleur et à la CUI par zone de température ; inspecter ou surveiller périodiquement les parties à haut risque. Le cœur est « empêcher l'intrusion d'eau » et « être détecté tôt ».
Q : Comment choisir les matériaux selon la zone de température pour les équipements pétrochimiques ?
R : On divise généralement en température ambiante–moyenne (système époxy conventionnel), température moyenne et élevée (silicone/résistant à la chaleur époxy), haute température (silicate de zinc inorganique ou résistant à la température spécialisé), sous isolation (continu et fermé + fermeture d'extrémité imperméable), cryogénique (anti-humidité + anticorrosion). La limite de résistance à la chaleur spécifique repose sur la courbe de résistance à la chaleur du TDS produit et la température du procédé, sans juger hors des données.
Q : Comment choisir entre peinture silicone résistante à la chaleur et silicate de zinc inorganique ?
R : La peinture silicone résistante à la chaleur résiste à la chaleur sèche, est flexible, convient aux surfaces externes d'équipements à température moyenne et élevée ; le silicate de zinc inorganique résiste à haute température et offre une protection cathodique, mais est plutôt fragile. Si l'environnement présente une condensation acide, le zinc peut être consommé rapidement, il faut le choisir après compatibilité avec le milieu. La sélection doit combiner courbe de température, milieu et conditions de mise en œuvre.
Q : Pourquoi faut-il faire une étanchéité imperméable à l'extrémité de l'isolation ?
R : L'étanchéité d'extrémité est le point de blocage empêchant la pluie et la vapeur de pénétrer dans la couche d'isolation. Lorsque l'étanchéité d'extrémité défaillit, l'humidité stagne longtemps, ce qui est la cause directe de la CUI. Une conception fiable de l'étanchéité d'extrémité (telle que capot métallique, mastic d'étanchéité, pente correcte) est essentielle pour la prévention et le contrôle de la CUI.
Q : Comment maîtriser le traitement de surface sur le site de maintenance ?
R : Les composants clés doivent toujours atteindre Sa2.5 (ISO 8501-1) ; en cas de contraintes d'espace, un sablage localisé ou un meulage par outils motorisés jusqu'à St3 est possible, mais il faut contrôler les huiles, sels et rugosité pour garantir l'adhérence. La maintenance doit également prendre en compte la fenêtre d'arrêt de production, la sécurité des travaux à feu et la ventilation ; l'organisation des procédés est plus complexe que pour une construction neuve.
Q : À quel environnement fait référence la « résistance à la température » d'un revêtement haute température ?
R : Il s'agit généralement de la température supportée en environnement d'air sec chaud. En présence de vapeur, de condensation acide ou de contact avec un milieu, la signification de la résistance à la température diffère et doit être évaluée séparément. Il ne faut pas choisir sur la seule étiquette « valeur de résistance à la température », mais examiner la description des conditions de service correspondante dans la FDS.
Q : Comment détecter précocement la CUI ?
R : Par la conception de l'étanchéité d'extrémité + une détection régulière. On peut utiliser la thermographie infrarouge pour détecter l'eau dans l'isolant, l'épaissimétrie par ultrasons pour surveiller l'amincissement de la paroi, ou ouvrir périodiquement pour inspection dans les zones à haut risque. Établir un dossier de revêtement et de maintenance des équipements, et l'évaluer en corrélation avec les données de surveillance.
Q : Y a-t-il aussi de la CUI sous une couche ignifuge ?
R : Oui. Les structures en acier revêtues d'une couche ignifuge peuvent également laisser entrer l'eau suite à une rupture de la couche ignifuge ou à une défaillance de l'étanchéité d'extrémité, formant ainsi une CUI. Il faut accorder de l'importance à la compatibilité entre la couche ignifuge et le revêtement anticorrosion, à l'étanchéité à l'eau des extrémités et à la réparation des dommages, en priorisant la prévention sur les zones complexes telles que brides et vannes.
Q : La protection anticorrosion en pétrochimie repose-t-elle uniquement sur le revêtement ?
R : Non. Le revêtement est une protection passive, qui doit être combinée à des moyens actifs tels que la surveillance de la corrosion, l'inspection basée sur les risques (RBI) et la mise à niveau des matériaux. Établir un dossier associé et une référence d'épaisseur de film/adhérence, corrélée à la surveillance en ligne, permet de réaliser une gestion de la corrosion sur l'ensemble du cycle de vie.
Lecture complémentaire
- Analyse technique de l'apprêt époxy riche en zinc : comprendre le rôle de base de la protection cathodique de l'apprêt dans les équipements pétrochimiques.
- Conception générale de revêtement anticorrosion pour structures en acier : la logique d'un système à trois couches général, au-delà du zonage thermique.
- Synthèse du système de normes des revêtements industriels : situer NACE SP0198 et le zonage thermique dans la hiérarchie des normes.
- Anticorrosion des galeries techniques urbaines : structures en acier en espace confiné et environnement intérieur associé
- Revêtement des mâts d'éoliennes : systèmes anticorrosion des éoliennes terrestres et offshore
- Traité général des systèmes de revêtements de protection industrielle : classes de corrosion et conception des systèmes selon ISO 12944