Les deux mots « séchage » de la peinture automobile, bien qu'ils semblent ne désigner que le processus d'attente du durcissement de la peinture, déterminent en réalité directement le rythme de l'atelier de retouche, la consommation énergétique, le taux de réussite du premier essai et la vitesse de livraison. Un même vernis 2K, laissé à température ambiante, peut nécessiter plusieurs heures avant d'être manipulable et sept jours pour une cure complète, tandis qu'avec une cuisson à 60℃ ou un infrarouge à demi-puissance, ce temps peut être réduit à quelques dizaines de minutes. Comprendre les limites mécanistiques et les paramètres réels des différents modes de séchage est une compétence fondamentale que tout ingénieur en revêtement, responsable d'atelier de carrosserie-peinture et acheteur de peinture doit maîtriser. Cet article s'appuie sur les fiches techniques (TDS) publiques de trois principaux vernis 2K des marques AkzoNobel, Axalta et BASF comme base factuelle, pour analyser systématiquement trois procédés : le séchage à température ambiante, la cuisson à 60℃ et la cure infrarouge, et expliquer le concept de « pot life » (durée de vie en pot), souvent négligé mais critique, ce compte à rebours fatal.
En tant que fournisseur de systèmes de revêtements industriels et automobiles, Kexin New Materials (kexinMaterials) a accumulé de nombreuses données de terrain sur la stabilité de formulation des vernis polyuréthane bicomposants, des durcisseurs et des diluants associés. Dans la section sélection du procédé de séchage et recommandations de produits associés, cet article proposera également une logique de jugement applicable basée sur des conditions de travail réelles, afin d'aider les ateliers à trouver un équilibre entre le rythme de production et la qualité du film de peinture.
I. Pourquoi le séchage de la peinture automobile n'est pas « une seule méthode »
La peinture automobile (que ce soit pour la peinture d'origine OEM ou la peinture de retouche après-vente), la grande majorité des finitions et vernis appartiennent à des systèmes de cure par réaction bicomposant (2K), typiquement comme le vernis acrylique polyuréthane. Contrairement aux peintures à séchage par oxydation monocomposant (comme la peinture alkyd qui se réticule par l'oxygène) — le système 2K forme son film en s'appuyant sur la réticulation chimique entre la résine hydroxylée dans la peinture principale et le polyisocyanate (—NCO, selon les TDS industrielles principalement un produit d'addition de diisocyanate d'hexaméthylène HDI) dans le durcisseur après mélange, générant un réseau polyuréthane dense.
Cela entraîne une conséquence clé : entre le « sec au toucher » et la « cure complète » s'étend un long processus de réticulation chimique. Le film de peinture qui ne colle plus à la poussière au toucher (sec tactile) ne signifie pas que la réaction de réticulation est terminée ; si l'on polit, assemble ou soumet à une force à ce stade, le réseau pas encore formé sera endommagé, provoquant à terme une perte de brillance, un voile ou même une baisse de l'adhérence. Par conséquent, la gestion du séchage de la peinture automobile consiste essentiellement à gérer « l'avancement de la réaction chimique » plutôt que simplement « la vitesse d'évaporation du solvant ».
Selon la synthèse des archives de recherche, le rythme de séchage des vernis de retouche grand public varie considérablement :
- Vernis 2K AkzoNobel Lesonal 288 HS : à 20℃, avec durcisseur 728B, sec tactile environ 15 minutes, manipulable environ 2 heures ;
- Axalta Metalux LV9714 : à 25℃, « sec au toucher main » 5–10 minutes, polissable 45–60 minutes, cure complète 7 jours ;
- BASF Glasurit 923-666 HS : à 20℃ cure à l'air nécessite 10 heures, ou cuisson à 60℃ pendant 30 minutes.
On voit donc que comparer « quelle peinture sèche plus vite » sans préciser les conditions de procédé n'a aucun sens — il faut d'abord fixer la température, le modèle de durcisseur et l'épaisseur du film.
II. Séchage à température ambiante : le moins coûteux en équipement, mais le plus exigeant en patience
Le séchage à température ambiante (cure à l'air) est la méthode la plus utilisée en atelier de retouche et la plus accessible en termes d'équipement. Il ne nécessite ni cabine de cuisson ni lampe infrarouge, la réticulation progresse naturellement grâce à la température ambiante et à l'activité du durcisseur.
2.1 Les quatre jalons temporels du séchage à température ambiante
Prenez l'exemple de l'AkzoNobel 288 HS : avec le même vernis associé à différents durcisseurs (série 728), le rythme à température ambiante diffère totalement (selon le TDS AkzoNobel 288 HS) :
- 728B : à 20℃, sec tactile environ 15 minutes, manipulable environ 2 heures ;
- 728C : manipulable environ 5 heures ;
- 728CC : manipulable environ 7 heures 35 minutes.
Cela prouve que la rapidité du « séchage à température ambiante » est d'abord déterminée par le modèle de durcisseur, et non par la peinture elle-même. Le durcisseur lent (comme le 728CC) convient aux réparations de grandes surfaces, humides ou nécessitant un temps d'écoulement plus long, tandis que le durcisseur rapide (728B) est utilisé pour de petites retouches urgentes.
Les jalons de l'Axalta LV9714 à 25℃ sont plus détaillés (selon le TDS Axalta LV9714) : sec main 5–10 minutes, sans poussière 10–15 minutes, polissable 45–60 minutes, repoli 2–4 heures, cure complète 7 jours. Les « polissable » et « repoli » sont les deux jalons de livraison les plus suivis par l'atelier de retouche — ils signifient quand le véhicule peut entrer dans les phases de finition esthétique et d'assemblage.
2.2 Les contraintes implicites du séchage à température ambiante
Le plus grand défaut du séchage à température ambiante est sa sensibilité extrême à la température et à l'humidité. Chaque baisse de quelques degrés de température ralentit significativement la vitesse de réticulation ; une humidité relative trop élevée peut également perturber la réaction secondaire entre l'isocyanate et la faible teneur en eau, provoquant bulles et blanchiment. L'industrie exige donc universellement : la température du substrat doit être supérieure d'au moins 3℃ au point de rosée, et l'humidité relative maintenue dans une plage raisonnable, pour garantir un rythme de séchage stable.
Plus important encore, le fait de « cure complète 7 jours ». Beaucoup d'ateliers confondent « polissable » avec « déjà curé », et livrent le véhicule en 2–4 heures. À ce moment, bien que la dureté du film suffise au polissage, la résistance chimique, à l'essence et aux UV n'a pas encore atteint sa valeur finale. Pour les véhicules nécessitant un lavage immédiat, un cirage ou un long trajet, il est recommandé de laisser au moins 24–48 heures de stabilisation.
III. Cuisson à 60℃ : gagner du rythme par la température
La cure par cuisson est standard dans les lignes d'origine OEM et les ateliers de retouche à haute efficacité. En portant la température de la plaque à environ 60℃, la vitesse de réaction de réticulation de l'isocyanate augmente de façon exponentielle, réduisant l'attente de manipulation de plusieurs heures à quelques dizaines de minutes.
3.1 Comparaison des paramètres réels
Selon le TDS du BASF Glasurit 923-666 HS, ce vernis ne nécessite que 30 minutes de cuisson à 60℃ pour atteindre un avancement équivalent à 10 heures de cure à l'air à 20℃. Le TDS de l'AkzoNobel 288 HS indique également que la cuisson à 60℃ « réduit considérablement » le temps de séchage (sa solution infrarouge est plus directe, voir section suivante).
La valeur centrale de la cuisson réside dans sa détermination : le séchage à température ambiante subit les fluctuations de température et d'humidité du jour, tandis que la cabine à 60℃ offre un environnement thermodynamique stable, rendant le temps de livraison de chaque véhicule prévisible, particulièrement adapté aux lignes de carrosserie-peinture et aux réparations à forte valeur ajoutée.
3.2 Le coût et les limites de la cuisson
La cuisson n'est pas universelle :
- Équipement et énergie : nécessite cabine de cuisson, circulation d'air chaud et système de régulation thermique, investissement initial et facture électrique plus élevés que la solution à température ambiante ;
- Tolérance du substrat : les pièces plastiques, les vieux mastics, certaines pièces collées peuvent ne pas supporter une chauffe prolongée à 60℃, risquant déformation ou décollement ;
- Température de plaque ≠ température de cabine : la cabine affiche 60℃, cela ne signifie pas que l'intérieur de la pièce a atteint 60℃. L'acier épais chauffe lentement, l'aluminium fin rapidement, il faut surveiller la « température de plaque » et non la « température ambiante » — ce point est encore plus critique dans la section infrarouge ci-dessous.
IV. Cure infrarouge : chauffage précis, écart entre demi-puissance et pleine puissance
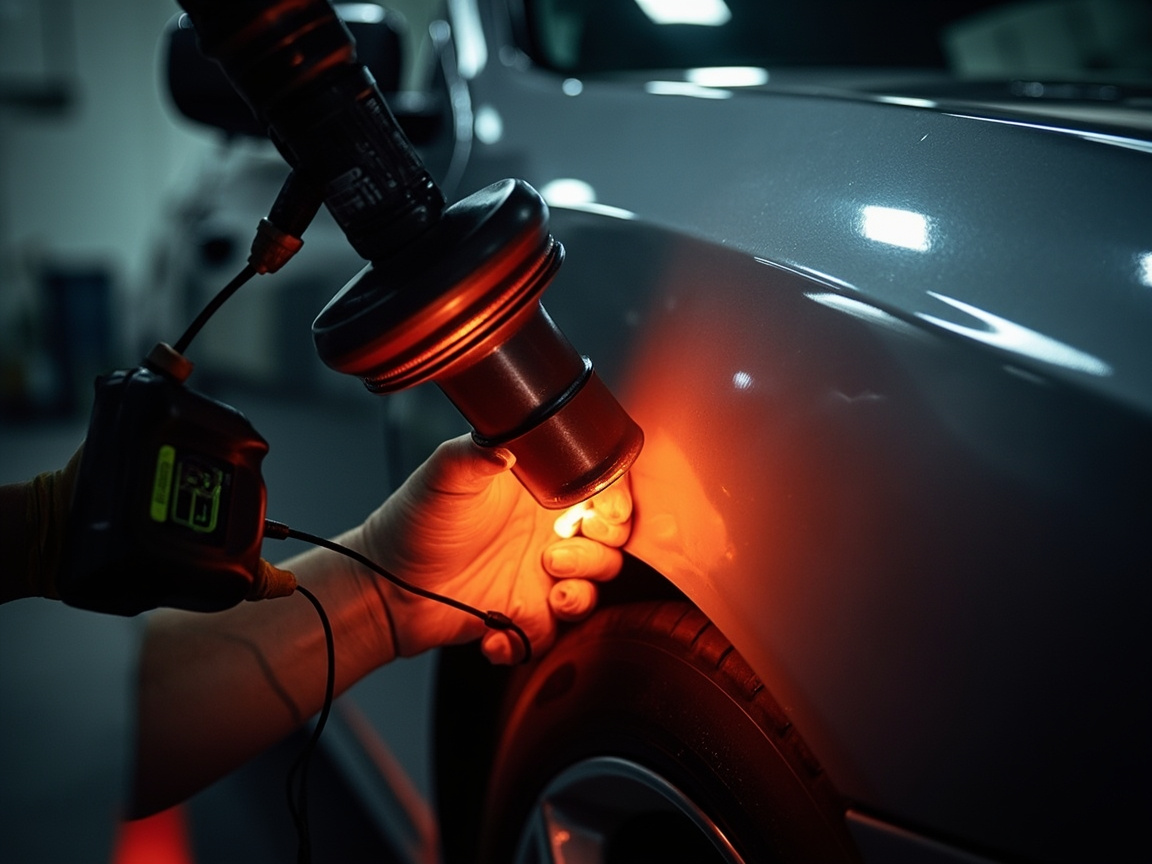
Le séchage infrarouge (IR) est une solution efficace entre température ambiante et cabine complète, particulièrement adaptée à la retouche localisée (spot repair). La lampe IR rayonne l'énergie directement sur le film de peinture et la pièce, chauffe rapide et consommation relativement faible.
4.1 Données de mesure infrarouge de l'AkzoNobel 288 HS
Selon le TDS AkzoNobel 288 HS, ses paramètres de cure infrarouge recommandés sont :
- Demi-puissance (50%) irradiation environ 4 minutes ;
- Pleine puissance (100%) irradiation environ 6 minutes ;
- Contrainte clé : la température de plaque ne doit pas dépasser 100℃.
Notez que « demi-puissance 4 minutes, pleine puissance 6 minutes » semble contre-intuitif (puissance plus élevée mais temps plus long), la raison étant qu'une pleine puissance monte trop brusquement et provoque une formation de peau en surface du film avant que le solvant interne n'ait le temps de s'échapper, causant bulles ou piqûres ; tandis qu'une demi-puissance avec durée appropriée favorise une cure uniforme de l'intérieur vers l'extérieur. Quelle que soit la puissance, température de plaque ≤100℃ est une limite de sécurité stricte, au-delà le film brûle et endommage plastiques et composants électroniques.
4.2 Points clés de manipulation infrarouge
- Distance et déplacement : la distance entre la lampe IR et la surface, et un déplacement à vitesse constante, déterminent directement l'uniformité du chauffage ; un éclairage fixe rapproché provoque surchauffe localisée.
- Surveillance température plaque : utiliser impérativement un pistolet thermomètre IR ou un capteur adhésif pour confirmer la température de plaque et non celle de la lampe.
- Protection et blindage : bien isoler et couvrir les vitres adjacentes, joints caoutchouc, capteurs.
- Champ d'application : idéal pour cure localisée de vernis/peintures pigmentées sur acier, aluminium ; prudence pour les ensembles contenant des substrats thermosensibles.
V. Pot life : compte à rebours irréversible après mélange
Beaucoup de problèmes de séchage ne trouvent pas leur origine dans « comment sécher » mais dans « laissé trop longtemps après mélange ». Le pot life (aussi appelé durée de vie en pot) désigne la fenêtre de temps pendant laquelle la peinture bicomposant reste utilisable après mélange, dans le récipient. Une fois dépassée, le système commence à gélifier, la viscosité grimpe fortement, et même pulvérisable sacrifiera gravement l'écoulement et les performances finales.
Selon les archives de recherche :
- Axalta LV9714 : pot life environ 1 heure (@25℃) ;
- BASF Glasurit 923-666 HS : pot life environ 2 heures (@20℃) ;
- Expérience générale de retouche industrielle : le pot life se situe souvent entre 1–3 heures, selon l'activité du durcisseur (selon synthèse des systèmes et procédés de peinture automobile).
Le pot life et le « temps de séchage » sont deux concepts totalement distincts :
- Temps de séchage est le processus de durcissement après application sur la pièce ;
- Pot life est le délai de utilisabilité dans le seau après mélange.
Les confondre provoque souvent cet accident : l'ouvrier mélange vernis et durcisseur le matin, et pulvérise l'après-midi — ayant déjà dépassé le pot life, la pulvérisation donne peau d'orange, picots, mauvaise adhérence, mais on blame à tort le pistolet ou la température ambiante. La bonne pratique est de préparer par petits lots selon le poste et la charge de travail, mélanger et utiliser immédiatement.
La température influence aussi fortement le pot life : plus il fait chaud, plus la réaction est rapide, plus le pot life est court. En été sans refroidissement en atelier, le temps utilisable du mélange est encore réduit, nécessitant des préparations plus fréquentes en petite quantité.
VI. Tableau comparatif des paramètres de séchage de trois principaux vernis 2K
Synthétiser les données dispersées ci-dessus en un tableau pour faciliter la sélection transversale. Toutes les valeurs proviennent des TDS publiques des fabricants correspondants, citées et annotées.
| Élément | AkzoNobel 288 HS | Axalta LV9714 | BASF Glasurit 923-666 HS |
|---|---|---|---|
| Type de système | Vernis acrylique polyuréthane bicomposant (haut solide HS) | Vernis rapide 2.1 VOC (bicomposant) | Acrylique polyuréthane 2K (haut solide HS) |
| Ratio mélange peinture:durcisseur | Vernis 2K : durcisseur 728 = 2 : 1, +10% diluant (volume) | LV9714 : durcisseur = 4 : 1 (volume) | Vernis : durcisseur 929-666 = 2 : 1 (sans diluant) |
| Viscosité pulvérisation (DIN 4 @20℃) | 13–16 s | — | 18–21 s |
| DFT par passe | 50–60 µm | environ 25 µm (1.0 mil), 2 passes recommandées | 40–60 µm |
| Sec tactile/manipulable ambiant | 728B sec tactile 15min / manipulable 2h (20℃) | Sec main 5–10min / polissable 45–60min (25℃) | Cure à l'air 20℃ nécessite 10h |
| Cure complète (ambiant) | Selon durcisseur plusieurs heures à 7h+ | 7 jours | 10h (20℃) |
| Cuisson 60℃ | Réduit considérablement (noté TDS) | Non souligné | 30 minutes |
| Cure infrarouge | Demi-puissance 4min / Pleine puissance 6min (temp plaque≤100℃) | — | — |
| Pot life | Selon durcisseur (non listé, généralement niveau 1–3h) | environ 1h (@25℃) | environ 2h (@20℃) |
| VOC (mélange) | 538 g/L | 230 g/L (2.1 lb/gal) | ≤ 419 g/L |
| Dureté crayon | — | — | > 2H |
*Note : « —— » dans le tableau signifie que le TDS correspondant n'a pas rendu public cette valeur spécifique, aucune inférence. Le « manipulable 2h » de l'AkzoNobel 288 HS correspond au durcisseur 728B, 728C/728CC diffèrent, il faut verrouiller le modèle de durcisseur lors de la sélection.*
Ce tableau révèle une loi centrale : séchage rapide s'accompagne souvent de VOC élevé et pot life court. Le LV9714 excelle avec un VOC bas de 230 g/L et une vitesse sèche main 5–10 min, mais son pot life n'est que 1 heure ; le Glasurit livre en 30 min à 60℃ mais nécessite cabine ; le 288 HS infrarouge 4–6 min ultra-rapide, mais doit strictement contrôler la température de plaque sous 100℃. Il n'y a pas de « meilleur », seulement le « plus adapté aux conditions de votre atelier ».
VII. Différence de logique de séchage entre ligne OEM d'origine et ligne de retouche
Selon la synthèse des systèmes et procédés de peinture automobile, la ligne d'origine OEM adopte un procédé en quatre étapes « prétraitement → électrophorèse cathodique (CED) → couche intermédiaire → peinture pigmentée → vernis (cuisson) », presque entièrement à haute température, rythme en minutes, cohérence qualité extrême.
La ligne de retouche est bien plus flexible : un seul véhicule, zone localisée, substrats mélangés, donc le mode de séchage alterne entre ambiant, infrarouge, cuisson 60℃. L'ingénieur retouche doit répondre à trois questions :
- Quelle surface de réparation ? (retouche ponctuelle localisée adaptée IR, porte entière adaptée cabine ou ambiant)
- Le substrat peut-il supporter la chaleur ? (pare-chocs plastique ne peut pas en cabine 60℃)
- Quel délai de livraison ? (urgent utiliser IR/cuisson, non urgent ambiant plus stable)
Comprendre cette distinction évite l'erreur basique de « appliquer le standard de cuisson OEM sur une pièce plastique ».
VIII. Relation non linéaire entre épaisseur DFT et rythme de séchage
Beaucoup d'ateliers croient à tort que « le temps de séchage est fixe », en réalité il varie significativement avec l'épaisseur de film sec (DFT). Selon les TDS des fabricants, les plages DFT recommandées sont : AkzoNobel 288 HS 50–60 µm, Axalta LV9714 environ 25 µm par passe (1.0 mil, 2 passes recommandées), BASF Glasurit 923-666 HS 40–60 µm. Ces valeurs ne sont pas arbitraires — elles correspondent à la fenêtre optimale d'évaporation solvant et réticulation uniforme.
Entre épaisseur et temps de séchage ce n'est pas proportionnel, mais une hausse non linéaire : plus le film est épais, plus le chemin d'échappement du solvant depuis le fond vers la surface est long, plus le transfert de chaleur interne vers la surface est lent. Lors d'une pulvérisation simple trop épaisse, la surface peut être sèche tactile et former peau, tandis que le solvant de fond est « piégé », et en phase de cuisson ou IR éclatera en bulles ou piqûres. C'est aussi pourquoi le LV9714 recommande explicitement « 2 passes » plutôt qu'une seule épaisse — deux couches fines, chaque DFT environ 25 µm, pose moins de problèmes qu'une seule de 50 µm.
Recommandation exécutable atelier : utiliser un comparateur humide ou un gauge DFT pour verrouiller chaque épaisseur de passe dans la plage recommandée, plutôt que le ressenti du pistolet. Le dérapage d'épaisseur non seulement ralentit le séchage, mais sacrifie aussi dureté finale, résistance chimique et brillance. Le tableau ci-dessous expose la causalité « épaisseur — séchage — défaut » :
| Condition | Comportement épaisseur | Conséquence séchage | Défaut typique |
|---|---|---|---|
| Application fine standard (selon TDS) | DFT dans plage recommandée (40–60 µm) | Solvant s'échappe bien, réticulation uniforme | Qualité stable |
| Application épaisse en une seule passe | DFT bien au-delà de la recommandation (>80–100 µm) | Formation d'une peau en surface au toucher, rétention de solvant en profondeur | Piqûres, bulles, bulles internes |
| Superposition de plusieurs passes trop rapide | Recouvrement avant séchage superficiel entre les couches | Solvant piégé entre les couches | Décollement entre couches, peau d'orange |
| Application trop fine insuffisante | DFT trop bas (<30 µm) | Séchage rapide mais couvrance et protection insuffisantes | Transparence du fond, diminution de la tenue aux intempéries |
Rappelez-vous : le premier pas de la gestion du séchage est la gestion de l'épaisseur de film, les deux sont indissociables.
IX. Relation entre température/humidité, point de rosée et dynamique de séchage
La vitesse de durcissement du polyuréthane bi-composant est pilotée par la température, suivant la loi fondamentale de la réaction chimique — plus la température est élevée, plus la fréquence de collision et l'énergie efficace entre les groupes isocyanate et hydroxyle sont élevées, et plus la réticulation est rapide. Selon l'expérience industrielle, lorsque la température ambiante augmente d'un ordre de grandeur (environ une plage de 10℃), la vitesse de réaction s'accélère nettement, et les jalons de séchage (sec au toucher, manipulable, durcissement complet) avancent en conséquence ; à l'inverse, à basse température, même après le temps de « polissable », la réticulation peut être loin d'être terminée. C'est précisément la cause profonde pour laquelle les ateliers en hiver signalent universellement que « la peinture sèche lentement et perd facilement son brillant ».
L'humidité est l'autre face de la médaille. L'isocyanate (-NCO) réagit non seulement avec les groupes hydroxyle, mais aussi avec l'eau, formant des liaisons urée et libérant du dioxyde de carbone. Lorsque l'humidité relative ambiante est trop élevée, ou que la surface de la plaque présente de la condensation, l'excès d'eau introduit des bulles, un blanchiment, et consomme le durcisseur destiné à la formation du film, entraînant une baisse de dureté et d'adhérence. C'est pourquoi la retouche automobile exige généralement : la température du substrat doit être supérieure de plus de 3℃ au point de rosée, et l'humidité relative doit être contrôlée dans une plage raisonnable. Cette contrainte environnementale est également spécifiée dans les exigences de construction de la finition époxy-polyuréthane du dossier (température 5–35℃, humidité relative ≤80%, température du substrat supérieure de plus de 3℃ au point de rosée). Bien que le système de retouche automobile soit différent, la logique physico-chimique est totalement identique.
Points clés de mise en pratique :
- Hiver : choisir un durcisseur à séchage rapide approprié (comme le 728B pour le 288 HS), ou introduire un complément de chaleur par infrarouge/étuvage, mais il faut impérativement surveiller que la température de plaque ne dépasse pas la limite ;
- Été à forte humidité : contrôler la pollution de l'air comprimé, éviter la condensation sur la plaque, et si nécessaire, déshumidifier ;
- Calcul du point de rosée : lire le point de rosée ambiant avec un thermo-hygromètre, confirmer que la température de plaque est supérieure de 3℃ avant l'application, c'est la solution à de nombreux accidents de « bulles inexpliquées ».
La gestion température/humidité semble un « environnement mou », mais elle est en réalité une variable déterminante de la qualité de séchage, au même titre que l'épaisseur de film et le choix du durcisseur, formant les trois éléments centraux.
X. Comment choisir le procédé de séchage pour votre atelier
En synthétisant ce qui précède, voici une logique de sélection exécutable :
Privilégier le séchage à température ambiante, si :
- L'atelier ne dispose pas d'étuve/infrarouge, ou ne fait que de petites retouches peu fréquentes ;
- Le substrat contient des plastiques thermosensibles, de vieux mastics, ne supportant pas le chauffage ;
- Le délai de livraison est souple, tolérant un délai de stabilisation de 24–48 heures.
Privilégier l'étuvage à 60℃, si :
- On dispose d'une étuve conforme et les pièces sont toutes métalliques (acier/aluminium) ;
- On recherche la détermination du rythme, besoin de préciser le temps de livraison à la minute ;
- Réparation en série, travail à la chaîne.
Privilégier le durcissement infrarouge, si :
- Principalement des retouches localisées ponctuelles, recherche « entrée-sortie rapide » ;
- On dispose de moyens de surveillance de la température de plaque, capable de respecter strictement la limite rouge ≤100℃ ;
- On souhaite une consommation énergétique inférieure à l'étuve complète.
Choisir le durcisseur est plus critique que choisir la couche transparente : pour le même 288 HS, associer le 728B ou le 728CC détermine si le temps manipulable est de 2 heures ou de 7 heures 35 minutes. Il faut impérativement verrouiller le modèle de durcisseur selon la saison, la surface, le rythme, et l'indiquer sur la fiche de procédé.
Kexin New Materials (kexinMaterials) lors de la fourniture de couches transparentes bi-composant et de durcisseurs associés, livre avec la marchandise les courbes de séchage et fenêtres de pot-life par modèle de durcisseur, aidant l'atelier à faire évoluer le « réglage de peinture par expérience » vers une « fiche de procédé paramétrée ». Pour les entreprises de carrosserie-peinture qui accordent de l'importance au rythme tout en devant satisfaire aux limites VOC et à la protection contre les isocyanates lors de l'application, ce package « peinture + procédé + sécurité » résout plus concrètement les problèmes que de poursuivre isolément la vitesse de séchage d'un certain vernis. Pour les arbitrages de sélection entre système bi-composant et système solvant, référez-vous davantage à Comment choisir entre revêtement à l'eau et peinture solvant ; si vous passez d'un système solvant à un système aqueux bas odeur et bas VOC, Points clés de séchage et durcissement des peintures à l'eau propose un autre cadre de gestion température—humidité.
XI. Ligne de sécurité : le processus de séchage est aussi un processus d'exposition aux isocyanates
À noter spécialement, le durcisseur du vernis 2K contient un polyisocyanate de type HDI, dont les vapeurs/gouttelettes ont une action sensibilisatrice irréversible une fois sensibilisé (selon le dossier de recherche : la concentration dans la cabine de pulvérisation peut dépasser de 50 à 100 fois la limite HDI de l'OSHA PEL de 0,02 ppm). Pendant le séchage (qu'il soit à température ambiante, étuvé ou infrarouge), le film de peinture libère encore des monomères non réagis et des solvants, donc :
- La zone de séchage doit maintenir une ventilation, ne pas couper l'extraction sous prétexte que « la peinture est déjà pulvérisée » ;
- Avant d'entrer dans la zone de séchage ou de poncer un film non complètement durci, porter obligatoirement une protection respiratoire conforme (demi-masque APR + cartouche OV/P100 comme configuration minimale, masque intégral ou PAPR recommandé) ;
- Les gants en nitrile (≥8 mil) sont une protection efficace, les gants en latex sont inefficaces contre les isocyanates ;
- Interdiction de souder, poncer ou travailler à haute température sur un film non complètement durci.
Sur les idées reçues courantes de protection contre les isocyanates, voir en complément Analyse des idées reçues sur la sécurité des peintures à l'eau, qui clarifie systématiquement les erreurs de perception telles que « ventilation = sécurité » et « gants en latex suffisent ». La sécurité et l'efficacité de séchage ne sont pas contradictoires — c'est précisément parce qu'il existe une fenêtre d'exposition pendant le séchage qu'il faut d'autant plus verrouiller les risques par un procédé et une protection normalisés.
XII. Déduire la discipline de procédé à partir des cas d'échec de séchage
Après la théorie, déduire la discipline à partir d'un « crash de séchage » courant en atelier réel est souvent plus efficace que le sermon positif. Les symptômes suivants renvoient essentiellement à un maillon hors contrôle parmi épaisseur de film, température/humidité, durcisseur ou pot-life évoqués plus haut :
| Manifestation des symptômes | Cause racine la plus probable | Discipline correspondante |
|---|---|---|
| La surface du vernis est couverte de piqûres, bulles internes | Application épaisse en une passe ou non-séchage superficiel entre couches, solvant de fond piégé | Contrôler le DFT dans la plage recommandée, appliquer fin en plusieurs passes |
| Après polissage, voile et perte de brillant | Polissage avant durcissement complet (confondre « polissable » avec « déjà durci ») | Laisser suffisamment de temps de durcissement, au moins 24–48h de stabilisation |
| Mauvaise adhérence en plaque, facilement écaillable | Ratio de durcisseur erroné ou dépassement du pot-life | Respecter strictement le ratio, préparer et utiliser immédiatement, mélanger en petits lots |
| Peau d'orange localisée, coulures | Épaisseur de film irrégulière, paramètres de pistolet ou viscosité déviés | Verrouiller la viscosité de pulvérisation et le rythme de passage |
| Brûlures sur plaque, déformation des pièces plastiques | Dépassement de la limite rouge de température de plaque en infrarouge/étuvage (>100℃ ou dépassement tolérance du substrat) | Surveiller la température de plaque, substrats thermosensibles en température ambiante |
| Blanchiment, bulles par temps humide | Condensation du substrat ou humidité relative trop élevée, réaction —NCO avec l'eau | Température de plaque supérieure de 3℃ au point de rosée, contrôle et déshumidification |
Cette correspondance « symptôme — cause racine — discipline » est recommandée pour être collée directement sur la fiche de procédé de l'atelier. La plupart des accidents de séchage ne sont pas un problème de peinture, mais un « paramètre non verrouillé ». Écrire ces cinq points — épaisseur de film, température/humidité, modèle de durcisseur, pot-life, température de plaque — comme éléments obligatoires à vérifier par véhicule, le taux de défauts baissera significativement.
Revenons à la perspective d'efficacité : le choix de la méthode de séchage est essentiellement un arbitrage entre « rotation des places » et « investissement équipement ». La solution à température ambiante a un coût équipement quasi nul, mais chaque véhicule occupe longtemps le poste, rythme incontrôlable ; l'étuve à 60℃ et l'équipement infrarouge ont un investissement initial élevé, mais compressent le temps de livraison à l'échelle de la minute, améliorant la capacité journalière par poste. Pour les chaînes de carrosserie-peinture, la première convient aux ateliers à faible production, la seconde aux centres à fort débit. Choisir le mauvais régime, soit bloque la capacité, soit laisse l'équipement inactif grignotant le profit — ce qui s'inscrit dans la logique « sélectionner selon surface, substrat, délai » du chapitre précédent.
Questions fréquentes
1. Quelle est la différence entre « sec superficiel » et « durcissement complet » pour la peinture automobile ?
Le sec superficiel (sec au toucher/manipulable) est seulement l'évaporation du solvant et la réticulation initiale rendant le film non collant à la poussière, tandis que le durcissement complet est l'état où l'isocyanate et l'hydroxyle sont pleinement réticulés, atteignant la dureté finale et la résistance chimique. Prenons l'exemple de l'Axalta LV9714 : à 25℃, polissable en 45–60 minutes, mais durcissement complet en 7 jours. Livrer en confondant « polissable » avec « déjà durci » affectera la tenue aux intempéries et la résistance chimique à long terme.
2. De combien le séchage à 60℃ est-il plus rapide que l'ambiante ?
Selon la TDS du BASF Glasurit 923-666 HS, son étuvage à 60℃ pendant 30 minutes atteint la progression de 10 heures de durcissement à l'air à 20℃. La TDS de l'AkzoNobel 288 HS indique également que 60℃ raccourcit considérablement le séchage. Le multiple spécifique varie selon le produit, mais à l'ordre de grandeur on passe de « heures/jours » à « minutes ».
3. Pour le durcissement infrarouge, demi-puissance 4 minutes, pleine puissance 6 minutes, pourquoi plus la puissance est élevée plus le temps est long ?
C'est la valeur recommandée donnée par la TDS de l'AkzoNobel 288 HS. Une montée en température trop brutale en pleine puissance fait d'abord former une peau en surface du film, les solvants internes ne peuvent s'échapper à temps, causant bulles ou piqûres ; la demi-puissance avec durée appropriée favorise un durcissement uniforme de l'intérieur vers l'extérieur. Dans tous les cas, la température de plaque doit être ≤100℃.
4. Peut-on utiliser le produit après dépassement du pot-life ?
Non. Après dépassement du pot-life, le système commence à gélifier, la viscosité monte, la pulvérisation provoquera peau d'orange, picotement et perte sévère d'adhérence. Il faut préparer et utiliser immédiatement dans le pot-life (ex. LV9714 environ 1h, Glasurit environ 2h), la fenêtre étant plus courte en été à haute température, mélanger en petits lots.
5. Le pare-chocs plastique peut-il aller en étuve à 60℃ ?
La plupart des pièces plastiques automobiles (comme pare-chocs PP/ABS, pièces d'habillage) ne supportent pas un chauffage prolongé à 60℃, risquant déformation et décollement. Les pièces plastiques conviennent mieux au séchage ambiant ou au traitement infrarouge local basse température, en confirmant la température de plaque et la limite de tolérance du substrat.
6. Pourquoi le même vernis sèche si différemment en changeant de durcisseur ?
Prenons l'AkzoNobel 288 HS : avec le 728B, manipulable en environ 2 heures, avec le 728CC il faut environ 7 heures 35 minutes. L'activité du durcisseur détermine la vitesse de réticulation, donc verrouiller le modèle de durcisseur lors de la sélection est plus critique que choisir la marque de vernis.
7. Le séchage ambiant sans urgence de délai est-il le plus sûr ?
Pour les substrats thermosensibles et les retouches peu fréquentes, c'est sûr, mais l'ambiant est sensible à la température/humidité, rythme incontrôlable, et le durcissement complet prend plusieurs jours. Si le véhicule doit être lavé, ciré ou partir en long voyage immédiatement, il est recommandé de laisser au moins 24–48 heures de stabilisation pour éviter d'endommager le film non durci.
8. Pour l'étuvage, voir la température de l'étuve à 60℃ suffit-il ?
Non. L'étuve affichant 60℃ ne signifie pas que l'intérieur de la pièce a atteint 60℃. L'acier épais monte lentement, l'aluminium fin monte vite, il faut se baser sur la « température de plaque ». Même logique pour l'infrarouge, il faut confirmer par mesure de température la température de plaque et non la face de la lampe ou l'ambiant.
9. Un vernis bas VOC sèche-t-il forcément lentement ?
Corrélation positive globale mais pas absolue. Par exemple l'Axalta LV9714 avec un bas VOC de 230 g/L réalise un « sec main » en 5–10 minutes, polissable en 45–60 minutes, mais son pot-life n'est que 1 heure ; le 288 HS haut VOC est ultra-rapide en infrarouge 4–6 minutes. La sélection doit regarder simultanément les trois jeux de données : VOC, jalons de séchage et pot-life.
10. Faut-il encore ventiler et se protéger pendant le séchage ?
Oui. Le durcisseur du vernis 2K contient un isocyanate de type HDI, libérant encore monomères non réagis et solvants pendant le séchage, la concentration en cabine peut dépasser des dizaines de fois le HDI PEL (0,02 ppm). La zone de séchage doit rester ventilée, entrer ou poncer un film non durci nécessite protection respiratoire conforme et gants en nitrile.
Lecture complémentaire
- Points clés de séchage et durcissement des peintures à l'eau : de la gestion température/humidité au mécanisme de formation de film, complète le cadre de système aqueux de la section « séchage ambiant » de cet article.
- Comment choisir entre revêtement à l'eau et peinture solvant : étendre l'arbitrage « rythme de séchage — VOC — pot-life » à la décision globale de sélection de revêtement.
- Analyse des idées reçues sur la sécurité des peintures à l'eau : clarifie les erreurs courantes sur les isocyanates et la protection lors de la peinture, faisant écho à la section XI sur la ligne de sécurité.