L'effet final de la peinture automobile tient à 30 % à la peinture et à 70 % à la pulvérisation. Même avec la meilleure vernis 2K ou peinture de fond, si elle tombe sur un pistolet dont les paramètres ne sont pas correctement réglés, elle se transformera en peau d'orange, coulures, grains ou épaisseur de film irrégulière. Beaucoup d'ateliers de retouche imputent les problèmes de qualité à « la peinture qui ne va pas », tout en ignorant le véritable levier — les équipements de travail et les paramètres du pistolet : diamètre de la buse, pression d'air, efficacité de transfert HVLP, viscosité DIN4, ainsi que l'humidité, la température et le nettoyage de l'équipement trop souvent négligés.
En tant que fournisseur technique de peinture automobile et d'équipements de revêtement, Kexin New Materials (kexinMaterials) livre non seulement les revêtements, mais aussi les paramètres de pistolet et les fiches de procédé correspondants. Cet article suit l'axe principal « équipement — paramètres — environnement » pour expliquer en profondeur la sélection des équipements et les paramètres clés de la pulvérisation des peintures automobiles. Toutes les valeurs citées proviennent des TDS réels et des normes de mise en œuvre générales des archives de recherche.
I. Aperçu des équipements de pulvérisation : du pistolet au système d'air comprimé
Un ensemble complet d'équipements de pulvérisation de peinture automobile comprend au moins quatre parties :
- Pistolet (Spray Gun) : atomise le revêtement et le dépose de manière dirigée sur la surface de la pièce, c'est le cœur du contrôle des paramètres.
- Système d'air comprimé : compresseur + réservoir + sécheur réfrigérant + séparateur huile-eau + valve de régulation, fournissant une source d'air propre, sec et à pression stable.
- Outils de mesure de viscosité et d'épaisseur de film : coupelle de viscosité DIN 4, jauge de film humide, épaissimètre à film sec.
- Assistance et protection : cabine de pulvérisation, ventilation, respirateur à air alimenté, équipement de nettoyage.
La retouche automobile utilise principalement la pulvérisation à l'air (avec HVLP), tandis que les lignes OEM en grande série utilisent des turbines électrostatiques ou des robots. Cet article se concentre sur les équipements de pulvérisation à l'air les plus courants pour la retouche et les petites séries — en particulier le réglage des paramètres du pistolet HVLP. Pour l'accompagnement de mise en œuvre des peintures de protection industrielles, voir Comment sélectionner les revêtements industriels à l'eau : système de résine et conditions d'application.
II. Tableau comparatif des paramètres clés du pistolet
Le tableau ci-dessous résume les paramètres de pistolet et de pulvérisation donnés dans les TDS du vernis 2K automobile des archives de recherche, complétés par les normes de mise en œuvre générales. Toutes les valeurs conservent leurs unités et origines.
| Paramètre | AkzoNobel 288 HS | Axalta LV9714 | Référence GM/BASF | Signification technique |
|---|---|---|---|---|
| Diamètre de buse | 1,2–1,4 mm | HVLP 1,3–1,4 mm | 1,2–1,4 mm (vernis général) | Le vernis ayant une viscosité élevée, une buse trop petite bouche facilement, trop grande donne des coulures |
| Pression d'air d'entrée | 1,7–2,2 bar | — | 1,7–2,2 bar ≈ 25–32 PSI | Pression d'alimentation en air, détermine la force d'atomisation |
| Pression au capuchon HVLP | ≤ 0,7 bar (≈10 PSI) | 6–8 PSI | ≤ 0,7 bar est la limite de définition HVLP | La basse pression au capuchon est la clé d'une efficacité de transfert élevée |
| Viscosité de pulvérisation (DIN 4 @20℃) | 13–16 s | Non indiqué séparément | 13–21 s (dont BASF 18–21 s) | Une viscosité incontrôlée détermine directement peau d'orange/coulures |
| Pression de pulvérisation courante (pression manométrique) | — | — | 13–26 PSI | Fenêtre de pression pratique, selon le TDS |
| Mode de pulvérisation | Pulvérisation à l'air/HVLP | HVLP | HVLP prioritaire | Les systèmes à haut extrait conviennent au HVLP |
Ce tableau est la « ligne de base » pour la sélection des équipements. Détaillons chaque colonne ci-dessous.
Il faut souligner que les pressions du tableau font référence à deux points de mesure : celles marquées « bar » sont le plus souvent la pression d'entrée (d'alimentation), et celles marquées « PSI » avec une valeur autour de 10 correspondent à la pression au capuchon — elles ne sont pas au même endroit et ne doivent pas être confondues. Avant de lire le tableau, vérifiez si votre manomètre est connecté à la queue du pistolet ou au capuchon, puis référez-vous à la colonne correspondante. Sinon, « régler selon le tableau » risque de régler incorrectement. Beaucoup de controverses sur le terrain (« j'ai réglé selon le TDS et j'ai toujours de la peau d'orange ») trouvent leur cause à un mauvais point de mesure, et non au revêtement ou au pistolet.
III. Principe HVLP : pourquoi la pression au capuchon ≤0,7 bar
III. Principe HVLP : pourquoi la pression au capuchon ≤0,7 bar
HVLP est l'abréviation de High Volume Low Pressure (grand débit, basse pression). Sa définition centrale est : la pression au niveau du capuchon à air (air cap) ne dépasse pas 0,7 bar (environ 10 PSI), s'appuyant sur un air comprimé « à grand débit et basse pression » pour atomiser le revêtement et le transporter doucement vers la pièce.
Les pistolets traditionnels peuvent avoir une pression au capuchon de 2–3 bar ou plus ; le revêtement est « projeté » sur la pièce par un flux d'air à haute pression, une grande quantité de brouillard de peinture rebondit et se disperse, l'efficacité de transfert du revêtement (Transfer Efficiency, taux de dépôt) n'est que de 30 %–50 %. En abaissant la pression au capuchon à ≤ 0,7 bar, le HVLP :
- réduit la vitesse du brouillard et les rebonds, porte l'efficacité de transfert à 65 %–85 % ;
- obtient la même épaisseur de film avec moins de peinture, économise la peinture et réduit les coûts ;
- diminue le surplus de pulvérisation dispersé, réduit simultanément la pollution de la cabine et les émissions de COV, plus conforme ;
- donne une surface plus lisse, moins de peau d'orange.
Les archives de recherche indiquent clairement : AkzoNobel 288 HS exige « pression d'entrée 1,7–2,2 bar (capuchon HVLP ≤0,7 bar) » ; Axalta LV9714 indique « HVLP 1,3–1,4 mm, capuchon 6–8 PSI ». Notez la différence — 1,7–2,2 bar est la pression d'entrée (d'alimentation), mesurée au régulateur/queue du pistolet ; ≤0,7 bar (6–8 PSI) est la pression au capuchon (au niveau du capuchon), au point d'atomisation. La valeur du HVLP réside entièrement dans le « basse pression au capuchon », et non dans une basse pression d'entrée. Beaucoup de techniciens règlent la pression d'entrée comme si c'était la pression au capuchon, le résultat ne change pas la nature physique de l'atomisation, ne économise ni peinture ni émissions.
Complément : une pression de pulvérisation courante (manométrique) dans la plage 13–26 PSI est aussi une fenêtre de travail pragmatique, mais doit correspondre au point de mesure du TDS spécifique ; entre marques et revêtements différents, se référer au TDS du produit, ne pas confondre « PSI d'entrée » et « PSI au capuchon ».
IV. Diamètre de buse : comment choisir entre 1,2–1,4 mm
Le vernis ayant une viscosité plus élevée que la peinture de fond, le diamètre de buse est généralement plus petit. Les archives donnent :
- AkzoNobel 288 HS : 1,2–1,4 mm ;
- Axalta LV9714 : HVLP 1,3–1,4 mm.
Logique de choix :
- 1,2 mm : convient aux produits plus dilués, à haut extrait ou à pulvérisation fine, atomisation fine mais faible débit, idéal pour petites pièces, retouches ;
- 1,3–1,4 mm : standard pour le vernis, équilibre débit et atomisation, la plupart des vernis 2K brillants se situent ici ;
- Une buse plus grande (≥1,6 mm) est utilisée pour les couches intermédiaires, apprêts et autres revêtements plus épais et à plus fort débit, pas adaptée au vernis (risque de coulures).
Il faut aussi regarder le ratio « trous d'atomisation / trou de sortie » et le réglage de la forme du jet. Même diamètre, différents modèles de pistolets donnent des formes d'atomisation très différentes ; il est recommandé de fixer un modèle de pistolet et un jeu aiguille-buse validés, éviter les changements fréquents provoquant des fluctuations d'épaisseur.
V. Pression d'entrée et conversion PSI : ne confondez pas entrée et capuchon
Comme souligné, la pression d'entrée (queue/régulateur) et la pression au capuchon sont deux concepts. Conversion : 1 bar ≈ 14,5 PSI.
- AkzoNobel 288 HS entrée 1,7–2,2 bar ≈ 24,6–31,9 PSI ;
- Capuchon HVLP ≤ 0,7 bar ≈ 10 PSI (Axalta mesuré 6–8 PSI).
Conseils pratiques :
- Installer un régulateur précis + séparateur huile-eau entre le compresseur et le pistolet, manomètre à la queue du pistolet pour lire en temps réel la pression d'entrée ;
- Utiliser un capuchon dédié HVLP, vérifier que la pression au capuchon ne dépasse pas 0,7 bar (vérifiable avec un manomètre de capuchon) ;
- Pression trop basse → mauvaise atomisation, grains grossiers, mauvais niveau ; pression trop haute → surplus de pulvérisation, rebonds importants, perte du sens HVLP, et possible érosion du film humide ;
- Avant chaque démarrage, calibrer par « test sur plaque » : pulvériser sur une plaque de rebut aux pressions réglées, observer le jet et le niveau, puis passer à la pièce.
Pour l'accompagnement environnemental du séchage et de la cure des revêtements, voir Principe de séchage et de cure des peintures à l'eau, dont la logique température—réaction s'applique aussi aux systèmes 2K solvants.
VI. Viscosité DIN4 : 13–21 s, la fenêtre dorée du vernis
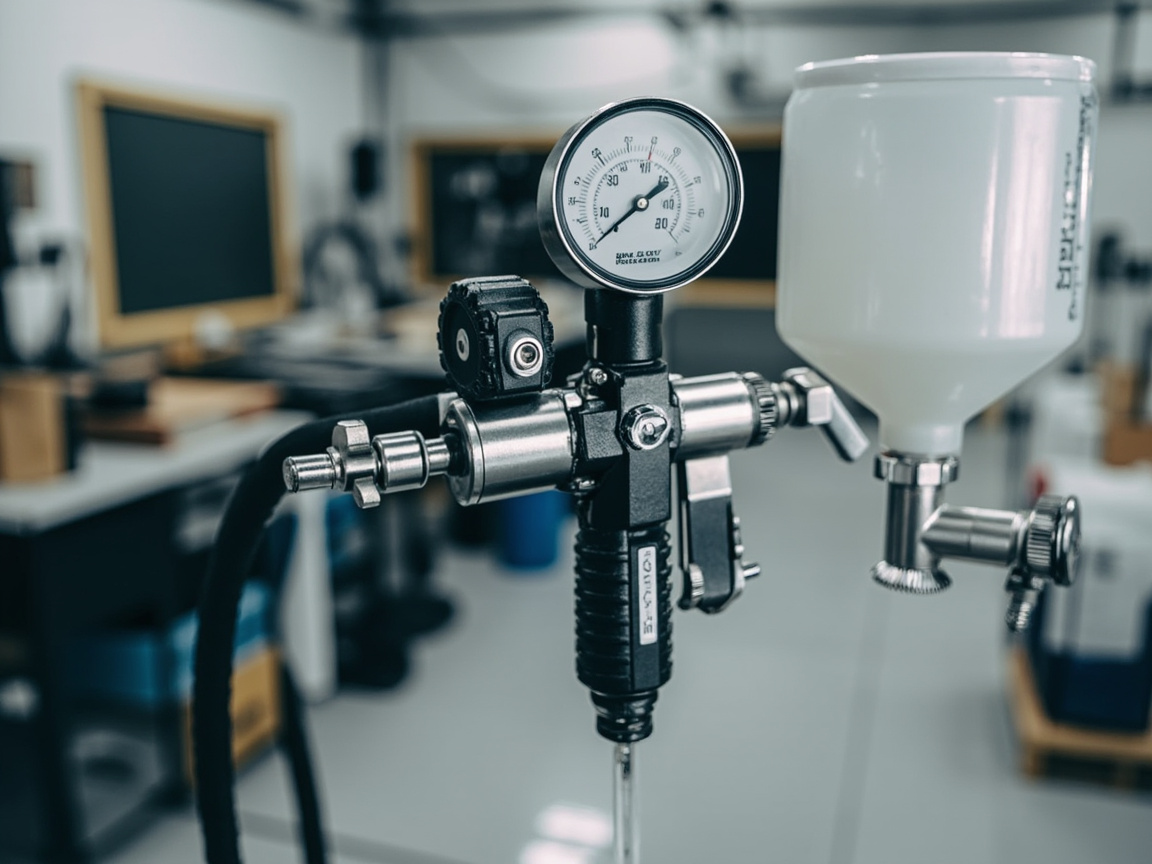
La viscosité détermine atomisation et niveau. Les vernis automobiles se mesurent généralement avec la coupelle DIN 4 (20℃). Viscosités de vernis des archives :
- AkzoNobel 288 HS : 13–16 s ;
- BASF 923-666 : 18–21 s.
Globalement, la viscosité de pulvérisation des vernis 2K se situe principalement dans 13–21 s (DIN 4 @20℃). Pourquoi ce contrôle :
- < 13 s trop dilué : coulures, épaisseur insuffisante, risque de fond visible, brillance irrégulière ;
- > 21 s trop épais : grains d'atomisation grossiers, peau d'orange marquée, bulles difficiles à évacuer, mauvais niveau.
Règles de mesure de viscosité :
- Même coupelle : DIN 4, Ford #4 et Zahn ne sont pas directement comparables, même norme obligatoire ;
- Même température : +1℃ raccourcit nettement le temps, le TDS indique toujours @20℃, contrôler ou convertir sur place ;
- Même geste : coupelle horizontale, remplie, obturation et déclenchement chronométrés identiques.
La quantité de diluant affecte directement la viscosité — AkzoNobel 288 HS avec 10 % de diluant 810 tombe à 13–16 s ; BASF 923-666 à haut extrait (50–55 %) sans diluant donne 18–21 s. Cela prouve que « combien diluer » n'est pas arbitraire, mais vise à amener la viscosité dans la fenêtre du TDS.
VII. Sélection du type de pistolet : gravité, siphon, pression
Selon l'alimentation, les pistolets de retouche auto se divisent en trois :
- À gravité (pot supérieur) : pot sur le pistolet, alimentation par gravité, débit stable, nettoyage économique, idéal retouche et petites pièces, standard de la conversion HVLP ;
- À siphon (pot inférieur) : pot sous le pistolet, aspiration par dépression d'air, sensible à la viscosité, forte consommation d'air, encore utilisé en retouche traditionnelle ;
- À pression (réservoir/pompe externe) : alimentation par pression externe, adaptée grande série et pulvérisation continue (ligne OEM, intermédiaire), fort débit.
Pour le vernis en retouche, privilégier le HVLP à gravité : basse pression au capuchon + gravité, efficacité de transfert max, nettoyage le plus économique, film le plus stable. Le à pression est réservé aux forts débits (intermédiaire/apprêt).
VIII. Nettoyage des équipements de revêtement : maillon qualité et conformité sous-estimé
Nettoyer le pistolet n'est pas « rincer et c'est bon », c'est une étape clé pour la qualité du prochain jet et les émissions de COV. Discipline :
- Nettoyage immédiat : démonter rapidement après arrêt, le vernis 2K résiduel réticule dans le pistolet et bouche buse et aiguille, déformant l'atomisation ;
- Rinçage solvant étape par étape : rincer pot, canal, capuchon avec diluant/nettoiant adapté, trous du capuchon avec un poinçon dédié (pas de fil de fer dur, détruit la géométrie) ;
- Soufflage capuchon : air basse pression pour nettoyer les trous, assurer la symétrie d'atomisation ;
- Collecte des résidus : le solvant de nettoyage est un déchet dangereux, collecter en récipient fermé, traiter comme tel, interdit à l'égout (COV et métaux lourds) ;
- Maintenance : vérifier joints O, usure aiguille, remplacer périodiquement, éviter fuites provoquant instabilité de pression.
L'évaporation des solvants au nettoyage est une source cachée de COV en cabine. HVLP + nettoyageSpécification réduit à la fois surplus et résidus, aidant concrètement à passer la révision COV des revêtements véhicules GB 24409-2020.
IX. Température, humidité et point de rosée : paramètres invisibles négligés
L'atomisation n'est que le début ; la bonne cure du film dépend beaucoup de l'environnement. Les normes générales des archives pour les revêtements industriels donnent : température 5–35℃, humidité relative ≤ 80 %, température du support ≥ 3℃ au-dessus du point de rosée. La retouche auto, bien que à haut extrait, suit le même principe :
- Trop froid (< 15℃) : réticulation 2K très lente voire nulle, vernis mou, mauvais niveau ;
- Trop chaud (> 30℃) : séchage de surface rapide, peau d'orange, bulles, pic de COV élevé ;
- Trop humide (> 70 %–80 %) : —NCO réagit d'abord avec l'eau, sous-produits aminés, bulles, perte de brillance, c'est le « blanchiment par humidité » ;
- Piège du point de rosée : support ≥ 3℃ au-dessus du point de rosée, sinon condensation, film taché et décollant.
La cabine doit avoir thermo-hygromètre et abaque de point de rosée, vérifier les trois avant travail. Pièces plastique ou vieille peinture humides : pré-séchage. Température/humidité sont des « paramètres gratuits » — ne coûtent rien, mais décident de la réussite.
X. Sécurité et ventilation : protection isocyanate indispensable
Le durcisseur du vernis 2K auto contient de l'isocyanate HDI ; en pulvérisation, la concentration en cabine peut dépasser 50–100 fois l'OSHA PEL (HDI PEL = 0,02 ppm). Les archives MSDS exigent :
- Respirateur : demi-masque APR + filtre OV/P100 (minimum) ; recommandé masque intégral APR ou PAPR (OV/HEPA) ;
- Gants : nitrile ≥ 8 mil, latex inefficace ;
- Lunettes : masque intégral protège aussi les yeux ;
- Ventilation : seule, la ventilation de cabine ne descend pas sous le PEL, protection respiratoire requise ;
- Interdits : pas de meulage/soudure sur film non durci ; filtre à changer dès odeur ou toutes les 8 h.
Au niveau équipement, la cabine doit avoir entrée/sortie d'air efficaces et filtration du brouillard ; la source du respirateur à air alimenté doit être en zone propre, pas en recirculation de cabine. La sécurité n'est pas un accessoire optionnel, mais un « équipement de travail » aussi important que le pistolet.
XI. Transformer les paramètres en fiche procédé : l'approche Kexin
Kexin New Materials (kexinMaterials) livrant la peinture auto, a pour habitude de rédiger les « paramètres équipement » sur une fiche procédé reproductible, plutôt que de laisser le technicien régler à l'expérience. Une fiche type de vernis contient :
- Modèle et buse du pistolet : HVLP, 1,3 mm (vernis) ;
- Pression d'entrée : 1,8–2,0 bar ; capuchon : ≤0,7 bar (vérifié) ;
- Viscosité : DIN 4 @20℃, 14–18 s (selon TDS produit) ;
- Jet et débit : superposition à vitesse moyenne, 1,5–2 passes humides ;
- Épaisseur : DFT 40–60 µm (contrôle épaissimètre) ;
- Environnement : 18–25℃, HR ≤ 70 %, support ≥ 3℃ au-dessus rosée ;
- Séchage : 60℃ 30 min ou niveau ambiant puis cure correspondante ;
- Nettoyage : laver dès l'arrêt de pulvérisation, récupérer les effluents.
En regroupant « peinture + fiche technique + paramètres d'équipement », l'atelier de retouche peut transformer le « toucher du vieux maître » en un mode opératoire standard où « même un novice obtient un résultat stable », ce qui constitue précisément la valeur du fournisseur de système par rapport à celui qui « ne vend que de la peinture ». Pour les lignes en cours de conversion solvant-eau ou de mise à niveau bas VOC, cet accompagnement est particulièrement crucial.
XII. Erreurs courantes d'appariement d'équipement et dépannage
| Phénomène | Cause la plus probable | Solution |
|---|---|---|
| Fort orange peel | Viscosité trop élevée / pression trop basse / buse trop petite | Ajuster la viscosité dans la plage TDS, augmenter la pression conforme au capuchon |
| Coulures | Viscosité trop basse / épaisseur de film excessive / trop de peinture délivrée | Réduire le diluant, contrôler DFT 40–60 µm |
| Grains grossiers | Pression d'atomisation insuffisante / peinture non filtrée / pistolet sale | Augmenter l'atomisation, ajouter un filtre, laver le pistolet à fond |
| Surpulvérisation importante, gaspillage de peinture | Non HVLP / pression au capuchon excessive | Changer pour HVLP, contrôler pression au capuchon ≤0,7 bar |
| Blanchiment et perte de brillance | Humidité élevée / point de rosée insuffisant / NCO au contact de l'eau | Réduire l'humidité, maintenir point de rosée 3℃, contrôler l'environnement |
| Bouchon du pistolet | Peinture 2K réticulée dans le pistolet / nettoyage tardif | Laver dès l'arrêt, déboucher avec une aiguille |
| Épaisseur de film irrégulière | Vitesse de passage variable / secteur incliné | Fixer distance et vitesse du pistolet, calibrer le secteur |
XIII. Technique de passage : distance, vitesse et taux de recouvrement
Une fois l'équipement réglé, la technique détermine l'uniformité. Trois éléments :
- Distance du pistolet : le vernis est généralement à 15–20 cm (environ un avant-bras et demi), trop près provoque coulures et accumulation, trop loin provoque séchage à l'air et rugosité ;
- Vitesse du pistolet : déplacement uniforme, environ 30–50 cm/s, trop rapide donne film mince, trop lent donne coulures ;
- Taux de recouvrement : chevauchement de 50 % entre deux passes consécutives (chaque passe couvre la moitié de la précédente), garantit épaisseur uniforme sans trace de joint ;
- Angle : le corps du pistolet toujours perpendiculaire à la surface de la pièce, un angle provoque film mince d'un côté et secteur incliné.
Le rythme de passage se fixe par « exercice sur plaque » jusqu'au réflexe musculaire. Avec le même pistolet et les mêmes paramètres, le DFT de différents techniciens peut varier de plus de 10 µm, ce qui montre que la technique est le deuxième plus grand facteur variable après l'équipement.
XIV. Qualité de l'air comprimé : séparation huile-eau et propreté
Le milieu d'atomisation du pistolet est l'air comprimé, et non la peinture elle-même — la propreté de la source d'air détermine donc directement la propreté de la surface peinte. Trois types de polluants courants dans l'air comprimé :
- Eau : l'eau de condensation blanchit le film et réduit l'adhérence, il faut un sécheur réfrigérant pour abaisser le point de rosée sous pression sous le niveau du procédé ;
- Huile : le brouillard d'huile du compresseur cause cratères et yeux de poisson, nécessite un séparateur d'huile efficace (niveau ≤ 0,01 mg/m³) ;
- Particules : rouille des tuyaux, poussière causent des grains, nécessitent filtration fine + purge régulière.
Il est recommandé d'installer en amont du pistolet un système à trois niveaux « régulateur de pression + séparateur huile-eau + filtre à particules », avec manomètre en queue de pistolet, purge hebdomadaire et remplacement régulier des cartouches. Beaucoup de « grains et cratères inexpliqués » ont pour cause racine la source d'air et non la peinture.
XV. Pulvérisation électrostatique et cloche rotative : perspective OEM
La retouche utilise principalement des pistolets à air HVLP, mais les lignes de production OEM utilisent généralement des cloches/disques rotatifs électrostatiques (Bell) — la peinture est atomisée par centrifugation au bord de la cloche tournant à haute vitesse et chargée électrostatiquement, la pièce mise à la terre l'attire, l'efficacité de transfert peut dépasser 90 %, avec brouillard dirigé et film très uniforme. Sa logique de paramètres diffère du pistolet à air : on regarde vitesse de rotation (rpm), air de façonnage, tension électrostatique (kV), débit (cc/min), plutôt que la pression d'air seule.
Pour l'atelier de retouche, comprendre le procédé OEM aide à saisir « pourquoi la peinture d'origine est si uniforme » — c'est une différence au niveau de l'équipement, pas la magie de la peinture. Pour approcher la qualité d'origine, HVLP + technique normalisée est déjà la solution au meilleur rapport qualité-prix ; rechercher aveuglément un équipement de niveau cloche pour petite retouche n'est pas économique.
XVI. Efficacité de transfert et calcul de coût
La valeur économique du HVLP se quantifie par l'efficacité de transfert (taux de dépôt) :
- Pistolet traditionnel : 30 %–50 %, plus de la moitié du brouillard devient surpulvérisation perdue ;
- HVLP : 65 %–85 % ;
- Cloche électrostatique : 90 %+.
Pour un litre de vernis mélangé (couvrant environ 7–12 m² à DFT 50–60 µm), passer l'efficacité de transfert de 40 % à 80 % réduit de moitié la peinture utilisée pour la même pièce, l'économie sur la peinture couvre la différence de prix du pistolet HVLP en quelques mois. Ajoutés à la baisse des coûts de traitement des déchets dangereux et aux gains de conformité VOC grâce à la réduction des effluents, le HVLP est un des rares choix « économique et conforme ».
XVII. Liste de décision pour le choix du pistolet
Transformez ce qui précède en une liste à cocher, à vérifier point par point avant achat :
- Type de peinture (vernis/teinte/ couche intermédiaire) → détermine la buse (vernis 1,3–1,4 mm) ;
- HVLP ou non → confirmer pression au capuchon ≤0,7 bar, pas seulement entrée d'air basse ;
- Mode d'alimentation → retouche choisit gravitaire, production couche intermédiaire par pression ;
- Capacité de la source d'air → le débit du compresseur peut-il soutenir le fort débit HVLP ;
- Plage de viscosité → DIN 4 @20℃ stable à 13–21 s ;
- Environnement → température/humidité/point de rosée contrôlables dans la norme ;
- Nettoyage et effluents → circuit de récupération des déchets dangereux disponible ;
- Budget → inclure l'économie de peinture de l'efficacité de transfert dans le compte global.
Choisir selon cette liste est plus sûr que « acheter le pistolet le plus cher vu en pub ».
XVIII. Conception de la cabine de peinture et renouvellement d'air
Même le meilleur pistolet dépend de la cabine, ce « grand équipement ». Une cabine automobile qualifiée satisfait au moins :
- Pression légèrement positive : air propre filtré du haut vers le bas, évacué par la fosse, évite l'entrée de poussière extérieure ;
- Taux de renouvellement : généralement 10–20 fois par heure ou plus, emporte brouillard et vapeurs de solvant, concentration sous le limite d'explosion et la limite d'exposition pro ;
- Température/humidité contrôlées : climatisation et déshumidification, environ 18–25℃, RH ≤ 70 %, support au-dessus du point de rosée de 3℃ ;
- Filtration du brouillard : filtre sol ou boîte à papier capte la surpulvérisation, remplacement régulier pour éviter dépression et poussière sur film ;
- Éclairage : plus de 500–1000 lux sans ombre, pour voir orange peel, coulures, grains.
La cabine est un « paramètre de travail invisible ». Beaucoup d'ateliers dépensent pour le pistolet mais ignorent renouvellement et déshumidification, résultat : propreté et stabilité de cure plafonnent — l'investissement doit être équilibré, pas seulement sur le pistolet.
XIX. De l'expérience aux données : clarifier le coût
Calculer à fond le compte HVLP et procédé normalisé est gagnant-gagnant pour la société et l'usine. Pour un atelier de retouche pulvérisant 200 panneaux/mois (exemple indicatif) :
- Pistolet traditionnel efficacité 40 %, 0,4 L de vernis mélangé par panneau ;
- HVLP efficacité 80 %, seulement 0,2 L pour même couverture ;
- 40 L économisés/mois, au prix du vernis mélangé, retour sur investissement en quelques mois ;
- Solvant de nettoyage déchet divisé par deux, baisse coût traitement et risque conformité ;
- VOC surpulvérisation réduit, facilite passage GB 24409-2020, évite perte de production.
Cela montre que l'équipement de pulvérisation n'est pas un « centre de coût » mais un « levier de profit et de conformité ». Évaluer ensemble équipement, peinture, procédé, effluents donne le vrai coût total de possession (TCO), pas seulement le prix du pistolet.
XX. Contrôle quotidien et dépannage rapide du pistolet
La stabilité vient du contrôle quotidien, pas de la réparation après panne. Cinq minutes de contrôle avant chaque poste :
- Source d'air : pression du régulateur dans la plage TDS, séparateur huile-eau avec eau ?, filtre sale ? ;
- Corps : buse/aiguille usée ou fuyante, trous du capuchon dégagés et symétriques ;
- Pot et tuyau : joint du pot, conduite sans blocage ni fuite ;
- Test d'atomisation : pulvériser sur plaque, secteur symétrique, pas de jet oblique ;
- Protection : cartouche respiratoire valide, gants non percés.
Dépannage rapide courant :
| Panne | Cause possible | Action rapide |
|---|---|---|
| Secteur incliné | Trou de capuchon à moitié bouché | Déboucher à l'aiguille, souffler basse pression |
| Débit de peinture intermittent | Aiguille coincée / ventilation du pot bouchée | Nettoyer aiguille, déboucher trou du couvercle |
| Atomisation brusquement grossière | Pression d'air tombée / gobelet bouché | Vérifier régulateur et débit source |
| Fuite d'air au corps | Joint vieilli | Changer joint torique |
| Gouttes de peinture | Peinture accumulée à la buse | Essuyer buse, réduire débit |
| Jet épais au centre, fin aux bords | Déséquilibre trou central/angle | Calibrer capuchon, vérifier pression |
Afficher le contrôle et le dépannage sur le mur de la cabine, le novice dépanne selon le schéma, réduit la dépendance au « vieux maître ». C'est aussi le plus petit investissement pour passer d'un travail par expérience à un travail par données.
XXI. Enregistrement et traçabilité des paramètres de pulvérisation
La qualité se « enregistre ». Chaque panneau doit laisser un jeu de données minimal : date, temp/humidité, point de rosée, modèle et buse du pistolet, pression entrée/capuchon, viscosité DIN4, ratio de mélange, épaisseur DFT, mode et durée de séchage. Ces données ont deux valeurs : retracer si le problème vient de la peinture, l'équipement ou l'environnement ; et après accumulation, dessiner la corrélation « paramètre-défaut » pour optimiser la fiche technique.
Pour les ateliers de retouche et OEM certifiés IATF 16949, ISO 9001, cette traçabilité est vérifiée à l'audit. Même sans certification, un « journal de pulvérisation » aligne les novices sur la plage stable des anciens, transformant l'expérience individuelle en actif organisationnel. L'outil peut être un tableau électronique ou un tableau en cabine, l'essentiel est persévérer, tracer, revoir. Avec assez de données, on découvre : certains « touchers exclusifs du vieux maître » se traduisent par des chiffres de pression, viscosité et distance — signe que le travail passe de l'art à l'ingénierie. Pour les ateliers multi-pistolets et multi-équipes, la traçabilité compare la stabilité des équipes et cible la fluctuation à un maillon précis, au lieu de blâmer « la peinture d'aujourd'hui ».
Questions fréquentes
1. Qu'est-ce qu'un pistolet HVLP, et quelle est la différence essentielle avec un pistolet traditionnel ?
HVLP signifie High Volume Low Pressure (grand débit basse pression), définition clé : pression à la buse (point d'atomisation) ≤ 0,7 bar (environ 10 PSI). Le pistolet traditionnel atteint 2–3 bar au capuchon, le brouillard rebondit, efficacité 30 %–50 % ; le HVLP transporte doucement la peinture par grand débit basse pression, efficacité 65 %–85 %, plus économique, plus conforme, orange peel plus léger.
2. Quelle relation entre pression d'entrée 1,7–2,2 bar et pression au capuchon ≤0,7 bar ?
1,7–2,2 bar (≈25–32 PSI) est la pression d'entrée/alimentation, au régulateur et queue du pistolet ; ≤0,7 bar (≈10 PSI, mesuré 6–8 PSI par Axalta) est la pression au capuchon, au point d'atomisation. La valeur HVLP est tout dans « basse au capuchon », pas basse à l'entrée. Beaucoup prennent entrée pour capuchon, l'essence physique ne change pas, ni économie ni baisse d'émission.
3. Quelle buse pour pistolet à vernis automobile ?
Selon TDS, AkzoNobel 288 HS utilise 1,2–1,4 mm, Axalta LV9714 HVLP 1,3–1,4 mm. Le vernis est visqueux, standard 1,3–1,4 mm ; 1,2 mm pour peinture diluée/petites pièces, ≥1,6 mm cause coulures, non adapté vernis. Couche intermédiaire/apprêt utilisent buse plus grande.
4. Pourquoi contrôler la viscosité DIN4 à 13–21 secondes ?
Selon TDS, AkzoNobel 288 HS 13–16 s, BASF 923-666 18–21 s, viscosité de pulvérisation vernis surtout 13–21 s (DIN 4 @20℃). Trop dilué (21 s) atomisation grossière, orange peel, mauvais flow. Viscosité comparable seulement avec même coupelle, même temp (20℃), même méthode.
5. Qu'est-ce que la pression de pulvérisation 13–26 PSI, conflictuelle avec 1,7–2,2 bar ?
13–26 PSI est une fenêtre de pression manométrique pratique citée, correspondant à environ 0,9–1,8 bar d'alimentation. Elle n'est pas du même mesurage que 1,7–2,2 bar (≈25–32 PSI) qui est la pression d'entrée max des TDS vernis. Pressions de différentes peintures et points ne sont pas directement interchangeables, se référer aux TDS du produit, en distinguant « PSI entrée » et « PSI capuchon ».
6. Quel impact de la temp/humidité de cabine sur la peinture auto ?
Il décide de la réussite. Norme générale : temp 5–35℃, HR ≤80 %, support au-dessus du point de rosée de 3℃. Trop froid 2K ne sèche pas, trop chaud orange peel ; humidité haute — NCO réagit avec eau, blanchiment ; support sous rosée condense, décollement. Cabine doit avoir thermo-hygromètre et rosée, vérifier les trois avant travail.
7. Pourquoi nettoyer le pistolet est important, comment traiter les effluents ?
La peinture 2K résiduelle réticule et bouche buse et aiguille, atomisation déformée la fois suivante ; nettoyage tardif = usure lente du pistolet. Nettoyer avec solvant prévu, trous du capuchon à l'aiguille dédiée, effluent dangereux à collecter fermé et traiter comme tel, interdit à l'égout. Nettoyage conforme réduit aussi VOC.
8. Avec HVLP faut-il protection respiratoire ?
Oui. Même avec moins de surpulvérisation, le durcisseur du vernis 2K contient HDI isocyanurate, concentration cabine peut dépasser 50–100 fois l'OSHA PEL (0,02 ppm). Demi-masque APR + cartouche OV/P100 (minimum) requis, masque intégral ou PAPR recommandé, gants nitrile ≥8 mil, ventilation cabine ne remplace pas la protection respiratoire.
9. Comment choisir gravitaire, siphon, pression ?
Retouche vernis : privilégier HVLP gravitaire (pot au-dessus, débit stable, nettoyage économique, film stable) ; siphon sensible à viscosité, grosse consommation d'air, encore utilisé ; pression par source externe pour couche intermédiaire/apprêt gros débit continu. Vernis pas en pression, film et gaspillage incontrôlables.
10. Film irrégulier, orange peel récurrent, vérifier équipement ou peinture d'abord ?
Vérifier équipement et paramètres d'abord. Orange peel souvent viscosité haute/pression basse/buse petite ; film irrégulier vitesse de passage ou secteur ; coulures diluant excessif/film trop épais. Fixer buse, pression, viscosité, distance/vitesse par fiche, quantifier DFT au mesureur, la plupart des défauts se règlent à l'équipement, pas en changeant de peinture.
Lecture complémentaire
- Points clés des outils et équipements pour peinture à l'eau : étendre la logique pistolet, pression, nettoyage de cet article au système aqueux, comprendre l'exigence de cohérence équipement selon les peintures.
- Comment choisir la peinture industrielle à l'eau : système de résine et conditions d'usage : revenir du paramètre équipement au choix de peinture, bâtir un cadre décisionnel « peinture-équipement-procédé » intégré.
- Science de formulation des revêtements bois à l'eau : comprendre transversalement le lien fondamental entre formation du film et environnement (temp/humidité, viscosité), élargir la cognition de l'essence des paramètres de pulvérisation.