Introduction : le béton — qualifié de « substrat » mais moins docile que l'acier
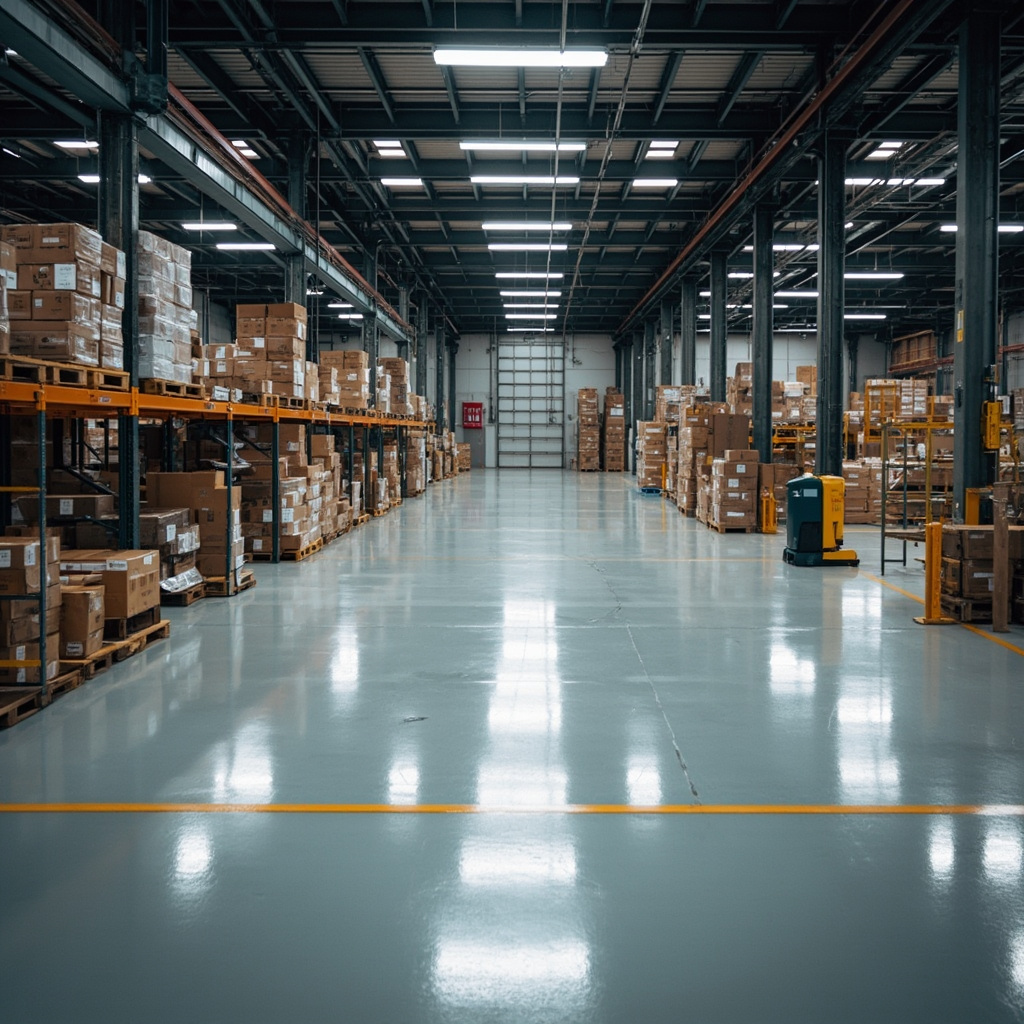
Dans les cas d'échec de revêtement de sol époxy, >80 % des décollements / détachements / claquements sont dus à un traitement inapproprié du support en béton. Le taux d'humidité excessif (>4 %), la résistance insuffisante du support (arrachement <1,5 MPa) et la pénétration insuffisante de la primaire (<2 mm) sont les trois principaux coupables. Contrairement à l'acier, le béton est un « support vivant » poreux, perméable à la vapeur d'eau et alcalin ; le revêtement doit former avec lui une « couche d'ancrage par pénétration » plutôt qu'une simple adhérence de surface. Toute tentative de « compenser par un revêtement épais » sur un béton au support non conforme se terminera par un décollement.

I. Les trois contrôles critiques avant la peinture des dalles en béton
| Élément inspecté | Valeur limite critique | Méthode de détection | Conséquences du dépassement |
|---|---|---|---|
| Taux d'humidité | <4% | Méthode CM (appareil à pression d'acétylure de calcium)/méthode du film plastique | Bulles de revêtement/décollement par osmose |
| Résistance au arrachement du support | >1.5MPa (>25MPa en compression) | Appareil d'arrachement (ISO 4624) | Détachement du revêtement de la couche faible du béton |
| Planéité de surface | <3mm/règle de 3m | Règle + calibre d'épaisseur | Épaisseur de dallage irrégulière/usure locale trop rapide |
II. Comparaison des exigences de prétraitement avant peinture selon les essences de bois
| Essence de bois | Taux d'humidité sécuritaire (%) | Risque de tanin | Primaire d'impression recommandé | Exigences de ponçage |
|---|---|---|---|---|
| Chêne | 8-10 | Élevé | Primaire d'impression aqueux cationique | 240→320# progressif |
| Noyer noir | 6-8 | Très élevé | Primaire d'impression PU bicomposant | 320→400# progressif |
| Pin | 10-12 | Élevé (résine de pin) | Dégraissage + primaire d'impression PU | 240#→320# |
| MDF | 6-10 | Très faible (mais gonflement des fibres) | Primaire d'impression UV aqueux | 400# ponçage léger |

Approfondissement technique : méthode d'optimisation systématique des paramètres de procédé (planification expérimentale DOE)
L'optimisation du procédé de production de peinture ne doit pas reposer sur la « méthode d'essai-erreur » mais adopter la conception expérimentale DOE, une méthode scientifique. Prenons l'exemple du procédé de dispersion — les facteurs influençant la qualité (vitesse linéaire / temps / taux de remplissage / température), 4 facteurs à 3 niveaux chacun — un plan factoriel complet nécessite 81 expériences — la DOE utilise un plan orthogonal L9 (9 expériences) ou la méthode des surfaces de réponse (27 expériences) pour réduire considérablement le nombre d'expériences — tout en obtenant les effets principaux et interactions de chaque facteur. Par exemple, on découvre que « l'interaction vitesse linéaire × temps est significative » : une vitesse linéaire élevée + temps court et une vitesse linéaire faible + temps long peuvent atteindre le même effet de dispersion — mais la première solution économise plus de 20 % d'énergie.
Dans l'analyse DOE, l'interprétation de la valeur P — une P 95 % de confiance). L'analyse DOE produit finalement un ensemble de modèles prédictifs (équations de régression polynomiale) — en entrant la vitesse linéaire / le temps / la température → prédire la finesse / la viscosité / le brillant — fournissant aux ingénieurs formulation un outil de « optimisation de formulation numérique ».
Pratique de l'industrie : de « l'expérience tactile des vieux experts » à « la normalisation des paramètres »
Le défi commun de l'industrie des peintures — lorsque les vieux maîtres expérimentés prennent leur retraite, le « toucher » (résistance de mélange / raclage sur le tableau de finesse / observation visuelle du brillant du film humide) disparaît — les nouveaux employés ne peuvent pas le reproduire. Transformer le « toucher » en paramètres standard quantifiables (1) résistance de mélange → lecture du viscosimètre ; (2) raclage sur le tableau de finesse → lecture du tableau de finesse (μm) ; (3) brillant du film humide → glossmètre (valeur GU). La « carte de paramètres standard » de chaque procédé est affichée à côté de l'équipement — les nouveaux employés opèrent selon la « carte » plutôt qu'« au feeling ». La « normalisation des paramètres » est une étape clé pour qu'une usine de peinture passe de « l'atelier » à « l'usine ».
FAQ
Q1 : À quelles situations conviennent respectivement la méthode CM et la méthode au film plastique ?La méthode CM (appareil à acétylure de calcium sous pression) — rapide sur site (<10 min), précision ±0,3 %, convient au contrôle point par point avant travaux (≥1 point par 50 m²). La méthode au film plastique (ASTM D4263) — coller hermétiquement un film plastique transparent de 1 m × 1 m sur la surface du béton / observer après 24 h s'il y a de l'eau de condensation sous le film — détection qualitative / sans valeur quantitative / convient au dépistage rapide de grandes surfaces.
Q2 : Comment faire baisser rapidement le taux d'humidité du béton >4 % sous le seuil critique ?(1)Ventilation naturelle + chauffage——Ouvrir portes et fenêtres + souffler avec un ventilateur de chauffage industriel à 50-60°C pendant 1 à 3 jours (uniquement pour l'humidité de surface <3 mm de profondeur) ; (2)Déshumidificateur——Espace clos + déshumidificateur industriel avec RH <30 % en fonctionnement continu pendant 3 à 7 jours ; (3)Couche d'étanchéité cristallisante à base de ciment——Après application, réaction générant des cristaux insolubles qui obturent les capillaires du béton et empêchent la remontée d'eau. Béton neuf (après coulée 4 %——Attendre le séchage naturel est la seule solution fiable——Chaque cm d'épaisseur nécessite au moins 1 semaine de séchage (conditions standard).
Q3 : Comment évaluer quantitativement la profondeur de pénétration du primaire ?La profondeur de pénétration du primaire époxy dans le béton est influencée par la viscosité du primaire, la porosité du béton et la méthode d'application. Primaire époxy à base d'eau (faible viscosité 3000 mPa·s). Méthode d'évaluation : prélever un carottage (diamètre 50 mm) → couper la section → méthode de pénétration par colorant fluorescent ou observation au MEB de la profondeur de pénétration du primaire — doit être > 2 mm (pour fournir une couche de renforcement au béton superficiel faible).
Q4 : Méthode de diagnostic de la cause racine du « décollement » des dalles en béton ?Ouvrir la zone décollée → observer la surface de rupture —— (1) la surface de rupture se situe à l'interface revêtement/béton (rupture d'interface) —— imprégnation insuffisante du primaire / taux d'humidité de la surface dépassant la limite ; (2) la surface de rupture se situe à 2-5 mm de profondeur à l'intérieur du béton (rupture cohésive) —— résistance insuffisante de la surface en béton / arrachement < 1,5 MPa —— le revêtement a « arraché » la couche superficielle du béton au lieu de se détacher lui-même —— c'est un problème de béton et non de revêtement.
Q5 : Traitement spécial pour la rénovation d'un ancien sol en béton en revêtement de sol époxy ?(1)L'ancien revêtement doit être entièrement retiré (fraiseuse / machine à grenaille) — les résidus chimiques introduits par le décapant chimique perturberont l'adhérence du nouveau revêtement ;(2)Zones contaminées par l'huile — grillage à la flamme + nettoyage avec détergent jusqu'à absence de film d'huile en surface ;(3)Fissures et dégradations de l'ancien béton — réparer avec un mortier époxy ou un mortier de ciment modifié par polymère jusqu'à obtention d'une surface plane ;(4)La surface de l'ancien béton est poreuse et sèche — l'apprêt doit utiliser une formule à faible viscosité et haute pénétration — l'effet « soif de peinture » de l'ancien béton peut entraîner une absorption excessive de l'apprêt par la surface (provoquant un manque local de peinture) — il faut appliquer deux couches d'apprêt.
Q6 : La « circulation invisible » du revêtement de sol époxy en service à long terme — pression de la vapeur d'eau en infiltration ?Un sol en béton sans barrière anti-humidité souterraine — la vapeur d'eau souterraine monte continuellement → elle est bloquée par le revêtement époxy → la vapeur d'eau s'accumule à l'interface revêtement/béton → formation de cloques par osmose (similaire au mécanisme de cloquage par osmose des revêtements anticorrosion lourds). Dans les scénarios avec source d'humidité souterraine, il faut impérativement installer un film polyéthylène (PE) anti-humidité sous le béton (lors de la phase de construction) → la peinture de sol ne peut pas remédier à ce défaut structurel.
Q7 : Exigences supplémentaires des différents revêtements de sol fonctionnels (autonivelant/mortier/antistatique) vis-à-vis du support en béton ?Revêtement de sol autonivelant — exige la planéité la plus élevée du support (sinon l'autonivelant présente des épaisseurs irrégulières provoquant fissures et différences de teinte) ; revêtement de sol en mortier (avec charge de sable de quartz) — exigence de rugosité du support Rz>3mm (pour assurer l'ancrage mécanique du mortier — le béton lissé nécessite un fraisage ou grenaillage pour rugosité) ; revêtement de sol antistatique — le réseau de mise à la terre sous le support doit être posé à l'avance et réalisé simultanément avec le coulage du béton — poser le réseau de mise à la terre après achèvement du support est difficile et nuit à l'intégrité du support.
Q8 : Quelle est la durée de cure du revêtement de sol époxy nécessaire avant sa mise en service ?Conditions standard (23°C) : (1) circulation piétonne légère (2 tonnes) — après 7 jours de cure complète ; (3) contact avec produits chimiques (solvants/acides) — après 14 jours de cure complète et sous réserve de test de résistance chimique.L'hiver (<10°C) prolonge la période de cure complète à 21-28 jours — une utilisation en charge lourde anticipée entraînera des enfoncements permanents du revêtement et une usure prématurée.
Q9 : Quelles sont les différences et le choix entre le ragréage autonivelant au ciment et le ragréage autonivelant époxy ?Le ragréage autonivelant au ciment (épaisseur 5-20 mm / matériau inorganique) — coût faible (20-40 yuan/m²) / mise en œuvre rapide / résistant à l'eau / adapté aux industries légères et aux garages. Le ragréage autonivelant époxy (épaisseur 1-3 mm / résine organique) — coût élevé (80-150 yuan/m²) / résistant aux produits chimiques et à l'usure / esthétique et sans joint / adapté aux usines alimentaires / pharmaceutiques / électroniques. Le ragréage autonivelant au ciment ne nécessite pas de se soucier du problème de « taux d'humidité » (la base ciment peut être compatible avec le béton humide), mais sa résistance à l'usure et aux produits chimiques est bien inférieure à celle de l'époxy. Le ragréage autonivelant époxy, en raison de l'exigence de taux d'humidité critique, ne peut pas être utilisé sur du béton neuf en « cours de construction accélérée ».
Q10 : La perspective du « coût sur l'ensemble du cycle de vie » pour les dalles en béton ? Bien que le coût initial du revêtement époxy soit élevé (80-150 RMB/m² contre 20-40 RMB/m² pour le béton autonivelant), dans les scénarios exigeant une forte usure / une haute propreté / une résistance aux produits chimiques, le coût global du revêtement époxy sur une durée de vie de 10 à 15 ans, avec une fréquence de maintenance faible et une facilité de nettoyage, est inférieur à celui du béton autonivelant (nécessitant un rafraîchissement tous les 3 à 5 ans et une maintenance de nettoyage quotidienne complexe). Comme pour les revêtements de ponts, l'analyse LCCA de la dalle doit guider le choix des matériaux plutôt que le « prix le plus bas par m² ».
FAQ : Complément sur les questions techniques approfondies
Q11 : Comment les différences de normes nationales et internationales pour cette technologie affectent-elles l'exportation des produits ?Les normes nationales (GB) et les normes ISO/ASTM présentent des différences dans les méthodes d'essai et les valeurs de conformité. Par exemple, l'essai de brouillard salin — GB/T 1771 (équivalent à l'ISO 7253) les conditions d'essai sont fondamentalement identiques à l'ASTM B117 — mais les systèmes de classification (ISO 4628 vs ASTM D610/D714) diffèrent — les produits exportés doivent, lors de la fourniture du rapport d'essai, indiquer simultanément la norme internationale correspondante, sinon les clients étrangers ne peuvent pas procéder à une évaluation comparative. Il est recommandé de lister simultanément dans la TDS (fiche technique) des produits exportés les indicateurs à double norme GB et ISO/ASTM — afin de renforcer la confiance des clients internationaux.
Q12 : Comment vérifier l'effet de service à long terme de cette technologie dans des projets réels ?Les tests accélérés en laboratoire (brouillard salin/QUV/corrosion cyclique) fournissent des données de comparaison relative — mais ne peuvent pas remplacer entièrement les tests réels d'exposition extérieure. Recommandé — (1) installer des supports d'exposition extérieure sur le site de l'usine et dans des lieux clients typiques (comme côtier C5-M/zone industrielle C4) — inspecter annuellement l'apparence du revêtement/l'adhérence/les variations d'épaisseur de film — établir une base de données d'entreprise propre au service extérieur ; (2) collaborer avec des universités/instituts de recherche — combiner les données de l'entreprise avec des recherches académiques — améliorer la fiabilité des données.
Q13 : Points d'attention pour les PME lors de l'achat de matières premières/équipements connexes ?(1)La stabilité des lots du fournisseur est plus importante que le prix unitaire — il est recommandé d'exiger du fournisseur des données COA de plus de 10 lots — et d'évaluer la variation des lots (CpK) ;(2)Pour l'achat d'équipements, visiter des pairs utilisant déjà cet équipement depuis plus de 2 ans pour comprendre la fiabilité à long terme de l'équipement et la qualité du service après-vente — plutôt que de se référer uniquement aux données de démonstration du fournisseur d'équipement ;(3)Matières premières critiques (résine/agent de durcissement) — conserver au moins 2 fournisseurs qualifiés pour se prémunir contre le risque d'approvisionnement unique.
Q14 : Quel est l'état actuel et les tendances de la transformation numérique dans ce domaine ?L'industrie des peintures évolue d'une “application ponctuelle” (automatisation d'un équipement/processus unique) vers une ”intégration de systèmes” (chaîne complète ERP+MES+PMS). Actuellement, pour les usines de peinture de petite et moyenne taille, le ”investissement au ROI le plus élevé” de la numérisation est le système de dosage automatique + la numérisation des données de contrôle qualité — avec un délai de récupération de l'investissement de 1 à 3 ans — ce qui constitue la direction prioritairement recommandée. Tendances futures — l'IA + les capteurs permettent l'optimisation en temps réel des paramètres de procédé — réduisant davantage la variation de qualité entre les lots.
Q15 : Comment un ingénieur en revêtements débutant peut-il maîtriser rapidement cette technologie ?(1)Allier théorie et pratiqueIl ne faut pas se contenter de lire des publications sans toucher à la production réelle — ni se fier uniquement à l'expérience sans étudier la théorie ; (2)Créer un “dossier de cas d'échec”Chaque réclamation client / anomalie de production / défaillance de revêtement — doit être consigné avec la cause racine et le processus de résolution — c'est le matériel d'apprentissage le plus efficace ; (3)Apprendre auprès des fournisseursLes techniciens des fournisseurs de résines / additifs / pigments sont les détenteurs des « connaissances tacites » dans ce domaine — échanger davantage avec eux sur les solutions aux problèmes concrets.
Lecture connexe
Résumé
Les trois lignes rouges de la peinture pour dalles de béton : (1) taux d'humidité 1,5 MPa (résistance à la compression ≥ 25 MPa) ; (3) pénétration du primaire > 2 mm. Le dépassement de l'une quelconque de ces lignes rouges interdit tout travaux — un revêtement épais ne peut compenser les défauts du support. Le béton neuf doit subir une cure naturelle > 28 jours jusqu'à ce que le taux d'humidité soit conforme. Kexin New Materials fournit aux clients un support technique complet, de l'inspection du support et du choix du primaire jusqu'à la conception du système de dallage et au guidage de l'application.