Revêtements fonctionnels conducteurs et isolants : de la logique des matériaux pour l'antistatique au boîtier électronique
Dans les systèmes industriels modernes tels que la fabrication électronique, les équipements énergétiques, le transport ferroviaire et les instruments de précision, le revêtement n'est depuis longtemps plus une simple couche de protection anticorrosion et décorative. Il assume de plus en plus de rôles fonctionnels, parmi lesquels la catégorie la plus critique et la plus facilement négligée est celle des revêtements fonctionnels présentant une conductivité ou une isolation électrique. Lorsque nous évoquons les revêtements de sol antistatiques des ateliers de semi-conducteurs, les boîtiers de blindage électromagnétique des équipements de communication, la protection isolante des packs de batteries de traction, voire les couches de séparation diélectrique dans le boîtage de puces, nous traitons essentiellement la même proposition de science des matériaux : comment, via un film dont l'épaisseur n'est souvent que de quelques dizaines de micromètres, réguler précisément l'écoulement et la rétention des charges.
Conductivité et isolation ne sont pas des opposés mutuellement exclusifs, mais des segments différents sur l'échelle physique continue de la résistivité. Sur le plan ingénierie, on a l'habitude de qualifier de revêtement conducteur celui dont la résistivité de surface est inférieure à 106 ohms par carré, et de revêtement isolant celui dont la résistivité de surface est supérieure à 1012 ohms par carré, la vaste plage intermédiaire de 106 à 1012 correspondant aux besoins fonctionnels antistatiques et dissipatifs. Comprendre ce spectre continu est le préalable à la lecture de toute la logique technique. Sur cette base, Kexin New Materials (Guangdong) Co., Ltd., s'appuyant sur sa base de R&D et de fabrication située à Foshan, dans le Guangdong, fournit depuis longtemps aux ingénieurs et aux décideurs en matière d'achat des solutions de revêtements fonctionnels réalisables, aidant les entreprises à établir des performances électriques de surface stables et fiables dans des scénarios tels que l'antistatique, la compatibilité électromagnétique et le boîtage électronique.
Cet article déconstruit systématiquement, à travers sept dimensions — fondamentaux électriques, systèmes de matériaux, procédés d'application, sélection ingénierie, applications typiques, idées reçues courantes et normes associées — la logique des matériaux des revêtements conducteurs et isolants, dans le but de permettre aux lecteurs impliqués dans la conception, les procédés et les achats d'établir un cadre de connaissance complet, de la théorie au terrain, et de prendre des décisions techniques plus robustes dans les projets réels.
I. Fondamentaux électriques et logique de classification des revêtements fonctionnels
Spectre continu de résistivité : la frontière essentielle entre conductivité et isolation
Pour discuter de tout revêtement fonctionnel, il faut revenir à la résistance, cette grandeur physique fondamentale. Pour un film de revêtement, deux indicateurs retiennent le plus l'attention en ingénierie : la résistivité de surface et la résistivité volumique. La résistivité de surface décrit la facilité de migration latérale des charges le long de la surface du revêtement, en ohms par carré ; la résistivité volumique décrit la résistance à la migration des charges à travers l'épaisseur du revêtement, en ohm·centimètre. Toutes deux déterminent conjointement si, en conditions de service réelles, un revêtement tend à évacuer, à dissiper ou à bloquer les charges.
Numériquement, il n'existe pas dans la nature de « conducteur » ou d'« isolant » absolu, seulement des degrés de résistivité. La résistivité volumique de l'argent métallique est de l'ordre de 10-6 ohm·centimètre, ce qui en fait un excellent conducteur ; tandis qu'un film de vernis isolant de haute qualité peut atteindre plus de 1016 ohm·centimètre. Sur ce span de plus de vingt ordres de grandeur, les revêtements fonctionnels sont divisés en plusieurs segments ingénierie : inférieur à 106 ohms par carré est la zone conductrice, principalement utilisée pour le blindage électromagnétique et l'évacuation de mise à la terre ; de 106 à 109 est la zone antistatique, utilisée pour la dissipation électrostatique dans les usines électroniques et les lieux inflammables et explosifs ; de 109 à 1012 est la zone faiblement conductrice ou à haute résistance, utilisée pour des scénarios spécifiques de division de tension et d'égalisation de courant ; au-delà de 1012 on entre dans la zone isolante, utilisée pour l'isolement électrique et la protection diélectrique.
Il convient de souligner particulièrement que cette division n'est pas une frontière rigide de loi physique, mais une convention empirique formée par l'industrie pour faciliter la sélection. Un même revêtement peut présenter une résistivité de surface mesurée différant de plusieurs ordres de grandeur entre un environnement sec et un environnement à haute humidité, ce qui est la raison fondamentale pour laquelle l'adaptation environnementale doit être prise au sérieux dans les projets de protection antistatique.
Mécanisme de génération, d'accumulation et de danger de l'électricité statique
L'électricité statique n'apparaît pas de rien ; son essence est le transfert de charge lors du contact-séparation ou du frottement de deux matériaux. Lorsque deux substances de différentes énergies de surface se touchent, une double couche électrique se forme à l'interface, et lors de la séparation une partie des charges reste à la surface, formant une accumulation statique. Dans les étapes de manutention, d'assemblage et de montage des usines électroniques, ce type d'échange de charges microscopiques se produit en continu entre le corps humain, les matériaux d'emballage, les convoyeurs et les fixations d'outillage.
Les dangers de l'électricité statique se manifestent à trois niveaux. Le premier est l'effet d'adsorption : une surface chargée adsorbe la poussière et les particules de l'air, polluant directement les wafers, les éléments optiques et les contacts de précision, entraînant une baisse de rendement. Le second est la destruction par décharge : lorsque la tension accumulée dépasse le seuil de claquage du diélectrique, le courant de décharge instantané peut atteindre plusieurs ampères, suffisant pour brûler les microstructures internes des circuits intégrés ; ce type de dommage est souvent latent, le test en sortie d'usine est normal, mais la défaillance précoce survient après livraison. Le troisième est le risque d'explosion : dans les lieux tels que le pétrole, la chimie, le traitement de poudres, une étincelle électrostatique peut enflammer un gaz combustible ou un nuage de poussière, provoquant un accident catastrophique.
L'idée centrale de l'intervention des revêtements fonctionnels dans la gestion de l'électricité statique est de transformer « l'accumulation de charges sur une surface isolante » en « évacuation ou dissipation contrôlée des charges en surface ». Le revêtement antistatique, en introduisant un réseau conducteur dans un substrat isolant, stabilise la résistivité de surface dans la plage de 106 à 109 ohms par carré, permettant aux charges de se libérer lentement à un taux contrôlé, évitant à la fois les dommages par décharge rapide et la accumulation à long terme. Ce mécanisme est le point de départ de tout le design de matériaux ultérieur.
Gradient fonctionnel de l'antistatique à la conductivité puis à l'isolation
Une question qui déroute facilement les débutants : puisque conductivité et isolation sont les deux extrémités d'un même spectre continu, pourquoi ne pas utiliser un seul type de revêtement pour tout résoudre ? La réponse est que les exigences vis-à-vis du comportement des charges sont précisément opposées selon les scénarios.
Dans les ateliers de semi-conducteurs, nous avons besoin d'une surface capable de dissiper doucement les charges, qui ne doit ni être isolante au point d'accumuler de l'électricité statique, ni conductrice au point de court-circuiter directement l'équipement par le corps humain, d'où la plage médiane antistatique. Dans les boîtiers de stations de base de communication et d'équipements d'imagerie médicale, nous devons bloquer les interférences électromagnétiques externes et confiner le rayonnement interne, ce qui exige une résistance de surface suffisamment basse formant une couche conductrice métallisée continue, d'où la zone conductrice. Alors que dans les enroulements de moteurs, les barres collectrices, entre les modules de batteries, nous devons isoler complètement les différents potentiels pour éviter les traçages et claquages, exigeant ainsi une résistivité volumique et une rigidité diélectrique extrêmement élevées, d'où la zone isolante.
Cette pensée de « gradient fonctionnel » est précisément ce qui distingue fondamentalement le revêtement fonctionnel du revêtement décoratif ordinaire. Ce n'est pas pousser un matériau à l'extrême, mais faire un compromis systématique sur le type de charge conductrice, le taux de remplissage, la résine de matrice, l'épaisseur de film et le procédé de durcissement, en fonction du régime cible, pour finalement ancrer précisément la caractéristique de résistance du revêtement dans le segment requis.
Physique d'interface entre phase conductrice et matrice isolante
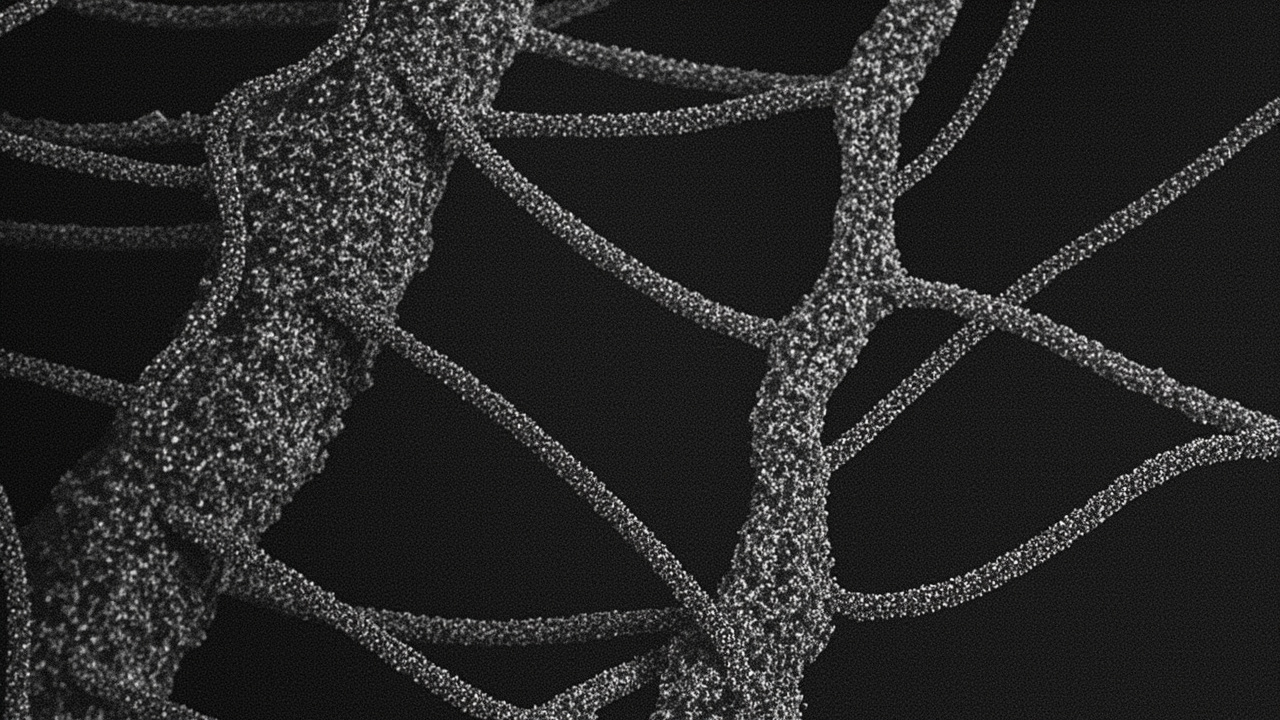
La quintessence des revêtements conducteurs et isolants réside dans la synergie entre la charge conductrice et la matrice isolante. La plupart des revêtements conducteurs utilisent une résine thermodurcissable ou thermoplastique isolante comme phase continue, et des particules conductrices comme phase dispersée. Lorsque la concentration de charge conductrice est inférieure à une certaine valeur critique, les particules sont isolées les unes des autres, et le revêtement dans son ensemble est isolant ; à mesure que le taux de remplissage augmente, les particules entrent en contact ou se connectent par effet tunnel, formant un chemin conducteur traversant le revêtement, c'est le « seuil de percolation » décrit par la théorie de percolation.
Le voisinage du seuil de percolation est la zone sensible du design de matériaux. Trop peu de charge, le revêtement ne conduit pas ; trop de charge, non seulement le coût grimpe brusquement, mais l'adhérence, la flexibilité et la résistance à la corrosion sont gravement compromises, car l'excès de particules rigides détruit la formation de film continue de la résine. Une formulation excellente doit laisser une marge raisonnable juste après avoir franchi le seuil de percolation, pour stabiliser le réseau conducteur tout en préservant les performances protectrices de la résine de matrice. De plus, la force de liaison interfaciale entre la charge et la résine détermine directement si le réseau conducteur peut rester stable à long terme sous dilatation thermique, frottement mécanique et érosion chimique, ce qui constitue également la barrière technologique des revêtements conducteurs haut de gamme.
II. Systèmes de matériaux des revêtements conducteurs
Charges conductrices à base de carbone : noir de carbone, graphite et nanotubes de carbone
Les charges à base de carbone sont la catégorie la plus rentable parmi les revêtements conducteurs, comprenant principalement le noir de carbone, la poudre de graphite et la fibre de carbone, ainsi que les nanotubes de carbone en rapide essor ces dernières années. Le noir de carbone, à granulométrie extrêmement fine et surface spécifique immense, riche en groupes fonctionnels oxygénés en surface, présente une bonne mouillabilité avec la résine et peut former un réseau conducteur à faible dosage, faisant de lui la force principale des revêtements de sol antistatiques et des revêtements antistatiques pour pipelines pétroliers. Le graphite, grâce à sa structure en feuillets et sa bonne lubrification, est avantagé dans les scénarios nécessitant à la fois conductivité et usure, comme certains enduits conducteurs et revêtements de mise à la terre.
Les nanotubes de carbone, de par leur très grand rapport longueur sur diamètre, peuvent franchir le seuil de percolation à très faible remplissage ; le revêtement obtenu présente une excellente conductivité et peu d'impact sur les propriétés mécaniques de la matrice, mais la dispersion est difficile et le coût élevé, ils sont donc pour l'instant surtout utilisés dans le blindage électromagnétique haut de gamme et les films conducteurs transparents. L'avantage commun des charges carbonées est le faible coût, la bonne stabilité chimique, et le fait de ne pas s'oxyder et défaillir comme les métaux ; le défaut commun est la couleur noire profonde, une conductivité absolue inférieure aux charges métalliques, et la sensibilité du noir de carbone à l'état de surface du revêtement, la résistance pouvant dériver après usure.
Charges conductrices métalliques : argent, cuivre et nickel
Lorsque l'application exige une résistance très basse ou un blindage électromagnétique haute fréquence, les charges métalliques deviennent le premier choix. La poudre d'argent a la meilleure conductivité et une forte capacité antioxydation, c'est la charge centrale des colles conductrices et encres conductrices haut de gamme, mais son prix élevé limite son usage en revêtement à grande échelle. La poudre de cuivre a une conductivité proche de l'argent pour un coût bien moindre, son défaut étant l'oxydation très facile ; la couche d'oxyde de cuivre étant isolante, elle fait grimper rapidement la résistance, les revêtements cuivre doivent donc s'accompagner d'un procédé réducteur ou de revêtement, comme la poudre de cuivre encapsulée d'argent, pour concilier coût et stabilité.
La poudre de nickel a une position unique dans le blindage électromagnétique : son aptitude à atténuer le champ magnétique est supérieure au cuivre et à l'argent, et sa résistance à l'oxydation et à la corrosion est meilleure, faisant d'elle le choix courant pour les revêtements de blindage de boîtiers d'équipements militaires et aérospatiaux. Le défi clé des revêtements à charge métallique réside dans la forte densité et la facilité de sédimentation, ainsi que le risque de fissuration dû au désaccord de coefficient de dilatation thermique entre particules métalliques et résine ; la formulation nécessite souvent des agents thixotropes, des agents de couplage et un procédé de durcissement par gradation pour y remédier.
Polymères conducteurs et systèmes composites
Outre la voie des charges, il existe une catégorie de polymères intrinsèquement conducteurs, tels que la polyaniline, le polypyrrole, le polythiophène, dont la chaîne moléculaire possède une structure conjuguée capable de conduire les charges. L'avantage de ces matériaux est la transparence, la légèreté et la teintabilité ; le défaut est une conductivité généralement inférieure aux charges métalliques, une fenêtre de transformation étroite et une stabilité environnementale à long terme à améliorer. Le courant dominant de l'industrie est de combiner polymère conducteur avec charges carbonées ou métalliques, en tirant parti des forces de chacun : utiliser le polymère conducteur pour améliorer la dispersion et la liaison interfaciale des charges, et les charges inorganiques pour garantir la limite basse de conductivité.
Le système composite représente une direction importante d'évolution des revêtements fonctionnels. Par exemple, dans le domaine de l'isolation des batteries, combiner charge céramique et résine élastique permet d'obtenir, tout en conservant une haute isolation, une résistance thermique et une capacité antiperforation ; dans le domaine de l'antistatique transparent, combiner polymère conducteur et nanoxyde métallique permet de contrôler la résistance de surface tout en maintenant une transmission élevée en lumière visible. Ce type de composite multiphase reflète précisément l'évolution de la logique des matériaux, du « charge unique » vers « l'ingénierie d'interface ».
Logique de sélection de la résine de matrice
La conductivité et l'isolation ne sont pas déterminées uniquement par la charge, la résine de matrice est également la base des performances. Le système époxy a une forte adhérence, une bonne résistance chimique et d'excellentes propriétés diélectriques, c'est la force principale des revêtements industriels anticorrosion conducteurs et isolants, son défaut étant une tenue aux intempéries en extérieur moyenne. Le revêtement polyuréthane (PU) est flexible, résistant à l'usure et aux intempéries, adapté aux scénarios nécessitant élasticité et apparence, comme l'automobile et les boîtiers électroniques. Le système acrylique résiste aux intempéries et est transparent, souvent utilisé en extérieur et en finition. Le silicone, résistant à haute température et au vieillissement, est le choix pour les scénarios d'isolation spéciaux à haute température.
Les exigences du revêtement isolant envers la résine de matrice sont plus rigoureuses : haute résistivité volumique, grande rigidité diélectrique, faible perte diélectrique et faible absorption d'eau. Les vernis isolants choisissent donc majoritairement des résines peu polaires comme l'époxy pur, la polyimide, le silicone, et contrôlent strictement les résidus de durcissement et les ions d'impureté. La polarité, la densité de réticulation et la résistance à l'humidité de la résine de matrice déterminent souvent davantage que la charge la fiabilité à long terme du revêtement isolant en environnement humide et chaud.
Design de formation de film et diélectrique des revêtements isolants
Les indicateurs clés du revêtement isolant sont la rigidité diélectrique (tension de claquage) et la résistivité volumique. En conception, d'une part il faut choisir un formateur de film peu polaire et de haute pureté, réduisant ions libres et groupes polaires ; d'autre part il faut éliminer les piqûres et bulles par un film dense, car les défauts locaux deviennent le point de départ du claquage. L'application multicouche, l'imprégnation sous vide, la formulation sans solvant sont des moyens courants d'améliorer la fiabilité diélectrique.
Dans les scénarios haute tension et nouvelles énergies, le revêtement isolant doit aussi concilier conduction thermique et retardement de flamme. Par exemple, le revêtement isolant pour module de batterie doit à la fois bloquer le potentiel, laisser la chaleur s'évacuer, et ralentir la propagation des flammes en cas de défaillance thermique. Cela amène au design composite « isolation + conduction thermique + retardement de flamme », souvent réalisé en introduisant des charges fonctionnelles comme le nitrure de bore et l'hydroxyde d'aluminium, l'une des directions les plus actives d'innovation des matériaux isolants ces dernières années.
III. Procédés d'application et contrôle de formation de film
Traitement du substrat : la fondation des performances électriques
Même le meilleur revêtement, sans un traitement de substrat adéquat, verra ses performances électriques grandement réduites. Pour les revêtements conducteurs et isolants, le traitement du substrat a deux objectifs : garantir l'adhérence, et assurer un état de surface uniforme, évitant les mutations locales de résistance. Les substrats métalliques nécessitent généralement un sablage ou meulage jusqu'à la rugosité prescrite, pour éliminer la calamine et les huiles ; les substrats en béton nécessitent meulage, réparation et contrôle de la teneur en eau, sinon le retour d'humidité détruira les performances diélectriques de la couche isolante.
Dans les projets de revêtement de sol antistatique, la teneur en eau du substrat et la planéité de la surface influencent directement la stabilité de la résistance de mise à la terre. Dans la peinture de blindage des boîtiers électroniques, si les agents de démoulage et les graisses de empreintes digitales sur la surface du substrat ne sont pas éliminés, ils provoquent une perte d'adhérence locale et la fissuration de la couche de blindage. Par conséquent, la détection de surface avant travaux — telle que le test de rugosité, le test de pollution huileuse, le test de teneur en eau — doit être inscrite comme opération obligatoire dans le document de procédé, plutôt que de procéder selon l'expérience.Mode de peinture : pulvérisation, application au pinceau, au rouleau et par immersion
Le mode d'application du revêtement conducteur isolant doit être choisi en fonction de la forme du produit et des volumes. La pulvérisation pneumatique et la pulvérisation sans air offrent une efficacité élevée et une épaisseur de film uniforme, adaptées aux grandes surfaces de carters d'équipements et aux sols ; le pinceau et le rouleau sont flexibles, adaptés aux retouches et au renforcement local de structures complexes ; l'immersion et l'électrophorèse conviennent aux petites pièces et aux pièces en série pour une couverture totale, garantissant un revêtement uniforme des cavités et des interstices.
Il convient de rappeler que les revêtements à charge métallique ont tendance, lors de la pulvérisation, à obstruer la buse et à créer une distribution non uniforme des charges dans le film en raison de la sédimentation par gravité ; l'applicateur doit contrôler la viscosité du revêtement, ajouter un agent anti-sédimentation et remuer en continu. L'application des encres conductrices et des colles conductrices dépend davantage de procédés de précision tels que la sérigraphie et le dosage de point, l'épaisseur du film et la précision du motif déterminant directement la résistance et l'efficacité de blindage. Le choix de la voie de procédé est, en essence, le pont transformant la formulation de laboratoire en capacité de production en série stable.
Procédé de durcissement et contrôle de l'épaisseur du film
Le réseau conducteur et la performance diélectrique isolante sont tous deux extrêmement sensibles au degré de durcissement. Si un revêtement époxy n'est pas complètement durci, les solvants résiduels et les groupes non réagis deviennent des canaux ioniques, abaissant significativement la résistivité volumique ; si le retrait au durcissement d'un revêtement à charge métallique est trop important, le contact entre les particules conductrices s'écarte, la résistance augmente. Par conséquent, la courbe de température de durcissement, le temps de durcissement et la ventilation de l'environnement doivent être strictement contrôlés.
L'épaisseur du film est une autre variable clé. Le revêtement antistatique nécessite une épaisseur suffisante pour permettre aux charges conductrices de former un réseau continu, mais un excès masque les défauts du substrat et augmente le coût ; le revêtement isolant exige souvent une épaisseur minimale pour garantir la rigidité diélectrique, par exemple certaines exigences d'isolation haute tension requièrent une épaisseur de film sec d'au moins plusieurs centaines de micromètres. En travaux, un contrôle double par échelle à film humide et mesureur d'épaisseur de film sec doit être adopté, avec un contrôle par sondage destructif ou non destructif de l'épaisseur du film dans les zones critiques.
Température et humidité de l'environnement et gestion du chantier
Les revêtements fonctionnels sont plus exigeants sur l'environnement de travaux que les peintures ordinaires. Une température trop basse provoque une hausse de viscosité, une mauvaise flow-out et un durcissement lent ; une humidité trop élevée provoque la condensation en surface et l'introduction d'eau, particulièrement fatale pour l'isolation. Dans la construction de sols antistatiques d'usines électroniques, il est souvent nécessaire de contrôler le point de rosée de l'environnement, en s'assurant que la température du substrat est supérieure d'au moins trois degrés Celsius au point de rosée avant application.
La gestion du chantier comprend également le nettoyage des outils, la traçabilité des lots et la formation du personnel. Le mélange d'outils ou la contamination croisée entre revêtements conducteurs et isolants peut provoquer de graves accidents de qualité. Il est recommandé d'établir sur le chantier une zone d'outils dédiée et un tableau d'enregistrement des dosages ; le numéro de lot, le dosage, l'heure de travaux et les paramètres environnementaux de chaque batch de revêtement doivent être archivés, facilitant l'analyse de défaillance et la traçabilité des responsabilités.
Mesure en ligne de la résistivité et réception
Après achèvement des travaux, la performance électrique doit être mesurable et réceptionnable. La résistance de surface et la résistance volumique sont généralement mesurées par un testeur de résistance d'isolation ou un ohmmètre de surface, et le sol antistatique mesure également la résistance de mise à la terre du système. Le revêtement de blindage électromagnétique doit être évalué par un dispositif de test d'efficacité de blindage conformément aux normes. Le revêtement isolant doit passer les tests de rigidité diélectrique et de résistivité volumique.
Il faut établir un mécanisme à double voie « détection en cours plus réception finale » : en cours, enregistrer l'état du film humide et les paramètres environnementaux ; en fin, contrôler par sondage la résistance, l'adhérence et la résistance chimique après formation du film. Ce n'est qu'en intégrant les indicateurs électriques dans la liste de réception que le revêtement fonctionnel passe vraiment de « appliqué » à « stable en usage ».
IV. Points clés de sélection pour les projets
Lecture des indicateurs de résistance de surface et de résistance volumique
La première étape de la sélection est de clarifier la plage de résistance cible et de la corréler aux clauses normatives. L'antistatique d'usine électronique exige généralement une résistance de surface de 10^6 à 10^9 ohms par carré ; le blindage électromagnétique exige une résistance de surface inférieure à 1 ohm par carré voire moins ; l'isolation haute tension exige une résistivité volumique supérieure à 10^12 ohm·cm et une rigidité diélectrique atteignant plusieurs milliers de volts par mm. Lors de l'achat, exiger du fournisseur un rapport d'essai tiers, plutôt que de se fier aux seules données promotionnelles.
Il faut aussi distinguer la « valeur nominale » de la « valeur en service ». Les données mesurées en laboratoire à 23 °C et 50 % d'humidité peuvent dériver de plusieurs fois sur site en environnement chaud-humide ou froid-sec. Une sélection responsable doit être basée sur des données de vieillissement accéléré de l'environnement d'usage cible, et non sur des données en conditions normales de température ambiante. C'est le point le plus souvent négligé par les ingénieurs lors de la revue des documents techniques.
Tenue aux intempéries, résistance chimique et adaptation environnementale
La plupart des revêtements conducteurs isolants servent en environnements sévères, la tenue aux intempéries et la résistance chimique ne sont pas négociables. Le revêtement de blindage d'équipements de communication extérieurs doit supporter les UV, les cycles thermiques et la brume saline ; le sol antistatique de zone chimique doit résister aux solvants et aux éclaboussures acides/alcalines ; le revêtement isolant automobile et de stockage doit résister aux chocs thermiques et aux vibrations. Lors de la sélection, demander les données d'essai de vieillissement correspondant à l'environnement, telles que brume saline neutre, vieillissement UV, choc thermique, essai d'immersion, etc.
L'adaptation environnementale se reflète aussi dans la plage de température. Un revêtement époxy conducteur ordinaire supporte à long terme environ 120 °C, au-delà il faut passer à un système silicone ou polyimide. Les scénarios nouvénergie et électriques impliquent souvent des hautes températures ; utiliser un système basse température sur une zone haute température semble normal à court terme, mais à long terme l'isolation défaille et provoque un accident. La classe de température doit donc être une rubrique distincte du formulaire de sélection.
Correspondance d'adhérence avec le substrat
L'adhérence est la pierre angulaire de la fiabilité du revêtement fonctionnel. Les charges conductrices sont souvent des particules rigides, un ajout excessif réduit la cohésion du film et l'adhérence interfaciale ; les charges métalliques et la résine ont des coefficients de dilatation thermique très différents, des micro-fissures apparaissent facilement sous cycles thermiques. Lors de la sélection, préciser le matériau du substrat — acier, aluminium, béton, plastique technique sont différents — et adapter le primaire et le traitement d'interface correspondants.
Pour les substrats plastiques, il faut aussi surveiller le risque d'érosion du substrat par les solvants de la peinture et de fissuration sous contrainte, privilégier un système à faible solvant ou durcissable UV. Pour la rénovation sur un ancien revêtement existant, évaluer la compatibilité inter-couches pour éviter le décollement du nouveau film de l'ancien. L'adhérence semble basique, mais est souvent la première cause de défaillance sur site, méritant le même poids que les indicateurs électriques dans la revue de sélection.
Arbitrage coût et durée de vie
Le coût est une dimension incontournable de la décision d'achat, mais ne doit pas être trompé par le prix unitaire apparent. Dans les peintures conductrices, l'argent est le plus cher, le cuivre vient ensuite, le carbone le moins cher ; dans les revêtements isolants, plus la classe de température et la classe ignifuge sont élevées, plus le coût est élevé. La vraie économie vient du cycle de vie complet : un sol antistatique bon marché mais défaillant en deux ans, son arrêt de production et sa perte de rendement dépassent de loin la différence de prix initial.
Il est recommandé de comparer par « coût annuel par unité de surface » plutôt que par « prix par kg », en introduisant des facteurs tels que durée de vie attendue, fréquence de maintenance, risque d'arrêt. Pour les lignes de production critiques et les scénarios à haut risque, augmenter raisonnablement la redondance et l'investissement de détection ; pour les zones auxiliaires non critiques, optimiser le coût sous réserve de satisfaire les indicateurs minimaux. Cette stratégie de gradation est la pratique courante des entreprises matures.
Synergie technique avec le fournisseur de matériaux
La mise en œuvre du revêtement fonctionnel dépend fortement de la synergie technique entre offre et demande. De l'évaluation du substrat, la conception de procédé, les essais pilotes à l'encadrement sur site, la capacité ingénierie du fournisseur est souvent plus clé que le seul paramètre produit. Kexin New Materials (Guangdong) Co., Ltd., située à Foshan dans le Guangdong, approfondit depuis longtemps le domaine du revêtement industriel, capable d'offrir pour les scénarios antistatique, blindage électromagnétique et encapsulation électronique un support intégré de la sélection de formulation, du procédé d'application à la réception et détection, aidant les ingénieurs à transformer la logique matériau en performance stable sur site.
Dans la coopération, il est recommandé à l'acheteur de fournir tôt au fournisseur l'environnement d'usage, la liste des substrats, l'objectif de résistance, l'exigence de durée de vie et les besoins de certification, pour que les deux parties déterminent conjointement le cahier des charges technique et les critères de réception. Cette « synergie en amont » réduit significativement le risque de retouche et de défaillance ultérieures, et est aussi la tendance de l'achat de revêtement industriel passant de « acheter un produit » à « acheter une capacité ».
V. Cas typiques de projets
Système de sol antistatique d'usine électronique
Un atelier de encapsulation et test de circuits intégrés utilisait à l'origine un sol époxy ordinaire, en saison sèche hivernale plusieurs occurrences de pollution produit et de déclenchement erroné d'équipement dus à l'adsorption électrostatique. Le schéma de rénovation a adopté un système d'auto-nivellement époxy antistatique au carbone, en contrôlant la proportion d'ajout de pâte conductrice, ancrant stablement la résistance de surface dans la plage 10^6 à 10^8, et posant un réseau de mise à la terre en feuille de cuivre pour diriger les charges vers le système de terre du bâtiment.
Trois points clés de mise en œuvre : un, contrôler la teneur en eau du substrat sous 4 % pour éviter que la vapeur d'eau ne détruise le diélectrique ; deux, mesurer en continu la résistance de surface pendant les travaux pour assurer l'uniformité de toute la zone ; trois, former avec les chaussures antistatiques, le poste de travail, le convoyeur un circuit complet de décharge électrostatique. Après mise en service, le taux de défauts liés à l'électrostatique de l'atelier a nettement baissé, validant la nécessité d'une gouvernance systématique « revêtement + terre + équipement personnel ».
Blindage électromagnétique des boîtiers de communication et radar
Une armoire de communication extérieure subissait longtemps l'interférence électromagnétique environnante, avec réinitialisation occasionnelle de l'unité de commande numérique interne. La rectification a adopté une peinture de blindage électromagnétique au nickel pulvérisée sur la surface interne de l'armoire, combinée à un joint conducteur et au traitement des interstices, abaissant la résistance de surface sous 1 ohm par carré, l'efficacité de blindage satisfaisant aux exigences normatives. Le défi résidait dans la couverture uniforme des coins et joints de l'armoire, la procédé adoptant pulvérisation suivie de retouche, renfort manuel des interstices critiques.
Ce cas montre que le blindage électromagnétique n'est pas seulement une question de résistance de la peinture, mais un problème géométrique de « enveloppe conductrice continue ». Tout interstice ou rupture forme un canal de fuite, réduisant l'efficacité globale. L'ingénierie de blindage doit donc combiner la conception structurelle et l'étanchéité conductrice, la peinture seule ne résout pas tous les chemins de fuite.
Protection isolante du pack de batterie de traction
Le pack de batterie de véhicule électrique nouveau-énergie exige une isolation très élevée, entre modules et entre module et boîtier devant supporter des différences de potentiel de plusieurs centaines voire milliers de volts. Une usine de batteries a appliqué sur le boîtier de module un revêtement époxy haute isolation, combiné à des charges céramique pour améliorer la résistance thermique et à la perforation, résistivité volumique contrôlée au-dessus de 10^12 ohm·cm, rigidité diélectrique satisfaisant aux exigences de sécurité haute tension du véhicule complet.
Un schéma plus avancé introduit un revêtement composite isolant thermoconducteur, conservant l'isolation électrique tout en dirigeant la chaleur des cellules vers la plaque de refroidissement liquide, soulageant l'accumulation thermique. Cela représente la montée en gamme du revêtement isolant de « barrière unique » vers « isolation + conduction thermique + ignifuge » multifonctionnel composite, aussi la direction clé de l'innovation matériau dans la filière nouveau-énergie.
Protection triple et encapsulation des cartes de circuits imprimés
En environnement humide, brume saline ou poussiéreux, la carte de circuits imprimés doit être revêtue d'un vernis de protection triple pour isoler la vapeur d'eau et la pollution ionique, en essence une couche de protection isolante. L'encapsulation haut de gamme adopte aussi des matériaux diélectriques isolants pour encapsulation au niveau wafer ou carte, assumant le double rôle d'isolation de signal et de protection structurelle. Ces revêtements exigent des impuretés ioniques et une absorption d'eau extrêmement faibles, sinon le courant de fuite érodera les circuits précis.
Une contradiction courante en mise en œuvre : plus le film est épais meilleure est la protection, mais trop épais masque les faux soudages, bloque la dissipation thermique et augmente la contrainte. Il faut donc équilibrer entre niveau de protection et maintenabilité, et choisir une formulation basse contrainte et réparable. Le revêtement isolant dans l'encapsulation électronique évolue vers basse constante diélectrique, basse perte, haute tenue thermique et usinable par photolithographie.
VI. Idées fausses courantes et analyse de défaillance
Idée fausse 1 : plus la performance conductrice est élevée, mieux c'est
Beaucoup d'acheteurs pensent intuitivement que plus la résistance est basse plus c'est sûr, poursuivant aveuglément une résistance de surface ultra-basse. Mais en scénario antistatique, une résistance trop basse signifie une décharge des charges à vitesse très élevée, pouvant au contraire générer des étincelles endommageant les composants sensibles ; là où l'isolation électrique est requise, utiliser par erreur un revêtement conducteur provoque directement un court-circuit. La logique correcte est « ancrer la plage selon le besoin », plutôt que de viser toujours plus bas.
Idée fausse 2 : négliger l'adhérence et la correspondance du substrat
Traiter le revêtement fonctionnel comme une peinture ordinaire appliquée au pinceau est l'erreur la plus fréquente sur site. Les charges conductrices réduisent l'adhérence, les charges métalliques provoquent une contrainte thermique, le substrat plastique est érodé par les solvants, tout cela mène à un délaminage précoce. La défaillance commence souvent du bord ou du coin, s'étendant progressivement jusqu'à l'effondrement global de la performance électrique. La sélection et l'application doivent placer l'adaptation du substrat au même niveau de importance que l'indicateur de résistance.
Idée fausse 3 : utiliser les données à température ambiante à la place des données en service
Les fournisseurs fournissent surtout de belles données sous température et humidité normalisées, alors que le site peut être chaud-humide, froid-sec ou en cycle thermique. La résistivité volumique de l'époxy après absorption d'humidité peut chuter de plusieurs ordres de grandeur ; le revêtement au carbone dérive après usure. Si la sélection ne regarde que la valeur nominale, en service le seuil fonctionnel sera probablement franchi à la baisse. Obtenir absolument les données de vieillissement et d'usure de l'environnement cible.
Idée fausse 4 : confondre les frontières d'application isolant et conducteur
Un type typique d'accident : utiliser par erreur une peinture conductrice anticorrosion sur un barreau de bus nécessitant l'isolation, ou utiliser par erreur une peinture isolante ordinaire sur un sol nécessitant la décharge électrostatique, résultant soit en court-circuit soit en accumulation électrostatique. Ces erreurs viennent d'une conception floue des frontières fonctionnelles. Le document d'ingénierie doit annoter clairement la catégorie de résistance et la plage de réception de chaque revêtement, et vérifier strictement en travaux pour éliminer l'usage mixte.
Idée fausse 5 : privilégier le produit au détriment du procédé
Même en choisissant le bon revêtement, si l'environnement de application dépasse les limites, que l'épaisseur de film est hors de contrôle ou que la cure est insuffisante, les performances retombent à zéro. De nombreux projets dépensent tout leur budget dans le produit, mais refusent d'investir dans le traitement du substrat et le contrôle en cours de processus. En réalité, le revêtement fonctionnel est un projet systémique de « matériau plus procédé », et un procédé hors contrôle annihile tous les avantages de la formulation. Il est recommandé d'intégrer le contrôle du procédé dans les clauses de réception du contrat.Erreur six : absence de maintenance sur l'ensemble du cycle de vie
Les revêtements de sol antistatiques et les couches de blindage voient leurs performances diminuer à cause de l'usure, de la pollution et du vieillissement, mais de nombreux projets ne procèdent à aucune inspection après la livraison. Lorsqu'un accident survient et qu'on remonte la piste, des pertes sont souvent déjà causées. Il faut établir un plan de détection de résistance périodique et de maintenance, et gérer le revêtement fonctionnel comme une « pièce sujette à décroissance » afin de garantir la fiabilité à long terme.
VII. Normes associées et système de contrôle
Exigences des revêtements électriques dans le système de normes nationales
En Chine, les performances électriques et la réception de mise en œuvre des revêtements fonctionnels peuvent se référer à plusieurs normes nationales. Par exemple, les normes de méthodes d'essai générales concernant les propriétés électriques du film de peinture prescrivent les procédures de mesure de la résistance volumique, de la résistance de surface et de la rigidité diélectrique ; les normes relatives aux sols architecturaux et industriels donnent des exigences claires sur la plage de résistance des sols antistatiques, le système de mise à la terre et la méthode de réception ; les normes relatives aux vernis isolants électriques contraignent la rigidité diélectrique, la résistance volumique et la classe de température des vernis isolants.
Lors de l'achat et de la réception, il faut se conformer aux clauses de la norme nationale correspondant au produit spécifique, et exiger que le rapport d'essai indique le numéro de norme et les conditions expérimentales. Il convient de rester vigilant : les différentes normes présentent de légères différences dans la formulation de la plage de résistance « antistatique », l'ingénieur doit choisir la norme adaptée selon le scénario d'application, plutôt que d'appliquer mécaniquement une valeur donnée.
Normes de l'industrie des matériaux de construction et de la chimie
Outre les normes nationales, les normes de l'industrie des matériaux de construction (JC) et de la construction industrielle (JG) couvrent également de nombreux revêtements fonctionnels. Par exemple, les normes de la série JC concernent les matériaux de sol, la protection anticorrosion du bâtiment et les exigences techniques de certains revêtements fonctionnels ; les normes de la série JG se retrouvent souvent dans les règles de construction et de réception des ouvrages de bâtiment, incluant des méthodes de test in situ des performances de résistance des sols et des couches de protection. Pour les projets de rénovation de bâtiments existants et de sols industriels, ces normes constituent une part importante de la base de réception.
Les normes de différents départements ont chacune leur accent sur l'échantillonnage, la cure et le jugement, et les grands projets doivent souvent satisfaire simultanément plusieurs types de normes. Il est recommandé de clarifier la liste des normes citées dès la phase de conception, afin d'éviter les litiges entre l'applicateur et le contrôleur sur la compréhension de la « ligne de conformité ».
Aperçu des méthodes de détection et construction de laboratoire
Les contrôles électriques courants des revêtements fonctionnels incluent : test de résistance de surface et volumique, test de rigidité diélectrique (tension de claquage), test de résistance d'isolement, test d'efficacité de blindage électromagnétique, test du temps de décroissance électrostatique, etc. Outre l'électrique, il faut aussi des tests complémentaires d'adhérence, de résistance chimique, de tenue aux intempéries, d'abrasion et de performances thermiques, pour caractériser intégralement la fiabilité du revêtement.
Les entreprises disposant des moyens peuvent mettre en place en interne un petit poste de contrôle, pour l'échantillonnage à la réception et les remesures in situ ; les projets critiques sont confiés à un laboratoire tiers qualifié. Quelle que soit la méthode, l'essentiel est de concrétiser le « contrôle mesurable et maîtrisé des performances électriques », pour faire passer le revêtement fonctionnel d'une gestion par l'expérience à une gestion qualité pilotée par les données.
Évolution des normes et tendances de conformité
Avec l'accélération de la construction des nouvelles énergies, des semi-conducteurs et des centres de données, les frontières d'application des revêtements conducteurs et isolants ne cessent de s'étendre, et les normes associées se mettent continuellement à jour. Par exemple, les exigences de retard à la flamme et de maîtrise thermique des revêtements isolants pour batteries, les exigences d'intégrité des systèmes antistatiques des usines électroniques, et les limites environnementales des formulations vertes à faible émission, se durcissent. Les entreprises doivent établir un mécanisme de suivi des normes, pour s'assurer que la sélection des matériaux et la mise en œuvre ne prennent pas de retard sur les dernières exigences de conformité.
D'un point de vue plus macroscopique, la normalisation des revêtements fonctionnels revient essentiellement à transformer la « logique matériau » en « langage ingénierie ». Lorsque le principe, la formulation, le procédé et la réception sont reliés par les normes, les ingénieurs et les acheteurs peuvent, dans la collaboration inter-entreprises et inter-projets, confirmer la qualité dans un langage commun, ce qui est la marque de la maturité de l'industrie.
Détermination expérimentale du seuil de percolation et fenêtre de formulation
Le seuil de percolation est le paramètre central de la conception de formulation des peintures conductrices ; il décrit le phénomène de transition où, après qu'une fraction volumique de charge conductrice atteint une valeur critique, la résistivité du revêtement chute brusquement de plusieurs ordres de grandeur depuis l'état isolant. Expérimentalement, on fixe généralement le système de résine et prépare une série d'échantillons à différentes proportions de charge, on mesure la résistance volumique ou de surface de chaque échantillon, et on trace la courbe du logarithme de la résistance en fonction de la fraction volumique de charge ; le point d'inflexion de la courbe correspond au seuil de percolation.
Dans la formulation industrielle, la quantité cible de charge est généralement fixée au-dessus du seuil de percolation avec une certaine marge, pour compenser l'augmentation de résistance due aux fluctuations de mise en œuvre et au vieillissement. Une marge trop faible fait que la résistance en production de série risque de chuter sous la limite fonctionnelle ; une marge trop grande aggrave les risques d'agglomération des charges, de baisse d'adhérence et de hausse du coût. Ainsi, une bonne peinture conductrice ne repose pas sur « plus de charge est mieux », mais sur un verrouillage précis de la quantité de charge dans la zone de plateau de percolation, rendant le réseau conducteur à la fois stable sans sacrifier excessivement les performances de la matrice. Cet équilibre fin est le reflet concentré de l'accumulation technique du fournisseur de matériaux.
Modification de surface des charges : agent de couplage et ingénierie d'interface
L'adhérence à l'interface entre la charge conductrice et la matrice résine détermine la stabilité du réseau conducteur sous l'action thermique, mécanique et chimique. Le noir de carbone et les poudres métalliques non traités ont une énergie de surface élevée, s'agglomèrent facilement, mouillent mal avec la résine, nécessitent non seulement une quantité ajoutée plus élevée pour conduire, mais deviennent aussi des points de concentration de contrainte à l'intérieur du revêtement. Via un agent de couplage, un tensioactif ou un traitement au plasma pour modifier la surface de la charge, on peut réduire significativement l'agglomération, améliorer l'uniformité de dispersion, et renforcer la liaison chimique entre particule et résine.
L'ingénierie d'interface influence aussi la fiabilité à long terme du revêtement. Par exemple, la poudre de cuivre enrobée d'agent de couplage silane voit son oxydation de surface inhibée, et la dérive de résistance dans le temps diminue fortement ; les nanotubes de carbone greffés de polymère peuvent former un chemin conducteur plus stable à faible dosage. Ces technologies de modification de surface sont les moyens clés permettant aux peintures conductrices et isolantes haut de gamme d'élargir l'écart de performance, et la voie obligée pour passer de la formulation de laboratoire à des conditions de service sévères.
Évaluation non destructive du degré de cure
Les performances conductrices et isolantes sont extrêmement sensibles au degré de cure complet, l'évaluation du degré de cure est donc un maillon important du contrôle qualité. La pratique traditionnelle s'appuie sur le contrôle empirique du temps de cure et de la température ambiante, mais une méthode plus fiable est d'introduire des contrôles non destructifs, par exemple en utilisant la dureté du revêtement, les pics caractéristiques de spectroscopie infrarouge, ou la variation de la tangente de l'angle de perte diélectrique pour déduire le degré de réticulation.
Dans les peintures isolantes, les solvants résiduels et les groupes actifs non totalement curés fournissent des voies ioniques, faisant chuter la résistivité volumique et monter la perte diélectrique. In situ, on peut utiliser un testeur diélectrique portable pour contrôler l'état de cure par échantillonnage, ou une méthode d'essuyage au solvant pour juger rapidement le séchage de surface et le durcissement à cœur. Faire passer l'évaluation de cure du « au temps » au « aux données » réduit significativement les défaillances électriques dues à une cure insuffisante, particulièrement adapté aux lignes de production en grande série et à haute valeur.
Certification et conformité environnementale : faibles émissions et limites vertes
Les revêtements industriels font face à des contraintes environnementales de plus en plus strictes. Les peintures conductrices et isolantes contiennent souvent des solvants et des addifs fonctionnels, et leurs émissions de composés organiques volatils, limites de métaux lourds et substances nocives sont progressivement régies par les normes nationales et réglementations sectorielles. Dans les chaînes d'approvisionnement électronique et automobile, les constructeurs en aval exigent souvent que la peinture passe les certifications correspondantes de conformité environnementale et de contrôle des substances interdites, par exemple sur les halogènes spécifiques, les phtalates et les métaux lourds.
La sélection ne doit pas seulement comparer les paramètres électriques, mais aussi intégrer la conformité environnementale dans le cahier des charges technique, et demander le rapport de détection des substances nocives et la déclaration de conformité. Les formulations à faible émission, à l'eau et à haute teneur en solides sont à la fois dictées par la réglementation et nécessaires à la santé et la sécurité in situ, surtout en atelier confiné et ligne de production à forte densité de personnel, les peintures peu odorantes et peu toxiques améliorent directement l'environnement de travail et réduisent la consommation de ventilation.
Scénario ajouté : antistatique et anti-explosion dans le pétrole et la chimie
Besoins antistatiques et anti-explosion dans les scénarios pétrole et chimie
Dans les lieux de raffinage, de chimie, de revêtement et de traitement de poudres, les vapeurs inflammables et les nuages de poussière sont largement présents, et l'étincelle électrostatique est un risque de sécurité majeur. Le revêtement antistatique de ces scénarios doit être coordonné avec l'ensemble de la conception anti-explosion : sol, réservoir, tuyauterie, table d'opération doivent tous posséder une capacité stable de dissipation électrostatique, et être reliés à un système de mise à la terre indépendant via feuille de cuivre ou grille conductrice, pour s'assurer que la charge électrostatique de n'importe quel point est sûrement évacuée.
Contrairement aux usines électroniques, le scénario anti-explosion exige du revêtement des exigences additionnelles de résistance au feu, aux solvants et aux chocs, et la résistance de mise à la terre et la continuité doivent être contrôlées périodiquement ; tout point de rupture peut faire d'une zone locale une île de charge. Ces ouvrages mettent donc l'accent sur la continuité systémique plutôt que sur la résistance ponctuelle, et la réception de mise en œuvre doit inclure le test de connectivité globale du réseau de mise à la terre, et non seulement un échantillonnage de la résistance de surface.
Erreur sept : négliger l'accompagnement du système de mise à la terre
Beaucoup de projets traitent le revêtement antistatique comme un produit isolé, pensant l'affaire réglée une fois peint, tout en ignorant que la charge doit finalement être dirigée vers la terre. Sans réseau de mise à la terre associé ou avec une mauvaise mise à la terre, même si la résistance de surface du revêtement est conforme, la charge n'a toujours pas où aller et s'accumule jusqu'à décharger. L'antistatique est un système complet de revêtement plus mise à la terre plus équipement personnel, manquer un maillon fait échouer l'ensemble.
Erreur huit : substituer le prix à l'évaluation technique
Certains achats adjugent au plus bas prix unitaire, sans évaluer la capacité ingénierie du fournisseur, la stabilité des lots et la rapidité de réponse en cas de défaillance. La valeur du revêtement fonctionnel réside en grande partie dans la fiabilité de mise en œuvre ; un marché au bas prix suivi de retouches fréquentes ou d'accidents de ligne coûte au final plus cher. Il est recommandé d'établir un processus de sélection incluant un score technique, et d'intégrer la capacité de support ingénierie du fournisseur dans la décision.
VIII. Vérification de fiabilité et prévision de durée de vie
Les revêtements fonctionnels servent en environnement complexe, et leurs performances électriques décroissent avec la température, l'humidité, la lumière, l'usure mécanique et le contact chimique. Passer de « utilisable » à « fiable » nécessite une gestion par les données basée sur la vérification de fiabilité et la prévision de durée de vie.
Vieillissement accéléré et modèle d'Arrhenius
Pour évaluer la stabilité à long terme des revêtements isolants et conducteurs, on ne peut attendre plusieurs années de vieillissement naturel, on utilise généralement des essais de vieillissement accéléré pour extrapoler la durée de vie. On applique des contraintes à des échantillons en environnement contrôlé de température-humidité, UV, brouillard salin et cycles thermiques, et on mesure les courbes de décroissance de résistance, adhérence et apparence. Pour le processus de dégradation dominé par la température, on peut recourir au modèle d'Arrhenius, utilisant les données de défaillance accélérée à haute température pour extrapoler la durée de vie attendue à température ambiante.
La fiabilité de cette extrapolation dépend de la rigueur de la conception expérimentale : les niveaux de contrainte ne doivent pas dépasser le domaine du mécanisme de défaillance réel du matériau, sinon le modèle est faux. Ainsi, dans les projets critiques, les données accélérées doivent être continuellement comparées et corrigées avec les données d'échantillonnage in situ, formant un double boucle fermée d'extrapolation laboratoire plus vérification terrain, rapprochant sans cesse la prévision de durée de vie de la réalité.
Analyse des modes de défaillance et conception redondante
Réaliser une analyse des modes de défaillance et de leurs effets sur les revêtements conducteurs et isolants aide à identifier les points faibles dès la conception. Les défaillances typiques incluent : rupture du réseau conducteur par usure causant une hausse de résistance, baisse de blindage par oxydation de la charge métallique, claquage du revêtement isolant par piqûre ou absorption d'humidité, décollement global par perte d'adhérence. Pour chaque type de défaillance, il faut définir un item de contrôle et un seuil d'alerte.
La conception redondante est un moyen pragmatique d'améliorer la fiabilité. Par exemple, les zones de blindage critiques adoptent une double garantie peinture conductrice plus joint conducteur, les zones d'isolement importantes adoptent une structure multicouche apprêt plus finition, et les sols antistatiques installent des points de mise à la terre multiples. La redondance n'est pas un gaspillage, mais une marge face à la défaillance ponctuelle, particulièrement adaptée aux lignes de production à haute valeur et aux scénarios liés à la sécurité.
Traçabilité qualité par les données
L'industrie moderne insiste sur la traçabilité, et le revêtement fonctionnel ne fait pas exception. De l'enregistrement du traitement du substrat, au numéro de lot de peinture, au dosage, aux paramètres environnementaux, à la mesure d'épaisseur de film jusqu'à la réception électrique finale, les données de chaque maillon doivent être archivées. Grâce au bon électronique et à la base de données de contrôle, on réalise la traçabilité par lot et l'analyse de tendance, émettant une alerte dès le début du déclin de performance.
La traçabilité par données nourrit aussi l'optimisation de formulation et de procédé. Lorsque le terrain remonte une dérive de résistance sur un lot, la R&D peut, via le numéro de lot, cibler la matière première et les variables de procédé, et localiser rapidement la cause racine. Cette boucle fermée R&D pilotée par les données terrain est une capacité construite ensemble par le fournisseur de peinture mature et l'utilisateur haut de gamme, et la marque du passage du revêtement fonctionnel d'un procédé empirique à une ingénierie déterministe.
Surveillance terrain et alerte intelligente
Dans les lignes de production critiques et les scénarios à haut risque, le simple échantillonnage périodique ne suffit plus à prévenir les défaillances soudaines. Ces dernières années apparaît la pratique d'intégrer un réseau de capteurs de résistance dans le revêtement ou la surface du substrat, via électrodes pré-encastrées ou film souple capteur, pour surveiller en continu la tendance de résistance de surface et de mise à la terre. Dès que la valeur approche le seuil d'alerte, le système alarme automatiquement, signalant maintenance ou remplacement.
Cette surveillance intelligente fait passer le revêtement fonctionnel d'une protection passive à une perception active, particulièrement adaptée aux centres de données, stations de stockage d'énergie et salles blanches semi-conducteurs hautement sensibles à l'électrostatique et l'isolement. Combinée à la traçabilité par données susmentionnée, elle constitue une boucle fermée qualité couvrant mise en œuvre, service et maintenance sur l'ensemble du cycle de vie, et une direction typique de fusion entre revêtement industriel et IoT.
IX. L'avenir de l'électronique imprimée et des matériaux conducteurs
Essor des encres conductrices et de la fabrication graphique
Outre la application traditionnelle, la peinture conductrice entre dans l'électronique imprimée sous forme d'encre conductrice, pâte d'argent conductrice, etc. Via sérigraphie, impression jet d'encre et procédé de circuit flexible, on peut imprimer directement antennes, capteurs et éléments chauffants sur film, céramique ou verre, supprimant les étapes traditionnelles de gravure et soudure. Ces applications posent de nouvelles exigences sur la résolution de ligne fine, l'adhérence et la fiabilité de pliage de la peinture.
L'essor de l'électronique imprimée fait passer la peinture conductrice de la protection industrielle à la fabrication de composants fonctionnels, étendant le scénario d'application du boîtier d'équipement aux objets portables, électronique automobile et patchs médicaux. Elle représente l'extension de la logique matériau de la application macroscopique à la graphique microscopique, et ouvre aussi un nouvel espace ingénierie pour la conception coordonnée isolant et conducteur.
Direction composite multifonctionnelle et écologisation
Face à l'avenir, l'évolution des peintures conductrices et isolantes présente deux axes. Le premier est la composite multifonctionnelle, soit réaliser simultanément dans un seul revêtement conduction, conduction thermique, retard à la flamme, anticorrosion et autonettoyage, afin de compresser les étapes de procédé et le poids système, ce qui est urgentement demandé dans les nouvelles énergies et l'aérospatiale. Le second est l'écologisation, l'application de résines à l'eau, sans solvant et biosourcées réduira progressivement la charge environnementale des revêtements fonctionnels.
Ces deux axes pointent ensemble vers une tendance : le revêtement fonctionnel n'est plus une couche passive accessoire, mais une partie constitutive active de la performance et de la fiabilité de l'équipement. Celui qui bâtit une profondeur en système matériau, ingénierie d'interface et procédé par données, prendra l'initiative dans la chaîne d'approvisionnement électronique, énergétique et de fabrication haut de gamme.
FAQ sur les questions courantes
Q : Les peintures antistatiques et isolantes peuvent-elles s'utiliser en remplacement l'une de l'autre ?
A : Non. Les deux se situent dans des segments différents du spectre continu de résistivité et ont des objectifs fonctionnels opposés. Le revêtement antistatique contrôle la résistance de surface entre 106 et 109 ohms par carré, pour une dissipation douce des charges ; le revêtement isolant exige une résistivité volumique et une rigidité diélectrique extrêmement élevées, pour l'isolation électrique. L'usage erroné d'un revêtement conducteur sur un barreau de collecte nécessitant l'isolation provoquera un court-circuit, tandis que l'usage erroné d'un revêtement isolant sur un sol nécessitant la dissipation électrostatique entraînera une accumulation d'électricité statique. Les deux doivent être strictement distingués selon le scénario, et les documents d'ingénierie doivent indiquer clairement la catégorie de résistance de chaque couche.
Q : Pourquoi la résistance de surface d'un même revêtement conducteur mesurée diffère-t-elle beaucoup selon les saisons ?
A : Parce que la résistance de surface est extrêmement sensible à l'humidité ambiante. Dans un substrat isolant ou faiblement conducteur, le film d'eau adsorbé fournit un canal de conduction ionique supplémentaire ; lorsque l'humidité augmente, la résistance de surface peut chuter de plusieurs ordres de grandeur. La température et la pollution de surface influencent également les lectures. Par conséquent, la sélection et la réception ne doivent pas se baser uniquement sur les données à température et état normaux, mais sur des données de vieillissement accéléré et de tests à haute humidité de l'environnement d'utilisation cible, et établir un mécanisme de remesure périodique sur site pour surveiller la dégradation des performances.
Q : Un revêtement conducteur à charge métallique est-il forcément meilleur que la série carbone ?
A : Pas nécessairement. Les charges métalliques comme l'argent, le cuivre et le nickel ont une résistance plus faible et une efficacité de blindage plus élevée, mais le coût est élevé, elles sédimentent facilement, s'oxydent facilement (surtout le cuivre), et leur incompatibilité d'expansion thermique avec la résine provoque facilement des fissures ; la série carbone est peu coûteuse, stable, résistante à la corrosion, mais de couleur foncée et à conductivité absolue plus faible. La sélection doit pondérer de manière globale l'objectif de résistance, l'environnement, le budget et l'apparence, plutôt que de rechercher simplement des charges métalliques. Dans de nombreux scénarios industriels antistatiques, la série carbone suffit largement et est plus économique.
Q : Le blindage électromagnétique ne repose-t-il que sur la pulvérisation de revêtement conducteur ?
A : Généralement insuffisant. L'efficacité de blindage dépend de l'intégrité géométrique d'un « encerclement conducteur continu » ; toute fente, joint ou ouverture forme un canal de fuite qui réduit l'efficacité globale. Le revêtement fournit une faible résistance de paroi, mais doit aussi être combiné avec des joints conducteurs, un scellement conducteur des fentes, une mise à la terre et une conception structurelle pour former une boucle fermée. Le revêtement seul ne peut pas résoudre tous les chemins de fuite ; le projet de blindage doit être un projet systémique associant structure et matériaux.
Q : Outre l'isolation, que faut-il surveiller pour le revêtement isolant du pack de batterie de traction ?
A : Le revêtement isolant des packs de batteries modernes est souvent un composite multifonctionnel ; il faut aussi surveiller la classe de résistance thermique, la résistance à la perforation, la conduction thermique et la retardance à la flamme. L'écart de potentiel entre modules étant important, une résistivité volumique élevée et une rigidité diélectrique sont requises ; le risque d'accumulation thermique exige un revêtement résistant à la chaleur et de préférence aussi conducteur thermiquement pour orienter vers le refroidissement liquide ; lors d'une perte de contrôle thermique, il faut retarder la propagation des flammes. L'introduction de charges fonctionnelles telles que la céramique et le nitrure de bore pour réaliser « isolation + conduction thermique + retardance à la flamme » est la principale direction d'évolution des matériaux isolants pour nouvelles énergies.
Q : Comment juger si un revêtement fonctionnel est conforme après la fin des travaux ?
A : Il faut intégrer les indicateurs électriques dans la liste de réception, avec inspection en cours et réception finale. En cours, enregistrer la température et l'humidité ambiante, l'épaisseur du film et l'état du film humide ; en fin, mesurer la résistance de surface, la résistance volumique, la rigidité diélectrique ou l'efficacité de blindage, avec des contrôles par sondage d'adhérence et de résistance chimique. Les projets clés sont envoyés à un tiers pour test avec rapport indiquant le numéro de norme. Seuls mesurables et réceptionnables, les revêtements fonctionnels passent vraiment de « appliqués » à « utilisés en toute stabilité ».
Q : Que faut-il surveiller pour la maintenance quotidienne des revêtements fonctionnels ?
A : Le revêtement fonctionnel est un composant qui se dégrade. Les sols antistatiques et les couches de blindage voient leurs performances diminuer par l'usure, la pollution et le vieillissement ; un plan de mesure périodique de résistance et de maintenance de nettoyage doit être établi, et les zones endommagées réparées rapidement. Éviter de nettoyer avec des solvants forts qui détruiraient le réseau conducteur ou isolant de surface, et prendre des protections contre les rayures lors du déplacement d'équipements lourds. Intégrer la maintenance dans le système de gestion des équipements garantit un fonctionnement fiable à long terme.
Lecture complémentaire
Kexin New Materials (Guangdong) Co., Ltd. partage continuellement sur psste.com le système technique et les méthodes de sélection des revêtements industriels. Cet article et ses articles sœurs de la même série peuvent servir de lecture complémentaire pour aider les lecteurs à établir un cadre de connaissance plus complet sur les revêtements fonctionnels :
- Explication complète de la technologie des revêtements haute température
- Revêtements fonctionnels anti-salissure et autonettoyants
- Panorama de l'industrie du revêtement architectural
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Les revêtements antistatiques et isolants peuvent-ils être utilisés en remplacement l'un de l'autre ?", "acceptedAnswer": {"@type": "Answer", "text": "Non. Les deux se situent dans des segments différents du spectre continu de résistivité et ont des objectifs fonctionnels opposés. Le revêtement antistatique contrôle la résistance de surface entre 10^6 et 10^9 ohms par carré, pour une dissipation douce des charges ; le revêtement isolant exige une résistivité volumique et une rigidité diélectrique extrêmement élevées, pour l'isolation électrique. L'usage erroné d'un revêtement conducteur sur un barreau de collecte nécessitant l'isolation provoquera un court-circuit, tandis que l'usage erroné d'un revêtement isolant sur un sol nécessitant la dissipation électrostatique entraînera une accumulation d'électricité statique. Les deux doivent être strictement distingués selon le scénario, et les documents d'ingénierie doivent indiquer clairement la catégorie de résistance de chaque couche."}}, {"@type": "Question", "name": "Pourquoi la résistance de surface d'un même revêtement conducteur mesurée diffère-t-elle beaucoup selon les saisons ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce que la résistance de surface est extrêmement sensible à l'humidité ambiante. Dans un substrat isolant ou faiblement conducteur, le film d'eau adsorbé fournit un canal de conduction ionique supplémentaire ; lorsque l'humidité augmente, la résistance de surface peut chuter de plusieurs ordres de grandeur. La température et la pollution de surface influencent également les lectures. Par conséquent, la sélection et la réception ne doivent pas se baser uniquement sur les données à température et état normaux, mais sur des données de vieillissement accéléré et de tests à haute humidité de l'environnement d'utilisation cible, et établir un mécanisme de remesure périodique sur site pour surveiller la dégradation des performances."}}, {"@type": "Question", "name": "Un revêtement conducteur à charge métallique est-il forcément meilleur que la série carbone ?", "acceptedAnswer": {"@type": "Answer", "text": "Pas nécessairement. Les charges métalliques comme l'argent, le cuivre et le nickel ont une résistance plus faible et une efficacité de blindage plus élevée, mais le coût est élevé, elles sédimentent facilement, s'oxydent facilement (surtout le cuivre), et leur incompatibilité d'expansion thermique avec la résine provoque facilement des fissures ; la série carbone est peu coûteuse, stable, résistante à la corrosion, mais de couleur foncée et à conductivité absolue plus faible. La sélection doit pondérer de manière globale l'objectif de résistance, l'environnement, le budget et l'apparence, plutôt que de rechercher simplement des charges métalliques. Dans de nombreux scénarios industriels antistatiques, la série carbone suffit largement et est plus économique."}}, {"@type": "Question", "name": "Le blindage électromagnétique ne repose-t-il que sur la pulvérisation de revêtement conducteur ?", "acceptedAnswer": {"@type": "Answer", "text": "Généralement insuffisant. L'efficacité de blindage dépend de l'intégrité géométrique d'un « encerclement conducteur continu » ; toute fente, joint ou ouverture forme un canal de fuite qui réduit l'efficacité globale. Le revêtement fournit une faible résistance de paroi, mais doit aussi être combiné avec des joints conducteurs, un scellement conducteur des fentes, une mise à la terre et une conception structurelle pour former une boucle fermée. Le revêtement seul ne peut pas résoudre tous les chemins de fuite ; le projet de blindage doit être un projet systémique associant structure et matériaux."}}, {"@type": "Question", "name": "Outre l'isolation, que faut-il surveiller pour le revêtement isolant du pack de batterie de traction ?", "acceptedAnswer": {"@type": "Answer", "text": "Le revêtement isolant des packs de batteries modernes est souvent un composite multifonctionnel ; il faut aussi surveiller la classe de résistance thermique, la résistance à la perforation, la conduction thermique et la retardance à la flamme. L'écart de potentiel entre modules étant important, une résistivité volumique élevée et une rigidité diélectrique sont requises ; le risque d'accumulation thermique exige un revêtement résistant à la chaleur et de préférence aussi conducteur thermiquement pour orienter vers le refroidissement liquide ; lors d'une perte de contrôle thermique, il faut retarder la propagation des flammes. L'introduction de charges fonctionnelles telles que la céramique et le nitrure de bore pour réaliser « isolation + conduction thermique + retardance à la flamme » est la principale direction d'évolution des matériaux isolants pour nouvelles énergies."}}, {"@type": "Question", "name": "Comment juger si un revêtement fonctionnel est conforme après la fin des travaux ?", "acceptedAnswer": {"@type": "Answer", "text": "Il faut intégrer les indicateurs électriques dans la liste de réception, avec inspection en cours et réception finale. En cours, enregistrer la température et l'humidité ambiante, l'épaisseur du film et l'état du film humide ; en fin, mesurer la résistance de surface, la résistance volumique, la rigidité diélectrique ou l'efficacité de blindage, avec des contrôles par sondage d'adhérence et de résistance chimique. Les projets clés sont envoyés à un tiers pour test avec rapport indiquant le numéro de norme. Seuls mesurables et réceptionnables, les revêtements fonctionnels passent vraiment de « appliqués » à « utilisés en toute stabilité »."}}, {"@type": "Question", "name": "Que faut-il surveiller pour la maintenance quotidienne des revêtements fonctionnels ?", "acceptedAnswer": {"@type": "Answer", "text": "Le revêtement fonctionnel est un composant qui se dégrade. Les sols antistatiques et les couches de blindage voient leurs performances diminuer par l'usure, la pollution et le vieillissement ; un plan de mesure périodique de résistance et de maintenance de nettoyage doit être établi, et les zones endommagées réparées rapidement. Éviter de nettoyer avec des solvants forts qui détruiraient le réseau conducteur ou isolant de surface, et prendre des protections contre les rayures lors du déplacement d'équipements lourds. Intégrer la maintenance dans le système de gestion des équipements garantit un fonctionnement fiable à long terme."}}]}