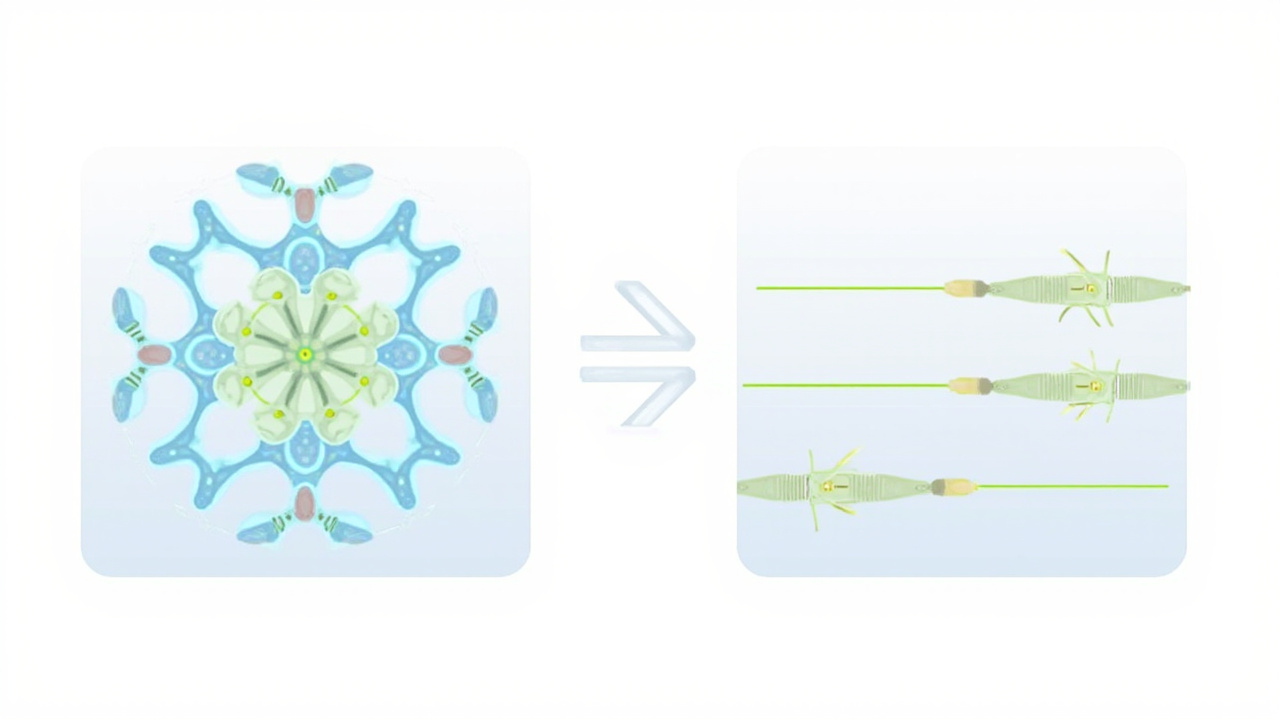
Selon le comportement de la résine sous la chaleur, les revêtements en poudre se divisent fondamentalement en thermodurcissables et thermoplastiques. Ce n'est pas une différence de « style de formulation » mais une différence essentielle de formation du film : la poudre thermodurcissable réticule chimiquement avec le durcisseur pendant la cuisson pour former un réseau 3D insoluble et infusible ; la poudre thermoplastique se contente de fondre, de s'écouler et de se solidifier par refroidissement — refusable. Dans la technologie des poudres de kexinMaterials, les poudres thermodurcissables époxy/polyester/PU dominent la protection et la décoration industrielles, tandis que les PE/PP/PA/PVC thermoplastiques sont irremplaçables pour les tuyaux, les maillages, l'isolation électrique et les revêtements anti-usure. Comprendre la limite est la première étape pour bien choisir.
1. Formation du film des poudres thermodurcissables
La résine thermodurcissable porte des groupes réactifs (époxy, —OH, —COOH) pré-mélangés avec le durcisseur (amine, anhydride, Primid, isocyanate bloqué). Dans le four de durcissement, après fusion, la résine et le durcisseur réagissent sous la chaleur :
- époxy + amine/anhydride → réseau réticulé
- polyester hydroxyle + IPDI bloqué (—NCO débloqué) → réseau PU
- polyester carboxyle + TGIC / Primid → réseau réticulé
Après le « temps de gel » (ISO 8130-6 / GB/T 16995 à température donnée) le système perd son écoulement et durcit en un réseau insoluble. Une densité de réticulation plus élevée → film plus dense : haute dureté, résistance aux solvants/produits chimiques, mais une sur-réticulation devient fragile avec une forte contrainte interne. Fenêtre de durcissement typique 180–200 °C × 10–15 min.
Une fois durci, le thermodurcissable ne peut pas refondre — avantage (résistance à la chaleur/solvants, stabilité dimensionnelle) et limite (concentration de contrainte aux arêtes/film épais, la poudre recyclée se dégrade, pas de réparation à chaud). Ainsi le thermodurcissable exige un pré-traitement et une courbe de durcissement précis.
2. Formation du film des poudres thermoplastiques
La poudre thermoplastique (PE, PP, PA, PVC, EVA) est une grande polymère linéaire/ramifiée ; chauffée au-dessus de son point de fusion elle fond et s'écoule, puis se solidifie par refroidissement — seulement enchevêtrement physique des chaînes, pas de réticulation chimique. Par conséquent :
- Le film peut être réchauffé, ramolli voire refondu (réparable, revêtable par soudure).
- La ténacité, la résistance aux chocs et à la déchirure sont généralement meilleures que le thermodurcissable.
- Pas de durcisseur, formule plus simple, stockage plus stable, pas de limite de pot-life.
- Mais l'adhérence et la dureté sont souvent plus faibles ; nécessite un film plus épais (généralement 150–1000 µm) pour compenser ; la couverture des arêtes par « trempage à chaud » ou « lit fluidisé » est plus courante.
Le thermoplastique est appliqué par trempage en lit fluidisé ou par pulvérisation électrostatique + fusion ; la pièce est préchauffée puis trempée dans le lit de poudre bouillant, ou pulvérisée puis fondue au four. Film bien plus épais que le thermodurcissable électrostatique conventionnel. La refusion sans réticulation le rend précieux pour la protection externe des tuyaux, les maillages, les câbles.
3. Comparaison des limites de performance
Le thermodurcissable gagne sur « dur, lié, fin, résistant aux produits chimiques » ; le thermoplastique gagne sur « tenace, épais, refusable, résistant aux chocs ». Non pas des substituts mais une division selon les conditions : thermodurcissable pour le revêtement de finition lourd et décoratif ; thermoplastique pour le bardage à film épais et les revêtements anti-chocs.
4. Systèmes thermodurcissables courants
- Époxy pur (EP) : meilleure adhérence et résistance chimique, mauvaise tenue aux intempéries extérieures — intérieur de tuyau, armatures, apprêt d'électroménager. L'époxy à liaison par fusion (FBE) est un classique pour les tuyaux pétrole/gaz, 300–600 µm.
- Hybride époxy-polyester : époxy pour adhérence/corrosion, polyester pour aspect/tenue extérieure, rentable pour électroménager, mobilier de bureau ; durabilité extérieure encore inférieure au polyester pur.
- Polyester pur (PE) : durci au TGIC ou Primid, bonne tenue extérieure — extrusion aluminium, mur-rideau, machinerie agricole grand public. Primid favorisé (pas de controverse santé du TGIC).
- Polyuréthane (PU) : polyester hydroxyle + isocyanate bloqué, équilibre tenue extérieure/chimique, bel aspect — bâtiment haut de gamme et pièces auto ; libère un sous-produit de déblocage nécessitant évacuation.
- Acrylique (AC) :haute transparence/décoration — vernis transparent pour roues, poudre transparente ; fragile, associé à une base polyester.
5. Systèmes thermoplastiques typiques
- Polyéthylène (PE) : faible coût, résistant, imperméable — treillis, paniers, extérieur de tuyaux, étagères de réfrigérateur ; ajouter antioxydant/stabilisateur UV pour la résistance aux intempéries.
- Polypropylène (PP) : meilleure résistance chimique/thermique que le PE — revêtement interne d'équipements chimiques ; nécessite un apprêt pour l'adhérence sur métal.
- Nylon (PA) : résistant à l'usure, auto-lubrifiant, résistant aux solvants — pièces de machines, poulies, convoyeur de qualité alimentaire (selon réglementation contact alimentaire) ; thermoplastique haut de gamme.
- PVC : souple, isolant, résistant aux intempéries — câble, garde-corps, accessoires de bâtiment ; résistance thermique plus faible.
- EVA/autres : flexibilité/adhérence spéciale — revêtements mousse, couches adhésives composites.
L'évaluation thermoplastique se concentre sur l'indice de fluidité à la fusion (GB/T 3682 / ISO 1133), le point Vicat (GB/T 1633), l'adhérence (souvent assistée par apprêt) et la résistance au choc à la masse tombante — pas le degré de réticulation comme pour les thermodurcissables.
6. Points de décision de sélection
- Intempéries : extérieur → polyester pur/PU (thermodurcissable) ou PE stabilisé (thermoplastique) ; intérieur service lourd → époxy (thermodurcissable).
- Épaisseur & ténacité : film épais, choc, réparation par refusion (extérieur de tuyaux, treillis) → thermoplastique ; décoration fine et dure → thermodurcissable.
- Recyclage & coût : grand volume, revêtement fin, rendement élevé → thermodurcissable électrostatique ; épais/complexe → thermoplastique lit fluidisé.
- Chimique : solvant fort/corrosion extrême → époxy thermodurcissable ou PA thermoplastique.
- Base d'adhérence : l'époxy thermodurcissable adhère naturellement mieux sur métal ; le thermoplastique nécessite souvent un apprêt ou préchauffage.
- Réparation à chaud : réparation par refusion sur site (tuyau enterré) → thermoplastique ; décoration de précision en une seule fois → thermodurcissable.
kexinMaterials recommande souvent : face décorative acier extérieure → thermodurcissable polyester pur (intempéries + décoration) ; extérieur de tuyau enterré → thermoplastique PE ou époxy FBE (épaisseur + corrosion) — « thermodurcissable pour la face, thermoplastique pour le corps » couvrant différents environnements de service, avec la courbe de cuisson/fusion de chaque procédé inscrite sur la fiche.
7. Technologies adjacentes et tendances
Résistance aux intempéries des thermodurcissables selon les principes de la poudre ; extension lourde vers la poudre lourde ; revêtement thermoplastique sur tuyau/armature relié au lit fluidisé en application de poudre. Tendances : thermodurcissable → cuisson basse température, sans TGIC (Primid), film fin ; thermoplastique → apprêt haute adhérence, fonctionnel (conducteur/usure) ; les deux combinés (FBE+PE 3LPE) devenant le courant principal des tuyaux, estompant la frontière vers la systématisation.
8. Cas d'ingénierie
- Aluminium de mur-rideau côtier : paroi fine, extérieur, >10 ans de rétention de brillance → thermodurcissable polyester pur (Primid), 60–80 µm, prétraitement sans chrome. Pas d'époxy (mauvaise tenue aux intempéries), pas de thermoplastique (épais, moins fin). Valider par xénon (GB/T 1865).
- Extérieur de tuyau d'acier à gaz enterré : sol, mécanique + compatible protection cathodique → 3LPE (FBE thermodurcissable + adhésif + PE thermoplastique) ; FBE seul plus faible contre choc de remblai rocheux.
- Treillis convoyeur d'usine alimentaire : flexion fréquente, sûr alimentaire, lavable → thermoplastique nylon (PA) lit fluidisé, 300–600 µm, réparable par refusion. Pas de thermodurcissable (fragile sous flexion).
Arbre de décision : décoration extérieure → polyester thermodurcissable ; film épais enterré → composite thermodurcissable+thermoplastique (3LPE) ; flexion fréquente/refusion → thermoplastique. Ayez « intempéries, épaisseur, ténacité, réparabilité » à la bouche et la sélection ne s'égarera pas.
FAQ
Q : Quelle est la différence la plus essentielle entre la poudre thermodurcissable et thermoplastique ?
R : Le thermodurcissable réticule avec un durcisseur lors de la cuisson en un réseau insoluble et infusible, non refondable après cure ; le thermoplastique ne fait que fondre et refroidir sans réticulation chimique, réchauffable. Cela détermine thermodurcissable dur/résistant chimique contre thermoplastique tenace/refondable.
Q : Pourquoi le thermoplastique est-il généralement plus épais ?
R : L'adhérence/dureté du thermoplastique sont relativement plus faibles et il est surtout trempé en lit fluidisé, nécessitant un film plus épais (150–1000 µm) pour la protection et la résistance mécanique ; le thermodurcissable électrostatique en une couche est surtout de 50–150 µm.
Q : La poudre thermodurcissable peut-elle être recyclée ?
A : Partiellement — mais la poudre recyclée se dégrade (fluidité, apparence) car le durcisseur/la résine peuvent pré-réagir et la distribution des particules s'écarte pendant le stockage/la récupération ; mélangez avec de la poudre neuve à un ratio raisonnable, pas une réutilisation infinie. La récupération thermoplastique est plus stable.Q : Extérieur — thermodurcissable ou thermoplastique ?
A : Décoration/viellissement extérieur → polyester pur thermodurcissable ou PU (résistant aux UV) ; revêtement en poudre à film épais (main courante extérieure, treillis) nécessitant de la tenacité → thermoplastique PE stabilisé. L'époxy thermodurcissable vieillit mal, à ne pas utiliser seul en face exposée extérieure.
Q : Pourquoi le thermodurcissable « gélifie »-t-il ?
A : Le gel est le point critique où la réticulation perd sa fluidité (temps de gel selon ISO 8130-6 / GB/T 16995 à température donnée). Au-delà de cette fenêtre, plus de chaleur ne fait que densifier ou fragiliser le réseau ; respectez strictement le temps-température du four par rapport au temps de gel.