Les revêtements bi-composants (2K) sont l'un des systèmes aux performances les plus élevées dans le domaine de la protection industrielle et des revêtements de sol, mais leur haute performance repose sur une condition préalable : le composant principal et le durcisseur doivent être mélangés dans les proportions correctes. Dans la réalité, de nombreux défauts de peinture — ramollissement, perte de brillance, non-séchage, craquelure fragile, chute brutale de la résistance chimique — ne sont pas dus à une mauvaise qualité de la peinture elle-même, mais à un ratio de mélange erroné. Beaucoup d'équipes de pose ont l'habitude de « se fier au toucher, juger par la consistance, ajouter selon l'expérience », ce qui peut passer inaperçu dans les systèmes mono-composants, mais est fatal sur les époxy et polyuréthanes bi-composants. Pour éradiquer les accidents de dosage, il faut comprendre la logique fondamentale du « ratio équivalent » et établir une discipline de mesure exécutable.
En tant que fournisseur technique de revêtements de protection industrielle, KeXin New Material(kexinMaterials) a accumulé une grande quantité de données de terrain sur l'appariement du dosage des systèmes bi-composants. Cet article déconstruira systématiquement les technologies clés du ratio de mélange des revêtements bi-composants, de l'essence de la stoechiométrie chimique, au ratio massique et volumique, aux conséquences d'une perte de contrôle du dosage, aux outils de mesure et à la discipline de pose, pour vous aider à passer du « au feeling » au « selon l'équivalent » sur le chantier.
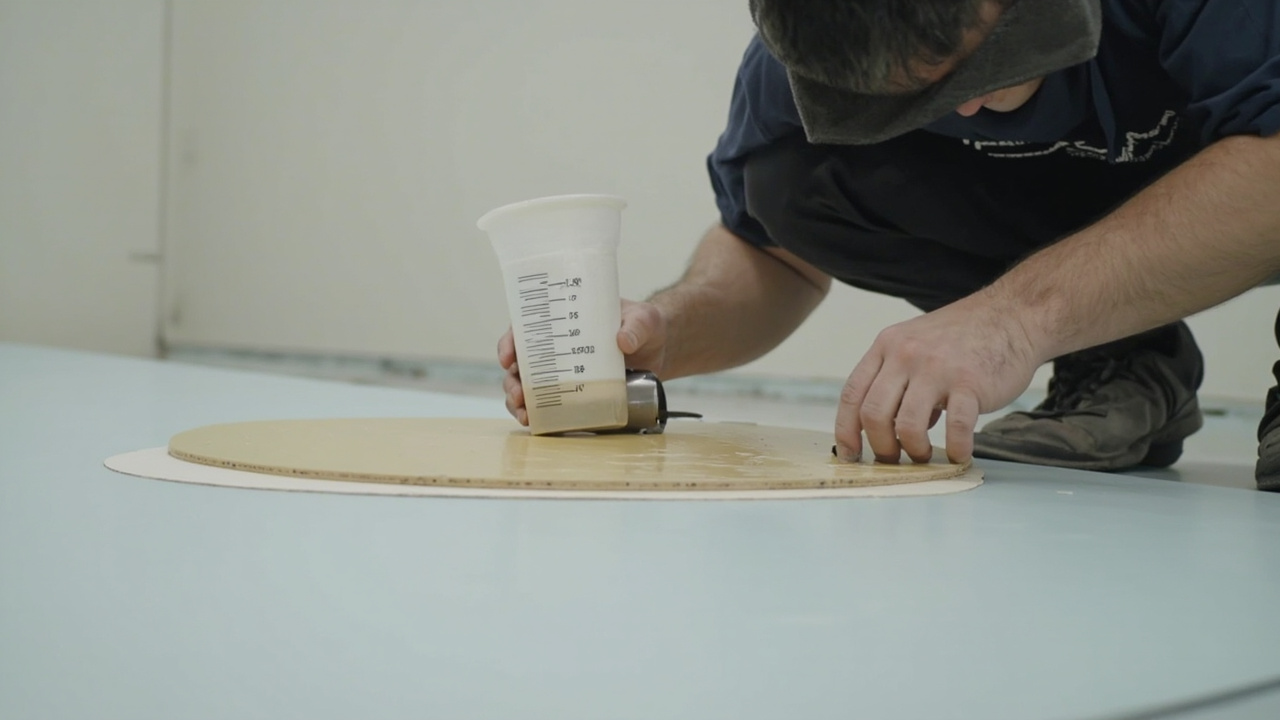
I. Pourquoi le dosage précis est indispensable en bi-composant : l'essence du ratio équivalent
Le revêtement bi-composant forme un film par réticulation chimique des deux composants. Prenons l'époxy : le composant principal contient des groupes époxy, le durcisseur contient des hydrogènes amines ; pour le polyuréthane, le composant principal contient des groupes hydroxyle, le durcisseur contient de l'isocyanate (—NCO). La relation stoechiométrique de la réaction est :
Un groupe fonctionnel nécessite un groupe fonctionnel correspondant pour réagir complètement
Le « ratio équivalent » (ratio stoechiométrique) est le ratio qui fait correspondre exactement le nombre de groupes fonctionnels des deux composants. Dans l'époxy, la quantité de « groupes époxy » se mesure par l'équivalent époxy (EEW, g/équivalent) ; dans le durcisseur, la quantité de « hydrogènes actifs » se mesure par l'équivalent amine (AHEW). Le ratio massique théorique de mélange :
Masse de durcisseur = Masse de résine × (AHEW / EEW)
Dans le polyuréthane, on utilise l'équivalent hydroxyle (converti depuis la valeur OH) et l'équivalent —NCO pour l'appariement ; le ratio molaire —NCO / —OH (indice NCO/OH) est généralement contrôlé entre 1,0 et 1,1 (légèrement en excès pour garantir la réaction complète).
Les formulations réelles font souvent excéder légèrement de 5 % à 15 % un des composants (souvent le durcisseur / isocyanate) pour compenser les réactions secondaires et les pertes. Mais ce « léger excès » est une plage vérifiée expérimentalement par le formulateur, pas une marge de manœuvre laissée au hasard du applicateur. Dès qu'on s'écarte de cette fenêtre, les performances s'effondrent.
II. Ratio massique, ratio volumique et le piège du « ajout au jugé »
Le ratio de mélange indiqué dans la TDS peut être un ratio massique (kg/kg) ou volumique (L/L), les deux ne doivent pas être intervertis, sauf si la densité est identique (rare). Erreurs courantes :
- Utiliser un gobelet volumique pour un ratio massique : les densités du composant principal et du durcisseur diffèrent, volume 2:1 ≠ masse 2:1, entraînant un désappariement équivalent ;
- Juger par la consistance : la viscosité ne reflète pas le ratio des groupes fonctionnels, le plus épais n'est pas forcément celui avec plus de durcisseur ;
- Juger par la couleur : plus dangereux encore, la couleur n'a pas de relation définie avec le dosage.
Bonne pratique : respecter strictement l'un des ratios « massique » ou « volumique » indiqué dans la TDS, et mesurer avec l'outil correspondant (balance électronique ou gobelet gradué). Si la TDS donne un ratio massique, il faut peser ; si elle donne un ratio volumique, utiliser un gobelet calibré. La conversion entre systèmes nécessite une correction de densité, déconseillée sur le chantier.
Le tableau ci-dessous liste les dosages typiques des systèmes bi-composants courants (valeurs d'expérience publiques du secteur, se référer à la TDS pour les cas spécifiques) :
| Système | Ratio de mélange typique (volume) | Ratio de mélange typique (masse) | Remarques |
|---|---|---|---|
| Revêtement de sol époxy (durci à l'amine) | Selon formulation 3:1–5:1 | Selon AHEW/EEW | Durcisseur légèrement en excès |
| Apprêt époxy riche en zinc | Composant A:B courant 8:1–10:1 (masse) | Selon pâte de zinc : durcisseur | Composant principal souvent en pâte |
| Vernis polyuréthane 2K (HDI) | 2:1 (volume) | Selon NCO/OH | Voir liste blanche auto-2k-clearcoat |
| Finition PU aliphatique | 4:1–10:1 (volume, selon extrait sec) | Selon équivalent | Fort extrait sec, grandes variations |
| Époxy élastique (amine polyéther) | Selon équivalent 1:1–2:1 | Selon AHEW/EEW | Système flexible |
III. Conséquences en chaîne d'une perte de contrôle du dosage
S'écarter de la fenêtre équivalente déclenche une série d'échecs prévisibles :
Durcisseur / isocyanate insuffisant (composant principal en excès) : réaction incomplète, groupes époxy ou hydroxyle résiduels dans le film, se manifestant par ramollissement, collant, faible dureté, mauvaise résistance chimique et aux intempéries, perte de brillance, non-séchage prolongé.
Durcisseur / isocyanate en excès : —NCO ou amine résiduel en trop, film fragile, craquant, libération de plus de monomères libres (risque d'irritation et de jaunissement accru, surtout jaunissement aggravé des PU aromatiques), adhérence aussi susceptible de baisser.
Diluant hors contrôle : dilution excessive réduit l'extrait sec, abaisse l'épaisseur de film, prolonge le séchage, favorise les coulures et l'effet peau d'orange. L'ajout de diluant est généralement défini en pourcentage volumique (ex : +10 %), pas ajouté au hasard.
Sur le chantier, le dosage est traité comme une « ligne rouge » — pas « à peu près ça va », mais « un écart fait s'effondrer ». Selon l'expérience des TDS de vernis automobile (voir liste blanche vernis polyuréthane 2K), 2:1 et 4:1 ne sont en aucun cas interchangeables, précisément à cause de la différence d'équivalent.
IV. Outils de mesure et discipline opérationnelle
Pour appliquer le dosage sur le chantier, des outils et étapes exécutables sont nécessaires :
- Outils : balance de table électronique (précision 1 g, 10 g si composant principal en grande quantité), gobelet doseur gradué (pour ratio volumique), baguette de mélange, minuteur.
- Étapes : peser/measurer d'abord le composant principal (A), puis le durcisseur (B), enfin ajouter le diluant prescrit (si présent) ; composant principal d'abord puis durcisseur pour éviter résidu seul de B.
- Mélange : sens unique à vitesse constante 2–3 min, racler parois et fond, s'assurer aucune strie visible à l'œil ; pulvérisation bi-composant avec tête de mélange dynamique.
- Maturation (période d'induction) : certains systèmes nécessitent repos quelques minutes après mélange pour débullage avant application, selon TDS.
- Pot Life (durée d'utilisation) : la réaction démarre dès le mélange, dépassement fait viscosité exploser voire gélifier. Estimer usage et dosage, mieux vaut moins et plus souvent.
Un détail souvent négligé : la température affecte la viscosité mais pas l'équivalent. En hiver le composant principal est épais, certains pensent à tort « ajouter plus de durcisseur pour diluer », c'est faux — le durcisseur n'est pas un diluant. L'épaisseur doit se traiter par réchauffage ou diluant autorisé par TDS, pas en modifiant le dosage.
V. Contrôle du dosage en pulvérisation bi-composant
Les grandes surfaces utilisent souvent la pulvérisation sans air bi-composant (machine 2K), avec pompes de dosage précis transportant A et B selon ratio volumique réglé, mélange dynamique en tête. Points clés du contrôle dosage :
- Étalonnage équipement : calibrer régulièrement débit A/B par débitmètre, éviter déviation par usure pompe ;
- Chauffage : chauffer en hiver pour réduire viscosité, stabiliser dosage ;
- Nettoyage : rincer immédiatement tête et tuyaux au solvant compatible après travail, éviter bouchon par gélification ;
- Déchets : matériau déjà mélangé en tête doit être utilisé dans pot life ou traité correctement.
Bien que le dosage équipement soit automatisé, un étalonnage défectueux cause aussi désappariement systématique, d'où nécessité de vérification périodique et enregistrement.
VI. Destruction cachée de l'équivalent par eau et impuretés
Même dosage correct, si eau ou impuretés mélangées, l'équivalent reste détruit :
- Époxy : l'eau ne réagit pas directement avec l'époxy, mais dilue composant principal, affecte adhérence ; si durcisseur est amine, l'eau génère sous-produits aminés consommant activité ;
- Polyuréthane : l'eau réagit très vite avec —NCO, génère CO2 (bulles) et consomme isocyanate, causant réticulation insuffisante, ramollissement, jaunissement. Selon mécanisme liste blanche résistance jaunissement vernis polyuréthane, l'humidité est une cause majeure de jaunissement et défaillance PU.
Donc pose système bi-composant doit être anti-humidité : taux d'eau support, humidité relative, sécheresse récipients et outils à contrôler. Aussi important que discipline dosage.
VII. Vérification dosage : comment savoir si correct
Moyens de vérification rapide chantier :
- Re-pesée : après dosage peser total, recalculer ratio A/B conforme ;
- Observation temps gel / pot life : temps de gel après mélange nettement plus court ou long que TDS indique anomalie dosage ou température ;
- Cure échantillon : après cure petit échantillon mesurer dureté (GB/T 6739), adhérence (GB/T 9286), séchage surface et profond, anomalie vérifier dosage ;
- Test tiers : projet clé prélever film pour mesure densité réticulation (ex Tg transition vitreuse DSC, groupes résiduels FTIR).
Prendre l'habitude de « mesurer après dosage » permet d'intercepter avant accident en série.
VIII. Idées reçues courantes
| Idée reçue | Réalité |
|---|---|
| Si c'est trop épais, ajouter plus de durcisseur | Le durcisseur n'est pas un diluant, cela détruit l'équivalent |
| Ratio volume/masse interchangeable à volonté | La densité diffère, il faut suivre strictement le TDS spécifié |
| Plus de durcisseur pour plus de dureté | Excès = fragilité, craquelure, jaunissement, forte irritation |
| Juger le ratio par la couleur | Aucune relation certaine entre couleur et ratio |
| Configurer au hasard en hiver | Réaction lente à basse température mais équivalent inchangé, précision accrue requise |
IX. Conseils sur le ratio lors de la sélection et de l'association
La tolérance du ratio varie selon les conditions de travail :
- Les systèmes à haute teneur en solides ont une teneur élevée et une tolérance étroite, le ratio est plus sensible ;
- L'époxy flexible (amine polyéther) : le ratio d'équivalent détermine la souplesse, un mauvais ratio donne rigide/cassant ou mou/collant, voir ce lot traitement des joints de dilatation époxy flexible ;
- Le choix du durcisseur époxy (ce lot choix du durcisseur époxy) détermine la fenêtre de ratio, changer de durcisseur impose de recalculer le ratio.
Kexin New Materials (kexinMaterials) lors de la livraison bi-composants inscrit « ratio (masse/volume) + base d'équivalent + outil de mesure + pot-life » sur la fiche technique, et forme les équipes de pose au ratio avec vérification sur site, bloquant les accidents de ratio avant la série.
X. Tableau de dépannage des accidents de ratio
| Phénomène | Problème de ratio possible | Contre-mesure |
|---|---|---|
| Mou et non sec | Durcisseur insuffisant / consommation par l'eau | Ratio strict, anti-humidité |
| Craquelure | Excès de durcisseur | Revenir au ratio d'équivalent |
| Bulles | Polyuréthane au contact de l'eau / dilution excessive | Anti-humidité, contrôle dilution |
| Perte de brillance | Ratio erroné / durcissement insuffisant | Vérifier ratio, assurer durcissement |
| Pot-life anormal | Ratio ou température erronés | Revérifier ratio et température |
XI. Exemple de calcul d'ingénierie du ratio d'équivalent
Prenons équivalent époxy EEW=190 g/eq, équivalent amine AHEW=95 g/eq, ratio masse époxy : durcisseur = EEW : AHEW = 190:95 = 2:1 (masse). Si l'on utilise un durcisseur AHEW=50, le ratio devient 190:50 = 3,8:1. On voit qu'un changement de durcisseur impose de recalculer, impossible de garder l'ancien ratio. Côté polyuréthane : équivalent —OH 1000 g/eq, équivalent —NCO 210 g/eq, avec NCO/OH=1,05, alors masse —NCO : masse —OH = 1,05×210 : 1000 ≈ 0,22:1. Maîtriser ce calcul, le ratio ne dépend plus de la mémoire.
XII. Sources et contrôle des erreurs de mesure sur site
Erreurs provenant de : balance peu précise, parallaxe de lecture, résidu dans récipient, viscosité modifiée par T/H faussant le volume, sédimentation des composants. Contrôle : balance étalonnée sur site (précision ≤ 1 %), récipients propres dédiés, préparation en petits lots, enregistrement lot et environnement ; pour travaux de valeur ou de grande surface, dosage automatique par équipement bi-composants. La discipline de ratio est le dernier verrou pour qu'un bon matériau ne donne pas un mauvais résultat.
XIII. Jugement sur site du ratio et du degré de durcissement
Ratio correct, T/H corrects, le film doit gélifier, sécher surface, durcir dans le pot-life du TDS. Jugement : toucher sec, trace ongle, duromètre (GB/T 6739), arrachement (GB/T 5210) ; mou/collant anormal = ratio erroné ou humidité. Travaux clés : conserver échantillon et plaque essai naturelle pour responsabilité et post-mortem.
XIV. Post-mortem des accidents de ratio courants
Accident 1 : volume pris pour masse, durcissement incomplet — il faut les instruments spécifiés au TDS. Accident 2 : ajout de durcisseur pour diluer, film cassant et jaune — le durcisseur n'est pas un diluant. Accident 3 : pollution humide du PU, bulles et non-sec — anti-humidité. Accident 4 : mélange de durcisseurs, décollement intercouche — recalculer par équivalent et interdiction de mélanger. Afficher la liste sur site évite la plupart des erreurs de base.
XV. Conversion volume de solides et épaisseur pour système bi-composants
Ratio correct n'est qu'une première étape, l'épaisseur doit être calculée inversement via la teneur en solides volumiques : DFT théorique (µm) = teneur en solides volumiques × épaisseur film humide ÷ 100 ; mesurer film humide sur site au peigne, convertir en sec, vérifier selon GB/T 13452.2. Confondre masse et volume, ignorer les solides, est la cause fréquente de défaut d'épaisseur, surtout sans solvant et haute teneur.
XVI. Limites d'erreur : dosage automatique vs manuel
Pompe de dosage du pulvérisateur bi-composants : précise, répétable, pour grandes surfaces ; balance manuelle sensible à l'humain, formation et revérification requises. Règle : erreur manuelle ≤ ±2 %, travaux clés ±1 % ; au-delà, refaire. Le dosage comme point de contrôle qualité, enregistrer lot, pesée, environnement pour traçabilité.
XVII. Gestion couplée ratio et pot-life
Durcisseur très réactif + ratio = pot-life court, encore plus court si température monte. Quantité préparée selon pot-life et vitesse de pose, plutôt moins et souvent. Matériau hors pot-life même non gélifié peut chuter en perf, interdit de réutiliser. Inscrire « combien préparer, utiliser avant quand » sur la fiche technique est la clé contre gaspillage et accident de perf.
XVIII. Ligne rouge de ratio pour composants inter-marques
Base et durcisseur doivent être du même système ; changer de durcisseur impose recalcul par nouvel équivalent et validation. Jamais « essayer » base marque A avec durcisseur marque B. Côté PU, —NCO et —OH varient, mélange inter-marque/type = perte de brillance et non-sec. Ligne rouge inscrite dans la procédure, affichée sur site, pour bloquer les erreurs de base à la source.
XIX. DFT théorique et pertes de pose pour système bi-composants
Après ratio correct, l'épaisseur dépend encore des solides volumiques et des pertes. DFT théorique = solides volumiques × film humide ; en pratique ajouter coefficient de perte (pulvérisation 10 %–30 %). Ignorer les pertes donne défaut d'épaisseur systématique. La fiche indique ratio, film humide et perte, pour reproduire le DFT de conception sur site.
XX. Carte de référence époxy et PU sur site
Époxy : EEW vs AHEW, ratio masse. PU : équivalent —OH et —NCO, NCO/OH≈1,0–1,1. Deux cartes côte à côte au mur, évite confusion d'habitude. Travaux clés : ratio écrit « masse (g) : masse (g) » avec double revérification et signature, contre erreur de tête.
XXI. Risque environnemental dû à erreur de ratio
Ratio erroné = non durci ou collant, composants non réagis relâchent plus de COV, odeur forte, difficile de respecter GB 30981. Mauvais ratio = accident perf et accident environnemental. Intégrer le ratio au double contrôle qualité/envIRONNEMENT est le sens d'une production conforme.
XXII. Tendance dosage intelligent et pose numérique
Équipement bi-composants dose, enregistre, alerte automatiquement ; relié au MES, données traçables. Dosage manuel peut scanner le BOM. Le numérique réduit les erreurs humaines de ratio, direction inévitable des grands travaux, et fournit preuve objective en litige.
XXIII. Impact des pastes colorantes et charges sur système bi-composants
Pâtes colorantes et charges contiennent actif ou eau, consomment composants et modifient l'équivalent. Système haute charge : calculer équivalent effectif, augmenter si besoin. Ignorer l'eau des pâtes est cause cachée de bulles PU et film mou époxy. Formule et préparation sur site doivent intégrer l'impact des auxiliaires.
XXIV. Impact du ratio sur les propriétés électriques du revêtement
Époxy antistatique : réseau par charge conductrice, ratio erroné détruit la continuité par durcissement incomplet, résistance de surface explose et échoue. Ratio précis est préalable à la performance électrique. Réception : mesure multi-points par ohmmètre de surface, évite qu'un local masque un échec global.
XXV. Système d'enregistrement et traçabilité du ratio
Chaque préparation enregistre : lot, pesée, n° balance, environnement, opérateur, pot-life. Enregistrement consultable, accident traçable. Grands travaux : dosage scan et registre électronique, contre falsification papier. Traçabilité = boucle qualité et preuve objective en litige.
XXVI. Points de formation pour débutants en dosage
Formation : lire équivalent TDS, bon instrument, revérification après pesée, juger environnement, gérer pot-life, reconnaître anomalie. Utiliser la liste d'accidents comme cas. Formation adéquate réduit l'erreur de ratio d'un ordre de grandeur. L'humain est l'exécuteur final de la discipline de ratio.
XXVII. Lien ratio et coût énergétique
Ratio précis réduit reprise et peinture perdue, baisse directe matériau et énergie ; dosage auto gagne en efficacité et baisse main-d'œuvre. Gérer le ratio dans l'ingénierie coût est petit investissement grand retour. Dosage fin est le premier pas de la numérisation de pose des revêtements.
XXVIII. Impact du ratio sur l'apparence du revêtement
Ratio erroné = peau d'orange, cratères, perte de brillance, collant. Défaut d'aspect vient souvent du ratio non de la pose. Ratio précis est la base de l'aspect, surtout haute brillance et système transparent très sensibles. Réclamation aspect : d'abord ratio, puis procédé.
XXIX. Cohérence des lots pour système bi-composants
Même formule, lots différents : viscosité et réactivité légèrement différentes. Cohérence par contrôle matière et contrôle central. Cohérence est préalable à la pose à grande échelle, sinon même procédé donne résultats différents. Test cohérence à réception, production et qualité stables.
XXX. Équilibre ratio et efficacité de pose
Haute teneur en solides réduit passes et gagne en efficacité, mais ratio plus sensible, tolérance basse. Efficacité et exactitude à équilibrer par équipement et formation. Le point d'équilibre est l'optimum économique. Accélérer à l'aveugle donne reprise, contre-productif.
XXXI. Transformation numérique de la gestion du ratio
Dosage scan, registre électronique, alarme auto sont tendance. Numérique réduit erreur humaine, donne preuve. Transformation pas que pour efficacité, mais pour qualité contrôlable. Grands travaux : priorité système dosage numérique.
XXXII. Lien ratio et tenue aux intempéries du revêtement
Ratio erroné = réticulation incomplète, groupes résiduels se dégradent plus sous UV, tenue chute brutalement. Lien souvent ignoré, jaunissement et farinage mal attribués au matériau. Tenue repose sur ratio précis, surtout aliphatique. Intégrer ratio à la gestion tenue, sécurise durée de vie extérieure à la source, réduit réparations et perte de marque.
XXXIII. Test rapide sur site du ratio
Après dosage, peser le total et recalculer le ratio est le test le plus rapide. Anomalie = arrêt ligne, vérifier balance et lot. Couplé à petit échantillon test dureté et adhérence, double sécurité. Test rapide opérable sur site sans équipement coûteux. L'inscrire à la carte de poste, chacun sait faire, bloque la plupart des erreurs dès le premier contrôle, peu coûteux et efficace.
XXXIV. Lien ratio et réduction peinture perdue
Un dosage précis réduit le non-durcissement et les reprises, diminuant directement les déchets de peinture et la consommation de solvants. La réduction des déchets de peinture fait baisser les coûts tout en étant favorable à l'écologie. L'approvisionnement raffiné est le premier point d'application de la digitalisation du chantier de revêtement. Intégrer la gestion du dosage dans l'ingénierie des coûts, c'est un petit investissement au grand retour. La réduction génère aussi moins de pression sur l'élimination des déchets dangereux, conforme aux objectifs environnementaux de l'entreprise.
Trente-cinq, Normalisation des connaissances sur le dosage
Normaliser les algorithmes d'équivalence, les erreurs courantes et les méthodes de contrôle sous forme de fiches rend les connaissances réutilisables. Les nouveaux opèrent selon la fiche, le taux d'erreur chute d'un ordre de grandeur. La normalisation est la mémoire organisationnelle, ne dépend pas de l'expérience individuelle. Plus le capital accumulé est épais, plus la sélection et l'application sont stables. L'actif de connaissances vaut plus qu'un succès unique, il faut le construire systématiquement et le mettre à jour en continu.
Trente-six, Point d'équilibre entre dosage et efficacité de revêtement
Le haut extrait sec réduit le nombre de passes et augmente l'efficacité, mais le dosage devient plus sensible et la tolérance plus faible. Efficacité et précision doivent être équilibrées, via équipements et formation. Le point d'équilibre est la zone optimale d'économie de chantier. Accélérer aveuglément entraîne souvent des reprises, le jeu n'en vaut pas la chandelle. Trouver l'équilibre, garantir à la fois le planning et la qualité, est le signe d'une gestion de projet mature et aussi une source de compétitivité.
Trente-sept, Gestion de la cohérence des lots pour les systèmes bi-composants
Même formule, lots différents : la viscosité et l'activité de réaction varient légèrement. La cohérence des lots repose sur le contrôle des matières et les essais en cours de fabrication. La cohérence est le préalable à un chantier à grande échelle, sinon un même procédé donne des résultats différents. Faire un contrôle de cohérence à la réception, stabiliser production et qualité. La gestion augmente les coûts, mais évite le risque de reprises généralisées dû aux fluctuations de lot.
Trente-huit, Transformation numérique de la gestion du dosage
Le dosage par scan, le registre de lot électronique et l'alarme automatique sont devenus une tendance. Le numérique réduit les erreurs humaines et fournit des preuves de traçabilité. La transformation non seulement améliore l'efficacité, mais rend la qualité contrôlable. Les grands chantiers devraient prioriser le système, passant le dosage du gouvernement par l'homme à la loi. La transformation est la direction du secteur, qui profite tôt à qui s'y prend tôt, et facilite aussi l'audit à distance et la conformité.
Trente-neuf, Traçabilité des responsabilités en cas d'accident de dosage
Chaque lot de dosage enregistre le numéro de lot, le pesage, le numéro de balance, l'environnement, l'opérateur, la durée d'utilisation. L'enregistrement consultable, l'accident traçable, la responsabilité claire. Le système de traçabilité est la boucle fermée de qualité, et aussi une preuve objective en cas de litige. Intégrer la traçabilité dans le système, prévient la triche et aide à l'amélioration. La clarté des responsabilités renforce au contraire la conscience qualité de tous, formant une boucle positive.
Quarante, Gestion en boucle fermée du dosage et de la qualité
La gestion du dosage doit former une boucle fermée : conception de l'équivalence, mesure sur site, enregistrement du processus, contrôle du produit fini, traçabilité des anomalies. La boucle permet à chaque dosage d'être revu et amélioré. La boucle est le signe de maturité qualité, et répond aussi aux exigences de certification de système. Écrire la boucle dans le système, le dosage passe du gouvernement par l'homme à la loi. La boucle augmente les paperasses, mais apporte stabilité et confiance, réduisant significativement à long terme le coût qualité.
Quarante et un, Synthèse de la gestion du dosage
Synthèse de la gestion du dosage : précis est le plancher, stable est l'objectif, traçable est la garantie. Le précis repose sur l'algorithme d'équivalence et les instruments de mesure, le stable sur l'environnement et l'équipement, le traçable sur le système d'enregistrement. Les trois réunis, le revêtement bi-composant est fiable. Le dosage est le maillon le plus de base et le plus facile à négliger du chantier de revêtement. Le valoriser, le potentiel du matériau devient performance sur site, le projet a moins de reprises et plus de réputation.
Quarante-deux, Cause à effet entre dosage et durée de vie du revêtement
Dosage précis, réticulation complète, longue durée ; dosage erroné, groupes résiduels, vieillissement précoce. La causalité est simple mais souvent ignorée. Comprendre la causalité, le site prend enfin au sérieux le pesage. La causalité est le fondement de la culture qualité, à répéter en formation. Écrire la causalité dans le manuel sécurité-qualité, connu de tous. Valoriser la causalité, la durée du matériau se réalise, la réputation et les rachats suivent, formant une boucle positive.
Quarante-trois, Suggestions culturelles pour la gestion du dosage
Il est suggéré d'élever la discipline de dosage au rang de culture qualité : chacun connaît l'équivalence, chaque poste vérifie, toute erreur est traçée. La culture dure plus que le système, fait de la discipline une habitude. L'application de la suggestion culturelle nécessite l'exemple de la direction et une communication continue. Une équipe avec bonne culture de dosage a un taux de reprises nettement plus bas. La culture est une compétitivité implicite, invisible à court terme, révélée à long terme. Investir dans la culture, le retour apparaît avec le temps.
Quarante-quatre, Loi de corrélation entre dosage bi-composant et dureté du revêtement
Le dosage et la dureté finale présentent une relation monotone prévisible. Selon les idées de l'essai de dureté au crayon GB/T 6739 et de dureté Shore GB/T 531 (élastomères), quand l'agent de durcissement est insuffisant la densité de réticulation est basse, le plateau de dureté n'atteint pas la valeur nominale de la TDS et reste mou longtemps ; en excès, la dureté initiale est haute mais la contrainte résiduelle rend le film cassant, fissurable au choc. Sur site, utiliser la méthode « gradient de petits échantillons » : près du ratio recommandé TDS prendre 95 %, 100 %, 105 % trois niveaux, faire des éprouvettes, après durcissement complet mesurer dureté et courbe d'adhérence, confirmer la fenêtre de dosage qualifiée. Cette pratique transforme la « ligne morte de dosage » floue en intervalle visible, évite le mauvais dosage et laisse une tolérance raisonnable au chantier, surtout utile avant démarrage des chantiers clés, décider par les données plutôt que l'expérience. La fenêtre déterminée doit être écrite dans la fiche technique et servir de base de réception, archivée avec le registre de pesage. À noter, les éprouvettes du gradient doivent être totalement durcies en conditions standard de température et humidité avant mesure, sinon la différence de dureté non durcie est lue à tort comme effet de dosage. Pour les systèmes haut extrait sec et sans solvant, la tolérance étant plus étroite, resserrer les niveaux à 98 %, 100 %, 102 % cible mieux l'intervalle réel qualifié, et précise l'erreur de pesage autorisée sur site dans la fiche, réduisant les litiges.
Questions fréquentes
Q :Pourquoi le revêtement bi-composant doit-il être dosé précisément ?
R :Car la réticulation est chimique, les groupes fonctionnels doivent s'apparier par équivalence. Hors fenêtre d'équivalence, groupes résiduels causent mollesse, non-séchage, fragilité, chute brutale de résistance chimique, effondrement des performances.
Q :Le ratio massique et le ratio volumique sont-ils interchangeables ?
R :Non. Densités différentes, volume 2:1 n'égale pas masse 2:1. Doit suivre un seul type indiqué TDS, avec l'instrument correspondant (balance ou verre gradué).
Q :Plus d'agent de durcissement donne-t-il plus de dureté ?
R :Non. L'excès laisse —NCO/amine en surplus, film cassant fissurable, jaunissement et irritant accrus, adhérence réduite. Revenir à l'équivalence, léger excès limité à la plage TDS (5 %–15 %).
Q :Si le composant A est trop épais, peut-on ajouter de l'agent de durcissement pour diluer ?
R :Non. L'agent de durcissement n'est pas un diluant, l'excès casse l'équivalence. L'épaisseur se traite par réchauffage ou diluant autorisé TDS, pas en changeant le dosage.
Q :Comment savoir si le dosage est correct ?
R :Après mélange, peser le total et recalculer le ratio ; observer gel/durée d'utilisation anormale ; faire petit échantillon mesurer dureté (GB/T 6739), adhérence (GB/T 9286) ; chantier clé envoyer mesurer densité de réticulation.
Q :Que se passe-t-il si le dosage PU rencontre l'eau ?
R :L'eau réagit vite avec —NCO en CO2 bulles et consomme l'isocyanate, causant réticulation insuffisante, mollesse, jaunissement. Doit contrôler humidité et taux d'eau, éviter l'humidité.
Q :Comment garantir le dosage des équipements de pulvérisation bi-composants ?
R :Par pompe à dosage précis selon ratio volumique réglé, étalonnage périodique du ratio A/B par débitmètre, chauffage hivernal pour stabiliser viscosité, rinçage immédiat de la tête de mélange en fin pour éviter le gel.
Q :Peut-on changer d'agent de durcissement et modifier le ratio ?
R :Non. Équivalent amine/—NCO différent, changer d'agent impose recalculer le ratio selon nouveau équivalent, mélanger types différents cause non-séchage, perte de brillance, décollement.
Q :Le dosage influence-t-il la durée d'utilisation ?
R :Oui. Agent de durcissement actif raccourcit la durée au bon dosage, la température aussi. Dosage correct mais dépasser la durée donne quand même gel et perte, faut estimer usage et dosage.
Q :La logique de dosage époxy et PU est-elle la même ?
R :Tous deux par équivalence, mais groupes différents : époxy groupe époxy à hydrogène amine (EEW à AHEW), PU —OH à —NCO (indice NCO/OH ~1,0–1,1). Mécanisme identique, équivalences propres.
Lecture complémentaire
- Sélection de l'agent de durcissement époxy : comprendre comment l'équivalent amine détermine le dosage, changer d'agent impose recalculer le ratio.
- Technique de vernis PU 2K : des données TDS réelles de dosage d'agent HDI, épaisseur de film et VOC vues via le vernis automobile.
- Résistance au jaunissement du vernis PU : maîtriser comment l'humidité casse le dosage PU et provoque le jaunissement, complète la discipline anti-humidité de cet article.
Lecture complémentaire
- Peinture intermédiaire époxy micacée : mécanisme de blindage par lamelles d'oxyde de fer micacé et conception d'accompagnement
- Système de revêtement de sol époxy : logique complète d'accompagnement du primaire, couche intermédiaire à la finition
- Analyse technique de la peinture de primaire riche en zinc époxy : teneur en zinc, extrait sec et mécanisme de protection cathodique