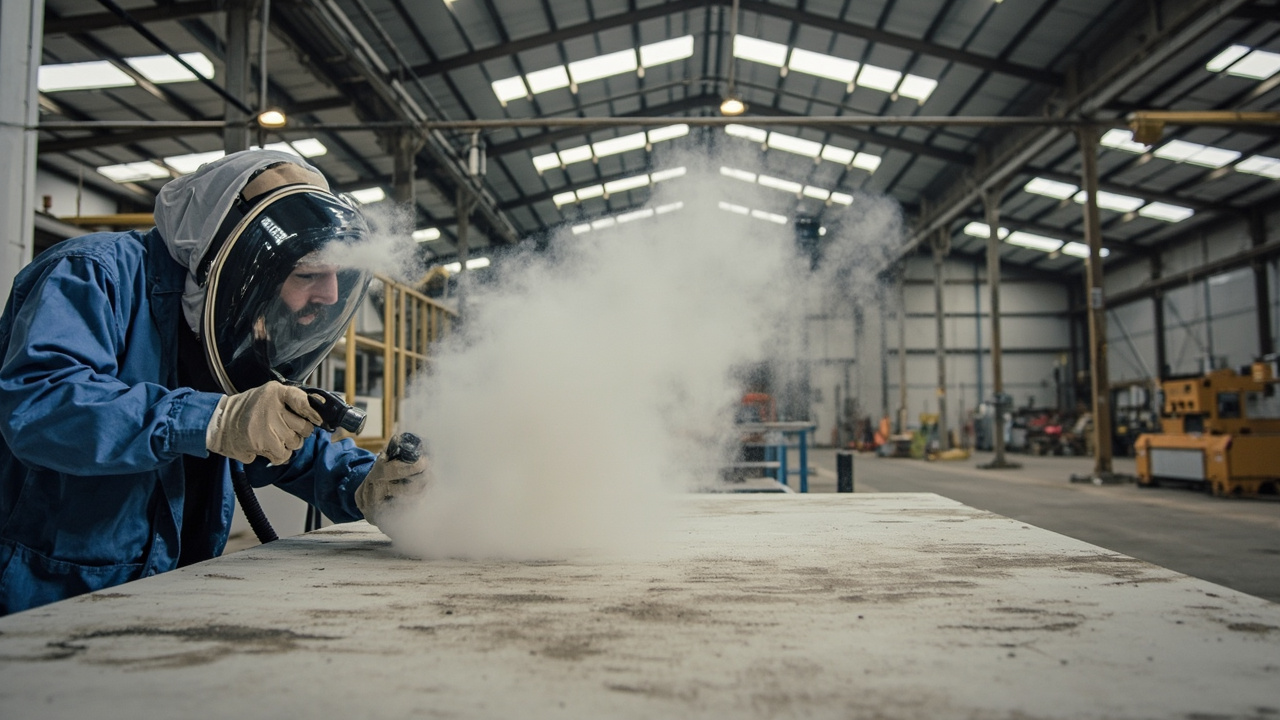
Il existe un vieil adage, maintes fois vérifié, dans l'industrie du revêtement anticorrosion : « trois parts peinture, sept parts préparation ». Cela signifie que la durée de vie d'un système de revêtement de protection industrielle dépend, pour un tiers, de la peinture elle-même, et pour sept parts, du traitement de surface avant l'application. Même avec le meilleur apprêt riche en zinc époxy et la finition polyuréthane aliphatique la plus chère, si la rouille, l'huile et les calamines sur le substrat ne sont pas bien éliminées, l'adhérence ne prend pas, et les milieux corrosifs pénètrent directement par les points faibles ; en quelques mois, le revêtement bulle, rouille et s'écaille. Cet article explique en profondeur le traitement de surface pour les peintures industrielles : en quoi consiste exactement le grade de sablage Sa2.5, pourquoi la rugosité de sablage est contrôlée entre 30–75 µm, comment gérer le point de rosée et l'humidité relative, et pourquoi le nettoyage par outils manuels St2/St3 n'est que « minimal ».
Dans la conception des systèmes de génie anticorrosion lourde, Kexin New Materials (kexinMaterials) souligne toujours la « priorité au traitement de fond » — quelle que soit la peinture époxy à très haute teneur en solides ou le système polyuréthane basse VOC choisi, le grade de traitement de surface est la contrainte première du dossier de système. Les grades et paramètres cités dans cet article proviennent tous de TDS publics, de l'ISO 8501-1, de l'ISO 12944-2018 et d'autres normes nationales et internationales.
I. Pourquoi le traitement de surface détermine la durée de vie du revêtement
Des études statistiques sur la défaillance des revêtements montrent que le mauvais traitement de surface est la première cause de défaillance précoce du revêtement anticorrosion, représentant souvent plus que la somme de la sélection de la peinture et de la méthode d'application. Trois raisons :
- La source de l'adhérence est à l'interface : la liaison entre la peinture et l'acier repose sur l'encrage mécanique + l'adsorption chimique/polaire. La couche de rouille, les huiles et les sels solubles à la surface du substrat interrompent cette liaison, et l'adhérence tombe à zéro.
- Les impuretés résiduelles sont le point de départ de la corrosion : les interstices sous les calamines, les ions chlorure dans les piqûres de rouille forment une pile électrochimique sous le revêtement, provoquant une défaillance masquée « revêtement intact mais déjà rouillé à l'intérieur ».
- La rugosité détermine la profondeur d'ancrage : les micro-reliefs formés par le sablage sont les rivets mécaniques de la peinture ; une rugosité insuffisante ne « accroche pas », un excès laisse le sommet des pics à nu et des gaz piégés dans les vallées.
Par conséquent, le traitement de surface n'est pas une simple étape de « ponçage », mais une décision d'ingénierie aussi importante que la performance de la peinture. C'est aussi l'essence de « trois parts peinture, sept parts préparation » — investir budget et délai en priorité dans le traitement de fond est bien plus rentable que des réparations répétées a posteriori.
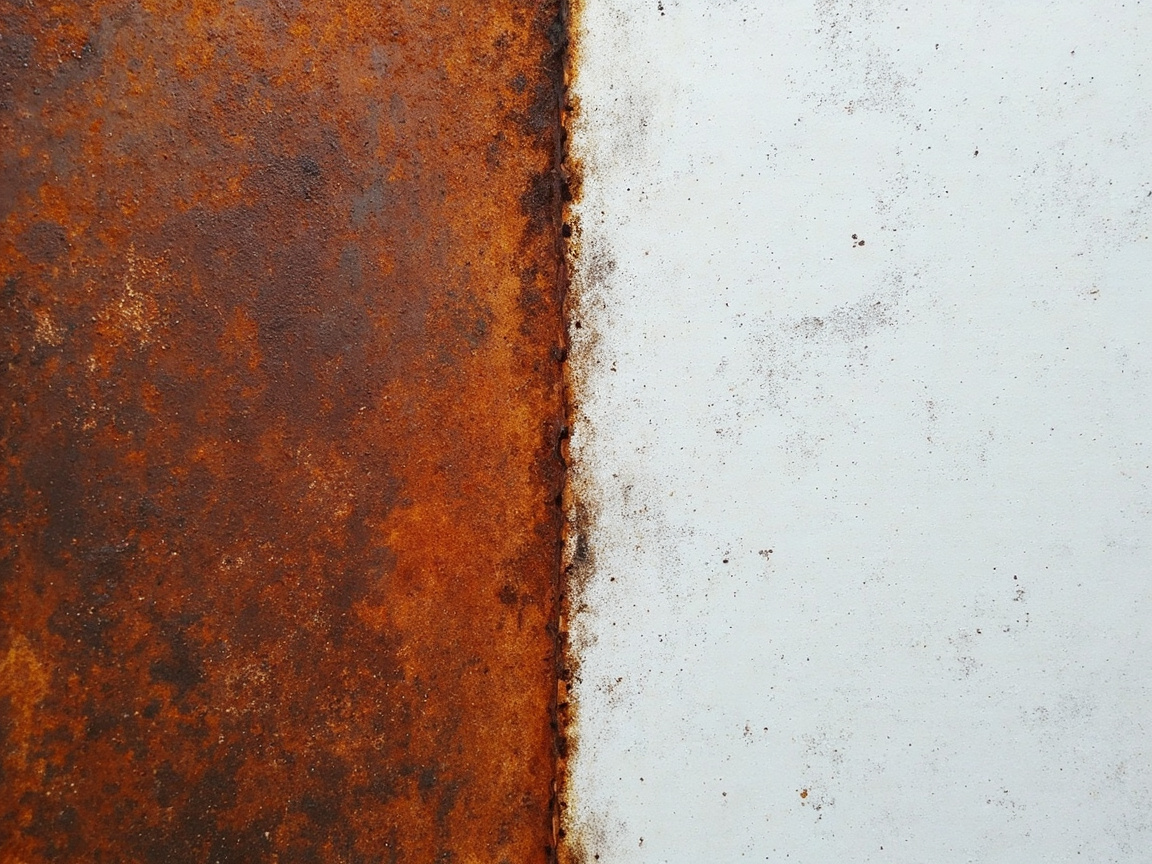
II. En quoi consiste exactement le grade de sablage Sa2.5 (Sa 2½)
Les grades de nettoyage par sablage sont définis par ISO 8501-1, désignés par « Sa » (Sand blasting) suivi d'un chiffre, du plus bas au plus haut : Sa1, Sa2, Sa2.5, Sa3. Le soi-disant « sablage Sa2.5 » en ingénierie correspond à Sa 2½ (nettoyage par sablage très soigné, quasi-blanc).
Selon l'ISO 8501-1, l'exigence de Sa 2½ est : la surface de l'acier ne doit présenter aucune trace visible de graisse, saleté, calamine, rouille ou revêtement de peinture, et toute trace résiduelle ne doit être que des taches ponctuelles ou des stries légères. En d'autres termes, à l'œil nu la surface est uniformément gris métal blanchâtre, seules de très légères stries claires dispersées sont tolérées, aucune rouille en plaque ni calamine n'est admise.
Les autres grades correspondants :
- Sa 1 (léger) : élimine uniquement les impuretés friables, conserve beaucoup de calamines et de rouille, quasi inutilisé en anticorrosion.
- Sa 2 (soigné) : la plupart des calamines, rouille et revêtements sont éliminés, mais des ombres et légères décolorations sont tolérées.
- Sa 2½ (très soigné / quasi-blanc) : ne reste que de très légères taches, seuil courant de l'anticorrosion lourde.
- Sa 3 (blanc / grade blanc) : aucune impureté visible, brillance métallique uniforme sur toute la surface, pour les conditions les plus sévères (ex. intérieur de réservoirs, qualité alimentaire).
Les archives de recherche le confirment : l'exigence de traitement de l'acier au carbone pour Jotacote Universal N10 de Jotun est « St 2 (minimum) / Sa 2½ (recommandé, ISO 8501-1) » ; la peinture antirouille alkyd (GB/T 25251-2010) exige également « sablage Sa2.5, rugosité 30–75 µm ». On voit que Sa2.5 est le grade recommandé universel pour les apprêts de protection industrielle.
III. Rugosité de sablage : pourquoi bloquée entre 30–75 µm
Le sablage non seulement dérouille, mais « crée » des micro-reliefs à la surface, la profondeur de ce relief est la rugosité (profil de surface, Rugosité). Les archives de recherche indiquent clairement pour la peinture antirouille alkyd : sablage Sa2.5, rugosité 30–75 µm. Cet intervalle n'est pas arbitraire, c'est l'équilibre entre adhérence et couvrance.
Relation entre rugosité et adhérence :
- Rugosité↑ → surface d'ancrage mécanique↑ : la peinture pénètre dans les pics et vallées formant un « rivetage », l'adhérence au arrachement (selon la méthode de quadrillage GB/T 9286, grade 0/1 est excellent) augmente nettement.
- Rugosité trop faible (< 25 µm) : ancrage insuffisant, le revêtement est comme collé sur du verre, facilement décolable en plaque entière.
- Rugosité trop élevée (> 75–100 µm) : les sommets de pics peuvent ne pas être entièrement recouverts par la peinture (surtout en une seule couche fine), les pointes deviennent des points de rupture corrosion ; par ailleurs les vallées piègent l'air formant des piqûres.
Ainsi 30–75 µm est la fenêtre optimale de la plupart des apprêts industriels (époxy riche en zinc, antirouille alkyd, époxy micacé). La valeur précise dépend du DFT : plus le film est épais, plus une rugosité légèrement plus haute est tolérée ; film mince, la rugosité doit être vers la borne basse. Après application, comparer sur site avec un étalon de rugosité (ex. étalon ISO 8503), pas au toucher.
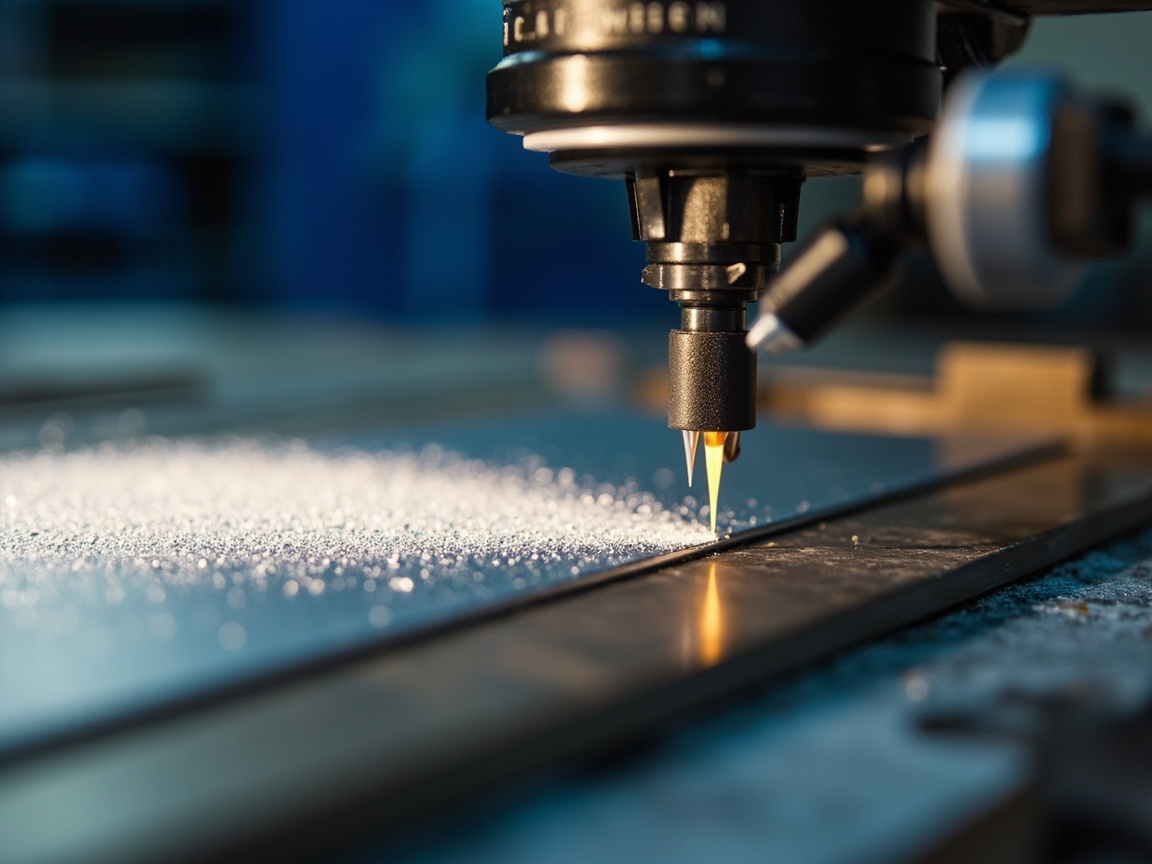
IV. Acier inoxydable et substrats spéciaux : meulage avec abrasif non métallique
Pour l'acier au carbone, le sablage avec grenailles/billes d'acier suffit, mais l'acier inoxydable ne doit pas utiliser d'abrasif ferreux — l'enfouissement de fer provoque sa propre rouille (« contamination ferreuse »). L'exigence de traitement de Jotacote Universal N10 pour l'inox dans les archives est : meulage avec abrasif non métallique produisant des rayures. Autrement dit, utiliser de l'oxyde d'aluminium, du grenat, du sable plastique ou autres abrasifs non métalliques pour créer des rayures uniformes (assurer l'ancrage) tout en évitant la contamination ferreuse.
Extension de ce principe :
- Galvanisation à chaud, alliage d'aluminium et autres substrats mous ou actifs doivent aussi éviter l'abrasif ferreux ;
- L'objectif de meulage est « rayures uniformes + dégraissage », non pas rechercher le métal quasi-blanc ;
- Peindre rapidement après traitement, éviter la pollution secondaire ou la rouille de surface.
Pour l'aluminium, l'acier galvanisé, ces substrats, un sablage trop violent endommage le substrat ; on utilise généralement un léger sweep blasting ou un meulage léger à abrasif non métallique, avec un grade inférieur au Sa2.5 de l'acier au carbone.
V. Contrôle environnemental : point de rosée +3℃ et RH ≤ 80%
Un traitement de surface conforme n'est que la première étape, l'environnement lors de l'application détermine aussi le succès. Les paramètres généraux de « peinture de finition époxy-polyuréthane » dans les archives donnent une limite claire : exigences environnementales : température 5–35℃, humidité relative ≤ 80%, température du substrat supérieure au point de rosée de plus de 3℃. Ces trois règles sont la loi de fer de l'application des peintures industrielles :
- Température du substrat supérieure au point de rosée de 3℃ : le point de rosée est la température à laquelle l'air saturé en eau commence à se condenser. Si la température du substrat est inférieure ou proche du point de rosée, un film d'eau se condense à la surface, appliquer la peinture revient à peindre sur « l'eau », adhérence perdue, bulles faciles. Exiger au moins 3℃ de plus que le point de rosée, marge de sécurité.
- Humidité relative ≤ 80% : la forte humidité ralentit le durcissement (surtout la réticulation chimique époxy/polyuréthane dépend d'un environnement sec) et augmente le risque de condensation ; au-delà de 80% l'application est généralement interdite.
- Température 5–35℃ : trop basse, durcissement très lent voire nul ; trop haute, réduit le pot-life, orange peel et piqûres faciles.
Sur site, on utilise un calculateur de point de rosée / thermo-hygromètre en temps réel : saisir température de l'air et humidité relative pour obtenir le point de rosée, puis le comparer à la température du substrat. Beaucoup de défaillances de chantier trouvent leur cause dans « refroidissement de nuit, substrat sous le point de rosée mais pulvérisation continue ».
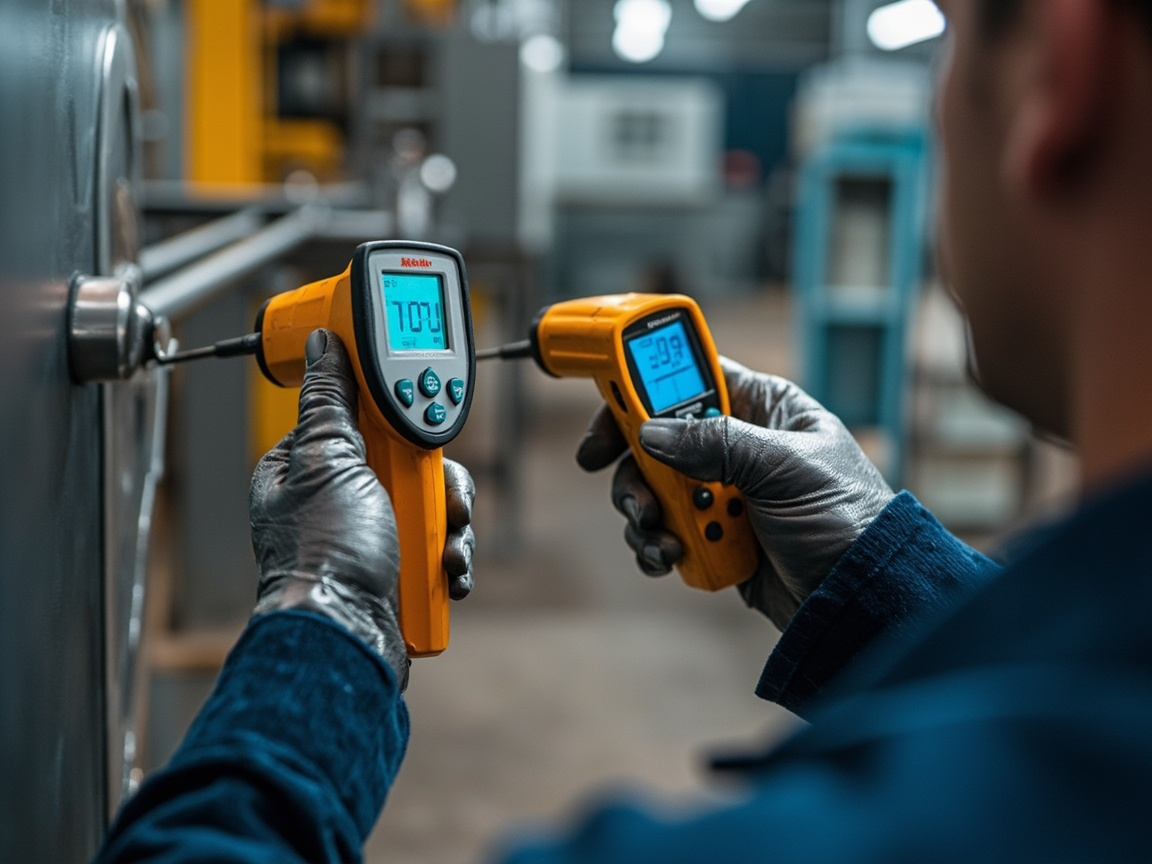
VI. Nettoyage manuel et par outils mécaniques : les limites de St2 / St3
Tous les chantiers ne permettent pas le sablage. Espaces confinés, équipements en service, chantiers sans arrêt de production ne peuvent utiliser que des outils manuels ou mécaniques. L'ISO 8501-1 désigne par St (outils manuels/mécaniques, Hand and Power Tool) :
- St 2 (nettoyage manuel et par outils mécaniques soigné) : brosses métalliques, meules etc. pour enlever rouille et revêtements friables, mais calamines, rouille et revêtements adhérents conservés ; surface sans graisse ni saleté. « Acceptable au minimum », uniquement pour protection générale ou temporaire.
- St 3 (nettoyage manuel et par outils mécaniques très soigné) : sur la base de St2, plus complet, la surface doit présenter un brillant métallique, meilleur ancrage. N'atteint toujours pas la profondeur de dérouillage du sablage.
Les archives de recherche confirment : Jotacote Universal N10 acier au carbone ”St 2 (minimum)” ; peinture alkyd antirouille ”ou St3 par outil mécanique″. Il apparaît que St2/St3 est un plan de repli lorsque le sablage est impossible, et non un substitut équivalent.
| Niveau | Méthode | Profondeur de dérouillage | Résidus | Scénarios applicables |
|---|---|---|---|---|
| Sa 2½ | Sablage | Presque blanc, seulement de très légères taches de couleur | Presque aucun | Apprêt antirouille lourd (recommandé) |
| Sa 2 | Sablage | Complet, ombres autorisées | Léger changement de couleur | Anticorrosion général |
| St 3 | Outil mécanique | Très complet, avec brillance métallique | Calamine adhérente conservée | Maintenance en service, espaces confinés |
| St 2 | Manuel/mécanique | Complet, sans exigence de brillance | Beaucoup de résidus adhérents | Minimal, protection temporaire |
Conclusion clé : si possible, sabler jusqu'à Sa2.5 ; St2/St3 ne sert que de seuil minimal lorsqu'on ne peut pas arrêter la production ou sabler, et le revêtement associé doit être un produit tolérant à la rouille et à haute adhérence (comme un époxy tolérant à la rouille), on ne peut pas appliquer arbitrairement une finition mince ordinaire.
VII. Comparaison du traitement de surface selon les substrats
| Substrat | Traitement recommandé | Niveau/rugosité | Attention abrasif | Base |
|---|---|---|---|---|
| Acier au carbone | Sablage | Sa 2½, rugosité 30–75 µm | Grenaille d'acier/billes d'acier utilisables | ISO 8501-1 ; TDS peinture alkyd antirouille |
| Acier inoxydable | Ponçage abrasif non métallique | Rayures uniformes, non presque blanc | Abrasifs ferreux interdits | TDS Jotacote N10 |
| Zinc/alu trempé à chaud | Balayage léger ou ponçage | Rayures légères | Abrasif non métallique | Pratique antirouille générale |
| Acier au carbone en service (sans arrêt) | Outil mécanique | St 3 prioritaire / St 2 minimum | — | TDS Jotacote N10 |
| Ancienne couche intacte | Ponçage mat + test de compatibilité | — | — | Principe de rénovation associée |
Ce tableau fixe ”substrat — méthode — niveau” pour éviter les extrêmes ”toujours sabler” ou ”toujours brosser au fil de fer”.
VIII. Contrôle qualité et réception du traitement de surface
Le traitement de surface ne peut pas se baser sur ”ça a l'air à peu près”, il faut utiliser des moyens quantifiables :
- Niveau visuel : évaluer le niveau Sa/St selon les photos standard ISO 8501-1, Sa2.5 doit être presque blanc, seulement de très légères taches.
- Rugosité : mesurer Rz avec un étalon de comparaison ISO 8503 ou un profilomètre, cible 30–75 µm.
- Sels solubles : pour les projets importants, mesurer les chlorures/sulfates de surface (ex. méthode Bresle), si dépassement, rinçage à l'eau sous haute pression requis.
- Huile : essuyage avec chiffon blanc sans tache d'huile ; dégraissage insuffisant ruine directement l'adhérence.
- Point de rosée et T/H : avant peinture, enregistrer température du substrat, température ambiante, humidité relative, point de rosée, s'assurer que le substrat est 3℃ au-dessus du point de rosée, RH ≤ 80%.
- Contrôle adhérence : après durcissement, quadrillage GB/T 9286 ou arrachement, 0/1 est excellent.
Inscrire cela dans la ”Fiche de réception du traitement de surface” est la base pour éviter les disputes ”le fond n'est pas bien traité mais on blâme la peinture”.
IX. Choix des abrasifs de sablage
L'abrasif détermine non seulement la vitesse de dérouillage, mais affecte aussi la rugosité, la propreté et la sécurité du substrat, c'est un maillon technique incontournable du traitement de surface :
- Billes/acier : premier choix acier au carbone, taux de récupération élevé, rugosité contrôlable ; mais strictement interdit pour inox et métaux non ferreux, sinon pollution ferreuse.
- Alumine (corindon) : dureté élevée, fort pouvoir coupent, pour rouille lourde et béton, aussi ponçage non métallique inox.
- Grenat : abrasif naturel non métallique, faible poussière, rugosité uniforme, utilisable inox, alu et acier au carbone, de plus en plus apprécié.
- Sable plastique / céramique : pour balayage léger alu et autres substrats tendres, évite d'endommager la matrice.
- Sable de rivière / minier : friable, poussière importante, risque de silicose, progressivement éliminé.
| Abrasif | Type | Substrat applicable | Caractéristique |
|---|---|---|---|
| Grenaille/bille acier | Métallique | Acier au carbone | Recyclable, bonne rugosité |
| Alumine | Non métallique | Acier carbone / inox | Coupe fort, efficace |
| Grenat | Non métallique | Acier carbone / inox / alu | Faible poussière, uniforme |
| Sable plastique | Non métallique | Alu / substrat tendre | Balayage léger sans blesser matrice |
Un mauvais choix d'abrasif ruine directement le traitement précédent — par ex. acier au carbone sablé avec grenaille d'acier sur inox, pollution ferreuse provoquant rouille, même le meilleur apprêt ne peut sauver.
X. Équipement de sablage et paramètres de procédé
Le sablage sur site contrôle la qualité par les paramètres, pas ”pointer et tirer” :
- Pression d'air comprimé : sablage ouvert souvent 0.6–0.7 MPa ; pression trop basse = dérouillage incomplet, chute d'efficacité.
- Angle de projection : 60–80° avec la surface optimal ; vertical rebondit et gaspille, trop petit affaiblit la coupe.
- Distance pistolet : 200–400 mm, trop proche blesse substrat, trop loin baisse efficacité et rugosité.
- Granulométrie abrasif : détermine rugosité, gros donne rugosité élevée, fin donne basse, à associer au DFT.
- Gestion environnement : zone de sablage nécessite dépoussiérage, anti-vent, anti-humidité, éviter rouille de retour et agglomération abrasif humide.
L'opérateur doit être formé, comparer rugosité avec étalon, inscrire paramètres dans fiche travail, pas au feeling.
XI. Contrôle des sels solubles et rouille flash
Le tueur invisible le plus négligé du traitement de surface est les sels solubles (chlorures, sulfates) :
- Source : atmosphère marine, sels de dégivrage, fumées industrielles, résidus détergent, adhèrent à l'acier sous forme ionique.
- Danger : même sablé Sa2.5, le sel sous couche absorbe humidité formant pile de concentration, provoquant ”corrosion filiforme” ”bulles”, même bonne adhérence ne tient pas.
- Détection : méthode patch Bresle avec chromatographie ionique ou colorimétrie, projets importants exigent sel surface ≤ limite (ex. 20–50 mg/m², selon norme).
- Élimination : rinçage eau douce haute pression (sans abrasif) est premier choix pour sel ; sablage enlève rouille mais pas sels solubles, erreur cognitive courante.
- Rouille flash : surface sablée rouille vite si humidité élevée, peindre dans délai ; si impossible, protection temporaire ou apprêt d'atelier.
Inscrire ”déselage” dans fiche procédé est clé longévité marine, pont, installation chimique, souvent oublié, finit en ”surface brillante mais rouille vite”.
XII. Erreurs courantes de traitement de surface
Erreur 1 : sabler seulement pour ”brillant”, ignorer rugosité. Brillant ≠ rugosité conforme, mesurer Rz étalon.
Erreur 2 : laisser longtemps après sablage avant peindre. Surface en air humide rouille (flash), peindre apprêt dans délai (ex. 4h, selon environnement).
Erreur 3 : sabler inox avec grenaille acier. Pollution ferreuse provoque rouille, abrasif non métallique obligatoire.
Erreur 4 : substrat sous point de rosée encore travaux. Piège nocturne froid, mesurer point de rosée.
Erreur 5 : St2 comme Sa2.5. Nettoyage manuel bien moins profond que sablage, apprêt ordinaire échouera tôt.
Erreur 6 : dérouiller sans dégraisser. Huile coupe adhérence, plus cachée que rouille.
Erreur 7 : rugosité plus haute mieux. Trop haute crête nue, vallée gaz, devient source corrosion.
XIII. Intégrer le traitement de surface dans le système associé
Le traitement de surface n'est pas isolé, mais premier maillon du système ”fond—inter—face”. Exemple ISO 12944-2018 : acier carbone en corrosion C2–CX, d'abord sablage Sa2.5 + apprêt atelier, puis apprêt époxy riche en zinc + couche intermédiaire époxy micacée de fer + finition polyuréthane. Niveau traitement inscrit dans tableau système, avec chaque épaisseur (fond 70–80µm, inter 100–150µm, face 100–120µm) comme base réception.
Kexin New Materials (kexinMaterials)Lors de la livraison d'un système de protection industrielle, les niveaux de préparation de surface, la plage de rugosité, les seuils de point de rosée/humidité et l'épaisseur du film de revêtement sont consignés ensemble sur la fiche de procédé, et des solutions correspondantes de ponçage par abrasif non métallique et de revêtement tolérant à la rouille sont fournies pour les substrats spéciaux tels que l'inox, l'acier galvanisé et les équipements en service, afin de garantir que « trois parts de peinture, sept parts de fond » se concrétisent réellement sur le chantier, et ne restent pas un slogan.
Pour l'arbitrage global du choix de système, si vous hésitez entre revêtement industriel solvant et revêtement industriel à l'eau, vous pouvez consulter le guide de sélection pour le remplacement solvant-eau des revêtements de protection industrielle ; et pour comprendre les différences « à l'eau vs solvant » en termes d'adhérence et d'application, comparaison de sélection entre peinture à l'eau et peinture solvant offre un cadre plus systématique. Côté sécurité de mise en œuvre, analyse des idées reçues sur la sécurité des peintures à l'eau vous aide aussi à éviter les risques de chantier tels que « ventilation insuffisante du traitement de fond ».
XIV. Correspondance entre préparation de surface et système de revêtement
Les exigences de préparation de fond diffèrent selon les revêtements, on ne peut pas traiter cela de façon uniforme :
- Apprêt riche en zinc époxy : doit être sablé Sa2.5 + rugosité 30–75 µm, sinon le contact entre la poudre de zinc et l'acier est défectueux, la protection cathodique échoue, et appliquer le riche en zinc est inutile.
- Couche intermédiaire micacée époxy : dépend de l'adhérence de l'apprêt ; un fond insuffisant provoque une décollation en chaîne, la couche barrière devient sans effet.
- Finition polyuréthane / acrylique : très sensible aux huiles et poussières ; un fond ou un nettoyage intercouche insuffisant provoque facilement cratères, décollement, perte de brillance.
- Revêtement tolérant à la rouille : utilisable en St2/St3, mais le principe reste « plus la rouille est enlevée, mieux c'est », ne pas prendre « tolérance » pour « sans traitement ».
En un mot : plus l'apprêt repose sur la protection électrochimique (ex. riche en zinc), plus il dépend du niveau de sablage ; plus la finition est fine et mince, plus elle craint la pollution. Le niveau de préparation de surface doit être inscrit dans le tableau de système conjointement avec le revêtement.
XV. Sécurité de mise en œuvre et prévention des poussières
La préparation de surface comporte des lignes rouges de sécurité, souvent ignorées au profit de « la seule qualité » :
- Poussière de sablage : le sable siliceux est interdit pour le sablage ouvert (cause la silicose) ; utiliser plutôt grenailles d'acier/grenat etc., avec système de dépoussiérage et protection respiratoire (au moins masque à particules NIOSH).
- Espace confiné : ventilation forcée obligatoire, contrôle de l'oxygène et des concentrations inflammables, surveillance dédiée, interdiction du travail en solitaire.
- Rebond des abrasifs : l'opérateur porte lunettes, protection auditive et combinaison intégrale, pour éviter blessures par rebond et lésions sonores.
- Solvants dégraissants : choisir un dégraissant basse toxicité, ventiler et prévenir l'incendie, éviter l'accumulation de vapeurs inflammables.
- Ponçage inox : les poussières d'abrasif non métallique doivent aussi être captées, pour éviter le risque de particules inhalables.
Inscrire la sécurité et la qualité de la préparation de surface dans le plan constitue la compréhension complète de « sept parts de fond » — le fond doit être bien traité, et traité en sécurité.
XVI. Modèle de fiche de procédé de préparation de surface
Figer les points précédents dans une fiche de procédé signable est la clé de la mise en œuvre. Champs typiques ci-dessous, facilitant l'exécution sur site et la traçabilité :
| Procédé | Contrôle | Norme / Méthode | Enregistrement |
|---|---|---|---|
| Dégraissage | Huile en surface | Chiffon blanc sans tache d'huile | Conforme / Non conforme |
| Sablage | Niveau de nettoyage | ISO 8501-1 Sa2.5 | Comparaison photo standard |
| Rugosité | Profondeur profil Rz | 30–75 µm | Échantillon / Profilomètre |
| Désalage | Sels solubles | Méthode Bresle ≤ limite spec | mg/m² |
| Environnement | Rosée / Temp-hum | Substrat > rosée 3℃, HR ≤ 80% | Relevé mesuré |
| Délai peinture | Contrôle rouille flash | Apprêt dans le délai | Horodatage |
Cette fiche est archivée avec l'épaisseur du revêtement et le contrôle d'adhérence, formant une preuve en chaîne « fond — intermédiaire — finition », et est aussi la meilleure protection en cas de litige de réception.
XVII. Préparation de surface lors du renouvellement d'anciens revêtements
Le renouvellement d'anciens équipements dérape facilement sur la préparation de fond, et doit être traité comme un sujet indépendant :
- D'abord identifier l'ancien système (alkyd / époxy / polyuréthane / inconnu), faire un test de compatibilité avant de choisir l'apprêt de transition, ne pas deviner selon la couleur ;
- Ancienne peinture intacte : ponçage mat, dépoussiérage et dégraissage suffisent pour recoindre, mais vérifier la compatibilité intercouche ;
- Zones rouillées : doit être sablé étendu à Sa2.5 ou au moins St3, les piqûres de rouille nécessitent aussi désalage, éviter « couvrir la rouille » ;
- Interdiction de « pulvériser finement sur toute la surface pour couvrir la rouille » — cela reporte la défaillance au lieu de l'éliminer, souvent récidive sous six mois.
Le renouvellement n'est pas « repeindre une couche », mais un projet systémique de « juger l'ancienne couche + vérifier compatibilité + refaire le fond » ; le poids de la préparation de surface en renouvellement est même supérieur au neuf.
XVIII. Analyse de cas réels de défaillance de préparation de surface
Appliquer les principes précédents à des « contre-exemples » facilite la mémorisation :
- Cas 1 : sablage brillant mais cloques en six mois. Un pont sablé visuellement Sa2.5, mais ayant ignoré les sels solubles ; les chlorures de l'atmosphère marine résiduels ont provoqué une pile de concentration, corrosion filiforme sous revêtement. Leçon : dérouiller ne suffit pas à désaler, le contrôle Bresle doit entrer dans la fiche de procédé.
- Cas 2 : inox avec grenailles d'acier par erreur. L'équipe de maintenance a utilisé des billes d'acier sur inox pour aller vite, des grains de fer incrustés ont provoqué corrosion locale, retour complet. Leçon : l'inox doit être poncé par abrasif non métallique créant des rayures, les abrasifs ferreux sont interdits.
- Cas 3 : travaux de nuit sous le point de rosée. Projet côtier顺利 le jour, tôt le matin la température substrat est tombée sous la rosée non détectée, toute la surface a cloqué et décollé. Leçon : la marge de 3℃ de rosée doit être mesurée par poste, les sites à forte variation thermique doivent densifier les relevés.
Point commun des trois cas : la préparation de surface « semblait faite », mais les contraintes clés (désalage, abrasif, rosée) ont été sautées, finalement on blame le revêtement — c'est le coût typique de l'oubli de « trois parts de peinture, sept parts de fond ».
XIX. Liaison entre rugosité et méthode d'application
Une surface à rugosité maîtrisée impose aussi des exigences sur le mode d'application, les deux ne doivent pas être conçus séparément :
- Pulvérisation airless : bonne atomisation, couvre stablement 30–75 µm de rugosité, est le mode principal pour les revêtements industriels épais ;
- Pinceau : mieux pour angles et nœuds complexes, adapté au renfort local et retouche ;
- Rouleau : efficace en grandes surfaces planes, mais surface à haute rugosité risque de piéger l'air, à combiner avec airless ;
- Pulvérisation conventionnelle : surtout pour finitions décoratives, peu utilisée en anti-corrosion industrielle épaisse.
En un mot : le fond détermine la rugosité, la rugosité détermine la méthode, tout est lié. En conception de système, « niveau de sablage + rugosité + équipement d'application » doit être défini comme un groupe de paramètres, et non écrit séparément.
XX. Checklist d'une phrase pour le chantier
Compresser l'article en une checklist affichable sur site est plus utile que tout slogan :
- Acier carbone sablé à Sa2.5, rugosité contrôlée 30–75 µm ;
- Inox doit être poncé par abrasif non métallique créant des rayures uniformes, interdiction des abrasifs ferreux ;
- Température substrat > rosée 3℃, humidité relative ≤ 80% pour autoriser l'application ;
- Après sablage, apprêt dans le délai, sel soluble excessif d'abord rinçage eau douce haute pression ;
- St2/St3 seulement comme seuil minimal, si sablage possible ne pas faire manuel.
Ces cinq points tenus, « trois parts de peinture, sept parts de fond » est concrétisé, la durée de vie du revêtement est assurée.
À noter : préparation de surface conforme ne signifie pas durable sans entretien : après peinture, éviter dommages mécaniques et stagnation d'eau, et faire l'inspection périodique du revêtement (ex. adhérence et rouille tous 3–5 ans), pour prolonger le bénéfice des « sept parts de fond » sur tout le cycle de vie, et non finir à la livraison.
Questions fréquentes
1. À quel état doit réellement parvenir le sablage Sa2.5 ?
Selon ISO 8501-1, Sa 2½ (Sa2.5) exige que la surface d'acier ne présente pas de graisse, saleté, calamine, rouille ni revêtement visibles, seules permettant des taches ou stries de très légère coloration, aspect gris métal uniforme. C'est le niveau recommandé courant pour apprêts anti-corrosion lourde, et non « blanc total » (c'est Sa3).
2. Pourquoi la rugosité de sablage est contrôlée 30–75 µm ?
La rugosité fournit l'ancrage mécanique, trop basse (75–100 µm) les sommets peuvent être à nu, les vallées piègent l'air devenant source de corrosion. 30–75 µm est le meilleur équilibre adhérence/couvrance pour la plupart des apprêts industriels, valeur ajustée selon DFT, comparaison sur site par échantillon ISO 8503.
3. Pourquoi la température substrat doit être > rosée 3℃ ?
Le point de rosée est la température de condensation ; si substrat est sous ou proche, une pellicule d'eau se forme, adhérence perdue, cloques. Exiger substrat > rosée au moins 3℃ est la règle fer des revêtements industriels (5–35℃, HR≤80%), à mesurer par thermo-hygromètre et indicateur de rosée.
4. Peut-on sabler l'inox avec grenailles d'acier ?
Non. Les abrasifs ferreux s'incrustent et causent corrosion par pollution fer. Les archives exigent inox par ponçage abrasif non métallique créant rayures (ex. alumine, grenat), ancrage sans pollution.
5. En quoi St2 et St3 diffèrent de Sa2.5 ?
St2/St3 correspondent au nettoyage manuel/par outils motorisés : St2 est soigné mais sans exigence de brillance, St3 est très soigné et présente un brillant métallique ; les deux conservent une calamine fortement adhérente, la profondeur de dérouillage étant bien inférieure au sablage. Sa2.5 est le niveau sablé quasi blanc, ne laissant que de très légères taches de couleur. St ne peut servir que comme seuil minimal lorsque le sablage est impossible.6. Dans combien de temps après le sablage faut-il appliquer l'apprêt ?
Cela dépend de l'environnement ; en air humide, la surface traitée subit une « rouille flash ». En général, il est exigé d'appliquer l'apprêt de chantier ou l'apprêt dans un délai limité (souvent 4 heures, selon température et humidité) pour éviter une exposition prolongée et le retour de la rouille.
7. Peut-on travailler si l'humidité relative dépasse 80 % ?
Normalement interdit. La forte humidité ralentit la cure de l'époxy/polyuréthane et augmente le risque de condensation. Il faut attendre que RH ≤ 80 % et que le substrat soit à plus de 3 ℃ au-dessus du point de rosée avant de travailler.
8. Plus la rugosité est élevée, mieux c'est ?
Non. Une rugosité trop élevée laisse les sommets de pic non recouverts par le revêtement, devenant des points de départ de corrosion, et les vallées retiennent facilement l'air formant des piqûres. Il faut la maintenir dans la fenêtre 30–75 µm, et l'accorder à l'épaisseur de film.
9. Comment accepter le traitement de surface comme qualifié ?
Évaluer le niveau avec les photos standard ISO 8501-1, mesurer la rugosité avec les éprouvettes ISO 8503 (cible 30–75 µm), mesurer les sels solubles par méthode Bresle, vérifier les huiles par chiffon blanc, enregistrer température/humidité/point de rosée, et après cure valider l'adhérence par quadrillage selon GB/T 9286 (classe 0/1 excellent). Consigner dans le procès-verbal de réception pour éviter les litiges.
10. Que peut apporter Kexin New Materials sur le traitement de surface ?
Kexin New Materials (kexinMaterials) inscrit le niveau de traitement de surface, la fenêtre de rugosité, les seuils de point de rosée/humidité et l'épaisseur de film du revêtement dans la fiche de procédé, et fournit pour l'acier inoxydable, l'acier galvanisé et les équipements en service un meulage par abrasif non métallique et un système tolérant à la rouille, concrétisant le « trois parts peinture, sept parts fond ».
Lecture complémentaire
- Guide de sélection pour la conversion huile vers eau des revêtements industriels de protection : relie le traitement de surface et la sélection de système, établissant une décision globale fond—couche intermédiaire—finition.
- Comparaison de sélection entre peinture à l'eau et peinture solvant : comprendre les différences d'adhérence et d'application entre systèmes, comme référence pour l'exigence de traitement de fond.
- Analyse des idées fausses sur la sécurité des peintures à l'eau : éviter les risques de sécurité sur site liés à la ventilation, à la protection lors du traitement de fond et de l'application.