Dans les systèmes de revêtements anticorrosion lourds, l'apprêt époxy riche en zinc est reconnu comme la « première ligne de défense ». Contrairement à la finition qui assure l'esthétique et la résistance aux intempéries, ou à la couche intermédiaire qui ne fait que renforcer le blindage par épaisseur, il repose sur le « sacrifice » de la grande quantité de poudre de zinc dans le film de peinture pour fournir une protection électrochimique au métal nu même lorsque l'acier présente de micro-défauts. Ce mécanisme de protection active en fait un apprêt irremplaçable dans les environnements sévères tels que C5, CX et même l'immersion Im2. Cet article, en suivant le fil de la protection cathodique, combine les paramètres réels des fiches techniques (TDS) publiques de deux produits — le TEKNOZINC 3480 SE de Teknos et le Barrier 80 UHS de Jotun — pour analyser en profondeur les niveaux de teneur en zinc, la teneur en matières solides et les COV, le ratio de mélange et le pot-life, ainsi que le seuil minimal de préparation de surface, aidant les ingénieurs à transformer le concept de « riche en zinc » en chiffres vérifiables.
I. Positionnement et mécanisme central de l'apprêt époxy riche en zinc : protection cathodique par anode sacrificielle
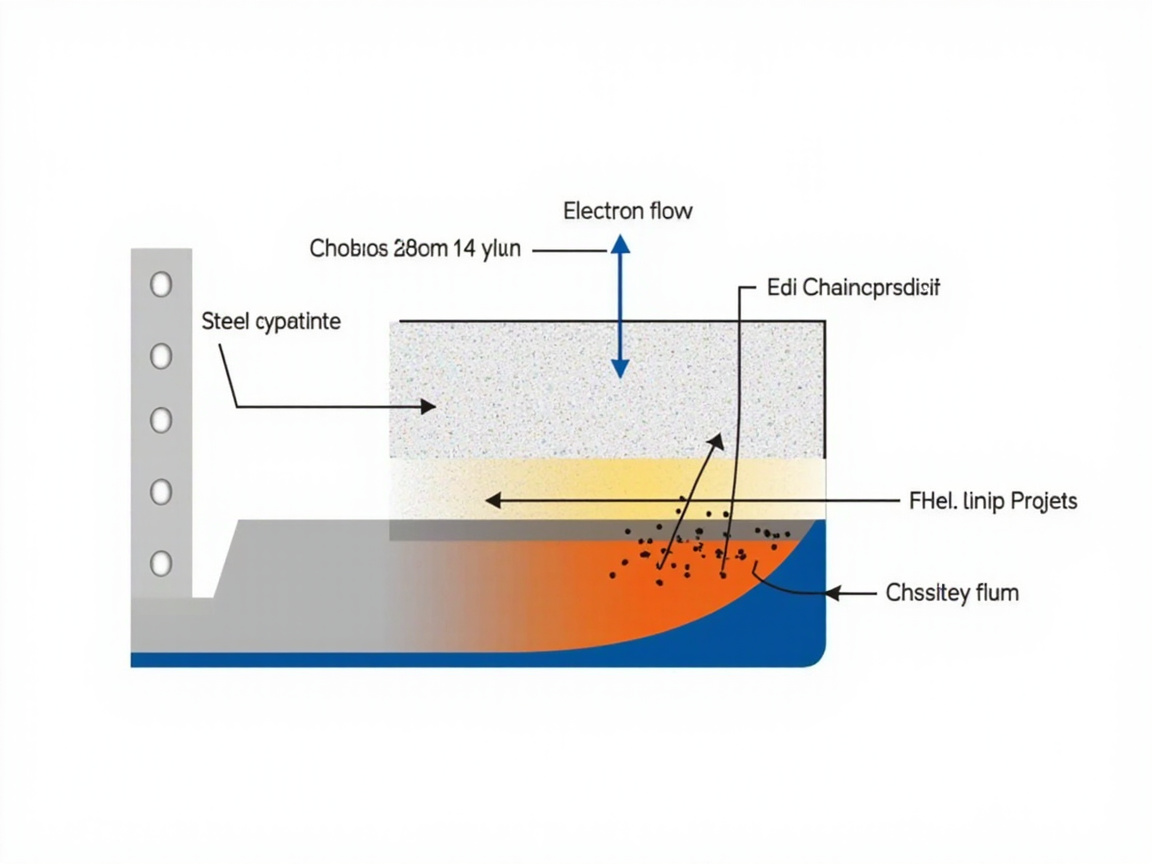
Pour comprendre pourquoi l'apprêt époxy riche en zinc est « beaucoup plus cher mais rentable », il faut d'abord comprendre que son mécanisme de protection diffère de celui des apprêts à blindage passif ordinaires. Un apprêt époxy ordinaire à phosphate de zinc repose sur la passivation et le blindage pour bloquer passivement les milieux corrosifs ; tandis que l'apprêt riche en zinc est rempli d'une énorme quantité de poudre de zinc dans le film sec (généralement ≥80 % en masse du film sec), ces poudres de zinc se touchant mutuellement et étant connectées à la base d'acier, forment un réseau conducteur continu. Lorsqu'une partie du film est endommagée, que la base d'acier est exposée et entre en contact avec un électrolyte (film d'eau, brouillard salin), le zinc au potentiel plus négatif se dissout en priorité, devenant l'anode sacrificielle, forçant l'acier à devenir la cathode et donc à être protégé — c'est la « protection cathodique (Cathodic Protection) ».
Dans la série électrochimique, le potentiel standard du zinc est d'environ −0,76 V (par rapport à l'électrode standard à hydrogène), bien plus négatif que celui du fer à −0,44 V. Par conséquent, le réseau de poudre de zinc « se porte volontaire » pour être oxydé : Zn → Zn²⁺ + 2e⁻, les électrons circulent vers la base d'acier, polarisant l'acier vers la zone d'immunité à la corrosion. Les Zn²⁺ générés réagissent ensuite avec les OH⁻ et CO₃²⁻ de l'environnement pour former des produits de corrosion denses tels que le carbonate basique de zinc, colmatant les zones endommagées et assurant un blindage auxiliaire semblable à une « autocicatrisation ». Le dossier « Points clés du mécanisme et de la sélection » indique clairement : la protection cathodique est « la poudre de zinc (≥80 % du film sec) dans l'apprêt riche en zinc agissant comme anode sacrificielle ».
Il faut souligner : la protection cathodique ne s'établit que si la poudre de zinc reste en contact électrique avec la base d'acier, et si la teneur en zinc est suffisante pour former un réseau continu. Si la surface présente des huiles, des sels ou des calamines faisant obstacle, ou si la teneur en zinc est trop basse empêchant la continuité du réseau, l'effet de protection chute drastiquement. Cela explique aussi pourquoi les apprêts riches en zinc sont si stricts sur la préparation de surface et la teneur en zinc.
II. Trois niveaux de teneur en zinc et limites de performance
Le « riche » de l'apprêt époxy riche en zinc désigne la proportion massique de poudre de zinc. L'industrie divise généralement par niveaux selon la teneur en zinc du film sec, chaque niveau correspondant à un positionnement de protection et un coût différents :
| Niveau de teneur en zinc (masse du film sec) | Caractéristiques de protection | Limites d'application | Risques et précautions |
|---|---|---|---|
| Faible zinc (environ 40 %–65 %) | Blindage principal, protection cathodique faible | C3–C4 industrie ordinaire, comme apprêt bas/moyen de gamme | Réseau discontinu, protection faible aux endroits endommagés, dépend de la couche intermédiaire pour compenser |
| Zinc moyen (environ 65 %–80 %) | Blindage + protection cathodique limitée | C4–C5 anticorrosion lourde grand public | Performance dépendant du film et de la qualité de la poudre de zinc, à vérifier selon la TDS |
| Zinc élevé (≥80 %) | Protection cathodique forte, réseau quasi complet | C5, CX, environnements sévères Im2 | Coût le plus élevé, COV plus élevés, mais durée de vie anticorrosion et rentabilité optimaux |
Le niveau zinc élevé (≥80 %) est le seuil reconnu par la norme ISO 12944-5 pour les systèmes anticorrosion lourds. Le dossier indique clairement pour le TEKNOZINC 3480 SE « teneur en zinc (film sec) ≥ 80 % (masse) », et le Barrier 80 UHS de Jotun « poudre de zinc conforme à ASTM D520 Type II » et satisfaisant aux exigences de composition ISO 12944-5 ; tous deux atteignent le niveau zinc élevé, pouvant ainsi atteindre la durabilité « très haute (VH) » en C5.
Un malentendu courant est « plus de zinc c'est mieux, monter à 95 % et on est invincible ». En réalité, une teneur en zinc trop élevée apporte des effets secondaires : fragilité accrue du film, diminution de l'adhérence et de la ténacité, la proportion de liant époxy comprimée dégrade le film ; en même temps, lors du soudage/coupage, davantage de fumées d'oxyde de zinc sont produites. Par conséquent, les normes et TDS placent généralement la limite supérieure dans une plage raisonnable (ex. 80 %–90 % du film sec), et normalisent la pureté et la granulométrie selon le type de poudre de zinc (Type I/II/III) dans ASTM D520, plutôt que de poursuivre aveuglément l'extrême.
III. Déconstruction des données de produits réels : TEKNOZINC 3480 et Barrier 80 UHS
Pour passer du mécanisme au produit concret, la manière la plus intuitive est de comparer côte à côte les paramètres clés de deux TDS publiques. Le tableau ci-dessous résume les données centrales des deux apprêts époxy riches en zinc du dossier, toutes les valeurs provenant des TDS constructeur annotées dans le dossier de recherche.
| Paramètre | TEKNOZINC 3480 SE (Teknos) | Barrier 80 UHS (Jotun) | Signification ingénierie |
|---|---|---|---|
| Type | Époxy riche en zinc bicomposant solvant à haute teneur en solides | Époxy bicomposant durci polyamine, ultra haute teneur en solides (6XW) | Tous deux à base époxy, routes de teneur en solides différentes |
| Teneur en solides volume | Environ 66 % | 85 ± 2 % | Barrier plus élevé, meilleure efficacité d'épaisseur par unité de matériau |
| Teneur en solides masse | Masse totale en solides environ 2400 g/L | 95 ± 2 % | Barrier appartient à l'ultra haute teneur en solides « COV <10 % en masse » |
| COV | Environ 300 g/L | 134 g/L (GB 30981 / GB/T 34682) | Tous deux confortables, sous les limites sévères, Barrier meilleur |
| Teneur en zinc (film sec) | ≥ 80 % (masse) | Conforme ASTM D520 Type II | Tous deux satisfont au niveau zinc élevé anticorrosion lourde |
| Ratio mélange A:B | 5 : 1 (volume) | Bicomposant (durci polyamine, voir TDS) | L'erreur de dosage affecte directement la cure |
| Pot-life | 3 h (@23℃) | Voir TDS (système ultra haute teneur en solides généralement limité) | À utiliser dans le pot-life après mélange |
| DFT | 60–150 µm | 60–150 µm | Plage d'épaisseur identique, mono/bi couche |
| Niveau de corrosion | Conforme EN ISO 12944-5 | Test ISO 12944-6 atteint VH en C5 | Tous couvrent C5 haute durabilité |
| Rendement théorique | Voir TDS (varie avec DFT) | 14–5,6 m²/L | Barrier haute teneur en solides, rendement meilleur |
De la comparaison, les deux se situent sur la même ligne de capacité « zinc élevé + C5 VH », la différence se concentrant sur teneur en solides et COV : TEKNOZINC 3480 suit une route de solvant à haute teneur en solides mature avec 66 % de solides volume et COV environ 300 g/L ; Barrier 80 UHS pousse la teneur en solides masse à 95 %, COV comprimé à 134 g/L, typique d'une route ultra basse émission ultra haute teneur en solides. Pour les projets strictement régulés par GB 30981-2020, ce dernier offre une plus grande marge de conformité.
De plus, la TDS de TEKNOZINC 3480 précise spécifiquement « peut servir d'apprêt pour système polyuréthane/époxy, résistant aux intempéries même sans finition », ce qui signifie que dans certaines corrosions moyennes/basses ou cycles courts, il peut être utilisé seul comme apprêt durable, simplifiant le système ; tandis que Barrier 80 UHS insiste davantage sur le rôle de couche inférieure dans les systèmes longue durée C5 VH, combiné avec couche intermédiaire micacée et finition polyuréthane pour exploiter l'avantage système.
IV. Teneur en solides, COV et conformité environnementale
« Teneur en solides » et « COV » sont les deux faces de la conformité environnementale de l'apprêt époxy riche en zinc. La teneur en solides volume détermine l'épaisseur empilable par couche, la teneur en solides masse et les COV déterminent les émissions et les risques pour la santé professionnelle. Prenons les données du dossier :
- Teneur en solides volume : TEKNOZINC 3480 environ 66 %, Barrier 80 UHS 85±2 %. Plus la teneur en solides volume est élevée, moins le volume de revêtement nécessaire pour atteindre le même DFT, plus le transport et les pertes sont faibles.
- Teneur en solides masse : Barrier 80 UHS 95±2 %, et « COV <10 % en masse », appartient à l'ultra haute teneur en solides ; TEKNOZINC 3480 masse totale en solides environ 2400 g/L, COV environ 300 g/L.
- Limites COV:Le revêtement de protection industriel est soumis à GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industriels » ; les apprêts riches en zinc ont une limite supérieure de COV clairement définie ; les 134 g/L de Barrier 80 UHS et les environ 300 g/L de TEKNOZINC 3480 sont tous deux dans la plage de conformité, mais le premier est plus à l'aise dans les zones à contrôle strict.
Il convient de préciser que la détermination des COV doit être effectuée selon GB/T 23985 (ou la méthode GC-MS GB/T 23986), ISO 11890 et autres méthodes ; les valeurs varient selon les réglementations (par exemple, les COV déclarés de Jotacote de Jotun sont respectivement de 239/261/247 g/L sous GB, UE et US, ce qui montre l'influence de la méthode). Lors de la comparaison des COV, il faut confirmer « même méthode, même calibre réglementaire », sinon les chiffres ne sont pas directement comparables.
kexinMaterials (kexinMaterials), lors de la recommandation d'apprêts riches en zinc, oriente en priorité les clients des zones à contrôle strict de GB 30981-2020 vers une voie à ultra-haute teneur en extrait sec (par exemple, teneur en extrait sec massique de 95 %, niveau COV de 134 g/L), échangeant des émissions plus faibles contre une protection cathodique sans compromis.
V. Rapport de mélange, durée d'utilisation et paramètres clés de mise en œuvre
L'apprêt époxy riche en zinc est un revêtement bicomposant ; le durcisseur (type polyamine ou polyamide) et le liant doivent être mélangés strictement selon le ratio, sinon le film reste non sec, collant ou s'effondre au niveau des performances. Le dossier donne les paramètres de mise en œuvre clés de TEKNOZINC 3480 :
- Rapport de mélange A:B = 5:1 (en volume) : le pesage et l'ordre d'ajout doivent suivre la FDS, d'abord le composant principal puis le durcisseur, bien mélanger et laisser maturer (induction) avant utilisation.
- Durée d'utilisation (Pot Life) 3 h (@23℃) : la peinture préparée est utilisable environ 3 heures à 23℃, plus la température est élevée, plus la durée d'utilisation est courte ; en été, il faut préparer en petits lots, fréquemment.
- Séchage : hors poussière environ 10 min, sec au toucher environ 15 min, durcissement complet 7 j. Un temps de séchage superficiel court favorise la ligne de production, mais avant durcissement complet, ne pas supporter de charge lourde ou d'immersion.
- Résistant aux intempéries sans finition : selon la FDS, peut servir d'apprêt pour système polyuréthane/époxy, et utilisé seul possède aussi une résistance aux intempéries, offrant de la flexibilité pour la maintenance et les projets à court cycle.
Comparé à l'apprêt de finition époxy-polyuréthane général (partie V du dossier) : ses exigences environnementales sont température 5–35℃, humidité relative ≤80 %, température du substrat supérieure au point de rosée de plus de 3℃, emballage composant principal 20 kg + durcisseur 4 kg, durée de conservation 12 mois. Les conditions de mise en œuvre de l'apprêt riche en zinc sont similaires, mais en raison de sa forte teneur en poudre de zinc active, il est plus sensible à la propreté de surface — les résidus d'huile ou de sels bloquent le contact électrique zinc-fer, rendant la protection cathodique inefficace ; il est donc souvent nécessaire, après sablage, de dépoussiérer et de tester les sels.
De plus, les systèmes bicomposants contenant des durcisseurs isocyanate/amine produisent des brouillards nocifs lors du mélange et de la pulvérisation ; la mise en œuvre nécessite ventilation et port de masque anti-gaz, lunettes de protection, gants chimiques ; bien que l'apprêt riche en zinc soit souvent à durcissement époxy-amine (non HDI), le soudage/découpage d'acier déjà peint riche en zinc produit des fumées d'oxyde de zinc, nécessitant extraction locale et protection respiratoire.
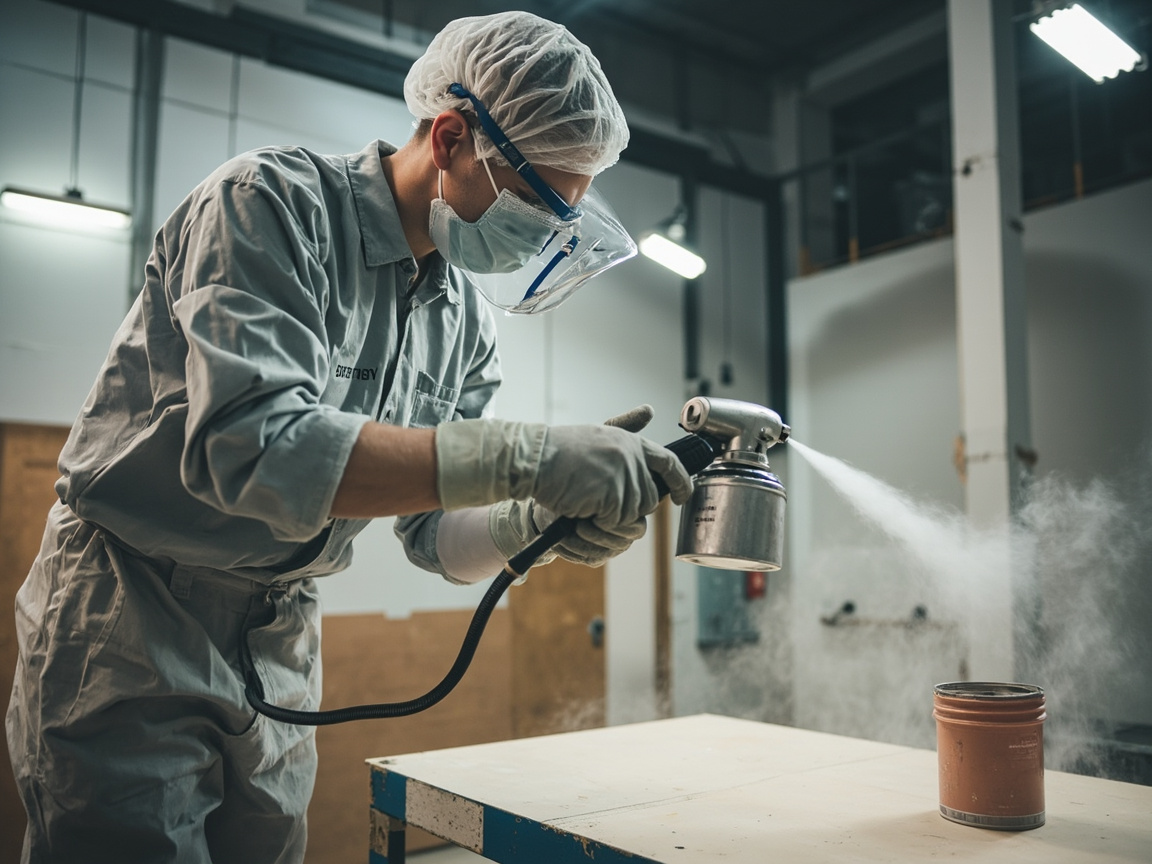
VI. Préparation de surface et taux d'application : Sa2.5 est la base
Quelle que soit la teneur en zinc, l'apprêt époxy riche en zinc doit reposer sur un acier propre. Le Sa 2½ (Sa2.5) de l'ISO 8501-1 « nettoyage par projection complet » est la base reconnue du système riche en zinc : exigence de absence d'huile visible, calamine, rouille et ancienne couche, ne permettant que de légères traces, associé à une rugosité appropriée (généralement 40–75 µm, favorisant l'accrochage mécanique et l'adhérence de la poudre de zinc). Dans le dossier, l'apprêt riche en zinc et le revêtement nanocéramique listent tous deux Sa2.5 comme base, montrant son importance générale.
Côté taux d'application, la valeur théorique est déterminée par l'extrait sec volumique et le DFT : taux d'application théorique (m²/L) = extrait sec volumique × 1000 / DFT(µm). Pour Barrier 80 UHS (extrait sec volumique 85 %, DFT de 80 µm) on estime environ 10,6 m²/L, cohérent avec les 14–5,6 m²/L donnés dans le dossier (variant avec DFT 60–150 µm) ; TEKNOZINC 3480 (extrait sec volumique environ 66 %) à même 80 µm donne environ 8,25 m²/L. Sur site, en raison de la rugosité et des pertes, la consommation réelle doit être majorée de 20 %–60 %.
Après préparation de surface, peindre dès que possible (généralement le jour même) pour éviter la rouille de retour de l'acier ; si l'intervalle est trop long ou en cas de pluie, il faut retraiter ou re-pulvériser. Pour environnements extrêmes type CX/Im2, il est aussi recommandé d'ajouter le test de sels (méthode Bresle) et de rugosité, passant Sa2.5 de « visuellement conforme » à « conforme par les données ».
kexinMaterials (kexinMaterials), dans sa note de coordination, inscrit la préparation de surface Sa2.5, le contrôle du ratio 5:1, l'utilisation dans les 3 h de durée d'utilisation, et point de rosée +3℃ comme points de contrôle obligatoires, assurant que le réseau de protection cathodique de l'apprêt riche en zinc est continu et efficace dès le démarrage.
VII. Recommandations de voie technique de kexinMaterials (kexinMaterials)
En synthétisant le mécanisme et les données réelles, la sélection de l'apprêt époxy riche en zinc peut se réduire à quatre critères exécutables :
- Teneur en zinc selon le niveau : C5/CX/Im2 privilégier le niveau haut zinc ≥80 % en film sec (ex. TEKNOZINC 3480, niveau Barrier 80 UHS), C3–C4 peut descendre au niveau moyen zinc selon le coût, mais nécessite que la FDS indique explicitement la conformité ISO 12944-5.
- Extrait sec selon la conformité : zone à contrôle strict GB 30981-2020 privilégier l'ultra-haute teneur en extrait sec (extrait sec massique 95 %, niveau COV 134 g/L), conciliant émissions et santé au travail.
- Mise en œuvre selon le ratio : bicomposant peser strictement A:B (ex. 5:1 en volume), maturer, utiliser dans les 3 h de durée d'utilisation ; en été préparer en petits lots.
- Support selon Sa2.5 : nettoyage par sablage complet + rugosité + test de sels, bloquant la cause racine de défaillance du contact électrique zinc-fer.
Combiner ces quatre avec l'ensemble global « apprêt + intermédiaire + finition » (voir comment choisir entre peinture à l'eau et peinture solvant pour la comparaison de systèmes, et différences d'application entre peinture à l'eau et peinture solvant), permet de faire de chaque gramme de poudre de zinc de l'apprêt époxy riche en zinc une contribution anticorrosion réelle et vérifiable.
VIII. Type de poudre de zinc et norme ASTM D520
Le « zinc » du niveau haut zinc n'est pas n'importe quelle poudre de zinc ; sa pureté, granulométrie et forme influencent directement l'efficacité de protection cathodique et l'état du film. ASTM D520 « Spécification normalisée pour pigments en poudre de zinc pour peintures » classe la poudre de zinc en Type I (pureté conventionnelle), Type II (haute pureté, faibles impuretés), Type III (traitement spécial), et définit la teneur en zinc métallique, les limites de plomb/cadmium et autres impuretés, la distribution granulométrique. Dans le dossier, Barrier 80 UHS indique explicitement « poudre de zinc conforme ASTM D520 Type II », soit poudre de zinc haute pureté, moins d'impuretés signifie réaction électrochimique plus pure, potentiel zinc-fer plus stable, protection cathodique à long terme plus fiable.
Côté granulométrie, une poudre de zinc plus fine a une grande surface spécifique, facilite un réseau conducteur continu, mais un excès de fine poudre augmente la valeur d'huile d'absorption, relève la viscosité et accélère la sédimentation ; une poudre plus grossière sédimente vite, réseau légèrement moins continu. Une FDS mature équilibre les deux par gradation granulométrique. Pour l'ingénieur, ne pas se contenter de « zinc ≥80 % », mais demander à quelle classe ASTM D520 appartient la poudre et le contrôle des impuretés — c'est la clé de distinction entre « vrai haut zinc » et « haut zinc factice ».
IX. Chimie de durcissement, intervalle de recoat et compatibilité d'ensemble
Le film de l'apprêt époxy riche en zinc se forme par réaction de polymérisation par addition du liant époxy et du durcisseur polyamine/polyamide, générant un réseau tridimensionnel réticulé qui « verrouille » la poudre de zinc dans le film. Cette réaction est sensible à la température : basse température ralentit la vitesse, possible séchage superficiel lent, collant longtemps ; haute température raccourcit la durée d'utilisation, gélification facile. TEKNOZINC 3480 indique durcissement complet en 7 j (@23℃), meaning avant cela ne pas supporter immersion ou charge, bien que sec au toucher soit ~15 min.
L'intervalle de recoat (Overcoating Interval) est le paramètre central de compatibilité d'ensemble : la surface de l'apprêt riche en zinc génère souvent peu de produits de corrosion du zinc type rouille blanche carbonate basique, si recoat intermédiaire trop tôt, possible décollement total par mauvaise adhérence intercouche ; trop tard, surfacialement trop fariné aussi mauvais pour la liaison. La FDS donne « intervalle de recoat min/max » et le traitement en cas de dépassement (ex. léger ponçage/essuyage solvant activation). En compatibilité, l'apprêt riche en zinc avec intermédiaire micacé époxy, finition époxy-polyuréthane appartient à la famille chimique époxy/polyuréthane, compatibilité généralement bonne ; si recouvrir l'apprêt riche en zinc d'un système non homologue (ex. certains acryliques, caoutchouc chloré), il faut d'abord test de compatibilité, éviter reprise intercouche ou décollement.
X. Validation brouillard salin et durabilité : lecture GB/T 1771 et ASTM B117
La prétention anticorrosion de l'apprêt riche en zinc ne peut dériver que de la teneur en zinc, doit aboutir à validation accélérée. L'essai de brouillard salin neutre est le premier choix : selon GB/T 1771-2007 (équivalent ISO 9227, ASTM B117), sous 5% NaCl, 35℃, brouillard salin continu observer si ébullition, largeur de corrosion unilatérale sur ligne de coupe. Le dossier « normes de test générales » indique anti-corrosion lourde atteint 1000–3000 h, ordinaire 500 h sans bulle, corrosion unilatérale ≤1–2 mm. L'apprêt riche en zinc par protection cathodique, souvent sur coupe conserve acier exempt de corrosion, seul temps de brouillard insuffisant pour distinguer « type barrière » et « type protection cathodique » — ce dernier a avantage clair sur corrosion aveugle sous film, nécessite EIS etc. pour évaluation profonde.
À noter, le temps de brouillard salin est « vieillissement accéléré » non équivalent vie réelle, ne pas dire « 1000 h brouillard = 10 ans vie ». Le jugement C5 VH de ISO 12944-6 repose sur test système et validation exposition selon norme, non chiffre isolé brouillard. Donc choisir apprêt riche en zinc selon si testé niveau correspondant ISO 12944-5/-6 (ex. Barrier 80 UHS marqué C5 VH), non comparer heures brouillard isolément.
XI. Stockage, durée de conservation et extension sécurité soudage
La composante en poudre de zinc (groupe A) de l'apprêt riche en zinc bicomposant est relativement inerte, mais le liant époxy et le durcisseur (groupe B) ont une limite de durée de conservation. Dans le dossier, la finition époxy-polyuréthane générique est annotée avec « stockage 5–35℃, durée de conservation 12 mois », le système riche en zinc est similaire, il faut éviter le gel et les hautes températures, le durcisseur craint particulièrement l'humidité (les amines réagissent facilement avec le CO₂ et l'eau pour former un précipité de carbonate, entraînant une défaillance). Si après ouverture du seau le groupe B présente des grumeaux ou un épaississement sévère, il doit être mis hors usage.
La sécurité lors du soudage/coupage a été mentionnée précédemment ; ici nous complétons les points de gestion sur site : pour les éléments déjà revêtus de riche en zinc, il est préférable de réaliser la soudure principale avant l'application du revêtement ; après application, la zone du cordon de soudure et la zone affectée thermiquement doivent être re-sablées jusqu'à Sa2.5 et complétées avec l'apprêt riche en zinc pour restaurer la continuité du réseau de protection cathodique ; si la soudure sur site est inévitable, un balisage de ventilation locale doit être installé, le soudeur doit porter une protection respiratoire à air alimenté, et une inspection d'intégrité doit être effectuée après l'opération. Inscrire la boucle fermée « revêtement — soudure — retouche » dans le plan permet d'éviter que le cordon de soudure ne devienne le point de rupture corrosif de l'ensemble du système.
XII. Défauts de revêtement et diagnostic des causes
Bien que le mécanisme de l'apprêt époxy riche en zinc soit mature, des défauts typiques apparaissent souvent sur site en raison d'écarts de mise en œuvre. Ci-dessous, un tri par « phénomène — cause — remède » facilite le repérage rapide sur site :
| Phénomène de défaut | Cause probable | Prévention / remède |
|---|---|---|
| Film collant, séchage prolongé | Ratio de mélange erroné, durcisseur défaillant ou basse température | Pesage strict A:B, vérification de la durée de conservation du durcisseur, augmentation température ou changement pour type basse température |
| Sédimentation du zinc au fond, bouchage pistolet | Densité zinc élevée, repos trop long sans agitation | Agitation continue à basse vitesse, buse adaptée, contrôle viscosité pulvérisation |
| Décollement intercouche, écaillage global | Intervalle de recouvrement inapproprié, rouille blanche surface trop épaisse | Respecter fenêtre recouvrement selon TDS, dépassement léger ponçage/solvant activation |
| Retour rouille précoce | Épaisseur insuffisante, teneur zinc non conforme, huile/sels surface | Augmenter DFT à intervalle, vérifier zinc≥80%, Sa2.5 + test sel |
| Soudure/arêtes rouillent d'abord | Réseau protection cathodique coupé au cordon | Après soudure re-sablage compléter riche zinc, restaurer continuité électrique |
| Taux application bien inférieur théorique | Perte élevée, rugosité haute, perte brouillard air | Approvisionner selon coeff perte, optimiser paramètres pulvérisation |
| Inconfort fumée soudure | Fumée oxyde zinc coupage/soudure | Ventilation locale, protection respiratoire air alimenté, soudure principale avant revêtement |
La valeur de ce tableau de diagnostic est de décomposer l'attribution vague « mauvaise peinture » en variables de procédé vérifiables : la plupart des défaillances d'apprêt riche en zinc trouvent leur cause racine dans le ratio, l'épaisseur, le traitement de surface ou l'intervalle de recouvrement, et non dans le produit lui-même. En gestion sur site, il est recommandé de lister « ratio mélange, DFT, Sa2.5, fenêtre recouvrement, pot life » comme cinq éléments de contrôle principal, avec pointage et signature avant chaque application, afin d'éliminer les défauts ci-dessus par le processus. Combiné aux mécanismes et données TDS réelles (ratio 5:1 et pot life 3 h du TEKNOZINC 3480, 95% solide poids et 134 g/L VOC du Barrier 80 UHS), l'ingénieur peut faire passer l'apprêt époxy riche en zinc d'une approche « au feeling » à une couche de base fiable « basée sur les données ».
XIII. Choix entre apprêt époxy riche en zinc et apprêt inorganique riche en zinc
Dans la famille des apprêts anti-corrosion lourds, l'époxy riche en zinc n'est pas la seule option comportant du « zinc » ; l'inorganique riche en zinc (à liant éthyl silicate) offre également une protection cathodique, avec meilleure tenue à la chaleur et aux solvants. Le choix entre les deux peut se résumer ainsi :
| Dimension | Apprêt époxy riche en zinc | Apprêt inorganique riche en zinc |
|---|---|---|
| Liants | Époxy + durcisseur polyamine | Hydrolyse-condensation éthyl silicate (silicate inorganique) |
| Protection cathodique | Forte (zinc≥80% film sec) | Forte (teneur zinc élevée) |
| Tenue thermique | Générale (époxy limite ~200℃) | Excellente (températures plus hautes) |
| Tenue solvant | Moyenne | Excellente |
| Tolérance application | Plutôt élevée, fenêtre temp/humidité large | Plutôt stricte, sensible surface/humidité durcissement |
| Usage typique | Apprêt anti-corrosion lourd générique, base C5/CX | Environnement haute temp, tenue chaleur, forte corrosion solvant |
Pour la plupart des systèmes industriels et offshore C5/CX, l'époxy riche en zinc (type TEKNOZINC 3480, Barrier 80 UHS) est le premier choix grâce à sa facilité de mise en œuvre et sa compatibilité mature ; l'inorganique riche en zinc n'est privilégié que si la structure nécessite une tenue thermique prolongée ou un contact fréquent avec solvants forts. Quel que soit le type, les quatre critères — teneur en zinc, traitement de surface Sa2.5, épaisseur et compatibilité de recouvrement — restent inchangés. Placer l'époxy riche en zinc dans le système global « apprêt + intermédiaire + finition » (voir comment choisir peinture à l'eau ou solvant pour la comparaison des systèmes) permet de valoriser son rôle de base dans tout le système de protection, plutôt que d'évaluer isolément un produit unique.
À souligner : l'apprêt époxy riche en zinc n'est que le « premier kilomètre » de l'ensemble du système de protection ; sa limite haute est déterminée conjointement par la teneur en zinc, le solide et le traitement de surface, et sa limite basse est gardée par la discipline de mise en œuvre. Tout relâchement dans un maillon fait rétrograder la protection cathodique de « protection active » à « barrière passive ». Lors de la revue de plan, les paramètres TDS réels listés ici (zinc≥80%, VOC ~300 g/L ou 134 g/L, A:B 5:1, pot life 3 h) doivent donc être inscrits comme base d'acceptation dans le cahier des charges, au lieu d'écrire simplement « utiliser apprêt époxy riche en zinc », afin d'éviter que le fournisseur ne substitue un produit à faible zinc et faible solide pour prétendre conforme.
Questions fréquentes
Q : En quoi le principe de protection de l'apprêt époxy riche en zinc diffère-t-il de l'apprêt époxy ordinaire (ex. phosphate de zinc) ?
R : L'apprêt époxy ordinaire repose principalement sur la passivation et la barrière pour bloquer passivement les milieux corrosifs ; l'apprêt époxy riche en zinc contient beaucoup de poudre de zinc dans le film sec (≥80% film sec), le potentiel du zinc étant plus négatif, il s'oxyde comme anode sacrificielle au niveau des ruptures de l'acier et protège activement le fer, soit la protection cathodique. Ainsi l'apprêt riche en zinc est nettement supérieur à l'apprêt ordinaire pour la corrosion aveugle sous film et la protection des arêtes, et est le choix prioritaire pour les niveaux de corrosion moyens à élevés.
Q : Plus la teneur en zinc est élevée, meilleure est la protection, peut-on atteindre 95% film sec ?
R : Un zinc élevé (≥80%) offre en effet une forte protection cathodique, mais trop élevé (proche 95%) réduit la part de résine époxy, provoquant fragilité, baisse d'adhérence et de souplesse du film, et plus de fumée lors de soudure. Les normes et TDS placent l'intervalle raisonnable à 80%–90% film sec, et normalisent le type de poudre de zinc selon ASTM D520, plutôt que de poursuivre l'extrême.
Q : Le VOC du TEKNOZINC 3480 est d'environ 300 g/L, est-ce non conforme ?
R : Selon son TDS, 300 g/L se situe dans l'intervalle conforme des revêtements de protection industrielle, satisfaisant EN ISO 12944-5 ; mais comparé aux 134 g/L (solide poids 95%) du Barrier 80 UHS, les émissions sont nettement plus élevées. Dans les zones strictement régulées GB 30981-2020 ou les projets sensibles aux odeurs/santé au travail, privilégier la route ultra-haut solide, sinon 300 g/L reste utilisable.
Q : L'apprêt riche en zinc peut-il être utilisé seul, sans finition ?
R : Le TDS du TEKNOZINC 3480 indique « peut servir d'apprêt système polyuréthane/époxy, résistant aux intempéries même sans finition », ce qui signifie qu'en certaines conditions de corrosion moyenne-basse ou cycle court il peut servir seul d'apprêt durable. Mais pour un système longue durée C5/CX, il est recommandé d'ajouter une couche intermédiaire micacée de fer et une finition polyuréthane pour combiner barrière et tenue intempéries ; l'usage seul convient seulement à des scénarios limités.
Q : Une petite erreur sur le ratio 5:1 a-t-elle une grande influence ?
R : Très grande. Le bicomposant époxy dépend d'une stoechiométrie exacte liant/durcisseur ; un écart de ratio provoque durcissement incomplet, collant, baisse dureté/adhérence, voire rebut du lot. Peser précisément en volume ou masse selon TDS, ajouter durcisseur après base, bien mélanger et laisser maturer avant usage, et consommer dans le pot life (ex. 3 h@23℃).
Q : Le pot life de 3 heures est atteint mais pas fini, peut-on ajouter diluant pour prolonger ?
R : Non. Le pot life est la fenêtre de manipulation de la réaction chimique ; passé ce délai le système gélifie, ajouter diluant ne restaure pas la performance de durcissement, un usage forcé cause non-séchage et effondrement des propriétés. La bonne pratique : préparer en petit lot, finir en 3 h, réduire lot en environnement chaud.
Q : Traitement de surface St3 par outil mécanique, sans sablage, est-ce possible ?
R : Pour l'apprêt riche en zinc, surtout système lourd à haut zinc, on exige généralement sablage Sa2.5 pour garantir contact électrique zinc-fer et accrochage mécanique ; St3 a propreté plus basse, convient seulement C2–C3 ou réparation légère. Au-delà C4, St3 augmente nettement risque retour rouille précoce, non recommandé en substitution au sablage.
Q : Quelles précautions pour souder des éléments acier déjà revêtus riche en zinc ?
R : Soudage/coupage oxydent le zinc en fumée d'oxyde de zinc (risque fièvre des métaux) ; ventilation locale forte et protection respiratoire conforme requises ; de plus, réaliser soudure principale avant revêtement, ou après soudure retraiter et compléter la zone endommagée, pour éviter coupure du réseau de protection cathodique au cordon.
Q : Différence de consommation réelle entre solide volume 66% et 85% ?
R : Pour DFT 80 µm, 66% solide volume donne ~8.25 m²/L théorique, 85% ~10.6 m²/L, soit ~28% de couverture en plus par unité de matériau. Avec pertes sur site, le haut solide économise nettement volume revêtement, transport et main-d'œuvre en grand projet, d'où priorité à la route ultra-haut solide.
Q : La rouille blanche (carbonate basique de zinc) en surface de l'apprêt riche en zinc doit-elle être totalement poncée ?
R :Il n'est pas nécessaire de poncer entièrement. Le carbonate basique de zinc généré par la corrosion du zinc est en soi une couche de blindage auxiliaire dense, et une légère rouille blanche contribue au contraire à l'étanchéité ; mais si elle est trop épaisse, pulvérulente ou nuit à l'adhérence de la nouvelle couche, il convient de poncer légèrement ou d'activer par essuyage au solvant avant la nouvelle application, afin de restaurer la liaison entre les couches. L'essentiel est de maintenir la continuité électrique zinc—fer, non interrompue par les huiles, graisses ou les anciennes peintures.
Q : L'apprêt époxy riche en zinc peut-il être appliqué directement sur l'acier galvanisé ou la surface zinguée à chaud ?
R : Oui, mais un traitement ciblé est requis. La couche galvanisée est lisse en surface et peut présenter des sels de zinc ; appliquer directement le riche en zinc donne une mauvaise adhérence ; il faut procéder selon la TDS par balayage sablé (par exemple sablage léger créant une rugosité microscopique) ou un prétraitement spécialisé, et confirmer que cet apprêt riche en zinc indique explicitement sa convenance pour « l'acier galvanisé usé/traité ». Dans le dossier, le Barrier 80 UHS mentionne précisément sa convenance pour les scénarios de réparation de l'acier galvanisé usé.
Lecture complémentaire
- Comment choisir entre peinture à l'eau et peinture solvant : comprendre du point de vue du système le choix entre le riche en zinc solvant et la peinture industrielle à l'eau.
- Différences d'application entre peinture à l'eau et peinture solvant : comparer les points clés de la mise en œuvre sur site et du contrôle de l'épaisseur de film des différents revêtements.
- Guide de sélection des revêtements industriels à l'eau : en savoir plus sur les limites d'adaptation des systèmes de protection industriels à l'eau aux niveaux de forte anticorrosion.