Pourquoi le teintage et l'application de la peinture métallique sont-ils dix fois plus difficiles que ceux de la peinture pigmentée unie
Dans le monde des revêtements, si l'on dit que le teintage d'une peinture pigmentée unie consiste à « régler une couleur », alors le teintage d'une peinture à effet métallique revient à « régler toute une courbe optique variable selon l'angle ». Un teinturier expérimenté en peinture pigmentée unie, confronté pour la première fois à une peinture métallique, se sent souvent désemparé — car toute son expérience passée reposait sur le postulat que « la couleur ne varie pas selon le point de vue », or la peinture métallique brise précisément ce postulat. Un même bidon de peinture métallique, vu de face apparaît argent brillant, vu de biais gris sombre, de près présente des scintillements, de loin un changement de teinte ; si l'un quelconque de ces aspects n'est pas bien réglé, toute la couleur est « fausse ».
Cette complexité provient de la nature physique de la peinture à effet métallique. La peinture pigmentée unie s'appuie sur l'absorption et la diffusion de la lumière par les pigments, la couleur est relativement stable ; la peinture métallique repose sur la réflexion et l'interférence de la lumière par les flocons d'aluminium et les nacres, son apparence étant déterminée par le type, la taille des particules, la concentration des pigments à effet, et surtout — leur orientation de arrangement. Or cette orientation dépend fortement du processus d'application (paramètres de pulvérisation, évaporation du solvant, épaisseur du film). Cela entraîne une réalité cruelle : l'apparence finale de la peinture métallique est décidée pour moitié par la formulation, pour moitié par l'application. Avec une même formulation, des personnes différentes, des pistolets différents, des paramètres différents donneront deux effets possibles.
Un exemple concret : confier un même bidon de peinture métallique argentée à deux techniciens, l'un habitué à une pression élevée avec atomisation fine, multiples passes fines et séchage flash suffisant, l'autre à une pression basse, peu de passes épaisses et pressé de passer le vernis, le résultat est que le premier obtient une surface argent brillante et transparente avec un fort changement de teinte, tandis que le second est terne, marbré, au changement de teinte fade — la formulation est strictement identique, l'apparence est aux antipodes. Cette scène se répète quotidiennement dans la réalité, et c'est aussi la racine du problème « changer de peinture ne pose pas de souci, changer de personne en crée un » dans beaucoup d'usines. Cela démontre profondément : pour la peinture métallique, parler formulation implique de parler application, parler fourniture implique de parler service technique. Parler de la couleur de la peinture métallique sans l'application n'a aucun sens. C'est aussi la raison fondamentale pour laquelle cet article traite ensemble « teintage » et « application » — ils sont les deux faces d'une même pièce.
De ce fait, le teintage et l'application de la peinture à effet métallique n'ont jamais été deux choses indépendantes, mais un système global à considérer de concert. Le teinturier doit comprendre l'application — car la formulation doit pouvoir être appliquée de façon stable ; le technicien d'application doit comprendre le teintage — car les paramètres modifient la couleur. C'est aussi pourquoi dans les industries exigeant fortement l'apparence métallique, comme l'automobile, l'électroménager, l'électronique grand public, les capacités de coloration et les procédés d'application sont considérés comme un cœur de compétitivité. Les entreprises de revêtements comme Kexin New Materials, qui servent de multiples secteurs, font souvent du service technique intégré « formulation — couleur — application » la valeur clé distinguant leur activité de peinture métallique de la simple vente de revêtements ordinaires. Cet article décomposera systématiquement les points techniques du teintage et de l'application de la peinture à effet métallique, pour aider le lecteur à comprendre ce projet précis « alliant science et savoir-faire ».
Coloration à angles multiples : comprendre le langage de la couleur variable selon l'angle
Le premier cours du teintage de la peinture métallique est de comprendre et maîtriser la « coloration à angles multiples ». La peinture pigmentée unie ne nécessite généralement qu'un seul angle (comme 45°/0°) pour définir la couleur, tandis que la peinture métallique doit être décrite par de multiples angles, car son apparence est essentiellement une courbe variable selon l'angle.
La mesure de couleur standard à angles multiples dans l'industrie utilise une lumière incidente fixe (généralement incidente à 45°) comme référence, et mesure la couleur à différents angles d'écart par rapport à la direction de réflexion spéculaire. Les angles courants incluent 15° proche de la spéculaire (état brillant, aussi appelé angle de haute lumière), 25°, 45° intermédiaire, ainsi que 75° et 110° éloignés de la spéculaire (état sombre, aussi appelé angle rasant / angle de changement de teinte). Certains appareils mesurent aussi un angle d'interférence latéral pour capturer les irisations nacrées. La série de valeurs L*a*b* à ces angles reliées ensemble constitue l'« empreinte de couleur variable selon l'angle » complète de la peinture métallique. Deux peintures métalliques ne sont considérées comme réellement identiques que si elles correspondent à tous les angles.
Comprendre la signification de chaque angle est crucial. L'angle brillant (15°, 25°) reflète principalement l'intensité de réflexion spéculaire et la couleur des flocons d'aluminium ; la quantité de changement de teinte et la brillance métallique se jugent surtout ici. L'angle sombre (75°, 110°) reflète la couleur de fond du film et la teinte propre du pigment ; si la teinte de la peinture métallique en angle sombre est sale ou terne est une dimension importante pour juger la qualité. L'angle intermédiaire (45°) est la perception globale. Lors du teintage, si l'on constate qu'une couleur métallique est « juste de face, déviée de côté », c'est souvent que les angles brillant et sombre ne correspondent pas simultanément. Le teinturier de peinture métallique doit donc apprendre à « parler avec les données à angles multiples », plutôt que de juger seulement à un angle unique ou à l'œil nu sous un point de vue fixe — ce dernier conduit facilement à des erreurs de jugement du type « ça a l'air juste, la mesure dit non » ou « juste sous cette lumière, faux sous une autre ».
Une approche pratique de teintage est de « traduire » les données à angles multiples en directions de correction opérationnelles. Par exemple : angle brillant trop sombre (L* à 15° bas) signifie généralement trop peu d'aluminium ou particules trop fines, mauvais arrangement, on peut augmenter la poudre d'aluminium ou ajuster le mélange de tailles, optimiser l'application ; angle sombre sale (décalage de teinte à 110°) vient souvent du choix ou de la quantité de base transparente, il faut l'ajuster ; changement de teinte global insuffisant (faible écart L* clair/sombre) pointe vers une mauvaise orientation des flocons d'aluminium, souvent un problème de paramètres d'application plutôt que de formulation. Cette méthode « voir les données, fixer la direction » rend le correction de peinture métallique méthodique, et constitue aussi le cœur de la formation des teinturiers métalliques. Il faut simultanément souligner la standardisation de l'évaluation : l'observation doit se faire sous source lumineuse standard, angle standard, étalage standard (pulvérisation sur plaque et non couteau, car l'effet peinture métallique étalé au couteau diffère énormément de la pulvérisation), sinon les données et jugements seront faussés.
Coloration par ordinateur CCM : l'accélérateur du teintage de la peinture métallique
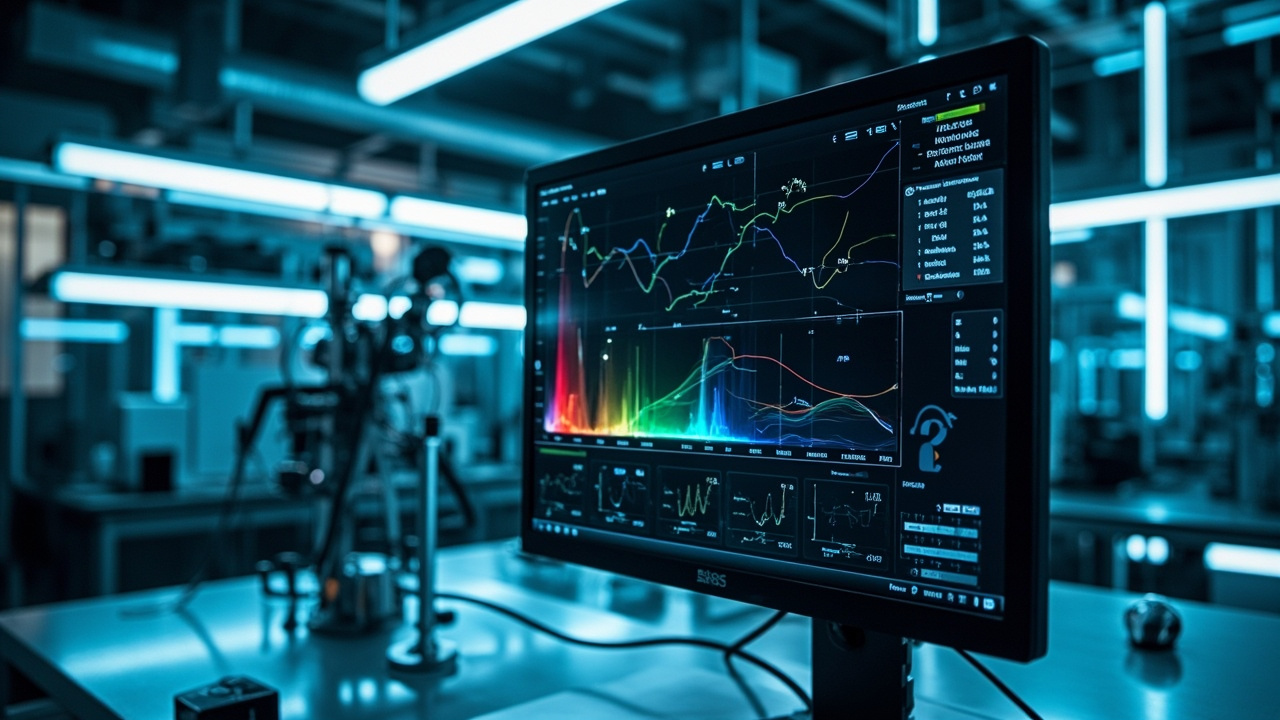
Face à la complexité multi-angles et multi-variables, régler les couleurs métalliques à l'essai-erreur humain est non seulement inefficace, mais difficile à reproduire. Le teintage moderne de peinture métallique s'appuie de plus en plus sur les systèmes de coloration par ordinateur (CCM, Computer Color Matching), qui transforment partiellement le teintage d'« art » en « science », outil clé pour l'efficacité et la cohérence.
Il faut clarifier un malentendu courant : le CCM n'est pas la magie « scanner et la formulation sort ». Derrière lui se trouvent un travail de données de base accumulé sur le long terme et une modélisation optique. La réflexion directionnelle de la peinture métallique est bien plus complexe que celle de la peinture unie — l'aluminium a à la fois réflexion spéculaire et diffusion, la nacre a interférence, la théorie à deux constantes de Kubelka-Munk sur laquelle repose le CCM de peinture unie n'est pas totalement applicable, il faut introduire des modèles à multiflux ou BRDF (fonction de distribution de réflexion bidirectionnelle) plus complexes pour décrire le comportement directionnel des pigments à effet. Cela signifie que le seuil algorithmique et le seuil de données du CCM métallique sont bien plus élevés que pour la peinture unie, expliquant aussi pourquoi la capacité de coloration métallique de qualité est un actif central que peu d'entreprises possèdent.
Le principe du CCM : d'abord établir une base de données optique à angles multiples de divers pigments à effet (différentes poudres d'aluminium, nacres, bases transparentes) sous étalage standard, mesurer les valeurs multicolores de la couleur cible, puis le logiciel calcule à rebours, basé sur le modèle optique, la proportion de pigments pouvant correspondre à la cible. Contrairement au CCM de peinture unie, le CCM métallique doit reposer sur un modèle optique à angles multiples et traiter la réflexion directionnelle complexe des pigments à effet, donc l'algorithme est plus complexe et exige une base de données de meilleure qualité. Une base CCM métallique de qualité doit couvrir de nombreuses données d'étalage multicolore de pigments à différentes concentrations et combinaisons, ce qui est en soi un travail de fond long et coûteux, et aussi l'actif central de la capacité de coloration de l'entreprise de revêtements.
La formulation donnée par le CCM est généralement un « point de départ » plutôt qu'un « point d'arrivée ». Comme l'apparence de la peinture métallique subit aussi l'influence de l'application, un micro-ajustement (correction) humain est souvent nécessaire après la pré-formulation CCM — le teinturier, selon la comparaison multicolore entre l'échantillon pulvérisé réel et la plaque cible, ajuste le mélange de tailles d'aluminium, la proportion de nacre ou la base transparente, pour approcher la cible. L'introduction récente de l'IA en coloration permet au système d'apprendre des masses de formulations historiques, de donner une pré-formulation plus proche du point final, et de recommander intelligemment des directions de correction, raccourcissant encore le cycle d'échantillonnage. Mais que ce soit CCM ou IA, rien ne peut totalement remplacer le jugement d'expérience du teinturier sur la texture — surtout la scintillation, le grain, la profondeur difficilement numérisables. Le mode idéal de teintage métallique est donc la collaboration homme-machine « CCM/IA donne la direction, le vieux maître fixe la texture ». Kexin New Materials, lors du développement de nouvelles couleurs pour clients, adopte aussi généralement ce mode base de données + correction manuelle, conciliant efficacité et texture finale.
Techniques de formulation et combinaison : le trio poudre d'aluminium, nacre et base transparente
La texture haut de gamme de la peinture à effet métallique vient souvent de la combinaison raffinée de la poudre d'aluminium, des pigments nacrés et de la base transparente. Comprendre le rôle et les interactions de ces trois catégories de matières est le cœur du métier de formulation et teintage métallique.
La poudre d'aluminium détermine le « squelette » métallique — la base de brillance, changement de teinte et scintillement. Choisir l'aluminium : la taille des particules est la variable première : fine (3-8 µm) donne un satiné délicat, faible scintillement ; moyenne (10-20 µm) équilibre couvrance et scintillement modéré ; grossière (plus de 25 µm) donne des points diamant marqués. Une même formulation combine souvent différentes tailles en gradation, pour obtenir à la fois un fond lumineux fin et des scintillements d'accent. Le type d'aluminium (écailles maïs / pièces d'argent / VMP miroir) détermine luminosité et niveau de changement de teinte. La quantité d'aluminium affecte couvrance et changement de teinte — beaucoup donne forte couvrance mais le changement peut souffrir de l'empilement, peu peut laisser voir le fond.
Le pigment nacré assure « la profondeur et la richesse colorée ». Par interférence lumineuse il produit une irisation douce, ajoutant à la peinture métallique profondeur et richesse de teinte variable selon l'angle. Dans un argent, ajouter une nacre blanche renforce la transparence en angle brillant et le « effet diamant » ; ajouter une nacre interférentielle (rouge, bleue, verte) produit un « effet bicolore haut de gamme » où le fond est d'une couleur et le scintillement d'une autre, secret de nombreuses couleurs nacrées automobiles haut de gamme. Combiner nacre et aluminium demande attention à la superposition de leurs réflexions directionnelles, éviter l'interférence mutuelle causant grisaille ou saleté.
Détail de combinaison à ajouter : l'appariement des tailles d'aluminium et nacre nécessite une « pensée de gradation ». Utiliser une seule taille donne soit scintillement trop uniforme et monotone, soit grain incontrôlable. Les experts utilisent souvent trois gammes grande/moyenne/petite en proportion — la grande apporte des points diamant d'accent, la moyenne construit le sentiment métallique principal, la petite remplit le fond lumineux et la finesse, ainsi sous lumière directe riche scintillement, sous lumière diffuse pas de grain apparent. Cette gradation est le résultat d'expérience pure et de nombreux essais, aussi la raison profonde que « même code couleur, différentes marques ont l'air similaires mais la texture diffère ».
La base transparente (teinture ou pigment transparent) « colore sans couvrir le métal ». La peinture métallique ne peut utiliser de pigment couvrant ordinaire pour colorer, sinon il cache le reflet métallique de l'aluminium ; il faut une base transparente, laisser la couleur « recouvrir » le reflet métallique, formant un « métal coloré ». Le choix de la base transparente détermine directement la teinte, la pureté et le rendu sombre de la peinture métallique — en angle brillant elle fait scintiller le métal d'une couleur, en angle sombre elle contribue la couleur de fond. La résistance aux intempéries de la base transparente est particulièrement clé : teinture vive mais peu résistante, facile à décolorer ; pigment transparent résistant, pilier des couleurs métalliques extérieures. L'art de combiner les trois : aluminium fixe le ton, nacre ajoute profondeur, base fixe la teinte, le trio harmonieux fait une vraie couleur métallique haut de gamme. Cette expérience de combinaison est le savoir-faire central accumulé des formulateurs métalliques.
Comment les paramètres de pulvérisation « changent la couleur » : l'application est teintage
Pour la peinture métallique, une cognition contre-intuitive mais extrêmement importante est : les paramètres d'application sont eux-mêmes des variables de teintage. Avec une même formulation, des paramètres de pulvérisation différents changent le changement de teinte, scintillement et teinte. Comprendre comment la pulvérisation affecte l'orientation de l'aluminium est la clé d'une apparence stable.
L'atomisation est la première variable. Plus l'atomisation est fine (pression haute, viscosité basse), plus les gouttes sont petites, l'aluminium s'étale facilement parallèle dans le film, changement de teinte plus fort, sensation métallique plus brillante ; atomisation grossière, posture aluminium chaotique, changement faible, facile marbré. Donc la peinture métallique exige généralement atomisation fine. Vitesse de passe et débit déterminent épaisseur par passe et humidité — passe lente, débit fort donne film humide épais, l'aluminium a plus d'espace de flux mais se déplace aussi plus ; passe rapide, débit faible donne film mince et sec vite, l'aluminium est « gelé » dans sa posture actuelle. Distance pistolet (généralement 15-25 cm) affecte l'état humide/sec et le chevauchement du jet à l'arrivée sur la pièce.
Le temps de flash-off est une étape clé spécifique à la peinture métallique. Le flash-off entre les couches multiples en fines pulvérisations permet à la couche précédente de bien évaporer son solvant et aux flocons d'aluminium de s'orienter stablement, avant de pulvériser la suivante ; ainsi, les flocons d'aluminium de chaque couche peuvent se disposer parallèlement, offrant le flip-flop le plus intense. Un flash-off insuffisant perturbe les flocons avant leur orientation par la couche suivante, provoquant marbrures et baisse du flip-flop. La pulvérisation d'orientation / pulvérisation de contrôle (control coat / dust coat) est une technique souvent utilisée par les experts — à la fin, on ajoute une « pulvérisation sèche » très atomisée à distance légèrement accrue, permettant aux flocons de surface de se coucher davantage et de scintiller uniformément, constituant la touche finale pour améliorer le flip-flop et l'homogénéité de l'apparence.Précisément parce que les paramètres ont une telle influence, l'application de la peinture métallique doit faire l'objet d'une « fixation des paramètres » : une fois les paramètres (pression d'atomisation, vitesse de passage, distance de pistolet, nombre de passes, temps de flash-off, épaisseur de film, etc.) déterminés lors de l'échantillonnage, ils doivent être strictement reproduits en production ; toute dérive provoque une différence de couleur. C'est aussi pourquoi les lignes de peinture métallique tendent de plus en plus vers la pulvérisation automatique / robotisée — le robot reproduit précisément les paramètres, plus stable que l'humain. La pulvérisation manuelle repose fortement sur la formation et l'expérience du technicien. On peut dire que, pour la peinture métallique, « l'application est un réglage de couleur », la stabilité du procédé équivaut directement à la constance de la couleur.
| Paramètre de pulvérisation | Effet trop grand / trop rapide | Effet trop petit / trop lent | Sur l'effet métallique |
|---|---|---|---|
| Pression d'atomisation | Film plutôt sec, flip-flop intense | Flocons d'aluminium en désordre, marbrures faciles | Plus la brume est fine, plus c'est brillant |
| Vitesse de passage | Film mince, flocons gelés faciles | Film épais, flocons décalés faciles | Influence flip-flop et homogénéité |
| Épaisseur de film | Empilement des flocons, baisse flip-flop | Couvrance insuffisante, fond visible | Rester dans la fenêtre optimale |
| Temps de flash-off | —— | Insuffisant : marbrures et baisse flip-flop | Plus complet, plus brillant |
Épaisseur de film et couvrance : la ligne rouge invisible de l'application de la peinture métallique
Dans l'application de la peinture métallique, le contrôle de l'épaisseur de film est une ligne rouge invisible souvent sous-estimée mais décisive. Contrairement à l'intuition de la peinture pleine « plus épais, plus sûr », c'est là que les débutants se trompent le plus souvent, ce qui mérite une analyse approfondie.
La peinture de fond métallique présente une « fenêtre d'épaisseur de film optimale ». Trop fine : couvrance insuffisante, fond visible, couleur trop claire, densité de flocons insuffisante et faible sensation métallique ; trop épaisse : empilement et désordre des flocons, baisse du flip-flop, risque accru de marbrures, voire coulures. Cette fenêtre est généralement très étroite (le sec de la peinture de fond métallique est souvent de 10 à 20 microns) et doit être atteinte précisément par « pulvérisation fine en plusieurs passes, flash-off à chaque passe », plutôt qu'en une seule passe épaisse. Chaque fine pulvérisation laisse à une nouvelle couche de flocons le temps et l'espace de se coucher et s'orienter pendant le retrait du film ; la superposition de fines couches assure à la fois la couvrance et le parallélisme de chaque couche, d'où le flip-flop le plus intense.
La couvrance est un autre indicateur à équilibrer. La couvrance de la peinture métallique repose non seulement sur les flocons, mais aussi sur l'association des teintes transparentes et de l'apprêt. Pour les teintes transparentes à faible couvrance (certains rouges, jaunes), on utilise souvent un apprêt de même famille colorée (color primer) pour réduire le risque de fond visible et stabiliser la teinte — ainsi, même si l'épaisseur de la couche de couleur varie légèrement, le fond proche fourni par l'apprêt permet de maîtriser l'écart de couleur final. C'est pourquoi les systèmes haut de gamme insistent sur l'association globale « apprêt — couche de couleur — vernis » plutôt que sur la seule couche de couleur.
Plus subtilement, une même peinture métallique présente un flip-flop et une teinte différents selon l'épaisseur — la variation d'épaisseur est en soi une « variable de réglage de couleur invisible ». L'épaisseur standard définie à l'échantillonnage doit donc être strictement reproduite en production, les lignes étant souvent équipées d'un monitoring d'épaisseur en ligne. Comprendre et respecter la fenêtre d'épaisseur est un maillon clé pour transformer une bonne formulation en apparence stable en série, et un signe distinctif entre technicien confirmé et novice.
Teintage et application de la peinture nacrée : un cran au-dessus de la peinture métallique
Si la peinture métallique est déjà difficile, la peinture nacrée (à pigments nacrés à base de mica) va par certains aspects plus loin. Le mécanisme de coloration par interférence des nacres diffère de la réflexion spéculaire de l'aluminium ; son teintage et son application suivent des règles propres, méritant une discussion dédiée.
Le pigment nacré produit un irisation par interférence de la lumière aux interfaces des films d'oxydes ; sa couleur varie avec l'angle différemment de l'aluminium — l'aluminium varie surtout en luminosité (clair-obscur) selon l'angle, alors que la nacre peut varier en teinte (ex. or vers rouge, bleu vers vert). Cela rend le teintage multi-angle plus complexe, certaines nacres à interférence nécessitant un angle de mesure latéral spécifique pour être caractérisées. La « couleur de fond » et la « couleur flash » de la nacre peuvent différer ; cet effet bicolore est la source du raffinement de la peinture nacrée, mais accroît grandement la difficulté de teintage.
En application, les paillettes nacrées sont généralement plus grandes et fines que l'aluminium, plus sensibles aux cisaillements ; agitation et transfert doivent être plus doux ; leur orientation dépend aussi des paramètres de pulvérisation et du flash-off, mais leur sensibilité à l'épaisseur et au nombre de couches est parfois plus forte — la peinture nacrée utilise souvent une structure « tricouche » (apprêt coloré + couche nacrée + vernis, ou fond coloré + voile nacré + vernis) pour créer une profondeur, l'association des couches étant plus exigeante. Le blanc nacré est typique : souvent un apprêt blanc, puis une couche intermédiaire à nacre blanche ou interférentielle, enfin le vernis ; les trois ensemble créent un blanc nacré haut de gamme, blanc mais avec profondeur iridescente, typique des coloris signature des modèles de luxe.
L'association nacre + aluminium crée des effets plus riches : ajouter de la nacre à de l'argent renforce le scintillement et la transparence, ajouter de la nacre interférentielle à des foncés produit un mystère variable selon l'angle. Mais l'association pose plus de problèmes — la superposition des réflexions directionnelles des deux pigments, si proportion ou granulométrie inadéquates, s'interfère et donne gris sale. Ainsi, la formulation et le teintage nacrés exigent plus d'expérience et de base de données que la peinture métallique pure, constituant le « cours avancé » de la peinture à effet métallique.
Processus d'application complet : procédure standard du fond au polissage
L'application de la peinture à effet métallique est une procédure standard enchaînée, chaque étape servant l'apparence métallique finale. Pour un système typique « couche de couleur + vernis », une procédure complète comprend les étapes suivantes, où toute négligence est amplifiée sur le film final.
La première étape est le prétraitement du substrat et l'apprêt. La pièce doit être dégraissée, dérouillée ou traitée plastique, puis apprêtée pour corrosion et adhérence, poncée jusqu'à planéité, offrant une « toile » uniforme sans différence d'absorption pour la couche de couleur. La couleur de l'apprêt (surtout l'apprêt coloré associé) influence la teinte et le flip-flop finals de la peinture de fond métallique ; les systèmes haut de gamme prescrivent un apprêt associé dédié. La deuxième étape est l'ajustement de viscosité et l'agitation. Avant application, la peinture métallique doit être diluée au diluant associé à la viscosité cible et agitée pour disperser uniformément les flocons d'aluminium ou nacrés décantés — une agitation insuffisante cause couleur irrégulière et écart intra-lot.
La troisième étape est la pulvérisation fine en plusieurs couches de la peinture de fond métallique. Généralement une première brume (tack coat) pour adhérence et orientation préliminaire, puis une à deux passes humides pour couleur et couvrance, flash-off complet entre chaque, enfin si besoin une passe d'orientation pour unifier les flocons de surface. C'est le cœur de l'apparence ; débit, atomisation et passage de chaque passe doivent rester constants, et le flash-off inter-passes suffisant sans excès — insuffisant perturbe la couche précédente, excessif nuit à l'adhérence inter-couches. Le technicien juge le flash-off au passage du film de « brillant humide » à « semi-mat », un ressenti d'expérience. La quatrième étape est flash-off et contrôle. Après la couche de fond, flash-off complet pour évaporer le solvant et stabiliser l'orientation, contrôle des marbrures, écarts, grains. La cinquième étape est le vernis. Le vernis donne brillance, corps et protection ; son solvant ne doit pas être trop fort pour ne pas perturber les flocons, application assurant flow et épaisseur. La sixième étape est le durcissement : séchage naturel, cuisson basse température ou UV selon système. La septième étape est le polissage (si besoin) : retirer poussières, corriger raccords, restaurer le miroir.
L'ensemble insiste sur « paramètres fixés, environnement contrôlé, contrôle par étape ». La peinture métallique est sensible hygrothermique, les cabines régulent T/H ; sensible à la propreté, il faut contrôler les poussières. Chaque lot est comparé en multi-angle au standard avant libération. Cette procédure rigoureuse est le pont transformant « la belle couleur de labo » en « belle couleur stable de série », et un volet clé du service technique métallique.
À noter spécialement la technique de « pulvérisation de transition » (blending), clé pour cacher les raccords en retouche partielle. Lors d'une retouche partielle, un arrêt net créerait une « ligne de raccord » visible par micro-écart de flip-flop et teinte. La transition consiste à faire diminuer progressivement la peinture de fond métallique en fondu vers l'original, puis vernir toute la zone ; les films fusionnent visuellement. La transition dépend fort de l'expérience — taille de zone, fondu uniforme, chaque passe ; c'est crucial en retouche automobile, cœur de la formation, illustrant le « l'application est un art » de la peinture métallique. Enfin, le contrôle final en cabine à lumière standard (D65, TL84, A incandescent) évite le « métamérisme » — assorti sous une lumière, dévié sous une autre ; le multi-source détecte ce risque.
Équipement de pulvérisation et automatisation : du pistolet manuel au robot
La sensibilité extrême de l'apparence métallique aux paramètres fait de l'équipement et de l'automatisation un facteur clé de constance. Chaque équipement a ses traits ; les comprendre aide à la planification et l'optimisation.
Le pistolet pneumatique manuel est le plus flexible et répandu, idéal petit lot, multi-variétés, formes complexes et retouche. Il dépend fort de la main (pression, distance, vitesse, recouvrement) ; avantage : flexibilité et transitions fines, inconvénient : constance humaine, dérive inter-lots et inter-personnes. D'où l'accent sur formation et discipline des paramètres en manuel. Les pistolets assistés air et HVLP (haut débit basse pression) améliorent atomisation et rendement de transfert, réduisant le gaspillage, équipements manuels courants pour métallique.
La pulvérisation électrostatique est répandue sur métaux : gouttes chargées attirées par le champ vers la pièce mise à terre, rendement élevé, effet de contournement. Mais pour métallique, la charge perturbe orientation et distribution des flocons, modifiant flip-flop, et l'aluminium conducteur crée un « effet cage de Faraday » difficile en creux. D'où optimisation dédiée ou combinaison « électrostatique de fond + orientation classique ». Le disque rotatif haute vitesse est le maître en ligne automobile d'origine, atomisation fine, rendement et aspect excellents.
Le robot est la solution ultime de constance : il reproduit précisément tous les paramètres (trajectoire, vitesse, débit, atomisation, distance), supprimant la dérive humaine, choix premier pour automobile, gros électroménager et électronique. Avec mesure en ligne d'épaisseur et écart, boucle fermée, l'automatisation porte la constance à un niveau inaccessible manuellement. Certes, investissement lourd, flexibilité moindre ; multi-variétés petit lot reste manuel ou semi-auto. Choisir, c'est équilibrer constance, flexibilité et coût ; la métallique, sensible aux paramètres, penche plus vers l'automatisation que la pleine.
Diagnostic et prévention des défauts : problèmes d'aspect courants de la peinture métallique
Le plus agaçant en application métallique, ce sont les défauts d'aspect « formule inchangée, juste mal pulvérisé ». Maîtriser causes et remèdes des défauts courants est le socle du contrôle qualité et la clé d'un arrêt rapide des pertes.
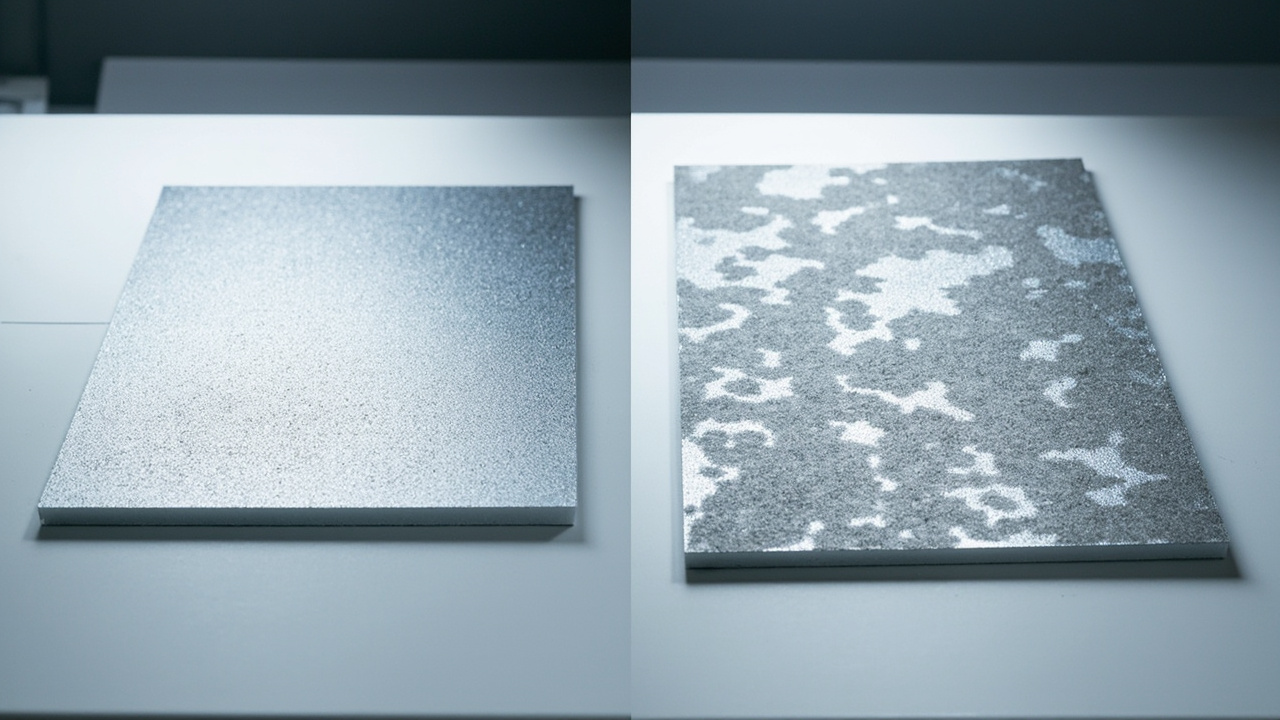
Les marbrures (mottling / nuages) sont le défaut courant : taches clair-obscur par orientation irrégulière des flocons — atomisation instable, recouvrement inégal, flash-off insuffisant, différences humide-sec localisées. Remède : stabiliser atomisation et rythme, flash-off suffisant, passe d'orientation si besoin. Écart de couleur et inter-lots : différences d'aspect entre pièces/lots d'un même code, souvent lot d'aluminium, paramètres ou épaisseur ; fixer paramètres, gérer lots matière, mesure multi-angle. Flip-flop insuffisant (terne) : faible contraste brillant, par flocons non parallèles (viscosité haute, atomisation faible, empilement épais, gonflement vernis) ; optimiser atomisation, contrôler épaisseur, vérifier compatibilité vernis.
Une sensation granuleuse / saleté apparaît rugueuse sous lumière diffuse, souvent due à une taille de particule de pigment trop grande ou une concentration trop élevée ; il faut rééquilibrer le scintillement et la finesse. Les empreintes digitales / traces d'eau / blanchiment sont le plus souvent liés à un résidu de solvant, une humidité excessive ou un séchage intermédiaire inapproprié. Le saignement de couleur / décollement de fond est causé par la dissolution de la peinture de fond pigmentée par le solvant fort du vernis, entraînant une migration de couleur et une diminution du retour de couleur ; une vérification de la compatibilité entre les couches est nécessaire. L'effet orange, les coulures, les piqûres, etc. sont des défauts de pulvérisation généraux, liés à l'atomisation, l'épaisseur de film, la viscosité et la propreté. Il existe également un défaut discret « assombrissement des bords / marbrures des bords », apparaissant sur les arêtes et les coins des pièces, causé par le chevauchement du brouillard de peinture, le flux d'air et la vitesse de séchage différents de ceux des surfaces planes, entraînant une orientation anormale des flocons d'aluminium ; la solution consiste à ajuster le trajet de pulvérisation, à faire une retouche séparée sur les arêtes ou à utiliser une pulvérisation orientée uniforme, ce qui est particulièrement courant sur les pièces de forme complexe.Le diagnostic des défauts de peinture métallique suit un ordre de dépannage pratique : d'abord voir s'il s'agit d'un défaut « global » ou « local » — le global (toute la pièce est défectueuse) pointe plutôt vers un problème de formulation, de matière première ou de paramètres globaux, le local (une zone défectueuse) pointe plutôt vers la technique de pose, le flux d'air ou la forme de cette zone. Ensuite voir s'il s'agit d'un problème « en clair » ou « en sombre » — l'assombrissement en clair est souvent lié à la quantité et à l'orientation des flocons d'aluminium, la saleté en sombre est souvent liée aux bases colorées. Enfin juger si c'est causé par la « couche de peinture de fond pigmentée » ou la « couche de vernis » — si la dégradation apparaît après application du vernis, il s'agit souvent d'un gonflement ou d'un problème de compatibilité du vernis. Selon cette méthode de dépannage tridimensionnelle « global vs local, clair vs sombre, fond vs vernis », on peut rapidement réduire le champ et localiser précisément, évitant les essais aveugles qui gaspillent matériaux et heures de travail. La clé du diagnostic des défauts est « l'attribution par couches » : d'abord juger s'il s'agit d'un problème de formulation ou de pose, d'un problème de peinture de fond ou de vernis, puis dépanner chaque variable correspondante. Les fournisseurs de revêtements matures fournissent généralement des atlas de défauts et des guides de diagnostic pour aider les clients à localiser et résoudre rapidement les problèmes, ce qui est l'expression directe de la valeur du service technique des peintures métalliques.
Teintage et application des peintures métalliques à l'eau : les nouveaux défis posés par l'écologisation
Avec le durcissement des réglementations environnementales, la peinture métallique à l'eau remplace progressivement la version solvant, devenant la direction principale pour les usines automobiles d'origine, la retouche et l'industrie générale. Mais les caractéristiques physiques de l'eau sont très différentes de celles du solvant, apportant une série de nouveaux défis au teintage et à l'application des peintures métalliques ; comprendre ces différences est le préalable au succès de la transition vers l'eau.
Le comportement d'évaporation de l'eau est la plus grande variable. L'eau a une chaleur latente d'évaporation élevée, et sa vitesse d'évaporation est fortement affectée par l'humidité ambiante — par humidité élevée l'eau s'évapore lentement, la fenêtre de temps d'orientation des flocons d'aluminium s'allonge et devient instable, facilitant le retour de couleur insuffisant et le marbrurage ; par humidité faible elle peut sécher trop vite. Cela contraste nettement avec la peinture solvant dont l'évaporation est relativement contrôlable et peu affectée par l'humidité. Par conséquent, l'application de la peinture métallique à l'eau exige un contrôle d'humidité de la cabine plus strict, les lignes de production nécessitant généralement des installations de déshumidification, et adoptant largement le « séchage intermédiaire par chauffage » (déshydratation assistée par air tiède ou infrarouge entre les passes) pour stabiliser le rythme d'évaporation et accélérer l'orientation des flocons d'aluminium. C'est un maillon technologique clé pour la reproduction stable de l'apparence des peintures métalliques à l'eau.
La tension superficielle élevée de l'eau affecte aussi le mouillage et le déploiement des flocons d'aluminium. La peinture métallique à l'eau mouille moins bien le substrat et l'apprêt que la version solvant, favorisant les cratères et le marbrurage, nécessitant l'ajustement par humectants et auxiliaires de formation de film. Parallèlement, l'aluminium nu gonfle et corrode facilement dans l'eau ; la peinture métallique à l'eau doit utiliser des poudres d'aluminium passivées à enveloppe de silice ou de polymère, ce qui affecte légèrement la performance optique des flocons, nécessitant une compensation en formulation. Pour le teintage, les lois de développement de couleur de l'eau et du solvant diffèrent, leurs bases de données CCM ne sont pas interchangeables et doivent être établies séparément. De plus, le retrait au séchage et les conditions de flash de l'eau diffèrent du solvant, les formulations aqueuses et solvant pour un même coloris cible sont souvent très différentes. Malgré les défis, après des années de développement, les peintures métalliques à l'eau matures peuvent déjà approcher le solvant en retour de couleur et scintillement, devenant un choix fiable et conforme à l'écologie. Lors de la promotion des peintures métalliques à l'eau, Kexin New Materials rappelle particulièrement aux clients de prêter attention au contrôle d'humidité de la cabine et aux installations de séchage intermédiaire, car c'est souvent la cause du « faisable au labo, instable en ligne » des peintures métalliques à l'eau.
Différences d'application selon les industries : un principe, multiples mises en œuvre
Le principe de base des revêtements à effet métallique est commun, mais selon l'industrie, les modes d'application et les priorités diffèrent grandement. Comprendre ces différences aide à choisir le produit et le procédé adaptés à un scénario précis.
La peinture automobile d'origine est le standard le plus élevé pour l'application des peintures métalliques. Dans une salle propre à température et humidité contrôlées, par robots en pulvérisation automatique, multi-couches fines avec séchage intermédiaire, elle vise une cohérence colorimétrique élevée entre les différentes parties du véhicule, les lots et les usines. L'usine d'origine tolère très peu d'écart colorimétrique multi-angles, s'appuyant sur une inspection en ligne et une gestion de la couleur complètes. La retouche automobile est l'autre extrême — en conditions non standard de garage, avec un pistolet manuel pour reproduire le retour et le scintillement d'origine, et faire un fondu d'interface (blending) pour fusionner sans couture les vieux et nouveaux films. La retouche dépend énormément de l'expérience du teinteur et du technicien ; la base de données de couleur (avec variantes secondaires) et la capacité de teintage rapide sont le cœur du système de peinture de retouche.
La peinture électroménager recherche un aspect métallique stable en production de masse et automatisée (argent brossé, or champagne, gris spatial, etc.), et valorise la résistance aux taches, rayures et empreintes ; on utilise souvent la pulvérisation automatique ou électrostatique avec cuisson. La peinture électronique grand public est au niveau « fabrication de précision » — pièces petites, haute précision, couche fine, lignes automatisées, durcissement UV ou basse température, visant haute couvrance en ultra-mince, texture fine et résistance à l'usure et aux empreintes, avec exigence de propreté extrême. Les machines d'ingénierie, quincaillerie, meubles sont plus flexibles, pulvérisation manuelle ou auto, privilégiant l'équilibre entre upgrade décoratif et tenue aux intempéries/corrosion.
Ces différences signifient que, pour un même effet métallique, les industries nécessitent des conceptions produit différentes (solvant/eau/UV/poudre), modes de durcissement (air libre/cuisson/UV), équipements (manuel/auto/électrostatique) et standards qualité. Ainsi les fournisseurs professionnels de revêtements vendent rarement « une peinture pour toutes les industries », mais offrent des solutions et guides d'application différenciés selon le secteur. Comprendre la réalité d'application de l'industrie cible est un préalable important au choix et développement des peintures métalliques.
Tendances colorimétriques : pourquoi les teintes métalliques sont toujours à la pointe
Le revêtement à effet métallique n'est pas seulement un produit technique, mais aussi un support de mode et design. Son développement teintage doit suivre les tendances, comprendre cela aide à saisir le pouls marché et la direction de développement.
Dans les couleurs automobiles mondiales, argent, gris, noir, blanc dominent depuis longtemps, et la part des effets métallique et nacré croît — la quête de « sensation premium » se satisfait largement via le métal. Tendance récente : du haut brillant/haut scintillement vers un métal satiné et mat plus fin et discret ; de l'argent-gris simple vers le champagne tiède, or rose, le gris sidéral froid, gris arme, et les blancs nacrés interférents, violets aurore spéciaux. Les véhicules à énergie nouvelle poussent particulièrement l'innovation de « teintes métalliques tech », construisant l'identité de marque par couleur unique.
L'électronique grand public et l'électroménager mènent aussi la mode métallique. Téléphones, portables passent de l'argent/gris/or classiques aux dégradés, métal mat, métal céramique, chaque génération de flagship devenant repère. L'électroménager passe du blanc vers « métallisation, domestication », le gris spatial, titane, or champagne devenant standard du haut de gamme. Ces innovations amont posent sans cesse de nouveaux sujets au teintage métallique : comment composer avec pigments d'effet des teintes à la fois mode, stables en série et tenaces.
Pour les entreprises de revêtement, suivre voire mener les tendances est une capacité clé du métier métallique. Cela exige de comprendre chimie et optique, mais aussi recherche de tendances et développement de couleurs mode, en réservant proactivement les solutions métalliques de la saison/prochaine génération. Les fournisseurs leaders ont souvent une équipe design couleur dédiée, publient des nuanciers réguliers, participent au développement coloris des clients, transformant « vendre de la peinture » en « vendre des solutions couleur ». Cette extension technique vers esthétique est le charme distinct du revêtement à effet métallique vs revêtement industriel ordinaire.
À noter, équilibre nécessaire entre tendance et faisabilité technique. Les designers imaginent des teintes percutantes, mais les transformer en produit série stable et tenace exige évaluation par l'équipe couleur/formulation : pigments d'effet tenaces ? production stable ? fenêtre d'application assez large ? coût acceptable ? Une teinte « sublime mais instable » devient cauchemar en série. Ainsi un bon développement métallique est dialogue répété entre esthétique et réalité ingénierie — assez nouveau et beau, mais assez stable et économique. Cette capacité de pont entre esthétique et ingénierie est la valeur profonde du service couleur des entreprises matures, et la base d'une collaboration long terme intégrée à la définition produit client.
Cohérence de lot : l'épreuve ultime de la production en série des peintures métalliques
Pour la peinture métallique, faire une bonne couleur une fois n'est pas dur ; difficile est de faire la même bonne couleur à chaque lot, chaque pièce. La cohérence de lot est l'épreuve ultime et le seuil d'entrée aux chaînes exigeantes auto, électroménager, électronique.
Le défi de cohérence traverse toute la chaîne. Côté matière : fluctuations de lot d'aluminium, nacre, bases changent directement l'aspect ; contrôle à réception par valeurs multi-angles, taille, luminosité, et archives de lot. Côté production : dispersion précise — trop brise les flocons et baisse luminosité, insuffisant rend couleur inégale ; chaque lot libéré selon valeurs multi-angles et échantillon limite. Côté application : paramètres figés et environnement sont le cœur ; toute dérive d'atomisation, trajet, épaisseur, T/H cause écart.
L'outil central de cohérence est la mesure couleur multi-angles et le système d'échantillons limites. Il faut pour chaque teinte métallique établir valeurs standard et tolérances (ΔE par angle), juger objectivement par spectro multi-angles plutôt qu'à l'œil. Pour clients exigeant cohérence inter-usines/lots, le fournisseur livre aussi planche standard, paramètres, méthode de mesure, assurant reproduction conforme. La gestion numérique (cloud, comparaison distante) rend le transfert couleur siège-sous-traitance et fournisseur-client plus précis et efficace.
On peut dire que la compétitivité profonde des entreprises métalliques réside largement dans ce système de cohérence de lot. Ce n'est pas une formule unique ou capacité de teintage ponctuelle, mais gestion couleur globale de la matière à la détection. Voilà pourquoi la fourniture haut de gamme insiste de plus en plus sur la livraison globale « produit + données + service ». Pour Kexin New Materials, fournisseur multi-industries, investir continuellement en base couleur, mesure multi-angles et support technique vise à transformer « bien fait occasionnellement » en « bien fait à chaque lot », pour gagner les clients haut de gamme sensibles à l'apparence.
Conclusion : un projet précis à la croisée de la science et du savoir-faire
Revenant sur le teintage et l'application des revêtements à effet métallique, on voit clairement son tempérament distinct du revêtement ordinaire — c'est à la fois science rigoureuse et savoir-faire subtil. La science : optique multi-angles, chimie des pigments d'effet, modèle CCM, standards quantifiés. Le savoir-faire : jugement d'expérience du teinteur sur la texture, maîtrise fine du technicien sur la pulvérisation, diagnostic sagace des défauts. L'un sans l'autre ne suffit : science sans savoir-faire ne fait pas de vraie texture premium ; savoir-faire sans science ne fait pas de série stable. Le charme et la difficulté du métallique viennent de cette rencontre.
Pour les fabricants utilisateurs, comprendre la logique « formulation — couleur — application » tri-unitaire est crucial. Choisir une peinture métallique, c'est choisir un système complet incluant formulation, données couleur, paramètres et support. Bien l'utiliser exige investissement continu en paramètres figés, environnement, détection. Toute idée de « pulvériser comme une peinture normale et ça suffit » se paie sur l'apparence — marbrures, écarts, retours incohérents viennent souvent de ce mépris.
Pour les fournisseurs, la capacité teintage/application métallique est une barrière profonde difficile à copier. Elle demande base pigments accumulée, expérience CCM multi-angles, know-how procédé et service couleur. Qui la porte à l'extrême gagne les marchés premium auto, électroménager, électronique. Le revêtement à effet métallique séduit car il transforme chimie et optique froides en beauté visuelle touchante — et la reproduction stable de cette beauté condense la sagesse mêlée science et savoir-faire des teinteurs et techniciens.
C'est pourquoi la valeur du revêtement à effet métallique dépasse « une bombe de peinture ». En choisissant un fournisseur, on achète vraiment le système complet de développement couleur, stabilité formulation, guide application et contrôle lot ; et quand une peinture métallique montre sur des milliers de pièces un même flop-color stable et séduisant, c'est le fruit de la collaboration formulateurs, teinteurs, techniciens et contrôleurs. Comprendre et respecter cette complexité « science + savoir-faire », bien choisir/utiliser/contrôler, fait fleurir stablement le charme métallique sur chaque produit, et transforme ce projet précis en compétitivité produit et expression de marque.
Foire aux questions
Q : Pourquoi faut-il utiliser plusieurs angles pour le réglage de la peinture métallique, alors qu'un seul angle suffit pour la peinture pleine ? R : Parce que l'apparence de la peinture métallique varie selon l'angle de vue (effet métamérique), un seul angle ne permet pas de la décrire. Il faut obligatoirement utiliser plusieurs angles — état brillant (15°, 25°), intermédiaire (45°), état sombre (75°, 110°) — pour la définir ensemble ; deux peintures métalliques ne sont considérées de même couleur que si elles correspondent à tous les angles. La couleur de la peinture pleine ne change pratiquement pas selon l'angle, un seul angle suffit donc.
Q : La formulation assistée par ordinateur (CCM) peut-elle remplacer totalement l'ajustement manuel des teintes métalliques ? R : Non, elle ne peut pas remplacer totalement. Le CCM/IA peut, à partir d'une base de données optiques multi-angles, fournir rapidement une formule initiale proche et améliorer grandement l'efficacité, mais l'apparence de la peinture métallique dépend aussi de l'application, et des qualités telles que le scintillement, la granulation, la profondeur sont difficiles à numériser entièrement ; il faut généralement qu'un teinturier ajuste manuellement la couleur selon un échantillon pulvérisé réel. Le mode idéal est la collaboration homme-machine « CCM/IA définit la direction, le maître définit la texture ».
Q : Pourquoi, avec le même seau de peinture métallique, différentes personnes obtiennent-elles des couleurs différentes ? R : Parce que l'apparence de la peinture métallique dépend de l'orientation des flocons d'aluminium, laquelle dépend fortement des paramètres de pulvérisation (atomisation, vitesse de passage, épaisseur de film, temps de flash). Les gestes, la pression d'air et la distance de pistolet varient d'une personne à l'autre, l'orientation des flocons change, et le flip-flop, le scintillement et la teinte s'en trouvent modifiés. C'est ce qu'on appelle « l'application est un réglage de couleur », et c'est aussi pourquoi les lignes de production de peinture métallique tendent vers le pistolet robotisé pour figer les paramètres.
Q : Dans le réglage de la peinture métallique, quel est le rôle de la poudre d'aluminium, des nacres et des bases transparentes ? R : La poudre d'aluminium définit la structure métallique (brillance, flip-flop, scintillement), la taille et le type des particules déterminent la texture ; les nacres ajoutent du relief et de la profondeur colorée, pouvant produire des effets iridescents et bicolores ; les bases transparentes colorent sans masquer le métal, déterminant la teinte et le fond sombre. La combinaison des trois — aluminium pour le ton de base, nacre pour le relief, base pour la teinte — donne une couleur métallique de qualité ; la résistance aux intempéries de la base est particulièrement critique pour les couleurs extérieures.
Q : Qu'est-ce que la « pulvérisation d'orientation / pulvérisation de contrôle » ? Pourquoi améliore-t-elle l'apparence ? R : La pulvérisation d'orientation (control coat / dust coat) est une « pulvérisation sèche » finale à forte atomisation et distance un peu plus grande sur la couche de fond, qui fait que les flocons d'aluminium en surface se couchent davantage, s'uniformisent et scintillent régulièrement, améliorant ainsi le flip-flop et l'uniformité de l'apparence ; c'est une touche finale pour masquer les marbrures et rehausser l'effet métallique. Elle exploite le fait que les gouttelettes de peinture sèche pulvérisée arrivent sur la pièce déjà relativement sèches et « aplatissent » les flocons de surface sans perturber la couche inférieure.
Q : Comment garantir en production de série l'absence d'écart de couleur entre les lots de peinture métallique ? R : Par une gestion de la couleur sur l'ensemble du processus : inspection à l'entrée des matières premières selon les valeurs colorimétriques multi-angles et la taille des particules, avec archivage ; contrôle précis du procédé de dispersion en production, libération du produit fini selon les valeurs multi-angles et l'échantillon limite ; paramètres d'application et de durcissement, contrôle de la température et de l'humidité du cabine ; jugement objectif par spectrophotomètre multi-angles et échantillon limite, non pas à l'œil nu seul. Pour les clients exigeant une cohérence inter-usines, il faut aussi fournir plaque standard, paramètres et méthode de mesure.
Q : Quelles sont les exigences de la peinture métallique vis-à-vis de l'environnement d'application ? R : La peinture métallique est très sensible à la température, à l'humidité et à la propreté. La température et l'humidité affectent le rythme d'évaporation du solvant/de l'eau et donc l'orientation des flocons d'aluminium ; la ligne doit généralement contrôler et stabiliser la température et l'humidité de la cabine ; un manque de propreté laisse poussières et grains à la surface. C'est pourquoi la peinture métallique (surtout haut de gamme et miroir) s'applique dans une cabine propre à température et humidité contrôlées.
Q : Pourquoi ne faut-il pas pulvériser la peinture métallique trop épaisse ? R : L'apparence de la peinture métallique dépend de l'arrangement parallèle des flocons d'aluminium ; un film trop épais empile les flocons et perturbe leur orientation, réduisant le flip-flop et augmentant les marbrures, contrairement à la peinture pleine où « plus épais est plus sûr ». Le film sec de fond métallique se contrôle généralement dans une fenêtre étroite de 10 à 20 microns, par pulvérisation fine en plusieurs passes avec flash entre chaque, et la teinte flip-flop varie selon l'épaisseur ; la production doit reproduire strictement l'épaisseur standard.
Q : Quelle est la différence d'application entre peinture métallique à l'eau et solvantée ? R : L'eau s'évapore lentement et dépend beaucoup de l'humidité ; la peinture métallique à l'eau exige un contrôle d'humidité de cabine plus strict, nécessitant généralement déshumidification et « chauffage de flash intermédiaire » pour stabiliser l'orientation des flocons ; le pouvoir mouillant de l'eau est faible, risquant retassures et marbrures, d'où l'usage d'auxiliaires mouillants ; il faut aussi une poudre d'aluminium à enveloppe passivée contre le gonflement. Les lois de développement de la couleur diffèrent, les bases CCM ne sont pas interchangeables. La peinture métallique à l'eau mature approche déjà la solvantée.
Q : Pourquoi vérifier la couleur de la peinture métallique sous source lumineuse standard et multi-sources ? R : Parce que la peinture métallique peut présenter une « métamérie » — correspondance sous une source, dérive sous une autre. Seule la comparaison en cabine à source standard avec plusieurs lumières (ex. D65 jour, TL84 magasin, incandescence) et observation aux angles standard permet de juger pleinement la vraie correspondance, évitant le risque de livraison « juste sous cette lumière, faux sous l'autre ».
Q : Quelles compétences faut-il à un teinturier de peinture métallique ? R : Il doit comprendre le principe métamérique multi-angles, savoir utiliser le spectrophotomètre multi-angles et le système CCM, maîtriser la combinaison aluminium/nacre/base transparente, connaître l'influence des paramètres d'application sur l'apparence (l'application est un réglage), traduire les données multi-angles en direction de correction, et juger par expérience scintillement/granulation/profondeur. C'est un mélange d'optique, de chimie et de savoir-faire, à longue formation.
Lecture complémentaire
- Panorama de l'industrie des revêtements alliage et à effet métallique : évolution technique de l'effet métamérique et de la décoration fonctionnelle
- Explication complète du procédé de revêtement métallique sans électrolyse (peinture de substitution à la galvanisation) : voie technique de substitution écologique
- Revêtement plastique tendre et fonctionnel : mise à niveau de surface plastique du toucher à la fonction
- Principe de teinture et restauration de formule de peinture métallique automobile : système de bases et contrôle face/profil
- Difficultés de teinture de peinture nacrée automobile (effet arc-en-ciel) : structure multicouche et effet métamérique
- Techniques de teinture de peinture de retouche automobile : bon usage des particules métalliques et de la poudre nacrée
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Pourquoi le teintage de la peinture métallique nécessite-t-il plusieurs angles alors qu'un seul angle suffit pour la peinture pigmentée pleine ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce que l'apparence de la peinture métallique varie selon l'angle de vue (effet métamérique), un seul angle ne peut pas la décrire. Il faut obligatoirement utiliser plusieurs angles comme l'état brillant (15°, 25°), l'état intermédiaire (45°), l'état sombre (75°, 110°) pour la définir ensemble ; deux peintures métalliques ne sont considérées de même couleur que si elles correspondent à tous les angles. La couleur de la peinture pigmentée pleine ne change pratiquement pas selon l'angle, un seul angle suffit donc."}}, {"@type": "Question", "name": "La formulation colorimétrique assistée par ordinateur (CCM) peut-elle remplacer entièrement le teintage manuel des couleurs métalliques ?", "acceptedAnswer": {"@type": "Answer", "text": "Elle ne peut pas remplacer entièrement. Le CCM/IA peut, à partir d'une base de données optiques multi-angles, fournir rapidement une formule initiale proche et améliorer grandement l'efficacité, mais l'apparence de la peinture métallique est aussi affectée par l'application, et des qualités comme le scintillement, la granulation, la profondeur sont difficiles à numériser complètement ; il faut généralement que le teinteur ajuste manuellement la couleur selon un échantillon pulvérisé réel. Le mode idéal est la collaboration homme-machine « CCM/IA définit la direction, le technicien expérimenté définit la texture »."}}, {"@type": "Question", "name": "Pourquoi, avec le même seau de peinture métallique, la couleur diffère-t-elle selon la personne qui pulvérise ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce que l'apparence de la peinture métallique dépend de l'orientation des flocons d'aluminium, laquelle dépend fortement des paramètres de pulvérisation (atomisation, vitesse de passage, épaisseur de film, temps de flash-off). Les gestes, la pression d'air et la distance de pistolet varient d'une personne à l'autre, l'orientation des flocons d'aluminium change donc, et le flip-flop, le scintillement et la teinte s'en trouvent modifiés. C'est ce qu'on appelle « l'application est un teintage », et c'est aussi pourquoi les lignes de production de peinture métallique tendent vers la pulvérisation robotisée pour figer les paramètres."}}, {"@type": "Question", "name": "Dans le teintage de la peinture métallique, quel est le rôle de la poudre d'aluminium, des nacres et des bases transparentes ?", "acceptedAnswer": {"@type": "Answer", "text": "La poudre d'aluminium définit le squelette métallique (brillance, flip-flop, scintillement), la taille des particules et le type déterminent la texture ; les nacres ajoutent du relief et de la profondeur colorée, peuvent produire un effet iridescent et bicolore ; les bases transparentes colorent sans masquer le métal, elles déterminent la teinte et le fond sombre. La combinaison des trois — l'aluminium donne le ton de base, les nacres ajoutent du relief, les bases définissent la teinte — crée une couleur métallique haut de gamme, et la résistance aux intempéries des bases est particulièrement clé pour les couleurs extérieures."}}, {"@type": "Question", "name": "Qu'est-ce que la « pulvérisation d'orientation / pulvérisation de contrôle » ? Pourquoi améliore-t-elle l'apparence ?", "acceptedAnswer": {"@type": "Answer", "text": "La pulvérisation d'orientation (control coat / dust coat) est une « pulvérisation sèche » à forte atomisation et distance légèrement accrue appliquée en fin de base, qui fait que les flocons d'aluminium de surface se couchent davantage, s'uniformisent et scintillent régulièrement, améliorant ainsi le flip-flop et l'uniformité de l'apparence ; c'est une technique clé pour masquer les marbrures et rehausser l'effet métallique. Elle utilise le fait que les gouttelettes de peinture sèche arrivent sur la pièce déjà relativement sèches et « aplatissent » les flocons de surface sans perturber la couche inférieure."}}, {"@type": "Question", "name": "Comment garantir l'absence d'écart de couleur entre les lots en production de peinture métallique ?", "acceptedAnswer": {"@type": "Answer", "text": "Grâce à une gestion de la couleur sur l'ensemble du processus : inspection à la réception des matières premières selon les valeurs colorimétriques multi-angles et la taille des particules avec archivage ; contrôle précis du procédé de dispersion en production, libération du produit fini selon les valeurs multi-angles et l'échantillon limite ; paramètres d'application et de durcissement, contrôle de la température et de l'humidité du cabine ; jugement objectif par spectrophotomètre multi-angles et échantillon limite, non pas à l'œil nu seul. Pour les clients exigeant une cohérence inter-usines, il faut aussi fournir plaque standard, paramètres et méthode de mesure."}}, {"@type": "Question", "name": "Quelles sont les exigences de la peinture métallique vis-à-vis de l'environnement d'application ?", "acceptedAnswer": {"@type": "Answer", "text": "La peinture métallique est très sensible à la température, à l'humidité et à la propreté. La température et l'humidité affectent le rythme d'évaporation du solvant/de l'eau et donc l'orientation des flocons d'aluminium ; la ligne doit généralement contrôler et stabiliser la température et l'humidité de la cabine ; un manque de propreté laisse des poussières et grains à la surface. C'est pourquoi l'application de la peinture métallique (surtout haut de gamme et miroir) se fait de préférence en cabine propre à température et humidité contrôlées."}}, {"@type": "Question", "name": "Pourquoi ne faut-il pas pulvériser la peinture métallique trop épaisse ?", "acceptedAnswer": {"@type": "Answer", "text": "L'apparence de la peinture métallique dépend de l'arrangement parallèle des flocons d'aluminium ; un film trop épais empile les flocons en couches et perturbe leur orientation, réduisant le flip-flop et augmentant les marbrures, contrairement à la peinture pigmentée pleine où « plus épais est plus sûr ». Le film sec de base métallique se contrôle généralement dans une fenêtre étroite de 10 à 20 microns, par pulvérisation fine en plusieurs passes avec flash-off entre chaque, et le flip-flop change de teinte selon l'épaisseur ; la production doit reproduire strictement l'épaisseur standard."}}, {"@type": "Question", "name": "Quelle est la différence d'application entre la peinture métallique à l'eau et la solvantée ?", "acceptedAnswer": {"@type": "Answer", "text": "L'eau s'évapore lentement et dépend beaucoup de l'humidité ; la peinture métallique à l'eau exige un contrôle d'humidité de cabine plus strict, nécessite généralement déshumidification et « chauffage de flash-off intermédiaire » pour stabiliser l'orientation de l'aluminium ; le pouvoir mouillant de l'eau est faible, risque de cratères et marbrures, d'où additifs mouillants ; et il faut utiliser de l'aluminium à enveloppe passivée contre le gonflement. Les lois de développement de couleur diffèrent, les bases CCM ne sont pas interchangeables. La peinture métallique à l'eau mature approche déjà la solvantée."}}, {"@type": "Question", "name": "Pourquoi vérifier la couleur de la peinture métallique sous source lumineuse standard et multi-sources ?", "acceptedAnswer": {"@type": "Answer", "text": "Car la peinture métallique peut présenter une « métamérie » — correspondance sous une source, dérive sous une autre. Ce n'est qu'en comparant dans une boîte à lumière standard avec plusieurs sources (ex. D65 lumière du jour, TL84 magasin, incandescence) et en observant aux angles standard qu'on peut juger pleinement de la vraie correspondance, évitant le risque de livraison « juste sous cette lumière, faux sous l'autre »."}}, {"@type": "Question", "name": "Quelles compétences le teinteur de peinture métallique doit-il posséder ?", "acceptedAnswer": {"@type": "Answer", "text": "Il doit comprendre le principe multi-angles et métamérique, savoir utiliser le spectrophotomètre multi-angles et le système CCM, maîtriser la combinaison aluminium/nacres/bases transparentes, connaître l'influence des paramètres d'application sur l'apparence (l'application est un teintage), traduire les données multi-angles en direction de correction, et juger par expérience le scintillement, la granulation, la profondeur. C'est un mélange d'optique, de chimie et de savoir-faire, à longue formation."}}]}