Dans les discours promotionnels destinés aux consommateurs comme aux industriels, « dureté 9H » et « ultra-résistant à l'abrasion » sont devenus presque les étiquettes standard des revêtements nano céramiques. Pourtant, lorsqu'un ingénieur doit réellement appliquer un film mince de l'ordre du nm–µm sur une peinture automobile, un boîtier électronique ou des pièces mécaniques, il doit répondre à une question plus fondamentale : comment cette « dureté » et cette « résistance à l'abrasion » sont-elles exactement mesurées, mesure-t-on le revêtement lui-même ou le substrat, et les chiffres peuvent-ils être comparés horizontalement ? Cet article explique la logique d'évaluation de l'abrasion et de la dureté des revêtements nano, depuis le principe de mesure, les méthodes normalisées, les limites d'application aux couches minces, jusqu'aux données publiques réelles, afin d'aider les acheteurs techniques, les ingénieurs en revêtement et le personnel de contrôle qualité à établir un cadre de jugement citable.
I. Pourquoi la « dureté » des revêtements nano nécessite un angle d'évaluation spécifique
Les revêtements organiques traditionnels (époxy, polyuréthane, alkyd) ont généralement une épaisseur de film sec de l'ordre de 40–300 µm ; lors des essais, la meule ou la mine de crayon agit principalement sur le corps du revêtement, et l'influence du substrat reste relativement contrôlable. Les revêtements nano sont pour la plupart des systèmes SiO₂, TiO₂, céramique ou hybrides inorganique-organique, dont l'épaisseur de film sec se situe souvent entre 80 nm et plusieurs micromètres — par exemple, selon des données publiques, un bouclier céramique automobile à base de Si a une épaisseur de 200–400 nm, un revêtement nano céramique composite inorganique a un film sec de 80–150 nm, et un revêtement céramique automobile à base de SiO₂ fait 1–3 µm (extrait des TDS de divers fabricants dans les archives de cette étude). Dans cette plage d'épaisseur, la réponse mécanique du « revêtement » et du « substrat » est couplée : lorsqu'on enfonce la mine, la déformation se transmet au plastique ou au métal situé dessous ; lorsque la meule tourne, la couche mince peut être complètement usée en quelques centaines de tours jusqu'à atteindre le matériau de base.
Par conséquent, l'évaluation des revêtements nano ne peut pas simplement reprendre la logique des films épais ; il faut comprendre simultanément « qui est mesuré » par chacune des trois méthodes principales : la dureté au crayon mesure un grade relatif de résistance à la déformation plastique/à la rayure ; l'abrasion Taber mesure la perte de masse dans des conditions données ; la rayure et l'indentation nano mesurent la charge critique, la dureté intrinsèque (GPa) et l'adhérence film-substrat. En distinguant ces trois aspects, on évite de lire « 9H » comme une dureté absolue au sens de la science des matériaux.
II. Dureté au crayon (Pencil Hardness) : ASTM D3363 / GB/T 6739
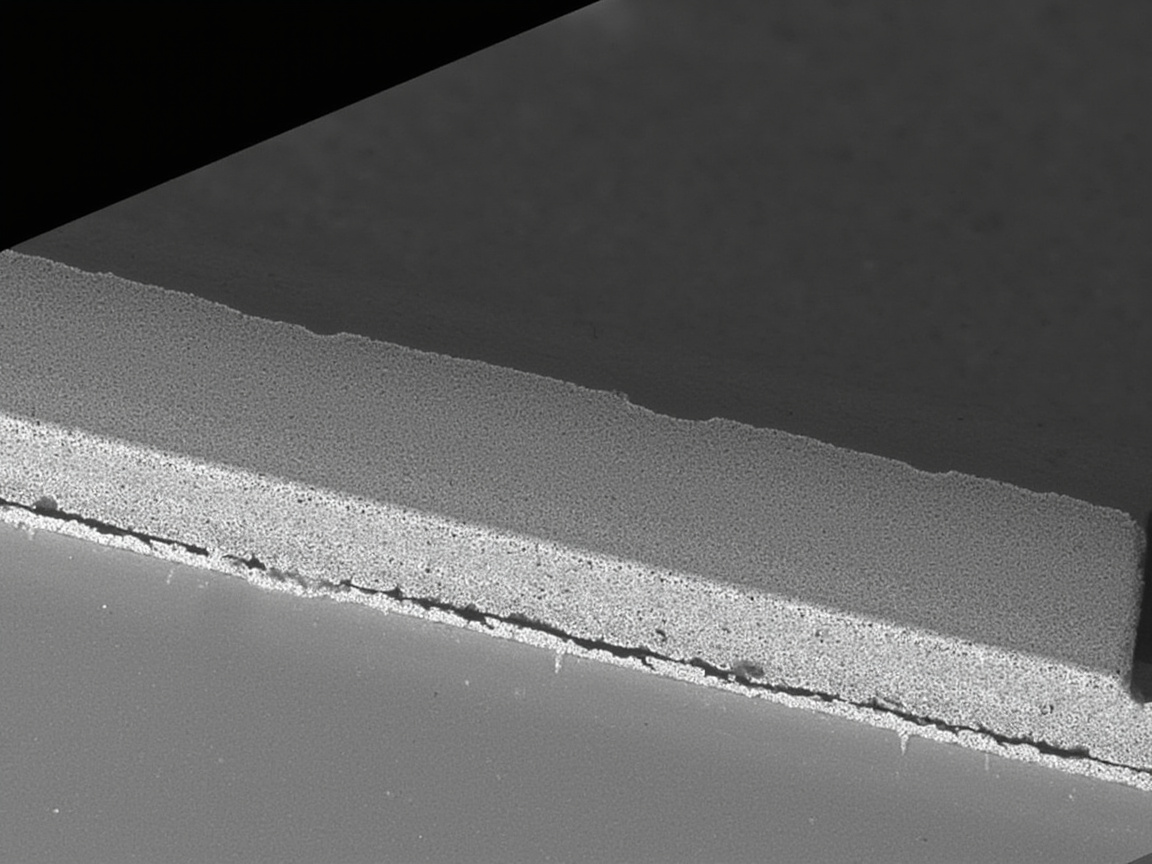
La dureté au crayon est la méthode rapide de jugement de la dureté des revêtements la plus connue, correspondant principalement à la norme ASTM D3363 « Standard Test Method for Film Hardness by Pencil Test », notre GB/T 6739 « Peintures et vernis — Détermination de la dureté du film par méthode au crayon » ainsi qu'à l'ISO 15184 « Peintures et vernis — Détermination de la dureté du film par méthode au crayon ». Le principe utilise un jeu de mines de crayon graphite classées par dureté croissante (6B le plus mou, puis 5B, 4B, 3B, 2B, B, HB, F, H, 2H… jusqu'à 9H le plus dur), poussées à vitesse constante sous une charge fixe (ASTM D3363 précise environ 750 g, à environ 45° par rapport au plan horizontal), et on observe si la surface du revêtement est rayée ou présente un sillon visible. Le jugement suit une logique « réussite/échec » : on trouve « le crayon le plus dur qui ne raye pas le revêtement », ce grade étant la dureté au crayon rapportée du revêtement.
Il y a ici trois points souvent négligés en ingénierie.
Premièrement, la dureté au crayon est un grade relatif, semi-quantitatif de résistance à la déformation plastique/à la rayure, et non la dureté intrinsèque du matériau (dont l'unité devrait être le GPa, fournie par l'indentation nano). Elle reflète la capacité de résistance du revêtement sous la rayure de la mine, influencée conjointement par la récupération élastique, la rugosité de surface et le degré de durcissement.
Deuxièmement, la dureté au crayon dépend fortement du substrat et de l'épaisseur du film. Un même revêtement nano céramique, appliqué sur une tôle d'acier durcie ou sur un plastique PP mou, peut voir sa valeur rapportée différer de plusieurs grades — car la couche mince elle-même ne peut pas porter seule, une partie de la charge étant supportée par le substrat. Par conséquent, toute conclusion « 9H » doit être interprétée conjointement avec « type de substrat + épaisseur de film sec + conditions de durcissement » ; dire isolément « dureté du revêtement 9H » est trompeur. Dans les archives de cette étude, plusieurs revêtements nano rapportent un 9H en dureté au crayon : Onyx Nano Shield (bouclier céramique automobile à base de Si) épaisseur 200–400 nm, dureté au crayon 9H ; Gaamp360 (revêtement céramique automobile à base de SiO₂) épaisseur 1–3 µm, dureté au crayon 9H ; Re-yingcai revêtement nano céramique composite inorganique film sec 80–150 nm, dureté au crayon 8H–9H ; YC-8703 revêtement nano composite céramique hydrophobe autonettoyant rapporte une dureté 6–7H (selon les TDS des fabricants). Ces « H » doivent être compris dans le contexte ci-dessus.
Troisièmement, la dureté au crayon est insensible à la « fissuration fragile ». Si le revêtement est très dur mais avec une mauvaise adhérence, le crayon peut provoquer une rupture globale plutôt qu'une déformation plastique ; dans ce cas, le grade élevé donné par la méthode au crayon n'équivaut pas à une résistance à l'abrasion en ingénierie.
III. Résistance à l'abrasion Taber (Abrasion) : ASTM D4060 / GB/T 1768
L'abrasion Taber correspond à l'ASTM D4060 « Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser » et à notre GB/T 1768 « Peintures et vernis — Détermination de la résistance à l'abrasion — Méthode de la meule rotative en caoutchouc abrasif ». L'appareil utilise une paire de meules rotatives opposées (modèles courants CS-10, CS-17, H-18, etc., roues en caoutchouc revêtues d'abrasifs de différentes granularités) pressées sur un disque d'échantillon horizontal en rotation, le bras de meule appliquant une charge spécifiée (typiquement 500 g ou 1000 g/bras) ; après un nombre fixe de tours (souvent 1000), on pèse l'échantillon avec une balance de haute précision, le résultat étant noté « X mg / 1000 tours ». Le seuil de résistance à l'abrasion des peintures de protection industrielles courantes se situe souvent dans la plage ≤10–50 mg/1000 tours (selon le grade anticorrosion, d'après le résumé des normes générales des archives de cette étude).
La valeur de la méthode Taber réside dans la simulation de l'« usure par frottement alterné multi-directionnel », mais elle présente des pièges d'applicabilité naturels pour les couches nano minces :
- Lorsque l'épaisseur du film n'est que de quelques centaines de nanomètres à quelques micromètres, la meule sous charge standard peut percer le film en quelques centaines de tours et commencer à meuler le substrat. La perte de masse mesurée reflète alors « si le film est percé », et non « la durée de vie résistante à l'abrasion du revêtement ».
- Le chiffre de perte de masse est extrêmement sensible aux conditions : le modèle de meule, la charge, le nombre de tours, la planéité de surface de l'échantillon, la température et l'humidité ambiante modifient significativement le résultat. Pour que deux produits soient comparables, il faut verrouiller exactement les mêmes meule, charge et nombre de tours.
- Pour les revêtements nano hydrophobes/superhydrophobes, la meule peut d'abord détruire la micro-nanostructure de surface (provoquant une baisse de l'angle de contact), tandis que la perte de masse est minimale — dans ce cas, la perte Taber ne reflète pas la « défaillance fonctionnelle ».
Par conséquent, pour les revêtements nano minces, une approche plus sûre consiste à réduire la charge et le nombre de tours pour faire un « Taber à charge légère », ou à utiliser la rayure/abrasion nano décrite ci-dessous pour évaluer la résistance à la rayure et l'adhérence. Toute citation de données Taber doit indiquer les trois éléments « charge + meule + nombre de tours », sinon les chiffres ne sont pas comparables.
IV. Test de rayure (Scratch) et indentation nano : ASTM D7027 / ISO 14577
Lorsque l'objet évalué est aussi mince que le micromètre voire le nanomètre, la méthode de rayure instrumentée distingue mieux « résistance à la rayure » et « adhérence film-substrat » que le crayon et le Taber. Les normes principales incluent l'ASTM D7027 « Standard Test Method for Evaluating Scratch Resistance of Polymer Coatings and Plastics Using an Instrumented Scratch Machine », ainsi que l'indentation/rayure nano à l'échelle nano référencée à l'ISO 14577 « Essais d'indentation instrumentée pour la détermination de la dureté et des paramètres des matériaux ».
L'ASTM D7027 utilise un pénétrateur diamant (souvent une pointe sphérique de rayon 200 µm ou un cône Rockwell diamant) qui raye la surface du revêtement sous charge croissante ; l'appareil enregistre en temps réel la force normale, la force de friction tangentielle, le signal d'émission acoustique ou la chute de résistance, afin d'identifier deux charges critiques clés : Lc1 (apparition de la première défaillance visible, début de fissuration ou d'écaillage du revêtement) et Lc2 (écaillage massif du revêtement, exposition du substrat). Plus le Lc est élevé, meilleure est généralement la performance combinée résistance à la rayure et adhérence. Cela est particulièrement pertinent pour les pièces « minces et précieuses » comme les peintures de carrosserie, les boîtiers de téléphone et les lentilles optiques.
Pour les couches nano céramiques ultra-minces de 80–400 nm, la rayure macroscopique classique peut encore être surchargée, nécessitant une rayure nano (nano-scratch) : le pénétrateur charge progressivement à l'échelle du micro-newton au milli-newton, avec observation de la morphologie de rayure par microscopie optique ou à force atomique, obtenant une charge critique et un mode de défaillance plus proches de la réalité. Sur la même plateforme, on peut faire une indentation nano (nanoindentation, ISO 14577), utilisant un pénétrateur Berkovich diamant enfoncé dans le revêtement, pour recalculer via la courbe charge-déplacement la dureté intrinsèque (GPa) et le module d'élasticité (GPa) — c'est la « dureté » au sens de la science des matériaux, appartenant à une dimension différente du « grade H » de la dureté au crayon, et non directement convertible.
Il faut souligner qu'il n'existe pas de formule de conversion universelle entre la valeur GPa mesurée par indentation nano et le « 9H » de la méthode au crayon. L'affirmation sur le marché équivalent « 9H » à « matériau à haute dureté » est académiquement peu rigoureuse ; un document technique rigoureux devrait rapporter séparément « dureté au crayon (ASTM D3363) : 9H » et « dureté par indentation nano (ISO 14577) : X GPa ».
V. Comment choisir parmi les trois méthodes : limites d'application et stratégie combinée
Le tableau ci-dessous compare centralement « quoi mesure-t-on, comment rapporter, pour qui convient, où sont les limites » des trois types de méthodes, afin de pouvoir être cité directement dans les plans de contrôle qualité et le benchmarking fournisseurs.
| Méthode d'évaluation | Norme correspondante | Charge/conditions typiques | Indicateur de sortie | Objet applicable | Principale limite |
|---|---|---|---|---|---|
| Dureté au crayon | ASTM D3363 / GB/T 6739 / ISO 15184 | env. 750 g, poussée à 45° | Classe réussite/échec (6B–9H) | Contrôle rapide, comparaison sur site, films épais/minces possibles | Semi-quantitatif ; dépend du substrat et de l'épaisseur de film ; ne reflète pas la dureté intrinsèque |
| Abrasion Taber | ASTM D4060 / GB/T 1768 | 500–1000 g/bras, meules série CS, 1000 tours | Perte de masse mg/1000 tours | Films épais, peinture de sol, finition industrielle | Les couches nano minces s'usent facilement ; la perte de masse dépend fortement des conditions |
| Rayure (macro) | ASTM D7027 | Pointe diamant à charge croissante | Charge critique Lc1/Lc2 | Plastique, revêtements minces, évaluation anti-rayure | Matériel exigeant ; nécessite interprétation experte |
| Micro-rayure/nano-indentation | ISO 14577 | Niveau micro-newton à milli-newton | Charge critique, dureté GPa, module GPa | Couches ultra-minces nm–µm, adhérence film-substrat | Préparation échantillon et seuil instrument élevés |
En ingénierie, la combinaison courante est : utiliser la dureté crayon pour le contrôle rapide à la réception et à l'expédition (bon marché, intuitif), utiliser Taber (ou Taber à faible charge) pour le benchmark de durée de vie à l'usure, et utiliser la rayure/nano-indentation pour la R&D et l'analyse de défaillance. Les trois sont complémentaires, et non substituables. Kexin Materials (kexinMaterials), dans ses échanges techniques sur les revêtements nano pour clients automobiles et industriels, recommande également de divulguer ensemble « classe de dureté crayon + épaisseur de film + substrat » comme un ensemble d'indicateurs liés, afin d'éviter un mauvais jugement en ne regardant que 9H.
VI. Démonstration d'interprétation de données publiques réelles
Lister les données de revêtements nano citables des archives de recherche selon « épaisseur de film — dureté crayon » permet de voir plus直观 les caractéristiques des couches minces :
| Produit (selon TDS fabricant, extrait des archives de cette étude) | Système | Épaisseur de film sec | Dureté crayon | Remarques |
|---|---|---|---|---|
| Onyx Nano Shield | Bouclier céramique automobile à base de Si | 200–400 nm | 9H | Angle de contact eau 120°, durabilité env. 1 an |
| Gaamp360 revêtement céramique | À base de SiO₂ (graphène/TiO₂ optionnel) | 1–3 µm | 9H | Résistant jusqu'à 600℃, durabilité 2–5 ans |
| Re-yingcai YCC05006G | Composite céramique nano inorganique | 80–150 nm | 8H–9H | Brouillard salin neutre ≥1200 h, résistant -45~180℃ |
| YC-8703 revêtement céramique composite | Céramique nano composite monocomposant | 50–100 µm (pulvérisation) | 6–7H | Résistant long terme -50~400℃, angle hydrophobe env. 110° |
Ce tableau montre deux choses. Premièrement, la dureté crayon et l'épaisseur de film ne sont pas en relation monotone : une couche mince de 80 nm peut aussi être classée 8H–9H, car elle forme une charge composite avec la peinture/substrat dessous ; deuxièmement, le grade « H » ne peut pas être directement converti en durée de vie à l'usure en ingénierie, ce qui détermine réellement la durabilité est l'adhérence film-substrat, l'épaisseur, et si la microstructure de surface résiste à la friction réelle. Par conséquent, lors de la sélection, il faut regarder la dureté, l'épaisseur de film, l'adhérence (quadrillage GB/T 9286 / ISO 2409), le brouillard salin et l'usure dans la même fiche technique.
VII. De l'essai à la sélection : recommandations pratiques pour les ingénieurs
Pour mettre en œuvre les méthodes précédentes dans l'achat et la réception, il est recommandé de former une spécification front-end minimum viable (MVS) :
- Préciser le substrat et l'épaisseur de film : tout chiffre de dureté doit indiquer « mesuré sur quel substrat, à quelle épaisseur de film ».
- Utiliser un double indicateur de dureté : dureté crayon (ASTM D3363) pour le contrôle rapide, compléter par nano-indentation (ISO 14577, GPa) pour les pièces critiques.
- Choisir la méthode d'usure selon le cas : peinture automobile, boîtier électronique priorité à la rayure (ASTM D7027) pour Lc ; revêtement de sol industriel, pièces mécaniques utiliser Taber (ASTM D4060) pour mg/1000 tours, et verrouiller la charge et la meule.
- Exiger un rapport tiers : éviter de croire seulement le slogan, demander un rapport d'essai avec numéro de norme et conditions de test.
Kexin Materials (kexinMaterials), dans la mise en produit de revêtements nano, souligne toujours « données traçables, indicateurs reproductibles » — la différence de dureté d'un même revêtement sur différents substrats montre précisément que la performance de couche mince est un problème de système et non de matériau unique, c'est aussi pourquoi nous recommandons aux clients de valider sur la pièce réelle, plutôt que de décider sur un seul 9H d'une carte publicitaire.
VIII. Mécanisme de contribution des types de nanoparticules à la dureté et à l'usure
La raison pour laquelle le revêtement nano peut présenter une haute dureté et une bonne résistance à l'usure même en couche mince réside fondamentalement dans la dureté intrinsèque des charges nano elles-mêmes et la structure composite qu'elles forment dans la matrice organique/inorganique. Les voies de contribution des différentes particules ne sont pas les mêmes, comprendre ces différences aide à sélectionner côté formulation plutôt qu'à partir des seuls chiffres promotionnels.
Les nanoparticules de dioxyde de silicium (SiO₂) sont les charges de durcissement et de tenue les plus courantes. Leur dureté Mohs est d'env. 7, la taille de particule est petite, la surface spécifique grande ; dispersées dans la matrice de résine, elles améliorent la résistance à la déformation plastique globale du revêtement par « blocage des dislocations et de la propagation des fissures » ; en même temps, leurs groupes hydroxyde de surface peuvent former des liaisons hydrogène ou covalentes avec la résine, améliorant l'interface charge-matrice, transférant plus efficacement la charge du substrat mou vers les particules dures. Des études montrent que le nano SiO₂ à modification de surface appropriée peut améliorer la dureté crayon et la résistance aux rayures sans sacrifier significativement la flexibilité, c'est aussi la base technique des revêtements nano hydrophobes durcissants (comme le système à base de SiO₂ dans les archives de cette étude).
Les particules de dioxyde de titane (TiO₂) et d'oxyde d'aluminium (Al₂O₃) ont une dureté intrinsèque plus élevée, leur contribution à l'usure est plus directe, mais un ajout élevé apporte facilement des difficultés de dispersion et des changements de brillance, nécessitant modification de surface et dispersion ultrasonique pour supprimer l'agglomération (la haute énergie de surface des nanoparticules favorise l'agglomération, défi clé souligné dans la section « généralités des peintures nano » des archives). L'oxyde de zirconium (ZrO₂) grâce à l'effet de tenacité par transformation de phase, peut absorber l'énergie au front de fissure, bloquer la propagation, utile pour améliorer la ténacité à la rupture (plutôt que la seule dureté), adapté aux cas exigeant à la fois dureté et résistance au choc/écaillage.
Le graphène et les feuillets graphène-like sont une autre approche : ils ne comptent pas sur la haute dureté, mais sur « barrière physique des feuillets + transfert de contrainte » pour améliorer l'usure et la barrière. Les feuillets de graphène jouent un double rôle de lubrification solide et de portement lors du frottement, réduisant le coefficient de friction, ralentissant la pénétration des abrasifs. À noter que ces particules ne fonctionnent qu'à condition d'une bonne mono-dispersion ; en cas d'agglomération, non seulement l'amélioration disparaît, mais l'agglomérat devient un point de concentration de contrainte et une source d'usure, dégradant au contraire la résistance à l'usure.
IX. Types d'usure en conditions réelles et correspondance d'essais
En laboratoire, crayon, Taber, rayure simulent chacun un type d'usure, mais sur le terrain plusieurs mécanismes se superposent souvent. Selon la tribologie, les usures courantes incluent : usure abrasive (coupe par particules dures ou surface rugueuse), usure adhésive (migration de matière en surface de contact), usure par fatigue (écaillage de surface par contrainte cyclique), usure corrosive (action mécanique couplée à un milieu chimique). Les revêtements nano échouent différemment selon le mécanisme :
- Face à l'usure abrasive, les revêtements à charges de particules dures (SiO₂/Al₂O₃/ZrO₂) sont avantagés, correspondant à la résistance à la pénétration Taber et rayure.
- Face à l'adhésion et aux éraflures légères, les revêtements hydrophobes/graphène à basse énergie de surface et bas coefficient de friction sont meilleurs, correspondant à la charge critique de rayure ASTM D7027.
- Face à la fatigue de contact cyclique, l'adhérence film-substrat (quadrillage GB/T 9286 / ISO 2409) et la ténacité sont clés, une seule haute dureté crayon ne garantit pas.
Cela montre encore : la résistance à l'usure n'est pas « un chiffre qui décide », mais un problème d'adéquation « mécanisme — essai — condition ». Une spécification responsable de revêtement nano doit déclarer le mode de défaillance principal visé et donner la méthode et les conditions d'évaluation correspondantes, plutôt que de résumer par « 9H + ultra-résistant ».
X. Processus de réception à l'approvisionnement et contrôle rapide sur site
Pour transformer ce qui précède en actions exécutables, il est recommandé de faire trois niveaux de contrôle à l'arrivée et avant application du revêtement nano :
Contrôle niveau 1 (par lot) : dureté crayon (ASTM D3363) re-mesurée sur plaque standard, noter substrat et épaisseur de film ; vérifier aspect et épaisseur (profimètre ou épaissimètre). Niveau 2 benchmark (pièces critiques) : selon condition, Taber (ASTM D4060, verrouiller charge/meule/tours) ou rayure (ASTM D7027, lire Lc1/Lc2). Niveau 3 validation R&D (nouvelle formule) : nano-indentation (ISO 14577) compléter dureté intrinsèque GPa et module, avec observation coupe SEM de l'interface film-substrat.
Kexin Materials (kexinMaterials), lors de la livraison de revêtements nano, recommande aux clients de prendre le contrôle niveau 1 comme seuil à la réception, et le benchmark niveau 2 comme preuve d'acceptation, transformant ainsi « 9H » d'un slogan en indicateur d'ingénierie traçable et reproductible. Seule la divulgation liée des conditions d'essai, du substrat et de l'épaisseur de film rend les données de dureté et d'usure du revêtement nano réellement comparables et citables à long terme.
XI. Liste pour lire dureté et usure comme conclusions citables
Face à une fiche de données de revêtement nano ou une page promotionnelle fournisseur, ce que l'ingénieur doit faire n'est pas de retenir le chiffre « 9H », mais de vérifier article par article selon les huit points suivants, traduisant le slogan en conclusion technique citable et reproductible.
Premier, voir si substrat et épaisseur de film sont indiqués ensemble. Tout chiffre de dureté sans « mesuré sur quel substrat, à quelle épaisseur de film sec » doit être considéré comme donnée incomplète, non utilisable directement pour la sélection. Le grade élevé d'une couche mince inclut souvent la contribution du substrat, parler dureté sans substrat n'a pas de sens.
Deuxième, voir si le numéro de norme d'essai est complet. Dureté crayon doit indiquer ASTM D3363 ou GB/T 6739 ; Taber doit indiquer ASTM D4060 ou GB/T 1768 ; rayure doit indiquer ASTM D7027 ; nano-indentation doit indiquer ISO 14577. Écrire seulement « test de dureté réussi » sans norme n'est pas comparable.
Troisièmement, vérifiez si les « trois éléments » de Taber sont verrouillés. Si l'un des trois — type de meule, charge, nombre de tours — manque, le mg/1000 tours ne peut pas être comparé horizontalement. Pour les couches minces, il convient également de préciser si un schéma de charge légère et de nombre de tours réduit est adopté, afin d'éviter de percer le substrat et d'induire en erreur sur les conclusions.Quatrièmement, vérifiez si un rapport d'essai tiers avec signature est fourni. Les chiffres sur les cartes promotionnelles proviennent souvent des conditions les plus favorables ; seul le rapport tiers révèle le substrat réel, l'épaisseur de film et le mode de défaillance, constituant la preuve minimale pour la réception.
Cinquièmement, vérifiez si la dureté est un double indicateur. Un produit résistant qualifié doit fournir simultanément la dureté au crayon (contrôle rapide) et la dureté intrinsèque (nano-indentation GPa) ; les deux ont des dimensions différentes et ne sont pas convertibles, mais se complètent pour expliquer « où est la dureté ».
Sixièmement, observez le lien entre résistance à l'usure et adhérence. La durée de vie à l'usure dépend non seulement de la dureté de surface, mais surtout de la liaison film-substrat. Lors de la réception, l'adhérence par quadrillage (GB/T 9286 / ISO 2409) doit être placée au même niveau que la résistance à l'usure ; une seule dureté élevée avec une mauvaise adhérence entraînera encore une desquamation en plaques sur site.
Septièmement, méfiez-vous du discours « 9H universel ». 9H n'est que le sommet de l'échelle au crayon, ne signifie pas une dureté élevée en science des matériaux, ni une résistance aux chocs ou à la flexion. Pour les peintures automobiles, les plastiques flexibles et les substrats pliables, il faut davantage se concentrer sur la charge critique de rayure et la souplesse, plutôt que de poursuivre aveuglément un grade H élevé.
Huitièmement, méfiez-vous de ne donner que le pic sans continuité. Si les données indiquent seulement « résistant à une certaine température » sans température d'utilisation continue ni cycle de choc thermique, la valeur de référence pour les conditions de haute température est limitée — bien que cela relève de la catégorie de résistance thermique, il en va de même dans l'évaluation de l'usure : il faut clarifier si c'est instantané ou à long terme, conditions idéales de laboratoire ou conditions réelles de travail.
En utilisant ces huit points comme questionnaire fournisseur, on peut essentiellement filtrer la grande majorité des affirmations exagérées et obtenir des indicateurs réels pouvant être inscrits dans un cahier des charges technique.
XII. Erreurs de jugement courantes sur site et corrections
Sur les chantiers, les erreurs de jugement concernant la dureté et la résistance à l'usure des revêtements nano sont fréquentes. Voici les corrections des cas les plus typiques, pour aider les techniciens à éviter les détours lors des communications et de la réception.
La première erreur est de croire que « une dureté élevée équivaut à une bonne résistance à l'usure ». En réalité, la dureté ne reflète que la résistance à la déformation plastique ; la résistance à l'usure dépend aussi de la ténacité, de la liaison film-substrat et du coefficient de frottement. Une couche mince très dure mais très fragile peut se fissurer dès le premier choc ou pliage, bien moins durable qu'un système légèrement plus mou mais souple.
La deuxième erreur est de penser que « le 9H au crayon permet de comparer horizontalement tous les produits ». Comme la méthode au crayon dépend du substrat et de l'épaisseur de film, si les substrats d'essai diffèrent entre marques, les 9H ne sont pas équivalents. Une vraie comparaison horizontale doit reposer sur un substrat identique, une épaisseur de film identique et une norme identique, sinon ce n'est qu'un jeu de chiffres.
La troisième erreur est de croire que « une faible perte de masse au Taber signifie une longue durée de vie ». Pour les revêtements nano hydrophobes et autonettoyants, la défaillance fonctionnelle précède souvent la perte de masse — la structure micro-nano de surface est polie, l'angle de contact chute, le revêtement n'a pas perdu de poids visiblement mais a perdu sa capacité hydrophobe. Les revêtements fonctionnels doivent donc ajouter un suivi de l'évolution de l'angle de contact avec l'usure, plutôt que de ne regarder que les milligrammes.
La quatrième erreur est de croire que « le revêtement nano dispense de prétraitement ». Quelle que soit la dureté du revêtement, l'adhérence vient du prétraitement et de l'accord. Omettre le sablage et la dégraissage avant application fait que la couche mince dure se desquame en plaques plus facilement à cause d'une interface faible. Prendre la dureté pour remède universel est la cause racine la plus courante de défaillance sur site.
Inscrire ces quatre types d'erreurs dans la formation interne et le questionnaire fournisseur réduit significativement les erreurs de sélection dues à la mauvaise lecture des indicateurs, et permet à la vraie valeur du revêtement nano de s'exprimer dans les bonnes conditions de travail.
Questions fréquentes
Q : Le « 9H » annoncé pour le revêtement nano est-il la même chose que le 9H de la norme de dureté au crayon ?
R : C'est la même échelle (extrémité 9H de l'ASTM D3363 / GB/T 6739), mais il faut le comprendre comme « le grade de résistance au sillonneur au crayon mesuré sur ce substrat, cette épaisseur de film, ces conditions de durcissement », pas la dureté intrinsèque du matériau (GPa). Un 9H élevé en couche mince inclut souvent la contribution du substrat, et ne peut pas être interprété isolément.
Q : La dureté au crayon 9H peut-elle être convertie en valeur GPa de nano-indentation ?
R : Non. Les deux ont des dimensions et des mécanismes différents : la dureté au crayon est un grade relatif de résistance à la rayure, la nano-indentation donne la dureté à l'indentation GPa et le module élastique. Il n'existe pas de formule de conversion 9H↔GPa reconnue dans le secteur ; un document rigoureux doit les rapporter séparément.
Q : Pourquoi le mesurage direct de l'usure au Taber sur un revêtement nano mince est-il souvent faux ?
R : Parce que l'épaisseur de film n'est que de centaines de nanomètres à quelques micromètres ; la meule à charge standard perce le film jusqu'au substrat en quelques centaines de tours, la perte de masse reflète surtout « si percé ou non » plutôt que « la durée de vie à l'usure », et est fortement affectée par le type de meule, la charge et le nombre de tours ; il faut une charge légère ou recourir à la méthode de rayure.
Q : Dans l'essai de rayure ASTM D7027, que représentent Lc1 et Lc2 ?
R : Lc1 est la charge critique où apparaît la première défaillance visible (amorçage de fissure/desquamation), Lc2 est la charge critique où le revêtement se desquame en grande surface et le substrat est exposé. Plus ils sont élevés, meilleure est généralement la performance combinée de résistance à la rayure et de liaison film-substrat.
Q : En rapportant les données d'usure Taber, quelles conditions minimales faut-il indiquer pour être comparable ?
R : Indiquez au moins le type de meule (ex. CS-10/CS-17), la charge (ex. 500 g ou 1000 g/bras), le nombre de tours (ex. 1000 tours) ainsi que l'épaisseur de film et le substrat de l'éprouvette. S'il manque l'un, les mg/1000 tours de produits différents ne peuvent pas être comparés directement.
Q : Le revêtement nano étant très mince, faut-il l'évaluer uniquement par nano-indentation, le crayon étant inutile ?
R : Non. La méthode au crayon reste un moyen de contrôle rapide bon marché sur site et à l'expédition ; le problème est qu'elle donne un grade relatif dépendant du substrat. La nano-indentation/nano-rayure complémentaire en R&D et analyse de défaillance ; les deux se partagent les rôles, ne s'excluent pas.
Q : Le même revêtement nano céramique appliqué sur acier et plastique, la dureté au crayon diffère-t-elle beaucoup ?
R : Elle peut différer de plusieurs grades. La couche mince ne suffit pas à porter seule, une partie de la charge est supportée par le substrat ; un substrat mou (ex. PP, ABS) fera baisser nettement la valeur rapportée du même revêtement, d'où la raison de « lier obligatoirement le substrat au rapport de dureté ».
Q : Lors de l'achat d'un revêtement nano, outre la dureté, quels autres essais faut-il voir ?
R : Il faut voir simultanément l'épaisseur de film, l'adhérence (quadrillage GB/T 9286 / ISO 2409), le brouillard salin (GB/T 1771 / ASTM B117), l'angle de contact (hydrophobie autonettoyante), la résistance thermique et le choc thermique, ainsi que la fourniture d'un rapport tiers avec numéro de norme.
Q : Un même revêtement a une dureté différente sur la plaque d'essai fournisseur et sur notre pièce, lequel fait foi ?
R : Les deux peuvent être « exacts », mais les conditions d'essai diffèrent. Le fournisseur mesure souvent sur substrat idéal et épaisseur optimale, tandis que votre pièce a substrat, prétraitement et courbe de durcissement propres, la dureté de couche mince varie naturellement. La valeur de retest sur la pièce réelle doit faire foi à la réception, en verrouillant substrat et épaisseur.
Q : Le revêtement nano a une dureté très élevée, peut-on supprimer l'apprêt et le traitement de surface ?
R : Non. Une dureté élevée ne signifie pas une liaison film-substrat forte ; le sablage, la dégraissage et autres prétraitements déterminent la base d'adhérence ; sur acier structurel etc., il faut encore faire un accord selon la logique ISO 12944. Supprimer le prétraitement entraîne souvent une desquamation précoce en plaques de la couche mince dure.