Pourquoi dit-on que « le prétraitement décide de la réussite ou de l'échec total de la peinture plastique »
Dans le monde de la peinture plastique, il existe un dicton souvent vérifié : quand il y a un problème de peinture, neuf fois sur dix cela vient du prétraitement. Peu importe à quel point la formulation du revêtement plastique est avancée ou la technique de pulvérisation maîtrisée, si la surface du plastique n'a pas été correctement « préparée », le film de peinture sera comme du ruban adhésif sur du verre lisse : il semble adhérer, mais se décolle dès qu'on tire. Le prétraitement est précisément la fondation de l'édifice de la peinture plastique — si la fondation n'est pas solide, aussi belle soit la construction au-dessus, elle finira par s'effondrer. Le malheur est que le prétraitement est souvent sous-estimé parce qu'il est « peu visible » : les gens s'intéressent facilement à la couleur, au brillant, au toucher du revêtement, mais négligent le prétraitement qui rend tout cela possible. Cette négligence est la cause profonde de nombreux accidents de qualité en peinture plastique.
La raison pour laquelle le prétraitement des plastiques est si crucial tient à l'« inertie » de la surface plastique. La plupart des plastiques, en particulier les polyoléfines comme le polypropylène (PP) et le polyéthylène (PE), ont une énergie de surface très faible, une faible polarité, sont lisses et dépourvus de groupes actifs ; le revêtement a donc du mal à mouiller et à s'étaler, et encore plus à former une adhérence solide. Pour que le film « accroche » le plastique, il faut modifier artificiellement l'état de la surface plastique par prétraitement : éliminer les contaminations, augmenter la polarité, élever l'énergie de surface, créer une rugosité microscopique, ou introduire une couche intermédiaire faisant pont entre le plastique et le revêtement. On peut dire que l'essence du prétraitement plastique est un « projet de modification » de la surface plastique — il ne change pas les propriétés globales du plastique, mais remodèle précisément cette fine couche de surface, la faisant passer de « refus de la peinture » à « accueil de la peinture ». Cette modification de surface invisible est précisément la ligne de partage entre le succès et l'échec de la peinture plastique.
Le prétraitement n'est pas un acte unique, mais une chaîne de procédés interconnectés : du déstressage des pièces moulées par injection, au nettoyage et à la dépoussiération pour éliminer l'agent de démoulage et les contaminations, jusqu'à l'activation de surface pour augmenter l'énergie de surface, et enfin l'application d'un promoteur d'adhérence ou d'une couche d'apprêt. Chaque étape a un rôle irremplaçable, et toute négligence dans l'un des maillons peut conduire à une défaillance d'adhérence. Cette caractéristique « en chaîne » signifie que la qualité du prétraitement n'est pas déterminée par le maillon le plus fort, mais par le plus faible — comme le point faible du tonneau de bois, tout défaut dans une opération deviendra le maillon faible qui réduit l'adhérence globale. Un nettoyage parfait est inutile si l'activation est insuffisante ; une activation poussée est vaine si la couche d'apprêt est mal choisie. C'est pourquoi le prétraitement doit être abordé avec une perspective systémique et de chaîne complète, plutôt que d'optimiser un maillon isolé. Plus épineux encore, les solutions de prétraitement diffèrent grandement selon les plastiques — les polyoléfines nécessitent une activation énergique, l'ABS est relativement doux, le PC doit éviter prudemment la fissuration par contrainte. Comprendre et maîtriser cette cartographie des techniques de prétraitement est le travail central des praticiens de la peinture plastique, des ingénieurs revêtement et des décideurs achats. Les entreprises comme Kexin New Materials, qui servent les clients de peinture plastique, prennent souvent « d'abord confirmer le substrat, puis définir le plan de prétraitement » comme première étape du projet, car la justesse du prétraitement décide directement du succès ou de l'échec de la peinture ultérieure. Cet article décomposera systématiquement la chaîne de procédés complète du prétraitement en peinture plastique.
Première étape : déstressage, éliminer les risques enfouis par l'injection
La première étape du prétraitement plastique commence souvent avant même la peinture — c'est le déstressage. Ce maillon facilement négligé est pourtant la source de nombreux accidents de fissuration lors de la peinture.
Lors du moulage par injection des pièces plastiques, le plastique fondu refroidit et se solidifie rapidement dans le moule ; les vitesses de refroidissement inégales et les orientations d'écoulement différentes laissent de fortes contraintes internes résiduelles dans la pièce. Ces contraintes internes « sommeillent » habituellement sans se manifester, mais dès qu'elles rencontrent l'érosion par les solvants de peinture ou des contraintes environnementales en service, elles se libèrent, provoquant sur la surface des craquelures argentées, des fissures, et le film de peinture se fissure, blanchit ou même se décolle. Les plastiques sensibles aux solvants comme le polycarbonate (PC), le PC/ABS, le PMMA (acrylique) sont particulièrement concernés — ils sont déjà sujets à la fissuration par contrainte sous solvants organiques, et si l'on ajoute les contraintes internes d'injection, ils « explosent en craquelures » très facilement lors de la peinture.
Le principal moyen de déstressage est le recuit (annealing) : maintenir les pièces moulées par injection à une température légèrement inférieure à la température de déformation thermique du plastique pendant un certain temps, pour laisser aux chaînes moléculaires le temps de se détendre, de se réarranger, de libérer les contraintes internes, puis refroidir lentement. La température et la durée de recuit diffèrent selon les plastiques et doivent être fixées selon les caractéristiques du matériau ; un recuit insuffisant laisse des contraintes résiduelles, un recuit excessif peut provoquer une déformation, un contrôle précis est nécessaire. Outre le recuit, l'optimisation du procédé d'injection (température de moule raisonnable, vitesse d'injection, maintien de pression, refroidissement) pour réduire les contraintes internes à la source est aussi une mesure préventive importante.
Il convient de souligner que le déstressage est un maillon typique où « l'amont décide de l'aval » — il se produit à l'étape d'injection, mais affecte directement la qualité de la peinture. Cela montre aussi que la peinture plastique est un projet systémique de coordination en chaîne complète « injection — prétraitement — peinture » ; si le fournisseur de revêtement communique les exigences de déstressage avec le client dès l'étape d'injection, on peut souvent éviter à la racine des accidents de fissuration de peinture en grande série. Pour les projets de peinture de plastiques sensibles comme le PC, le déstressage est une première ligne de défense indispensable.
Deuxième étape : nettoyage et dépoussiérage, dégager les obstacles à l'adhérence
Le nettoyage de la surface plastique est un maillon clé faisant la liaison dans le prétraitement. Même avec la meilleure activation et la meilleure couche d'apprêt, on ne peut bâtir une adhérence solide sur une surface couverte d'agent de démoulage, d'huile ou de poussière. L'objectif du nettoyage est d'éliminer totalement toute contamination de surface entravant l'adhérence.
Les contaminations de surface des pièces plastiques proviennent principalement de plusieurs aspects : l'agent de démoulage utilisé lors de l'injection (surtout huile de silicone, stéarates, etc., le premier tueur de l'adhérence, dont le résidu provoque des cratères et une mauvaise adhérence), les huiles et sueurs des mains souillées lors de l'usinage et de la manipulation, les particules de poussière environnementales, ainsi que la micro-poussière adsorbée par électricité statique du plastique. Parmi elles, l'agent de démoulage est le plus nocif — même en résidu extrêmement infime, l'agent de démoulage silicaté forme des cratères (yeux de poisson) lors de la peinture et affaiblit gravement l'adhérence. Par conséquent, réduire ou remplacer par un agent de démoulage facile à nettoyer, voire une injection sans agent de démoulage, est une direction importante pour améliorer le nettoyage à la source.
Les méthodes de nettoyage dépendent du degré de contamination et du substrat. On utilise couramment l'essuyage au solvant (avec un solvant non agressif pour le substrat pour enlever les huiles, en veillant à la compatibilité du solvant avec le plastique), le nettoyage aqueux (détergent + ultrasons ou pulvérisation, adapté aux séries), ainsi que le dépoussiérage physique pour la poussière. En peinture plastique, le dépoussiérage électrostatique est particulièrement important — le plastique est un isolant, il charge très facilement en statique et adsorbe la poussière, un simple soufflage rend la surface plus sale. L'industrie utilise généralement de l'air ionisé (air ionisé) pour neutraliser l'électricité statique de surface du plastique, puis un balayage soufflant pour éliminer la micro-poussière, ce qui est la pratique standard de dépoussiérage en peinture plastique. La dépoussiération finale avant pulvérisation (souvent à l'entrée de la cabine avec un pistolet à air ionisé) est une opération clé pour garantir l'apparence et réduire les défauts de points de poussière.
Ici, il vaut particulièrement la peine de développer le problème de l'agent de démoulage. Lors de l'injection pour faciliter le démoulage, le moule ou le plastique contient souvent des agents de démoulage comme huile de silicone ou stéarates ; une fois migrés à la surface de la pièce, même invisibles à l'œil nu et en quantité infime, ils suffisent à faire « glisser » le film — formant des cratères (enfoncements en forme d'yeux de poisson) et affaiblissant gravement l'adhérence. L'agent de démoulage silicaté est particulièrement tenace, c'est le coupable le plus caché et le plus courant en peinture plastique. Les contre-mesures se déclinent en trois niveaux : à la source, choisir autant que possible un agent de démoulage facile à nettoyer, réduire la quantité, voire adopter un procédé à agent de démoulage interne ou sans agent ; dans le processus, utiliser un nettoyage efficace (nettoyage aqueux, ultrasons, essuyage au solvant si nécessaire) pour éliminer totalement ; à la vérification, utiliser le test au film d'eau, la détection fluorescente, etc. pour confirmer que l'agent de démoulage est éliminé. Bien des accidents d'adhérence en série remontent à ce maillon de résidu d'agent de démoulage, ce qui montre le poids du nettoyage, surtout la suppression de l'agent de démoulage, dans le prétraitement.
Le jugement de la qualité de nettoyage se fait souvent par le test au film d'eau (une surface propre où l'eau s'étale uniformément en film sans se rétracter en perles) pour évaluer préliminairement l'énergie de surface et la propreté. Le nettoyage et l'activation de surface ultérieure sont souvent étroitement liés — certaines méthodes d'activation (comme la flamme, le plasma) ont aussi un certain effet de nettoyage. Mais il faut préciser que l'activation ne remplace pas le nettoyage ; une contamination lourde, surtout un résidu d'agent de démoulage, doit d'abord être nettoyée, sinon l'activation peine à être efficace. Une surface plastique propre, sans contamination, sans poussière par électricité statique, est la précondition de tous les procédés de prétraitement et de peinture ultérieurs.
Troisième étape : activation de surface, réveiller le potentiel d'adhérence du plastique inerte
Si le nettoyage est « dégager les obstacles », alors l'activation de surface est la « chirurgie centrale » du prétraitement plastique — elle modifie directement l'état chimique et physique de la surface plastique, transformant une surface inerte et à basse énergie de surface en une surface active à haute polarité et haute énergie de surface, favorable à l'adhérence. Pour les plastiques difficiles à peindre comme les polyoléfines, l'activation de surface est la clé du succès.
Le principe de l'activation de surface est d'introduire par des moyens physiques ou chimiques des groupes polaires oxygénés (comme groupes hydroxyle, carbonyle, carboxyle) à la surface du plastique, augmentant considérablement l'énergie de surface et la polarité, tout en apportant possiblement une gravure microscopique modérée pour accroître la rugosité. Après ce traitement, le revêtement peut mieux mouiller et s'étaler, et former avec les groupes polaires de surface une adsorption physique voire une liaison chimique. Actuellement, les trois méthodes principales d'activation de surface dans l'industrie sont : le traitement par flamme, le traitement par plasma, le traitement par corona, chacun ayant ses caractéristiques et scénarios d'application.
Le traitement par flamme (flame treatment) utilise une flamme oxydante balayant rapidement la surface plastique ; les particules actives de la flamme oxydent instantanément la surface, introduisent des groupes polaires, élèvent l'énergie de surface. L'équipement est simple, la vitesse de traitement rapide, le coût faible, adapté aux grandes pièces (comme les pare-chocs automobiles) et au traitement en ligne continu, c'est une méthode d'activation courante pour les pièces de carrosserie automobile en polyoléfine. Les points clés de contrôle sont l'atmosphère de la flamme (proportion gaz et air, doit être oxydante), la distance de traitement, la vitesse et le nombre de passages — un traitement insuffisant n'active pas assez, un excès peut brûler la surface. L'effet d'activation du traitement par flamme décroît avec le temps (réarrangement des groupes de surface), il faut donc peindre dès que possible après activation.
Le traitement par plasma (plasma treatment) utilise un plasma haute énergie (gaz ionisé) bombardant la surface plastique, combinant double action d'activation chimique (introduction de groupes polaires) et de gravure physique (augmentation de la rugosité), avec un bon effet d'activation, uniforme, contrôlable, et capable de traiter des pièces de forme complexe. Le plasma à pression atmosphérique peut être utilisé en ligne, le traitement par plasma sous vide est plus complet mais nécessite une chambre à vide, adapté aux petites pièces de précision. Le traitement par plasma est le choix haut de gamme pour l'activation des pièces plastiques de l'électronique grand public et de précision. Le traitement par corona (corona treatment) utilise une décharge corona haute tension pour activer la surface, surtout utilisé pour le traitement continu des films et feuilles (comme l'activation avant impression des films d'emballage), son traitement uniforme des pièces tridimensionnelles est moins bon que la flamme et le plasma.
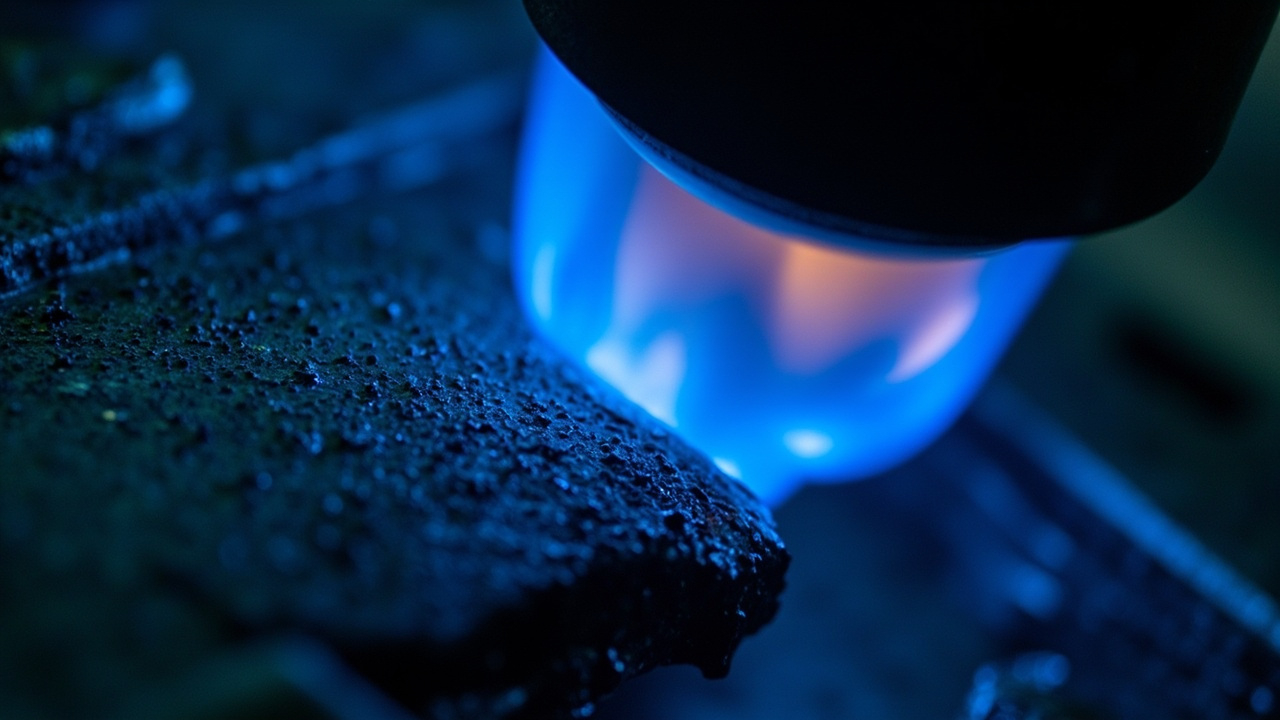
Valeur Dyne : l'étalon scientifique pour quantifier l'énergie de surface
La qualité de l'activation de surface ne peut reposer sur le « ressenti », mais sur une quantification scientifique. L'indicateur central pour mesurer l'énergie de surface du plastique et juger l'effet d'activation est la valeur Dyne (tension superficielle, unité dyne/cm, soit mN/m). Comprendre et maîtriser la détection de la valeur Dyne est une compétence clé du contrôle qualité en prétraitement plastique.
La valeur Dyne reflète le niveau d'énergie de surface du plastique. Plus l'énergie de surface est élevée, plus le revêtement mouille et adhère facilement. Une règle de base est : pour que le revêtement mouille et adhère bien, l'énergie de surface du substrat doit dépasser la tension superficielle du revêtement d'environ 7 à 10 dyne/cm. La surface des polyoléfines non traitées a une énergie de surface très faible (PP environ 29-31 dyne/cm, PE encore plus bas), loin de suffire à l'adhérence d'une peinture conventionnelle ; après traitement par flamme ou plasma, l'énergie de surface peut dépasser 40 dyne/cm, condition d'une bonne adhérence. Par conséquent, la valeur Dyne est le critère direct pour juger si l'activation atteint le standard.
La détection de la valeur Dyne utilise deux méthodes courantes. La méthode du stylo Dyne (dyne pen) est la plus pratique : avec une série de liquides standards de tensions superficielles différentes (sous forme de stylo) on trace sur la surface plastique ; si le liquide s'étale uniformément plus de 2 secondes sans se rétracter, cela signifie que l'énergie de surface ≥ cette valeur Dyne ; si le liquide se rétracte en perles, l'énergie de surface est inférieure. En testant avec des stylos de valeurs Dyne différentes, on détermine la plage d'énergie de surface, opération simple et adaptée à la détection rapide en ligne. La méthode de la solution Dyne (dyne solution) utilise un coton-tige trempé dans le liquide standard pour l'appliquer, le principe de jugement est le même, plus précis. De plus, la mesure de l'angle de contact (mesurer l'angle de contact de l'eau ou d'un liquide standard sur la surface, plus l'angle est petit, plus l'énergie de surface est élevée) est une caractérisation plus précise de l'énergie de surface en laboratoire.
Dans la production réelle, la détection de la valeur Dyne est le moyen central du contrôle qualité du prétraitement — après activation, il faut détecter la valeur Dyne pour confirmer la conformité avant d'entrer en peinture. Il faut noter que l'effet d'activation décroît avec le temps (les groupes polaires de surface se réarrangent, migrent ou se contaminent), donc les pièces plastiques après activation doivent être peintes dès que possible dans le temps prescrit (généralement quelques heures à un jour, selon le matériau et l'environnement) ; si le stockage est trop long, la valeur Dyne baisse et une réactivation est nécessaire. Établir un processus standard « activation — détection Dyne — peinture rapide » et un standard de contrôle de la valeur Dyne est une mesure de gestion importante pour garantir la stabilité de l'adhérence en peinture plastique.
Quatrième étape : promoteur d'adhérence et apprêt, bâtir le pont moléculaire de l'adhérence
Pour certains plastiques extrêmement difficiles à coller, en particulier le polypropylène (PP), le seul prétraitement par activation de surface ne suffit parfois pas à obtenir une adhérence fiable, il faut le renfort d'un « promoteur d'adhérence » ou d'une couche d'apprêt spéciale. C'est l'essence de la solution chimique dans le prétraitement plastique — utiliser un matériau intermédiaire « amphiphile » pour bâtir un pont d'adhérence entre le plastique et le revêtement.
Parmi les agents de promotion d'adhérence, le plus classique et le plus largement utilisé est le polyoléfine chloré (CPO, Chlorinated Polyolefin, aussi appelé CPP chloré de polypropylène). Sa structure moléculaire est très ingénieuse : une partie conserve les segments de chaîne non polaires de la polyoléfine, permettant une bonne compatibilité et un enchevêtrement avec le substrat PP non polaire ; l'autre partie contient des groupes polaires tels que le chlore, pouvant se lier à la résine de finition polaire. Ainsi, le CPO agit comme une « colle moléculaire », accrochant d'un côté le PP et de l'autre la couche de revêtement, reliant fermement les deux qui ne pouvaient à l'origine pas adhérer. L'apprêt CPO est un matériau clé pour la peinture plastique PP (pare-chocs automobiles, intérieurs, etc.), et constitue presque un choix incontournable pour la peinture des polyoléfines.
L'action de l'apprêt (primer) ne se limite pas à la promotion d'adhérence. Un bon apprêt plastique offre généralement des fonctions multiples : fournir un pont d'adhérence (comme le CPO pour le PP), sceller le substrat, combler les micro-défauts de surface pour un fond uniforme, améliorer le rendu coloré et le gonflant de la finition, et parfois procurer un certain amortissement aux chocs (par exemple la souplesse de l'apprêt de pare-chocs automobiles aide à résister à l'impact de pierres). Selon les plastiques, la conception de l'apprêt varie — pour le PP on utilise un apprêt contenant du CPO, pour l'ABS, le PC etc. on peut utiliser un apprêt plastique universel à bonne adhérence. Le choix de l'apprêt doit être compatible à la fois avec le substrat et la finition, formant un système assorti.
Il convient de noter que l'agent de promotion d'adhérence/l'apprêt et l'activation de surface ne s'excluent pas mutuellement, mais sont utilisés en synergie — on active d'abord pour augmenter l'énergie de surface, puis on applique l'apprêt pour garantir davantage l'adhérence, superposant les deux moyens pour relever les défis d'adhérence les plus difficiles. Pour les polyoléfines, ces « cas difficiles d'adhérence », la combinaison activation + apprêt CPO est presque la solution standard. L'application de l'apprêt requiert aussi des précautions : l'épaisseur de film doit être modérée (trop fine le pont d'adhérence est insuffisant, trop épaisse la cohésion interne peut diminuer), appliquer rapidement après activation, et être compatible avec la finition (adhérence intercouches, compatibilité des solvants). Choisir et appliquer correctement l'apprêt est le coup de grâce qui transforme les résultats de l'activation de surface en une adhérence fiable.
Solutions de prétraitement différenciées selon les substrats
Le plus grand taboo du prétraitement plastique est le « traitement unique pour tous ». Comme souligné à plusieurs reprises, le plastique est « un matériau, une nature », le plan de prétraitement doit être adapté au matériau. Ci-dessous, pour plusieurs plastiques courants, nous passons en revue les points clés de prétraitement différenciés, ce qui constitue aussi le cœur de la conception des solutions de peinture plastique.
Le polypropylène (PP) et le polyéthylène (PE) sont les plus difficiles à traiter. Leur énergie de surface est extrêmement basse, leur polarité faible, ils doivent subir une activation de surface intense (flamme ou plasma) pour augmenter considérablement l'énergie de surface, et recevoir un apprêt spécial contenant du CPO pour faire le pont, afin d'obtenir une adhérence fiable. Les pare-chocs automobiles et pièces d'habillage intérieur sont souvent en PP modifié, c'est le cas d'application le plus important du prétraitement PP, utilisant généralement la combinaison standard « activation flamme + apprêt CPO », avec un contrôle strict de la valeur dyne et du dépoussiérage. Sauter n'importe quelle étape entraîne très facilement de nombreux défauts d'adhérence.
L'ABS et les alliages ABS sont relativement « accommodants ». L'ABS contient des unités d'acrylonitrile polaires, son énergie de surface est plus élevée, la plupart des peintures adhèrent bien, généralement après nettoyage et dépoussiérage on peut peindre, ou appliquer un apprêt universel suffit, une activation intense n'est généralement pas nécessaire. C'est aussi pourquoi l'ABS est depuis longtemps un substrat favorable pour galvanoplastie et peinture, largement utilisé pour les carters d'électroménager et d'électronique. Mais l'ABS nécessite aussi un nettoyage soigné (retrait de l'agent de démoulage) et un dépoussiérage électrostatique. Le polycarbonate (PC) et le PC/ABS présentent comme risque central la fissuration par contrainte de solvant — le prétraitement et la peinture doivent utiliser des solvants respectueux du PC, éviter les solvants forts provoquant craquelures et gerçures, et avant peinture effectuer un recuit complet pour éliminer les contraintes. Le PC adhère relativement bien, l'accent est sur la « prévention des fissures » plutôt que sur la « promotion d'adhérence ».
Les autres plastiques ont chacun leurs particularités : le nylon (PA) est très hygroscopique, avant peinture il faut le sécher suffisamment pour éliminer l'eau, sinon cela affecte le film et l'adhérence ; le PMMA (acrylique) est transparent et esthétique mais cassant, sujet aux fissures par solvant, nécessite une sélection prudente des solvants et élimination des contraintes ; le polyoxyméthylène (POM) a une énergie de surface basse, haute cristallinité, l'adhérence est extrêmement difficile, nécessite un traitement spécial ; les plastiques renforcés de fibre de verre ont des fibres exposées en surface affectant l'apparence, peuvent nécessiter un scellement des pores ou un comblement ; les élastomères thermoplastiques (TPU, TPE) sont souples, nécessitent un prétraitement et des peintures assortis flexibles. Parce que les différences de substrats sont si grandes, la première étape d'un projet de peinture plastique est toujours de confirmer le matériau spécifique, la désignation et les composants de modification du substrat, pour élaborer un plan de prétraitement ciblé. Cette capacité de prétraitement personnalisé basée sur la compréhension des matériaux est la valeur des fournisseurs professionnels de revêtements plastiques, et aussi le travail technique particulièrement prisé par des entreprises comme Kexin New Materials lors de la prise en charge de projets de peinture plastique.
Contrôle qualité du prétraitement et erreurs courantes
Si le prétraitement est correct et stable nécessite un contrôle qualité systématique. Parallèlement, il existe en production de nombreuses idées fausses courantes sur le prétraitement ; reconnaître ces erreurs et établir un système de contrôle scientifique est la clé pour améliorer le taux de réussite de la peinture plastique.
Le contrôle qualité du prétraitement comprend plusieurs maillons centraux. Contrôle de la qualité de nettoyage : par test du film d'eau, inspection visuelle, et si nécessaire détection de contamination de surface, confirmer que l'agent de démoulage, huiles, poussières sont éliminés. Contrôle de la qualité d'activation : cœur est la détection de valeur dyne — après activation, utiliser un stylo/liquide dyne pour vérifier si l'énergie de surface atteint le standard, et contrôler l'intervalle entre activation et peinture (éviter l'atténuation). Contrôle qualité de l'apprêt : contrôler l'épaisseur de film, l'uniformité d'application, les conditions de flash séchage/curing. Contrôle environnemental : température et humidité, propreté (particules de poussière), contrôle électrostatique, influencent directement le prétraitement et la qualité de peinture. Vérification d'adhérence : finalement par test de grille, test d'adhérence après humidité chaude/cycle thermique, valider l'effet d'adhérence global prétraitement + peinture.
Les erreurs courantes méritent vigilance. Erreur 1 : « l'activation remplace le nettoyage » — faux. Une pollution lourde surtout résidus d'agent de démoulage doit d'abord être lavée, l'activation ne traite pas une pollution épaisse. Erreur 2 : « une fois activé on peut l'utiliser indéfiniment » — faux. L'effet d'activation s'atténue avec le temps, après activation il faut peindre rapidement, si trop longtemps il faut réactiver. Erreur 3 : « plus l'apprêt est épais, meilleure l'adhérence » — faux. L'épaisseur de l'apprêt doit être modérée, trop épaisse peut au contraire affaiblir l'adhérence globale par baisse de cohésion. Erreur 4 : « un même prétraitement convient à tous les plastiques » — faux. Le plastique est un matériau une nature, les plans pour PP, ABS, PC sont totalement différents, il faut adapter au matériau. Erreur 5 : « le prétraitement relève de l'usine de peinture, rien à voir avec peinture/injection » — faux. Le prétraitement est le résultat de la synergie de toute la chaîne « injection (élimination contrainte, agent démoulage) — prétraitement — peinture (assortiment apprêt) », tout maillon défaillant pose problème.
Établir un système scientifique de contrôle qualité de prétraitement nécessite de standardiser, quantifier, tracer les paramètres clés susmentionnés (standard de nettoyage, valeur dyne, durée d'activation, épaisseur apprêt, conditions environnement), et en cas de problème d'adhérence pouvoir remonter la chaîne de prétraitement pour trouver la cause racine. C'est la voie obligée pour que la peinture plastique passe de « l'atelier d'expérience » à « la fabrication stable ». Un bon fournisseur de peinture peut aider le client à établir ce standard de contrôle de prétraitement, et sur site co-rechercher les problèmes d'adhérence liés au prétraitement, cette capacité de service technique est cruciale pour garantir le taux de réussite client.
Plastiques à adhérence ultra-difficile : quand le prétraitement conventionnel est impuissant
Dans la famille des plastiques, il y a quelques « os durs » — leur énergie de surface est extrêmement basse, leur inertie chimique à son comble, même avec activation flamme/plasma conventionnelle plus apprêt CPO, l'adhérence reste très difficile. Comprendre le prétraitement spécial de ces plastiques à adhérence ultra-difficile reflète la profondeur technique de la peinture plastique.
Le polyoxyméthylène (POM, acier synthétique) est un problème typique. Haute cristallinité, basse énergie de surface, chaînes moléculaires régulières denses, manque de sites réactifs, l'activation conventionnelle a un effet limité. La peinture POM nécessite souvent un traitement de surface plus puissant (plasma renforcé, traitement chimique spécial) avec apprêt dédié, et la stabilité d'adhérence doit être strictement validée, c'est un substrat difficile reconnu en peinture plastique. Le polytétrafluoroéthylène (PTFE, Teflon) est encore plus extrême — son énergie de surface est la plus basse de tous les plastiques (environ 18 dyne/cm), le « non-adhésif » est sa caractéristique fameuse, presque impossible d'y faire adhérer une peinture par méthode conventionnelle, nécessite un attaque au complexe sodium-naphtalène ou autre traitement chimique spécial pour modifier radicalement la surface, pour obtenir difficilement une adhérence, c'est « l'Everest » de la peinture plastique.
Le caoutchouc de silicone (silicone), les élastomères thermoplastiques (TPE/TPU) et autres matériaux flexibles font face à un autre défi : basse énergie de surface, souples et facilement déformables, la couche doit adhérer tout en se déformant fortement avec le substrat sans fissurer, exigeant un prétraitement et une peinture très flexibles assortis. Les plastiques renforcés fibre de verre ont fibres exposées, surface rugueuse inégale, nécessitent scellement ou comblement ; les plastiques modifiés contenant beaucoup de charge, retardateur de flamme, leurs exsudats de surface peuvent gêner l'adhérence, nécessitent un nettoyage ciblé.
Face à ces plastiques à adhérence ultra-difficile, le prétraitement nécessite des solutions spéciales « sur mesure », souvent combinaison d'activation renforcée, traitement chimique spécial, apprêt dédié, voire superposition de multiples moyens, et validation par tests stricts d'adhérence et durabilité. La peinture de ces substrats à haute difficulté reflète le plus l'accumulation technique et la compréhension des matériaux de l'entreprise de peinture. Des entreprises comme Kexin New Materials, attachées au service technique, lors de la prise en charge de tels projets de peinture plastique difficile, font généralement d'abord validation d'échantillon, testent répétitivement l'appariement prétraitement et peinture, avant de passer à l'échelle industrielle, pour vaincre le défi des plastiques difficiles à adhérer de manière scientifique et rigoureuse. Cette capacité à attaquer les substrats problématiques est la concentration de la valeur du fournisseur professionnel de revêtements plastiques.
Prétraitement, environnement et sécurité : conformité incompressible
Le prétraitement de peinture plastique concerne non seulement la qualité d'adhérence, mais aussi l'environnement et la conformité sécurité. Avec le durcissement des réglementations environnementales et la montée de la conscience sécurité, la conformité verte du prétraitement est devenue un sujet que les entreprises de peinture plastique doivent prendre au sérieux.
Certaines méthodes chimiques de prétraitement traditionnelles présentent des risques environnementaux. L'oxydation chromique et autres traitements de rugosité chimique, bien qu'efficaces sur certains plastiques difficiles, utilisent des métaux lourds toxiques comme le chrome hexavalent, coût de traitement des effluents élevé, risque environnemental grand, ont été strictement limités ou éliminés, remplacés par activation physique plus verte (flamme, plasma, corona). L'usage de solvants au nettoyage (émissions VOC) se tourne aussi vers nettoyage aqueux, solvants bas VOC. Les VOC des apprêts etc. sont aussi contraints par réglementation, poussant l'application d'apprêts aqueux, apprêts haute teneur en solides.
Côté sécurité, le prétraitement implique haute température (recuit, flamme), haute tension (plasma, corona), gaz inflammables (gaz de traitement flamme), produits chimiques (détergent, solvant), nécessite normes strictes d'opération sécurisée et mesures de protection — anti-feu anti-explosion (fuite gaz, vapeur solvant), sécurité électrique, ventilation (vapeur solvant, ozone d'activation), protection individuelle. La conception de ligne doit conformer aux standards incendie et santé-sécurité au travail.
Pour applications spécifiques, le prétraitement doit aussi satisfaire normes sécurité industrielle. Par exemple pièces jouet plastique prétraitement et peinture doivent conformer à GB 6675, EN 71 etc. normes sécurité jouet (métaux lourds, limites substances nocives) ; pièces contact alimentaire doivent satisfaire exigence grade alimentaire ; intérieur automobile doit satisfaire VOC, odeur etc. specs constructeur. Cela signifie que les détergents, apprêts utilisés pour prétraitement doivent eux-mêmes conformer aux réglementations sécurité du produit en aval. Prétraitement vert, sûr, conforme, n'est pas seulement responsabilité sociale, mais aussi barrière d'entrée pour chaînes d'approvisionnement haut de gamme (automobile, électronique grand public, jouet, médical). Kexin New Materials, en concevant pour clients le prétraitement plastique et solution de peinture assortie, prend aussi environnement-conformité et standards sécurité industrie aval comme considérations importantes, aidant clients à satisfaire exigences réglementaires de plus en plus strictes.
Tendances de développement des technologies de prétraitement
La technologie de prétraitement plastique évolue aussi continuellement, vers plus vert, plus efficace, plus intelligent. Comprendre ces tendances aide à saisir le futur du prétraitement de peinture plastique.
La verdisation est une direction importante. Le traitement chimique traditionnel (ex. oxydation chromique) éliminé progressivement pour pollution métaux lourds, l'activation physique flamme, plasma, corona sans effluent chimique, plus verte devient mainstream. Ce changement est à la fois résultat contrainte réglementaire, et progrès technique — l'activation physique suffit déjà en effet à besoins d'adhérence de la plupart des plastiques, évitant charge traitement effluent et risque environnemental du chimique. Nettoyage aqueux remplace solvant, injection bas VOC ou sans agent démoulage, apprêt aqueux remplace solvant, sont manifestations de verdisation du prétraitement. Cela s'accorde avec tendance verte de toute l'industrie revêtement plastique, et est exigence inévitable pour entreprises de peinture plastique de satisfaire réglementations environnementales strictes et assumer responsabilité sociale.
Côté efficacité et intelligence, la maturité de la technologie plasma à pression atmosphérique permet activation plasma en ligne, continue, sans chambre à vide, améliorant grandement efficacité et étendant application ; intégration traitement activation avec robot, ligne automatisée réalise activation uniforme, stable, contrôlable ; monitoring en ligne valeur dyne/énergie surface, contrôle boucle fermée paramètres activation, rend qualité prétraitement plus stable traçable. Ces technologies font du prétraitement un maillon passant de l'expérience manuelle à l'automatisation, la donnée.
De plus, pour plastiques ultra-difficiles (POM, PTFE, silicone) nouvelles technologies prétraitement, et technologies « une étape » simplifiant process (ex. certains traitements combinant activation et apprêt) sont en exploration. Globalement, prétraitement plastique évolue vers « plus vert, plus efficace, plus stable, plus intelligent », soutenant de plus en plus la production de peinture plastique haute qualité, grande échelle, verte. Pour entreprises peinture, suivre progrès technique prétraitement, fournir prétraitement et peinture assortis comme solution globale, est levier important pour valoriser client et construire barrière concurrentielle.
Une tendance digne d'intérêt est la conception profondément协同 (co-conçue) du prétraitement et du revêtement. Dans le mode traditionnel, le prétraitement (activation, nettoyage) est assuré par l'atelier de peinture, et le revêtement (apprêt, peinture pigmentée, finition) est fourni par le fabricant de revêtement, les deux étant relativement séparés. Or, la peinture plastique moderne insiste de plus en plus sur la conception du prétraitement et du revêtement comme un système global — le fabricant de revêtement prend pleinement en compte les conditions de prétraitement du client lors du développement de l'apprêt, et les paramètres de prétraitement sont optimisés selon les caractéristiques du revêtement, formant ainsi une solution intégrée « prétraitement + revêtement ». Cette协同 (synergie) améliore significativement la fiabilité de l'adhérence et la stabilité du procédé, et réduit les problèmes causés par l'inadéquation entre le prétraitement et le revêtement. Les entreprises de revêtement capables de fournir cette solution intégrée et ce service technique sont de plus en plus appréciées des clients haut de gamme recherchant une production stable en série.
Conclusion : sur des fondations solides, s'élève la tour
En parcourant la carte technique complète du prétraitement de la peinture plastique — de l'élimination des contraintes pour supprimer les risques de moulage par injection, au nettoyage et à la dépoussiérage pour dégager les obstacles, jusqu'à l'activation de surface par flamme, plasma ou couronne pour réveiller la surface inerte, en passant par le contrôle quantifié de la valeur dyne, puis le pont d'adhérence tendu par l'apprêt CPO, et enfin les solutions différenciées selon le matériau et le contrôle qualité de toute la chaîne — nous voyons un génie de surface systématique, rigoureux et scientifique. Bien que ce génie ne soit pas aussi remarquable que le film de revêtement final et éclatant, il est le socle de toute la valeur de la peinture plastique.
« Neuf problèmes de peinture sur dix viennent du prétraitement », derrière ce dicton se trouvent les leçons tirées de countless (innombrables) cas de défaillance d'adhérence. La valeur du prétraitement plastique réside précisément dans le fait de transformer une surface plastique inerte « qui n'aime pas la peinture » en un substrat fiable capable de porter fermement des revêtements décoratifs et fonctionnels. Si les fondations sont solides, le métal liquide, le toucher doux, la résistance à l'usure et aux taches et autres merveilles ont un support ; si les fondations cèdent, aussi bon soit le revêtement, aussi belle soit l'apparence, tout s'effondrera avec la chute du film.
Pour les praticiens, les acheteurs et les décideurs de la peinture plastique, accorder de l'importance au prétraitement, le comprendre et y investir est le fondement de la garantie de la qualité et du taux de réussite. Pour les entreprises de revêtement, fournir aux clients, comme contenu important du service technique, les connaissances de prétraitement, les solutions d'adaptation prétraitement-revêtement et la capacité de dépannage des problèmes de prétraitement, est la clé pour créer de la valeur et gagner la confiance. Dans la pratique au service des clients de peinture plastique, Kexin New Materials a toujours pris « d'abord confirmer le substrat, ensuite définir le prétraitement, concevoir l'apprêt en accord avec le prétraitement » comme point de départ technique des projets, car seules des fondations solides permettent d'élever une tour imposante. Le prétraitement plastique, cette technologie discrète mais profonde, mérite l'attention sérieuse de chaque acteur de la peinture plastique.
Équipements et lignes de prétraitement : de la main à l'automatisation dans la réalisation ingénierie
Le prétraitement n'est pas seulement un principe de procédé, il doit aussi se concrétiser en équipements et lignes fiables. Comprendre la composition des équipements et la disposition des lignes de prétraitement aide à saisir la réalisation ingénierie du passage de la peinture plastique du laboratoire à la production à grande échelle, et constitue aussi un contenu important pour l'investissement de projet et la planification de capacité de peinture.
La phase d'élimination des contraintes est généralement équipée d'un four à circulation d'air chaud (four de recuit), capable de contrôler précisément la température et de chauffer uniformément, avec une courbe de température de recuit définie selon le matériau plastique. Les équipements de nettoyage varient selon le mode : l'essuyage au solvant est souvent un poste manuel avec chiffon sans poussière, le nettoyage à base d'eau nécessite une ligne de lavage (bac de nettoyage ultrasonique ou pulvérisation de lavage + rinçage à l'eau pure + séchage), et la dépoussiérage configure généralement un dispositif de décharge électrostatique par air ionisé (barre à air ionisé, pistolet à air ionisé, rideau à air ionisé) avec balayage. La propreté et la stabilité de ces équipements déterminent directement la qualité du nettoyage.
Les équipements d'activation de surface sont l'équipement central de la ligne de prétraitement. Le traitement par flamme est équipé d'une machine de traitement par flamme (brûleur avec mélange gaz + air selon proportion, exécuté avec convoyeur de pièce ou robot), la clé étant le dosage du gaz, l'état de la flamme, la distance et la vitesse de traitement précisément contrôlés. Le traitement plasma est équipé d'un générateur plasma à pression atmosphérique (en ligne, intégrable à la ligne) ou d'un équipement plasma sous vide (type chambre, adapté au traitement par lots de pièces de précision), nécessitant le contrôle de puissance, gaz, temps de traitement. La machine de traitement par couronne est surtout utilisée pour le traitement continu en rouleau à rouleau des films et plaques. Les équipements d'activation sont de plus en plus intégrés aux robots et aux lignes de transport automatiques, réalisant une activation automatisée uniforme, stable et efficace.
La phase d'application de l'apprêt partage le système de pulvérisation avec la peinture pigmentée et la finition — cabine de peinture, pistolet (ou robot de pulvérisation), séchage flash et équipement de durcissement. Dans l'ensemble, une ligne complète de prétraitement de peinture plastique est généralement disposée dans l'ordre « chargement — élimination des contraintes (si nécessaire) — nettoyage — décharge électrostatique et dépoussiérage — activation de surface — test dyne — apprêt — séchage flash », reliée aux phases suivantes de peinture pigmentée, finition, durcissement et inspection pour former une ligne de peinture complète. Le degré d'automatisation de la ligne, le niveau de propreté et la fluidité de l'enchaînement des procédés déterminent ensemble la qualité et l'efficacité du prétraitement et même de toute la peinture. Pour la peinture plastique automobile et électronique grand public à grand volume et exigence de haute cohérence, une ligne de prétraitement hautement automatisée, propre et à contrôle en boucle fermée des paramètres est devenue standard.
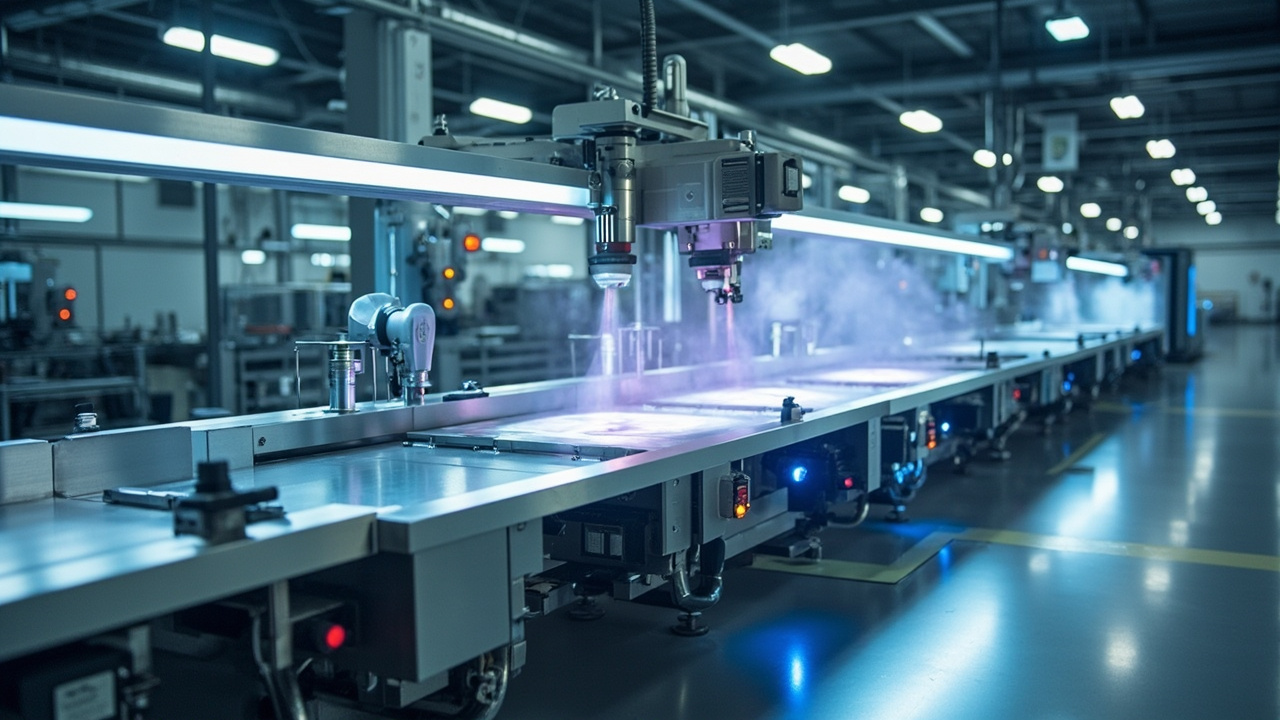
Arbitrage entre coût, efficacité et valeur du prétraitement
Bien que le prétraitement soit une étape indispensable de la peinture plastique, il entraîne aussi des coûts d'investissement équipement, d'énergie, de main-d'œuvre, etc. Comment optimiser le coût et l'efficacité du prétraitement tout en garantissant la qualité est un calcul que les entreprises de peinture plastique doivent bien faire, et qui concerne aussi l'économie de l'ensemble de la solution de peinture.
Les coûts du prétraitement proviennent principalement de plusieurs aspects : investissement équipement (four de recuit, ligne de lavage, équipement d'activation, dispositif de dépoussiérage, etc.), consommation d'énergie (recuit, énergie de flamme/plasma), matériaux (agent de nettoyage, apprêt), ainsi que main-d'œuvre et espace. Parmi eux, l'équipement d'activation (surtout plasma) et le four de recuit sont des investissements importants, le traitement par flamme étant relativement économique. Le prétraitement allonge aussi le rythme de production et occupe l'espace de ligne. Par conséquent, le choix de la solution de prétraitement nécessite un arbitrage entre garantie qualité et coût-efficacité.
Cependant, la logique centrale de l'arbitrage est cohérente avec l'ensemble de la peinture plastique — on ne doit pas sacrifier la fiabilité d'adhérence pour économiser le coût de prétraitement, sinon c'est une perte nette. Une mauvaise adhérence due à un prétraitement insuffisant entraîne la mise au rebut de pièces plastiques à haute valeur et de tout l'investissement en amont, la perte dépassant de loin le coût économisé sur le prétraitement. La pratique rationnelle est donc : tout en garantissant une adhérence fiable et un taux de réussite stable, améliorer l'efficacité du prétraitement et réduire le coût par pièce via l'optimisation de procédé, le choix d'équipement et l'automatisation, plutôt que de réduire les étapes nécessaires de prétraitement. Par exemple, utiliser un plasma atmosphérique efficace à la place d'un traitement inefficient pour accélérer le rythme, réduire le manuel et la fluctuation par l'automatisation, optimiser la courbe de recuit pour raccourcir le cycle, sont autant de réductions de coût et d'augmentation d'efficacité sans sacrifier la qualité.
Du point de vue de la valeur, un bon prétraitement est la base du taux de réussite élevé, de la haute qualité et de la livraison stable de la peinture plastique ; la valeur qu'il apporte (réduction des rebuts, retouches, garantie de la qualité produit et de la marque client) est bien supérieure à son coût. C'est aussi pourquoi les fournisseurs professionnels de revêtement plastique intègrent la solution de prétraitement comme partie importante de la solution globale — aider le client à concevoir un procédé de prétraitement raisonnable, économique et fiable revient essentiellement à l'aider à réduire le coût global et à renforcer sa compétitivité. Cette étape de prétraitement apparentée « auxiliaire » est en réalité un maillon clé non omissible et digne d'investissement dans la chaîne de valeur de la peinture plastique.
Un cas typique : le processus complet de prétraitement du pare-chocs PP automobile
Au-delà de la théorie, prenons un cas le plus représentatif — le prétraitement de peinture du pare-chocs PP automobile, pour relier les points techniques précédents et voir comment un procédé de prétraitement complet se met en œuvre dans la production réelle.
Le pare-chocs automobile adopte généralement un matériau PP modifié (comme PP+EPDM), typique substrat à basse énergie de surface et difficile à faire adhérer, avec en même temps des exigences très élevées d'apparence (même couleur que la carrosserie, haute qualité), de résistance aux intempéries (UV extérieur, pluie acide) et de résistance au choc (résistance à l'impact de pierres), c'est le summum de la difficulté et des normes de la peinture plastique. Son processus de prétraitement s'enchaîne, aucun maillon ne peut manquer.
Le processus est généralement le suivant : d'abord le chargement et l'inspection, confirmer la qualité de moulage par injection du pare-chocs, sans défaut évident ; la phase de moulage a déjà réduit les contraintes internes par un contrôle raisonnable du procédé (le PP est relativement moins sensible à la fissuration sous contrainte que le PC, mais il faut encore y prêter attention). Deuxième étape, nettoyage — utiliser un lavage à base d'eau ou un essuyage pour enlever l'agent de démoulage et l'huile de moulage, cette étape est particulièrement clé pour le PP, car le résidu d'agent de démoulage est la première cause de défaillance d'adhérence. Troisième étape, décharge électrostatique et dépoussiérage — utiliser l'air ionisé pour neutraliser l'électricité statique et souffler la poussière fine, garantir la propreté pour l'activation et la pulvérisation suivantes. Quatrième étape, activation par flamme — utiliser une machine de traitement par flamme (ou robot porte-flamme) pour balayer uniformément la surface du pare-chocs, oxyder et augmenter l'énergie de surface, c'est l'opération centrale d'adhérence du PP ; après activation, tester immédiatement avec un stylo dyne pour confirmer que l'énergie de surface atteint plus de 40 dyne/cm. Cinquième étape, application de l'apprêt CPO — pulvériser un apprêt spécial contenant du chlorure de polyoléfine, tendre le pont d'adhérence entre le PP et la finition, séchage flash. Ensuite entrent les phases de peinture pigmentée (même couleur que la carrosserie, la peinture métallique nécessite de contrôler l'orientation des flocons d'aluminium), vernis (fournir brillance, résistance aux intempéries, résistance aux rayures), cuisson et durcissement (basse température, dans la plage de tolérance du PP), etc.
Ce cas illustre concentré tous les points du prétraitement : conscience d'élimination des contraintes, nettoyage complet (élimination de l'agent de démoulage), dépoussiérage électrostatique, activation puissante (flamme), test de valeur dyne, pont par apprêt CPO, ainsi que la协同 (synergie) et le contrôle qualité de toute la chaîne. Toute négligence d'un maillon — agent de démoulage mal lavé, activation insuffisante et dyne non conforme, apprêt mal choisi ou oublié de pulvériser — entraînera l'échec de peinture de cette pièce à haute valeur. La rigueur et l'exhaustivité du prétraitement du pare-chocs automobile sont justement une miniature de la technologie de prétraitement de peinture plastique, et expliquent pourquoi la capacité professionnelle de prétraitement est la garantie fondamentale de la qualité de la peinture plastique.
Détails des méthodes de détection de l'effet de prétraitement
Si le prétraitement est bien fait ou non doit être vérifié par des méthodes scientifiques de détection, plutôt que jugé à l'expérience. Maîtriser systématiquement les méthodes de détection de l'effet de prétraitement est la base pour établir un système de contrôle qualité stable et localiser rapidement les problèmes. Voici une revue détaillée de plusieurs types de méthodes de détection centrales.
Pour la détection de propreté, le plus simple est le test du film d'eau (water break test) : verser ou pulvériser de l'eau sur la surface nettoyée, si l'eau peut s'étaler uniformément en film continu pendant plusieurs secondes sans se rétracter, cela indique une surface propre et une énergie de surface suffisante ; si l'eau se rétracte en perles, le film se rompt, cela indique un résidu d'huile, d'agent de démoulage ou une énergie de surface insuffisante. Il y a aussi la méthode du chiffon blanc (essuyer la surface avec un chiffon blanc imbibé de solvant pour voir s'il se colore), ainsi qu'une analyse de pollution de surface plus précise (comme la détection fluorescente de l'agent de démoulage siliconé). La détection de propreté est la première vérification de la chaîne de prétraitement.
La détection d'énergie de surface est le cœur de la vérification de l'effet d'activation, principalement par le stylo/liquide dyne et la mesure d'angle de contact mentionnés précédemment. La méthode du stylo dyne permet un jugement rapide en ligne, la méthode d'angle de contact une caractérisation précise en laboratoire (plus l'angle de contact de l'eau est petit, plus l'énergie de surface est haute, généralement la surface bien activée voit l'angle de contact de l'eau diminuer significativement). La détection d'énergie de surface doit être faite rapidement après activation, et enregistrer la tendance de décroissance dans le temps, afin de déterminer la fenêtre de temps de peinture après activation.
La détection d'adhérence est la vérification finale de l'effet global prétraitement + peinture, et le test le plus critique. La méthode de grille (test de quadrillage, GB/T 9286/ISO 2409) utilise un couteau pour tracer une grille sur le film, coller un ruban et tirer, noter selon le degré de détachement (classe 0 la meilleure, classe 5 la pire), c'est la méthode la plus courante. La méthode du cercle rayé (appareil de mesure d'adhérence) peut aussi noter. Pour les scénarios exigeants, il faut aussi faire un test « d'adhérence durable » — mesurer l'adhérence après action de contraintes environnementales comme immersion dans l'eau, humidité constante, cycle thermique froid-chaud, car beaucoup de défaillances d'adhérence dues à un mauvais prétraitement n'apparaissent pas au début mais se dégradent progressivement dans l'humidité et les environnements thermiques. Il y a aussi la méthode de traction (mesure de la résistance de liaison entre film et substrat, quantitative) et d'autres méthodes plus précises.
En utilisant de manière combinée ces méthodes de détection, formant une chaîne de vérification complète « propreté — énergie de surface — adhérence (initiale + durable) », on peut contrôler scientifiquement la qualité du prétraitement et localiser rapidement les maillons problématiques. Par exemple en cas de mauvaise adhérence, on peut remonter : échec du test d'adhérence → vérifier la valeur dyne (activation conforme ?) → vérifier le nettoyage (test du film d'eau conforme ?) → vérifier le substrat et l'adaptation de l'apprêt, ainsi trouver précisément la cause racine plutôt que d'essayer aveuglément. Établir ce système de contrôle qualité et de dépannage basé sur les données de détection est la garantie technique de la production stable en série de la peinture plastique, et un outil important pour les fournisseurs professionnels de revêtement afin d'aider les clients à améliorer le taux de réussite.
Foire aux questions
Q : Pourquoi la peinture plastique doit-elle nécessairement faire un prétraitement, ne peut-on pas pulvériser directement ? R : La grande majorité des plastiques (surtout les polyoléfines PP, PE) ont une basse énergie de surface, une faible polarité, sont lisses et inertes, le revêtement ne peut pas mouiller ni adhérer fermement, pulvériser directement entraînera un échec d'adhérence où ça se détache d'un coup de arrachage et se raye d'un coup de griffe. Le prétraitement modifie l'état de surface plastique et améliore les conditions d'adhérence via nettoyage, activation, apprêt, c'est la base non sautable de la peinture plastique. Comme le dit le dicton « neuf problèmes de peinture sur dix viennent du prétraitement », cela suffit à montrer son importance.
Q : Comment choisir entre traitement par flamme, plasma et couronne ? R : Le traitement par flamme a un équipement simple, rapide et peu coûteux, adapté aux grandes pièces (comme pare-chocs automobile) et au traitement continu en ligne ; le traitement plasma a un bon effet d'activation, uniforme et contrôlable, peut traiter les pièces de forme complexe, adapté aux pièces de précision comme l'électronique grand public, c'est le choix haut de gamme ; le traitement par couronne est surtout utilisé pour le traitement continu des films et plaques, son uniformité sur les pièces tridimensionnelles est moins bonne que les deux précédents. Il faut choisir selon la forme de la pièce, l'exigence de précision, le type de ligne et le coût.
Q : Qu'est-ce que la valeur dyne ? Pourquoi mesurer la valeur dyne après activation ? R : La valeur dyne est la tension superficielle / énergie de surface (dyne/cm ou mN/m), reflète le niveau d'énergie de surface plastique, c'est l'étalon scientifique pour juger l'effet d'activation. Une bonne adhérence du revêtement exige généralement que la valeur dyne du substrat soit supérieure d'environ 7-10 à la tension superficielle du revêtement. Les polyoléfines non traitées environ 29-31 dyne/cm ne peuvent pas adhérer, après activation il faut atteindre plus de 40. Utiliser le stylo/liquide dyne pour confirmer la conformité avant d'entrer en peinture est le moyen central du contrôle qualité de prétraitement.
Q : Qu'est-ce que l'apprêt CPO ? Pourquoi la peinture PP ne peut-elle s'en passer ?Réponse : Le CPO, ou polyoléfine chlorée, est un promoteur d'adhérence clé pour le PP. L'une des extrémités de sa molécule est compatible avec le PP non polaire, et l'autre extrémité contient des groupes polaires qui se lient au revêtement, faisant office de « colle moléculaire » en créant un pont entre le PP et le revêtement, résolvant ainsi le problème de très mauvaise adhérence des polyoléfines. La peinture du PP (pare-chocs automobiles, intérieurs, etc.) utilise généralement la combinaison « activation par flamme/plasma + apprêt CPO », et l'apprêt CPO est presque un choix incontournable.
Q : Pourquoi le déstressage est-il particulièrement souligné pour la peinture des plastiques PC ? Réponse : Le PC et le PC/ABS sont extrêmement sensibles aux solvants ; les contraintes internes résiduelles de l'injection combinées à l'érosion par les solvants de peinture provoquent très facilement des craquelures argentées, des fissures et des ruptures du revêtement. Par conséquent, avant la peinture du PC, il faut impérativement recuire suffisamment pour éliminer les contraintes et choisir des solvants respectueux du PC. La priorité du prétraitement du PC est la « prévention des fissures » plutôt que la « promotion d'adhérence » (le PC adhère déjà bien en soi), ce qui diffère radicalement de la priorité « promotion d'adhérence » du PP, illustrant le principe de prétraitement adapté au matériau pour les plastiques.
Q : Combien de temps une pièce en plastique activée peut-elle attendre avant d'être peinte ? Réponse : Elle ne peut pas être stockée longtemps. Les groupes polaires introduits par l'activation de surface se réarrangent, migrent ou se contaminent avec le temps et s'atténuent, entraînant une baisse de la valeur dyne et une détérioration de l'adhérence. Par conséquent, après activation, il faut peindre dans les plus brefs délais (généralement quelques heures à un jour, selon le matériau et l'environnement). Si le stockage est trop long, il faut redétecter la valeur dyne ; si elle n'est pas conforme, il faut réactiver. Établir une gestion du temps « activation — mesure dyne — peinture rapide » est la clé pour garantir la stabilité de l'adhérence.
Q : Comment trouver la cause racine d'un problème d'adhérence dû à un mauvais prétraitement ? Réponse : Il faut procéder à un dépistage systématique le long de la chaîne de prétraitement : d'abord vérifier le nettoyage (présence de agent de démoulage, résidus d'huile, faire un test de film d'eau/de pollution) ; ensuite vérifier l'activation (valeur dyne conforme, atténuation de l'activation) ; vérifier l'apprêt (choix correct, épaisseur de film appropriée, compatibilité) ; vérifier le substrat (changement de grade de matériau, contraintes internes) ; vérifier l'environnement (température/humidité, propreté, électricité statique). Les problèmes d'adhérence sont souvent le résultat d'une synergie de toute la chaîne ; il faut vérifier quantitativement chaque étape plutôt que de soupçonner uniquement le revêtement.
Q : Des plastiques à très faible adhérence comme le POM et le PTFE peuvent-ils être peints ? Réponse : Oui, mais un prétraitement spécial est nécessaire. Le POM a une cristallinité élevée et une faible énergie de surface ; il nécessite un renforcement par plasma ou un traitement chimique spécial associé à un apprêt dédié ; le PTFE (Téflon) a l'énergie de surface la plus basse et est le plus difficile, nécessitant un traitement chimique spécial comme l'attaque au complexe sodium-naphtalène pour une adhérence précaire. La peinture de ces substrats est extrêmement difficile, nécessite généralement d'abord une validation sur petit échantillon, des tests répétés de prétraitement et de compatibilité du revêtement, avant de passer à la production de masse, mettant le plus à l'épreuve l'accumulation technique des entreprises de revêtement.
Q : Combien le prétraitement augmente-t-il le coût ? En vaut-il la peine ? Réponse : Le prétraitement induit des coûts d'équipement (four de recuit, équipement d'activation, etc.), d'énergie, de matériaux et de main-d'œuvre, parmi lesquels l'équipement plasma et le four de recuit représentent un investissement important, tandis que le traitement par flamme est relativement économique. Mais il ne faut absolument pas sacrifier l'adhérence pour économiser sur le coût de prétraitement — le rebut dû à une mauvaise adhérence concerne des pièces plastiques à haute valeur et tout l'investissement en amont, la perte dépassant de loin le coût de prétraitement. L'approche rationnelle est d'optimiser le processus et l'automatisation pour réduire les coûts et augmenter l'efficacité tout en garantissant la qualité, plutôt que de supprimer les étapes nécessaires. Le prétraitement est un maillon clé qui mérite l'investissement.
Q : Le prétraitement doit-il être effectué par l'atelier de peinture, et que peut faire le fournisseur de revêtement ? Réponse : Le prétraitement est généralement mis en œuvre par l'étape de peinture, mais ce n'est absolument pas un « travail en solitaire » de l'atelier de peinture. Le prétraitement est le résultat d'une synergie de toute la chaîne « injection (déstressage, choix de l'agent de démoulage) — prétraitement — revêtement (apprêt compatible) ». Un fournisseur professionnel de revêtement peut fournir une solution globale pour le substrat — recommander le mode de prétraitement, l'apprêt compatible, aider à établir des normes de contrôle qualité comme la valeur dyne, et coopérer sur site pour dépister les problèmes d'adhérence. Choisir un fournisseur offrant ce type de service technique est crucial pour garantir le taux de réussite de la peinture.
Lecture complémentaire
- Panorama de l'industrie des revêtements plastique : de la difficulté d'adhérence à l'évolution technologique fonctionnelle-décorative et au paysage du marché 2026
- Revêtements plastiques à toucher doux et fonctionnels : mise à niveau de la surface plastique du toucher à la fonction
- Explication complète du processus de revêtement métallique sans électrolyse (peinture de remplacement de l'électroplacage) : voie verte vers un aspect métallique miroir
- Prétraitement avant peinture et amélioration de l'adhérence des pièces plastiques automobiles (pare-chocs)
- Application et substitution écologique du prétraitement phosphatation/silane dans la peinture automobile
- Différentes solutions de traitement pour métal nu, ancienne peinture, pièces plastiques (comparaison traitement — apprêt — couche intermédiaire)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Pourquoi le prétraitement est-il indispensable pour la peinture des plastiques, ne peut-on pas peindre directement ?", "acceptedAnswer": {"@type": "Answer", "text": "La grande majorité des plastiques (en particulier les polyoléfines PP, PE) ont une faible énergie de surface, une polarité faible, sont lisses et inertes, le revêtement ne peut pas les mouiller ni y adhérer fermement, peindre directement entraîne un échec d'adhérence où cela se décolle d'un coup ou s'égratigne d'un coup. Le prétraitement modifie l'état de surface du plastique et améliore les conditions d'adhérence via nettoyage, activation, apprêt, constituant la base incontournable de la peinture plastique. Comme dit le métier « 90 % des problèmes de peinture viennent du prétraitement », ce qui montre son importance."}}, {"@type": "Question", "name": "Comment choisir entre traitement par flamme, traitement plasma et traitement corona ?", "acceptedAnswer": {"@type": "Answer", "text": "Le traitement par flamme a un équipement simple, rapide et peu coûteux, adapté aux grandes pièces (comme les pare-chocs automobiles) et au traitement continu en ligne ; le traitement plasma a un bon effet d'activation, uniforme et contrôlable, peut traiter des pièces de forme complexe, adapté aux pièces de précision comme l'électronique grand public, est un choix haut de gamme ; le traitement corona est souvent utilisé pour le traitement continu de films et feuilles, son uniformité sur pièces 3D est inférieure aux deux précédents. Il faut choisir en fonction de la forme de la pièce, exigence de précision, forme de ligne de production et coût."}}, {"@type": "Question", "name": "Qu'est-ce que la valeur dyne ? Pourquoi mesurer la valeur dyne après activation ?", "acceptedAnswer": {"@type": "Answer", "text": "La valeur dyne est la tension superficielle/énergie de surface (dyne/cm ou mN/m), reflète le niveau d'énergie de surface du plastique, est un critère scientifique pour juger l'effet d'activation. Une bonne adhérence du revêtement exige généralement que la valeur dyne du substrat soit supérieure d'environ 7-10 à la tension superficielle du revêtement. Les polyoléfines non traitées d'environ 29-31 dyne/cm ne peuvent pas adhérer, après activation il faut atteindre plus de 40. Utiliser un stylo/liquide dyne pour confirmer la conformité avant d'entrer en peinture, c'est le moyen central du contrôle qualité de prétraitement."}}, {"@type": "Question", "name": "Qu'est-ce que l'apprêt CPO ? Pourquoi le PP ne peut-il s'en passer en peinture ?", "acceptedAnswer": {"@type": "Answer", "text": "Le CPO, ou polyoléfine chlorée, est un promoteur d'adhérence clé pour le PP. L'une des extrémités de sa molécule est compatible avec le PP non polaire, et l'autre extrémité contient des groupes polaires qui se lient au revêtement, faisant office de « colle moléculaire » en créant un pont entre le PP et le revêtement, résolvant ainsi le problème de très mauvaise adhérence des polyoléfines. La peinture du PP (pare-chocs automobiles, intérieurs, etc.) utilise généralement la combinaison « activation par flamme/plasma + apprêt CPO », et l'apprêt CPO est presque un choix incontournable."}}, {"@type": "Question", "name": "Pourquoi le déstressage est-il particulièrement souligné pour la peinture des plastiques PC ?", "acceptedAnswer": {"@type": "Answer", "text": "Le PC et le PC/ABS sont extrêmement sensibles aux solvants ; les contraintes internes résiduelles de l'injection combinées à l'érosion par les solvants de peinture provoquent très facilement des craquelures argentées, des fissures et des ruptures du revêtement. Par conséquent, avant la peinture du PC, il faut impérativement recuire suffisamment pour éliminer les contraintes et choisir des solvants respectueux du PC. La priorité du prétraitement du PC est la « prévention des fissures » plutôt que la « promotion d'adhérence » (le PC adhère déjà bien en soi), ce qui diffère radicalement de la priorité « promotion d'adhérence » du PP, illustrant le principe de prétraitement adapté au matériau pour les plastiques."}}, {"@type": "Question", "name": "Combien de temps une pièce en plastique activée peut-elle attendre avant d'être peinte ?", "acceptedAnswer": {"@type": "Answer", "text": "Elle ne peut pas être stockée longtemps. Les groupes polaires introduits par l'activation de surface se réarrangent, migrent ou se contaminent avec le temps et s'atténuent, entraînant une baisse de la valeur dyne et une détérioration de l'adhérence. Par conséquent, après activation, il faut peindre dans les plus brefs délais (généralement quelques heures à un jour, selon le matériau et l'environnement). Si le stockage est trop long, il faut redétecter la valeur dyne ; si elle n'est pas conforme, il faut réactiver. Établir une gestion du temps « activation — mesure dyne — peinture rapide » est la clé pour garantir la stabilité de l'adhérence."}}, {"@type": "Question", "name": "Comment trouver la cause racine d'un problème d'adhérence dû à un mauvais prétraitement ?", "acceptedAnswer": {"@type": "Answer", "text": "Il faut procéder à un dépistage systématique le long de la chaîne de prétraitement : d'abord vérifier le nettoyage (présence de agent de démoulage, résidus d'huile, faire un test de film d'eau/de pollution) ; ensuite vérifier l'activation (valeur dyne conforme, atténuation de l'activation) ; vérifier l'apprêt (choix correct, épaisseur de film appropriée, compatibilité) ; vérifier le substrat (changement de grade de matériau, contraintes internes) ; vérifier l'environnement (température/humidité, propreté, électricité statique). Les problèmes d'adhérence sont souvent le résultat d'une synergie de toute la chaîne ; il faut vérifier quantitativement chaque étape plutôt que de soupçonner uniquement le revêtement."}}, {"@type": "Question", "name": "Des plastiques à très faible adhérence comme le POM et le PTFE peuvent-ils être peints ?", "acceptedAnswer": {"@type": "Answer", "text": "Oui, mais un prétraitement spécial est nécessaire. Le POM a une cristallinité élevée et une faible énergie de surface ; il nécessite un renforcement par plasma ou un traitement chimique spécial associé à un apprêt dédié ; le PTFE (Téflon) a l'énergie de surface la plus basse et est le plus difficile, nécessitant un traitement chimique spécial comme l'attaque au complexe sodium-naphtalène pour une adhérence précaire. La peinture de ces substrats est extrêmement difficile, nécessite généralement d'abord une validation sur petit échantillon, des tests répétés de prétraitement et de compatibilité du revêtement, avant de passer à la production de masse, mettant le plus à l'épreuve l'accumulation technique des entreprises de revêtement."}}, {"@type": "Question", "name": "Combien le prétraitement augmente-t-il le coût ? En vaut-il la peine ?", "acceptedAnswer": {"@type": "Answer", "text": "Le prétraitement induit des coûts d'équipement (four de recuit, équipement d'activation, etc.), d'énergie, de matériaux et de main-d'œuvre, parmi lesquels l'équipement plasma et le four de recuit représentent un investissement important, tandis que le traitement par flamme est relativement économique. Mais il ne faut absolument pas sacrifier l'adhérence pour économiser sur le coût de prétraitement — le rebut dû à une mauvaise adhérence concerne des pièces plastiques à haute valeur et tout l'investissement en amont, la perte dépassant de loin le coût de prétraitement. L'approche rationnelle est d'optimiser le processus et l'automatisation pour réduire les coûts et augmenter l'efficacité tout en garantissant la qualité, plutôt que de supprimer les étapes nécessaires. Le prétraitement est un maillon clé qui mérite l'investissement."}}, {"@type": "Question", "name": "Le prétraitement doit-il être effectué par l'atelier de peinture, et que peut faire le fournisseur de revêtement ?", "acceptedAnswer": {"@type": "Answer", "text": "Le prétraitement est généralement mis en œuvre par l'étape de peinture, mais ce n'est absolument pas un « travail en solitaire » de l'atelier de peinture. Le prétraitement est le résultat d'une synergie de toute la chaîne « injection (déstressage, choix de l'agent de démoulage) — prétraitement — revêtement (apprêt compatible) ». Un fournisseur professionnel de revêtement peut fournir une solution globale pour le substrat — recommander le mode de prétraitement, l'apprêt compatible, aider à établir des normes de contrôle qualité comme la valeur dyne, et coopérer sur site pour dépister les problèmes d'adhérence. Choisir un fournisseur offrant ce type de service technique est crucial pour garantir le taux de réussite de la peinture."}}]}