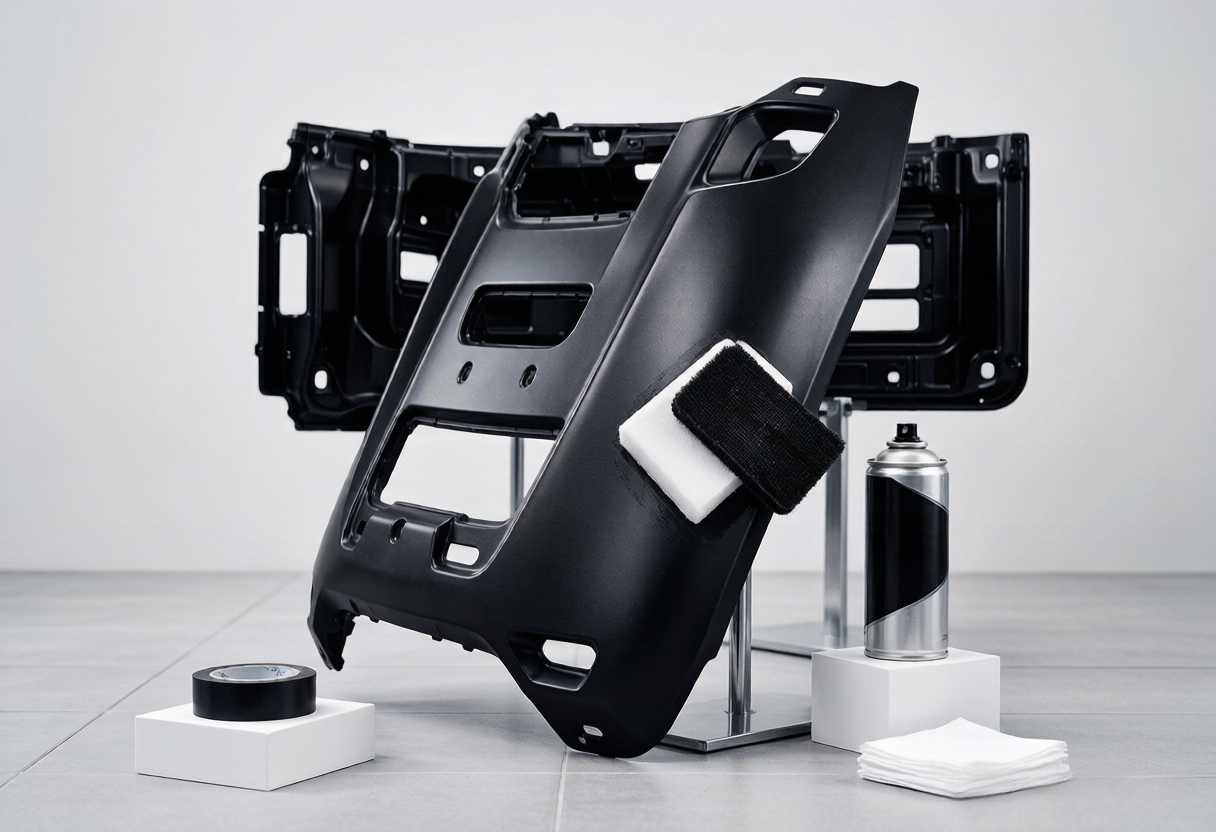
Pare-chocs, coques de rétroviseurs, jupes, etc. sont des pièces en plastique parmi les plus souvent peintes lors des réparations après accident. Mais le plastique est totalement différent du métal — sa surface contient un agent de démoulage, sa polarité est faible et il se déforme facilement à la chaleur ; peindre directement dessus entraîne dans la grande majorité des cas écaillage et craquelure de la peinture. Pour que la peinture adhère fermement au plastique, le prétraitement est plus complexe que pour le métal. Cet article explique les étapes clés de la peinture des pièces en plastique.
I. Identifier d'abord le type de matière plastique
Les polarités des différents plastiques et leurs exigences de traitement varient considérablement. Les plastiques couramment utilisés dans l'automobile comprennent PP/EPDM (principalement pour les pare-chocs), ABS, PC, PA, etc. L'identification peut se faire par le marquage du matériau au dos des pièces, l'odeur lors de la combustion ou un test de gonflement. Si le matériau est mal identifié, le mauvais choix d'apprêt entraînera un décollement complet.
II. L'élimination de l'agent de démoulage est la première étape.
Lors du moulage par injection, le plastique laisse des résidus de agent de démoulage (à base de cire/silicone), ce qui constitue le principal obstacle à l'adhérence du film de peinture. Il faut essuyer soigneusement avec un dégraissant spécialisé, et si nécessaire procéder à un second nettoyage avec un détergent doux, afin de garantir l'absence totale de résidus gras à la surface.
III. Trois méthodes pour améliorer l'adhérence
| Méthode | Principe | Convient à |
|---|---|---|
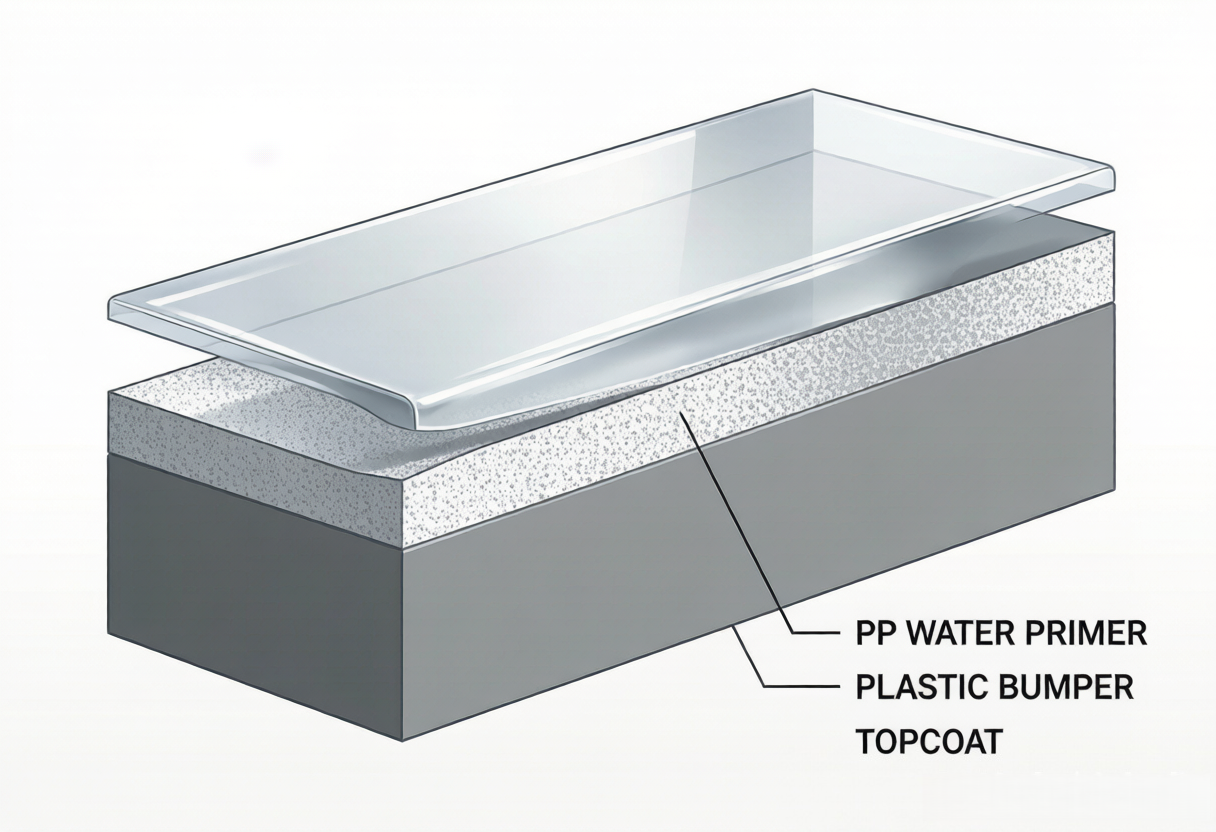
| Apprêt PP / apprêt plastique | À base de chloropolyoléfine, se dissout dans la surface PP et fait « pont » | Pare-chocs PP/EPDM (le plus courant) |
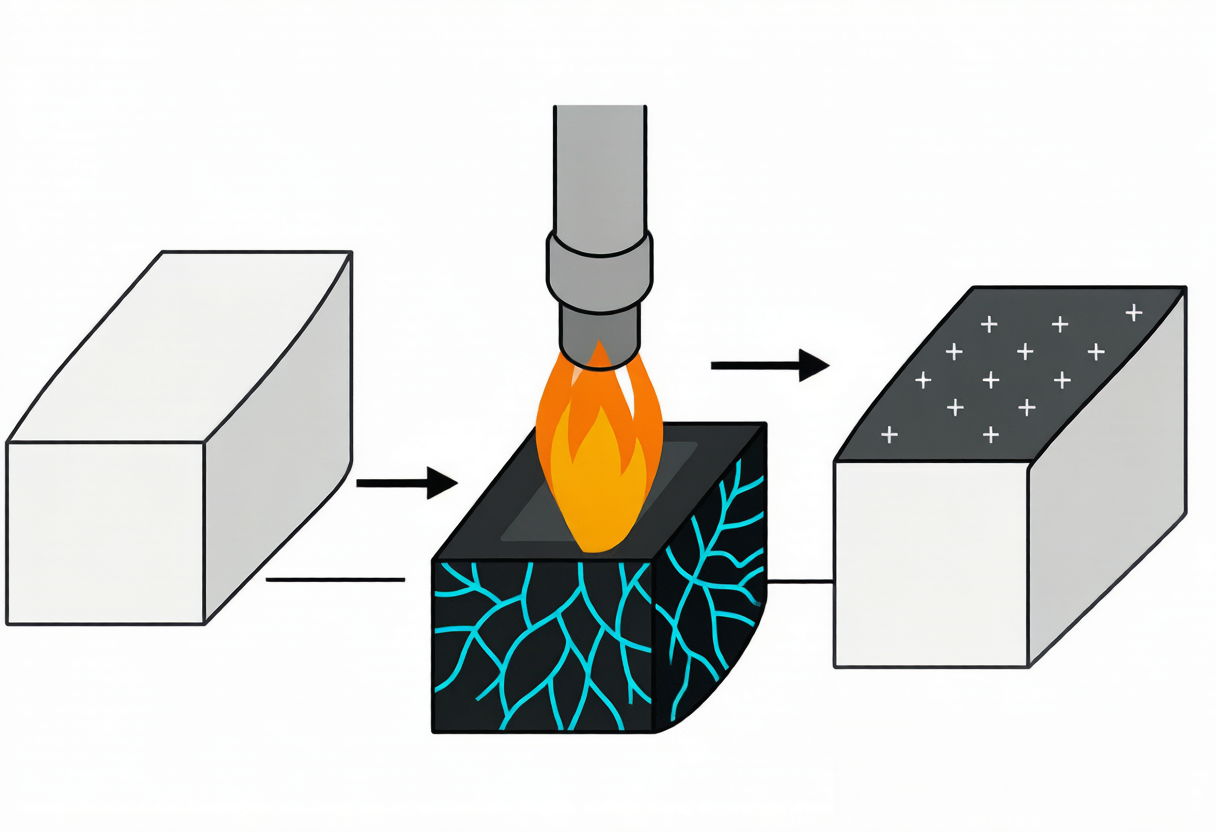
| Traitement par flamme | Oxydation instantanée de la surface, augmentation de la polarité | Ligne de production / pièces plastiques de grande surface |
| Traitement plasma | Activation de la surface par plasma, propre sans résidu | Pièces de précision, exigences élevées |
Résumé
Le cœur de la peinture des pièces en plastique est la résolution de l'adhérence : identifiez d'abord précisément le matériau, puis utilisez un dégraissant pour éliminer l'agent de démoulage, et enfin établissez un pont entre le plastique et le revêtement via l'eau PP, le traitement par flamme ou le plasma. En contrôlant bien la température de cuisson et en évitant de poncer à travers, la peinture sur plastique peut durer sans craqueler ni s'écailler.
Questions fréquentes (FAQ)
{ "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ {"@type":"Question","name":"Pourquoi la peinture directe sur un pare-chocs en plastique s'écaille-t-elle ?","acceptedAnswer":{"@type":"Answer","text":"La surface du plastique présente des résidus d'agent de démoulage et une faible polarité, ce qui rend difficile l'adhérence du film de peinture ; les matériaux de type PP sont particulièrement concernés. Il faut d'abord éliminer l'agent de démoulage et utiliser un primaire PP / apprêt pour plastique comme pont, sinon une desquamation en plaques entières est très probable."}}, {"@type":"Question","name":"Qu'est-ce que l'eau PP ? Est-elle obligatoire ?","acceptedAnswer":{"@type":"Answer","text":"L'eau PP est un apprêt pour plastique / promoteur d'adhérence à base de chloropolyoléfine, qui crée un pont entre le plastique PP et la peinture de finition. Pour les pare-chocs PP/EPDM, elle est quasiment indispensable, sans quoi l'adhérence ne peut être garantie."}}, {"@type":"Question","name":"Peut-on utiliser une peinture cuite à haute température sur les pièces en plastique ?","acceptedAnswer":{"@type":"Answer","text":"Non. Le plastique se déforme facilement sous l'effet de la chaleur, la température de cuisson doit être nettement inférieure à celle des pièces métalliques, généralement ne pas dépasser 80°C, et respecter la limite de température indiquée par le fabricant de peinture et de plastique."}}, {"@type":"Question","name":"Le traitement par flamme et le traitement par plasma, lequel est meilleur ?","acceptedAnswer":{"@type":"Answer","text":"Le traitement par plasma est plus propre, contrôlable et sans résidu, adapté aux pièces exigeantes ; le traitement par flamme est peu coûteux et efficace, adapté aux grandes surfaces en ligne de production. Les deux améliorent l'adhérence en augmentant la polarité de surface."}}, {"@type":"Question","name":"Comment déterminer quel apprêt utiliser pour une pièce en plastique ?","acceptedAnswer":{"@type":"Answer","text":"Confirmez d'abord le matériau (marquage / test) : pour PP/EPDM utilisez l'eau PP, pour ABS/PC etc. un apprêt universel pour plastique ; en cas de doute, choisissez selon le système compatible du fabricant, évitez le mélange qui causerait une incompatibilité."}} ] }