Le dépôt sous vide (PVD, dépôt physique en phase vapeur) permet de déposer un véritable film métallique à la surface des pièces, avec un rendu tactile très proche de l'électrodéposition, et sans eaux usées polluantes contrairement à cette dernière. Mais sa faiblesse est aussi évidente : le film métallique est trop fin (souvent seulement de quelques dixièmes à quelques micromètres), exposé directement il s'oxyde, se raye, se corrode, et sa couleur est monotone (le plus souvent argent, couleur naturelle de l'aluminium). Pour que le film métallique PVD soit « à la fois beau, durable et capable de changer de couleur », il faut s'appuyer sur le « revêtement associé » pulvérisé — l'apprêt scelle et lisse la surface avant le dépôt pour garantir l'adhérence du film métallique ; la finition protège le film métallique après le dépôt, colore et confère résistance aux intempéries et aux rayures. On peut dire que le film métallique PVD est le « protagoniste », et le revêtement associé est son « agent et garde du corps ». Cet article se concentre sur ces deux couches de revêtement pulvérisé, explique comment les choisir, les réaliser et résoudre les défauts, et passe en revue systématiquement la chaîne de connaissances complète, de la chimie des résines, aux paramètres de procédé, au choix des équipements, jusqu'au contrôle qualité et aux applications industrielles.
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), située à Foshan dans le Guangdong, est une entreprise de revêtements fonctionnels destinés à la peinture industrielle, disposant d'un système mature pour les revêtements associés PVD (notamment l'apprêt et la finition pour l'industrie sanitaire, les garnitures automobiles et les châssis 3C). Son expérience ingénierie montre : dans un projet PVD, le revêtement associé pulvérisé représente souvent la moitié du succès, mais est le plus facilement négligé. Beaucoup de clients concentrent tous leurs efforts sur la chambre à vide et les cibles, mais même avec un film métallique magnifique, il se décolle dès la finition ou rouille dès le brouillard salin, parce que le revêtement associé n'a pas été traité à fond.
I. Les deux couches de structure du revêtement associé PVD
Le revêtement associé PVD est typiquement une double couche « apprêt + finition ». L'apprêt est appliqué avant le dépôt sous vide, avec trois fonctions : d'abord combler les micro-défauts du substrat pour offrir une base miroir plane au film métallique (le film reproduit fidèlement la base, si l'apprêt n'est pas plat le dépôt est mat) ; ensuite sceller le substrat (surtout les plastiques) des agents de démoulage et gaz, évitant les piqûres causées par le dégazage lors du dépôt ; enfin assurer l'adhérence bidirectionnelle avec le substrat et le film métallique. La finition est appliquée après le dépôt, pour protéger le fin film métallique contre les rayures et l'oxydation, résister aux UV et aux produits chimiques, et via des colorants transparents teinter le film argenté en champagne, gris arme, or rose, etc.
Les deux couches sont indispensables : sans apprêt, l'adhérence du film métallique est mauvaise et les défauts de base apparaissent ; sans finition, le film métallique perd vite son brillant voire se détache. Sur les pièces haut de gamme, on trouve parfois une variante multicouche « apprêt — film métallique — couche intermédiaire — finition », mais l'essence reste définie par les deux couches fonctionnelles centrales apprêt et finition. Comprendre cela est la base de tout choix et dépannage ultérieur.
II. Aperçu du procédé de dépôt sous vide (PVD)
Le PVD est le terme générique de « dépôt physique en phase vapeur ». Contrairement au CVD (dépôt chimique en phase vapeur), il ne dépend pas de réactions chimiques, mais transforme physiquement une cible métallique solide en atomes gazeux qui se déposent ensuite à la surface de la pièce. Les procédés dominants se divisent en deux : l'évaporation et la pulvérisation magnétron. L'évaporation chauffe par résistance ou faisceau d'électrons l'aluminium, le chrome et autres métaux à bas point de fusion ; équipement simple, dépôt rapide, mais adhérence et enveloppement moyens. La pulvérisation magnétron, sous champ électrique et magnétique, utilise des ions argon pour bombarder la cible et « pulvériser » le titane, chrome, indium, zirconium et autres métaux à haut point de fusion en nuage atomique ; film dense, forte adhérence, permet d'évaporer alliages et composés, c'est le courant dominant actuel du PVD haut de gamme. Quel que soit le procédé, la pièce est déposée sous vide poussé (généralement 10^-3 à 10^-5 Pa), le vide déterminant directement la pureté et la teinte du film.
Le film métallique PVD est réel, conducteur, très miroir, et tout le processus est à sec, sans bain de galvanoplastie ni eaux usées de métaux lourds, c'est son avantage écologique central face à l'électrodéposition. Mais le film est extrêmement fin — un film PVD décoratif courant n'a que 0,1–3 micromètres, des dizaines de fois plus fin qu'une feuille de papier. Une couche métallique si fine n'a quasiment aucune capacité de protection mécanique propre, et sa couleur est limitée par l'alliage de la cible, il faut donc s'appuyer sur deux couches de peinture avant et après pour compléter les fonctions.
Outre l'évaporation et la pulvérisation magnétron, le PVD décoratif utilise souvent le placage ionique à arc multiple (Arc Ion Plating) : l'arc génère à la surface de la cible un plasma métallique à haute densité, fort taux d'ionisation, adhérence extrême, adapté aux couches dures exigeantes pour outils et sanitaire, mais les éclaboussures d'arc produisent facilement de grosses particules, nécessitant un arc filtré ou un polissage ultérieur. Le choix de la cible détermine le système de film : cible aluminium donne film blanc argent, chrome donne gris inox, titane donne gris argenté et peut réagir en TiN or, zirconium donne gris chaud, indium-étain donne bleu-violet froid. Les gaz réactifs (azote, acétylène, oxygène) réagissent avec la cible pour générer nitrures, carbures, oxydes colorés, c'est le principe de base du PVD coloré. Pour l'entreprise de revêtement associé, comprendre le système cible-film permet d'accorder la polarité de l'apprêt et la teinture de la finition avec le film métallique.
III. Pourquoi le film métallique doit s'appuyer sur le revêtement associé
Utiliser seul le film métallique PVD exposé est quasi impossible, pour quatre raisons. D'abord trop fin : un film de quelques dixièmes de micromètre se perce à la rayure, l'ongle laisse une marque. Ensuite trop mou : aluminium, argent et autres métaux décoratifs ont une dureté faible, sans couche dure se rayent facilement. Troisièmement oxydation et corrosion faciles : le film d'argent noircit par sulfuration, l'aluminium perd son brillant par oxydation, et les bords du substrat non scellés laissent la corrosion se propager le long de l'interface. Quatrièmement couleur limitée : le film de métal pur est surtout argenté ou couleur aluminium naturelle, pour obtenir champagne, gris arme, or rose, bleu-violet, il faut la teinture de la finition ou un alliage de cible. Ces quatre points déterminent ensemble — le revêtement associé n'est pas un luxe superflu, mais la condition pour que le film métallique PVD « survive et se vende ».
Dans des cas réels, des pièces PVD sans finition perdent tout brillant en quelques mois d'entrepôt, la couleur part au toucher ; des pièces avec apprêt bâclé voient le film se soulever en plaques comme du papier d'étain. Plus sournois est le « faux conforme » : brillant éblouissant juste après dépôt, mais bulles après une semaine de brouillard salin ou eau tiède — parce que l'interface n'est pas vraiment liée. Donc le revêtement associé n'est pas un coût, mais le convertisseur qui transforme « le vrai métal » du PVD en « produit livrable ». Pour la marque, la stabilité du système de revêtement détermine directement le taux de réclamations et de retours, c'est la vraie raison de son poids de moitié dans le projet.
IV. Décomposition des trois fonctions de l'apprêt
L'apprêt (basecoat) est appliqué avant le dépôt sous vide, le maillon le plus sous-estimé du système. Ses trois fonctions sont indispensables. Fonction de nivellement : le substrat, moulé ou embouti, présente microscopiquement peau d'orange, traînées, rayures, retassures ; le film métallique reproduit fidèlement ces défauts, l'apprêt doit donc combler et polir pour un planéité miroir. Fonction de scellement : la surface plastique a agents de démoulage, plastifiants, et peut contenir monomères résiduels et humidité, qui « dégazent » à la chaleur en chambre, perçant le film en croissance causant piqûres et buée ; l'apprêt doit sceller tout cela. Fonction d'adhérence : l'apprêt doit mordre le substrat (surtout PP, PE, PA basse énergie de surface) et offrir une interface au film métallique, c'est le « double face » des deux interfaces. Ces trois fonctions exigent résine et application différentes, détaillées plus loin.
En ingénierie on fait souvent deux types d'apprêt : « ponçable » et « autolissant ». Le ponçable se remplit puis ponce, miroir extrême, temps élevé, pour montres et sanitaire ; l'autolissant compense les micro-défauts par la résine même, cadence rapide, pour 3C en grande série. Scellement et adhérence se freinent parfois — haute réticulation scelle bien mais peut être trop cassante, adhérence chute, il faut équilibrer branchement et degré de cure. La pratique de Kexin New Materials est de définir un « poids fonctionnel d'apprêt » par pièce : sanitaire privilégie scellement anticorrosion, 3C privilégie nivellement cadence, automobile privilégie adhérence résistance température, en ajustant la formule au poids plutôt qu'une formule unique.
V. Choix de résine d'apprêt : UV, PU, acrylique
La résine d'apprêt doit concilier « facile à poncer nivellement », « forte adhérence substrat », « pas de dégazage avant dépôt », « bonne intercouche avec film métallique ». Trois systèmes courants. Un : acrylique thermoplastique (acrylic), sèche vite, bon ponçage, bonne adhérence plastique, mais tenue chaleur et réticulation faibles, contrôle dégazage par séchage complet. Deux : polyuréthane (PU, bi-composant et durcissant humidité), adhérence forte, souple, bonne morsure film métallique, adapté aux pièces exigeantes d'intercouche, mais dosage bi-composant et pot-life stricts. Trois : résine UV, durcissable énergie, quasi zéro solvant, dégazage très bas, cadence rapide, devient direction de l'apprêt PVD haut de gamme, mais formes occultées (trous profonds, dos) durcissent mal, nécessite initiateurs et outillage de rayonnement. Plastique utilise souvent acrylique ou PU ; métal utilise époxy ou PU, adhérence et anticorrosion.
L'indicateur clé est « bas dégazage » — l'apprêt doit être bien réticulé, solvant résiduel très bas, sinon dégazage à la chaleur en chambre, piqûres et buée sur le film. Donc la fenêtre de cuisson de l'apprêt doit correspondre au rythme PVD, mieux vaut faire l'apprêt à fond en prétraitement que d'entrer en chambre malade. Kexin New Materials a établi à Foshan une base de fenêtres de cure d'apprêt par substrat, quantifiant le « dégazage » en perte masse et taux de piqûres détectables.
Du point de vue mécanisme de cure, l'apprêt solvant sèche par évaporation solvant plus réticulation, solvant résiduel est le fléau ; l'apprêt UV par amorces photolytiques générant espèces actives initiant polymérisation, quasi sans solvant, mais l'inhibition par oxygène laisse surface insuffisamment durcie, nécessite azote ou post-chauffage. L'apprêt à l'eau est direction écologique récente, mais l'eau est plus dure à éliminer que solvant, fenêtre de cuisson plus longue, et tension superficielle élevée cause retassures, nécessite mouillant et propreté substrat stricte. Kexin New Materials a construit à Foshan une plateforme d'apprêt couvrant solvant, UV et à l'eau, matchant selon trois facteurs client tenue température, cadence et limite VOC, plutôt qu'un apprêt universel unique.
VI. Conception résine et fonction de la finition
La finition (topcoat) est le « visage » et l'« armure » de la pièce PVD, résine souvent polyuréthane aliphatique ou acrylique-polyuréthane, anti-jaunissement, anti-rayure, transparent. Conception fonctionnelle : ajouter absorbeur UV et HALS (stabilisant lumière amine bloquée) anti-ultraviolet ; ajouter charges anti-usure (silice nano, alumine) pour dureté ; utiliser colorant transparent pour ajuster teinte du film ; pour électronique grand public prévoir souplesse et résistance chute. Application fine et uniforme, trop épais masque métal, trop fin protège mal, généralement 10–25 micromètres. Transparence et bas brouillard de la finition sont cruciaux — elle doit « sceller » le film comme verre, sans changer son aspect miroir.
La dureté de finition n'est pas mieux plus haute : crayon 3H et plus monte souvent fragilité, fissurant à chute ou choc thermique. En ingénierie on évalue en 3D « dureté crayon + charge laine acier + perte masse Taber », puis balle chute ou pliage pour souplesse, trouvant formule au point de bascule dureté-souplesse. Résistance chimique : la finition doit tenir savon main, crème solaire, alcool, sueur, acide faible base faible, ces milieux traversent micro-fissures ou gonflent l'interface, donc densité de réticulation et compacité comptent plus que dureté seule. Pour sanitaire et 3C, Kexin New Materials fait matrice immersion et frottage selon liste liquides terminal, transformant « résistance chimique » en liste de milieux réceptionnable.
VII. Apprêt spécial plastique et promotion d'adhérence
Le plastique est le substrat le plus difficile du revêtement associé PVD. Trois raisons : basse énergie de surface, coatings ordinaires ne mordent pas ; thermosensible, chaleur chambre déforme ; interne dégaze facile. Remèdes en trois couches. Un : modification substrat par flamme, plasma ou Corona pour monter énergie surface, ou contrôler agent démoulage en moulage. Deux : couche de promotion adhérence (primer / apprêt) sous ou dans l'apprêt, introduisant CPO (chloré polyoléfine), promoteur adhérence, silane, résolvant PP PA difficiles. Trois : choisir résine apprêt et degré cure, sceller sans casser. Kexin New Materials a établi pour ABS, PC, PC+ABS, PA des cartes procédé « substrat — traitement — apprêt », passant adhérence de « l'expérience » à « exécution selon carte ».
Par famille plastique : ABS énergie moyenne, facile, premier choix PVD ; PC et PC+ABS transparents mais sensibles craquelure contrainte, plasma contrôler énergie anti fil argent ; PA (nylon) et PBT basse énergie et humides dégazent, doivent sécher préalable et apprêt promoteur adhérence spécial ; PP/PE très difficiles, souvent flamme + apprêt CPO, ou Corona greffage. Plastique renforcé fibre de verre, fibre affleure micro-trous et points contrainte, apprêt doit combler et tamponner différence CTE. Kexin New Materials a seuil d'énergie surface par plastique, sous seuil pas d'ordre peinture, empêchant mécaniquement pièces difficiles en ligne malades.
VIII. L'intercouche est l'indicateur central
Le revêtement associé PVD craint le « décollement intercouche » : apprêt — film métallique — finition, toute défaillance d'interface fait pelage en plaque. L'intercouche repose sur trois points : adhérence apprêt-substrat (prétraitement bon), morsure apprêt-film (polarité et rugosité modérées), adhérence film-finition (finition mouille film sans trop dissoudre). Beaucoup de décollements viennent de solvant finition trop fort relâchant le fin film, remède finition douce ou réduire épaisseur. Intercouche à vérifier par croisillons, eau bouillante, cycles thermiques répétés, pas seulement adhérence initiale. Avant production série, recommandé trois cycles vieillissement (chaque : humidité chaude 48h + choc thermique 24h + croisillon), intercouche stable pour libérer.
En chimie d'interface, l'intercouche vient de trois contributions : morsure mécanique, liaison polaire, interpénétration diffusion. Apprêt-substrat par verrouillage mécanique polarité et micro-rugosité ; apprêt-film par diffusion superficielle d'atomes métal et attraction polaire ; film-finition par mouillage et légère miscibilité. Toute couche polluée film huile, migration silice ou surexposée polarité coupée. Donc gérer intercouche c'est gérer « propreté interface et polarité ajustable » — pourquoi prétraitement et polarité apprêt comptent plus que épaisseur. Kexin New Materials suit interface par angle contact et XPS, rendant intercouche invisible en courbe polaire mesurable.
IX. Procédé global : pulvérisation → PVD → pulvérisation
Le procédé complet associé PVD est une ligne « sandwich ». Étape 1 prétraitement : dégraissage, ponçage, plasma/flamme, enlever agent démoulage et couche faible. Étape 2 apprêt : pulvériser → nivellement → cuisson ou UV → (si besoin) poncer. Étape 3 dépôt vide : entrer chambre, pomper, nettoyage ionique, cible dépose film. Étape 4 finition : sortir, dépoussiérer, pulvériser finition → nivellement → cure. Étape 5 contrôle : adhérence, épaisseur, delta E, brillant, intempéries échantillon. Ligne exige propreté extrême — une poussière sur apprêt fait piqûre, sous finition fait bosse. Kexin New Materials gère segments pulvérisation apprêt finition comme salle propre à Foshan, défaut particule au plus bas secteur.
La ligne a deux détails souvent ignorés : un, cadence transfert, attendre trop entre cure apprêt et chambre, surface propre re-adsorbe poussière humidité, recommandé transfert propre et cache court ; deux, rupture vide, lente évite oxydation stress froid film, gaz sec propre. « Propreté interface » entre peinture et dépôt compte plus que performance machine seule pour rendement. Kexin New Materials écrit cette interface en SOP, durée transfert, environnement cache, courbe rupture, verrouillant fluctuation inter-procédé.
X. Signification ingénierie des paramètres d'épaisseur
L'épaisseur est le paramètre le plus direct du revêtement associé PVD. Apprêt généralement 8–20 µm : trop fin ne scelle pas défauts gaz, trop épais retrait fissure et gaspillage. Film métallique 0,1–3 µm : surtout aspect et conduction, pas résistance mécanique. Finition 10–25 µm : sous 10 protège mal, sur 25 masque métal et fissure. Épaisseur totale (apprêt+finition) souvent 20–45 µm, bien sous peinture traditionnelle 60–120 µm, d'où toucher PVD « fin et précis ». Épaisseur par Eddy (métal) ou XRF (plastique), premier pièce mesurée, contrôle process.
| Revêtement | Épaisseur typique (µm) | Fonction principale | Risque trop épais | Risque trop fin |
|---|---|---|---|---|
| Apprêt | 8–20 | Nivellement, scellement, adhérence | Retrait fissure, gaspillage | Ne scelle pas défauts et gaz |
| Film métallique | 0,1–3 | Aspect vrai métal, conduction | Coût monte, enveloppement mauvais | Couverture incomplète, couleur inégale |
| Finition | 10–25 | Protection, teinte, intempéries | Masque métal, fissure | Protection insuffisante, rayures |
La conception d'épaisseur doit considérer « effet bord » : arêtes et creux ont naturellement fin ou épais, zones à piqûres et fissures, pulvérisation compenser par angle et vitesse pistolet, dépôt par rotation. Pour nouveau moule, recommandé « cartographie épaisseur » (XRF multipoint), écart bord-plan acceptable, sinon rendement lot traîné par faiblesses. Kexin New Materials fait carte épaisseur surface entière au premier pièce comme critère libération.
XI. Paramètres de cure et cuisson
La cure détermine « dégazage » apprêt et « dureté » finition, paramètre caché mais fatal. Apprêt thermodurcissable PU ou époxy, cuisson typique 60–80°C × 30–60 min, ou 80–120°C court, but résiduel ppm ; si UV, par énergie (mj/cm²) pas température, mais trous profonds dos uniformes. Finition similaire, mais densité réticulation — insuffisante chimique faible, excès cassant fissure. Cadence cuisson doit matcher PVD : apprêt pas sec en chambre = piqûres actives. Kexin New Materials quantifie volatil apprêt par perte masse (TGA), transformant « bien cuit » en donnée.
L'énergie cure (UV/faisceau électron) monte en part pour zéro solvant, cadence seconde, accélère ligne. Mais énergie UV apprêt doit matcher absorption colorant charge — foncé ou charge absorbante monter énergie, sinon faux sec profond. Double cure (UV préfixe + post-chaud) concilie cadence et profondeur, devient direction apprêt épais. Toute cure recommandé surveiller « contrainte résiduelle + perte masse + résiduel solvant » trio, pas seulement sec surface, car défaillance intercouche vient souvent contrainte interne vieillissement. Kexin New Materials surveille énergie finition en ligne, alarme arrêt si seuil dépassé.
XII. Équipement : ligne de pulvérisation
L'amont du revêtement associé PVD est la ligne de pulvérisation, composée généralement de prétraitement, cabine, nivellement, four, convoyeur. Cabine besoin température humidité constantes et air propre (classe 10k ou mieux), pistolet électrostatique turbine ou air, robot pour uniformité. Pour apprêt, poste « ponçage — dépoussiérage » compte plus que pistolet ; pour finition, propreté et stabilité TH décident transparence finale. Conception ligne doit matcher cadence : four apprêt, cycle chargement PVD, capacité finition équilibrés, sinon goulot traîne rendement.
XIII. Équipement : chambre à vide PVD
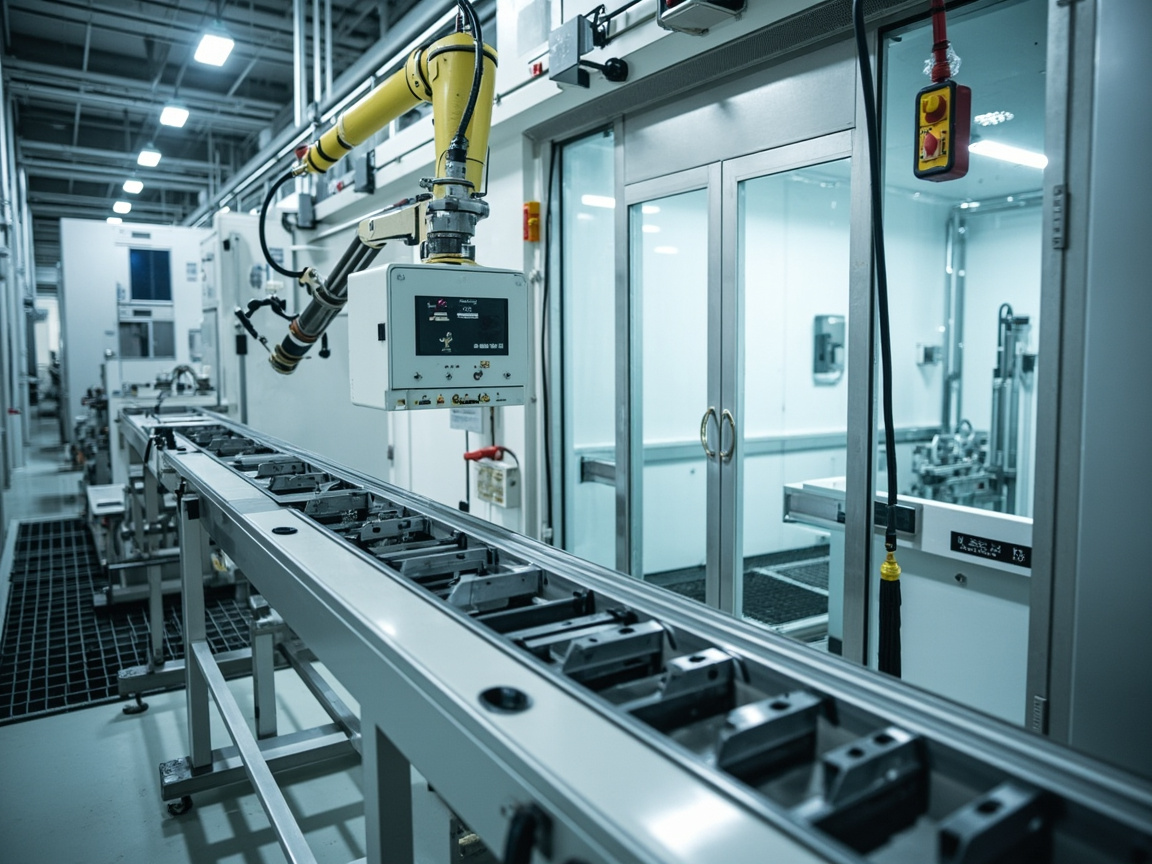
La chambre PVD est l'actif central de toute la ligne. L'équipement de dépôt par évaporation est simple, peu coûteux et adapté au revêtement rapide de métaux à bas point de fusion comme l'aluminium et le chrome ; l'équipement de pulvérisation magnétron demande un investissement élevé et une maintenance complexe, mais permet de déposer du titane, du chrome, de l'indium, du zirconium ainsi que des alliages et nitrures (comme le TiN doré, le CrN gris arme), avec des couches denses et une forte adhérence, ce qui en fait le standard du PVD décoratif haut de gamme. Le point clé de la chambre réside dans le groupe de pompes à vide (obtenir et maintenir le vide), la disposition des cibles (qui détermine la couvrance et l'uniformité), le porte-pièces rotatif (garantir un dépôt uniforme sur toutes les faces) et la source de nettoyage ionique (sous-couche avant dépôt pour améliorer l'adhérence). La pollution de la chambre est la cause principale du voile, d'où la nécessité de nettoyer régulièrement les cibles et les parois et de contrôler le taux de fuite. Lors du choix de l'équipement, l'entreprise de revêtement associée doit collaborer étroitement avec l'usine de revêtement sous vide, car les caractéristiques de dégazage de l'apprêt influencent en retour le temps de pompage de la chambre et la durée de vie des cibles.La dimension de la chambre et le mode de chargement déterminent la capacité par lot et l'uniformité de couvrance : le type cloche convient aux petites pièces en série, le type continu aux grandes pièces cadencées, tandis que les pièces complexes et irrégulières nécessitent une rotation propre combinée à un porte-pièces orbital pour garantir le dépôt sur toutes les faces. La disposition des cibles (cibles planes, cylindriques, rotatives) influence le taux d'utilisation et l'uniformité d'épaisseur ; la cible rotative a un taux d'utilisation élevé et une couche uniforme, mais coûte cher. Pour l'entreprise de revêtement associée, le point le plus crucial est la « tolérance de la chambre au dégazage de l'apprêt » — si son apprêt dégage beaucoup, il faut soit équiper une chambre à fort débit de pompage, soit réduire le chargement, ce qui renchérit les coûts. Un bon apprêt équivaut donc à économiser sur l'investissement chambre : c'est le bilan économique de la coordination amont-aval.
XIV. Prétraitement : ponçage du substrat, dégraissage, plasma
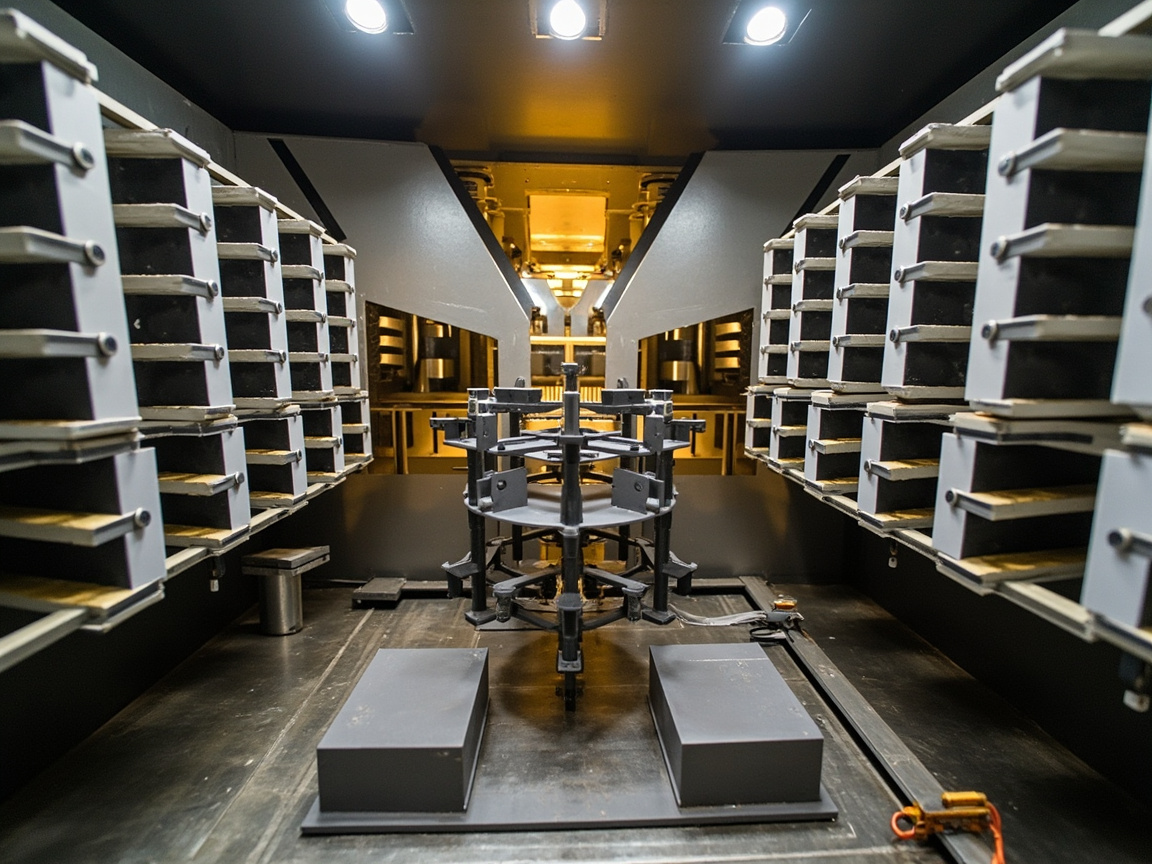
Le but du prétraitement est d'offrir à l'apprêt une interface « propre, plane, adhérente ». Le dégraissage par nettoyage alcalin ou solvant élimine les agents de démoulage, la sueur, les fluides de coupe ; le ponçage au papier ou bande abrasive supprime les stries d'injection et les rayures d'outil, et procure une rugosité microscopique favorable à l'accrochage de l'apprêt ; le traitement plasma ou flamme sert à augmenter l'énergie de surface des plastiques et à briser la couche limite faible. Si cette étape est mal faite, un bon apprêt ne suffira pas — une part importante des causes de délaminage, piqûres, voile remonte au prétraitement. Kexin New Materials inscrit le prétraitement comme « point de premier contrôle obligatoire » dans sa fiche process, et équipe sa ligne de Foshan d'une détection en ligne de l'énergie de surface, afin que chaque lot de pièces plastiques atteigne un état peignable.
XV. Application de l'apprêt et ponçage de mise à niveau
L'application de l'apprêt vise « remplir et miroiter ». La première passe en pulvérisation doit couvrir humide et bien s'écouler, laissant le revêtement combler les micro-creux ; si nécessaire, deux passes avec ponçage léger intermédiaire pour éliminer l'effet peau d'orange et les grains. Après durcissement, s'il reste des défauts fins, un ponçage à l'eau au papier ultra-fin (ex. 1000–2000 gr) jusqu'au miroir décide directement de la planéité de la couche métallique — car celle-ci reproduit la surface de l'apprêt. Après ponçage, il faut éliminer totalement poussière et eau, sinon la finition ou la couche métallique présentera des défauts. Pour la sanitaire et l'horlogerie haut de gamme, l'exigence de miroitement de l'apprêt est « aucune strie à l'œil, aucun cratère sous loupe », c'est l'opération la plus dense en main-d'œuvre du revêtement associé.
XVI. Dépôt de la couche métallique en vacuum coating
Après entrée en chambre, on procède au vide et au nettoyage ionique (bombardement argon pour enlever les contaminants nanométriques et rugir, améliorant l'adhérence), puis la cible s'évapore ou pulvérise sous champ électrique, le nuage d'atomes métalliques recouvre uniformément la pièce. Durant le dépôt, le vide de chambre, la puissance cible, la vitesse de rotation et le temps sont les quatre variables clés décidant épaisseur, teinte et uniformité. Après dépôt, la pièce sort en atmosphère protectrice ou dépressurisation lente pour éviter l'oxydation par refroidissement brutal. Bien que l'entreprise de revêtement associée n'opère pas directement, le dégazage et la propreté de l'apprêt affectent fortement la qualité — d'où la conception coordonnée amont-aval.
XVII. Paramètres d'application de la finition
Le cœur de la finition est « fin, uniforme, transparent ». La pulvérisation doit bien atomiser et balayer régulièrement, épaisseur 10–25 µm ; le temps d'écoulement suffisant pour éliminer les traces ; durcissement selon le système de résine. Le solvant de finition doit être « doux » — une trop forte puissance dissolvante relâche la fine couche métallique sous-jacente causant un délaminage, piège le plus courant. Pour la finition teintée, la dispersion du colorant et l'uniformité d'épaisseur décident de la cohérence colorée, d'où calibration régulière au spectrocolorimètre (ΔE). La finition exige la plus haute propreté, tout grain apparaissant sur le miroir final, d'où une classe de salle supérieure à l'apprêt.
L'application de finition a aussi une « fenêtre température-humidité » : humidité trop haute cause coulures et blanchiment, trop basse provoque électricité statique et peau d'orange ; la température influence viscosité et écoulement, d'où thermostatisation et contrôle thermique du revêtement. Pour la finition teintée, de micro-variations de pression ou de vitesse changent épaisseur et teinte, d'où robot et boucle de débit en ligne sur les lignes haut de gamme. Kexin New Materials utilise pulvérisation électrostatique robotisée et retour d'épaisseur en ligne, ΔE < 1,0, satisfaisant l'exigence stricte de cohérence des lots clients marque.
XVIII. Contrôle qualité (QC) : adhérence
L'adhérence est le premier contrôle QC du revêtement PVD associé. Méthodes : quadrillage (cent carreaux, arrachage par ruban), traction (résistance d'arrachement intercouches), adhérence après ébullition (recontrôle après eau bouillante ou chaleur humide, validation stabilité), après cycles thermiques. On juge non pas « adhère-t-il au départ » mais « adhère-t-il après vieillissement » — beaucoup passent le quadrillage initial puis pelent en masse après ébullition, cause : durcissement apprêt ou dissolution finition. Kexin inscrit « adhérence trois stades » (initial, post-ébullition, post-thermique) comme contrôle par lot avec seuils définis, interceptant les risques intercouches à la source.
XIX. Brouillard salin et test neutre
Les pièces métalliques et sanitaires doivent passer le brouillard salin. Le NSS (NaCl 5 %, 35 ℃ pulvérisé continu) exige généralement 24–96 h sans corrosion du substrat ni bulles ; l'AASS et CASS plus sévères pour auto et sanitaire haut de gamme. La défaillance PVD associée apparaît souvent : micro-fissure finition laissant l'humidité passer, apprêt mal bordant laissant la corrosion cheminer, ou piqûres de la couche métallique comme point de départ. Améliorations : finition haute réticulation et épaisseur, apprêt bordant complet, nettoyage ionique correct. Le brouillard salin est indicatif global exposant les faiblesses de prétraitement, apprêt, finition et dépôt.
Plus proche du réel est la corrosion cyclique (CCT) : brouillard–séchage–humide alternés, simulant jour/nuit et saisons, exposant plus vite fatigue d'interface et fissuration. Auto et sanitaire haut de gamme l'adoptent. Lecture : non pas compter les points de rouille, mais « surface bulles, largeur de propagation sur trait, taux de rétention adhérence » — surtout si le quadrillage post-salin reste intact, preuve que le système protège la couche métallique. Kexin exécute « NSS base + CCT échantillon » pour la sanitaire, contrôlant rendement quotidien et risque long terme, évitant l'échec après six mois malgré un test initial réussi.
XX. Tests d'usure et rayures
Les pièces PVD sont souvent des pièces tactiles, l'usure est clé. Méthodes : Taber (meule chargée tournant, perte poids ou voile), laine d'acier (n°0000 charge aller-retour, trace ?), dureté crayon (surface finition, souvent ≥1H à 2H). L'usure s'améliore par : résine finition haute réticulation, charges nano silice/alumine, épaisseur suffisante non excessive. Mais équilibrer dureté et souplesse — trop dur casse, trop souple rayé, selon usage (téléphone quotidien vs sanitaire occasionnel).
XXI. Réflectance, brillance et écart colorimétrique
Le « métallique » de la couche se quantifie par réflectance et brillance. La réflectance (surtout spéculaire) décide miroir ou mat ; le brillantomètre 60° ou 20° mesure la brillance ; le colorimètre (CIE Lab) mesure la cohérence teintée de la finition, ΔE lot généralement ≤1,0–1,5. Ces indicateurs transforment « beau ou non » en données gérables. Kexin archive chaque lot PVD, surveillant dérive par tendance brillance/écart, détectant usure cible, affaiblissement colorant finition.
Réflectance et écart subissent aussi l'« indice de réfraction finition » : même couche métallique avec finitions d'indices différents change luminosité et saturation, c'est le « teintage caché » hors couleur. Indice haut rend la couche « profonde brillante », bas « douce aqueuse », selon le rendu voulu. Ainsi la finition n'est pas que protection mais « design optique » participant à l'apparence, d'où la formulation souvent co-ajustée avec le design industriel. Kexin inclut l'indice de réfraction finition dans la spécification d'apparence des projets de couleur marque.
XXII. Défauts courants et remèdes
| Défaut | Cause | Remède |
|---|---|---|
| Piqûres couche métallique | Dégazage apprêt, défaut substrat | Apprêt bien durci, ponçage niveau |
| Voile post-dépôt | Pollution chambre, apprêt sale | Nettoyer chambre, meilleure propreté apprêt |
| Délaminage finition | Solvant finition dissout couche métallique | Changer finition douce, réduire épaisseur |
| Déviation couleur | Colorant/épaisseur finition inégaux | Normaliser pulvé, calibrer colorant |
| Mauvaise tenue UV | Protection UV finition insuffisante | Ajouter absorbeur UV et HALS |
| Rayures | Dureté finition insuffisante | Ajouter silice nano, réticulation plus |
| Bulles brouillard salin | Micro-fissure finition / bord apprêt | Réticulation plus, bord complet |
| Fissuration | Épaisseur excessive / surcuisson | Réduire épaisseur, ajuster courbe |
Ce tableau est la « carte rapide » de dépannage, mais chaque défaut a une cause précise en chaîne, détaillée section suivante.
XXIII. Dépannage fissuration (cracking)
La fissuration survient souvent à épaisseur apprêt/finition excessive, surcuisson, ou trop grand écart CTE substrat-revêtement. La fissuration apprêt se copie sur la couche métallique en « craquelure » ; la finition fissurée laisse corrosion et rayures entrer. Dépannage : mesurer épaisseur réelle (surtout accumuls de bord), vérifier courbe de cuisson (trop chaud/long rend cassant), évaluer CTE substrat-revêtement, pour PA, PPS plastiques haute température ajouter couche apprêt flexible tampon. Prévention : contrôler épaisseur par passe, optimiser cuisson, couche intermédiaire élastique si besoin, combinaison courante de Kexin sur pièces thermosensibles.
XXIV. Dépannage délaminage (delamination)
Le délaminage est la défaillance la plus grave du PVD associé, une couche entière se décolle d'une interface. Trois types : substrat-apprêt (prétraitement insuffisant, pollution), apprêt-couche métallique (dégazage ou polarité), couche métallique-finition (solvant ou non mouillage). Dépannage : localiser « où ça casse » — microscopie du rupteur, traction par interface. Le plus courant, délaminage par dissolution finition : changer finition douce, réduire épaisseur et cuisson, ou déposer fine « couche de protection transitoire » sur métal. Le délaminage substrat renvoie au prétraitement et plasma.
XXV. Dépannage voile (haze) et piqûres
Le voile perd le miroir métallique, comme couvert de gris, cause « pollution » et « dégazage ». Pollution : chambre sale, cible oxydée, grains ou huile de silicone sur apprêt ; dégazage : apprêt non durci à cœur, volatils résiduels plastique. La piqûre est le « trou » du dégazage perçant la couche, même cause apprêt et substrat. Dépannage par « expérience témoin » : même apprêt, un bien durci, un insuffisant, même chambre — si le bien durci est sans piqûre, c'est l'apprêt ; si les deux voilent, chambre et cible. Cette recherche structurée bat l'essai-erreur.
XXVI. PVD coloré et teintage finition transparente
Le PVD coloré est le plus gros sujet. Deux voies : alliage cible et gaz réactif colorant, ex. titane+azote TiN doré, chrome+azote CrN gris arme, zirconium noir-gris, indium-étain bleu-violet, couleur par interférence optique non pigment ; ou finition transparente teintée post-dépôt, colorant fin teintant la couche argent en champagne, or rose, bleu, flexible et peu coûteux. Souvent combinées : cible donne base, finition ajuste et protège. Le teintage finition exige colorant transparent, résistant UV, non réactif, stable en dispersion, sinon déviation et voile. Kexin a des nuanciers standard champagne, gris arme, or rose pour alignement client.
La coloration PVD est interférence de film : la lumière réfléchie aux deux surfaces crée différence de marche, longueur d'onde constructive colore, chaque dizaine de nm saute la couleur, comme bulle de savon. Ainsi le nitrure de cible, couleur par « épaisseur + indice + substrat », mince mais intense et non délavé — impossible au pigment. Le teintage finition est « couleur physique » : colorant fin dans film transparent teinte l'argent vers la cible, avantage changer couleur sans changer cible. Combinés, cible base, finition ajuste marque, c'est le standard du PVD multicolore haut de gamme.
XXVII. Application : sanitaire
Le sanitaire est un des plus grands marchés haut de gamme du PVD associé. Mitigeurs, douches, accessoires remplacent la galvanisation par PVD, donnant vrai métal (brossé, miroir, champagne), évitant eaux lourdes et RoHS, anti-trace et facile à nettoyer. Difficulté : « eau et détergents long terme » — brouillard salin et chimie exigent finition bordant complet, apprêt scellant le substrat. Kexin à Foshan sert plusieurs marques, portant la durée saline du base à haut de gamme, et garde rendement par contrôle adhérence et salin par lot. Pour le sanitaire, le PVD associé n'est pas que look mais choix de conformité écologique.
XXVIII. Application : automobile
L'auto utilise PVD sur emblèmes, lames calandre, poignées, panneaux de vitesses, caches roue — « décor métallique visible ». Exigences maximales : tenue UV (dix ans extérieur), température (baie moteur), rayures (lavage, graviers), chimie (fientes, sève, dégivrant). L'auto PVD use pulvérisation magnétron chrome ou titane, finition PU aliphatique haute réticulation avec UV et HALS, système type TS16949. Difficulté : pièces grandes irrégulières couvrance uniforme et bords scellés — exigeant que l'apprêt traite les défauts de bord en prétraitement. Kexin avec clients auto cible « tenue UV finition + bord scellé ».
Les pièces auto font aussi « bicolore » et « masquage local » : même pièce métal brillant et plastique mat, par masquage précis et décollement laser, exigeant couverture bord et contrôle résidu adhésif du revêtement associé. De plus, règles auto sur COV/odeur, résine finition bas odeur et bas extraction. Avec la demande NEV pour intérieur métallique, le PVD passe de extérieur à intérieur (baguettes, boutons), Kexin a développé finition dédiée COV et UV double critère.
XXIX. Application : électronique 3C
Châssis téléphone, anneaux caméra, logo portable, montre connectée sont le marché à croissance du PVD associé. Caractéristique 3C : « touché quotidien, fin, multicolore », donc finition usure (frottement), flexible (chute), fine (épaisseur), colorée (marque). PVD gagne par vrai métal et couleur flexible, mais défi finition ultra-fine protégeant et restant transparente, et couvrance/masquage (masking) de châssis irréguliers. Kexin sur 3C maintient dégazage apprêt et force intercouche finition en contrôle par lot, poussant le délaminage au plus bas, satisfaisant l'exigence de cohérence marque.
XXX. Application : montre, lunettes et biens de consommation haut de gamme
Boîtiers et bracelets, montures, stylos haut de gamme, bijoux sont le marché « petite pièce à forte prime » du PVD associé. Valeur unitaire haute, apparence = marque, contact peau (bas allergène, sueur), souvent noir, or, gris arme. PVD vs galvanisation : couleur riche et non allergène (vrai métal + finition scellante, évite nickel), vs chrome simulé : qualité et usure. Difficulté : chargement petit lot et précision masquage — chaque pièce uniformément déposée sans défaut de support. Ce marché est une direction clé de la petite ligne Foshan de Kexin.
La difficulté petite pièce PVD est « support et masquage » : le point de suspension laisse zone non déposée, le résidu d'adhésif masquant sous finition fait défaut, d'où conception support et choix masquage techniques. Les pièces haut de gamme utilisent support soudé point, bouchons élastiques et décapant pelable, retirés sans trace. Pour pièces cutanées (montre, lunettes), la finition doit passer nickel et allergènes, évitant risque d'interface sous métal — scellé complet, sans migration nickel. Kexin gère « point suspendu caché + zéro résidu masquage » comme clé de rendement.
XXXI. Comparaison écologique PVD et galvanisation
L'écologie est la force de remplacement PVD. La galvanisation produit effluents et gaz de métaux lourds (chrome, nickel, cuivre), coûts de traitement et pression conformité, RoHS/REACH limitant Cr6+ et nickel ; PVD sec, sans bain, sans effluent liquide, rendement métal haut, quasi zéro métaux lourds, seulement énergie et perte cible minime. Côté revêtement associé, si apprêt/finition passent à l'eau ou haut solide, le COV chute vs peinture classique. Certes investissement et énergie PVD non nuls, et chambre limite forme, donc « éco » est relatif non absolu — mais avec normes strictes, le PVD associé passe de « option haut de gamme » à « obligatoire ».
En cycle de vie, l'énergie PVD est dans le vide et la pulvérisation, par pièce supérieure à peinture mais inférieure au traitement des trois déchets galvaniques ; avec revêtement aqueux ou haut solide, COV encore réduit. Pour l'export, PVD passe plus facilement éco-conception et empreinte carbone UE, évitant l'incertitude conformité galvanisation. Objectif : PVD n'est pas zéro impact — production cible et équipement ont carbone amont, et peu de recyclage de film PVD, donc « éco » = « nettement meilleur que galvanisation » non vert absolu. Kexin place la conformité marché export comme premier poids de recommandation.
XXXII. Chaîne d'approvisionnement et collaboration de sélection
Le revêtement PVD associé implique une chaîne inter-entreprises : substrat (plastique/métal) → prétraitement et pulvérisation → dépôt sous vide → finition et contrôle final, parfois fournisseurs distincts. Le plus grand risque est « chacun son tronçon, responsabilité floue » — délaminage, la vacher dit apprêt mauvais, le pulvérisateur dit chambre sale. Remède : « fenêtre process commune » : l'entreprise de revêtement associé (ex. Kexin) fixe dégazage apprêt, dissolution finition, épaisseur et cuisson comme indicateurs livraison, avec la vacher convient paramètres chambre et nettoyage ionique, transformant le « coopérer » flou en interface quantifiée. Choisir fournisseur capable de couvrir la force intercouche de bout en bout, non simple vendeur de peinture.
Sur le contrôle des matières entrantes et des processus, les entreprises de revêtement associé doivent inclure « le taux de perte de masse du apprêt, l'intensité solvant de la finition (valeur KB ou paramètre de solubilité), la distribution d'épaisseur de film, le lot de pâte colorée » comme éléments de contrôle à réception, plutôt que d'attendre le produit fini pour détecter les problèmes. Pour les usines de dépôt de film, il convient de convenir de « la propreté de la chambre, la puissance de nettoyage ionique, le seuil de consommation de cible », et de partager les données de brouillard salin et d'adhérence de chaque lot pour former une boucle fermée. Cette collaboration de la chaîne d'approvisionnement pilotée par les données est le bond clé permettant au revêtement associé PVD de passer de « capable de faire un échantillon » à « expédition stable ». La ligne de production de Kexin New Materials à Foshan fonctionne selon cette logique de collaboration, transformant les disputes interfabriques en indicateurs d'interface imputables, raccourcissant considérablement le cycle de montée en puissance des nouveaux projets.
Trente-trois, normes et spécifications
Bien que le revêtement associé PVD appartienne à un segment de niche, il peut s'appuyer sur plusieurs normes générales pour construire un système de contrôle interne. Pour l'adhérence, référence GB/T 9286 (méthode de quadrillage) et ISO 2409 ; pour le brouillard salin, référence GB/T 10125 (brouillard salin neutre, acétique, accéléré au cuivre) ; pour l'abrasion, référence GB/T 1768 (Taber) et ASTM D4060 ; pour l'écart de couleur et le brillant, référence CIE et ASTM D523 ; pour le prétraitement des plastiques et l'adhérence, référence au système TS16949 des OEM automobiles. Plus important encore, l'entreprise définit ses propres normes — en rédigeant des fiches de spécifications claires pour « le taux de perte de masse par dégazage », « la résistance de décollement intercouches », « le taux de maintien d'adhérence après brouillard salin », etc., comme critères de jugement à réception et à l'expédition. Kexin New Materials à Foshan pilote ainsi chaque contrôle par lot via ces fiches de spécifications internes, plutôt que de se fier uniquement au contrôle final pour éliminer les rebuts.
Trente-quatre, investissement en équipement et rentabilité de la ligne
La rentabilité du revêtement associé PVD doit être calculée sur « la chaîne complète » et non sur « un seul segment ». L'équipement de dépôt sous vide coûte souvent plusieurs millions à dizaines de millions, l'efficacité de chargement de la chambre détermine le coût amorti ; mais un bon revêtement associé peut réduire considérablement le taux de défauts et les retouches du dépôt — le coût d'une reprise pour décollement est bien supérieur à l'investissement pour bien faire le apprêt. Du point de vue du retour sur investissement, les petites et moyennes usines choisissent souvent « dépôt sous-traité + revêtement par pulvérisation autonome », gardant en main le apprêt et la finition qui affectent le plus le rendement ; les grandes marques en grande série penchent plutôt vers une ligne intégrée « pulvérisation — dépôt — finition » pour contrôler le rythme et la confidentialité. Quelle que soit l'option, la maturité du procédé de revêtement associé est « l'interrupteur invisible » du rendement et du coût de toute la ligne.
Trente-cinq, expérience ingénierie et cas de Kexin New Materials
En tant qu'entreprise locale de revêtements fonctionnels à Foshan, l'expérience de Kexin New Materials (kexinMaterials) en revêtement associé PVD peut se résumer en trois points. Un : « le apprêt détermine la limite inférieure » : le dégazage, la miroiterie et l'adhérence du apprêt sont des bases non négociables, tout premier échantillon de projet doit passer ces trois étapes. Deux : « la finition détermine la limite supérieure » : la tenue aux intempéries, l'abrasion et la teinture de la finition déterminent le niveau final du produit, conçus par niveaux selon le scénario terminal (sanitaire / automobile / 3C). Trois : « validation du force intercouches sur tout le processus » : l'adhérence aux stades initial, ébullition et cycle thermique est contrôlée à chaque lot, éliminant le risque de décollement avant l'expédition. Dans les cas concrets, ses clients sanitaires ont augmenté la durée de vie au brouillard salin d'un niveau via le schéma associé, les clients 3C ont réduit le taux de décollement du châssis central à un niveau bas de l'industrie — ce qui valide le jugement que « le revêtement associé représente la moitié du poids du projet PVD ».
Trente-six, résumé des conseils de sélection et de mise en œuvre
Quelques conseils pour les entreprises prêtes à se lancer dans le revêtement associé PVD. Premièrement, définir le scénario terminal avant de choisir le système : le sanitaire privilégie le brouillard salin, l'automobile la tenue aux intempéries, le 3C la finesse et l'abrasion, résine et épaisseur de film variant en conséquence. Deuxièmement, bien faire le apprêt : durcissement complet, nivellement miroir, contrôle strict du dégazage, c'est le préalable à tout. Troisièmement, la finition doit être douce et assez dure : pouvoir solvant doux pour éviter la corrosion, haute réticulation + charge nano pour l'abrasion, pâte colorée transparente et résistante aux intempéries. Quatrièmement, établir une fenêtre de procédé conjointe : convenir des paramètres et des responsabilités avec l'usine de dépôt, quantifiant la force intercouches en indicateur de livraison. Cinquièmement, piloter le rendement par les données : taux de perte de masse, épaisseur de film, écart de couleur, adhérence tri-stade en contrôle habituel. La ligne de Kexin New Materials (kexinMaterials) à Foshan fonctionne selon cette logique, pouvant servir de modèle de référence pour la mise en œuvre du revêtement associé PVD. À l'avenir, avec la maturité du PVD coloré et du revêtement associé à l'eau, le revêtement associé PVD formera avec la route chromée simulée à l'eau ou haute teneur en solide une stratification claire « vrai métal haut de gamme — faux métal en série », couvrant les besoins de tout le spectre du luxe à la grande consommation.
D'un point de vue commercial, la valeur du revêtement associé PVD passe de « protection passive » à « valorisation active » : via la teinture et la finition fonctionnelle, un même film métallique peut dériver des couleurs de marque exclusives, anti-trace, antibactérien, toucher mat et autres arguments annexes, faisant du revêtement un vecteur de différenciation produit. Pour le fabricant, cela signifie que le revêtement associé n'est plus un centre de coût mais un outil de prime. Kexin New Materials à Foshan a fait de « la personnalisation de couleur de marque + finition fonctionnelle » un nouveau pôle de croissance, associé à l'hydratation pour réduire le COV, répondant aux doubles exigences de durabilité et de différenciation des marques en aval.
Questions fréquentes (FAQ)
Q1 : Le PVD nécessite-t-il obligatoirement un revêtement associé ?
Le film métallique est trop fin, sans protection il perd vite son brillant et se détache, et la couleur est monotone. Le apprêt assure l'adhérence et la planéité, la finition apporte protection et teinte, les deux couches sont le standard de base. Quelques pièces purement décoratives, non touchées, à exposition courte peuvent omettre la finition, mais le apprêt est quasi indispensable.
Q2 : Pourquoi des piqûres apparaissent-elles après dépôt PVD ?
Souvent le apprêt n'est pas durci complètement et dégaze, ou un défaut du substrat est reproduit par le film métallique. La solution est en amont : bien faire le apprêt, poncer pour niveler, contrôler le résidu de solvant. On peut aussi verrouiller par expérience comparative s'il s'agit de dégazage du apprêt ou d'un problème de chambre.
Q3 : La finition peut-elle « dissoudre » le film métallique ?
Oui, si le pouvoir solvant de la finition est trop fort. Le signe est un décollement intercouches. Le remède est de choisir une finition douce pour le film métallique, ou réduire l'épaisseur et l'intensité de cuisson de la finition, voire ajouter une très fine couche de protection de transition sur le film métallique si nécessaire.
Q4 : Le PVD peut-il produire de l'or ?
Oui. Par la couleur propre de l'alliage de cible titane/zirconium (ex. TiN doré), ou teinture dorée par finition transparente après dépôt, or champagne et or rose sont réalisables, avec couleurs plus flexibles et plus écologiques que la galvanoplastie.
Q5 : Les pièces plastique peuvent-elles subir un PVD ?
Oui, mais le plastique doit résister à la température de la chambre sous vide, le apprêt doit sceller pour empêcher le dégazage, et un promoteur d'adhérence résout la basse énergie de surface. ABS/PC courants, PA, PPS etc. nécessitent évaluation de tenue thermique et de matching CTE.
Q6 : Sur quoi repose la tenue aux intempéries du revêtement associé PVD ?
Sur la combinaison résine aliphatique de finition + absorbeur UV + HALS, ainsi qu'une épaisseur et réticulation suffisantes, gardant brillant et couleur en extérieur long terme. Le niveau automobile exige en plus haute réticulation et monitoring d'écart de couleur régulier.
Q7 : Combien d'heures de brouillard salin exigées en général ?
Selon l'industrie : pièces déco courantes 24–48 h, sanitaire haut de gamme 72–96 h, automobile et pièces sévères en CASS jusqu'à dizaines à centaines d'heures équivalentes. Clé : le taux de maintien d'adhérence après brouillard salin, pas seulement l'absence de rouille.
Q8 : PVD ou galvanoplastie, lequel est plus écologique ?
PVD sec sans effluent liquide ni émission de métaux lourds, globalement plus écologique que la galvanoplastie ; celle-ci a pression de traitement des trois déchets et restrictions RoHS/REACH. Coût : investissement équipement PVD élevé, formes limitées, adapté aux scénarios à forte exigence de conformité.
Q9 : Épaisseur généralement pour apprêt et finition ?
Apprêt 8–20 µm, finition 10–25 µm, film métallique 0,1–3 µm, revêtement total souvent 20–45 µm. S'écarter de l'intervalle risque défaut de scellement, craquelure ou masquage de l'effet métallique.
Q10 : Comment contrôler l'écart de couleur sur petits lots multi-couleurs ?
Par échantillon couleur standard + colorimètre (ΔE≤1,0–1,5) + calibration du lot de pâte de finition. Kexin New Materials archive chaque lot, surveille la dérive par tendance écart de couleur et brillant, détectant tôt l'atténuation de pâte.
Q11 : Délais et coûts du revêtement associé PVD ?
Coût supérieur à la peinture pulvérisée courante (équipement et complexité), mais inférieur à la galvanoplastie totale et bas coût de conformité ; délai affecté par chargement chambre et rythme pulvérisation associée, ligne intégrée la plus rapide. Petites/moyennes usines en sous-traitance dépôt + pulvérisation propre équilibrent coût et contrôle.
Q12 : Comment juger la fiabilité d'un fournisseur ?
Trois points : indicateurs de livraison quantifiés pour dégazage apprêt / corrosion finition / force intercouches ; volonté de fenêtre de procédé conjointe avec l'usine de dépôt ; registres de contrôle habituel d'adhérence tri-stade. Un partenaire systémique couvrant l'intercouche vaut mieux qu'un fournisseur de seule peinture.
Lecture complémentaire
- Pâte d'aluminium à l'eau et peinture métallique à l'eau — Idées d'effet métallique écologique associé au PVD.
- Revêtements de prétraitement avant/après galvanoplastie plastique — Comparaison de prétraitement pour métallisation de pièces plastique (galvanoplastie et PVD).
- Revêtements métalliques simulés pulvérisés type chromé / vide — Route faux métal sans équipement PVD.